EP3585531B1 - Verfahren zur herstellung eines bauteils durch weiterformen einer vorgeformten kontur - Google Patents
Verfahren zur herstellung eines bauteils durch weiterformen einer vorgeformten kontur Download PDFInfo
- Publication number
- EP3585531B1 EP3585531B1 EP18702238.9A EP18702238A EP3585531B1 EP 3585531 B1 EP3585531 B1 EP 3585531B1 EP 18702238 A EP18702238 A EP 18702238A EP 3585531 B1 EP3585531 B1 EP 3585531B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- forming
- temperature
- edge regions
- blank
- subjected
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D19/00—Flanging or other edge treatment, e.g. of tubes
- B21D19/08—Flanging or other edge treatment, e.g. of tubes by single or successive action of pressing tools, e.g. vice jaws
- B21D19/088—Flanging or other edge treatment, e.g. of tubes by single or successive action of pressing tools, e.g. vice jaws for flanging holes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D19/00—Flanging or other edge treatment, e.g. of tubes
- B21D19/08—Flanging or other edge treatment, e.g. of tubes by single or successive action of pressing tools, e.g. vice jaws
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/02—Stamping using rigid devices or tools
- B21D22/022—Stamping using rigid devices or tools by heating the blank or stamping associated with heat treatment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D37/00—Tools as parts of machines covered by this subclass
- B21D37/16—Heating or cooling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/08—Means for treating work or cutting member to facilitate cutting
- B26D7/10—Means for treating work or cutting member to facilitate cutting by heating
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0278—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips involving a particular surface treatment
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2261/00—Machining or cutting being involved
Definitions
- the present invention relates to a method for producing a component by further shaping a preformed contour of a blank according to the preamble of patent claim 1.
- the method according to the invention is characterized in particular by increased design freedom when forming, in particular shear-cut ones edge areas of the board.
- a blank or sheet metal blank is understood below to mean a blank of a sheet metal, in particular a steel sheet.
- the sheet metal blanks can be uncoated or provided with a metallic and/or organic anti-corrosion coating.
- a component is understood to mean a component produced from a sheet metal blank by forming using a forming tool at ambient temperature. All formable metal materials can be considered as sheet metal materials, but in particular steel.
- Such components are mainly used in automobile construction, but there are also possible uses in the household appliance industry, in mechanical engineering or in construction or in the area of the same.
- the primary material suppliers try to meet the necessary material requirements to take account of the fact that the wall thicknesses can be reduced by providing high-strength and ultra-high-strength steels, while at the same time improving component behavior during production and operation.
- These steels therefore have to meet comparatively high requirements in terms of strength, deformability, toughness, energy absorption capacity and corrosion resistance as well as their workability, for example in cold forming with regard to fatigue behavior and in welding.
- the blank After cutting, the blank is placed in a forming tool and the finished component, such as a chassis beam, is produced in one or more forming steps.
- the finished component such as a chassis beam
- the cut edges are particularly stressed, especially if they are raised or raised, e.g. during collar operations in perforated blanks.
- the testing of the forming behavior of cut sheet edges with regard to their sensitivity to edge cracking is carried out with a hole expansion test according to ISO 16630.
- a hole expansion test In the hole widening test, a circular hole is made in the sheet metal by shear cutting, which is then widened by a conical punch.
- the measurand is the change in the hole diameter related to the initial diameter at which the first crack appears at the edge of the hole at the cutting edge.
- a particular disadvantage here is the local softening, which represents a discontinuity with regard to the often used high-strength and ultra-high-strength material, especially in load situations and under oscillating stress.
- it is unclear how and to what extent the formability of the sheet metal that has already been cold-formed can be improved by partial softening.
- the DE 10 2014 016 614 A1 which forms the basis for the preamble of claim 1, describes a method for producing a component by forming a blank made of steel, in which a cut blank is subjected to a short temperature treatment (max 10 seconds) at a temperature of at least 600 °C. The heat treated edges are then cold worked at any time after their heating. Even if this method basically enables an increased formability of work-hardened, mechanically separated sheet metal edges compared to other previously known methods, it is still desirable for the reasons mentioned at the outset to achieve even greater formability of the shear-cut edges.
- It is therefore the object of the present invention to provide an alternative method for producing a cold-formed component from a sheet metal blank that has been shear-cut at room temperature Process is characterized by increased formability and reduced susceptibility to cracking.
- the invention solves this problem with the features of the claims and in particular by a method for producing a component by further shaping an already preformed contour of a circuit board, the circuit board previously cut to size from a strip or sheet at ambient temperature after further manufacturing steps carried out at ambient temperature, such as e.g.
- punching or cutting operations to achieve recesses or openings, in selected edge areas cold-hardened by the punching or cutting operations, to obtain a preformed contour is subjected to a first forming at ambient temperature, which is characterized in that the edge areas intended for forming are optionally already subjected but at least the edge areas that have already undergone the first deformation are heated to a temperature of at least 600 °C for a maximum period of 10 seconds and the edge areas are at any time after the heat treatment ndlung be subjected to a second forming or further forming at ambient temperature, each with preceding heat treatments.
- Both the room temperature, for example 20° C., and the temperature of the forming tool are considered as the ambient temperature.
- the temperature of the forming tool can be well above room temperature.
- the desired component can now already be obtained as a result of the second forming.
- any number, in particular two, three or four, further forming steps of the edge regions can alternatively be carried out at room temperature after the second forming, with each of the further forming steps also including a further temperature treatment of the edge regions at at least 600 °C for the Duration of a maximum of 10 seconds, in particular for 0.02 to 10 or 0.1 to 2 seconds, precedes.
- a component can be produced in a multi-step process in which the undesirable material properties resulting from strain hardening, in particular the increased susceptibility to cracking, are initially set in the material in each forming step, but these are eliminated again or at least significantly reduced by the subsequent heat treatment will.
- any number of alternating forming and Connect heat treatment steps as a result of which the desired component is finally obtained.
- the individual forming and heat treatment steps of the method according to the invention can take place at any time, i.e. at different times.
- the method according to the invention can be applied in particular to any shear-cut material edges, in particular to punched holes and to edges with any contour.
- the heat treatment preferably takes place over the entire thickness of the blank and in the direction of the plane of the blank in an area which corresponds at most to its thickness.
- the duration of the heat exposure depends on the type of heat treatment process.
- the heating itself can take place in any way, for example conductively, inductively via radiation heating or by means of laser processing.
- Conductive heating such as that often used in automotive manufacturing, for example for spot welding, is excellently suited to heat treatment.
- a spot welding machine with rather short exposure times is advantageous for treating punched holes in the blank, whereas the inductive process, radiation heating or laser processing with longer exposure times can be used for longer edge sections to be treated.
- the heat input is only very concentrated in the shear-influenced n cutting edge areas and is therefore associated with a comparatively low energy consumption, especially with regard to methods in which the entire circuit board is heated or stress-relief annealing, which is orders of magnitude more time-consuming, is used.
- the process window for the temperature to be reached in the cutting edge area is also very large and covers a temperature range from over 600 °C up to the solidus temperature of approx. 1500 °C.
- the heat treatment is carried out above Ac1
- a transformation into so-called metastable phases occurs after the treatment in the course of rapid cooling due to the surrounding cold material.
- the resulting structure has at least the same or increased hardness compared to the non-heat-treated area.
- the Vickers hardness increases by up to 1000 HV.
- an advantageous development of the invention provides for these areas to be flushed with inert gases, for example argon or nitrogen.
- inert gases for example argon or nitrogen.
- the inert gas flushing takes place during the duration of the heat treatment, but can also, if it appears necessary, also take place shortly before the start and/or in a limited period of time after the heat treatment has been carried out.
- the forming steps of the method according to the invention can advantageously be carried out with the forming tools already available in production, e.g. cylindrical or conical punches.
- the temporal decoupling of the individual forming and temperature treatment steps of the method according to the invention enables a particularly high degree of flexibility in the production process when the method is used industrially.
- the cut edges can also be heated immediately after the first forming step or immediately after an optional further forming step.
- a heat treatment device can be connected directly downstream of a forming device for cold forming of the blank.
- the blank itself can, for example, be flexibly rolled with different thicknesses or be joined from cold or hot strip of the same or different thickness and/or quality.
- the invention can be used for hot- or cold-rolled steel strips made from soft to high-strength steels, which can be provided with a corrosion-inhibiting layer as a metallic and/or organic coating.
- the metallic coating can contain or consist of zinc, magnesium, aluminum and/or silicon, for example.
- the suitability of coated steel strips is explained by the possibility of limiting the treatment of the edge area to a distance from the edge that corresponds to a fraction of the blank thickness, since the majority of the harmful strain hardening during shear cutting occurs in this area.
- the area up to a distance of a few tens of micrometers from the edge can be sufficient, so that, for example, the effective corrosion protection of a metallic corrosion-inhibiting layer is not or only slightly affected.
- All single-phase but also multi-phase steel grades are used as high-strength steels. This includes micro-alloyed, high-strength steel grades as well as bainitic, ferritic or martensitic grades as well as dual-phase, complex-phase and TRIP steels.
- steels with the following alloy composition in % by weight are used: C 0.01 - 0.2% si 0.2 - 4.0% Mn 0.5-4.0% Al 0.02 - 0.1 Ti 0.0-0.2 V 0.0-0.3 Nb 0.0-0.1 with optional addition of Cr, Ni, Mo, B, remainder iron, including impurities caused by smelting.
- the method according to the invention has the advantage that the heat treatment only changes the microstructure of the edge regions affected by shearing and the strength is usually not reduced but increased.
- the insensitivity to edge cracks in terms of greater hole expansion capacity can thus be improved by a factor of 3 or even more than 4.
- the method according to the invention also allows more complex component geometries due to the improved deformability of the cut edge regions and thus greater design freedom when using the same materials.
- the fatigue strength of the cold-formed component is as expected due to the resulting structure, which may be harder but more homogeneous than the initial state, is not reduced, but rather increased, especially in the case of pronounced two-phase structures such as dual-phase structures.
- the method according to the invention can be integrated as an intermediate production step in series production, which specifies a cycle time in the range from 0.1 to 10 seconds.
- the production of sheet metal components in the automotive sector in several successive steps thus represents a predestined area of application for the method according to the invention.
- the strip or sheet from which the blank used to produce the component is cut can already be preformed in a pre-treatment step and then the blank can be cut from the preformed strip or sheet if this makes sense in terms of production technology.
- the preforming can also only take place on the blank that has already been cut to size.
- the cutting is done by shear cutting, the term shear cutting encompassing both open and closed cuts, i.e. both cutting and punching operations.
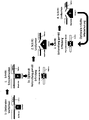
- FIG. 1 shows a schematic representation of the individual steps of the method according to the invention.
- the image on the left of FIG. 1 shows the optional preforming of a circuit board that has already been cut to size by shearing.
- the second image from the left in Figure 1 shows the punching of a hole in the circuit board (step 1).
- the cut edges of the hole are then optionally subjected to heating according to the invention (step 1a).
- the method according to the invention also includes the subsequent shaping of the blank in its edge regions into a preformed contour, for example into an incompletely formed collar (step 2).
- the edge areas are then subjected to the temperature treatment according to the invention of at least 600 °C for a period of subjected to a maximum of 10 seconds (step 3).
- the component also regains its formability to a considerable extent in the stressed edge areas, so that a new, further forming can take place in the next step (step 4).
- the material stresses generated by the second forming can be at least partially eliminated again by a subsequent temperature treatment of at least 600 °C for a maximum period of 10 seconds, after which a third Forming step can take place.
- the heat treatment steps of at least 600 °C for a maximum of 10 seconds, followed by a subsequent forming step at room temperature, can be repeated as often as desired.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Chemical & Material Sciences (AREA)
- Thermal Sciences (AREA)
- Materials Engineering (AREA)
- Organic Chemistry (AREA)
- Metallurgy (AREA)
- Crystallography & Structural Chemistry (AREA)
- Optics & Photonics (AREA)
- Forests & Forestry (AREA)
- Life Sciences & Earth Sciences (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Ceramic Capacitors (AREA)
- Soft Magnetic Materials (AREA)
- Fixed Capacitors And Capacitor Manufacturing Machines (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zur Herstellung eines Bauteils durch Weiterformen einer vorgeformten Kontur einer Platine gemäß dem Oberbegriff des Patentanspruchs 1. Das erfindungsgemäße Verfahren zeichnet sich dabei im Vergleich zu bekannten Verfahren zur Herstellung eines Bauteils insbesondere durch eine erhöhte gestalterische Freiheit bei der Umformung insbesondere schergeschnittener Kantenbereiche der Platine aus.
- Unter einer Platine oder Blechplatine wird im Folgenden ein Zuschnitt eines Bleches, insbesondere eines Stahlbleches verstanden. Die Blechplatinen können unbeschichtet oder mit einem metallischen und/oder organischen Korrosionsschutzüberzug versehen sein.
- Unter Bauteil wird im Folgenden ein aus einer Blechplatine durch Umformen mittels eines Umformwerkzeuges bei Umgebungstemperatur hergestelltes Bauteil verstanden. Als Blechwerkstoffe kommen dabei alle umformbaren Metallwerkstoffe in Betracht, insbesondere jedoch Stahl.
- Derartige Bauteile werden hauptsächlich im Automobilbaubau verwendet, aber auch in der Hausgeräteindustrie, im Maschinenbau oder im Bauwesen oder im Bereich der selben bieten sich Einsatzmöglichkeiten.
- Der intensiv umkämpfte Automobilmarkt zwingt die Hersteller, ständig nach Lösungen zur Senkung ihres Flottenverbrauches unter Beibehaltung eines höchstmöglichen Komforts und Insassenschutzes zu suchen. Dabei spielt einerseits die Gewichtsersparnis aller Fahrzeugkomponenten eine entscheidende Rolle, andererseits aber auch ein möglichst günstiges Verhalten der einzelnen Bauteile bei hoher statischer und dynamischer Beanspruchung im Betrieb wie auch im Crashfall.
- Den notwendigen Werkstoffanforderungen versuchen die Vormateriallieferanten dadurch Rechnung zu tragen, dass durch die Bereitstellung hoch- und höchstfester Stähle die Wanddicken reduziert werden können, bei gleichzeitig verbessertem Bauteilverhalten bei der Fertigung und im Betrieb.
- Diese Stähle müssen daher vergleichsweise hohen Anforderungen hinsichtlich Festigkeit, Formänderungsvermögen, Zähigkeit, Energieaufnahmevermögen und Korrosionsbeständigkeit sowie ihrer Verarbeitbarkeit, beispielsweise bei der Kaltumformung in Bezug auf das Dauerschwingverhalten und beim Schweißen, genügen.
- Unter den vorgenannten Aspekten gewinnt die Herstellung von Bauteilen aus höherund hochfesten Stählen mit Streckgrenzen oberhalb 400 MPa, vorteilhaft oberhalb 600 oder oberhalb 800 MPa bis etwa 1800 MPa oder sogar darüber zunehmend an Bedeutung.
- Es ist bekannt, zur Herstellung eines Bauteils zunächst eine Blechplatine aus Warmoder Kaltband bei Raumtemperatur auf Maß zu schneiden. Als Schneidverfahren kommen zumeist mechanische Trennverfahren, wie z.B. das Abscheren oder Stanzen, seltener aber auch thermische Trennverfahren, wie z.B. das Laserschneiden, zur Anwendung. Thermische Trennverfahren sind deutlich kostenintensiver im Vergleich zu mechanischen Trennverfahren, so dass diese nur in Ausnahmefällen eingesetzt werden.
- Nach dem Zuschneiden wird die zugeschnittene Platine in ein Umformwerkzeug gelegt und in ein- oder mehrstufigen Umformschritten das fertige Bauteil, wie z.B. ein Fahrwerksträger, erzeugt.
- Bei der Umformung werden die Schnittkanten, insbesondere wenn sie auf- bzw. hochgestellt werden, z.B. bei Kragenoperationen in gelochten Platinen, besonders belastet.
- Vor der Umformung werden optional diverse weitere Fertigungsschritte, wie z.B. Stanz- und Schneidoperationen an der Platine, vorgenommen.
- An den Schnittkanten können diverse Vorschädigungen vorliegen. Diese sind einerseits bedingt durch eine Kaltverfestigung des Werkstoffs, hervorgerufen durch das mechanische Trennen, das eine totale Umformung bis zur Materialtrennung darstellt. Andererseits kann eine Kerbwirkung auftreten, welche durch die Topographie der Schnittfläche entsteht.
- Gerade bei den hier betrachteten Stählen tritt daher bei der anschließenden Umformung eine erhöhte Risswahrscheinlichkeit in den Randbereichen dieser Schnittkanten auf.
- Die genannten Vorschädigungen an den Blechkanten können zum vorzeitigen Versagen bei nachfolgenden Umformoperationen bzw. beim Betrieb der Komponente führen.
- Die Prüfung des Umformverhaltens geschnittener Blechkanten im Hinblick auf deren Kantenrissempfindlichkeit wird mit einem Lochaufweitversuch nach ISO 16630 durchgeführt. Beim Lochaufweitversuch wird in das Blech durch Scherschneiden ein kreisrundes Loch eingebracht, das dann durch einen konischen Stempel aufgeweitet wird. Die Messgröße ist die auf den Ausgangsdurchmesser bezogene Änderung des Lochdurchmessers, bei der am Rand des Lochs an der Schnittkante der erste Riss auftritt.
- Um die vorab beschriebene Kantenrissempfindlichkeit bei der Kaltumformung von schergeschnittenen oder gestanzten Blechkanten zu minimieren, sind z.B. Ansätze zur Veränderung der Legierungszusammensetzung und Werkstoffprozessierung (z.B. gezieltes Einstellen eines optimierten Gefüges) oder der Verfahrenstechnik beim Kaltbeschnitt der Platine (z.B. über Modifikationen von Schneidspalt, Geschwindigkeit, Mehrfachbeschnitt etc.) bekannt.
- Diese Maßnahmen sind entweder teuer und aufwändig (z.B. mehrstufige Schneidoperationen, Instandhaltung von 3-D Schneidwerkzeugen etc.), oder sie liefern noch keine optimalen Ergebnisse.
- Des Weiteren ist es aus der Offenlegungsschrift
DE 10 2009 049155 A1 bekannt, zumindest den Bereich der Schnittkante auf eine definierte Temperatur zu erwärmen und das Schneiden bei dieser Temperatur durchzuführen, um die Umformbarkeit der geschnittenen Kanten zu verbessern und so die Kaltverfestigung im Bereich der Schnittkante zu reduzieren oder zu vermeiden. Nachteilig sind hierbei der zur Erwärmung des Bleches notwendige hohe technische und wirtschaftliche Aufwand einerseits und andererseits die Zwangskopplung einer Erwärmung der Platine mit unmittelbar nachfolgendem Schneiden, die die Produktion unflexibler macht. Aus derDE 10 2011 121 904 A1 ist es zudem bekannt, ein schergeschnittenes Blech kalt umzuformen und vor weiteren Umformvorgängen die kaltverfestigten Bereiche lokal mittels eines Lasers zu erwärmen mit dem Ziel einer partiellen Entfestigung. Nachteilig ist hierbei insbesondere die lokale Entfestigung, die hinsichtlich des eingesetzten oft hoch- und höchstfesten Materials insbesondere bei Belastungssituationen und unter schwingender Beanspruchung eine Ungänze darstellt. Darüber hinaus ist unklar, wo genau die Erwärmung stattfinden und wie die lokale Erwärmung mit Temperatur und Zeitverlauf konkret erfolgen soll. Des Weiteren ist unklar, wie und in welchem Maße durch die partielle Entfestigung das Umformvermögen des bereits kaltumgeformten Bleches verbessert werden kann. - Die
DE 10 2014 016 614 A1 , die die Basis für den Oberbegriff des Anspruchs 1 bildet, beschreibt ein Verfahren zur Herstellung eines Bauteils durch Umformen einer Platine aus Stahl, bei dem eine zugeschnittene Platine nach optionalen Stanz- und/oder Schneidoperationen in den Bereichen der schergeschnittenen Kanten einer kurzen Temperaturbehandlung (max. 10 Sekunden) bei mindestens 600 °C unterzogen wird. Die wärmebehandelten Kanten werden anschließend zu einem beliebigen Zeitpunkt nach ihrer Erwärmung kalt umgeformt. Auch wenn dieses Verfahren grundsätzlich eine im Vergleich zu anderen vorbekannten Verfahren erhöhte Umformbarkeit kaltverfestigter, mechanisch getrennter Blechkanten ermöglicht, ist es dennoch aus den eingangs genannten Gründen erstrebenswert, eine noch höhere Umformbarkeit der schergeschnittenen Kanten zu erreichen. - Es ist daher die Aufgabe der vorliegenden Erfindung, ein alternatives Verfahren zur Herstellung eines kaltumgeformten Bauteils aus einer bei Raumtemperatur schergeschnittenen Blechplatine bereitzustellen, das sich vorzugsweise in den durch Schneid- oder Stanzoperationen stark beanspruchten Kantenbereichen der Platine während der nachfolgenden Kaltumformung durch eine gegenüber herkömmlichen Verfahren erhöhte Umformbarkeit sowie verminderte Rissempfindlichkeit auszeichnet.
- Die Erfindung löst diese Aufgabe mit den Merkmalen der Ansprüche und insbesondere durch ein Verfahren zur Herstellung eines Bauteils durch Weiterformen einer bereits vorgeformten Kontur einer Platine, wobei die zuvor bei Umgebungstemperatur aus einem Band oder einem Blech zugeschnittene Platine nach weiteren, bei Umgebungstemperatur durchgeführten Fertigungsschritten, wie z.B. Stanz- oder Schneidoperationen zur Erzielung von Aussparungen oder Durchbrüchen, in ausgewählten, durch die Stanz- oder Schneidoperationen kaltverfestigten Kantenbereichen, zum Erhalt einer vorgeformten Kontur einer ersten Umformung bei Umgebungstemperatur unterzogen wird, welches dadurch gekennzeichnet ist, dass optional schon die zur Umformung vorgesehenen Kantenbereiche aber mindestens die der ersten Umformung bereits unterzogenen Kantenbereiche für eine Dauer von maximal 10 Sekunden auf eine Temperatur von mindestens 600 °c erwärmt werden und die Kantenbereiche zu einem beliebigen Zeitpunkt nach der Wärmebehandlung einer zweiten Umformung oder weiteren Umformungen bei Umgebungstemperatur mit jeweils wieder vorgeschalteten Wärmebehandlungen unterzogen werden.
- Als Umgebungstemperatur werden sowohl die Raumtemperatur, beispielsweise 20° C, als auch die Temperatur des Umformwerkzeugs betrachtet. Die Temperatur des Umformwerkzeugs kann dabei deutlich über der Raumtemperatur liegen.
- In Versuchen hat sich gezeigt, dass die unerwünschte aber unumgängliche Kaltverfestigung mechanisch geschnittener Kanten, die bei der nachfolgenden Umformung der Kantenbereiche noch ausgeprägter wird, durch eine Temperaturbehandlung nur der beanspruchten Kantenbereiche bei mindestens 600 ° c deutlich vermindert oder sogar eliminiert werden kann. Dafür ist bereits eine sehr kurze Temperaturbehandlung von maximal 10 Sekunden, insbesondere von 0,02 bis 10 Sekunden oder sogar von 0,1 bis 2 Sekunden ausreichend.
- Es wurde nun gefunden, dass eine durch Scherschneiden und Umformen der Kantenbereiche erschöpfte oder zumindest eingeschränkte Umformbarkeit des Materials durch die erwähnte Temperaturbehandlung wieder vollständig, großenteils oder zumindest anteilig regeneriert wird. In der Folge können vorgeformte Konturen nach der kurzen Temperaturbehandlung bei mindestens 600 °C erneut bei Raumtemperatur umgeformt bzw. weitergeformt werden, ohne dass ein erhöhtes Risiko einer Rissbildung in den Kantenbereichen besteht. Denn durch die Temperaturbehandlung der Kantenbereiche der vorgeformten Kontur wird nicht nur die unerwünschte Kaltverfestigung eliminiert, sondern es werden auch Gefügeschädigungen im Werkstoff sowie nachteilige Konturveränderungen wie beispielsweise Mikrorisse entfernt, sodass der zuvor in seiner Umformbarkeit nahezu erschöpfte Werkstoff nach der Temperaturbehandlung wieder bedenkenlos weiter umgeformt werden kann. Die erfindungsgemäße Abfolge einer ersten Umformung, der Temperaturbehandlung und der zweiten Umformung ermöglicht daher ein wesentlich größeres Umformpotential von Werkstoffen als es herkömmliche Verfahren bieten können.
- Durch die zweite Umformung kann nun nach einer möglichen Ausführungsform des erfindungsgemäßen Verfahrens bereits das gewünschte Bauteil erhalten werden.
- Nach einer anderen Ausführungsform des Verfahrens können alternativ nach der zweiten Umformung noch beliebig viele, insbesondere zwei, drei oder vier, weitere Umformschritte der Kantenbereiche bei Raumtemperatur durchgeführt werden, wobei jedem der weiteren Umformschritte auch eine weitere Temperaturbehandlung der Kantenbereiche bei mindestens 600 °C für die Dauer von maximal 10 Sekunden, insbesondere für 0,02 bis 10 oder 0,1 bis 2 Sekunden, vorausgeht. Auf diese Weise kann ein Bauteil in einem mehrschrittigen Prozess hergestellt werden, in dem sich in dem Material zunächst in jedem Umformschritt die aus der Kaltverfestigung resultierenden unerwünschten Materialeigenschaften, insbesondere die erhöhte Rissanfälligkeit, einstellen, diese aber durch die nachfolgende Temperaturbehandlung wieder eliminiert oder zumindest deutlich reduziert werden.
- An die zweite Umformung können sich daher gemäß dieser Ausführungsform des erfindungsgemäßen Verfahrens beliebig viele alternierende Umform- und Wärmebehandlungsschritte anschließen, in Folge derer schließlich das gewünschte Bauteil erhalten wird.
- Die einzelnen Umform- und Temperaturbehandlungsschritte des erfindungsgemäßen Verfahrens können zu einem beliebigen Zeitpunkt, d.h. zeitlich voneinander entkoppelt, erfolgen.
- Das erfindungsgemäße Verfahren ist insbesondere anwendbar auf beliebige schergeschnittene Materialkanten, insbesondere auf gestanzte Löcher sowie auf Kanten mit beliebiger Kontur. Durch die erfindungsgemäß erhöhte Umfor mbarkeit ist es dabei möglich, auch komplexe Geometrien herzustellen, für die es beispielsweise mehrerer Umformschritte bedarf. Auch anspruchsvolle Bauteile können dadurch einteilig hergestellt werden, sodass zusätzliche Fügeoperationen entfallen können.
- In dem erfindungsgemäßen Verfahren erfolgt die Wärmebehandlung bevorzugt über die gesamte Dicke der Platine und in Ebenenrichtung der Platine in einem Bereich, der höchstens ihrer Dicke entspricht. Die Dauer der Wärmeeinwirkung richtet sich dabei nach der Art des Wärmebehandlungsverfahrens.
- Die Erwärmung selbst kann auf beliebige Weise, zum Beispiel konduktiv, induktiv über Strahlungserwärmung oder mittels Laserbearbeitung erfolgen. Hervorragend geeignet für die Wärmebehandlung ist die konduktive Erwärmung, wie sie zum Beispiel in der Automobilfertigung vielfach am Beispiel von Punktschweißungen angewendet wird.
- Vorteilhaft eignet sich zum Beispiel eine Punktschweißmaschine mit eher kurzen Einwirkzeiten zur Behandlung von gestanzten Löchern in der Platine, wohingegen bei zu behandelnden längeren Kantenabschnitten das induktive Verfahren, Strahlungserwärmung oder Laserbearbeitung mit längeren Einwirkzeiten in Frage kommen.
- Somit erfolgt die Wärmeeinbringung nur sehr konzentriert in den scherbeeinflusste n Schnittkantenbereichen und ist daher mit einem vergleichsweise geringen Energieaufwand verbunden, insbesondere hinsichtlich Verfahren, bei denen die gesamte Platine einer Erwärmung zugeführt wird oder eine um Größenordnungen zeitlich aufwendigere Spannungsarmglühung Anwendung findet.
- Das Prozessfenster für die zu erreichende Temperatur im Schnittkantenbereich ist zudem sehr groß und umfasst einen Temperaturbereich von oberhalb 600 °C bis hin zur Solidustemperatur von ca. 1500°C.
- Die Versuche haben außerdem gezeigt, dass die Eliminierung der Kaltverfestigung entscheidend für eine deutliche Verbesserung des Lochaufweitvermögens ist. Zudem werden durch die Wärmebehandlung Ungänzen, wie z.B. Poren, geschlossen und so die Topografie der Schnittkanten positiv beeinflusst.
- Dies ist unabhängig davon, ob die Wärmebehandlung unterhalb oder oberhalb der Umwandlungstemperatur Ac1 stattfindet.
- Wird die Wärmebehandlung oberhalb von Ac1 durchgeführt, kommt es nach der Behandlung im Zuge einer raschen Abkühlung aufgrund des umgebenden kalten Materials bei umwandlungsfähigen Stählen zu einer Umwandlung in sogenannte metastabile Phasen. Das sich daraufhin einstellende Gefüge weist im Vergleich zum nicht wärmebehandelten Bereich mindestens die gleiche oder eine erhöhte Härte auf. Beispielweise steigt die Vickershärte um bis zu 1000 HV.
- Eine Gefügeumwandlung mit einer damit in aller Regel einhergehenden Härtesteigerung hat überraschenderweise keinen negativen Einfluss auf das Lochaufweitvermögen, unabhängig davon, ob ein im Vergleich zum Ausgangsgefüge härteres und damit weniger zähes Gefüge eingestellt wird, so dass auch Behandlungstemperaturen der Schnittkanten bis hin zur Solidusgrenze möglich sind.
- Entscheidend bleibt in jedem Falle, dass die durch das Schneiden eingebrachte Kaltverfestigung weitestgehend eliminiert wird.
- Zum Schutz der erwärmten Schnittkantenbereiche vor Oxidation sieht eine vorteilhafte Weiterbildung der Erfindung vor, diese Bereiche mit Inertgasen, zum Beispiel Argon oder Stickstoff, zu spülen. Die Inertgasspülung erfolgt dabei während der Dauer der Wärmebehandlung, kann aber auch, falls es notwendig erscheint, zusätzlich schon kurz vor Beginn und/oder in einem begrenzten Zeitraum noch nach Durchführung der Wärmebehandlung erfolgen.
- Die Umformschritte des erfindungsgemäßen Verfahrens können vorteilhafterweise mit den bereits in der Produktion vorhandenen Umformwerkzeugen, z.B. zylindrischen oder konischen Stempeln, durchgeführt werden.
- Durch die zeitliche Entkopplung der einzelnen Umform- und Temperaturbehandlungsschritte des erfindungsgemäßen Verfahrens wird bei der industriellen Anwendung des Verfahrens eine besonders hohe Flexibilität im Produktionsablauf ermöglicht. Wenn es aus produktionstechnischer Sicht vorteilhaft erscheint, kann die Erwärmung der Schnittkanten jedoch auch unmittelbar nach dem ersten Umformschritt bzw. unmittelbar nach einem optionalen weiteren Umformschritt erfolgen. Dazu kann eine Wärmebehandlungsvorrichtung einer Umformeinrichtung zum Kaltumformen der Platine direkt nachgeschaltet sein.
- Die Platine selbst kann z.B. flexibel mit unterschiedlichen Dicken gewalzt sein oder aus Kalt- oder Warmband gleicher oder unterschiedlicher Dicke und/oder Güte gefügt sein. Die Erfindung ist anwendbar für warm- oder kaltgewalzte Stahlbänder aus weichen bis hochfesten Stählen, die mit einer korrosionshemmenden Schicht als metallischem und/oder organischem Überzug versehen sein können. Der metallische Überzug kann zum Beispiel Zink, Magnesium, Aluminium und/oder Silizium enthalten oder daraus bestehen.
- Die Eignung von beschichteten Stahlbändern erklärt sich aus der Möglichkeit, die Behandlung des Kantenbereichs auf einen Abstand zur Kante zu beschränken, der einem Bruchteil der Platinendicke entspricht, da in diesem Bereich der überwiegende Anteil der schädlichen Kaltverfestigung beim Scherschneiden vorliegt. So kann bei Blechdicken von einigen Millimetern Dicke der Bereich bis zu einem Abstand zur Kante von einigen zehn Mikrometern bereits ausreichend sein, so dass beispielsweise der wirksame Korrosionsschutz einer metallischen korrosionshemmenden Schicht nicht oder nur unerheblich beeinflusst wird.
- Als höherfeste Stähle kommen alle einphasigen aber auch mehrphasige Stahlsorte n zur Anwendung. Dazu gehören mikrolegierte, höherfeste Stahlsorten genauso wie bainitische, ferritische oder martensitische Sorten sowie Dualphasen, Komplexphasen und TRIP Stähle. Beispielsweise kommen Stähle mit folgender Legierungszusammensetzung in Gew.-% zum Einsatz:
C 0,01 - 0,2% Si 0,2 - 4,0% Mn 0,5-4.0% Al 0,02 - 0,1 Ti 0,0-0,2 V 0,0-0,3 Nb 0,0-0,1 - Das erfindungsgemäße Verfahren hat gegenüber den bekannten Maßnahmen zur Verminderung der Kantenrissempfindlichkeit den Vorteil, dass durch die Wärmebehandlung nur die scherbeeinflussten Kantenbereiche mikrostrukturell verändert werden und die Festigkeit dabei in der Regel nicht verringert, sondern erhöht wird. Die Unempfindlichkeit gegenüber Kantenrissen im Sinne eines größeren Lochaufweitvermögens kann damit um den Faktor 3 oder sogar mehr als 4 verbessert werden.
- Bei der industriellen Anwendung des erfindungsgemäßen Verfahrens kann aufgrund der deutlich erhöhten Umformbarkeit der kritischen scherbeeinflussten Kantenbereiche von Platinen einerseits der Ausschuss an umgeformten Bauteilen gesenkt werden und andererseits können bislang notwendige Fügeoperationen zum Beispiel durch jetzt durchführbare Kragenoperationen bei der Ausbildung z.B. von Lagerstellen eingespart werden.
- Das erfindungsgemäße Verfahren erlaubt darüber hinaus durch das verbesserte Umformvermögen der Schnittkantenbereiche komplexere Bauteilgeometrien und somit eine größere konstruktive Freiheit bei Verwendung derselben Werkstoffe. Zudem wird die Dauerfestigkeit des kalt umgeformten Bauteils erwartungsgemäß aufgrund des sich einstellenden, zwar möglicherweise im Vergleich zum Ausgangszustand härteren aber homogeneren Gefüges nicht verringert, sondern insbesondere bei ausgeprägt zweiphasigen Gefügen wie z.B. Dualphasengefügen erhöht.
- Aufgrund der kurzen Temperaturbehandlungsdauer von maximal 10 Sekunden kann das erfindungsgemäße Verfahren in einer Serienfertigung, die eine Taktung im Bereich von 0,1 bis 10 Sekunden vorgibt, als Zwischenfertigungsschritt integriert werden. Insbesondere die Fertigung von Blechkomponenten im Automobilbereich in mehreren aufeinander folgenden Schritten stellt somit einen prädestinierten Anwendungsbereich des erfindungsgemäßen Verfahrens dar.
- Optional kann das Band oder Blech, aus welchem die für die Erzeugung des Bauteils verwendete Platine zugeschnitten wird, in einem Vorbehandlungsschritt bereits vorgeformt und anschließend aus dem schon vorgeformten Band oder Blech die Platine geschnitten werden, wenn dies fertigungstechnisch sinnvoll erscheint. Alternativ kann die Vorformung auch erst an der bereits zugeschnittenen Platine erfolgen.
- Gemäß einer bevorzugten Ausführungsform erfolgt der Zuschnitt dabei durch Scherschneiden, wobei der Begriff Scherschneiden sowohl offene als auch geschlossene Schnitte umfasst, d.h. sowohl Schneid- als auch Stanzoperationen.
- Weitere Merkmale, Vorteile und Einzelheiten der Erfindung ergeben sich aus der nachfolgenden Beschreibung der Figur 1, die eine schematische Darstellung der einzelnen Schritte des erfindungsgemäßen Verfahrens zeigt.
- Das linke Bild der Figur 1 zeigt das optionale Vorformen einer bereits durch Scherschneiden zugeschnittenen Platine. Das zweite Bild von links in der Figur 1 zeigt das Ausstanzen eines Loches in die Platine (Schritt 1). Die Schnittkanten des Loches werden sodann optional einer erfindungsgemäßen Erwärmung unterzogen (Schritt 1a) Das erfindungsgemäße Verfahren beinhaltet weiterhin das anschließende Umformen der Platine in ihren Kantenbereichen zu einer vorgeformten Kontur, beispielsweise zu einem unvollständig ausgebildeten Kragen (Schritt 2).
- Da die so erhaltene vorgeformte Kontur in ihren scherbeeinträchtigten Kantenbereichen eine hohe Kaltverfestigung aufweist, welche bei weiterer Umformung möglicherweise zu Defekten im Werkstoff führen würde, werden die Kantenbereiche anschließend zur Eliminierung bzw. Reduzierung der Kaltverfestigung der erfindungsgemäßen Temperaturbehandlung von mindestens 600 °C für eine Dauer von maximal 10 Sekunden unterzogen (Schritt 3).
- Durch die Temperaturbehandlung erhält das Bauteil auch in den beanspruchten Kantenbereichen in erheblichem Maße seine Umformbarkeit zurück, sodass im nächsten Schritt eine erneute, weitere Umformung stattfinden kann (Schritt 4).
- In Ausführungsformen, in denen durch die zweite Umformung noch nicht das gewünschte Bauteil erhalten wird, können die durch die zweite Umformung erzeugten Materialspannungen wieder zumindest teilweise durch eine nachfolgende Temperaturbehandlung von mindestens 600 °C für eine Dauer von maximal 10 Sekunden eliminiert werden, woraufhin ein dritter Umformschritt stattfinden kann.
- Sollte das gewünschte Ergebnis auch infolge des dritten Umformschrittes noch nicht erreicht sein, können die Schritte der Temperaturbehandlung von mindestens 600 °C für eine Dauer von maximal 10 Sekunden, gefolgt von einem nachfolgenden Umformschritt bei Raumtemperatur, beliebig oft wiederholt werden.
Claims (14)
- Verfahren zur Herstellung eines Bauteils durch Weiterformen einer vorgeformten Kontur einer Platine, wobei die zuvor bei Raumtemperatur aus einem Band oder einem Blech zugeschnittene Platine nach weiteren, bei Umgebungstemperatur durchgeführten Fertigungsschritten, wie z.B. Stanzoder Schneidoperationen zur Erzielung von Aussparungen oder Durchbrüchen, in ausgewählten durch die Stanz- oder Schneidoperationen kaltverfestigten Kantenbereichen zum Erhalt einer vorgeformten Kontur einer ersten Umformung bei Umgebungstemperatur unterzogen wird,
dadurch gekennzeichnet,
dass optional' schon die zur Umformung vorgesehenen Kantenbereiche aber mindestens die der ersten Umformung bereits unterzogenen Kantenbereiche für eine Dauer von maximal 10 Sekunden auf eine Temperatur von mindestens 600 °c erwärmt werden und die Kantenbereiche zu einem beliebigen Zeitpunkt nach dieser Wärmebehandlung einer zweiten Umformung oder weiteren Umformungen bei Umgebungstemperatur mit jeweils vorgeschalteten Wärmebehandlungen unterzogen werden. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
dass das Band oder Blech, aus welchem die für die Erzeugung des Bauteils verwendete Platine zugeschnitten wird, in einem Vorbehandlungsschritt vor der ersten Umformung vorgeformt wird. - Verfahren nach Anspruch 1 und 2,
dadurch gekennzeichnet,
dass durch die zweite Umformung das Bauteil erhalten wird. - Verfahren nach einem der voranstehenden Ansprüche,
dadurch gekennzeichnet,
dass nach der zweiten Umformung noch beliebig viele weitere Umformschritte der Kantenbereiche bei Umgebungstemperatur durchgeführt werden, wobei jedem der weiteren Umformschritte eine weitere Temperaturbehandlung der Kantenbereiche bei mindestens 600°c für die Dauer von maximal 10 Sekunden vorausgeht. - Verfahren nach mindestens einem der voranstehenden Ansprüche, dadurch gekennzeichnet, dass die der ersten Umformung unterzogenen Kantenbereiche für eine Dauer von 0,02 bis 10 Sekunden auf eine Temperatur von mindestens 600 °C erwärmt werden.
- Verfahren nach mindestens einem der voranstehenden Ansprüche, dadurch gekennzeichnet, dass die der ersten Umformung unterzogenen Kantenbereiche für eine Dauer von 0,1 bis 2 Sekunden auf eine Temperatur von mindestens 600 °C erwärmt werden.
- Verfahren nach mindestens einem der voranstehenden Ansprüche, dadurch gekennzeichnet, dass die der ersten Umformung unterzogenen Kantenbereiche auf eine Temperatur von 600 °C bis Solidustemperatur erwärmt werden.
- Verfahren nach mindestens einem der voranstehenden Ansprüche, dadurch gekennzeichnet, dass die der ersten Umformung unterzogenen Kantenbereiche auf eine Temperatur von der Umwandlungstemperatur Ac1 bis zur Solidustemperatur erwärmt werden.
- Verfahren nach mindestens einem der voranstehenden Ansprüche, dadurch gekennzeichnet, dass die Erwärmung auf eine Temperatur von mindestens 600 °C induktiv, konduktiv, mittels Strahlungserwärmung oder mittels Laserstrahlung erfolgt.
- Verfahren nach mindestens einem der voranstehenden Ansprüche, dadurch gekennzeichnet, dass die Platine einen organischen und/oder metallischen Überzug aufweist.
- Verfahren nach Anspruch 10, dadurch gekennzeichnet, dass der metallische Überzug Zn, Mg, Al und/oder Si enthält.
- Verfahren nach mindestens einem der voranstehenden Ansprüche,
dadurch gekennzeichnet,
dass die Wärmebehandlung der Platine, ausgehend von der Kante, in einem Bereich erfolgt, der maximal der Dicke der Platine entspricht. - Verfahren nach mindestens einem der voranstehenden Ansprüche,
dadurch gekennzeichnet,
dass der Bereich um die Stelle der Wärmebehandlung zum Schutz vor Oxidation während, sowie optional vor und/oder nach der Wärmebehandlung mittels eines Inertgases gespült wird. - Verfahren nach mindestens einem der voranstehenden Ansprüche,
dadurch gekennzeichnet,
dass ein Stahl mit folgender Legierungszusammensetzung in Gew.-% eingesetzt wird:C 0,01 - 0,2% Si 0,2 - 4,0% Mn 0,5 - 4,0% Al 0,02 - 0,1% Ti 0,0 - 0,2% V 0,0 - 0,3% Nb 0,0-0,1%
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102017103729.2A DE102017103729A1 (de) | 2017-02-23 | 2017-02-23 | Verfahren zur Herstellung eines Bauteils durch Weiterformen einer vorgeformten Kontur |
| PCT/EP2018/051978 WO2018153615A1 (de) | 2017-02-23 | 2018-01-26 | Verfahren zur herstellung eines bauteils durch weiterformen einer vorgeformten kontur |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3585531A1 EP3585531A1 (de) | 2020-01-01 |
| EP3585531B1 true EP3585531B1 (de) | 2022-10-05 |
Family
ID=61094510
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP18702238.9A Active EP3585531B1 (de) | 2017-02-23 | 2018-01-26 | Verfahren zur herstellung eines bauteils durch weiterformen einer vorgeformten kontur |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US20200038933A1 (de) |
| EP (1) | EP3585531B1 (de) |
| KR (1) | KR102386137B1 (de) |
| DE (1) | DE102017103729A1 (de) |
| ES (1) | ES2930811T3 (de) |
| RU (1) | RU2743046C1 (de) |
| WO (1) | WO2018153615A1 (de) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102016121902A1 (de) * | 2016-11-15 | 2018-05-17 | Salzgitter Flachstahl Gmbh | Verfahren zur Herstellung von Fahrwerksteilen aus mikrolegiertem Stahl mit verbesserter Kaltumformbarkeit |
| CN113474100B (zh) * | 2019-02-27 | 2023-06-16 | 杰富意钢铁株式会社 | 冷压用的钢板的制造方法及冲压部件的制造方法 |
| EP4201578A1 (de) * | 2021-12-24 | 2023-06-28 | Fundación Azterlan | Vorrichtung und verfahren zur herstellung von ansenkungen und/oder kleinen löchern in einem gestanzten hochfesten aluminiumblech |
| EP4545199A1 (de) * | 2023-10-23 | 2025-04-30 | Toyota Jidosha Kabushiki Kaisha | Verfahren zur herstellung einer stahlplattenkomponente und herstellungsvorrichtung |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2859510A (en) * | 1955-01-13 | 1958-11-11 | Wheeling Steel Corp | Method of forming a boiler head or the like |
| SU795631A2 (ru) * | 1978-11-24 | 1981-01-15 | Предприятие П/Я Р-6543 | Способ отбортовки |
| RU2105626C1 (ru) * | 1993-06-15 | 1998-02-27 | Комсомольское-на-Амуре авиационное производственное объединение | Способ отбортовки отверстий |
| DE102009016027A1 (de) * | 2009-04-02 | 2010-10-07 | Volkswagen Ag | Verfahren zur Herstellung eines Bauteils, insbesondere eines Karosserieteiles, sowie Fertigungsstraße zur Durchführung des Verfahrens |
| DE102009049155B4 (de) | 2009-10-12 | 2017-01-05 | Bayerische Motoren Werke Aktiengesellschaft | Verfahren zur Ermittlung der Kantenrissempfindlichkeit eines Blechmaterials und Vorrichtung zum Herstellen eines Prüflings aus diesem Blechmaterial |
| DE102011121904B4 (de) | 2011-12-21 | 2025-06-12 | Volkswagen Aktiengesellschaft | Verfahren zur scherenden Bearbeitung von Blechen mit einer anschließenden Umformung sowie ein hierzu bestimmtes Schneidwerkzeug |
| EP2679692A1 (de) * | 2012-06-29 | 2014-01-01 | GEDIA Gebrüder Dingerkus GmbH | Verfahren zur Herstellung eines pressgehärteten Formbauteils aus Stahlblech |
| DE102012014258A1 (de) * | 2012-07-12 | 2014-01-16 | Salzgitter Flachstahl Gmbh | Verfahren zur Herstellung eines Bauteils aus Stahl mit verminderter Kantenrissempfindlichkeit |
| KR101477375B1 (ko) * | 2013-02-27 | 2014-12-30 | 현대제철 주식회사 | 강판 및 그 제조 방법 |
| US20140261919A1 (en) | 2013-03-14 | 2014-09-18 | Thyssenkrupp Steel Usa, Llc | Low carbon-high manganese steel and manufacturing process thereof |
| DE102014016614A1 (de) | 2014-10-31 | 2016-05-04 | Salzgitter Flachstahl Gmbh | Verfahren zur Herstellung eines Bauteils durch Umformen einer Platine aus Stahl |
| DE102014116017A1 (de) * | 2014-11-04 | 2016-05-04 | Lissmac Maschinenbau Gmbh | Vorrichtung mit einer Wendeeinheit zum Wenden eines Werkstücks und Bearbeitungsvorrichtung |
-
2017
- 2017-02-23 DE DE102017103729.2A patent/DE102017103729A1/de active Pending
-
2018
- 2018-01-26 ES ES18702238T patent/ES2930811T3/es active Active
- 2018-01-26 US US16/488,143 patent/US20200038933A1/en not_active Abandoned
- 2018-01-26 WO PCT/EP2018/051978 patent/WO2018153615A1/de not_active Ceased
- 2018-01-26 KR KR1020197024438A patent/KR102386137B1/ko active Active
- 2018-01-26 RU RU2019129532A patent/RU2743046C1/ru active
- 2018-01-26 EP EP18702238.9A patent/EP3585531B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| WO2018153615A1 (de) | 2018-08-30 |
| US20200038933A1 (en) | 2020-02-06 |
| ES2930811T3 (es) | 2022-12-22 |
| DE102017103729A1 (de) | 2018-08-23 |
| KR20190120205A (ko) | 2019-10-23 |
| EP3585531A1 (de) | 2020-01-01 |
| RU2743046C1 (ru) | 2021-02-12 |
| KR102386137B1 (ko) | 2022-04-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3212348B1 (de) | Verfahren zur herstellung eines bauteils durch umformen einer platine aus stahl | |
| DE102009052210B4 (de) | Verfahren zum Herstellen von Bauteilen mit Bereichen unterschiedlicher Duktilität | |
| EP2155917B1 (de) | Verfahren zur herstellung eines lokal gehärteten profilbauteils | |
| DE102005014298B4 (de) | Panzerung für ein Fahrzeug | |
| EP2125263B1 (de) | Verfahren und vorrichtung zum temperierten umformen von warmgewalztem stahlmaterial | |
| EP2553133B1 (de) | Stahl, stahlflachprodukt, stahlbauteil und verfahren zur herstellung eines stahlbauteils | |
| DE102015203644A1 (de) | Pressgehärtetes Blechformteil mit unterschiedlichen Blechdicken und Festigkeiten | |
| DE102016013466A1 (de) | Karosseriebauteil für ein Kraftfahrzeug und Verfahren zum Herstellen eines Karosseriebauteils | |
| EP3541966B1 (de) | Verfahren zur herstellung von fahrwerksteilen aus mikrolegiertem stahl mit verbesserter kaltumformbarkeit | |
| DE102018101735A1 (de) | Zweistufige warmumformung von stahl | |
| WO2018153615A1 (de) | Verfahren zur herstellung eines bauteils durch weiterformen einer vorgeformten kontur | |
| WO2018091039A1 (de) | Verfahren zur herstellung von radschüsseln aus dualphasenstahl mit verbesserter kaltumformbarkeit | |
| EP3456456A1 (de) | Verfahren zur herstellung von tailor welded blanks (twbs) | |
| EP3365469B1 (de) | Verfahren zum herstellen eines stahlbauteils für ein fahrzeug | |
| DE102009049398B3 (de) | Verfahren zur Herstellung eines Strukturbauteils für ein Kraftfahrzeug, Platine für die Warmumformung und Strukturbauteil | |
| DE102012014258A1 (de) | Verfahren zur Herstellung eines Bauteils aus Stahl mit verminderter Kantenrissempfindlichkeit | |
| DE102017110851B3 (de) | Verfahren zum Erzeugen von Stahlverbundwerkstoffen | |
| DE102015221635A1 (de) | Pressgehärtetes Blechformteil mit unterschiedlichen Blechdicken und Festigkeiten | |
| EP3585530B1 (de) | Verfahren zur optimierten herstellung eines bauteils mit zumindest einem nebenformelement | |
| EP3296104A1 (de) | Karosseriebauteil mit reduzierter rissneigung und verfahren zur herstellung | |
| WO2019137910A1 (de) | Verfahren zur herstellung eines stahlblechbauteils | |
| EP4281592A1 (de) | Verfahren zur herstellung eines umgeformten bauteils aus einer stahlplatine, verwendung eines solchen bauteils sowie entsprechende platine und bauteil | |
| EP4650077A1 (de) | Kraftfahrzeugbauteil sowie verfahren zu dessen herstellung mittels warmschneiden | |
| DE102020115345A1 (de) | Verfahren zur Herstellung eines Bauteils sowie Bauteil | |
| DE102020103977A1 (de) | Verfahren zum Herstellen eines Bauteils durch Umformen eines Metallbandes |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20190702 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20200608 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20220412 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1522424 Country of ref document: AT Kind code of ref document: T Effective date: 20221015 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502018010766 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2930811 Country of ref document: ES Kind code of ref document: T3 Effective date: 20221222 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20221005 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230206 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230105 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230205 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230106 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502018010766 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| 26N | No opposition filed |
Effective date: 20230706 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20230126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230126 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20230131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230131 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230126 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230126 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1522424 Country of ref document: AT Kind code of ref document: T Effective date: 20230126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20180126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20180126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20221005 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20260227 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260121 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20260123 Year of fee payment: 9 |