EP3500434B1 - Anlage und verfahren zum produzieren von wert- und sicherheitsdokumenten aus vormaterialstücken - Google Patents
Anlage und verfahren zum produzieren von wert- und sicherheitsdokumenten aus vormaterialstücken Download PDFInfo
- Publication number
- EP3500434B1 EP3500434B1 EP17754697.5A EP17754697A EP3500434B1 EP 3500434 B1 EP3500434 B1 EP 3500434B1 EP 17754697 A EP17754697 A EP 17754697A EP 3500434 B1 EP3500434 B1 EP 3500434B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- primary material
- piece
- pieces
- processing step
- system modules
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42C—BOOKBINDING
- B42C19/00—Multi-step processes for making books
- B42C19/02—Multi-step processes for making books starting with single sheets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42C—BOOKBINDING
- B42C19/00—Multi-step processes for making books
- B42C19/08—Conveying between operating stations in machines
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42D—BOOKS; BOOK COVERS; LOOSE LEAVES; PRINTED MATTER CHARACTERISED BY IDENTIFICATION OR SECURITY FEATURES; PRINTED MATTER OF SPECIAL FORMAT OR STYLE NOT OTHERWISE PROVIDED FOR; DEVICES FOR USE THEREWITH AND NOT OTHERWISE PROVIDED FOR; MOVABLE-STRIP WRITING OR READING APPARATUS
- B42D13/00—Loose leaves modified for binding; Inserts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42D—BOOKS; BOOK COVERS; LOOSE LEAVES; PRINTED MATTER CHARACTERISED BY IDENTIFICATION OR SECURITY FEATURES; PRINTED MATTER OF SPECIAL FORMAT OR STYLE NOT OTHERWISE PROVIDED FOR; DEVICES FOR USE THEREWITH AND NOT OTHERWISE PROVIDED FOR; MOVABLE-STRIP WRITING OR READING APPARATUS
- B42D25/00—Information-bearing cards or sheet-like structures characterised by identification or security features; Manufacture thereof
- B42D25/20—Information-bearing cards or sheet-like structures characterised by identification or security features; Manufacture thereof characterised by a particular use or purpose
- B42D25/23—Identity cards
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42D—BOOKS; BOOK COVERS; LOOSE LEAVES; PRINTED MATTER CHARACTERISED BY IDENTIFICATION OR SECURITY FEATURES; PRINTED MATTER OF SPECIAL FORMAT OR STYLE NOT OTHERWISE PROVIDED FOR; DEVICES FOR USE THEREWITH AND NOT OTHERWISE PROVIDED FOR; MOVABLE-STRIP WRITING OR READING APPARATUS
- B42D25/00—Information-bearing cards or sheet-like structures characterised by identification or security features; Manufacture thereof
- B42D25/20—Information-bearing cards or sheet-like structures characterised by identification or security features; Manufacture thereof characterised by a particular use or purpose
- B42D25/24—Passports
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42D—BOOKS; BOOK COVERS; LOOSE LEAVES; PRINTED MATTER CHARACTERISED BY IDENTIFICATION OR SECURITY FEATURES; PRINTED MATTER OF SPECIAL FORMAT OR STYLE NOT OTHERWISE PROVIDED FOR; DEVICES FOR USE THEREWITH AND NOT OTHERWISE PROVIDED FOR; MOVABLE-STRIP WRITING OR READING APPARATUS
- B42D25/00—Information-bearing cards or sheet-like structures characterised by identification or security features; Manufacture thereof
- B42D25/40—Manufacture
- B42D25/405—Marking
- B42D25/41—Marking using electromagnetic radiation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42D—BOOKS; BOOK COVERS; LOOSE LEAVES; PRINTED MATTER CHARACTERISED BY IDENTIFICATION OR SECURITY FEATURES; PRINTED MATTER OF SPECIAL FORMAT OR STYLE NOT OTHERWISE PROVIDED FOR; DEVICES FOR USE THEREWITH AND NOT OTHERWISE PROVIDED FOR; MOVABLE-STRIP WRITING OR READING APPARATUS
- B42D25/00—Information-bearing cards or sheet-like structures characterised by identification or security features; Manufacture thereof
- B42D25/40—Manufacture
- B42D25/45—Associating two or more layers
- B42D25/455—Associating two or more layers using heat
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42D—BOOKS; BOOK COVERS; LOOSE LEAVES; PRINTED MATTER CHARACTERISED BY IDENTIFICATION OR SECURITY FEATURES; PRINTED MATTER OF SPECIAL FORMAT OR STYLE NOT OTHERWISE PROVIDED FOR; DEVICES FOR USE THEREWITH AND NOT OTHERWISE PROVIDED FOR; MOVABLE-STRIP WRITING OR READING APPARATUS
- B42D25/00—Information-bearing cards or sheet-like structures characterised by identification or security features; Manufacture thereof
- B42D25/40—Manufacture
- B42D25/45—Associating two or more layers
- B42D25/46—Associating two or more layers using pressure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42D—BOOKS; BOOK COVERS; LOOSE LEAVES; PRINTED MATTER CHARACTERISED BY IDENTIFICATION OR SECURITY FEATURES; PRINTED MATTER OF SPECIAL FORMAT OR STYLE NOT OTHERWISE PROVIDED FOR; DEVICES FOR USE THEREWITH AND NOT OTHERWISE PROVIDED FOR; MOVABLE-STRIP WRITING OR READING APPARATUS
- B42D25/00—Information-bearing cards or sheet-like structures characterised by identification or security features; Manufacture thereof
- B42D25/40—Manufacture
- B42D25/475—Cutting cards
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42D—BOOKS; BOOK COVERS; LOOSE LEAVES; PRINTED MATTER CHARACTERISED BY IDENTIFICATION OR SECURITY FEATURES; PRINTED MATTER OF SPECIAL FORMAT OR STYLE NOT OTHERWISE PROVIDED FOR; DEVICES FOR USE THEREWITH AND NOT OTHERWISE PROVIDED FOR; MOVABLE-STRIP WRITING OR READING APPARATUS
- B42D25/00—Information-bearing cards or sheet-like structures characterised by identification or security features; Manufacture thereof
- B42D25/40—Manufacture
- B42D25/48—Controlling the manufacturing process
- B42D25/485—Controlling the manufacturing process by electronic processing means
Definitions
- the document card for example an ID card
- the document card is provided with a so-called passport flap, which protrudes laterally beyond the intended format of the document card and is stapled together with the passport book pages.
- This is based on DE 10 2008 031 654 A1 It is clear that such document cards, which are made exclusively from polycarbonate layers, are not suitable for incorporation into a passport book. Therefore, it is common practice to produce document cards with a card body incorporating at least one layer made of another plastic material suitable for binding into a passport book and allowing the document card to be easily turned over within the passport book. This plastic layer is incorporated in such a way that it forms the flap with which the document card is bound into the passport book.
- EP 2 452 904 A2 describes a device for transporting stacks of documents or book blocks of security-relevant documents along a transport path to a plurality of binding stations provided for binding the stacks, preferably arranged in a row next to the transport path.
- US 5,414,974 A describes a system for automated document handling. Documents printed by high-performance printers are fed into various containers. Each set of documents is assigned a sheet with a barcode, the capture of which controls the allocation to the containers.
- the EP0 358 066 describes the further processing and conveying of printed products at high performance. It takes place in such a way that the printed products are organized in clusters.
- a printed product cluster is a group of at least two individual printed products that are processed together in cluster streams over at least a partial route or sub-process. Such a cluster stream can be divided or reduced to a lower-order cluster stream (decreasing number of printed products per cluster). It is also possible to mix or link cluster streams. This makes it possible to create a processing capacity that is essentially open-ended at the desired points within an overall system. At the same time, the process enables increased flexibility through special buffer options, redundancy, etc. with relatively low material and cost expenditure.
- the DE 601 02 372 T2 describes a system for personalizing a multi-page bound document, comprising: an input hopper constructed to receive a plurality of bound documents, a plurality of page-turning mechanisms disposed downstream of the input hopper, each page-turning mechanism including a device for turning pages of a document, and a plurality of personalization mechanisms disposed downstream of the input hopper, each personalization mechanism capable of performing a personalization operation on one page of the document, wherein the page-turning mechanisms and the personalization mechanisms for at least two of the personalization mechanisms are arranged such that a page-turning mechanism is located upstream of each of the two personalization mechanisms.
- the EP 0 364 370 A2 Describes that when producing passports containing multiple sheets of paper and a data sheet coated with transparent plastic film, personal data such as the passport holder's name, place of birth, and date of birth are burned into the paper insert of the already plastic-coated data sheet using a laser beam.
- the passport can be bound into a book before the plastic-coated data sheet and additional paper data sheets are provided with data relating to the passport holder.
- the identification documents (security documents) described above are traditionally produced in production plants based on so-called island solutions, i.e., the individual production steps are carried out in only loosely linked plant sections.
- the required raw materials and resulting intermediate products are stored and transported by hand in boxes from one plant station to the next, i.e., the documents are produced in batches.
- This procedure is disadvantageous, for example because the system requires a lot of space and the systems are stationary.
- these systems are inflexible with regard to their suitability for producing different types of documents, as only one type of document can be produced in a batch, meaning the throughput time for the identification documents is long.
- Another problem is that the individual process steps require different capacities of the system components intended for them. This problem can be exacerbated by the fact that individual system modules can fail, meaning that document production has to be interrupted and the throughput time of the batch is extended again. The same applies if individual documents are produced incorrectly and therefore have to be reproduced.
- one object of the present invention is to create a production facility that requires little space and is also highly flexible in its use, allowing the production of various types of valuable and security documents.
- a dedicated production process should be executable in the production facility.
- the present invention is based on the further object of creating a system for producing valuable and security documents and a method for producing them, which enable the rapid production of even different types of valuable and security documents.
- a further very important object of the present invention is therefore to create a production plant and a production method with which the value and security documents can be produced with the shortest possible throughput time.
- plant module' is used below, it is understood to mean a physical production unit with defined inputs and outputs that makes changes to the properties of the raw material pieces supplied to it.
- individualized and “individualizing” refer to a property of a valuable or security document, such as a credit or ID card or passport, that allows the document to be assigned to a specific subject (person, animal, object). This property results from predefined security features of the valuable or security document.
- personalized and “personalizing” are used below, they refer to the property of a valuable or security document that allows the document to be assigned to a person.
- 'value and security document' or 'value or security document' is used below, this preferably refers to a document in the form of a flat, particularly preferably rectangular, carrier for individualized information to be displayed.
- a value or security card is understood to mean both a rigid and a flexible object, i.e., an object that is not or only slightly bendable or twistable, as well as an object that is easily bendable.
- the card can have one of the formats ID-1, ID-2, or ID-3 according to ISO/IEC 7810 in the version valid on the priority date of the present application.
- the value or security document can be, for example, an identity card, driver's license, access control card or other ID card, a check, bank, credit, or cash payment card, customer card, health card, chip card, company ID, proof of authorization, membership card, ticket, gift or shopping voucher, or other card-shaped proof of authorization.
- the valuable or security document can be made of a material suitable for the purpose of the invention, for example, a plastic (polymer), paper, cardboard, glass, or other materials or mixtures of these materials, and optionally filled with reinforcing materials.
- the valuable or security document is produced by lamination from laminate layers, which, for example, consist of a material suitable for lamination.
- the valuable or security document can be formed from a polymer selected from a group comprising polycarbonate (PC), polyethylene terephthalate (PET), its derivatives, such as glycol-modified PET (PETG), polyethylene naphthalate (PEN), polyvinyl chloride (PVC), polyvinyl butyral (PVB), polymethyl methacrylate (PMMA), polyimide (PI), polyvinyl alcohol (PVA), polystyrene (PS), polyvinylphenol (PVP), polypropylene (PP), polyethylene (PE), thermoplastic elastomers (TPE), in particular thermoplastic polyurethane (TPU), acrylonitrile-butadiene-styrene copolymer (ABS) and their derivatives, polyamide (PA) and/or paper (cellulose) and/or cardboard and/or glass and/or metal and/or ceramic.
- PC polycarbonate
- PET polyethylene terephthalate
- PET polyethylene terephthalate
- its derivatives such as glyco
- the value or security document can also be made from several of these materials, in particular if the individual layers are made of different materials.
- the value or security document is preferably made of PC or PC/TPU/PC.
- the polymers can be either filled or unfilled. In the latter case, they are preferably transparent or translucent. If the polymers are filled, they are opaque.
- the thickness of a document card is preferably 250 to 950 ⁇ m.
- the above objects are achieved with a system defined in claim 1 for producing value documents, in particular credit cards, cash cards, and other value documents, particularly preferably value cards, and security documents, particularly preferably security cards, in particular identity cards and identification cards to be incorporated into book-shaped identification documents.
- the production system according to the invention serves to produce the value or security documents from pre-material pieces in at least two processing steps of a processing scheme.
- At least one second transport unit different from the at least one (first) transport unit mentioned in claim 1, further connects, according to the invention, all second system modules to third system modules, which are designed to carry out a third processing step subsequent to the processing scheme, if the production system has system modules for carrying out at least three processing steps and at least two transport units.
- the at least one transport unit can also be controlled by the system control unit, so that the pre-material pieces can each be fed to one of several system modules designed to carry out a processing step.
- the at least one transport unit is controlled by the system control device in such a way that a pre-material piece is fed to one of these system modules.
- the pre-material pieces can therefore be fed to these system modules alternatively.
- the feeding according to method step (ii) can, for example, depend on the availability of each of the system modules designed to carry out the method step to be performed.
- This method step (ii) also includes the system module being first selected before the transport unit is activated and the semi-finished material piece is then fed to the selected system module. Between (iv) and (v), the semi-finished material piece can be removed again from the system module in which it was processed, whereupon it is conveyed to another system module by means of the at least one transport unit according to (v) for the execution of further method steps of the processing scheme.
- the present invention solves the problem that several different product variants of a value or security document can only be produced with conventional production systems after a conversion, resulting in considerable time delays and thus long production times.
- different document variants are typically produced batch by batch in the same production system, with the system being converted after the production of a batch of a first document variant in order to set it up for the production of a second document variant.
- system modules according to the invention each of which is designed to carry out one of several different processing step variants
- the individual pieces of raw material can be guided as intended to the system modules provided for this purpose, which are designed to carry out the respective processing step variant.
- several types of laminating sheets for example in different formats and/or with different embossed structures
- the subordinate processing units can each be assigned to groups of transport units (and system modules), for example individual production units (see below) in which several transport units and system modules are combined.
- the higher-level processing unit controls the subordinate processing units and is designed to transmit data to them and collect data from them. For example, it is advantageous if the higher-level processing unit transmits data about raw material pieces that are fed to a production unit and that have been processed in these production units to the respective subordinate processing unit or receives data from the subordinate processing unit, while the results of intermediate steps during processing within the production units are not communicated to the higher-level processing unit but only to the subordinate processing units.
- Communication lines are used to transmit data and control commands from the system control unit to the system modules and transport units, and from these to the system control unit.
- a LAN for example, based on a fiber optic network, can be provided for this purpose.
- a wireless network can also be installed.
- a document card for example an identity card or an identification card intended for binding into a book-shaped document, for example a passport
- system modules for Production of a book-shaped document in which the identification card, for example, is combined with other document components to form the book-shaped document in particular the following system modules are used: a laminating device for joining a cover with an endpaper, printing devices for printing visa sheets, cutting devices for separating visa sheets from printed visa sheets, a collating machine with a manipulator and a collecting point for a laminated cover, visa sheets and an identification card, a sewing device for joining stacked components of the book-shaped document, a folding device for folding the book, a trimming device for trimming the book to the final format and a quality assurance device for the final inspection of the book-shaped document.
- the transport units can be designed in the form of continuously operating transport devices, in particular translationally operating transport devices, such as conveyor belts on which the pre-material pieces rest, translationally movable holding elements for the pre-material pieces, such as mechanical, pneumatic, magnetic, or adhesive grippers, including vacuum handling devices that transport the pre-material pieces from a first system module to a second system module, or other translationally movable holding elements.
- translationally operating transport devices such as conveyor belts on which the pre-material pieces rest
- translationally movable holding elements for the pre-material pieces such as mechanical, pneumatic, magnetic, or adhesive grippers
- vacuum handling devices that transport the pre-material pieces from a first system module to a second system module, or other translationally movable holding elements.
- the system modules each have devices for transferring the pre-material pieces to and from the at least one transport unit, wherein the levels of the transfer devices are designed to be at the same height.
- a combination lift for example, can be used, which raises/lowers the pre-material pieces to the level of the subsequent system module or the subsequent transport unit.
- the raw material pieces can be transferred easily between the system modules and the transport units because there is no height difference to overcome.
- the system modules provided for the production of a valuable or security document using the method according to the invention each of which is designed to carry out one of the processing steps in the underlying processing scheme for this valuable or security document and is provided in the required number, do not have to be arranged in a specific arrangement relative to one another. It is only essential that the system modules are arranged in a network-like structure together with transport units connecting the system modules.
- the system modules can represent network nodes and the transport units the connections between the nodes. Accordingly, a or several such connections lead into a node or originate from a node.
- one or more nodes are connected to one or more other nodes, each corresponding to a system module provided for carrying out a different processing step, via one or more connections, wherein each connection represents a transport unit.
- each connection represents a transport unit.
- the system modules and transport units, as well as other structural units such as supply and communication lines, can be housed in a container or a container-like structure.
- the system modules designed to carry out a specific processing step can be assembled in a cluster, for example in a container.
- system modules designed to carry out successive processing steps can be assembled in a cluster, for example in a container.
- Several containers with module clusters can then be assembled in a suitable manner.
- system modules intended for the production of valuable and security documents for example a laminating device for joining polymer film pieces to form a polymer laminate piece, a format cutting device for cutting the laminate piece to a desired format or other system modules, as well as the transport units and other components, are permanently installed within the respective containerized production units, the production units and the components they contain can be easily moved from one
- the system modules, transport units, and other components are preferably located in the respective production units in a spatial arrangement relative to one another that is required for the operation of the production units for the production of valuable and security documents.
- system modules can be arranged in close proximity to one another to carry out successive processing steps.
- the transport units (and plant modules) in the clusters can be controlled by a hierarchically organized plant control unit with a higher-level control unit and several control units subordinate to this control unit, whereby the transport units (and plant modules) of a cluster (in a manufacturing unit) are controlled by a subordinate control unit.
- the system control unit is designed to control the system modules and the at least one transport unit between the system modules of successive processing steps.
- the system control unit thus controls the path that the raw material pieces take through the production system.
- the system control unit delivers the necessary control commands to the at least one transport unit and, if necessary, to the system modules.
- the system control unit accesses processing schemes ("recipes") underlying the production of the valuables and security documents, which are stored in a database. These processing schemes list the processing steps for each valuables or security document to be produced in the order in which they are processed.
- the individual processing schemes are also based on different basic processing schemes, each of which applies to a group of similar documents.
- the processing schemes can contain processing steps that are included in all processing schemes, as well as processing steps that are only included in some processing schemes and are therefore optional.
- the transport units can be represented in the system control unit as production modules to be controlled.
- control concepts of conventional system systems can also be used for the production system according to the invention insofar as the transport units, as stated above, are simulated in the system control module just like the system modules as production modules.
- the production modules communicate the module transitions from the output of a preceding module, for example a transport unit, to the input of a subsequent module, in this case a system module, to the system control unit.
- the state of the raw material piece can be transmitted as its property from the system control unit to the transport unit to which of several system modules the raw material piece is to be fed. Furthermore, the properties of the raw material piece, in particular the process variant to be selected, can be transmitted to the transport unit so that a decision can be made as to which system module following the transport unit the raw material piece should be fed to.
- the system control unit also transmits the data associated with a specific piece of raw material, for example, the data for identifying this piece of raw material, for example as being assigned to a specific person, to the at least one transport unit, so that secure product tracking is enabled and, if necessary, appropriate modifications to the processing step in this system module can be made and, if necessary, individualizing data can be applied to the piece of raw material and/or within the piece of raw material.
- This identification can be carried out using the serial number of the value or security document to be produced and/or, in the case of documents containing a chip, using a chip identification number.
- This data can also be used to control a system module to apply an individualizing security feature to and/or into the piece of raw material. For example, reproductions of this data can be printed onto a piece of polymer film using a printing device, engraved into a piece of laminate using a laser engraving device, and/or exposed and fixed into a hologram film using a hologram generation device.
- the system control unit also controls the system modules and issues control commands to them for this purpose, for example, if the start of processing of an incoming piece of raw material at a system module is to be triggered.
- the data identifying the piece of raw material, the time of event (completion), data on the type and scope of the processing step performed, and possibly other data, such as quality data (quality status), can be transmitted to the system control unit.
- quality data quality status
- an acknowledgment of arrival is transmitted to the system control unit
- an acknowledgment of completion is transmitted to the system control unit
- an acknowledgment of completion is logged in the plant control unit.
- the plant control unit Upon transmission of the arrival of the raw material piece at a plant module and completion of the processing step in the plant module, the plant control unit is enabled to coordinate the scheduling of the processing steps for all raw material pieces to be processed in the production plant. This also applies to the corresponding status data of the raw material pieces regarding their arrival at a transport unit and their departure from the transport unit. In this way, the location of a specific raw material piece in the production plant can be recorded. The status data of the raw material pieces in the plant modules can be used to determine their availability based on the respective processing times.
- different system modules can be provided for different stack formats and/or different laminating processing conditions, for example, depending on the type of material to be laminated with regard to the laminating temperature, and/or laminating sheets with different embossed structures.
- processing step of edge trimming of the finished laminate piece several system modules can be provided for different formats of the document to be produced.
- system modules can be provided for different geometries/shapes of the hologram film to be applied and/or for different sizes of the hologram film.
- multiple system modules for different formats can be provided.
- the production system can also contain system modules with which a processing step can be executed that is merely optional in the processing scheme, i.e., is only to be performed for a specific group of documents to be produced.
- the system control unit retrieves the processing schemes stored for the documents to be produced and accordingly determines which processing steps are to be executed and thus which system modules are to be accessed.
- the system according to the invention can contain system modules designed to attach a tab to a laminate piece.
- a processing step is only carried out if the document to be produced is an identity card that is to be bound into a book-like document, such as a passport.
- a tab is not required, so it can be attached to the laminate pieces. is not applied.
- this processing step is not carried out, so that the system modules provided for this purpose are not involved in the processing of the corresponding pre-material pieces, for example, they are not approached.
- system modules can also be provided with which a groove is introduced, for example milled, into the laminate piece in order to fit a contact chip module (chip implant) therein.
- this optional processing step is not to be carried out, so that the system modules provided for this purpose are not involved in the processing of the corresponding pre-material pieces, for example, they are not approached.
- the system control unit is designed to detect the identity of a piece of pre-material located in a system module or a transport unit and to control the feeding of this piece of pre-material to a system module depending on the identity of this piece of pre-material.
- the method according to the invention further comprises detecting the identity of a piece of pre-material located in a system module or a transport unit with the system control unit and controlling the feeding of this piece of pre-material to a system module depending on the identity of this piece of pre-material.
- the identity of a piece of raw material By recording the identity of a piece of raw material, for example by reading out individualizing data already printed on or into the piece of raw material or reading out individualizing data from a chip, the identity of the piece of raw material can be recorded and compared with data stored in a database of the system control unit. Processing schemes for the document to be produced can also be stored in a database of the system control unit, so that by recording the identity of the piece of raw material, it can be determined which processing scheme is to be used and, consequently, which further processing step is to be carried out following a previous processing step. If necessary, data must be transferred to the executing system module to carry out the processing step, for example, data that is to be printed on the piece of raw material, engraved in it, or exposed into a hologram film.
- the system control unit is designed to acquire and process data on the quality according to at least one quality criterion of a piece of semi-finished material that has been processed in a system module designed to carry out an executed processing step, and to control the at least one transport unit for feeding this piece of semi-finished material to a system module designed to carry out a subsequent processing step, depending on the determined quality according to this quality criterion.
- the system control unit is further configured to acquire and process data on the operating state (status) of at least one of a plurality of system modules configured to carry out a processing step, and to control the at least one transport unit for feeding the pre-material pieces to the system modules configured to carry out this processing step as a function of the determined operating state.
- the method according to the invention further comprises the acquisition and processing of data on the operating state of at least one of a plurality of system modules configured to carry out a (specific) processing step by the system control unit and controlling the at least one transport unit for feeding the pre-material pieces to the system modules configured to carry out this processing step as a function of the determined operating state.
- the availability of the system modules for this processing step can be determined. If it becomes apparent that a system module requires maintenance and must be temporarily shut down for this purpose, or that a system module must be loaded with additional pre-products, for example, a hologram generation device with unexposed hologram film, this is registered by the system control unit and taken into account for the distribution of the pre-material pieces to system modules designed to perform the same processing step as the shut-down system module. If several redundant system modules are available for this processing step, the production process can be continued at a capacity at least approximately as high as before the shutdown.
- Sensors and time recording devices are installed in the system module to record data on the operating status of the system module. which indicate any module malfunctions and/or upcoming maintenance and/or required precursor refills.
- the recorded data is compared with reference data stored in a database, for example, the plant control unit. If a relevant deviation occurs, for example, if a specified tolerance range is exceeded, the affected plant module is shut down.
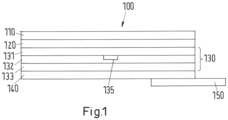
- FIG. 1 A value or security document 100 according to the present invention is shown.
- an identification card is used as an example as a value or security document or another document card, for example, for inclusion in a book-shaped value or security document.
- other value or security documents including book-shaped value or security documents, are also meant in all cases.
- a document card flap 150 Attached to the side of the card material is a document card flap 150, which may be made of a fusible textile material or interspersed with a fusible material, for example. This flap is joined to the card material by hot-melt welding. If the card is intended for the production of an identity card, it has, for example, the ID-1 format according to ISO/IEC in the version valid on the priority date of the present application. In this case, no document card flap is attached.
- the polymer end layer 110, the printed polymer film piece 120, the further polymer film pieces 131, 132, 133, 140 and optionally further laminate components are gathered into a film stack and optionally They are releasably fixed to each other so that their position relative to each other cannot change.
- a feeder device for gathering these raw material pieces is used as a system module. If laminates with different formats are to be produced, different feeder devices can be used, adapted to these different formats.
- the trimmed laminate piece which may be provided with the document card flap 150, is provided with further reproductions of, in particular, individualizing data by providing a laser-engravable polymer film in the laminate piece with the reproductions, for example the polymer end layer 110.
- the data are engraved into the laminate piece in a laser engraving device.
- the quality of the finished map 100 is checked in a fourteenth processing step in a quality assurance device as a system module.
- a quality assurance device includes, for example, camera systems, which, among other things, check the quality of the generated data reproductions.
- the card copies checked for quality are finally issued from the production facility as finished identification cards or other document cards 100.
- FIG. 3 shown schematic production plant 1000 according to the present invention.
- this plant is formed by plant modules 3100, 3200, 3300, 3400, 3500 and transport units 4100, 4200, 4300, 4400.
- a plant control unit 2000 controls the system modules and the transport units and receives data from the system modules and transport units (each shown as an example for the data exchange between the system control unit on the one hand and the first and second system modules 3100, 3200 and the first and second transport units 4100, 4200; not shown for the other system modules 3300, 3400, 3500 and transport units 4300, 4400).
- the transport units can be formed by translational conveyor systems, such as conveyor belts with branching options and transport gallows (translationally movable holding elements), or robots, such as lifting and swiveling robots, for example a SCARA robot, or a fast picker or a gantry crane.
- the system modules 3100 are used to carry out processing step 7.
- These quality assurance devices 3110, 3120 can be identical in order to provide a redundant system for this processing step in the event that one of these devices fails during the production process, so that the other quality assurance device can take over further operation alone.
- a combination of identical quality assurance devices can also be advantageous for reasons of capacity utilization of these system modules, for example, if more trimmed laminate pieces are fed to these modules in a given time unit than a single system module can process, so that the laminate pieces are each fed to one of the two quality assurance devices that is currently available for the inspection tasks, while the other is occupied with inspecting the laminate pieces.
- one of the two quality assurance devices can be occupied with inspecting the quality of a trimmed laminate piece, so that a subsequent trimmed laminate piece is fed to the other quality assurance device.
- the system control unit 2000 uses the feedback from the system modules 3100, which acknowledge the arrival and completion of laminate pieces in the individual modules, to identify which of the two quality assurance devices is currently occupied. Accordingly, it issues control commands to an upstream transport unit (not shown) to convey the next laminate piece to the free quality assurance device. Furthermore, the system control unit transmits individual data of the laminate piece to be inspected to the processing quality assurance device so that it is able to check the respective quality criteria on this laminate piece.
- the laminate piece has the ID-3 format, it must be ensured that the trimming was carried out correctly in the preceding processing step 6.
- the result of the lamination in processing step 5 must also be checked, taking into account, for example, the presence of a security thread and its exact position in the laminate.
- the functionality of any existing RFID circuit must be verified and the data stored in the RFID chip must be compared with target data to ensure that the circuit intended for the respective piece of laminate with a programmed RFID chip has been correctly assigned to this piece of laminate.
- the quality assurance device 3100 determines that an inspected laminate piece does not meet the quality requirements, it is removed from the production process as a reject piece to a collection point 3101, indicated here by a wastepaper basket.
- a first transport unit 4100 Downstream of the quality assurance devices 3100, a first transport unit 4100 is located, to which the inspected laminate pieces are transferred. This transport unit conveys the individual laminate pieces to one of three system modules 3200, which are formed by application devices 3210, 3220, and 3230 for hologram sections.
- Processing step 10 is carried out in these application devices 3210, 3220, and 3230.
- the application devices can differ in that they can process laminate pieces and hologram sections in different formats, such as laminate pieces in ID-1 format for ID cards 100 and laminate pieces in ID-3 format for document cards 100 to be incorporated into passports. If, for example, a laminate piece in ID-1 format is pending, the system control unit 2000 issues a control command to the first transport unit 4100 to transfer this laminate piece to the application device in which laminate pieces with this format are processed. For a laminate piece in ID-3 format, a corresponding control command for transfer to the other application device is issued in this example. As previously explained for the execution of the quality inspection, the system control unit additionally transmits individual data about the transferred laminate piece to the respective application device.
- the application devices can be identically constructed and each process the same laminate pieces. This type of redundancy has the advantage that this processing step can still be carried out if, for example, one of the application devices fails.
- the system control unit can detect from feedback from the failed application device that this device is no longer available. It will therefore then select a different application device for a laminate piece to be processed.
- the application devices can be approached depending on their current availability. For example, if one of the two application devices is occupied with another laminate piece while processing step 10, a subsequent laminate piece is guided to one of the other two application devices.
- a second transport unit 4200 is located downstream of the application devices 3210, 3220, and 3230, to which the laminate pieces coated with the hologram sections are transferred.
- This transport unit conveys the individual laminate pieces to one of four system modules 3300, which are formed by format trimming devices 3310, 3320, 3330, and 3340.
- Processing step 11 is carried out in these format trimming devices 3310, 3320, 3330, 3340.
- the trimming devices can differ, for example, in that they can process laminate pieces in different formats.
- the format trimming devices can be constructed identically and each process laminate pieces of the same type.
- two format trimming devices can be designed to trim laminate pieces in ID-1 format and two format trimming devices can be designed to trim laminate pieces in ID-3 format.
- Such redundancy has the advantage, as explained above for the case of the quality assurance devices 3110, 3120 and application devices 3210, 3220, 3230, that this processing step can still be carried out even if, for example, one of the trimming devices fails.
- the format trimming devices can be started up depending on their current availability.
- a third transport unit 4300 to which the trimmed laminate pieces are transferred, is located downstream of the format trimming devices 3310, 3320, 3330, 3340.
- This transport unit transports the individual trimmed laminate pieces to a system module 3400, which is formed by a device for attaching a tab 150 to the laminate piece (processing step 12).
- this third transport unit does not transport the laminate piece to this system module 3400, but rather to the fourth transport unit 4400 or directly to the system modules for the fifth processing step, because the card to be produced is an ID card 100 to which no registration tab is to be attached.
- the laminate piece is then transported directly to the system modules 3500 according to processing step 13, bypassing processing step 12.
- Processing step 12 is carried out in the device 3400 for attaching the fitting tab 150.
- This device can be a hot-melt device, optionally equipped with an ultrasonic welding device.
- a fourth transport unit 4400 Downstream of the device 3400 for applying the tab 150 is a fourth transport unit 4400, to which the laminate pieces (with or without a tab) are transferred.
- the laminate pieces are transferred to one of two downstream system modules 3500, which are formed by laser engraving devices 3510, 3520.
- Processing step 13 is performed in the laser engraving devices 3510, 3520.
- the laser engraving devices can be identically constructed, each of which engraves reproductions of individualizing data into the laminate pieces. Such redundancy has the advantage, as explained above for the case of the quality assurance devices 3110, 3120, application devices 3210, 3220, 3230, and format trimming devices 3310, 3320, 3330, 3340, that this processing step can still be performed even if, for example, one of the laser engraving devices fails. Furthermore, the laser engraving devices can be started up depending on their current availability.
- the laser engraving devices 3510 and 3520 are followed by another transport unit, from which the laminate pieces are transported to further quality assurance devices.
- These transport units and the further downstream system modules are Fig. 3 not shown.
- the system control unit 2000 receives data from the system modules 3100, 3200, 3300, 3400, 3500 and transport units 4100, 4200, 4300, 4400, which represent the respective location of an identified raw material piece and its quality status (properties). Furthermore, the system control unit also receives data from the system modules and transport units regarding their operating status (occupancy by a raw material piece, malfunctions, pending maintenance, and the like).
- a memory unit of the system control unit also stores which processing steps and which processing variants of the processing steps are being performed by the system modules.
- the system control unit can guide the raw material pieces to the system modules in a targeted manner by, on the one hand, determining the subsequent processing step to be performed for a specific raw material piece based on the respective processing scheme and, on the other hand, assigning the raw material piece to one of the corresponding system modules. From these system modules, one is then selected according to the specifications of the card 100 to be produced, which can carry out the appropriate processing step, and in the case of several identical system modules of this processing step and the processing variant, the one that is not used by other currently processed raw material pieces. In addition, the system control unit transmits the individual data required to process a specific raw material piece to the processing system module so that it has all the information and data it needs for processing.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Physics & Mathematics (AREA)
- Health & Medical Sciences (AREA)
- Electromagnetism (AREA)
- General Health & Medical Sciences (AREA)
- Toxicology (AREA)
- Management, Administration, Business Operations System, And Electronic Commerce (AREA)
- Credit Cards Or The Like (AREA)
Description
- Die vorliegende Erfindung betrifft eine Anlage und ein Verfahren zum Produzieren von Wert-und Sicherheitsdokumenten aus Vormaterialstücken. Die hergestellten Sicherheitsdokumente können beispielsweise Ausweiskarten oder andere Identifikationskarten (ID-Karten) sein oder als individualisierende Karten in ein buchförmiges Identifikationsdokument, beispielsweise ein Passbuch, wie einen Reisepass, eingebunden sein. Ferner können Wertdokumente beispielsweise Kreditkarten oder Geldkarten sein.
- Identifikationsdokumente, insbesondere Ausweisdokumente, wie Ausweiskarten, dienen dazu, die Identität einer Person zu überprüfen. Ausweisdokumente werden von staatlichen Stellen in Ausübung ihrer hoheitlichen Obliegenheiten ausgegeben, beispielsweise um dem Dokumenteninhaber einen Grenzübertritt in einen anderen Staat zu ermöglichen oder um sich gegenüber einem behördlichen Organ oder anderen Personen auszuweisen. Ein derartiges Ausweisdokument ist der deutsche Personalausweis, der gegenwärtig in Form einer Ausweiskarte im Format ID-1 gemäß ISO/IEC 7810 in der am Prioritätstag der vorliegenden Anmeldung gültigen Fassung ausgegeben wird.
- Die Ausweiskarte weist die den Inhaber des Dokuments individualisierenden (personalisierenden) Daten auf, wie Name, Geburtsdatum und -ort, Staatsangehörigkeit, ein Gesichtsbild und die Unterschrift des Dokumenteninhabers, ferner eine das Dokument identifizierende Seriennummer, das Ausgabedatum des Dokuments sowie Angaben über die ausstellende Behörde und den Typ des Dokuments. Ferner weist sie den aktuellen Wohnort sowie weitere biometrische Daten des Inhabers (Größe, Augenfarbe) auf. Des Weiteren ist die Ausweiskarte mit diversen Sicherheitsmerkmalen ausgestattet, die es einem Dritten erlauben, die Echtheit des Dokuments zu überprüfen, beispielsweise mit einem Guillochendruck, einem das Gesichtsbild des Inhabers und die maschinenlesbare Zone des Dokuments mit den Personen- und anderen Datenangaben wiedergebenden Hologramm sowie einem kinegrafischen Objekt, das beispielsweise das Bundeswappen zeigt.
- Die Ausweiskarte kann ferner auch als Bestandteil in ein buchförmig ausgebildetes Sicherheitsdokument eingebunden sein, beispielsweise in ein Passbuch. Passbücher weisen zusätzlich zu den die Person identifizierenden Daten auf der Dokumentenkarte, die beim deutschen Reisepass das Format ID-3 gemäß ISO/IEC 7810 in der am Prioritätstag der vorliegenden Anmeldung gültigen Fassung hat, weitere Buchblätter auf, auf deren Seiten sogenannte Sichtvermerke (Visa) der Staaten angebracht werden können, in die die Person einreist. Die Dokumentenkarte, die Passbuchblätter und eine Einbanddecke sind in einem Heftverfahren miteinander verbunden.
- Die Dokumentenkarte, beispielsweise Ausweiskarte, kann typischerweise in Form eines Kunststofflaminats mit einem einlaminierten Folienstück, das die erforderlichen Informationen enthält, beispielsweise aus einem Polymermaterial, ausgebildet sein. Für die Herstellung von Passbüchern wird die Dokumentenkarte mit einer sogenannten Passlasche versehen, die seitlich über das vorgesehene Format der Dokumentenkarte vorsteht und mit den Passbuchblättern zusammengeheftet wird. Hierzu geht aus
DE 10 2008 031 654 A1 hervor, dass sich derartige Dokumentenkarten, die ausschließlich aus Polycarbonat-Schichten hergestellt sind, nicht dazu eignen, diese in ein Passbuch einzuarbeiten. Daher ist es üblich, Dokumentenkarten mit einem Kartenkörper herzustellen, in den mindestens eine Schicht eingearbeitet ist, die aus einem anderen Kunststoffmaterial besteht, welches sich zum Einbinden in ein Passbuch eignet und ein problemloses Umblättern der Dokumentenkarte in dem Passbuch ermöglicht. Diese Kunststoffschicht wird so eingearbeitet, dass sie die Lasche bildet, mit der die Dokumentenkarte in das Passbuch eingebunden wird. -
EP 2 452 904 A2 beschreibt eine Vorrichtung zum Transport von Stapeln von Dokumenten- oder Buchblöcken sicherheitsrelevanter Dokumente entlang eines Transportweges zu einer Mehrzahl von zum Binden der Stapel vorgesehenen, vorzugsweise in Reihe neben dem Transportweg angeordneten, Bindestationen. -
US 5,414,974 A beschreibt ein System zur automatisierten Dokumenthandhabung. Von Hochleistungsdruckern bedruckte Dokumente werden verschiedenen Containern zugeführt. Hierbei ist einem Satz von Dokumenten jeweils ein Blatt mit einem Strichkode zugeordnet, dessen Erfassung die Zuordnung zu den Containern steuert. - Die
EP0 358 066 beschreibt, wie die Weiterverarbeitung und Förderung von Druckprodukten unter hoher Leistung. Sie erfolgt in der Weise, dass die Druckprodukte in Clustern organisiert werden. Ein Druckprodukte-Cluster ist eine Gruppe von mindestens zwei einzelnen Druckprodukten, die mindestens über eine Teilstrecke oder einen Teilprozess in Clusterströmen gemeinsam verarbeitet werden. Ein solcher Clusterstrom kann geteilt oder zu einem Clusterstrom niederer Ordnung (abnehmende Anzahl von Druckprodukten pro Cluster) reduziert werden. Außerdem ist es möglich Clusterströme zu mischen oder zu koppeln. Dadurch wird es ermöglicht, innerhalb eines Gesamtsystems eine nach oben grundsätzlich offene Verarbeitungsleistung an den gewünschten Stellen zu schaffen. Das Verfahren ermöglicht gleichzeitig eine erhöhte Flexibilität durch spezielle Puffermöglichkeiten, Redundanz, etc. unter verhältnismäßig geringem Material- und Kostenaufwand. - Die
EP 2 090 441 A1 beschreibt eine Verarbeitungsvorrichtung, die wenigstens ein Werkzeug zum Bearbeiten jeweils eines Druckproduktes und eine Transportvorrichtung aufweist, mit welcher die Druckprodukte dem wenigstens einen Werkzeug zugeführt werden. Die Druckprodukte sind jeweils auf dem Weg in die Verarbeitungsvorrichtung mit einem erfassbaren Informationsmerkmal versehen, dessen Daten mit einem Lesegerät erfasst und zum Bearbeiten der Druckprodukte verwendet werden. Die Daten zum Bearbeiten der Druckprodukte werden einer Steuervorrichtung übermittelt, welche das wenigstens eine Werkzeug zum Bearbeiten der einzelnen Druckprodukte jeweils aufgrund der erhaltenen Daten steuert. Jedes Druckprodukt wird jeweils aufgrund der Daten seines Informationsmerkmals bearbeitet. Das Verfahren ist insbesondere für den Beschnitt von sequenziell hergestellten Büchern mit unterschiedlichen Formaten vorgesehen. - Die
DE 601 02 372 T2 beschreibt ein System zur Personalisierung eines mehrseitigen, gebundenen Dokuments, welches aufweist: einen Eingabetrichter, der zur Aufnahme einer Mehrzahl gebundener Dokumente konstruiert ist, eine Mehrzahl vom Umblättermechanismen, die stromabwärts des Eingabetrichters angeordnet sind, wobei jeder Umblättermechanismus eine Vorrichtung zum Umwenden von Seiten eines Dokuments enthält, und eine Mehrzahl von Personalisierungsmechanismen, die stromabwärts des Eingabetrichters angeordnet sind, wobei jeder Personalisierungsmechanismus zur Ausführung eines Personalisierungsvorganges auf einer Seite des Dokuments fähig ist, wobei die Umblättermechanismen und die Personalisierungsmechanismen für mindestens zwei der Personalisierungsmechanismen derart angeordnet sind, dass sich ein Umblättermechanismus stromaufwärts von jedem der zwei Personalisierungsmechanismen befindet. - Die
EP 0 364 370 A2 beschreibt, dass beim Herstellen von Reisepässen, welche mehrere Papierblätter und ein mit transparenten Kunststofffolien beschichtetes Datenblatt enthalten, personenbezogene Daten wie Name, Geburtsort und Geburtsdatum des Passinhabers mit einem Laserstrahl in das Papierinlett des bereits kunststoffbeschichteten Datenblatts eingebrannt werden. Der Reisepass kann zu Buchform gebunden werden, bevor das kunststoffbeschichtete Datenblatt und weitere Papier-Datenblätter mit auf den Inhaber des Reisepasses bezogenen Daten versehen werden. - Die vorstehend beschriebenen Identifikationsdokumente (Sicherheitsdokumente) werden in herkömmlicher Weise in Produktionsanlagen hergestellt, die auf sogenannten Insellösungen beruhen, d.h. die einzelnen Produktionsschritte werden in nur lose verketteten Anlagenteilen durchgeführt. Dabei benötigte Ausgangsmaterialien und entstehende Zwischenprodukte werden auf- und abmagaziniert und von Hand kistenweise von einer Anlagenstation zur nächsten transportiert, d.h. die Dokumente werden chargenweise produziert. Diese Vorgehensweise ist nachteilig, beispielsweise weil der Flächenbedarf für die Anlage hoch ist und die Anlagen ortsfest sind. Außerdem sind diese Anlagen im Hinblick auf die Eignung, unterschiedliche Dokumentenarten herstellen zu können, unflexibel, da in einer Charge nur ein Dokumententyp hergestellt werden kann, sodass die Durchlaufzeit für die Identifikationsdokumente lang ist. Problematisch ist auch, dass die einzelnen Verfahrensschritte unterschiedliche Kapazitäten der hierfür vorgesehenen Anlagenteile in Anspruch nehmen. Dieses Problem kann noch dadurch verschärft werden, dass einzelne Anlagenmodule ausfallen können, sodass die Produktion der Dokumente unterbrochen werden muss und die Durchlaufzeit der Charge nochmals verlängert wird. Entsprechendes gilt für den Fall, dass einzelne Dokumente fehlerhaft produziert und daher erneut hergestellt werden müssen.
- Von daher besteht eine Aufgabe der vorliegenden Erfindung darin, eine Produktionsanlage zu schaffen, die einen geringen Flächenbedarf hat und außerdem sehr flexibel einsetzbar ist, sodass Wert- und Sicherheitsdokumente unterschiedlicher Typen hergestellt werden können. In der Produktionsanlage soll ein dafür vorgesehenes Produktionsverfahren ausführbar sein.
- Ferner hat es sich herausgestellt, dass die Herstellung von Wert- und Sicherheitsdokumenten insbesondere dann eine erhebliche Zeitdauer erfordert, wenn diese an einer zentralen Herstellungsstätte hergestellt werden. Denn unterschiedliche Typen von Dokumenten müssen in diesem Falle gleichzeitig hergestellt werden. Von daher liegt der vorliegenden Erfindung die weitere Aufgabe zugrunde, eine Anlage zum Produzieren der Wert- und Sicherheitsdokumente und ein Verfahren zu deren Produktion zu schaffen, mit denen eine schnelle Herstellung auch von unterschiedlichen Typen von Wert- und Sicherheitsdokumenten möglich ist.
- Außerdem soll die Herstellung der Wert- und Sicherheitsdokumente auch kostengünstig und mit möglichst geringem Ausschuss sowie unter Einhaltung der erforderlichen Arbeitsschutzmaßnahmen, insbesondere gegenüber weniger intensiv geschultem Bedienungspersonal, das in einer dezentralen Herstellungsstätte tätig ist, möglich sein.
- Eine weitere sehr wichtige Aufgabe der vorliegenden Erfindung besteht von daher auch darin, eine Produktionsanlage und ein Produktionsverfahren zu schaffen, mit der/dem die Wert- und Sicherheitsdokumente mit einer möglichst geringen Durchlaufzeit herstellbar sind.
- Soweit nachfolgend der Begriff ,Anlagenmodul' verwendet wird, so ist darunter eine physikalische Produktionseinheit mit definierten Eingängen und Ausgängen zu verstehen, die Eigenschaftsänderungen an den ihnen zugeführten Vormaterialstücken vornimmt.
- Soweit nachfolgend die Begriffe ,individualisiert' und ,individualisierend' verwendet werden, so ist darunter eine Eigenschaft eines Wert- oder Sicherheitsdokuments, beispielsweise einer Kredit- oder Ausweiskarte oder eines Reisepasses, zu verstehen, der zufolge das Dokument einem bestimmten Subjekt (Person, Tier, Gegenstand) zuordenbar ist. Diese Eigenschaft ergibt sich aus vorgegebenen Sicherheitsmerkmalen der Wert- oder Sicherheitsdokumente. Soweit nachfolgend die Begriffe ,personalisiert' und 'personalisierend' verwendet werden, so ist darunter die Eigenschaft eines Wert- oder Sicherheitsdokuments zu verstehen, der zufolge das Dokument einer Person zuordenbar ist.
- Soweit nachfolgend der Begriff 'Wert- und Sicherheitsdokument' bzw. 'Wert- oder Sicherheitsdokument' verwendet wird, so ist darunter vorzugsweise ein Dokument in Form eines flachen, insbesondere bevorzugt rechteckigen, Trägers für anzuzeigende individualisierte Informationen zu verstehen. Unter einer Wert- oder Sicherheitskarte ist sowohl ein steifer als auch flexibler Gegenstand zu verstehen, also sowohl ein nicht oder wenig bieg- oder verwindbarer Gegenstand als auch ein leicht biegbarer Gegenstand. Beispielsweise kann die Karte eines der Formate ID-1, ID-2 oder ID-3 gemäß ISO/IEC 7810 in der zum Prioritätstag der vorliegenden Anmeldung gültigen Fassung haben. Das Wert- oder Sicherheitsdokument kann beispielsweise ein Personalausweis, Führerschein, ein Zugangskontrollausweis oder eine andere ID-Karte, eine Scheck-, Bank-, Kredit- oder Barzahlungskarte, Kundenkarte, Gesundheitskarte, Chipkarte, ein Firmenausweis, Berechtigungsnachweis, Mitgliedsausweis, Ticket, Geschenk- oder Einkaufsgutschein oder ein sonstiger kartenförmiger Berechtigungsnachweis sein. Das Wert- oder Sicherheitsdokument kann aus einem für den erfindungsgemäßen Zweck geeigneten Material hergestellt sein, beispielsweise aus einem Kunststoff (Polymer), aus Papier, Pappe, Glas oder anderen Materialien oder Mischungen dieser Materialien, und gegebenenfalls mit Verstärkungsmaterialien gefüllt sein. Das Wert- oder Sicherheitsdokument ist durch Lamination aus Laminatlagen hergestellt, die beispielsweise aus einem Material bestehen, das sich für eine Lamination eignet. Das Wert- oder Sicherheitsdokument kann aus einem Polymer gebildet sein, das ausgewählt ist aus einer Gruppe, umfassend Polycarbonat (PC), Polyethylenterephthalat (PET), deren Derivate, wie Glykol-modifiziertes PET (PETG), Polyethylennaphthalat (PEN), Polyvinylchlorid (PVC), Polyvinylbutyral (PVB), Polymethylmethacrylat (PMMA), Polyimid (PI), Polyvinylalkohol (PVA), Polystyrol (PS), Polyvinylphenol (PVP), Polypropylen (PP), Polyethylen (PE), thermoplastische Elastomere (TPE), insbesondere thermoplastisches Polyurethan (TPU), Acrylnitril-Butadien-Styrol-Copolymer (ABS) sowie deren Derivate, Polyamid (PA) und/oder Papier (Cellulose) und/oder Pappe und/oder ein Glas und/oder Metall und/oder eine Keramik. Außerdem kann das Wert- oder Sicherheitsdokument auch aus mehreren dieser Materialien hergestellt sein, insbesondere wenn die einzelnen Lagen aus unterschiedlichen Materialien gebildet sind. Bevorzugt besteht das Wert- oder Sicherheitsdokument aus PC oder PC/TPU/PC. Die Polymere können entweder gefüllt oder ungefüllt vorliegen. Im letzteren Falle sind sie vorzugsweise transparent oder transluzent. Falls die Polymere gefüllt sind, sind sie opak. Die Dicke einer Dokumentenkarte beträgt vorzugsweise 250 bis 950 µm.
- Gemäß einem ersten Aspekt der vorliegenden Erfindung werden die vorstehenden Aufgaben mit einer in Anspruch 1 definierten Anlage zum Produzieren von Wertdokumenten, insbesondere von Kreditkarten, Geldkarten und anderen Wertdokumenten, besonders bevorzugt Wertkarten, und von Sicherheitsdokumenten, besonders bevorzugt Sicherheitskarten, insbesondere von Ausweiskarten und von in buchförmig ausgebildete Identifikationsdokumente einzubindende Identifikationskarten, gelöst. Die erfindungsgemäße Produktionsanlage dient dazu, die Wert- oder Sicherheitsdokumente in mindestens zwei Bearbeitungsschritten eines Bearbeitungsschemas aus Vormaterialstücken zu produzieren.
- Gegebenenfalls verbindet ferner mindestens eine von der in Anspruch 1 genannten mindestens einen (ersten) Transporteinheit verschiedene zweite Transporteinheit erfindungsgemäß alle zweiten Anlagenmodule mit dritten Anlagenmodulen, die zur Ausführung eines im Bearbeitungsschema nachfolgenden dritten Bearbeitungsschrittes ausgebildet sind, wenn die Produktionsanlage Anlagenmodule zur Ausführung von mindestens drei Bearbeitungsschritten sowie mindestens zwei Transporteinheiten aufweist. Das bedeutet, dass alle Anlagenmodule, die zur Ausführung eines Bearbeitungsschrittes vorgesehen sind, von mindestens einer Transporteinheit angefahren werden, und dass ferner von diesen Anlagenmodulen Vormaterialstücke zu weiteren Anlagenmodulen zur Ausführung eines weiteren Bearbeitungsschrittes mittels mindestens einer Transporteinheit befördert werden.
- Ferner ist die mindestens eine Transporteinheit mit der Anlagen-Steuereinheit auch erfindungsgemäß ansteuerbar, sodass die Vormaterialstücke jeweils einem von mehreren zur Ausführung eines Bearbeitungsschrittes ausgebildeten Anlagenmodulen zuführbar sind. Das bedeutet, dass die mindestens eine Transporteinheit von der Anlagen-Steuereinrichtung derart angesteuert wird, dass ein Vormaterialstück einem dieser Anlagenmodule zugeführt wird. Die Vormaterialstücke können diesen Anlagenmodulen demnach alternativ zugeführt werden.
- Gemäß einem zweiten Aspekt der vorliegenden Erfindung werden die vorstehenden Aufgaben auch durch ein in Anspruch 8 definiertes Verfahren zum Produzieren der Wert- oder Sicherheitsdokumente in mindestens zwei Bearbeitungsschritten eines Bearbeitungsschemas aus Vormaterialstücken gelöst. Hierzu werden zur Ausführung der mindestens zwei Bearbeitungsschritte ausgebildete Anlagenmodule eingesetzt, die durch mindestens eine Transporteinheit verbunden sind.
- Das Zuführen gemäß dem Verfahrensschritt (ii) kann beispielsweise in Abhängigkeit von der Verfügbarkeit jedes einzelnen der zur Ausführung des auszuführenden Verfahrensschrittes ausgebildeten Anlagenmodule erfolgen. Dieser Verfahrensschritt (ii) schließt auch ein, dass das Anlagenmodul zunächst ausgewählt wird, bevor die Transporteinheit angesteuert und das Vormaterialstück dann zu dem ausgewählten Anlagenmodul zugeführt wird. Zwischen (iv) und (v) kann das Vormaterialstück von dem Anlagenmodul, in dem es bearbeitet worden ist, wieder abgeführt werden, woraufhin es zur Durchführung weiterer Verfahrensschritte des Bearbeitungsschemas mittels der mindestens einen Transporteinheit gemäß (v) zu einem anderen Anlagenmodul befördert wird.
- Das Verändern mindestens einer Eigenschaft der Vormaterialstücke gemäß Verfahrensschritt (iv) umfasst in einer bevorzugten Weiterbildung der vorliegenden Erfindung das Bedrucken der Vormaterialstücke und/oder das Zusammentragen der Vormaterialstücke und/oder das Laminieren der Vormaterialstücke und/oder das Randbeschneiden der Vormaterialstücke und/oder das Ermitteln der Qualität der laminierten und randbeschnittenen Vormaterialstücke und/oder das Erzeugen eines Hologramms und/oder das Applizieren des Hologramms auf die Vormaterialstücke und/oder das Format-Beschneiden der Vormaterialstücke und/oder das Anbringen einer Lasche an die Vormaterialstücke und/oder das Lasergravieren der Vormaterialstücke. Derartige Verfahrensschritte können zum Herstellen einer Identifikationskarte dienen. Zum Herstellen eines buchförmig ausgebildeten Dokuments, bei dem die Identifikationskarte beispielsweise zusammen mit anderen Dokumentenbestandteilen zu dem buchförmigen Dokument verbunden werden, werden Verfahrensschritte durchgeführt, die beispielsweise umfassen: das Zusammenführen von Einbanddecken und Vorsatzblättern und das Kaschieren der Vorsatzblätter an den Einbanddecken, ferner das Bedrucken von Visabögen mit Daten und das Vereinzeln von Visablättern aus den bedruckten Visabögen, ferner das Zusammentragen, Stapeln und Fixieren der kaschierten Einbanddecken, der Visablätter und einer individualisierten Dokumentenkarte aneinander, das Verbinden der kaschierten Einbanddecken, Visablätter und individualisierten Dokumentenkarte unter Bildung eines Buches mit einem Nähvorgang, das Beschneiden des Buches zum Endformat, das Laserperforieren von einzelnen Seiten des Buches und das finale Überprüfen des fertig gestellten buchförmigen Dokuments. Die Wert- oder Sicherheitsdokumente werden in der erfindungsgemäßen Produktionsanlage mit dem erfindungsgemäßen Produktionsverfahren vorzugsweise in Einzelnutzen produziert.
- Gemäß einem dritten Aspekt der vorliegenden Erfindung werden die vorstehenden Aufgaben auch durch ein in Anspruch 15 definiertes Verfahren zum Herstellen einer Gesamtheit von mehreren verschiedenen Wert- und Sicherheitsdokumenten nach individuellen Bearbeitungsschemata durch Ausführen des erfindungsgemäßen Verfahrens gelöst.
- In einer bevorzugten Ausführungsform der vorliegenden Erfindung weist die Anlage zumindest erste Anlagenmodule, die zur Ausführung eines ersten Bearbeitungsschrittes ausgebildet sind, zweite Anlagenmodule, die zur Ausführung eines zweiten Bearbeitungsschrittes ausgebildet sind, und dritte Anlagenmodule, die zur Ausführung eines dritten Bearbeitungsschrittes ausgebildet sind, auf, wobei alle zweiten Anlagenmodule mittels mindestens einer ersten Transporteinheit mit allen ersten Anlagenmodulen verbunden sind und alle dritten Anlagenmodule mittels mindestens einer von der mindestens einen ersten Transporteinheit verschiedenen zweiten Transporteinheit mit allen zweiten Anlagenmodulen verbunden sind. Gemäß dieser Ausführungsform sind die mindestens eine erste Transporteinheit ausschließlich zur Übergabe der Vormaterialstücke von den ersten Anlagenmodulen zu den zweiten Anlagenmodulen und die mindestens eine zweite Transporteinheit ausschließlich zur Übergabe der Vormaterialstücke von zweiten Anlagenmodulen zu den dritten Anlagenmodulen ausgebildet.
- Gemäß dieser bevorzugten Ausführungsform umfassen Verfahrensschritt (iii) das Zuführen des Vormaterialstückes zu einem ersten ausgewählten Anlagenmodul und Verfahrensschritt (v) die folgenden weiteren Verfahrensschritte:
(v-1) Ansteuern mindestens einer ausschließlich den ersten Anlagenmodulen (3100) und zweiten Anlagenmodulen (3200) zugeordneten ersten Transporteinheit (4100) mittels der Anlagen-Steuereinheit (2000) zum Zuführen des Vormaterialstückes zu einem zweiten ausgewählten zur Ausführung eines zweiten Bearbeitungsschrittes ausgebildeten Anlagenmodul (3200); (v-2) Zuführen des Vormaterialstückes zu dem zweiten ausgewählten Anlagenmodul (3200); (v-3) Ausführen des zweiten Bearbeitungsschrittes in dem zweiten ausgewählten Anlagenmodul (3200) durch Verändern mindestens einer Eigenschaft des Vormaterialstückes; (v-4) Ansteuern mindestens einer ausschließlich den zweiten Anlagenmodulen (3200) und dritten Anlagenmodulen (3300) zugeordneten zweiten Transporteinheit (4200) mittels der Anlagen-Steuereinheit (2000) zum Zuführen des Vormaterialstückes zu einem dritten ausgewählten zur Ausführung eines dritten Bearbeitungsschrittes ausgebildeten Anlagenmodul (3300); (v-5) Zuführen des Vormaterialstückes zu dem dritten ausgewählten Anlagenmodul (3300); (v-6) Ausführen des dritten Bearbeitungsschrittes in dem dritten ausgewählten Anlagenmodul (3300) durch Verändern mindestens einer Eigenschaft des Vormaterialstückes. - Daran können sich gemäß Verfahrensschritt (v) weitere Verfahrensschritte (ii), (iii), (iv) anschließen.
- Gemäß einer weiteren Ausführungsform der vorliegenden Erfindung sind die Anlagenmodule und Transporteinheiten derart zueinander angeordnet, dass Anlagenmodule, die jeweils zur Ausführung eines Bearbeitungsschrittes ausgebildet sind, und die Transporteinheiten eine lineare Kette bilden, sodass die Vormaterialstücke diese nacheinander durchlaufen können.
- Die Vormaterialstücke, die in dem erfindungsgemäßen Verfahren eingesetzt, in den einzelnen Bearbeitungsschritten hergestellt und dann in nachfolgenden Bearbeitungsschritten weiter bearbeitet werden, sind in einem typischen erfindungsgemäßen Produktionsverfahren exemplarisch folgende Materialien:
- Polymerfolienstücke, die zum Bedrucken mit Wiedergaben individualisierender Daten und zum anschließenden Laminieren vorgesehen sind;
- Polymerfolienstücke, die, ohne bedruckt zu werden, zum Laminieren vorgesehen sind, ferner Sicherheitsfäden, Sicherheitselemente (Patches) und andere laminierfähige Folienstücke;
- ein in einer Druckvorrichtung mit Wiedergaben individualisierender Daten bedrucktes Polymerfolienstück;
- ein durch Zusammentragen von bedruckten und unbedruckten Folienstücken, Sicherheitsfäden, Sicherheitspatches und anderen Folienstücken hergestellter Stapel, der einer Laminiervorrichtung zugeführt werden soll;
- ein durch ein Laminierverfahren hergestelltes Laminatstück;
- ein in einem Rand-Beschneideverfahren beschnittenes Laminatstück;
- ein Hologrammfilm;
- ein in einer Hologramm-Erzeugungsvorrichtung hergestellter, mit einem Hologramm belichteter und fixierter Hologrammfilm;
- ein mit dem Hologramm versehenes Laminatstück;
- ein mit dem Hologramm versehenes und in einer Format-Beschneidevorrichtung auf ein gewünschtes Format beschnittenes Laminatstück;
- ein mit einer Lasche versehenes Laminatstück, wobei dieses Laminatstück zum Einbinden in ein buchförmiges Wert- oder Sicherheitsdokument vorgesehen ist; sowie
- ein mit lasergravierten Wiedergaben von Daten versehenes Laminatstück.
- Die vorstehend aufgeführten Vormaterialstücke sind zur Herstellung einer Identifikationskarte vorgesehen. In entsprechender Weise können geeignete Vormaterialstücke auch zum Herstellen eines buchförmig ausgebildeten Dokuments eingesetzt werden, beispielsweise Einbanddecken, Vorsatzblätter und Visabögen. In diesem Falle kann die Identifikationskarte beispielsweise zusammen mit derartigen anderen Dokumentenbestandteilen zu dem buchförmigen Dokument verbunden werden.
- Gemäß dem erfindungsgemäßen Produktionsverfahren werden gemäß Verfahrensschritt (i) zunächst die Vormaterialstücke, d.h. entsprechende Vorprodukte der Wert- oder Sicherheitsdokumente, zur Verfügung gestellt, beispielsweise zu laminierende Folienstücke, einschließlich eines Inlay-Folienstückes, lasergravierbarer Folienstücke und gegebenenfalls eines eine RFID-Schaltung tragenden Folienstückes, ein Sicherheitsfaden, ein Sicherheitspatch und dergleichen. Vorzugsweise werden fünf bis neun Folienstücke zusammengetragen. Zur Herstellung der Dokumente werden die einzelnen Bearbeitungsschritte des Bearbeitungsschemas zur Produktion der Wert- und Sicherheitsdokumente ausgeführt. Zur Ausführung eines einzelnen von mehreren Bearbeitungsschritten werden dann folgende Verfahrensschritte ausgeführt: Gemäß Verfahrensschritt (ii) wird mindestens eine Transporteinheit mittels der Anlagen-Steuereinheit angesteuert, sodass ein Vormaterialstück zu einem von mehreren Anlagenmodulen befördert wird, die dazu ausgebildet sind, einen Bearbeitungsschritt an dem Vormaterialstück auszuführen. Ein Kriterium für die Auswahl des Anlagenmoduls ist beispielsweise die Verfügbarkeit der Anlagenmodule für diesen Bearbeitungsschritt. Das verfügbare Anlagenmodul wird ausgewählt. Falls mehrere parallele Anlagenmodule zur Ausführung eines bestimmten Bearbeitungsschrittes verfügbar sind, wird irgendeines ausgewählt. Gemäß Verfahrensschritt (iii) wird dann das Vormaterialstück dem ausgewählten Anlagenmodul zugeführt. Gemäß Verfahrensschritt (iv) wird das Vormaterialstück in dem ausgewählten Anlagenmodul bearbeitet. Hierzu wird eine Eigenschaft des Vormaterialstückes verändert. Beispielsweise ist das Vormaterialstück ein Polymerfolienstück, das mittels einer Druckvorrichtung mit individualisierenden, insbesondere personalisierenden, Daten bedruckt wird, oder das Vormaterialstück ist ein mit einem Hologrammfilm beschichtetes Polymerlaminatstück, das mittels einer Format-Beschneidevorrichtung auf das gewünschte Format beschnitten wird (Formatschnitt). Zur Ausführung weiterer Bearbeitungsschritte an dem Vormaterialstück werden die vorgenannten Verfahrensschritte (ii), (iii) und (iv) erneut durchgeführt.
- Die Anlagenmodule der erfindungsgemäßen Produktionsanlage sind entsprechend dem vorgesehenen Bearbeitungsschema in der Abfolge der durch dieses Schema vorgegebenen Bearbeitungsschritte logisch verknüpft. Erfindungsgemäß ist für die einzelnen Bearbeitungsschritte nicht notwendigerweise jeweils nur ein Anlagenmodul vorgesehen, sondern es können mehrere Anlagenmodule vorgesehen sein. Für die Ausführung zumindest eines der Bearbeitungsschritte stehen mindestens zwei Anlagenmodule zur Verfügung. Falls mehrere Anlagenmodule zur Ausführung eines Bearbeitungsschrittes vorgesehen sind, wird eines dieser Anlagenmodule für die Bearbeitung eines Vormaterialstückes ausgewählt. Die mindestens eine Transporteinheit ist dazu ausgebildet, die Anlagenmodule verschiedener Bearbeitungsschritte miteinander zu verbinden. Somit ergibt sich ein Netz, in dem die Anlagenmodule die Knoten und die Transporteinheiten die Knotenverbindungen darstellen. Erfindungsgemäß sind die einzelnen Anlagenmodule daher nicht starr miteinander verkettet. Dies wird durch ein flexibles Transportsystem verwirklicht. Die Vormaterialstücke werden den Anlagenmodulen durch die Transporteinheiten, durch die Anlagen-Steuereinheit gesteuert, automatisch angedient.
- Mit der erfindungsgemäßen flexiblen Verkettung der Anlagenmodule verschiedener Bearbeitungsschritte im Bearbeitungsschema wird erstmals ermöglicht, dass die durch unterschiedliche Taktzeiten in den Bearbeitungsschritten verursachte Auslastung der Anlagenmodule optimiert werden kann. Denn indem für einen Bearbeitungsschritt, der eine lange Taktzeit beansprucht, mehrere redundante Anlagenmodule vorgehalten werden, wird ein Vormaterialstück von einem vorausgehenden Bearbeitungsschritt mit kürzerer Taktzeit zu einem momentan nicht beanspruchten Anlagenmodul befördert und dort bearbeitet. Ein nachfolgendes Vormaterialstück kann dann zu einem anderen zur Verfügung stehenden Anlagenmodul zur Ausführung dieses Bearbeitungsschrittes geführt werden. Damit wird die Verfügbarkeit der gesamten Produktionsanlage deutlich erhöht. Dies gilt auch für den Fall eines beispielsweise durch eine Störung ausfallenden Anlagenmoduls. Denn im Gegensatz zu starr verketteten Anlagenmodulen, bei denen die gesamte Anlage beispielsweise dann ausfällt, wenn eines der Anlagenmodule ausfällt, wird die Produktion erfindungsgemäß über redundante Anlagenmodule umgeleitet, sodass die Anlage weiterbetrieben werden kann.
- Mit der vorliegenden Erfindung wird das Problem gelöst, dass mehrere unterschiedliche Produktvarianten eines Wert- oder Sicherheitsdokuments mit herkömmlichen Produktionsanlagen erst nach einer Umrüstung produziert werden können, sodass sich erhebliche Zeitverzögerungen und damit lange Produktionszeiten ergeben. Denn typischerweise werden unterschiedliche Dokumentenvarianten chargenweise in derselben Produktionsanlage hergestellt, wobei die Anlage nach der Produktion einer Charge einer ersten Dokumentenvariante umgerüstet wird, um sie für die Produktion einer zweiten Dokumentenvariante einzurichten. Indem erfindungsgemäß mehrere Anlagenmodule vorgesehen werden, die jeweils zur Ausführung einer von mehreren unterschiedlichen Bearbeitungsschrittvarianten ausgebildet sind, können die einzelnen Vormaterialstücke bestimmungsgemäß zu den hierzu vorgesehenen Anlagenmodulen, die für die Ausführung der jeweiligen Bearbeitungsschrittvariante ausgebildet sind, geführt werden. Beispielsweise können in einem Laminiermodul mehrere Laminierblechtypen (beispielsweise in unterschiedlichen Formaten und/oder mit unterschiedlichen Prägestrukturen) vorgehalten werden.
- Ferner kann mit der vorliegenden Erfindung auch das Problem gelöst werden, dass ein Anlagenmodul beispielsweise durch eine Störung oder ein anderes Ereignis (beispielsweise fällige Wartung, Beschickung mit Vormaterial) ausfällt. Dies führt in herkömmlichen Produktionsanlagen dazu, dass die gesamte Produktion unterbrochen werden muss. Indem die Anlagenmodule für jeden Bearbeitungsschritt oder zumindest für diejenigen Bearbeitungsschritte, die dazu neigen auszufallen, redundant vorgehalten werden, kann der Materialfluss über die weiterhin in Betrieb befindlichen Anlagenmodule des entsprechenden Bearbeitungsschrittes geführt werden, sodass die Produktion nicht unterbrochen werden muss.
- Mit der erfindungsgemäßen Anlage kann auch vorgesehen sein, dass für eine Gruppe von verschiedenen (individuellen) Wert- oder Sicherheitsdokumenten das gleiche Bearbeitungsschema angewendet wird. Derartige Wert- oder Sicherheitsdokumente können sich beispielsweise nur noch hinsichtlich der Personalisierung unterscheiden. Beispielsweise kann ein individuelles Bearbeitungsschema für eine Gruppe von Reisepässen vorgesehen sein; für eine andere Gruppe von Reisepässen ist dann ein anderes individuelles Bearbeitungsschema vorgesehen. Innerhalb der Gruppen selber sind die jeweiligen individuellen Bearbeitungsschemata für die einzelnen Reisepässe dann aber gleich.
- Die Entscheidung, zu welchem von mehreren Anlagenmodulen eines Bearbeitungsschrittes das Vormaterialstück befördert werden soll, wird durch die Anlagen-Steuereinheit in Abhängigkeit von der Verfügbarkeit jedes einzelnen der zur Ausführung des auszuführenden Bearbeitungsschrittes ausgebildeten Anlagenmodule getroffen. Diese Entscheidung wird als Steuerbefehl an die mindestens eine Transporteinheit geleitet, die das Vormaterialstück an das ausgewählte Anlagenmodul befördert. Das Kriterium der Verfügbarkeit ist unter anderem durch die Auslastung, den Betriebszustand der jeweiligen Anlagenmodule des auszuführenden Bearbeitungsschrittes (beispielsweise abhängig von einem Auftreten einer Störung, von einer anstehenden Wartung des Anlagenmoduls und/oder von einer beispielsweise vorübergehend veränderten Bearbeitungszeit in dem Anlagenmodul) und die Varianten des in den einzelnen Anlagenmodulen ausführbaren Bearbeitungsschrittes gegeben.
- Die Anlagen-Steuereinheit ist durch eine elektronische Recheneinheit gebildet und weist vorzugsweise eine Einheit zur Speicherung von Daten auf. Es handelt sich vorzugsweise um einen herkömmlichen Prozessrechner. Die Anlagen-Steuereinheit kann eine programmierbare Steuereinheit sein.
- Die Anlagen-Steuereinheit steuert alle Transporteinheiten (und gegebenenfalls die Anlagenmodule) in der erfindungsgemäßen Produktionsanlage und ist zur Datenübermittlung an alle Transporteinheiten (und Anlagenmodule) und Datenerfassung von allen Transporteinheiten (und Anlagenmodulen) ausgebildet. Die Anlagen-Steuereinheit kann durch eine zentrale Recheneinheit gebildet sein, die wie bei einem herkömmlichen Produktionssteuerungssystem mit allen Transporteinheiten (und Anlagenmodulen) direkt kommuniziert. Alternativ kann die Anlagen-Steuereinheit auch durch ein hierarchisches System gebildet sein, in dem einer übergeordneten Recheneinheit untergeordnete Recheneinheiten zugeordnet sind, die wiederum jeweils mit den ihnen zugewiesenen Transporteinheiten (und Anlagenmodulen) kommunizieren. Hierzu steuern die untergeordneten Recheneinheiten die Transporteinheiten (und Anlagenmodule) und übermitteln Daten an diese und erfassen Daten von diesen. Die untergeordneten Recheneinheiten können jeweils Gruppen von Transporteinheiten (und Anlagenmodulen) zugeordnet sein, beispielsweise einzelnen Fertigungseinheiten (siehe unten), in denen mehrere Transporteinheiten und Anlagenmodule zusammengefasst sind. Die übergeordnete Recheneinheit steuert die untergeordneten Recheneinheiten und ist zur Datenübermittlung an diese und Datenerfassung von diesen ausgebildet. Beispielsweise ist es vorteilhaft, wenn die übergeordnete Recheneinheit Daten über Vormaterialstücke, die einer Fertigungseinheit zugeführt werden und die in diesen Fertigungseinheiten bearbeitet worden sind, an die jeweilige untergeordnete Recheneinheit übermittelt bzw. Daten von der untergeordneten Recheneinheit empfängt, während die Ergebnisse von Zwischenschritten bei der Bearbeitung innerhalb der Fertigungseinheiten nicht an die übergeordnete Recheneinheit kommuniziert werden sondern lediglich an die untergeordneten Recheneinheiten.
- Zur Übermittlung von Daten und Steuerbefehlen von der Anlagen-Steuereinheit zu den Anlagenmodulen und Transporteinheiten und von diesen zu der Anlagen-Steuereinheit dienen Kommunikationsleitungen. Insbesondere kann hierzu ein LAN, beispielsweise auf der Basis eines Glasfasernetzes, vorgesehen sein. Anstelle eines LAN kann auch ein drahtloses Netz (WLAN) installiert sein.
- Die Anlagenmodule sind vorzugsweise folgende Produktionsmodule, die in herkömmlicher Art und Weise ausgebildet sind: Jeweils mindestens eines der Anlagenmodule kann durch eine Druckvorrichtung oder durch eine Anlegevorrichtung zum Zusammentragen von Vormaterialstücken oder durch eine Laminiervorrichtung oder eine Rand-Beschneidevorrichtung oder eine Vorrichtung zur Ermittlung der Qualität der beim Laminieren und Randbeschneiden erzeugten Vormaterialstücke in Form von Laminatstücken oder durch eine Hologramm-Erzeugungsvorrichtung oder durch eine Hologramm-Applikationsvorrichtung oder durch eine Format-Beschneidevorrichtung oder durch eine Vorrichtung zum Anbringen einer Lasche an die Vormaterialstücke oder durch eine Lasergraviervorrichtung oder durch eine Vorrichtung zur Erfassung der Qualität des fertiggestellten Wert- oder Sicherheitsdokuments gebildet sein. Mit diesen Bearbeitungsschritten kann eine Dokumentenkarte, beispielsweise eine Ausweiskarte oder eine zum Einbinden in ein buchförmiges Dokument, beispielsweise einen Reisepass, vorgesehene Identifikationskarte produziert werden. In entsprechender Weise können Anlagenmodule zum Herstellen eines buchförmig ausgebildeten Dokuments, in denen die Identifikationskarte beispielsweise zusammen mit anderen Dokumentenbestandteilen zu dem buchförmigen Dokument verbunden werden, eingesetzt werden, insbesondere folgende Anlagenmodule: eine Kaschiervorrichtung zum Zusammenfügen einer Einbanddecke mit einem Vorsatzblatt, Druckvorrichtungen zum Bedrucken von Visabögen, Zuschnittvorrichtungen zum Vereinzeln von Visablättern aus bedruckten Visabögen, eine Zusammentragmaschine mit einem Manipulator und einem Sammelplatz für eine kaschierte Einbanddecke, Visablätter und eine Identifikationskarte, eine Nähvorrichtung zum Verbinden von aufgestapelten Bestandteilen des buchförmigen Dokuments, eine Falzvorrichtung zum Zusammenfalten des Buches, eine Beschneidevorrichtung zum Beschneiden des Buches auf das Endformat und eine Qualitätssicherungsvorrichtung zur finalen Überprüfung des buchförmigen Dokuments.
- Die Transporteinheiten können in Form von kontinuierlich arbeitenden Transportvorrichtungen, insbesondere translatorisch arbeitenden Transportvorrichtungen, wie beispielsweise Transportbändern, auf denen die Vormaterialstücke aufliegen, translatorisch verfahrbaren Halteelementen für die Vormaterialstücke, wie mechanischen, pneumatischen, magnetischen oder adhäsiven Greifern, einschließlich Vakuumhandhabungsgeräten, die die Vormaterialstücke von einem ersten Anlagenmodul zu einem zweiten Anlagenmodul befördern, oder noch anderen translatorisch verfahrbaren Halteelementen ausgebildet sein. Die Transporteinheiten können vorzugsweise dadurch gekennzeichnet sein, dass eine Transporteinheit mindestens ein erstes Anlagenmodul, das zur Ausführung eines ersten Bearbeitungsschrittes vorgesehen ist, mit mindestens einem zweiten Anlagenmodul, das zur Ausführung eines im Bearbeitungsschema nachfolgenden zweiten Bearbeitungsschrittes vorgesehen ist, verbindet und dass vorzugsweise zusätzlich eine weitere Transporteinheit bereitgestellt ist und verwendet wird, die zur Verknüpfung der ersten oder zweiten Anlagenmodule mit anderen Anlagenmodulen zur Ausführung weiterer Bearbeitungsschritte dient. Alternativ können auch ortsfeste oder verfahrbare Roboter eingesetzt werden. Diese Transportvorrichtungen können beispielsweise mit VakuumHandhabungsgeräten und/oder Greifern ausgestattet sein. Die Roboter können beispielsweise durch Hub- und Schwenkroboter gebildet sein, beispielsweise SCARA-Roboter (Selective Compliance Assembly Robot Arm), oder einen Fastpicker oder einen Portalkran.
- Zur Realisierung einer flexiblen Verknüpfung zwischen den Anlagenmodulen mit den räumlich und funktional dazwischen angeordneten Transporteinheiten sind die Schnittstellen zwischen den Anlagenmodulen und Transporteinheiten zu definieren und zwar sowohl hinsichtlich der apparativen Ausstattung (hardwaretechnisch) als auch hinsichtlich der softwaretechnischen Ausstattung. Hinsichtlich der hardwaretechnischen Anpassung der Anlagenmodule und Transporteinheiten aneinander ist eine Anpassung der Übergabestellen zwischen beiden Anlagenbestandteilen erforderlich. Hierzu ist insbesondere eine standardisierte Übergabeschnittstelle mit identischen Eingängen und Ausgängen vorteilhaft. Dadurch können die Anlagenmodule und Transporteinheiten hardwaretechnisch zusammengesteckt werden, wobei die Anlagenmodule auch in einer beliebigen Reihenfolge miteinander kombinierbar sein können. Insbesondere kann vorteilhafterweise vorgesehen sein, dass die Vormaterialstücke in beiden Anlagenbestandteilen auf demselben Niveau transportiert werden. Hinsichtlich der softwaretechnischen Anpassung sind hierfür geeignete Algorithmen für die Übermittlung von Daten und Steuerbefehlen zwischen den Anlagenmodulen und Transporteinheiten einerseits und der Anlagen-Steuereinheit andererseits vorzusehen, beispielsweise das TCP/IP-Protokoll. Mit Hilfe dieser softwaretechnischen Anpassung ist eine eindeutige Steuerung des Materialflusses zwischen den Anlagenmodulen und den Transporteinheiten erreichbar.
- Daher weisen die Anlagenmodule gemäß einer bevorzugten Weiterbildung der vorliegenden Erfindung jeweils Einrichtungen zur Übergabe der Vormaterialstücke von und zu der mindestens einen Transporteinheit auf, wobei die Niveaus der Einrichtungen zur Übergabe höhengleich ausgebildet sind. Zur Angleichung der Höhenniveaus kann beispielsweise ein Kombilift eingesetzt werden, der die Vormaterialstücke auf das Niveau des nachfolgenden Anlagenmoduls oder der nachfolgenden Transporteinheit anhebt/absenkt.
- Durch die höhengleiche Ausbildung der Übergabeeinrichtungen können die Vormaterialstücke problemlos zwischen den Anlagemodulen und den Transporteinheiten übergeben werden, weil kein Höhenunterschied zu überwinden ist.
- Die für die Produktion eines Wert- oder Sicherheitsdokuments mit dem erfindungsgemäßen Verfahren vorgesehenen Anlagenmodule, die jeweils für die Ausführung eines der Bearbeitungsschritte in dem zugrunde liegenden Bearbeitungsschema für dieses Wert- oder Sicherheitsdokument ausgebildet und in der erforderlichen Anzahl bereitgestellt sind, müssen nicht in einer bestimmten Anordnung zueinander aufgestellt werden. Wesentlich ist lediglich, dass die Anlagenmodule in einer netzartigen Struktur zusammen mit die Anlagenmodule verbindenden Transporteinheiten angeordnet sind. Dabei können die Anlagenmodule Netzknoten und die Transporteinheiten die Verbindungen zwischen den Knoten darstellen. Demgemäß können eine oder mehrere derartige Verbindungen in einen Knoten münden oder von einem Knoten ausgehen. Vorzugsweise werden ein oder mehrere Knoten, entsprechend jeweils einem zur Ausführung eines Bearbeitungsschrittes vorgesehenen Anlagenmodul, mit jeweils einem oder mehreren anderen Knoten, entsprechend jeweils einem zur Ausführung eines anderen Bearbeitungsschrittes vorgesehenen Anlagenmodul, über eine oder mehrere Verbindungen miteinander verbunden, wobei jede Verbindung eine Transporteinheit repräsentiert. Vorteilhaft ist selbstverständlich, dass mehrere Anlagenmodule, die zur Ausführung desselben Bearbeitungsschrittes ausgebildet sind, sowie Anlagenmodule, die zur Ausführung aufeinander folgender Bearbeitungsschritte ausgebildet sind, in räumlicher Nähe zueinander angeordnet sind, damit die Transportzeiten zwischen den Anlagenmodulen aufeinander folgender Bearbeitungsschritte möglichst minimiert wird.
- Die Anlagenmodule und Transporteinheiten sowie weitere Baueinheiten, wie Versorgungs- und Kommunikationsleitungen, können in einem Container oder einem Container-ähnlichen Aufbau untergebracht sein. Insbesondere können die Anlagenmodule, die zur Ausführung eines bestimmten Bearbeitungsschrittes ausgebildet sind (parallele Anlagenmodule: redundante identische Anlagenmodule und gegebenenfalls auch Anlagenmodule zur Ausführung eines Bearbeitungsschrittes in mehreren Varianten), beispielsweise in einem Cluster zusammengestellt sein, etwa in einem Container. Desgleichen (zusätzlich oder alternativ dazu) können Anlagenmodule, die zur Ausführung aufeinander folgender Bearbeitungsschritte ausgebildet sind, in einem Cluster zusammengestellt sein, etwa in einem Container. Mehrere Container mit Modulclustern können dann in geeigneter Weise zusammengestellt sein. Die Container oder Container-ähnlichen Aufbauten sind vorzugsweise in Form von standardisierten Großraumbehältern, etwa ISO-Containern ausgebildet, allerdings gegebenenfalls ohne die Seitenwände, die Bodenwand und die Deckenwand, sondern lediglich in Form von Tragstrukturen, beispielsweise in einer Fachwerkkonstruktion, mit den entsprechenden Maßen. Derartig ausgebildete Fertigungseinheiten (Cubes) sind leicht transportierbar und damit mobil sowie in standardisierten Maßen aufbaubar, sodass sie auch beliebig zusammengestellt werden können. Da die zur Produktion der Wert-und Sicherheitsdokumente vorgesehenen Anlagenmodule, beispielsweise eine Laminiervorrichtung zum Verbinden von Polymerfolienstücken unter Ausbildung eines Polymerlaminatstückes, eine Format-Beschneidevorrichtung zum Zuschneiden des Laminatstückes auf ein gewünschtes Format oder weitere Anlagenmodule, ferner die Transporteinheiten und weiteren Baueinheiten (Komponenten) innerhalb der jeweiligen containerisierten Fertigungseinheiten fest installiert sind, können die Fertigungseinheiten mit den darin befindlichen Komponenten leicht von einem Herstellungsort zu einem Aufstellungsort transportiert und dort zusammengestellt und montiert werden. Die Anlagenmodule, Transporteinheiten und weiteren Baueinheiten befinden sich in den jeweiligen Fertigungseinheiten vorzugsweise in einer räumlichen Anordnung zueinander, die sie für den Betrieb der Fertigungseinheiten für die Produktion der Wert- und Sicherheitsdokumente benötigen. Insbesondere können Anlagenmodule zur Ausführung aufeinanderfolgender Bearbeitungsschritte in räumlicher Nähe zueinander angeordnet sein.
- Wie oben erläutert ist, können die Transporteinheiten (und Anlagenmodule) in den Clustern von einer hierarchisch organisierten Anlagen-Steuereinheit mit einer übergeordneten Steuereinheit und mehreren dieser Steuereinheit untergeordneten Steuereinheiten gesteuert werden, wobei die Transporteinheiten (und Anlagenmodule) eines Clusters (in einer Fertigungseinheit) von einer untergeordneten Steuereinheit gesteuert werden.
- Anstelle einer Installation der Anlagenmodule, Transporteinheiten und weiteren Baueinheiten in Containern oder Container-ähnlichen Aufbauten können diese Komponenten auch einzeln aufgestellt sein, ohne in einem Container oder Container-ähnlichen Aufbau installiert zu sein. Selbstverständlich ist es auch möglich, dass einige Komponenten in Containern oder Container-ähnlichen Aufbauten installiert sind und andere Komponenten ohne Installation in einem Container oder Container-ähnlichen Aufbau freistehend aufgestellt sind.
- Die Anlagen-Steuereinheit ist dazu ausgebildet, die Anlagenmodule und die mindestens eine Transporteinheit zwischen den Anlagenmodulen aufeinanderfolgender Bearbeitungsschritte anzusteuern. Somit können die Vormaterialstücke in einem intelligenten logistischen Materialfluss zu den jeweils verfügbaren, einschließlich den für die jeweiligen Bearbeitungsschrittvariante ausgebildeten, Anlagenmodulen befördert werden. Die Anlagen-Steuereinheit steuert somit den Weg, den die Vormaterialstücke durch die Produktionsanlage nehmen. Hierzu liefert die Anlagen-Steuereinheit die erforderlichen Steuerbefehle an die mindestens eine Transporteinheit und gegebenenfalls an die Anlagenmodule. Die Anlagen-Steuereinheit greift für die Steuerung der Transporteinheiten und Anlagenmodule auf für die Produktion der Wert- und Sicherheitsdokumente zugrunde liegende Bearbeitungsschemata ("Rezepte") zurück, die in einer Datenbank abgelegt sind. In diesen Bearbeitungsschemata sind die Bearbeitungsschritte für jedes herzustellende Wert- oder Sicherheitsdokument in der Reihenfolge ihrer Abarbeitung aufgelistet. Wenn es unterschiedliche Arten von Wert- und Sicherheitsdokumenten, beispielsweise mit unterschiedlichen Formaten, Sicherheitsmerkmalen und/oder anderen Eigenschaften der Wert-und Sicherheitsdokumente, gibt, liegen den individuellen Bearbeitungsschemata auch unterschiedliche Grund-Bearbeitungsschemata zugrunde, die jeweils für eine Gruppe gleichartiger Dokumente gelten. In den Bearbeitungsschemata können solche Bearbeitungsschritte enthalten sein, die in allen Bearbeitungsschemata enthalten sind, und solche Bearbeitungsschritte, die nur in einigen Bearbeitungsschemata enthalten und daher optional sind.
- Die Transporteinheiten können in der Anlagen-Steuereinheit wie die Anlagenmodule als zu steuernde Produktionsmodule abgebildet sein. Wie im Falle herkömmlicher starr verketteter Anlagensysteme, bei denen die Übergabe der Vormaterialstücke von einem Anlagenmodul an ein nachfolgendes Anlagenmodul als quasi instantan an ein Steuerungssystem gemeldet wird, können Steuerungskonzepte herkömmlicher Anlagensysteme auch für die erfindungsgemäße Produktionsanlage insoweit eingesetzt werden, dass die Transporteinheiten, wie vorstehend angegeben, in dem Anlagen-Steuermodul ebenso wie die Anlagenmodule als Produktionsmodule simuliert werden. Auch in diesem Falle kommunizieren die Produktionsmodule die Modul-übergänge vom Ausgang eines Vorgängermoduls, beispielsweise einer Transporteinheit, zum Eingang eines Nachfolgermoduls, in diesem Falle eines Anlagenmoduls, an die Anlagen-Steuereinheit. Bei der Kommunikation von Daten über Eigenschaften des Vormaterialstückes von der Anlagen-Steuereinheit kann im Falle eines Transportvorganges der Zustand des Vormaterialstückes als dessen Eigenschaft von der Anlagen-Steuereinheit an die Transporteinheit übermittelt werden, welchem von mehreren Anlagenmodulen das Vormaterialstück zugeführt werden soll. Ferner können die Eigenschaften des Vormaterialstückes, insbesondere über die zu wählende Verfahrensvariante, an die Transporteinheit übermittelt werden, damit eine Entscheidung darüber getroffen wird, welchem auf die Transporteinheit nachfolgenden Anlagenmodul das Vormaterialstück zugeführt werden soll.
- Ferner kann vorzugsweise vorgesehen werden, dass die Anlagen-Steuereinheit auch die zu einem bestimmten Vormaterialstück zugehörigen Daten, beispielsweise die für die Identifizierung dieses Vormaterialstückes, etwa als zu einer bestimmten Person zugeordnet, an die mindestens eine Transporteinheit übermittelt, damit eine sichere Produktverfolgung ermöglicht wird und damit gegebenenfalls entsprechende Modifikationen des Bearbeitungsschrittes in diesem Anlagenmodul vorgenommen und gegebenenfalls auch individualisierende Daten auf dem Vormaterialstück und/oder innerhalb des Vormaterialstückes angebracht werden können. Diese Identifikation kann mit Hilfe der Seriennummer des zu produzierenden Wert- oder Sicherheitsdokuments und/oder im Falle von einen Chip enthaltenden Dokumenten mit Hilfe einer Chip-Identifikationsnummer vorgenommen werden. Mit Hilfe dieser Daten kann zudem ein Anlagenmodul dazu angesteuert werden, mit diesen Daten ein individualisierendes Sicherheitsmerkmal auf und/oder in dem Vormaterialstück anzubringen. Beispielsweise können Wiedergaben dieser Daten beispielsweise mittels einer Druckvorrichtung auf ein Polymerfolienstück gedruckt und/oder mittels einer Lasergraviervorrichtung in ein Laminatstück eingraviert und/oder mittels einer Hologramm-Erzeugungsvorrichtung in einen Hologrammfilm einbelichtet und fixiert werden.
- Darüber hinaus kann auch vorgesehen sein, dass die Ankunft eines bestimmten Vormaterialstückes an einem Anlagenmodul, die Fertigstellung eines Vormaterialstückes in einem Anlagenmodul und die Qualität der durch den Bearbeitungsschritt in einem Anlagenmodul hervorgerufenen Änderungen der Eigenschaften des Vormaterialschrittes an die Anlagen-Steuereinheit übermittelt werden. Daher kann auch vorgesehen sein, dass die Anlagen-Steuereinheit auch die Anlagenmodule steuert und hierzu Steuerbefehle an diese herausgibt, etwa wenn der Start einer Bearbeitung eines eintreffenden Vormaterialstückes an einem Anlagenmodul getriggert werden soll. Ferner können im Falle der Meldung der Fertigstellung eines Bearbeitungsschrittes in einem Anlagenmodul die das Vormaterialstück identifizierenden Daten, der Ereigniszeitpunkt (der Fertigstellung), Daten über die Art und den Umfang des durchgeführten Bearbeitungsschrittes und gegebenenfalls weitere Daten, wie Qualitätsdaten (Qualitätsstatus), an die Anlagen-Steuereinheit übermittelt werden. Für den Fall der Ankunft des Vormaterialstückes an einem Anlagenmodul wird beispielsweise eine Quittung über die Ankunft und im Falle der Fertigstellung eine Quittung über die Fertigstellung (Status-Rückmeldung) an die Anlagen-Steuereinheit übermittelt. In der Anlagen-Steuereinheit werden die übermittelten Statusdaten, einschließlich weiterer Parameter, protokolliert. Mit der Übermittlung der Ankunft des Vormaterialstückes an einem Anlagenmodul und Fertigstellung des Bearbeitungsschrittes in dem Anlagenmodul wird die Anlagen-Steuereinheit in die Lage versetzt, den zeitlichen Ablauf der Bearbeitungsschritte aller zu bearbeitenden Vormaterialstücke in der Produktionsanlage zu koordinieren. Dies gilt entsprechend auch für die entsprechenden Statusdaten der Vormaterialstücke bezüglich der Ankunft an einer Transporteinheit und des Verlassens der Transporteinheit. Auf diese Weise kann jeweils der Ort, an dem sich ein bestimmtes Vormaterialstück in der Produktionsanlage befindet, erfasst werden. Aus den Statusdaten der Vormaterialstücke in den Anlagenmodulen ergibt sich die Ermittlung von deren Verfügbarkeit aufgrund der diesen jeweils zugrunde zu legenden Bearbeitungszeiten. Durch Erfassung der Qualität der durch einen Bearbeitungsschritt in einem Anlagenmodul hervorgerufenen Eigenschaftsänderungen eines Vormaterialstückes wird für den weiteren Materialfluss in der Anlage berücksichtigt, ob das bearbeitete Vormaterialstück in dem Bearbeitungsschritt erfolgreich bearbeitet wurde oder ob es erneut bearbeitet werden oder als Ausschuss aus dem Produktionsverfahren ausgeschleust werden muss.
- Abgesehen von der Übermittlung von individualisierenden Daten an die Anlagenmodule steuert die Anlagen-Steuereinheit die Anlagenmodule vorzugsweise nicht. Die Anlagenmodule sind daher bevorzugt dazu ausgelegt, die darin auszuführenden Bearbeitungsschritte ohne äußeren Eingriff auszuführen, sofern sie nicht Dokumentenspezifische Daten zur Ausführung der Bearbeitungsschritte benötigen. Sobald ein Vormaterialstück ein Anlagenmodul erreicht hat, übernimmt das ausgewählte Anlagenmodul vorzugsweise das Vormaterialstück und führt den darin ausführbaren Bearbeitungsschritt selbsttätig aus. Erst beim Verlassen des Anlagenmoduls wird die weitere Entscheidung über den Fortgang der Bearbeitung des Vormaterialstückes in weiteren Anlagenmodulen durch die Anlagen-Steuereinheit übernommen. Hierzu steuert die Anlagen-Steuereinheit die dieses Vormaterialstück übernehmende Transporteinheit, sodass es zu dem nächsten verfügbaren Anlagenmodul befördert werden kann, das für die Ausführung des nächsten Bearbeitungsschrittes in einem Anlagenmodul ausgebildet ist.
- In einer bevorzugten Weiterbildung der vorliegenden Erfindung sind in der erfindungsgemäßen Anlage mindestens zwei zur Ausführung eines der mindestens zwei Bearbeitungsschritte ausgebildete Anlagenmodule vorgesehen, die jeweils zur Ausführung einer Bearbeitungsschrittvariante zum Produzieren einer von mehreren Varianten der Wert- oder Sicherheitsdokumente ausgebildet sind. Somit kann das erfindungsgemäße Verfahren gemäß dieser Weiterbildung der Erfindung weiterhin umfassen, dass die mindestens eine Transporteinheit durch die Anlagen-Steuereinheit so angesteuert wird, dass die Vormaterialstücke in Abhängigkeit von der Ausführung einer auszuwählenden Bearbeitungsschrittvariante zum Produzieren einer von mehreren Varianten der Wert- oder Sicherheitsdokumente einem der zur Ausführung dieser Bearbeitungsschrittvariante ausgebildeten Anlagenmodule zugeführt werden.
- Beispielsweise können gemäß dieser Weiterbildung der vorliegenden Erfindung zur Ausführung des Bearbeitungsschrittes des Zusammentragens von Vormaterialstücken zur Ausbildung eines Stapels von Polymerfolienstücken und anderen Laminatbestandteilen unterschiedliche Polymerfolienstücke in den Stapel integriert werden. Insbesondere können Stapel mit unterschiedlicher Anzahl und/oder verschiedenen Formaten von Polymerfolienstücken und/oder mit unterschiedlichen Folienarten, etwa aus unterschiedlichen Materialien, beispielsweise aus Polycarbonat, Polyvinylchlorid, Polyethylenterephthalat oder Kombinationen dieser Materialien oder mit noch anderen Materialien, gebildet werden. Außerdem kann zusätzlich die Variante vorgesehen sein, dass in einem zu laminierenden Folienstapel eine Folienlage mit einer integrierten RFID-Schaltung mit RFID-Chip und RFID-Antenne enthalten sein soll und in einem anderen Folienstapel keine derartige Folienlage. Dasselbe gilt für das Integrieren weiterer Laminatbestandteile, wie beispielsweise eines Sicherheitsfadens oder eines auf- oder einzulaminierenden Patches. Ferner können zur Ausführung des Bearbeitungsschrittes des Laminierens der Folienstapel unterschiedliche Anlagenmodule für unterschiedliche Formate der Stapel und/oder unterschiedliche Laminier-Prozessierbedingungen, beispielsweise je nach Art des zu laminierenden Materials hinsichtlich der Laminiertemperatur, und/oder von Laminierblechen mit unterschiedlichen Prägestrukturen, vorgesehen sein. Ferner können zur Ausführung des Bearbeitungsschrittes des Rand-Beschneidens des fertiggestellten Laminatstückes mehrere Anlagenmodule für unterschiedliche Formate des herzustellenden Dokuments vorgesehen sein. Des Weiteren können zur Ausführung der Bearbeitungsschritte des Erzeugens eines Hologramms und Applizieren des Hologramms auf das Laminatstück mehrere Anlagenmodule für unterschiedliche Geometrien/Formen des zu applizierenden Hologrammfilmes und/oder für unterschiedliche Größen des Hologrammfilmes vorgesehen sein. Ferner können zur Ausführung des Bearbeitungsschrittes des Format-Beschneidens nach dem Aufbringen eines Hologrammfilmes auf das Laminatstück mehrere Anlagenmodule für unterschiedliche Formate vorgesehen sein.
- In einer weiteren bevorzugten Weiterbildung der vorliegenden Erfindung kann die Anlage zum Produzieren auch Anlagenmodule enthalten, mit denen ein Bearbeitungsschritt ausführbar ist, der in dem Bearbeitungsschema lediglich optional ist, d.h. nur für eine bestimmte Gruppe von herzustellenden Dokumenten ausgeführt werden soll. Die Anlagen-Steuereinheit ruft für die herzustellenden Dokumente die für diese hinterlegten Bearbeitungsschemata ab und legt demgemäß fest, welche Bearbeitungsschritte auszuführen und damit welche Anlagenmodule anzufahren sind.
- Beispielsweise kann vorgesehen sein, dass die erfindungsgemäße Anlage Anlagenmodule enthält, die zum Anbringen einer Lasche an ein Laminatstück vorgesehen ist. Ein derartiger Bearbeitungsschritt wird nur dann ausgeführt, wenn das herzustellende Dokument eine Ausweiskarte ist, die in ein buchartiges Dokument, beispielsweise einen Reisepass einbindbar sein soll. In anderen Fällen ist eine derartige Lasche nicht erforderlich, sodass sie an den Laminatstücken nicht angebracht wird. In diesem Falle wird dieser Bearbeitungsschritt nicht durchgeführt, sodass die hierfür vorgesehenen Anlagenmodule bei der Bearbeitung der entsprechenden Vormaterialstücke nicht involviert, beispielsweise nicht angefahren, werden. Gemäß einem weiteren Beispiel für diese bevorzugte Weiterbildung der vorliegenden Erfindung können ferner Anlagenmodule vorgesehen werden, mit den eine Auskehlung in das Laminatstück eingebracht, beispielsweise eingefräst, wird, um darin eingepasst ein Kontaktchipmodul zu montieren (Chip-Implantat). Für die herzustellenden Dokumente, die keinen derartigen Kontaktchip aufweisen, ist dieser optionale Bearbeitungsschritt nicht durchzuführen, sodass die hierfür vorgesehenen Anlagenmodule bei der Bearbeitung der entsprechenden Vormaterialstücke nicht involviert, beispielsweise nicht angefahren, werden.
- Gemäß einer weiteren bevorzugten Weiterbildung der vorliegenden Erfindung ist die Anlagen-Steuereinheit dazu ausgebildet, die Identität eines sich in einem Anlagenmodul oder einer Transporteinheit befindenden Vormaterialstückes zu erfassen und die Zuführung dieses Vormaterialstückes zu einem Anlagenmodul in Abhängigkeit von der Identität dieses Vormaterialstückes zu steuern. Hierzu umfasst das erfindungsgemäße Verfahren weiterhin das Erfassen der Identität eines sich in einem Anlagenmodul oder einer Transporteinheit befindenden Vormaterialstückes mit der Anlagen-Steuereinheit und das Steuern der Zuführung dieses Vormaterialstückes zu einem Anlagenmodul in Abhängigkeit von der Identität dieses Vormaterialstückes.
- Indem die Identität eines Vormaterialstückes erfasst wird, etwa durch Auslesen von bereits auf das Vormaterialstück auf- oder in dieses eingedruckten individualisierenden Daten oder Auslesen von individualisierenden Daten aus einem Chip, kann die Identität des Vormaterialstückes erfasst und mit in einer Datenbank der Anlagen-Steuereinheit abgelegten Daten verglichen werden. Zu dem herzustellenden Dokument können in einer Datenbank der Anlagen-Steuereinheit ferner Bearbeitungsschemata abgelegt sein, sodass durch Erfassen der Identität des Vormaterialstückes festgelegt werden kann, welches Bearbeitungsschema anzuwenden ist und daraus folgend welcher weitere Bearbeitungsschritt auf einen vorangegangenen Bearbeitungsschritt nachfolgend auszuführen ist. Gegebenenfalls sind zur Ausführung des Bearbeitungsschrittes Daten an das ausführende Anlagenmodul zu übergeben, die beispielsweise auf das Vormaterialstück aufgedruckt, in dieses eingraviert oder in einen Hologrammfilm einbelichtet werden soll.
- Gemäß einer weiteren bevorzugten Weiterbildung der vorliegenden Erfindung ist die Anlagen-Steuereinheit dazu ausgebildet, Daten über die Qualität gemäß mindestens einem Qualitätskriterium von einem Vormaterialstück, das in einem zur Ausführung eines ausgeführten Bearbeitungsschrittes ausgebildeten Anlagenmodul bearbeitet worden ist, zu erfassen und zu verarbeiten und die mindestens eine Transporteinheit zur Zuführung dieses Vormaterialstückes zu einem Anlagenmodul, das zur Ausführung eines nachfolgend auszuführenden Bearbeitungsschrittes ausgebildet ist, in Abhängigkeit von der ermittelten Qualität gemäß diesem Qualitätskriterium zu steuern. Demgemäß umfasst das erfindungsgemäße Verfahren weiterhin das Erfassen und Verarbeiten von Daten über die Qualität gemäß mindestens einem Qualitätskriterium eines Vormaterialstückes, das in einem zur Ausführung eines ausgeführten Bearbeitungsschrittes ausgebildeten Anlagenmodul bearbeitet worden ist, durch die Anlagen-Steuereinheit und das Steuern der mindestens einen Transporteinheit zur Zuführung dieses Vormaterialstückes zu einem Anlagenmodul, das zur Ausführung eines nachfolgend auszuführenden Bearbeitungsschrittes ausgebildet ist, in Abhängigkeit von dem Resultat der Verarbeitung des Qualitätskriteriums.
- Durch die Erfassung und Verarbeitung von Daten über mindestens ein Qualitätskriterium eines Vormaterialstückes, beispielsweise die Qualität eines auf ein vorgegebenes Format beschnittenen Vormaterialstückes, kann sichergestellt werden, dass das in diesem Bearbeitungsschritt erzeugte Vormaterialstück den Qualitätsanforderungen entspricht und demgemäß im Bearbeitungsschema nachfolgenden Bearbeitungsschritten unterworfen werden kann. In diesem Falle wird das Vormaterialstück gemäß dem erfindungsgemäßen Verfahren weiter bearbeitet. Falls die Qualität des bearbeiteten Vormaterialstückes jedoch nicht den vorgegebenen Qualitätskriterien entspricht, kann dieses Stück als Ausschussstück betrachtet und aus dem laufenden Bearbeitungsschema ausgeworfen werden. In diesem Falle muss das Produktionsverfahren für dieses Wert- oder Sicherheitsdokument neu angestoßen werden. Diese Entscheidung wirkt sich auf die Produktion aller weiteren Wert- oder Sicherheitsdokumente nur insofern aus, als die Zuweisung der in der Produktion befindlichen Wert- und Sicherheitsdokumente zu den Anlagenmodulen aufgrund des Ausfalls des Ausschuss-Vormaterialstückes nun ohne Berücksichtigung dieses Vormaterialstückes erfolgt. Gegebenenfalls bereits hergestellte Vorprodukte, die für das Ausschussstück vorgesehen waren, beispielsweise ein ein Hologramm aufweisender Hologrammfilm, können dann zurückgehalten und für das im neu angestoßenen Produktionsverfahren herzustellende Wert- oder Sicherheitsdokument verwendet werden. Beispielsweise kann ein derartiges Vorprodukt in einer Parkstation zwischengespeichert werden. Zur Erfassung der Daten über die Qualität gemäß den Qualitätskriterien dienen geeignete Sensoren, beispielsweise mechanische, elektrische oder optische Sensoren. Letztere können beispielsweise durch Kamerasysteme mit einem Bildauswertungssystem (Visionsystem) gebildet sein. Zur Verarbeitung der ermittelten Qualitätsdaten werden diese mit Referenzdaten verglichen, die in einer Datenbank, beispielsweise in der Anlagen-Steuereinheit, abgelegt sind. Bei einer relevanten Abweichung, beispielsweise beim Verlassen eines vorgegebenen Toleranzbereiches, wird das untersuchte Vormaterialstück als Ausschussstück betrachtet.
- Gemäß einer weiteren bevorzugten Weiterbildung der vorliegenden Erfindung ist die Anlagen-Steuereinheit ferner dazu ausgebildet, Daten über den Betriebszustand (Status) mindestens eines von mehreren zur Ausführung eines Bearbeitungsschrittes ausgebildeten Anlagenmodulen zu erfassen und zu verarbeiten und die mindestens eine Transporteinheit zur Zuführung der Vormaterialstücke zu den zur Ausführung dieses Bearbeitungsschrittes ausgebildeten Anlagenmodulen in Abhängigkeit von dem ermittelten Betriebszustand zu steuern. Demgemäß umfasst das erfindungsgemäße Verfahren weiterhin das Erfassen und Verarbeiten von Daten über den Betriebszustand mindestens eines von mehreren zur Ausführung eines (bestimmten) Bearbeitungsschrittes ausgebildeten Anlagenmodulen durch die Anlagen-Steuereinheit und Steuern der mindestens einen Transporteinheit zur Zuführung der Vormaterialstücke zu den zur Ausführung dieses Bearbeitungsschrittes ausgebildeten Anlagenmodulen in Abhängigkeit von dem ermittelten Betriebszustand.
- Indem Daten über den Betriebszustand mindestens eines von mehreren Anlagenmodulen, die zur Ausführung eines bestimmten Bearbeitungsschrittes ausgebildet sind, erfasst und von der Anlagen-Steuereinheit bewertet werden, kann die Verfügbarkeit der Anlagenmodule für diesen Bearbeitungsschritt ermittelt werden. Falls sich zeigt, dass ein Anlagenmodul einer Wartung unterworfen und hierzu vorübergehend stillgelegt werden muss oder dass ein Anlagenmodul mit weiteren Vorprodukten beschickt werden muss, beispielsweise eine Hologramm-Erzeugungsvorrichtung mit unbelichtetem Hologrammfilm, wird dies von der Anlagen-Steuereinheit registriert und für die Verteilung der Vormaterialstücke auf Anlagenmodule, die für die Ausführung desselben Bearbeitungsschrittes wie das stillgelegte Anlagenmodul ausgebildet sind, berücksichtigt. Falls mehrere redundante Anlagenmodule für diesen Bearbeitungsschritt zur Verfügung stehen, kann das Produktionsverfahren mit einer zumindest annähernd so hohen Kapazität wie vor der Stilllegung weitergeführt werden. Zur Erfassung der Daten über den Betriebszustand des Anlagenmoduls sind in dem Anlagenmodul Sensoren sowie Zeiterfassungsgeräte vorhanden, die etwaige Störungen des Moduls und/oder eine anstehende Wartung und/oder erforderliche Vorproduktnachfüllung anzeigen. Für die Verarbeitung der Zustandsdaten in der Anlagen-Steuereinheit werden die erfassten Daten mit Referenzdaten verglichen, die in einer Datenbank, beispielsweise der Anlagen-Steuereinheit, abgelegt sind. Bei einer relevanten Abweichung, beispielsweise beim Verlassen eines vorgegebenen Toleranzbereiches, wird das betreffende Anlagenmodul stillgelegt.
- Zur näheren Erläuterung der Erfindung dienen die nachfolgend erläuterten Figuren, wobei diese lediglich Anschauungsbeispiele für bestimmte Ausführungsformen, nicht jedoch Beschränkungen des Umfangs der Erfindung, darstellen. Es zeigen im Einzelnen:
- Fig. 1
- eine schematische Darstellung eines Wert- oder Sicherheitsdokuments im Querschnitt;
- Fig. 2
- eine Darstellung der Bearbeitungsschritte in einem exemplarischen Ablauf für ein erfindungsgemäßes Produktionsverfahren (Bearbeitungsschema) am Beispiel der Herstellung einer Identifikationskarte;
- Fig. 3
- eine schematische Darstellung einer erfindungsgemäßen Produktionsanlage.
- In den Figuren bezeichnen gleiche Bezugszeichen gleiche Elemente und/oder Elemente mit derselben Funktion. Die Figuren zeigen die Gegenstände nicht in jedem Falle maßstäblich zueinander. Ferner sind auch die Größenverhältnisse einzelner Elemente zu denen anderer in einer Figur oder zwischen den Figuren nicht in jedem Falle maßstäblich zueinander dargestellt.
- In
Fig. 1 ist ein Wert- oder Sicherheitsdokument 100 gemäß der vorliegenden Erfindung gezeigt. In der nachfolgenden Beschreibung der Figuren wird exemplarisch jeweils eine Ausweiskarte als Wert- oder Sicherheitsdokument oder eine andere Dokumentenkarte, beispielsweise zum Einbinden in ein buchförmiges Wert- oder Sicherheitsdokument, genannt. Grundsätzlich sind aber in allen Fällen jeweils auch andere Wert- oder Sicherheitsdokumente, einschließlich buchförmig ausgebildete Wert- oder Sicherheitsdokumente, gemeint. - Die Ausweiskarte 100 ist durch ein Laminat aus mehreren Polymerfolienstücken gebildet, beispielsweise aus Polycarbonatfolien. Die Darstellung zeigt die Folienstücke zwar aus Veranschaulichungszwecken durch Grenzlinien begrenzt. Jedoch sind diese nach der Durchführung einer Lamination nicht mehr sichtbar. Die Ausweiskarte ist ganz oben durch eine erste transparente Polymer-Abschlusslage 110, beispielsweise aus Polycarbonat, darunter eine Lage eines individualisierten Folienstückes 120, ebenfalls beispielsweise aus Polycarbonat, darunter einen Lagenverbund eines Polymerlagenstapel-Stückes 130 und ganz unten eine zweite transparente Polymer-Abschlusslage 140, ebenfalls beispielsweise aus Polycarbonat, gebildet. Der Lagenverbund ist durch eine zentrale RFID-Lage auf Basis einer opaken Polymer-Trägerlage 131, beispielsweise aus Polycarbonat, mit einer RFID-Schaltung aus RFID-Chip 135 und RFID-Antenne (nicht dargestellt) auf der Trägerlage, einer den RFID-Chip in einer Ausnehmung aufnehmenden Ausgleichslage 132, beispielsweise aus Polycarbonat, und darunter einer opaken Decklage 133, beispielsweise ebenfalls aus Polycarbonat, gebildet. Unter der ersten Polymer-Abschlusslage befindet sich vorzugsweise ein Hologramm (nicht dargestellt). Die Ausweiskarte hat beispielsweise das Format ID-3 gemäß ISO/IEC 7810 in der zum Prioritätstag der vorliegenden Anmeldung geltenden Fassung, wenn die Karte in einen Reisepass (buchförmiges Dokument) eingebunden werden soll. Seitlich vorstehend an dem Kartenmaterial ist eine Dokumentenkartenlasche 150 angebracht, die beispielsweise aus einem textilen Material, das schmelzbar ist oder mit einem schmelzbaren Material durchsetzt ist, besteht. Diese Lasche ist mit dem Kartenmaterial durch Heißschmelzschweißen verbunden. Falls die Karte zur Produktion einer Personalausweiskarte vorgesehen ist, hat sie beispielsweise das Format ID-1 gemäß ISO/IEC in der zum Prioritätstag der vorliegenden Anmeldung geltenden Fassung. In diesem Falle wird auch keine Dokumentenkartenlasche angebracht.
- Ein exemplarischer Ablauf von Bearbeitungsschritten eines erfindungsgemäßen Produktionsverfahrens, beispielhaft für die Herstellung einer Ausweiskarte 100 gezeigt, ist in
Fig. 2 angegeben:
Zur Produktion einer von Ausweiskarten 100 oder von in ein buchförmiges Wert- oder Sicherheitsdokument, beispielsweise einen Reisepass, einbindbaren Dokumentenkarten 100, werden in einem ersten Bearbeitungsschritt zunächst Polymerfolienstücke bereitgestellt, die vorzugsweise zur Produktion von Einzelnutzen der Karten formatiert sind. Gegebenenfalls können in einer gemischten Produktion von mehreren Kartenformaten auch beispielsweise Folienstücke eingesetzt werden, die Einzelnutzen im Format ID-3 und Doppelnutzen im Format ID-1 entsprechen. Die Folienstücke sind typischerweise aus Polycarbonat, Polyethylenterephthalat oder Polyvinylchlorid oder aus Kombinationen dieser Polymere und gegebenenfalls auch mit anderen Polymeren hergestellt. Eines der Polymerfolienstücke, beispielsweise die Polymer-Abschlusslage 110, ist vorzugsweise aus für das Lasergravieren geeignetem Polycarbonat hergestellt. Die Folienstücke können aus einem Magazin, in dem die Folienstücke beispielsweise gestapelt vorgehalten werden, bereitgestellt werden. Beispielsweise kann hierzu auch ein Wechselmagazin dienen, in dem Folienstücke unterschiedlicher Art, beispielsweise aus unterschiedlichem Material und/oder in unterschiedlichen Formaten enthalten sind, und aus dem die Folienstücke nach Bedarf entnommen werden. Das bedruckte Polymerfolienstück bildet schließlich die Lage des individualisierten Folienstückes 120 in der Karte. Vorzugsweise ist das Polymer dieser Lage opak. - Die Polymerfolienstücke 120 werden in einem zweiten Bearbeitungsschritt vorzugsweise mit Wiedergaben individualisierender Daten bedruckt. Das hierfür eingesetzte Anlagenmodul kann eine Druckvorrichtung sein. Bevorzugt wird ein Tintenstrahldruckverfahren (Inkjet-Verfahren) oder irgendein anderes digitales Druckverfahren eingesetzt, mit dem die vorzugsweise individualisierenden Daten auf dem Folienstück einfach angebracht werden können. Daher kann die Druckvorrichtung bevorzugt ein Tintenstrahldrucker (Inkjet-Drucker) sein.
- In einem dritten Bearbeitungsschritt werden weitere unbedruckte Polymerfolienstücke 131, 132, 133, 140 sowie gegebenenfalls noch andere zu laminierende Laminatbestandteile bereitgestellt. Die Polymerfolienstücke können wie die bedruckten Polymerfolienstücke 120 aus den dort genannten Polymeren hergestellt sein und die dort angegebenen Formate haben. Eines der Polymerfolienstücke, nämlich das Polymerfolienstück 131, kann beispielsweise durch eine RFID-Schaltungslage mit RFID-Chip 135 gebildet sein. Weitere Laminatbestandteile können ein Sicherheitsfaden, ein Sicherheitspatch und dergleichen sein. Die Polymerfolienstücke 132, 133 und die RFID-Schaltungslage, die das Polymerlagenstapel-Stück 130 in der fertiggestellten Karte 100 bilden, sind vorzugsweise opak. Die Polymerfolienstücke, die die zweite Polymer-Abschlusslage 140 bilden, sind transparent. Die Polymerfolienstücke und die weiteren zu laminierenden Laminatbestandteile können aus Magazinen, in denen sie aufgestapelt vorgehalten werden, entnommen werden. Diese Magazine können Wechselmagazine sein, in denen die Folienstücke und weiteren Laminatbestandteile unterschiedlicher Art, beispielsweise aus unterschiedlichem Material und/oder in unterschiedlichen Formaten, enthalten sind und aus dem die Folienstücke und anderen Laminatbestandteile nach Bedarf entnommen werden.
- In einem vierten Bearbeitungsschritt werden die Polymer-Abschlusslage 110, das bedruckte Polymerfolienstück 120, die weiteren Polymerfolienstücke 131, 132, 133, 140 und gegebenenfalls weiteren Laminatbestandteile zu einem Folienstapel zusammengetragen und gegebenenfalls lösbar aneinander fixiert, sodass sie ihre Lage nicht mehr gegeneinander verändern können. Hierzu wird eine Anlegevorrichtung zum Zusammentragen dieser Vormaterialstücke als Anlagenmodul eingesetzt. Falls Laminate mit unterschiedlichem Format hergestellt werden sollen, können unterschiedliche Anlegevorrichtungen eingesetzt werden, die an diese unterschiedlichen Formate angepasst sind.
- In einem fünften Bearbeitungsschritt wird der Folienstapel dann in einer Laminiervorrichtung als Anlagenmodul zum Verbinden der Polymerfolienstücke 110, 120, 131, 132, 133, 140 und anderen Laminatbestandteilen unter Ausbildung eines Polymerlaminatstückes laminiert. In diesem Modul werden diese Laminatbestandteile unter Druck- und Wärmeeinwirkung zu einer Einheit verschweißt (laminiert), sodass ein Laminatstück entsteht. Die Laminiervorrichtung enthält vorzugsweise eine erste Station, in der der Folienstapel von Laminierblechen beidseitig außenseitig eingefasst wird, ferner eine zentrale Laminierstation, in der der Stapel aus Folienstapel und Laminierblechen zwischen Pressstempeln geführt wird, und eine dritte Station, in der die Laminierbleche von dem fertiggestellten Laminatstück wieder abgenommen werden. Die zentrale Station ist vorzugsweise durch eine erste Vorrichtung gebildet, in der das Paket aus Folienstapel und Laminierblechen in einem ersten Wegabschnitt aufgeheizt und dabei unter Druck gesetzt wird (Warmpressen), ferner eine zweite Vorrichtung, in der das Paket in einem zweiten Wegabschnitt weiter aufgeheizt wird (Heißpressen) und eine dritte Vorrichtung, in der das Paket in einem dritten Wegabschnitt abgekühlt und dabei unter erhöhten Druck gesetzt wird (Kaltpressen). Die zu der herzustellenden Karte 100 zugehörigen Laminierbleche werden in einem Bahnhof bereitgehalten und zu dem Folienstapel hinzugefügt. Falls jeweils unterschiedliche Materialien miteinander laminiert werden sollen, sodass unterschiedliche Laminierbedingungen (Temperatur, Druck) eingestellt werden müssen, und/oder falls Laminatstücke mit unterschiedlichen Formaten hergestellt und/oder falls beim Laminieren unterschiedliche Prägemuster in die Laminatstücke eingeprägt werden sollen, sodass Laminierbleche mit unterschiedlichem Format und/oder unterschiedlichen Prägestrukturen verwendet werden müssen, können diverse Arten von Laminiervorrichtungen eingesetzt werden.
- In einem sechsten Bearbeitungsschritt wird das erstellte Laminatstück dann in einer als Anlagenmodul dienenden Rand-Beschneidevorrichtung randbeschnitten. Auch hierzu können mehrere unterschiedliche Anlagenmodule vorgehalten werden, um unterschiedliche Formate beim Randbeschneiden zu ermöglichen.
- Anschließend wird das beschnittene Laminatstück in einem siebten Bearbeitungsschritt einer Qualitätssicherungsvorrichtung, die ebenfalls ein Anlagenmodul bildet, zugeführt. In diesem Anlagenmodul werden die Ergebnisse des Laminierprozesses sowie des Rand-Beschneidevorganges überprüft. Hierzu dienen beispielsweise Kamerasysteme.
- Parallel dazu wird ein Hologrammfilm in einem achten Bearbeitungsschritt in einer Hologramm-Erzeugungsvorrichtung als Anlagenmodul bereitgestellt, beispielsweise als Rollenware von einer Abrollvorrichtung, und in einem neunten Bearbeitungsschritt in diesem Anlagenmodul belichtet und fixiert, sodass in dem Hologrammfilm ein Hologramm gebildet wird. Wenn mehrere Kartenformate zu produzieren sind, können mehrere derartige Anlagenmodule vorgehalten werden, mit denen Hologramme unterschiedlicher Formate erzeugt werden können.
- Ein das Hologramm enthaltender Abschnitt des Hologrammfilmes wird dann in einem zehnten Bearbeitungsschritt auf das beschnittene Laminatstück aufgebracht, beispielsweise aufgeklebt. Hierzu dient eine Hologramm-Applikationsvorrichtung als Anlagenmodul. In diesem Anlagenmodul können zum Beispiel zunächst ein Kleber auf das beschnittene Laminatstück aufgetragen und anschließend der Hologrammfilm-Abschnitt auf das Laminatstück aufgeklebt werden. Da der Hologrammfilm typischerweise an der aufzubringenden Seite eine Schutzfolie und an der gegenüberliegenden Seite eine Trägerfolie aufweist, ist die Hologramm-Applikationsvorrichtung dazu ausgebildet, die Schutzfolie vor dem Aufbringen des Abschnittes auf das beschnittene Laminatstück von dem Abschnitt abzuziehen. Gleicherweise ist dieses Anlagenmodul daher auch dazu ausgebildet, die Trägerfolie nach dem Aufbringen von dem aufgebrachten Abschnitt abzuziehen. Es können mehrere unterschiedliche Arten von Hologramm-Applikationsvorrichtungen vorgehalten werden, die sich beispielsweise hinsichtlich der Formate der aufzubringenden Hologramme unterscheiden.
- Danach wird das mit dem Hologramm-Abschnitt überzogene Laminatstück in einem elften Bearbeitungsschritt auf das gewünschte Endformat beschnitten. Falls das Laminatstück beispielsweise ein Doppelnutzen ist, werden die beiden Nutzen aus dem Laminatstück herausgetrennt. Das hierfür eingesetzte Anlagenmodul ist eine Format-Beschneidevorrichtung, die beispielsweise durch eine Stanzvorrichtung gebildet sein kann. Alternativ kann sie auch eine Laserschneidevorrichtung sein. Diese Vorrichtungen können ebenfalls in mehreren Varianten vorhanden sein, um die unterschiedlichen Formate zu erzeugen.
- Nach dem Format-Beschneiden des Laminatstückes auf das gewünschte Endformat kann eine Dokumentenkartenlasche 150 in einem zwölften Bearbeitungsschritt an das Laminatstück angebracht werden. Hierzu dient eine Vorrichtung zum Anbringen der Lasche an das Laminatstück. Diese Vorrichtung ist dazu ausgebildet, die Lasche beispielsweise durch Heißschmelzschweißen mit dem Laminatstück zu verbinden, sodass die Vorrichtung beispielsweise mit Heißpresstempeln zum partiellen Aufschmelzen der Materialien des Laminatstückes und der Lasche ausgestattet ist. Alternativ oder zusätzlich kann diese Vorrichtung auch eine Ultraschallschweißeinheit aufweisen. Die hierfür vorgesehenen Anlagenmodule können sich hinsichtlich des Formats der herzustellenden Karte unterscheiden. Dieser Verfahrensschritt wird lediglich optional durchgeführt und zwar nur dann, wenn die herzustellende Dokumentenkarte 100 in ein buchförmiges Wert- oder Sicherheitsdokument einzubinden ist. Ansonsten kann dieser Verfahrensschritt ausgelassen werden. Die beschnittenen Laminatstücke, die im elften Bearbeitungsschritt erhalten werden, werden in letzterem Falle direkt zu einem Anlagenmodul befördert, in dem der dreizehnte Bearbeitungsschritt durchgeführt wird.
- In dem dreizehnten Bearbeitungsschritt wird das beschnittene und gegebenenfalls mit der Dokumentenkartenlasche 150 versehene Laminatstück mit weiteren Wiedergaben von insbesondere individualisierenden Daten versehen, indem eine lasergravierbare Polymerfolie in dem Laminatstück mit den Wiedergaben versehen wird, beispielsweise die Polymer-Abschlusslage 110. Die Daten werden in einer Lasergraviervorrichtung in das Laminatstück eingraviert.
- Schließlich wird die Qualität der fertiggestellten Karte 100 in einem vierzehnten Bearbeitungsschritt in einer Qualitätssicherungsvorrichtung als Anlagenmodul überprüft. Hierzu dienen beispielsweise Kamerasysteme, mit denen unter anderem die Qualität der erzeugten Datenwiedergaben überprüft wird.
- Die hinsichtlich der Qualität überprüften Kartenexemplare werden schließlich aus der Produktionsanlage als fertiggestellte Ausweiskarten oder andere Dokumentenkarten 100 ausgegeben.
- Das vorstehend unter Bezugnahme auf
Fig. 2 exemplarisch beschriebene Verfahren zur Produktion von Ausweiskarten 100 und anderen Dokumentenkarten 100 kann erfindungsgemäß in der inFig. 3 gezeigten schematischen Produktionsanlage 1000 gemäß der vorliegenden Erfindung ausgeführt werden. Hierzu ist diese Anlage durch Anlagenmodule 3100, 3200, 3300, 3400, 3500 und Transporteinheiten 4100, 4200, 4300, 4400 gebildet. Eine Anlagen-Steuereinheit 2000, beispielsweise ein Prozessrechner mit Speichereinheit, steuert die Anlagenmodule sowie die Transporteinheiten und empfängt Daten von den Anlagenmodulen und Transporteinheiten (jeweils exemplarisch für den Datenaustausch zwischen der Anlagen-Steuereinheit einerseits und den ersten und zweiten Anlagenmodulen 3100, 3200 und den ersten und zweiten Transporteinheiten 4100, 4200 gezeigt; für die anderen Anlagenmodule 3300, 3400, 3500 und Transporteinheiten 4300, 4400 nicht dargestellt). Die Transporteinheiten können durch translatorische Förderanlagen, wie Transportbänder mit Verzweigungsmöglichkeiten und Transportgalgen (translatorisch verfahrbarenHalteelemente), oder Roboter, wie Hub- und Schwenkroboter gebildet sein, beispielsweise einen SCARA-Roboter, oder einen Fastpicker oder einen Portalkran. - Die Anlagenmodule 3100, 3200, 3300, 3400, 3500 können in beliebiger Anordnung zueinander aufgestellt sein. Vorteilhaft ist es jedoch, wenn zur Ausführung desselben Bearbeitungsschrittes und/oder von aufeinanderfolgenden Bearbeitungsschritten vorgesehene Anlagenmodule in räumlicher Nähe zueinander angeordnet sind. Daher können die Anlagenmodule, die zur Ausführung desselben Bearbeitungsschrittes vorgesehen sind, beispielsweise in einer gemeinsamen Fertigungseinheit, die durch Baueinheiten in Containern oder Container-ähnlichen Aufbauten realisiert sind, untergebracht werden. In
Fig. 3 ist dies für die Anlagenmodule 3100 für den ersten Bearbeitungsschritt durch strichliert angedeutete Zusammenfassungen von gleichen Gruppen von Anlagenmodulen, beispielsweise in einer containerisierten Fertigungseinheit, exemplarisch angedeutet. In entsprechender Weise können die für die Ausführung der Bearbeitungsschritte 11 und 12 (Fig. 2 ) verwendeten Anlagenmodule in einer gemeinsamen Fertigungseinheit, die durch Baueinheiten in Containern oder Container-ähnlichen Aufbauten realisiert sind, untergebracht werden, soweit mit diesen Anlagenmodulen Laminatstücke bearbeitet werden sollen, die aufgrund ihres Formates (beispielsweise ID-3) und ihrer weiteren Bestimmung zur Einbindung in einen Reisepass mit einer Passlasche 150 versehen werden sollen. Auch diese Zusammenstellung ist inFig. 3 an der entsprechenden Stelle für die Anlagenmodule 3330, 3400 durch strichlierte Linien angedeutet. - Für die Ausführung eines ersten Bearbeitungsschrittes sind zwei Anlagenmodule 3100 vorgesehen. Beispielsweise kann es sich im Falle der Anlage 1000 zur Produktion von Ausweiskarten 100 um eine erste und eine zweite Qualitätssicherungsvorrichtung 3110, 3120 handeln. Diesen Anlagenmodulen sind natürlich weitere Anlagenmodule und Transporteinheiten vorgelagert, die den Bearbeitungsschritten 1 bis 6 aus
Fig. 2 entsprechen. Diese vorgelagerten Anlagenmodule und Transporteinheiten sind inFig. 3 nicht dargestellt. - Die Anlagenmodule 3100 dienen gemäß diesem Beispiel zur Ausführung des Bearbeitungsschrittes 7. Diese Qualitätssicherungsvorrichtungen 3110, 3120 können identisch sein, um ein redundantes System für diesen Bearbeitungsschritt für den Fall vorzusehen, dass eine dieser Vorrichtungen während des Produktionsverfahrens ausfällt, sodass die andere Qualitätssicherungsvorrichtung den weiteren Betrieb allein übernehmen kann. Eine Zusammenstellung von identischen Qualitätssicherungsvorrichtungen kann auch aus Gründen der Auslastung dieser Anlagemodule günstig sein, etwa wenn diesen Modulen in einer vorgegebenen Zeiteinheit mehr beschnittene Laminatstücke zugeführt werden, als ein einzelnes Anlagenmodul verarbeiten kann, sodass die Laminatstücke jeweils einer der beiden Qualitätssicherungsvorrichtungen zugeführt werden, die für die Prüfaufgaben gerade zur Verfügung steht, während die andere mit dem Prüfen der Laminatstücke belegt ist. Beispielsweise kann eine der beiden Qualitätssicherungsvorrichtungen mit der Prüfung der Qualität eines beschnittenen Laminatstückes belegt sein, sodass ein nachfolgendes beschnittenes Laminatstück in die andere Qualitätssicherungsvorrichtung geleitet wird. Hierzu erkennt die Anlagen-Steuereinheit 2000 durch die Rückmeldungen der Anlagenmodule 3100, mit denen die Ankunft und die Fertigstellung von Laminatstücken in den einzelnen Modulen quittiert wird, welche der beiden Qualitätssicherungsvorrichtungen gerade belegt ist, und gibt dementsprechend Steuerbefehle an eine vorgelagerte (nicht dargestellte) Transporteinheit, das nächste Laminatstück zu der freien Qualitätssicherungsvorrichtung zu befördern. Außerdem übermittelt die Anlagen-Steuereinheit individuelle Daten des zu überprüfenden Laminatstückes an die bearbeitende Qualitätssicherungsvorrichtung, damit diese in die Lage versetzt wird, die jeweiligen Qualitätskriterien an diesem Laminatstück zu überprüfen. Falls das Laminatstück beispielsweise das Format ID-3 hat, muss gewährleistet sein, dass der Beschnitt in dem vorangegangenen Bearbeitungsschritt 6 ordnungsgemäß durchgeführt worden ist. Gleichermaßen ist auch das Ergebnis der Lamination im Bearbeitungsschritt 5 zu überprüfen, wobei bei der Prüfung beispielsweise das Vorhandensein eines Sicherheitsfadens und dessen genaue Position im Laminat zu berücksichtigen ist. Desgleichen müssen auch die Funktionsfähigkeit einer eventuell vorhandenen RFID-Schaltung verifiziert und die in dem RFID-Chip gespeicherten Daten mit Solldaten verglichen werden, um sicherzustellen, ob die für das jeweilige Laminatstück vorgesehene Schaltung mit einem programmierten RFID-Chip zu diesem Laminatstück korrekt zugeordnet worden ist.
- Falls mittels der Qualitätssicherungsvorrichtung 3100 festgestellt wird, dass ein überprüftes Laminatstück nicht die Qualitätsanforderungen erfüllt, wird es als Ausschussstück aus dem Produktionsverfahren zu einer Sammelstelle 3101 ausgeschleust, hier angedeutet durch einen Papierkorb.
- Den Qualitätssicherungsvorrichtungen 3100 ist eine erste Transporteinheit 4100 nachgelagert, zu der die geprüften Laminatstücke überführt werden. Diese Transporteinheit befördert die einzelnen Laminatstücke zu einer von drei Anlagemodulen 3200, die durch Applikationsvorrichtungen 3210, 3220, 3230 für Hologrammabschnitte ausgebildet sind.
- In diesen Applikationsvorrichtungen 3210, 3220, 3230 wird der Bearbeitungsschritt 10 ausgeführt. Die Applikationsvorrichtungen können sich dadurch unterscheiden, dass sie Laminatstücke und Hologrammabschnitte in unterschiedlichen Formaten verarbeiten können, etwa Laminatstücke im Format ID-1 für Ausweiskarten 100 und Laminatstücke im Format ID-3 für Dokumentenkarten 100, die in Reisepässe eingebunden werden sollen. Falls beispielsweise ein Laminatstück im Format ID-1 ansteht, gibt die Anlagen-Steuereinheit 2000 einen Steuerbefehl an die erste Transporteinheit 4100, dieses Laminatstück an die Applikationsvorrichtung zu übergeben, in der Laminatstücke mit diesem Format bearbeitet werden. Für den Fall eines Laminatstückes im Format ID-3 wird in diesem Beispiel ein entsprechender Steuerbefehl für die Übergabe an die andere Applikationsvorrichtung gegeben. Wie zuvor für die Ausführung der Qualitätsprüfung erläutert, übermittelt die Anlagen-Steuereinheit zusätzlich individuelle Daten über das übergebene Laminatstück an die jeweilige Applikationsvorrichtung. Alternativ oder zusätzlich hierzu können die Applikationsvorrichtungen identisch aufgebaut sein und jeweils dieselben Laminatstücke bearbeiten. Eine derartige Redundanz hat den Vorteil, dass dieser Bearbeitungsschritt auch dann noch durchgeführt werden kann, wenn beispielsweise eine der Applikationsvorrichtungen ausfällt. Beispielsweise kann die Anlagen-Steuereinheit durch Rückmeldung von der ausgefallenen Applikationsvorrichtung erkennen, dass diese Vorrichtung nicht mehr zur Verfügung steht. Daher wird sie dann für ein zu bearbeitendes Laminatstück eine andere Applikationsvorrichtung auswählen. Außerdem können die Applikationsvorrichtungen je nach ihrer aktuellen Verfügbarkeit angefahren werden. Falls beispielsweise eine der beiden Applikationsvorrichtungen mit der Ausführung des Bearbeitungsschrittes 10 mit einem anderen Laminatstück belegt ist, wird ein nachfolgendes Laminatstück zu einer der beiden anderen Applikationsvorrichtungen geführt.
- Den Applikationsvorrichtungen 3210, 3220, 3230 ist eine zweite Transporteinheit 4200 nachgelagert, zu der die mit den Hologrammabschnitten beschichteten Laminatstücke überführt werden. Diese Transporteinheit befördert die einzelnen Laminatstücke zu einer von vier Anlagemodulen 3300, die durch Format-Beschneidevorrichtungen 3310, 3320, 3330, 3340 gebildet sind.
- In diesen Format-Beschneidevorrichtungen 3310, 3320, 3330, 3340 wird der Bearbeitungsschritt 11 ausgeführt. Die Beschneidevorrichtungen können sich beispielsweise dadurch unterscheiden, dass sie Laminatstücke in unterschiedlichen Formaten verarbeiten können. Alternativ oder zusätzlich hierzu können die Format-Beschneidevorrichtungen identisch aufgebaut sein und jeweils Laminatstücke derselben Art bearbeiten. Beispielsweise können zwei Format-Beschneidevorrichtungen zum Beschneiden von Laminatstücken im Format ID-1 und zwei Format-Beschneidevorrichtungen zum Beschneiden von Laminatstücken im Format ID-3 ausgebildet sein. Eine derartige Redundanz hat, wie vorstehend für den Fall der Qualitätssicherungsvorrichtungen 3110, 3120 und Applikationsvorrichtungen 3210, 3220, 3230 erläutert, den Vorteil, dass dieser Bearbeitungsschritt auch dann noch durchgeführt werden kann, wenn beispielsweise eine der Beschneidevorrichtungen ausfällt. Außerdem können die Format-Beschneidevorrichtungen je nach ihrer aktuellen Verfügbarkeit angefahren werden.
- Den Format-Beschneidevorrichtungen 3310, 3320, 3330, 3340 ist eine dritte Transporteinheit 4300 nachgelagert, zu der die beschnittenen Laminatstücke überführt werden. Diese Transporteinheit befördert die einzelnen beschnittenen Laminatstücke zu einem Anlagenmodul 3400, das durch eine Vorrichtung zum Anbringen einer Lasche 150 an das Laminatstück gebildet ist (Bearbeitungsschritt 12). Allerdings kann vorgesehen sein, dass diese dritte Transporteinheit das Laminatstück nicht zu diesem Anlagenmodul 3400 befördert sondern zu der vierten Transporteinheit 4400 oder direkt zu den Anlagenmodulen für den fünften Bearbeitungsschritt, weil die zu produzierende Karte eine Ausweiskarte 100 ist, an der keine Passlasche angebracht werden soll. In diesem Falle wird das Laminatstück dann unter Umgehung des Bearbeitungsschrittes 12 direkt zu den Anlagenmodulen 3500 gemäß Bearbeitungsschritt 13 befördert.
- In der Vorrichtung 3400 zum Anbringen der Passlasche 150 wird der Bearbeitungsschritt 12 ausgeführt. Diese Vorrichtung kann eine Heißschmelzvorrichtung, gegebenenfalls mit einer Ultraschallschweißvorrichtung ausgerüstet, sein.
- Der Vorrichtung 3400 zum Anbringen der Lasche 150 ist eine vierte Transporteinheit 4400 nachgelagert, zu der die Laminatstücke (mit oder ohne Lasche) überführt werden. Mittels der vierten Transporteinheit werden die Laminatstücke zu einem von zwei nachgelagerten Anlagenmodulen 3500 überführt, die durch Lasergraviervorrichtungen 3510, 3520 gebildet sind.
- In den Lasergraviervorrichtungen 3510, 3520 wird der Bearbeitungsschritt 13 ausgeführt. Die Lasergraviervorrichtungen können identisch aufgebaut sein, in denen jeweils Wiedergaben von individualisierenden Daten in die Laminatstücke eingeschrieben werden. Eine derartige Redundanz hat, wie vorstehend für den Fall der Qualitätssicherungsvorrichtungen 3110, 3120, Applikationsvorrichtungen 3210, 3220, 3230 und Format-Beschneidevorrichtungen 3310, 3320, 3330, 3340 erläutert, den Vorteil, dass dieser Bearbeitungsschritt auch dann noch durchgeführt werden kann, wenn beispielsweise eine der Lasergraviervorrichtungen ausfällt. Außerdem können die Lasergraviervorrichtungen je nach ihrer aktuellen Verfügbarkeit angefahren werden.
- Den Lasergraviervorrichtungen 3510, 3520 ist eine weitere Transporteinheit nachgelagert, von der aus die Laminatstücke zu weiteren Qualitätssicherungsvorrichtungen weiterbefördert werden. Diese Transporteinheiten und die noch weiter nachgelagerten Anlagenmodule sind in
Fig. 3 nicht dargestellt. - Die Anlagen-Steuereinheit 2000 empfängt Daten von den Anlagenmodulen 3100, 3200, 3300, 3400, 3500 und Transporteinheiten 4100, 4200, 4300, 4400, die den jeweiligen Ort eines identifizierten Vormaterialstückes und dessen Qualitätszustand (Eigenschaften) wiedergeben. Ferner empfängt die Anlagen-Steuereinheit auch Daten von den Anlagenmodulen und Transporteinheiten über deren Betriebszustand (Belegung durch ein Vormaterialstück, Störungen, anstehende Wartung und dergleichen). In einer Speichereinheit der Anlagen-Steuereinheit ist ferner jeweils abgelegt, welche Bearbeitungsschritte und welche Bearbeitungsvariante der Bearbeitungsschritte die Anlagenmodule jeweils ausführen. Aufgrund dieser Daten kann die Anlagen-Steuereinheit die Vormaterialstücke zu den Anlagenmodulen gezielt führen, indem sie zum einen aufgrund des jeweiligen Bearbeitungsschemas für ein bestimmtes Vormaterialstück den jeweils nachfolgend auszuführenden Bearbeitungsschritt ermittelt und das Vormaterialstück einem der entsprechenden Anlagenmodule zuweist. Von diesen Anlagenmodulen wird dann gemäß den Spezifikationen der herzustellenden Karte 100 eines ausgewählt, das den passenden Bearbeitungsschritt ausführen kann, und im Falle von mehreren identischen Anlagenmodulen dieses Bearbeitungsschrittes und der Bearbeitungsvariante dasjenige, das nicht von anderen gerade bearbeiteten Vormaterialstücken belegt ist. Außerdem übermittelt die Anlagen-Steuereinheit die zur Bearbeitung eines bestimmten Vormaterialstückes erforderlichen individuellen Daten an das bearbeitende Anlagenmodul, damit dieses über alle Informationen und Daten verfügt, die es für die Bearbeitung benötigt.
-
- 100
- Wert- oder Sicherheitsdokument, Ausweiskarte, Dokumentenkarte
- 110
- erste Polymer-Abschlusslage
- 120
- individualisierter Folienabschnitt
- 130
- Polymerlagenstapel-Stück
- 131
- Polymer-Trägerlage
- 132
- Ausgleichslage
- 133
- opake Decklage
- 135
- Chip
- 140
- zweite Polymer-Abschlusslage
- 150
- Dokumentenkartenlasche
- 1000
- Produktionsanlage
- 2000
- Anlagen-Steuereinheit
- 3100
- Anlagenmodule für den ersten Bearbeitungsschritt
- 3101
- Sammelstelle für Ausschussexemplare
- 3110
- erstes Anlagenmodul für den ersten Bearbeitungsschritt, erste Qualitätssicherungsvorrichtung
- 3120
- zweites Anlagenmodul für den ersten Bearbeitungsschritt, zweite Qualitätssicherungsvorrichtung
- 3200
- Anlagenmodule für den zweiten Bearbeitungsschritt
- 3210
- erstes Anlagenmodul für den zweiten Bearbeitungsschritt, erste Applikationsvorrichtung
- 3220
- zweites Anlagenmodul für den zweiten Bearbeitungsschritt, zweite Applikationsvorrichtung
- 3230
- drittes Anlagenmodul für den zweiten Bearbeitungsschritt, dritte Applikationsvorrichtung
- 3300
- Anlagenmodule für den dritten Bearbeitungsschritt
- 3310
- erstes Anlagenmodul für den dritten Bearbeitungsschritt, erste Format-Beschneidevorrichtung
- 3320
- zweites Anlagenmodul für den dritten Bearbeitungsschritt, zweite Format-Beschneidevorrichtung
- 3330
- drittes Anlagenmodul für den dritten Bearbeitungsschritt, dritte Format-Beschneidevorrichtung
- 3340
- viertes Anlagenmodul für den dritten Bearbeitungsschritt, vierte Format-Beschneidevorrichtung
- 3400
- Anlagenmodul für den vierten Bearbeitungsschritt, Vorrichtung zum Anbringen einer (Pass)Lasche
- 3500
- Anlagenmodule für den fünften Bearbeitungsschritt
- 3510
- erstes Anlagenmodul für den fünften Bearbeitungsschritt, erste Qualitätssicherungsvorrichtung
- 3520
- zweites Anlagenmodul für den fünften Bearbeitungsschritt, zweite Qualitätssicherungsvorrichtung
- 4100
- erste Transporteinheit
- 4200
- zweite Transporteinheit
- 4300
- dritte Transporteinheit
- 4400
- vierte Transporteinheit
Claims (15)
- Anlage (1000) zum Produzieren von Wert- und Sicherheitsdokumenten (100) aus Vormaterialstücken in mindestens zwei Bearbeitungsschritten eines Bearbeitungsschemas, gebildet durch:(a) zur Ausführung der mindestens zwei Bearbeitungsschritte ausgebildete Anlagenmodule (3100, 3200, 3300, 3400, 3500);(b) mindestens eine die Anlagenmodule (3x00) verbindende Transporteinheit (4100, 4200, 4300, 4400) für die zum Produzieren der Wert- und Sicherheitsdokumente (100) vorgesehenen Vormaterialstücke; und(c) eine zur Steuerung der mindestens einen Transporteinheit (4x00) ausgebildete Anlagen-Steuereinheit (2000),wobei zur Ausführung jedes der mindestens zwei Bearbeitungsschritte mindestens zwei Anlagenmodule (3x00) vorgesehen sind;wobei alle zur Ausführung eines zweiten Bearbeitungsschrittes ausgebildeten Anlagenmodule (3x00) mit zur Ausführung eines vorausgehenden ersten Bearbeitungsschrittes ausgebildeten Anlagenmodulen (3x00) mittels der mindestens einen Transporteinheit (4x00) verbunden sind; undwobei die mindestens eine Transporteinheit (4x00) mit der Anlagen-Steuereinheit (2000) ansteuerbar ist, sodass die Vormaterialstücke jeweils einem von mehreren zur Ausführung eines Bearbeitungsschrittes ausgebildeten Anlagenmodulen (3x00) zuführbar sind und wobei mindestens zwei zur Ausführung eines der mindestens zwei Bearbeitungsschritte ausgebildete Anlagenmodule (3x00) jeweils zur Ausführung einer Bearbeitungsschrittvariante zum Produzieren einer von mehreren Varianten der Wert- oder Sicherheitsdokumente (100) ausgebildet sind.
- Anlage (1000) nach Anspruch1, dadurch gekennzeichnet, dass die Anlagen-Steuereinheit (2000) dazu ausgebildet ist, die Identität eines sich in einem Anlagenmodul (3x00) oder einer Transporteinheit (4x00) befindenden Vormaterialstückes zu erfassen und die Zuführung dieses Vormaterialstückes zu einem Anlagenmodul (3x00) in Abhängigkeit von der Identität dieses Vormaterialstückes zu steuern.
- Anlage (1000) nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass die Anlagen-Steuereinheit (2000) dazu ausgebildet ist, Daten über die Qualität gemäß mindestens einem Qualitätskriterium eines Vormaterialstückes, das in einem zur Ausführung eines ausgeführten Bearbeitungsschrittes ausgebildeten Anlagenmodul (3x00) bearbeitet worden ist, zu erfassen und zu verarbeiten und die mindestens eine Transporteinheit (4x00) zur Zuführung dieses Vormaterialstückes zu einem Anlagenmodul (3x00), das zur Ausführung eines nachfolgend auszuführenden Bearbeitungsschrittes ausgebildet ist, in Abhängigkeit von der ermittelten Qualität gemäß diesem Qualitätskriterium zu steuern.
- Anlage (1000) nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass die Anlagen-Steuereinheit (2000) dazu ausgebildet ist, Daten über den Betriebszustand mindestens eines von mehreren zur Ausführung eines Bearbeitungsschrittes ausgebildeten Anlagenmodulen (3x00) zu erfassen und zu verarbeiten und die mindestens eine Transporteinheit (4x00) zur Zuführung der Vormaterialstücke zu den zur Ausführung dieses Bearbeitungsschrittes ausgebildeten Anlagenmodulen (3x00) in Abhängigkeit von dem ermittelten Betriebszustand zu steuern.
- Anlage (1000) nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass die Anlagenmodule (3x00) jeweils Einrichtungen zur Übergabe der Vormaterialstücke von und zu der mindestens einen Transporteinheit (4x00) aufweisen, wobei die Niveaus der Einrichtungen zur Übergabe höhengleich ausgebildet sind.
- Anlage (1000) nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass mindestens eines der Anlagenmodule (3x00) durch eine Druckvorrichtung oder eine Anlegevorrichtung zum Zusammentragen von Vormaterialstücken oder eine Laminiervorrichtung oder eine Rand-Beschneidevorrichtung oder eine Vorrichtung zur Ermittlung der Qualität der beim Laminieren erzeugten Vormaterialstücke in Form von Polymerlaminaten oder eine Hologramm-Erzeugungsvorrichtung oder eine Hologramm-Applikationsvorrichtung oder eine Format-Beschneidevorrichtung oder eine Vorrichtung zum Anbringen einer Lasche an die Vormaterialstücke oder eine Lasergraviervorrichtung oder durch eine Vorrichtung zur Erfassung der Qualität des fertiggestellten Wert- oder Sicherheitsdokuments gebildet ist.
- Anlage (1000) nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass die Anlage (1000) zumindest erste Anlagenmodule (3100), die zur Ausführung eines ersten Bearbeitungsschrittes ausgebildet sind, zweite Anlagenmodule (3200), die zur Ausführung eines zweiten Bearbeitungsschrittes ausgebildet sind, und dritte Anlagenmodule (3300), die zur Ausführung eines dritten Bearbeitungsschrittes ausgebildet sind, aufweist und dass alle zweiten Anlagenmodule (3200) mittels mindestens einer ersten Transporteinheit (4100) mit allen ersten Anlagenmodulen (3100) verbunden sind und dass alle dritten Anlagenmodule (3300) mittels mindestens einer von der mindestens einen ersten Transporteinheit (4100) verschiedenen zweiten Transporteinheit (4200) mit allen zweiten Anlagenmodulen (3200) verbunden sind, wobei die mindestens eine erste Transporteinheit (4100) ausschließlich zur Übergabe der Vormaterialstücke von den ersten Anlagenmodulen (3100) zu den zweiten Anlagenmodulen (3200) und die mindestens eine zweite Transporteinheit (4200) ausschließlich zur Übergabe der Vormaterialstücke von den zweiten Anlagenmodulen (3200) zu den dritten Anlagenmodulen (3300) ausgebildet sind.
- Verfahren zum Produzieren von Wert- und Sicherheitsdokumenten (100) aus Vormaterialstücken in mindestens zwei Bearbeitungsschritten eines Bearbeitungsschemas mit zur Ausführung der mindestens zwei Bearbeitungsschritte ausgebildeten Anlagenmodulen (3100, 3200, 3300, 3400, 3500) und mit mindestens einer die Anlagenmodule (3x00) verbindenden Transporteinheit (4100, 4200, 4300, 4400), umfassend folgende Verfahrensschritte:(i) Bereitstellen der zum Produzieren der Wert- oder Sicherheitsdokumente (100) vorgesehenen Vormaterialstücke;(ii) Ansteuern der mindestens einen Transporteinheit (4100, 4200, 4300, 4400) mittels einer zur Steuerung der mindestens einen Transporteinheit (4x00) ausgebildeten Anlagen-Steuereinheit (2000) zum Zuführen eines Vormaterialstückes zu einem ausgewählten von mindestens zwei zur Ausführung eines auszuführenden Bearbeitungsschrittes ausgebildeten Anlagenmodulen (3x00);(iii) Zuführen des Vormaterialstückes zu dem ausgewählten Anlagenmodul (3x00);(iv) Ausführen des Bearbeitungsschrittes in dem ausgewählten Anlagenmodul (3x00) durch Verändern mindestens einer Eigenschaft des Vormaterialstückes; und(v) Ausführen weiterer Bearbeitungsschritte des Bearbeitungsschemas gemäß den vorstehenden Verfahrensschritten (ii), (iii) und (iv), wobei das Verfahren weiterhin umfasst: das Ansteuern der mindestens einen Transporteinheit (4x00) durch die Anlagen-Steuereinheit (2000), sodass die Vormaterialstücke in Abhängigkeit von der Ausführung einer auszuwählenden Bearbeitungsschrittvariante zum Produzieren einer von mehreren Varianten der Wert- oder Sicherheitsdokumente (100) einem der zur Ausführung dieser Bearbeitungsschrittvariante ausgebildeten Anlagenmodule (3x00) zugeführt werden.
- Verfahren nach einem der Ansprüche 8, dadurch gekennzeichnet, dass das Verfahren weiterhin umfasst: das Erfassen der Identität eines sich in einem Anlagenmodul (3x00) oder einer Transporteinheit (4x00) befindenden Vormaterialstückes mit der Anlagen-Steuereinheit (2000) und Steuern der Zuführung dieses Vormaterialstückes zu einem Anlagenmodul (3x00) in Abhängigkeit von der Identität dieses Vormaterialstückes.
- Verfahren nach einem der Ansprüche 8 oder 9, dadurch gekennzeichnet, dass das Verfahren weiterhin umfasst: das Erfassen und Verarbeiten von Daten über die Qualität gemäß mindestens einem Qualitätskriterium eines Vormaterialstückes, das in einem zur Ausführung eines ausgeführten Bearbeitungsschrittes ausgebildeten Anlagenmodul (3x00) bearbeitet worden ist, durch die Anlagen-Steuereinheit (2000) und Steuern der mindestens einen Transporteinheit (4x00) zur Zuführung dieses Vormaterialstückes zu einem Anlagenmodul (3x00), das zur Ausführung eines nachfolgend auszuführenden Bearbeitungsschrittes ausgebildet ist, in Abhängigkeit von der Qualität des Vormaterialstückes.
- Verfahren nach einem der Ansprüche 8 bis 10, dadurch gekennzeichnet, dass das Verfahren weiterhin umfasst: das Erfassen und Verarbeiten von Daten über den Betriebszustand mindestens eines von mehreren zur Ausführung eines Bearbeitungsschrittes ausgebildeten Anlagenmodulen (3x00) durch die Anlagen-Steuereinheit (2000) und Steuern der mindestens einen Transporteinheit (4x00) zur Zuführung der Vormaterialstücke zu den zur Ausführung dieses Bearbeitungsschrittes ausgebildeten Anlagenmodulen (3x00) in Abhängigkeit von dem ermittelten Betriebszustand.
- Verfahren nach einem der Ansprüche 8 bis 11, dadurch gekennzeichnet, dass das Bearbeitungsschema mindestens einen optionalen Bearbeitungsschritt enthält, der nur für eine bestimmte Gruppe von Wert- oder Sicherheitsdokumenten (100) auszuführen ist.
- Verfahren nach einem der Ansprüche 8 bis 12, dadurch gekennzeichnet, dass das Verändern mindestens einer Eigenschaft der Vormaterialstücke gemäß Verfahrensschritt (iv) weiterhin umfasst: das Bedrucken der Vormaterialstücke und/oder das Zusammentragen der Vormaterialstücke und/oder das Laminieren der Vormaterialstücke und/oder das Randbeschneiden der Vormaterialstücke und/oder das Ermitteln der Qualität der laminierten und randbeschnittenen Vormaterialstücke und/oder das Erzeugen eines Hologramms und/oder das Applizieren des Hologramms auf die Vormaterialstücke und/oder das Format-Beschneiden der Vormaterialstücke und/oder das Anbringen einer Lasche an die Vormaterialstücke und/oder das Lasergravieren der Vormaterialstücke.
- Verfahren nach einem der Ansprüche 8 bis 13, dadurch gekennzeichnet, dass Verfahrensschritt (iii) das Zuführen des Vormaterialstückes zu einem ersten ausgewählten Anlagenmodul (3100) umfasst und dass Verfahrensschritt (v) die folgenden weiteren Verfahrensschritte umfasst:
(v-1) Ansteuern mindestens einer ausschließlich den ersten Anlagenmodulen (3100) und zweiten Anlagenmodulen (3200) zugeordneten ersten Transporteinheit (4100) mittels der Anlagen-Steuereinheit (2000) zum Zuführen des Vormaterialstückes zu einem zweiten ausgewählten zur Ausführung eines zweiten Bearbeitungsschrittes ausgebildeten Anlagenmodul (3200); (v-2) Zuführen des Vormaterialstückes zu dem zweiten ausgewählten Anlagenmodul (3200); (v-3) Ausführen des zweiten Bearbeitungsschrittes in dem zweiten ausgewählten Anlagenmodul (3200) durch Verändern mindestens einer Eigenschaft des Vormaterialstückes; (v-4) Ansteuern mindestens einer ausschließlich den zweiten Anlagenmodulen (3200) und dritten Anlagenmodulen (3300) zugeordneten zweiten Transporteinheit (4200) mittels der Anlagen-Steuereinheit (2000) zum Zuführen des Vormaterialstückes zu einem dritten ausgewählten zur Ausführung eines dritten Bearbeitungsschrittes ausgebildeten Anlagenmodul (3300); (v-5) Zuführen des Vormaterialstückes zu dem dritten ausgewählten Anlagenmodul (3300); (v-6) Ausführen des dritten Bearbeitungsschrittes in dem dritten ausgewählten Anlagenmodul (3300) durch Verändern mindestens einer Eigenschaft des Vormaterialstückes. - Verfahren zum Herstellen einer Gesamtheit von mehreren verschiedenen Wert- und Sicherheitsdokumenten nach individuellen Bearbeitungsschemata durch Ausführen des Verfahrens gemäß einem der Ansprüche 8 bis 14.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102016215517.2A DE102016215517A1 (de) | 2016-08-18 | 2016-08-18 | Anlage und Verfahren zum Produzieren von Wert- und Sicherheitsdokumenten aus Vormaterialstücken |
| PCT/EP2017/070715 WO2018033554A1 (de) | 2016-08-18 | 2017-08-16 | Anlage und verfahren zum produzieren von wert- und sicherheitsdokumenten aus vormaterialstücken |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3500434A1 EP3500434A1 (de) | 2019-06-26 |
| EP3500434B1 true EP3500434B1 (de) | 2025-07-02 |
Family
ID=59677228
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17754697.5A Active EP3500434B1 (de) | 2016-08-18 | 2017-08-16 | Anlage und verfahren zum produzieren von wert- und sicherheitsdokumenten aus vormaterialstücken |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP3500434B1 (de) |
| DE (1) | DE102016215517A1 (de) |
| WO (1) | WO2018033554A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102018108156B4 (de) * | 2018-04-06 | 2020-08-20 | Bundesdruckerei Gmbh | Laminiersystem |
| US12623301B2 (en) | 2021-06-07 | 2026-05-12 | Assa Abloy Ab | Warm-up target for a laser engraver |
| FR3128892B1 (fr) * | 2021-11-09 | 2024-09-13 | Idemia France | Procédé de contrôle d’un laminé, dispositif de contrôle, et laminé comportant un élément de contrôle correspondant. |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AU628368B2 (en) * | 1988-09-09 | 1992-09-17 | Ferag Ag | Method and means for the further processing of printing products |
| DE3835999C2 (de) * | 1988-10-21 | 2001-05-10 | Gao Ges Automation Org | Verfahren und Vorrichtung zum Herstellen eines Identifikationsdokuments in Buchform |
| US5414974A (en) * | 1993-08-17 | 1995-05-16 | Moore Business Forms, Inc. | Automated document handling system |
| US5646388A (en) * | 1994-09-30 | 1997-07-08 | Lau Technologies | Systems and methods for recording data |
| US6783067B2 (en) * | 2000-01-28 | 2004-08-31 | Datacard Corporation | Passport production system and method |
| US7435046B2 (en) * | 2005-05-24 | 2008-10-14 | Aries Innovations | Dynamic carousel robotic workcell |
| DE102006023008B4 (de) * | 2006-05-17 | 2008-01-31 | Mühlbauer Ag | Multifunktionales Personalisierungssystem |
| DE102006023917B4 (de) * | 2006-05-19 | 2008-11-13 | Mühlbauer Ag | Verfahren und Vorrichtung zum Personalisieren einer Vielzahl von Sicherheitsdokumenten |
| ATE503638T1 (de) * | 2008-02-18 | 2011-04-15 | Mueller Martini Holding Ag | Verfahren und vorrichtung zum herstellen von druckprodukten |
| DE102008031654A1 (de) | 2008-07-03 | 2010-01-14 | Bundesdruckerei Gmbh | Verfahren zum Herstellen einer Dokumentenkarte, die in ein als Buch ausgeführtes Sicherheitsdokument einfügbar ist, und Dokumentenkarte |
| JP2013535732A (ja) * | 2010-07-29 | 2013-09-12 | データカード コーポレーション | 物体を処理する方法および装置 |
| DE102010034167A1 (de) * | 2010-08-13 | 2012-02-16 | Mühlbauer Ag | System und Verfahren zum Bearbeiten von Sicherheits- oder Identifikationsgegenständen |
| DE102010043802A1 (de) * | 2010-11-11 | 2012-05-16 | Kugler-Womako Gmbh | Vorrichtung zum Transport von Stapeln von Lagen, insbesondere von sicherheitsrelevanten Dokumenten, zu Bindestationen |
| DE102011118190A1 (de) * | 2011-11-11 | 2013-05-16 | Böwe Systec Gmbh | Vorrichtung und Verfahren zum Zusammenführen von Karten und Kartenträgern, zum Handhaben von Karten und/oder zum Sortieren von Karten |
-
2016
- 2016-08-18 DE DE102016215517.2A patent/DE102016215517A1/de active Pending
-
2017
- 2017-08-16 EP EP17754697.5A patent/EP3500434B1/de active Active
- 2017-08-16 WO PCT/EP2017/070715 patent/WO2018033554A1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| EP3500434A1 (de) | 2019-06-26 |
| DE102016215517A1 (de) | 2018-02-22 |
| WO2018033554A1 (de) | 2018-02-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3259143B1 (de) | Anlage und verfahren zum produzieren von buchförmig ausgestalteten identifikationsdokumenten sowie verfahren zum errichten der produktionsanlage | |
| EP2451652B1 (de) | Verfahren und vorrichtung zur herstellung eines inlays für einen folienverbund | |
| EP2393660B1 (de) | Verfahren zur herstellung von mehrlagigen sicherheitsprodukten | |
| EP3509864B1 (de) | System zum herstellen eines ausweis-, wert- oder sicherheitsdokuments | |
| EP2730407B1 (de) | Verfahren und Vorrichtung zur Herstellung eines mehrlagigen Sicherheitsproduktes | |
| EP0364730B1 (de) | Verfahren und Vorrichtung zum Herstellen eines Identifikationsdokuments in Buchform | |
| EP3608122B1 (de) | Produktionsanlage zum herstellen von datenkarten für sicherheitsdokumente | |
| WO2014076046A1 (de) | Verfahren und vorrichtung zur herstellung eines mehrlagigen sicherheitsproduktes | |
| EP3362296B1 (de) | Verfahren und vorrichtung zum herstellen von buchartigen identifikationsdokumenten | |
| DE102013104745A1 (de) | Verfahren und Vorrichtung zur Herstellung eines Sicherheitsdokuments | |
| WO2018033554A1 (de) | Anlage und verfahren zum produzieren von wert- und sicherheitsdokumenten aus vormaterialstücken | |
| EP3490808B1 (de) | Mindestens ein diffraktionselement aufweisendes polymerlaminat und verfahren zu dessen herstellung | |
| EP3307550B1 (de) | Verfahren und vorrichtung zum herstellen eines sicherheitselemente aufweisenden mehrlagigen wert- oder sicherheitsdokuments | |
| EP3515721B1 (de) | Vorrichtung und ein verfahren zum vereinzeln und sortieren von doppelseiten für ein buchförmiges ausweis-, wert- oder sicherheitsdokument, verfahren und system zur herstellung eines buchförmigen ausweis-, wert- oder sicherheitsdokuments | |
| EP3509863B1 (de) | Kompaktes system zum herstellen eines ausweis-, wert- oder sicherheitsdokuments | |
| EP3527400A1 (de) | System zur herstellung und bearbeitung eines buchförmigen ausweis-, wert- oder sicherheitsdokuments und herstellverfahren | |
| EP3500435B1 (de) | Anlage und verfahren zum produzieren von individuellen wert- und sicherheitsdokumenten aus vormaterialstücken | |
| EP3509862B1 (de) | Zusammentragvorrichtung zum erstellen eines materialbogenhefts | |
| EP3515720B1 (de) | System und verfahren zur herstellung eines buchförmigen ausweis-, wert- oder sicherheitsdokuments und buchförmiges buchförmigen ausweis-, wert- oder sicherheitsdokument | |
| EP3515718B1 (de) | Halte- und transportvorrichtung, verfahren zum betrieb einer halte- und transportvorrichtung, system und verfahren zur herstellung eines buchförmigen ausweis-, wert- oder sicherheitsdokuments | |
| DE102016217043B4 (de) | Kompakte Zusammentragvorrichtung zum Erstellen eines Materialbogenhefts | |
| EP3481643B1 (de) | Verfahren zum herstellen einer schichtanordnung für ein sicherheitsdokument und sicherheitsdokument | |
| DE102022100764A1 (de) | Produktionsanlage und Verfahren zum Herstellen einer Rohkarte oder eines Verbunds aus Rohkarten für Ausweis-, Wert- oder Sicherheitsdokumente |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20190318 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20210709 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230526 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240930 |
|
| GRAJ | Information related to disapproval of communication of intention to grant by the applicant or resumption of examination proceedings by the epo deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| INTC | Intention to grant announced (deleted) | ||
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20250307 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502017016940 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250826 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20250828 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250828 Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251002 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251003 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251002 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260324 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250816 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |