EP3436215B1 - Verfahren zur herstellung rotationssymmetrischer, nicht zylindrischer bohrungen mit einem honwerkzeug - Google Patents
Verfahren zur herstellung rotationssymmetrischer, nicht zylindrischer bohrungen mit einem honwerkzeug Download PDFInfo
- Publication number
- EP3436215B1 EP3436215B1 EP17714708.9A EP17714708A EP3436215B1 EP 3436215 B1 EP3436215 B1 EP 3436215B1 EP 17714708 A EP17714708 A EP 17714708A EP 3436215 B1 EP3436215 B1 EP 3436215B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- target
- diameter
- bore
- actual
- honing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B33/00—Honing machines or devices; Accessories therefor
- B24B33/02—Honing machines or devices; Accessories therefor designed for working internal surfaces of revolution, e.g. of cylindrical or conical shapes
- B24B33/025—Internal surface of conical shape
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B33/00—Honing machines or devices; Accessories therefor
- B24B33/08—Honing tools
- B24B33/087—Honing tools provided with measuring equipment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B33/00—Honing machines or devices; Accessories therefor
- B24B33/08—Honing tools
- B24B33/088—Honing tools for holes having a shape other than cylindrical
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B49/00—Measuring or gauging equipment for controlling the feed movement of the grinding tool or work; Arrangements of indicating or measuring equipment, e.g. for indicating the start of the grinding operation
- B24B49/02—Measuring or gauging equipment for controlling the feed movement of the grinding tool or work; Arrangements of indicating or measuring equipment, e.g. for indicating the start of the grinding operation according to the instantaneous size and required size of the workpiece acted upon, the measuring or gauging being continuous or intermittent
- B24B49/04—Measuring or gauging equipment for controlling the feed movement of the grinding tool or work; Arrangements of indicating or measuring equipment, e.g. for indicating the start of the grinding operation according to the instantaneous size and required size of the workpiece acted upon, the measuring or gauging being continuous or intermittent involving measurement of the workpiece at the place of grinding during grinding operation
Definitions
- the invention relates to a method for butting a cylindrical bore using a honing tool.
- a honing process is known with which the cylinder bore of an internal combustion engine is given a bottle shape.
- a bottle shape is a shape in which the cylinder bore has two cylindrical sections that have different diameters. The section with the smaller diameter is provided in the area of the cylinder head, while the section with the larger diameter is provided in the area of the crankshaft. A frustoconical transition area is formed between these areas, which takes up approximately 5% to 20% of the bore length.
- the invention is based on the object of providing a honing process which allows the cost-effective and reproducible production of cylinder bores, in which the friction between the piston rings and especially between the piston skirt and the cylinder bore is minimized and, as a result, the emission behavior and fuel consumption of the with such Internal combustion engine equipped with cylinders is optimized.
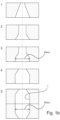
- the process is intended to make it possible to implement a wide variety of cylinder bore geometries specified by the user precisely and reliably in series production.
- the geometries specified by the user can be, for example, a truncated cone, a bottle shape or a surface line of the “cylinder bore” of an internal combustion engine that can be specified by an nth-order polynomial.
- a honing tool which has measuring devices which make it possible to record the diameter D (y) of the cylinder bore, which varies over the length of the cylinder bore, during machining.
- Air measuring nozzles are suitable as measuring devices.
- the honing stones have a length that is less than a third of the length of the one to be machined Drilling. The shorter the length of the honing stone, the shorter the desired shape curve can be, since as the length of the stone increases, the wavelengths of the desired shape, which are smaller than the length of the honing stone, are mechanically filtered out.
- the measuring devices are usually arranged between the honing stones, so that the bore diameter is also recorded where the material is removed.
- Perfect measurement means that the diameter of the bore is continuously recorded during honing with high temporal and spatial resolution. This means that the current shape of the hole being machined is available in real time during honing to control the honing process.
- the manipulated variable of the control circuit according to the invention is the stroke OP - UP of the honing tool.
- the stroke of the honing tool is limited by an upper reversal point OP and a lower reversal point UP.
- the method according to the invention comprises the steps according to claim 1. These steps are explained in more detail in connection with Figures 2ff.
- the stroke can be reduced in various ways.
- An alternative that is very easy to implement in terms of control technology provides that the stroke H n is always reduced by a predetermined amount DeltaH in order to achieve a reduced stroke H n+1 .
- the amount of DeltaH is usually chosen depending on the total length of the hole to be honed.
- the desired surface line can also have an influence on the amount of DeltaH.
- the stroke H n+1 is further reduced if at a further reversal point OP n+1 , UP n+1 the actual diameter D Ist(n+1) of the last honed bore section is equal to the target diameter D target UP n+1 of the bore at this reversal point OP n+1 , UP n+1 .
- the bore is generally machined over the entire length, so that the method according to the invention starts from a cylindrical bore.
- the desired target shape or surface line of the hole to be machined can be specified as a mathematical function, e.g. as an nth order polynomial as a function of the Y axis (longitudinal axis of the hole).
- a mathematical function e.g. as an nth order polynomial as a function of the Y axis (longitudinal axis of the hole).
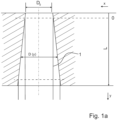
- a cylinder bore with a diameter D (y) that increases in the direction of the longitudinal axis of the bore (Y-axis) is shown schematically.
- the bore 1 has a diameter D 0 .
- the diameter D 0 corresponds to the diameter of the hole after pre-honing when the hole is still cylindrical. After pre-honing, the hole has the diameter D 0 over the entire length L.
- the aim of the method according to the invention is to produce a bore that is predominantly conical.
- the bore is conical over the entire length L.
- the surface line of the conically honed bore is the Figure 1 labeled 1.
- the largest diameter D Max is at the lower end of the bore.
- the example number 5 is intended to make it clear that rotationally symmetrical bores can also be produced whose largest diameter is neither at the upper nor at the lower end of the bore.
- the largest diameter D MAX lies between the upper and lower ends of the bore.
- the surface line of the bore is provided with the reference number 1.
- the bore has a cylindrical section at its upper end and a further cylindrical section c at its lower end.
- the diameter in the area of the upper section b is smaller than the diameter D target in the lower section c.
- the starting point of the method according to the invention is a cylinder block in which the bore has been pre-machined so that it has a cylindrical shape with the diameter D Ist, 0 .
- processing begins according to the method according to the invention by inserting a honing tool with honing stones (not shown) into the bore with the diameter D Act, 0 .
- the hole is honed over the entire length of the hole.
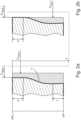
- the reversal points of the honing tool or its honing stones are designated OP 1 and UP 1 (see the Figure 2 a) .
- the diameter D IST of the hole increases evenly over its entire length, starting from D Act,0 until the still cylindrical hole has the diameter D Act,1 .
- the diameter D Act,1 of the hole in this state is equal to the target diameter D Soll, 1 in area b.
- the actual diameter of the bore is preferably recorded during the honing process and compared with the target diameter D target in area b of the bore.
- the method according to the invention provides for the stroke of the honing tool to be reduced so that the area b is no longer processed further.
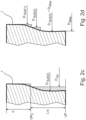
- a new target value D target, 2 applies to the part of the hole that is still being machined.
- the actual value of the area of the hole being machined is compared with the target value D target, 2 during machining. As soon as the actual value D Actual is equal to the target value D Target, 2 , the stroke is further reduced or processing is ended when the desired surface line 1 has been produced.
- the differences between the diameters D Soll, 1 , D Soll, 2 and D Soll, 3 and the associated actual diameters D 1 , D 2 and D 3 are only a few thousandths of a millimeter. Due to the permanent measurement, a permanent stroke shift occurs due to the smallest changes in path, so that a continuous, stepless shape progression is created. The respective change in path is only limited by the resolution of the displacement sensor for the lifting movement, which, however, is significantly smaller than the local gradient of the desired shape curve. During the subsequent smoothing, which takes place over the entire length of the hole, the previously developed shape is machined to the desired final roughness profile. In the Figures 2c and 2d The "stages" shown are drawn in a highly exaggerated manner and only serve to provide a better understanding of the regulation. Due to the pneumatic permanent measurement, a permanent stroke shift occurs, resulting in continuous local shape changes.
- the honing tool or the honing stones 5 belonging to the honing tool are shown very schematically once at the upper reversal point OP and once at the lower reversal point UP.
- the stroke of the honing stones corresponds to the distance OP1 and UP if the bore is honed over its entire length.
- An air measuring nozzle which belongs to the honing tool, is in the Figures 3 and 4 been provided with the reference number 7.
- the amount DeltaH can be entered into the control system as a parameter by the operator of the honing machine.
- the upper reversal point OP2 is moved downwards towards the lower reversal point UP.
- the new reversal point OP2 results from the fact that the previous upper reversal point OP1 is shifted by the amount DeltaH in the direction of the lower reversal point UP.
- a second target diameter D Soll,2 belongs to the new upper reversal point OP2.
- the second target diameter D Soll,2 is equal to the target diameter of the hole at the reversal point OP2.
- DeltaX is not constant, but depends on the slope of the surface line in the upper reversal point OP1 and the new upper reversal point OP2. Because the surface line of the hole is stored in the machine control - for example as a polynomial or as a table of values - the corresponding target diameter at the reversal point can be determined for each reversal point OP, UP.
- the hatched areas 9 1 , 9 2 and 9 3 are intended to illustrate where material still needs to be removed in order to achieve the desired surface line 1.
- the wall of the (cylinder) bore to be machined is so thick that the forces acting on the wall in the radial direction from the honing stones during the honing process cause no or only very small deformations of the wall.
- the radial force (contact force) with which the honing stones are pressed against the cylinder bore is caused by the feed device or the control of the honing machine.
- a solution to this problem according to the invention is that the target shape 36 becomes a corrected target shape at least locally.
- the corrected target shape is the shape that the cylinder bore must assume during honing so that it has the desired target shape 36 after the end of honing and without radial expansion.
- the corrected target shape is obtained by adding the target shape 36 (especially in the area of the thin-walled section 34). Radial expansion is added.
- the corrected target form has in the Figure 6c the reference number 42
- the corrected target shape 42 compensates for these locally different radial deformations through additional local material removal. This makes it possible to keep the diameter of the non-cylindrical, rotationally symmetrical cylinder bore within a very narrow tolerance range between the lines 44 over the entire length of the cylinder bore.
- the corrected target shape 42 can be determined empirically or computationally. In an empirical determination, based on the results achieved in each case, starting from the target shape, the target shape can be iteratively changed to the corrected target shape by changing the target shape in small steps (for example in the range of one or more micrometers) at a number of reference points. be corrected until the actual shape (see 38 in Fig. 6c ) in the relaxed state of the cylinder bore of the target shape (see 36 in Fig. 6c ) corresponds.
- the radial expansion (Ar) of the cylinder bore in the thin-walled region 34 can be at least roughly determined based on the force with which the honing stones are pressed against the cylinder wall and this expansion can be added to the target shape 36.
- the results achieved in each case can be iteratively changed, starting from the target shape, to the corrected target shape by correcting the target shape in small steps (for example in the range of one or more micrometers) at a plurality of reference points, until the actual form (see 38 in Fig. 6c ) in the relaxed state of the cylinder bore of the target shape (see 36 in Fig. 6c ) corresponds.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Geometry (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
- Constituent Portions Of Griding Lathes, Driving, Sensing And Control (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Konifizierung einer zylindrischen Bohrung mit einem Honwerkzeug.
- Die Hersteller von Kraftfahrzeugen stehen vor der Daueraufgabe, den Kraftstoffverbrauch ihrer mit Hubkolbenmotoren ausgestatteten Fahrzeugflotte kontinuierlich zu reduzieren. Bei Hubkolbenmotoren hat die Reibung zwischen den Kolben bzw. den Kolbenringen einerseits und der Zylinderbohrung mit bis zu 35 % einen großen Anteil an den internen Reibungsverlusten. Daher bietet die Verringerung der Reibung im Bereich der Zylinderbohrung ein erhebliches Potential zur Reduzierung des Kraftfahrstoffverbrauchs.
- Ein Ansatz zur Verringerung der Reibung zwischen Kolben und Zylinderbohrung ist das von der Anmelderin entwickelte Formhonen, das ausführlich in der
EP 2 170 556 B1 beschrieben wird. Bei diesem Verfahren werden durch Verspannungen bei der Montage und/oder thermische Ausdehnungen der Zylinderbohrung verursachte Abweichungen von der Geometrie eines Zylinders egalisiert indem beim Formhonen komplementäre Erhebungen oder Vertiefungen ausgebildet werden. Dieses Verfahren ist sehr effektiv und wird bei der Herstellung verschiedener Hubkolbenmotoren erfolgreich eingesetzt. - Aus der
DE 10 2013 204 714 A1 ist ein Honverfahren bekannt mit dessen Hilfe die Zylinderbohrung einer Brennkraftmaschine eine Flaschenform erhält. Als Flaschenform wird dabei eine Form bezeichnet, bei der die Zylinderbohrung zwei zylindrische Abschnitte aufweist, die einen unterschiedlichen Durchmesser aufweisen. Der Abschnitt mit dem kleineren Durchmesser ist im Bereich des Zylinderkopfes vorgesehen, während der Abschnitt mit dem größeren Durchmesser im Bereich der Kurbelwelle vorgesehen ist. Zwischen diesen Bereichen ist ein kegelstumpfförmiger Übergangsbereich ausgebildet, der etwa 5 % bis 20% der Bohrungslänge einnimmt. - Aus der
US 4 945 685 ist ein Verfahren zum Honen einer zylindrischen Bohrung bekannt, bei dem während der Honbearbeitung der Durchmesser der in Bearbeitung befindlichen Bohrung am oberen Umkehrpunkt ZU und am unteren Umkehrpunkt ZL der Honspindel sowie in der Mitte ZL zwischen diesen Umkehrpunkten misst. Anschließend werden der Durchmesser DM in der Mitte zwischen den Umkehrpunkten mit den Durchmessern DU und DL in den Umkehrpunkten verglichen. In Abhängigkeit der Differenzen DM - DU sowie DM - DL werden der obere Umkehrpunkt ZU und der untere Umkehrpunkt ZL der Honspindel verändert und so die Zylindrizität der Bohrung verbessert. - Der Erfindung liegt die Aufgabe zu Grunde, ein Honverfahren bereitzustellen, welches die kostengünstige und reproduzierbare Herstellung von Zylinderbohrungen erlaubt, bei der die Reibung zwischen den Kolbenringen und besonders zwischen dem Kolbenhemd und der Zylinderbohrung minimiert und in Folge dessen das Emissionsverhalten und der Kraftstoffverbrauch der mit solchen Zylindern ausgestatteten Brennkraftmaschine optimiert ist.
- Das Verfahren soll es ermöglichen, verschiedenste vom Anwender vorgegebene Geometrien der Zylinderbohrung genau und prozesssicher in der Serienfertigung umsetzen. Dabei können die vom Anwender vorgegebenen Geometrien zum Beispiel ein Kegelstumpf, eine Flaschenform oder eine durch ein Polynom n-ter Ordnung vorgebbare Mantellinie der "Zylinderbohrung" einer Brennkraftmaschine sein.
- Diese Aufgabe wird erfindungsgemäß gelöst durch ein Verfahren zur Konifizierung einer zylindrischen Bohrung bzw. von Teilen einer zylindrischen Bohrung nach Anspruch 1.
- Bei dem Verfahren gemäß dem Anspruch 1 wird ein Honwerkzeug eingesetzt, welches Messeinrichtungen aufweist, die es ermöglichen, während der Bearbeitung den über die Länge der Zylinderbohrung variierenden Durchmesser D (y) der ZylinderBohrung zu erfassen. Als Messeinrichtungen sind Luftmessdüsen geeignet. In der Regel haben die Honleisten eine Länge, die kleiner ist als ein Drittel der Länge der zu bearbeitenden Bohrung. Je geringer die Honleistenlänge ist, umso kurzwelliger kann der Soll-Formverlauf sein, da mit zunehmender Leistenlänge die Wellenlängen der Soll-Form, welche kleiner sind als die Honleistenlänge, mechanisch herausgefiltert werden. Die Messeinrichtungen werden in der Regel zwischen den Honleisten angeordnet, so dass dort wo der Materialabtrag stattfindet auch der Bohrungsdurchmesser erfasst wird.
- Das erfindungsgemäße Verfahren weist einen geschlossenen Regelkreis auf, der im Ergebnis dazu führt, dass die über die Länge der zu bearbeitenden Bohrung verschiedenen Durchmesser D(y), während der Bearbeitung durch eine Permanentmessung (= permanentes Erfassen) erfasst werden und entsprechend den gemessenen Ist-Werten des Durchmessers der Hub des Honwerkzeugs schrittweise reduziert wird, so dass nur noch die Bereiche der Bohrung bearbeitet werden, bei denen der Ist-Durchmesser der Bohrung noch kleiner ist als der Solldurchmesser. Im dem oder den Bereichen der Bohrung in denen der Ist-Durchmesser der Bohrung gleich dem dort vorgegebenen Soll-Durchmesser ist, findet keine weitere Bearbeitung der Bohrung statt. "Permanentmessung" bedeutet, dass während der Honbearbeitung fortlaufend sowie mit hoher zeitlicher und örtlicher Auflösung der Durchmesser der Bohrung erfasst wird. Dadurch steht schon während der Honbearbeitung in Echtzeit die aktuelle Form der in Bearbeitung befindlichen Bohrung zur Regelung des Honprozesses zur Verfügung.
- Aufgrund der Permantmessung erfolgt ein kontinuierlicher Vergleich zwischen Ist-Form und Soll-Form und eine permanente Hubverlagerung um kleinste Wegänderungen, so dass dadurch ein kontinuierlicher, stufenloser Formverlauf entsteht. Die kleinstmöglichen Beträge der Hubverlagerung sind im Wesentlichen nur durch die Auflösung des Wegmesssystems vorgegeben.
- Durch die erfindungsgemäße Regelung des Durchmessers D(y) der Bohrung lassen sich verschiedenste nicht zylindrische Mantellinien einfach, prozesssicher und mit höchster Wiederholgenauigkeit herstellen. Ein Grund für die hohe erzielbare Genauigkeit ist, dass Effekte, wie z.B. der Verschleiß der Schneidbeläge der Honleisten oder Änderungen in der Anpresskraft und dergleichen, keinen Einfluss auf das Ergebnis der erfindungsgemäßen Honbearbeitung haben, weil der erfindungsgemäße Regelkreis diese Einflussgrößen eliminiert. Stellgröße des erfindungsgemäßen Regelkreises ist der Hub OP - UP des Honwerkzeugs. Der Hub des Honwerkzeugs wird von einem Oberen Umkehrpunkt OP und einem Unteren Umkehrpunkt UP begrenzt.
- Das erfindungsgemäße Verfahren umfasst die Schritte gemäß Anspruch 1. Genauer erläutert werden diese Schritte im Zusammenhang mit den Figuren 2ff.
- In weiterer vorteilhafter Ausgestaltung der Erfindung ist vorgesehen, dass - ausgehend von einem Hub Hn - der Hub des Honwerkzeugs auf einen Hub Hn+1 reduziert wird, wenn der Ist-Durchmesser der Bohrung an mindestens einem Umkehrpunkt OPn, UPn des Honwerkzeugs gleich dem Soll-Durchmesser in einem dieser Umkehrpunkte ist und dass die Honleisten des Honwerkzeugs, nachdem der Hub Hn auf Hn+1 reduziert wurde, die Stelle oder den Bereich der Bohrung in dem früheren Umkehrpunkte OPn, UPn nicht mehr bearbeitet. Auf diese Weise wird sichergestellt, dass nur noch der oder die Bereiche der Bohrung weiterbearbeitet werden, bei denen der Ist-Durchmesser DIST(y) noch kleiner als der dort gewünschte Soll-Durchmesser DSOLL(y) ist.
- Die Reduktion des Hubs kann auf verschiedene Weisen erfolgen. Eine steuerungstechnisch sehr einfach realisierbare Alternative sieht vor, dass der Hub Hn immer um einen vorgegebenen Betrag DeltaH reduziert wird, um zu einem reduzierten Hub Hn+1 zu gelangen. Der Betrag von DeltaH wird üblicherweise in Abhängigkeit der Gesamtlänge der zu honenden Bohrung gewählt. Auch kann die gewünschte Mantellinie einen Einfluss auf den Betrag von DeltaH haben.
- Der Hub Hn+1 wird weiter reduziert, wenn an einem weiteren Umkehrpunkt OPn+1, UPn+1 der Ist-Durchmesser DIst(n+1) des zuletzt gehonten Bohrungsabschnitts gleich dem Solldurchmesser DSoll UPn+1 der Bohrung an diesem Umkehrpunkt OPn+1, UPn+1 ist.
- Alternativ zu dieser Reduktion des Hubs um einen konstanten Betrag ist es auch möglich, dass immer dann, wenn der Hub reduziert werden soll, ausgehend vom aktuellen Ist-Durchmesser der Bohrung bzw. der Honleisten ein Durchmesserbetrag DeltaX zu dem aktuellen Ist-Durchmesser hinzuaddiert wird und die Schnittstelle der Mantellinie der gewünschten Bohrung mit diesem Durchmesser DIst + DeltaX gebildet wird. Diese Schnittstelle bildet dann den neuen Umkehrpunkt OP, UP des Honwerkzeugs.
- Diese Alternative wird nachfolgend im Zusammenhang mit den Figuren (siehe die
Figur 4 ) noch detailliert erläutert. - Zu Beginn der erfindungsgemäßen Honbearbeitung wird in der Regel die Bohrung über die gesamte Länge bearbeitet, so dass das erfindungsgemäße Verfahren von einer zylindrischen Bohrung ausgeht.
- Die gewünschte Soll-Form oder Mantellinie der zu bearbeitenden Bohrung kann als mathematische Funktion, z.B. als Polynom n-ter-Ordnung als Funktion der Y-Achse (Längsachse der Bohrung) angegeben werden. Alternativ ist es auch möglich, die Durchmesser in einer Wertetabelle anzugeben. In diese Wertetabelle werden die zu verschiedenen Stellen der Bohrung entlang der Y-Achse die zugehörigen Durchmesser eintragen. Zwischenwerte zwischen diesen Stützstellen können durch Interpolation (linear oder progressiv) gebildet werden.
- Um ein möglichst gleichmäßiges Honbild zu erzielen, kann es vorteilhaft sein, mit abnehmendem Hub die Drehzahl der Honspindel zu erhöhen. Dann bleiben die Schnittbedingungen und Abtragsleistung für die Honleisten in erster Näherung unverändert. Ebenso ist es möglich statt der Drehzahl den Anpressdruck mit dem die Honleisten gegen die Bohrung gepresst werden zu steigern, um einen unveränderten Abtrag zu erhalten. Auch eine Kombination beider Maßnahmen ist möglich.
- Weitere Vorteile und vorteilhafte Ausgestaltungen der Erfindung sind der nachfolgenden Zeichnung, deren Beschreibung und den Patentansprüchen entnehmbar.
- Es zeigen:
-
Figur 1a und1b : Schematische Darstellungen einer ursprünglich zylindrischen Bohrung, die mit Hilfe des erfindungsgemäßen Verfahrens konifiziert wurde, -
Figur 2 : ein Ausführungsbeispiel des erfindungsgemäßen Verfahrens, -
Figuren 3 und 4 : zwei Alternativen der Hubreduktion, -
Figur 5 : eine ähnliche Darstellung wie inFigur 2 und die -
Figuren 6a bis d: eine weitere Ausgestaltung des erfindungsgemäßen Verfahrens. - In der
Figur 1a ist eine Zylinderbohrung mit einem Durchmesser D (y), der in Richtung der Längsachse der Bohrung (Y-Achse) zunimmt, schematisch dargestellt. Am oberen Ende hat die Bohrung 1 einen Durchmesser D0. Der Durchmesser D0 entspricht dem Durchmesser der Bohrung nach dem Vorhonen, wenn die Bohrung noch zylindrisch ist. Nach dem Vorhonen hat die Bohrung über die gesamte Länge L den Durchmesser D0. - Ziel des erfindungsgemäßen Verfahrens ist es, eine Bohrung herzustellen, die überwiegend konisch ist. Im dargestellten Beispiel der
Figur 1 ist nach der Durchführung des erfindungsgemäßen Honens die Bohrung über die gesamte Länge L konisch. Die Mantellinie der konisch gehonten Bohrung ist derFigur 1 mit 1 bezeichnet. Prinzipiell gilt für alle Figuren, dass gleiche Bezugszeichen für die gleichen Bauteile beziehungsweise Vorgänge verwendet werden und nur jeweils die Unterschiede erläutert werden. - Es hat sich überraschenderweise herausgestellt, dass mit dem erfindungsgemäßen Verfahren in kürzester Zeit konifizierte oder andere nicht-zylindrische Bohrungen prozesssicher und mit hoher Genauigkeit hergestellt werden können. Dabei können verschiedenste Mantellinien vorgegeben werden.
- In
Figur 1b sind exemplarisch verschiedene Bohrungsformen bzw. Mantellinien dargestellt, die mit dem erfindungsgemäßen Verfahren herstellbar sind. - Bei den Ausführungsbeispielen mit den Nummer 1 bis 4 befindet sich der größte Durchmesser DMax am unteren Ende der Bohrung. Das Beispiel mit der Nummer 5 soll verdeutlichen, dass auch rotationssymmmetrische Bohrungen herstellbar sind, deren größter Durchmesser weder am oberen noch am unteren Ende der Bohrung liegt. Der größte Durchmesser DMAX liegt bei diesem Ausführungsbeispiel zwischen dem oberen und dem unteren Ende der Bohrung.
- In der
Figur 2 ist in vier Schritten (a, b, c und d) die erfindungsgemäße Herstellung einer nicht-zylindrischen rotationssymmetrischen Bohrung illustriert. - Die Mantellinie der Bohrung ist mit dem Bezugszeichen 1 versehen. Bei einer nicht-zylindrischen Bohrung ist der Soll-Durchmesser DSOLL eine Funktion der Längsachse Y (DSOLL = f (y)).
- Bei dem in der
Figur 2 dargestellten Ausführungsbeispiel hat die Bohrung an ihrem oberen Ende einen zylindrischen Abschnitt und an ihrem unteren Ende einen weiteren zylindrischen Abschnitt c. Der Durchmesser im Bereich des oberen Abschnitts b ist kleiner als der Durchmesser DSoll im unteren Abschnitt c. - Ausgangsbasis des erfindungsgemäßen Verfahrens ist ein Zylinderblock bei dem die Bohrung so vorbearbeitet wurde, dass sie eine zylindrische Form mit dem Durchmesser DIst, 0 hat. In diesem Zustand beginnt die Bearbeitung nach dem erfindungsgemäßen Verfahren, indem ein Honwerkzeug mit Honleisten (nicht dargestellt) in die Bohrung mit dem Durchmesser DIst, 0 eingesetzt wird. Die Bohrung wird über die gesamte Länge der Bohrung gehont. Die Umkehrpunkte des Honwerkzeugs bzw. dessen Honleisten werden mit OP1 und UP1 bezeichnet (siehe die
Figur 2 a) . - Durch die Honbearbeitung vergrößert sich der Durchmesser DIST der Bohrung gleichmäßig über deren gesamte Länge ausgehend von DIst,0 bis die nach wie vor zylindrische Bohrung den Durchmesser DIst,1 hat.
- Aus der
Figur 2b wird deutlich, dass der Durchmesser DIst,1 der Bohrung in diesem Zustand gleich dem Soll-Durchmesser DSoll, 1 im Bereich b ist. Der Ist-Durchmesser der Bohrung wird erfindungsgemäß bevorzugt während der Hon-Bearbeitung erfasst und mit dem Soll-Durchmesser DSoll im Bereich b der Bohrung verglichen. - Sobald der Durchmesser der Bohrung DIst gleich dem Soll-Durchmesser DSoll, 1 im Bereich b ist, sieht das erfindungsgemäße Verfahren vor, den Hub des Honwerkzeugs so zu reduzieren, dass der Bereich b nicht mehr weiter bearbeitet wird.
- Diese geschieht dadurch, dass bei diesem Ausführungsbeispiel der obere Umkehrpunkt OP (siehe
Figur 2c ) in Richtung des Unteren Unkehrpunkts UP verlagert wird, so dass der "neue" Obere Umkehrpunkt OP2 unterhalb des Bereichs b liegt. Unterhalb des Bereichs b ist der Soll-Durchmesser DSoll, 2 größer als der Soll-Durchmesser DSoll, 1 im Bereich b. Daher muss in dem Bereich unterhalb von b noch weiter gehont werden, um die gewünschte flaschenförmige oder flaschenhalsförmige Mantellinie 1 zu erreichen. - Während der Honbearbeitung mit den Umkehrpunkten OP2 und UP (siehe
Figur 2c ) gilt für den Teil der Bohrung, der noch bearbeitet wird, ein neuer Sollwert DSoll, 2. Mit dem Sollwert DSoll, 2 wird der Ist-Wert des bearbeitenden Bereichs der Bohrung während der Bearbeitung verglichen. Sobald der Ist-Wert DIst gleich dem Soll-Wert DSoll, 2 ist, wird der Hub weiter reduziert bzw. die Bearbeitung beendet, wenn die gewünschte Mantellinie 1 hergestellt wurde. - Sobald der Ist-Durchmesser DIst der Bohrung in dem Bereich zwischen OP2 und UP gleich dem Soll-Durchmesser am oberen Umkehrpunkt OP2 ist, wird der Hub weiter reduziert (nicht dargestellt in der
Figur 2c ). - In der
Figur 2d sind drei verschiedene Soll-Durchmesser Dsoll 1, DSoll, 2 und DSoll 3 dargestellt, aus denen die gewünschte Mantellinie 1 zusammengesetzt wird. Aus dieser Darstellung wird deutlich, dass die Mantellinie 1 durch mehrere zylindrische Abschnitte mit den Durchmessern D1, D2 und D3 angenähert wird. Die Darstellungen in denFiguren 2a bis d sind stark übertrieben. - Die Unterschiede zwischen den Durchmessern DSoll, 1, DSoll, 2 und DSoll, 3 und den zugehörigen Ist-Durchmessern D1, D2 und D3 betragen nur wenige tausendstel Millimeter. Aufgrund der Permantmessung erfolgt auch eine permanente Hubverlagerung um kleinste Wegänderungen, so dass dadurch ein kontinuierlicher, stufenloser Formverlauf entsteht. Die jeweilige Wegänderung ist lediglich begrenzt durch die Auflösung des Weggebers für die Hubbewegung, welche jedoch wesentlich kleiner ist, als die lokale Steigung des gewünschten Formverlaufs. Beim anschließenden Glätthonen, das über die gesamte Länge der Bohrung erfolgt, wird die zuvor erarbeitete Form auf das gewünschte finale Rauheitsprofil bearbeitet. Die in
Figur 2c und 2d dargestellten "Stufen" sind stark übertrieben gezeichnet und dienen lediglich dem besseren Verständnis der Regelung. Aufgrund der pneumatischen Permanentmessung erfolgt eine permanente Hubverlagerung, wodurch kontinuierliche lokale Formänderungen bestehen. - Anhand der
Figur 3 wird eine erste erfindungsgemäße Variante der Reduktion des Hubs veranschaulicht. Diese Variante wird als "Vorgabe konstantes DeltaH zur Ermittlung von DeltaX" bezeichnet. - Sehr schematisch ist das Honwerkzeug bzw. sind die zu dem Honwerkzeug gehörenden Honleisten 5 einmal im oberen Umkehrpunkt OP und einmal im unteren Umkehrpunkt UP dargestellt. Der Hub der Honleisten entspricht dem Abstand OP1 und UP, wenn die Bohrung über ihre gesamte Länge gehont wird.
- Eine Luftmessdüse, die zu dem Honwerkzeug gehört, ist in den
Figuren 3 und 4 mit dem Bezugszeichen 7 versehen worden. Die Messdüsen 7 sind nur im oberen Umkehrpunkt des Honwerkzeugs dargestellt. Weil die Messdüsen in das Honwerkzeug integriert sind, führen sie die gleichen Bewegungen wie die Honleisten 5 aus. Wenn der Ist-Durchmesser DIST der Bohrung den Durchmesser DSOLL, 1 erreicht hat, dann wird der Hub H1 (=OP1- UP) um einen Betrag DeltaH reduziert. Der Betrag DeltaH ist vom Bediener der Honmaschine als Parameter in die Steuerung eingebbar. - Weil die Bohrung im Bereich b, dort wo der Umkehrpunkt OP1 liegt, bereits den gewünschten Soll-Durchmesser DSoll (1) aufweist, wird der obere Umkehrpunkt OP2 nach unten in Richtung des unteren Umkehrpunks UP verlegt. Der neue Umkehrpunkt OP2 ergibt sich dadurch, dass der bisherige oberen Umkehrpunkt OP1 um den Betrag DeltaH in Richtung des Unteren Unkehrpunkts UP verschoben wird.
- Zu dem neuen oberen Umkehrpunkt OP2 gehört ein zweiter Soll-Durchmesser DSoll,2. Der zweite Soll-Durchmesser DSoll,2 ist gleich dem Soll-Durchmesser der Bohrung im Umkehrpunkt OP2. Ausgehend von dem Durchmesser DSoll (1) lässt sich der neue Durchmesser DSoll, 2 im Umkehrpunkt OP 2 auch durch die Formel Dsoll,\2 = DSoll, 1+DeltaX ermitteln.
- Der Betrag von DeltaX ist nicht konstant, sondern hängt von der Steigung der Mantellinie in dem oberen Umkehrpunkt OP1 und dem neuen oberen Umkehrpunkt OP2 ab. Weil die Mantellinie der Bohrung in der Maschinensteuerung - zum Beispiel als Polynom oder als Wertetabelle - hinterleg ist, lässt sich zu jedem Umkehrpunkt OP, UP der zugehörige Soll-Durchmesser im Umkehrpunkt ermitteln.
- Im rechten Teil der
Figur 3 sind die Hübe des Honwerkzeugs über der Zeit t aufgetragen. Es wird deutlich, dass in dem ersten Bearbeitungsabschnitt ein großer Hub H1 = OP1 und UP erfolgt. In dem zweiten Arbeitsschritt ist der Hub H2 deutlich kleiner. (H = OP2-UP) . - In der
Figur 4 wird die Variante "Vorgabe konstantes DeltaX zur Ermittlung von DeltaH" dargestellt und nachfolgend erläutert. Bei dieser Variante wird, ausgehend von einem Durchmesser DIst bzw. DSoll,1, ein konstantes DeltaX zu dem Soll-Durchmesser DSoll,1 hinzuaddiert. Der neue Obere Umkehrpunkt OP2 wird aus der Schnittstelle zwischen der Mantellinie 1 und dem neuen Soll-Durchmesser DSoll, 2 = DSoll, 1 + DeltaX ermittelt. Bei dieser Variante wird der Hub zwischen OP1 und OP2 bzw. zwischen OPn und OPn+1 nicht um einen konstanten Betrag reduziert. Die Reduktion des Hubs ist mehr oder weniger groß, je nachdem, wie stark sich die Mantellinie im Bereich zwischen dem aktuellen oberen Umkehrpunkt OPn und dem neuen oberen Umkehrpunkt OPn + 1 ändert. - Es ist offensichtlich, dass die Reduktion des Hubs nicht nur im Bereich des oberen Umkehrpunkts OP vorgenommen werden kann, sondern auch im Bereich des unteren Umkehrpunkts UP erfolgen kann.
- Aus Gründen der Übersichtlichkeit ist ein solches Ausführungsbeispiel nicht dargestellt. Es sei noch auf die
Figur 1b Nr. 5 verwiesen. Dort ist eine Mantellinie dargestellt, die es erforderlich macht, dass sowohl der obere Umkehrpunkt OP als auch der untere Umkehrpunkt UP verlagert werden, um die gewünschte Soll-Form zu erreichen. - Die
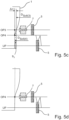
Figuren 5 a bis d und dieFiguren 2 a bis d weisen viele Übereinstimmungen auf. Anhand derFiguren 2 a bis d soll das Prinzip erläutert werden; in denFiguren 5a bis d wird der erfindungsgenmäße Algorithmus mit den zugehörigen Bezeichnungen mehr in den Vordergrund gerückt. - Die schraffierten Flächen 91, 92 und 93 sollen veranschaulichen, wo noch Material abgetragen werden muss, um die gewünschte Mantellinie 1 zu erreichen.
- Alle Figuren sind schematische Darstellungen und sind nicht maßstäblich.
- Bei den bislang beschriebenen Verfahrensvarianten wurde angenommen, dass die Wandung der zu bearbeitenden (Zylinder-)Bohrung so dick ist, dass die während der Honbearbeitung von den Honleisten in radialer Richtung auf die Wandung wirkenden Kräfte keine oder nur sehr geringe Verformungen der Wandung bewirken. Die Radialkraft (Anpresskraft) mit der die Honleisten gegen die Zylinderbohrung gepresst werden, werden von der Zustelleinrichtung bzw. der Steuerung der Honmaschine verursacht.
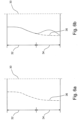
- Dieses Prinzip funktioniert bei quasi starren Werkstückstrukturen oder Werkstücken deren Wandstärke konstant ist. Diese Voraussetzungen sind in der Praxis bei modernen Zylinderkurbelgehäusen nicht immer gegeben, sodass aufgrund von lokal unterschiedlichen Wandstärken und/oder hohen Zustellkräften während der Bearbeitung durch die Bearbeitungskräfte lokale elastische Verformungen auftreten und dabei der Werkstoff der Zerspanung in radialer Richtung ausweicht (radiale Aufweitung). Weil die Aufweitung elastisch ist, "federt" die Wandung wieder zurück, sobald die Honbearbeitung abgeschlossen ist. Dadurch weicht die erreichte Ist-Form im entspannten Zustand lokal stark von der Soll-Form ab. Dieser Sachverhalt ist in den
Figuren 6a und b veranschaulicht. In derFigur 6a ist nur die "halbe" Zylinderbohrung dargestellt. Ihre Mittelachse ist als strichpunktierte Linie 30 dargestellt. Die Länge der Zylinderbohrung besteht bei diesem Beispiel aus einem dickwandigen Abschnitt 32 und einem dünnwandigen Abschnitt 34. Die gewünschte Soll-Form ist mit 36 bezeichnet. - Wenn nun während der Honbearbeitung die Bohrung in dem dünnwandigen Abschnitt 34 radial aufgeweitet wird und die gewünschte Soll-Form entsprechend der Linie 36 nach dem erfindungsgemäßen Verfahren hergestellt wird, dann federt die Bohrung nach dem Ende der Honbearbeitung radial zurück und es ergibt sich eine Ist-Form gemäß der Linie 38 in der
Figur 6b . - Aus dem Vergleich der Linien 36 und 38 wird deutlich, dass die Ist-Form und die Soll-Form in dem dünnwandigen Abschnitt 34 deutlich voneinander abweichen.
- Eine erfindungsgemäße Lösung für dieses Problem besteht darin, dass die Soll-Form 36 mindestens lokal zu einer korrigierten Soll-Form wird.
- Die korrigierte Soll-Form ist die Form, welche die Zylinderbohrung während der Honbearbeitung annehmen muss, damit sie nach dem Ende der Honbearbeitung und ohne radiale Aufweitung die gewünschte Soll-Form 36 hat.
- Die korrigierte Soll-Form erhält man indem zu der Soll-Form 36 (vor allem im Bereich des dünnwandigen Abschnitts 34) die radiale Aufweitung hinzuaddiert. Die korrigierte Soll-Form hat in der
Figur 6c das Bezugszeichen 42 - Wenn nun die Zylinderbohrung mit Hilfe des erfindungsgemäßen Verfahrens oder auf andere Weise in die korrigierte Soll-Form 42 gebracht wird, dann sind die Abweichungen zwischen Ist-Form 38 und Soll-Form 36 der Zylinderbohrung nach dem Ende der Honbearbeitung minimal. Dieser Sachverhalt ist in der
Figur 6d dargestellt. - In anderen Worten: Die korrigierte Soll-Form 42 gleicht diese lokal unterschiedlichen radialen Verformungen durch zusätzlichen lokalen Werkstoffabtrag aus. Dadurch ist es möglich über die gesamte Länge der Zylinderbohrung den Durchmesser der nicht zylindrischen rotationssymmetrischen Zylinderbohrung innerhalb eines sehr engen Toleranzfeldes zwischen den Linien 44 zu halten.
- Die korrigierte Soll-Form 42 kann empirisch oder rechnerisch ermittelt werden. Bei einer empirischen Ermittlung kann anhand der jeweils erreichten Ergebnisse, ausgehend von der Soll-Form iterativ zur korrigierten Soll-Form verändert werden, indem an einer Mehrzahl von Stützpunkten die Soll-Form in kleinen Schritten (zum Beispiel im Bereich von einem oder mehreren Mikrometern) korrigiert werden, bis die Ist-Form (siehe 38 in
Fig. 6c ) im entspannten Zustand der Zylinderbohrung der Soll-Form (siehe 36 inFig. 6c ) entspricht. - Bei einer rechnerischen Ermittlung kann anhand der Kraft mit der die Honleisten gegen die Zylinderwand gepresst werden, die radiale Aufweitung (Ar) der Zylinderbohrung in dem dünnwandigen Bereich 34 zumindest überschlägig ermittelt werden und diese Aufweitung zu der Soll-Form 36 addiert werden. Es können die jeweils erreichten Ergebnisse, ausgehend von der Soll-Form iterativ zur korrigierten Soll-Form verändert werden, indem an einer Mehrzahl von Stützpunkten die Soll-Form in kleinen Schritten (zum Beispiel im Bereich von einem oder mehreren Mikrometern) korrigiert wird, bis die Ist-Form (siehe 38 in
Fig. 6c ) im entspannten Zustand der Zylinderbohrung der Soll-Form (siehe 36 inFig. 6c ) entspricht.
Claims (14)
- Verfahren zur Herstellung einer rotationssymmetrischen nicht-zylindrischen Bohrung mit einem Honwerkzeug umfassend die Schritte:Honen der Bohrung mit einem Hub (H) des Honwerkzeugs, wobei der Hub (H) von einem Oberen Umkehrpunkt (OP) und einem Unteren Umkehrpunkt (UP) begrenzt wird (H = OP - UP), gekennzeichnet durchPermanentes Erfassen des über die Länge der zu bearbeitenden Bohrung verschiedenen Ist-Durchmessers (DIST) der Bohrung während der Honbearbeitung in einem Bereich zwischen den Umkehrpunkten (OPn, UPn) der Honleisten des Honwerkzeugs,Permanentes Vergleichen des Ist-Durchmessers (DIST) der Bohrung mit den vorgegebenen Soll-Durchmessern DSOLL (OPn, UPn) in mindestens einem der Umkehrpunkte (OPn, UPn) und Permanentes Beschränken des Hubs (H) auf den oder die Bereiche (L - b) der Bohrung in denen der Ist-Durchmesser (DIst) kleiner als der Soll-Durchmesser (DSoll (L-b)) ist;wobei der Hub (H) des Honwerkzeugs entsprechend den gemessenen Ist-Werten des Durchmessers (DIST) der Bohrung schrittweise reduziert wird, so dass nur noch die Bereiche (L-b) der Bohrung bearbeitet werden, bei denen der gemessene Ist-Durchmesser (DIST) der Bohrung noch kleiner ist als der Solldurchmesser (DSoll).
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass der Hub (Hn) auf einen Hub (Hn+1) reduziert wird, wenn der Ist-Durchmesser (DIST, n) an mindestens einem Umkehrpunkt (OPn, UPn) gleich dem Soll-Durchmesser (DSOLL, n (OPn, UPn) ist, und dass die Honleisten des Honwerkzeugs mit dem reduzierten Hub (Hn+1) die Stelle oder den Bereich ((OPn, UPn)) nicht mehr bearbeiten.
- Verfahren nach Anspruch 2, dadurch gekennzeichnet, dass der reduzierte Hub (Hn+1) gleich dem Hub (Hn) abzüglich eines vorgegebenen Betrags (DeltaH) ist (Hn+1 = Hn - DeltaH).
- Verfahren nach Anspruch 3, dadurch gekennzeichnet, dass der Hub (Hn+1) weiter reduziert wird, wenn an einem Umkehrpunkt (OPn+1, UPn+1) des Honwerkzeugs der Ist-Durchmesser (DIST) des zuletzt gehonten Bohrungsabschnitts gleich dem Soll-Durchmesser (DSOLL (OPn+1, UPn+1) der Bohrung an einem der Umkehrpunkte (OPn+1, UPn+1) ist.
- Verfahren nach Anspruch 2, dadurch gekennzeichnet, dass mindesten ein neuer Umkehrpunkt OP (n+2) dadurch bestimmt wird, dass ausgehend vom aktuellen Ist-Durchmesser (DIST) ein neuer Soll-Durchmesser (DSOLL, n+2) durch Addition eines Durchmesser-Inkrements (DeltaD) zu dem aktuellen Soll-Durchmesser (DSOLL, n) bestimmt wird (DSOLL, n+2 = DeltaD + DSOLL, n+1), und dass der mindesten eine neue Umkehrpunkt OP (n+2) dort liegt, wo ein Soll-Durchmesser (DSOLL (y)) gleich dem Soll-Durchmesser (DSOLL (n+2)) ist.
- Verfahren nach Anspruch 5, dadurch gekennzeichnet, dass der Hub (Hn+2) des Honwerkzeugs weiter reduziert wird, wenn an einem Umkehrpunkt (OPn+2) des Honwerkzeugs der Ist-Durchmesser (DIST (OP (n+2)) gleich dem Soll-Durchmesser (DSOLL (OP (n+2)) der Bohrung an diesem Umkehrpunkt (OP (n+2)) ist.
- Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass zu Beginn die Bohrung über ihre gesamte Länge (L) gehont wird. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass eine korrigierte Soll-Form (42) der nicht-zylindrischen Bohrung die radiale Aufweitung (Ar) der Zylinderbohrung während der Honbearbeitung berücksichtigt. - Verfahren nach Anspruch 8, dadurch gekennzeichnet, dass die korrigierte Soll-Form (42) der Überlagerung einer Soll-Form (36) der nicht-zylindrischen Bohrung ohne radiale Aufweitung und der während der Honbearbeitung auftretenden elastischen radialen Aufweitung (Ar) entspricht.
- Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass eine Soll-Form (36, 42) der nicht-zylindrischen Bohrung als Funktion einer Längsachse (Y-Achse) der Bohrung, insbesondere als Polynom n-ter Ordnung, vorgegeben wird. - Verfahren nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass die Soll-Form (36, 42) der nicht-zylindrischen Bohrung in einer Wertetabelle vorgegeben ist.
- Verfahren nach Anspruch 11, dadurch gekennzeichnet, dass zwischen den Stützstellen der Wertetabelle die Soll-Form (36, 42) der nicht-zylindrischen Bohrung durch Interpolation bestimmt wird.
- Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass mit abnehmenden Hub (H) die Drehzahl der Honspindel erhöht wird. - Verfahren nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass mit abnehmenden Hub (H) der Honleistenanpressdruck erhöht wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102016105717.7A DE102016105717B4 (de) | 2016-03-29 | 2016-03-29 | Verfahren zur Herstellung rotationssymmetrischer, nicht zylindrischer Bohrungen mit einem Honwerkzeug |
| PCT/EP2017/057458 WO2017167829A1 (de) | 2016-03-29 | 2017-03-29 | Verfahren zur herstellung rotationssymmetrischer, nicht zylindrischer bohrungen mit einem honwerkzeug und honmaschine, die zur konifizierung einer zylindrischen bohrung ausgebildet und eingerichtet ist |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP3436215A1 EP3436215A1 (de) | 2019-02-06 |
| EP3436215B1 true EP3436215B1 (de) | 2023-10-25 |
| EP3436215C0 EP3436215C0 (de) | 2023-10-25 |
Family
ID=58461310
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17714708.9A Active EP3436215B1 (de) | 2016-03-29 | 2017-03-29 | Verfahren zur herstellung rotationssymmetrischer, nicht zylindrischer bohrungen mit einem honwerkzeug |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US12053853B2 (de) |
| EP (1) | EP3436215B1 (de) |
| JP (1) | JP7023240B2 (de) |
| KR (1) | KR102279990B1 (de) |
| CN (1) | CN108883514B (de) |
| DE (1) | DE102016105717B4 (de) |
| MX (1) | MX2018011879A (de) |
| WO (1) | WO2017167829A1 (de) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3628426A1 (de) * | 2015-05-26 | 2020-04-01 | Gehring Technologies GmbH | Verfahren zur konifizierung einer bohrung mit einem feinbohrwerkzeug |
| DE102017210187A1 (de) * | 2017-06-19 | 2018-12-20 | Elgan-Diamantwerkzeuge Gmbh & Co. Kg | Honverfahren und Bearbeitungsmaschine zum Konturhonen |
| DE102018211685A1 (de) * | 2018-07-13 | 2020-01-16 | Elgan-Diamantwerkzeuge Gmbh & Co. Kg | Honverfahren und Bearbeitungsmaschine zum Konturhonen |
| CN111720233A (zh) * | 2020-07-28 | 2020-09-29 | 中原内配集团股份有限公司 | 一种锥度珩磨的气缸套及其制备方法 |
Family Cites Families (24)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2020812A (en) * | 1933-05-13 | 1935-11-12 | John W Turner | Boring machine |
| US3727927A (en) * | 1968-09-06 | 1973-04-17 | Int Harvester Co | Ring manufacture, productive of line contact seal |
| US3971165A (en) * | 1971-11-05 | 1976-07-27 | International Harvester Company | Ring manufacture, productive of face contact seal |
| DE3039467A1 (de) * | 1980-10-18 | 1982-06-03 | Maschinenfabrik Gehring Gmbh & Co Kg, 7302 Ostfildern | Honmaschine zum bearbeiten von werkstueckbohrungen, insbesondere von sacklochbohrungen und verfahren zum betrieb der honmaschine |
| DE3133246C2 (de) * | 1981-08-22 | 1984-12-20 | Maschinenfabrik Gehring Gmbh & Co Kg, 7302 Ostfildern | Elektrische Steuerungsvorrichtung für die anschlaglose Wegbegrenzung an Werkzeugmaschinen, insbesondere an Honmaschinen |
| JP2696853B2 (ja) | 1987-09-19 | 1998-01-14 | トヨタ自動車株式会社 | ホーニング装置 |
| EP0513223A4 (en) * | 1990-02-06 | 1993-04-07 | General Electric Company | Computer-controlled grinding machine for producing objects with complex shapes |
| JP2884048B2 (ja) * | 1995-08-08 | 1999-04-19 | 旭ダイヤモンド工業株式会社 | ホーニング砥石 |
| JP2001353655A (ja) * | 2000-06-09 | 2001-12-25 | Makino J Kk | ホーニング加工工具及びその工具を用いた加工方法 |
| DE50114827C5 (de) * | 2001-12-20 | 2017-05-24 | Gehring Technologies Gmbh | Verfahren zur Herstellung einer Bohrung |
| DE10358150B4 (de) * | 2003-12-10 | 2009-10-01 | Gehring Gmbh & Co.Kg. | Verfahren zum Honen von Bohrungen |
| WO2006029180A1 (en) * | 2004-09-07 | 2006-03-16 | Sunnen Products Company | Honing feed system having full control of feed force, rate, and position and method of the same |
| JP2007015036A (ja) | 2005-07-05 | 2007-01-25 | Nissan Motor Co Ltd | ホーニング加工装置およびホーニング加工方法 |
| JP2008023596A (ja) | 2006-06-23 | 2008-02-07 | Nissan Motor Co Ltd | 微細凹部加工方法 |
| DE102007038123B4 (de) | 2007-08-04 | 2010-06-10 | Gehring Technologies Gmbh | Maschine zur Erzeugung nicht zylindrischer Bohrungsflächen |
| DE102010011470B9 (de) * | 2010-03-09 | 2016-09-29 | Nagel Maschinen- Und Werkzeugfabrik Gmbh | Verfahren und Vorrichtung zur messungsunterstützten Feinbearbeitung von Werkstückoberflächen sowie Messsystem |
| KR20120083232A (ko) * | 2011-01-17 | 2012-07-25 | 그롭-베르케 게엠베하 운트 코. 카게 | 정밀 보링과 호닝을 결합한 가공 방법 및 상기 방법의 실시를 위한 가공 장치 |
| DE102011076213B4 (de) * | 2011-05-20 | 2025-06-12 | Gehring Technologies Gmbh + Co. Kg | Werkzeug mit Zustelleinrichtung und Kraftmesseinrichtung für ein Bearbeitungszentrum sowie Verfahren zum Bearbeiten einer Bohrung |
| DE102013204714B4 (de) * | 2013-03-18 | 2024-06-06 | Elgan-Diamantwerkzeuge Gmbh & Co. Kg | Honverfahren und Honwerkzeug |
| DE102015203051A1 (de) * | 2015-02-20 | 2016-08-25 | Elgan-Diamantwerkzeuge Gmbh & Co. Kg | Honverfahren und Bearbeitungsmaschine zum Formhonen |
| DE102015209609B4 (de) | 2015-05-26 | 2024-05-16 | Gehring Technologies Gmbh + Co. Kg | Verfahren zur Konfizierung einer zylindrischen Bohrung und Prozesskette zur formgebenden Bearbeitung von zylindrischen Bohrungen |
| CN105221283B (zh) * | 2015-09-22 | 2017-12-05 | 江苏大学 | 一种发动机缸孔及其加工方法 |
| DE102015221714A1 (de) * | 2015-11-05 | 2017-05-11 | Gehring Technologies Gmbh | Verfahren und Vorrichtung zur Herstellung nicht zylindrischer Bohrungen mit mindestens einer Aussparung durch Honen |
| US10220479B2 (en) * | 2016-04-25 | 2019-03-05 | Toyota Jidosha Kabushiki Kaisha | Machining apparatus |
-
2016
- 2016-03-29 DE DE102016105717.7A patent/DE102016105717B4/de active Active
-
2017
- 2017-03-29 EP EP17714708.9A patent/EP3436215B1/de active Active
- 2017-03-29 US US16/088,521 patent/US12053853B2/en active Active
- 2017-03-29 KR KR1020187031046A patent/KR102279990B1/ko active Active
- 2017-03-29 JP JP2018551315A patent/JP7023240B2/ja active Active
- 2017-03-29 CN CN201780020240.XA patent/CN108883514B/zh active Active
- 2017-03-29 WO PCT/EP2017/057458 patent/WO2017167829A1/de not_active Ceased
- 2017-03-29 MX MX2018011879A patent/MX2018011879A/es unknown
Also Published As
| Publication number | Publication date |
|---|---|
| US20190111540A1 (en) | 2019-04-18 |
| CN108883514B (zh) | 2021-08-10 |
| CN108883514A (zh) | 2018-11-23 |
| MX2018011879A (es) | 2018-12-17 |
| EP3436215A1 (de) | 2019-02-06 |
| KR20180126051A (ko) | 2018-11-26 |
| JP7023240B2 (ja) | 2022-02-21 |
| KR102279990B1 (ko) | 2021-07-22 |
| JP2019513563A (ja) | 2019-05-30 |
| US12053853B2 (en) | 2024-08-06 |
| WO2017167829A1 (de) | 2017-10-05 |
| DE102016105717A1 (de) | 2017-10-05 |
| EP3436215C0 (de) | 2023-10-25 |
| DE102016105717B4 (de) | 2024-05-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2976184B1 (de) | Honverfahren und honwerkzeug | |
| EP0565742B1 (de) | Verfahren zur Feinbearbeitung von Werkstück-Oberflächen | |
| DE10358150B4 (de) | Verfahren zum Honen von Bohrungen | |
| EP3164244B1 (de) | Honwerkzeug und honverfahren | |
| DE102015221714A1 (de) | Verfahren und Vorrichtung zur Herstellung nicht zylindrischer Bohrungen mit mindestens einer Aussparung durch Honen | |
| EP3641985A1 (de) | Honverfahren und bearbeitungsmaschine zum konturhonen | |
| DE102019201465A1 (de) | Honwerkzeug und Feinbearbeitungsverfahren unter Verwendung des Honwerkzeugs | |
| WO2017167829A1 (de) | Verfahren zur herstellung rotationssymmetrischer, nicht zylindrischer bohrungen mit einem honwerkzeug und honmaschine, die zur konifizierung einer zylindrischen bohrung ausgebildet und eingerichtet ist | |
| DE102015203052B4 (de) | Honverfahren zum Formhonen | |
| DE102015209609B4 (de) | Verfahren zur Konfizierung einer zylindrischen Bohrung und Prozesskette zur formgebenden Bearbeitung von zylindrischen Bohrungen | |
| DE102015203051A1 (de) | Honverfahren und Bearbeitungsmaschine zum Formhonen | |
| DE102010052271B4 (de) | Honwerkzeug und Verfahren zum Honen der Innenfläche einer Bohrung in einem Werkstück | |
| EP3820646B1 (de) | Honverfahren und bearbeitungsmaschine zum konturhonen | |
| EP3357636B1 (de) | Werkzeugmodul zur feinbearbeitung | |
| DE19743627A1 (de) | Verfahren zur Herstellung einer Verengung in der Zylinderbohrung einer Zylinderlaufbuchse sowie Zylinderlaufbuchse | |
| EP0508132B1 (de) | Kolbenschieberventil | |
| EP3271097B1 (de) | Verfahren zur herstellung rotationssymmetrischer, nicht zylindrischer bohrungen mit einem honwerkzeug | |
| DE102015017348B4 (de) | Verfahren zur Konfizierung einer zylindrischen Bohrung und Prozesskette zur formgebenden Bearbeitung von zylindrischen Bohrungen | |
| DE102004046537A1 (de) | Verfahren und Honwerkzeug zur Honbearbeitung, insbesondere von Pleueln | |
| DE102016104754A1 (de) | Verfahren zur Herstellung rotationssymmetrischer, nicht zylindrischer Bohrungen mit einem Honwerkzeug |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20181015 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: WAGNER, ANDREAS Inventor name: WAIBLINGER, MANUEL Inventor name: WIENS, ANDREAS Inventor name: PETRASCHEK, MARKUS Inventor name: LITTY, KLAUS Inventor name: SCHAMNE, NIKO |
|
| 19U | Interruption of proceedings before grant |
Effective date: 20201001 |
|
| 19W | Proceedings resumed before grant after interruption of proceedings |
Effective date: 20211201 |
|
| 19W | Proceedings resumed before grant after interruption of proceedings |
Effective date: 20210901 |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: GEHRING TECHNOLOGIES GMBH + CO. KG |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20220223 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20230228 |
|
| GRAJ | Information related to disapproval of communication of intention to grant by the applicant or resumption of examination proceedings by the epo deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| GRAL | Information related to payment of fee for publishing/printing deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR3 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| INTC | Intention to grant announced (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20230818 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502017015529 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20231109 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT SE SI Effective date: 20231115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240225 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240225 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240126 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 8 Effective date: 20240325 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240125 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502017015529 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20240726 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20240329 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240329 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240329 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240329 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240329 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240331 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 9 Effective date: 20250318 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20170329 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20170329 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231025 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 10 Effective date: 20260310 |