EP3288120B1 - Steckkontakt und verfahren zu deren herstellung - Google Patents
Steckkontakt und verfahren zu deren herstellung Download PDFInfo
- Publication number
- EP3288120B1 EP3288120B1 EP17185677.6A EP17185677A EP3288120B1 EP 3288120 B1 EP3288120 B1 EP 3288120B1 EP 17185677 A EP17185677 A EP 17185677A EP 3288120 B1 EP3288120 B1 EP 3288120B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- plug
- section
- coating
- conductor
- silver
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R13/00—Details of coupling devices of the kinds covered by groups H01R12/70 or H01R24/00 - H01R33/00
- H01R13/02—Contact members
- H01R13/03—Contact members characterised by the material, e.g. plating, or coating materials
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10M—LUBRICATING COMPOSITIONS; USE OF CHEMICAL SUBSTANCES EITHER ALONE OR AS LUBRICATING INGREDIENTS IN A LUBRICATING COMPOSITION
- C10M2219/00—Organic non-macromolecular compounds containing sulfur, selenium or tellurium as ingredients in lubricant compositions
- C10M2219/08—Thiols; Sulfides; Polysulfides; Mercaptals
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C22/00—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals
- C23C22/02—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals using non-aqueous solutions
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R13/00—Details of coupling devices of the kinds covered by groups H01R12/70 or H01R24/00 - H01R33/00
- H01R13/02—Contact members
- H01R13/04—Pins or blades for co-operation with sockets
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R43/00—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors
- H01R43/16—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors for manufacturing contact members, e.g. by punching and by bending
Definitions
- the invention relates to a plug contact and a method for producing such a plug contact.
- Plug contacts e.g. Flat or round plug in connector interfaces or connector systems to which a socket contact or a mating connector to be plugged, are often coated with a contact surface.
- the surface is coated in a plug-in portion of a plug-in contact designed as an electrical conductor with a noble metal.
- coatings of tin (Sn) are also established in addition to noble metal coatings (for example with gold (Au) or silver (Ag)).
- a plug contact with a coated surface to reduce the insertion force is from the DE 102 24 693 A1 known.
- Silver may corrode or "tarnish" upon exposure to ambient air, eg through sulfur-containing compounds from the ambient air. This can lead to a clearly visible optical change (“start-up”). It is possible to protect (passivate) the contact surfaces with organic thiols (compounds with a -SH group). This passivation can block sulfur-containing compounds from entering the surface, thereby preventing reaction with the silver.
- Organic (alkyl) thiols also have a very good lubricating effect, which significantly reduces the insertion forces of the socket contact on the plug contact or on the flat blade and a cold welding in derogation. This can also be used, for example, in gold-plated or coated with other metals ladders.
- the thiols may e.g. as aliphatic hydrocarbons, linear aliphatic hydrocarbons, or as alkanes having a terminal thiol group instead of an H atom.
- they can have self-organizing properties and form so-called self-assembled monolayers ("self-assembled monolayers", SAM).
- the thiol group -SH at the end of a linear aliphatic hydrocarbon chain (e.g., C18H37-SH: "octadecylthiol” (ODT)) adsorbs on the silver surface because sulfur (S) and silver (Ag) have strong binding affinity.
- the attached filamentary hydrocarbon chains align parallel to each other and perpendicular to the silver surface. This leads to a self-assembled monolayer of octadecylthiol (ODT), since the largest possible docking of sulfur over a thiol-metal bond to silver represents the most energetically favorable state.
- Self-assembled ODT monolayers are formed by solutions or vapors of the ODT which precipitate on the silver surface with the terminal thiol terminus of the C18 hydrocarbon chain of the thread-like ODT molecule on the metallic silver surface. This creates a closed ODT monolayer.
- the surface adsorption reduces the energy of the free silver surface.
- the high binding energy of the chemisorbed thiol group to the silver stabilizes the resulting monolayer and the van der Waals interaction between the parallel arranged hydrocarbon chains leads to a dense packing, which in turn reduces the free energy of individual thread molecules. As a result, the densely packed ODT monolayer grows on the silver surface.
- SAM self-assembled monolayers
- silver-coated electrical components having a copper substrate are known in which a diffusion barrier of gold is disposed on the silver coating to prevent diffusion of copper from the substrate into the silver layer.
- the invention is based on the recognition that organic thiols can migrate or diffuse very strongly on the coated parts. These properties enable them to occupy the entire surface of the plug-in contact within a short time.
- the presence of the organic material, in particular a SAM, on the electrical conductor in a connection section that represents a connection geometry to an electrical or electronic component may be undesirable. Because the frictional force-reducing properties of the SAM can e.g. cause the electrical connection of the connection portion to an electrical lead, e.g. is hampered by wire bonding (friction welding).
- a selective application of the organic material with the thiol group only on the plug-in area of the conductor is indeed possible. Due to the migration or diffusion of the organic material and the endeavor to achieve an energy minimum, however, even with selective application after a short time, the connecting section may also be covered with a SAM.
- a plug-in contact which, in the plug-in area, has a coating e.g. from a precious metal or tin or similar wherein the coating is covered by an organic material having a thiol group and, at the same time, preventing the organic material from advancing along the surface of the conductor to its connecting portion by a diffusion process with time.
- a plug contact with an electrical conductor for insertion into a mating connector comprises a plug-in section for insertion along a plug-in direction into the mating plug.
- the conductor further comprises a connecting portion facing away from the plug portion for electrically conductive connection to an electrical or electronic component.
- the conductor further includes a barrier portion disposed along a direction of extension of the conductor between the plug portion and the connection portion.
- the plug portion has on the surface a first coating of a noble metal or tin.
- a second coating of a first material is applied to the first coating.
- the first material is an organic material containing at least one thiol group.
- the barrier section has a silver coating on the surface. On the silver coating of the barrier portion, a second material different from the first material is applied, which forms a chemical compound with the silver coating.
- the silver coating of the barrier portion may be identical to the first coating of the male portion.
- the conductor can be formed from the plug-in section into the barrier section and possibly even as far as the connection section with a uniform coating, which can be made of silver, for example.
- the plug portion may also have a coating other than silver. In principle, even in the mating area a non-precious metal coating may be provided, e.g. made of tin.
- the conductor may be formed, for example, as a metallic conductor. It may be formed, for example, in the manner of a contact blade or a contact pin. It may, for example, have an elongated extension.
- An elongated extension means that along the direction of extent of the conductor at least five times, preferably at least ten times as long as in the extending transversely to the direction of extension dimensions.
- the proposed plug-in contact advantageously has the effect that in the plug-in section the insertion forces are significantly reduced by the coating by means of the first material and, at the same time, depending on the coating material, corrosion or "tarnishing" of the first coating is prevented.
- a migration process or Diffusion process of the organic material along the surface of the conductor from the plug portion to the connecting portion effectively interrupted.
- the surface is chemically or electrochemically modified by the application of the second material such that the organic material in an energetic view there runs against a potential barrier, so that the migration process or diffusion process is prevented.
- the electrochemical potential changes in such a way that at the given temperatures (in particular room temperature) the kinetic energy in connection with the energy gains due to a change of position to another position or to an electrochemically viewed other surface are no longer sufficient to cause the Barrier section with the changed there surface to overcome.
- This advantageously has the effect that a defined surface is present in the connection section, on which, for example, a wire bond connection (ie a friction welding process) can be carried out without problems.
- connection portion may have a coating which is particularly suitable for the connection process to be selected in order to complete this connection process e.g. to firmly connect a cable or an electric wire to the connecting portion.
- the second material completely encloses the conductor in the barrier section.
- the barrier portion of the second material may be circumferentially applied around the direction of extension of the conductor on the surface. It is crucial that there are no continuous paths between the male portion and the connecting portion, which do not lead across the barrier section.
- a sublimation process can be used.
- the plug contact may be brought to an elevated temperature (for example more than 50 ° C or more than 100 ° C).
- the process may e.g. also take place under ambient conditions, e.g. even in the presence of water vapor in the air.
- suitable conditions such reaction of the desired material, e.g. of iodine, sulfur, etc., with the silver coating done.
- the barrier region extends along the direction of extension of the conductor over a length of at least 1 mm, preferably over a length of at least 2 mm and most preferably over a length of at least 3 mm. This advantageously ensures that even if some non-saturated silver atoms remain on the surface of the barrier section, migration or diffusion of the organic material from the plug-in section to the connection section is effectively prevented.
- an electrical line is electrically conductively attached to the connecting portion.
- the plug contact can be flexibly connected to an electrical or electronic component.
- the electrical line is connected by a bond with the connecting portion.
- the electrical lead may be implemented as an aluminum wire or as a gold wire.
- Such a bond can be made on a large scale with a short cycle time without sacrificing e.g. to generate the temperature stress occurring in conventional welding.
- the conductor is formed as a stamped and bent part. As a result, a particularly simple and cost-effective production of the conductor is advantageously effected.
- the conductor or the plug contact can be provided, for example, as a contact blade in a flat design or as a contact pin in a round design.
- the plug contact may be flat or have one or more kinks along its extension direction.
- the conductor has an elongated extension.
- the plug portion is disposed at a first end of the conductor.
- the connecting section is arranged at a second end of the conductor remote from the first end.
- the proposed method advantageously provides a plug-in contact which, on the one hand, can be plugged together with a mating plug in a particularly low-friction manner in the plug-in section.
- the insertion force is particularly advantageously reduced by the coating with the first material.
- the first coating may be protected against corrosion or "tarnishing" by the coating with the first material.
- the coating of the barrier portion with the second material provides an electrochemical barrier against a migration process or a diffusion process of the first material from the plug portion to the connection portion. In this way, advantageously, the connectivity of the connection portion of the electrical conductor is maintained.
- the connection section is thereby particularly advantageously in a defined state which, for example, enables reliable bonding by means of a wire bonding process.
- an electrical connector system comprises a plug contact according to the above description, it further comprises a mating plug, in which the plug contact is plugged with its plug portion for establishing an electrical connection along a plug-in direction.
- the electrical connector system further includes an electrical line which is electrically connected to the connecting portion of the plug-in contact.
- the connection of the electrical line to the connecting portion may be a bonding connection, for example.
- the electrical connector system advantageously has a particularly low insertion force when plugging or unplugging plug-in contact and mating connector.
- the connectivity between electrical line and connecting section is always in a defined state, so that, for example, a process-based bonding process is possible.
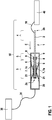
- Fig. 1 shows an example of an electrical connector system 50, which comprises a plug contact 1, a mating connector 20 and an electrical line 10.
- the plug-in contact 1 is inserted with a plug-in section 3 for producing an electrical connection in the mating connector 20.
- the plug-in section 3 is electrically contacted, for example, with contact lamellae 21 or contact springs 21 arranged inside the mating connector 20.
- the mating connector 20 is electrically connected to an electrical or electronic device 30 by means of a connecting line 31. This may be, for example, a control unit, an actuator or other components.
- the plug contact 1 has an electrical conductor 2, which may be formed, for example, as a stamped and bent part.
- the electrical conductor 2 may be a sheet metal part or a metal part.
- the conductor 2 comprises a plug-in section 3 for insertion along an insertion direction E into the mating connector 20. It further comprises a connection section 4 facing away from the plug-in section 3 for electrically conductive connection to an electrical or electronic component 40.
- the plug portion 3 is arranged at a first end 2a of the conductor 2, the connecting portion 4 is at a second end 2b of the conductor 2.
- the second end 2b is remote from the first end 2a.
- an electrical line 10 is electrically conductively connected to the plug contact 1 in the connecting section 4 or on the connecting section 4.
- the connection of the electrical line 10 to the connecting section 4 can be represented, for example, by means of a bonding-wire connection.
- a bonding wire for example, an aluminum wire or a gold wire can be used.
- the electrical or electronic component 40 may be, for example, a control unit, a sensor, an actuator or another component. A training as a circuit board is possible.
- a barrier section 5 is arranged between the plug-in section 3 and the connecting section 4.
- the plug-in section 3 of the conductor 2 has on its surface a first coating 6 of a noble metal.
- the first coating may be formed of gold, silver, platinum, palladium, etc.
- a second coating 7 made of a first material 7a is applied to the first coating 6, that is, to the noble metal coating.
- the first material 7a is an organic material which contains at least one thiol group (-SH).
- the first material 7a is an aliphatic hydrocarbon, especially a linear aliphatic hydrocarbon. It can, for. Example, be an alkane having an SH group at one of its ends instead of an H atom.
- the second coating of the first material 7a may be formed as a "self-assembled monolayer" (SAM). In other words, it is a self-organized monolayer of the molecules of the organic material. For example, this may be ODT (C18H37-SH). However, other materials having an SH group are also possible.
- the barrier section 5 has a silver coating 8 on its surface. It should be understood that the silver coating 8 is disposed on the surface of the conductor 2. On the silver coating 8 of the barrier portion 5, a second material 9 different from the first material 7a is applied, which forms a chemical compound with the silver coating 8. In other words, the surface of the silver coating facing the outside environment is chemical or electrochemically modified. In the outer environment, therefore, no free ends of silver atoms are more directed, but the outward facing (chemical (ends of the silver coating compounds of silver assign.) This results in a completely different from the pure silver coating 8 electrochemical potential. In this way, a migration process or diffusion process of the first material 7a from the plug-in section 3 in the direction of the connection section 4 by means of the barrier section 5 is effectively prevented.
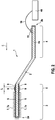
- FIG. 2 shows in an enlarged view a plug contact 1 similar to the plug contact FIG. 1 , In contrast to the plug contact 1 off FIG. 1 is the plug contact 1 of FIG. 2 provided with two creases.
- the illustrated schematic cross-section shows in the connecting portion 4, the bond of the electric wire 10 in more detail.
- the plug-in section 3 is arranged at the first end 2a of the conductor (on the left in the figure).
- the connecting portion 4 is arranged at the second end 2b of the conductor 2 (on the right in the figure).
- the second end 2b is remote from the first end 2a.
- the barrier section 5 is arranged in the figure between the two ends 2a, 2b.
- the connecting section 4 has a third coating 4 a, which may be different from the first coating 6 of the plug-in section 3.
- the third coating 4 a may, for example, be designed to optimize or simplify the bonding process for the electrical line 10. This surface may vary depending on the bonding wire (e.g., Al or Au or Cu) e.g. Comprise aluminum or nickel or a layer sequence of Cu / Pd / Au.
- the SAM which represents the second coating 7 with the first material 7a, schematically shown elevated and lifted.
- the first material consisting, for example, of C18H37-SH, by means of its thiol group, faces the first coating 6, which comprises a noble metal or also tin.
- the alkane chain protrudes from the surface to the outside. Due to its kinetic energy and the energetic ratios of the surface energy of the first coating 6, the SAM is formed on the first coating 6 on its own.
- the first coating 6 may comprise, for example, silver, gold, palladium, platinum, etc.
- the first coating can also comprise tin or be formed from tin.
- the second material 9 is applied to the silver coating 8, which is applied directly or indirectly to the electrical conductor 2. This saturates the otherwise assigning surface silver atoms and thereby causes a completely different electrochemical potential.
- the barrier section 5 extends along the direction of extension of the conductor 2 (extension direction corresponds in this case to the insertion direction E) over a length L. This length L extends over at least 1 mm, preferably over at least 2 mm, very preferably over at least 3 mm. This takes into account the fact that the saturation of the surface assigning silver atoms may not be completely ensured by the second material 9.
- the length L of the barrier section 5 effectively suppresses migration or diffusion of the first material 7a from the plug-in section 3 to the connection section 4.
- the second material 9 covers the conductor 2 circumferentially. In other words, there is no path from the plug portion 3 to the connection portion 4, which does not extend beyond the barrier portion 5. This effectively prevents migration or migration or diffusion of the organic molecules of the first material 7a towards the connection section 4.
- the second material 9 may, for example, be a compound of silver with at least one element from the 6th main group. Thus, it may be, for example, a compound of silver with oxygen, silver with sulfur, silver with selenium or silver with tellurium. Alternatively or additionally, the second material 9 may be a compound of silver with at least one element of the 7th main group, for example silver with chlorine or silver with fluorine or silver with iodine or silver with bromine.
- the second material 9 may be elemental sulfur.
- the second material 9 may be elemental iodine.
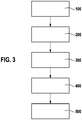
- FIG. 3 schematically illustrates the steps of a method for producing a plug contact after the FIGS. 1 and 2
- a first step 100 is a electrical conductor 2 provided with a plug-in section 3, a connecting portion 4 and a barrier portion 5 arranged therebetween.
- a noble metal for example silver, gold, platinum, palladium, etc.
- the barrier section or the surface of the barrier section 5 is coated with silver.
- a fourth step the now existing silver surface of the barrier section 5 is coated with a second material 9 or a second material 9 is applied to the silver surface of the barrier section 5.
- the second material 9 enters into a chemical bond with the silver coating.
- the surface of the plug-in section 3 is coated with a first material 7a.
- the first coating 7 of the plug-in section 3 is coated with a first material 7a.
- the first material 7a is an organic material containing at least one thiol group.
- the plug contact can be used for example as a male connector or as a pink contact in electrical connectors or harness connectors.
Landscapes
- Connections Effected By Soldering, Adhesion, Or Permanent Deformation (AREA)
- Electroplating Methods And Accessories (AREA)
Description
- Die Erfindung betrifft einen Steckkontakt und ein Verfahren zur Herstellung eines solchen Steckkontakts.
- Steckkontakte, z.B. Flach- oder Rundstecker in Steckerschnittstellen bzw. Steckverbindersystemen, auf die ein Buchsenkontakt bzw. ein Gegenstecker gesteckt werden soll, werden häufig mit einer Kontaktoberfläche beschichtet. Beispielsweise ist die Oberfläche in einem Steckabschnitt eines als elektrischen Leiters ausgebildeten Steckkontakts mit einem Edelmetall beschichtet. Im Automobilbereich sind neben Edelmetallbeschichtungen (z.B. mit Gold (Au) oder Silber (Ag)) auch Beschichtungen aus Zinn (Sn) etabliert.
- Ein Steckkontakt mit einer beschichteten Oberfläche zur Reduzierung der Steckkraft ist aus der
DE 102 24 693 A1 bekannt. - Silber kann bei Exposition an Umgebungsluft korrodieren bzw. "anlaufen", z.B. durch schwefelhaltige Verbindungen aus der Umgebungsluft. Dies kann zu einer deutlich sichtbaren optische Veränderung führen ("Anlaufen"). Es ist möglich, die Kontaktoberflächen durch organische Thiole (Verbindungen mit einer-SH-Gruppe) zu schützen ("passivieren"). Durch diese Passivierung kann schwefelhaltigen Verbindungen der Zutritt auf die Oberfläche blockiert und dadurch die Reaktion mit dem Silber verhindert. Organische (Alkyl-)Thiole haben weiterhin eine sehr gute Schmierwirkung, die die Einsteckkräfte des Buchsenkontakts auf den Steckkontakt bzw. auf das Flachmesser erheblich verringern und eine Kaltverschweißung unterbindet. Dies kann z.B. auch bei vergoldeten oder mit anderen Metallen beschichteten Leitern genutzt werden.
- Die Thiole können z.B. als aliphatische Kohlenwasserstoffe, lineare aliphatische Kohlenwasserstoffe oder als Alkane mit einer endseitigen Thiol-Gruppe anstelle eines H-Atoms bereitgestellt werden. Sie können bezüglich der beschichteten Oberfläche selbstorganisierende Eigenschaften aufweisen und sogenannte selbstorganisierte Monolagen ausbilden (engl.: "self-assembled monolayers", SAM).
- Die Thiolgruppe -SH am Ende einer linearen aliphatischen Kohlenwasserstoffkette (z.B.: C18H37-SH: "Octadecylthiol" (ODT)) adsorbiert auf der Silberoberfläche, da Schwefel (S) und Silber (Ag) eine starke Bindungsaffinität haben. Die anhängenden fadenförmigen Kohlenwasserstoffketten richten sich parallel zueinander und senkrecht zur Silberoberfläche aus. Dies führt zu einer selbstorganisierten Monolage aus Octadecylthiol (ODT), da das möglichst großflächige Andocken des Schwefels über eine Thiol-MetallBindung an Silber den energetisch günstigsten Zustand darstellt.
- Selbstorganisierte ODT-Monolagen entstehen durch Lösungen oder Dämpfe des ODT's welche sich auf der Silberoberfläche mit dem endständigen Thiolende der C18-Kohlenwasserstoffkette des fadenförmigen ODT Moleküls auf der metallischen Silberoberfläche niederschlagen. Dabei entsteht eine geschlossene ODT Monolage.
- Die Oberflächenadsorption verringert dabei die Energie der freien Silberoberfläche. Die hohe Bindungsenergie der chemisorbierten Thiolgruppe an das Silber stabilisiert dabei die entstehende Monolage und die van-der-Waals Wechselwirkung zwischen den parallel angeordneten Kohlenwasserstoffketten führt zu einer dichten Packung, welche wiederum die freie Energie einzelner Fadenmoleküle reduziert. Dadurch wächst die dicht gepackte ODT Monolage auf der Silberoberfläche.
- Weitere Eigenschaften derartiger Self-Assembled Monolayers (SAM) sind aus der Publikation Frank Schreiber, "Structure and Growth of Self-Assembled Monolayers", Progress in Surface Science, 2000, S.151-256 bekannt.
- Aus der
DE 10 2005 047 843 A1 ist ein Passivierungs- und Schmiermittel für Gold-, Silber- und Kupferoberflächen sowie ein Verfahren zu seiner Anwendung bekannt. - Aus der
US 5 139 890 A sind silberbeschichtete elektrische Komponenten mit einem Kupfersubstrat bekannt, bei denen zur Verhinderung einer Diffusion von Kupfer aus dem Substrat in die Silberschicht hinein eine Diffusionsbarriere aus Gold auf der Silberbeschichtung angeordnet ist. - Die Erfindung geht aus von der Erkenntnis, dass Organische Thiole sehr stark auf den beschichteten Teilen wandern bzw. diffundieren können. Durch diese Eigenschaften können sie innerhalb kurzer Zeit die gesamte Oberfläche des Steckkontakts belegen.
- Das Vorhandensein des organischen Materials, insbesondere einer SAM, auf dem elektrischen Leiter in einem Verbindungsabschnitt, der eine Anschlussgeometrie zu einer elektrischen bzw. elektronischen Komponente darstellt, kann unerwünscht sein. Denn die reibkraftreduzierenden Eigenschaften der SAM können z.B. dazu führen, dass das elektrische Verbinden des Verbindungsabschnitts mit einer elektrischen Leitung z.B. durch Draht-Bonden (Reibschweißen) erschwert wird.
- Andererseits könnte der Verzicht auf das organische Material mit der Thiol-Gruppe z.B. zu einer unerwünschten Erhöhung der Steckkräfte beim Zusammenstecken des Steckkontakts in den Gegenstecker (z.B. eine Steckbuchse) führen.
- Ein selektives Auftragen des organischen Materials mit der Thiol-Gruppe nur auf den Steckbereich des Leiters ist zwar möglich. Durch die Wanderung bzw. Diffusion des organischen Materials und das Bestreben, ein Energieminimum zu erreichen, kann jedoch auch bei selektivem Auftragen nach kurzer Zeit auch der Verbindungsabschnitt mit einer SAM bedeckt sein.
- Es kann daher ein Bedarf bestehen, einen Steckkontakt bereitzustellen, der im Steckbereich eine Beschichtung z.B. aus einem Edelmetall oder Zinn o.ä. aufweist, wobei die Beschichtung von einem organischen Material mit einer Thiol-Gruppe bedeckt ist und gleichzeitig zu verhindern, dass das organische Material durch einen Wanderungs- bzw. Diffusionsprozess mit der Zeit entlang der Oberfläche des Leiters bis zu dessen Verbindungsabschnitt vordringt.
- Dieser Bedarf kann durch den Gegenstand der vorliegenden Erfindung gemäß den unabhängigen Ansprüchen gedeckt werden. Vorteilhafte Ausführungsformen der vorliegenden Erfindung sind in den abhängigen Ansprüchen beschrieben.
- Gemäß einem ersten Aspekt der Erfindung wird ein Steckkontakt mit einem elektrischen Leiter zum Einstecken in einen Gegenstecker vorgeschlagen. Der Leiter umfasst einen Steckabschnitt zum Einstecken entlang einer Einsteckrichtung in den Gegenstecker. Der Leiter umfasst weiterhin einen vom Steckabschnitt abgewandten Verbindungsabschnitt zum elektrisch leitenden Verbinden mit einer elektrischen oder elektronischen Komponente. Der Leiter umfasst weiterhin einen Barriere-Abschnitt, der entlang einer Erstreckungsrichtung des Leiters zwischen dem Steckabschnitt und dem Verbindungsabschnitt angeordnet ist. Der Steckabschnitt weist an der Oberfläche eine erste Beschichtung aus einem Edelmetall oder aus Zinn auf. Im Steckabschnitt ist auf der ersten Beschichtung eine zweite Beschichtung aus einem ersten Material aufgebracht. Das erste Material ist ein organisches Material, welches wenigstens eine Thiol-Gruppe enthält. Der Barriere-Abschnitt weist an der Oberfläche eine Silber-Beschichtung auf. Auf die Silber-Beschichtung des Barriere-Abschnitts ist ein vom ersten Material verschiedenes zweites Material aufgebracht, welches eine chemische Verbindung mit der Silber-Beschichtung eingeht.
- Es versteht sich, dass die Silber-Beschichtung des Barriere-Abschnitts mit der ersten Beschichtung des Steckabschnitts identisch sein kann. Mit anderen Worten: der Leiter kann vom Steckabschnitt bis in den Barriereabschnitt und gegebenenfalls sogar bis zum Verbindungsabschnitt mit einer einheitlichen Beschichtung ausgebildet sein, die beispielsweise aus Silber ausgeführt sein kann. Jedoch kann der Steckabschnitt auch eine von Silber verschiedene Beschichtung aufweisen. Grundsätzlich kann sogar im Steckbereich eine Nicht-Edelmetall-Beschichtung vorgesehen sein, z.B. aus Zinn.
- Der Leiter kann beispielsweise als metallischer Leiter ausgebildet sein. Er kann beispielsweise in der Art eines Kontaktmessers oder eines Kontaktpins ausgebildet sein. Er kann beispielsweise eine längliche Erstreckung aufweisen. Unter einer länglichen Erstreckung ist dabei zu verstehen, dass entlang der Erstreckungsrichtung der Leiter wenigstens fünfmal, bevorzugt wenigstens zehnmal so lang ist wie in den sich quer zur Erstreckungsrichtung erstreckenden Dimensionen.
- Durch den vorgeschlagenen Steckkontakt wird vorteilhaft bewirkt, dass im Steckabschnitt die Steckkräfte durch die Beschichtung mittels des ersten Materials deutlich reduziert werden und gleichzeitig je nach Beschichtungsmaterial eine Korrosion bzw. ein "Anlaufen" der ersten Beschichtung verhindert wird. Gleichzeitig wird ein Wanderungsprozess bzw. Diffusionsprozess des organischen Materials entlang der Oberfläche des Leiters vom Steckabschnitt bis hin zum Verbindungsabschnitt wirksam unterbrochen. Denn im Barriereabschnitt wird durch das Aufbringen des zweiten Materials die Oberfläche chemisch bzw. elektrochemisch derart modifiziert, dass das organische Material in einer energetischen Betrachtung dort gegen eine Potentialbarriere läuft, so dass der Wanderungsprozess bzw. Diffusionsprozess verhindert wird. Mit anderen Worten: das elektrochemische Potential ändert sich derart, dass bei den gegebenen Temperaturen (insbesondere Raumtemperatur) die kinetische Energie in Verbindung mit den Energiegewinnen durch einen Lagewechsel auf eine andere Position bzw. auf eine elektrochemisch betrachtet andere Oberfläche nicht mehr ausreichend sind, um den Barriereabschnitt mit der dort veränderten Oberfläche zu überwinden. Dadurch wird vorteilhaft bewirkt, dass im Verbindungsabschnitt eine definierte Oberfläche vorliegt, auf der sich beispielsweise eine Draht-Bond-Verbindung (also ein Reibschweißprozess) problemlos durchführen lässt.
- Es versteht sich, dass im Verbindungsabschnitt eine andere Beschichtung vorliegen kann als die erste Beschichtung des Steckabschnitts. Die Oberfläche des Verbindungsabschnitts kann eine Beschichtung aufweisen, die besonders geeignet für den zu wählenden Verbindungsprozess ist, um mit diesem Verbindungsprozess z.B. ein Kabel oder eine elektrische Leitung mit dem Verbindungsabschnitt fest zu verbinden.
- Vorteilhaft ist vorgesehen, dass das zweite Material im Barriereabschnitt den Leiter vollständig umschließt. Dadurch wird der Migrationsprozess bzw. der Wanderungsprozess bzw. der Diffusionsprozess des organischen Materials bzw. des ersten Materials in Bereiche jenseits des Barriere-Abschnitts (ausgehend vom Steckabschnitt betrachtet) vollständig unterbunden. Beispielsweise kann der Barriereabschnitt vom zweiten Material umlaufend um die Erstreckungsrichtung des Leiters auf die Oberfläche aufgetragen sein. Entscheidend ist dabei, dass es keine durchgängigen Wege zwischen dem Steckabschnitt und dem Verbindungsabschnitt gibt, die nicht über den Barriereabschnitt führen.
- Besonders vorteilhaft ist das zweite Material gewählt aus der Gruppe:
- eine Verbindung aus Silber mit wenigstens einem Element aus der sechsten Hauptgruppe, der sogenannten "Chalkogene". Dies ist beispielsweise Sauerstoff, Schwefel, Selen, Tellur, etc.
- eine Verbindung aus Silber mit wenigstens einem Element aus der siebten Hauptgruppe, also einem Halogen. Beispielsweise ist dies Jod, Chlor, Fluor, Brom, etc.;
- Schwefel,
- Jod.
- Dadurch wird vorteilhaft eine chemische Modifikation der Silber-Beschichtung im Barriere-Abschnitt bewirkt. Idealerweise sind dadurch nahezu alle bzw. alle an der Oberfläche befindlichen Silber-Atome durch ein Atom bzw. Molekül des zweiten Materials chemisch abgesättigt. Für die organischen Moleküle des ersten Materials bietet sich somit kein freies Silber-Atom mehr an, um den Wanderungsprozess bzw. den Diffusionsprozess durchzuführen. Auf diese Weise wird besonders zuverlässig und dauerhaft ein Wanderungsprozess bzw. Diffusionsprozess der organischen Moleküle des ersten Materials vom Steckabschnitt zum Verbindungsabschnitt unterbrochen.
- Für das Aufbringen, z.B. von Schwefel und Jod, kann beispielsweise ein Sublimationsprozess verwendet werden. Der Steckkontakt kann dabei auf eine erhöhte Temperatur gebracht sein (z.B. mehr als 50°C oder mehr als 100°C). Der Prozess kann z.B. auch unter Umgebungsbedingungen stattfinden, also z.B. auch unter Anwesenheit von Wasserdampf in der Luft. Durch geeignete Bedingungen kann so eine Reaktion des gewünschten Materials, z.B. des Jods, des Schwefels, etc., mit der Silber-Beschichtung erfolgen.
- Vorteilhaft erstreckt sich der Barriere-Bereich entlang der Erstreckungsrichtung des Leiters über eine Länge von wenigstens 1 mm, bevorzugt über eine Länge von wenigstens 2 mm und ganz besonders bevorzugt über eine Länge von wenigstens 3 mm. Dadurch wird vorteilhaft sichergestellt, dass selbst bei Verbleiben einiger nicht abgesättigter Silberatome an der Oberfläche des Barriere-Abschnitts dennoch eine Wanderung bzw. Diffusion des organischen Materials vom Steckabschnitt zum Verbindungsabschnitt wirkungsvoll unterbunden ist.
- Vorteilhaft ist am Verbindungsabschnitt eine elektrische Leitung elektrisch leitend befestigt. Dadurch kann der Steckkontakt flexibel mit einer elektrischen oder elektronischen Komponente verbunden werden.
- Vorteilhaft ist die elektrische Leitung durch eine Bondverbindung mit dem Verbindungsabschnitt verbunden. Dadurch wird vorteilhaft eine besonders einfache, prozesssichere und kostengünstige Verbindung der elektrischen Leitung an dem Verbindungsabschnitt bereitgestellt. Beispielsweise kann die elektrische Leitung als ein Aluminiumdraht oder als ein Golddraht ausgeführt sein. Eine derartige Bondverbindung kann im großindustriellen Maßstab mit kurzer Taktzeit hergestellt werden, ohne dabei eine z.B. beim herkömmlichen Schweißen auftretende Temperaturbelastung zu erzeugen. Vorteilhaft ist der Leiter als Stanzbiegeteil gebildet. Dadurch wird vorteilhaft eine besonders einfache und kostengünstige Herstellung des Leiters bewirkt. Der Leiter bzw. der Steckkontakt kann beispielsweise als Kontaktmesser in flacher Bauweise oder als Kontaktpin in runder Bauweise bereitgestellt sein. Der Steckkontakt kann flach ausgebildet sein oder einen oder mehrere Knicke entlang seiner Erstreckungsrichtung aufweisen.
- Vorteilhaft weist der Leiter eine längliche Erstreckung auf. Der Steckabschnitt ist an einem ersten Ende des Leiters angeordnet. Der Verbindungsabschnitt ist an einem vom ersten Ende abgewandten zweiten Ende des Leiters angeordnet. Dadurch sind der Steckabschnitt und der Verbindungsabschnitt vorteilhaft besonders weit voneinander entfernt.
- Gemäß einem zweiten Aspekt der Erfindung wird ein Verfahren zur Herstellung eines Steckkontakts vorgeschlagen. Dabei weist das Verfahren folgende Schritte auf:
- einen ersten Schritt: Bereitstellen eines elektrischen Leiters mit einem Steckabschnitt zum Einstecken entlang einer Einsteckrichtung (E) in einen Gegenstecker, einem vom Steckabschnitt abgewandten Verbindungsabschnitt zum elektrisch leitenden Verbinden mit einer elektrischen oder elektronischen Komponente und einen Barriere-Abschnitt, der entlang einer Erstreckungsrichtung des Leiters zwischen dem Steckabschnitt und dem Verbindungsabschnitt angeordnet ist;
- einen zweiten Schritt: Beschichten der Oberfläche des Steckabschnitts mit einem Edelmetall oder Zinn;
- einen dritten Schritt: Beschichten des Barriere-Abschnitts mit Silber;
- einen vierten Schritt: Beschichten des Barriere-Abschnitts mit einem zweiten Material, welches eine chemischen Verbindung mit der Silber-Beschichtung eingeht;
- einen fünften Schritt: Beschichten des Steckabschnitts mit einem ersten Material, wobei das erste Material ein organisches Material ist, welches zumindest eine Thiol-Gruppe enthält.
- Durch das vorgeschlagene Verfahren wird vorteilhaft ein Steckkontakt bereitgestellt, welcher einerseits im Steckabschnitt besonders reibungsarm mit einem Gegenstecker zusammensteckbar ist. Mit anderen Worten: durch die Beschichtung mit dem ersten Material ist die Steckkraft besonders vorteilhaft reduziert. Auch kann - je nach Material der ersten Beschichtung - die erste Beschichtung durch die Beschichtung mit dem ersten Material gegen Korrosion bzw. ein "Anlaufen" geschützt sein. Gleichzeitig wird durch die Beschichtung des Barriere-Abschnitts mit dem zweiten Material eine elektrochemische Barriere gegen einen Wanderungsprozess bzw. einen Diffusionsprozess des ersten Materials vom Steckabschnitt zum Verbindungsabschnitt bereitgestellt. Auf diese Weise wird vorteilhaft die Verbindungsfähigkeit des Verbindungsabschnitts des elektrischen Leiters aufrechterhalten. Besonders vorteilhaft ist der Verbindungsabschnitt dadurch in einem definierten Zustand, der beispielsweise ein prozesssicheres Bonden mittels eines Draht-Bond-Prozesses ermöglicht.
- Vorteilhaft wird ein elektrisches Steckverbindersystem vorgeschlagen. Das elektrische Steckverbindersystem umfasst einen Steckkontakt gemäß der obigen Beschreibung, es umfasst weiterhin einen Gegenstecker, in welchen der Steckkontakt mit seinem Steckabschnitt zur Herstellung einer elektrischen Verbindung entlang einer Einsteckrichtung eingesteckt ist. Das elektrische Steckverbindersystem umfasst ferner eine elektrische Leitung, welche mit dem Verbindungsabschnitt des Steckkontakts elektrisch leitend verbunden ist. Die Verbindung der elektrischen Leitung mit dem Verbindungsabschnitt kann beispielsweise eine Bond-Verbindung sein.
Das elektrische Steckverbindersystem weist vorteilhaft eine besonders geringe Steckkraft beim Zusammenstecken bzw. Auseinanderstecken von Steckkontakt und Gegenstecker auf. Weiterhin ist die Verbindbarkeit zwischen elektrischer Leitung und Verbindungsabschnitt stets in einem definierten Zustand, so dass beispielsweise ein prozesssischerer Bond-Prozess möglich ist. - Weitere Merkmale und Vorteile der vorliegenden Erfindung werden dem Fachmann aus der nachfolgenden Beschreibung beispielhafter Ausführungsformen, die jedoch nicht als die Erfindung beschränkend auszulegen sind, unter Bezugnahme auf die beigelegten Zeichnungen ersichtlich.
- Es zeigen:
-
Fig. 1 : eine schematische Darstellung eines Steckverbindersystems und seine Einbindung in ein System aus elektrischen Komponenten; -
Fig. 2 : einen Steckkontakt in einem Querschnitt; -
Fig. 3 : Schritte eines Verfahrens zur Herstellung eines Steckkontakts. - Die Figuren sind lediglich schematisch und nicht maßstabsgetreu. Gleiche Bezugszeichen bezeichnen in den Figuren gleiche oder gleichwirkende Merkmale.
-
Fig. 1 zeigt beispielhaft ein elektrisches Steckverbindersystem 50, welches einen Steckkontakt 1, einen Gegenstecker 20 und eine elektrische Leitung 10 umfasst. Der Steckkontakt 1 ist mit einem Steckabschnitt 3 zur Herstellung einer elektrischen Verbindung in den Gegenstecker 20 eingesteckt. Dort wird der Steckabschnitt 3 beispielsweise mit im Inneren des Gegensteckers 20 angeordneten Kontaktlamellen 21 bzw. Kontaktfedern 21 elektrisch kontaktiert. Der Gegenstecker 20 ist mittels einer Verbindungsleitung 31 elektrisch mit einer elektrischen oder elektronischen Einrichtung 30 verbunden. Dabei kann es sich beispielsweise um ein Steuergerät, einen Aktuator oder andere Komponenten handeln. - Der Steckkontakt 1 weist einen elektrischen Leiter 2 auf, der beispielsweise als ein Stanzbiegteil ausgebildet sein kann. Der elektrische Leiter 2 kann ein Blechteil bzw. ein Metallteil sein. Der Leiter 2 umfasst einen Steckabschnitt 3 zum Einstecken entlang einer Einsteckrichtung E in den Gegenstecker 20. Er umfasst weiterhin einen vom Steckabschnitt 3 abgewandten Verbindungsabschnitt 4 zum elektrisch leitenden Verbinden mit einer elektrischen oder elektronischen Komponenten 40.
- Der Steckabschnitt 3 ist an einem ersten Ende 2a des Leiters 2 angeordnet, der Verbindungsabschnitt 4 ist an einem zweiten Ende 2b des Leiters 2. Das zweite Ende 2b ist dabei vom ersten Ende 2a abgewandt.
- Für die Verbindung mit der elektrischen oder elektronischen Komponente 40 ist im Verbindungsabschnitt 4 bzw. am Verbindungsabschnitt 4 eine elektrische Leitung 10 elektrisch leitend mit dem Steckkontakt 1 verbunden. Die Verbindung der elektrischen Leitung 10 mit dem Verbindungsabschnitt 4 kann beispielsweise mittels einer Bond-Draht-Verbindung dargestellt sein. Als Bond-Draht kann beispielsweise ein Aluminiumdraht oder ein Golddraht verwendet werden. Die elektrische oder elektronische Komponente 40 kann beispielsweise ein Steuergerät, ein Sensor, ein Aktuator oder eine andere Komponente sein. Auch eine Ausbildung als Leiterplatte ist möglich.
- Entlang einer Erstreckungsrichtung des Leiters 2 betrachtet ist zwischen dem Steckabschnitt 3 und dem Verbindungsabschnitt 4 ein Barriereabschnitt 5 angeordnet.
- Der Steckabschnitt 3 des Leiters 2 weist an seiner Oberfläche eine erste Beschichtung 6 aus einem Edelmetall auf. Beispielsweise kann die erste Beschichtung aus Gold, Silber, Platin, Palladium etc. gebildet sein. Im Steckabschnitt 3 ist auf die erste Beschichtung 6, das heißt auf die Edelmetall-Beschichtung, eine zweite Beschichtung 7 aus einem ersten Material 7a aufgebracht. Das erste Material 7a ist dabei ein organisches Material, welches mindestens eine Thiolgruppe (-SH) enthält. Beispielsweise ist das erste Material 7a ein aliphatischer Kohlenwasserstoff, insbesondere ein linearer aliphatischer Kohlenwasserstoff. Es kann z. B. ein Alkan sein, welcher an einem seiner Enden anstelle eines H-Atoms eine SH-Gruppe aufweist. Die zweite Beschichtung aus dem ersten Material 7a kann als "self-assembled-monolayer" (SAM) ausgebildet sein. Mit anderen Worten: es handelt sich um eine selbst organisierte Monolage aus den Molekülen des organischen Materials. Beispielsweise kann dies ODT (C18H37-SH) sein. Jedoch sind auch andere Materialien möglich, die eine SH-Gruppe aufweisen.
- Der Barriereabschnitt 5 weist an seiner Oberfläche eine Silber-Beschichtung 8 auf. Dabei ist zu verstehen, dass die Silber-Beschichtung 8 auf der Oberfläche des Leiters 2 angeordnet ist. Auf die Silber-Beschichtung 8 des Barriereabschnitts 5 ist ein vom ersten Material 7a verschiedenes zweites Material 9 aufgebracht, welches eine chemische Verbindung mit der Silber-Beschichtung 8 eingeht. Mit anderen Worten: die der Außenumgebung zugewandte Oberfläche der Silber-Beschichtung ist chemisch bzw. elektrochemisch modifiziert. In die Außenumgebung sind somit keine freien Enden von Silber-Atomen mehr gerichtet, vielmehr sind die nach außen gewandten (chemischen( Enden der Silber-Beschichtung Verbindungen des Silbers zuzuordnen. Dadurch ergibt sich ein von der reinen Silber-Beschichtung 8 vollkommen verschiedenes elektrochemisches Potential. Auf diese Weise wird ein Wanderprozess bzw. Diffusionsprozess des ersten Materials 7a aus dem Steckabschnitt 3 in Richtung des Verbindungsabschnitts 4 mittels des Barriere-Abschnitts 5 wirksam verhindert.
-
Figur 2 zeigt in einer vergrößerten Darstellung einen Steckkontakt 1 ähnlich zu dem Steckkontakt ausFigur 1 . Im Unterschied zu dem Steckkontakt 1 ausFigur 1 ist der Steckkontakt 1 derFigur 2 mit zwei Knicken versehen. Der dargestellte schematische Querschnitt zeigt im Verbindungsabschnitt 4 die Bondverbindung der elektrischen Leitung 10 etwas detaillierter. Auf Seite des Verbindungsabschnitts 4 ist ein Bondball 11 zu erkennen, von dem der elektrische Leiter 10 abragt und zur elektrischen Komponente 40 geleitet ist. Der Steckabschnitt 3 ist am ersten Ende 2a des Leiters angeordnet (links in der Figur). Der Verbindungsabschnitt 4 ist am zweiten Ende 2b des Leiters 2 angeordnet (rechts in der Figur). Das zweite Ende 2b ist dabei vom ersten Ende 2a abgewandt. Der Barriere-Abschnitt 5 ist in der Figur zwischen den beiden Enden 2a, 2b angeordnet. - Der Verbindungsabschnitt 4 weist eine dritte Beschichtung 4a auf, welche von der ersten Beschichtung 6 des Steckabschnitts 3 verschieden sein kann. Die dritte Beschichtung 4a kann beispielsweise dazu ausgebildet sein, den Bond-Prozess für die elektrische Leitung 10 zu optimieren bzw. zu vereinfachen. Diese Oberfläche kann je nach Bonddraht (z.B. Al oder Au oder Cu) z.B. Aluminium oder Nickel umfassen oder eine Schichtabfolge aus Cu/Pd/Au.
- Im Steckabschnitt 3 (in der
Figur 2 auf der linken Seite zu erkennen) ist die SAM, welche die zweite Beschichtung 7 mit dem ersten Material 7a darstellt, schematisch überhöht und herausgehoben dargestellt. Das beispielsweise aus C18H37-SH bestehende erste Material ist mittels seiner Thiol-Gruppe der ersten Beschichtung 6, die ein Edelmetall oder auch Zinn umfasst, zugewandt. Die Alkan-Kette ragt von der Oberfläche nach außen ab. Durch ihre kinetische Energie und die energetischen Verhältnisse der Oberflächenenergie der ersten Beschichtung 6 bildet sich die SAM selbstständig auf der ersten Beschichtung 6 aus. Die erste Beschichtung 6 kann beispielsweise Silber, Gold, Palladium, Platin, etc. umfassen. Auch kann die erste Beschichtung Zinn umfassen bzw. aus Zinn gebildet sein. Ein Weiterwandern bzw. ein weiteres Ausbilden der SAM über den Steckabschnitt 3 hinaus in Richtung des Verbindungsabschnitts 4 wird durch den Barriereabschnitt 5 wirksam unterbunden. Im Barriere-Abschnitt 5 ist auf die Silber-Beschichtung 8, welche mittelbar oder unmittelbar auf den elektrischen Leiter 2 aufgebracht ist, das zweite Material 9 aufgebracht. Dieses sättigt die ansonsten der Oberfläche zuweisenden Silberatome ab und bewirkt dadurch ein vollkommen anderes elektrochemisches Potential. Der Barriereabschnitt 5 erstreckt sich entlang der Erstreckungsrichtung des Leiter 2 betrachtet (Erstreckungsrichtung entspricht in diesem Fall der Einsteckrichtung E) über eine Länge L. Diese Länge L erstreckt sich über wenigstens 1 mm, bevorzugt über wenigstens 2 mm, ganz bevorzugt über wenigstens 3 mm. Dadurch wird dem Umstand Rechnung getragen, dass die Absättigung der der Oberfläche zuweisenden Silber-Atome möglicherweise nicht vollständig durch das zweite Material 9 sichergestellt ist. Durch die Länge L des Barriere-Abschnitts 5 wird dennoch eine wirksame Unterdrückung einer Wanderung bzw. Diffusion des ersten Materials 7a vom Steckabschnitt 3 bis zum Verbindungsabschnitt 4 unterbunden. Besonders bevorzugt bedeckt das zweite Material 9 den Leiter 2 umlaufend. Mit anderen Worten: es gibt keinen Pfad vom Steckabschnitt 3 bis zum Verbindungsabschnitt 4, der nicht über den Barriere-Abschnitt 5 verläuft. Damit ist besonders wirkungsvoll eine Migration bzw. Wanderung bzw. Diffusion der organischen Moleküle des ersten Materials 7a hin zum Verbindungsabschnitt 4 unterbunden. - Das zweite Material 9 kann beispielsweise eine Verbindung aus Silber mit wenigstens einem Element aus der 6. Hauptgruppe sein. Somit kann es sich beispielsweise um eine Verbindung von Silber mit Sauerstoff, Silber mit Schwefel, Silber mit Selen oder von Silber mit Tellur handeln. Alternativ oder zusätzlich kann das zweite Material 9 eine Verbindung aus Silber mit wenigstens einem Element aus der 7. Hauptgruppe sein, beispielsweise aus Silber mit Chlor oder aus Silber mit Fluor oder aus Silber mit Jod oder aus Silber mit Brom.
- Alternativ oder zusätzlich kann das zweite Material 9 elementarer Schwefel sein.
- Alternativ oder zusätzlich kann das zweite Material 9 elementares Jod sein.
-
Figur 3 stellt schematisch die Schritte eines Verfahrens zur Herstellung eines Steckkontakts nach denFiguren 1 und2 dar. In einem ersten Schritt 100 wird ein elektrischer Leiter 2 mit einem Steckabschnitt 3, einem Verbindungsabschnitt 4 und einem dazwischen angeordneten Barriere-Abschnitt 5 bereitgestellt. - In einem zweiten Schritt 200 wird die Oberfläche des Steckabschnitts 3 mit einem Edelmetall, beispielsweise Silber, Gold, Platin, Palladium, etc. beschichtet.
- In einem dritten Schritt wird der Barriereabschnitt bzw. die Oberfläche des Barriere-Abschnitts 5 mit Silber beschichtet.
- In einem vierten Schritt wird die nun vorhandene Silber-Oberfläche des Barriere-Abschnitts 5 mit einem zweiten Material 9 beschichtet bzw. es wird auf die Silber-Oberfläche des Barriere-Abschnitts 5 ein zweites Material 9 aufgebracht. Dabei geht das zweite Material 9 eine chemische Verbindung mit der Silber-Beschichtung ein.
- In einem fünften Schritt wird die Oberfläche des Steckabschnitts 3 mit einem ersten Material 7a beschichtet. Mit anderen Worten: die erste Beschichtung 7 des Steckabschnitts 3 wird mit einem ersten Material 7a beschichtet. Das erste Material 7a ist ein organisches Material, welches zumindest eine Thiolgruppe enthält.
- Der Steckkontakt kann beispielsweise als Messerleiste oder als Pinkontakt in elektrischen Steckverbindern oder Kabelbaumsteckern eingesetzt werden.
Claims (9)
- Steckkontakt mit einem elektrischen Leiter (2) zum Einstecken in einen Gegenstecker (20), der Leiter (2) umfassend-- einen Steckabschnitt (3) zum Einstecken entlang einer Einsteckrichtung (E) in den Gegenstecker (20),-- einen vom Steckabschnitt (3) abgewandten Verbindungsabschnitt (4) zum elektrisch leitenden Verbinden mit einer elektrischen oder elektronischen Komponente (40),-- einen Barriere-Abschnitt (5), der entlang einer Erstreckungsrichtung des Leiters (2) zwischen dem Steckabschnitt (3) und dem Verbindungsabschnitt (4) angeordnet ist, wobei der Steckabschnitt (3) an der Oberfläche eine erste Beschichtung (6) aus einem Edelmetall oder Zinn aufweist,wobei im Steckabschnitt (3) auf der ersten Beschichtung (6) eine zweite Beschichtung (7) aus einem ersten Material (7a) aufgebracht ist,
wobei das erste Material (7a) ein organisches Material (7a) ist, welches mindestens eine Thiol-Gruppe (-SH) enthält,
wobei der Barriere-Abschnitt (5) an der Oberfläche eine Silber-Beschichtung (8) aufweist,
wobei auf der Silber-Beschichtung (8) des Barriere-Abschnitts (5) ein vom ersten Material (7a) verschiedenes zweites Material (9) aufgebracht ist, welches eine chemische Verbindung mit der Silber-Beschichtung (8) eingeht. - Steckkontakt nach Anspruch 1,
wobei das zweite Material (9) im Barriere-Abschnitt (5) den Leiter vollständig umschließt. - Steckkontakt nach einem der vorhergehenden Ansprüche,
wobei das zweite Material (9) gewählt ist aus der Gruppe:-- eine Verbindung aus Silber mit wenigstens einem Element aus der 6. Hauptgruppe,-- eine Verbindung aus Silber mit wenigstens einem Element aus der 7. Hauptgruppe,-- Schwefel,-- Jod. - Steckkontakt nach einem der vorhergehenden Ansprüche,
wobei der Barriere-Bereich (5) sich entlang der Erstreckungsrichtung des Leiters (2) über eine Länge (L) von wenigstens 1mm, bevorzugt von wenigstens 3mm, erstreckt. - Steckkontakt nach einem der vorhergehenden Ansprüche, wobei der Leiter (2) als Stanzbiegeteil gebildet ist.
- Steckkontakt nach einem der vorhergehenden Ansprüche, wobei der Leiter (2) eine längliche Erstreckung aufweist,
wobei der Steckabschnitt (3) an einem ersten Ende (2a) des Leiters (2) angeordnet ist, wobei der Verbindungsabschnitt (4) an einem vom ersten Ende (2a) abgewandten zweiten Ende (2b) des Leiters (2) angeordnet ist. - Verfahren zur Herstellung eines Steckkontakts (1), wobei das Verfahren folgende Schritte aufweist:-- einen ersten Schritt (100): Bereitstellen eines elektrischen Leiters (2) mit einem Steckabschnitt (3) zum Einstecken entlang einer Einsteckrichtung (E) in einen Gegenstecker (20), einem vom Steckabschnitt (3) abgewandten Verbindungsabschnitt (4) zum elektrisch leitenden Verbinden mit einer elektrischen oder elektronischen Komponente (40) und einem Barriere-Abschnitt (5), der entlang einer Erstreckungsrichtung des Leiters (2) zwischen dem Steckabschnitt (3) und dem Verbindungsabschnitt (4) angeordnet ist;-- einen zweiten Schritt (200): Beschichten der Oberfläche des Steckabschnitts (3) mit einem Edelmetall oder Zinn;-- einen dritten Schritt (300): Beschichten des Barriere-Abschnitts (5) mit Silber;-- einen vierten Schritt (400): Beschichten des Barriere-Abschnitts (5) mit einem zweiten Material (9), welches eine chemische Verbindung mit der Silber-Beschichtung eingeht;-- einen fünften Schritt (500): Beschichten des Steckabschnitts (3) mit einem ersten Material (7a), wobei das erste Material (7a) ein organisches Material ist, welches zumindest eine Thiol-Gruppe (-SH) enthält.
- Elektrisches Steckverbindersystem, umfassend:-- einen Steckkontakt (1) gemäß einem der Ansprüche 1 bis 6,-- einen Gegenstecker (20), in welchen der Steckkontakt (1) mit seinem Steckabschnitt (3) zur Herstellung einer elektrischen Verbindung eingesteckt ist,-- eine elektrische Leitung (10), welche mit dem Verbindungsabschnitt (4) des Steckkontakts (1) elektrisch leitend verbunden ist.
- Elektrisches Steckverbindersystem nach Anspruch 8, wobei die elektrische Leitung (10) durch eine Bondverbindung mit dem Verbindungsabschnitt (4) verbunden ist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102016215879.1A DE102016215879B3 (de) | 2016-08-24 | 2016-08-24 | Steckkontakt, Verfahren zur Herstellung eines solchen sowie elektrisches Steckverbindersystem |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3288120A1 EP3288120A1 (de) | 2018-02-28 |
| EP3288120B1 true EP3288120B1 (de) | 2019-03-06 |
Family
ID=59581772
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17185677.6A Active EP3288120B1 (de) | 2016-08-24 | 2017-08-10 | Steckkontakt und verfahren zu deren herstellung |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP3288120B1 (de) |
| DE (1) | DE102016215879B3 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102018203800B4 (de) * | 2018-03-13 | 2019-11-21 | Te Connectivity Germany Gmbh | Kontaktstift und Anordnung zur Verbindung von elektrischen Leitern aus Kupfer und Aluminium |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20050233158A1 (en) * | 2001-07-27 | 2005-10-20 | Tour James M | Molecular electronic interconnects |
| US20110036621A1 (en) * | 2007-06-29 | 2011-02-17 | The Furukawa Electric Co., Ltd. | Metal material, method for producing the same, and electrical/electronic component using the same |
| US20140273614A1 (en) * | 2013-03-18 | 2014-09-18 | International Business Machines Corporation | Electrical connectors with encapsulated corrosion inhibitor |
| DE112013006396T5 (de) * | 2013-01-10 | 2015-09-24 | Autonetworks Technologies, Ltd. | Anschlussverbinder und Verfahren zur Herstellung eines Anschlussverbinders |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AU2685292A (en) * | 1991-09-30 | 1993-05-03 | Olin Corporation | Silver alloys for electrical connector coatings |
| US5139890A (en) * | 1991-09-30 | 1992-08-18 | Olin Corporation | Silver-coated electrical components |
| JP3297861B2 (ja) * | 1998-06-29 | 2002-07-02 | 日本航空電子工業株式会社 | めっき材 |
| DE10224693A1 (de) * | 2002-06-04 | 2003-12-18 | Bosch Gmbh Robert | Verbundwerkstoff zur Herstellung einer elektrischen Kontaktfläche sowie Verfahren zur Erzeugung einer gleitfähigen und korrosionsarmen elektrischen Kontaktoberfläche |
| DE102005047843A1 (de) * | 2005-10-05 | 2007-04-12 | OTB Oberflächentechnik in Berlin GmbH & Co. | Passivierungs- und Schmiermittel für Gold-, Silber- und Kupferoberflächen und Verfahren zu seiner Anwendung |
| DE102006016276B3 (de) * | 2006-03-31 | 2007-07-12 | Siemens Ag | Verfahren zum Aufbringen von Lotpartikeln auf Kontaktflächen sowie hierfür geeignete Lotpartikel und Bauteile mit Kontaktflächen |
-
2016
- 2016-08-24 DE DE102016215879.1A patent/DE102016215879B3/de not_active Expired - Fee Related
-
2017
- 2017-08-10 EP EP17185677.6A patent/EP3288120B1/de active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20050233158A1 (en) * | 2001-07-27 | 2005-10-20 | Tour James M | Molecular electronic interconnects |
| US20110036621A1 (en) * | 2007-06-29 | 2011-02-17 | The Furukawa Electric Co., Ltd. | Metal material, method for producing the same, and electrical/electronic component using the same |
| DE112013006396T5 (de) * | 2013-01-10 | 2015-09-24 | Autonetworks Technologies, Ltd. | Anschlussverbinder und Verfahren zur Herstellung eines Anschlussverbinders |
| US20140273614A1 (en) * | 2013-03-18 | 2014-09-18 | International Business Machines Corporation | Electrical connectors with encapsulated corrosion inhibitor |
Also Published As
| Publication number | Publication date |
|---|---|
| EP3288120A1 (de) | 2018-02-28 |
| DE102016215879B3 (de) | 2018-02-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2491620A1 (de) | Lötfreie elektrische verbindung | |
| DE602005000624T2 (de) | Elektrischer Steckverbinder | |
| EP3066722A1 (de) | Elektrische verbindungsanordnung | |
| DE102008061186B4 (de) | Elektronische Kontaktverbindung und Verfahren zur Herstellung einer elektrischen Kontaktverbindung | |
| DE102014117410B4 (de) | Elektrisches Kontaktelement, Einpressstift, Buchse und Leadframe | |
| DE102006049901A1 (de) | Anordnung zur Verbindung eines Presssitzanschlusses mit einer Platine | |
| DE102008042824B4 (de) | Elektrischer Leiter und Verfahren zur Herstellung eines elektrischen Leiters | |
| DE112016002685T5 (de) | Anschlussstück und Verbinder | |
| DE102016215879B3 (de) | Steckkontakt, Verfahren zur Herstellung eines solchen sowie elektrisches Steckverbindersystem | |
| EP3685479B1 (de) | Litzenkontakt für ein elektrisches bauelement und verfahren zur herstellung eines litzenkontakts | |
| WO2013087268A1 (de) | Kontaktelement und verfahren zu seiner herstellung | |
| DE102010042526A1 (de) | Kontaktelement | |
| EP1363362B1 (de) | Umformen von Leiterenden eines Flachbandkabels | |
| EP1513964B1 (de) | Verbundwerkzeug zur herstellung einer elektrischen kontaktfläche sowie verfahren zur erzeugung einer gleitfähigen und korrosionsarmen elektrischen kontaktoberfläche | |
| WO2013174560A2 (de) | Zinnbeschichtung, zugehöriges kontaktelement und verfahren zum aufbringen einer zinnbeschichtung | |
| DE202013010545U1 (de) | Elektrisches Kontaktelement | |
| DE102013201944A1 (de) | Kabel mit Leitern mit elektrisch leitenden Teilchen | |
| DE102021100774A1 (de) | Elektrische Verbindungseinrichtung und Verfahren zu deren Herstellung | |
| DE102006025661A1 (de) | Kontaktklemme zum Anschließen eines Litzenleiters an einen relativ dünnen Anschlussstift | |
| DE102015214873A1 (de) | Stecker mit Medienbarriere und Verfahren zur Herstellung eines Steckers | |
| EP3270464B1 (de) | Verfahren zum anschliessen eines kontaktelements an einen elektrischen leiter | |
| DE102012220820A1 (de) | Elektrische Kontaktverbindung, insbesondere für ein Kraftfahrzeug | |
| BE1028912B1 (de) | Steckverbinder und Verfahren zur Herstellung eines Steckverbinders | |
| DE102023106169A1 (de) | Klemmverbinder und steckverbinder mit einem klemmverbinder | |
| WO2025131662A1 (de) | Verfahren zur herstellung eines steckverbinders |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180828 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R079 Ref document number: 502017000877 Country of ref document: DE Free format text: PREVIOUS MAIN CLASS: H01R0013030000 Ipc: C23C0022020000 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: H01R 13/04 20060101ALI20181019BHEP Ipc: H01R 13/03 20060101ALI20181019BHEP Ipc: C23C 22/02 20060101AFI20181019BHEP Ipc: H01R 43/16 20060101ALI20181019BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20181122 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: AT Ref legal event code: REF Ref document number: 1104668 Country of ref document: AT Kind code of ref document: T Effective date: 20190315 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502017000877 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20190306 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190606 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190606 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190607 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190706 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502017000877 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190706 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| 26N | No opposition filed |
Effective date: 20191209 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190810 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20190831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190810 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190831 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200831 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20170810 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20210810 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210810 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1104668 Country of ref document: AT Kind code of ref document: T Effective date: 20220810 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220810 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250829 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250821 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251021 Year of fee payment: 9 |