EP3107688B1 - Verfahren zum verfestigungsstrahlen einer rohrinnenwandung eines gekrümmten werkstücks mit einer werkstückbohrung sowie strahldüseneinheit und strahlkammersystem dafür - Google Patents
Verfahren zum verfestigungsstrahlen einer rohrinnenwandung eines gekrümmten werkstücks mit einer werkstückbohrung sowie strahldüseneinheit und strahlkammersystem dafür Download PDFInfo
- Publication number
- EP3107688B1 EP3107688B1 EP15715140.8A EP15715140A EP3107688B1 EP 3107688 B1 EP3107688 B1 EP 3107688B1 EP 15715140 A EP15715140 A EP 15715140A EP 3107688 B1 EP3107688 B1 EP 3107688B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- blasting
- workpiece
- agent supply
- blasting agent
- supporting element
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C3/00—Abrasive blasting machines or devices; Plants
- B24C3/32—Abrasive blasting machines or devices; Plants designed for abrasive blasting of particular work, e.g. the internal surfaces of cylinder blocks
- B24C3/325—Abrasive blasting machines or devices; Plants designed for abrasive blasting of particular work, e.g. the internal surfaces of cylinder blocks for internal surfaces, e.g. of tubes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C1/00—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods
- B24C1/10—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods for compacting surfaces, e.g. shot-peening
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C5/00—Devices or accessories for generating abrasive blasts
- B24C5/02—Blast guns, e.g. for generating high velocity abrasive fluid jets for cutting materials
- B24C5/04—Nozzles therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C7/00—Equipment for feeding abrasive material; Controlling the flowability, constitution, or other physical characteristics of abrasive blasts
- B24C7/0046—Equipment for feeding abrasive material; Controlling the flowability, constitution, or other physical characteristics of abrasive blasts the abrasive material being fed in a gaseous carrier
Definitions
- the invention relates to a method for shot peening a tube inner wall of a curved workpiece with a workpiece bore having the features of the preamble of claim 1 and a jet nozzle unit having the features of the preamble of claim 6. See, for example US 4,893,490 .
- mass can be saved in dynamically accelerated systems.
- the consolidation of the surfaces by means of shot peening leads to a significant increase in the load-bearing capacity compared to untreated pipes, especially when subjected to vibrations.
- the impact of the jet particles which are in particular small spherical bodies, leads to the hardening of the surfaces and to a reduction in the susceptibility to stress cracking.
- a method for shot peening pipes and a jet nozzle unit for this purpose are known from US Pat DE 35 27 923 A1 known. This treatment method has generally proven itself. The problem here, however, is that the blasting nozzle head only emits the blasting medium in one direction. It must therefore be rotated continuously in order to achieve a uniform solidification of the surface over the inner circumference. In coordination with the rotation, the feed must take place in order to really radiate the entire surface.
- Certain workpieces have curvatures, such as stabilizer tubes for the chassis of road and rail vehicles, or also of aircraft.
- a three-dimensional course of the pipe is often necessary in order to be able to bypass neighboring components and to be able to arrange the pipe at all in tight spaces.
- the JP 2012-179 696 A discloses a blasting nozzle with a flexible hose, which is seen in the conveying direction of the blasting medium in front of the blasting nozzle with the nozzle openings.
- the object of the present invention is therefore to improve a method and a jet nozzle unit of the type mentioned at the outset such that curved regions of a tube with a small diameter can be blasted uniformly from the inside with jet particles. This object is achieved by a method with the features of claim 1.
- a jet nozzle unit with the features of claim 6 represents a device suitable for carrying out the method.
- the diameter of the blasting agent supply hose can be made so small, and the associated blasting nozzle head can also be reduced in diameter to such an extent that the blasting nozzle head can be easily pushed through the curved area of the workpiece bore without jamming in it and without Bend out within the workpiece bore.
- This makes it possible to use a jet nozzle head which has a plurality of jet nozzle openings distributed over its circumference. It can either treat larger sectors at the same time, or there are even so many nozzle openings that the entire inner circumference is treated at the same time.
- the blasting nozzle head then only has to be pushed forwards or backwards by means of its blasting agent supply hose and the adjoining blasting agent supply pipe.
- the jet nozzle head is guided through a hole or through an otherwise shaped internal channel in the workpiece. So it does not have to be circular.
- the incircle diameter is relatively small so that it cannot be shot peened with conventional methods and devices can be.
- it is large enough to accommodate a small jet head.
- a certain air gap width between the blasting head and the inner wall must be against it so that the blasting agent can escape and be directed onto the wall at a sufficiently high speed in order to achieve the desired hardening effect.
- the shot peening treatment is made possible according to the invention with an incircle diameter of the workpiece bore of one inch (approx. 25 mm) and less.
- the smallest incircle diameter to be machined by the method according to the invention is approximately 12 mm to 16 mm
- a hydraulic, pneumatic or motor drive for the support element is possible.
- a feed unit between the support element and the bearing element which is simply formed by a spring, in particular a compression spring.
- the workpiece is then guided to the end of the support element and moves it slightly back relative to the bearing element. This also tensions the spring and generates a constant pressure force. After the workpiece has been removed, the spring pushes the support tube back into the starting position.
- the blasting agent supply hose 10 is connected to a rigid blasting agent supply pipe 12 towards the rear. This in turn ends in a clamping in the moving unit 50 and ends there with a suitable connecting piece 13 to which a conventional blasting agent supply hose can be connected.
- the unit consisting of blasting agent supply hose 10 and blasting agent supply pipe 12 is slidably mounted within the tubular support element 30.
- the position in Figure 1 corresponds to the working position in which the shot peening is carried out on the inner wall of the tube bore 201 of the workpiece 200, in that a suitable blasting agent, such as in particular small steel balls, is accelerated by means of compressed air and emerges laterally from the blasting nozzle head 20.
- the support element 30 together with the flexible blasting agent supply hose 10 stored therein has been pushed up to the mouth of the workpiece 200 via the feed unit.
- a funnel-shaped centering element 31 is provided in order to achieve a firm and precise contact of the support element 30 with the end of the workpiece and to hold it during the blasting.
- the support element 30 is in turn mounted in a bearing element 40, which is also tubular in the illustrated embodiment.
- the bearing element 40 in turn can be fastened in a working chamber wall 310, so that the workpiece 200 can be treated shielded within a working chamber and emerging blasting media can be collected.
- the end of the bearing element 40 protruding into the working chamber has a bellows 43 for sealing the gap between the support element 30 and the bearing element 40.
- the assemblies 20, 30, 40 which are displaceably guided one inside the other have various fixed stops 34, 35, 45, by means of which the displacement paths which are possible relative to one another are limited.
- the fixed stop 35 at the end of the support element 30 is designed as a cantilevered shoulder on the support element 30, so that the support element 30 can only be displaced with respect to the bearing element 40 until the fixed stop 35 bears against the bearing element 40.
- Figure 3 shows the jet nozzle unit 100 according to the invention and the workpiece 200 in the same position as in FIG Fig. 1 in an enlarged view.
- the bearing element 40 surrounds the other elements and has the bellows 43 for shielding on its side facing the workpiece 200.
- the support element 30 is slidably mounted therein.
- slide bearing elements 46, 47 are provided in the annular gap between the bearing element 40 and the support element 30 as a slide bearing and as a seal.
- Left slide bearing element 46 is fixed in the bearing element 40 by an annular disk screwed on at the end.
- the other bearing element 36 is fixed on the outer circumference of the support element 30 by a locking ring.
- the bearing element 36 also forms a fixed stop for a spring element 44, which in turn is fixed to a fixed stop 45 on the inner circumference of the bearing element 40.
- the bearing element 36, the compressed spring element 44 and the fixed stop 45 prevent the support element 30 from being pulled out of the bearing element 40 to the left.
- the last-mentioned elements serve as a feed unit in order to bring the support tube 30 into firm contact with the workpiece end 203 by means of the relaxed spring element 44 designed as a compression spring, and hold it there while the blasting process is running.
- the relaxed spring element 44 designed as a compression spring
- no driven actuator is therefore provided in order to carry out the relative movement between the bearing element 40 and the support element 30.
- the workpiece is moved toward the support element 30 via the spring element 44 as soon as the travel unit 50 no longer exerts a returning force.
- the support element 30 is centered automatically by means of the centering element 31 at its end.
- the path of the end of the workpiece before the start of the blasting treatment can be selected such that the workpiece 200 pushes the support element 30 slightly back relative to the bearing element 40 while compressing the spring element 44. Due to the spring force, a largely constant pressure force can be maintained during the following blasting process without additional drive. After the workpiece has been withdrawn, the spring element 44 springs back out completely and brings the support element 40 into its initial position.
- the outer circumference of the jet nozzle head 12 is positioned at a distance from the inner wall of the workpiece.
- the outer circumference is thus smaller than the inner diameter of the workpiece bore 201 in the workpiece 200 to be machined, and in fact so significantly smaller that an air gap remains between them, which makes it possible to move the support element 15 back and forth without this within the workpiece bore 201 jammed.
- the blasting agent supply hose 10 with the blasting head 20 has a small diameter so that it can be guided in the workpiece bore 201 without jamming and that it is guided by the support element 30 at the beginning of the blasting and then increasingly also by the workpiece itself.
- the length of the blasting agent supply hose 10 is also only selected such that it can be advanced to the end of the workpiece bore 201, as in FIGS Figures 1 and 3rd shown. This effectively prevents the blasting agent supply hose 10 from kinking.
- the rigid blasting agent feed pipe 12 which is also guided in the support element 30 and freely emerges from the rear of the latter.
- the support tube 12 has at least one annular centering element 13, which at the same time can also form a fixed stop element which bears against a fixed stop element 34 on the inside of the support element 30 at the end of the intended retraction path.
- Figure 4 shows parts of a working chamber system 300 with a working chamber 310 with a working chamber opening 313. An operator's desk can also be seen. For the sake of clarity, known assemblies for supplying the blasting agent to the blasting nozzle unit and for extracting the blasting agent and the dust from the working chamber and for processing the blasting agent for re-introducing the blasting agent into a closed circuit are not shown
- Swiveling doors 311, 312 are attached on both sides of the working chamber opening 313, the working chamber opening not being closed jointly by the doors 311, 312, but alternately by one or the other door 311, 312.
- Workpiece holders are attached to the inside of the door.
- a workpiece 200 is used in each case in a loading position.
- a blasting nozzle unit 100 is arranged in the interior of the working chamber 310 and provides a common bearing element 40 for four support elements 30 with blasting agent supply hose 10 and blasting nozzle head 20.
- the ends of the support elements 30 point in the direction of the working chamber opening 313.
- the blasting agent supply hoses 10 have been withdrawn relative to the support element 30 as far as in FIG Figure 2 shown.
- the jet nozzle head 20 lies completely within the support element 30. This is achieved by moving the travel unit 50.
- the centering funnel 31 is now completely free. As indicated by the block arrow on the right Figure 2 indicated the workpiece end 203 is now moved towards the centering funnel 31. This occurs in the final phase of closing one of the doors 311, 312 on the working chamber 310.
- the actual machining process can now be started.
- the moving unit 50 is moved towards the bearing element 40 and the support element 30.
- the blasting agent supply pipe 12 connected to this advances the blasting agent supply hose 10 and the blasting nozzle head 20.
- the abrasive is introduced and the treatment begins.
- the blasting is initiated by conveying a blasting agent through the blasting agent supply hose 10 to the blasting nozzle head 12 by means of compressed air. Large amounts of the abrasive are accelerated and hit the inside of the pipe. For example, an air pressure of 5 to 6 bar is used to achieve a flow of abrasive of approx. 1 kg / min.
- the blasting agent supply pipe 12 and the blasting agent supply hose 10 are then advanced at a constant speed over the moving unit 50 until the blasting nozzle head 20 reaches the position shown in FIG Figures 1 and 3rd each has reached the end position shown at the other end of the workpiece 200. Thereafter, the retraction of the jet nozzle head 20 begins. In this case, the abrasive can still be emitted in order to improve the treatment effect.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Coating Apparatus (AREA)
- Spray Control Apparatus (AREA)
- Grinding Of Cylindrical And Plane Surfaces (AREA)
- Nozzles (AREA)
- Automatic Assembly (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Verfestigungsstrahlen einer Rohrinnenwandung eines gekrümmten Werkstücks mit einer Werkstückbohrung mit den Merkmalen des Oberbegriffs des Anspruchs 1 und eine Strahldüseneinheit mit den Merkmalen des Oberbegriffs des Anspruchs 6. Siehe, zum Beispiel
US 4,893,490 . Durch die Wahl von Rohren anstelle von massiven Stäben kann in dynamisch beschleunigten Systemen Masse eingespart werden. Die Verfestigung der Oberflächen mittels Kugelstrahlen führt zu einer deutlichen Erhöhung der Tragfähigkeit gegenüber unbehandelten Rohren, insbesondere bei Schwingungsbeanspruchung. Der Aufprall der Strahlpartikel, bei denen es sich insbesondere um kleine kugelförmige Körper handelt, führt zur Verfestigung der Oberflächen und zur Herabsetzung der Spannungsrissanfälligkeit.
Ein Verfahren zum Kugelstrahlen von Rohren und eine Strahldüseneinheit dazu sind aus derDE 35 27 923 A1 bekannt. Dieses Behandlungsverfahren hat sich grundsätzlich bewährt. Problematisch ist hierbei jedoch, dass der Strahldüsenkopf das Strahlmittel nur in eine Richtung aussendet. Er muss daher ständig gedreht werden, um über den Innenumfang eine gleichmäßige Verfestigung der Oberfläche zu erreichen. In Abstimmung mit der Rotation muss der Vorschub erfolgen, um wirklich die gesamte Oberfläche zu strahlen. - Aus der
DE 199 22 265 B4 ist eine weitere um ihre Längsachse rotierbare Strahldüse bekannt. Diese wird durch eine Abdeckung geführt, welche den lichten Ringspalt zwischen der Strahldüse und einem Rohr mit entsprechend größerem Durchmesser abdeckt. - Bestimmte Werkstücke weisen Krümmungen auf, wie beispielsweise Stabilisatorrohre für Fahrgestelle von Straßen- und Schienenfahrzeuge, oder auch von Luftfahrzeugen. Oft ist ein dreidimensionaler Verlauf des Rohrs erforderlich, um benachbarte Bauteile umgehen zu können und bei engen Platzverhältnissen das Rohr überhaupt anordnen zu können.
- Bei der Kugelstrahlbehandlung von Rohren, die ohnehin einen kleinen Rohrdurchmesser, also von maximal 1 Zoll, besitzen und die dann noch stärkere Krümmungen enthalten, welche sich über einen Bogen von mehr als ca. 10° - 20° erstrecken und/oder bei denen der Krümmungsradius relativ klein ist, insbesondere weniger als das Zehnfache des Rohrinnendurchmessers beträgt, kann nicht mehr sicher nachvollzogen werden, ob eine gleichmäßige Behandlung der gesamten inneren Oberfläche erfolgt. Die Ausrichtung der Düsenöffnung beim Strahlen ist von außen nicht mehr sicher nachvollziehbar, weil beispielsweise der Strahlmittelzuführungsschlauch, an dessen Ende die Strahldüse angeordnet ist, tordiert wird. Möglicherweise strahlt also die Düse nur linear in einem begrenzten Innenumfangsbereich.
- Wird die bekannte Strahldüseneinheit in einen solchen Krümmungsbereich bei engen Rohrbohrungen eingeschoben, besteht zudem die Gefahr, dass sie dort verklemmt und nur noch punktuell wirkt, und gegebenenfalls auch gar nicht mehr durch den gesamten Krümmungsbereich hindurch geschoben werden kann.
- Die
JP 2012-179 696 A - Nach
DE 10 2011 005 762 A1 ist eine Strahlkabine mit zwei Türen bekannt, die wechselweise zum Verschließen der Kammer dienen. An der Innentüre sind jeweils Vorrichtungen zur Aufnahme von Werkstücken vorgesehen. Die Aufgabe der vorliegenden Erfindung ist es somit, ein Verfahren und eine Strahldüseneinheit der eingangs genannten Art jeweils so zu verbessern, dass gekrümmte Bereiche eines Rohres mit kleinem Durchmesser gleichmäßig von innen mit Strahlpartikeln gestrahlt werden können.
Diese Aufgabe wird durch ein Verfahren mit den Merkmalen des Anspruchs 1 gelöst. - Eine Strahldüseneinheit mit den Merkmalen des Anspruchs 6 stellt eine zur Durchführung des Verfahrens geeignete Vorrichtung dar.
Durch die Führung des Strahlmittelzuführungsschlauchs in einem Stützelement kann der Strahlmittelzuführungsschlauch im Durchmesser so klein ausgebildet sein, und auch der zugehörige Strahldüsenkopf kann im Durchmesser soweit reduziert sein, dass der Strahldüsenkopf problemlos durch den Krümmungsbereich der Werkstückbohrung hindurchgeschoben werden kann, ohne darin zu verklemmen und ohne beim Vorschieben innerhalb der Werkstückbohrung auszuknicken. Hierdurch ist es möglich, einen Strahldüsenkopf zu verwenden, der über seinen Umfang verteilt mehrere Strahldüsenöffnungen aufweist. Es können damit entweder größere Sektoren zugleich behandelt werden, oder es sind sogar so viele Düsenöffnungen vorhanden, dass der gesamte Innenumfang zugleich behandelt wird. Der Strahldüsenkopf muss dann nur noch mittels seines Strahlmittelzuführungsschlauchs und des sich anschließenden Strahlmittelzuführungsrohrs vor- oder zurückgeschoben werden.
Der Strahldüsenkopf wird durch eine Bohrung oder durch einen sonstwie geformten, innen liegenden Kanal im Werkstück geführt. Dieser muss also nicht kreisförmig sein. Der Inkreisdurchmesser ist relativ klein, so dass er mit herkömmlichen Verfahren und Vorrichtungen nicht durch Shot-Peening bearbeitet werden kann. Andererseits ist er groß genug, um einen kleinen Strahlkopf aufzunehmen. Dabei muss eine bestimmte Luftspaltbreite zwischen Strahlkopf und Innenwandung gegen sein, damit das Strahlmittel austreten und mit ausreichend hoher Geschwindigkeit auf die Wandung gelenkt werden kann, um den gewünschten Verfestigungseffekt erzielen zu können. Ermöglicht wird nach der Erfindung die Shot-Peening-Behandlung bei einem Inkreisdurchmesser der Werkstückbohrung von einem Zoll (ca. 25 mm) und weniger. Der kleinste nach dem erfindungsgemäßen Verfahren zu bearbeitende Inkreisdurchmesser liegt bei etwa 12 mm bis 16 mm - Um der Gefahr des Verklemmens zu begegnen, ist insbesondere vorgesehen, einen relativ kurzen Strahldüsenkopf zu verwenden, um so auch enge Kurvenradien überwinden zu können. Bei einem Innendurchmesser des Rohrbogens von 16 mm beispielsweise ist ein Strahldüsenkopf mit einer Länge von nur etwa 12 mm vorgesehen.
- Ein hydraulischer, pneumatischer oder motorischer Antrieb für das Stützelement ist zwar möglich. Vorteilhaft ist jedoch, zwischen dem Stützelement und dem Lagerelement eine Vorschubeinheit vorzusehen, die einfach durch eine Feder, insbesondere eine Druckfeder gebildet ist. Das Werkstück wird dann an das Ende des Stützelements geführt und bewegt dieses etwas gegenüber dem Lagerelement zurück. Damit wird auch die Feder gespannt und eine konstante Andruckkraft erzeugt. Nach dem Abziehen des Werkstücks schiebt die Feder das Stützrohr in die Ausgangsstellung zurück.
- Das erfindungsgemäße Verfahren zum Verfestigungsstrahlen sowie eine vorteilhafte Strahldüseneinheit dafür werden nachfolgend anhand eines Ausführungsbeispiels der erfindungsgemäßen Strahldüseneinheit mit Bezug auf die Zeichnung näher erläutert, wobei auch weitere vorteilhafte Ausgestaltungen der Erfindung beschrieben werden. Die Figuren zeigen:
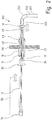
- Fig. 1
- eine Strahldüseneinheit in Arbeitsstellung im Schnitt;
- Fig. 2
- eine Strahldüseneinheit in Ladestellung im Schnitt
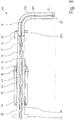
- Fig. 3
- eine Strahldüseneinheit in Arbeitsstellung in vergrößerter Schnittdarstellung;
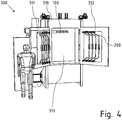
- Fig. 4
- eine Arbeitskammer in Ladestellung in perspektivischer Ansicht und
- Fig. 5
- eine Arbeitskammer in Arbeitsstellung in perspektivischer Ansicht.
-
Figur 1 zeigt rechts ein Werkstück 200 wie beispielsweise ein Stabilisatorelement eines Kraftfahrzeug-Fahrgestells im Bereich einer Krümmung 202. Es besitzt wenigstens eine innere Bohrung 201. Daneben ist inFigur 1 eine Strahldüseneinheit 100 im Schnitt dargestellt, die die folgenden wesentlichen Baugruppen umfasst: - einen flexiblen Strahlmittelzuführungsschlauch 10 mit einem Strahldüsenkopf 20;
- ein Stützelement 30, in welchem der Strahlmittelzuführungsschlauch 10 geführt ist;
- ein ortsfestes Lagerelement 40, in welchem das Stützelement 30 verschiebbar geführt ist ;
- eine Vorschubeinheit zum Anlegen des Stützelements 30 an das Ende 203 des zu bearbeitenden Werkstückes 200 sowie
- eine Verfahreinheit 50 zum Verschieben des Strahlmittelzuführungsschlauchs 10 und des Strahldüsenkopfes 20 gegenüber dem zu bearbeitenden Werkstück 200.
- Bei der Erfindung ist der Strahlmittelzuführungsschlauch 10 nach hinten hin mit einem starren Strahlmittelzuführungsrohr 12 verbunden. Dieses wiederum endet in einer Einspannung in der Verfahreinheit 50 und schließt dort mit einem geeigneten Anschlussstück 13 ab, an das ein herkömmlicher Strahlmittelzuführungsschlauch anschließbar ist. Die Einheit aus Strahlmittelzuführungsschlauch 10 und Strahlmittelzuführungsrohr 12 ist innerhalb des rohrförmigen Stützelements 30 verschiebbar gelagert.
- Die Stellung in
Figur 1 entspricht der Arbeitsstellung, in welcher das Shot-Peening an der Innenwandung der Rohrbohrung 201 des Werkstücks 200 ausgeführt wird, indem ein geeignetes Strahlmittel, wie insbesondere kleine Stahlkugeln, über Druckluft beschleunigt wird und seitlich aus dem Strahldüsenkopf 20 austritt.
Das Stützelement 30 mitsamt des darin gelagerten flexiblen Strahlmittelzuführungsschlauchs 10 ist über die Vorschubeinheit bis an die Mündung des Werkstücks 200 herangeschoben worden. Ein trichterförmiges Zentrierelement 31 ist vorgesehen, um eine feste und präzise Anlage des Stützelements 30 an das Werkstückende zu erreichen und während des Strahlens zu halten. Das Stützelement 30 ist seinerseits wiederum in einem Lagerelement 40 gelagert, das beim dargestellten Ausführungsbeispiel ebenfalls rohrförmig ist. Das Lagerelement 40 seinerseits kann in einer Arbeitskammerwand 310 befestigt sein, so dass das Werkstück 200 abgeschirmt innerhalb einer Arbeitskammer behandelt werden kann und austretendes Strahlmittel aufgefangen werden kann. Das in die Arbeitskammer hinein ragende Ende des Lagerelements 40 besitzt einen Faltenbalg 43 zur Abdichtung des Spaltes zwischen dem Stützelement 30 und dem Lagerelement 40.
Die verschieblich ineinander geführten Baugruppen 20, 30, 40 besitzen verschiedene Festanschläge 34, 35, 45, über die die relativ zueinander möglichen Verschiebewege begrenzt werden. Der Festanschlag 35 am Ende des Stützelements 30 ist als überkragender Absatz am Stützelement 30 ausgebildet, so dass das Stützelement 30 nur gegenüber dem Lagerelement 40 verschoben werden kann, bis der Festanschlag 35 am Lagerelement 40 anliegt.Figur 3 zeigt die erfindungsgemäße Strahldüseneinheit 100 und das Werkstück 200 in derselben Stellung wie inFig. 1 in einer vergrößerten Darstellung.
Das Lagerelement 40 umgibt die anderen Elemente und besitzt an seiner dem Werkstück 200 zugewandten Seite den Faltenbalg 43 zur Abschirmung. Darin ist das Stützelement 30 verschiebbar gelagert. Zugleich als Gleitlager und als Abdichtung sind Gleitlagerelemente 46, 47 im Ringspalt zwischen dem Lagerelement 40 und dem Stützelement 30 vorgesehen. Dabei ist das inFig. 2 linke Gleitlagerelement 46 durch eine endseitig angeschraubte Ringscheibe im Lagerelement 40 festgelegt. Das andere Lagerelement 36 ist durch einen Sicherungsring am Außenumfang des Stützelements 30 festgelegt. Das Lagerelement 36 bildet zugleich einen Festanschlag für ein Federelement 44, welches wiederum an einem Festanschlag 45 am Innenumfang des Lagerelements 40 festgelegt ist. Über das Lagerelement 36, das gestauchte Federelement 44 und den Festanschlag 45 wird verhindert, das Stützelement 30 nach links aus dem Lagerelement 40 heraus zu ziehen. - Insbesondere dienen die zuletzt genannten Elemente jedoch als Vorschubeinheit, um das Stützrohr 30 mittels des entspannten, als Druckfeder ausgebildeten Federelements 44 in feste Anlage am Werkstückende 203 zu bringen und dort halten, während der Strahlvorgang läuft. Bei dem dargestellten Ausführungsbeispiel der Strahldüseneinheit 100 ist somit kein angetriebener Aktor vorgesehen, um die Relativbewegung zwischen dem Lagerelement 40 und dem Stützelement 30 vorzunehmen. Vielmehr wird das Werkstück über das Federelement 44 auf das Stützelement 30 zubewegt, sobald die Verfahreinheit 50 keine rückholende Kraft mehr ausübt. Das Stützelement 30 zentriert sich mittels des Zentrierelements 31 an seinem Ende selbsttätig.
- Der Weg des Werkstückendes vor Beginn der Strahlbehandlung kann so gewählt werden, dass das Werkstück 200 unter Stauchung des Federelements 44 das Stützelement 30 etwas gegenüber dem Lagerelement 40 zurückschiebt. Durch die Federkraft kann ohne zusätzlichen Antrieb eine weitgehende konstante Andruckkraft während des folgenden Strahlvorgangs beibehalten werden. Nach dem Zurückziehen des Werkstücks federt das Federelement 44 wieder vollständig aus und bringt das Stützelement 40 in seine Ausgangslage.
- Der Außenumfang des Strahldüsenkopfes 12 ist mit einem Abstand gegenüber der Werkstückinnenwandung positioniert. Der Außenumfang ist also kleiner als der Innendurchmesser der Werkstückbohrung 201 in dem zu bearbeitenden Werkstück 200, und zwar so deutlich kleiner, dass dazwischen ein Luftspalt verbleibt, der es ermöglicht, das Stützelement 15 vor und zurück zu bewegen, ohne dass dieses innerhalb der Werkstückbohrung 201 verklemmt.
- Erfindungswesentlich ist, dass der Strahlmittelzuführungsschlauch 10 mit dem Strahlkopf 20 einen kleinen Durchmesser hat, so dass er in der Werkstückbohrung 201 geführt werden kann, ohne zu verklemmen und dass er zu Beginn des Strahlens von dem Stützelement 30 geführt wird und dann zunehmend auch von dem Werkstück selbst. Die Länge des Strahlmittelzuführungsschlauchs 10 wird auch nur so gewählt, dass er bis zum Ende der Werkstückbohrung 201 vorgeschoben werden kann, wie in den
Figuren 1 und3 gezeigt. Damit wird ein Ausknicken des Strahlmittelzuführungsschlauchs 10 wirksam verhindert. - Die übrigen Bereiche der Länge in der Strahlmittelzuführung werden durch das starre Strahlmittelzuführungsrohr 12 gebildet, das ebenfalls in dem Stützelement 30 geführt ist und hinten frei aus diesem heraustritt. Zur zentrierten Führung innerhalb des Stützelements 30 besitzt das Stützrohr 12 wenigstens ein ringförmiges Zentrierelement 13, das zugleich auch ein Festanschlagelement bilden kann, welches am Ende des vorgesehenen Rückzugsweges an einem Festanschlagelement 34 an der Innenseite des Stützelements 30 anliegt.
- Hinsichtlich des Zentrierelements 31 am Stützelement 30 ist in
Figur 3 erkennbar, dass dieses so ausgebildet ist, dass das Werkstückende 203 am Ende des trichterförmigen Abschnitts in einer Vertiefung liegt, deren Form und Größe exakt mit dem Außenumfang des Werkstückendes 203 übereinstimmt. Zugleich geht die Werkstückbohrung bündig in die Bohrung im Zentrierelement 30 über, wobei bündig im Sinne der Erfindung nicht nur den stufenlosen Übergang bei gleichen Innendurchmessern sondern auch eine kontinuierlichen, versatzfreien Übergang mit kegelförmigen Übergängen bezeichnet. Zweck ist es, Durchmessersprünge zu vermeiden, an denen insbesondere bei der Rückzugsbewegung der Strahldüsenkopf hängen bleiben könnte. - Das Verfahren zum Verfestigungsstrahlen einer Rohrinnenwandung eines gekrümmten Werkstücks 200 mit einer Werkstückbohrung 201wird nachfolgend anhand der Figuren erläutert.
-
Figur 4 zeigt Teile eines Arbeitskammersystems 300 mit einer Arbeitskammer 310 mit einer Arbeitskammeröffnung 313. Zu sehen ist noch ein Bedienerpult. Nicht dargestellt sind der Übersichtlichkeit halber bekannte Baugruppen für die Zuführung des Strahlmittels zu der Strahldüseneinheit sowie zur Absaugung des Strahlmittels und des Staubs aus der Arbeitskammer und zur Aufbereitung des Strahlmittels zwecks erneuter Einschleusung des Strahlmittels in einem geschlossen Kreislauf - Beidseits der Arbeitskammeröffnung 313 sind schwenkbare Türen 311, 312 angebracht, wobei die Arbeitskammeröffnung nicht durch die Türen 311, 312 gemeinsamen verschlossen wird, sondern abwechselnd durch die eine oder die andere Tür 311, 312. An der Türinnenseite sind Werkstückhalterungen angebracht.
- Darin wird in einer Ladestellung jeweils ein Werkstück 200 eingesetzt. Im Inneren der Arbeitskammer 310 ist eine Strahldüseneinheit 100 angeordnet, die ein gemeinsames Lagerelement 40 für vier Stützelemente 30 mit Strahlmittelzuführungsschlauch 10 und Strahldüsenkopf 20 vorsieht. Die Enden der Stützelemente 30 weisen in Richtung der Arbeitskammeröffnung 313. Die Strahlmittelzuführungsschläuche 10 sind soweit gegenüber dem Stützelement 30 zurückgezogen worden, wie in
Figur 2 gezeigt. Dabei liegt der Strahldüsenkopf 20 vollständig innerhalb des Stützelements 30. Dies wird durch eine Bewegung der Verfahreinheit 50 erreicht. - Der Zentriertrichter 31 ist nun vollständig frei. Wie durch den Blockpfeil rechts in
Figur 2 angedeutet wird nun das Werkstückende 203 auf den Zentriertrichter 31 zubewegt. Dies geschieht in der Endphase der Schließung einer der Türen 311, 312 an der Arbeitskammer 310. - In
Figur 5 ist die linke Tür 311 vollständig geschlossen. Die rechte Tür hingegen ist frei und kann an ihren Werkstückhalterungen bestückt werden. Im Inneren der Arbeitskammer liegt nun die Stellung der Werkstückenden 203 gegenüber den Strahldüseneinheiten 100 vor, die in denFiguren 1 und3 gezeigt ist: das Werkstückende 203 liegt in Berührung mit dem Zentriertrichterelement 31 am Stützelement 30 an. Das Stützelement 30 ist gegenüber dem Lagerelement 40 zurückgeschoben, was insbesondere an den unterschiedlichen Stellungen des Bundes 35 inFigur 1 gegenüber der vorherigen Stellung gemäßFigur 2 sichtbar wird. Das Federelement 44 ist etwas gestaucht. - Es kann nun der eigentliche Bearbeitungsvorgang begonnen werden. Dazu wird die Verfahreinheit 50 auf das Lagerelement 40 und das Stützelement 30 zu bewegt. Das damit verbundene Strahlmittelzuführungsrohr 12 schiebt den Strahlmittelzuführungsschlauch 10 und den Strahldüsenkopf 20 vor. Sobald das Werkstückende 203 erreicht ist, wir das Strahlmittel eingeleitet und die Behandlung beginnt.
- Das Strahlen wird durch Fördern eines Strahlmittels durch den Strahlmittelzuführungsschlauch 10 zum Strahldüsenkopf 12 mittels Druckluft eingeleitet. Große Mengen des Strahlmittels werden beschleunigt und prallen auf die Rohrinnenwandung auf. Beispielsweise wird ein Luftdruck von 5 bis 6 bar eingesetzt, um einen Durchfluss an Strahlmittel von ca. 1 kg/min zu erreichen.
- Das Strahlmittelzuführungsrohr 12 und der Strahlmittelzuführungsschlauch 10 werden dann mit konstanter Geschwindigkeit über die Verfahreinheit 50 weiter vorgeschoben, bis der Strahldüsenkopf 20 die in den
Figuren 1 und3 jeweils gezeigte Endstellung am anderen Ende des Werkstücks 200 erreicht hat. Danach beginnt der Rückzug des Strahldüsenkopfes 20. Dabei kann weiterhin Strahlmittel ausgestrahlt werden, um den Behandlungseffekt zu verbessern. - Sobald der Strahldüsenkopf 20 wieder das Werkstückende 203 erreicht hat, wird die Strahlmittelzufuhr unterbrochen und der Strahldüsenkopf 20 wird soweit zurückgezogen, wie in
Figur 2 gezeigt. Durch Öffnen der Tür 311 rückt das Werkstück 20 von dem Stützrohr 30 ab, welches durch die Feder 44 in seine Ausgangslage zurückbewegt wird. - Durch Schließen der anderen, rechten Tür 312, an der zwischenzeitlich neue Werkstücke aufgespannt wurden, kann der beschriebene Vorgang sogleich wiederholt werden, während die nun die bereits behandelten Werkstücke von der frei stehenden Tür abgenommen werden können
Claims (15)
- Verfahren zum Verfestigungsstrahlen einer Rohrinnenwandung eines gekrümmten Werkstücks (200) mit einer Werkstückbohrung (201), mit wenigstens folgenden Schritten:a) Bereitstellen einer Strahldüseneinheit (100), die einen mit einem flexiblen Strahlmittelzuführungsschlauch (10) verbundenen Strahldüsenkopf (20) aufweist, welcher mehrere über den Umfang verteilte Düsenöffnungen (21) besitzt und welcher mit seinem Außenumfang einen Abstand gegenüber der Werkstückinnenwandung zur Ausbildung eines Luftspalts wahrt,b) Strahlen durch Fördern eines Strahlmittels durch den Strahlmittelzuführungsschlauch (10) zum Strahldüsenkopf (20) mittels Druckluft und Ausstrahlen des Strahlmittels auf die Werkstückinnenwandung;c) wobei zumindest ein zu dem Strahldüsenkopf (20) benachbarter Endbereich des Strahlmittelzuführungsschlauchs (10) durch ein Stützelement (30) hindurchgeführt wird;d) wobei das Stützelement (30) an ein Werkstückende (203) oder das Werkstückende (203) an das Stützelement (30) angelegt wird;e) wobei der Strahlmittelzuführungsschlauch (10) mitsamt des Strahldüsenkopfes (20) in die Werkstückbohrung (201) eingeführt wird und entlang einer Strahlbehandlungsstrecke innerhalb der Werkstückbohrung (201) vorgeschoben und anschließend wieder in das Stützelement (30) zurückgezogen wird, wobei das Strahlmittel während der Vorwärtsbewegung und/oder während der Rückzugsbewegung durch die Düsenöffnungen (21) abgegeben wird; undf) wobei das Stützelement (30) von dem Werkstückende (203) zurückgezogen wird oder das Werkstückende (203) von dem Stützelement (30) zurückgezogen wird;dadurch gekennzeichnet, dass der Strahlmittelzuführungsschlauch (10) an seinem von dem Strahldüsenkopf (20) abgewandten Ende mit einem starren Strahlmittelzuführungsrohr (12) verbunden ist und wobei die Einheit aus Strahlmittelzuführungsschlauch (10) und Strahlmittelzuführungsrohr (12) innerhalb des Stützelements (30) verschiebbar geführt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass der Strahlmittelzuführungsschlauch (10) und/oder das Strahlmittelzuführungsrohr (12) bis gegen einen Festanschlag (34) im Stützelement (30) zurückgezogen werden.
- Verfahren nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, dass das Stützelement (30) in einem ortsfesten Lagerelement (40) geführt und mittels eines Federelements (44) an das Ende des Werkstückes (200) angelegt wird.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass beim Anlegen des Stützelements (30) an das Ende des Werkstückes (200) die Bohrung des Stützelements (30) mit der Werkstückbohrung (201) fluchtet.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die Strahldüseneinheit (100) in einer Arbeitskammer (310) verwendet wird, welche zwei Türen (311, 312) besitzt, wobei über jede der Türen (311, 312) allein eine Arbeitskammeröffnung wechselweise verschließbar ist, und wobei an der Innenseite der Türen (311, 312) die Werkstücke (200) aufgenommen werden.
- Strahldüseneinheit (100) zur Durchführung des Verfahrens nach wenigstens einem der vorhergehenden Ansprüche, mit wenigstens:- einem flexiblen Strahlmittelzuführungsschlauch (10)- einem mit dem Strahlmittelzuführungsschlauch (10) verbundenen Strahldüsenkopf (20), welcher mehrere über den Umfang verteilte Düsenöffnungen (21) aufweist, wobei der Außenumfang des Strahldüsenkopfes (21) kleiner ist als der Innendurchmesser der Werkstückbohrung (201) in einem zu bearbeitenden Werkstück (200);- einem Stützelement (30), in welchem der Strahlmittelzuführungsschlauch (10) geführt ist; und- einem ortsfesten Lagerelement (40), in welchem das Stützelement (30) verschiebbar geführt ist.dadurch gekennzeichnet,
dass der Strahlmittelzuführungsschlauch (10) an seinem von dem Strahldüsenkopf (20) abgewandten Ende mit einem starren Strahlmittelzuführungsrohr (12) verbunden ist, wobei die Einheit aus Strahlmittelzuführungsschlauch (10) und Strahlmittelzuführungsrohr (12) innerhalb des Stützelements (30) verschiebbar gelagert ist. - Strahldüseneinheit (100) nach Anspruch 6, dadurch gekennzeichnet, dass außen am Strahlmittelzuführungsschlauch (10) und/oder an dem Strahlmittelzuführungsrohr (12) wenigstens ein Zentrierelement (13) zur Zentrierung gegenüber dem Stützelement (30) ausgebildet oder angebracht ist.
- Strahldüseneinheit (100) nach Anspruch 6 oder 7, dadurch gekennzeichnet, dass innen am Stützelement (30) wenigstens ein Zentrierelement oder ein Festanschlagelement (34) zur Zentrierung des innen geführten Strahlmittelzuführungsschlauchs (10) und/oder des Strahlmittelzuführungsrohrs(12) und zur Wegbegrenzung ausgebildet oder angebracht ist.
- Strahldüseneinheit (100) nach wenigstens einem der vorhergehenden Ansprüche 6 bis 8, dadurch gekennzeichnet, dass in dem Lagerelement (40) ein Anschlag (45) für ein Federelement (44) ausgebildet ist, welches Federelement (44) zudem direkt oder indirekt an einem Festanschlag (34) an dem Stützelement (30) abgestützt ist.
- Strahldüseneinheit (100) nach wenigstens einem der Ansprüche 6 bis 9, dadurch gekennzeichnet, dass das Stützelement (30) über zwei Gleitlagerelemente (36, 46) in dem Lagerelement (40) gelagert ist.
- Strahldüseneinheit (100) nach wenigstens einem der Ansprüche 6 bis 10, dadurch gekennzeichnet, dass das Stützelement (30) an seiner einen Mündung mit einem Zentrierelement (31) zur Aufnahme des Werkstücks (200) versehen ist.
- Strahldüseneinheit (100) nach Anspruch 11, dadurch gekennzeichnet, dass die Werkstückinnenwandung (201) des zu bearbeitenden Werkstücks (200) bündig in die Innenwandung des Zentrierelements (31) übergeht.
- Strahldüseneinheit (100) nach wenigstens einem der vorhergehenden Ansprüche 6 bis 12, gekennzeichnet durch eine Verfahreinheit (50) zum Verfahren des von dem Strahldüsenkopf (20) abgewandten Endes des Strahlmittelzuführungsschlauches (10) bzw. des sich daran anschließenden Strahlmittelzuführungsrohr (12) gegenüber dem zu bearbeitenden Werkstück (200).
- Strahlkammersystem (300) mit wenigstens:- einer Arbeitskammer (310) mit einer Arbeitskammeröffnung (313), die mit wenigstens einer Tür (311, 312) verschließbar ist;- einer Strahlmittelzuführungseinheit, welche das Strahlmittel zu wenigstens einer innerhalb der Arbeitskammer (310) angeordneten Strahldüseneinheit (100) nach wenigstens einem der vorhergehenden Ansprüche 6 bis 13 führt;dadurch gekennzeichnet,- dass an der dem Arbeitskammerinnenraum zugewandten Türinnenseite wenigstens eine Werkstückhalterung für ein Werkstück (200) angeordnet ist und wobei das Werkstück derart in der Werkstückhalterung ausgerichtet ist, dass das Werkstückende bei geschlossener Tür (311, 312) in den Arbeitskammerinnenraum weist,- dass die Mündung des Stützelements (30) der Strahldüseneinheit (100) in Richtung der Arbeitskammeröffnung (313) weist- und dass beim Schließen einer der Türen (311, 312) das dort gehalterte Werkstück mit seinem Werkstückende (203) bis vor oder bis an die Mündung des Stützelements (30) geführt wird.
- Strahlkammersystem (300) nach Anspruch 14, dadurch gekennzeichnet, dass die Arbeitskammer (300) zwei mit jeweils wenigstens einer Werkstückhalterung an der Türinnenseite ausgestattete Türen (311, 312) aufweist, die beidseits einer Arbeitskammeröffnung angeordnet sind, wobei die Arbeitskammeröffnung (313) durch je eine der Türen (311, 312) verschließbar ist.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PL15715140T PL3107688T3 (pl) | 2014-02-19 | 2015-02-19 | Sposób śrutowania wewnętrznej ścianki rury zakrzywionego detalu z otworem detalu oraz zespół dyszy strumieniowej i system komory strumieniowej do niego |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102014102147.9A DE102014102147B4 (de) | 2014-02-19 | 2014-02-19 | Verfahren zum Verfestigungsstrahlen einer Rohrinnenwandung eines gekrümmtenWerkstücks mit einer Werkstückbohrung sowie Strahldüseneinheitund Arbeitskammersystem dafür |
| PCT/DE2015/100068 WO2015124147A1 (de) | 2014-02-19 | 2015-02-19 | Verfahren zum verfestigungsstrahlen einer rohrinnenwandung eines gekrümmten werkstücks mit einer werkstückbohrung sowie strahldüseneinheit und strahlkammersystem dafür |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3107688A1 EP3107688A1 (de) | 2016-12-28 |
| EP3107688B1 true EP3107688B1 (de) | 2020-05-06 |
Family
ID=52823408
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP15715140.8A Active EP3107688B1 (de) | 2014-02-19 | 2015-02-19 | Verfahren zum verfestigungsstrahlen einer rohrinnenwandung eines gekrümmten werkstücks mit einer werkstückbohrung sowie strahldüseneinheit und strahlkammersystem dafür |
Country Status (10)
| Country | Link |
|---|---|
| US (1) | US11059146B2 (de) |
| EP (1) | EP3107688B1 (de) |
| CN (1) | CN106102999B (de) |
| DE (1) | DE102014102147B4 (de) |
| ES (1) | ES2809492T3 (de) |
| HU (1) | HUE050262T2 (de) |
| MX (1) | MX369918B (de) |
| PL (1) | PL3107688T3 (de) |
| RU (1) | RU2690555C2 (de) |
| WO (1) | WO2015124147A1 (de) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102014102147B4 (de) * | 2014-02-19 | 2017-03-09 | Wheelabrator Group Gmbh | Verfahren zum Verfestigungsstrahlen einer Rohrinnenwandung eines gekrümmtenWerkstücks mit einer Werkstückbohrung sowie Strahldüseneinheitund Arbeitskammersystem dafür |
| JP6798145B2 (ja) * | 2016-05-23 | 2020-12-09 | 中国電力株式会社 | 竪型ミル用清掃具 |
| CN107617981B (zh) * | 2017-10-11 | 2019-03-01 | 中国航发北京航空材料研究院 | 一种喷丸强化大长径比盲孔的喷枪和强化方法 |
| JP7211093B2 (ja) * | 2019-01-17 | 2023-01-24 | 新東工業株式会社 | 鋳砂落とし方法および装置 |
| CN110666702B (zh) * | 2019-11-14 | 2021-06-22 | 佛山市泓天金属制品有限公司 | 一种金属表面喷丸硬化处理装置 |
| CN110802523B (zh) * | 2019-11-14 | 2021-08-31 | 常州优越喷丸加工有限公司 | 一种金属表面喷丸硬化方法 |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| IN166218B (de) * | 1984-11-09 | 1990-03-31 | Framatome & Cie | |
| DE3527923A1 (de) * | 1985-08-03 | 1987-02-12 | Baiker Ag | Verfahren und vorrichtung zum verfestigen der wandung einer bohrung durch kugelstrahlen |
| FR2612291B1 (fr) * | 1987-03-13 | 1992-05-07 | Framatome Sa | Dispositif et procede de controle de l'efficacite du martelage par des particules, de la surface interieure d'un tube de generateur de vapeur |
| JPH0639718A (ja) * | 1992-03-13 | 1994-02-15 | Westinghouse Electric Corp <We> | 蒸気発生器の細管の連続ショットピーニング方法及び装置 |
| FR2698576B1 (fr) * | 1992-11-30 | 1995-02-17 | Framatome Sa | Procédé et dispositif de réparation d'une zone défectueuse de la paroi d'une pièce métallique et en particulier d'une pièce tubulaire. |
| US5307661A (en) * | 1993-04-27 | 1994-05-03 | Westinghouse Electric Corp. | System and method for shot peening reactor vessel penetrations |
| JP3674306B2 (ja) * | 1998-05-08 | 2005-07-20 | スズキ株式会社 | 円筒内面のブラスト方法 |
| DE10132451A1 (de) * | 2001-07-04 | 2003-01-30 | Bosch Gmbh Robert | Vorrichtung zum Abtragen von einem im Inneren eines Werkstücks angeordneten Material |
| CN1986161A (zh) * | 2005-12-23 | 2007-06-27 | 上海汽车股份有限公司中国弹簧厂 | 空心稳定杆的内壁喷丸方法 |
| CN201082519Y (zh) * | 2007-04-13 | 2008-07-09 | 大庆石油管理局 | 中小口径长距离管道内喷砂装置 |
| US8448880B2 (en) * | 2007-09-18 | 2013-05-28 | Flow International Corporation | Apparatus and process for formation of laterally directed fluid jets |
| WO2009119540A1 (ja) * | 2008-03-26 | 2009-10-01 | 住友金属工業株式会社 | スケール除去方法およびスケール除去装置 |
| JP2012179696A (ja) * | 2011-03-02 | 2012-09-20 | Tokyo Electric Power Co Inc:The | ブラスト装置用ノズルおよび表面処理方法 |
| DE102011005762A1 (de) * | 2011-03-18 | 2012-09-20 | AGTOS Gesellschaft für technische Oberflächensysteme mbH | Strahlanlage mit einer Strahlkabine |
| DE102014102147B4 (de) * | 2014-02-19 | 2017-03-09 | Wheelabrator Group Gmbh | Verfahren zum Verfestigungsstrahlen einer Rohrinnenwandung eines gekrümmtenWerkstücks mit einer Werkstückbohrung sowie Strahldüseneinheitund Arbeitskammersystem dafür |
-
2014
- 2014-02-19 DE DE102014102147.9A patent/DE102014102147B4/de active Active
-
2015
- 2015-02-19 PL PL15715140T patent/PL3107688T3/pl unknown
- 2015-02-19 MX MX2016010686A patent/MX369918B/es active IP Right Grant
- 2015-02-19 WO PCT/DE2015/100068 patent/WO2015124147A1/de not_active Ceased
- 2015-02-19 HU HUE15715140A patent/HUE050262T2/hu unknown
- 2015-02-19 RU RU2016136983A patent/RU2690555C2/ru active
- 2015-02-19 CN CN201580012905.3A patent/CN106102999B/zh active Active
- 2015-02-19 ES ES15715140T patent/ES2809492T3/es active Active
- 2015-02-19 EP EP15715140.8A patent/EP3107688B1/de active Active
- 2015-02-19 US US15/119,237 patent/US11059146B2/en active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| ES2809492T3 (es) | 2021-03-04 |
| EP3107688A1 (de) | 2016-12-28 |
| HUE050262T2 (hu) | 2020-11-30 |
| DE102014102147A1 (de) | 2015-08-20 |
| MX2016010686A (es) | 2016-11-23 |
| RU2016136983A3 (de) | 2018-10-01 |
| PL3107688T3 (pl) | 2020-11-16 |
| RU2016136983A (ru) | 2018-03-22 |
| CN106102999B (zh) | 2018-05-08 |
| MX369918B (es) | 2019-11-26 |
| US20170008151A1 (en) | 2017-01-12 |
| RU2690555C2 (ru) | 2019-06-04 |
| CN106102999A (zh) | 2016-11-09 |
| WO2015124147A1 (de) | 2015-08-27 |
| US11059146B2 (en) | 2021-07-13 |
| DE102014102147B4 (de) | 2017-03-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102014102147B4 (de) | Verfahren zum Verfestigungsstrahlen einer Rohrinnenwandung eines gekrümmtenWerkstücks mit einer Werkstückbohrung sowie Strahldüseneinheitund Arbeitskammersystem dafür | |
| DE3143363A1 (de) | Kraftspannfutter zum drehen von kegelraedern, ritzeln o.dgl. werkstuecken | |
| EP3017872B1 (de) | Höchstdruck-Wasserstrahlvorrichtung, Kanalreinigungsvorrichtung und Höchstdruck-Wasserstrahlverfahren | |
| EP3470724A1 (de) | Verfahren und vorrichtung zur innenbeschichtung von rohren und/oder rohrleitungen | |
| EP2891526B1 (de) | Vorrichtung und Verfahren zum Bearbeiten von Kanalwandungen mittels Hochdruck-Flüssigkeitsstrahlen | |
| DE102014016522A1 (de) | Stauchpresse und Verfahren zum Stauchpressen eines Endes sich längserstreckender Werkstücke | |
| DE102015011923A1 (de) | Reinigungsarmatur für eine industrielle Reinigungseinrichtung | |
| DE102016117246A1 (de) | Bearbeitungsvorrichtung mit einer auf Basis von Hochdruckflüssigkeitsstrahlen arbeitenden Entgratvorrichtung | |
| EP2393603B1 (de) | Lanze | |
| DE19532835C1 (de) | Vorrichtung zum Innenentgraten längsnahtgeschweißter Rohre und Profile mit drehendem Schneidring | |
| DE2823479A1 (de) | Werkstueckauffangvorrichtung fuer drehautomaten | |
| EP3941678B1 (de) | Vorrichtung zum einbringen eines trennmittels in ein hohlförmiges werkstück | |
| EP1398112B1 (de) | Einrichtung und Verfahren zur Strahlbehandlung von Kanalinnenwänden | |
| DE102006058675A1 (de) | Vorrichtung und Verfahren zum Oberflächenstrahlen eines Bauteils einer Gasturbine | |
| EP4166276A1 (de) | Kühlschmierstoffdüsenträger für eine schleifmaschine, schleif-maschine mit einem solchen kühlschmierstoffdüsenträger und verfahren zum betrieb eines kühlschmierstoffdüsenträgers | |
| DE212015000204U1 (de) | Einrichtung zur Reinigung von Werkstücken | |
| DE10320476B4 (de) | Vorrichtung und Verfahren zum Reinigen von Werkstücken | |
| DE10146787A1 (de) | Vorrichtung zum Strahlen eines Werkstücks | |
| DE10118596A1 (de) | Vorrichtung zur Bearbeitung einer Wandfläche einer Ausnehmung | |
| EP1123757B1 (de) | Druckgasabschreckung von wellenförmigen Werkstücken | |
| DE102018130598A1 (de) | Vorrichtung, Umlenkstift und Verfahren zum Bearbeiten von Oberflächen in Totraumbohrungen | |
| DE102018207720A1 (de) | Vorrichtung zur Erzeugung eines Hochdruck-Fluidstrahls | |
| DE102004012609B4 (de) | Verfahren und Vorrichtung zur Reinigung eines Lichtbogenschweiß- oder -schneidbrenners sowie Vorrichtung zum Lichtbogenschweißen oder -schneiden | |
| DE102004020946B4 (de) | Verfahren zum Innenstrahlen von Rohren | |
| DE10118723A1 (de) | Verfahren zur Oberflächenbearbeitung eines Werkstückes und Vorrichtung zur Durchführung des Verfahrens |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20160825 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20200107 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1266017 Country of ref document: AT Kind code of ref document: T Effective date: 20200515 Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502015012518 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200906 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200907 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200807 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200806 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200806 |
|
| REG | Reference to a national code |
Ref country code: HU Ref legal event code: AG4A Ref document number: E050262 Country of ref document: HU |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502015012518 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2809492 Country of ref document: ES Kind code of ref document: T3 Effective date: 20210304 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20210209 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20210228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210219 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210228 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210228 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230523 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250318 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502015012518 Country of ref document: DE Representative=s name: ZACCO LEGAL RECHTSANWALTS GMBH, DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502015012518 Country of ref document: DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20251210 Year of fee payment: 12 Ref country code: NL Payment date: 20251212 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20251211 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: HU Payment date: 20251222 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260113 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260211 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260113 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260115 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20260116 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20260211 Year of fee payment: 12 |