EP3071347B1 - Procédé de fabrication de capsules de bouchage métalliques brillantes - Google Patents
Procédé de fabrication de capsules de bouchage métalliques brillantes Download PDFInfo
- Publication number
- EP3071347B1 EP3071347B1 EP14806690.5A EP14806690A EP3071347B1 EP 3071347 B1 EP3071347 B1 EP 3071347B1 EP 14806690 A EP14806690 A EP 14806690A EP 3071347 B1 EP3071347 B1 EP 3071347B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- stamping
- process according
- capsule
- blank
- metal
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/20—Deep-drawing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D51/00—Making hollow objects
- B21D51/16—Making hollow objects characterised by the use of the objects
- B21D51/38—Making inlet or outlet arrangements of cans, tins, baths, bottles, or other vessels; Making can ends; Making closures
- B21D51/44—Making closures, e.g. caps
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/20—Deep-drawing
- B21D22/201—Work-pieces; preparation of the work-pieces, e.g. lubricating, coating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D51/00—Making hollow objects
- B21D51/16—Making hollow objects characterised by the use of the objects
- B21D51/26—Making hollow objects characterised by the use of the objects cans or tins; Closing same in a permanent manner
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D41/00—Caps, e.g. crown caps or crown seals, i.e. members having parts arranged for engagement with the external periphery of a neck or wall defining a pouring opening or discharge aperture; Protective cap-like covers for closure members, e.g. decorative covers of metal foil or paper
- B65D41/02—Caps or cap-like covers without lines of weakness, tearing strips, tags, or like opening or removal devices
- B65D41/04—Threaded or like caps or cap-like covers secured by rotation
Definitions
- the invention relates to the field of closure caps comprising an outer metal shell of aluminum alloy and in particular screw caps which comprise an inner insert typically made of plastic and threaded.
- These capsules are intended for capping containers, mainly glass bottles containing alcoholic beverages and especially wine or spirits.
- the invention relates more particularly to a method of manufacturing these capsules to obtain a substantially uniform brightness on the top, or head, and on the "vertical" wall or skirt of the outside of the capsule.
- the quality of the glossy appearance remains substantially unchanged on the head of the blank, but is very degraded on the skirt which has a more or less matte appearance.
- the invention aims to solve this problem by proposing a method retaining the initial glossy appearance over the entire surface of the blank, head and skirt, under industrially economic conditions for the market of caps for capping beverage bottles.
- the blank has a thickness of 0.15 to 0.25 mm without taking into account the varnish.
- the draw ratio (1- final thickness / initial thickness of the sheet or strip) is greater than or equal to 2.5%.
- it is less than or equal to 30%.
- only the face intended for the inside of the capsule is coated with a varnish before stamping and the face intended for the outside of the capsule is only after the degreasing step.
- the two faces for the inside and outside of the capsule are coated with a varnish before stamping.
- the lubricant used for stamping is volatile and removed by heating.
- lubricant used for the drawing which advantageously is volatile and removed by heating, typically in a passage oven or in an oven.
- the same lubricant can be used for the two stamping and drawing steps.
- drawing and stretching steps are chained in two integrated steps, that is to say without any intermediate step and even more advantageously, they are carried out in one and the same press stroke.
- the aluminum alloy may be, but not exclusively, AA3105 or AA8011.
- the interest of the invention was therefore multiple: uniformize the thickness of the skirt over its entire height by minimizing the amount of material used, or by allowing the manufacture of higher capsules without increasing the amount of material and finally, obtain a uniform level of gloss on the top or head and on the skirt or capsule wall.
- the minimum rate of stretching is justified by the fact that the latter must at least bring the thickness of the entire skirt substantially uniformly to the value of the minimum thickness locally obtained after stamping (ie 0.203 mm in the case of the figure 1 ).
- the latter depends on the stamping conditions (roughness of the tool, play, clamping pressure, lubrication). This minimum rate is generally considered to be 2.5 or even 3%.
- the industrially acceptable stretching limit is 40%. A maximum draw ratio of approximately 30% is then obtained.
- the formats were cut into stamping blanks with a diameter of 58.70 mm using a cutting punch.
- the diameter of the matrix was 35.30 mm and its radius 1.10 mm.
- the lubricant was of the type known as LAPPING OIL 67 from HENKEL.
- the blanking pressure was adjusted to obtain a cup without creases.
- This step made it possible to manufacture cups or capsules stamped referenced A and B as schematically represented in section at the figure 1 .
- the minimum stretch is imposed by the minimum thickness of the skirt after stamping.
- the minimum stretch to obtain a gloss recovered over the entire height of the skirt is 3.3%.
- This value, corresponding to the stretch necessary to obtain the minimum thickness of the skirt after stamping of 0.203 mm over its entire height, is obtained by the formula already mentioned (1- final thickness / initial thickness) where the final thickness is 0.203 mm and the initial thickness 0.210 mm.
- This step made it possible to manufacture drawn stretched capsules in accordance with the invention, referenced C and D in Figures 3 and 4 .
- the roughness of the capsule, stamped and stretched according to the invention was compared with the roughness of the capsule only stamped (according to the prior art), and finally with the roughness initial metal strip or sheet or starting format flat, before shaping the capsule.
- the roughness was measured on the wall or skirt and on the top or top, partly partly flat, in the long direction (SL), from top to bottom of the wall, and in the direction through (ST) at the top of the wall, as shown on figure 2 .
- the roughness was measured in the rolling direction (SL) and in the cross direction (ST).
- the figure 3 compares the roughness of the walls or skirts of capsules A and B of the prior art with those of capsules C and D according to the invention.
- the roughness of the skirts of the capsules according to the invention are very similar in the long direction and in the cross direction, which is obviously of considerable importance because of its impact on the homogeneity of the gloss all over the skirt or wall.
- the figure 4 compares the roughness on the top or top of the capsules A, B, C and D as well as on the capsule E embossed only, according to the prior art, from non-gloss raw metal "Mill Finish", and on the strips or sheets starting point before stamping F, glossy sheet, and G, mill finish sheet "Mill Finish”.
- the graduated scale composed of optical combs, as represented in FIG. figure 5 , and the rating, or scale of clarity, allowing a classification of the sharpness of the image, as in Table 1 below: ⁇ b> Table 1 ⁇ / b> Class 1 2 3 4 5 6 7 8 9 10 11 Width (mm) 2.0 1.75 1.5 1.25 1.0 0.75 0.5 0375 0.25 0188 0125
- the test consists in placing the capsule, skirt or wall at a distance d from the optical comb pattern and evaluating the class beyond which the streaks of the pattern are no longer visible or, more precisely, are no longer visually dissociable. .
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Closures For Containers (AREA)
Description
- L'invention concerne le domaine des capsules de bouchage comportant une coque extérieure métallique en alliage d'aluminium et notamment les capsules à vis qui comprennent un insert intérieur typiquement en matière plastique et fileté. Ces capsules sont destinées au bouchage de récipients, essentiellement des bouteilles en verre contenant des boissons alcoolisées et notamment du vin ou des spiritueux.
- L'invention concerne plus particulièrement un procédé de fabrication de ces capsules permettant d'obtenir une brillance sensiblement uniforme sur le sommet, ou tête, et sur la paroi « verticale » ou jupe de l'extérieur de la capsule.
- Les capsules de bouchage en alliage d'aluminium sont fabriquées typiquement de la manière suivante :
- Une presse d'emboutissage forme des ébauches de capsules à partir d'une bande ou tôle encore appelée format, découpée en flans, vernis sur leurs deux faces, d'épaisseur typique allant de 0,15 à 0,25 mm sans prendre en compte le vernis. Selon la hauteur de la jupe (longueur de l'ébauche de capsule), une à trois passes d'emboutissage peuvent être nécessaires.
- L'aspect brillant de la capsule est essentiellement donné par la qualité du vernis. Dans certaines applications, plutôt de haut de gamme, l'aspect brillant peut être obtenu sur la capsule finale par un procédé de métallisation dont les cadences sont généralement faibles.
- Ces ébauches sont dégraissées en étuve à haute température, typiquement de 180 à 210°C, pendant un temps allant de 3 à 5 minutes, afin d'éliminer le lubrifiant d'emboutissage.
- Elles sont ensuite laquées sur toute leur surface extérieure et sont passées en étuve afin de cuire la laque.
- Ces ébauches laquées sont imprimées sur la jupe, typiquement en sérigraphie, procédé connu de l'homme de métier sous l'appellation d' « Offset », avec un séchage final des encres en étuve.
- Un vernis de surimpression est enfin appliqué afin de protéger l'impression, ledit vernis étant séché lors d'un passage en étuve.
- L'ébauche ainsi obtenue est dotée d'un joint et/ou d'un insert plastique intérieur fileté.
- On notera que tous les alliages d'aluminium dont il est question dans ce qui suit sont désignés, sauf mention contraire, selon les désignations définies par l' « Aluminum Association » dans les « Registration Record Sériés » qu'elle publie régulièrement.
- L'intérêt croissant pour des solutions esthétiques a amené la demanderesse à tester l'utilisation de bandes en alliage d'aluminium de qualité connue de l'homme du métier sous l'appellation de « brillant » ou « grand brillant », c'est-à-dire présentant une rugosité Ra, mesurée selon la norme NF EN ISO 4287, typiquement inférieure à 0.15 µm, voire 0.015 µm dans le cas du « grand brillant », pour l'emboutissage des ébauches de capsules.
- Toutefois, à l'issue de l'emboutissage, la qualité de l'aspect brillant demeure sensiblement inchangée sur la tête de l'ébauche, mais est très dégradée sur la jupe qui présente un aspect plus ou moins mat.
- Ce problème est bien connu notamment du brevet
EP 1 304 217 B1 de « Italcoat », dont demande prioritaire en 2001, qui le décrit au paragraphe [0005] et propose un procédé relativement complexe pour le résoudre. - Les solutions connues industriellement sont de deux sortes :
- Emboutissage de métal revêtu de vernis également sur la face correspondant à l'extérieur de l'ébauche de capsule ; c'est alors la brillance du vernis qui confère la brillance finale, en général de qualité moyenne, même si le métal de base est brillant, du fait que l'aspect devenu mat de la jupe est visible par transparence.
- Métallisation sur l'extérieur de l'ébauche de capsule finale, procédé généralement mis en oeuvre pour des capsules en matière plastique et requérant une brillance exceptionnelle, mais ce procédé est lent et coûteux et de ce fait limité au domaine de l'emballage cosmétique.
- L'invention vise à résoudre ce problème en proposant un procédé conservant l'aspect brillant initial sur toute la surface de l'ébauche, tête et jupe, dans des conditions industriellement économiques pour le marché des capsules de bouchage de bouteilles de boissons.
- L'invention est relative à un procédé de fabrication de capsules métalliques de bouchage comprenant :
- a) l'approvisionnement d'une bande ou tôle, en alliage d'aluminium de qualité connue de l'homme du métier sous l'appellation de « brillant » ou « grand brillant », c'est-à-dire présentant une rugosité Ra, mesurée selon la norme NF EN ISO 4287, inférieure à 0.15 µm, typiquement revêtue sur au moins l'une de ses deux faces, généralement la face destinée à l'intérieur de la capsule, d'une couche de vernis emboutissable, c'est-à-dire qui ne subit aucune détérioration au cours de l'emboutissage,
- b) une première opération de découpage en disques appelés flans,
- c) une étape d'emboutissage, en une ou plusieurs passes, dudit métal en flan, typiquement à l'aide d'un lubrifiant d'emboutissage, de manière à former une ébauche emboutie, comprenant une tête et une jupe, typiquement axisymétrique selon une direction axiale,
- d) une étape de dégraissage, thermique, typiquement à une température de 180 à 210°C, pendant un temps de 3 à 5 minutes, ou chimique en milieu alcalin, de ladite ébauche emboutie, destinée à éliminer typiquement les restes de lubrifiant, pour former une ébauche dégraissée apte à être éventuellement vernie,
- Typiquement, le flan a une épaisseur de 0.15 à 0.25 mm sans prendre en compte le vernis.
- Selon le mode le plus commun, le taux d'étirage (1- épaisseur finale/épaisseur initiale de la tôle ou bande) est supérieur ou égal à 2.5 %.
- Selon un mode préférentiel, il est inférieur ou égal à 30 %.
- Selon un mode particulier de réalisation, seule la face destinée à l'intérieur de la capsule est revêtue d'un vernis avant emboutissage et la face destinée à l'extérieur de la capsule ne l'est qu'après l'étape de dégraissage.
- Selon un autre mode, les deux faces destinées à l'intérieur et à l'extérieur de la capsule sont revêtues d'un vernis avant emboutissage.
- De manière avantageuse, le lubrifiant utilisé pour l'emboutissage est volatil et éliminé par chauffage.
- Il en va de même pour le lubrifiant utilisé pour l'étirage qui, avantageusement, est volatil et éliminé par chauffage, typiquement en four à passage ou en étuve.
- Par ailleurs, le même lubrifiant peut être utilisé pour les deux étapes d'emboutissage et d'étirage.
- De façon avantageuse, les étapes d'emboutissage et étirage sont enchaînées dans deux étapes intégrées, c'est à dire sans autre étape intermédiaire et encore plus avantageusement, elles sont réalisées en un seul et même coup de presse.
- Enfin, l'alliage d'aluminium peut être, mais non exclusivement, du type AA3105 ou du type AA8011.
-
- La
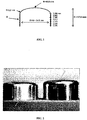
figure 1 est une coupe schématique de la capsule utilisée pour les essais, après emboutissage, en l'occurrence en une passe, et avant étirage selon l'invention. Sa hauteur h est de 17.6 mm, son sommet ou tête ou encore « haut » a un rayon R de 49.8 mm et est relié à la jupe ou paroi verticale A avec un rayon R de 2.8 mm - La
figure 2 illustre de manière schématique le mode de réalisation des mesures de rugosité selon la norme NF EN ISO 4287 suivant le sens long à gauche, ici pour une capsule emboutie, et à droite selon le sens travers, ici pour une capsule emboutie et étirée selon l'invention. - La
figure 3 représente la rugosité Ra en microns obtenue pour des parois ou jupes d'ébauches de capsule, mesurées dans le sens long de haut en bas de la paroi, repéré SL, ou travers en haut de paroi, repéré ST :- Pour la capsule A, réalisée selon l'art antérieur à partir de métal brillant, donc emboutie et non étirée, toujours mesurées dans le sens long de haut en bas de la paroi, repéré SL, ou travers en haut de paroi, repéré ST,
- Pour la capsule B, répétition des essais ci-dessus,
- Pour la capsule C, emboutie puis étirée selon l'invention à partir de métal brillant,
- Pour la capsule D, répétition des essais ci-dessus,
- La
figure 4 représente de la même façon la rugosité obtenue :- Pour la capsule A, emboutie selon l'art antérieur à partir de métal brillant, sur le haut ou sommet de la capsule,
- Pour la capsule B, répétition des essais ci-dessus,
- Pour la capsule C, emboutie puis étirée selon l'invention à partir de métal brillant, sur le haut ou sommet de la capsule,
- Pour la capsule D, répétition des essais ci-dessus,
- Pour la capsule E, emboutie seulement selon l'art antérieur à partir de métal brut de laminage non brillant du type connu de l'homme de métier sous l'appellation « Mill Finish », (les deux points SL et ST sont confondus),
- Pour le repère F : sur métal en tôle à plat brillant de départ, avant emboutissage,
- Pour le repère G : métal en tôle à plat brut de laminage « Mill Finish ».
- La
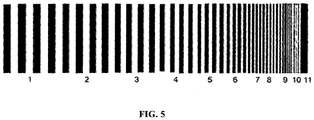
figure 5 représente le motif, en échelle graduée composée de peignes optiques, utilisé pour quantifier la brillance des parois de capsule en appliquant la norme NF EN ISO 10215 de caractérisation de netteté d'image sur produits anodisés pour l'appliquer à la caractérisation de la brillance. - Comme précédemment mentionné, du fait d'un intérêt croissant du marché pour des capsules de bouchage esthétiques mais économiques, c'est-à-dire d'un coût compatible avec l'exigence du marché des bouteilles de boissons et non de celui des produits cosmétiques, la demanderesse a eu l'idée de tester l'utilisation de bandes en alliage d'aluminium de qualité connue de l'homme du métier sous l'appellation de « brillant » ou « grand brillant », c'est-à-dire présentant une rugosité Ra, mesurée selon la norme NF EN ISO 4287, typiquement inférieure à 0.15 µm, pour l'emboutissage des ébauches de capsules.
- Hélas, elle a constaté qu'à l'issue de l'emboutissage, si la qualité de l'aspect brillant demeurait inchangée sur la tête ou sommet de l'ébauche, elle était très dégradée sur la jupe qui présentait un aspect plus ou moins mat.
- Dans le même temps, la demanderesse s'était engagée dans un programme de réduction de l'épaisseur des dites capsules de bouchage pour minimiser la quantité de métal mis en oeuvre. Elle en est ainsi arrivée à procéder à une passe supplémentaire d'étirage à l'issue de l'emboutissage classique en une ou plusieurs passes, ces dernières conduisant à une épaisseur de jupe non uniforme qui pouvait donc être optimisée à son minimum. Ce type d'étirage, encore connu sous le nom de « calibrage », n'est pas utilisé dans le domaine des capsules de bouchage et n'est utilisé à ce jour que dans celui des boîtes ou bouteilles-boisson.
- Lors d'essais à partir de métal de qualité « brillant », elle a alors constaté de façon inattendue que la brillance était recouvrée à l'issue de ladite étape et retrouvait, sur la paroi ou jupe de la capsule, le niveau de celle du sommet, ou tête de capsule.
- L'intérêt de l'invention s'avérait donc multiple : uniformiser l'épaisseur de la jupe sur toute sa hauteur en minimisant la quantité de matière mise en oeuvre, ou en autorisant la fabrication de capsules plus hautes sans augmentation de la quantité de matière, et enfin, obtenir un niveau de brillance uniforme sur le sommet ou tête et sur la jupe ou paroi de capsule.
- Le taux minimum d'étirage se justifie par le fait que ce dernier doit au minimum amener l'épaisseur de l'ensemble de la jupe sensiblement uniformément à la valeur de l'épaisseur minimum localement obtenue après emboutissage (soit 0.203 mm dans le cas de la
figure 1 ). Cette dernière dépend des conditions d'emboutissage (rugosité de l'outil, jeu, pression du serre-flanc, lubrification). On considère généralement que ce taux minimum est de 2.5 voire 3 %. - Le taux maximum d'étirage est lié à la limite d'étirabilité avant rupture, intrinsèque à l'alliage, qui ne doit pas être dépassée lors de l'étirage, ou calibrage, du bas de la jupe, zone la plus épaisse (de 0.236 mm selon la
figure 1 ). Sa valeur «jeumax» est donnée par la formule (1- jeumax) /(1-LIR) = emax / einit) où LIR est la limite d'étirabilité du métal, emax est l'épaisseur maximum de bas de jupe (0.236 mm selon lafigure 1 ) et einit l'épaisseur initiale de la tôle (0.210 mm dans le cas correspondant à lafigure 1 ). - Dans le cas d'un alliage du type AA3104 ou 3105, la limite d'étirabilité industriellement admise est de 40 %. On obtient alors un taux maximum d'étirage de sensiblement 30 %.
- Dans ses détails, l'invention sera mieux comprise à l'aide des exemples ci-après, qui n'ont toutefois pas de caractère limitatif.
- Des bandes de métal en alliage du type AA3105 de qualité connue de l'homme du métier sous l'appellation de « brillant », d'une rugosité Ra de 0.08 µm, en épaisseur de 0.210 mm (sans vernis), ont été découpées au format 870 x 280 mm.
- Les formats ont été découpés en flans d'emboutissage d'un diamètre de 58.70 mm à l'aide d'un poinçon de coupe.
- La première passe d'emboutissage a été réalisée sur ces flans non vernis avec les outils de caractéristiques suivantes :
Diamètre du poinçon : 34.80 mm ; rayon du poinçon : 2.80 mm, soit un rapport d'emboutissage Re = Ø flan / Ø poinçon de 1.69. - Le diamètre de la matrice était de 35.30 mm et son rayon de 1.10 mm.
- La rugosité de la surface de la matrice en contact avec le métal était de Ra = 0.2.
- Le lubrifiant était du type connu sous la référence LAPPING OIL 67 de HENKEL.
- Il a été déposé à l'aide d'un dispositif automatique couramment utilisé dans les usines de fabrication de capsules.
- La pression de serre-flan a été réglée de façon à obtenir une coupelle sans pli.
- Cette étape a permis de fabriquer des coupelles ou capsules embouties référencées A et B telles que représentées schématiquement en coupe à la
figure 1 . - On y remarque, en particulier, qu'alors que l'épaisseur initiale du métal est de 0.210 mm, le minimum sur les dites coupelles est passé à 0.203 mm tandis que le maximum se situe à 0.236 mm. Ce type de profil d'épaisseur est en fait caractéristique d'une coupelle obtenue par emboutissage.
- La deuxième passe, d'étirage, a été réalisée sur les coupelles préalablement embouties selon l'étape 1 ci-dessus, avec les outils de caractéristiques suivantes :
- Diamètre du poinçon : 34.8 mm
- Diamètre de la bague d'étirage à 10% : 35.178 mm
- Le diamètre des bagues d'étirage correspond à un jeu négatif par rapport à l'épaisseur initiale (ici ép. métal = 0.210 mm) de métal entre les diamètres du poinçon et de la matrice et se calcule de la façon suivante :

- En fait on a vu, à l'étape 1, que l'épaisseur obtenue dans la jupe n'était pas constante :
- Ainsi, pour l'épaisseur minimale de 0.203 mm, l'étirage réel est en fait de 7 %,
- Pour l'épaisseur maximale de 0.236 mm, l'étirage réel est en fait de 20 %.
- De manière plus générale l'étirage minimum est imposé par l'épaisseur minimum de la jupe après emboutissage. Dans ce cas, pour une épaisseur minimum de 0.203 mm, l'étirage minimum pour obtenir une brillance recouvrée sur toute la hauteur de la jupe est de 3.3 %. Cette valeur, correspondant à l'étirage nécessaire pour obtenir l'épaisseur minimum de la jupe après emboutissage de 0.203 mm sur toute sa hauteur, est obtenue par la formule déjà citée (1- épaisseur finale/épaisseur initiale) où l'épaisseur finale vaut 0.203 mm et l'épaisseur initiale 0.210 mm.
- Plusieurs lubrifiants parmi les plus couramment commercialisés ont été testés avec succès, dont le suif, les lubrifiants « KLÜBERFOOD NH1 16-180 » et « PARALIQ P12 » de « KLÜBER Lubrication ».
- Cette étape a permis de fabriquer des capsules embouties étirées conformes à l'invention, référencées C et D en
figures 3 et 4 . - On a utilisé, pour quantifier le critère qu'est la brillance, deux paramètres :
- La rugosité de surface, cette dernière étant d'autant plus brillante que la surface est lisse donc la rugosité faible,
- La netteté d'une image réfléchie par la surface en s'appuyant sur la norme NF EN ISO 10215 relative à la caractérisation de netteté d'image sur produits anodisés.
- On a comparé la rugosité de la capsule, emboutie et étirée suivant l'invention, à la rugosité de la capsule seulement emboutie (selon l'art antérieur), et enfin à la rugosité initiale du métal en bande ou tôle ou format de départ à plat, avant mise en forme de la capsule.
- Sur la capsule elle-même, la rugosité a été mesurée sur la paroi ou jupe et sur le haut ou sommet, soit en partie sensiblement plate, dans le sens long (SL), de haut en bas de la paroi, et dans le sens travers (ST) en haut de paroi, comme indiqué sur la
figure 2 . - Sur le métal à plat, la rugosité a été mesurée dans le sens du laminage (SL) et dans le sens travers (ST).
- On utilisera les codes suivants :
- A : capsule emboutie selon l'art antérieur à partir de métal brillant,
- B : répétition des essais ci-dessus,
- C : capsule emboutie puis étirée selon l'invention à partir de métal brillant,
- D : répétition des essais ci-dessus,
- E : capsule emboutie seulement, selon l'art antérieur, à partir de métal brut de laminage non brillant du type connu de l'homme de métier sous l'appellation « Mill Finish », (les deux points SL et ST sont confondus)
- F : métal en tôle à plat brillant de départ, avant emboutissage
- G : métal en tôle à plat brut de laminage connu sous l'appellation « Mill Finish ».
- La
figure 3 compare les rugosités des parois ou jupes des capsules A et B de l'art antérieur avec celles des capsules C et D selon l'invention. - Elle montre clairement que l'invention permet de diviser par un facteur de trois à six la rugosité de la paroi, et ceci quelque soit le sens de mesure (SL ou ST).
- De plus, les rugosités des jupes des capsules selon l'invention sont très similaires dans le sens long et dans le sens travers, ce qui est évidemment d'une importance considérable du fait de son impact sur l'homogénéité de la brillance sur toute la jupe ou paroi.
- La
figure 4 compare les rugosités sur le sommet ou haut des capsules A, B, C et D ainsi que sur la capsule E emboutie seulement, selon l'art antérieur, à partir de métal brut non brillant « Mill Finish », et sur les bandes ou tôles de départ avant emboutissage F, tôle brillante, et G, tôle brute de laminage « Mill Finish ». - Elle montre clairement, par comparaison entre les capsules (A, B) et (C, D), que, sur le haut (ou sommet) de la capsule, la rugosité est inchangée, c'est-à-dire que l'invention ne modifie pas la brillance du haut de la capsule. Elle est supérieure à la rugosité initiale du métal brillant, mais reste inférieure à la rugosité d'un métal brut de laminage « Mill Finish ». Ce point démontre l'intérêt d'utiliser, comme tôle de départ, un métal brillant pour tirer le meilleur parti de la brillance initiale sur le haut de la capsule et obtenir, par étirage, une brillance améliorée sur son ensemble, incluant la jupe ou paroi.
- Ces résultats sont d'ailleurs identiques pour tous les critères usuels de mesure de rugosité 2D ou 3D (Rz, ou Sk par exemple).
- On a ici mis en oeuvre la méthode de la norme NF EN ISO 10215 de caractérisation de netteté d'image sur produits anodisés pour l'appliquer aux surfaces de jupes selon l'invention.
- Ainsi on a utilisé l'échelle graduée, composée de peignes optiques, telle que représentée en
figure 5 , et la cotation, ou échelle de clarté, permettant une classification de la netteté de l'image, telle qu'au tableau 1 ci-dessous :Tableau 1 Classe 1 2 3 4 5 6 7 8 9 10 11 Largeur (mm) 2.0 1.75 1.5 1.25 1.0 0.75 0.5 0.375 0.25 0.188 0.125 - L'essai consiste à placer la capsule, jupe ou paroi, à une distance d du motif de peignes optiques et à évaluer la classe au-delà de laquelle les stries du motif ne sont plus visibles ou, plus précisément, ne sont plus visuellement dissociables.
- Les résultats obtenus pour les capsules A et B selon l'art antérieur ainsi que C et D, selon l'invention, sont indiqués dans le tableau 2 ci-après :
Tableau 2 Distance d Capsules A et B (art antérieur) Capsules C et D (selon l'invention) 0 mm 9 > 11 5 mm 8 > 11 10 mm 6 10 - Ces résultats, par comparaison entre les capsules A et B de l'art antérieur et les capsules C et D, selon l'invention, montrent une amélioration très sensible de la netteté, donc de la brillance correspondante sur la jupe des dites capsules.
Claims (13)
- Procédé de fabrication de capsules métalliques de bouchage comprenant :a) l'approvisionnement d'une bande ou tôle, en alliage d'aluminium de qualité connue de l'homme du métier sous l'appellation de « brillant » ou « grand brillant », typiquement revêtue sur au moins l'une de ses deux faces, généralement la face destinée à l'intérieur de la capsule, d'une couche de vernis emboutissable,b) une première opération de découpage en disques appelés flans,c) une étape d'emboutissage, en une ou plusieurs passes, dudit métal en flan, typiquement à l'aide d'un lubrifiant d'emboutissage, de manière à former une ébauche emboutie, comprenant une tête et une jupe, typiquement axisymétrique selon une direction axiale ,d) une étape de dégraissage de ladite ébauche emboutie, destinée à éliminer typiquement les restes de lubrifiant, pour former une ébauche dégraissée apte à être éventuellement vernie,e) une étape éventuelle de vernissage de protection et/ou décoration,
et caractérisé en ce qu'il comprend, après l'étape d'emboutissage, au moins une étape d'étirage consistant à faire passer l'ébauche emboutie par au moins une bague d'étirage afin d'allonger le métal et l'amincir. - Procédé selon la revendication 1 caractérisé en ce que le flan a une épaisseur de 0.15 à 0.25 mm sans vernis.
- Procédé selon l'une quelconque des revendications 1 ou 2 caractérisé en ce que le taux d'étirage (1- épaisseur finale/épaisseur initiale) est supérieur ou égal à 2.5 %.
- Procédé selon l'une quelconque des revendications 1 à 3 caractérisé en ce que le taux d'étirage est inférieur ou égal à 30 %.
- Procédé selon l'une quelconque des revendications 1 à 4 caractérisé en ce que seule la face destinée à l'intérieur de la capsule est revêtue d'un vernis avant emboutissage et la face destinée à l'extérieur de la capsule ne l'est qu'après l'étape de dégraissage.
- Procédé selon l'une quelconque des revendications 1 à 4 caractérisé en ce que les deux faces destinées à l'intérieur et à l'extérieur de la capsule sont revêtues d'un vernis avant emboutissage.
- Procédé selon l'une quelconque des revendications 1 à 6 caractérisé en ce que le lubrifiant utilisé pour l'emboutissage est volatil et éliminé par chauffage.
- Procédé selon l'une quelconque des revendications 1 à 7 caractérisé en ce que le lubrifiant utilisé pour l'étirage est volatil et éliminé par chauffage.
- Procédé selon l'une quelconque des revendications 1 à 8 caractérisé en ce que le même lubrifiant est utilisé pour les deux étapes d'emboutissage et d'étirage.
- Procédé selon l'une quelconque des revendications 1 à 9 caractérisé en ce que les étapes d'emboutissage et étirage sont enchaînées dans deux étapes intégrées, c'est à dire sans autre étape intermédiaire.
- Procédé selon l'une quelconque des revendications 1 à 10 caractérisé en ce que les étapes d'emboutissage et étirage sont réalisées en un seul et même coup de presse.
- Procédé selon l'une quelconque des revendications 1 à 11 caractérisé en ce que l'alliage d'aluminium est du type AA3105.
- Procédé selon l'une quelconque des revendications 1 à 11 caractérisé en ce que l'alliage d'aluminium est du type AA8011.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR1302659A FR3013244B1 (fr) | 2013-11-19 | 2013-11-19 | Procede de fabrication de capsules de bouchage metalliques brillantes |
| PCT/FR2014/000243 WO2015075324A1 (fr) | 2013-11-19 | 2014-11-14 | Procédé de fabrication de capsules de bouchage métalliques brillantes |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3071347A1 EP3071347A1 (fr) | 2016-09-28 |
| EP3071347B1 true EP3071347B1 (fr) | 2019-06-05 |
Family
ID=49949738
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP14806690.5A Active EP3071347B1 (fr) | 2013-11-19 | 2014-11-14 | Procédé de fabrication de capsules de bouchage métalliques brillantes |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US10618097B2 (fr) |
| EP (1) | EP3071347B1 (fr) |
| JP (1) | JP6532873B2 (fr) |
| CN (1) | CN105745035B (fr) |
| AR (1) | AR098430A1 (fr) |
| FR (1) | FR3013244B1 (fr) |
| RU (1) | RU2679670C1 (fr) |
| WO (1) | WO2015075324A1 (fr) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6952482B2 (ja) * | 2017-02-15 | 2021-10-20 | ユニバーサル製缶株式会社 | ボトル缶用キャップ、およびボトル缶へのボトル缶用キャップのキャッピング方法 |
| JP7155568B2 (ja) | 2018-03-26 | 2022-10-19 | 東洋製罐グループホールディングス株式会社 | 金属加工物 |
| FR3095769B1 (fr) | 2019-05-09 | 2021-06-11 | Constellium Rolled Products Singen Gmbh & Co Kg | Procédé de fabrication de capsules longues de bouchage métalliques comprenant une jupe ayant une épaisseur constante |
| US12186796B2 (en) | 2019-05-09 | 2025-01-07 | Constellium Rolled Products Singen Gmbh & Co.Kg | Method for manufacturing long metal stopper caps comprising a skirt having a constant thickness |
| CN111360145A (zh) * | 2020-02-17 | 2020-07-03 | 中南大学 | 一种超细晶金属箔材电脉冲辅助微拉伸工艺 |
| EP4060067A1 (fr) | 2021-03-18 | 2022-09-21 | ACR II Aluminium Group Cooperatief U.A. | Feuille d'alliage d'aluminium pour fermetures et son procédé thermomécanique de production |
Family Cites Families (24)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4040282A (en) * | 1975-11-24 | 1977-08-09 | National Steel Corporation | Ironing ring having improved lubricating characteristics |
| US5343729A (en) * | 1985-03-15 | 1994-09-06 | Weirton Steel Corporation | Fabricating one-piece can bodies with controlled side wall elongation |
| FR2634737B1 (fr) * | 1988-07-28 | 1991-05-10 | Cesal | Procede de fabrication de capsules de surbouchage a base de plomb et capsules obtenues |
| GB2246535B (en) * | 1990-07-28 | 1994-01-26 | Cmb Foodcan Plc | Method of manufacturing a wall ironed can |
| US5329799A (en) * | 1992-05-29 | 1994-07-19 | Toyota Jidosha Kabushiki Kaisha | Process and apparatus for press-forming tubular container-like article from strip, including forward and backward ironing steps |
| IT1278364B1 (it) * | 1994-02-14 | 1997-11-20 | Toyo Kohan Co Ltd | Lamiera di alluminio laminata con una pellicola di resina per lattine formate a secco. |
| JP3046217B2 (ja) * | 1994-02-14 | 2000-05-29 | 東洋鋼鈑株式会社 | 乾式絞りしごき加工缶用樹脂被覆アルミニウム板 |
| US5644841A (en) * | 1994-08-19 | 1997-07-08 | Heatcraft Inc. | Method for manufacturing a heat transfer coil |
| JP3611605B2 (ja) * | 1994-09-30 | 2005-01-19 | 北海製罐株式会社 | アルミニウム缶体の製造方法 |
| JP2751039B2 (ja) | 1996-03-27 | 1998-05-18 | 大豊建設株式会社 | 急勾配搬送装置の移動式分岐器 |
| FR2763046B1 (fr) | 1997-05-12 | 1999-06-04 | Pechiney Emballage Alimentaire | Capsule metallique de bouchage a insert plastique |
| JP2000281118A (ja) * | 1999-03-29 | 2000-10-10 | Kobe Steel Ltd | キャップ用アルミニウム板およびその製造方法 |
| JP2000280399A (ja) * | 1999-03-29 | 2000-10-10 | Kobe Steel Ltd | プレス成形用アルミニウム板 |
| JP2001286941A (ja) * | 2000-04-07 | 2001-10-16 | Sumitomo Electric Fine Polymer Inc | 側面光沢アルミニウム容器の製造方法 |
| JP2002144478A (ja) * | 2000-11-16 | 2002-05-21 | Nippon Steel Corp | 成形性に優れたアルカリ可溶型潤滑表面処理金属製品 |
| ITRM20010616A1 (it) | 2001-10-17 | 2003-04-17 | Italcoat S R L | Processo di produzione di nastri semilavorati lucidi. |
| FR2871814B1 (fr) * | 2004-06-18 | 2006-08-25 | Satma Sa De Traitement Des Met | Procede de fabrication de bandes en alliage d'aluminium revetu pour realisation de decors de qualite photographique par transfert a sec |
| JP2006272424A (ja) | 2005-03-30 | 2006-10-12 | Showa Aluminum Kan Kk | ボトル缶の製造方法及び該方法により製造されたボトル缶 |
| JP4885771B2 (ja) | 2007-03-22 | 2012-02-29 | 日本クラウンコルク株式会社 | 金属製容器蓋及びその製造方法 |
| RU2418646C1 (ru) * | 2009-10-12 | 2011-05-20 | Федеральное государственное унитарное предприятие "Муромский приборостроительный завод" (ФГУП "МПЗ") | Способ изготовления полых изделий |
| JP5827789B2 (ja) * | 2010-03-26 | 2015-12-02 | 東洋鋼鈑株式会社 | 光輝性に優れた絞りしごき缶用樹脂被覆Al板及び絞りしごき缶の製造方法 |
| CN202114137U (zh) * | 2010-12-29 | 2012-01-18 | 环宇制罐株式会社 | 用于制造瓶罐的减薄拉深模具和冲压装置以及瓶罐 |
| CA2844983C (fr) * | 2011-08-19 | 2019-08-27 | 3M Innovative Properties Company | Procede de formation de tole emboutie recouverte d'un film de peinture et articles realises a partir de ladite tole |
| JP5832858B2 (ja) | 2011-11-09 | 2015-12-16 | 昭和アルミニウム缶株式会社 | 金属缶 |
-
2013
- 2013-11-19 FR FR1302659A patent/FR3013244B1/fr active Active
-
2014
- 2014-11-14 RU RU2016123931A patent/RU2679670C1/ru active
- 2014-11-14 EP EP14806690.5A patent/EP3071347B1/fr active Active
- 2014-11-14 US US15/036,556 patent/US10618097B2/en active Active
- 2014-11-14 JP JP2016532570A patent/JP6532873B2/ja active Active
- 2014-11-14 WO PCT/FR2014/000243 patent/WO2015075324A1/fr not_active Ceased
- 2014-11-14 CN CN201480063355.3A patent/CN105745035B/zh not_active Expired - Fee Related
- 2014-11-14 AR ARP140104295A patent/AR098430A1/es active IP Right Grant
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| US10618097B2 (en) | 2020-04-14 |
| CN105745035A (zh) | 2016-07-06 |
| FR3013244A1 (fr) | 2015-05-22 |
| FR3013244B1 (fr) | 2015-11-20 |
| JP6532873B2 (ja) | 2019-06-19 |
| JP2017512135A (ja) | 2017-05-18 |
| CN105745035B (zh) | 2018-02-23 |
| RU2679670C1 (ru) | 2019-02-12 |
| RU2016123931A (ru) | 2017-12-25 |
| US20160288195A1 (en) | 2016-10-06 |
| EP3071347A1 (fr) | 2016-09-28 |
| AR098430A1 (es) | 2016-05-26 |
| WO2015075324A1 (fr) | 2015-05-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2015075324A1 (fr) | Procédé de fabrication de capsules de bouchage métalliques brillantes | |
| EP3188855B1 (fr) | Procédé de fabrication de capsules de bouchage métalliques mixtes texturées lisses | |
| BE1003541A3 (fr) | Procede et appareil pour former des panneaux d'extremites de recipients. | |
| FR3005664A1 (fr) | Tole en alliage d'alliage pour bouteille metallique ou boitier d'aerosol | |
| EP0001198A1 (fr) | Procédé de fabrication par thermoformage de pièces en aluminium ou magnésium ou en alliages à base d'aluminium ou de magnésium | |
| CN102036768B (zh) | 制造罐装盒、罐装盒盖或罐装盒密封塞的方法 | |
| EP3458263B1 (fr) | Bande metalloplastique pour emballage alimentaire rigide et procédé de fabrication | |
| WO2010010261A1 (fr) | Procede de mise en forme de plusieurs variantes d'une piece en tole, outil de mise en forme ainsi que dispositif pour la mise en oeuvre de ce procede | |
| FR2731928A1 (fr) | Procede de fabrication d'une boite metallique de forme | |
| EP3965977A1 (fr) | Procede de fabrication de capsules longues de bouchage metalliques comprenant une jupe ayant une epaisseur constante | |
| FR3095768A1 (fr) | Procédé de fabrication de capsules longues de bouchage métalliques comprenant une jupe ayant une épaisseur constante | |
| EP1173298B1 (fr) | Procede et outils d'emboutissage et applications notamment a l'emboutissage de banquettes | |
| EP0845315A1 (fr) | Procédé de formage du col d'un récipient alimentaire, tel qu'une boíte-boisson en acier notamment | |
| WO2015107284A1 (fr) | Procédé de fabrication d'une boîte-boisson, bouteille métallique ou boîtier d'aérosol en alliage d'aluminium | |
| Severin et al. | COLD STRANGLING HOLLOW PARTS FORCES CALCULATION OF CONICAL AND CONICAL WITH CYLINDRICAL COLLAR. | |
| JP2012166223A (ja) | アルミニウム押出材 | |
| FR3077746A1 (fr) | Dispositif de reglage d’une matrice par rapport au presseur d’une presse de sertissage | |
| FR2876622A1 (fr) | Materiau dit "alveolaire", comprenant deux parois de base et des cloisons perpendiculaires a ces parois de base, et procede d'obtention de ce materiau |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20160615 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20180719 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20190102 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1139482 Country of ref document: AT Kind code of ref document: T Effective date: 20190615 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602014047934 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20190605 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190905 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190906 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190905 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 1139482 Country of ref document: AT Kind code of ref document: T Effective date: 20190605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191007 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191005 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602014047934 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 |
|
| 26N | No opposition filed |
Effective date: 20200306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191114 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191130 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191130 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20191130 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20191114 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191114 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191114 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20141114 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 602014047934 Country of ref document: DE Owner name: CONSTELLIUM ROLLED PRODUCTS SINGEN GMBH & CO.K, DE Free format text: FORMER OWNER: CONSTELLIUM NEUF-BRISACH, BIESHEIM, FR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190605 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R084 Ref document number: 602014047934 Country of ref document: DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251128 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20251119 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20251125 Year of fee payment: 12 |