EP2922444B1 - Möbelplatte und verfahren zu deren herstellung - Google Patents
Möbelplatte und verfahren zu deren herstellung Download PDFInfo
- Publication number
- EP2922444B1 EP2922444B1 EP13799232.7A EP13799232A EP2922444B1 EP 2922444 B1 EP2922444 B1 EP 2922444B1 EP 13799232 A EP13799232 A EP 13799232A EP 2922444 B1 EP2922444 B1 EP 2922444B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cake
- base plate
- husks
- furniture board
- plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
Images
Classifications
-
- A—HUMAN NECESSITIES
- A47—FURNITURE; DOMESTIC ARTICLES OR APPLIANCES; COFFEE MILLS; SPICE MILLS; SUCTION CLEANERS IN GENERAL
- A47B—TABLES; DESKS; OFFICE FURNITURE; CABINETS; DRAWERS; GENERAL DETAILS OF FURNITURE
- A47B96/00—Details of cabinets, racks or shelf units not covered by a single one of groups A47B43/00 - A47B95/00; General details of furniture
- A47B96/20—Furniture panels or like furniture elements
Definitions
- the present invention relates to a biocompatible furniture board for a furniture and shelving system and a manufacturing method thereof.
- MDF boards medium-density fiberboard
- chipboard which are also known as flat-pressed plates, of very different composition.
- An MDF board which is used for the furniture (emission class E1), consists in its composition mostly of 80- 83% wood, 9-10.5% glue, 0.5-2.5% additives and 6-8 % of water.
- urea-formaldehyde resins or PUR resins are added to glue the fibers.
- Formaldehyde has been shown to have toxic properties - they are carcinogenic and can cause allergies.
- MDF boards and chipboards are therefore allowed to release only a small amount of formaldehyde. In addition, MDF boards and chipboard can not be fully biodegraded.
- a furniture panel according to the preamble of claim 1 is made DE 20 2008 017389 U1 known.
- the pamphlets DE 10 2009 003335 A1 and DE 101 30 571 A1 also reveal similar furniture panels.
- a furniture panel for a furniture and shelving system.
- the furniture panel comprises a base plate consisting of a bioplastic as a matrix material and at least one embedded in the matrix material filling material, wherein the at least one filling material consists of a biocompatible mineral and / or was produced from renewable raw materials, the base plate having spelled husks as filling material with a volume fraction between 10% -75%.
- the base plate and thus the furniture panel on the one hand mechanically highly resilient and on the other hand, completely harmless to health and at the end of their life cycle fully compostable.
- the manufacturing process of the furniture plate or the base plate can be made such that the production of the highest standards regarding sustainability and health harmless enough.
- filling material made of a biocompatible mineral or from renewable raw materials and the use of bioplastics as the matrix material of the base plate or as a binder during the production of the base plate can be dispensed with the addition of petroleum-based additives such as flow agents, adhesion promoters, and flame retardants.
- the base plate and the furniture panel typically contain neither petroleum-based polymeric binders such as PVC, polyolefins, EVA, polyacrylates, polymethacrylates, phenolic resins, urea resins, melamine resins nor from the ecological point of concern conventional additives such as plasticizers of the phthalate, plasticizers, halogen and / or phosphorus-containing flame retardants, metal-containing stabilizers, synthetic UV absorbers and the like.
- PVC polymeric binders
- EVA polyacrylates
- polymethacrylates polymethacrylates
- phenolic resins phenolic resins
- urea resins urea resins
- melamine resins melamine resins
- conventional additives such as plasticizers of the phthalate, plasticizers, halogen and / or phosphorus-containing flame retardants, metal-containing stabilizers, synthetic UV absorbers and the like.
- the base plate and the furniture panel typically contain no toxicological substances such as non-mineral fungicides, insecticides or antibacterial substances, in particular no volatile organic compounds such as formaldehyde.
- the biocontainer can be biodegradable and thermoplastically processable bioplastics such as PLA, polyhydroxybutyric acid (PHB) and cellulose acetate (CA) or cellulose triacetate (CTA) or mixtures thereof.
- the biocarbon may be a so-called PHB blend whose material properties can be modified by addition of corresponding proportions of CA or CAT to PHB.
- the filling material may be a biocompatible mineral such as talc or chalk.
- the filler material may have been produced in addition to the spelled husks and renewable resources.
- the filling material may be particulate material, fibrous material or a fabric, eg a nonwoven fabric.
- the term "filler" is used for all additives to the biopolymer, regardless of size, geometry and consistency of the additives.
- the base plate can be made mechanically stable and inexpensive.
- the base plate can be produced particularly cost-effectively when using waste agricultural residues such as husks and shives as filling material. Compared to similar products, the base plate is very light with the same stability due to the intelligent use of natural materials, which can also reduce both transport costs and energy consumption.
- the volume fraction of the filler may be between 10% -80%, more typically between 30% -75% and even more typically between 50% -75%.
- the base plate contains spelled husks as filler material with a volume fraction between 10% -75%, more typically with a volume fraction between 30% -75% and even more typically with a volume fraction between 50% -75%. Due to the silica present in the spelled husks, a natural protection against pest infestation can be guaranteed.
- a concentration of the at least one filling material is increased in the vicinity of one or more surfaces of the base plate.
- the mechanical stability for example the bending strength of the base plate, can be increased and / or the base plate can be made thinner and thus more cost-effective while maintaining the same stability.
- the freeness of a particulate filler near one or more surfaces of the base plate may be increased.
- the base plate forms a base plate and / or a cover plate of the furniture plate.
- the furniture panel is a composite panel comprising a corrugated or honeycomb structure connected to a base plate and / or a cover plate made of paper, paperboard, a bioplastic or a bio-fabric having at least one embedded filler material, the at least one filler material being biocompatible Mineral consists and / or was produced from renewable raw materials. This can provide a biocompatible furniture panel that is fully compostable.
- a piece of furniture comprises one or more such furniture panels. This allows the construction of furniture or shelves that meet the highest standards in terms of sustainability and health safety.
- a method for producing a furniture panel comprises the steps of mixing a filler, typically a particulate filler, with a powder of a bioplastic to produce a mixture, forming a plate-shaped cake using the mixture, and forming a base plate from the plate-shaped cake in a hot press.
- the filling material consists of a biocompatible mineral and / or was produced from renewable raw materials.
- the filler material may include talc, chalk, biopolymer fibers, plant fibers, plant shives, grain husks, and / or ground cereal hides.
- the filling material contains spelled husks or it consists of spelled husks, such that the plate-shaped cake spelled husks with a volume fraction between 10% - 75%, more typically with a volume fraction between 30% -75% and even more typically with a volume fraction between 50% - 75%.
- a safe, sustainable and mechanically highly resilient material can be produced, which is suitable for the construction of furniture and shelves, which can be dispensed with ecologically and / or harmful to health additives.
- the desired mechanical properties by the type of preparation of the filler for example, a suitable fiber processing, and / or the ratio of pressing pressure, feed and Temperature when forming the base plate are set from the plate-shaped cake in the hot press.
- the filler is mechanically processed and / or dried prior to mixing.
- the resulting mixture can be used directly to form the plate-shaped cake or first transferred to granules which can also be stored temporarily.
- the granules consist of filler particles, e.g. Husks surrounded by a layer of the biopolymer.
- the layer of biopolymer may also contain another filler, e.g. a fibrous filler such as jute fibers.
- particulate fillers of different freeness, grain size and / or different material can be mixed with the powder of the bioplastic.
- granular and fibrous filling materials can be mixed with the powder of the bioplastic.
- the powder of the bioplastic may consist of PLA, PHB or CA, but it is also possible to use a powder mixture of at least two of these bioplastics, e.g. a PHB blend powder.
- the plate-shaped cake is spread by sprinkling, e.g. Sprinkling or spreading, the mixture or granules produced.
- the bulk or scattering height is typically about three to five times the desired thickness of the base plate, for example about 6 mm to about 150 mm for the typically about 2 mm to about 30 mm thick base plates.
- the formation of the cake comprises the sprinkling of a further filling material which has a greater granularity than the mixture or the granulate.
- the cake is formed without the use of additional flow agents or adhesion promoters.
- the forming of the cake involves the introduction, e.g. Inserting a nonwoven fabric of vegetable fibers and / or biopolymer fibers as a middle layer into the cake.
- the mechanical stability of the base plate to be manufactured can be increased widely.
- forming the baseplate includes the steps of preheating the cake in a preheat zone, eg, in a through air oven having a first temperature, and passing the cake through a hot press zone having a second temperature equal to or higher than the first temperature the first temperature is.
- the first and second temperatures are chosen so that existing proteins do not burn.
- the first temperature is typically in the range of about 130 ° C to about 200 ° C, more typically in the range of about 140 ° C to about 150 ° C.
- the second temperature is typically in the range of about 130 ° C to about 200 ° C., more typically in a range of about 150.degree. C. to about 180.degree. C.
- the first temperature is below a melting temperature of the bioplastic and the second temperature is higher.
- Preheating can reduce press time, thereby increasing throughput and reducing both energy and cost.
- the cake typically passes through the preheat and hot press zones in about 1 to 3 minutes.
- the hot press zone eg the hot press zone of a double belt press
- the cake is typically exposed to line pressures of about 50-100 N / cm and a surface pressure of at most 3 bar (3 * 10 5 Pa).
- the cake is isobarically pressed in a press, for example a combination press or by means of a hydraulic pressure pad, at pressures of typically about 5 to 20 bar, ie at about 5 * 10 5 Pa - 2 * 10 6 Pa.
- the cake is typically cooled in a cooling zone before being cut into one or more base plates of the desired plate size.
- biocompatible, mechanically very stable and lightweight base plates can be produced energy-saving and environmentally friendly.
- the manufacture of the base plates is done in a continuous plant, e.g. an automatic or semi-automatic plant, suitable spreaders for spreading the mixture or granules, a preheating zone, e.g. a through-air oven, a hot press zone, e.g. a double belt press, an isobaric press zone, e.g. a belt press, a cooling zone and a cutting zone.
- a preheating zone e.g. a through-air oven
- a hot press zone e.g. a double belt press
- an isobaric press zone e.g. a belt press
- a cooling zone e.g. a cooling zone
- furniture panel is intended to describe a substantially plate-shaped body with sufficient flexural strength, which is suitable for the construction of furniture and shelving systems.
- wall element is intended to describe a part of a piece of furniture made of one or more furniture panels, in particular a wardrobe, a table of a chest or a shelf.
- the wall element may be a side wall, a bottom plate, an intermediate wall, a cover plate, a table top, a door element or a flap element.
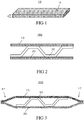
- Fig. 1 shows a base plate 10 in a perspective view.
- the base plate 10 consists of a bioplastic as a matrix material and one or more embedded in the matrix material filling materials, each consisting of a biocompatible mineral and / or were produced from renewable raw materials.
- the bioplastic may be a thermoplastic such as PLA, PHB, CA, CAT or a mixture of at least two of these biodegradable plastics.
- the filling material may consist of talc, chalk, plant fibers, plant shives, grain husks, and / or ground grain husks.
- the base plate 10 is mechanically stable over long periods of time. In this case, the use of petroleum-based products as matrix material or filling material of the base plate 10 can be completely dispensed with.
- a non-woven fabric of vegetable fibers and / or biopolymer fiber, e.g. made of PLA fibers, embedded in the matrix material typically as a middle insert between a top surface 15 and a bottom surface opposite the top surface 15.
- the base plate 10 can be used directly as a side wall, bottom wall, intermediate wall, shelf for a piece of furniture or shelf, or form a supporting part of such a wall element.
- the base plate 10 may also serve as a starting body for the production of doors and flaps of a piece of furniture or shelf.
- the base plate 10 can serve as a starting body for the production of composite furniture panels.
- the thickness d of the base plate 10 may be in a range of about 2 mm to about 30 mm, more typically in a range of about 3 mm to about 20 mm.
- the base plate 10 Due to its construction and its composition, the base plate 10 is on the one hand mechanically highly resilient and on the other hand completely harmless to health and completely biodegradable at the end of its life cycle, e.g. fully compostable.
- the volume fraction of the filling materials can be 10% -80%.
- the very cost-effective waste products such as shives and grain husks can be used as filler.
- the concentration of the filling material may be increased in the vicinity of the surfaces, ie in the vicinity of the top surface 15, the bottom surface and / or the side surfaces arranged therebetween, the base plate 10. Thereby, the stability of the base plate 10 can be further increased.
- spelled husks are used as filling material with a volume fraction between 10% and 75%. Due to their silica content, natural protection of the base plate 10 against bacterial, fungal and insect infestation can be ensured by the spelled husks.
- Such a base plate 10 can therefore also be used in a temporarily moister environment, for example in the kitchen area, whereby even then the use of synthetic toxicologically active substances can be dispensed with.
- Fig. 2 shows a schematic cross section of a composite furniture panel 100 for a furniture and shelving system.
- two base plates 10, 20, as described above with respect to FIG Fig. 1 In order to achieve the same mechanical stability, in particular the same flexural strength, with reduced weight, a corrugated and / or honeycomb-shaped structure 30 is arranged between the base plate 20 and the cover plate 10.
- the structure 30 may be made of paper or paperboard but also of a correspondingly shaped plate made of a bioplastic or a biocomponent having at least one embedded filling material, wherein the at least one filling material consists of a biocompatible mineral and / or was produced from renewable raw materials.
- the structure 30 may be formed by thermoforming a base plate as described above with respect to FIG Fig. 1 has been explained.
- the structure 30 may also be readily formed into the desired corrugated or honeycomb structure during manufacture, eg, in a suitable hot press.
- the structure 30 may simply be thermally bonded to the base plate 20 and the cover plate 10.
- the structure 30 can also be bonded to the base plate 20 and the cover plate 10 by means of a biologically completely degradable adhesive, for example based on soybean oil or sunflower oil.
- the structure 30 can also be bonded to the base plate 20 and the cover plate 10 by adhesion by means of a PLA film under pressure and heat (melt bonding).
- the process of hot melt bonding can also be integrated into a continuous process on the double belt press.
- Fig. 3 shows a schematic cross section of a composite furniture panel 200.
- the composite furniture panel 200 is similar to that with reference to Fig. 2 illustrated composite plate 100, but differs in end portions 17. There, the base plate 20 and the cover plate 10 of the composite furniture panel 200 are interconnected. As a result, the composite furniture panel 200 has particularly stable and robust lateral edges.
- the composite furniture panels 100, 200 are completely harmless to health and completely biodegradable, e.g. fully compostable.
- natural fiber components such as vegetable fibers (long fiber component) and raw pelts, e.g. Spelled husks, pre-dried.
- raw pelts e.g. Spelled husks
- the quality of the base plate to be manufactured can be improved.
- both plant fibers and husks are used as fillers of the base plate to be made.
- raw husks When using raw husks, these are typically mechanically processed after drying for the subsequent scattering process. This typically involves grinding the raw husks according to the desired grinding degree (s). Subsequently, the resulting glaze powder is mixed with a powder of a thermoplastic biopolymer, e.g. a PLA powder mixed to produce one or more matrix powders. Typically, biopolymer powders having the same or at least approximately the same particle size or particle size distribution are mixed with the husk powder (s). As a result, the mechanical stability of the composite material to be formed can be increased.
- a thermoplastic biopolymer e.g. a PLA powder mixed to produce one or more matrix powders.
- biopolymer powders having the same or at least approximately the same particle size or particle size distribution are mixed with the husk powder (s).
- a statistical mixing of the matrix powder with the long fiber component can then be carried out by means of a double scatterer to form a plate-shaped cake.
- Mixing with the long fiber component is optional and increases the mechanical stability. This can be done alternatively or additionally by inserting one or more nonwovens of natural fibers and / or biopolymer fibers as the middle layer (s) of a dispenser.
- another filling material with greater granularity than the matrix powder such as whole husks or popcorn, for example spelled popcorn, is randomly mixed in via a further spreader.
- random mixing of the matrix powders of different degrees of grinding with the long fiber component can be achieved by scattering by means of several double scatterers to form the cake.
- the mixing with the long fiber component is again optional and increases the mechanical stability. This can be done alternatively or additionally by inserting one or more nonwovens of natural fibers and / or biopolymer fibers as the middle layer (s) of a dispenser.
- barrier layers premature mixing of the layers with matrix powders which contain husks of different degrees of grinding can be reliably avoided.
- low particle density fillers such as whole husks or popcorn, e.g. Spelled popcorn, be randomly mixed over another spreader.
- a second embodiment of the manufacturing process after the optional drying of the long fiber component, e.g. of Jutelangmaschinen, and the raw husks, here the spelled husks, and the grinding of the raw husks according to the desired degree of grinding (s), initially formed a granulate of the ground raw glumes and the thermoplastic biopolymer powder.
- the husks are coated with a layer of the biopolymer powder by mixing and if necessary gentle heating with the biopolymer powder in order to "bread" the husks.
- Agglomeration processes such as press agglomeration and melt-agglomeration are particularly suitable for this purpose.
- press agglomeration the necessary heat is generated by friction.
- the glass transition temperature is reached, the biopolymer powder adheres to the glumes.
- the suitable temperature range is between the Glass transition temperature (about 55 ° C - 60 ° C for PLA) and below the melting point (about 145 ° C-160 ° C for PLA).
- the formation of a plate-shaped cake is typically similar to the first embodiment of the manufacturing process, wherein instead of the matrix powder or the matrix powder with ground husks of different degrees of grinding, the granules or granules are used with ground husks of different degrees of grinding.
- the granules can be scattered by one or more scatterers. If it is intended to produce a lighter base plate with the same mechanical stability, which is denser near the surface than in the core region, several granules with corresponding scatterers can be scattered to form the cake.
- Nonwovens made of natural fibers and / or biopolymer fibers can be inserted as middle layer (s). It may be further provided to mix whole husks or popcorn. If several granules are used, barrier layers can also be inserted from a biopolymer film.
- a mixing of a filling material with a powder of a bioplastic for producing a mixture wherein the filler material consists of a biocompatible mineral and / or was produced from renewable raw materials in each case takes place.
- the formation of a plate-shaped cake then takes place using the mixture. While in the first embodiment, the mixture is produced as a matrix powder, in the second embodiment, the mixture is produced as granules or produced from the mixture granules. To form the cake, the mixture or granules are typically scattered.
- the bulk or scattering height is typically about three to five times the desired thickness of the base plate, for example about 6 mm to about 150 mm for typically about 2 mm to about 30 mm thick base plates, for example about 48 mm to about 80 mm for a 16 mm thick base plate.
- the cake is typically preheated in a through-air oven at a first temperature that may be below the melting temperature of the bioplastic before the cake passes through a heating press zone having a second temperature, which is typically higher than the first temperature.
- the first temperature is typically in the range of about 130 ° C to about 200 ° C, more typically in the range of about 140 ° C to about 150 ° C.
- the second temperature is typically in the range of about 130 ° C to about 200 ° C, more typically in a range of about 150 ° C to about 180 ° C.
- the cake In the hot press zone, the cake typically line pressures of about 50-100 N / cm or a surface pressure of at most 3 bar (3 * 10 5 Pa ) exposed.
- the cake can be isobarically compacted at high pressures of 5-20 bar, e.g. in a steel band press.
- the cake After cooling the cake in a cooling zone, the cake can finally be cut into base plates of desired lengths.
- biocompatible, completely biodegradable, mechanically very stable and lightweight base plates can be produced energy-saving and environmentally friendly.
- the base plates can be used directly as furniture panels for building furniture or shelves and / or, as above with respect to the FIGS. 2 and 3 has been explained, used for the construction of furniture composite panels, which in turn are used for the construction of furniture or shelves.
Landscapes
- Dry Formation Of Fiberboard And The Like (AREA)
- Compositions Of Macromolecular Compounds (AREA)
Description
- Die vorliegende Erfindung betrifft eine bioverträgliche Möbelplatte für ein Möbel- und Regalsystem sowie ein Herstellungsverfahren dafür.
- Heute werden Möbel vorwiegend unter Verwendung von mitteldichten Faserplatten, die auch als MDF- Platten bezeichnet werden, und Spanplatten, die auch als Flachpressplatten bezeichnet werden, unterschiedlichster Zusammensetzung industriell hergestellt. Eine MDF-Platte, welche für den Möbelbau (Emissionsklasse E1) verwendet wird, besteht in ihrer Zusammensetzung meistens aus 80- 83% Holz, 9-10,5 % Leim, 0,5-2,5% Zusatzstoffen und zu 6-8% aus Wasser. Zur Verleimung der Faseranteile werden Harnstoff-Formaldehyd-Harze oder PUR-Harze zugesetzt. Nachweislich haben Formaldehyde toxische Eigenschaften - sie wirken kanzerogen und können zudem Allergien hervorrufen. MDF-Platten und Spanplatten dürfen daher nur geringe Menge an Formaldehyd abgeben. Außerdem können MDF-Platten und Spanplatten nicht vollständig biologisch abgebaut werden.
- Auf Grund des steigenden ökologischen Bewusstseins der Konsumenten und der damit verbundenen wachsenden Nachfrage nach bioverträglichen Produkten sind eine Reihe von neuen umweltfreundlicheren Materialien entwickelt worden. Um den Herstellungsanforderungen und den Anforderungen im Einsatz wie Haltbarkeit und mechanische Stabilität gerecht zu werden, enthalten diese neuen Materialien aber typischerweise nichtbiogene Zuschlagstoffe, z.B. erdölbasierte Substanzen, die die biologische Verträglichkeit und/oder die die biologische Abbaubarkeit einschränken. Beispielsweise werden durch einen Zusatz von Carbodiimid zu Faserplatten auf der Basis von Polymilchsäure (PLA, polylactid acid) über die Blockierung endständiger Carboxylgruppen zwar Alterungsvorgänge verhindert, damit jedoch auch die Bioverträglichkeit eingeschränkt. Eine Möbelplatte nach dem Oberbegriff des Anspruchs 1 ist aus
DE 20 2008 017389 U1 bekannt. Die DruckschriftenDE 10 2009 003335 A1 undDE 101 30 571 A1 offenbaren auch ähnliche Möbelplatten. - Im Hinblick auf das oben Gesagte, schlägt die vorliegende Erfindung eine Möbelplatte gemäß Anspruch 1, ein Möbelstück gemäß Anspruch 7 und ein Verfahren zur Erzeugung einer Möbelplatte gemäß Anspruch 8 vor. Gemäß einem Ausführungsbeispiel wird eine Möbelplatte für ein Möbel- und Regalsystem bereitgestellt. Die Möbelplatte umfasst eine Basisplatte bestehend aus einem Biokunststoff als Matrixmaterial und mindestens einem in das Matrixmaterial eingebettetes Füllmaterial, wobei das mindestens eine Füllmaterial aus einem bioverträglichen Mineral besteht und /oder aus nachwachsenden Rohstoffen erzeugt wurde, wobei die Basisplatte Dinkelspelzen als Füllmaterial mit einem Volumenanteil zwischen 10% -75% aufweist. Auf Grund ihrer Herstellung und Zusammensetzung sind die Basisplatte und damit die Möbelplatte zum einen mechanisch hoch belastbar und zum anderen gesundheitlich völlig unbedenklich und am Ende ihres Lebenszyklus vollständig kompostierbar. Außerdem kann auch der Herstellungsprozess der Möbelplatte bzw. der Basisplatte derart erfolgen, dass auch die Herstellung höchsten Ansprüchen bzgl. Nachhaltigkeit und Gesundheitsunbedenklichkeit genügt.
- Durch den Einsatz von Füllmaterial aus einem bioverträglichen Mineral bzw. aus nachwachsenden Rohstoffen und die Verwendung von Biokunststoffen als Matrixmaterial der Basisplatte bzw. als Binder während der Herstellung der Basisplatte kann auf den Zusatz von erdölbasierten Zuschlagstoffen wie Fließmitteln, Haftvermittlern, und Flammschutzmitteln verzichtet werden.
- Insbesondere enthalten die Basisplatte und die Möbelplatte typischerweise weder erdölbasierte polymere Binder wie PVC, Polyolefine, EVA, Polyacrylate, Polymethacrylate, Phenolharze, Harnstoffharze, Melaminharze noch aus ökologischer Sicht bedenkliche übliche Additive wie Weichmacher der Phtalatgruppe, Fließmittel aus synthetischen Wachsen, halogen- und /oder phosphorhaltige Flammschutzmittel, metallhaltige Stabilisatoren, synthetische UV-Absorber und dergleichen.
- Außerdem enthalten die Basisplatte und die Möbelplatte typischerweise keine toxikologischen Substanzen wie nichtmineralische Fungizide, Insektizide oder antibakterielle Substanzen, insbesondere keine flüchtigen organischen Verbindungen wie beispielsweise Formaldehyd.
- Bei dem Biokunstoff kann es sich um biologisch abbaubare und thermoplastisch verarbeitbare Biokunststoffe wie PLA, Polyhydroxybuttersäure (PHB) und Celluloseacetat (CA) bzw. Cellulosetriacetat (CTA) oder Mischungen daraus handeln. Beispielsweise kann der Biokunstoff ein sogenannter PHB-Blend sein, dessen Materialeigenschaften durch Zusatz entsprechender Anteile von CA oder CAT zu PHB modifizierbar sind.
- Bei dem Füllmaterial kann es sich neben den Dinkelspelzen um ein bioverträgliches Mineral wie Talkum oder Kreide handeln. Das Füllmaterial kann aber neben den Dinkelspelzen auch aus nachwachsenden Rohstoffen erzeugt worden sein. Bei dem Füllmaterial kann es sich um partikuläres Material, faserförmiges Material oder ein Gewebe, z.B. ein Vliesstoff handeln. Vorliegend wird der Begriff "Füllmaterial" für alle Zusätze zum Biopolymer verwendet, unabhängig von Größe, Geometrie und Konsistenz der Zusätze.
- Beispielsweise kann das Füllmaterial neben den Dinkelspelzen aus Pflanzenfasern wie Holzfasern, Cellulosefasern, und/oder Fasern von Hanf, Jute, Flachs, Kenaf, Sisal, Bambus, Abaca, Ramie, Kokos, Brennnessel, Kapok, Baumwolle, Banane, und/oder Ananas, Getreidespelzen und Reis spelzen, gemahlenen Getreidespelzen, Pflanzenschäben wie Hanfschäben und Flachsschäben, Fasern aus einem Biopolymer, z.B. PLA-Fasern, und/oder einen Vliesstoff aus Pflanzenfasern und/oder Biopolymerfasern, z.B. PLA-Fasern, umfassen. Durch die Verwendung eines oder mehrerer Füllmaterialien kann die Basisplatte mechanisch stabil und kostengünstig hergestellt werden. Besonders kostengünstig kann die Basisplatte bei Verwendung von eher als Abfall anfallenden landwirtschaftlichen Reststoffen wie Spelzen und Schäben als Füllmaterial hergestellt werden. Im Vergleich zu ähnlichen Produkten, ist die Basisplatte durch den intelligenten Einsatz von Naturmaterialien bei gleicher Stabilität sehr leicht, wodurch zudem sowohl Transportkosten als auch der Energieaufwand gesenkt werden können.
- Der Volumenanteil der Füllmaterial kann zwischen 10%-80%, noch typischer zwischen 30%-75% und sogar noch typischer zwischen 50%-75% liegen. Erfindungsgemäß enthält die Basisplatte Dinkelspelzen als Füllmaterial mit einem Volumenanteil zwischen 10%-75%, noch typischer mit einem Volumenanteil zwischen 30%-75% und sogar noch typischer mit einem Volumenanteil zwischen 50%-75%. Auf Grund der in den Dinkelspelzen vorhandenen Kieselsäure kann so ein natürlicher Schutz vor Schädlingsbefall gewährleistet werden.
- Gemäß einer Weiterbildung ist eine Konzentration des mindestens einen Füllmaterials, z.B. ein Volumenanteil und/oder eine Partikelanzahl pro Volumenelement eines partikulären Füllmaterials, in der Nähe von einer oder mehreren Oberflächen der Basisplatte erhöht. Dadurch kann die mechanische Stabilität, z.B. die Biegefestigkeit der Basisplatte erhöht werden und/oder die Basisplatte bei gleicher Stabilität dünner und damit kostengünstiger ausgeführt werden. Beispielsweise kann der Mahlgrad eines partikulären Füllmaterials in der Nähe von einer oder mehreren Oberfläche der Basisplatte erhöht sein.
- Gemäß noch einer Weiterbildung bildet die Basisplatte eine Grundplatte und/oder eine Deckplatte der Möbelplatte. Typischerweise ist die Möbelplatte eine Verbundplatte, die eine mit Grundplatte und/oder eine Deckplatte verbundene gewellte oder wabenförmige Struktur umfasst, die aus Papier, Pappe, einem Biokunststoff oder aus einem Biokunstoff mit mindestens einem eingebetteten Füllmaterial besteht, wobei das mindestens eine Füllmaterial aus einem bioverträglichen Mineral besteht und/oder aus nachwachsenden Rohstoffen erzeugt wurde. Dadurch kann eine bioverträgliche Möbelplatte bereitgestellt werden, das vollständig kompostierbar ist.
- Gemäß noch einer Weiterbildung umfasst ein Möbelstück ein oder mehrere derartige Möbelplatten. Dies ermöglicht den Aufbau von Möbeln oder Regalen, die höchsten Ansprüchen bzgl. Nachhaltigkeit und Gesundheitsunbedenklichkeit genügen.
- Gemäß einem Ausführungsbeispiel wird ein Verfahren zur Erzeugung einer Möbelplatte bereitgestellt. Das Verfahren weist dabei die Schritte des Vermischens eines Füllmaterials, typischerweise eines partikulären Füllmaterials, mit einem Pulver eines Biokunststoffs zum Erzeugen eines Gemisches, des Bildens eines plattenförmigen Kuchens unter Verwendung des Gemisches, und des Bilden einer Basisplatte aus dem plattenförmigen Kuchen in einer Heißpresse. Das Füllmaterial besteht aus einem bioverträglichen Mineral und/oder wurde aus nachwachsenden Rohstoffen erzeugt. Das Füllmaterial kann Talkum, Kreide, Biopolymerfasern Pflanzenfasern, Pflanzenschäben, Getreidespelzen, und/oder gemahlenen Getreidespelzen umfasst. Erfindungsgemäß enthält das Füllmaterial Dinkelspelzen oder es besteht aus Dinkelspelzen, derart, dass der plattenförmigen Kuchen Dinkelspelzen mit einen Volumenanteil zwischen 10% - 75%, noch typischer mit einem Volumenanteil zwischen 30%-75% und sogar noch typischer mit einem Volumenanteil zwischen 50%-75% aufweist. Dadurch kann ein natürlicher Schutz der Basisplatte vor Schädlingsbefall gewährleistet werden.
- Durch die Zusammensetzung der Ausgangsmaterialien und die Prozessführung kann ein unbedenklicher, nachhaltiger und mechanisch hoch belastbarer Werkstoff hergestellt werden, der sich zum Aufbau von Möbeln und Regalen eignet, wobei auf ökologisch und/oder gesundheitlich bedenkliche Zuschlagstoffe verzichtet werden kann. Dabei können die gewünschten mechanischen Eigenschaften durch die Art der Aufbereitung des Füllmaterials, z.B. eine geeignete Faseraufbereitung, und/oder das Verhältnis von Pressdruck, Vorschub und Temperatur beim Bilden der Basisplatte aus dem plattenförmigen Kuchen in der Heißpresse eingestellt werden.
- Typischerweise wird das Füllmaterial vor dem Vermischen mechanisch aufbereitet und /oder getrocknet. Das gebildete Gemisch kann direkt zur Bildung des plattenförmigen Kuchens verwendet werden oder zunächst in ein Granulat überführt werden, das auch zwischengelagert werden kann. Typischerweise besteht das Granulat aus Füllmaterialpartikeln, z.B. Spelzen, die von einer Schicht des Biopolymers umgeben sind. Die Schicht des Biopolymers kann zudem ein weiteres Füllmaterial enthalten, z.B. ein faserförmiges Füllmaterial wie etwa Jutefasern.
- Zur Bildung des Gemischs können partikuläre Füllmaterialien unterschiedlichen Mahlgrads, unterschiedlicher Korngröße und/oder unterschiedlichen Materials mit dem Pulver des Biokunststoffs vermischt werden. Außerdem können körnige und faserige Füllmaterialien mit dem Pulver des Biokunststoffs vermischt werden.
- Das Pulver des Biokunststoffs kann aus PLA, PHB oder CA bestehen, es kann aber auch ein Pulvergemisch von mindestens zwei dieser Biokunststoff verwendet werden, z.B. ein PHB-Blend-Pulver.
- Typischerweise wird der plattenförmige Kuchen durch Streuen, z.B. Einstreuen bzw. Aufstreuen, des Gemisches bzw. des Granulats erzeugt. Dabei beträgt die Schütt- bzw. Streuhöhe typischerweise etwa das Drei- bis Fünffache der angestrebten Dicke der Basisplatte, beispielsweise etwa 6 mm bis etwa 150 mm für die typischerweise etwa 2 mm bis etwa 30 mm dicken Basisplatten.
- Gemäß einer Weitebildung umfasst das Bilden des Kuchens das Einstreuen eines weiteren Füllmaterials, der eine größere Körnigkeit als das Gemisch oder des Granulats umfasst. Dadurch können Bereiche verschiedener Füllmaterialdichte hergestellt werden.
- Typischerweise wird der Kuchen ohne die Verwendung zusätzlicher Fließmittel oder Haftvermittler gebildet.
- Gemäß noch einer Weitebildung umfasst das Bilden des Kuchens das Einbringen, z.B. Einlegen, eines Vliesstoffs aus Pflanzenfasern und/oder Biopolymerfasern als Mittelschicht in den Kuchen. Dadurch kann die mechanische Stabilität der zu fertigenden Basisplatte weite erhöht werden.
- Typischerweise umfasst das Bilden der Basisplatte die folgenden Schritte: Vorheizen des Kuchens in einer Vorheizzone, z.B. in einem Durchluftofen, die eine ersten Temperatur aufweist, und Durchlaufen des Kuchens durch eine Heißpresszone, die eine zweite Temperatur aufweist, die der ersten Temperatur entspricht oder höher als die erste Temperatur ist. Dabei werden die erste und zweite Temperatur so gewählt, dass vorhandene Proteine nicht verbrennen. Die erste Temperatur liegt typischerweise in einem Bereich von etwa 130° C bis etwa 200 °C, noch typischer in einem Bereich von etwa 140° C bis etwa 150 C. Die zweite Temperatur liegt typischerweise in einem Bereich von etwa 130° C bis etwa 200 °C, noch typischer in einem Bereich von etwa 150° C bis etwa 180° C. Beispielsweise liegt die erste Temperatur unterhalb einer Schmelztemperatur des Biokunststoffs und die zweite Temperatur liegt darüber. Durch das Vorheizen kann die Presszeit verringert und dadurch der Durchsatz erhöht und sowohl Energieaufwand als auch Kosten gesenkt werden. Je nach Materialzusammensetzung und Dicke des Kuchens durchläuft der Kuchen die Vorheiz- und die Heißpresszone typischerweise in etwa 1 bis 3 Minuten. Während der Kuchen die Heizpresszone durchläuft, z.B. die Heizpresszone einer Doppelbandpresse, wird der Kuchen typischerweise Liniendrücken von etwa 50-100 N/cm bzw. einem Flächendruck von maximal 3 bar (3*105 Pa) ausgesetzt.
- Anschließend wird der Kuchen in einer Presse, z.B. einer Kombipresse oder mittels eines hydraulischem Druckpolster, bei Drücken von typischerweise etwa 5 - 20 bar, d.h. bei etwa 5*105 Pa - 2*106 Pa, isobar gepresst.
- Anschließend erfolgt typischerweise das Abkühlen des Kuchens in einer Kühlzone bevor er in eine oder mehrere Basisplatten mit dem jeweils gewünschten Plattenmaß zugeschnitten wird.
- Auf diese Weise lassen sich bioverträgliche, mechanisch besonders stabile und leichte Basisplatten energiesparend und umweltschonend herstellen.
- Typischerweise erfolgt die Herstellung der Basisplatten in einer kontinuierlich arbeitenden Anlage, z.B. einer automatischen oder semiautomatischen Anlage, die geeignete Streuer zum Streuen des Gemisches bzw. des Granulats, eine Vorheizzone, z.B. einen Durchluftofen, eine Heißpresszone, z.B. einer Doppelbandpresse, eine isobare Presszone, z.B. eine Bandpresse, eine Abkühlzone und eine Zuschneidezone umfasst. Mit einer solchen Anlage lassen sich Basisplatten je nach gewünschter Dicke und Materialzusammensetzung mit hohen Durchsätzen von etwa 1 bis 15 m/min, typischer von etwa 2 bis 10 m/min herstellen. Dies ermöglicht eine besonders kostengünstige Herstellung der Basisplatten.
- Weitere vorteilhafte Ausgestaltungen, Einzelheiten, Aspekte und Merkmale der vorliegenden Erfindung ergeben sich aus den Unteransprüchen, der Beschreibung sowie den beigefügten Zeichnungen. Darin zeigt:
-
Fig. 1 eine perspektivische Ansicht einer Basisplatte gemäß einem Ausführungsbeispiel; -
Fig. 2 einen schematischen Querschnitt einer Möbelplatte für ein Möbel- und Regalsystem gemäß einem Ausführungsbeispiel; und -
Fig. 3 einen schematischen Querschnitt einer Möbelplatte für ein Möbel- und Regalsystem gemäß einem weiteren Ausführungsbeispiel. - Der Begriff "Möbelplatte", wie er vorliegend verwendet wird, soll einen im Wesentlichen plattenförmigen Körper mit hinreichender Biegefestigkeit beschreiben, der zum Aufbau von Möbeln und Regalsystemen geeignet ist.
- Der Begriff "Wandelement", wie er vorliegend verwendet wird, soll ein aus einer oder mehreren Möbelplatten gefertigtes Teil eines Möbels, insbesondere eines Schranks, eines Tisches einer Truhe oder eines Regals beschreiben. Beispielsweise kann das Wandelement eine Seitenwand, ein Bodenplatte, eine Zwischenwand, ein Deckplatte, eine Tischplatte, ein Türelement oder ein Klappenelement sein.
-
Fig. 1 zeigt eine Basisplatte 10 in einer perspektivischen Ansicht. Die Basisplatte 10 besteht aus einem Biokunststoff als Matrixmaterial und einem oder mehreren in das Matrixmaterial eingebetteten Füllmaterialien, die jeweils aus einem bioverträglichen Mineral bestehen und /oder aus nachwachsenden Rohstoffen erzeugt wurden. Bei dem Biokunststoff kann es sich um einen thermoplastischen Kunststoff wie PLA, PHB, CA, CAT oder eine Mischung mindestens zweier dieser biologisch abbaubaren Kunststoffe handeln. Das Füllmaterial kann aus Talkum, Kreide, Pflanzenfasern, Pflanzenschäben, Getreidespelzen, und/oder gemahlenen Getreidespelzen bestehen. Die Basisplatte 10 ist mechanisch auch über lange Zeiträume stabil. Dabei kann auf den Einsatz erdölbasierten Produkte als Matrixmaterial bzw. Füllmaterial der Basisplatte 10 vollständig verzichtet werden. - Zur weiteren Erhöhung der mechanischen Stabilität kann zudem einem Vliesstoff aus Pflanzenfasern und/oder Biopolymerfaser, z.B. aus PLA-Fasern, in das Matrixmaterial eingebettet sein, typischerweise als Mitteleinlage zwischen einer Deckfläche 15 und einer der Deckfläche 15 gegenüberliegenden Bodenfläche.
- Die Basisplatte 10 kann direkt als Seitenwand, Bodenwand, Zwischenwand, Einlegebrett für ein Möbelstück bzw. Regal verwendet werden, oder einen tragenden Teil eines derartigen Wandelements bilden. Die Basisplatte 10 kann aber auch als Ausgangskörper zur Herstellung von Türen und Klappen eines Möbelstücks bzw. Regals dienen. Außerdem kann die Basisplatte 10 als Ausgangskörper zur Herstellung von Verbundmöbelplatten dienen. Je nach zu erwartender mechanischen Belastung und lateralen Ausdehnung kann die Dicke d der Basisplatte 10 in einem Bereich von etwa 2 mm bis etwa 30 mm, noch typischer in einem Bereich von etwa 3 mm bis etwa 20 mm liegen.
- Auf Grund ihres Aufbaus und ihrer Zusammensetzung ist die Basisplatte 10 zum einen mechanisch hoch belastbar und zum anderen gesundheitlich völlig unbedenklich und am Ende ihres Lebenszyklus vollständig biologisch abbaubar, z.B. vollständig kompostierbar.
- Je nach Anforderungsprofil kann der Volumenanteil der Füllmaterialien 10% -80% betragen. Als Füllmaterial können insbesondere die sehr kostengünstigen Abfallprodukte wie Schäben und Getreidespelzen eingesetzt werden.
- Die Konzentration des Füllmaterials kann in der Nähe der Oberflächen, d.h. in der Nähe Deckfläche 15, der Bodenfläche und/oder der dazwischen angeordneten Seitenflächen, der Basisplatte 10 erhöht sein. Dadurch kann die Stabilität der Basisplatte 10 weiter erhöht werden. Erfindungsgemäß werden Dinkelspelzen als Füllmaterial mit einem Volumenanteil zwischen 10% -75% verwendet. Auf Grund ihres Gehalts an Kieselsäure kann durch die Dinkelspelzen ein natürlicher Schutz der Basisplatte 10 vor Bakterien-, Pilz- und Insektenbefall gewährleistet werden. Eine derartige Basisplatte 10 kann daher auch in einer zeitweise feuchteren Umgebung eingesetzt werden, z.B. im Küchenbereich, wobei auch dann auf den Einsatz synthetischer toxikologisch wirksamer Substanzen verzichtet werden kann.
-
Fig. 2 zeigt eine einen schematischen Querschnitt einer Verbundmöbelplatte 100 für ein Möbel- und Regalsystem. In dem exemplarischen Ausführungsbeispiel bilden zwei Basisplatten 10, 20, wie sie oben mit Bezug zurFig. 1 erläutert wurden eine Grundplatte 20 bzw. eine Deckplatte 10 der Verbundmöbelplatte 100. Um bei reduziertem Gewicht die gleiche mechanische Stabilität, insbesondere die gleiche Biegefestigkeit, zu erreichen, ist zwischen der Grundplatte 20 und der Deckplatte 10 eine gewellte und/oder wabenförmige Struktur 30 angeordnet. Die Struktur 30 kann aus Papier oder Pappe bestehen aber auch aus einer entsprechend geformten Platte aus einem Biokunststoff oder aus einem Biokunstoff mit mindestens einem eingebetteten Füllmaterial, wobei das mindestens eine Füllmaterial aus einem bioverträglichen Mineral besteht und/oder aus nachwachsenden Rohstoffen erzeugt wurde. - Beispielsweise kann die Struktur 30 durch thermoplastisches Umformen einer Basisplatte, wie sie oben mit Bezug zur
Fig. 1 erläutert wurde, gebildet werden. Alternativ dazu kann die Struktur 30 bei der Herstellung auch gleich in die gewünschte gewellte bzw. wabenförmige Struktur geformt werden, z.B. in einer geeigneten Heißpresse. In diesen Ausführungsformen kann die Struktur 30 einfach thermisch mit der Grundplatte 20 und der Deckplatte 10 verbunden werden. - Insbesondere wenn die Struktur 30 aus Papier oder Pappe besteht, kann die Struktur 30 auch mittels eines biologisch vollständig abbaubaren Klebers, z.B. auf der Basis von Sojaöl oder Sonnenblumenöl mit der Grundplatte 20 und der Deckplatte 10 verklebt werden. Alternativ dazu kann die Struktur 30 auch durch Verkleben mittels einer PLA-Folie unter Druck und Wärme (Schmelzkleben) mit der Grundplatte 20 und der Deckplatte 10 verbunden werden. Der Prozess des Schmelzklebens kann außerdem in einen kontinuierlichen Prozess auf der Doppelbandpresse integriert werden.
-
Fig. 3 zeigt einen schematischen Querschnitt einer Verbundmöbelplatte 200. Die Verbundmöbelplatte 200 ist ähnlich zu der mit Bezug zuFig. 2 erläuterten Verbundplatte 100, unterscheidet sich aber in Endbereichen 17. Dort sind die Grundplatte 20 und die Deckplatte 10 der Verbundmöbelplatte 200 miteinander verbunden. Dadurch hat die Verbundmöbelplatte 200 besonders stabile und robuste seitliche Kanten. Bei der Herstellung der Verbundmöbelplatte 200 kann von entsprechend in den End- bzw. Kantenbereichen 17 vorgeformten Basisplatten 10, 20 ausgegangen werden, oder von ebenen Basisplatten 10, 20, die beim Verbinden in einer Presse thermoplastisch umgeformt werden. - Auch die Verbundmöbelplatten 100, 200 sind gesundheitlich vollkommen unbedenklich und vollständig biologisch abbaubar, z.B. vollständig kompostierbar.
- Im Folgenden werden Herstellungsverfahren für die Basisplatten detailliert erläutert.
- In einem ersten Ausführungsbeispiel für das Herstellungsverfahren werden zunächst Naturfaserkomponenten wie Pflanzenfasern (Langfaserkomponente) und Rohpelzen, z.B. Dinkelspelzen, vorgetrocknet. Dadurch kann die Qualität der zu fertigenden Basisplatte verbessert werden. Typischerweise werden sowohl Pflanzenfasern als auch Spelzen als Füllmaterialien der zu fertigenden Basisplatte verwendet.
- Bei der Verwendung von Rohspelzen werden diese typischerweise nach dem Trocknen für den nachfolgenden Streuprozess mechanisch aufbereitet. Dies beinhaltet typischerweise das Mahlen der Rohspelzen entsprechend der gewünschte(n) Mahlgrad(e). Anschließend wird das bzw. die entstandenen Spelzenpulver mit einem Pulver eines thermoplastischen Biopolymers, z.B. einem PLA-Pulver gemischt, um ein bzw. mehrere Matrix-Pulver zu erzeugen. Dabei werden typischerweise Biopolymerpulver mit gleicher oder zumindest annähernd gleicher Korngröße bzw. Korngrößenverteilung mit dem bzw. den Spelzenpulver(n) gemischt. Dadurch kann die mechanische Stabilität des zu bildenden Verbundmaterials vergrößert werden.
- Wenn eine Basisplatte mit einheitlichem Plattenaufbau (konstanter Mahlgrad der Spelzen) gefertigt werden soll, kann anschließend zur Bildung eines plattenförmigen Kuchens eine statistische Vermischung des Matrix-Pulvers mit der Langfaserkomponente durch Streuen mittels eines Doppelstreuers erfolgen. Das Vermischen mit der Langfaserkomponente ist optional und erhöht die mechanische Stabilität. Dies kann alternativ oder zusätzlich auch durch Einlegen eines oder mehrerer Vliese aus Naturfasern und/oder Biopolymerfasern als Mittellage(n) von einem Abroller erfolgen. Zur Verringerung des Gewichts des Kuchens und damit der zu fertigenden Basisplatte auch ein weiteres Füllmaterial mit größerer Körnigkeit als das Matrix-pulver wie ganze Spelzen oder Popkorn, z.B. Dinkelpopkorn, über einen weiteren Streuer statistisch zugemischt werden.
- Wenn eine bei gleicher mechanischer Stabilität leichtere Basisplatte gefertigt werden soll, die in Oberflächennähe dichter als im Kernbereich ist, kann zur Bildung des Kuchens eine statistische Vermischung der Matrix-Pulver unterschiedlichen Mahlgrads mit der Langfaserkomponente durch Streuen mittels mehrerer Doppelstreuer erfolgen. Das Vermischen mit der Langfaserkomponente ist wieder optional und erhöht die mechanische Stabilität. Dies kann alternativ oder zusätzlich auch durch Einlegen eines oder mehrerer Vliese aus Naturfasern und/oder Biopolymerfasern als Mittellage(n) von einem Abroller erfolgen. Außerdem kann vorgesehen sein, zwischen den Schichten unterschiedlichen Mahlgrads jeweils mindestens eine Biopolymerfolie, z.B. PLA-Folien, von einem weiteren Abroller als Sperrschichten einzulegen. Durch die Sperrschichten kann eine vorzeitige Vermischung der Schichten mit Matrix-Pulvern, die Spelzen unterschiedlichen Mahlgrads enthalten, zuverlässig vermieden werden. Zur Verringerung des Gewichts des Kuchens und damit der zu fertigenden Basisplatte können wieder Füllmaterialien mit geringer Partikeldichte wie ganze Spelzen oder Popkorn, z.B. Dinkelpopkorn, über einen weiteren Streuer statistisch zugemischt werden.
- In einem zweiten Ausführungsbeispiel für das Herstellungsverfahren wird nach dem optionalem Trocknen der Langfaserkomponente, z.B. von Jutelangfasern, und der Rohspelzen, hier der Dinkelspelzen, und dem Mahlen der Rohspelzen entsprechend der gewünschte(n) Mahlgrad(e), zunächst ein Granulat aus den gemahlenen Rohspelzen und dem thermoplastischen Biopolymerpulver gebildet. Dabei werden die Spelzen durch Vermischen und ggf. leichtes Erwärmen mit dem Biopolymerpulver mit einer Schicht des Biopolymerpulvers überzogen, um die Spelzen zu "panieren".
- Hierzu eignen sich insbesondere Agglomerationsverfahren wie Pressagglomeration und Anschmelzagglomeration. Bei der typischerweise verwendeten Pressagglomeration wird die nötige Wärme durch Reibung erzeugt. Wird die Glasübergangstemperatur erreicht, haftet sich das Biopolymerpulver an die Spelzen. Der geeignete Temperaturbereich liegt zwischen der Glasübergangstemperatur (etwa 55° C - 60° C für PLA) und unter dem Schmelzpunkt (etwa 145° C-160° C für PLA).
- Dabei kann vorgesehen sein, dass Langfasern mit einpaniert werden. Typischerweise wird je Mahlgrad ein entsprechendes Granulat erzeugt. Auf diese Weise konnten unter Verzicht auf erdölbasierte Haftvermittler stabile Granulate erzeugt werden, die auch zwischengelagert werden können.
- Anschließend erfolgt die Bildung eines plattenförmigen Kuchens. Dies erfolgt typischerweise ähnlich wie beim ersten Ausführungsbeispiel für das Herstellungsverfahren, wobei anstelle des Matrix-Pulvers bzw. der Matrix-Pulver mit gemahlenen Spelzen unterschiedlichen Mahlgrads das Granulat bzw. die Granulate mit gemahlenen Spelzen unterschiedlichen Mahlgrads verwendet werden.
- Wenn eine Basisplatte mit einheitlichem Plattenaufbau (konstanter Mahlgrad der Spelzen) gefertigt werden soll, kann das Granulat durch einen oder mehrere Streuer gestreut werden. Wenn eine bei gleicher mechanischer Stabilität leichtere Basisplatte gefertigt werden soll, die in Oberflächennähe dichter als im Kernbereich ist, können zur Bildung des Kuchens mehrere Granulate mit entsprechenden Streuern gestreut werden. Vliese aus Naturfasern und/oder Biopolymerfasern können als Mittellage(n) eingelegt werden. Es kann weiter vorgesehen sein, ganze Spelzen oder Popkorn zuzumischen. Bei Verwendung mehrerer Granulate können zudem Sperrschichten aus einer Biopolymerfolie eingelegt werden.
- Bei dem ersten und zweiten Ausführungsbeispiel für das Herstellungsverfahren erfolgt jeweils ein Vermischen eines Füllmaterials mit einem Pulver eines Biokunststoffs zum Erzeugen eines Gemisches, wobei das Füllmaterial aus einem bioverträglichen Mineral besteht und/oder aus nachwachsenden Rohstoffen erzeugt wurde. Das Bilden eines plattenförmigen Kuchens erfolgt dann unter Verwendung des Gemisches. Während im ersten Ausführungsbeispiel das Gemisch als Matrix-Pulver erzeugt wird, wird im zweiten Ausführungsbeispiel das Gemisch als Granulat erzeugt bzw. aus dem Gemisch ein Granulat erzeugt. Zum Bilden des Kuchens wird das Gemisch bzw. das Granulat typischerweise gestreut. Dabei beträgt die Schütt- bzw. Streuhöhe typischerweise etwa das Drei- bis Fünffache der angestrebten Dicke der Basisplatte, beispielsweise etwa 6 mm bis etwa 150 mm für die typischerweise etwa 2 mm bis etwa 30 mm dicken Basisplatten, z.B. etwa 48 mm bis etwa 80 mm für eine 16 mm dicke Basisplatte.
- Nachfolgend erfolgt in beiden Ausführungsbeispielen das Bilden der Basisplatte aus dem plattenförmigen Kuchen in einer Heißpresse, typischerweise in einer Doppelbandheißpresse.
- Dabei wird der Kuchen typischerweise in einem Durchluftofen bei einer ersten Temperatur, die unterhalb der Schmelztemperatur des Biokunststoffs liegen kann, vorgeheizt, bevor der des Kuchen eine Heizpresszone durchläuft, die eine zweite Temperatur aufweist, die typischerweise höher als die erste Temperatur ist.
- Dabei haben sich die folgenden Parameter als besonders günstig für die Herstellung stabiler Basisplatten herausgestellt. Die erste Temperatur liegt typischerweise in einem Bereich von etwa 130° C bis etwa 200° C, noch typischer in einem Bereich von etwa 140° C bis etwa 150° C. Die zweite Temperatur liegt typischerweise in einem Bereich von etwa 130° C bis etwa 200 °C, noch typischer in einem Bereich von etwa 150° C bis etwa 180° C. In der Heizpresszone wird der Kuchen typischerweise Liniendrücken von etwa 50-100 N/cm bzw. einem Flächendruck von maximal 3 bar (3*105 Pa) ausgesetzt.
- Anschließend kann der Kuchen bei hohen Drücken von 5 - 20 bar isobar verdichtet werden, z.B. in einer Stahlbandpresse.
- Nach dem Abkühlen des Kuchens in einer Abkühlzone kann der Kuchen schließlich in Basisplatten gewünschter Längen zugeschnitten werden.
- Auf diese Weise lassen sich bioverträgliche, biologisch vollständig abbaubare, mechanisch besonders stabile und leichte Basisplatten energiesparend und umweltschonend herstellen.
- Insbesondere unter Verwendung von Dinkelspelzen und Jutelangfasern als Füllmaterialien und PLA als Matrixmaterial gelang es sehr stabile Basisplatten zu erzeugen, die geeignet sind MDF-Platten gleicher Dicke zu ersetzen.
- Die Basisplatten können direkt als Möbelplatten zum Aufbau von Möbeln bzw. Regalen verwendet werden und/oder, wie oben mit Bezug zu den
Figuren 2 und 3 erläutert wurde, zum Aufbau von Möbelverbundplatten verwendet werden, die ihrerseits zum Aufbau von Möbeln bzw. Regalen verwendet werden. - Auf diese Weise lassen sich Möbel und Regale, die höchsten Ansprüchen bzgl. Nachhaltigkeit und Gesundheitsunbedenklichkeit genügen, energiesparend und umweltschonend herstellen.
Claims (15)
- Möbelplatte (100, 200), umfassend eine Basisplatte (10, 20) bestehend aus einem Biokunststoff als Matrixmaterial und mindestens einem in das Matrixmaterial eingebetteten Füllmaterial, wobei das mindestens eine Füllmaterial aus einem bioverträglichen Mineral besteht und /oder aus nachwachsenden Rohstoffen erzeugt wurde, dadurch gekennzeichnet, dass die Basisplatte (10, 20) Dinkelspelzen als Füllmaterial mit einem Volumenanteil zwischen 10% -75% aufweist.
- Möbelplatte (100, 200) nach Anspruch 1, wobei die Basisplatte (10, 20) keine erdölbasierten Produkte enthält, und/oder wobei die Möbelplatte (100, 200) kompostierbar ist.
- Möbelplatte (100, 200) nach einem der vorhergehenden Ansprüche, wobei der Biokunststoff Polymilchsäure (PLA), Polyhydroxybuttersäure (PHB) und/oder Celluloseacetat (CA) umfasst.
- Möbelplatte (100, 200) nach einem der vorhergehenden Ansprüche, wobei das mindestens eine Füllmaterial Talkum, Kreide, Pflanzenfasern, Getreidespelzen, Pflanzenschäben, gemahlenen Getreidespelzen und/oder einem Vliesstoff aus Pflanzenfasern und/oder Biopolymerfasern umfasst.
- Möbelplatte (100, 200) nach einem der vorhergehenden Ansprüche, wobei eine Konzentration des mindestens einen Füllmaterials in der Nähe mindestens einer Oberfläche (15) der Basisplatte (10, 20) erhöht ist.
- Möbelplatte (100, 200) nach einem der vorhergehenden Ansprüche, wobei die Basisplatte (10, 20) eine Grundplatte und/oder eine Deckplatte der Möbelplatte (100, 200) bildet, und/oder wobei die Möbelplatte (100, 200) eine Verbundplatte ist, die eine mit der Basisplatte (10, 20) verbundene gewellte oder wabenförmige Struktur (30) umfasst, die aus Papier, Pappe, einem Biokunststoff oder aus einem Biokunstoff mit mindestens einem eingebetteten Füllmaterial besteht, wobei das mindestens eine Füllmaterial aus einem bioverträglichen Mineral besteht und/oder aus nachwachsenden Rohstoffen erzeugt wurde.
- Möbelstück, umfassend mindestens ein Wandelement, das aus einer Möbelplatte (100, 200) nach einem der vorhergehenden Ansprüche gefertigt wurde.
- Verfahren zur Erzeugung einer Möbelplatte (100, 200), umfassend:- Vermischen eines Füllmaterials mit einem Pulver eines Biokunststoffs zum Erzeugen eines Gemisches, wobei das Füllmaterial aus einem bioverträglichen Mineral besteht und /oder aus nachwachsenden Rohstoffen erzeugt wurde;- Bilden eines plattenförmigen Kuchens unter Verwendung des Gemisches, sodass der plattenförmige Kuchen Dinkelspelzen mit einem Volumenanteil zwischen 10%-75% aufweist; und,- Bilden einer Basisplatte (10, 20) aus dem plattenförmigen Kuchen in einer Heißpresse.
- Verfahren nach Anspruch 8, wobei aus dem Gemisch ein Granulat erzeugt wird, und/oder wobei das Füllmaterial vor dem Vermischen mechanisch aufbereitet und /oder getrocknet wird.
- Verfahren nach einem der Ansprüche 8 bis 9, wobei das Bilden des Kuchens das Streuen des Gemisches oder des Granulats umfasst, oder wobei das Bilden des Kuchens das Streuen des Gemisches oder des Granulats umfasst und wobei das Bilden des Kuchens das Streuen eines weiteren Füllmaterials umfasst, das eine größere Körnigkeit als das Gemisch oder das Granulat umfasst.
- Verfahren nach einem der Ansprüche 8 bis 10, wobei partikuläre Füllmaterialien unterschiedlichen Mahlgrads, unterschiedlicher Korngröße und/oder unterschiedlichen Materials mit dem Pulver des Biokunststoffs vermischt werden, und/oder wobei körnige und faserige Füllmaterialien mit dem Pulver des Biokunststoffs vermischt werden, und/oder wobei ein Vliesstoff aus Pflanzenfasern und/oder Biopolymerfasern als Mittelschicht in den Kuchen eingebracht wird.
- Verfahren nach einem der Ansprüche 8 bis 11, wobei das Bilden der Basisplatte (10, 20) mindestens einen der folgenden Prozesse umfasst:- Vorheizen des Kuchens in einem Durchluftofen, der eine erste Temperatur aufweist;- Durchlaufen des Kuchens durch eine Heizpresszone, die eine zweite Temperatur aufweist, die nicht niedriger als die erste Temperatur ist;- Pressen des Kuchens in einer Bandpresse;- Abkühlen des Kuchens; und- Zuschneiden des Kuchens.
- Verfahren nach einem der Ansprüche 8 bis 12, wobei der Kuchen ohne die Verwendung zusätzlicher Fließmittel oder Haftvermittler gebildet wird.
- Verfahren nach einem der Ansprüche 8 bis 13, wobei der Biokunststoff Polymilchsäure (PLA), Polyhydroxybuttersäure (PHB) und/oder Celluloseacetat (CA) umfasst, und/oder wobei das Füllmaterial Talkum, Kreide, Biopolymerfasern, Pflanzenfasern, Pflanzenschäben, Getreidespelzen, und/oder gemahlenen Getreidespelzen umfasst.
- Basisplatte (10, 20), die nach einem Verfahren gemäß einem der Ansprüche 8 bis 14 herstellbar ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102012111178.2A DE102012111178A1 (de) | 2012-11-20 | 2012-11-20 | Bioverträgliche Möbelplatte und Verfahren zu deren Herstellung |
| PCT/EP2013/074160 WO2014086578A1 (de) | 2012-11-20 | 2013-11-19 | Möbelplatte und verfahren zu deren herstellung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2922444A1 EP2922444A1 (de) | 2015-09-30 |
| EP2922444B1 true EP2922444B1 (de) | 2018-07-11 |
Family
ID=49709629
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP13799232.7A Not-in-force EP2922444B1 (de) | 2012-11-20 | 2013-11-19 | Möbelplatte und verfahren zu deren herstellung |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP2922444B1 (de) |
| DE (1) | DE102012111178A1 (de) |
| WO (1) | WO2014086578A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT516198A1 (de) | 2014-08-22 | 2016-03-15 | Berndorf Band Gmbh | Verfahren zur Herstellung eines Produktes aus einem Nanofasern enthaltenden Bioplastik |
| DE102014115138A1 (de) * | 2014-10-17 | 2016-04-21 | Frank Schneider | Verfahren zum Ausbilden eines textilen Materials unter Verwendung von Hanf und Faserverbundwerkstoff aus diesem textilen Material |
| CN113001127B (zh) * | 2021-04-29 | 2022-11-15 | 北京航星机器制造有限公司 | 一种带主动冷却通道蒙皮加工方法和装置 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19936915A1 (de) * | 1999-06-23 | 2000-12-28 | Thomas Gmbh & Co Technik Innovation Kg | Profilleiste und Verwendung sowie Verfahren zur Herstellung derselben |
| DE10130571A1 (de) * | 2001-06-27 | 2003-01-23 | Innopla Gmbh | Leichtbauplatten bzw. Leichtbaukörper und Verfahren zur Herstellung |
| US6869985B2 (en) * | 2002-05-10 | 2005-03-22 | Awi Licensing Company | Environmentally friendly polylactide-based composite formulations |
| DE102008012096B4 (de) * | 2008-02-29 | 2010-01-14 | Rittal Gmbh & Co. Kg | Schaltschrank oder Rack |
| US20120015176A1 (en) * | 2008-03-24 | 2012-01-19 | Riebel Michael J | Biolaminate composite assembly and related method |
| DE102009003335A1 (de) * | 2009-01-09 | 2010-07-15 | Hettich-Heinze Gmbh & Co. Kg | Möbelteil, Möbel und Verfahren zur Herstellung einer Platte |
| CN102224315A (zh) * | 2009-01-09 | 2011-10-19 | 黑蒂赫-海因泽有限及两合公司 | 配件、家具部件、家具和用于制造板的方法 |
-
2012
- 2012-11-20 DE DE102012111178.2A patent/DE102012111178A1/de not_active Withdrawn
-
2013
- 2013-11-19 EP EP13799232.7A patent/EP2922444B1/de not_active Not-in-force
- 2013-11-19 WO PCT/EP2013/074160 patent/WO2014086578A1/de not_active Ceased
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2014086578A1 (de) | 2014-06-12 |
| EP2922444A1 (de) | 2015-09-30 |
| DE102012111178A1 (de) | 2014-05-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE19517763C2 (de) | Formkörper aus Verbundmaterial auf der Basis von Celluloseacetat und verstärkenden natürlichen Cellulosefasern und dessen Verwendung | |
| DE102007048422A1 (de) | Holzfaser-Wärmedämmmaterial und Verfahren für dessen Herstellung | |
| EP1958762B1 (de) | Biologisch abbaubarer Naturfaserverbundwerkstoff | |
| DE102017100313A1 (de) | Flamm- oder Brandschutzmittel und dessen Herstellung und Verwendung insbesondere für Holz-, Cellulose- und Polyolefin-basierte Produkte | |
| WO2020211988A1 (de) | Plattenförmiger werkstoff und verfahren zu dessen herstellung | |
| EP1674224B1 (de) | Verfahren zur Herstellung einer Holzfaserdämmstoffplatte bzw. -matte | |
| WO2014086578A1 (de) | Möbelplatte und verfahren zu deren herstellung | |
| EP1349949A1 (de) | Verfahren zur herstellung fester stoffe aus pflanzlichem material, nach diesem verfahren hergestellter werkstoff, verwendung des stoffes sowie anlage zur durchführung des verfahrens | |
| EP3715074B1 (de) | Recycelbares holzwerkstoffprodukt, insbesondere ein recycelbares dekoratives laminat auf holzwerkstoffbasis | |
| EP0524920A1 (de) | Neuartige Formkörper | |
| EP4188708B1 (de) | Ebene platten und verfahren zu deren herstellung | |
| EP2551081A1 (de) | Formteil und Verfahren zu dessen Herstellung | |
| DE202008018425U1 (de) | Kunststoff-Verbundwerkstoff mit erdbasierten organischen Fasern | |
| DE10261569A1 (de) | Kombinationswerkstoff, Verfahren zu seiner Herstellung und Verwendungen | |
| WO2007071387A2 (de) | Pflanzliche faser, formkörper auf faserbasis sowie verfahren zur herstellung von mit novolak versehenen pflanzlichen fasern | |
| DE102005051716A1 (de) | Bindemittelzusammensetzung für Holzwerkstoffe | |
| EP4029987A1 (de) | Flammhemmendes imprägnat und laminat, platte mit flammhemmendem imprägnat, verfahren zur herstellung des imprägnats und der platte | |
| EP4219106B1 (de) | Verfahren zum herstellen einer faserplatte | |
| EP3124192B1 (de) | Verfahren zur herstellung eines spritzgiess- oder extrudierfähigen granulats | |
| DE102015116185B3 (de) | Verfahren zur Herstellung eines plattenförmigen Werkstoffes, eines spritzgieß- oder extrudierfähigen Granulats daraus und Granulat | |
| EP4259399B1 (de) | Verfahren zur herstellung von holzfaserdämmstoffprodukten und holzfaserdämmstoffprodukt | |
| EP4241950B1 (de) | Verfahren zur herstellung einer spanplatte sowie spanplatte | |
| EP3733366A1 (de) | Bindemittel zur herstellung von holzwerkstoffen | |
| DE10204321B4 (de) | Formteil und Verfahren zu dessen Herstellung | |
| DE29522229U1 (de) | Formkörper aus Verbundmaterial auf der Basis von Celluloseacetat und verstärkenden natürlichen Cellulosefasern |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20150619 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20171122 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: BRODA, MATTHIAS Owner name: COCCIA, FRANCESCO Owner name: SYSTEM 180 GMBH |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SYSTEM 180 GMBH |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1016017 Country of ref document: AT Kind code of ref document: T Effective date: 20180715 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502013010610 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20180711 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181011 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181111 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181011 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181012 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502013010610 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 |
|
| 26N | No opposition filed |
Effective date: 20190412 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20181119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181119 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20181130 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181130 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181119 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181119 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1016017 Country of ref document: AT Kind code of ref document: T Effective date: 20181119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181119 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180711 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20131119 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180711 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502013010610 Country of ref document: DE Owner name: SYSTEM 180 GMBH, DE Free format text: FORMER OWNER: SYSTEM 180 GMBH, 10827 BERLIN, DE Ref country code: DE Ref legal event code: R082 Ref document number: 502013010610 Country of ref document: DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20231117 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502013010610 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250603 |