EP2920097B1 - Verfahren und vorrichtung zum bilden von produktstapeln von gefalzten oder ungefalzten produktzuschnitten aus papier, zellstoff oder dergleichen - Google Patents
Verfahren und vorrichtung zum bilden von produktstapeln von gefalzten oder ungefalzten produktzuschnitten aus papier, zellstoff oder dergleichen Download PDFInfo
- Publication number
- EP2920097B1 EP2920097B1 EP13798928.1A EP13798928A EP2920097B1 EP 2920097 B1 EP2920097 B1 EP 2920097B1 EP 13798928 A EP13798928 A EP 13798928A EP 2920097 B1 EP2920097 B1 EP 2920097B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- product
- blanks
- separating element
- stack
- discharge channel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H29/00—Delivering or advancing articles from machines; Advancing articles to or into piles
- B65H29/38—Delivering or advancing articles from machines; Advancing articles to or into piles by movable piling or advancing arms, frames, plates, or like members with which the articles are maintained in face contact
- B65H29/40—Members rotated about an axis perpendicular to direction of article movement, e.g. star-wheels formed by S-shaped members
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H31/00—Pile receivers
- B65H31/04—Pile receivers with movable end support arranged to recede as pile accumulates
- B65H31/06—Pile receivers with movable end support arranged to recede as pile accumulates the articles being piled on edge
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H31/00—Pile receivers
- B65H31/30—Arrangements for removing completed piles
- B65H31/309—Arrangements for removing completed piles by acting on one of the outermost articles for moving the pile of articles on edge along a surface, e.g. by pushing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H31/00—Pile receivers
- B65H31/32—Auxiliary devices for receiving articles during removal of a completed pile
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H31/00—Pile receivers
- B65H31/34—Apparatus for squaring-up piled articles
- B65H31/36—Auxiliary devices for contacting each article with a front stop as it is piled
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H33/00—Forming counted batches in delivery pile or stream of articles
- B65H33/02—Forming counted batches in delivery pile or stream of articles by moving a blade or like member into the pile
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/42—Piling, depiling, handling piles
- B65H2301/421—Forming a pile
- B65H2301/4214—Forming a pile of articles on edge
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/42—Piling, depiling, handling piles
- B65H2301/421—Forming a pile
- B65H2301/4214—Forming a pile of articles on edge
- B65H2301/42142—Forming a pile of articles on edge by introducing articles from beneath
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/19—Specific article or web
- B65H2701/1924—Napkins or tissues, e.g. dressings, toweling, serviettes, kitchen paper and compresses
Definitions
- the invention relates to a method of forming product stacks of folded or unfolded product blanks of paper, pulp or the like. It further relates to a device, in particular for carrying out the method.
- product blanks of paper, pulp, nonwoven fabric or the like are produced.
- the product blanks can be present in the unfolded state or else in the folded state, for example in the production of envelopes from paper or in the production of handkerchiefs or the like, from pulp.
- Such products, in particular hygiene products are usually produced in particularly large quantities and packaged after folding or folding in suitably selected package sizes, for example in 5 or 10 or 15 packs.
- suitably sized product stacks ie, depending on the intended purpose, for example 5 or 10 product stacks, are formed from the blanks in suitable packaging systems and then fed to the actual packer where, for example, they are wrapped in a bag tube film or the like.
- a method and an apparatus for forming product stacks from such product blanks is known from e.g. DE 41 17 434A1 known.
- this known system it is provided to park the product blanks upright on a Stapol Design, and then carried out in batches a further transport using a plurality of stacking supports.
- This known system is designed specifically for the processing of envelopes, especially with regard to the desired extremely high unit and cycle numbers for the machine Interpretation the load capacity of product blanks based on paper as base material is used.
- envelopes are geometrically more uniform in comparison to tissue products and also mechanically more stable than the rather soft tissue products because of the paper as the base material.
- EP 2 206 663 A2 discloses a method and an apparatus according to the preamble of claims 1 and 5.
- the invention is therefore based on the object to provide a method of the type mentioned above, which allows a particularly simple and reliable way, a particularly high flexibility in the formation of the product stack even with only slightly held stress of the material to be processed. Furthermore, an apparatus for carrying out the method should be specified.
- this object is achieved according to the invention by the product blanks to be stacked successively fed to a stacking surface and placed upright there, wherein a separator is inserted when stopping the product blanks between two successive product blanks that forming between the partition and the channel wall
- Product stack has a predetermined number of product blanks, and wherein after inserting the separating element, the channel wall is opened, so that the product stack formed between the separating element and the channel wall can be inserted into the discharge channel.
- the product blanks are thereby temporarily supported by a channel wall of a Abddykanals after stopping on the stacking surface as needed back.
- the invention is based on the consideration that the basic concept of stacking should be based on a high-edge alignment of the product blanks for a high flexibility in the processing of product blanks for the purpose of stacking.
- a separation of the desired product stack from the supplied cloth stream or product stream is possible by a separator is inserted in the vertical direction between two adjacent product blanks, with a so-called format change, that is, a change in the stack size or the number of individual product blanks, which is a stack be summarized, in a particularly simple manner and without modification of the mechanical components by simply changing the insertion point of the separating element is made possible.
- the support of the upright positioned product blanks should be ensured throughout the stack formation. This can be achieved with particularly simple means by using the channel wall of a downstream discharge channel for the product stacks as an aid to support.
- this channel wall can then be opened so that the product stack formed between separating element and channel wall can be displaced into the discharge channel located behind the channel wall and transported further from there ,
- the separating element is advantageously moved towards the channel wall after being inserted between the product blanks.
- additional space is created on the stacking surface in front of the separating element, on which further downstream product blanks can be placed.
- the insertion of the product stack formed between the separating element and the channel wall is provided in the discharge channel.
- a slide element is inserted between the product blanks bounding the product stack on the one hand and the product stack following this on the other.
- the slide element can then also be moved in the conveying direction of the product blanks on the discharge channel, so that the product blanks located between this and the channel wall are inserted into the discharge channel.
- the following product stack which is newly created by the further influx of product blanks onto the stacking surface, is advantageously supported by the separating element on the reverse side.
- the channel wall can be closed again, and the separating and the slide element can be pushed out by each vertical movement out of the range of product blanks out.
- the re-closed channel wall now takes over the back Supporting function for the forming product stack, and the separating element can be re-inserted properly between the product blanks for proper separation or separation of the newly formed product stack.
- the formation of the product stacks takes place in two or more process lines which run parallel to one another in terms of process technology and which are assigned to a common discharge channel.
- the product blanks combined into product stacks in two or more processing sections are advantageously inserted into a common discharge channel.
- the object is achieved according to the invention with a Abier upstream stacking surface, from which a product stack in the discharge channel can be inserted, wherein the stacking surface facing channel wall of the discharge channel is designed to be suitable for a temporary opening.
- the device advantageously comprises a separating element which can be inserted between two product blanks and is movable in a direction transverse to the conveying direction of the product stack, preferably in a substantially vertical insertion direction.
- this separating element is also displaceably mounted in a substantially horizontal conveying direction of the product stack, so that it can join the movement that takes place on account of the further conveyance of the product blanks.
- the device comprises an insertable between two product blanks, in a direction transverse to the conveying direction of the product stack, preferably in a substantially vertical insertion direction, movably mounted sliding element, which is slidably mounted in a particularly preferred additional embodiment in a substantially horizontal conveying direction of the product stack.
- the slider element seen in the conveying direction of the product stack at a greater speed than the separating element movable.
- the slide element and / or the separating element is designed as a slide rake or separating rake.
- both elements is thus achievable that when inserting both components between the product blanks from opposite sides of the tines of the rake can mesh with each other, so that a disability-free insertion of both components is possible.
- the system design is essentially based on the concept that the product flow of the machine designed, for example, as a tissue machine in the cloth storage from a suitable Einzeltuchtransportiser, preferably a so-called fan disc, a suitable guide unit with the task of combing and guiding the individual sheets and a subsequent unit for separating the continuously produced cloth stream into defined stack quantities.
- the separation unit which fulfills in particular the function of a so-called collector
- the slide is provided, which takes over the removal of the separated product stack in the subsequent discharge channel.
- the movement profile of collector and slide is assigned to the special working positions and adapted to these.
- the single-cloth transport unit that is to say in particular the fan disk, has a constant number of compartments in which the respective single cloth is received.
- Each compartment is provided with teeth of a specific contour, which ensure safe guidance during further transport of the respective single cloth.
- a vacuum suction hole is provided in the subjects each at the groove bottom of the tooth over which the cloth can be temporarily held in the tray. This allows the flapper to lift the wipes in an upward direction, i. H. from bottom to top, transported to the stacking surface.
- the intended in the manner of a collector separator fulfills the function to separate the required stack amount of the continuously nachge Formulaten cloth stream in which the individual towels are turned off in a vertical orientation.
- the separating element takes over the function of supporting the nachgeacrylten product blanks, due to the movement of the separating element on the channel wall to the growing Number of sheets deposited on the stacking surface evasively moved.
- the movement profile is comparatively slow here, d. H. matched to the cloth thickness of the supplied towels suitable.
- the correspondingly further moving separating element prevents the individual products from falling over.
- the separator acting as a collector dives laterally, preferably down, next to or below the product-carrying area and returns to its original position.
- the separating element changes its direction of movement transversely to the conveying direction of the product stream and begins to move upwards.
- the movement profile of the separating element is advantageously adjusted so that its product-contacting contact surfaces are moved synchronously to the product-conveying components of the single-cloth transport unit, thus in particular the fan disk, so that there is no or almost no speed difference of the product blanks to be moved to the depositing position of the stacking surface. This ensures that the stacking surface currently supplied single cloth is not touched by the separator during its supply to the stacking surface, so that the separator can be inserted smoothly between the currently supplied product blank and the already stored product blank.
- the separating element When the separating element has reached its end position between the product blanks, its direction of movement is changed so that it moves parallel to the conveying direction of the product blanks.
- the separating element advantageously comes to a standstill for a short time or slows down so that the slide element arranged above or against the separating element can dip into the product plane without touching the product blanks.
- the separator or the collector sets at a much slower speed again as a "moving back wall" parallel to the conveying direction of the product blank in motion, so that the cycle of movement can start from the beginning.
- the separating element thereby performs a "rectangular" movement.
- the movement profile is cam-controlled in an advantageous embodiment via a servo drive.
- the slide element fulfills the functionality of inserting the already separated product stack into the discharge channel.
- the slider element makes in its entirety a "rectangular" movement. In its rest position, the slider element is above or next to the product guide level. Triggered by a suitable start signal, the slide element then begins to accelerate above or next to the product level first, in parallel drive, and then immerse into the product level in the waiting slide without product contact. After reaching the end position between the product blanks a signal for opening the movable channel wall is advantageously given via a sensor and this opened, so that the insertion of the product stack in the discharge channel is possible. Once the products are inserted into the discharge channel, the direction of movement of the slider element changes upwards or to the side.
- the closing operation of the discharge channel is initiated by moving the movable channel wall again in the closed position.
- the channel wall can again take over the function of supporting the product blanks forming the subsequent product stack, so that the separating element can also be extended out of the product conveying area.
- the design of the discharge channel as a system with a movable channel wall which is otherwise considered as an inventive concept, on the one hand has the advantage that the movably executed channel wall in the manner of a dual function both as the actual channel forest and as a temporary support element for the forming product stack can be used.
- a designed channel system for discharging the product stack formed but also offers further process engineering advantages.
- the discharge channel may in fact be designed as a common channel system for a plurality of upstream stacking units, wherein expediently the discharge direction in the channel system is oriented transversely to the conveying direction of the products in the respective stacking units, preferably 90 ° to the conveying direction of the products in the column units.
- the product stacks can be inserted in synchronism with each other in such a way in the channel system that the desired register-accurate timing in terms of a homogeneous further processing of the product stack is ensured in the further transport in the discharge system.
- This allows a simultaneous, parallel entry of multiple feed systems into the channel and a single-lane register-accurate discharge from the channel system.
- one side wall of the channel is expediently designed with a wall movable in the vertical direction, which preferably opens and closes cyclically with coordination with other process sequences.
- the sliding wall is lowered, and as soon as the stacks are fully inserted, the wall is brought into the upper end position. In this condition it remains closed until the products are pushed out laterally via the discharge channel.
- the device 1 according to FIG. 1 is provided for forming product stacks 2 from a plurality of initially individually supplied product blanks 4.
- the product blanks 4 are paper handkerchiefs, that is to say product blanks 4 made of cellulose, which are portioned ready for sale in a subsequent packaging installation, for example in pack units of packs of 5 or 10 - packs.
- the individually supplied product blanks 4, that is to say the individual handkerchiefs are combined into product stacks 2, which each comprise five or ten individual handkerchiefs.
- the device 1 could of course also be provided for the stacking of other products such as hygiene products, panty liners, sanitary napkins or the like or even for paper products such as envelopes or the like.
- the device 1 is provided for a separation and stacking of the product blanks 4 in a substantially vertical orientation, that is, upright.
- the feed unit is designed in the exemplary embodiment as a so-called fan disk 6, as it is used in quite usual manner for such purposes.
- the fan disc 6 comprises distributed over its circumference suitably positioned and contoured compartments 8, which are formed by suitably contoured teeth 10.
- the contour of the teeth 10 and the compartments 8 formed by these is selected such that the folded paper tissues or product blanks 4 to be transported can be reliably held, guided and transported along the circumference of the flap disc 6.
- the fan disk 6 leads due to their rotation, the product blanks 4 zoom from bottom to top to a dispensing position.
- This embodiment allows a particularly advantageous process flow, since when stopping the product blanks 4 by gravity, a comparatively low final speed of the product blanks 4 in the vertical direction can be achieved immediately before the actual shutdown.
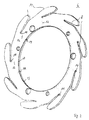
- the fan disk 6 is configured in a specific, as an inventive inventive way this is the enlarged view in FIG. 2 is removable.
- a vacuum channel 12 is integrated into the base body 11 of the fan disk 6 for each compartment 8, which has a suction bore 13 arranged on the inside of the fan disk 6 with a opening in the respective compartment 8 Intake hole 14 connects.
- the suction holes 14 are supplied with a vacuum in such a way that in the delivery phase of a product blank 4 in the fan disc 6 it is fixed by means of the vacuum in the respective compartment 8. Shortly before reaching the dispensing position, the suction vacuum in the respective compartment 8 is switched off and the respective product blank 4 is thus "released” so that subsequently the dispensing and the stopping can take place.
- FIG. 1 For reasons of clarity, only one of the product blanks 4 is shown in the region of the dispensing position in the respective compartment 8.
- the fan disk 6 At the dispensing position, the fan disk 6 in the manner mentioned from the respectively supplied product blank 4 in harness or upright orientation on a stacking surface 15 from which in the embodiment of a plurality of in FIG. is formed not visible parallel to each other guided conveyor belts.
- the supplied and edgewise parked product blanks 4 are transported in an indicated by the arrow 16 transport direction or conveying direction to an associated discharge channel 17.
- the discharge channel 17 is designed to further transport the products in a direction transverse to the conveying direction or at an angle of 90 ° to the conveying direction, symbolized by the arrow 18 Ab technical.
- the device 1 is designed for a suitable stack formation from the product blanks 4.
- the discharge channel 17 is designed with a movable side wall or channel wall 20.
- the discharge channel 17 is shown in a phase in which the channel wall 20 is temporarily opened, so that an insertion of the finished product stack 2 in the discharge channel 17 is made possible.
- the channel wall 20 is initially closed and serves as a back support of the product stack 2 forming from the supplied product blanks 4.
- a separating element 22 configured in the form of a rake is provided, which with reference to the arrow 14 symbolized conveying direction of the product blanks 4 can be inserted transversely to this conveying direction in a direction indicated by the arrow 24 Einschiebides between two successive product blanks 4.
- FIG. 1 is an insertion of the separating element 22 from bottom to top, that is provided in the vertical direction, in the product stream; Alternatively, of course, could also be provided from the side pushing.
- the separating element 22 serves as a support for the subsequently arriving product blanks 4 in the manner of a "movable rear wall".
- the separating element 22 is accordingly additional also movably mounted in the conveying direction of the product blanks 4 symbolized by the arrow 14.
- the separating element 22 moves toward the discharge channel 17 after opening the channel wall 20 at a comparatively slow speed in the conveying direction symbolized by the arrow 14;
- the speed of this movement of the separating element 22 is dimensioned such that the separating element 22 forms a "movable rear wall" for the continuous support of the product stack 2, which is increasingly enlarging as a result of the newly added product blanks 4.
- the device 1 also comprises a likewise formed in the form of a rake slider element 30.
- the slider element 30 is as well as the separator 22 in a symbolized by the arrow 32 Einschiebraum, in the embodiment vertically from above below and thus also transversely to the symbolized by the arrow 14 conveying direction of the product blanks 4, also between the product stack 2 on the one hand and this subsequent product stack on the other hand limiting product blanks 4 inserted.
- both the separating element 22 and the slide element 30 as a rake makes it possible for the respective tines of these rakes, which are positioned in the lateral direction to be suitably offset with respect to one another, to be able to intermesh with one another, so that a trouble-free insertion of both the separating element 22 and Also, the slider element 30 at the same separation point between two adjacent product blanks 4 is possible.
- the slide element 30 is then moved towards the speed of the separating element 22 suitably higher selected speed in the conveying direction of the product blanks 4 to the discharge channel 17 and thereby pushes the already formed product stack 2 in the discharge channel 17 a.
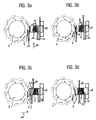
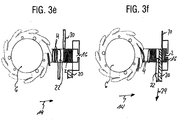
- FIGS. 3a to 3f Schematic sketched in lateral view.
- FIG. 3a In this case, the state in which the fan disk 6 has already placed a plurality of product blanks 4 edgewise on the stacking surface 12 is initially shown.
- the channel wall 20 of the Abinnekanals 17 In FIG. 3a the channel wall 20 of the Abinnekanals 17 is still closed, so that in this phase, the already edgewise parked product blanks 4 are temporarily supported by the channel wall 20 back.
- a rake partition 22 which in the in FIG. 3a shown momentarily substantially parallel to the movement profile with which the flapper 6, the product blanks 4 of the stacking surface 12 feeds, is moved to this. Accordingly, the partition member 22 in the in FIG.
- the separating element 22 After the separating element 22 has been moved out of the region of the product stream completely downwards, it can move below the product stream counter to the conveying direction of the product stream indicated by the arrow 14, that is to say in the exemplary embodiment according to FIG FIG. 3f to the left, be moved back to its original position. This will be back in FIG. 3a shown state and the cycle of motion can start anew.
- the separating element 22 thus performs a movement with a "rectangular" movement profile over the entire cycle, namely first the insertion movement into the product flow in a substantially vertical direction from bottom to top, then in the inserted position between two product blanks 4 the "evasive movement" on the channel wall 20 to in a substantially horizontal conveying direction of the product blanks 4, then the removal from the product flow in a substantially vertical direction from top to bottom, and finally the return movement below the product flow against the conveying direction of the product blanks 4 to to the insertion point.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Pile Receivers (AREA)
- Making Paper Articles (AREA)
- Forming Counted Batches (AREA)
- Organic Low-Molecular-Weight Compounds And Preparation Thereof (AREA)
- Sheets, Magazines, And Separation Thereof (AREA)
Description
- Die Erfindung bezieht sich auf ein Verfahren zum Bilden von Produktstapeln von gefalzten oder ungefalzten Produktzuschnitten aus Papier, Zellstoff oder dergleichen. Sie betrifft weiter eine Vorrichtung, insbesondere zur Durchführung des Verfahrens.
- In einer Vielzahl von Anwendungen, beispielsweise in der papierverarbeitenden Industrie oder auch bei der Herstellung von Hygieneprodukten, werden Produktzuschnitte aus Papier, Zellstoff, Vliesstoff oder dergleichen hergestellt. Die Produktzuschnitte können dabei in ungefalztem Zustand oder auch in gefalztem Zustand wie beispielsweise bei der Herstellung von Briefumschlägen aus Papier oder bei der Herstellung von Taschentüchern oder dergleichen, aus Zellstoff vorliegen. Derartige Produkte, insbesondere Hygieneprodukte, werden üblicherweise in besonders großer Stückzahl hergestellt und nach der Faltung oder Falzung in geeignet gewählten Packungsgrößen, beispielsweise in 5er oder 10er oder auch 15er Packs, verpackt. Dazu werden in geeigneten Verpackungssystemen zunächst geeignet dimensionierte Produktstapel, also abhängig vom vorgesehenen Einsatzzweck beispielsweise 5er - oder 10er Produktstapel, aus den Zuschnitten gebildet und anschließend dem eigentlichen Verpacker zugeführt, wo sie beispielsweise in eine Beutelschlauchfolie oder dergleichen eingeschlagen werden.
- Ein Verfahren und eine Vorrichtung zur Bildung von Produktstapeln aus derartigen Produktzuschnitten ist beispielsweise aus der
DE 41 17 434A1 bekannt. In diesem bekannten System ist vorgesehen, die Produktzuschnitte hochkant auf einer Stapolfläche abzustellen, und anschließend erfolgt stapelweise ein Weitertransport mit Hilfe einer Mehrzahl von Stapelstützen. Diese bekannte Anlage ist gezielt für die Bearbeitung von Briefumschlägen ausgelegt, wobei gerade im Hinblick auf die erwünschten außerordentlich hohen Stück- und Durchlaufzahlen für die maschinelle Auslegung die Belastbarkeit der Produktzuschnitte auf der Grundlage von Papier als Basismaterial zugrunde gelegt wird. Insbesondere sind Briefumschläge im Vergleich zu Tissueprodukten geometrisch gleichmäßiger und aufgrund des als Basismaterial vorhandenen Papiers auch mechanisch stabiler als die eher weichen Tissueprodukte. Durch die hochkante Orientierung der Briefumschläge unmittelbar vor der Separation in die gewünschten Stapelmengen ist dabei auf besonders einfache Weise eine sogenannte formatteillose Bearbeitung ermöglicht. Dies bedeutet, dass eine Veränderung der Stapelmenge, beispielsweise aufgrund einer Änderung der Anforderungen im Produktionsprozess, bei der die Anzahl der jeweils zu einem Stapel zusammenzufassenden Produktzuschnitte geändert wird, auf besonders einfache Weise und ohne Austausch von Anlagenkomponenten möglich ist. Die Änderung der Stapelmenge kann nämlich durch eine einfache Veränderung der Einstichstelle des Separators in die Abfolge der hochkant aufgestellten Briefumschläge erfolgen. Es ist jedoch wünschenswert, auch für Zellstoff als Basismaterial, wie es beispielsweise bei der Herstellung und der Verpackung von Taschentüchern, Hygieneprodukten, Damenbinden, Slipeinlagen oder dergleichen zum Einsatz kommt, in einem automatisierten Stapelbildungsprozess eine derartige formatteil-unabhängige Separation zu erreichen. - Aus der
EP 1 195 324 A1 ist eine Maschine für die Lagerung von Papierartikeln bekannt, die in abgezählten Stapeln für den weiteren Transport gesammelt werden. Die abgezählten Stapel werden von einer Klaue, die von einer Pleuelstange mit Kurbel und einem Servomotor bewegt wird, weiterbefördert. Diese Übertragung folgt einer kontinuierlichen vorgegebenen Bewegung. -
EP 2 206 663 A2 offenbart ein Verfahren und eine Vorrichtung gemäß dem Oberbegriff der Ansprüche 1 und 5. - Der Erfindung liegt daher die Aufgabe zugrunde, ein Verfahren der oben genannten Art anzugeben, das auf besonders einfache und zuverlässige Weise eine besonders hohe Flexibilität bei der Bildung der Produktstapel auch mit nur gering gehaltener Beanspruchung des zu verarbeitenden Materials ermöglicht. Des Weiteren soll eine Vorrichtung zur Durchführung des Verfahrens angegeben werden.
- Bezüglich des Verfahrens wird diese Aufgabe erfindungsgemäß gelöst, indem die zu stapelnde Produktzuschnitte nacheinander einer Stapelfläche zugeführt und dort hochkant abgestellt werden, wobei ein Trennelement beim Abstellen der Produktzuschnitte derart zwischen zwei aufeinander folgende Produktzuschnitte eingeschoben wird, dass der sich zwischen dem Trennelement und der Kanalwand bildende Produktstapel eine vorgegebene Anzahl von Produktzuschnitten aufweist, und wobei nach dem Einschieben des Trennelements die Kanalwand geöffnet wird, so dass der zwischen Trennelement und Kanalwand gebildete Produktstapel in den Abförderkanal eingeschoben werden kann. Vorteilhafterweise werden die Produktzuschnitte dabei nach dem Abstellen auf der Stapelfläche bedarfsweise rückseitig vorübergehend von einer Kanalwand eines Abförderkanals abgestützt.
- Die Erfindung geht dabei von der Überlegung aus, dass für eine hohe Flexibilität bei der Verarbeitung der Produktzuschnitte zum Zweck der Stapelbildung das grundsätzliche Konzept der Stapelbildung auf einer hochkanten Ausrichtung der Produktzuschnitte basieren sollte. Eine Separation des gewünschten Produktstapels vom angelieferten Tücherstrom oder Produktstrom ist dabei möglich, indem ein Trennelement in senkrechter Richtung zwischen zwei benachbarte Produktzuschnitte eingeschoben wird, wobei ein so genannter Formatwechsel, das heißt ein Wechsel der Stapelgröße oder der Anzahl der einzelnen Produktzuschnitte, die zu einem Stapel zusammengefasst werden, auf besonders einfache Weise und ohne Umbau der mechanischen Komponenten durch einfache Veränderung der Einschubstelle des Trennelement ermöglicht ist. Um dabei für das vergleichsweise wenig belastbare Zellstoffmaterial von Taschentüchern oder dergleichen bei den angestrebten hohen Produktions- oder Durchsatzraten eine hohe Zuverlässigkeit des Systems zu gewährleisten, sollte während der Stapelbildung die Abstützung der hochkant aufgestellten Produktzuschnitte durchgängig gewährleistet sein. Dies ist mit besonders einfachen Mitteln erreichbar, indem als Hilfsmittel zur Abstützung die Kanalwand eines nachgeordneten Abförderkanals für die Produktstapel herangezogen wird.
- Nach dem Einschieben des Trennelements zwischen die Produktzuschnitte, also nachdem die gewünschte Separation des Stapels erfolgt ist, kann sodann diese Kanalwand geöffnet werden, so dass der zwischen Trennelement und Kanalwand gebildete Produktstapel in den hinter der Kanalwand liegenden Abförderkanal verschoben und von dort weiter transportiert werden kann.
- Um dabei die Zuführung der zu stapelnden Produktzuschnitte zur Stapelfläche in der Art eines kontinuierlichen, ununterbrochenen Produktstroms zu ermöglichen, wird vorteilhafterweise das Trennelement nach dem Einschieben zwischen die Produktzuschnitte auf die Kanalwand zu bewegt. Durch diese Bewegung des Trennelements in im Wesentlichen waagerechter Förderrichtung der Produktzuschnitte zum Abförderkanal wird auf der Stapelfläche vor dem Trennelement zusätzlicher Platz geschaffen, auf dem weitere nachgeförderte Produktzuschnitte abgestellt werden können.
- Nachdem die Kanalwand geöffnet wurde, ist das Einschieben des zwischen Trennelement und Kanalwand gebildeten Produktstapels in den Abförderkanal vorgesehen. Um dies auf besonders einfache Weise zur ermöglichen, wird erfindungsgemäss zum Einschieben des Produktstapels in den Abförderkanal zusätzlich zu dem Trennelement ein Schieberelement zwischen die den Produktstapel einerseits und den diesem nachfolgendem Produktstapel andererseits begrenzenden Produktzuschnitte eingeschoben. Das Schieberelement kann anschließend ebenfalls in Förderrichtung der Produktzuschnitte auf den Abförderkanal hin bewegt werden, so dass die zwischen diesem und der Kanalwand befindlichen Produktzuschnitte in den Abförderkanal eingeschoben werden. Während dieses Einschiebevorgangs des Produktstapels in den Abförderkanal wird vorteilhafterweise der nachfolgende, durch den weiteren Zustrom von Produktzuschnitten auf die Stapelfläche neu entstehende Produktstapel rückseitig vorrübergehend durch das Trennelement abgestützt. Sobald der Einschiebevorgang des bereits gebildeten Produktstapels in den Abförderkanal beendet ist, kann die Kanalwand wieder geschlossen werden, und das Trenn- und das Schieberelement können durch jeweils senkrechte Bewegung aus dem Bereich der Produktzuschnitte heraus geschoben werden. Damit übernimmt die wieder geschlossene Kanalwand nunmehr die rückseitige Stützfunktion für den sich bildenden Produktstapel, und das Trennelement kann zur geeigneten Abtrennung oder Separation des neu entstehenden Produktstapels erneut geeignet zwischen die Produktzuschnitte eingeschoben werden.
- Vorteilhafterweise erfolgt die Bildung der Produktstapel dabei in zwei oder mehr prozesstechnisch parallel zueinander verlaufenden Bearbeitungsstrecken, die einem gemeinsamen Abförderkanal zugeordnet sind. Dabei werden die in zwei oder mehr Bearbeitungsstrecken zu Produktstapeln zusammengefassten Produktzuschnitte vorteilhafterweise in einen gemeinsamen Abförderkanal eingeschoben.
- Bezüglich der Vorrichtung wird die genannte Aufgabe erfindungsgemäß gelöst mit einer einem Abförderkanal vorgelagerten Stapelfläche, von der aus ein Produktstapel in den Abförderkanal einschiebbar ist, wobei die der Stapelfläche zugewandte Kanalwand des Abförderkanals für eine vorübergehende Öffnung geeignet ausgelegt ist. Vorteilhafterweise umfasst die Vorrichtung dabei ein zwischen zwei Produktzuschnitte einschiebbares, in einer Richtung quer zur Förderrichtung der Produktstapel, vorzugsweise in einer im Wesentlichen senkrechten Einschieberichtung, bewegbar gelagertes Trennelement. In weiterer besonders bevorzugter Ausgestaltung ist dieses Trennelement zudem in einer im Wesentlichen waagerechten Förderrichtung der Produktstapel verschiebbar gelagert, so dass es die aufgrund der Weiterförderung der Produktzuschnitte erfolgende Bewegung mitmachen kann.
- Vorteilhafterweise umfasst die Vorrichtung ein zwischen zwei Produktzuschnitte einschiebbares, in einer Richtung quer zur Förderrichtung der Produktstapel, vorzugsweise in einer im Wesentlichen senkrechten Einschieberichtung, bewegbar gelagertes Schiebelement, das in besonders bevorzugter zusätzlicher Ausgestaltung in einer im Wesentlichen waagerechten Förderrichtung der Produktstapel verschiebbar gelagert ist.
- Um dabei das auslegungsbedingt erwünschte Einschieben des zwischen Trennelement und Kanalwand bereits gebildeten Produktstapels bei geöffneter Kanalwand in den Abförderkanal zu ermöglichen, wobei zudem vorübergehend das Trennelement als Abstützung für die nachfolgenden Produktzuschnitte dienen soll, ist in besonders bevorzugter Ausgestaltung das Schieberelement in Förderrichtung der Produktstapel gesehen mit einer größeren Geschwindigkeit als das Trennelement bewegbar.
- In weiterer vorteilhafter Ausgestaltung ist das Schieberelement und/oder das Trennelement dabei als Schieberrechen bzw. Trennrechen ausgeführt. Gerade durch die Ausgestaltung beider Elemente als Rechen ist damit erreichbar, dass beim Einschieben beider Komponenten zwischen die Produktzuschnitte von einander gegenüberliegenden Seiten aus die Zinken der Rechen ineinander greifen können, so dass ein behinderungsfreies Einschieben beider Komponenten ermöglicht ist.
- Durch die genannte Ausgestaltung des Verfahrens und des zur Durchführung des Verfahrens vorgesehenen Systems ist eine besonders hohe Flexibilität bei der Bildung der Produktstapel insbesondere im Hinblick auf unterschiedliche Stapelgrößen oder unterschiedliche Anzahlen der zu Stapeln zusammenzufassenden Produktzuschnitte ermöglicht, wobei zudem der Bearbeitungsprozess hinsichtlich der mechanischen Beanspruchungen des zu bearbeitenden Materials gezielt auch für die Eigenschaften von Zellstoff oder dergleichen geeignet gewählt ist. Die Systemauslegung beruht dabei im Wesentlichen auf dem Konzept, dass der Produktfluss der beispielsweise als Taschentuchmaschine ausgestalteten Maschine sich im Bereich der Tuchablage aus einer geeigneten Einzeltuchtransporteinheit, vorzugsweise einer sogenannten Fächerscheibe, einer geeigneten Führungseinheit mit der Aufgabe des Auskämmens und Führens der Einzeltücher und einer nachfolgenden Einheit zum Trennen des kontinuierlich produzierten Tücherstroms in definierte Stapelmengen zusammensetzt. Hier sind die Trenneinheit, die insbesondere die Funktion eines so genannten Sammlers erfüllt, und der Schieber vorgesehen, der den Abtransport des separierten Produktstapels in den nachfolgenden Abförderkanal übernimmt. Das Bewegungsprofil von Sammler und Schieber ist dabei den speziellen Arbeitspositionen zugeordnet und an diese angepasst.
- Die Einzeltuchtransporteinheit, also insbesondere die Fächerscheibe, weist dabei in an sich üblicher Ausgestaltung eine konstante Anzahl von Fächern auf, in denen das jeweilige Einzeltuch aufgenommen wird. Jedes Fach ist dabei mit Zähnen einer bestimmten Kontur versehen, die eine sichere Führung beim Weitertransport des jeweiligen Einzeltuchs sicherstellen. In einer besonders vorteilhaften Weiterbildung, die eine eigenständig erfinderische Ausführung der Fächerscheibe darstellt, ist dabei in den Fächern jeweils am Nutgrund des Zahns eine Vakuum-Saugbohrung vorgesehen, über die das Tuch vorübergehend im Fach gehalten werden kann. Dadurch wird ermöglicht, dass die Fächerscheibe die Tücher in einer Aufwärtsbewegung, d. h. von unten nach oben, zur Stapelfläche hin befördert.
- Das in der Art eines Sammlers vorgesehene Trennelement erfüllt dabei die Funktion, die geforderte Stapelmenge von dem kontinuierlich nachgeförderten Tücherstrom, in dem die Einzeltücher in senkrechter Orientierung abstellt werden, zu separieren. In dieser Phase, also wenn und solange das als Sammler vorgesehene Trennelement zwischen die Produktzuschnitte eingeschoben ist und damit den Produktstapel vom nachfolgenden Tücherstrom abtrennt, übernimmt das Trennelement die Funktion der Abstützung der nachgeförderten Produktzuschnitte, die aufgrund der Bewegung des Trennelements auf die Kanalwand zu der wachsenden Zahl der auf der Stapelfläche abgelegten Folgetücher beweglich ausweicht. Das Bewegungsprofil ist hier vergleichsweise langsam, d. h. auf die Tuchdicke der nachgelieferten Tücher geeignet abgestimmt.
- Dabei verhindert das sich entsprechend weiterbewegende Trennelement ein Umfallen der Einzelprodukte. Nach Erreichen einer Grenzposition, die im zeitlichen Ablauf in etwa dem Zeitpunkt entspricht, zu dem der bereits gebildete Produktstapel vollständig in den Abförderkanal eingeschoben wurde und die Kanalwand wieder verschlossen worden ist, taucht das als Sammler fungierende Trennelement seitlich, vorzugsweise nach unten, neben bzw. unter den produktführenden Bereich und fährt in seine Ausgangslage zurück. Am Ende dieser Rückführbewegung ändert das Trennelement seine Bewegungsrichtung quer zur Förderrichtung des Produktstroms und beginnt sich nach oben zu bewegen. Dabei ist das Bewegungsprofil des Trennelements vorteilhafterweise derart abgestimmt, dass seine produktberührenden Anlageflächen synchron zu den produktfördernden Komponenten der Einzeltuch-Transporteinheit, also insbesondere der Fächerscheibe, bewegt werden, so dass keine oder nahezu keine Geschwindigkeitsdifferenz der auf die Ablageposition der Stapelfläche zu bewegten Produktzuschnitte vorliegt. Damit ist erreicht, dass das der Stapelfläche aktuell zugeführte Einzeltuch während seiner Zuführung zur Stapelfläche nicht durch das Trennelement berührt wird, so dass das Trennelement störungsfrei zwischen das aktuell zugeführte Produktzuschnitt und den bereits abgelegten Produktzuschnitt eingeschoben werden kann.
- Wenn das Trennelement seine Endposition zwischen den Produktzuschnitten erreicht hat, wird seine Bewegungsrichtung derart verändert, dass es sich parallel zur Förderrichtung der Produktzuschnitte bewegt. Am Anfang dieser Phase kommt das Trennelement vorteilhafterweise kurzzeitig zum Stehen oder verlangsamt sich so, dass das oberhalb oder gegenseitig zum Trennelement angeordnete Schieberelement in die Produktebene eintauchen kann, ohne die Produktzuschnitte zu berühren. Nach Abschluss dieses Vorgangs setzt sich das Trennelement oder der Sammler mit deutlich verlangsamter Geschwindigkeit wieder als "bewegte Rückwand" parallel zur Förderrichtung des Produktzuschnitts in Bewegung, so dass der Bewegungszyklus von vorn beginnen kann. In seiner Gesamtheit führt das Trennelement dabei eine "rechteckige" Bewegung aus. Das Bewegungsprofil ist dabei in vorteilhafter Ausgestaltung über einen Servoantrieb kurvengesteuert.
- Das Schieberelement erfüllt hingegen die Funktionalität, den bereits separierten Produktstapel in den Abförderkanal einzuschieben. Auch das Schieberelement macht dabei in seiner Gesamtheit eine "rechteckige" Bewegung. In seiner Ruheposition steht das Schieberelement dabei oberhalb oder neben der Produktführungsebene. Ausgelöst durch ein geeignetes Startsignal beginnt das Schieberelement sodann oberhalb oder neben der Produktebene zunächst, in Parallelfahrt zu beschleunigen, um dann in die Produktebene in den wartenden Trennschieber ohne Produktberührung einzutauchen. Nach Erreichen der Endlage zwischen den Produktzuschnitten wird vorteilhafterweise über einen Sensor ein Signal zum Öffnen der beweglichen Kanalwand gegeben und diese geöffnet, so dass der Einschub des Produktstapels in den Abförderkanal möglich wird. Sobald die Produkte in den Abförderkanal eingeschoben sind, ändert sich die Bewegungsrichtung des Schieberelements nach oben oder zur Seite. Gleichzeitig wird der Schließvorgang des Abförderkanals eingeleitet, indem sich dessen bewegliche Kanalwand wieder in Schließposition bewegt. In dieser Phase kann die Kanalwand wieder die Funktion der Abstützung der den nachfolgenden Produktstapel bildenden Produktzuschnitte übernehmen, so dass auch das Trennelement aus dem Produktförderbereich ausgefahren werden kann.
- Die Ausgestaltung des Abförderkanals als System mit beweglicher Kanalwand, die im Übrigen als eigenständig erfinderisches Konzept angesehen wird, hat zum Einen den Vorteil, dass die beweglich ausgeführte Kanalwand in der Art einer Doppelfunktion sowohl als eigentliche Kanalwald als auch als vorübergehendes Stützelement für den sich bildenden Produktstapel genutzt werden kann. Darüber hinaus bietet ein derartig ausgestaltetes Kanalsystem zum Abfördern der gebildeten Produktstapel aber auch noch weitere prozesstechnische Vorteile. Einerseits kann der Abförderkanal nämlich als gemeinsames Kanalsystem für eine Mehrzahl vorgelagerter Stapeleinheiten ausgestaltet sein, wobei zweckmäßigerweise die Abförderrichtung im Kanalsystem quer zur Förderrichtung der Produkte in den jeweiligen Stapeleinheiten, vorzugsweise 90° gedreht zur Förderrichtung der Produkte in den Stäpeleinheiten, ausgerichtet ist. Damit können beispielsweise mehrere parallel laufende Stapeleinheiten in das Kanalsystem münden, wobei die Produktstapel geeignet synchron zueinander derart in das Kanalsystem eingeschoben werden können, dass bei der Weiterbeförderung im Abfördersystem die gewünschte registergenaue Taktung im Sinne einer homogenen Weiterverarbeitung der Produktstapel gewährleistet ist. Damit ist ein gleichzeitiger, paralleler Eintrag mehrerer Zuführsysteme in den Kanal und ein einbahniger registergenauer Austrag aus dem Kanalsystem ermöglicht. Für diese genannten Zwecken ist die eine Seitenwand des Kanals zweckmäßigerweise mit einer in vertikaler Richtung beweglichen Wand ausgeführt, die mit Abstimmung mit sonstigen Prozessabläufen vorzugsweise zyklisch öffnet und schließt. Zum Einschieben der Produkte in den Kanal ist die Schiebewand abgesenkt, und sobald die Stapel vollständig eingeschoben sind, wird die Wand in die obere Endlage gebracht. In diesem Zustand bleibt sie solange geschlossen, bis die Produkte über den Abförderkanal seitlich ausgeschoben sind.
- Ein Ausführungsbeispiel der Erfindung wird anhand einer Zeichnung näher erläutert. Daran zeigen:
- FIG. 1
- Eine Vorrichtung zum Bilden von Produktstapeln von Produktzuschnitten,
- FIG. 2
- eine Fächerscheibe der Vorrichtung gem.
FIG. 1 , und - FIG. 3
- a bis f die Vorrichtung gemäß
FIG. 1 in einer Vielzahl von Momentaufnahmen während des Prozessablaufs. - Gleiche Teile sind in allen Figuren mit denselben Bezugszeichen versehen.
- Die Vorrichtung 1 gemäß
FIG. 1 ist zum Bilden von Produktstapeln 2 aus einer Mehrzahl von zunächst Einzeln zugeführten Produktzuschnitten 4 vorgesehen. Im Ausführungsbeispiel handelt es sich bei den Produktzuschnitten 4 um Papiertaschentücher, also um Produktzuschnitte 4 aus Zellstoff, die in einer nachfolgenden Verpackungsanlage verkaufsgerecht portioniert, beispielsweise in Packungseinheiten von 5er oder 10er - Packs, verpackt werden sollen. - Dementsprechend werden in der Vorrichtung 1 die einzeln zugeführten Produktzuschnitte 4, also die einzelnen Taschentücher, zu Produktstapeln 2 zusammengefasst, die jeweils fünf bzw. zehn einzelne Taschentücher umfassen. Alternativ könnte die Vorrichtung 1 selbstverständlich auch für die Stapelbildung anderer Produkte wie beispielsweise Hygieneprodukte, Slipeinlagen, Damenbinden oder dergleichen oder auch für Produkte aus Papier wie beispielsweise Briefumschläge oder dergleichen vorgesehen sein.
- Die Vorrichtung 1 ist für eine Separation und Stapelbildung der Produktzuschnitte 4 in im Wesentlichen senkrechter Orientierung, also hochkant, vorgesehen. Dazu umfasst die Vorrichtung 1 eine Zuführeinheit für die einzelnen Taschentücher bzw. die einzelnen Produktzuschnitte 4. Die Zuführeinheit ist dabei im Ausführungsbeispiel als sogenannte Fächerscheibe 6 ausgeführt, wie sie in durchaus üblicher Weise für derartige Zwecke eingesetzt wird. Die Fächerscheibe 6 umfasst dabei über ihren Umfang verteilt geeignet positionierte und konturierte Fächer 8, die von geeignet konturierten Zähnen 10 gebildet werden. Die Kontur der Zähne 10 und der von diesen gebildeten Fächer 8 ist dabei derart gewählt, dass die zu transportierenden gefalteten Papiertaschentücher oder Produktzuschnitte 4 zuverlässig gehalten, geführt und entlang des Umfangs der Fächerscheibe 6 weitertransportiert werden können.
- Die Fächerscheibe 6 führt aufgrund ihrer Rotation die Produktzuschnitte 4 von unten nach oben an eine Abgabeposition heran. Diese Ausgestaltung ermöglicht einen besonders vorteilhaften Prozessablauf, da beim Abstellen der Produktzuschnitte 4 schwerkraftbedingt eine vergleichsweise geringe Endgeschwindigkeit der Produktzuschnitte 4 in senkrechter Richtung unmittelbar vor dem eigentlichen Abstellen erreicht werden kann. Um diesen Ablauf, also insbesondere das Heranführen an die Abgabeposition von unten nach oben, zu ermöglichen, ohne dass ein Herausfallen der Produktzuschnitte 4 aus den Fächern 8 befürchtet werden müsste, ist die Fächerscheibe 6 in einer spezifischen, als eigenständig erfinderisch angesehenen Weise ausgestaltet, wie dies der vergrößerten Darstellung in
FIG. 2 entnehmbar ist. Da nämlich bei der genannten Heranführung der Produktzuschnitte 4 an ihre Abgabeposition von unten nach oben sowohl mit der rotationsbedingt auftretenden Zentrifugalkraft als auch mit der Schwerkraft zu rechnen ist, die beide ein Herausfallen des jeweiligen Produktzuschnitts 4 aus dem entsprechenden Fach 8 bewirken könnten, ist die Fächerscheibe 6 zur zumindest vorübergehenden Aufbringung einer Haltekraft ausgestaltet, die den Produktzuschnitt 4 im jeweiligen Fach 8 fixiert. - Die Aufbringung dieser Haltekraft ist im Ausführungsbeispiel mittels eines Saugvakuums vorgesehen. Dazu ist in den Grundkörper 11 der Fächerscheibe 6 für jedes Fach 8 ein Vakuumkanal 12 integriert, der eine innenseitig an der Fächerscheibe 6 angeordnete Saugbohrung 13 mit einem im jeweiligen Fach 8 mündenden Ansaugloch 14 verbindet. Über ein zugeordnetes Unterdrucksystem werden die Ansauglöcher 14 dabei derart taktgerecht mit Vakuum beaufschlagt, dass in der Förderphase eines Produktzuschnitts 4 in der Fächerscheibe 6 dieser mittels des Vakuums im jeweiligen Fach 8 fixiert wird. Kurz vor Erreichen der Abgabeposition wird das Saugvakuum im jeweiligen Fach 8 abgeschaltet und der jeweilige Produktzuschnitt 4 somit "Iosgelassen", so dass anschließend die Abgabe und das Abstellen erfolgen kann.
- In
FIG. 1 ist aus Gründen der Übersichtlichkeit lediglich nur einer der Produktzuschnitte 4 im Bereich der Abgabeposition im jeweiligen Fach 8 dargestellt. An der Abgabeposition stellt die Fächerscheibe 6 in der genannten Weise den jeweils zugeführten Produktzuschnitt 4 in hochkanter oder aufrechter Orientierung auf eine Stapelfläche 15 ab, die im Ausführungsbeispiel von einer Mehrzahl von in der FIG. nicht sichtbaren parallel zueinander geführten Transportgurten gebildet wird. Über diese werden die zugeführten und hochkant abgestellten Produktzuschnitte 4 in einer durch den Pfeil 16 angedeuteten Transportrichtung oder Förderrichtung zu einem zugeordneten Abförderkanal 17 transportiert. Der Abförderkanal 17 ist dabei dafür ausgelegt, die Produkte in einer quer zur Förderrichtung oder in einem Winkel von 90° zur Förderrichtung ausgerichteten, durch den Pfeil 18 symbolisierten Abförderrichtung weiter zu transportieren. - Dieser Abtransport der Produktzuschnitte 4 soll stapelweise, also in Form der Produktstapel 2, im Abförderkanal 17 erfolgen. Um dies zu ermöglichen, ist die Vorrichtung 1 für eine geeignete Stapelbildung aus den Produktzuschnitten 4 ausgestaltet. Um die Stapelbildung und die anschließende Einspeisung in den Abförderkanal 17 vorzunehmen, ist der Abförderkanal 17 mit einer beweglichen Seitenwand oder Kanalwand 20 ausgeführt. Beim Abtransport der Produkte ist dabei die Kanalwand 20 grundsätzlich geschlossen, so dass eine zuverlässige seitliche Abstützung der im Abförderkanal 17 transportierten Produktstapel 2 sichergestellt ist. Im Ausführungsbeispiel nach
FIG. 1 ist zum besseren Verständnis der Abförderkanal 17 jedoch in einer Phase dargestellt, in der die Kanalwand 20 vorübergehend geöffnet ist, so dass ein Einschieben des fertiggestellten Produktstapels 2 in den Abförderkanal 17 hinein ermöglicht ist. - Während der Stapelbildung wird die Kanalwand 20 zunächst geschlossen und dient dabei als rückseitige Stütze des sich aus den zugeführten Produktzuschnitten 4 bildenden Produktstapels 2. Zur Bildung des Produktstapels 2 ist ein in Form eines Rechens ausgestaltetes Trennelement 22 vorgesehen, dass bezogen auf die durch den Pfeil 14 symbolisierte Förderrichtung der Produktzuschnitte 4 quer zu dieser Förderrichtung in eine durch den Pfeil 24 symbolisierten Einschiebrichtung zwischen zwei aufeinanderfolgende Produktzuschnitte 4 eingeschoben werden kann. Im Ausführungsbeispiel gemäß
FIG. 1 ist dabei ein Einschieben des Trennelements 22 von unten nach oben, also in vertikaler Richtung, in den Produktstrom vorgesehen; alternativ könnte natürlich aber auch ein Einschieben von der Seite her vorgesehen sein. Bei in den Produktstrom eingeschobenem Trennelement 22 trennt dieses den bereits gebildeten Produktstapel 2 von den nachfolgenden weiteren zugeführten Produktzuschnitten 4. Nach dem Einschieben des Trennelements 22 in den Produktstrom wird, wie dies inFIG. 1 gezeigt ist, die Kanalwand 20 geöffnet, so dass der sich ursprünglich zwischen Kanal 20 und Trennelement 22 befindende Produktstapel 2 in den Abförderkanal 17 eingeschoben werden kann. - In dieser Phase, also wenn die Kanalwand 20 geöffnet ist und der Produktstapel 2 in den Abförderkanal 17 eingeschoben werden kann, dient das Trennelement 22 in der Art einer "beweglichen Rückwand" als Stütze für die nachfolgend eintreffenden Produktzuschnitte 4. Das Trennelement 22 ist dementsprechend zusätzlich auch in der durch den Pfeil 14 symbolisierten Förderrichtung der Produktzuschnitte 4 bewegbar gelagert. Um dabei für die nachfolgend eintreffenden weiteren Produktzuschnitte 4 ausreichend Platz zum Abstellen der Stapelfläche 12 zu bieten, fährt das Trennelement 22 nach dem Öffnen der Kanalwand 20 mit vergleichsweise langsamer Geschwindigkeit in der durch den Pfeil 14 symbolisierten Förderrichtung auf den Abförderkanal 17 zu; die Geschwindigkeit dieser Bewegung des Trennelements 22 ist dabei derart bemessen, dass das Trennelement 22 eine "bewegliche Rückwand" zur kontinuierlichen Abstützung des sich in Folge der neu hinzukommenden Produktzuschnitte 4 zunehmend vergrößernden, sich neu bildenden Produktstapels 2 bildet.
- Zum eigentlichen Einbringen des Produktstapels 2 in den Abförderkanal 17 umfasst die Vorrichtung 1 noch ein ebenfalls in Form eines Rechens ausgebildetes Schieberelement 30. Das Schieberelement 30 ist dabei ebenso wie das Trennelement 22 in einer durch den Pfeil 32 symbolisierten Einschiebrichtung, im Ausführungsbeispiel vertikal von oben nach unten und somit ebenfalls quer zur durch den Pfeil 14 symbolisierten Förderrichtung der Produktzuschnitte 4, ebenfalls zwischen die den Produktstapel 2 einerseits und den diesem nachfolgenden Produktstapel andererseits begrenzenden Produktzuschnitte 4 einschiebbar. Im Ausführungsbeispiel ermöglicht dabei die Ausgestaltung sowohl des Trennelements 22 als auch des Schieberelements 30 als Rechen, dass die jeweiligen Zinken dieser Rechen, die in seitlicher Richtung geeignet versetzt zueinander positioniert sind, geeignet ineinander eingreifen könne, so dass ein störungsfreies Einschieben sowohl des Trennelements 22 als auch des Schieberelements 30 an dieselbe Trennstelle zwischen zwei benachbarten Produktzuschnitten 4 möglich ist.
- Nach dem Einschieben wird das Schieberelement 30 anschließend mit im Vergleich zur Geschwindigkeit des Trennelements 22 geeignet höher gewählter Geschwindigkeit in Förderrichtung der Produktzuschnitte 4 auf den Abförderkanal 17 zu bewegt und schiebt dabei den bereits gebildeten Produktstapel 2 in den Abförderkanal 17 ein.
- Der Bewegungsablauf der Komponenten ist in der Sequenz der
Figuren 3a bis 3f In seitlicher Ansicht schematisch skizziert. InFIG. 3a ist dabei zunächst der Zustand gezeigt, in dem die Fächerscheibe 6 bereits eine Mehrzahl von Produktzuschnitten 4 hochkant auf der Stapelfläche 12 abgestellt hat. InFIG. 3a ist die Kanalwand 20 des Abförderkanals 17 noch geschlossen, so dass in dieser Phase die bereits hochkant abgestellten Produktzuschnitte 4 rückseitig vorübergehend von der Kanalwand 20 abgestützt werden. Ebenfalls inFIG. 3a zu sehen ist das als Rechen ausgebildete Trennelement 22, das im inFIG. 3a dargestellten Moment gerade im Wesentlichen parallel zum Bewegungsprofil, mit dem die Fächerscheibe 6 die Produktzuschnitte 4 der Stapelfläche 12 zuführt, zu dieser bewegt wird. Dementsprechend wird das Trennelement 22 in der inFIG. 3a dargestellten Situation in der durch den Pfeil 24 symbolisierten Einschiebrichtung von unten nach oben bewegt und dabei zwischen zwei aufeinander folgende Produktzuschnitte 4 eingeschoben. Die Bewegung des Trennelements 22 erfolgt dabei hinsichtlich Richtungsführung und Bewegungsgeschwindigkeit derartig synchronisiert zu den Bewegungen der Produktzuschnitte 4, dass weitgehende Berührungsfreiheit und damit Störungsfreiheit eingehalten werden kann. - Kurzzeitig später ist, wie dies in
FIG. 3b dargestellt ist, das Trennelement 22 vollständig nach oben hin bis zu seiner Endposition gefahren und trennt damit den bereits gebildeten Produktstapel 2 von den von der Fächerscheibe 6 nachfolgend zugeführten weiteren Produktzuschnitten 4. In dieser Phase ist die Kanalwand 20 des Abförderkanals 17 immer noch geschlossen und stützt weiterhin die abgestellten Produktzuschnitte 4 rückseitig ab. Unmittelbar darauffolgend wird, wie dies der Momentaufnahme inFIG. 3c entnehmbar ist, das Trennelement 22 mit vergleichsweise langsamer Geschwindigkeit in der durch den Pfeil 14 symbolisierten Förderrichtung der Produktzuschnitte 4 auf den Abförderkanal 17 und somit auf die Kanalwand 20 zu bewegt. Das Trennelement 22 wird somit für die neu eintreffenden Produktzuschnitte 4 eine "bewegliche Rückwand", die zunehmend in Richtung auf die Kanalwand 20 zu ausweicht und damit auf der Stapelfläche 12 mehr und mehr Platz für neu eintreffende Produktzuschnitte 4 bietet. - Wie der Momentaufnahme in
FIG. 3c zudem entnehmbar ist, wird hinsichtlich der Bewegungsabläufe synchronisiert das Schieberelement 30 ebenfalls zugeführt. In der Momentaufnahme gemäßFIG. 3d ist der Moment gezeigt, in dem das Schieberelement 30 sich an derselben Position wie das Trennelement 22 befindet und ebenfalls zwischen die Produktzuschnitte 4 eingeschoben wird. In diesem Moment wird synchronisiert und angepasst an die genannten Bewegungen die Kanalwand 20 geöffnet, so dass der Abförderkanal 17 frei zugänglich ist. Im anschließenden Schritt wird, wie dies in der Momentaufnahme gemäßFIG. 3e erkennbar ist, das Schiebelement 30 mit einer im Vergleich zum Trennelement 22 deutlich erhöhten Geschwindigkeit in der durch den Pfeil 14 angedeuteten Förderrichtung der Produktzuschnitte 4 auf den Abförderkanal 17 zu bewegt, der nunmehr bei völlig geöffneter Kanalwand 20 vollständig freigegeben ist. Damit wird der Produktstapel 2 mittels des Schiebeelements 30 in den Abförderkanal 17 eingeschoben In dieser Phase übernimmt das sich vergleichsweise langsam in Richtung zum Abförderkanal 17 hin bewegende Trennelement 22 die Funktion der "beweglichen Rückwand" für die nachfolgenden Produktzuschnitte 4 und stützt die bereits eingetroffenen, den neuen Produktstapel bildenden Produktzuschnitte 4 rückseitig ab. - In einem anschließenden Schritt wird, nachdem der Produktstapel 2 vollständig in den Abförderkanal 17 eingeschoben wurde, und wie dies in der Momentaufnahme gemäß
FIG. 3f gezeigt ist, die Kanalwand 20 wieder geschlossen, so dass nunmehr ein Abtransport des in den Abförderkanal 17 eingebrachten Produktstapels 2 möglich ist. Vorübergehend wird nunmehr das Schieberelement 30 in eine Parkposition gefahren. Das Trennelement 22 wird in diesem Moment, wie durch den Pfeil 24 angedeutet, entgegen der Einschubrichtung nach unten hin aus dem Bereich des Produktstroms entfernt. Die Stützfunktion für den sich bildenden Produktstapel aus den Produktzuschnitten 4 kann nunmehr wieder die bereits geschlossene Kanalwand 20 übernehmen. Nachdem das Trennelement 22 vollständig nach unten hin aus dem Bereich des Produktstroms herausgefahren wurde, kann es unterhalb des Produktstroms entgegen der durch den Pfeil 14 angedeuteten Förderrichtung des Produktstroms, also im Ausführungsbeispiel gemäßFIG. 3f nach links hin, wieder an seine ursprüngliche Position zurückgefahren werden. Damit wird wieder der inFIG. 3a dargestellte Zustand eingenommen, und der Bewegungszyklus kann von neuem beginnen. - Von seitlicher Richtung aus betrachtet, führt das Trennelement 22 somit über den gesamten Zyklus gesehen eine Bewegung mit "rechteckigem" Bewegungsprofil aus, nämlich zunächst die Einschubbewegung in den Produktstrom in einer im wesentlichen senkrechten Richtung von unten nach oben, dann in eingeschobener Position zwischen zwei Produktzuschnitten 4 die "Ausweichbewegung" auf die Kanalwand 20 zu in im wesentlichen waagerechter Förderrichtung der Produktzuschnitte 4, anschließend die Entfernung aus dem Produktstrom in einer im wesentlichen senkrechten Richtung von oben nach unten, und schließlich die Rückfahrbewegung unterhalb des Produktstroms entgegen der Förderrichtung der Produktzuschnitte 4 bis zur Einschiebestelle.
-
- 2
- Produktstapel
- 4
- Produktzuschnitt
- 6
- Fächerscheibe
- 8
- Fächer
- 10
- Zähne
- 11
- Grundkörper
- 12
- Vakuumkanal
- 13
- Saugbohrung
- 14
- Ansaugloch
- 15
- Stapelfläche
- 16
- Pfeil
- 17
- Abförderkanal
- 18
- Pfeil
- 20
- Kanalwand
- 22
- Trennelement
- 24
- Pfeil
- 30
- Schieberelement
Claims (9)
- Verfahren zum Bilden von Produktstapeln (2) von gefalzten oder ungefalzten Produktzuschnitten (4) aus Papier, Zellstoff oder dergleichen, bei dem die zu stapelnden Produktzuschnitte (4) nacheinander einer Stapelfläche (15) zugeführt und dort hochkant abgestellt werden, wobei sie rückseitig vorübergehend von einer Kanalwand (20) eines Abförderkanals (17) abgestützt werden, bei dem ein Trennelement (22) beim Abstellen der Produktzuschnitte (4) derart zwischen zwei aufeinanderfolgende Produktzuschnitte (4) eingeschoben wird, dass der sich zwischen dem Trennelement (22) und der Kanalwand (20) bildende Produktstapel (2) eine vorgegebene Anzahl von Produktzuschnitten (4) aufweist, und bei dem nach dem Einschieben des Trennelements (22) die Kanalwand (20) geöffnet wird, so dass der zwischen Trennelement (22) und Kanalwand (20) gebildete Produktstapel (2) in den Abförderkanal (17) eingeschoben werden kann,
dadurch gekennzeichnet, dass zum Einschieben des Produktstapels (2) in den Abförderkanal (17) zusätzlich zu dem Trennelement (22) ein Schieberelement (30) zwischen die den Produktstapel (2) einerseits und den diesem nachfolgenden Produktstapel (2) andererseits begrenzenden Produktzuschnitte (4) eingeschoben wird. - Verfahren nach Anspruch 1, bei dem das Trennelement (22) nach dem Einschieben zwischen die Produktzuschnitte (4) auf die Kanalwand (20) zubewegt wird.
- Verfahren nach Anspruch 1 oder 2, bei dem während des Einschiebens des Produktstapels (2) in den Abförderkanal (17) der nachfolgende Produktstapel (2) rückseitig vorübergehend durch das Trennelement (22) abgestützt wird.
- Verfahren nach einem der Ansprüche 1 bis 3, bei dem die Produktzuschnitte (4) in zwei oder mehr Bearbeitungsstrecken zu Produktstapeln (2) zusammengefasst werden, die in einen gemeinsamen Abförderkanal (17) eingeschoben werden.
- Vorrichtung zum Bilden von Produktstapeln (2) von gefalzten oder ungefalzten Produktzuschnitten (4) aus Papier, Zellstoff oder dergleichen, insbesondere zur Durchführung des Verfahrens nach einem der Ansprüche 1 bis 4, mit einer einem Abförderkanal (17) vorgelagerten Stapelfläche (15), von der aus ein Produktstapel (2) in den Abförderkanal (17) einschiebbar ist, wobei die der Stapelfläche (15) zugewandte Kanalwand (20) des Abförderkanals (17) für eine vorübergehende Öffnung geeignet ausgelegt ist und mit einem zwischen zwei Produktzuschnitte (4) einschiebbaren, in einer Richtung quer zur Förderrichtung der Produktzuschnitte (4) ausgerichteten Einschiebrichtung bewegbar gelagerten Trennelement (22), gekennzeichnet durch ein zwischen zwei Produktzuschnitte (4) einschiebbares, in einer Richtung quer zur Förderrichtung der Produktzuschnitte (4) ausgerichteten Einschiebrichtung bewegbar gelagertes Schieberelement (30).
- Vorrichtung nach Anspruch 6, deren Trennelement (22) in einer im wesentlichen waagrechten Förderrichtung der Produktstapel (2) verschiebbar gelagert ist.
- Vorrichtung nach einem der vorstehenden Ansprüche, deren Schieberelement (30) in einer im wesentlichen waagrechten Förderrichtung der Produktstapel (2) verschiebbar gelagert ist.
- Vorrichtung nach einem der vorstehenden Ansprüche, deren Schieberelement (30) in Förderrichtung der Produktstapel (2) gesehen mit einer größeren Geschwindigkeit als das Trennelement (22) bewegbar ist.
- Vorrichtung nach einem der vorstehenden Ansprüche, bei der das Schieberelement (30) und/oder das Trennelement (22) als Schieberrechen bzw. Trennrechen ausgeführt ist.
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| RS20161162A RS55458B1 (sr) | 2012-11-14 | 2013-11-12 | Postupak i uređaj za formiranje naslaga proizvoda od savijenih ili nesavijenih pojedinačnih proizvoda od papira, celuloze ili sličnog |
| PL13798928T PL2920097T3 (pl) | 2012-11-14 | 2013-11-12 | Sposób i urządzenie do tworzenia stosów wyrobów ze składanych lub nieskładanych wykrojów z papieru, celulozy lub tym podobnych |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102012022228.9A DE102012022228A1 (de) | 2012-11-14 | 2012-11-14 | Verfahren und Vorrichtung zum Bilden von Produktstapeln von gefalzten oder ungefalzten Produktzuschnitten aus Papier, Zellstoff oder dergleichen |
| PCT/EP2013/003404 WO2014075790A1 (de) | 2012-11-14 | 2013-11-12 | Verfahren und vorrichtung zum bilden von produktstapeln von gefalzten oder ungefalzten produktzuschnitten aus papier, zellstoff oder dergleichen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2920097A1 EP2920097A1 (de) | 2015-09-23 |
| EP2920097B1 true EP2920097B1 (de) | 2016-10-05 |
Family
ID=49683664
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP13798928.1A Active EP2920097B1 (de) | 2012-11-14 | 2013-11-12 | Verfahren und vorrichtung zum bilden von produktstapeln von gefalzten oder ungefalzten produktzuschnitten aus papier, zellstoff oder dergleichen |
Country Status (12)
| Country | Link |
|---|---|
| US (1) | US9546067B2 (de) |
| EP (1) | EP2920097B1 (de) |
| KR (1) | KR102126067B1 (de) |
| CN (1) | CN104781171B (de) |
| DE (1) | DE102012022228A1 (de) |
| ES (1) | ES2609463T3 (de) |
| HU (1) | HUE030115T2 (de) |
| PL (1) | PL2920097T3 (de) |
| PT (1) | PT2920097T (de) |
| RS (1) | RS55458B1 (de) |
| TW (1) | TWI546243B (de) |
| WO (1) | WO2014075790A1 (de) |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3298683A (en) * | 1964-11-25 | 1967-01-17 | William F Stroud | Paper-jogging apparatus |
| DE4117434A1 (de) * | 1991-05-28 | 1992-12-03 | Winkler Duennebier Kg Masch | Verfahren und vorrichtung zum stapeln |
| DE4202540A1 (de) | 1992-01-30 | 1993-08-05 | Giebeler Gmbh & Co Kg Robert | Verfahren und vorrichtung zur herstellung definierter stapel gefalzter oder ungefalzter blaetter oder blattfoermiger gegenstaende |
| US5421700A (en) * | 1993-04-29 | 1995-06-06 | Tension Envelope Corporation | Envelope flap up pick and place apparatus and method |
| ITBG20000011A1 (it) * | 2000-03-24 | 2001-09-24 | Meccanotecnica Spa | Procedimento di impilatura e smistamento rapido di oggetti parallellepipedi appiattiti particolarmente segnature e libri mediante loro disp |
| IT1314975B1 (it) * | 2000-10-03 | 2003-01-21 | Rent Srl | Macchina e metodo per lo stoccaggio in pile numerate di articoli incarta |
| ITMI20040927A1 (it) * | 2004-05-07 | 2004-08-07 | Omet Srl | Procedimento e dispositivo per separare e trasferire verso l'impacchettamento un predeterminato numero di oggetti piatti quali fogli di carta in particolare tovaglioli |
| EP2100839B1 (de) * | 2008-03-14 | 2012-12-19 | Müller Martini Holding AG | Fördervorrichtung für die Uebernahme und Weitergabe von Druckprodukten |
| DE102009003973A1 (de) * | 2009-01-07 | 2010-07-08 | Wincor Nixdorf International Gmbh | Verfahren und Vorrichtung zur Übergabe von Banknoten an eine Rohrpostanlage |
| US8240653B2 (en) * | 2009-12-30 | 2012-08-14 | C.G. Bretting Manufacturing Co., Inc. | High speed interfolder separator |
| DE102011055992A1 (de) * | 2011-12-02 | 2013-06-06 | Wincor Nixdorf International Gmbh | Vorrichtung und Verfahren zum Befüllen eines dünnwandigen Transportbehälters |
| EP2860139B1 (de) * | 2013-10-09 | 2016-03-16 | Wincor Nixdorf International GmbH | Vorrichtung und Verfahren zum Befüllen eines flexiblen Transportbehälters mit Wertscheinen |
-
2012
- 2012-11-14 DE DE102012022228.9A patent/DE102012022228A1/de not_active Ceased
-
2013
- 2013-11-12 KR KR1020157015286A patent/KR102126067B1/ko active Active
- 2013-11-12 HU HUE13798928A patent/HUE030115T2/en unknown
- 2013-11-12 TW TW102141153A patent/TWI546243B/zh active
- 2013-11-12 PT PT137989281T patent/PT2920097T/pt unknown
- 2013-11-12 US US14/442,566 patent/US9546067B2/en active Active
- 2013-11-12 CN CN201380058411.XA patent/CN104781171B/zh active Active
- 2013-11-12 EP EP13798928.1A patent/EP2920097B1/de active Active
- 2013-11-12 ES ES13798928.1T patent/ES2609463T3/es active Active
- 2013-11-12 WO PCT/EP2013/003404 patent/WO2014075790A1/de not_active Ceased
- 2013-11-12 RS RS20161162A patent/RS55458B1/sr unknown
- 2013-11-12 PL PL13798928T patent/PL2920097T3/pl unknown
Also Published As
| Publication number | Publication date |
|---|---|
| HUE030115T2 (en) | 2017-04-28 |
| US9546067B2 (en) | 2017-01-17 |
| WO2014075790A1 (de) | 2014-05-22 |
| CN104781171B (zh) | 2017-05-31 |
| EP2920097A1 (de) | 2015-09-23 |
| TW201429853A (zh) | 2014-08-01 |
| KR20150084943A (ko) | 2015-07-22 |
| PL2920097T3 (pl) | 2017-08-31 |
| US20160289038A1 (en) | 2016-10-06 |
| CN104781171A (zh) | 2015-07-15 |
| DE102012022228A1 (de) | 2014-05-15 |
| RS55458B1 (sr) | 2017-04-28 |
| KR102126067B1 (ko) | 2020-06-23 |
| TWI546243B (zh) | 2016-08-21 |
| ES2609463T3 (es) | 2017-04-20 |
| PT2920097T (pt) | 2017-01-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2694377B1 (de) | Verfahren und vorrichtung zum verpacken streifenförmiger gegenstände, insbesondere kaugummistreifen | |
| EP0873939B1 (de) | Vorrichtung zum Herstellen von Packungen | |
| EP2139776A2 (de) | Vorrichtung und verfahren zum handhaben von flachen gegenständen, insbesondere windeln | |
| DE10321370A1 (de) | Vorrichtung zum Beladen einer Dreimesserschneidemaschine | |
| EP2995581B1 (de) | Stapelstation für eine thermoformanlage, verfahren zum herstellen von becherförmigen produkten sowie thermoformanlage | |
| DE69700526T2 (de) | Vorrichtung zum Stellen von Gruppen von Gegenständen auf Paletten | |
| EP3502017A1 (de) | Vorrichtung und verfahren zur handhabung von lebensmittelportionen mit einer dreheinrichtung | |
| DE19820805A1 (de) | Abstapelvorrichtung | |
| DE69214122T2 (de) | Verfahren und system zum aufreihen von artikeln | |
| EP2602220B1 (de) | Einrichtung und Verfahren zum Zusammenstellen von flächigen Produkten, insbesondere von Druckereiprodukten | |
| DE69113000T2 (de) | Stapelvorrichtung. | |
| DE3810484A1 (de) | Briefumschlag-paketieranlage | |
| EP0591099B1 (de) | Verfahren und Vorrichtung zur Herstellung gebundener Stapel von Erzeugnissen aus Papier | |
| EP2133271A1 (de) | Vorrichtung und Verfahren zur Übergabe von Packgut an ein Packguttransportsystem oder an eine Speichervorrichtung | |
| WO2012025285A1 (de) | Hochgeschwindigkeitsspeicher | |
| EP2524889B1 (de) | Verfahren und Vorrichtung zur Übergabe von Druckprodukten | |
| EP1593633B1 (de) | Vorrichtung zum Bilden von Stapeln aus Druckprodukten | |
| EP2920097A1 (de) | Verfahren und vorrichtung zum bilden von produktstapeln von gefalzten oder ungefalzten produktzuschnitten aus papier, zellstoff oder dergleichen | |
| EP0388686B1 (de) | Vorrichtung zum Übergeben von fortlaufend aus einer flexiblen Materialbahn hergestellten Abschnitten | |
| WO2014075872A1 (de) | Anlage zur herstellung von verpackten produktstapeln, insbesondere von hygieneprodukten | |
| WO2012055761A1 (de) | Vorrichtung und verfahren zum puffern einer mehrzahl von gütern oder gutgruppen und papierhandhabungsanlage mit derselben | |
| EP1462396A1 (de) | Zwischenspeicher | |
| EP4046916B1 (de) | Verfahren und vorrichtung zum ausbilden von verpackungsstapeln | |
| DE29708773U1 (de) | Fördervorrichtung zum Zuführen von flachen Gütern zu einer Transportverpackung | |
| EP1422140B1 (de) | Vorrichtung und Verfahren zum Befüllen einer kontinuierlichen Kartoniermaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20150609 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAX | Request for extension of the european patent (deleted) | ||
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B65H 31/06 20060101AFI20160428BHEP Ipc: B65H 29/40 20060101ALI20160428BHEP Ipc: B65H 33/02 20060101ALI20160428BHEP Ipc: B65H 31/30 20060101ALI20160428BHEP |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20160615 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 834445 Country of ref document: AT Kind code of ref document: T Effective date: 20161015 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502013004905 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 4 |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Ref document number: 2920097 Country of ref document: PT Date of ref document: 20170105 Kind code of ref document: T Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20161228 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20161005 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161130 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2609463 Country of ref document: ES Kind code of ref document: T3 Effective date: 20170420 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170105 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170106 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 |
|
| REG | Reference to a national code |
Ref country code: HU Ref legal event code: AG4A Ref document number: E030115 Country of ref document: HU |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170205 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502013004905 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161130 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161130 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170105 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: T3 Ref document number: E 23848 Country of ref document: SK |
|
| 26N | No opposition filed |
Effective date: 20170706 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161130 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161112 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20161130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 834445 Country of ref document: AT Kind code of ref document: T Effective date: 20181112 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181112 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161005 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20201106 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20201130 Year of fee payment: 8 Ref country code: HU Payment date: 20201108 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: RS Payment date: 20201106 Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211112 Ref country code: HU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211113 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211112 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230527 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20241111 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20241030 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20241121 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20241122 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SK Payment date: 20241105 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20241213 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251124 Year of fee payment: 13 |