EP2703552A1 - Dampfbügelvorrichtung - Google Patents
Dampfbügelvorrichtung Download PDFInfo
- Publication number
- EP2703552A1 EP2703552A1 EP13182200.9A EP13182200A EP2703552A1 EP 2703552 A1 EP2703552 A1 EP 2703552A1 EP 13182200 A EP13182200 A EP 13182200A EP 2703552 A1 EP2703552 A1 EP 2703552A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- steam
- lid
- sole plate
- ironing device
- soleplate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000010409 ironing Methods 0.000 title claims description 40
- 238000001704 evaporation Methods 0.000 claims abstract description 36
- 230000008020 evaporation Effects 0.000 claims abstract description 34
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 claims abstract description 28
- 239000007788 liquid Substances 0.000 claims abstract description 17
- 229910052742 iron Inorganic materials 0.000 claims abstract description 14
- 238000004891 communication Methods 0.000 claims abstract description 3
- 229910052782 aluminium Inorganic materials 0.000 claims description 13
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 claims description 13
- 229910052751 metal Inorganic materials 0.000 claims description 11
- 239000002184 metal Substances 0.000 claims description 11
- 238000001746 injection moulding Methods 0.000 claims description 10
- 230000008016 vaporization Effects 0.000 claims description 9
- 238000009834 vaporization Methods 0.000 claims description 8
- 229910000842 Zamak Inorganic materials 0.000 claims description 6
- 239000011324 bead Substances 0.000 claims description 4
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 abstract description 13
- 239000012530 fluid Substances 0.000 abstract 1
- 238000009826 distribution Methods 0.000 description 11
- 238000007789 sealing Methods 0.000 description 11
- 229920001296 polysiloxane Polymers 0.000 description 9
- 238000010276 construction Methods 0.000 description 5
- 238000004519 manufacturing process Methods 0.000 description 5
- 150000001875 compounds Chemical class 0.000 description 4
- 238000013461 design Methods 0.000 description 4
- 238000003780 insertion Methods 0.000 description 4
- 230000037431 insertion Effects 0.000 description 4
- 230000005465 channeling Effects 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 239000000203 mixture Substances 0.000 description 2
- 230000003213 activating effect Effects 0.000 description 1
- 230000004913 activation Effects 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
- XRWSZZJLZRKHHD-WVWIJVSJSA-N asunaprevir Chemical compound O=C([C@@H]1C[C@H](CN1C(=O)[C@@H](NC(=O)OC(C)(C)C)C(C)(C)C)OC1=NC=C(C2=CC=C(Cl)C=C21)OC)N[C@]1(C(=O)NS(=O)(=O)C2CC2)C[C@H]1C=C XRWSZZJLZRKHHD-WVWIJVSJSA-N 0.000 description 1
- 229940125961 compound 24 Drugs 0.000 description 1
- 230000009849 deactivation Effects 0.000 description 1
- 238000005485 electric heating Methods 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- 235000000396 iron Nutrition 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000005058 metal casting Methods 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 238000005192 partition Methods 0.000 description 1
- 230000000149 penetrating effect Effects 0.000 description 1
- 230000000630 rising effect Effects 0.000 description 1
- 239000003566 sealing material Substances 0.000 description 1
- 239000007921 spray Substances 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
Images

Classifications
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06F—LAUNDERING, DRYING, IRONING, PRESSING OR FOLDING TEXTILE ARTICLES
- D06F75/00—Hand irons
- D06F75/08—Hand irons internally heated by electricity
- D06F75/10—Hand irons internally heated by electricity with means for supplying steam to the article being ironed
- D06F75/20—Arrangements for discharging the steam to the article being ironed
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06F—LAUNDERING, DRYING, IRONING, PRESSING OR FOLDING TEXTILE ARTICLES
- D06F75/00—Hand irons
- D06F75/08—Hand irons internally heated by electricity
- D06F75/10—Hand irons internally heated by electricity with means for supplying steam to the article being ironed
- D06F75/14—Hand irons internally heated by electricity with means for supplying steam to the article being ironed the steam being produced from water in a reservoir carried by the iron
- D06F75/18—Hand irons internally heated by electricity with means for supplying steam to the article being ironed the steam being produced from water in a reservoir carried by the iron the water being fed slowly, e.g. drop by drop, from the reservoir to a steam generator
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06F—LAUNDERING, DRYING, IRONING, PRESSING OR FOLDING TEXTILE ARTICLES
- D06F75/00—Hand irons
- D06F75/38—Sole plates
Definitions
- the present invention relates to a steam ironing apparatus, in particular a steam iron or a steam ironing station, comprising a soleplate having a sole plate traversed by steam outlet openings, a side wall and a lid surrounding an evaporation chamber passing through the top of the sole plate Connection with the steam outlet openings, and can be introduced into the optional vapor and / or evaporation liquid via an opening disposed in the lid insertion opening.
- Steam ironing devices are known, in particular steam irons or steam ironing stations, comprising: a soleplate having a soleplate traversed by steam outlets; and a steam generating system having a vaporization chamber in communication with the vapor outlets and arranged on the top of the soleplate and into which optional vaporization liquid can be introduced via an introduction port.
- the soleplate is normally made in one piece by means of aluminum injection molding.
- the underside of a sole plate of this type acts directly as a contact surface for ironing.
- the underside of the soleplate may also be specially coated to improve its sliding properties as well as the appearance, or it may additionally be provided with a thin metal plate, although this adds to manufacturing complexity and manufacturing costs.
- the sole plate in plan view has approximately the shape of an isosceles triangle.
- the steam chamber is enclosed by a side wall and a top wall.
- the introduction opening for the evaporation liquid in the evaporation chamber is located in the upper wall the steam chamber in a front area, that is, facing the top of the sole plate, usually in the front third of the sole plate.
- the steam outlets in these simpler steam ironing devices are designed primarily in an array of one or more rows of bow or horseshoe shape in the lateral regions of the soleplate near the side wall. Since the soleplate is made by aluminum injection molding, it is easy to inject the sidewall vertically from the top of the soleplate. In this way, the soleplate can be closed with a top wall of relatively simple stainless steel sheet construction which encloses the vaporization chamber. Then, the evaporation chamber is bounded in its circumference by the side wall which rises vertically from the top of the sole plate, and on top of which lies the upper wall and is sealed along the connecting periphery with a silicone cord. Sometimes, the connection of the top wall to the side wall due to faulty termination with the silicone has a small steam leak, and the steam escapes to the interior of the device and generates electrical failures.
- a steam iron having a soleplate with steam outlet openings and an evaporation chamber into which the water to be evaporated is introduced.
- the steam chamber is defined by a soleplate forming part of the soleplate, a side wall and an upper plate. A portion of the sidewall is made in one piece with the top panel and forms a lid assembly.
- the vertical wall is normally as close as possible to the perimeter of the soleplate to allow for a more spacious steam chamber.
- the rest of the components of the iron are attached and covered with a plastic housing which must be kept away from the soleplate at a distance to avoid contact, as the high temperatures of the sole could damage it. Therefore, the shape of the housing is limited by the shape of the soleplate.
- the object of the invention is to provide a steam ironing device with a simple sole plate which increases the electrical safety of the device.
- This steam ironing apparatus particularly a steam iron or steam ironing station, comprises a soleplate having a soleplate (or corresponding body) traversed by steam outlets, a side wall and a lid surrounding an evaporation chamber communicating through the top of the soleplate with the steam exit openings and into which optional vapor and / or vaporization liquid can be introduced via an introduction opening arranged in the cover, wherein at least a part of the side wall is made in one piece with the cover and forms a cover assembly, and the cover assembly has a cover assembly edge, which sits on the top of the sole plate.
- the steam ironing device In a clothes iron with a built-in water tank, evaporation liquid is introduced via the introduction opening, while steam or a mixture of vapor with evaporation liquid is introduced into the ironing stations.
- the steam ironing device according to the invention is equipped in a known manner with a tank for evaporation liquid, in particular water, or can be connected to such.
- a tank for evaporation liquid in particular water, or can be connected to such.
- it comprises: a preferably electric heating device for heating the soleplate and / or the evaporation chamber and / or a steam distribution system; an ironing temperature setting element (optional); and a control for optionally activating and deactivating the steam generating system, for example in the form of a so-called steam switch.
- the sole plate itself can in principle consist of one or more parts. This is preferably designed in a substantially flat piece, for example as
- the underside of the sole plate may also be coated or an additional thin metal plate may be provided on it.
- the thickness of the soleplate is substantially constant and may vary locally, depending on the structural embodiment in which it is necessary to construct a vapor chamber wall on top of the soleplate.
- the top of the soleplate is to be understood as the upper surface or level of the soleplate which is facing upwards, being at the level of the rest of the ironing apparatus above or below but near the upper outlet of a respective one Steam outlet opening from the plate itself faces.
- a "level above or below, but close” is to be understood as a level at which the lid assembly rim supports or fits into, but can not elevate, more than one third of its height.
- the side wall extends upwardly from the top of the sole plate at its periphery and is connected at the top to the lid, thus forming the lid assembly.
- the lid assembly bonds to the top of the soleplate by simple contact, but a tight seal can be made.
- the level at which the lid assembly rim joins the top of the plate is preferably that of the upper exit of the apertures or below it, so that the top surface of the plate does not rise and the bond line with the lid assembly remains as low as possible. In this way, when steam or water leakage occurs, it occurs near the sole plate through the area where the housing of the device does not close, and thus the steam does not enter it.
- the cover assembly In order to direct the eventual escape of vapor that could result in the direction of the slot between the housing and the sole plate, the cover assembly has a protruding bead which approaches the edge of the housing and blocks the gap.
- the tight seal against liquid and vapor or a corresponding closure may be an integral part of the soleplate.
- separate or additional sealing elements are possible, which can be connected directly or indirectly (for example via an intermediate element) with the sole plate.
- the closure or sealing element must be resistant to the ironing temperature. This means that these elements must be designed so temperature resistant that at the temperatures that occur during ironing or steam ironing (im Generally about 70 ° C - 190 ° C, although in some circumstances up to 260 ° C), the liquid and vapor-tightness is maintained.
- a separate or additional sealing element for example, in combination with other mechanical components, in particular a castable, curable sealing compound, for example a silicone compound, can be used.
- the invention is not limited to such a separate sealing element.
- the inner walls are also made of one piece of aluminum (or other metal, such as zamak) by injection molding.
- the inner walls face the lid of the lid assembly when sealing the steam chamber and in sealed contact therewith.
- a sealing product such as silicone, be present so that the tightness is ensured. The tightness can be ensured even with correct positive closing between the lid and the upper part of the inner wall.
- the lid assembly is made of metal injection molding
- all or some of the inner walls of the evaporation chamber protrude from the underside of the lid and form the inner vapor distribution channels.
- the inner walls are also made of a part of aluminum (or other metal, such as Zamak) by injection molding on the lid or on the sole plate.
- the inner walls are opposite to the closing of the steam chamber of the sole plate or the lid of the lid assembly and in hermetic contact with it.
- a sealing product such as silicone, be present so that the tightness is ensured.
- the upper surface of the soleplate has a receptacle for positioning the lid assembly rim closing the evaporation chamber, which may be a groove into which the rim fits, or a projecting rib surrounding the circumference of the connection or portions thereof where a lid assembly rim fits, which has the shape of a Zinnenkranzes.
- a receptacle for positioning the lid assembly rim closing the evaporation chamber which may be a groove into which the rim fits, or a projecting rib surrounding the circumference of the connection or portions thereof where a lid assembly rim fits, which has the shape of a Zinnenkranzes.
- steam exit openings are provided very close to the connection, preferably adjacent, and very preferably the edge of the cover assembly rests at least partially on these steam exit openings, without this occurring. that he closes them completely.
- the cover assembly may be secured to the soleplate by means of a threaded connection where in one form the threaded connection has at least one screw penetrating an opening passing through the soleplate and screwed into the inside of the cover assembly or vice versa the screwed connection at least one Having screw which penetrates a hole going into the cover and is screwed into the top of the sole plate.
- the connecting line between the two sealing material may be inserted or not.
- the lid and sidewall are integrally formed by a metal casting process, preferably aluminum or zamak injection molding, whereby the lid assembly is formed in the same shape as the soleplate is made, thereby avoiding the different coefficients of expansion when they are different Materials would be.
- a metal casting process preferably aluminum or zamak injection molding
- the lid assembly is formed in the same shape as the soleplate is made, thereby avoiding the different coefficients of expansion when they are different Materials would be.
- it could be sheet metal that would have some flexibility that matched the manufactured connection line.
- lid assembly from stamped sheet metal, preferably aluminum, which parts have similar coefficients of expansion in the case of a soleplate of aluminum.
- the plastic housing covering the exterior of the ironing device around the area of the soleplate it is contemplated that at least the interior or the entire sidewall at least partially oblique to the interior of the evaporation chamber at least on a portion of the periphery of the cover assembly is, whereby the exterior of the side wall can be given a design of more appropriate shape, such as curved or flat, and that the housing can be made close to, but without touching.
- FIG. 1 is a schematic plan view of a substantial portion of the front center of an upper surface of a sole plate 2 of a steam iron according to the invention shown.
- FIG. 2 shows a schematic sectional view through the soleplate 2 along the lines II-II in the FIG. 1 ,
- the sole plate 2 which forms part of a soleplate 4, is designed in this example as a one-piece aluminum injection-molded construction and traversed by steam outlet openings 6.
- the steam iron itself has an evaporating chamber 10 communicating with the steam outlets 6 through a steam distribution system having steam distribution passages 8 and arranged on the upper surface 2a of the sole plate 2.
- a lower part of the evaporation chamber 10 and a lower part of the steam distribution channels 8 are formed above concave upper portions of the sole plate 2. These concave portions are formed substantially over inner walls 11 or partition walls formed on the upper surface 2a of the sole plate 2.
- the evaporation chamber 10 and the steam distribution channels 8 are for water and steam by means of a cover assembly 12 (see Fig. 2 ) tightly closed, which fits into the receptacle 9.
- the sole plate 2 and the lid assembly 12 form the main components of the soleplate. 4
- the interior walls 11 of the evaporation chamber which will form the inner vapor distribution channels 8 for the correct evaporation of the liquid therein, and the water channeling of the usual in many ironing devices super-vapor system.
- the inner walls 11 are also made of a part of aluminum (or other metal such as zamak) by injection molding with the sole plate 2.
- the upper part of the inner walls 11 is opposite the lid 15 of the lid assembly 12 and in hermetic contact with it when closing the evaporation chamber 10.
- At the upper part of the inner wall 11 may be a sealing product, such as silicone, so that the tightness is ensured. The tightness can be ensured even with correct positive closing between the lid 15 and the upper part of the inner wall 11.
- a tank for evaporation liquid here: water W
- the water W may optionally be introduced into the vaporization chamber 10 via an introduction port 14.
- the introduction opening 14 is in this example an outlet opening of a metering valve 16 which is arranged in the lid 15.
- the water W is introduced (for example by means of gravity) or injected (for example by means of a micropump) via this insertion opening 14 located above in the evaporation chamber 10.
- the insertion opening 14 is located through that portion of the sole plate 2, which forms part of the evaporation chamber, denoted by the reference E.
- an electric heater 18 is also provided for heating the soleplate 4, that is, in particular, the sole plate 2 and the evaporation chamber 10.
- the electric heater 18 is installed in the sole plate 2.
- the iron has an ironing temperature setting element (optional) and a control element for the optional activation and deactivation of the steam generating system, for example in the form of a so-called steam switch.
- the steam generated in the evaporation chamber 10 flows into a cavity of the evaporation chamber 10, which is located in a rear region of the sole plate 2 or the sole plate 4 (in the FIG. 1
- other vapor passages may also be provided to the channels 8, which are located in the walls 11, for example.
- the inner walls 11 are arranged completely in one piece with the sole plate 2. These side walls 11 extend from an upper portion 2a of the sole plate to the lid 15. There, the upper edges of the side walls 11 with the lid 15 liquid and vapor-tight manner. This is done by compressing the lid 15 with the upper edges of the side walls 11. In this case, both the lid 15 and the side walls 11 may be plastically deformed. Also, the lid 15 and the side walls 11 may have areas which ensure a positive engagement between these elements.
- the lid 15 is also integrally connected to a side wall 13 and forms a lid assembly 12 with its edge 12a tightly fitted for the water and liquid coming from the soleplate 2 or its vapor carrying areas, into the receptacle 9 located on the top 2a of the soleplate 2;
- a water-tight and liquid-tight seal 24 for example a curable against the ironing temperature curable silicone composition, additionally applied to the connection area.
- the lid assembly 12 then not only closes the sole plate 2 as such and forms the evaporation chamber, but also acts as a liquid and vapor-tight closure for the cavity between inner walls 11 belonging to steam or super-steam distribution channels 8.
- the receptacle 9 is made as a groove realized in a raised rib of the upper surface 2a of the sole plate 2, and the edge of the lid assembly 12a fits therein.
- the entire compound is sealed with a silicone compound 24.
- the lid assembly 12 has a curved sidewall 13 which avoids the edge when the sidewall is vertical and softens the outer shape of the soleplate 4 to allow mounting a lower volume housing 24 of the device. The then mounted and adjusted to the minimum allowable distance for the plastic type of the device housing is mounted by means of a gap 23 at a distance from the ironing plate.
- portions of the inner walls 11 together with the side wall 13 may also form portions of walls of the steam distribution system or other portions of the sole plate 2.
- the cavity may also be divided by dividers, ribs, walls or the like.
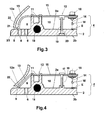
- FIG. 3 a further embodiment of the invention is shown, in which the soleplate 4 has a sole plate 2 with a receptacle 9 in the form of a channel, in which the cover assembly edge 12a fits, and exactly in the region of the receiving steam outlet openings 6 are arranged, on which the edge sets and partially closes them.
- the side wall 13 has a protruding bead 21 which directs the steam , by the connection between plate 2 and Cover assembly 12 could escape to the gap 23 between the housing 24 and the sole plate 2. In this case, it is not necessary to add any additional silicone-type sealing member.
- a screw 19 is provided with a screw for the connection between the plate and the cover assembly, which passes through the through hole 20 of the plate 2 and is screwed into the inside of the lid 15.
- FIG. 4 another embodiment of the invention is shown, in which the soleplate 4 has a sole plate 2 with a receptacle 9 in the form of a projecting wall into which the lid assembly edge 12a fits.
- the side wall 13 of the lid assembly 12 has an oblique shape that allows the evaporation chamber 10 to take advantage of more surface area of the sole plate 2 and to adapt the housing 24 of the device to the shape of the sole 4.
- a screw 19 is provided with a screw which passes through a through hole 17 of the lid 15 and is screwed into the top 2a of the plate.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Irons (AREA)
Abstract
Dampfbügelvorrichtung, insbesondere ein Dampfbügeleisen oder eine Dampfbügelstation, umfassend eine Bügelsohle (4), die eine Sohlenplatte (2), die von Dampfaustrittsöffnungen (6) durchquert ist, eine Seitenwand (13) und einen Deckel (15) aufweist, die eine Verdampfungskammer (10) umgrenzen, die durch die Oberseite (2a) der Sohlenplatte (2) in Verbindung mit den Dampfaustrittsöffnungen (6) steht, und in die wahlweise Dampf und/oder Verdampfungsflüssigkeit (W) über eine im Deckel angeordnete Einführungsöffnung (14) eingeführt werden können.
Um die Konstruktion der Bügelsohle zu vereinfachen, ist mindestens ein Teil der Seitenwand (13) in einem Stück mit dem Deckel (15) hergestellt und bildet eine Deckelbaugruppe (12), die einen Deckelbaugruppenrand (12a) aufweist, der auf der Oberseite (2a) der Sohlenplatte (2) aufsitzt.
Description
- Die vorliegende Erfindung bezieht sich auf eine Dampfbügelvorrichtung, insbesondere ein Dampfbügeleisen oder eine Dampfbügelstation, die eine Bügelsohle umfasst, die eine Sohlenplatte, die von Dampfaustrittsöffnungen durchquert ist, eine Seitenwand und einen Deckel aufweist, die eine Verdampfungskammer umgrenzen, die durch die Oberseite der Sohlenplatte in Verbindung mit den Dampfaustrittsöffnungen steht, und in die wahlweise Dampf und/oder Verdampfungsflüssigkeit über eine im Deckel angeordnete Einführungsöffnung eingeführt werden können.
- Es sind Dampfbügelvorrichtungen bekannt, insbesondere Dampfbügeleisen oder Dampfbügelstationen, die umfassen: eine Bügelsohle, die eine Sohlenplatte aufweist, die von Dampfaustrittsöffnungen durchquert ist; und ein Dampferzeugungssystem mit einer Verdampfungskammer, die in Verbindung mit den Dampfaustrittsöffnungen steht, und die auf der Oberseite der Sohlenplatte eingerichtet ist, und in die wahlweise Verdampfungsflüssigkeit über eine Einführungsöffnung eingeführt werden kann.
- Zur Vereinfachung der Konstruktion und zur Reduktion der Fertigungskosten wird die Sohlenplatte normalerweise mittels Aluminiumspritzguss in einem Stück hergestellt. Bei den preiswerteren Dampfbügelvorrichtungen fungiert die Unterseite einer Sohlenplatte dieses Typs direkt als Kontaktfläche für die Bügelwäsche. Tatsächlich kann die Unterseite der Sohlenplatte auch zur Verbesserung ihrer Gleiteigenschaften sowie des Aussehens spezialbeschichtet sein, oder es kann darauf zusätzlich eine dünne Metallplatte vorgesehen sein, auch wenn dies die Komplexität der Fertigung und die Herstellungskosten erhöht. Im Allgemeinen weist die Sohlenplatte in der Draufsicht ungefähr die Form eines gleichschenkligen Dreiecks auf. Die Dampfkammer ist durch eine Seitenwand und eine obere Wand eingeschlossen. Die Einführungsöffnung für die Verdampfungsflüssigkeit in der Verdampfungskammer befindet sich in der oberen Wand der Dampfkammer in einem vorderen Bereich, das heißt, der zur Spitze der Sohlenplatte weist, gewöhnlich im vorderen Drittel der Sohlenplatte.
- Die Dampfaustrittsöffnungen sind in diesen einfacheren Dampfbügelvorrichtungen hauptsächlich in einer Anordnung aus einer oder mehreren Reihen in Bogen- oder Hufeisenform in den seitlichen Bereichen der Sohlenplatte nahe der Seitenwand gestaltet. Da die Sohlenplatte mittels Aluminiumspritzguss hergestellt ist, ist es einfach, die Seitenwand vertikal von der Oberseite der Sohlenplatte ausgehend zu spritzen. Auf diese Weise kann die Sohlenplatte mit einer oberen Wand mit relativ einfacher Konstruktion aus Edelstahlblech geschlossen werden, die die Verdampfungskammer einschließt. Dann ist die Verdampfungskammer in ihrem Umfang durch die Seitenwand begrenzt, die sich vertikal von der Oberseite der Sohlenplatte erhebt, und darauf liegt die obere Wand auf und ist entlang dem Verbindungsumfang mit einer Silikonschnur abgedichtet. Manchmal weist die Verbindung der oberen Wand mit der Seitenwand durch eine fehlerhaften Abschluss mit dem Silikon ein kleines Dampfleck auf, und der Dampf entweicht zum Inneren der Vorrichtung und erzeugt elektrische Ausfälle.
- Im Dokument
GB 2176505 A - Außerdem befindet sich die vertikale Wand normalerweise so nah wie möglich am Umfang der Sohlenplatte, um eine geräumigere Dampfkammer zu ermöglichen.
- Auf der Bügelsohle ist der Rest der Bauteile des Bügeleisens befestigt und ist mit einem Kunststoffgehäuse abgedeckt, das sich im Bereich nahe der Bügelsohle in einem Abstand fern halten muss, um den Kontakt zu vermeiden, da die hohen Temperaturen der Sohle es beschädigen könnten. Daher ist die Form des Gehäuses durch die Form der Bügelsohle begrenzt.
- Das Ziel der Erfindung ist es, eine Dampfbügelvorrichtung mit einer einfachen Sohlenplatte zur Verfügung zu stellen, die die elektrische Sicherheit der Vorrichtung erhöht.
- Diese Aufgabe wird mittels einer Dampfbügelvorrichtung gemäß der Erfindung mit den Eigenschaften des Anspruchs 1 gelöst.
- Diese Dampfbügelvorrichtung, insbesondere ein Dampfbügeleisen oder eine Dampfbügelstation, umfasst eine Bügelsohle, die eine Sohlenplatte (oder einen entsprechenden Grundkörper), die von Dampfaustrittsöffnungen durchquert ist, eine Seitenwand und einen Deckel aufweist, die eine Verdampfungskammer umgrenzen, die durch die Oberseite der Sohlenplatte in Verbindung mit den Dampfaustrittsöffnungen steht, und in die wahlweise Dampf und/oder Verdampfungsflüssigkeit über eine im Deckel angeordnete Einführungsöffnung eingeführt werden können, wobei mindestens ein Teil der Seitenwand in einem Stück mit dem Deckel hergestellt ist und eine Deckelbaugruppe bildet, und die Deckelbaugruppe einen Deckelbaugruppenrand aufweist, der auf der Oberseite der Sohlenplatte aufsitzt.
- In ein Kleidungsbügeleisen mit eingebautem Wassertank wird über die Einführungsöffnung Verdampfungsflüssigkeit eingeführt, während in die Bügelstationen Dampf oder ein Gemisch aus Dampf mit Verdampfungsflüssigkeit eingeführt wird. Die Dampfbügelvorrichtung gemäß der Erfindung ist in bekannter Weise mit einem Tank für Verdampfungsflüssigkeit, insbesondere Wasser, ausgestattet oder kann mit einem solchen verbunden werden. Außerdem weist diese auf: eine vorzugsweise elektrische Heizvorrichtung zum Heizen der Bügelsohle und/oder der Verdampfungskammer und/oder eines Dampfverteilungssystems; ein Bügeltemperatur-Einstellelement (optional); sowie ein Steuerelement zur optionalen Aktivierung und Deaktivierung des Dampferzeugungssystems, zum Beispiel in Form eines so genannten Dampfschalters.
- Die Sohlenplatte selbst kann prinzipiell aus einem oder mehreren Teilen bestehen. Diese ist vorzugsweise in einem im Wesentlichen ebenen Stück gestaltet, zum Beispiel als
- Metallspritzgusskonstruktion, vorzugsweise Aluminium oder Zamak, in einem Stück. Die Unterseite der Sohlenplatte kann außerdem beschichtet sein, oder auf ihr kann eine zusätzliche dünne Metallplatte vorgesehen sein. Die Stärke oder Dicke der Sohlenplatte ist im Wesentlichen konstant und kann örtlich variieren, abhängig von der konstruktiven Ausführungsform, in der es notwendig ist, eine Dampfkammerwand auf der Oberseite der Sohlenplatte zu errichten. Im Sinne der Erfindung ist "die Oberseite" der Sohlenplatte als diejenige obere Fläche oder das Niveau der Sohlenplatte zu verstehen, das sich nach oben blickend befindet, wobei sie dem Rest der Bügelvorrichtung auf einem Niveau oberhalb oder unterhalb, aber nahe dem oberen Austritt einer jeweiligen Dampfaustrittsöffnung aus der Platte selbst zugewandt ist. Ein "Niveau oberhalb oder unterhalb, aber nahe" ist zu verstehen als eine Stufe, auf die sich der Deckelbaugruppenrand stützen oder in die er sich einpassen, aber nicht um mehr als ein Drittel deren Höhe erheben kann. Die Seitenwand erstreckt sich nach oben von der Oberseite der Sohlenplatte an ihrem Umfang und ist oben mit dem Deckel verbunden und bildet somit die Deckelbaugruppe. Die Deckelbaugruppe verbindet sich auf der Oberseite der Sohlenplatte durch einfachen Kontakt, aber es kann eine dichte Versiegelung hergestellt werden. Das Niveau, bei dem sich der Deckelbaugruppenrand mit der Oberseite der Platte verbindet, ist vorzugsweise das des oberen Austritts der Öffnungen oder unter diesem, sodass sich die obere Fläche der Platte nicht erhebt und die Verbindungslinie mit der Deckelbaugruppe so niedrig wie möglich bleibt. Auf diese Weise erfolgt, wenn ein Dampf- oder Wasseraustritt auftritt, dieser nahe der Sohlenplatte durch den Bereich, in dem das Gehäuse der Vorrichtung nicht schließt, und somit tritt der Dampf nicht in dieses ein. Um den eventuellen Dampfaustritt, der entstehen könnte, in Richtung des Schlitzes zwischen dem Gehäuse und der Sohlenplatte zu leiten, weist die Deckelbaugruppe einen vorspringenden Wulst auf, der sich dem Rand des Gehäuses nähert und den Zwischenraum versperrt.
- Die dichte Versiegelung gegen Flüssigkeit und Dampf oder ein entsprechender Verschluss kann ein angeformter Bestandteil der Sohlenplatte sein. Natürlich sind auch getrennte oder zusätzliche Versiegelungselemente möglich, die direkt oder indirekt (zum Beispiel über ein Zwischenelement) mit der Sohlenplatte verbunden werden können. Der Verschluss oder das Versiegelungselement muss beständig gegen die Bügeltemperatur sein. Dies bedeutet, dass diese Elemente so temperaturbeständig gestaltet sein müssen, dass bei den Temperaturen, die beim Bügeln oder Dampfbügeln auftreten (im Allgemeinen ungefähr 70° C - 190° C, obwohl unter bestimmten Umständen auch bis zu 260° C), die Flüssigkeits- und Dampfdichtigkeit aufrecht erhalten ist. Als getrenntes oder zusätzliches Dichtelement kann, zum Beispiel auch in Kombination mit anderen mechanischen Bauteilen, insbesondere eine gießbare, aushärtbare Dichtmasse, zum Beispiel eine Silikonmasse, verwendet werden. Natürlich ist die Erfindung nicht auf ein derartiges separates Dichtelement beschränkt.
- Von der Oberseite der Sohlenplatte erheben sich Innenwände der Verdampfungskammer, die die inneren Dampfverteilungskanäle für das korrekte Verdampfen der Flüssigkeit darin bilden werden, wie die Wasserkanalisierung des bei vielen Bügelvorrichtungen üblichen Super-Vapor-Systems. Die Innenwände sind ebenfalls aus einem Teil aus Aluminium (oder anderem Metall, wie etwa Zamak) durch Spritzgussverfahren hergestellt. Die Innenwände stehen beim Verschließen der Dampfkammer dem Deckel der Deckelbaugruppe gegenüber und in abgedichtetem Kontakt damit. Am oberen Teil der Wand kann ein Dichtprodukt, wie etwa Silikon, vorhanden sein, damit die Dichtigkeit gewährleistet ist. Die Dichtigkeit kann auch mit korrektem formschlüssigem Schließen zwischen dem Deckel und dem oberen Teil der Innenwand gewährleistet sein.
- In einer anderen Ausführungsform ragen im Falle, dass die Deckelbaugruppe aus Metallspritzguss hergestellt ist, alle oder einige der Innenwände der Verdampfungskammer von der Unterseite des Deckels und bilden die inneren Dampfverteilungskanäle. Dann sind die Innenwände ebenfalls aus einem Teil aus Aluminium (oder anderem Metall, wie etwa Zamak) durch Spritzgussverfahren am Deckel bzw. an der Sohlenplatte hergestellt. Die Innenwände stehen beim Schließen der Dampfkammer der Sohlenplatte bzw. dem Deckel der Deckelbaugruppe gegenüber und in hermetischem Kontakt damit. Am oberen Teil der Wand kann ein Dichtprodukt, wie etwa Silikon, vorhanden sein, damit die Dichtigkeit gewährleistet ist.
- Vorzugsweise weist die Oberseite der Sohlenplatte eine Aufnahme zum Positionieren des die Verdampfungskammer verschließenden Deckelbaugruppenrands auf, die als Nut, in die sich der Rand einpasst, oder als vorspringende Rippe ausgeführt sein kann, die den Umfang der Verbindung oder Teile davon umgibt, wo sich ein Deckelbaugruppenrand einpasst, der die Form eines Zinnenkranzes aufweist. So kann die Verbindung zwischen der Deckelbaugruppe und der Sohlenplatte eine erwünschte Dichtigkeit erlangen.
- Um den Austritt von Dampf durch die Verbindung zwischen der Deckelbaugruppe und der Sohlenplatte zu verhindern, sind Dampfaustrittsöffnungen sehr nahe an der Verbindung vorgesehen, vorzugsweise angrenzend, und sehr vorzugsweise liegt der Rand der Deckelbaugruppe zumindest teilweise auf diesen Dampfaustrittsöffnungen auf, ohne dass es dazu kommt, dass er sie vollständig verschließt.
- In einer vereinfachten Verbindungsform kann die Deckelbaugruppe an der Sohlenplatte mittels einer Schraubverbindung befestigt sein, wo in einer Form die Schraubverbindung mindestens eine Schraube aufweist, die eine durch die Sohlenplatte gehende Öffnung durchdringt und in die Innenseite der Deckelbaugruppe geschraubt ist, oder umgekehrt die Schraubverbindung mindestens eine Schraube aufweist, die ein in den Deckel gehendes Loch durchdringt und in die Oberseite der Sohlenplatte geschraubt ist. In die Verbindungslinie zwischen beiden kann Dichtmaterial eingefügt sein oder nicht.
- In einer vereinfachten Ausführungsform sind der Deckel und die Seitenwand einstückig mittels eines Metallgussverfahrens ausgeführt, vorzugsweise Aluminium- oder Zamak-Spritzguss, wodurch die Deckelbaugruppe in derselben Form ausgebildet ist, wie die Sohlenplatte ausgeführt ist, wodurch die unterschiedlichen Ausdehnungskoeffizienten vermieden sind, wenn sie aus verschiedenen Materialien wären. Gleichwohl könnte sie aus Blech sein, das eine gewisse Flexibilität hätte, die sich der hergestellten Verbindungslinie anpasste.
- Es ist auch möglich, die Deckelbaugruppe aus gestanztem Metallblech auszuführen, vorzugsweise aus Aluminium, wobei die Teile im Falle einer Sohlenplatte aus Aluminium ähnliche Ausdehnungskoeffizienten aufwiesen.
- Um der Konstruktion des Kunststoffgehäuses, das das Äußere der Bügelvorrichtung um den Bereich der Bügelsohle abdeckt, größere Flexibilität zu geben, ist es vorgesehen, dass zumindest das Innere oder die gesamte Seitenwand mindestens teilweise zum Inneren der Verdampfungskammer zumindest an einem Teil des Umfangs der Deckelbaugruppe schräg ist, wodurch dem Äußeren der Seitenwand eine Gestaltung zweckmäßigerer Form gegeben werden kann, wie zum Beispiel gekrümmt oder eben, und dass das Gehäuse in nahe dazu gestaltet werden kann, jedoch ohne sie zu berühren. Dies ergibt auch den Vorteil, dass man über Dampfaustrittsöffnungen näher am Umfang der Sohlenplatte verfügt, da beim Verringern der Höhe der Deckelbaugruppe ohne Berühren des Kunststoffs des Gehäuses die Oberfläche der Verdampfungskammer über der Sohlenplatte vergrößert werden kann, wodurch Dampf bis zu Stellen der Unterseite der Sohlenplatte gebracht werden kann, an die die Bügelvorrichtungen nach dem Stand der Technik nicht gelangen, und somit die Bügelqualität verbessert werden kann. Es ist zu erwähnen, dass eine Deckelbaugruppe mit einer schrägen Seitenwand wie diejenige nach der Erfindung durch das Aluminium-Spritzgusssystem sehr einfach herzustellen ist, da die Form keine komplizierten Schieber oder Spritzsysteme benötigt, die benötigt würden, wenn man beabsichtigte, diese schrägen Wände einstückig mit der Sohlenplatte zu fertigen.
- In der Folge sind bevorzugte Ausführungsbeispiele der Erfindung mit zusätzlichen Gestaltungseinzelheiten und anderen Vorteilen mit Bezugnahme auf die beiliegende Zeichnung genauer beschrieben und erläutert.
- Es zeigt:
- Fig. 1
- eine schematische Draufsicht eines wesentlichen Teilbereichs einer Oberseite einer Sohlenplatte eines Dampfbügeleisens nach der Erfindung gemäß einer ersten Ausführungsform;
- Fig. 2
- eine schematische Schnittansicht einer Bügelsohle entlang den Linien II-II der Sohlenplatte der
Figur 1 ; - Fig. 3
- eine schematische Schnittansicht einer anderen Ausführungsform einer Bügelsohle entlang den Linien II-II in der
Figur 1 ; und - Fig. 4
- eine schematische Schnittansicht einer weiteren Ausführungsform einer Bügelsohle entlang den Linien II-II in der
Figur 1 . - In der folgenden Beschreibung und in den Figuren sind zum Vermeiden von Wiederholungen gleiche Teile und Bestandteile immer dann auch mit gleichen
- Bezugszeichen bezeichnet, wenn keine andere Unterscheidung notwendig oder sinnvoll ist.
- In
Figur 1 ist eine schematische Draufsicht eines wesentlichen Teilbereichs der vorderen Mitte einer Oberseite einer Sohlenplatte 2 eines Dampfbügeleisens nach der Erfindung dargestellt.Figur 2 zeigt eine schematische Schnittansicht durch die Bügelsohle 2 entlang den Linien II-II in derFigur 1 . Die Sohlenplatte 2, die einen Teil einer Bügelsohle 4 bildet, ist in diesem Beispiel als einstückige Aluminium-Spritzgusskonstruktion ausgeführt und durch Dampfaustrittsöffnungen 6 durchquert. Das Dampfbügeleisen selbst weist eine Verdampfungskammer 10 auf, die mit den Dampfaustrittsöffnungen 6 über ein Dampfverteilungssystem in Verbindung steht, das Dampfverteilungskanäle 8 besitzt und auf der Oberseite 2a der Sohlenplatte 2 angeordnet ist. Genauer gesagt, in diesem Ausführungsbeispiel sind ein unterer Teil der Verdampfungskammer 10 und ein unterer Teil der Dampfverteilungskanäle 8 über konkaven oberen Bereichen der Sohlenplatte 2 ausgebildet. Diese konkaven Bereiche sind im Wesentlichen über Innenwände 11 oder Trennwände ausgebildet, die auf der Oberseite 2a der Sohlenplatte 2 ausgebildet sind. Die Verdampfungskammer 10 und die Dampfverteilungskanäle 8 sind für Wasser und Dampf mittels einer Deckelbaugruppe 12 (sieheFig. 2 ) dicht verschlossen, die sich in die Aufnahme 9 einpasst. Die Sohlenplatte 2 und die Deckelbaugruppe 12 bilden die Hauptbestandteile der Bügelsohle 4. - Wie gerade beschrieben, erheben sich von der Oberseite 2a der Sohlenplatte 2 die Innenwände 11 der Verdampfungskammer, die die inneren Dampfverteilungskanäle 8 für das korrekte Verdampfen der Flüssigkeit darin bilden werden, sowie die Wasserkanalisierung des bei vielen Bügelvorrichtungen üblichen Super-Vapor-Systems. Die Innenwände 11 sind ebenfalls aus einem Teil aus Aluminium (oder anderem Metall, wie etwa Zamak) durch Spritzgussverfahren mit der Sohlenplatte 2 hergestellt. Der obere Teil der Innenwände 11 steht beim Verschließen der Verdampfungskammer 10 dem Deckel 15 der Deckelbaugruppe 12 gegenüber und in hermetischem Kontakt damit. Am oberen Teil der Innenwand 11 kann ein Dichtprodukt, wie etwa Silikon, vorhanden sein, damit die Dichtigkeit gewährleistet ist. Die Dichtigkeit kann auch mit korrektem formschlüssigem Schließen zwischen dem Deckel 15 und dem oberen Teil der Innenwand 11 gewährleistet sein.
- Im Dampfbügeleisen ist außerdem ein Tank für Verdampfungsflüssigkeit (hier: Wasser W) vorgesehen. Das Wasser W kann wahlweise in die Verdampfungskammer 10 über eine Einführungsöffnung 14 eingeführt werden.
- Die Einführungsöffnung 14 ist in diesem Beispiel eine Austrittsöffnung eines Dosierventils 16, das im Deckel 15 angeordnet ist. Das Wasser W wird über diese oben in der Verdampfungskammer 10 sitzende Einführungsöffnung 14 eingeführt (zum Beispiel über Schwerkraftwirkung) oder eingespritzt (zum Beispiel mittels einer Mikropumpe). In den
Figuren 1 und 2 ist der Punkt, an dem sich die Einführungsöffnung 14 durch jenen Teilbereich der Sohlenplatte 2 befindet, die einen Teil der Verdampfungskammer bildet, mit dem Bezugszeichen E bezeichnet. - Am Dampfbügeleisen ist außerdem eine elektrische Heizvorrichtung 18 zum Heizen der Bügelsohle 4 vorgesehen, das heißt hier im Besonderen der Sohlenplatte 2 und der Verdampfungskammer 10. Die elektrische Heizvorrichtung 18 ist in die Sohlenplatte 2 eingebaut. Ebenso besitzt das Bügeleisen ein Bügeltemperatur-Einstellelement (optional) sowie ein Steuerelement zur optionalen Aktivierung und Deaktivierung des Dampferzeugungssystems, zum Beispiel in Form eines so genannten Dampfschalters. In der in den
Figuren 1 und 2 gezeigten Anordnung fließt der in der Verdampfungskammer 10 erzeugte Wasserdampf in einen Hohlraum der Verdampfungskammer 10, der sich in einem hinteren Bereich der Sohlenplatte 2 oder der Bügelsohle 4 befindet (in derFigur 1 nicht gezeigt), und von dort zu den Dampfverteilungskanälen 8. Ebenso können bei Bedarf natürlich auch andere Dampfdurchgänge zu den Kanälen 8 vorgesehen sein, die sich zum Beispiel in den Wänden 11 befinden. - In der
Figur 2 sieht man außerdem, dass die Innenwände 11 vollständig einstückig mit der Sohlenplatte 2 angeordnet sind. Diese Seitenwände 11 erstrecken sich ausgehend von einem oberen Bereich 2a der Sohlenplatte bis zum Deckel 15. Dort sind die oberen Ränder der Seitenwände 11 mit dem Deckel 15 flüssigkeits- und dampfdicht verbunden. Dies geschieht mittels Zusammendrücken des Deckels 15 mit den oberen Rändern der Seitenwände 11. In diesem Fall können sowohl der Deckel 15 als auch die Seitenwände 11 plastisch verformt sein. Auch können der Deckel 15 und die Seitenwände 11 Bereiche aufweisen, die ein formschlüssiges Ineinandergreifen zwischen diesen Elementen gewährleisten. Der Deckel 15 ist außerdem einstückig mit einer Seitenwand 13 verbunden und bildet eine Deckelbaugruppe 12, wobei sein Rand 12a dicht für das Wasser und die Flüssigkeit, die von der Sohlenplatte 2 oder ihren Dampf führenden Bereichen kommen, in die Aufnahme 9 eingepasst ist, die auf der Oberseite 2a der Sohlenplatte 2 angeordnet ist; dazu ist eine wasser- und flüssigkeitsdichte Abdichtung 24, zum Beispiel eine gegen die Bügeltemperatur beständige aushärtbare Silikonmasse, zusätzlich auf den Verbindungsbereich aufgebracht. Bei dem Bügeleisen nach der Erfindung verschließt die Deckelbaugruppe 12 dann nicht nur die Sohlenplatte 2 als solche und bildet die Verdampfungskammer, sondern wirkt gleichzeitig auch als flüssigkeits- und dampfdichter Verschluss für den Hohlraum zwischen Innenwänden 11, der zu Dampf- oder Superdampfverteilungskanälen 8 gehört. In diesem Fall ist die Aufnahme 9 als eine Nut ausgeführt, die in einer erhöhten Rippe der Oberseite 2a der Sohlenplatte 2 verwirklicht ist, und darin passt sich der Rand der Deckelbaugruppe 12a ein. Um eine bessere Dichtigkeit sicherzustellen, ist die gesamte Verbindung mit einer Silikonmasse 24 abgedichtet. Die Deckelbaugruppe 12 weist eine gekrümmte Seitenwand 13 auf, mit der die Kante vermieden wird, wenn die Seitenwand vertikal wäre, und die äußere Form der Bügelsohle 4 sanfter gemacht wird, um ein Gehäuse 24 mit geringerem Volumen der Vorrichtung montieren zu können. Das dann montierte und auf den minimal zulässigen Abstand für den Kunststofftyp der Vorrichtung justierte Gehäuse wird mittels eines Spalts 23 im Abstand zur Bügelplatte montiert. - Abhängig von der Ausführungsform der Sohlenplatte 2 können Teilbereiche der Innenwände 11 zusammen mit der Seitenwand 13 auch Teilbereiche von Wänden des Dampfverteilungssystems oder anderer Teilbereiche der Sohlenplatte 2 bilden. Der Hohlraum kann außerdem über Trennelemente, Rippen, Wände oder Ähnliche unterteilt sein.
- In
Figur 3 ist eine weitere Ausführungsform der Erfindung gezeigt, in der die Bügelsohle 4 eine Sohlenplatte 2 mit einer Aufnahme 9 in Form eines Kanals aufweist, in den sich der Deckelbaugruppenrand 12a einpasst, und genau im Bereich der Aufnahme sind Dampfaustrittsöffnungen 6 angeordnet, auf die sich der Rand setzt und sie teilweise verschließt. Auf diese Weise tritt der Dampf, der in den Innere der Seitenwand 13 gelangt, leicht durch diese Öffnungen aus und nicht durch die Verbindung zwischen der Platte 2 und der Deckelbaugruppe 12. Außerdem weist die Seitenwand 13 einen vorspringenden Wulst 21 auf, der den Dampf leitet, der durch die Verbindung zwischen Platte 2 und Deckelbaugruppe 12 zum Spalt 23 zwischen dem Gehäuse 24 und der Sohlenplatte 2 entweichen könnte. In diesem Fall ist es nicht erforderlich, irgendein zusätzliches Abdichtungselement vom Silikontyp hinzuzufügen. - Außerdem ist für die Verbindung zwischen der Platte und der Deckelbaugruppe eine Schraubverbindung 19 mit einer Schraube vorgesehen, die durch die Durchgangsöffnung 20 der Platte 2 geht und in die Innenseite des Deckels 15 geschraubt wird.
- In
Figur 4 ist eine weitere Ausführungsform der Erfindung gezeigt, in der die Bügelsohle 4 eine Sohlenplatte 2 mit einer Aufnahme 9 in Form einer vorspringenden Wand aufweist, in die sich der Deckelbaugruppenrand 12a einpasst. In dieser Ausführungsform weist die Seitenwand 13 der Deckelbaugruppe 12 eine schräge Form auf, die der Verdampfungskammer 10 ermöglicht, mehr Oberfläche der Sohlenplatte 2 auszunutzen und das Gehäuse 24 der Vorrichtung an die Form der Sohle 4 anzupassen. - Außerdem ist für die Verbindung zwischen der Platte 2 und der Deckelbaugruppe 12 eine Schraubverbindung 19 mit einer Schraube vorgesehen, die durch ein Durchgangloch 17 des Deckels 15 geht und in die Oberseite 2a der Platte geschraubt wird.
- Die Erfindung ist nicht auf die vorstehenden Ausführungsbeispiele beschränkt. Im Rahmen des Schutzumfangs kann die Dampfbügelvorrichtung gemäß der Erfindung vielmehr auch Gestaltungsformen annehmen, die von den oben konkret beschriebenen abweichen. Insbesondere können einige mit anderen Eigenschaften der einzelnen Ausführungsformen der Seitenwand 13 mit deren Verbindungsformen mit der Sohlenplatte 2 kombiniert werden. Die Bezugszeichen in den Ansprüchen, der Beschreibung und der Zeichnung dienen nur zum besseren Verständnis der Erfindung und sollen den Schutzumfang nicht einschränken.
-
- 2
- Sohlenplatte
- 2a
- Oberseite von 2
- 2b
- Unterseite von 2
- 4
- Bügelsohle
- 6
- Dampfaustrittsöffnung(en)
- 8
- Dampfverteilungskanäle
- 9
- Aufnahme
- 10
- Verdampfungskammer
- 11
- Innenwand
- 12
- Deckelbaugruppe
- 12a
- Rand von 12
- 13
- Seitenwand
- 14
- Einführungsöffnung
- 15
- Deckel
- 16
- Dosierventil
- 17
- Durchgangsloch
- 18
- Elektrische Heizvorrichtung
- 19
- Schraubverbindung
- 20
- Durchgangsöffnung
- 21
- Vorspringender Wulst
- 22
- Gehäuse
- 23
- Spalt
- 24
- Versiegelung/Silikonmasse
- E
- Punkt, über dem sich 14 befindet
- W
- Wasser
Claims (11)
- Dampfbügelvorrichtung, insbesondere ein Dampfbügeleisen oder eine Dampfbügelstation, die umfasst:eine Bügelsohle (4), die eine Sohlenplatte (2), die von Dampfaustrittsöffnungen (6) durchquert ist, eine Seitenwand (13) und einen Deckel (15) aufweist, die eine Verdampfungskammer (10) umgrenzen, die durch die Oberseite (2a) der Sohlenplatte (2) in Verbindung mit den Dampfaustrittsöffnungen (6) steht, und in die wahlweise Dampf und/oder Verdampfungsflüssigkeit (W) über eine im Deckel angeordnete Einführungsöffnung (14) eingeführt werden können; wobei mindestens ein Teil der Seitenwand (13) in einem Stück mit dem Deckel (15) hergestellt ist und eine Deckelbaugruppe (12) bildet,dadurch gekennzeichnet, dassdie Deckelbaugruppe (12) einen Deckelbaugruppenrand (12a) aufweist, der auf der Oberseite (2a) der Sohlenplatte (2) aufsitzt.
- Dampfbügelvorrichtung nach einem oder mehreren der zuvor aufgeführten Ansprüche,
dadurch gekennzeichnet, dass
die Oberseite (2a) der Sohlenplatte (2) eine Aufnahme (9) zum Positionieren des Deckelbaugruppenrands (12a) aufweist, wodurch die Verdampfungskammer (10) verschlossen wird. - Dampfbügelvorrichtung nach einem oder mehreren der zuvor aufgeführten Ansprüche,
dadurch gekennzeichnet, dass
der Deckelbaugruppenrand (12a) zumindest teilweise auf Dampfaustrittsöffnungen (6) aufliegt, ohne sie vollständig zu verschließen. - Dampfbügelvorrichtung nach einem oder mehreren der zuvor aufgeführten Ansprüche,
dadurch gekennzeichnet, dass
die Deckelbaugruppe (12) an der Sohlenplatte (2) mittels einer Schraubverbindung (19) befestigt ist. - Dampfbügelvorrichtung nach Anspruch 4,
dadurch gekennzeichnet, dass
die Schraubverbindung (19) mindestens eine Schraube aufweist, die durch eine Durchgangsöffnung (20) in der Sohlenplatte (2) geht und in die Innenseite der Deckelbaugruppe (12) geschraubt ist. - Bügelvorrichtung nach Anspruch 4,
dadurch gekennzeichnet, dass
die Schraubverbindung (19) mindestens eine Schraube aufweist, die durch ein Durchgangsloch (17) im Deckel (15) geht und in die Oberseite (2a) der Sohlenplatte (2) geschraubt ist. - Dampfbügelvorrichtung nach einem oder mehreren der zuvor aufgeführten Ansprüche,
dadurch gekennzeichnet, dass
der Deckel (15) und die Seitenwand (13) einstückig mittels eines Metall-Spritzgussverfahrens hergestellt sind, vorzugsweise aus Aluminium und Zamak, und die Deckelbaugruppe (12) bilden. - Dampfbügelvorrichtung nach einem oder mehreren der zuvor aufgeführten Ansprüche,
dadurch gekennzeichnet, dass
der Deckel (15) und die Seitenwand (13) einstückig aus gestanztem Blech hergestellt sind, vorzugsweise Aluminiumblech. - Dampfbügelvorrichtung nach einem oder mehreren der zuvor aufgeführten Ansprüche,
dadurch gekennzeichnet, dass
die Seitenwand (13) zumindest teilweise zumindest an einem Teil des Umfangs der Deckelbaugruppe (12) zum Inneren der Verdampfungskammer (10) hin geneigt ist. - Dampfbügelvorrichtung nach einem oder mehreren der zuvor aufgeführten Ansprüche,
dadurch gekennzeichnet, dass
die Seitenwand (13) zumindest an einem Teil des Umfangs der Deckelbaugruppe (12) zum Inneren der Verdampfungskammer (10) hin gekrümmt ist. - Dampfbügelvorrichtung nach einem oder mehreren der zuvor aufgeführten Ansprüche,
dadurch gekennzeichnet, dass
zumindest ein Teil des Umfangs der Seitenwand (13) an seiner der Verdampfungskammer (10) gegenüber stehenden Seite einen vorspringenden Wulst (21) aufweist, der nach außen ragt, um den Dampf zu leiten, der zwischen der Verbindung der Deckelbaugruppe (12) auf der Oberseite (2a) der Sohlenplatte (2) herauslecken könnte.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| ES201231347A ES2445271R1 (es) | 2012-08-30 | 2012-08-30 | Dispositivo de planchado a vapor |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP2703552A1 true EP2703552A1 (de) | 2014-03-05 |
Family
ID=49035493
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP13182200.9A Withdrawn EP2703552A1 (de) | 2012-08-30 | 2013-08-29 | Dampfbügelvorrichtung |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP2703552A1 (de) |
| ES (1) | ES2445271R1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2740836A1 (de) * | 2012-08-30 | 2014-06-11 | BSH Bosch und Siemens Hausgeräte GmbH | Dampfbügelvorrichtung, Dampfbügeleisen und Bügelstation |
| EP3926090A1 (de) * | 2020-06-18 | 2021-12-22 | Koninklijke Philips N.V. | Kleidungspflegevorrichtung |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2547558A (en) * | 1947-09-22 | 1951-04-03 | Harry E Bremer | Steam generating electric iron |
| DE2057247A1 (de) * | 1969-11-21 | 1971-05-27 | Gen Electric | Elektrisches Dampfbuegeleisen |
| GB2176505A (en) | 1985-06-05 | 1986-12-31 | Rowenta Werke Gmbh | Electrically heated steam iron |
| DE4203415A1 (de) * | 1992-02-06 | 1993-08-12 | Braun Ag | Dampfbuegeleisen |
| WO1996013631A1 (en) * | 1994-10-28 | 1996-05-09 | Philips Electronics N.V. | Method of sealing a steam chamber of a steam iron |
| EP0908551A1 (de) * | 1997-09-05 | 1999-04-14 | Braun Aktiengesellschaft | Dampfbügeleisen mit Dampfaustritt vor bzw. neben dem Bügeleisen |
| US5983536A (en) * | 1995-11-17 | 1999-11-16 | Moulinex S.A. | Electrical steam iron with steam channels |
| DE102005061489A1 (de) * | 2005-12-22 | 2007-07-05 | Braun Gmbh | Dampfbügeleisen und Verfahren zur Herstellung eines Dampfbügeleisens |
| WO2009124972A1 (de) * | 2008-04-10 | 2009-10-15 | BSH Bosch und Siemens Hausgeräte GmbH | Dampfbügelvorrichtung mit dampfaustrittsöffnungs-attrappen |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2294578A (en) * | 1941-08-09 | 1942-09-01 | Shapiro | Steam generator for steaming appliances |
| CA1030055A (en) * | 1973-12-13 | 1978-04-25 | William E. Davidson | Steam iron |
| CN202148448U (zh) * | 2011-07-22 | 2012-02-22 | 广东新宝电器股份有限公司 | 可拆洗电熨斗 |
-
2012
- 2012-08-30 ES ES201231347A patent/ES2445271R1/es not_active Withdrawn
-
2013
- 2013-08-29 EP EP13182200.9A patent/EP2703552A1/de not_active Withdrawn
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2547558A (en) * | 1947-09-22 | 1951-04-03 | Harry E Bremer | Steam generating electric iron |
| DE2057247A1 (de) * | 1969-11-21 | 1971-05-27 | Gen Electric | Elektrisches Dampfbuegeleisen |
| GB2176505A (en) | 1985-06-05 | 1986-12-31 | Rowenta Werke Gmbh | Electrically heated steam iron |
| DE4203415A1 (de) * | 1992-02-06 | 1993-08-12 | Braun Ag | Dampfbuegeleisen |
| WO1996013631A1 (en) * | 1994-10-28 | 1996-05-09 | Philips Electronics N.V. | Method of sealing a steam chamber of a steam iron |
| US5983536A (en) * | 1995-11-17 | 1999-11-16 | Moulinex S.A. | Electrical steam iron with steam channels |
| EP0908551A1 (de) * | 1997-09-05 | 1999-04-14 | Braun Aktiengesellschaft | Dampfbügeleisen mit Dampfaustritt vor bzw. neben dem Bügeleisen |
| DE102005061489A1 (de) * | 2005-12-22 | 2007-07-05 | Braun Gmbh | Dampfbügeleisen und Verfahren zur Herstellung eines Dampfbügeleisens |
| WO2009124972A1 (de) * | 2008-04-10 | 2009-10-15 | BSH Bosch und Siemens Hausgeräte GmbH | Dampfbügelvorrichtung mit dampfaustrittsöffnungs-attrappen |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2740836A1 (de) * | 2012-08-30 | 2014-06-11 | BSH Bosch und Siemens Hausgeräte GmbH | Dampfbügelvorrichtung, Dampfbügeleisen und Bügelstation |
| EP3926090A1 (de) * | 2020-06-18 | 2021-12-22 | Koninklijke Philips N.V. | Kleidungspflegevorrichtung |
| WO2021254925A1 (en) * | 2020-06-18 | 2021-12-23 | Koninklijke Philips N.V. | Garment care device with system for managing steam leakage |
| CN115803491A (zh) * | 2020-06-18 | 2023-03-14 | 皇家飞利浦有限公司 | 具有用于管理蒸汽泄漏的系统的衣物护理装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| ES2445271R1 (es) | 2014-03-21 |
| ES2445271A2 (es) | 2014-02-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3457027A2 (de) | Dampferzeuger für ein dampfgargerät, dampfgargerät mit einem solchen dampferzeuger und verfahren zur dampferzeugung | |
| DE102011013818B4 (de) | Dachanordnung | |
| DE112021004051T5 (de) | Elektrischer Wasserkocher | |
| DE102012214722A1 (de) | Warmwasserbereiter | |
| EP2639364B1 (de) | Armaturengrundkörper für eine Sanitärarmatur | |
| EP2740836B1 (de) | Dampfbügelvorrichtung, Dampfbügeleisen und Bügelstation | |
| DE20104765U1 (de) | Elektrokocher mit metallischer Heizplatte | |
| DE102011054687B4 (de) | Gargerät mit Verdampfungseinrichtung und Verfahren zur Herstellung einer Verdampfungseinrichtung | |
| WO2009124972A1 (de) | Dampfbügelvorrichtung mit dampfaustrittsöffnungs-attrappen | |
| DE69404219T2 (de) | Verteilungskammer für elektrische Dampfbügeleisen | |
| DE3136768A1 (de) | Einrichtung zum breitgefaecherten zufuehren von wasser in einen oben offenen behaelter | |
| DE3100617A1 (de) | "dampfbuegeleisen" | |
| DE3872501T2 (de) | Buegeleisen mit waermeschutzschirm zwischen sohle und hauptgehaeuse. | |
| DE69813197T2 (de) | Wasserreservoir für dampfbügeleisen und verfahren zur herstellung eines derartigen reservoirs | |
| EP1355057A2 (de) | Vorrichtung zur Rückführung des Abgases einer Brennkraftmaschine | |
| DE202015105749U1 (de) | Dampferzeuger mit Dichtung | |
| EP2382348A1 (de) | Dampfbügelvorrichtung | |
| DE2437517C2 (de) | "Abdichtungsvorrichtung in einem Mikrowellenherd" | |
| DE4241616C2 (de) | Kaffeemaschine | |
| EP3166872B1 (de) | Kapsel mit einem vorgzugsweise rotationssymmetrisch ausgebildeten kapselkörper | |
| DE4326353C2 (de) | Gehäuse eines elektrischen Durchlauferhitzers | |
| DE2817275C2 (de) | Elektrisch beheiztes Heißwasserbereitungsgerät | |
| DE202012012633U1 (de) | Duschkopf mit einer eingelegten Wasserführungsmatte | |
| DE4405779C2 (de) | Hohlkörper für die Betonbauinstallation | |
| EP1484044A2 (de) | Vorrichtung zum Dampfaustritt von einer Dampferzeugung ins Innere einer Dampfkabine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20140906 |