EP2655713B1 - Procede de tressage de fibres renforçantes a variation d'inclinaison des fibres tressees - Google Patents
Procede de tressage de fibres renforçantes a variation d'inclinaison des fibres tressees Download PDFInfo
- Publication number
- EP2655713B1 EP2655713B1 EP11807916.9A EP11807916A EP2655713B1 EP 2655713 B1 EP2655713 B1 EP 2655713B1 EP 11807916 A EP11807916 A EP 11807916A EP 2655713 B1 EP2655713 B1 EP 2655713B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- ring
- mandrel
- fibers
- machine
- new
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04C—BRAIDING OR MANUFACTURE OF LACE, INCLUDING BOBBIN-NET OR CARBONISED LACE; BRAIDING MACHINES; BRAID; LACE
- D04C1/00—Braid or lace, e.g. pillow-lace; Processes for the manufacture thereof
- D04C1/06—Braid or lace serving particular purposes
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04C—BRAIDING OR MANUFACTURE OF LACE, INCLUDING BOBBIN-NET OR CARBONISED LACE; BRAIDING MACHINES; BRAID; LACE
- D04C3/00—Braiding or lacing machines
- D04C3/02—Braiding or lacing machines with spool carriers guided by track plates or by bobbin heads exclusively
- D04C3/34—Beater, or beat-up, mechanisms
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04C—BRAIDING OR MANUFACTURE OF LACE, INCLUDING BOBBIN-NET OR CARBONISED LACE; BRAIDING MACHINES; BRAID; LACE
- D04C3/00—Braiding or lacing machines
- D04C3/48—Auxiliary devices
-
- D—TEXTILES; PAPER
- D10—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B2505/00—Industrial
- D10B2505/02—Reinforcing materials; Prepregs
Definitions
- the invention relates to the manufacture of composite material parts obtained by application to a mandrel of one or more layers of braided reinforcing fibers.
- a mandrel which is mainly a support on which the braided reinforcing fiber layers are formed.
- the braided layers conform to the outer shape of this mandrel when applied to it, so that the final link has a geometry corresponding to a desired shape.
- the reinforcing fiber layers are applied to the mandrel with a machine-type braiding machine identified by 1 in the figure 1 .
- the mandrel 2 is then installed in the machine 1 which essentially comprises a ring 3 carrying two series of coils of reinforcing fibers.
- the reinforcing fibers 4 join on the mandrel which extends along the axis AX, in a convergence region located at a distance from the ring 3, so that the reinforcing fibers jointly delimit a conical shape.
- the initiation of a braiding cycle causes, on the one hand, the displacement of the mandrel 2 with respect to the ring 3 along the axis AX, and on the other hand the displacement along the circumference of the ring of coils of the first series and coils of the second series which turn in opposite directions.
- the coils of the first series follow a first sinusoidal path extending along the circumference of the ring, and the coils of the second series follow a second sinusoidal path also extending along the circumference of the ring. intersecting the first trajectory.
- the coils of the first series and those of the second series are alternated along the circumference of the ring.
- the coils of the first series and the second series turn in direction reverse by following their sinusoidal trajectories, so that they intercross without interfering with each other to form the braid.
- the speed of advance of the mandrel and the speed of rotation of the coils are adjusted so that the fibers are braided by being inclined at a predetermined angular value ⁇ such that thirty or sixty degrees with respect to the axis AX.
- ⁇ angular value
- Several passages can be made to form several layers of braided fibers superimposed around the mandrel.
- the assembly consisting of the mandrel and the various layers of braided fibers that it carries, is then placed in a mold.
- Resin is then injected to impregnate the fiber layers, after which this resin is polymerized, for example by heating, so that the assembly consisting of the fiber layers and the resin is a rigid whole.
- This method makes it possible to manufacture a connecting rod having substantially identical mechanical qualities in its different regions.
- this process is insufficient to produce, in a competitive manner, connecting rods such as connecting rods 6 and 7 of Figures 2 and 3 , for which the desired mechanical qualities are different according to whether one considers their ends or their main body.
- the ends comprise the yokes which constitute the force introduction zones, and they are thus subjected to very different and higher multidirectional mechanical stresses than those of the connecting rod body in which the mechanical stress is mainly longitudinal.
- the patent US6616996 With respect to a microtube, teaches using a programmable parameter braiding machine and varying these parameters during the braiding process to vary the density of reinforcing fibers along the tube. Such a machine is expensive, and incompatible with the braiding of large mechanical organs such as connecting rods. In addition, the proposed method does not include any reconfiguration step in which the displacement of the coils is stopped.
- the document US 5398586 A discloses a method according to the preamble of claim 1 further comprising a reconfiguration step in which the movement of the coils is stopped. During this stop the machine is not parameterized with a new speed of rotation of the coils and resumes the braiding without modifying the speed of rotation of the coils.
- the object of the invention is to propose a solution to remedy this drawback.
- Reconfiguring the machine during a braiding operation by changing the angle of the cone formed by the fibers and the speed of advance of the mandrel and rotation of the coils, allows to produce a braid with different regions corresponding at different inclinations of fibers.
- the braid thus has different mechanical qualities from one region to another, which makes it possible to produce low-cost rods whose mechanical characteristics differ from one region to another.
- the invention also relates to a method as defined above, in which the rearrangement of the machine to modify the angle of the cone delimited by the reinforcing fibers is ensured by bringing the mandrel closer to or away from the ring to increase or decrease the distance separating the ring from the convergence region of the fibers.
- the invention also relates to a method as defined above, in which the rearrangement of the machine to modify the angle of the cone delimited by the reinforcing fibers is ensured by means of an additional ring of diameter smaller than the diameter of the bearing ring. the coils, and bringing this additional ring of the mandrel closer or further apart to increase or decrease the distance separating the additional ring from the fiber convergence region.
- the invention also relates to a method as defined above, wherein the reinforcing fiber coils carried by the ring are rewound when the convergence region is close to the ring.
- the invention also relates to a method as defined above, in which the new angle value of the cone corresponds to the angle value that this cone takes during a stabilized normal braiding cycle in which the mandrel advances with the new speed of advance and in which the coils rotate with the new speed of rotation.
- the invention also relates to a method as defined above, comprising, before rearrangement of the machine so that the angle at the apex of the cone delimited by the reinforcing fibers in the vicinity of the convergence region takes on a new value, the setting place of means enclosing the fibers on the mandrel at the convergence region to maintain them during the rearrangement.
- the idea underlying the invention is to modify the inclination of the fibers relative to the longitudinal axis during a braiding operation, stopping the machine to reconfigure it by setting a new advance of the mandrel and a new speed of rotation of the coils, but also changing the cone angle formed by the reinforcing fibers in the vicinity of the convergence region of these fibers on the mandrel.
- the angle of the cone formed by the reinforcing fibers is modified by changing the distance separating the mandrel from the ring along the axis AX.
- the angle of the cone formed by the reinforcing fibers is modified by means of a vibrating ring placed inside this cone, and by changing the distance separating this ring from the region. of convergence.
- a mandrel 8 is moved longitudinally, along an axis AX, in a braiding machine mainly comprising a ring 9 carrying two series of unrepresented reinforcing fiber coils, this ring 9 extending in a plane normal to the axis AX.
- the mandrel 8 is moved along the axis AX according to a first feed speed value Vm1, and the two series of coils are moved along the ring 9 while rotating in the opposite direction around the axis AX at a first predetermined speed of rotation ⁇ c1.
- the coils of the first series and the second series are respectively moved by turning in opposite directions, along two sinusoidal paths intersecting along the circumference of the ring, so as to form the braiding of reinforcing fibers.
- the reinforcing fiber braid which is formed on the mandrel 8 consists of fibers which are all inclined relative to the axis AX by a predetermined angle, noted ⁇ 1.
- the distance d2 is advantageously determined beforehand, for example empirically or experimentally. It corresponds to the distance at which the ring 9 naturally extends from the convergence region R, when the machine is parameterized so that the braided fibers have a new inclination ⁇ 2 with respect to the axis AX.
- the parameters making it possible to obtain a desired inclination ⁇ 2 ( ⁇ 2 ⁇ 1) are a new value of advance Vm2 and speed ⁇ c2 of the coils determined from the relation given above.
- the machine is parameterized with the new feedrate and the new rotation speed of the coils (Vm2, ⁇ c2). It is then activated to cause the advance of the mandrel 8 and the rotation of the coils around the axis AX with these new parameters. This causes the formation of a new portion of braid whose fibers are inclined by the value ⁇ 2 with respect to the axis AX, which is illustrated schematically on the figure 4C .
- the increase of the inclination of the reinforcing fibers with respect to the axis AX is obtained, analogously, by stopping the machine to reconfigure it.
- the rotation of the two series of coils around the axis AX is then stopped, and the mandrel is immobilized along the axis AX.
- the mandrel 8 is then moved along the axis AX, but this time to bring it closer to the ring 9, at the same time as the reinforcing fibers are re-stored on the machine, to allow the approximation of the mandrel 8 without relaxing reinforcing fibers.
- the fibers are re-stored either by rewinding or by any retrofit device of excess length, such a device can be associated with each fiber reel or be a global equipment equipping the machine.
- the mandrel is thus placed in such a way that the fiber convergence region R is spaced from the ring 9 by a new distance d3.
- the new distance d3 has been determined beforehand, for example empirically, to correspond to the distance to which the convergence region R is naturally placed when the machine is parameterized with values Vm3 and ⁇ c3 corresponding to the new value ⁇ 3 sought for inclination of the fibers with respect to the axis AX.
- the increase in the inclination of the fibers leads to a distance d3 less than the distance d2.
- the machine is activated to move the chuck and rotate the reinforcing fiber reels according to these new parameters.
- the angle of this cone C is modified not by acting on the distance separating the ring 9 from the convergence region R, but by using a vibrating ring placed in the inside the cone delimited by the reinforcing fibers.
- Such a vibrating ring that is spotted by 11 in the Figures 6A to 7C has a nominal diameter smaller than the inner diameter of the ring 9, and it is placed coaxially with the ring 9 being spaced from the latter along the axis AX.
- the ring 11 is advantageously vibrating so as to reduce the friction of the fibers sliding on it. But this ring can also be chosen non-vibrating in the case where the friction it generates are low.
- the ring 11 is placed at a distance e1 from the convergence region R, this distance e1 being such that the angle of the cone C formed by the reinforcing fibers in the vicinity of the convergence region R corresponds to a predetermined value, noted a1.
- the coils carried by the ring 9 turn on themselves in order to unwind to allow the displacement of the vibrating ring 11 along the axis AX.
- the value a1 of the cone angle has been previously determined, for example empirically. It corresponds to the angle value that naturally takes the cone delimited by the reinforcing fibers when the braiding machine normally operates being parameterized to produce a braid whose fibers are inclined relative to the axis AX of a target value noted ⁇ 1.
- the parameters of the machine for obtaining the inclination ⁇ 1 are the feed speed Vm1 of the mandrel 8 and the rotational speed ⁇ c1 of the coils about the axis AX, which are determined according to the relation given above.
- the braiding cycle is activated, thus causing the formation of a first portion of braid in which the reinforcing fibers are inclined an angle ⁇ 1 with respect to the axis AX, as illustrated on the Figure 6C .
- the decrease in the inclination of the fibers relative to the axis AX in the formed braid is obtained by stopping the machine to reconfigure it.
- the vibrating ring 11 is then moved along the axis AX to be away from the convergence region R, as illustrated schematically on the Figure 7A , so as to reduce the angle of cone C.
- the vibrating ring 11 is simply moved away from the convergence region R to be placed at a distance e2 from the convergence region R, which corresponds to a position in which it is no longer in position. contact with the fibers. But it could be moved to a lower value by staying in contact with the reinforcing fibers.
- the coils carried by the ring can be rewound, so as to maintain these reinforcing fibers sufficiently tight.
- the coils can advantageously be equipped with independent motors for rewinding at each reconfiguration of the machine that requires it.
- the reinforcing fibers constitute a cone whose apex angle has a new value, denoted a2, which corresponds to the value that this cone angle naturally takes when the machine is parameterized to form a braid whose fibers are inclined. relative to the axis AX of a new target angular value, noted ⁇ 2 ( ⁇ 2 ⁇ 1).
- the parameters of the machine for obtaining a target inclination equal to ⁇ 2 are a feed speed of the mandrel V m 2 and a rotational speed ⁇ c 2 of the coils around the axis AX, determined from the given relation upper.
- the machine is parameterized with the new values of advance Vm2 and speed of rotation ⁇ c2, before being activated, which causes the formation of a new braid section in which the fibers are inclined with respect to the axis AX of a new value ⁇ 2.
- the machine is stopped to be reconfigured to form a third section in which the inclination of the fibers relative to the axis AX is greater than that of the second section.
- the vibrating ring is then brought closer to the convergence region R, so as to be separated from the latter by a distance denoted e3, such that the angle of the cone formed by the reinforcing fibers in the vicinity of the region R takes a new value noted a3.
- This new value of the angle a3 of the cone C has been previously determined, for example empirically: it corresponds to the angular value taken by the cone C when the machine is parameterized to form a braid whose fibers are inclined with respect to the axis AX of an angular value denoted ⁇ 3 ( ⁇ 3> ⁇ 2).
- the parameters making it possible to form a braid whose fibers are inclined at an angle equal to ⁇ 3 with respect to the axis AX are a new value of speed of advance of the mandrel Vm3 and a new value of speed of rotation ⁇ c3 of the coils around the axis AX determined from the relation given above.
- the invention makes it possible to modify the inclination of the fibers over a very short distance, within the same braiding of reinforcing fibers.
- the method according to the invention makes it possible to form the same braid comprising several consecutive sections and corresponding to different inclinations of reinforcing fibers.
- the transition zones from one section to another are extremely short, even point-based.
- the transition zone has a length virtually zero. It is also possible to modify the angle of the cone C to give it a value significantly different from that corresponding to the new values of advance and rotational speed, which gives rise to a transition zone having a longer length.
- the method according to the invention makes it possible, by locally modifying the inclination of the fibers, to vary the density of fibers along the mandrel, the fiber density increasing with their inclination with respect to the axis AX. It is thus possible to manufacture connecting rods such as those of Figures 2 and 3 , by increasing the inclination of the fibers in the regions where the cross section of these rods increases.
- the inclination of the fibers is reduced at the level of the rod body, which corresponds to the zones marked by B in the Figures 2 and 3 because the mechanical stress in these regions is on the one hand less, and on the other hand distributed much more uniformly.
- the inclination of the fibers relative to the axis AX at the ends A and C is for example sixty degrees, while it is only thirty degrees for the central regions B corresponding to the rod body.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Braiding, Manufacturing Of Bobbin-Net Or Lace, And Manufacturing Of Nets By Knotting (AREA)
Description
- L'invention concerne la fabrication de pièces en matériau composite obtenues par application sur un mandrin d'une ou plusieurs couches de fibres renforçantes tressées.
- Dans un tel procédé qui est utilisé par exemple pour fabriquer une bielle en matériau composite, on utilise un mandrin qui constitue principalement un support sur lequel les couches de fibres renforçantes tressées sont formées. Les couches tressées épousent la forme extérieure de ce mandrin lorsqu'elles sont appliquées sur celui-ci, de sorte que la bielle finale a une géométrie correspondant à une forme souhaitée.
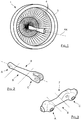
- Les couches de fibres renforçantes sont appliquées sur le mandrin avec une machine de tressage du type de la machine repérée par 1 dans la
figure 1 . - Le mandrin 2 est alors installé dans la machine 1 qui comporte essentiellement un anneau 3 portant deux séries de bobines de fibres renforçantes. Les fibres renforçantes 4 se rejoignent sur le mandrin qui s'étend selon l'axe AX, dans une région de convergence située à une certaine distance de l'anneau 3, de sorte que les fibres renforçantes délimitent conjointement une forme conique.
- Le lancement d'un cycle de tressage provoque d'une part le déplacement du mandrin 2 par rapport à l'anneau 3 le long de l'axe AX, et d'autre part le déplacement le long de la circonférence de l'anneau des bobines de la première série et des bobines de la seconde série qui tournent en sens inverse.
- Les bobines de la première série suivent une première trajectoire sinusoïdale s'étendant le long de la circonférence de l'anneau, et les bobines de la seconde série suivent une seconde trajectoire sinusoïdale s'étendant aussi le long de la circonférence de l'anneau en entrecroisant la première trajectoire.
- En pratique, les bobines de la première série et celles de la seconde série sont alternées le long de la circonférence de l'anneau. En fonctionnement, les bobines de la première série et de la seconde série tournent en sens inverse en suivant leurs trajectoires sinusoïdales, de sorte qu'elles s'entrecroisent sans interférer les unes avec les autres pour former la tresse.
- L'inclinaison θ des fibres dans la couche de fibres tressées, par rapport à l'axe longitudinal AX, est ainsi conditionnée par la vitesse Vm d'avance du mandrin le long de l'axe AX et par la vitesse de rotation ωc des bobines autour de l'axe AX, ainsi que par le diamètre Dm du mandrin, conformément à la relation suivante :

- Pour une pièce donnée, la vitesse d'avance du mandrin et la vitesse de rotation des bobines sont ajustées pour que les fibres soient tressées en étant inclinées selon une valeur angulaire prédéterminée θ telle que trente ou soixante degrés par rapport à l'axe AX. Plusieurs passages peuvent être réalisés pour constituer plusieurs couches de fibres tressées superposées autour du mandrin.
- L'ensemble constitué par le mandrin et les différentes couches de fibres tressées qu'il porte, est ensuite placé dans un moule. De la résine est alors injectée pour imprégner les couches de fibres, après quoi cette résine est polymérisée, par exemple par chauffage, pour que l'ensemble constitué par les couches de fibres et la résine constitue un tout rigide.
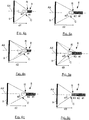
- Ce procédé permet de fabriquer une bielle ayant des qualités mécaniques sensiblement identiques dans ses différentes régions. Mais ce procédé est insuffisant pour produire de manière compétitive des bielles telles que les bielles 6 et 7 des
figures 2 et 3 , pour lesquelles les qualités mécaniques recherchées sont différentes selon que l'on considère leurs extrémités ou bien leur corps principal. - Concrètement, les extrémités comportent les chapes qui constituent les zones d'introduction d'effort, et elles sont par là même soumises à des contraintes mécaniques multidirectionnelles très différentes et plus élevées que celles du corps de bielle dans lequel la contrainte mécanique est principalement longitudinale.
- En pratique, on est conduit à ajouter de la matière au niveau des extrémités, pour augmenter la résistance mécanique et la tenue à la fatigue dans ces régions. Cependant, les solutions existantes pour ajouter de la matière localement sont complexes et très coûteuses à mettre en oeuvre.
- Le brevet
US6616996 concernant un microtube, enseigne d'utiliser une machine de tressage à paramètres programmables et de faire varier ces paramètres au cours du processus de tressage pour faire varier la densité de fibres renforçantes le long du tube. Une telle machine est onéreuse, et incompatible avec le tressage d'organes mécaniques de grandes dimensions tels que des bielles. De plus, le procédé proposé ne comprend aucune étape de reconfiguration dans laquelle le déplacement des bobines est arrêté. - Le document
US 5398586 A divulgue un procédé selon le préambule de la revendication 1 comprenant aussi une étape de reconfiguration dans laquelle le déplacement des bobines est arrêté. Pendant cet arrêt la machine n'est pas paramétrée avec une nouvelle vitesse de rotation des bobines et reprend le tressage sans modification de la vitesse de rotation des bobines. - Le but de l'invention est de proposer une solution pour remédier à cet inconvénient.
- A cet effet, l'invention a pour objet un procédé pour tresser une couche de fibres renforçantes sur un mandrin avec une machine de tressage comportant un anneau portant au moins deux séries de bobines de fibres renforçantes :
- en déplaçant ce mandrin longitudinalement selon une direction normale à l'anneau à une vitesse d'avance prédéterminée ;
- et en déplaçant les deux séries de bobines le long de l'anneau pour qu'elles s'entrecroisent en tournant à une vitesse de rotation prédéterminée dans des sens opposés autour d'un axe central de cet anneau ;
- la tresse se formant sur le mandrin au niveau d'une région de convergence des fibres renforçantes au voisinage de laquelle ces fibres renforçantes délimitent conjointement une forme conique ;
- une étape de reconfiguration, dans laquelle le déplacement des bobines est arrêté, et dans laquelle la machine est réagencée pour que l'angle au sommet du cône délimité par les fibres renforçantes au voisinage de la région de convergence prenne une nouvelle valeur, et dans laquelle la machine est paramétrée avec une nouvelle vitesse d'avance du mandrin et une nouvelle vitesse de rotation des bobines ;
- une étape de reprise du tressage dans laquelle le déplacement des bobines le long de l'anneau et l'avance du mandrin sont rétablis avec la nouvelle vitesse d'avance et la nouvelle vitesse de rotation des bobines pour produire une tresse comportant différentes régions correspondant à différentes inclinaisons de fibres.
- Le fait de reconfigurer la machine au cours d'une opération de tressage, en modifiant l'angle du cône que forment les fibres ainsi que la vitesse d'avance du mandrin et de rotation des bobines, permet de produire une tresse comportant différentes régions correspondant à différentes inclinaisons de fibres.
- La tresse présente ainsi des qualités mécaniques différentes d'une région à l'autre, ce qui permet de produire à faible coût des bielles dont les caractéristiques mécaniques diffèrent d'une région à l'autre.
- L'invention concerne également un procédé tel que défini ci-dessus, dans lequel le réagencement de la machine pour modifier l'angle du cône délimité par les fibres renforçantes est assuré en rapprochant ou en éloignant le mandrin de l'anneau pour augmenter ou diminuer la distance séparant l'anneau de la région de convergence des fibres.
- L'invention concerne également un procédé tel que défini ci-dessus, dans lequel le réagencement de la machine pour modifier l'angle du cône délimité par les fibres renforçantes est assuré grâce à un anneau additionnel de diamètre inférieur au diamètre de l'anneau portant les bobines, et en rapprochant ou en éloignant cet anneau additionnel du mandrin pour augmenter ou diminuer la distance séparant l'anneau additionnel de la région de convergence des fibres.
- L'invention concerne également un procédé tel que défini ci-dessus, dans lequel les bobines de fibres renforçantes portées par l'anneau sont rembobinées lorsque la région de convergence est rapprochée de l'anneau.
- L'invention concerne également un procédé tel que défini ci-dessus, dans lequel la nouvelle valeur d'angle du cône correspond à la valeur d'angle que prend ce cône lors d'un cycle de tressage normal stabilisé dans lequel le mandrin avance avec la nouvelle vitesse d'avance et dans lequel les bobines tournent avec la nouvelle vitesse de rotation.
- L'invention concerne également un procédé tel que défini ci-dessus, comportant, avant réagencement de la machine pour que l'angle au sommet du cône délimité par les fibres renforçantes au voisinage de la région de convergence prenne une nouvelle valeur, la mise en place de moyens enserrant les fibres sur le mandrin au niveau de la région de convergence pour les maintenir durant le réagencement.
-
- La
figure 1 déjà décrite est une vue d'ensemble schématique d'une machine de tressage ; - - la
figure 2 déjà décrite montre schématiquement une première bielle présentant une section transversale variant significativement le long de son axe longitudinal ; - - la
figure 3 déjà décrite montre schématiquement une seconde bielle présentant une section transversale variant significativement le long de son axe longitudinal ; - - les
figures 4A à 4C montrent schématiquement en vue latérale une étape de réduction de l'inclinaison des fibres conformément à un premier mode de mise en oeuvre de l'invention ; - - les
figures 5A à 5C montrent schématiquement en vue latérale une étape d'augmentation de l'inclinaison des fibres conformément au premier mode de mise en oeuvre de l'invention ; - - les
figures 6A à 6C montrent schématiquement en vue latérale une étape de réduction de l'inclinaison des fibres conformément à un second mode de mise en oeuvre de l'invention ; - - les
figures 7A à 7C montrent schématiquement en vue latérale une étape d'augmentation de l'inclinaison des fibres conformément au second mode de mise en oeuvre de l'invention ; - - la
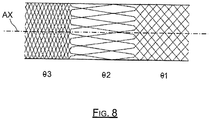
figure 8 est une vue latérale montrant schématiquement les variations d'inclinaisons de fibres pouvant être obtenues en mettant en oeuvre le procédé selon l'invention. - L'idée à la base de l'invention est de modifier l'inclinaison des fibres par rapport à l'axe longitudinal durant une opération de tressage, en arrêtant la machine pour la reconfigurer en paramétrant une nouvelle avance du mandrin et une nouvelle vitesse de rotation des bobines, mais en modifiant également l'angle du cône que forme les fibres renforçantes au voisinage de la région de convergence de ces fibres sur le mandrin.
- Dans un premier mode de mise en oeuvre de l'invention, l'angle du cône que forment les fibres renforçantes est modifié en changeant la distance séparant le mandrin de l'anneau le long de l'axe AX. Dans le second mode de mise en oeuvre de l'invention, l'angle du cône que forment les fibres renforçantes est modifié grâce à un anneau vibrant placé à l'intérieur de ce cône, et en changeant la distance séparant cet anneau de la région de convergence.
- Dans les
figures 4A à 4C , un mandrin 8 est déplacé longitudinalement, selon un axe AX, dans une machine de tressage comportant principalement un anneau 9 portant deux séries de bobines de fibres renforçantes non représentées, cet anneau 9 s'étendant selon un plan normal à l'axe AX. - Dans la configuration de la
figure 4A , le mandrin 8 est déplacé le long de l'axe AX selon une première valeur de vitesse d'avance Vm1, et les deux séries de bobines sont déplacées le long de l'anneau 9 en tournant en sens inverse autour de l'axe AX à une première vitesse de rotation ωc1 prédéterminée. - Les bobines de la première série et de la seconde série sont déplacées respectivement en tournant en sens inverse, le long de deux trajectoires sinusoïdales entrecroisées suivant la circonférence de l'anneau, de manière à former la tresse de fibres renforçantes.
- Avec ce paramétrage (Vm1, ωc1) de la machine de tressage, l'anneau 9 s'espace naturellement d'une distance d1 de la région R au niveau de laquelle les fibres renforçantes convergent sur le mandrin 8.
- Dans ces conditions, la tresse de fibres renforçantes qui se forme sur le mandrin 8 est constituée de fibres qui sont toutes inclinées par rapport à l'axe AX d'un angle prédéterminé, noté θ1.
- Concrètement, la vitesse Vm1 d'avance du mandrin 8 le long de l'axe AX et la vitesse de rotation ωc1 des bobines autour de l'axe AX sont déterminées à partir de l'inclinaison θ1 souhaitée, conformément à la relation ci-après dans laquelle Dm désigne le diamètre du mandrin 8 pour la zone de tressage considérée :

- Pour diminuer l'inclinaison des fibres par rapport à l'axe AX, on met en oeuvre une étape de reconfiguration de la machine de tressage. La rotation des bobines autour de l'axe AX est d'abord arrêtée, et le mandrin 8 est déplacé le long de l'axe AX pour l'éloigner de l'anneau 9, afin que la région R de convergence des fibres soit séparée de l'anneau par une nouvelle distance d2. Durant cette étape, les fibres renforçantes sont dévidées des bobines afin de permettre au mandrin 8 de s'éloigner de l'anneau 9.
- La distance d2 est avantageusement déterminée préalablement, par exemple de manière empirique ou expérimentale. Elle correspond à la distance à laquelle l'anneau 9 s'espace naturellement de la région de convergence R, lorsque la machine est paramétrée pour que les fibres tressées aient une nouvelle inclinaison θ2 par rapport à l'axe AX. Comme on l'aura compris, les paramètres permettant d'obtenir une inclinaison souhaitée θ2 (θ2 < θ1) sont une nouvelle valeur d'avance Vm2 et de vitesse ωc2 des bobines déterminées à partir de la relation donnée plus haut.
- Une fois que le mandrin a été placé à la distance d2 de l'anneau 9, la machine est paramétrée avec la nouvelle avance et la nouvelle vitesse de rotation des bobines (Vm2, ωc2). Elle est ensuite activée pour provoquer l'avance du mandrin 8 et la rotation des bobines autour de l'axe AX avec ces nouveaux paramètres. Ceci provoque la formation d'une nouvelle portion de tresse dont les fibres sont inclinées de la valeur θ2 par rapport à l'axe AX, ce qui est illustré schématiquement sur la
figure 4C . - L'augmentation de l'inclinaison des fibres renforçantes par rapport à l'axe AX est obtenue, de manière analogue, en arrêtant la machine pour la reconfigurer. La rotation des deux séries de bobines autour de l'axe AX est alors arrêtée, et le mandrin est immobilisé le long de l'axe AX. Le mandrin 8 est ensuite déplacé le long de l'axe AX, mais cette fois-ci pour le rapprocher de l'anneau 9, en même temps que les fibres renforçantes sont réemmagasinées sur la machine, pour permettre le rapprochement du mandrin 8 sans détendre les fibres renforçantes.
- En pratique, les fibres sont réemmagasinées soit par rembobinage, soit par tout dispositif de rattrapage de longueur excédentaire, un tel dispositif pouvant soit être associé à chaque dévidoir de fibre, soit être un appareillage global équipant la machine.
- Le mandrin est ainsi placé de telle manière que la région R de convergence des fibres est espacée de l'anneau 9 par une nouvelle distance d3. La nouvelle distance d3 a été déterminée préalablement, par exemple de façon empirique, pour correspondre à la distance à laquelle se place naturellement la région de convergence R lorsque la machine est paramétrée avec des valeurs Vm3 et ωc3 correspondant à la nouvelle valeur θ3 recherchée pour l'inclinaison des fibres par rapport à l'axe AX. Comme le montrent les figures, l'augmentation de l'inclinaison des fibres (θ3 > θ2) conduit à une distance d3 inférieure à la distance d2.
- Une fois que le mandrin a été placé à sa nouvelle position et que la machine a été configurée avec les nouveaux paramètres Vm3 et ωc3, la machine est activée pour déplacer le mandrin et faire tourner les bobines de fibres renforçantes selon ces nouveaux paramètres.
- Ceci provoque le tressage d'une nouvelle portion de tresse dans laquelle les fibres sont inclinées de l'angle θ3 par rapport à l'axe AX, comme représenté schématiquement sur la
figure 5C . - Comme visible dans les
figures 4A à 5C , la modification de la distance séparant l'anneau 9 de la région de convergence R des fibres permet de modifier l'angle du cône C que forment les fibres renforçantes au voisinage de la région de convergence R. Cet angle prend ainsi les valeurs a1, a2 et a3 lorsque la distance séparant l'anneau 9 de la région R vaut respectivement d1, d2 et d3. - Dans le second mode de mise en oeuvre de l'invention, l'angle de ce cône C est modifié non pas en jouant sur la distance séparant l'anneau 9 de la région de convergence R, mais en utilisant un anneau vibrant placé à l'intérieur du cône délimité par les fibres renforçantes.
- Un tel anneau vibrant qui est repéré par 11 dans les
figures 6A à 7C présente un diamètre nominal inférieur au diamètre interne de l'anneau 9, et il est placé coaxialement à l'anneau 9 en étant espacé de ce dernier le long de l'axe AX. L'anneau 11 est avantageusement vibrant de manière à réduire les frottements des fibres glissant sur celui-ci. Mais cet anneau peut également être choisi non vibrant dans le cas où les frottements qu'il génère sont faibles. - Ainsi, partant de la situation de la
figure 6A dans laquelle les fibres renforçantes délimitent un unique cône partant de la périphérie de l'anneau 9 et ayant son sommet au niveau de la région R de convergence des fibres sur le mandrin 8, l'anneau 9 est rapproché de la région de convergence R. - Comme montré dans cette
figure 6B , l'anneau 11 est placé à une distance e1 de la région de convergence R, cette distance e1 étant telle que l'angle du cône C que forment les fibres renforçantes au voisinage de la région de convergence R correspond à une valeur prédéterminée, notée a1. - Durant cette opération, les bobines portées par l'anneau 9 tournent sur elles-mêmes afin de se dévider pour permettre le déplacement de l'anneau vibrant 11 le long de l'axe AX.
- La valeur a1 de l'angle du cône a été déterminée préalablement, par exemple empiriquement. Elle correspond à la valeur d'angle que prend naturellement le cône délimité par les fibres renforçantes lorsque la machine de tressage fonctionne normalement en étant paramétrée pour produire une tresse dont les fibres sont inclinées par rapport à l'axe AX d'une valeur cible notée θ1.
- Comme on l'aura compris, les paramètres de la machine pour obtenir l'inclinaison θ1 sont la vitesse d'avance Vm1 du mandrin 8 et la vitesse de rotation ωc1 des bobines autour de l'axe AX, qui sont déterminées conformément à la relation donnée plus haut.
- Une fois que l'anneau 11 est en place, et que la machine a été configurée avec les paramètres Vm1 et ωc1, le cycle de tressage est activé, provoquant ainsi la formation d'une première portion de tresse dans laquelle les fibres renforçantes sont inclinées d'un angle θ1 par rapport à l'axe AX, comme illustré sur la
figure 6C . - Lorsque cette première portion a été terminée, la diminution de l'inclinaison des fibres par rapport à l'axe AX, dans la tresse formée, est obtenue en arrêtant la machine pour la reconfigurer. L'anneau vibrant 11 est alors déplacé le long de l'axe AX pour être éloigné de la région de convergence R, comme illustré schématiquement sur la
figure 7A , de manière à réduire l'angle du cône C. - Dans cet exemple l'anneau vibrant 11 est simplement éloigné de la région de convergence R pour être placé à une distance e2 de la région de convergence R, ce qui correspond à une position dans laquelle il n'est plus en contact avec les fibres. Mais il pourrait être déplacé d'une valeur moindre en restant en contact avec les fibres renforçantes.
- Durant ce déplacement de l'anneau vibrant, les bobines portées par l'anneau peuvent être rembobinées, de manière à maintenir ces fibres renforçantes suffisamment tendues. Dans ce mode de mise en oeuvre de l'invention, tout comme dans le premier mode de mise en oeuvre, les bobines peuvent avantageusement être équipées de moteurs indépendants permettant de les rembobiner lors de chaque reconfiguration de la machine le nécessitant.
- A ce stade, les fibres renforçantes constituent un cône dont l'angle au sommet a une nouvelle valeur, notée a2, qui correspond à la valeur que prend naturellement cet angle de cône lorsque la machine est paramétrée pour former une tresse dont les fibres sont inclinée par rapport à l'axe AX d'une nouvelle valeur angulaire cible, notée θ2 (θ2 < θ1).
- Comme on l'aura compris, les paramètres de la machine pour obtenir une inclinaison cible valant θ2 sont une vitesse d'avance du mandrin Vm2 et une vitesse de rotation ωc2 des bobines autour de l'axe AX, déterminées à partir de la relation donnée plus haut.
- Une fois que l'anneau a été placé à la distance e2 de la région R, la machine est paramétrée avec les nouvelles valeurs d'avance Vm2 et de vitesse de rotation ωc2, avant d'être activée, ce qui provoque la formation d'un nouveau tronçon de tresse dans lequel les fibres sont inclinées par rapport à l'axe AX d'une nouvelle valeur θ2.
- Lorsque le deuxième tronçon a été tressé, la machine est arrêtée pour être reconfigurée afin de former un troisième tronçon dans lequel l'inclinaison des fibres par rapport à l'axe AX est supérieure à celle du deuxième tronçon.
- L'anneau vibrant est alors rapproché de la région de convergence R, de manière à être séparé de celui-ci d'une distance notée e3, telle que l'angle du cône formé par les fibres renforçantes au voisinage de la région R prend une nouvelle valeur notée a3.
- Cette nouvelle valeur de l'angle a3 du cône C a été déterminé préalablement, par exemple de manière empirique : il correspond à la valeur angulaire que prend le cône C lorsque la machine est paramétrée pour former une tresse dont les fibres sont inclinées par rapport à l'axe AX d'une valeur angulaire notée θ3 (θ3 > θ2).
- De même que dans les cas précédents, les paramètres permettant de former une tresse dont les fibres sont inclinées d'un angle valant θ3 par rapport à l'axe AX sont une nouvelle valeur de vitesse d'avance du mandrin Vm3 et une nouvelle valeur de vitesse de rotation ωc3 des bobines autour de l'axe AX déterminée à partir de la relation donnée plus haut.
- Une fois que l'anneau a été placé à la distance e3 de la région R, et que les nouveaux paramètres ont été implémentés dans la machine, celle-ci est à nouveau activée, pour réaliser un troisième tronçon de tresse, comme représenté schématiquement en
figures 7C . - D'une manière générale, l'invention permet de modifier l'inclinaison des fibres sur une distance très courte, au sein d'une même tresse de fibres renforçantes. Comme illustré sur la
figure 8 , le procédé selon l'invention permet de former une même tresse comportant plusieurs tronçons consécutifs et correspondant à différentes inclinaisons de fibres renforçantes. - Les procédés décrits en référence aux
figures 4A à 5C d'une part, et en référence auxfigures 6A à 7C d'autre part peuvent avantageusement être combinés. Il est ainsi possible de mettre en oeuvre conjointement un anneau additionnel, par exemple vibrant, ainsi que le déplacement relatif du mandrin par rapport à l'anneau principal et le dévidement et/ou réemmagasinement des fibres. - Comme illustré schématiquement sur la
figure 8 , les zones de transition d'un tronçon à l'autre sont extrêmement courtes, voire ponctuelles. Le fait de modifier, conformément à l'invention, non seulement les paramètres de fonctionnement de la machine mais également l'angle du cône délimité par les fibres renforçantes, lors de chaque reconfiguration de la machine, permet de maîtriser la longueur des zones de transition. - Lorsque l'angle du cône C est reconfiguré pour avoir immédiatement une valeur correspondant aux nouveaux paramètres d'avance et de vitesse de rotation, comme expliqué plus haut, la zone de transition a une longueur quasiment nulle. Il est également possible de modifier l'angle du cône C pour lui donner une valeur sensiblement différente de celle correspondant aux nouvelles valeurs d'avance et de vitesse de rotation, ce qui donne lieu à une zone de transition ayant une longueur plus importante.
- Afin d'améliorer encore la précision de la localisation du point de changement de l'angle d'inclinaison des fibres par rapport à l'axe longitudinal, il est possible de lier les fibres dans la région de changement d'inclinaison.
- Ceci peut être assuré en enroulant une fibre serrant circonférentiellement le tressage déjà réalisé, ou bien en utilisant un fil enroulé circonférentiellement et thermo soudé. Ceci peut également être assuré au moyen d'une gaze enroulée et thermo soudée localement, ou encore par combinaison de ces différentes possibilités.
- En pratique, le procédé selon l'invention permet, en modifiant localement l'inclinaison des fibres, de faire varier la densité de fibres le long du mandrin, la densité de fibres augmentant avec leur inclinaison par rapport à l'axe AX. Il est ainsi possible de fabriquer des bielles telles que celles des
figures 2 et 3 , en augmentant l'inclinaison des fibres dans les régions où la section transversale de ces bielles augmente. - Typiquement, dans le cas des bielles des
figures 2 et 3 , l'inclinaison est plus importante au niveau de leurs extrémités, c'est-à-dire au niveau des zones A et C, qui présente une section transversale importante. En effet, ces extrémités qui comportent les chapes où sont introduits les efforts sont soumises à des contraintes mécaniques élevées, de sorte qu'il est nécessaire qu'elles comportent une plus grande quantité de fibres renforçantes. - A contrario, l'inclinaison des fibres est réduite au niveau du corps de bielle, qui correspond aux zones repérées par B dans les
figures 2 et 3 , du fait que la contrainte mécanique dans ces régions est d'une part moindre, et d'autre part répartie de manière beaucoup plus uniforme. - A titre d'exemple, l'inclinaison des fibres par rapport à l'axe AX au niveau des extrémités A et C vaut par exemple soixante degrés, alors qu'elle vaut seulement trente degrés pour les régions centrales B correspondant au corps de bielle.
Claims (6)
- Procédé pour tresser une couche de fibres renforçantes sur un mandrin (8) avec une machine de tressage comportant un anneau (9) portant au moins deux séries de bobines de fibres renforçantes :- en déplaçant ce mandrin longitudinalement selon une direction (AX) normale à l'anneau (9) à une vitesse d'avance (Vm1, Vm2, Vm3) prédéterminée- et en déplaçant les deux séries de bobines le long de l'anneau (9) pour qu'elles s'entrecroisent en tournant à une vitesse de rotation (ωc1, ωc2, ωc3) prédéterminée dans des sens opposés autour d'un axe central (AX) de cet anneau ;- la tresse se formant sur le mandrin (8) au niveau d'une région de convergence (R) des fibres renforçantes au voisinage de laquelle ces fibres renforçantes délimitent conjointement une forme conique (C) ;caractérisé en ce qu'il comporte- une étape de reconfiguration, dans laquelle le déplacement des bobines est arrêté, et dans laquelle la machine est réagencée pour que l'angle (a1, a2, a3) au sommet du cône (C) délimité par les fibres renforçantes au voisinage de la région de convergence (R) prenne une nouvelle valeur (a1, a2, a3), et dans laquelle la machine est paramétrée avec une nouvelle vitesse d'avance (Vm1, Vm2, Vm3) du mandrin (8) et une nouvelle vitesse de rotation (ωc1, ωc2, ωc3) des bobines ;- une étape de reprise du tressage dans laquelle le déplacement des bobines le long de l'anneau (9) et l'avance du mandrin (8) sont rétablis avec la nouvelle vitesse d'avance (Vm1, Vm2, Vm3) et la nouvelle vitesse de rotation (ωc1, ωc2, ωc3) des bobines pour produire une tresse comportant différentes régions correspondant à différentes inclinaisons (θ1, θ2, θ3) de fibres.
- Procédé selon la revendication 1, dans lequel le réagencement de la machine pour modifier l'angle (a1, a2, a3) du cône (C) délimité par les fibres renforçantes est assuré en rapprochant ou en éloignant le mandrin (8) de l'anneau (9) pour augmenter ou diminuer la distance (d1, d2, d3) séparant l'anneau (8) de la région de convergence (R) des fibres.
- Procédé selon la revendication 1, dans lequel le réagencement de la machine pour modifier l'angle (a1, a2, a3) du cône (C) délimité par les fibres renforçantes est assuré grâce à un anneau additionnel (11) de diamètre inférieur au diamètre de l'anneau (9) portant les bobines, et en rapprochant ou en éloignant cet anneau additionnel (11) du mandrin (8) pour augmenter ou diminuer la distance (e1, e2, e3) séparant l'anneau additionnel (11) de la région de convergence (R) des fibres.
- Procédé selon l'une des revendications 1 à 3, dans lequel les bobines de fibres renforçantes portées par l'anneau (9) sont rembobinées lorsque la région de convergence (R) est rapprochée de l'anneau (9 ; 11).
- Procédé selon l'une des revendications précédentes, dans lequel la nouvelle valeur d'angle (a1, a2, a3) du cône (C) correspond à la valeur d'angle que prend ce cône (C) lors d'un cycle de tressage normal stabilisé dans lequel le mandrin (8) avance avec la nouvelle vitesse d'avance (Vm1, Vm2, Vm3) et dans lequel les bobines tournent avec la nouvelle vitesse de rotation (ωc1, ωc2, ωc3).
- Procédé selon l'une des revendications précédentes, comportant, avant réagencement de la machine pour que l'angle (a1, a2, a3) au sommet du cône (C) délimité par les fibres renforçantes au voisinage de la région de convergence (R) prenne une nouvelle valeur (a1, a2, a3), la mise en place de moyens enserrant les fibres sur le mandrin au niveau de la région de convergence (R) pour les maintenir durant le réagencement.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR1061259A FR2969666B1 (fr) | 2010-12-24 | 2010-12-24 | Procede de tressage de fibres renforcantes a variation d'inclinaison des fibres tressees |
| PCT/EP2011/073692 WO2012085156A2 (fr) | 2010-12-24 | 2011-12-21 | Procede de tressage de fibres renforçantes a variation d'inclinaison des fibres tressees |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2655713A2 EP2655713A2 (fr) | 2013-10-30 |
| EP2655713B1 true EP2655713B1 (fr) | 2018-07-18 |
Family
ID=45476480
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP11807916.9A Active EP2655713B1 (fr) | 2010-12-24 | 2011-12-21 | Procede de tressage de fibres renforçantes a variation d'inclinaison des fibres tressees |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US8960065B2 (fr) |
| EP (1) | EP2655713B1 (fr) |
| CN (1) | CN103339306B (fr) |
| BR (1) | BR112013015589A2 (fr) |
| CA (1) | CA2822449C (fr) |
| FR (1) | FR2969666B1 (fr) |
| RU (1) | RU2522052C1 (fr) |
| WO (1) | WO2012085156A2 (fr) |
Families Citing this family (30)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2014209596A1 (fr) | 2013-06-25 | 2014-12-31 | Nike Innovate C.V. | Article chaussant doté d'une empeigne tressée |
| US10863794B2 (en) | 2013-06-25 | 2020-12-15 | Nike, Inc. | Article of footwear having multiple braided structures |
| FR3018286B1 (fr) * | 2014-03-10 | 2016-05-27 | Aircelle Sa | Preforme tissee pour realiser un renfort circonferentiel ou torique a section en omega |
| US9668544B2 (en) | 2014-12-10 | 2017-06-06 | Nike, Inc. | Last system for articles with braided components |
| US9839253B2 (en) | 2014-12-10 | 2017-12-12 | Nike, Inc. | Last system for braiding footwear |
| US10674791B2 (en) | 2014-12-10 | 2020-06-09 | Nike, Inc. | Braided article with internal midsole structure |
| CN104562427B (zh) * | 2015-01-07 | 2016-09-28 | 浙江理工大学 | 一种用于三维环形编织机芯轴换接方法及其系统 |
| CN104562426B (zh) * | 2015-01-07 | 2016-08-24 | 浙江理工大学 | 一种环形三维编织机纤维导向环控制系统及其调节方法 |
| US20160345675A1 (en) | 2015-05-26 | 2016-12-01 | Nike, Inc. | Hybrid Braided Article |
| US10280538B2 (en) | 2015-05-26 | 2019-05-07 | Nike, Inc. | Braiding machine and method of forming an article incorporating a moving object |
| US10060057B2 (en) | 2015-05-26 | 2018-08-28 | Nike, Inc. | Braiding machine with non-circular geometry |
| US10555581B2 (en) | 2015-05-26 | 2020-02-11 | Nike, Inc. | Braided upper with multiple materials |
| US10238176B2 (en) | 2015-05-26 | 2019-03-26 | Nike, Inc. | Braiding machine and method of forming a braided article using such braiding machine |
| DE102015210581A1 (de) * | 2015-06-10 | 2016-12-15 | Bayerische Motoren Werke Aktiengesellschaft | Flechtmaschine |
| US9920462B2 (en) | 2015-08-07 | 2018-03-20 | Nike, Inc. | Braiding machine with multiple rings of spools |
| US11103028B2 (en) | 2015-08-07 | 2021-08-31 | Nike, Inc. | Multi-layered braided article and method of making |
| US10806210B2 (en) | 2017-05-31 | 2020-10-20 | Nike, Inc. | Braided articles and methods for their manufacture |
| US11051573B2 (en) | 2017-05-31 | 2021-07-06 | Nike, Inc. | Braided articles and methods for their manufacture |
| US11202483B2 (en) | 2017-05-31 | 2021-12-21 | Nike, Inc. | Braided articles and methods for their manufacture |
| DE102017210815B4 (de) * | 2017-06-27 | 2020-06-04 | Bayerische Motoren Werke Aktiengesellschaft | Verfahren zur Herstellung einer mehrlagigen Faserverbundpreform für ein Faserverbundbauteil |
| DE102017211897A1 (de) * | 2017-07-12 | 2019-01-17 | Bayerische Motoren Werke Aktiengesellschaft | Verfahren zur Herstellung eines Vorformlings für ein Faserverbundwerkstück |
| IT201700085688A1 (it) * | 2017-07-27 | 2019-01-27 | Isolet Ind S R L | Procedimento e apparecchiatura per formare un rivestimento intrecciato su un prodotto, e prodotto cosi' ottenuto |
| JP6425364B1 (ja) * | 2018-05-31 | 2018-11-21 | 株式会社ツインズ | 弾性変形可能な組紐 |
| JP2020032629A (ja) * | 2018-08-30 | 2020-03-05 | マツダ株式会社 | 繊維強化樹脂製部材 |
| JP7112021B2 (ja) * | 2018-11-15 | 2022-08-03 | 村田機械株式会社 | 巻きデータ作成方法及びフィラメントワインディング装置 |
| CN113370552B (zh) * | 2021-05-26 | 2021-12-14 | 南京航空航天大学 | 一种基于变曲率异形回转体的三维编织机离散化芯模系统 |
| JP7647492B2 (ja) * | 2021-10-21 | 2025-03-18 | トヨタ自動車株式会社 | タンク製造方法 |
| CN114314198A (zh) * | 2021-12-28 | 2022-04-12 | 上海拓鹰机电设备有限公司 | 可变速的退纱装置及其应用方法 |
| AT525659B1 (de) * | 2022-01-19 | 2023-06-15 | Khu Peter | Verfahren zur Herstellung eines Geflechts auf einer Leitungsanordnung |
| US12448708B2 (en) * | 2024-02-15 | 2025-10-21 | Rtx Corporation | Extended inner profile for mandrel for use in forming braided CMC structures |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5398586A (en) * | 1990-08-25 | 1995-03-21 | Murata Kikai Kabushiki Kaisha | Braided structure forming method |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU117352A1 (ru) * | 1958-01-06 | 1958-11-30 | Е.А. Соболева | Способ плетени полотен или изделий и плетельна машина дл осуществлени способа |
| GB8701108D0 (en) * | 1987-01-19 | 1987-02-18 | Albany Int Corp | Braider |
| DE3888265T2 (de) * | 1987-09-11 | 1994-06-16 | Kamatics Corp | Geflochtenes Lager und Herstellungsverfahren für ein geflochtenes Lager. |
| DE3843488A1 (de) * | 1988-12-23 | 1990-07-05 | Ver Foerderung Inst Kunststoff | Wickelanlage sowie wickelverfahren |
| JPH0674542B2 (ja) * | 1990-08-25 | 1994-09-21 | 村田機械株式会社 | 組物構造体の組成方法 |
| US5203249A (en) * | 1991-08-30 | 1993-04-20 | United Technologies Corporation | Multiple mandrel/braiding ring braider |
| US6616996B1 (en) * | 1994-10-28 | 2003-09-09 | Medsource Trenton, Inc. | Variable stiffness microtubing and method of manufacture |
| FR2753993B1 (fr) * | 1996-10-01 | 1998-11-27 | Aerospatiale | Structure tubulaire tressee pour piece composite, sa realisation et ses applications |
| EP0902114B1 (fr) * | 1997-09-09 | 2003-03-26 | Murata Kikai Kabushiki Kaisha | Guide pour stabiliser la formation de tressage dans un métier à tresser |
| US5979288A (en) * | 1998-05-18 | 1999-11-09 | Fiberspar Spoolable Products, Inc. | Helical braider |
| RU2179207C1 (ru) * | 2000-10-17 | 2002-02-10 | Николай Савельевич Гришин | Способ изготовления замкнутых безузловых плетеных сетей |
| UA61388A (en) * | 2003-01-21 | 2003-11-17 | Borys Mykolaiovych Biriukov | Braiding machine |
| WO2006076384A2 (fr) * | 2005-01-11 | 2006-07-20 | Abraham Keith Allen | Support d'outil ouvrable et sans centre pour le traitement des formes complexes |
| FR2893532B1 (fr) * | 2005-11-23 | 2008-02-15 | Messier Dowty Sa Sa | Procede de fabrication d'une chape sur un element structural en materiau composite, notamment une bielle |
| JP4450232B2 (ja) * | 2006-02-14 | 2010-04-14 | 村田機械株式会社 | 組機可動式ブレイダー装置 |
| WO2008091883A2 (fr) * | 2007-01-22 | 2008-07-31 | A & P Technology, Inc. | Armature tressée pour cadres de fuselage d'aéronef et son procédé de fabrication |
| JP4263752B2 (ja) * | 2007-08-10 | 2009-05-13 | トヨタ自動車株式会社 | 繊維強化樹脂部材とその製造方法、および繊維織物の製造装置 |
| DE102007054645A1 (de) * | 2007-11-15 | 2009-05-28 | Airbus Deutschland Gmbh | Vorrichtung und Verfahren zur Herstellung eines Faserverbundwerkstoff-Bauteils |
| JP4624453B2 (ja) * | 2008-09-03 | 2011-02-02 | トヨタ自動車株式会社 | 糸層形成装置、糸層形成方法と繊維強化部材の製造方法 |
| GB2466793B (en) * | 2009-01-07 | 2011-11-09 | Ge Aviat Systems Ltd | Composite spars |
-
2010
- 2010-12-24 FR FR1061259A patent/FR2969666B1/fr active Active
-
2011
- 2011-12-21 CA CA2822449A patent/CA2822449C/fr active Active
- 2011-12-21 RU RU2013134486/12A patent/RU2522052C1/ru active
- 2011-12-21 WO PCT/EP2011/073692 patent/WO2012085156A2/fr not_active Ceased
- 2011-12-21 US US13/996,370 patent/US8960065B2/en not_active Expired - Fee Related
- 2011-12-21 BR BR112013015589A patent/BR112013015589A2/pt not_active Application Discontinuation
- 2011-12-21 CN CN201180066276.4A patent/CN103339306B/zh active Active
- 2011-12-21 EP EP11807916.9A patent/EP2655713B1/fr active Active
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5398586A (en) * | 1990-08-25 | 1995-03-21 | Murata Kikai Kabushiki Kaisha | Braided structure forming method |
Also Published As
| Publication number | Publication date |
|---|---|
| US8960065B2 (en) | 2015-02-24 |
| EP2655713A2 (fr) | 2013-10-30 |
| WO2012085156A2 (fr) | 2012-06-28 |
| RU2522052C1 (ru) | 2014-07-10 |
| BR112013015589A2 (pt) | 2018-10-30 |
| CN103339306B (zh) | 2016-03-02 |
| FR2969666B1 (fr) | 2013-02-01 |
| CA2822449A1 (fr) | 2012-06-28 |
| US20130305911A1 (en) | 2013-11-21 |
| WO2012085156A3 (fr) | 2012-08-16 |
| CA2822449C (fr) | 2016-05-17 |
| FR2969666A1 (fr) | 2012-06-29 |
| CN103339306A (zh) | 2013-10-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA2822449C (fr) | Procede de tressage de fibres renforcantes a variation d'inclinaison des fibres tressees | |
| EP2509773B1 (fr) | Procede de fabrication d'une bielle en materiau composite comprenant une surepaisseur localisee | |
| EP2512782B1 (fr) | Procedes de fabrication d'une piece en materiau composite obtenue par depot de couches de fibres renforcantes plaquees sur un mandrin | |
| EP2525964B1 (fr) | Procede de fabrication de pieces composites comportant des fibres tressees | |
| EP2946033B1 (fr) | Structure fibreuse pour pièce axisymétrique en matériau composite a diamètre évolutif et pièce la comportant | |
| WO2013138921A1 (fr) | Tige courbée de renforcement ayant une résistance mécanique améliorée à l'endroit de sa courbure et méthode pour produire celle-ci | |
| EP3481613A1 (fr) | Procédé de fabrication d'une préforme pour matériaux composites | |
| WO2012028599A1 (fr) | Procédé de fabrication d'un organe mécanique en matériau composite ayant une tenue mécanique accrue | |
| CA2794411A1 (fr) | Procede de fabrication d'un organe mecanique en materiau composite ayant une tenue mecanique accrue en traction-compression et en flexion | |
| EP2536874B1 (fr) | Procede d'exploitation d'une machine de tressage de fibres renforcantes | |
| EP2706137B1 (fr) | Dispositif et procédé pour étaler un câble de fibres ou de fils de carbone | |
| EP3733386B1 (fr) | Procédé de fabrication d'un tube en matériau composite, dispositif pour la mise en oeuvre dudit procédé, et tube obtenu | |
| EP1749643B1 (fr) | Procédé de placement d'au moins un élément filaire, particulièrement adapté à la constitution de préformes de type annulaire ou ellipsoïdale | |
| FR3059988B1 (fr) | Procede et machine pour l'enroulement d'un element filaire autour d'une piece pour le frettage, l'enroulement filamentaire ou le marouflage | |
| CA2793767A1 (fr) | Procede de fabrication d'un bras en materiau composite comportant un palier transversal destine a recevoir un axe fixe ou rotatif | |
| CA2764774C (fr) | Procede de fabrication d'une piece metallique incorporant un renfort annulaire fibreux | |
| WO2025224258A1 (fr) | Procédé de fabrication d'un élément composite 3d | |
| EP1824666A1 (fr) | Appareil de fabrication d'un renforcement pour pneumatique |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20130620 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SAFRAN LANDING SYSTEMS Owner name: AIRCELLE |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: AIRCELLE Owner name: SAFRAN LANDING SYSTEMS |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20180102 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1019484 Country of ref document: AT Kind code of ref document: T Effective date: 20180815 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602011050210 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20180718 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 1019484 Country of ref document: AT Kind code of ref document: T Effective date: 20180718 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181118 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181018 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181019 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181018 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602011050210 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 |
|
| 26N | No opposition filed |
Effective date: 20190423 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181221 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20181231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181221 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181231 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20111221 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180718 Ref country code: MK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180718 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20251229 Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20251222 Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251222 Year of fee payment: 15 |