EP2488671B1 - Traitements thermiques d'aciers martensitiques inoxydables apres refusion sous laitier - Google Patents
Traitements thermiques d'aciers martensitiques inoxydables apres refusion sous laitier Download PDFInfo
- Publication number
- EP2488671B1 EP2488671B1 EP10781971.6A EP10781971A EP2488671B1 EP 2488671 B1 EP2488671 B1 EP 2488671B1 EP 10781971 A EP10781971 A EP 10781971A EP 2488671 B1 EP2488671 B1 EP 2488671B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- ingot
- temperature
- cooling
- steel
- austenitic
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/70—Furnaces for ingots, i.e. soaking pits
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D3/00—Diffusion processes for extraction of non-metals; Furnaces therefor
- C21D3/02—Extraction of non-metals
- C21D3/06—Extraction of hydrogen
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/0081—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for slabs; for billets
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22B—PRODUCTION AND REFINING OF METALS; PRETREATMENT OF RAW MATERIALS
- C22B9/00—General processes of refining or remelting of metals; Apparatus for electroslag or arc remelting of metals
- C22B9/16—Remelting metals
- C22B9/18—Electroslag remelting
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/001—Austenite
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/005—Ferrite
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/008—Martensite
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/009—Pearlite
Definitions
- the present invention relates to a process for manufacturing a martensitic stainless steel comprising a step of remelting under slag an ingot of this steel then a step of cooling this ingot then at least one austenitic thermal cycle consisting of heating this ingot. above its austenitic temperature.
- the reflow in slag is known for example from documents JP 2001-262286 and WO 01/40526 .
- compositions are percentages by weight, unless specified otherwise.
- a martensitic stainless steel is a steel with a chromium content greater than 10.5%, and whose structure is essentially martensitic.
- ESR Electro Slag Refusion
- the lower end of this electrode being in contact with the slag, melts and passes through the slag in the form of fine droplets, to solidify below the layer of slag which floats, in a new ingot which thus grows progressively.
- the slag acts, among other things as a filter which extracts inclusions from the steel droplets, so that the steel of this new ingot located below the layer of slag contains less inclusions than the initial ingot (electrode) . This operation is carried out at atmospheric pressure and in air.
- Non-destructive ultrasonic tests carried out by the inventors have shown that these steels hardly contain any known hydrogen defects (flakes).
- the dispersion of the fatigue strength results is therefore due to another undesirable mechanism of premature crack initiation in the steel, which leads to its premature fatigue failure.
- the present invention aims to provide a manufacturing process which makes it possible to raise these low values, and therefore to reduce the dispersion of the fatigue strength of stainless martensitic steels, and also to increase its average fatigue strength value.
- the ingot is placed in an oven before the temperature of the skin of the ingot is lower at the end of ferrito-pearlitic transformation on cooling Ar1, temperature Ar1 which is higher than the temperature at the start of martensitic transformation Ms.
- the dendrites 10, corresponding to the first solidified grains are by definition richer in alphagenic elements while the interdendritic regions 20 are richer in gammagenic elements (application of the known rule of the segments on the phase diagram).
- An alphagene element is an element which promotes a ferritic type structure (structures more stable at low temperature: bainite, ferrite-perlite, martensite).
- a gammagenic element is an element which promotes an austenitic structure (stable structure at high temperature). There is therefore segregation between dendrites 10 and interdendritic regions 20.
- the inventors have been able to show that the results depend on the diameter of the ingot obtained directly from the ESR crucible or of the ingot after hot deformation. This observation can be explained by the fact that the cooling rates decrease with increasing diameter.
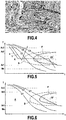
- the figures 5 and 6 illustrate different scenarios that can occur.
- the figure 5 is a temperature (T) - time (t) diagram known for a region richer in alphagenic elements and less rich in gammagenic elements, such as dendrites 10.
- Curves D and F mark the beginning and the end of the transformation of austenite (region A) in ferrito-pearlitic structure (region FP). This transformation takes place, partially or fully, when the cooling curve that the ingot follows passes respectively in the region between the curves D and F or in addition in the FP region. It does not occur when the cooling curve is entirely in region A.
- the figure 6 is an equivalent diagram for a region richer in gammagenic elements and less rich in alphagenic elements, such as the interdendritic regions 20. It is noted that compared to the figure 5 , the curves D and F are shifted to the right, that is to say that it will be necessary to cool the ingot more slowly to obtain a ferrito-pearlitic structure.
- Each of the figures 5 and 6 shows three cooling curves from an austenitic temperature, corresponding to three cooling rates: fast (curve C1), medium (curve C2), slow (curve C3).
- the temperature begins to decrease from an austenitic temperature.
- the cooling rates of the surface and of the core of the ingot are very close. The only difference is that the surface temperature is lower than that of the heart because the surface was the first to cool compared to the heart.
- the dendrites 10 first transform into ferritic structures during the cooling (crossing curves D and F of the figure 5 ). While the interdendritic regions 20 either do not transform (case of rapid cooling according to curve C1) or subsequently transform, in whole or part (case of medium cooling according to curve C2 or slow according to curve C3), at temperatures lower (see figure 6 ).
- the interdendritic regions therefore retain an austenitic structure for a longer time.
- the risk that the solubility of these light elements is exceeded locally in interdendritic regions is accentuated. When the concentration of light elements exceeds this solubility, then microscopic pockets of gas containing these light elements appear within the steel.
- This zone P is the imprint of the gas phase made up of light elements, and which is at the origin of the formation of these F cracks which, by propagating and agglomerating, created a macroscopic fracture zone.
- the inventors carried out tests on martensitic stainless steels, and found that when carrying out on these steels a precautionary heat treatment according to the invention, during the cooling of the ingot immediately after leaving the ESR crucible, as well as immediately after each of the austenitic thermal cycles at a temperature in the austenic state (which may include hot shaping) carried out subsequent to the ESR remelting, the fatigue results are improved.
- a precautionary heat treatment is described below, corresponding to a first embodiment of the invention.
- the ingot is, during its cooling at the outlet of the austenitic thermal cycle, or after leaving the ESR crucible and before the temperature of the skin of the ingot is lower than the temperature at the start of martensitic transformation Ms, placed and maintained in an oven, the temperature of which, called the holding temperature, is between the start temperatures and end of ferrito-pearlitic transformation on cooling, Ar1 and Ar3 ("ferrito-pearlitic nose", region to the right of curve F, figures 5 and 6 ), for at least a holding time t, as soon as the temperature of the coldest point of the ingot has reached the holding temperature.
- This time is greater than (for example at least equal to two times) the time necessary to transform the austenite as completely as possible into a ferrite-pearlitic structure at this holding temperature.
- the mechanisms are illustrated by the diagrams of figures 5 and 6 , and in particular by the cooling curves C1, C2, and C3, already discussed above.
- These cooling curves show the average change in the temperature of the ingot (surface and core) for different increasing thicknesses. This temperature begins to decrease from an austenitic temperature. Before the austenitic regions turn into martensite, that is to say before the skin temperature of the ingot becomes less than Ms, this ingot is placed and then maintained in an oven. The cooling curve therefore becomes horizontal (curve 4 in figure 5 which corresponds to the treatment according to the invention).
- the temperature of the ingot is most of the time above 300 ° C, which promotes the diffusion of light elements within the ingot.
- the surface temperature of the ingot again becomes higher than that at the core of the ingot, degassing occurs in the ingot, which advantageously reduces the content of gaseous elements therein.
- the inventors have experimentally found that when, during each cooling following an austenitic thermal cycle, and during the cooling after leaving the ESR crucible, a precautionary heat treatment is carried out on the ingot as described above, the formation is reduced. gas phases of light elements within the ingot.
- the ingot is placed, before its minimum temperature (normally the temperature of skin) is lower than the temperature at the start of martensitic transformation Ms, in an oven the temperature of which is higher than the temperature Ac3.
- a subsequent austenitic thermal cycle is provided at a temperature above Ac3 just after the cooling following a previous austenitic cycle or according to the ESR process.
- the ingot is then maintained in this furnace for at least the time necessary for the coldest part of the ingot to become greater than Ac3, the ingot then being immediately subjected to the subsequent austenitic thermal cycle.
- Curve 5 in figure 5 corresponds to this treatment according to the invention.
- the ingot is kept in the furnace as described above between two successive austenitic thermal cycles.
- the inventors have experimentally found that when it is ensured that the minimum temperature of the ingot between two austenitic thermal cycles does not become lower than the temperature Ms From the start of martensitic transformation, the formation of gas phases of light elements within the ingot is reduced.
- the temperature of the ingot is most of the time above 300 ° C, which the diffusion of light elements within the ingot.
- the surface temperature of the ingot again becomes greater than or equal to that at the core of the ingot, degassing occurs in the ingot, which advantageously reduces the content of gaseous elements therein.
- intensity of segregation of an element is understood to mean the difference between the concentration of this element in an area where this concentration is minimum, and the concentration of this element in an area where this concentration is maximum.
- the ingot After the last austenitic thermal cycle, the ingot is maintained in the ferrite-pearlitic transformation nose for a period sufficient to obtain an almost complete ferrito-pearlitic transformation, in accordance with the first embodiment of the invention, which allows to deposit the ingot at room temperature.
- the ferrito-pearlitic transformation nose is located in the temperature band T between 550 ° C and 770 ° C.
- Temperatures T between 650 ° C and 750 ° C are optimal, and the ingot must be kept there for a time t varying between 10 hours and 100 hours.
- the holding time varies between 100 and 10,000h.
- the temperature Ms is of the order of 200 ° C - 300 ° C.
- the slag is previously dehydrated before its use in the ESR crucible.
- the H concentration in the steel ingot resulting from remelting under ESR slag is greater than the concentration of H in this ingot before its remelting under slag.
- hydrogen can pass from the slag to the ingot during the ESR process.
- the composition of Z12CNDV12 steels is as follows: (standard DMD0242-20 index E): C (0.10 to 0.17%) - Si ( ⁇ 0.30%) - Mn (0.5 to 0.9%) - Cr (11 to 12.5%) - Ni (2 to 3%) - Mo (1.50 to 2.00%) - V (0.25 to 0.40%) - N 2 (0.010 to 0.050%) - Cu ( ⁇ 0.5%) - S ( ⁇ 0.015%) - P ( ⁇ 0.025%), and satisfying the criterion 4.5 ⁇ (Cr - 40.C - 2.Mn - 4.Ni + 6.Si + 4.Mo + 11.V - 30.N) ⁇ 9
- the measured Ms martensitic transformation temperature is 220 ° C.
- the quantity of Hydrogen measured on the ingots before remelting in slag varies from 3.5 to 8.5 ppm.
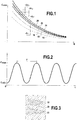
- the figure 1 qualitatively shows the improvements made by the process according to the invention.
- Such a cyclic stress is represented schematically in figure 2 .
- the period T represents a cycle.
- the stress changes between a maximum value C max and a minimum value C min .
- the first curve 15 (in thin lines) is (schematically) the average curve obtained for a steel produced according to the prior art.
- This first mean curve CN is surrounded by two curves 16 and 14 in a thin dotted line. These curves 16 and 14 are located respectively at a distance of +3 ⁇ 1 and -3 ⁇ 1 from the first curve 15, ⁇ 1 being the standard deviation of the distribution of the experimental points obtained during these fatigue tests, and ⁇ 3 ⁇ 1 statistically corresponds to a confidence interval of 99.7%.
- the distance between these two curves 14 and 16 in dotted lines is therefore a measure of the dispersion of the results.
- Curve 14 is the limiting factor for the sizing of a part.
- the second curve 25 (in thick lines) is (schematically) the average curve obtained from the results of fatigue tests carried out on a steel produced according to the invention under a stress according to figure 2 .
- This second mean curve CN is surrounded by two curves 26 and 24 in thick dotted lines, located respectively at a distance of +3 ⁇ 2 and -3 ⁇ 2 from the second curve 25, ⁇ 2 being the standard deviation of the distribution experimental points obtained during these fatigue tests.
- Curve 24 is the limiting factor for the sizing of a part.
- the second curve 25 is located above the first curve 15, which means that under fatigue stress at a stress level C, the steel specimens produced according to the invention break on average at a number N of cycles greater than that in which the steel specimens according to the prior art break.
- the distance between the two curves 26 and 24 in thick dotted line is smaller than the distance between the two curves 16 and 14 in thin dotted line, which means that the dispersion in fatigue strength of the produced steel according to the invention is lower than that of a steel according to the prior art.
- the figure 1 illustrates the experimental results summarized in Table 1 below.
- Oligocyclic fatigue means that the stress frequency is of the order of 1 Hz (the frequency being defined as the number of periods T per second).
- the minimum value of fatigue stress necessary to break a steel according to the invention is greater than the minimum value M of fatigue stress (set at 100%) necessary to break a steel according to the prior art.
- the carbon content of martensitic stainless steel is less than the carbon content below which the steel is hypoeutectoid, for example a content of 0.49%.
- a low carbon content allows better diffusion of alloying elements and a lowering of the re-solution temperatures of primary or noble carbides, which leads to better homogenization.
- martensitic steel has, before its reflow in slag, been produced in air.
- the first embodiment according to the invention can also be applied to the ingot during its cooling at the outlet of the ESR crucible, the ingot then not being subjected to any austenitic thermal cycle.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Physics & Mathematics (AREA)
- Manufacturing & Machinery (AREA)
- Manufacture And Refinement Of Metals (AREA)
- Heat Treatment Of Sheet Steel (AREA)
- Heat Treatment Of Steel (AREA)
- Treatment Of Steel In Its Molten State (AREA)
- Investigating And Analyzing Materials By Characteristic Methods (AREA)
Description
- La présente invention concerne un procédé de fabrication d'un acier martensitique inoxydable comportant une étape de refusion sous laitier d'un lingot de cet acier puis une étape de refroidissement de ce lingot puis au moins un cycle thermique austénitique consistant en un chauffage de ce lingot au dessus de sa température austénitique. La refusion sous laitier est connue par exemple des documents
JP 2001-262286 WO 01/40526 - Dans la présente invention, les pourcentages de composition sont des pourcentages massiques, à moins qu'il en soit précisé autrement.
- Un acier martensitique inoxydable est un acier dont la teneur en Chrome est supérieure à 10,5%, et dont la structure est essentiellement martensitique.
- Il est important que la tenue en fatigue d'un tel acier soit la plus élevée possible, afin que la durée de vie de pièces élaborées à partir de cet acier soit maximale.
- Pour cela, on cherche à augmenter la propreté inclusionnaire de l'acier, c'est-à-dire à diminuer la quantité d'inclusions indésirables (certaines phases alliés, oxydes, carbures, composés intermétalliques) présentes dans l'acier. En effet, ces inclusions agissent comme des sites d'amorces de fissures qui conduisent, sous sollicitation cyclique, à une ruine prématurée de l'acier. Expérimentalement, on observe une dispersion importante des résultats d'essais en fatigue sur des éprouvettes de test de cet acier, c'est-à-dire que pour chaque niveau de sollicitation en fatigue à déformation imposée, la durée de vie (correspondant au nombre de cycles conduisant à la rupture d'une éprouvette de fatigue dans cet acier) varie sur une plage large. Les inclusions sont responsables des valeurs minimales, dans le sens statistique, de durée de vie en fatigue de l'acier (valeurs basses de la plage).
- Pour diminuer cette dispersion de la tenue en fatigue, c'est-à-dire remonter ces valeurs basses, et également d'augmenter sa valeur moyenne en tenue à la fatigue, il est nécessaire d'augmenter la propreté inclusionnaire de l'acier. On connaît la technique de refusion sous laitier, ou ESR (Electro Slag Refusion). Dans cette technique, on place le lingot en acier dans un creuset dans lequel on a versé un laitier (mélange minéral, par exemple chaux, fluorures, magnésie, alumine, spath) de telle sorte que l'extrémité inférieure du lingot trempe dans le laitier. Puis on fait passer un courant électrique dans le lingot, qui sert d'électrode. Ce courant est suffisamment élevé pour chauffer et liquéfier le laitier et pour chauffer l'extrémité inférieure de l'électrode d'acier. L'extrémité inférieure de cette électrode étant en contact avec le laitier, fond et traverse le laitier sous forme de fines gouttelettes, pour se solidifier en dessous de la couche de laitier qui surnage, en un nouveau lingot qui croît ainsi progressivement. Le laitier agit, entre autres comme un filtre qui extrait les inclusions des gouttelettes d'acier, de telle sorte que l'acier de ce nouveau lingot situé en dessous de la couche de laitier contient moins d'inclusions que le lingot initial (électrode). Cette opération s'effectue à la pression atmosphérique et à l'air.
- Bien que la technique de l'ESR permette de réduire la dispersion de la tenue en fatigue dans le cas des aciers martensitiques inoxydables par élimination des inclusions, cette dispersion en terme de durée de vie des pièces reste néanmoins encore trop importante.
- Des contrôles non-destructifs par ultrasons, effectués par les inventeurs, ont montré que ces aciers ne comportaient pratiquement pas de défauts hydrogènes connus (flocons).
- La dispersion des résultats de tenue en fatigue, spécifiquement les valeurs basses de la plage de résultats, est donc due à un autre mécanisme indésirable d'amorçage prématuré de fissures dans l'acier, qui conduit à sa rupture prématurée en fatigue.
- La présente invention vise à proposer un procédé de fabrication qui permette de remonter ces valeurs basses, et donc de réduire la dispersion de la tenue en fatigue des aciers martensitiques inoxydables, et également d'augmenter sa valeur moyenne en tenue à la fatigue.
- Ce but est atteint grâce au fait que durant chacune des étapes de refroidissement :
- Si l'étape de refroidissement n'est pas suivie d'un cycle thermique austénitique, ledit lingot est maintenu à une température de maintien comprise dans le nez de transformation ferrito-perlitique pendant un temps de maintien supérieur à la durée suffisante nécessaire pour transformer le plus complètement possible l'austénite en structure ferrito-perlitique dans ce lingot à la température de maintien, le lingot étant maintenu à cette température de maintien dès que la température du point le plus froid du lingot a atteint la température de maintien,
- Si l'étape de refroidissement est suivie d'un cycle thermique austénitique, le lingot est, avant que sa température minimale ne soit inférieure à la température de début de transformation martensitique Ms, soit maintenu, pendant toute la durée entre ces deux cycles thermiques austénitiques, à une température supérieure à la température de fin de transformation austénitique en chauffage Ac3, soit maintenu à la température de maintien comprise dans le nez de transformation ferrito-perlitique comme ci-dessus.
- Grâce à ces dispositions, on diminue la formation de phases gazeuses de taille microscopique (non détectables par les moyens de contrôle non destructifs industriels) et constituées d'éléments légers au sein de l'acier, et on évite donc l'amorce prématurée de fissures à partir de ces phases microscopiques qui conduit à la ruine prématurée de l'acier en fatigue.
- Avantageusement, le lingot est placé dans un four avant que la température de la peau du lingot soit inférieure à la fin de transformation ferrito-perlitique au refroidissement Ar1, température Ar1 qui est supérieure à la température de début de transformation martensitique Ms.
- L'invention sera bien comprise et ses avantages apparaîtront mieux, à la lecture de la description détaillée qui suit, d'un mode de réalisation représenté à titre d'exemple non limitatif. La description se réfère aux dessins annexés sur lesquels :
- la
figure 1 compare des courbes de durée de vie en fatigue pour un acier selon l'invention et un acier selon l'art antérieur, - la
figure 2 montre une courbe de sollicitation en fatigue, - la
figure 3 est un schéma illustrant les dendrites et les régions interdendritiques, - la
figure 4 est une photographie prise au microscope électronique d'une surface de fracture après fatigue, montrant la phase gazeuse ayant initié cette fracture, - la
figure 5 montre schématiquement des courbes de refroidissement sur un diagramme temps-température pour une région plus riche en éléments alphagènes et moins riche en élément gammagènes, - la
figure 6 montre schématiquement des courbes de refroidissement sur un diagramme temps-température pour une région moins riche en éléments alphagènes et plus riche en élément gammagènes. - Au cours du processus d'ESR, l'acier qui a été filtré par le laitier se refroidit et se solidifie progressivement pour former un lingot. Cette solidification intervient pendant le refroidissement et s'effectue par croissance de dendrites 10, comme illustré en
figure 3 . En accord avec le diagramme de phases des aciers martensitiques inoxydables, les dendrites 10, correspondant aux premiers grains solidifiés sont par définition plus riches en éléments alphagènes tandis que les régions interdendritiques 20 sont plus riches en éléments gammagènes (application de la règle connue des segments sur le diagramme de phases). Un élément alphagène est un élément qui favorise une structure de type ferritique (structures plus stables à basse température : bainite, ferrite-perlite, martensite). Un élément gammagène est un élément qui favorise une structure austénitique (structure stable à haute température). Il se produit donc une ségrégation entre dendrites 10 et régions interdendritiques 20. - Cette ségrégation locale de composition chimique se conserve ensuite tout le long de la fabrication, même pendant les opérations ultérieures de mise en forme à chaud. Cette ségrégation se retrouve donc aussi bien sur le lingot brut de solidification que sur le lingot déformé ultérieurement.
- Les inventeurs ont pu montrer que les résultats dépendent du diamètre du lingot issu directement du creuset ESR ou du lingot après déformation à chaud. Cette observation peut s'expliquer par le fait que les vitesses de refroidissement décroissent avec un diamètre croissant. Les
figures 5 et 6 illustrent différents scénarii qui peuvent se produire. - La
figure 5 est un diagramme température (T) - temps (t) connu pour une région plus riche en éléments alphagènes et moins riche en éléments gammagènes, telle que les dendrites 10. Les courbes D et F marquent le début et la fin de la transformation d'austénite (région A) en structure ferrito-perlitique (région FP). Cette transformation s'effectue, partiellement ou pleinement, lorsque la courbe de refroidissement que suit le lingot passe respectivement dans la région entre les courbes D et F ou en plus dans la région FP. Elle ne s'effectue pas lorsque la courbe de refroidissement se situe entièrement dans la région A. - La
figure 6 est un diagramme équivalent pour une région plus riche en éléments gammagènes et moins riche en éléments alphagènes, telle que les régions interdendritiques 20. On note que par rapport à lafigure 5 , les courbes D et F sont décalées vers la droite, c'est-à-dire qu'il faudra refroidir plus lentement le lingot pour obtenir un structure ferrito-perlitique. - Chacune des
figures 5 et 6 montre trois courbes de refroidissement depuis une température austénitique, correspondant à trois vitesses de refroidissement : rapide (courbe C1), moyenne (courbe C2), lente (courbe C3). - Au cours du refroidissement, la température commence à décroître depuis une température austénitique. A l'air, pour les diamètres concernés dans notre cas, les vitesses de refroidissement de la surface et du cœur du lingot sont très proches. La seule différence vient du fait que la température en surface est plus faible que celle du cœur car la surface a été la première à se refroidir par rapport au cœur.
- Dans le cas des refroidissements plus rapide qu'un refroidissement rapide (courbe C1) (
figures 5 et 6 ), les transformations ferrito-perlitiques ne se font pas. - Dans le cas d'un refroidissement rapide selon la courbe C1, les transformations ne sont que partielles, uniquement dans les dendrites (
Figure 5 ). - Dans le cas d'un refroidissement moyen selon la courbe C2, les transformations ne sont que partielles dans les espaces interdendritiques 20 (
Figure 6 ) et quasi-complètes dans les dendrites 10 (Figure 5 ). - Dans le cas d'un refroidissement lent selon la courbe C3 et de refroidissements encore plus lents, les transformations sont quasiment complètes à la fois dans les espaces interdendritiques 20 et dans les dendrites 10.
- Dans le cas de refroidissements rapide (C1) ou moyen (C2), il y a cohabitation plus ou moins marquée entre des régions ferritiques et des régions austénitiques.
- En effet, une fois la matière solidifiée, les dendrites 10 se transforment en premier en structures ferritiques au cours du refroidissement (en traversant les courbes D et F de la
figure 5 ). Tandis que les régions interdendritiques 20 soit ne se transforment pas (cas du refroidissement rapide selon la courbe C1) soit se transforment ultérieurement, en tout ou partie (cas des refroidissements moyen selon la courbe C2 ou lent selon la courbe C3), à des températures inférieures (voirfigure 6 ). - Les régions interdendritiques 20 conservent donc plus longtemps une structure austénitique.
- Durant ce refroidissement à l'état solide, localement, il y a une hétérogénéité structurale avec cohabitation de microstructure austénitique et de type ferritique. Dans ces conditions, les éléments légers (H, N, O), qui sont davantage solubles dans l'austénite que dans les structures ferritiques, ont donc tendance à se concentrer dans les régions interdendritiques 20. Cette concentration est augmentée par la teneur plus élevée en éléments gammagènes dans les régions interdendritiques 20. Aux températures inférieures à 300°C, les éléments légers ne diffusent plus qu'à des vitesses extrêmement faibles et restent piégés dans leur région. Après transformation en structure ferritique, totale à partielle, des zones interdendritiques 20, la limite de solubilité de ces phases gazeuses est atteinte dans certaines conditions de concentration et ces phases gazeuses forment des poches de gaz (ou d'une substance dans un état physique permettant une grande malléabilité et incompressibilité).
- Pendant la phase de refroidissement, plus le lingot en sortie d'ESR (ou le lingot ultérieurement déformé) a un diamètre important (ou, plus généralement, plus la dimension maximale du lingot est importante) ou plus la vitesse de refroidissement du lingot est faible, plus les éléments légers sont aptes à diffuser des dendrites 10 de structure ferritique vers les régions interdendritiques 20 de structure tout ou partie austénitique et à s'y concentrer pendant la période de cohabitation des structures ferritiques et austénitiques. Le risque que la solubilité en ces éléments légers soit dépassée localement dans les régions interdendritiques est accentué. Lorsque la concentration en éléments légers dépasse cette solubilité, il apparaît alors au sein de l'acier des poches gazeuses microscopiques contenant ces éléments légers.
- De plus, durant la fin de refroidissement, l'austénite des régions interdendritiques a tendance à se transformer localement en martensite lorsque la température de l'acier passe en dessous de la température de transformation martensitique Ms, qui se situe légèrement au dessus de la température ambiante (
Figures 5 et 6 ). Or la martensite a un seuil de solubilité en éléments légers encore plus faible que les autres structures métallurgiques et que l'austénite. Il apparaît donc davantage de phases gazeuses microscopiques au sein de l'acier durant cette transformation martensitique. - Au cours des déformations ultérieures que subit l'acier durant des mises en forme à chaud (par exemple forgeage), ces phases s'aplatissent en forme de feuille.
- Sous une sollicitation en fatigue, ces feuilles agissent comme des sites de concentration de contraintes, qui sont responsables de l'amorce prématurée de fissures en réduisant l'énergie nécessaire à l'amorçage de fissures. Il se produit ainsi une ruine prématurée de l'acier, qui correspond aux valeurs basses des résultats de tenue en fatigue.
- Ces conclusions sont corroborées par les observations des inventeurs, comme le montre la photographie au microscope électronique de la
figure 4 . - Sur cette photographie d'une surface de fracture d'un acier martensitique inoxydable, on distingue une zone sensiblement globulaire P d'où rayonnent des fissures F. Cette zone P l'empreinte de la phase gazeuse constituée des éléments légers, et qui est à l'origine de la formation de ces fissures F qui, en se propageant et en s'agglomérant, ont créé une zone de fracture macroscopique.
- Les inventeurs ont réalisé des essais sur des aciers martensitiques inoxydables, et ont trouvé que lorsqu'on effectue sur ces aciers un traitement thermique de précaution selon l'invention, pendant le refroidissement du lingot immédiatement après la sortie du creuset ESR, ainsi qu'immédiatement après chacun des cycles thermiques austénitiques à une température à l'état austénique (pouvant comprendre une mise en forme à chaud) réalisés ultérieurement à la refusion ESR, les résultats en fatigue sont améliorés. Un tel traitement thermique de précaution est décrit ci-dessous, correspondant à un premier mode de réalisation de l'invention.
- Selon le premier mode de réalisation de l'invention, le lingot est, durant son refroidissement en sortie du cycle thermique austénitique, ou après sa sortie du creuset ESR et avant que la température de la peau du lingot soit inférieure à la température de début de transformation martensitique Ms, placé et maintenu dans un four dont la température, dite température de maintien, est comprise entre les températures de début et de fin de transformation ferrito-perlitique au refroidissement, Ar1 et Ar3 ("nez ferrito-perlitique", région à droite de la courbe F,
figures 5 et 6 ), pendant au moins un temps de maintien t, dès que la température du point le plus froid du lingot a atteint la température de maintien. Ce temps est supérieur à (par exemple au moins égal à deux fois) la durée nécessaire pour transformer le plus complètement possible l'austénite en structure ferrito-perlitique à cette température de maintien. - Les mécanismes sont illustrés par les schémas des
figures 5 et 6 , et en particulier par les courbes de refroidissement C1, C2, et C3, déjà discutées ci-dessus. Ces courbes de refroidissement montrent l'évolution moyenne de la température du lingot (surface et cœur) pour différentes épaisseurs croissantes. Cette température commence à décroitre depuis une température austénitique. Avant que les régions austénitiques ne se transforment en martensite, c'est-à-dire avant que la température en peau du lingot ne devienne inférieure à Ms, on place puis on maintient ce lingot dans un four. La courbe de refroidissement devient donc horizontale (courbe 4 enfigure 5 qui correspond au traitement selon l'invention). - Lorsque la transformation ferrito-perlitique est complète (la courbe 4 pénètre dans la région FP à droite de la courbe F), on laisse le lingot refroidir jusqu'à température ambiante.
- Une fois à température ambiante, il est possible de déposer le lingot sur n'importe quelle surface, par exemple au sol. Le fait de pouvoir déposer ainsi le lingot à un moment de la fabrication permet d'accroître considérablement la flexibilité dans les ateliers de fabrication pour améliorer la logistique et les coûts.
- Durant le refroidissement depuis la température austénitique, la température du lingot est la plupart du temps supérieure à 300°C, ce qui favorise la diffusion des éléments légers au sein du lingot. Au moment où la température en surface du lingot redevient supérieure à celle au cœur du lingot, un dégazage se produit dans le lingot, ce qui, avantageusement, y réduit la teneur en éléments gazeux.
- Les inventeurs ont expérimentalement trouvé que lorsqu'on réalise, durant chaque refroidissement suivant un cycle thermique austénitique, et durant le refroidissement après sa sortie du creuset ESR, un traitement thermique de précaution sur le lingot tel que décrit ci-dessus, on diminue la formation de phases gazeuses d'éléments légers au sein du lingot.
- En effet, il ne subsiste plus de variation de concentration en éléments légers (H, N, O) d'une zone à l'autre du lingot, et donc il y a moins de risque de dépasser la solubilité de ces phases dans une zone donnée du lingot. Par conséquent il ne se créé pas de concentration préférentielle d'éléments légers dans telle ou telle zone.
- Après le traitement thermique de précaution selon le premier mode de réalisation de l'invention, il est possible de faire subir au lingot un ou plusieurs cycles austénitiques.
- Un autre traitement thermique de précaution est décrit ci-dessous, correspondant à un second mode de réalisation de l'invention.
- Selon le second mode de réalisation de l'invention, au cours du refroidissement depuis une température austénitique (température supérieure à la température de fin de transformation austénitique en chauffage Ac3), le lingot est placé, avant que sa température minimale (normalement la température de peau) ne soit inférieure à la température de début de transformation martensitique Ms, dans un four dont la température est supérieure à la température Ac3. On est dans le cas où il est prévu un cycle thermique austénitique ultérieur à une température supérieure à Ac3 juste après le refroidissement suivant un cycle austénitique antérieur ou suivant le procédé ESR). Le lingot est alors maintenu dans ce four au moins le temps nécessaire pour que la partie la plus froide du lingot devienne supérieure à Ac3, le lingot étant ensuite immédiatement soumis au cycle thermique austénitique ultérieur. La courbe 5 en
figure 5 correspond à ce traitement selon l'invention. - Si, après ce cycle thermique austénitique ultérieur, on réalise un ou plusieurs autres cycles thermiques austénitiques, le maintien dans le four du lingot tel que décrit ci-dessus entre deux cycles thermiques austénitiques successifs est effectué.
- En effet, les inventeurs ont expérimentalement trouvé que lorsqu'on fait en sorte que la température minimale du lingot entre deux cycles thermiques austénitiques ne devienne pas inférieure à la température Ms de début de transformation martensitique, on diminue la formation de phases gazeuses d'éléments légers au sein du lingot.
- En effet, on reste alors, au sein du lingot, toujours homogène en structure austénitique, homogène en concentration en éléments légers, et par conséquent le risque de dépasser le niveau de solubilité des phases gazeuses dans une zone donnée du lingot est constant, et est moindre.
- De plus, durant ce refroidissement depuis la température austénitique, la température du lingot est la plupart du temps supérieure à 300°C, ce qui la diffusion des éléments légers au sein du lingot. Au moment où la température en surface du lingot redevient supérieure ou égale à celle au cœur du lingot, un dégazage se produit dans le lingot, ce qui, avantageusement, y réduit la teneur en éléments gazeux.
- De plus, aux températures austénitiques, par diffusion des éléments d'alliage des zones à forte concentration vers les zones à faibles concentrations, on permet une réduction de l'intensité des ségrégations en éléments alphagènes dans les dendrites 10, et une réduction de l'intensité des ségrégations en éléments gammagènes dans les régions interdendritiques 20. La réduction de l'intensité des ségrégations en ces éléments gammagènes réduit par conséquente la différence de solubilité des dendrites 10 et régions interdendritiques 20 en éléments légers (H, N, O), permettant une meilleure homogénéité en terme de structure (moins de cohabitation de structures austénitiques et ferritiques) et de composition chimique y compris les éléments légers.
- On entend par "intensité d'une ségrégation" d'un élément l'écart entre la concentration de cet élément dans une zone où cette concentration est minimale, et la concentration de cet élément dans une zone où cette concentration est maximale.
- Après le dernier cycle thermique austénitique, on maintient le lingot dans le nez de transformation ferrito-perlitique pendant une durée suffisante pour obtenir une transformation ferrito-perlitique quasi-complète, en conformité avec le premier mode de réalisation de l'invention, ce qui permet de déposer le lingot à température ambiante.
- Par exemple, dans le cas d'un acier martensitique inoxydable Z12CNDV12 (norme AFNOR) utilisé par les inventeurs dans les essais, le nez de transformation ferrito-perlitique se situe dans la bande de température T entre 550°C et 770°C. Les températures T comprises entre 650°C et 750°C sont optimales, et le lingot doit y être maintenu pendant un temps t variant entre 10 heures et 100 heures. Pour les températures comprises d'une part entre 550°C et 650°C, et d'autre part entre 750°C et 770°C, le temps de maintien varie entre 100 et 10000h.
- Pour un tel acier, la température Ms est de l'ordre de 200°C - 300°C.
- Les inventeurs ont constaté que l'un des traitements thermiques de précaution contre les phases gazeuses, tel que décrit ci-dessus, était spécialement nécessaire lorsque :
- La dimension maximale du lingot avant refroidissement est inférieure à environ 910 mm ou la dimension minimale est supérieure à 1500mm, et la teneur en H du lingot avant refusion sous laitier est supérieure à 10 ppm, et
- La dimension maximale du lingot avant refroidissement est supérieure à environ 910 mm et la dimension minimale du lingot est inférieure à environ 1500 mm, et la teneur en H du lingot avant refusion sous laitier est supérieure à 3 ppm.
- La dimension maximale du lingot est celle des mesures dans sa partie la plus massive, et la dimension minimale du lingot est celle des mesures dans sa partie la moins massive :
- a. immédiatement après refusion sous laitier lorsque le lingot ne subit pas de mise en forme à chaud avant son refroidissement ultérieur.
- b. Lorsque le lingot subit une mise en forme à chaud après refusion sous laitier, juste avant son refroidissement ultérieur.
- De préférence le laitier est préalablement déshydraté avant son utilisation dans le creuset d'ESR. En effet, il est possible que la concentration en H dans le lingot d'acier issu de la refusion sous laitier ESR soit supérieure à la concentration en H dans ce lingot avant sa refusion sous laitier. Dans ce cas, de l'hydrogène peut passer du laitier au lingot durant le procédé d'ESR. En déshydratant préalablement le laitier, on minimise la quantité d'hydrogène présente dans le laitier, et donc on minimise la quantité d'hydrogène qui pourrait passer du laitier au lingot durant le procédé d'ESR.
- Les inventeurs ont réalisés des essais sur des aciers Z12CNDV12 élaborés selon les paramètres suivants:
- Essai n°1 :
- Refroidissement du lingot en sortie creuset ESR (teneur H de 8,5ppm) quand la température en peau est 250°C, mise au four à 690°C et maintien métallurgique (dès que la température la plus froide du lingot atteint la température d'homogénéisation) de 12h, refroidissement jusqu'à la température ambiante.
- Refroidissement après opération de refoulement diamètre entre 910 et 1500mm, quand la température en peau est de 300°C, mise au four à 690°C et maintien métallurgique de 15h, refroidissement jusqu'à température ambiante.
- Refroidissement après opération d'étirage à un diamètre inférieur à 900°C jusqu'à la température ambiante.
- Essai n°2 :
- Refroidissement du lingot en sortie creuset ESR (teneur H de 7 ppm) quand la température en peau est 270°C, mise au four à 700°C et maintien métallurgique (dès que la température la plus froide du lingot atteint la température d'homogénéisation) de 24h, refroidissement jusqu'à la température ambiante.
- Refroidissement après opération de refoulement diamètre entre 910 et 1500mm, quand la température en peau est de 400°C, mise au four à 690°C et maintien métallurgique de 10h, refroidissement jusqu'à température ambiante.
- Refroidissement après opération d'étirage à un diamètre inférieur à 900°C jusqu'à la température ambiante.
- Essai n°3 :
- Refroidissement du lingot en sortie creuset ESR (teneur H de 8,5ppm) quand la température en peau est 450°C, mise au four à 1150°C pour refoulement. Refroidissement après opération de refoulement diamètre entre 910 et 1500mm, quand la température en peau est de 350°C, mise au four à 690°C et maintien métallurgique de 15h, refroidissement jusqu'à température ambiante.
- Refroidissement après opération d'étirage à un diamètre inférieur à 900°C jusqu'à la température ambiante.
- Essai n°4 :
- Refroidissement du lingot en sortie creuset ESR (teneur H de 12 ppm) quand la température en peau est 230°C, mise au four à 690°C et maintien métallurgique (dès que la température la plus froide du lingot atteint la température d'homogénéisation) de 24h, refroidissement jusqu'à la température ambiante.
- Refroidissement après opération de refoulement diamètre entre 910 et 1500mm, quand la température en peau est de 270°C, mise au four à 690°C et maintien métallurgique de 24h, refroidissement jusqu'à température ambiante.
- Refroidissement après opération d'étirage à un diamètre inférieur à 900°C quand la température en peau est de 650°C, mise au four à 1150°C pour un second étirage.
- Au refroidissement, quand la température en peau est de 320°C, mise au four à 690°C et maintien métallurgique de 15h, refroidissement jusqu'à la température ambiante. A ce stade, la mesure d'hydrogène a donné 1,9 ppm
- Essai n°5:
- Refroidissement du lingot en sortie creuset ESR (teneur H de 8,5ppm) quand la température en peau est 450°C, mise au four à 1150°C pour refoulement.
- Refroidissement après opération de refoulement diamètre entre 910 et 1500mm, quand la température en peau est de 350°C, mise au four à 690°C et maintien métallurgique de 15h, refroidissement jusqu'à température ambiante.
- Refroidissement après opération d'étirage à un diamètre inférieur à 900°C jusqu'à la température ambiante.
- Les résultats de ces essais sont présentés ci-dessous.
- La composition des aciers Z12CNDV12 est la suivante : (norme DMD0242-20 indice E) :
C (0,10 à 0,17%) - Si (<0,30%) - Mn (0,5 à 0,9%) - Cr (11 à 12,5%) - Ni (2 à 3%) - Mo (1,50 à 2,00%) - V (0,25 à 0,40%) - N2 (0,010 à 0,050%) - Cu (<0,5%) - S (<0,015%) - P (<0,025%), et satisfaisant le critère 4,5 ≤ ( Cr - 40.C - 2.Mn - 4.Ni + 6.Si + 4.Mo + 11.V - 30.N) < 9 - La température de transformation martensitique Ms mesurée est 220°C.
- La quantité d'Hydrogène mesurée sur les lingots avant refusion sous laitier varie de 3,5 à 8,5ppm.
- La
figure 1 montre qualitativement les améliorations apportées par le procédé selon l'invention. On obtient expérimentalement la valeur du nombre N de cycles à rupture nécessaire pour rompre une éprouvette en acier soumise à une sollicitation cyclique en traction en fonction de la pseudo contrainte alternée C (il s'agit de la contrainte subie par l'éprouvette sous déformation imposée, selon la norme DMC0401 de Snecma utilisée pour ces essais). - Une telle sollicitation cyclique est représentée schématiquement en
figure 2 . La période T représente un cycle. La contrainte évolue entre une valeur maximale Cmax et une valeur minimale Cmin. - En testant en fatigue un nombre statistiquement suffisant d'éprouvettes, les inventeurs ont obtenu des points N=f(C) à partir desquels ils ont tracé une courbe statistique moyenne C-N (contrainte C en fonction du nombre N de cycles de fatigue). Les écarts types sur les contraintes sont ensuite calculés pour un nombre de cycle donné.
- Sur la
figure 1 , la première courbe 15 (en trait fin) est (schématiquement) la courbe moyenne obtenue pour un acier élaboré selon l'art antérieur. Cette première courbe moyenne C-N est entourée par deux courbes 16 et 14 en trait fin pointillé. Ces courbes 16 et 14 sont situées respectivement à une distance de +3 σ1 et -3 σ1 de la première courbe 15, σ1 étant l'écart-type de la distribution des points expérimentaux obtenus lors de ces essais en fatigue, et ±3σ1 correspond en statistique à un intervalle de confiance de 99,7%. La distance entre ces deux courbes 14 et 16 en trait pointillé est donc une mesure de la dispersion des résultats. La courbe 14 est le facteur limitant pour le dimensionnement d'une pièce. - Sur la
figure 1 , la deuxième courbe 25 (en trait épais) est (schématiquement) la courbe moyenne obtenue à partir des résultats d'essais en fatigue effectués sur un acier élaboré selon l'invention sous une sollicitation selon lafigure 2 . Cette deuxième courbe moyenne C-N est entourée par deux courbes 26 et 24 en trait épais pointillé, situées respectivement à une distance de +3 σ2 et -3 σ2 de la deuxième courbe 25, σ2 étant l'écart-type de la distribution des points expérimentaux obtenus lors de ces essais en fatigue. La courbe 24 est le facteur limitant pour le dimensionnement d'une pièce. - On note que la deuxième courbe 25 est située au dessus de la première courbe 15, ce qui signifie que sous une sollicitation en fatigue à un niveau de contrainte C, les éprouvettes en acier élaboré selon l'invention se rompent en moyenne à un nombre N de cycles plus élevé que celui où les éprouvettes en acier selon l'art antérieur se rompent.
- De plus, la distance entre les deux courbes 26 et 24 en trait épais pointillé est plus faible que la distance entre les deux courbes 16 et 14 en trait fin pointillé, ce qui signifie que la dispersion en tenue à la fatigue de l'acier élaboré selon l'invention est plus faible que celle d'un acier selon l'art antérieur.
- La
figure 1 illustre les résultats expérimentaux résumés dans le tableau 1 ci-dessous. - Le tableau 1 donne les résultats pour une sollicitation en fatigue oligocyclique selon la
figure 2 avec une contrainte Cmin nulle, à une température de 250°C, à N = 20 000 cycles, et N = 50 000 cycles. Une fatigue oligocyclique signifie que la fréquence de sollicitation est de l'ordre de 1 Hz (la fréquence étant définie comme le nombre de périodes T par seconde).Tableau 1 Conditions d'essai en fatigue oligocyclique Acier selon l'art antérieur Acier élaboré selon l'invention N Température Cmin Dispersion Cmin Dispersion 2·105 200°C 100%=M 120% M 130% M 44% M 5·104 400°C 100%=M 143% M 130% M 90% M - On note que pour une valeur donnée du nombre N de cycles, la valeur minimale de contrainte en fatigue nécessaire pour rompre un acier selon l'invention est supérieure à la valeur minimale M de contrainte en fatigue (fixée à 100%) nécessaire pour rompre un acier selon l'art antérieur. La dispersion (=6 σ) des résultats à ce nombre N de cycles pour un acier selon l'invention est inférieure à la dispersion des résultats pour un acier selon l'art antérieur (dispersions exprimées en pourcentage de la valeur minimale M).
- Avantageusement, la teneur en carbone de l'acier martensitique inoxydable est inférieure à la teneur en carbone en dessous de laquelle l'acier est hypoeutectoïde, par exemple une teneur de 0,49%. En effet, une telle teneur faible en carbone permet une meilleure diffusion des éléments d'alliage et un abaissement des températures de remise en solution des carbures primaires ou nobles, ce qui entraine une meilleure homogénéisation.
- Par exemple, l'acier martensitique a, avant sa refusion sous laitier, été élaboré à l'air.
- Le premier mode de réalisation selon l'invention peut également s'appliquer au lingot pendant son refroidissement en sortie du creuset ESR le lingot n'étant ensuite soumis à aucun cycle thermique austénitique.
Claims (7)
- Procédé de fabrication d'un acier martensitique inoxydable comportant une étape de refusion sous laitier d'un lingot dudit acier puis une étape de refroidissement dudit lingot puis au moins un cycle thermique austénitique consistant en un chauffage dudit lingot au dessus de sa température austénitique suivi d'une étape de refroidissement, caractérisé en ce que durant chacune desdites étapes de refroidissement :- Si ladite étape de refroidissement n'est pas suivie d'un cycle thermique austénitique, ledit lingot est maintenu à une température de maintien comprise dans le nez de transformation ferrito-perlitique pendant un temps de maintien supérieur à la durée nécessaire pour transformer le plus complètement possible l'austénite en structure ferrito-perlitique dans ce lingot à ladite température de maintien, ledit lingot étant maintenu à cette température de maintien dès que la température du point le plus froid du lingot a atteint la température de maintien,- Si ladite étape de refroidissement est suivie d'un cycle thermique austénitique, ledit lingot est, avant que sa température minimale ne soit inférieure à la température de début de transformation martensitique Ms, soit maintenu, pendant toute la durée entre ces deux cycles thermiques austénitiques, à une température supérieure à la température de fin de transformation austénitique en chauffage Ac3, soit maintenu à ladite température de maintien comprise dans le nez de transformation ferrito-perlitique comme ci-dessus.
- Procédé de fabrication d'un acier martensitique inoxydable selon la revendication 1, caractérisé en ce qu'il est effectué sur ledit acier dans l'un des cas suivants :- La dimension maximale dudit lingot avant refroidissement est inférieure à environ 910 mm ou la dimension minimale est supérieure à 1500mm, et la teneur en H du lingot avant refusion sous laitier est supérieure à 10 ppm,- La dimension maximale dudit lingot avant refroidissement est supérieure à environ 910 mm et et la dimension minimale du lingot est inférieure à environ 1500 mm, et la teneur en H du lingot avant refusion sous laitier est supérieure à 3 ppm.
- Procédé de fabrication d'un acier martensitique inoxydable selon la revendication 1 ou 2, caractérisé en ce que le laitier utilisé dans ladite étape de refusion a été préalablement déshydraté.
- Procédé de fabrication d'un acier martensitique inoxydable selon l'une quelconque des revendications 1 à 3, caractérisé en ce que la teneur en carbone dudit acier est inférieure à la teneur en carbone en dessous de laquelle l'acier est hypoeutectoïde.
- Procédé de fabrication d'un acier martensitique inoxydable selon l'une quelconque des revendications 1 à 4, caractérisé en ce que le maintien dudit lingot à une température s'effectue en le plaçant dans un four.
- Procédé de fabrication d'un acier martensitique inoxydable selon la revendication 5, caractérisé en ce que le lingot est placé dans un four avant que la température de la peau du lingot soit inférieure à la fin de transformation ferrito-perlitique en refroidissement Ar1.
- Procédé de fabrication d'un acier martensitique inoxydable comportant une étape de refusion sous laitier d'un lingot dudit acier puis une étape de refroidissement dudit lingot, caractérisé en ce que durant ladite étape de refroidissement ledit lingot est maintenu à une température de maintien comprise dans le nez de transformation ferrito-perlitique pendant un temps de maintien supérieur à la durée nécessaire pour transformer le plus complètement possible l'austénite en structure ferrito-perlitique dans ce lingot à ladite température de maintien, ledit lingot étant maintenu à cette température de maintien dès que la température du point le plus froid du lingot a atteint la température de maintien, le lingot ne subissant pas de cycle thermique austénitique après ladite étape de refusion sous laitier.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR0957110A FR2951198B1 (fr) | 2009-10-12 | 2009-10-12 | Traitements thermiques d'aciers martensitiques inoxydables apres refusion sous laitier |
| PCT/FR2010/052142 WO2011045515A1 (fr) | 2009-10-12 | 2010-10-11 | Traitements thermiques d'aciers martensitiques inoxydables apres refusion sous laitier |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2488671A1 EP2488671A1 (fr) | 2012-08-22 |
| EP2488671B1 true EP2488671B1 (fr) | 2020-11-25 |
Family
ID=42224928
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP10781971.6A Active EP2488671B1 (fr) | 2009-10-12 | 2010-10-11 | Traitements thermiques d'aciers martensitiques inoxydables apres refusion sous laitier |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US8808474B2 (fr) |
| EP (1) | EP2488671B1 (fr) |
| JP (1) | JP5778158B2 (fr) |
| CN (1) | CN102575311B (fr) |
| BR (1) | BR112012008524B1 (fr) |
| CA (1) | CA2776851C (fr) |
| FR (1) | FR2951198B1 (fr) |
| RU (1) | RU2567409C2 (fr) |
| WO (1) | WO2011045515A1 (fr) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2964668B1 (fr) * | 2010-09-14 | 2012-10-12 | Snecma | Optimisation de l'usinabilite d'aciers martensitiques inoxydables |
| US20170145528A1 (en) * | 2014-06-17 | 2017-05-25 | Gary M. Cola, JR. | High Strength Iron-Based Alloys, Processes for Making Same, and Articles Resulting Therefrom |
| JP6922759B2 (ja) * | 2018-01-25 | 2021-08-18 | トヨタ自動車株式会社 | 鋼部材の製造方法 |
| CN116397153B (zh) * | 2023-03-22 | 2024-12-06 | 成都先进金属材料产业技术研究院股份有限公司 | 一种高碳高铬马氏体不锈钢的制备方法 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SU749914A1 (ru) * | 1977-07-04 | 1980-07-23 | Предприятие П/Я А-3700 | Способ термической обработки высокопрочных коррозионностойких сталей мартенситного класса |
| SU872571A1 (ru) * | 1979-09-13 | 1981-10-15 | Новолипецкий Ордена Ленина Металлургический Завод | Способ обработки стали в ковше порошкообразными реагентами |
| DE19843200C1 (de) * | 1998-09-14 | 1999-08-05 | Mannesmann Ag | Verfahren zur Erzeugung von Warmband und Blechen |
| US6273973B1 (en) * | 1999-12-02 | 2001-08-14 | Ati Properties, Inc. | Steelmaking process |
| JP4222705B2 (ja) * | 2000-03-22 | 2009-02-12 | 株式会社日本製鋼所 | 高純度高Crフェライト系耐熱鋼および高純度高Crフェライト系耐熱鋼の製造方法 |
| RU2235791C1 (ru) * | 2003-05-07 | 2004-09-10 | Федеральное Государственное Унитарное Предприятие "Центральный Научно-Исследовательский Институт Конструкционных Материалов "Прометей" | Способ комплексной термической обработки крупногабаритных поковок |
| CN1276113C (zh) * | 2004-12-15 | 2006-09-20 | 宁波浙东精密铸造有限公司 | 高硼铸造铁基耐磨合金及其热处理方法 |
| WO2006081401A2 (fr) * | 2005-01-25 | 2006-08-03 | Questek Innovations Llc | Acier inoxydable martensitique durci par une precipitation de phase ni3ti ? |
| CN100387747C (zh) * | 2006-08-21 | 2008-05-14 | 苏州利德纺织机件有限公司 | 切粒动刀材料及其制备方法 |
| FR2935623B1 (fr) | 2008-09-05 | 2011-12-09 | Snecma | Procede de fabrication d'une piece thermomecanique de revolution circulaire comportant un substrat porteur a base de titane revetu d'acier ou superalliage, carter de compresseur de turbomachine resistant au feu de titane |
| FR2935625B1 (fr) | 2008-09-05 | 2011-09-09 | Snecma | Procede de fabrication d'une piece thermamecanique de revolution circulaire comportant un substrat porteur a base de titane revetu d'acier ou superalliage, carter de compresseur de turbomachine resistant au feu de titane |
| FR2935624B1 (fr) | 2008-09-05 | 2011-06-10 | Snecma | Procede de fabrication d'une piece thermomecanique de revolution circulaire comportant un substrat porteur a base de titane revetu d'acier ou superalliage, carter de compresseur de turbomachine resistant au feu de titane |
| FR2947566B1 (fr) | 2009-07-03 | 2011-12-16 | Snecma | Procede d'elaboration d'un acier martensitique a durcissement mixte |
-
2009
- 2009-10-12 FR FR0957110A patent/FR2951198B1/fr not_active Expired - Fee Related
-
2010
- 2010-10-11 CN CN201080046203.4A patent/CN102575311B/zh active Active
- 2010-10-11 EP EP10781971.6A patent/EP2488671B1/fr active Active
- 2010-10-11 JP JP2012533673A patent/JP5778158B2/ja active Active
- 2010-10-11 US US13/501,610 patent/US8808474B2/en active Active
- 2010-10-11 CA CA2776851A patent/CA2776851C/fr active Active
- 2010-10-11 RU RU2012119551/02A patent/RU2567409C2/ru active
- 2010-10-11 WO PCT/FR2010/052142 patent/WO2011045515A1/fr not_active Ceased
- 2010-10-11 BR BR112012008524-7A patent/BR112012008524B1/pt active IP Right Grant
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| US8808474B2 (en) | 2014-08-19 |
| EP2488671A1 (fr) | 2012-08-22 |
| FR2951198A1 (fr) | 2011-04-15 |
| BR112012008524B1 (pt) | 2018-04-17 |
| CA2776851A1 (fr) | 2011-04-21 |
| JP2013507532A (ja) | 2013-03-04 |
| JP5778158B2 (ja) | 2015-09-16 |
| RU2012119551A (ru) | 2013-11-20 |
| CN102575311B (zh) | 2014-12-10 |
| FR2951198B1 (fr) | 2013-05-10 |
| US20120199252A1 (en) | 2012-08-09 |
| CA2776851C (fr) | 2018-01-30 |
| BR112012008524A2 (pt) | 2016-04-05 |
| CN102575311A (zh) | 2012-07-11 |
| WO2011045515A1 (fr) | 2011-04-21 |
| RU2567409C2 (ru) | 2015-11-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2675932B1 (fr) | Procédé de fabrication d'un demi-produit en alliage d'aluminium a microporosite amelioree et installation pour mettre en ouvre le procédé | |
| EP1913169B1 (fr) | Procede de fabrication de tôles d'acier presentant une haute resistance et une excellente ductilite, et tôles ainsi produites | |
| WO2015075262A1 (fr) | Acier inoxydable martensitique, pièce réalisée en cet acier et son procédé de fabrication | |
| EP1739200A1 (fr) | Bande en acier inoxydable austenitique présentant un aspect de surface brillant et d'excellentes caractéristiques mécaniques | |
| EP1995336A1 (fr) | Acier à faible densité présentant une bonne aptitude à l'emboutissage | |
| EP2072631A1 (fr) | Tole en acier inoxydable austenitique et procédé d'obtention de cette tole | |
| EP2616561B1 (fr) | Optimisation de l'usinabilite d'aciers martensitiques inoxydables | |
| CA2776851C (fr) | Traitements thermiques d'aciers martensitiques inoxydables apres refusion sous laitier | |
| EP2488670B1 (fr) | Degazage d'aciers martensitiques inoxydables avant refusion sous laitier | |
| EP2488672B1 (fr) | Homogeneisation d'aciers martensitiques inoxydables apres refusion sous laitier |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20120330 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20170517 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SAFRAN AIRCRAFT ENGINES |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20200520 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602010066006 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1338373 Country of ref document: AT Kind code of ref document: T Effective date: 20201215 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 1338373 Country of ref document: AT Kind code of ref document: T Effective date: 20201125 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20201125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210226 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210325 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210225 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210225 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210325 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602010066006 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 |
|
| 26N | No opposition filed |
Effective date: 20210826 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210325 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20211031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211011 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211031 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211011 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20101011 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201125 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251020 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20251029 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20251031 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20251024 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20251023 Year of fee payment: 16 |