EP2397226B1 - Fertigungsverfahren für eine Zerkleinerungsvorrichtung - Google Patents
Fertigungsverfahren für eine Zerkleinerungsvorrichtung Download PDFInfo
- Publication number
- EP2397226B1 EP2397226B1 EP10006327.0A EP10006327A EP2397226B1 EP 2397226 B1 EP2397226 B1 EP 2397226B1 EP 10006327 A EP10006327 A EP 10006327A EP 2397226 B1 EP2397226 B1 EP 2397226B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- bolts
- assemblies
- retaining ring
- component parts
- machine housing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C18/00—Disintegrating by knives or other cutting or tearing members which chop material into fragments
- B02C18/06—Disintegrating by knives or other cutting or tearing members which chop material into fragments with rotating knives
- B02C18/16—Details
- B02C2018/162—Shape or inner surface of shredder-housings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B02—CRUSHING, PULVERISING, OR DISINTEGRATING; PREPARATORY TREATMENT OF GRAIN FOR MILLING
- B02C—CRUSHING, PULVERISING, OR DISINTEGRATING IN GENERAL; MILLING GRAIN
- B02C2201/00—Codes relating to disintegrating devices adapted for specific materials
- B02C2201/06—Codes relating to disintegrating devices adapted for specific materials for garbage, waste or sewage
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49826—Assembling or joining
- Y10T29/49947—Assembling or joining by applying separate fastener
- Y10T29/49963—Threaded fastener
Definitions
- the method according to the invention comprises the manufacture of machine housings of both single-shaft and multi-shaft shredders and in particular vertical shredders.
- the method according to the invention comprises the production of machine housings of single-shaft coarse shredders, which can preferably be used for pre-shredding unsorted material.
Landscapes
- Engineering & Computer Science (AREA)
- Food Science & Technology (AREA)
- Crushing And Pulverization Processes (AREA)
- Processing Of Solid Wastes (AREA)
Description
- Die vorliegende Erfindung betrifft ein Fertigungsverfahren für eine Zerkleinerungsvorrichtung zur Zerkleinerung von Material in Form von Abfallprodukten.
- Gewerbeabfall, Industrieabfall, Hausabfall etc., z.B. (Hart-)Kunststoff, Textilien, Verbundstoffe, Gummi oder Althölzer (wie Paletten und Spanplatten), bedürfen vor ihrer endgültigen Entsorgung oder insbesondere vor der Rückführung in den Wertstoffkreislauf der Zerkleinerung. Zur Zerkleinerung sind in dem Stand der Technik insbesondere Ein- oder Mehrwellen - Zerkleinerer bekannt, welche beispielsweise durch Radlader, Gabelstapler oder Förderbänder über einen Trichter zur Materialaufgabe beschickt werden.
- Ein herkömmlicher Zerkleinerers umfasst eine Rotoreinheit dar, welche einen Rotor umfasst, der mit Reißhaken oder Messern, die z. B. mit konkav geschliffenen Rundschneidkronen versehen sein können, bestückt ist. Die Messer sind beispielsweise durch Verschrauben an Messerträgern befestigt, die in Messertaschen eingeschweißt oder z. B. angeschraubt sein können, welche in den Rotor gefräst sind. Die Zerkleinerung des aufgegebenen Materials erfolgt zwischen den mit dem Rotor rotierenden Messern und stationären, d.h. nicht rotierenden, Gegenmessern (Statormessern, Abstreifkämmen). Die Rotoreinheit wird durch einen typischerweise außerhalb des Maschinengehäuses des Zerkleinerers, in dem die Rotoreinheit eingepasst ist, angetrieben.
- Ein herkömmlicher Zerkleinerer kann zudem eine Nachdrückeinrichtung mithilfe derer das aufgegebene Material in Richtung des drehenden Rotors gedrückt wird umfassen. Nach der Zerkleinerung zwischen den rotierenden Messern und den Gegenmessern wird das Material durch eine Siebeinrichtung, welche den Zerkleinerungsfaktor nach Maßgabe der Siebgröße bestimmt, ausgetragen und mithilfe eines Transportbandes, einer Transportschnecke, eines Kettenförderers oder einer Absauganlage usw. weiterbefördert.
- In der
GB 2 116 875 A US 1 713 507 A wird eine Hammermühle beschrieben, in der ein Amboss mit einer Vorderwand des Gehäuses verbunden ist. - Beispiele für industrielle Zerkleinerer sind der Vorzerkleinerer JUPITER der Firma Lindner Recyclingtech, bei dem es sich um einen langsamlaufenden Einwellenzerkleinerer handelt, der vorwiegend zur Vorzerkleinerung von Materialien wie z.B. Hausmüll, Gewerbe- und Industrieabfällen eingesetzt wird, der Nachzerkleinerer KOMET der Firma Lindner Recyclingtech KOMET, bei dem es sich um einen Einwellenzerkleinerer handelt, der besonders für die Nachzerkleinerung/Granulierung von vorgeschreddertem, störstofffreiem Material wie z.B. Papier, Kartonagen, Kunst- und Schaumstoffen eingesetzt wird, und die langsamlaufenden Einwellenzerkleinerer UNIVERSO, MICROMAT und VEGA der Firma Lindner Recyclingtech.
- Die Maschinengehäuse herkömmlicher Zerkleinerer dienen der Aufnahme der An-und Einbauteile, wie des Messerrotors und der Antriebskomponenten, sind im Betrieb hohen Lasten, insbesondere in Form, von Schwingungen ausgesetzt. Daher werden die Maschinengehäuse in Form geschweißter Gehäuse bereitgestellt. Die erforderlichen großflächigen Schweißbaugruppen bringen jedoch das Problem des Schweißverzugs mit sich, der das Einhalten von Maßtoleranzen erschwert und zu mechanischen Schwachstellen führen kann. Der Aufwand für eine Minimierung des Schweißverzugs bzw. eine durch diesen erforderliche Nachbearbeitung ist hoch und somit stellt sich die Aufgabe, ein alternatives Fertigungsverfahren für ein Maschinengehäuse eines Zerkleinerers bereitzustellen, das nicht das Problem des Schweißverzugs mit sich bringt.
- Die obige Aufgabe wird durch das Verfahren zur Fertigung eines Maschinengehäuses einer Zerkleinerungsvorrichtung gemäß Anspruch 1 gelöst. Das Verfahren umfasst die Schritte:
- Bereitstellen von Einzelteilen und/oder Baugruppen des Maschinengehäuses der Zerkleinerungsvorrichtung;
- Bereitstellen von chließringbolzen; und
- Verbinden von zumindest einigen der Einzelteile und/oder Baugruppen des Maschinengehäuses miteinander mithilfe der chließringbolzen.
- Die Zerkleinerungsvorrichtung für deren Maschinengehäuse ein Fertigungsverfahren bereitgestellt wird ist insbesondere für die Zerkleinerung von unbehandeltem Hausmüll, Gewerbe- und Industrieabfällen, Sperrmüll, Abbruchholz und Baustellenmischabfällen oder die Nachzerkleinerung / Granulierung von vorzerkleinertem Material wie Gewerbeabfälle zur thermischen oder wertstofflichen Verwertung, beispielsweise Papier, Kartonagen, Kunst- und Schaumstoffe, Gummi, Leder, Textilien, Bodenbeläge, Kabel, Computerschrott etc. ausgebildet. Es handelt sich um Zerkleinerungsvorrichtungen mit einem Gewicht von über tausend Kilogramm, insbesondere mit einem Gewicht von etwa 4.000 bis etwa 40.000 Kilogramm. Die Zerkleinerungsvorrichtung, für die das Maschinengehäuse gemäß dem Verfahren der Erfindung gefertigt wird, kann ein Einwellenzerkleinerer, insbesondere ein Einwellengrobzerkleinerer, oder ein Mehrwellenzerkleinerer sein.
- Anstelle also einer Verschweißung der Einzelteile und/oder Baugruppen, wie es im Stand der Technik wohl bekannt ist, werden somit fertigungstechnisch geeignete Einzelteile und/oder Baugruppen mithilfe von Schrauben oder Bolzen (Nieten) fest miteinander verbunden. Durch die Verbindung zumindest eines Teils der Einzelteile und/oder Baugruppen mittels Schrauben oder Bolzen (Nieten) wird das oben genannte Problem des Schweißverzugs für die derart miteinander verbundenen Einzelteile und/oder Baugruppen behoben. Es versteht sich, dass die Einzelteile und/oder Baugruppen, die miteinander über Schrauben oder Bolzen (Nieten) verbunden werden, selbst verschweißte Komponenten aufweisen können. Es versteht sich ebenso, dass bestimmte der Einzelteile und/oder Baugruppen miteinander verschweißt werden können. Die verwendeten Bolzen können im allgemeinen einen Bolzenkopf und einen Gewindezapfen umfassen. Sie können aus einem Material gefertigt sein, das für die Herstellung hochfester Verschraubungen Verwendung findet, beispielsweise aus 19 Mn B 4, 35 B2 oder 30 Cr 4.
- Die Bolzen werden in Form eines Schließringbolzens bereitgestellt werden, der insbesondere spiralförmige Sicherungsrillen umfassen können, die vor dem Setzvorgang des Schließringbolzens diesen und einen am Schließringbolzen vorgesehenen Schließring in Position halten. Aufgrund des Schließrings können automatisch wohl definierte Festigkeitswerte für die befestigenden Bolzen erreicht werden. Derartige Schließringbolzen stellen den besonderen Vorteil bereit, dass sie sich selbst bei starken Vibrationen, wie sie beim Einsatz in Zerkleinerungsvorrichtungen zu erwarten sind, nicht lösen. Die Schließringbolzen können beispielsweise aus legiertem Kohlenstoff mit verzinktem Schließring hergestellt sein.
- Es wird durch die bereitgestellte Erfindung somit ein technisches Vorurteil überwunden, gemäß dem ein Maschinengehäuse für ein Fertigungsverfahren für einen Zerkleinerer der oben genannten Art lediglich Verschweißen in Frage kommt. Dieses Vorurteil ist in dem Stand der Technik bisher derart schlagend, dass der Fachmann die Durchführung von alternativen Versuchen zur Fertigung nicht einmal in Betracht ziehen würde, um festzustellen, ob es sich hierbei um gangbare Alternativen zu der bisher bekannten Möglichkeit der durchgängig auf Verschweißen gegründeten Fertigung handelt.
- Je kleiner die einzelnen Schweißgruppen der Einzelteile und/oder Baugruppen sind, desto geringer ist der Gesamtaufwand hinsichtlich des Schweißverzugs. Zudem lassen sich die Einzelteile und/oder Baugruppen, die zur Fertigung miteinander über Schrauben oder Bolzen (Nieten) miteinander verbunden werden, einfach vorhalten, wodurch kleine Lieferzeiten ohne die Notwendigkeit eines großen Lagerbestands an bereits gefertigten Maschinengehäusen. Einzelteile und/oder Baugruppen können in unterschiedlichen Abmessungen vorgehalten werden, und somit ist die einfache und schnell realisierbare Möglichkeit gegeben, eine Vielzahl unterschiedlicher Variationen an Maschinengehäusen und somit Zerkleinerern herzustellen und zu liefern.
- Außerdem kann durch die Verbindung mit Schrauben oder Bolzen (Nieten) die Anzahl an Schweißnähten, insbesondere an hoch beanspruchten Schweißnähten, reduziert werden. Da die Qualität von Schweißnähten Qualitätsschwankungen aufgrund der Verarbeitung durch ein entsprechendes Personal unterliegt, die Verbindung durch Schrauben oder Bolzen in halbautomatischer Fertigung (automatisches Befestigen durch Vorspannung) eine konstante Qualität sicherstellt, kann die Zuverlässigkeit des im Betrieb schwer belasteten Maschinengehäuses gegenüber dem Stand der Technik signifikant erhöht werden. Insbesondere können Schrauben oder Bolzen zur Verbindung mithilfe von Drehmomentschlüsseln, beispielsweise mit elektronischen oder mechatronischen Drehmomentschlüsseln, angezogen werden, um eine wohldefinierte Anzugskraft auszuüben. Weiterhin können hydraulische Montagegeräte für die Verbindung mit Bolzen (Nieten) Verwendung finden.
- Weitere Merkmale und beispielhafte Ausführungsformen der vorliegenden Erfindung werden nachfolgend anhand der Zeichnung näher erläutert. Es versteht sich, dass die Ausführungsformen nicht den Bereich der vorliegenden Erfindung erschöpfen. Es versteht sich weiterhin, dass einige oder sämtliche der im Weiteren beschriebenen Merkmale auch auf andere Weise miteinander kombiniert werden können.
-
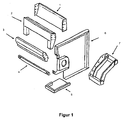
Figur 1 stellt ein Beispiel für Fertigungsverfahren für ein Maschinengehäuse einer Zerkleinerungsvorrichtung gemäß der vorliegenden Erfindung dar, in dem Einzelteile und/oder Baugruppen des Maschinengehäuses miteinander über Schließringbolzen miteinander verbunden werden. -
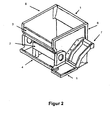
Figur 2 zeigt ein gemäß dem erfinderischen Fertigungsverfahren gefertigtes Maschinengehäuse. - Wie in
Figur 1 und2 gezeigt, umfasst ein Maschinengehäuse einer Zerkleinerungsvorrichtung (siehe Abbildung oben) mehrere Zwischenteile1 bis 4, eine Bodenkomponente (rechts) 5, ein Seitenteil (rechts) 6 und eine Antriebskomponente (rechts) 7 sowie ein Seitenteil (links) 8. Diese Teile und Komponenten sind in einem herkömmlichen Maschinengehäuse einer herkömmlichen Zerkleinerungsvorrichtung miteinander verschweißt. Gemäß der Erfindung aber werden diese Teile und Komponenten nicht miteinander verschweißt, sondern sie werden mithilfe von Schließringbolzen (Nieten) miteinander verbunden. - Für diese Verbindung werden beispielsweise Bolzen verwendet, die aus einem Material gefertigt sind, das für die Herstellung hochfester Verschraubungen Verwendung findet, beispielsweise 19 Mn B 4, 35 B2 oder 30 Cr 4. Es können insbesondere Schließringbolzen aus legiertem Kohlenstoff mit verzinktem Schließring Verwendung finden. Ein derartige Bolzen kann in eine entsprechende vorbereitete Bohrungen eingesetzt werden, woraufhin ein Schließring auf den Bolzen aufgedreht wird. Es wird ein Befestigungswerkzeug an ringförmigen Zugrillen des Bolzens angesetzt und betätigt, woraufhin Spannzangen des Werkzeugs den Bolzen teilweise in das Werkzeug ziehen und eine Verformungshülse den Schließring gegen die Verbindung presst. So wird eine anfängliche Klemmkraft aufgebracht. Sodann staucht das Werkzeug den Schließring, wodurch sich die Klemmkraft erhöht. Schließlich kommt das Werkzeug, nach Stauchen des Schließrings, wieder frei.
- Dergestalt kann aus den in
Figur 1 gezeigten Einzelteilen / Baugruppen durch Verbindung derselben mithilfe von Bolzen oder Schließringbolzen oder Schrauben das inFigur 2 gezeigte Maschinengehäuse gefertigt werden. - Es versteht sich, dass das erfindungsgemäße Verfahren die Fertigung von Maschinengehäusen sowohl von Einwellen- wie Mehrwellenzerkleinerer und insbesondere Vertikalzerkleinerern umfasst. Ebenso umfasst das erfindungsgemäße Verfahren die Fertigung von Maschinengehäusen von Einwellengrobzerkleinerer, die vorzugsweise zur Vorzerkleinerung von unsortiertem Material eingesetzt werden können.
Claims (5)
- Verfahren zur Fertigung eines Maschinengehäuses einer Zerkleinerungsvorrichtung, das die Schritte umfasst:Bereitstellen von Einzelteilen und/oder Baugruppen des Maschinengehäuses der Zerkleinerungsvorrichtung;Bereitstellen von Schließringbolzen; undVerbinden von zumindest einigen der Einzelteile und/oder Baugruppen des Maschinengehäuses miteinander mithilfe der Schließringbolzen.
- Das Verfahren gemäß Anspruch 1, in dem die Zerkleinerungsvorrichtung ein Einwellenzerkleinerer, insbesondere ein Einwellengrobzerkleinerer, oder ein Mehrwellenzerkleinerer ist.
- Das Verfahren gemäß einem der vorhergehenden Ansprüche, in dem zumindest einige der Einzelteile und/oder Baugruppen des Maschinengehäuses, die mithilfe der Schließringbolzen verbunden werden, einzelne Schweißgruppen umfassen.
- Das Verfahren gemäß einem der vorhergehenden Ansprüche, in dem die Verbindung der Einzelteile und/oder Baugruppen mit Schließringbolzen mithilfe hydraulischer Montagegeräte erfolgt.
- Das Verfahren gemäß einem der vorhergehenden Ansprüche, in dem zumindest einige der Einzelteile und/oder Baugruppen nicht mithilfe der Schließringbolzen, sondern durch Schweißen miteinander verbunden werden.
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PL10006327T PL2397226T3 (pl) | 2010-06-17 | 2010-06-17 | Sposób wytwarzania dla rozdrabniacza |
| EP10006327.0A EP2397226B1 (de) | 2010-06-17 | 2010-06-17 | Fertigungsverfahren für eine Zerkleinerungsvorrichtung |
| US13/154,072 US8844115B2 (en) | 2010-06-17 | 2011-06-06 | Production method for a shredding device |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP10006327.0A EP2397226B1 (de) | 2010-06-17 | 2010-06-17 | Fertigungsverfahren für eine Zerkleinerungsvorrichtung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2397226A1 EP2397226A1 (de) | 2011-12-21 |
| EP2397226B1 true EP2397226B1 (de) | 2014-01-22 |
Family
ID=43429196
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP10006327.0A Active EP2397226B1 (de) | 2010-06-17 | 2010-06-17 | Fertigungsverfahren für eine Zerkleinerungsvorrichtung |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US8844115B2 (de) |
| EP (1) | EP2397226B1 (de) |
| PL (1) | PL2397226T3 (de) |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1713507A (en) * | 1928-08-16 | 1929-05-21 | Charles D Ammon | Hammer mill |
| GB2116875B (en) * | 1979-02-03 | 1984-03-21 | Mmd Design And Consultance Lim | Mineral breakers |
| DE10260768A1 (de) * | 2002-12-23 | 2004-07-15 | Siemens Ag | Modular aufgebauter Wagenkasten für großräumige Fahrzeuge, insbesondere Schienenfahrzeuge zur Personenbeförderung und Verfahren zur Herstellung eines solchen Wagenkastens |
| DE102005030876A1 (de) * | 2005-07-01 | 2007-01-18 | Siemens Ag | Verbindung von zwei Bauteilen mittels eines Schließringbolzensystems |
-
2010
- 2010-06-17 EP EP10006327.0A patent/EP2397226B1/de active Active
- 2010-06-17 PL PL10006327T patent/PL2397226T3/pl unknown
-
2011
- 2011-06-06 US US13/154,072 patent/US8844115B2/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| US20110308064A1 (en) | 2011-12-22 |
| US8844115B2 (en) | 2014-09-30 |
| PL2397226T3 (pl) | 2014-04-30 |
| EP2397226A1 (de) | 2011-12-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102010046685B4 (de) | Vorrichtung und Verfahren zum Aufbereiten von Rotorblättern von Windkraftanlagen | |
| EP2338601A2 (de) | Zerkleinerungsvorrichtung mit Gegenmessereinrichtung | |
| EP2764970B1 (de) | Verfahren zur Rückgewinnung von Fasern aus Formteilen aus Kunststoffverbundmaterialien | |
| EP2857103B1 (de) | Zerkleinerungsvorrichtung | |
| EP2357068B1 (de) | Verfahren zur Trennung von unvulkanisiertem gummierten Stahlcord-Material | |
| EP2679309B1 (de) | Zerkleinerungsvorrichtung umfassend einen Zerkleinerungsrotor mit durchgehender Schneide | |
| EP2939745B1 (de) | Vorrichtung mit Prallraum | |
| EP3621778B1 (de) | Verfahren zur wiederaufbereitung von faserverbundwerkstoffen | |
| EP4169689B1 (de) | Verfahren zur herstellung eines partikulären rezyklats aus quarzkomposit | |
| WO2021151742A1 (de) | Verfahren zum recyclen eines transferprodukts | |
| EP3437741A1 (de) | Zerkleinerungsvorrichtung mit regelbarem selbsteinzug | |
| EP3452225B1 (de) | Zerkleinerungsanlage und zerkleinerungsverfahren zur zerkleinerung von aluminiumschrott | |
| CN204523130U (zh) | 汽车非金属废品的高效辊式粉碎机 | |
| EP2698207B1 (de) | Mehrbereichs-Zweiwellen-Schneidsystem | |
| EP2397226A1 (de) | Fertigungsverfahren für eine Zerkleinerungsvorrichtung | |
| EP3259080B1 (de) | Vorrichtung zum trennen von verbundwerkstoffen und gemischen, insbesondere feststoffgemischen und schlacken | |
| EP2848311A1 (de) | Messer für Zerkleinerungsvorrichtung | |
| EP4153368B1 (de) | Verfahren zur herstellung von schrottprodukten mit hohem reinheitsgrad aus inhomogenem inputmaterial | |
| EP3892378A1 (de) | Messer für eine zerkleinerungsvorrichtung | |
| EP2656919B1 (de) | Sieb für Abfalltrennvorrichtung | |
| EP4154982B1 (de) | Wellenkupplung und zerkleinerungsvorrichtung mit einer solchen wellenkupplung | |
| EP2060329A1 (de) | Siebeinrichtung und Befestigungsmittel für Siebbleche | |
| DE102021006580A1 (de) | Verbessertes Verfahren zur Herstellung von Schrottprodukten | |
| DE102021006582A1 (de) | Verbessertes Verfahren zur Herstellung von Schrottprodukten | |
| DE102015004727A1 (de) | Radialschneckenzerkleinerer |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME RS |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20120619 |
|
| 17Q | First examination report despatched |
Effective date: 20130521 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20130814 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 650510 Country of ref document: AT Kind code of ref document: T Effective date: 20140215 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502010005990 Country of ref document: DE Effective date: 20140227 |
|
| REG | Reference to a national code |
Ref country code: PL Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20140122 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140422 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140522 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140522 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502010005990 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20141023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140617 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502010005990 Country of ref document: DE Effective date: 20141023 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140630 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140630 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140617 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140630 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20100617 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 8 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140122 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260624 Year of fee payment: 17 Ref country code: PL Payment date: 20260601 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260625 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260623 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20260629 Year of fee payment: 17 |