EP2116330B1 - Blockstation zum Aufblocken von Brillenglasrohlingen auf ein Blockstück - Google Patents
Blockstation zum Aufblocken von Brillenglasrohlingen auf ein Blockstück Download PDFInfo
- Publication number
- EP2116330B1 EP2116330B1 EP20090159442 EP09159442A EP2116330B1 EP 2116330 B1 EP2116330 B1 EP 2116330B1 EP 20090159442 EP20090159442 EP 20090159442 EP 09159442 A EP09159442 A EP 09159442A EP 2116330 B1 EP2116330 B1 EP 2116330B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- reservoir
- joining compound
- intermediate tank
- compound
- flow
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B13/00—Machines or devices designed for grinding or polishing optical surfaces on lenses or surfaces of similar shape on other work; Accessories therefor
- B24B13/005—Blocking means, chucks or the like; Alignment devices
Definitions
- the invention relates to a device for blocking a lens blank on a block piece by means of a connecting mass, comprising a reservoir for the connecting mass and a supply to the reservoir with respect to a flow direction S of the connecting mass downstream feed line through which the compound from the reservoir between the lens blank and the block piece can be filled, wherein with respect to the flow direction S to the reservoir and upstream of the feed line, a conveyor unit for the connecting mass is interposed, by means of which located in the conveyor unit and / or in the supply line bonding mass can be acted upon by a pressure increase.
- the apparatus comprises a block material feeding means for feeding the block material in a plastically deformable or liquid state.
- a part of the block material feeder is a cartridge provided with a heater in which the block material is stored and from which the block material is discharged via a downstream supply line with nozzle for connecting the block piece.
- a downstream supply line with nozzle for connecting the block piece In the flow direction in front of the cartridge formed as a reservoir designed as a piston conveyor unit is provided.
- DE 44 31 880 A1 describes the use of a pressurized intermediate container ("chamber") for the processing of low-melting metal alloys and thermoplastics.
- the intermediate container is arranged in a storage container.
- the US patent US 3,468,366 describes the use of a pressurizable intermediate pressure vessel for the processing of low-melting metal alloys, wherein the pressurization of the intermediate container is effected by means of a pressure piston.
- the US 2005/0139309 A1 deals exclusively with non-metallic compounds and describes for the purpose of conveying the compound either a pump or the pressurization of the reservoir.
- the invention has for its object to form a device for blocking a lens blank on a block piece in such a way and to arrange that an optimal storage and simplified promotion of the compound masses are guaranteed.
- the object is achieved according to the invention by the features of claim 1.
- the mixing unit is preferably designed as a stirring device and has a stirrer and a drive.
- the compound compound can be promoted in the case of increased viscosity from the reservoir via the feed line between the lens blank and the block piece.
- the viscosity depends on the compound itself, on the nature and extent of the additives and on the temperature of this mixture.
- the intermediate container and / or the respective supply line has heating means for heating the compound compound contained therein or the compound compound located in the intermediate container and / or in the supply lines is heated.
- heating means for the intermediate container and / or the supply line By separate use of heating means for the intermediate container and / or the supply line, the amount of compound contained therein can be heated very selectively, without always keeping the entire compound contained in the reservoir connection mass on the ultimately necessary temperature level.
- the delivery unit has an intermediate container, which is arranged with respect to the flow direction S to the reservoir and upstream of the supply and which can be brought into flow communication with the reservoir via a flow channel, wherein the intermediate container is formed as a pressure vessel and a connecting piece for the purpose of supplying liquid or gaseous pressure medium such as water, oil or compressed air, wherein a valve is provided, which is arranged in the flow direction S to the reservoir and before the intermediate container.
- the intermediate container has the volume of a maximum of one to four fillings or if the intermediate container is filled in advance with bonding compound in an amount for a maximum of one to four fillings.
- an intermediate container which has at least the volume of one to four fillings, a possibly necessary reheating or additional heating of the connecting mass is ensured prior to flowing into the supply by heating this subset in a simple way.
- the flow line can be designed to be correspondingly generous in accordance with the viscosity or fluidity of the connecting mass, so that filling of the intermediate container is possible despite increased viscosity.
- the intermediate container is significantly smaller than the reservoir and has a volume for the subset of compound mass, which is sufficient for about one to four fillings. Accordingly, the existing internal cross-sections of the intermediate container are correspondingly small, so that the resulting increase in pressure holding forces for flaps, covers u. ⁇ . also be significantly lower. Furthermore, the intermediate container can be provided due to its reduced size without further disadvantages in weight with a sufficiently thick housing wall, so that the required stability is ensured taking into account the pressure level.
- the desired pressure increase for the intermediate container by using the compressed air nozzle is possible in a simple manner.
- the intended pressure increase for the intermediate container is 0.3 bar to 2 bar, preferably between 0.5 and 1 bar.
- the intermediate container can be decoupled via the valve from the reservoir, so that upon pressurization of the intermediate container pressurization of the reservoir or the compound contained therein is prevented.
- the inflow can be regulated from the reservoir into the intermediate container.
- the valve has the at least partially flexible flow channel and an actuator, wherein a flow cross-section Q of the flow channel by means of the actuator is reduced or variable.
- the bonding compound achieved on cooling a very high strength, which makes the use of conventional valves with freely movable valve bodies difficult.
- the use of a flexible channel, which is variable or closable via a simple adjusting means in the flow cross-section, ensures a permanent operation, in particular if the device or the connecting compound cools in the meantime and is reheated.
- the flow channel is formed by a hose.
- the formation of the flow channel as a flexible hose ensures the necessary flexibility for arbitrary varying the flow cross section by means of the actuator.
- the tube or the flow channel is preferably guided within a bore in the valve housing, whereby the pressure stability of the flow channel or the hose is ensured.
- the actuator has a pneumatically driven slide or piston, which is adjustable in the radial direction to the flow channel in order to reduce the flow cross-section Q.
- a piston which is usually controlled by a compressed air membrane, represents a simple and inexpensive component.
- compressed air is as already stated above due to the existing pressure medium air advantage.
- the storage container has a cover with a lid and is designed to be closable.
- the intermediate container is arranged with respect to the horizontal below and / or laterally from the reservoir.
- the intermediate container can readily be filled by gravity opening by opening the flow channel.
- the filling level of the intermediate container is significantly lower than that of the storage container.
- the fill level is controlled via the valve.
- the reservoir a container wall and the intermediate container a Has housing wall, wherein the housing wall for the purpose of transfer of heat is applied flat against the container wall or to the container wall, optionally using heat transfer materials coupled, so that the container wall and the housing wall have a common contact surface of at least 20 cm 2 to 100 cm 2 ,
- a separate heating of the bonding compound in the intermediate container can be avoided.
- a supplementary intermediate heating may be necessary.
- a filling mechanism with a receiving dome for the block piece and a filler neck for the liquid bonding compound can be provided, wherein the filling mechanism is set at an angle ⁇ between 10 ° and 30 °, in particular 20 °, with respect to the vertical.
- the spectacle lens blank to be piled is placed over or to the side of the block piece, whereby a block ring designed as a sealing means and a guide calotte are placed between the spectacle lens blank and the block piece or the receiving dome in order to ensure a cavity to be filled with bonding compound.
- the block ring thus seals against the lens blank or a first lower side and against the guide calotte.
- the guide calotte seals against the receiving dome, while the receiving dome seals against the block piece.
- a filling opening is provided within the block ring .
- a filler neck of the filling mechanism is arranged, via which liquid compound compound is introduced into the cavity thus formed.
- the filling mechanism on a holder which biases the lens blank in the axial direction against the sealant or the block ring.
- the lens blank, the block piece and the block ring with the filling opening are, as well as the filling mechanism, employed against the vertical at an angle ⁇ of about 20 °.
- the compound compound can therefore enter from the filler neck through the filling opening in the angled at the angle ⁇ cavity, whereby it is filled from bottom to top.
- the claimed angular range ensures a rapid filling of the cavity and prevents clogging of the filling opening or the filling zone by already occurred and partially cooled connecting compound. Due to the increased gravity component, which is due to the low angle of attack ⁇ , a possibly accumulating accumulation of leaked and partially cooled connection compound is conveyed further down into the cavity. This is supported by the inflowing hot bonding compound.
- the intermediate container is significantly smaller than the reservoir and has a volume for the compound mass, which is sufficient for about one to four fillings plus a possible reserve. Accordingly, the existing internal cross-sections of the intermediate container are correspondingly small, so that the resulting increase in pressure holding forces for flaps, covers u. ⁇ . also be significantly lower. Furthermore, the intermediate container can be provided due to its reduced size without further effort with a sufficiently thick housing wall, so that the required stability is ensured. Since the devices considered here for blocking usually require compressed air as the working medium, the desired pressure increase for the intermediate container by using the compressed air nozzle is possible in a simple manner. Through the valve, the promotion of the compound mass is supported from the intermediate container.
- the intermediate container can be decoupled from the reservoir with respect to the connected via the flow line pressure channel, so that upon pressurization of the intermediate container pressurization of the reservoir or the compound contained therein or a backflow is prevented.
- the inflow can be regulated from the reservoir.
- the reservoir itself can be pressurized to convey the compound mass into the supply line.
- an increase in the flow rate of the bonding compound is also achieved despite possibly increased viscosity.
- FIG. 1 1 illustrated device for blocking has a housing 1.7, in which a storage container 3 is mounted for connection mass 2.
- the device 1 has a filling mechanism 1.4 and a camera 1.3, by means of which the spectacle lens blanks, not shown, are aligned relative to a block piece, fixed and connected to connecting compound 2.
- a monitor 1.2 and an electronic unit 1.5 are further provided, by means of which the blocking process is supported.
- a mixing unit 8 with a stirrer 8.1 which is connected via a gearbox 8.3 with a drive 8.2, is provided.
- FIG. 2 shown closer to the storage container 3 is a conveyor unit 5, via which the compound compound 2 in one or two feed lines 4.1, 4.2 is promoted.
- the storage container 3 is mounted on a support plate 1.6 and closed by a cover 1.1 with a lid 3.1. Above the cover 1.1, the mixing unit 8 is arranged with the drive 8.2 and the gearbox 8.3.
- the delivery unit 5 is laterally offset in the region of a container wall 3.2 placed down on the reservoir 3.
- the two feed lines 4.1, 4.2 the compound compound 2 is promoted to the filling 1.4.
- the two supply lines 4.1, 4.2 each have separate heating means 6.1, 6.2 in the form of airbags.
- the reservoir 3 is partially shown with a container wall 3.2.
- An intermediate container 5.1 of the conveyor unit 5 has a rectangular housing 5.3 with a front housing wall 5.4 and a voltage applied to the reservoir 3 rear housing wall 5.5. Furthermore, the intermediate container 5.1 has a bell-shaped, designed as a cylinder cover 5.6, on which a connection piece 5.2 is provided for compressed air. About the connection 5.2, the interior of the lid 5.6 and the inner cavity of the intermediate container 5.1 is pressurized with compressed air.
- the intermediate container 5.1 is connected via a valve 7 with a flow channel 7.1 with the reservoir 3 in flow connection.
- the valve 7 and the flow channel 7.1 is connected to a bottom opening 3.3 of the reservoir 3 with this.
- the flow channel 7.1 connects laterally to the housing wall 5.5 to the intermediate container 5.1. Via an opening 5.7 in the housing wall 5.4, the feed lines 4.1, 4.2 are connected.
- the valve 7 has a valve housing 7.4, in which the flow channel 7.1 is included.
- the flow channel 7.1 is formed from an elastic tube which is arranged within a corresponding bore or recess of the housing 7.4.
- the valve 7 further comprises a slide 7.2, which is driven via an actuator 7.2, which can be prestressed in the radial direction against the flow channel 7.1, so that the flow channel 7.1 or whose cross-section Q is changeable or closable.
- the valve 7 After the connecting mass 2 has flowed into the intermediate container 5.1 due to gravity when the valve 7 is open, the valve 7 is closed.
- the compound mass 2 contained in the intermediate container 5.1 is pressurized and fed via the supply line 4.1, 4.2 of the filling mechanism 1.4.
- both the block piece 9.2 and the lens blank 9.1 are placed in a partially shown filling mechanism 1.4 of the block device 1.
- the filling mechanism 1.4 has a receiving dome 1.4a into which the block piece 9.2 is inserted.
- a guide dome 1.4b is provided, which is mounted in the filling mechanism 1.4 via a swivel plate 1.4c.
- the swivel plate 1.4c in addition to various other gear members also has a rotation axis 1.4d.
- an ejector 1.4e is provided for later ejection of the block piece 9.2 .
- the glass lens blank 9.1 to be lifted is placed over the block piece 9.2, whereby a block ring formed as a sealing agent 1.4g and the guide cup 1.4b are placed between the lens blank 9.1 and the block piece 9.2 or the socket cup 1.4a in order to ensure a cavity 1.4f to be filled by bonding compound 2 become.
- the block ring 1.4g thus seals against the lens blank 9.1 or a first lower side 9.1a as well as against the guide dome 1.4b.
- the guide dome 1.4b seals against the receiving dome 1.4a, while the receiving dome 1.4a seals against the block piece 9.2.
- a filling opening 1.4h is provided within the block ring 1.4g .
- a filler neck 1.4i is arranged in the region of the filling opening 1.4h, via which liquid bonding compound 2 is filled into the cavity 1.4f.
- the filling mechanism 1.4 a holder 1.4k, which biases the lens blank 9.1 in the axial direction against the sealant or the block ring 1.4g.
- the lens blank 9.1, the block piece 9.2 and the block ring 1.4g with the filling opening 1.4h are, as well as the filling mechanism 1.4, compared to the vertical at an angle ⁇ of about 20 ° employed.
- the bonding compound 2 thus enters from the filler neck 1.4i through the filling opening 1.4h into the cavity 1.4f set at the angle ⁇ , whereby it is filled from bottom to top.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Basic Packing Technique (AREA)
- Re-Forming, After-Treatment, Cutting And Transporting Of Glass Products (AREA)
- Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)
Description
- Die Erfindung bezieht sich auf eine Vorrichtung zum Blocken eines Brillenglasrohlings auf ein Blockstück mittels einer Verbindungsmasse, aufweisend einen Vorratsbehälter für die Verbindungsmasse und eine dem Vorratsbehälter mit Bezug zu einer Strömungsrichtung S der Verbindungsmasse nachgeschaltete Zuführleitung, über die die Verbindungsmasse aus dem Vorratsbehälter zwischen den Brillenglasrohling und das Blockstück einfüllbar ist, wobei mit Bezug zu der Strömungsrichtung S nach dem Vorratsbehälter und vor der Zuführleitung eine Fördereinheit für die Verbindungsmasse zwischengeschaltet ist, mittels derer die in der Fördereinheit und/oder in der Zuführleitung befindliche Verbindungsmasse mit einer Druckerhöhung beaufschlagbar ist.
- Es ist bereits eine Vorrichtung zum Blocken eines Brillenglasrohlings auf ein Blockstück mittels einer Verbindungsmasse nach dem Oberbegriff des Hauptanspruchs aus der
DE 30 35 989 A1 bekannt. Mit der bekannten Vorrichtung kann eine niedrig schmelzende Metalllegierung als Verbindungsmasse verwendet werden, die allein aufgrund der Schwerkraft aus einem Vorratsbehälter an die Einfüllstelle gefördert wird. - Aus der nachveröffentlichten
DE 10 2007 007 161 A1 sind eine Vorrichtung und ein Verfahren zum Blocken von Brillengläsern für deren Bearbeitung bekannt. Die Vorrichtung weist eine Blockmaterial-Zuführeinrichtung zum Zuführen des sich in einem plastisch verformbaren oder flüssigen Zustand befindenden Blockmaterials auf. Ein Teil der Blockmaterial-Zuführeinrichtung ist eine mit einer Heizeinrichtung versehene Kartusche, in der das Blockmaterial bevorratet wird und aus der das Blockmaterial über eine nachgeschaltete Zuführleitung mit Düse zur Anbindung des Blockstücks abgegeben wird. In Strömungsrichtung vor der als Vorratsbehälter ausgebildeten Kartusche ist eine als Kolben ausgebildete Fördereinheit vorgesehen. -
DE 44 31 880 A1 beschreibt den Einsatz eines mit Druckluft beaufschlagbaren Zwischenbehälters ("Kammer") für die Verarbeitung niedrig schmelzender Metalllegierungen und Thermoplaste. Der Zwischenbehälter ist in einem Vorratsbehälter angeordnet. - Das US-Patent
US 3,468,366 beschreibt den Einsatz eines mit Druckluft beaufschlagbaren Zwischenbehälters für die Verarbeitung niedrig schmelzender Metalllegierungen, wobei die Druckbeaufschlagung des Zwischenbehälters mittels eines Druckkolbens erfolgt. - Die
US 2005/0139309 A1 befasst sich ausschließlich mit nicht-metallischen Verbindungsmassen und beschreibt zwecks Förderung der Verbindungsmasse entweder eine Pumpe oder die Beaufschlagung des Vorratsbehälters mit Druck. - Der Erfindung liegt die Aufgabe zugrunde, eine Vorrichtung zum Blocken eines Brillenglasrohlings auf ein Blockstück derart auszubilden und anzuordnen, dass eine optimale Bevorratung und vereinfachte Förderung der Verbindungsmassen gewährleistet sind.
- Gelöst wird die Aufgabe erfindungsgemäß durch die Merkmale des Anspruchs 1. Hierdurch werden eine homogene Temperaturverteilung innerhalb der Verbindungsmasse im Vorratsbehälter und eine Durchmischung der in der Verbindungsmasse enthaltenen Additive in flüssiger und/oder fester Form erreicht. Die Mischeinheit ist vorzugsweise als Rührgerät ausgebildet und weist einen Rührer und einen Antrieb auf.
- Die Verbindungsmasse kann auch im Falle erhöhter Viskosität vom Vorratsbehälter über die Zuführleitung zwischen den Brillenglasrohling und das Blockstück gefördert werden. Die Viskosität ist abhängig von der Verbindungsmasse selbst, von Art und Umfang der Zusatzstoffe sowie von der Temperatur dieses Gemisches.
- Vorteilhaft kann es auch sein, wenn der Zwischenbehälter und/oder die jeweilige Zuführleitung Heizmittel zum Erwärmen der darin enthaltenen Verbindungsmasse aufweist bzw. die im Zwischenbehälter und/oder in den Zuführleitungen befindliche Verbindungsmasse erwärmt wird. Durch gesonderten Einsatz von Heizmitteln für den Zwischenbehälter und/oder die Zuführleitung kann die darin enthaltene Teilmenge an Verbindungsmasse sehr gezielt erwärmt werden, ohne stets die gesamte im Vorratsbehälter enthaltene Verbindungsmasse auf dem letztlich notwendigen Temperaturniveau zu halten.
- Vorteilhaft kann es hierzu auch sein, wenn die Fördereinheit einen Zwischenbehälter aufweist, der mit Bezug zu der Strömungsrichtung S nach dem Vorratsbehälter und vor der Zuführleitung angeordnet ist und der mit dem Vorratsbehälter über einen Strömungskanal in Durchflussverbindung bringbar ist, wobei der Zwischenbehälter als Druckbehälter ausgebildet ist und einen Anschlussstutzen zwecks Zuführung von flüssigem oder gasförmigem Druckmittel wie Wasser, Öl oder Druckluft aufweist, wobei ein Ventil vorgesehen ist, das in Strömungsrichtung S nach dem Vorratsbehälter und vor dem Zwischenbehälter angeordnet ist.
- Ferner kann es vorteilhaft sein, wenn der Zwischenbehälter das Volumen von maximal ein bis vier Füllungen aufweist bzw. wenn der Zwischenbehälter vorab mit Verbindungsmasse in einer Menge für maximal ein bis vier Füllungen befüllt wird. Durch den Einsatz eines Zwischenbehälters, der zumindest das Volumen von ein bis vier Füllungen aufweist, ist eine möglicherweise notwendige Nacherwärmung oder Zusatzerwärmung der Verbindungsmasse vor dem Einfließen in die Zuführleitung durch Erwärmung dieser Teilmenge auf einfache Art gewährleistet. Die Strömungsleitung kann entsprechend der Viskosität bzw. Fließfähigkeit der Verbindungsmasse entsprechend großzügig ausgebildet sein, so dass eine Befüllung des Zwischenbehälters trotz erhöhter Viskosität möglich ist. Zwecks Beförderung der Verbindungsmasse aus dem Zwischenbehälter in die Zuführleitung und damit in den Zwischenraum zwischen Brillenglasrohling und Blockstück kann eine weitere Erwärmung dieser Teilmenge zwecks Gewährleistung einer geringeren Viskosität ausreichend sein. Der Zwischenbehälter ist deutlich kleiner als der Vorratsbehälter und weist ein Volumen für die Teilmenge an Verbindungsmasse auf, die für etwa ein bis vier Füllungen ausreicht. Dementsprechend sind die vorhandenen Innenquerschnitte des Zwischenbehälters entsprechend klein, so dass die mit der Druckerhöhung entstehenden Haltekräfte für Klappen, Deckel u. ä. ebenfalls deutlich geringer ausfallen. Ferner kann der Zwischenbehälter aufgrund seiner reduzierten Größe ohne weitere Gewichtsnachteile mit einer ausreichend dicken Gehäusewand versehen werden, so dass die erforderliche Stabilität unter Berücksichtigung des Druckniveaus gewährleistet ist. Da die hier in Betracht gezogenen Vorrichtungen zum Blocken in der Regel Druckluft als Arbeitsmedium benötigen, ist die für den Zwischenbehälter gewünschte Druckerhöhung durch Einsatz des Druckluftstutzens auf einfache Weise möglich. Die vorgesehene Druckerhöhung für den Zwischenbehälter beträgt 0,3 bar bis 2 bar, vorzugsweise zwischen 0,5 bar und 1 bar.
- Damit mehrere Füllungen gleichzeitig gewährleistet werden können, können mehrere Zuführleitungen an den Vorratsbehälter oder an den Zwischenbehälter angeschlossen sein. In der Regel erfolgt die Befüllung paarweise, die Verbindungsmasse wird also gleichzeitig zwischen zwei Paaren von Brillenglasrohlingen und jeweiligem Blockstück eingefüllt, so dass zwei bzw. vier Zuführleitungen vorgesehen sind.
- Durch das Ventil wird die Förderung der Verbindungsmasse aus dem Zwischenbehälter unterstützt. Der Zwischenbehälter kann über das Ventil vom Vorratsbehälter entkoppelt werden, so dass bei Druckbeaufschlagung des Zwischenbehälters eine Druckbeaufschlagung des Vorratsbehälters bzw. der darin enthaltenen Verbindungsmasse verhindert wird. Zudem kann der Zufluss aus dem Vorratsbehälter in den Zwischenbehälter geregelt werden.
- Im Zusammenhang mit der erfindungsgemäßen Ausbildung und Anordnung kann es von Vorteil sein, wenn das Ventil den zumindest teilweise flexibel ausgebildeten Strömungskanal und ein Stellglied aufweist, wobei ein Strömungsquerschnitt Q des Strömungskanals mittels des Stellglieds verkleinerbar bzw. variierbar ist. Die Verbindungsmasse erreicht beim Abkühlen eine sehr hohe Festigkeit, was den Einsatz herkömmlicher Ventile mit frei beweglichen Ventilkörpern schwierig macht. Der Einsatz eines flexiblen Kanals, der über ein einfaches Stellmittel im Strömungsquerschnitt veränderbar bzw. verschließbar ist, gewährleistet einen dauerhaften Betrieb, insbesondere wenn die Vorrichtung bzw. die Verbindungsmasse zwischenzeitlich abkühlt und wieder erwärmt wird.
- Vorteilhaft kann es ferner sein, wenn der Strömungskanal durch einen Schlauch gebildet ist. Die Ausbildung des Strömungskanals als flexibler Schlauch gewährleistet die notwendige Flexibilität zum beliebigen Variieren des Strömungsquerschnitts mittels des Stellgliedes. Der Schlauch bzw. der Strömungskanal ist dabei vorzugsweise innerhalb einer Bohrung im Ventilgehäuse geführt, womit die Druckstabilität des Strömungskanals bzw. des Schlauches gewährleistet ist.
- Außerdem kann es vorteilhaft sein, wenn das Stellglied einen pneumatisch antreibbaren Schieber oder Kolben aufweist, der zwecks Verkleinerung des Strömungsquerschnitts Q in radialer Richtung zum Strömungskanal verstellbar ist. Der Einsatz eines Kolbens, der in der Regel über eine Druckluftmembran angesteuert wird, stellt ein einfaches und kostengünstiges Bauteil dar. Der Einsatz von Druckluft ist wie vorstehend bereits ausgeführt aufgrund des vorhandenen Druckmediums Luft von Vorteil.
- Zudem kann es vorteilhaft sein, wenn der Vorratsbehälter eine Abdeckung mit einem Deckel aufweist und verschließbar ausgebildet ist.
- Dabei kann es von Vorteil sein, wenn der Zwischenbehälter mit Bezug zur Horizontalen unterhalb und/oder seitlich vom Vorratsbehälter angeordnet ist. Somit ist wie oben bereits ausgeführt der Zwischenbehälter ohne Weiteres allein aufgrund der Schwerkraft durch Öffnen des Strömungskanals befüllbar. Das Füllniveau des Zwischenbehälters liegt deutlich unter dem des Vorratsbehälters. Eine Steuerung des Füllniveaus erfolgt über das Ventil.
- Schließlich kann es von Vorteil sein, wenn der Vorratsbehälter eine Behälterwand und der Zwischenbehälter eine Gehäusewand aufweist, wobei die Gehäusewand zwecks Übertragung von Wärme flächig gegen die Behälterwand anliegt bzw. an die Behälterwand, gegebenenfalls unter Einsatz wärmeübertragender Materialien, gekoppelt ist, so dass die Behälterwand und die Gehäusewand eine gemeinsame Anlagefläche von mindestens 20 cm2 bis 100 cm2 aufweisen. Durch die möglichst hohe Wärmeübertragung von dem Vorratsbehälter an den Zwischenbehälter kann eine gesonderte Erwärmung der Verbindungsmasse im Zwischenbehälter vermieden werden. Allenfalls in der an den Zwischenbehälter anschließenden Zuführleitung kann eine ergänzende Zwischenerhitzung notwendig sein.
- Ergänzend kann eine Befüllmechanik mit einer Aufnahmekalotte für das Blockstück und einem Einfüllstutzen für die flüssige Verbindungsmasse vorgesehen sein, wobei die Befüllmechanik gegenüber der Vertikalen in einem Winkel α zwischen 10° und 30°, insbesondere 20° angestellt ist. Der aufzublockende Brillenglasrohling wird über bzw. seitlich zu dem Blockstück platziert, wobei zwecks Gewährleistung eines durch Verbindungsmasse zu füllenden Hohlraums ein als Dichtmittel ausgebildeter Blockring sowie eine Führungskalotte zwischen dem Brillenglasrohling und dem Blockstück bzw. der Aufnahmekalotte platziert werden. Der Blockring dichtet somit gegenüber dem Brillenglasrohling bzw. einer ersten unteren Seite sowie gegenüber der Führungskalotte ab. Die Führungskalotte dichtet gegenüber der Aufnahmekalotte ab, während die Aufnahmekalotte gegenüber dem Blockstück abdichtet.
- Innerhalb des Blockrings ist eine Einfüllöffnung vorgesehen. Im Bereich der Einfüllöffnung ist ein Einfüllstutzen der Befüllmechanik angeordnet, über den flüssige Verbindungsmasse in den so gebildeten Hohlraum eingefüllt wird. Zwecks Gewährleistung der Position des Brillenglasrohlings sowie der Dichtheit weist die Befüllmechanik einen Halter auf, der den Brillenglasrohling in axialer Richtung gegen das Dichtmittel bzw. den Blockring vorspannt.
- Der Brillenglasrohling, das Blockstück sowie der Blockring mit der Einfüllöffnung sind, wie auch die Befüllmechanik, gegenüber der Vertikalen in einem Winkel α von etwa 20° angestellt. Die Verbindungsmasse kann also aus dem Einfüllstutzen durch die Einfüllöffnung in den in dem Winkel α angestellten Hohlraum eintreten, wodurch dieser von unten nach oben befüllt wird. Der beanspruchte Winkelbereich gewährleistet ein zügiges Befüllen des Hohlraumes und verhindert ein Verstopfen der Einfüllöffnung bzw. der Einfüllzone durch bereits eingetretene und teilweise erkaltende Verbindungsmasse. Durch den erhöhten Schwerkraftanteil, der auf den geringen Anstellwinkel α zurückzuführen ist, wird eine sich möglicherweise anstauende Ansammlung von ausgetretener und teilweise erkalteter Verbindungsmasse weiter nach unten in den Hohlraum befördert. Dies wird durch die nachfließende heiße Verbindungsmasse unterstützt.
- Gelöst wird die Aufgabe auch durch die Merkmale des Anspruchs 12. Hierdurch werden eine homogene Temperaturverteilung innerhalb der Verbindungsmasse im Vorratsbehälter und eine Durchmischung der in der Verbindungsmasse enthaltenen Additive in flüssiger und/oder fester Form erreicht. Zudem kann die Verbindungsmasse auch im Falle höherer Viskosität mit gewünschter Geschwindigkeit von dem Vorratsbehälter über die Zuführleitung zwischen den Brillenglasrohling und das Blockstück gefördert werden. Die Viskosität ist abhängig von der Verbindungsmasse selbst, von Art und Umfang der Zusatzstoffe sowie von der Temperatur dieses Gemisches.
- Der Zwischenbehälter ist deutlich kleiner als der Vorratsbehälter und weist ein Volumen für die Verbindungsmasse auf, das für etwa ein bis vier Füllungen zuzüglich einer möglichen Reserve ausreicht. Dementsprechend sind die vorhandenen Innenquerschnitte des Zwischenbehälters entsprechend klein, so dass die mit der Druckerhöhung entstehenden Haltekräfte für Klappen, Deckel u. ä. ebenfalls deutlich geringer ausfallen. Ferner kann der Zwischenbehälter aufgrund seiner reduzierten Größe ohne Weiteren Aufwand mit einer ausreichend dicken Gehäusewand versehen werden, so dass die erforderliche Stabilität gewährleistet ist. Da die hier in Betracht gezogenen Vorrichtungen zum Blocken in der Regel Druckluft als Arbeitsmedium benötigen, ist die für den Zwischenbehälter gewünschte Druckerhöhung durch Einsatz des Druckluftstutzens auf einfache Weise möglich. Durch das Ventil wird die Förderung der Verbindungsmasse aus dem Zwischenbehälter unterstützt. Der Zwischenbehälter kann betreffend den über die Strömungsleitung verbundenen Druckkanal vom Vorratsbehälter entkoppelt werden, so dass bei Druckbeaufschlagung des Zwischenbehälters eine Druckbeaufschlagung des Vorratsbehälters bzw. der darin enthaltenen Verbindungsmasse bzw. ein Rückfluss verhindert wird. Zudem kann der Zufluss aus dem Vorratsbehälter geregelt werden.
- Alternativ kann der Vorratsbehälter selbst zwecks Förderung der Verbindungsmasse in die Zuführleitung mit Druck beaufschlagt werden. Somit wird ebenfalls eine Erhöhung der Fließgeschwindigkeit der Verbindungsmasse trotz möglicherweise erhöhter Viskosität erreicht.
- Weitere Vorteile und Einzelheiten der Erfindung sind in den Patentansprüchen und in der Beschreibung erläutert und in den Figuren dargestellt. Es zeigen:
- Figur 1
- eine Vorrichtung zum Blocken;
- Figur 2
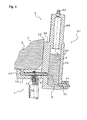
- einen Vorratsbehälter mit Zwischenbehälter;
- Figur 3
- den Zwischenbehälter mit Ventil;
- Figur 4
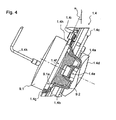
- einen Teilausschnitt aus der Befüllmechanik gemäß
Figur 1 . - Eine in
Figur 1 dargestellte Vorrichtung 1 zum Blocken weist ein Gehäuse 1.7 auf, in dem ein Vorratsbehälter 3 für Verbindungsmasse 2 gelagert ist. Stirnseitig weist die Vorrichtung 1 eine Befüllmechanik 1.4 sowie eine Kamera 1.3 auf, mittels derer nicht dargestellte Brillenglasrohlinge relative zu einem Blockstück ausgerichtet, fixiert und mit Verbindungsmasse 2 verbunden werden. Hierzu sind ferner ein Monitor 1.2 sowie eine Elektronikeinheit 1.5 vorgesehen, mittels derer der Blockvorgang unterstützt wird. Zwecks Durchmischung der Verbindungsmasse 2 in dem Vorratsbehälter 3 ist eine Mischeinheit 8 mit einem Rührer 8.1, der über ein Getriebe 8.3 mit einem Antrieb 8.2 verbunden ist, vorgesehen. - Wie in
Figur 2 näher dargestellt befindet sich unmittelbar neben dem Vorratsbehälter 3 eine Fördereinheit 5, über welche die Verbindungsmasse 2 in eine bzw. zwei Zuführleitungen 4.1, 4.2 gefördert wird. - Der Vorratsbehälter 3 ist auf einer Stützplatte 1.6 gelagert und über eine Abdeckung 1.1 mit einem Deckel 3.1 verschlossen. Oberhalb der Abdeckung 1.1 ist die Mischeinheit 8 mit dem Antrieb 8.2 und dem Getriebe 8.3 angeordnet.
- Die Fördereinheit 5 ist seitlich im Bereich einer Behälterwand 3.2 nach unten versetzt am Vorratsbehälter 3 platziert. Über die beiden Zuführleitungen 4.1, 4.2 wird die Verbindungsmasse 2 zur Befüllmechanik 1.4 gefördert. Die beiden Zuführleitungen 4.1, 4.2 weisen jeweils gesonderte Heizmittel 6.1, 6.2 in Form von Heizschläuchen auf.
- In der Schnittdarstellung gemäß
Figur 3 ist der Vorratsbehälter 3 mit einer Behälterwand 3.2 teilweise dargestellt. Ein Zwischenbehälter 5.1 der Fördereinheit 5 weist ein rechteckförmiges Gehäuse 5.3 mit einer vorderen Gehäusewand 5.4 und einer an den Vorratsbehälter 3 anliegenden hinteren Gehäusewand 5.5 auf. Ferner weist der Zwischenbehälter 5.1 einen glockenförmigen, als Zylinder ausgebildeten Deckel 5.6 auf, an dem ein Anschlussstutzen 5.2 für Druckluft vorgesehen ist. Über den Anschlussstutzen 5.2 wird das Innere des Deckels 5.6 sowie der Innenhohlraum des Zwischenbehälters 5.1 mit Druckluft beaufschlagt. - Der Zwischenbehälter 5.1 steht über ein Ventil 7 mit einem Strömungskanal 7.1 mit dem Vorratsbehälter 3 in Durchflussverbindung. Das Ventil 7 bzw. der Strömungskanal 7.1 ist an einer bodenseitigen Öffnung 3.3 des Vorratsbehälters 3 mit diesem verbunden. Der Strömungskanal 7.1 schließt seitlich an der Gehäusewand 5.5 an den Zwischenbehälter 5.1 an. Über eine Öffnung 5.7 in der Gehäusewand 5.4 sind die Zuführleitungen 4.1, 4.2 angeschlossen. Das Ventil 7 weist ein Ventilgehäuse 7.4 auf, in dem der Strömungskanal 7.1 enthalten ist. Der Strömungskanal 7.1 ist aus einem elastischen Schlauch gebildet, der innerhalb einer entsprechenden Bohrung bzw. Ausnehmung des Gehäuses 7.4 angeordnet ist. Das Ventil 7 weist ferner einen über ein Stellglied 7.2 angetriebenen Schieber 7.3 auf, der in radialer Richtung gegen den Strömungskanal 7.1 vorspannbar ist, so dass der Strömungskanal 7.1 bzw. dessen Querschnitt Q veränderbar bzw. verschließbar ist.
- Nachdem bei geöffnetem Ventil 7 die Verbindungsmasse 2 aufgrund der Schwerkraft in den Zwischenbehälter 5.1 eingeflossen ist, wird das Ventil 7 geschlossen. Durch Druckbeaufschlagung des Zwischenbehälters 5.1 über den Anschlussstutzen 5.2 wird die im Zwischenbehälter 5.1 enthaltenen Verbindungsmasse 2 mit Druck beaufschlagt und über die Zuführleitung 4.1, 4.2 der Befüllmechanik 1.4 zugeführt.
- Zum Aufblocken eines Brillenglasrohlings 9.1 auf ein Blockstück 9.2 werden sowohl das Blockstück 9.2 als auch der Brillenglasrohling 9.1 in einer teilweise dargestellten Befüllmechanik 1.4 der Blockvorrichtung 1 platziert. Die Befüllmechanik 1.4 weist eine Aufnahmekalotte 1.4a auf, in die das Blockstück 9.2 eingesetzt wird. Zwecks Ausrichtung des Blockstücks 9.2 bzw. der Aufnahmekalotte 1.4a relativ zum Brillenglasrohling 9.1 ist eine Führungskalotte 1.4b vorgesehen, die über einen Schwenkteller 1.4c in der Befüllmechanik 1.4 gelagert ist. Der Schwenkteller 1.4c weist neben verschiedenen anderen Getriebegliedern auch eine Drehachse 1.4d auf. Zum späteren Ausstoßen des Blockstücks 9.2 ist ein Ausstoßer 1.4e vorgesehen.
- Der aufzublockende Brillenglasrohling 9.1 wird über dem Blockstück 9.2 platziert, wobei zwecks Gewährleistung eines durch Verbindungsmasse 2 zu füllenden Hohlraums 1.4f ein als Dichtmittel 1.4g ausgebildeter Blockring sowie die Führungskalotte 1.4b zwischen dem Brillenglasrohling 9.1 und dem Blockstück 9.2 bzw. der Aufnahmekalotte 1.4a platziert werden. Der Blockring 1.4g dichtet somit gegenüber dem Brillenglasrohling 9.1 bzw. einer ersten unteren Seite 9.1a sowie gegenüber der Führungskalotte 1.4b ab. Die Führungskalotte 1.4b dichtet gegenüber der Aufnahmekalotte 1.4a ab, während die Aufnahmekalotte 1.4a gegenüber dem Blockstück 9.2 abdichtet.
- Innerhalb des Blockrings 1.4g ist eine Einfüllöffnung 1.4h vorgesehen. Im Bereich der Einfüllöffnung 1.4h ist ein Einfüllstutzen 1.4i angeordnet, über den flüssige Verbindungsmasse 2 in den Hohlraum 1.4f eingefüllt wird. Zwecks Gewährleistung der Position des Brillenglasrohlings 9.1 sowie der Dichtheit weist die Befüllmechanik 1.4 einen Halter 1.4k auf, der den Brillenglasrohling 9.1 in axialer Richtung gegen das Dichtmittel bzw. den Blockring 1.4g vorspannt.
- Der Brillenglasrohling 9.1, das Blockstück 9.2 sowie der Blockring 1.4g mit der Einfüllöffnung 1.4h sind, wie auch die Befüllmechanik 1.4, gegenüber der Vertikalen in einem Winkel α von etwa 20° angestellt. Die Verbindungsmasse 2 tritt also aus dem Einfüllstutzen 1.4i durch die Einfüllöffnung 1.4h in den in dem Winkel α angestellten Hohlraum 1.4f ein, wodurch dieser von unten nach oben befüllt wird.
-
- 1
- Vorrichtung zum Blocken, Blockvorrichtung
- 1.1
- Abdeckung
- 1.2
- Monitor
- 1.3
- Kamera
- 1.4
- Befüllmechanik
- 1.4a
- Aufnahmekalotte
- 1.4b
- Führungskalotte
- 1.4c
- Schwenkteller
- 1.4d
- Drehachse
- 1.4e
- Ausstoßer
- 1.4f
- Hohlraum
- 1.4g
- Dichtmittel, Blockring
- 1.4h
- Einfüllöffnung
- 1.4i
- Einfüllstutzen
- 1.4k
- Halter
- 1.5
- Elektronikeinheit
- 1.6
- Stützplatte
- 1.7
- Gehäuse
- 2
- Verbindungsmasse
- 3
- Vorratsbehälter
- 3.1
- Deckel
- 3.2
- Behälterwand
- 3.3
- bodenseitige Öffnung
- 4.1
- Zuführleitung
- 4.2
- Zuführleitung
- 5
- Fördereinheit
- 5.1
- Zwischenbehälter
- 5.2
- Mittel, Anschlussstutzen
- 5.3
- Gehäuse
- 5.4
- Gehäusewand
- 5.5
- Gehäusewand
- 5.6
- Deckel
- 5.7
- Öffnung
- 6.1
- Heizmittel
- 6.2
- Heizmittel
- 7
- Ventil
- 7.1
- Strömungskanal
- 7.2
- Stellglied
- 7.3
- Schieber
- 7.4
- Ventilgehäuse
- 8
- Mischeinheit
- 8.1
- Rührer
- 8.2
- Antrieb
- 8.3
- Getriebe
- 9.1
- Brillenglasrohling
- 9.1a
- erste Seite
- 9.2
- Blockstück
- Q
- Strömungsquerschnitt
- S
- Strömungsrichtung
- α
- Winkel
Claims (15)
- Vorrichtung (1) zum Blocken eines Brillenglasrohlings (9.1) auf ein Blockstück (9.2) mittels einer Verbindungsmasse (2), aufweisend einen Vorratsbehälter (3) für die Verbindungsmasse (2) und eine dem Vorratsbehälter (3) mit Bezug zu einer Strömungsrichtung S der Verbindungsmasse (2) nachgeschaltete Zuführleitung (4.1), über die die Verbindungsmasse (2) aus dem Vorratsbehälter (3) zwischen den Brillenglasrohling (9.1) und das Blockstück (9.2) einfüllbar ist, wobei mit Bezug zu der Strömungsrichtung S nach dem Vorratsbehälter (3) und vor der Zuführleitung (4.1) eine Fördereinheit (5) für die Verbindungsmasse (2) zwischengeschaltet ist, mittels derer die in der Fördereinheit (5) und/oder in der Zuführleitung (4.1) befindliche Verbindungsmasse (2) mit einer Druckerhöhung beaufschlagbar ist,
dadurch gekennzeichnet,
dass in dem Vorratsbehälter (3) eine Mischeinheit (8) zum Durchmischen der darin enthaltenen Verbindungsmasse (2) vorgesehen ist. - Vorrichtung (1) nach Anspruch 1,
dadurch gekennzeichnet,
dass die Fördereinheit (5) einen Zwischenbehälter (5.1) aufweist, der mit Bezug zu der Strömungsrichtung S nach dem Vorratsbehälter (3) und vor der Zuführleitung (4.1) angeordnet ist und der mit dem Vorratsbehälter (3) über einen Strömungskanal (7.1) in Durchflussverbindung bringbar ist, wobei der Zwischenbehälter (5.1) als Druckbehälter ausgebildet ist und Mittel (5.2) zwecks Zuführung von flüssigem oder gasförmigem Druckmittel wie Wasser, Öl oder Luft aufweist, wobei ein Ventil (7) vorgesehen ist, das in Strömungsrichtung S nach dem Vorratsbehälter (3) und vor dem Zwischenbehälter (5.1) angeordnet ist. - Vorrichtung (1) nach Anspruch 2,
dadurch gekennzeichnet,
dass das Ventil (7) den zumindest teilweise flexibel ausgebildeten Strömungskanal (7.1) und ein Stellglied (7.2) aufweist, wobei ein Strömungsquerschnitt Q des Strömungskanals (7.1) mittels des Stellglieds (7.2) verkleinerbar ist. - Vorrichtung (1) nach Anspruch 3,
dadurch gekennzeichnet,
dass das Stellglied (7.2) einen pneumatisch antreibbaren Schieber (7.3) oder Kolben aufweist, der zwecks Verkleinerung des Strömungsquerschnitts Q in radialer Richtung zum Strömungskanal (7.1) verstellbar ist. - Vorrichtung (1) nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass der Zwischenbehälter (5.1) das Volumen von maximal ein bis vier Füllungen aufweist. - Vorrichtung (1) nach einem der Ansprüche 1 bis 5,
dadurch gekennzeichnet,
dass der Vorratsbehälter (3) eine Abdeckung (1.1) mit einem Deckel (3.1) aufweist und verschließbar ausgebildet ist. - Vorrichtung (1) nach einem der Ansprüche 1 bis 6,
dadurch gekennzeichnet,
dass der Zwischenbehälter (5.1) mit Bezug zur Horizontalen unterhalb und/oder seitlich vom Vorratsbehälter (3) angeordnet ist. - Vorrichtung (1) nach einem der Ansprüche 2 bis 7,
dadurch gekennzeichnet,
dass der Vorratsbehälter (3) eine Behälterwand (3.2) und der Zwischenbehälter (5.1) eine Gehäusewand (5.3) aufweist, wobei die Gehäusewand (5.3) zwecks Übertragung von Wärme flächig an die Behälterwand (3.2) gekoppelt ist. - Vorrichtung (1) nach Anspruch 8,
dadurch gekennzeichnet,
dass die Behälterwand (3.2) und die Gehäusewand (5.3) eine gemeinsame Anlagefläche von mindestens 20 cm2 aufweisen. - Vorrichtung (1) nach einem der Ansprüche 2 bis 9,
dadurch gekennzeichnet,
dass der Zwischenbehälter (5.1) und/oder die jeweilige Zuführleitung Heizmittel zum Erwärmen der darin enthaltenen Verbindungsmasse (2) aufweist. - Vorrichtung (1) nach einem der Ansprüche 1 bis 10,
dadurch gekennzeichnet,
dass eine Befüllmechanik (1.4) mit einer Aufnahmekalotte (1.4a) für das Blockstück (9.2) und einem Einfüllstutzen (1.4i) für die flüssige Verbindungsmasse (2) vorgesehen ist, wobei die Befüllmechanik (1.4) gegenüber der Vertikalen in einem Winkel α zwischen 10° und 30°, insbesondere 20° angestellt ist. - Verfahren zum Blocken eines Brillenglasrohlings (9.1) auf ein Blockstück (9.2) mittels einer Verbindungsmasse (2), wobei ein Vorratsbehälter (3) für die Verbindungsmasse (2) und eine dem Vorratsbehälter (3) mit Bezug zu einer Strömungsrichtung S der Verbindungsmasse (2) nachgeschaltete Zuführleitung (4.1), über die die Verbindungsmasse (2) aus dem Vorratsbehälter (3) zwischen den Brillenglasrohling (9.1) und das Blockstück (9.2) einfüllbar ist, vorgesehen ist und wobei die Verbindungsmasse (2) durch Einsatz von Druckluft von dem Vorratsbehälter (3) durch die Zuführleitung (4.1) zwischen den Brillenglasrohling (9.1) und das Blockstück (9.2) gefördert wird, wobei eine Fördereinheit (5) vorgesehen ist, die einen mit Druckluft beaufschlagbaren Zwischenbehälter (5.1) aufweist und zwischen dem Zwischenbehälter (5.1) und dem Vorratsbehälter (3) ein Strömungskanal (7.1) mit einem Ventil (7) vorgesehen wird, wobei zwecks Förderung der Verbindungsmasse (2) aus dem Zwischenbehälter (5.1) in die Zuführleitung (4.1) der Strömungskanal (7.1) über das Ventil (7) geschlossen und der Zwischenbehälter (5.1) mit Druckluft beaufschlagt wird,
dadurch gekennzeichnet,
dass die Verbindungsmasse (2) im Vorratsbehälter (3) über eine Mischeinheit (8) durchmischt wird. - Verfahren nach Anspruch 12,
dadurch gekennzeichnet,
dass die im Zwischenbehälter (5.1) und/oder in den Zuführleitungen (4.1, 4.2) befindliche Verbindungsmasse (2) erwärmt wird. - Verfahren nach Anspruch 12 oder 13,
dadurch gekennzeichnet,
dass der Vorratsbehälter (3) über einen Deckel verschlossen wird und zwecks Förderung der Verbindungsmasse (2) in die Zuführleitung (4.1) mit Druck beaufschlagt wird. - Verfahren nach Anspruch 12, 13 oder 14,
dadurch gekennzeichnet,
dass der Zwischenbehälter (5.1) vorab mit Verbindungsmasse (2) in einer Menge für maximal ein bis vier Füllungen befüllt wird.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP12169442A EP2495071A3 (de) | 2008-05-06 | 2009-05-05 | Blockstation zum Aufblocken von Brillenglasrohlingen auf ein Blockstück |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE200810022360 DE102008022360C5 (de) | 2008-05-06 | 2008-05-06 | Blockstation zum Aufblocken von Brillenglasrohlingen auf ein Blockstück |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP12169442.6 Division-Into | 2012-05-25 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2116330A1 EP2116330A1 (de) | 2009-11-11 |
| EP2116330B1 true EP2116330B1 (de) | 2013-09-04 |
Family
ID=40846665
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20090159442 Active EP2116330B1 (de) | 2008-05-06 | 2009-05-05 | Blockstation zum Aufblocken von Brillenglasrohlingen auf ein Blockstück |
| EP12169442A Withdrawn EP2495071A3 (de) | 2008-05-06 | 2009-05-05 | Blockstation zum Aufblocken von Brillenglasrohlingen auf ein Blockstück |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP12169442A Withdrawn EP2495071A3 (de) | 2008-05-06 | 2009-05-05 | Blockstation zum Aufblocken von Brillenglasrohlingen auf ein Blockstück |
Country Status (2)
| Country | Link |
|---|---|
| EP (2) | EP2116330B1 (de) |
| DE (1) | DE102008022360C5 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3543003A1 (de) | 2018-03-23 | 2019-09-25 | Carl Zeiss Vision International GmbH | Brillenglasrohling sowie verfahren und vorrichtung zum herstellen eines brillenglases aus einem brillenglasrohling |
| CN110560666A (zh) * | 2019-10-24 | 2019-12-13 | 明灏科技(北京)有限公司 | 一种固定镜片的装置 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3468366A (en) * | 1967-02-20 | 1969-09-23 | Coburn Mfg Co Inc | Lens blocker |
| FR2465562A1 (fr) * | 1979-09-26 | 1981-03-27 | Essilor Int | Appareil de blocage pour fixer un bloc metallique sur la face finie d'une ebauche semi-finie de lentille ophtalmique |
| US5505654A (en) * | 1993-09-07 | 1996-04-09 | Gerber Optical, Inc. | Lens blocking apparatus |
| US6012965A (en) * | 1997-10-07 | 2000-01-11 | Micro Optics Design Corp. | Manufacturing ophthalmic lenses using lens structure cognition and spatial positioning system |
| CA2356579A1 (en) * | 2001-08-31 | 2003-02-28 | Micro Optics Design Corporation | Method, apparatus and adhesive composition for ophthalmic lens blocking |
| DE102007007161B4 (de) * | 2007-02-09 | 2014-03-13 | Satisloh Gmbh | Verfahren und Vorrichtung zum Blocken von Brillengläsern aus Kunststoff für deren Bearbeitung und/oder Beschichtung |
| ATE515369T1 (de) * | 2007-07-05 | 2011-07-15 | Satisloh Ag | Verfahren zum blocken eines linsenrohlings, haftmittelzusammensetzung und deren verwendung beim blocken von linsen |
-
2008
- 2008-05-06 DE DE200810022360 patent/DE102008022360C5/de not_active Expired - Fee Related
-
2009
- 2009-05-05 EP EP20090159442 patent/EP2116330B1/de active Active
- 2009-05-05 EP EP12169442A patent/EP2495071A3/de not_active Withdrawn
Also Published As
| Publication number | Publication date |
|---|---|
| DE102008022360C5 (de) | 2014-04-10 |
| EP2116330A1 (de) | 2009-11-11 |
| DE102008022360B4 (de) | 2010-01-28 |
| DE102008022360A1 (de) | 2009-12-03 |
| EP2495071A3 (de) | 2012-12-26 |
| EP2495071A2 (de) | 2012-09-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE60224408T2 (de) | Fluidinjektor mit lüftungs-/proportionieröffnungen | |
| DE69809119T2 (de) | Selbstreinigende Mischvorrichtung und Verfahren zur Herstellung von Polyurethane Mischungen | |
| DE10233468A1 (de) | Vorrichtung und Verfahren zum Einspeisen einer flüssigen Farbe in eine Polymerschmelze | |
| DE2649602A1 (de) | Verfahren und vorrichtung zum vermischen von mindestens zwei fluiden bestandteilen | |
| EP4147613A1 (de) | Brüheinheit mit hydraulischen tampermitteln ein verfahren zum betrieb einer solchen brüheinheit | |
| EP3450024B1 (de) | Dosier- und applikationsanlage für ein feuchtigkeitshärtendes polymermaterial | |
| DE19918775A1 (de) | Durchlauf-Mischanlage | |
| DE2010730A1 (de) | Einspritz-Öler für Druckluftleitungen | |
| DE69600973T2 (de) | Vorrichtung zur abgabe von flüssigen oder pastösem material mit einem auswechselbaren behälter und verwendung dieser vorrichtung | |
| EP2872258A1 (de) | Kaltgasspritzpistole mit pulverinjektor | |
| DE102013018281B4 (de) | Volumetrische Dosiereinheit | |
| DE102008022360C5 (de) | Blockstation zum Aufblocken von Brillenglasrohlingen auf ein Blockstück | |
| WO1997012692A1 (de) | Verfahren und vorrichtung zum dosieren von dickstoffen | |
| DE102015100458B4 (de) | Pfannen- und Gießkammeranordnung | |
| EP3840924B1 (de) | Vorrichtung und verfahren zum herstellen von reaktionskunststoffen | |
| EP1827666B1 (de) | Mischreaktor und verfahren zum kontinuierlichen ausstossen eines behandelten stoffes mit einem dergestalten mischreaktor | |
| WO2010148521A1 (de) | Anlage und verfahren zur kontinuierlichen herstellung eines flüssigkeitsgemisches | |
| CH673597A5 (de) | ||
| DE102011002878A1 (de) | Ventil für eine Spritzpistole, Spritzpistole und Verfahren | |
| EP0994235A2 (de) | Durchlauf-Mischanlage für Bohrflüssigkeit | |
| DE2744776C3 (de) | Vorrichtung zum Wechseln von Schmieröl in Maschinen | |
| DE10129501B4 (de) | Vorrichtung zur Kühlung und Schmierung eines spanend arbeitenden, rotierenden Werkzeuges | |
| DE102021005359A1 (de) | Vorrichtung zum Kühlen von Zugabewasser für die Herstellung von Frischbeton | |
| EP2975487B1 (de) | Vorrichtung zum Dosieren und Mischen zweier fließfähiger Komponenten | |
| DE10229261C1 (de) | Verfahren und Vorrichtung zum Dosieren eines als Aufschäummittel dienenden Fluids in eine Schmelzekammer einer Kunststoffverarbeitungsmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK TR |
|
| 17P | Request for examination filed |
Effective date: 20100504 |
|
| 17Q | First examination report despatched |
Effective date: 20100528 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SCHNEIDER GMBH & CO. KG |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| INTG | Intention to grant announced |
Effective date: 20130719 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 630214 Country of ref document: AT Kind code of ref document: T Effective date: 20130915 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502009007936 Country of ref document: DE Effective date: 20131031 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20130904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130814 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131204 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20130904 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131205 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140104 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502009007936 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140106 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20140605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502009007936 Country of ref document: DE Effective date: 20140605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140505 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20140505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140531 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140531 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20150130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140505 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140602 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 630214 Country of ref document: AT Kind code of ref document: T Effective date: 20140505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20090505 Ref country code: BE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130904 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230601 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250519 Year of fee payment: 17 |