EP2097177B1 - Installation pour la fabrication d'une barquette bi-composants - Google Patents
Installation pour la fabrication d'une barquette bi-composants Download PDFInfo
- Publication number
- EP2097177B1 EP2097177B1 EP07866498A EP07866498A EP2097177B1 EP 2097177 B1 EP2097177 B1 EP 2097177B1 EP 07866498 A EP07866498 A EP 07866498A EP 07866498 A EP07866498 A EP 07866498A EP 2097177 B1 EP2097177 B1 EP 2097177B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- gluing
- pad
- glue
- equipment according
- articulated
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/02—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to separate articles
- B05C1/027—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to separate articles only at particular parts of the articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/06—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length by rubbing contact, e.g. by brushes, by pads
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C7/00—Apparatus specially designed for applying liquid or other fluent material to the inside of hollow work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B2105/00—Rigid or semi-rigid containers made by assembling separate sheets, blanks or webs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B2120/00—Construction of rigid or semi-rigid containers
- B31B2120/40—Construction of rigid or semi-rigid containers lined or internally reinforced
- B31B2120/402—Construction of rigid or semi-rigid containers lined or internally reinforced by applying a liner to already made boxes, e.g. opening or distending of the liner or the box
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/60—Uniting opposed surfaces or edges; Taping
- B31B50/62—Uniting opposed surfaces or edges; Taping by adhesives
- B31B50/622—Applying glue on already formed boxes
Definitions
- the present invention relates to the general field of packaging; it relates more particularly to a new installation structure for the manufacture of a sealed tray constituted by the assembly of an outer casing, made of relatively rigid material, such as for example cardboard, and an inner lining consisting of a thermoformed plastic film that seals the tray.
- the outer envelope is secured to the inner plastic film by the implementation of a sizing operation, the adhesive being applied to the inner face of said outer envelope by spraying or projection.
- the applicants have therefore developed a new facility for manufacturing a two-component container, allowing rapid, precise and repetitive application of the adhesive on one or more determined zones of the outer envelope, in a simple and effective manner.
- This new installation is of the type described in the document FR-2,883,223 , that is to say that it is suitable for the manufacture of a tray whose body, formed of a bottom element associated with a sidewall belt, consists of an outer envelope of rigid material or semi-rigid, made for example of cardboard, lined internally with an attached waterproof plastic film, said plastic film being secured to said envelope by gluing on one or more areas to form the assembly area or areas between the two materials, and it comprises, in particular, a sizing station comprising at least one sizing member of the buffer type mounted on a support structure, this sizing member being able to come into contact with at least part of the face internal of at least one of the side walls of said outer envelope, to form said sizing area.
- the sizing pad or pads consist of at least one block of porous material capable, on the one hand, of being loaded with adhesive by a diffusion phenomenon within said block of porous material, and of secondly, to deposit the adhesive by contact possibly associated with compression on said gluing area; in addition, this or these sizing pads are mounted on their support structure by means allowing their maneuvering deployment and folding, between, on the one hand, an extended position, wherein said pad comes into contact with said sizing area for depositing the adhesive, and secondly, a folded position, wherein said sizing pad is remote from the outer envelope of said tray, in particular to allow the input and output movements of said outer shells, respectively in said sizing station and out of it.
- This installation has the particular advantage of ensuring a removal of glue always precisely in the same place on the inner face of the outer carton.
- the means allowing the operation in deployment and folding of the buffer or buffers ensure the displacement of the latter or them between two end positions, one folded inwardly and the other deployed towards outside.
- the sizing means comprise at least two sizing pads, each capable of depositing glue on at least a portion of two of said walls side.
- the sizing pad or pads are each mounted on a support by means of a jack allowing the maneuvering of said one or more associated sizing pads between the deployed and folded positions mentioned above.
- the support structure of the sizing pads is in the form of a central support axis, vertical or substantially vertical, on which is articulated at least one deployable arm associated with maneuvering means, and whose free end carries a sizing pad, said operating means ensuring the deployment displacement and folding of said arm or said deployable arms relative to said central support axis.
- the deployable arm or arms cooperate with a slider operable on the height of the central support shaft, moved by means of a control cylinder, the movements in translation of said slider ensuring the maneuvers in deployment and folding of said said deployable arms.
- the glue supply means comprise at least one reservoir associated with a glue feed circuit to at least one of the porous material blocks, which feed circuit comprises means for flow control, particularly of the pump, solenoid valve and / or manual valve type.
- the figures 1 A to 1 D show some steps of the manufacture of a two-component tray in an installation according to the invention, namely the sizing of the inner face of the outer casing and the introduction of the film. waterproof plastic.
- the gluing method used here consists of a glue removal on one or more areas of the inner face of the outer envelope by a buffering operation, so as to apply the glue by simple contact.
- the figure 1 A presents the outer casing 1 of the tray suitably positioned within a sizing station 2 according to the invention.
- the outer casing 1 is made of suitable material, preferably cardboard (compact or corrugated, preferably recyclable cardboard type). It is composed in this case of a bottom wall 1 is associated with a peripheral belt of side walls 1b slightly outwardly flared to form an assembly having the general shape of a truncated pyramid.
- suitable material preferably cardboard (compact or corrugated, preferably recyclable cardboard type). It is composed in this case of a bottom wall 1 is associated with a peripheral belt of side walls 1b slightly outwardly flared to form an assembly having the general shape of a truncated pyramid.
- This casing 1 is made by placing in volume a cardboard blank suitably cut and grooved; it can also be obtained by molding a paper pulp, for example.
- the outer casing 1 may be made of a cellular plastic material; it can also be achieved by the combination of different materials, for example a mixed cardboard / wood unrolled.
- the nature and the thickness of the material constituting the outer casing 1 are chosen according to the dimensions of the tray and according to its destination.
- the sizing station 2 comprises a frame 3, vertically movable, carrying a central support structure 4 on which are mounted here two sizing members 5 by means of maneuvering means 6.
- the operating means 6 in question provide control of the associated sizing members 5, between outwardly deployed positions and folded inwardly.
- the buffers 5 are shown in the folded position, and grouped on the side of the central support structure 4.
- the sizing members 5 are buffers, able to come into contact with a portion of the inner face of the outer shell 1 (and in particular a portion of the side walls 1b ), to each constitute a sizing area.
- the sizing pads 5 comprise a support body 5 has, driven by the actuating means 6 mentioned above, provided with at least one porous material block 5 b (e.g., cellular foam type) adapted to to be loaded in glue by a phenomenon of diffusion.
- This glue comes from loading means 7, here comprising an adhesive reservoir 7a associated with a supply circuit 7b (for example in the form of flexible tubes) comprising conventional flow control means 7c (for example of the pump type, solenoid valve and / or manual valve).
- FIG. 1 D The stages of figures 1 B to 1 D detail the sizing operation of the outer casing 1 by the implementation of this sizing station 2 ( figures 1 B and 1 C ), then the assembly of the inner thermoplastic film ( figure 1 D ).
- the frame 3 of the gluing station 2 is maneuvered downwards, towards the outer envelope 1 underlying. Simultaneously, or alternatively when the frame 3 reaches its low end position, the operating means 6 are driven outwardly, so that its sizing pads 5 (foam impregnated with glue) come into operation. contact with the side walls 1b opposite the outer casing 1 to deposit the adhesive by contact (possibly associated with a phenomenon of compression).
- the buffers 5 are extracted from the outer casing 1 so as to return to their initial position ( figure 1 C ).
- the buffers 5 are controlled in inverse motions of those used during sizing (described above in relation to the figures 1 A and 1 B ). More specifically, the operating means 6 are driven inward, so that the associated bonding pads 5 come into a folded end position, away from the side walls 1b of the outer casing 1 of the tray; in addition, the chassis 3 is driven according to an upward vertical movement, so as to extract the buffers 5 from the bulk of the outer casing 1.
- the adhesive is deposited in the form of lines or strips 10.
- the shape, the surface and the positioning of these strips or lines of glue 10 are a function of the desired connection structure between the outer shell 1 and the inner plastic film reported.
- the porous blocks 5b are shaped accordingly.
- the outer envelope 1 thus glued is removed from the gluing station 2, to be transported to the next station where the inner thermoplastic film 11 is attached, as shown schematically on the figure 1 D.
- the plastic film 11 can be directly thermoformed in the outer casing 1. It is for example set up by means of a thermoforming matrix (conventional in the field concerned). Alternatively, the plastic film 11 may be thermoformed beforehand and then returned to the outer envelope 1.
- the porous blocks 5b of the buffers 5 are permanently reloaded with glue by the loading means 7, to allow the successive operations of gluing.
- the reservoir 7 has fed the system by gravity or by means of a pump; the flow of the glue is adjusted according to the needs while playing, if necessary, the diameter or the opening time of the supply valve, or the pressure supplied by the feed pump.
- the finished product obtained thus consists of a tray comprising an outer casing 1 lined internally with a thermoformed plastic film 11; these two materials are assembled and held together with the other hand the bonding areas 10.
- the bonding areas consist of continuous or discontinuous lines or strips, formed only at the upper edges of the four side walls of the truncated pyramid belt of the tray, so as to allow easy separation of the outer casing 1 and its internal lining 11 after use, for recycling materials.
- the installation comprises means of simultaneous transport of a plurality of outer envelopes 1, juxtaposed with respect to each other; it also comprises a sizing station 2 whose chassis 3 is equipped with a suitable number of support assemblies 4 / pads 5, for the simultaneous application of the adhesive on said external envelopes 1 juxtaposed.
- this type of bonding by gluing makes it possible to apply the glue in a single operation, in a precise, fast and reliable manner on specific zones of the outer envelope 1.
- the corresponding installation allows the gluing of the outer casing 1 of the tray with many types of glue, normally difficult to apply by spraying, for example acrylic glues.
- acrylic glues is particularly advantageous for their heat resistance characteristics, which makes it particularly possible, in the context of an application in the food industry, to cook or reheat food directly in the food industry. their packaging tray.
- the number of buffers and the shape of their active face depend on the conformation of the side wall belt 1b of the outer casing 1.
- the means of sizing advantageously comprise two sizing pads 5, each capable of coming to deposit glue on two side walls vis-à-vis, or four buffers adapted to glue said four side walls.
- the support structure 4 can be equipped with an additional buffer and accessory, capable of coming into contact with the bottom wall 1a, to deposit the glue also by buffering.
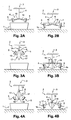
- FIGS. 2 to 4 show particular structures of the sizing station 2, in accordance with that described above in relation to the figure 1 , belonging to complete facilities for manufacturing two-component trays (the loading means 7, identical to those described above, are not shown to simplify the description).
- figures 2 A and 2 B show a first possible embodiment of the sizing station 2, its sizing pads 5 being each mounted on the support structure 4 by means of actuating means 6 in the form of pneumatic cylinders 16.
- Figures 3 and 4 illustrate for their part (schematically) buffers 5 mounted on their support structure 4 via operating means 6 of the pantograph type.
- the support structure 4 is in the general form of a central support axis, vertical or substantially vertical, on which are articulated deployable arms 17, the free end carries one of the bonding pad 5.
- These arms 17 are operable relative to the central support axis 4 between folded end positions ( figures 3 A and 4 A ) and deployed ( figures 3 B and 4 B ).
- a slider 18 is provided to move over the height of the central support axis 4, its movements in translation ensuring maneuvers deployment and folding of the arms 17; a pneumatic cylinder (not shown) is implanted so as to ensure the operation of the slide 18.
- the deployable arms 17 are articulated at the lower end of the central axis support 4, each around a horizontal or substantially horizontal axis (not shown) here parallel to the side wall 1b opposite to be glued.
- the slider 18 cooperates with each of the arms 17 via an intermediate arm 19, one end of which is articulated on said slider 18 and whose other end is articulated on the associated deployable arm 17, at a point located between its two ends.
- one of the ends of the deployable arms 17 is articulated on the slide 18.
- the intermediate arms 19 are each articulated, on the one hand, at the lower end of the central support axis 4, and on the other hand, on one of the deployable arms 17, according to a point d articulation between the two ends.
- the return of the slide 18 upwards ensures the movement of the deployable arms 17 in the folded position towards the inside, also corresponding to a folded position of the different sizing pads 5; in this position, the chassis 3 having been raised, the outer casings 1 can be placed on the gluing station 2, or be extracted from this station, without being impeded by the gluing means 4, 5, 6.
Landscapes
- Making Paper Articles (AREA)
- Cartons (AREA)
- Packages (AREA)
- Buffer Packaging (AREA)
Description
- La présente invention concerne le domaine général de l'emballage ; elle concerne plus particulièrement une nouvelle structure d'installation pour la fabrication d'une barquette étanche constituée par l'assemblage d'une enveloppe externe, réalisée en matériau relativement rigide, comme par exemple du carton, et d'un doublage intérieur constitué d'un film plastique thermoformé qui assure l'étanchéité de la barquette.
- Dans les barquettes bi-composants connues à ce jour, par exemple décrites dans le document
FR-2 826 937 - Or, certaines colles intéressantes pour l'assemblage de barquettes dont le contenu est ultérieurement destiné à être cuit ou réchauffé, sont difficilement applicables par cette méthode de pulvérisation ; c'est le cas par exemple pour certaines colles de type acrylique.
- De plus, la pulvérisation ne constitue pas toujours une méthode d'application propre et efficace. Cette forme d'application de la colle provoque, de manière générale, des salissures de l'environnement, ce qui est préjudiciable à une production industrielle des barquettes, en particulier dans le domaine agro-alimentaire.
- Pour remédier à ces inconvénients, les demandeurs ont développé une installation originale décrite dans le document
FR-2 883 223
En substance, cette installation comporte un poste d'encollage comprenant les éléments structurels suivants : - au moins un organe d'encollage de type tampon, apte à être chargé en colle sur au moins une partie de sa surface, et apte à venir au contact de la ou des zones à encoller de l'enveloppe externe de la barquette, pour la dépose de la colle, et
- des moyens pour le chargement en colle dudit organe d'encollage, comprenant une surface plane d'alimentation en colle, ces moyens de chargement étant conformés pour déposer la colle sur ladite partie de surface dudit organe d'encollage.
- Les demandeurs ont donc développé une nouvelle installation de fabrication d'une barquette bi-composants, permettant une application rapide, précise et répétitive de la colle sur une ou plusieurs zones déterminées de l'enveloppe externe, cela de manière simple et efficace.
- Cette nouvelle installation est du type de celle décrite dans le document
FR-2 883 223
Conformément à l'invention, le ou les tampons d'encollage consistent en au moins un bloc de matière poreuse apte, d'une part, à être chargé en colle par un phénomène de diffusion au sein dudit bloc de matière poreuse, et d'autre part, à déposer la colle par contact associé éventuellement à une compression sur ladite zone d'encollage ; de plus, ce ou ces tampons d'encollage sont montés sur leur structure support par l'intermédiaire de moyens permettant leur manoeuvre en déploiement et en repliement, entre, d'une part, une position déployée, dans laquelle ledit tampon vient en contact avec ladite zone d'encollage pour y déposer la colle, et d'autre part, une position repliée, dans laquelle ledit tampon d'encollage est à distance de l'enveloppe externe de ladite barquette, notamment pour permettre les mouvements d'entrée et de sortie desdites enveloppes externes, respectivement dans ledit poste d'encollage et hors de celui-ci. - Cette installation présente notamment l'avantage d'assurer une dépose de colle toujours précisément au même endroit sur la face interne de l'enveloppe externe en carton.
- Selon une caractéristique particulièrement intéressante, les moyens permettant la manoeuvre en déploiement et en repliement du ou des tampons assurent le déplacement de ce ou ces derniers entre deux positions de fin de course, l'une repliée vers l'intérieur et l'autre déployée vers l'extérieur.
- Selon encore une caractéristique, pour la fabrication d'une barquette comportant une ceinture de quatre parois latérales, les moyens d'encollage comprennent au moins deux tampons d'encollage, aptes chacun à déposer de la colle sur au moins une partie de deux desdites parois latérales.
- Selon une première forme particulière de réalisation, le ou les tampons d'encollage sont chacun montés sur un support par l'intermédiaire d'un vérin permettant la manoeuvre dudit ou desdits tampons d'encollage associés entre les positions déployée et repliée précitées.
- Selon une seconde forme de réalisation intéressante, la structure support des tampons d'encollage se présente sous la forme d'un axe central support, vertical ou sensiblement vertical, sur lequel est articulé au moins un bras déployable associé à des moyens de manoeuvre, et dont l'extrémité libre porte un tampon d'encollage, lesdits moyens de manoeuvre assurant le déplacement en déploiement et en repliement dudit ou desdits bras déployables par rapport audit axe central support. Dans ce cas, le ou les bras déployables coopèrent avec un coulisseau manoeuvrable sur la hauteur de l'axe central support, déplacé au moyen d'un vérin de pilotage, les mouvements en translation dudit coulisseau assurant les manoeuvres en déploiement et en repliement dudit ou desdits bras déployables.
- De manière avantageuse, cette dernière structure du poste d'encollage peut se présenter selon une configuration générale de type pantographe, à savoir :
- le ou les bras déployables sont articulés au niveau de l'extrémité inférieure de l'axe central support, le coulisseau coopérant avec ledit ou lesdits bras déployables par l'intermédiaire d'un bras intermédiaire dont l'une des extrémités est articulée sur ledit coulisseau et dont l'autre extrémité est articulée sur ledit bras déployable associé, selon un point situé entre ses deux extrémités, ou
- le ou les bras déployables sont articulés au niveau de l'une de leurs extrémités sur le coulisseau de l'axe support, un ou des bras intermédiaires de manoeuvre étant articulé(s), d'une part, au niveau de l'extrémité inférieure de l'axe central support, et d'autre part, sur l'un des bras déployables, selon un point d'articulation situé entre ses deux extrémités.
- Selon une autre particularité, les moyens d'alimentation en colle comprennent au moins un réservoir associé à un circuit d'amenée de la colle jusqu'à l'un au moins des blocs de matière poreuse, lequel circuit d'amenée comporte des moyens de régulation du débit notamment de type pompe, électrovanne et/ou vanne manuelle.
- L'invention sera encore illustrée, sans être aucunement limitée, par la description suivante de plusieurs formes de réalisations particulières, données uniquement à titre d'exemples et représentées sur les dessins annexés dans lesquels :
- les
figures 1 A à 1D (figure 1 ) montrent, de manière générale et schématique, les principales étapes mises en oeuvre au sein d'un poste d'encollage conforme à l'invention pour la fabrication de barquettes bi-composants ; - les
figures 2 A et 2B (figure 2 ) montrent, également de manière schématique, les principales étapes pour l'encollage d'une enveloppe externe au sein d'un poste d'encollage dont les tampons sont portés par des moyens de manoeuvre de type vérins ; - les
figures 3A et 3B (figure 3 ) montrent, encore de manière schématique, les principales étapes mises en oeuvre au sein d'un poste d'encollage dont les tampons sont portés par des moyens de manoeuvre du type pantographe ; - les
figures 4 A et 4B (figure 4 ) montrent, de manière schématique, un poste d'encollage dont les tampons sont portés encore par une structure de type pantographe, dont la structure constitue une alternative à celle de lafigure 3 précitée. - Les
figures 1 A à 1 D montrent quelques étapes de la fabrication d'une barquette bi-composants au sein d'une installation conforme à l'invention, à savoir l'encollage de la face interne de l'enveloppe externe et la mise en place du film plastique étanche. - Comme détaillé par la suite, la méthode d'encollage mise en oeuvre consiste ici en une dépose de colle sur une ou plusieurs zones de la face interne de l'enveloppe externe par une opération de tamponnage, cela de manière à appliquer la colle par simple contact.
- La
figure 1 A présente l'enveloppe externe 1 de la barquette convenablement positionnée au sein d'un poste d'encollage 2 conforme à l'invention. - L'enveloppe externe 1 est réalisée en matériau approprié, de préférence en carton (compact ou ondulé, avantageusement de type carton recyclable). Elle est composée en l'occurrence d'une paroi de fond 1a associée à une ceinture de parois latérales périphériques 1 b légèrement évasée vers l'extérieur pour former un ensemble en forme générale de tronc de pyramide.
- Cette enveloppe 1 est élaborée par la mise en volume d'un flan de carton convenablement découpé et rainé ; elle peut aussi être obtenue par moulage d'une pâte à papier par exemple.
- Selon une variante, l'enveloppe externe 1 peut être réalisée en un matériau plastique alvéolaire ; elle peut aussi être réalisée par l'association de différents matériaux, par exemple d'un mixte carton/bois déroulé.
- De manière générale, la nature et l'épaisseur du matériau constitutif de l'enveloppe externe 1 sont choisies selon les dimensions de la barquette et selon sa destination.
- Le poste d'encollage 2 comprend un châssis 3, mobile verticalement, portant une structure support centrale 4 sur laquelle sont montés ici deux organes d'encollage 5 par l'intermédiaire de moyens de manoeuvre 6.
Les moyens de manoeuvre 6 en question assurent le pilotage des organes d'encollage 5 associés, entre des positions déployées vers l'extérieur et repliées vers l'intérieur. En l'occurrence, sur lafigure 1 A, les tampons 5 sont représentés en position repliée, et regroupés du côté de la structure support centrale 4. - Les organes d'encollage 5 sont des tampons, aptes à venir en contact avec une partie de la face interne de l'enveloppe externe 1 (et en particulier une partie des parois latérales 1b), pour constituer chacun une zone d'encollage.
En l'occurrence, les tampons d'encollage 5 comportent un corps support 5a, porté par les moyens de manoeuvre 6 précités, muni d'au moins un bloc de matière poreuse 5b (par exemple de type mousse synthétique alvéolaire) apte à être chargé en colle par un phénomène de diffusion.
Cette colle provient de moyens de chargement 7, comprenant ici un réservoir de colle 7a associé à un circuit d'amenée 7b (par exemple sous forme de tubulures souples) comportant des moyens classiques de régulation de débit 7c (par exemple de type pompe, électrovanne et/ou vanne manuelle). - Les étapes des
figures 1 B à 1D détaillent l'opération d'encollage de l'enveloppe externe 1 par la mise en oeuvre de ce poste d'encollage 2 (figures 1 B et 1C), puis l'assemblage du film thermoplastique interne (figure 1 D). - Comme représenté sur la
figure 1 B, le châssis 3 du poste d'encollage 2 est manoeuvré vers le bas, en direction de l'enveloppe externe 1 sous-jacente.
De manière simultanée, ou alternativement lorsque le châssis 3 atteint sa position basse de fin de course, les moyens de manoeuvre 6 sont pilotés en déploiement vers l'extérieur, de sorte que ses tampons d'encollage 5 (mousse imbibée de colle) viennent en contact avec les parois latérales 1b en regard de l'enveloppe externe 1 pour y déposer la colle par contact (associé éventuellement à un phénomène de compression). - Une fois la colle déposée, les tampons 5 sont extraits de l'enveloppe externe 1 de sorte à revenir en position initiale (
figure 1 C). Pour cela, les tampons 5 sont pilotés selon des mouvements inverses de ceux mis en oeuvre lors de l'encollage (décrits ci-dessus en relation avec lesfigures 1 A et 1B).
Plus précisément, les moyens de manoeuvre 6 sont pilotés vers l'intérieur, de sorte que les tampons d'encollage 5 associés viennent dans une position de fin de course repliée, à distance des parois latérales 1b de l'enveloppe externe 1 de la barquette ; de plus, le châssis 3 est piloté selon un mouvement vertical ascendant, de manière à extraire les tampons 5 de l'encombrement de l'enveloppe externe 1. - Tel que représenté sur la
figure 1 C, la colle est déposée sous la forme de lignes ou de bandes 10.
La forme, la surface et le positionnement de ces bandes ou lignes de colle 10 sont fonction de la structure de liaison recherchée entre l'enveloppe externe 1 et le film plastique interne rapporté. Les blocs poreux 5b sont conformés en conséquence. - L'enveloppe externe 1 ainsi encollée est évacuée du poste d'encollage 2, pour être transportée jusqu'au poste suivant où le film thermoplastique interne 11 est rapporté, tel que représenté schématiquement sur la
figure 1 D.
Le film plastique 11 peut être directement thermoformé dans l'enveloppe externe 1. Il est par exemple mis en place au moyen d'une matrice de thermoformage (classique dans le domaine concerné).
De manière alternative, le film plastique 11 peut être préalablement thermoformé, puis rapporté dans l'enveloppe externe 1. - Les blocs poreux 5b des tampons 5 sont en permanence rechargés en colle par les moyens de chargement 7, cela pour permettre les opérations successives d'encollage. Le réservoir 7a alimente le système par gravité ou au moyen d'une pompe ; le débit de la colle est réglé en fonction des besoins en jouant, le cas échéant, sur le diamètre ou le temps d'ouverture de la vanne d'alimentation, ou encore sur la pression fournie par la pompe d'alimentation.
- Le produit fini obtenu consiste donc en une barquette comprenant une enveloppe externe 1 doublée intérieurement d'un film plastique thermoformé 11 ; ces deux matériaux sont assemblés et maintenus l'un avec l'autre part les zones de collage 10.
De préférence, les zones de collage consistent en des lignes ou bandes, continues ou discontinues, ménagées uniquement au niveau des bordures supérieures des quatre parois latérales de la ceinture en tronc de pyramide de la barquette, de manière à permettre une séparation facile de l'enveloppe externe 1 et de son doublage interne 11 après utilisation, en vue du recyclage des matériaux. - Pour optimiser le rendement, l'installation comporte des moyens de transport en simultané d'une pluralité d'enveloppes externes 1, juxtaposées les unes par rapport aux autres ; elle comporte également un poste d'encollage 2 dont le châssis 3 est équipé d'un nombre adapté d'ensembles supports 4/tampons 5, pour l'application simultanée de la colle sur lesdites enveloppes externes 1 juxtaposées.
- De manière générale, ce type d'encollage par tamponnage permet d'appliquer la colle en une seule opération, cela de manière précise, rapide et fiable sur des zones déterminées de l'enveloppe externe 1.
De plus, l'installation correspondante permet l'encollage de l'enveloppe externe 1 de la barquette avec de nombreux types de colle, normalement difficilement applicables par pulvérisation, par exemple des colles acryliques. L'utilisation de telles colles acryliques est particulièrement intéressante pour leurs caractéristiques de résistance à la chaleur, ce qui permet notamment, dans le cadre d'une application dans l'industrie alimentaire, d'assurer la cuisson ou le réchauffage d'aliments directement dans leur barquette de conditionnement.
Le nombre de tampons et la forme de leur face active sont fonction de la conformation de la ceinture de parois latérales 1b de l'enveloppe externe 1. Pour la fabrication d'une barquette comportant une ceinture de quatre parois latérales, les moyens d'encollage comprennent avantageusement deux tampons d'encollage 5, aptes chacun à venir déposer de la colle sur deux des parois latérales en vis-à-vis, ou quatre tampons aptes à encoller lesdites quatre parois latérales. - En association avec cet encollage des parois latérales 1b, ou isolément, on peut aussi envisager un encollage de tout ou partie de la paroi de fond 1a de l'enveloppe externe 1.
Pour cela, la structure support 4 peut être équipée d'un tampon supplémentaire et accessoire, apte à venir en contact avec cette paroi de fond 1a, pour y déposer la colle également par tamponnage. - Les
figures 2 à 4 montrent des structures particulières du poste d'encollage 2, conforme à celui décrit ci-dessus en relation avec lafigure 1 , appartenant à des installations complètes de fabrication de barquettes bi-composants (les moyens de chargement 7, identiques à ceux décrits ci-dessus, ne sont pas représentés pour simplifier la description). - Ainsi, les
figures 2 A et 2B montrent une première forme possible de réalisation du poste d'encollage 2, ses tampons d'encollage 5 étant chacun montés sur la structure support 4 par l'intermédiaire de moyens de manoeuvre 6 en forme de vérins pneumatiques 16. - Ces vérins 16 permettent la manoeuvre des tampons 5 horizontalement ou sensiblement horizontalement, entre deux positions de fin de course :
- l'une repliée vers l'intérieur du côté de la structure support 4 (
figure 2 A), et - l'autre déployée vers l'extérieur dans laquelle les tampons 5 viennent en contact avec les parois latérales 1b en regard de l'enveloppe externe 1 (après manoeuvre du châssis 3 vers le bas) pour y déposer la colle par contact associé éventuellement à un phénomène de compression (
figure 2 B). Le mouvement des vérins 16 est avantageusement perpendiculaire au plan des parois 1b. - Les
figures 3 (figures 3 A et 3B) et 4 (figures 4 A et 4B) illustrent quant à elles (de manière schématique) des tampons 5 montés sur leur structure support 4 par l'intermédiaire de moyens de manoeuvre 6 de type pantographe. - En l'occurrence, la structure support 4 se présente sous la forme générale d'un axe central support, vertical ou sensiblement vertical, sur lequel sont articulés des bras déployables 17, dont l'extrémité libre porte l'un des tampon d'encollage 5.
- Ces bras 17 sont manoeuvrables par rapport à l'axe central support 4, entre des positions de fins de course repliée (
figures 3 A et 4A) et déployée (figures 3 B et 4B).
A cet effet, un coulisseau 18 est prévu pour se déplacer sur la hauteur de l'axe central support 4, ses mouvements en translation assurant les manoeuvres en déploiement et en repliement des bras 17 ; un vérin pneumatique (non représenté) est implanté de sorte à assurer la manoeuvre du coulisseau 18. - Plus précisément, dans le cas du poste d'encollage 2 conforme à la
figure 3 , les bras déployables 17 sont articulés au niveau de l'extrémité inférieure de l'axe central support 4, chacun autour d'un axe horizontal ou sensiblement horizontal (non représenté) ici parallèle à la paroi latérale 1b en regard destinée à être encollée.
Le coulisseau 18 coopère avec chacun des bras 17 par le biais d'un bras intermédiaire 19, dont l'une des extrémités est articulée sur ledit coulisseau 18 et dont l'autre extrémité est articulée sur le bras déployable 17 associé, en un point situé entre ses deux extrémités. - De manière alternative, tel que représenté sur la
figure 4 , l'une des extrémités des bras déployables 17 est articulée sur le coulisseau 18.
Les bras intermédiaires 19 sont quant à eux chacun articulés, d'une part, au niveau de l'extrémité inférieure de l'axe central support 4, et d'autre part, sur l'un des bras déployables 17, selon un point d'articulation situé entre les deux extrémités. - En pratique, comme on peut le voir sur les
figures 3 B et 4B, la manoeuvre du coulisseau 18 en direction de l'extrémité inférieure de l'axe central support 4 (à distance du châssis 3), au moyen du vérin de pilotage (non représenté), provoque l'écartement des bras déployables 17 et le déplacement des tampons 5 dans leur position déployée vers l'extérieur. Le châssis 3 étant manoeuvré en position basse, le bloc poreux 5b des tampons 5 vient alors en contact avec la paroi latérale 5b en regard de l'enveloppe 1 pour y déposer la colle.
A l'inverse, tel que représenté sur lesfigures 3 A et 4A, le retour du coulisseau 18 vers le haut (c'est-à-dire en l'occurrence vers le châssis 3 associé) assure le mouvement des bras déployables 17 en position repliée vers l'intérieur, correspondant également à une position repliée des différents tampons d'encollage 5 ; dans cette position, le châssis 3 ayant été relevé, les enveloppes externes 1 peuvent être mises en place sur le poste d'encollage 2, ou être extraites de ce poste, sans être gênées par les moyens d'encollage 4, 5, 6. - Le choix de l'une ou l'autre des solutions décrites en relation avec les
figures 2, 3 et 4 , notamment, sera fonction des dimensions et formes de la barquette, de la place dont on dispose et du nombre de tampons encolleurs utilisés.
Cette structure particulière permet la dépose de colle de manière simple à l'intérieur de l'enveloppe externe de la barquette, juste avant l'opération de mise en place du revêtement plastique intérieur. Mais du fait de sa structure et des différents mouvements qu'il est amené à subir, le tampon encolleur peut quelquefois ne pas se désolidariser convenablement de l'enveloppe externe, après apposition de la colle. De plus, la zone de prise de colle du tampon n'est pas toujours strictement située au même endroit, du fait que l'on ne maitrise pas bien sa déformation ; ainsi, la zone de dépose de la colle sur l'enveloppe externe en carton présente certaines variations.
Claims (10)
- Installation pour la fabrication d'une barquette comprenant un corps constitué d'un élément de fond associé à une ceinture de parois latérales, ledit corps étant composé d'une enveloppe externe (1) en matériau rigide ou semi-rigide, réalisée par exemple en carton, doublée intérieurement d'un film plastique étanche (11) rapporté, laquelle installation comprend au moins un poste (2) équipé de moyens pour la dépose de colle au moins sur une partie de la surface interne de la ceinture de parois latérales (1b) de ladite enveloppe externe (1), appelée « zone d'encollage » (10), avant l'opération de mise en place dudit film plastique (11), lesquels moyens d'encollage comportent :- au moins un organe d'encollage (5) de type tampon monté sur une structure support (4), lequel organe d'encollage est apte à venir en contact avec une partie au moins de la face interne de l'une desdites parois latérales (1b), pour constituer ladite zone d'encollage (10), et- des moyens (7) pour le chargement en colle dudit ou desdits tampons d'encollage (5), caractérisée en ce que ledit ou lesdits tampons d'encollage (5) consistent en au moins un bloc de matière poreuse (5b) apte, d'une part, à être chargé en colle par lesdits moyens de chargement (7) par un phénomène de diffusion au sein dudit bloc de matière poreuse (5b), et d'autre part, à déposer la colle par contact associé éventuellement à une compression sur ladite zone d'encollage (10),et en ce que ledit tampon (5) est monté sur ladite structure support (4) par l'intermédiaire de moyens (6) permettant sa manoeuvre en déploiement et en repliement, entre, d'une part, une position déployée, dans laquelle ledit tampon (5) vient en contact avec ladite zone d'encollage (10) pour y déposer la colle, et d'autre part, une position repliée, dans laquelle ledit tampon d'encollage (5) est à distance de l'enveloppe externe (1) de ladite barquette, notamment pour permettre les mouvements d'entrée et de sortie desdites enveloppes externes (1) respectivement dans et hors dudit poste d'encollage (2).
- Installation selon la revendication 1, caractérisée en ce que les moyens (6) permettant la manoeuvre en déploiement et en repliement du ou des tampons (5) assurent le déplacement dudit ou desdits tampons (5) entre deux positions de fin de course, l'une repliée vers l'intérieur et l'autre déployée vers l'extérieur.
- Installation selon l'une quelconque des revendications 1 ou 2, pour la fabrication d'une barquette comportant une ceinture de quatre parois latérales, caractérisée en ce que les moyens d'encollage comprennent au moins deux tampons d'encollage (5), aptes chacun à venir déposer de la colle sur au moins une partie de deux desdites parois latérales (1b).
- Installation selon l'une quelconque des revendications 1 à 3, caractérisée en ce que le ou les tampons d'encollage (5) sont chacun montés sur la structure support (4) par l'intermédiaire d'un vérin (16), permettant la manoeuvre dudit ou desdits tampons d'encollage (5) associés entre les positions déployées et repliées.
- Installation selon l'une quelconque des revendications 1 à 3, caractérisée en ce que la structure support (4) des tampons d'encollage se présente sous la forme générale d'un axe central support, vertical ou sensiblement vertical, sur lequel est articulé au moins un bras déployable (17) associé à des moyens de manoeuvre (6) et dont l'extrémité libre porte un tampon d'encollage (5), lesdits moyens de manoeuvre (6) assurant les déplacements en déploiement ou en repliement dudit ou desdits bras déployables (17) par rapport audit axe central support (4).
- Installation selon la revendication 5, caractérisée en ce que ledit ou lesdits bras déployables (17) coopèrent avec un coulisseau (18) apte à coulisser sur la hauteur de l'axe central support (4), les mouvements en translation dudit coulisseau (18) assurant les manoeuvres en déploiement et en repliement dudit ou desdits bras (17).
- Installation selon la revendication 6, caractérisée en ce que ledit ou lesdits bras déployables (17) sont articulés au niveau de l'extrémité inférieure de l'axe central support (4), le coulisseau (18) coopérant avec ledit ou lesdits bras déployables (17) par l'intermédiaire d'un bras intermédiaire (19) dont l'une des extrémités est articulée sur ledit coulisseau (18) et dont l'autre extrémité est articulée sur ledit bras déployable (17) associé, selon un point situé entre ses deux extrémités.
- Installation selon la revendication 6, caractérisée en ce que le ou les bras déployables (17) sont articulés au niveau de l'une de leurs extrémités sur le coulisseau (18) de l'axe support (4), un ou des bras intermédiaires de manoeuvre (19) étant articulés, d'une part, au niveau de l'extrémité inférieure de l'axe central support (4), et d'autre part, sur l'un des bras déployables (17), selon un point d'articulation situé entre ses deux extrémités.
- Installation selon l'une quelconque des revendications 5 à 8, caractérisée en ce que le coulisseau (18) est manoeuvré sur l'axe central support (4) au moyen d'un vérin de pilotage.
- Installation selon l'une quelconque des revendications 1 à 9, caractérisée en ce que les moyens (7) d'alimentation en colle comprennent au moins un réservoir (7a) associé à un circuit (7b) d'amenée de la colle jusqu'à l'un au moins des blocs de matériau poreux (5b), lequel circuit d'amenée (7b) comporte des moyens de régulation du débit (7c).
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR0609472A FR2907709B1 (fr) | 2006-10-27 | 2006-10-27 | Nouvelle installation pour la fabrication d'une barquette bi-composants |
| PCT/FR2007/052254 WO2008053114A2 (fr) | 2006-10-27 | 2007-10-26 | Installation pour la fabrication d'une barquette bicomposants |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2097177A2 EP2097177A2 (fr) | 2009-09-09 |
| EP2097177B1 true EP2097177B1 (fr) | 2010-04-07 |
Family
ID=38169390
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP07866498A Not-in-force EP2097177B1 (fr) | 2006-10-27 | 2007-10-26 | Installation pour la fabrication d'une barquette bi-composants |
Country Status (10)
| Country | Link |
|---|---|
| US (1) | US8105224B2 (fr) |
| EP (1) | EP2097177B1 (fr) |
| JP (1) | JP2010507505A (fr) |
| AT (1) | ATE463305T1 (fr) |
| AU (1) | AU2007316065B2 (fr) |
| CA (1) | CA2667218C (fr) |
| DE (1) | DE602007005840D1 (fr) |
| ES (1) | ES2343919T3 (fr) |
| FR (1) | FR2907709B1 (fr) |
| WO (1) | WO2008053114A2 (fr) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2011134591A2 (fr) * | 2010-04-30 | 2011-11-03 | Cfs Germany Gmbh | Machine d'emballage dotée d'un élément pour fixer une pièce rapportée sur un élément structural de barquette d'emballage |
| FR2993251B1 (fr) * | 2012-07-10 | 2014-08-29 | Philippe Dropsy | Emballage du type boite bi-matieres, pour le conditionnement d'un produit |
| US9201629B2 (en) | 2013-03-14 | 2015-12-01 | International Business Machines Corporation | Instruction for performing a pseudorandom number seed operation |
| WO2020221936A1 (fr) | 2019-05-02 | 2020-11-05 | Gea Food Solutions Germany Gmbh | Contenant d'emballage présentant une structure extérieure en carton et une garniture intérieure composée d'un film plastique |
| US12258005B2 (en) | 2020-10-20 | 2025-03-25 | Polaris Industries Inc. | Systems and methods for vehicle hazardous condition detection |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4184608A (en) * | 1977-01-26 | 1980-01-22 | Christensson O W | Lined container, especially for compressed and/or evacuated goods |
| DE3203071A1 (de) * | 1982-01-30 | 1983-08-04 | Hoechst Ag, 6230 Frankfurt | Verfahren und vorrichtung zum automatischen einlegen kastenfoermiger saecke |
| JPS58193247A (ja) * | 1982-05-04 | 1983-11-10 | 本州製紙株式会社 | ホツト充填用紙製容器及びその製造法並びにその装置 |
| JPS60123226U (ja) * | 1984-01-30 | 1985-08-20 | 横浜ゴム株式会社 | 変形グリ−ンタイヤの更生装置 |
| US4832675A (en) * | 1987-07-10 | 1989-05-23 | Dopaco, Incorporated | Tray forming apparatus |
| JPH05131575A (ja) * | 1991-11-11 | 1993-05-28 | Nikki Kogyo Kk | 紙製パレツトの製造方法及び製造装置 |
| FR2765191B1 (fr) * | 1997-06-26 | 1999-08-20 | Cermex | Procede et machine de collage automatique d'un film plastique thermoretractable sur le fond d'une caisse ouverte |
| FR2826937B1 (fr) * | 2001-07-04 | 2004-02-20 | Marie Claude Dropsy | Barquette bi-composant recyclable |
| JP2003094385A (ja) * | 2001-09-21 | 2003-04-03 | Matakichi Takahashi | 廃タイヤ切断装置 |
| JP2003340943A (ja) * | 2002-05-24 | 2003-12-02 | Dainippon Printing Co Ltd | 紙カップの底締め方法及びそれに使用する底締め装置 |
| JP2004345665A (ja) * | 2003-05-21 | 2004-12-09 | Toppan Printing Co Ltd | 複合容器及びその製造方法 |
| JP2005014299A (ja) * | 2003-06-24 | 2005-01-20 | Toppan Printing Co Ltd | 紙製トレー状容器の製造方法 |
| FR2883223B1 (fr) | 2005-03-17 | 2008-10-03 | Marie Claude Dropsy | Procede de fabrication d'une barquette bi-composants, et installation pour la mise en oeuvre de ce procede |
-
2006
- 2006-10-27 FR FR0609472A patent/FR2907709B1/fr not_active Expired - Fee Related
-
2007
- 2007-10-26 AU AU2007316065A patent/AU2007316065B2/en not_active Ceased
- 2007-10-26 WO PCT/FR2007/052254 patent/WO2008053114A2/fr not_active Ceased
- 2007-10-26 EP EP07866498A patent/EP2097177B1/fr not_active Not-in-force
- 2007-10-26 ES ES07866498T patent/ES2343919T3/es active Active
- 2007-10-26 US US12/447,390 patent/US8105224B2/en not_active Expired - Fee Related
- 2007-10-26 CA CA2667218A patent/CA2667218C/fr not_active Expired - Fee Related
- 2007-10-26 JP JP2009533922A patent/JP2010507505A/ja active Pending
- 2007-10-26 DE DE602007005840T patent/DE602007005840D1/de active Active
- 2007-10-26 AT AT07866498T patent/ATE463305T1/de not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| JP2010507505A (ja) | 2010-03-11 |
| FR2907709A1 (fr) | 2008-05-02 |
| ATE463305T1 (de) | 2010-04-15 |
| CA2667218A1 (fr) | 2008-05-08 |
| CA2667218C (fr) | 2014-07-08 |
| WO2008053114A3 (fr) | 2008-06-26 |
| US8105224B2 (en) | 2012-01-31 |
| EP2097177A2 (fr) | 2009-09-09 |
| AU2007316065A1 (en) | 2008-05-08 |
| US20100069210A1 (en) | 2010-03-18 |
| WO2008053114A2 (fr) | 2008-05-08 |
| DE602007005840D1 (de) | 2010-05-20 |
| ES2343919T3 (es) | 2010-08-12 |
| FR2907709B1 (fr) | 2009-01-23 |
| AU2007316065B2 (en) | 2012-02-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0712784B1 (fr) | Caisses en une matière en feuille et flans pour la réalisation de telles caisses | |
| EP0876281B1 (fr) | Ensemble de decoupes, boite, procede et machine pour la fabrication de boite a partir d'un tel ensemble de decoupes | |
| EP0549837B1 (fr) | Caisse en une matière en feuille, flan et machine pour la réalisation d'une telle caisse | |
| FR2762586A1 (fr) | Emballage, ensemble de flans, procede et dispositif pour le conditionnement d'un article ou d'un lot d'articles de volume indetermine | |
| FR2593781A1 (fr) | Caisse de conditionnement et procede de preparation | |
| EP2097177A2 (fr) | Nouvelle installation pour la fabrication d'une barquette bi-composants | |
| CA2358142C (fr) | Procede et machine pour le calage des objets dans une caisse a section carree ou rectangulaire | |
| EP2428457B1 (fr) | Feuille d'emballage avec système d'identification radiofréquence et etui d'emballage constitué d'une telle feuille d'emballage | |
| EP0679579B1 (fr) | Dispositif de compression et d'emballage d'une pile de produits compressibles | |
| FR3057202A1 (fr) | Dispositif et procede d’extraction d’une boite depuis un mandrin. | |
| FR2792290A1 (fr) | Ensemble de decoupes, caisse, procede et machine pour la fabrication de caisse a partir d'un tel ensemble | |
| EP3708510B1 (fr) | Sac d'emballage et procede de fabrication en continu d'une pluralite de sacs de ce type | |
| FR2564068A1 (fr) | Emballage de regroupement | |
| EP0228971A2 (fr) | Emballage pliant du type des caisses-palettes | |
| FR2972958A1 (fr) | Procede pour la fabrication d'une barquette bi-composants | |
| EP1197435B1 (fr) | Conteneur formé d'un flan plat et d'un film | |
| FR2883223A1 (fr) | Procede de fabrication d'une barquette bi-composants, et installation pour la mise en oeuvre de ce procede | |
| FR2604654A1 (fr) | Machine pour la fabrication d'emballage de produits sous feuilles retractables | |
| FR2746765A1 (fr) | Recipient forme par pliage et assemblage par coincement et procede de fabrication d'un tel recipient | |
| FR2601654A1 (fr) | Emballage de regroupement pour produits diversifies et son procede de fabrication | |
| FR2853884A1 (fr) | Etui a alveole de calage integre | |
| EP1559654A1 (fr) | Récipient en matière en feuille pliable | |
| FR3019800A1 (fr) | Barquette empilable. | |
| FR2752190A1 (fr) | Machine, procede et demi-flans de matiere en feuille pour la realisation d'une caisse de grande dimensions | |
| EP1897813A2 (fr) | Plot pour palette recyclable, dispositif de fabrication de ces plots et dispositif de pose associé |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20090427 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| RTI1 | Title (correction) |
Free format text: EQUIPMENT FOR MAKING A DUAL COMPONENT PACK TRAY |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REF | Corresponds to: |
Ref document number: 602007005840 Country of ref document: DE Date of ref document: 20100520 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2343919 Country of ref document: ES Kind code of ref document: T3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100407 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20100407 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100407 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100407 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100407 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100807 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100407 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100407 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100616 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100407 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100809 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100407 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100407 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100407 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100407 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100407 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100407 |
|
| 26N | No opposition filed |
Effective date: 20110110 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20101031 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100708 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100407 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20101026 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111031 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100407 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20101026 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101008 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100407 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100707 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 602007005840 Country of ref document: DE Representative=s name: PATENTANWAELTE VOLLMANN HEMMER LINDFELD PARTNE, DE Ref country code: DE Ref legal event code: R081 Ref document number: 602007005840 Country of ref document: DE Owner name: P. VAN DE VELDE, BE Free format text: FORMER OWNERS: DROPSY, MARIE-CLAUDE, ROYAN, FR; DROPSY, PHILIPPE, ROYAN, FR |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: HC Owner name: P. VAN DE VELDE; BE Free format text: DETAILS ASSIGNMENT: CHANGE OF OWNER(S), CHANGEMENT DE NOM DU PROPRIETAIRE, CORRECTION; FORMER OWNER NAME: VAN DE VELDE Effective date: 20200515 Ref country code: BE Ref legal event code: PD Owner name: VAN DE VELDE; BE Free format text: DETAILS ASSIGNMENT: CHANGE OF OWNER(S), CESSION; FORMER OWNER NAME: DROPSY, PHILIPPE Effective date: 20200515 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E Free format text: REGISTERED BETWEEN 20200924 AND 20200930 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20200804 Year of fee payment: 14 Ref country code: FR Payment date: 20200721 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20200721 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20201028 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20200724 Year of fee payment: 14 Ref country code: ES Payment date: 20201109 Year of fee payment: 14 Ref country code: DE Payment date: 20200722 Year of fee payment: 14 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: PD Owner name: P. VAN DE VELDE; BE Free format text: DETAILS ASSIGNMENT: CHANGE OF OWNER(S), ASSIGNMENT; FORMER OWNER NAME: DROPSY, PHILIPPE Effective date: 20210223 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: PC2A Owner name: P. VAN DE VELDE, SOCIETE DROIT BELGE Effective date: 20210322 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 602007005840 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20211101 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20211031 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20211026 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211101 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211026 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220503 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211026 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20230210 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211027 |