EP1913165B1 - Vorrichtung zum kühlen eines metallbandes - Google Patents
Vorrichtung zum kühlen eines metallbandes Download PDFInfo
- Publication number
- EP1913165B1 EP1913165B1 EP06760789A EP06760789A EP1913165B1 EP 1913165 B1 EP1913165 B1 EP 1913165B1 EP 06760789 A EP06760789 A EP 06760789A EP 06760789 A EP06760789 A EP 06760789A EP 1913165 B1 EP1913165 B1 EP 1913165B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- nozzle
- nozzles
- strips
- cooling gas
- cooling
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 239000002184 metal Substances 0.000 title claims abstract description 27
- 238000001816 cooling Methods 0.000 title claims abstract description 15
- 239000000112 cooling gas Substances 0.000 claims abstract description 31
- 239000007789 gas Substances 0.000 claims abstract description 15
- 238000007599 discharging Methods 0.000 claims abstract description 5
- 238000007664 blowing Methods 0.000 claims abstract 9
- 239000013589 supplement Substances 0.000 claims description 2
- 230000000284 resting effect Effects 0.000 claims 1
- 238000005192 partition Methods 0.000 description 7
- 230000002411 adverse Effects 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 3
- 239000000203 mixture Substances 0.000 description 3
- IJGRMHOSHXDMSA-UHFFFAOYSA-N nitrogen Substances N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 2
- 230000000295 complement effect Effects 0.000 description 2
- 238000004049 embossing Methods 0.000 description 2
- 229910052757 nitrogen Inorganic materials 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 239000000956 alloy Substances 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 239000001257 hydrogen Substances 0.000 description 1
- 229910052739 hydrogen Inorganic materials 0.000 description 1
- 125000004435 hydrogen atom Chemical class [H]* 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000007254 oxidation reaction Methods 0.000 description 1
- 238000001556 precipitation Methods 0.000 description 1
- 239000003507 refrigerant Substances 0.000 description 1
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/62—Quenching devices
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/52—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for wires; for strips ; for rods of unlimited length
- C21D9/54—Furnaces for treating strips or wire
- C21D9/56—Continuous furnaces for strip or wire
- C21D9/573—Continuous furnaces for strip or wire with cooling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/56—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering characterised by the quenching agents
- C21D1/613—Gases; Liquefied or solidified normally gaseous material
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/0062—Heat-treating apparatus with a cooling or quenching zone
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/52—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for wires; for strips ; for rods of unlimited length
- C21D9/54—Furnaces for treating strips or wire
- C21D9/56—Continuous furnaces for strip or wire
- C21D9/573—Continuous furnaces for strip or wire with cooling
- C21D9/5735—Details
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27D—DETAILS OR ACCESSORIES OF FURNACES, KILNS, OVENS OR RETORTS, IN SO FAR AS THEY ARE OF KINDS OCCURRING IN MORE THAN ONE KIND OF FURNACE
- F27D15/00—Handling or treating discharged material; Supports or receiving chambers therefor
- F27D15/02—Cooling
Definitions
- the invention relates to a device for cooling a metal strip with at least two opposite each other with respect to the continuously conveyed in its longitudinal direction metal strip nozzle fields, which are directed against the respective strip surface, connected to blow boxes for a cooling gas nozzles, and with provided between the nozzle flow channels to Removing the deflected at the strip surface cooling gas flows from the nozzles.
- these metal strips In order to prevent unwanted microstructures or precipitations after a heat treatment of metal strips, in particular of steel, these metal strips must be cooled very quickly, with the aid of a shielding gas, usually a hydrogen-nitrogen mixture, to avoid oxidation reactions in the band surface.
- a shielding gas usually a hydrogen-nitrogen mixture
- the cooling gas In order to achieve the required cooling gradients, which are between 50 and 150 ° C for steel strips with a strip thickness of 1 mm, depending on the alloy composition, the cooling gas has to be blown against the strip surface at high speed and discharged therefrom.
- the invention is therefore based on the object, a device for cooling a metal strip of the type described in such a way that a uniform cooling of the metal strip can be ensured with a high Abkühlgradienten without risk of belt distortions.
- the invention solves the problem set by the fact that the nozzles are grouped together in parallel with a lateral distance juxtaposed nozzle strips, which consist of connected to the blow boxes gas channels directed against the respective strip surface, distributed over the length of the nozzle strips nozzle openings, and that the flow channels for Discharging the cooling gas streams between the transverse to the blow boxes extending nozzle strips are provided.
- nozzle fields can be provided with round jet nozzles in a simple manner, resulting from the arranged in the nozzle strips, distributed over the length of the nozzle strips nozzle openings. Because of the distances between the juxtaposed nozzle strips is provided for an advantageous removal of deflected at the strip surface cooling gas flows, with a comparatively low pressure loss through the flow channels between can be deducted the nozzle strips. Due to the round jet nozzles and the removal of the deflected at the strip surface cooling gas flows between the nozzle strips thus advantageous cooling conditions for the metal strip can be maintained, so that a uniform cooling of the metal strip can be guaranteed without risk of rejection.
- the nozzle strips can be connected at one of their end faces with the blow boxes.
- the blow boxes are outside the flow region of the cooling gas flowing out between the nozzle strips.
- a uniform cooling gas flow to the individual nozzle openings can be maintained within the nozzle strips, the nozzle strips can taper in their flow cross-section of the terminal on the respective blow box away towards its end.
- the nozzle bars each provided with two staggered nozzle rows form the nozzles between two longitudinal wall sections with each other complementary to the respective nozzle channel bulges and that the adjacent between the bulges in an edge portion longitudinal wall sections the nozzles the two rows of nozzles alternately interconnecting partitions result, of which diverge the longitudinal wall sections to the longitudinal walls of the gas channel.
- the nozzles themselves are not only formed by a nozzle opening, but in addition by a nozzle channel, which results in each case between the pairwise opposed bulges of the two longitudinal wall sections of each nozzle bar.
- an outlet direction for the cooling gas streams determined by the orientation of the nozzle channel is ensured independently of the cross section of the nozzle strip in the region of the nozzles, in particular if the height of the partitions formed by the adjoining longitudinal wall sections of the nozzle strips corresponds at least to the mean nozzle diameter, as measured in the direction of the nozzle axes
- the nozzle channels have a minimum length corresponding to their average diameter.
- the abutting surfaces between the longitudinal wall sections forming the nozzles in the region of the individual nozzles can extend in a longitudinal direction of the nozzle bar Diameter level of the nozzles are so that arise in terms of mutually opposite pairs of bulges of the two longitudinal wall sections of the nozzle strips symmetrical conditions.
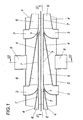
- the illustrated cooling device for a metal strip 1 has according to the Fig. 1 to 3 a housing 2, through which the metal strip 1 to be cooled is fed continuously in the feed direction s.
- a cooling gas for example, a gas mixture of 95 vol.% Nitrogen and 5 vol.% Hydrogen, provided.
- nozzle strips 4 are connected, which extend parallel to each other in parallel and form between them flow channels 5.
- the nozzle strips 4 themselves are in the form of a rectangular cross-section gas channel 6, which tapers away from the blow boxes 3 and on the metal strip. 1 facing side round nozzle openings 7.
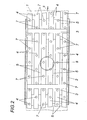
- the nozzle openings 7 are distributed over the length of the front side of the respective blow box 3 nozzle bars 4 and arranged in a row, so that there is a nozzle array with evenly distributed over a surface portion of the metal strip 1 round jet nozzles, as in particular the Fig. 2 can be removed.
- the nozzle openings 7 adjacent nozzle strips 4 are offset from each other in gap.
- the nozzle strips 4 extend in the longitudinal direction of the metal strip 1, ie in the feed direction s, which among other things allows the formation of nozzles 7 over the length of the nozzle strips different flow cross sections, without fear of uneven Bandabkühlung, because due to the same nozzle bars 4 a uniform flow distribution of the cooling gas is ensured transversely to the tape longitudinal direction.
- the cooling device can be adjusted in a simple manner to different bandwidths when edge-side nozzle strips 4 are shut off from the associated blow boxes 3, so that these nozzle strips 4 are no longer subjected to cooling gas outside the width of the metal strip 1.
- the orientation of the nozzle strips 4 in the longitudinal direction of the metal strip 1 is not mandatory.
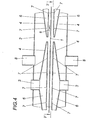
- Fig. 4 and 5 different from that after the Fig. 1 to 3 essentially only by the shape of the nozzle strips 4, which are connected in their longitudinal center to the blow boxes 3.
- the gas channel 6 of the nozzle strips 4 thus extends to both sides of the associated Blaskastens 3, which in turn results in a taper towards the ends of the gas channel 6 toward a uniform application of the nozzle openings 7 to reach.
- Fig. 5 can be removed, two rows of nozzle openings 7 per nozzle bar 4 are provided, wherein the nozzle openings 7 of the two rows are offset from each other. With such an arrangement of the nozzle openings 7 matching nozzle strips 4 can be used, which simplifies the production.
- the nozzle array is formed by evenly distributed over the surface portion of the metal strip 1 nozzle channels 9.
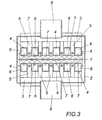
- the cooling gas streams emerging from the nozzle channels 9 against the strip surface are in turn deflected at the strip surface and removed from the metal strip 1 through the flow channels 5 between the nozzle strips 4, as indicated by flow arrows.
- each nozzle bar 4 is formed between two longitudinal wall sections 10 of the nozzle strips 4. These longitudinal wall sections 10 are provided with opposite each other in pairs, to the nozzle channels 9 complementary bulges 11, between which abut the longitudinal wall sections 10 in an edge portion and the nozzles 7 of the two rows of nozzles alternately interconnecting partitions 12 result, as is especially the Fig. 8 evident. From these partitions 12, the longitudinal wall portions 10 run apart to form guide surfaces 13 for the flowing back into the flow channels 5 cooling gas flows to the longitudinal walls 14 of the gas channels 6 of the nozzle strips 4 apart. The partitions 12 thus divide the deflected at the strip surface cooling gas flows in the region of each nozzle bar 4 into two partial streams and direct them as shown in the Fig.
- the nozzle channels 9 may have a minimum length corresponding to their average diameter.
- FIG. 8 shows that the abutment surfaces 15 between the longitudinal wall portions 10 in the region of the nozzles 7 in a longitudinal direction of the nozzle strips 4 extending diameter plane of the nozzle channels 9 are. This is an advantageous prerequisite for a uniform formation of the pairwise opposite bulges 11 and thus a more uniform load on the two longitudinal wall portions 10 when embossing the bulges 11.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Materials Engineering (AREA)
- Crystallography & Structural Chemistry (AREA)
- Thermal Sciences (AREA)
- Physics & Mathematics (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- General Engineering & Computer Science (AREA)
- Heat Treatment Of Strip Materials And Filament Materials (AREA)
- Heat Treatments In General, Especially Conveying And Cooling (AREA)
- Continuous Casting (AREA)
Description
- Die Erfindung bezieht sich auf eine Vorrichtung zum Kühlen eines Metallbandes mit wenigstens zwei einander bezüglich des in seiner Längsrichtung kontinuierlich geförderten Metallbandes gegenüberliegenden Düsenfeldern, die gegen die jeweilige Bandoberfläche gerichtete, an Blaskästen für ein Kühlgas angeschlossene Düsen umfassen, und mit zwischen den Düsen vorgesehenen Strömungskanälen zum Abführen der an der Bandoberfläche umgelenkten Kühlgasströme aus den Düsen.
- Um unerwünschte Gefügeausbildungen oder Ausscheidungen nach einer Wärmebehandlung von Metallbändern, insbesondere aus Stahl, zu unterbinden, müssen diese Metallbänder sehr rasch gekühlt werden, und zwar mit Hilfe eines Schutzgases, üblicherweise ein Wasserstoff-Stickstoffgemisch, zur Vermeidung von Oxidationsreaktionen im Bereich der Bandoberfläche. Damit die erforderlichen Abkühlgradienten, die für Stahlbänder mit einer Banddicke von 1 mm je nach der Legierungszusammensetzung zwischen 50 bis 150°Cls liegen, zu erreichen, muß das Kühlgas mit hoher Geschwindigkeit gegen die Bandoberfläche geblasen und von dort wieder abgeführt werden. Zu diesem Zweck ist es bekannt (
EP 1 029 933 B1 ), auf beiden Seiten des Metallbandes in dessen Längsrichtung verlaufende, mit seitlichem Abstand voneinander nebeneinandergereihte Blaskästen vorzusehen, die gegen die jeweilige Bandoberfläche gerichtete, sich quer zur Bandlängsrichtung erstreckende Flachstrahldüsen aufweisen. Diese in Bandlängsrichtung mit Abstand hintereinandergereihten Flachstrahldüsen der einzelnen Blaskästen ergänzen einander zu durchgehenden Düsenreihen, die quer zur Bandlängsrichtung verlaufen. Das aus den Flachstrahldüsen ausströmende, an der Bandoberfläche umgelenkte Kühlgas kann somit zwischen den Düsenreihen abgeführt werden. Abgesehen davon, daß sich im Vergleich zu Flachstrahldüsen mit Düsenfeldern aus Rundstrahldüsen im allgemeinen eine gleichmäßigere Beaufschlagung der Bandoberfläche mit dem Kühlgas erreichen läßt, werden bei dieser bekannten Vorrichtung die sich zwischen den einzelnen Düsenreihen ergebenden Strömungskanäle von den Blaskästen durchsetzt, was ungleichmäßige Abströmbedingungen mit der Gefahr mit sich bringt, daß aufgrund einer ungleichmäßigen Abkühlung Bandverwerfungen auftreten, die ein nachträgliches Richten des Metallbandes notwendig machen. - Der Erfindung liegt somit die Aufgabe zugrunde, eine Vorrichtung zum Kühlen eines Metallbandes der eingangs geschilderten Art so auszugestalten, daß eine gleichmäßige Kühlung des Metallbandes mit einem hohen Abkühlgradienten ohne Gefahr von Bandverwerfungen sichergestellt werden kann.
- Die Erfindung löst die gestellte Aufgabe dadurch, daß die Düsen gruppenweise in mit seitlichem Abstand parallel nebeneinandergereihten Düsenleisten zusammengefaßt sind, die aus mit den Blaskästen verbundenen Gaskanälen mit gegen die jeweilige Bandoberfläche gerichteten, über die Länge der Düsenleisten verteilten Düsenöffnungen bestehen, und daß die Strömungskanäle zum Abführen der Kühlgasströme zwischen den sich quer zu den Blaskästen erstreckenden Düsenleisten vorgesehen sind.
- Durch den Einsatz von Gaskanäle für das Kühlgas bildenden Düsenleisten können in einfacher Weise Düsenfelder mit Rundstrahldüsen vorgesehen werden, die sich durch die in den Düsenleisten angeordneten, über die Länge der Düsenleisten verteilten Düsenöffnungen ergeben. Wegen der Abstände zwischen den nebeneinandergereihten Düsenleisten ist für eine vorteilhafte Abfuhr der an der Bandoberfläche umgelenkten Kühlgasströme gesorgt, die mit einem vergleichsweise geringen Druckverlust durch die Strömungskanäle zwischen den Düsenleisten abgezogen werden können. Aufgrund der Rundstrahldüsen und der Abfuhr der an der Bandoberfläche umgelenkten Kühlgasströme zwischen den Düsenleisten können somit vorteilhafte Kühlbedingungen für das Metallband eingehalten werden, so daß eine gleichmäßige Abkühlung des Metallbandes ohne Verwerfungsgefahr gewährleistet werden kann.
- Um einen nachteiligen Einfluß der Blaskästen auf die Abfuhr des Kühlgases auszuschließen, können die Düsenleisten an einer ihrer Stirnseiten mit den Blaskästen verbunden werden. In diesem Fall befinden sich die Blaskästen außerhalb des Strömungsbereiches des zwischen den Düsenleisten abströmenden Kühlgases. Es ist aber auch möglich, die Düsenleisten in ihrer Längsmitte an die Blaskästen anzuschließen, was das Aneinanderreihen der Düsenleisten in ihrer Längsrichtung unter Beibehaltung des Düsenabstandes über die aneinandergereihten Düsenleisten hinweg erleichtert. Damit innerhalb der Düsenleisten eine gleichmäßige Kühlgasströmung zu den einzelnen Düsenöffnungen aufrechterhalten werden kann, können sich die Düsenleisten in ihrem Strömungsquerschnitt vom Anschluß am jeweiligen Blaskasten weg gegen ihr Ende hin verjüngen.
- Um besonders vorteilhafte Konstruktionsbedingungen zu schaffen, kann außerdem vorgesehen sein, daß die je mit zwei gegeneinander auf Lücke versetzten Düsenreihen versehenen Düsenleisten die Düsen zwischen zwei Längswandabschnitten mit einander zum jeweiligen Düsenkanal ergänzenden Auswölbungen formen und daß die zwischen den Auswölbungen in einem Randabschnitt aneinanderliegenden Längswandabschnitte die Düsen der beiden Düsenreihen abwechselnd miteinander verbindende Trennwände ergeben, von denen die Längswandabschnitte zu den Längswänden des Gaskanals auseinanderlaufen. Da zufolge dieser Maßnahmen lediglich die Stirnflächen der Längsränder der Längswandabschnitte gegen die Bandoberfläche gerichtet sind und diese Längswandabschnitte zwischen den einzelnen Düsen in einem Randabschnitt aneinanderliegen, so daß sich im Bereich der aneinanderliegenden Randabschnitte zur Bandoberfläche senkrecht verlaufende Trennwände ergeben, die die Düsen der beiden Reihen abwechselnd verbinden, werden die bei Rundstrahldüsen an der Bandoberfläche nach allen Seiten gleichmäßig umgelenkten Kühlgasströme im Bereich der Düsenleisten durch die Trennwände in strömungstechnisch vorteilhafter Weise in zwei Teilströme unterteilt, die über die Strömungskanäle zwischen den Düsenleisten abgeführt werden. Die von den aneinanderliegenden Randabschnitten zu den Längswänden der Gaskanäle auseinanderlaufenden Längswandabschnitte bilden für den Rückfluß der Kühlgasströme Leitflächen, die entlang die umgelenkten Kühlgasströme zu den Strömungskanälen zwischen den Düsenleisten strömen, und zwar mit einer das Abströmen unterstützenden, verminderten Wirbelausbildung.
- Die Düsen selbst werden nicht nur durch eine Düsenöffnung, sondern zusätzlich durch einen Düsenkanal geformt, der sich jeweils zwischen den einander paarweise gegenüberliegenden Auswölbungen der beiden Längswandabschnitte jeder Düsenleiste ergibt. Damit wird eine durch die Ausrichtung des Düsenkanals bestimmte Austrittsrichtung für die Kühlgasströme unabhängig vom Querschnittsverlauf der Düsenleiste im Bereich der Düsen gewährleistet, insbesondere wenn die in Richtung der Düsenachsen gemessene Höhe der durch die aneinanderliegenden Längswandabschnitte der Düsenleisten gebildeten Trennwände zumindest dem mittleren Düsendurchmesser entspricht, weil in diesem Fall die Düsenkanäle eine ihrem mittleren Durchmesser entsprechende Mindestlänge aufweisen.
- Da die Trennwände die Düsen der beiden Düsenreihen jeder Düsenleiste abwechselnd miteinander verbinden, würde bei einem Trennwandverlauf durch die Achsen der unmittelbar miteinander verbundenen Düsen die Auswölbung des Längswandabschnittes jeweils auf der von der anderen Düsenreihe abgekehrten Außenseite größer als die auf der der anderen Düsenreihe zugekehrten Innenseite ausfallen, was bei einem Prägen der Auswölbungen zu unterschiedlichen Belastungen der Längswandabschnitte auf der Außen- und der Innenseite führt. Um die damit verbundenen Nachteile zu vermeiden, können die Stoßflächen zwischen den die Düsen formenden Längswandabschnitten im Bereich der einzelnen Düsen in einer in Längsrichtung der Düsenleiste verlaufenden Durchmesserebene der Düsen liegen, so daß sich hinsichtlich der einander paarweise gegenüberliegenden Auswölbungen der beiden Längswandabschnitte der Düsenleisten symmetrische Verhältnisse ergeben.
- In der Zeichnung ist der Erfindungsgegenstand beispielsweise dargestellt. Es zeigen
- Fig. 1
- eine erfindungsgemäße Vorrichtung zum Kühlen eines Metallbandes in einem vereinfachten Längsschnitt,
- Fig. 2
- diese Vorrichtung in einem Schnitt nach der Linie II-II der
Fig. 1 , - Fig. 3
- einen Schnitt nach der Linie III-III der
Fig. 1 , - Fig. 4
- eine der
Fig. 1 entsprechende Darstellung einer Ausführungsvariante einer erfindungsgemäßen Vorrichtung, - Fig. 5
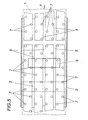
- einen Schnitt nach der Linie V-V der
Fig. 4 , - Fig. 6
- eine Düsenleiste einer weiteren Ausführungsform einer erfindungsgemäßen Vorrichtung in einer schematischen Seitenansicht,
- Fig. 7
- die Düsenleiste nach der
Fig. 6 ausschnittsweise im Bereich der die Düsenreihen bildenden Längswandabschnitte in einer Seitenansicht in einem größeren Maßstab, - Fig. 8
- eine Draufsicht auf die Düsenleiste nach der
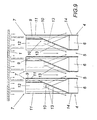
Fig. 7 und - Fig. 9
- einen Schnitt nach der Linie IX-IX der
Fig. 8 . - Die dargestellte Kühlvorrichtung für ein Metallband 1 weist gemäß den
Fig. 1 bis 3 ein Gehäuse 2 auf, durch das das zu kühlende Metallband 1 in Vorschubrichtung s kontinuierlich gefördert wird. Zu beiden Seiten des Metallbandes 1 sind Blaskästen 3 für ein Kühlgas, beispielsweise ein Gasgemisch aus 95 Vol.% Stickstoff und 5 Vol.% Wasserstoff, vorgesehen. An diese Blaskästen 3 sind Düsenleisten 4 angeschlossen, die parallel nebeneinandergereiht verlaufen und zwischen sich Strömungskanäle 5 bilden. Die Düsenleisten 4 selbst sind in Form eines im Querschnitt rechteckigen Gaskanals 6 ausgebildet, der sich von den Blaskästen 3 weg verjüngt und auf der dem Metallband 1 zugekehrten Seite runde Düsenöffnungen 7 aufweist. Die Düsenöffnungen 7 sind über die Länge der stirnseitig am jeweiligen Blaskasten 3 angeschlossenen Düsenleisten 4 verteilt und in einer Reihe angeordnet, so daß sich ein Düsenfeld mit gleichmäßig über einen Oberflächenabschnitt des Metallbandes 1 verteilten Rundstrahldüsen ergibt, wie dies insbesondere derFig. 2 entnommen werden kann. Die Düsenöffnungen 7 benachbarter Düsenleisten 4 sind gegeneinander auf Lücke versetzt. - Die aus den Düsenöffnungen 7 gegen die Bandoberfläche austretenden Kühlgasströme werden an der Bandoberfläche umgelenkt und durch die Strömungskanäle 5 zwischen den Düsenleisten 4 vom Metallband 1 abgeführt, wie dies durch Strömungspfeile in der
Fig. 3 angedeutet ist. Da das Gehäuse 2 für die abgeführten Kühlgasströme einen Sammelraum bildet, kann das Kühlgas aus dem Gehäuse 2 über Abzugstutzen 8 abgeleitet werden. Gemäß dem Ausführungsbeispiel verlaufen die Düsenleisten 4 in Längsrichtung des Metallbandes 1, also in Vorschubrichtung s, was unter anderem die Ausbildung von Düsen 7 mit über die Länge der Düsenleisten unterschiedlichen Strömungsquerschnitten erlaubt, ohne eine ungleichmäßige Bandabkühlung befürchten zu müssen, weil aufgrund der untereinander gleichen Düsenleisten 4 eine gleichmäßige Strömungsverteilung des Kühlgases quer zur Bandlängsrichtung sichergestellt ist. Außerdem läßt sich die Kühlvorrichtung in einfacher Weise auf unterschiedliche Bandbreiten einstellen, wenn randseitige Düsenleisten 4 von den zugehörigen Blaskästen 3 abgesperrt werden, so daß diese Düsenleisten 4 außerhalb der Breite des Metallbandes 1 nicht mehr mit Kühlgas beaufschlagt werden. Die Ausrichtung der Düsenleisten 4 in Längsrichtung des Metallbandes 1 ist jedoch nicht zwingend. - Das Ausführungsbeispiel gemäß den
Fig. 4 und5 unterscheidet sich von dem nach denFig. 1 bis 3 im wesentlichen nur durch die Form der Düsenleisten 4, die in ihrer Längsmitte an die Blaskästen 3 angeschlossen sind. Der Gaskanal 6 der Düsenleisten 4 erstreckt sich somit nach beiden Seiten des zugehörigen Blaskastens 3, wobei sich wiederum eine Verjüngung gegen die Enden des Gaskanals 6 hin ergibt, um eine gleichmäßige Beaufschlagung der Düsenöffnungen 7 zu erreichen. Wie derFig. 5 entnommen werden kann, sind zwei Reihen von Düsenöffnungen 7 je Düsenleiste 4 vorgesehen, wobei die Düsenöffnungen 7 der beiden Reihen gegeneinander versetzt sind. Mit einer solchen Anordnung der Düsenöffnungen 7 können übereinstimmende Düsenleisten 4 eingesetzt werden, was die Herstellung vereinfacht. - Gemäß dem Ausführungsbeispiel nach den
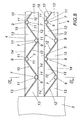
Fig. 6 bis 9 wird das Düsenfeld durch gleichmäßig über den Oberflächenabschnitt des Metallbandes 1 verteilte Düsenkanäle 9 gebildet. Nach derFig. 9 werden die aus den Düsenkanälen 9 gegen die Bandoberfläche austretenden Kühlgasströme wiederum an der Bandoberfläche umgelenkt und durch die Strömungskanäle 5 zwischen den Düsenleisten 4 vom Metallband 1 abgeführt, wie dies durch Strömungspfeile angedeutet ist. - Die einzelnen Düsen 7 jeder Düsenleiste 4 werden zwischen zwei Längswandabschnitten 10 der Düsenleisten 4 geformt. Diese Längswandabschnitte 10 sind mit einander paarweise gegenüberliegenden, sich zu den Düsenkanälen 9 ergänzenden Auswölbungen 11 versehen, zwischen denen die Längswandabschnitte 10 in einem Randabschnitt aneinanderliegen und die Düsen 7 der beiden Düsenreihen abwechselnd miteinander verbindende Trennwände 12 ergeben, wie dies vor allem aus der
Fig. 8 hervorgeht. Von diesen Trennwänden 12 laufen die Längswandabschnitte 10 unter Ausbildung von Leitflächen 13 für die in die Strömungskanäle 5 rückfließenden Kühlgasströme zu den Längswänden 14 der Gaskanäle 6 der Düsenleisten 4 auseinander. Die Trennwände 12 teilen somit die an der Bandoberfläche umgelenkten Kühlgasströme im Bereich jeder Düsenleiste 4 in zwei Teilströme und leiten sie entsprechend der Darstellung in derFig. 9 nach beiden Seiten der Düsenleisten 4 ab, was für die Rückleitung der umgelenkten Kühlgasströme vorteilhafte Strömungsbedingungen schafft. Wegen der zu den Längswänden 14 des Gaskanals 6 auseinaderlaufenden Längswandabschnitte 10 ergeben sich im Einströmbereich der einzelnen Düsenkanäle 9 allerdings Unsymmetrien, die sich auf die Ausrichtung der aus den Düsen 7 austretenden Kühlgasströme nachteilig auswirken können. Um einen solchen nachteiligen Einfluß auszuschließen können die Düsenkanäle 9 eine Mindestlänge aufweisen, die ihrem mittleren Durchmesser entspricht. - Aus der
Fig. 8 geht hervor, daß die Stoßflächen 15 zwischen den Längswandabschnitten 10 im Bereich der Düsen 7 in einer in Längsrichtung der Düsenleisten 4 verlaufenden Durchmesserebene der Düsenkanäle 9 liegen. Dies stellt eine vorteilhafte Voraussetzung für eine gleichmäßige Ausformung der einander paarweise gegenüberliegenden Auswölbungen 11 und damit eine gleichmäßigere Belastung der beiden Längswandabschnitte 10 beim Prägen der Auswölbungen 11 dar.
Claims (7)
- Vorrichtung zum Kühlen eines Metallbandes (1) mit wenigstens zwei einander bezüglich des in seiner Längsrichtung kontinuierlich geförderten Metallbandes (1) gegenüberliegenden Düsenfeldern, die gegen die jeweilige Bandoberfläche gerichtete, an Blaskästen (3) für ein Kühlgas angeschlossene Düsen umfassen, und mit zwischen den Düsen vorgesehenen Strömungskanälen (5) zum Abführen der an der Bandoberfläche umgelenkten Kühlgasströme aus den Düsen, dadurch gekennzeichnet, daß die Düsen gruppenweise in mit seitlichem Abstand parallel nebeneinandergereihten Düsenleisten (4) zusammengefaßt sind, die aus mit den Blaskästen (3) verbundenen Gaskanälen (6) mit gegen die jeweilige Bandoberfläche gerichteten, über die Länge der Düsenleisten (4) verteilten Düsenöffnungen (7) bestehen, und daß die Strömungskanäle (5) zum Abführen der Kühlgasströme zwischen den sich quer zu den Blaskästen (3) erstreckenden Düsenleisten (4) vorgesehen sind.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, daß die Düsenleisten (4) an einer ihrer Stirnseiten mit den Blaskästen (3) verbunden sind.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, daß die Düsenleisten (4) in ihrer Längsmitte mit den Blaskästen (3) verbunden sind.
- Vorrichtung nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, daß sich die Düsenleisten (4) in ihrem Strömungsquerschnitt vom Anschluß an den jeweiligen Blaskästen weg gegen ihr Ende hin verjüngen.
- Vorrichtung nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß die je mit zwei gegeneinander auf Lücke versetzten Düsenreihen versehenen Düsenleisten (4) die Düsen (7) zwischen zwei Längswandabschnitten (10) mit einander zum jeweiligen Düsenkanal (9) ergänzenden Auswölbungen (11) formen und daß die zwischen den Auswölbungen (11) zumindest in einem Randabschnitt aneinanderliegenden Längswandabschnitte (10) die Düsen (7) der beiden Düsenreihen abwechselnd miteinander verbindende Trennwände (12) ergeben, von denen die Längswandabschnitte (10) zu den Längswänden (14) des Gaskanals (6) auseinanderlaufen.
- Vorrichtung nach Anspruch 5, dadurch gekennzeichnet, daß die in Richtung der Düsenkanäle (9) gemessene Höhe der durch die aneinanderliegenden Längswandabschnitte (10) der Düsenleisten (4) gebildeten Trennwände (12) zumindest dem mittleren Düsendurchmesser entspricht:
- Vorrichtung nach Anspruch 5 oder 6, dadurch gekennzeichnet, daß die Stoßflächen (15) zwischen den die Düsen (7) formenden Längswandabschnitten (10) im Bereich der einzelnen Düsen (7) in einer in Längsrichtung der Düsenleiste (4) verlaufenden Durchmesserebene der Düsen (7) liegen.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT12882005A AT502239B1 (de) | 2005-08-01 | 2005-08-01 | Vorrichtung zum kühlen eines metallbandes |
| AT6782006A AT503597B1 (de) | 2006-04-21 | 2006-04-21 | Vorrichtung zum kühlen eines metallbandes |
| PCT/AT2006/000302 WO2007014406A1 (de) | 2005-08-01 | 2006-07-14 | Vorrichtung zum kühlen eines metallbandes |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1913165A1 EP1913165A1 (de) | 2008-04-23 |
| EP1913165B1 true EP1913165B1 (de) | 2009-09-02 |
Family
ID=37174126
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP06760789A Not-in-force EP1913165B1 (de) | 2005-08-01 | 2006-07-14 | Vorrichtung zum kühlen eines metallbandes |
Country Status (10)
| Country | Link |
|---|---|
| US (1) | US7968046B2 (de) |
| EP (1) | EP1913165B1 (de) |
| JP (1) | JP5504417B2 (de) |
| KR (1) | KR101244110B1 (de) |
| AT (1) | ATE441731T1 (de) |
| BR (1) | BRPI0614131B1 (de) |
| CA (1) | CA2617391C (de) |
| DE (1) | DE502006004754D1 (de) |
| RU (1) | RU2396137C2 (de) |
| WO (1) | WO2007014406A1 (de) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2925919B1 (fr) * | 2007-12-28 | 2010-06-11 | Cmi Thermline Services | Dispositif de soufflage de gaz sur une face d'un materiau en bande en defilement |
| EP2108465A1 (de) * | 2008-04-07 | 2009-10-14 | Siemens VAI Metals Technologies Ltd. | Verfahren und Vorrichtung für gesteuerte Kühlung |
| WO2016192993A1 (de) * | 2015-05-29 | 2016-12-08 | Voestalpine Stahl Gmbh | Verfahren zum kontaktlosen kühlen von stahlblechen und vorrichtung hierfür |
| FR3060021B1 (fr) * | 2016-12-14 | 2018-11-16 | Fives Stein | Procede et section de refroidissement rapide d'une ligne continue de traitement de bandes metalliques |
| DE102017111991B4 (de) * | 2017-05-31 | 2019-01-10 | Voestalpine Additive Manufacturing Center Gmbh | Vorrichtung zum Kühlen von heißen, planen Gegenständen |
| KR102209602B1 (ko) | 2018-12-07 | 2021-01-28 | 주식회사 포스코 | 강판 냉각 장치 |
| KR102336852B1 (ko) | 2019-12-05 | 2021-12-15 | (주)선영시스텍 | 금속 분말 냉각장치 및 방법 |
| EP4348148B1 (de) * | 2021-05-31 | 2026-01-14 | SMS group GmbH | Zwangsluftkühlung zur kühlung von langstahlerzeugnissen |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1337313A (fr) * | 1962-07-04 | 1963-09-13 | Electric Furnace Co | Dispositif de refroidissement forcé pour fours continus à bandes |
| AT323921B (de) * | 1973-07-27 | 1975-08-11 | Voest Ag | Kuhleinrichtung für kontinuierlich zu giessende stränge |
| BR8504750A (pt) * | 1984-11-14 | 1986-07-22 | Nippon Steel Corp | Aparelho de revestimento de tira para um forno de recozimento continuo |
| SU1386323A1 (ru) * | 1985-10-31 | 1988-04-07 | Центральный научно-исследовательский институт черной металлургии им.И.П.Бардина | Способ поддержани температурного режима прокатки |
| US5137586A (en) * | 1991-01-02 | 1992-08-11 | Klink James H | Method for continuous annealing of metal strips |
| FR2738577B1 (fr) * | 1995-09-12 | 1998-03-13 | Selas Sa | Dispositif de refroidissement d'un produit lamine |
| TW420718B (en) * | 1995-12-26 | 2001-02-01 | Nippon Steel Corp | Primary cooling method in continuously annealing steel strip |
| JPH09194954A (ja) * | 1996-01-22 | 1997-07-29 | Nippon Steel Corp | 鋼帯のガスジェットによる冷却装置 |
| BR9702207A (pt) * | 1996-05-23 | 1999-07-20 | Nippon Steel Corp | Sistema de resfriamento para resfriar uma tira de maneira uniforme na direção da largura da tira em um processo de tratamento térmico de tira contínua |
| WO1998041661A1 (en) * | 1997-03-14 | 1998-09-24 | Nippon Steel Corporation | Steel band heat-treating apparatus by gas jet stream |
| JPH1171618A (ja) * | 1997-08-28 | 1999-03-16 | Selas Sa | 圧延製品の冷却装置 |
| FR2789757B1 (fr) * | 1999-02-16 | 2001-05-11 | Selas Sa | Dispositif d'echange de chaleur avec un produit plat |
| FR2796139B1 (fr) * | 1999-07-06 | 2001-11-09 | Stein Heurtey | Procede et dispositif de suppression de la vibration des bandes dans des zones de soufflage de gaz, notamment des zones de refroidissement |
| JP2001040421A (ja) * | 1999-07-27 | 2001-02-13 | Nkk Corp | 金属帯のガス冷却装置 |
| GB2352731A (en) | 1999-07-29 | 2001-02-07 | British Steel Plc | Strip cooling apparatus |
| AT409301B (de) * | 2000-05-05 | 2002-07-25 | Ebner Peter Dipl Ing | Vorrichtung zum führen eines metallbandes auf einem gaskissen |
| CA2438122C (en) | 2001-04-02 | 2008-11-04 | Nippon Steel Corporation | Rapid cooling apparatus for steel strip in continuous annealing facility |
| JP4331982B2 (ja) | 2002-09-27 | 2009-09-16 | 新日本製鐵株式会社 | 鋼帯の冷却装置 |
-
2006
- 2006-07-14 KR KR1020087002354A patent/KR101244110B1/ko not_active Expired - Fee Related
- 2006-07-14 WO PCT/AT2006/000302 patent/WO2007014406A1/de not_active Ceased
- 2006-07-14 CA CA2617391A patent/CA2617391C/en not_active Expired - Fee Related
- 2006-07-14 AT AT06760789T patent/ATE441731T1/de active
- 2006-07-14 DE DE502006004754T patent/DE502006004754D1/de active Active
- 2006-07-14 RU RU2008107939/02A patent/RU2396137C2/ru not_active IP Right Cessation
- 2006-07-14 JP JP2008524307A patent/JP5504417B2/ja not_active Expired - Fee Related
- 2006-07-14 US US11/989,653 patent/US7968046B2/en not_active Expired - Fee Related
- 2006-07-14 EP EP06760789A patent/EP1913165B1/de not_active Not-in-force
- 2006-07-14 BR BRPI0614131-5A patent/BRPI0614131B1/pt not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| US7968046B2 (en) | 2011-06-28 |
| RU2396137C2 (ru) | 2010-08-10 |
| JP5504417B2 (ja) | 2014-05-28 |
| BRPI0614131A2 (pt) | 2011-03-09 |
| CA2617391A1 (en) | 2007-02-08 |
| KR101244110B1 (ko) | 2013-03-18 |
| US20090115113A1 (en) | 2009-05-07 |
| DE502006004754D1 (de) | 2009-10-15 |
| ATE441731T1 (de) | 2009-09-15 |
| EP1913165A1 (de) | 2008-04-23 |
| RU2008107939A (ru) | 2009-09-10 |
| WO2007014406A1 (de) | 2007-02-08 |
| CA2617391C (en) | 2012-05-22 |
| KR20080037003A (ko) | 2008-04-29 |
| BRPI0614131B1 (pt) | 2014-04-15 |
| JP2009503258A (ja) | 2009-01-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2522106C3 (de) | Vorrichtung zum kontinuierlichen Mischen fließfähiger Stoffe und Verfahren zum Herstellen eines Mischeinsatzes | |
| EP2304185B1 (de) | Turbinenschaufel für eine gasturbine und gusskern zum herstellen in einer solchen | |
| DE3587646T2 (de) | Druckentspanner zum Stabilisieren von Fluidströmen bei Entspannung, begleitet von einer Verminderung der kinetischen Energie. | |
| DE2613135C3 (de) | Luftkissendüse | |
| EP3303640B1 (de) | Verfahren zum homogenen, kontaktlosen kühlen von heissen, nicht endlosen oberflächen und vorrichtung hierfür | |
| DE1941424C3 (de) | Stoffauflauf für eine Papiermaschine | |
| DE3505256C2 (de) | Vorrichtung zum berührungsfreien Führen von Warenbahnen, insbesondere Metallbändern, mittels eines Gasmediums | |
| EP2050676B1 (de) | Schrumpftunnel | |
| EP1565268B1 (de) | Düsenanordnung | |
| EP1913165A1 (de) | Vorrichtung zum kühlen eines metallbandes | |
| AT502239B1 (de) | Vorrichtung zum kühlen eines metallbandes | |
| DE9210497U1 (de) | Ejektorpumpe | |
| EP1468762B1 (de) | Sprühkopf für ein Formsprühwerkzeug | |
| DE102004002421A1 (de) | Düsenanordnung | |
| DE102005054995B4 (de) | Düsensystem für die Behandlung von bahnförmigem Gut | |
| EP1729900B1 (de) | Vorrichtung zum kühlen von blechen und bändern | |
| EP3333484B1 (de) | Brennkammerschindel einer gasturbine | |
| DE102007021075B4 (de) | Verbindungsanordnung zum Verbinden zweier gekrümmter Spanten eines Luft- oder Raumfahrzeugs | |
| DE102005035247B4 (de) | Fluidverteiler mit binärer Struktur | |
| AT503597B1 (de) | Vorrichtung zum kühlen eines metallbandes | |
| CH443645A (de) | Schneckenmaschine | |
| EP0374821A2 (de) | Strangpressdüse zum Extrudieren keramischer Körper mit wabenartiger Struktur | |
| DE3825839A1 (de) | Vorrichtung zum kuehlen und zum hydraulischen transport von unsymmetrischen walzprofilen | |
| EP3585589B1 (de) | Schmelzekanal und extrusionsvorrichtung | |
| WO2018099834A1 (de) | GIEßDÜSE |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20080128 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 502006004754 Country of ref document: DE Date of ref document: 20091015 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090902 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090902 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20090902 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090902 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090902 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090902 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090902 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100102 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100104 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090902 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090902 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090902 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20091213 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090902 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090902 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090902 |
|
| 26N | No opposition filed |
Effective date: 20100603 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20091203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100731 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100731 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100303 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100714 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090902 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20140726 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20140711 Year of fee payment: 9 Ref country code: GB Payment date: 20140729 Year of fee payment: 9 Ref country code: TR Payment date: 20140703 Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20150714 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20150801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150714 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150801 Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150715 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 12 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150714 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20180725 Year of fee payment: 13 Ref country code: FR Payment date: 20180726 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20180725 Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20190731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190714 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20200928 Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20200722 Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502006004754 Country of ref document: DE Representative=s name: ABP BURGER RECHTSANWALTSGESELLSCHAFT MBH, DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502006004754 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 441731 Country of ref document: AT Kind code of ref document: T Effective date: 20210714 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220201 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210714 |