EP1752572B1 - Verfahren zur Verbesserung der Reissfestigkeit und/oder Weiterreissfestigkeit von Adsorptionsfiltermaterialien und damit hergestelltes Adsorptionsfiltermaterial - Google Patents
Verfahren zur Verbesserung der Reissfestigkeit und/oder Weiterreissfestigkeit von Adsorptionsfiltermaterialien und damit hergestelltes Adsorptionsfiltermaterial Download PDFInfo
- Publication number
- EP1752572B1 EP1752572B1 EP20060014664 EP06014664A EP1752572B1 EP 1752572 B1 EP1752572 B1 EP 1752572B1 EP 20060014664 EP20060014664 EP 20060014664 EP 06014664 A EP06014664 A EP 06014664A EP 1752572 B1 EP1752572 B1 EP 1752572B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- warp
- wales
- knitted fabric
- floats
- tear
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04B—KNITTING
- D04B21/00—Warp knitting processes for the production of fabrics or articles not dependent on the use of particular machines; Fabrics or articles defined by such processes
- D04B21/14—Fabrics characterised by the incorporation by knitting, in one or more thread, fleece, or fabric layers, of reinforcing, binding, or decorative threads; Fabrics incorporating small auxiliary elements, e.g. for decorative purposes
- D04B21/16—Fabrics characterised by the incorporation by knitting, in one or more thread, fleece, or fabric layers, of reinforcing, binding, or decorative threads; Fabrics incorporating small auxiliary elements, e.g. for decorative purposes incorporating synthetic threads
-
- A—HUMAN NECESSITIES
- A41—WEARING APPAREL
- A41D—OUTERWEAR; PROTECTIVE GARMENTS; ACCESSORIES
- A41D31/00—Materials specially adapted for outerwear
- A41D31/04—Materials specially adapted for outerwear characterised by special function or use
- A41D31/24—Resistant to mechanical stress, e.g. pierce-proof
- A41D31/245—Resistant to mechanical stress, e.g. pierce-proof using layered materials
-
- D—TEXTILES; PAPER
- D10—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B2501/00—Wearing apparel
- D10B2501/04—Outerwear; Protective garments
-
- D—TEXTILES; PAPER
- D10—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B2505/00—Industrial
- D10B2505/04—Filters
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/24—Structurally defined web or sheet [e.g., overall dimension, etc.]
- Y10T428/24802—Discontinuous or differential coating, impregnation or bond [e.g., artwork, printing, retouched photograph, etc.]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/24—Structurally defined web or sheet [e.g., overall dimension, etc.]
- Y10T428/24802—Discontinuous or differential coating, impregnation or bond [e.g., artwork, printing, retouched photograph, etc.]
- Y10T428/2481—Discontinuous or differential coating, impregnation or bond [e.g., artwork, printing, retouched photograph, etc.] including layer of mechanically interengaged strands, strand-portions or strand-like strips
- Y10T428/24818—Knitted, with particular or differential bond sites or intersections
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T442/00—Fabric [woven, knitted, or nonwoven textile or cloth, etc.]
- Y10T442/20—Coated or impregnated woven, knit, or nonwoven fabric which is not [a] associated with another preformed layer or fiber layer or, [b] with respect to woven and knit, characterized, respectively, by a particular or differential weave or knit, wherein the coating or impregnation is neither a foamed material nor a free metal or alloy layer
- Y10T442/2508—Coating or impregnation absorbs chemical material other than water
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T442/00—Fabric [woven, knitted, or nonwoven textile or cloth, etc.]
- Y10T442/40—Knit fabric [i.e., knit strand or strip material]
- Y10T442/45—Knit fabric is characterized by a particular or differential knit pattern other than open knit fabric or a fabric in which the strand denier is specified
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T442/00—Fabric [woven, knitted, or nonwoven textile or cloth, etc.]
- Y10T442/40—Knit fabric [i.e., knit strand or strip material]
- Y10T442/494—Including a nonwoven fabric layer other than paper
Definitions
- the present invention relates to a method for improving or increasing the tensile strength or tear strength of a warp knitted fabric, as can find particular use in adsorption filter materials with protective function against chemical poisoning and / or warfare agents. Furthermore, the present invention relates to the use of floats (floats) to improve or increase the tear strength or tear strength of such warp knitted fabric. Finally, the present invention relates to an adsorption filter material with protective function against chemical poisoning and / or warfare agents, which is formed on the basis of a warp knitted fabric with improved tear resistance or tear resistance as a carrier material.
- protective suits To protect the body, especially the extremities and the trunk, there are appropriate protective suits.
- Protective suits against chemical poisons which are intended for prolonged use under a wide range of conditions, must not lead to heat accumulation in the wearer. Therefore, one mainly uses air-permeable materials.
- the air-permeable, permeable protective suits generally have an adsorption layer with activated carbon, which binds the chemical poisons very permanently, so that no danger arises even from heavily contaminated suits for the wearer.
- Such suits should not hinder the freedom of movement of the user and protect the wearer for a defined time safely against chemical attack.
- an adsorptive material such protective suits often spherical adsorbents such as activated carbon, the area, for example by means of a bond, connected to a serving as a carrier material textile sheet material or are applied thereto.
- textile carriers textile fabrics are often used in the protective suit assembly in the prior art.
- the textile support material should have a high mechanical stability and, in particular, withstand strong mechanical stress, such as high tearing or tear propagation forces, as is the case, for example military operations occurs.
- protective suits are used in the chemical industry, for example to protect against toxic gases, as in many production processes occur. For this reason, the firefighters or civil protection personnel concerned must be equipped with special protective suits so as not to be endangered during the mission. During any use, the suit will be subjected to extreme physical and mechanical stress at times, which it must withstand without loss of protection, to minimize the risk of contamination.
- the object of the present invention is now to provide an adsorption filter material with protective function against chemical poisoning or warfare agents, which is suitable for the production of protective suits and at least substantially avoids or at least mitigates the disadvantages of the prior art described above ,
- a relevant adsorption filter material according to the preamble of claim 1 is known from DE 32 010 070 A known.
- the Applicant has now surprisingly found that the mechanical or physical properties, in particular the tear strength or tear strength, used as a textile support material for a Adsorptionsfiltermaterial of the aforementioned type warp knitted fabric, which a variety of wales, a plurality of courses and a plurality of bonding elements can be significantly improved by a part of the binding elements of the warp knitted fabric are formed or arranged so that they each extend over a plurality of wales.
- the tear and tear propagation resistance can be significantly increased, for example up to twice, in relation to prior art materials in unexpected ways.
- a "warp knit fabric”, which is also synonymously referred to as “warp knit fabric”, “warp knit fabric” or “warp knit fabric”, is a so-called knit fabric, which consists of at least one, preferably several yarns the so-called warp thread technology is constructed.
- a characteristic of knitwear is that, in contrast to fabrics which consist of two crossed yarn systems (“warp” and “weft”), they are produced by knitting operations.
- the central element or binding element of a knit fabric and thus a warp knitted fabric is the stitch: This consists of a mesh head, two mesh legs and two mesh feet.
- Knitted fabrics and in particular warp knit fabrics are characterized in that they can be stretched both in their length and in their width, in particular up to about 60% of the longitudinal expansion.
- knitwear have a constant tendency to take their original position again: the result of this is that knits are cuddly and tend only slightly to wrinkle; In addition, they can follow body movements due to their elasticity, so that they have a high and comfortable fit.
- a warp knitted fabric can have many adjacent threads or yarns, which - similar to the tissue - from bottom to top through the Run the entire length of the goods and gobble up laterally to the right and left in a mesh.
- the type of connection of one or more threads is referred to as "laying".
- warp knitwear As far as the production of warp knitwear is concerned, it can be made according to the prior art from at least one thread, yarn or warp thread system. Each individual thread is guided by a perforated needle, which is located in a guide rail.
- the perforated needles of the laying bars or guide bars place the threads or warp threads around so-called tongue, point or slider needles.
- After threading stitches are formed by the assignment of the so-called needle bar on all needles together, so that a row of stitches.
- the guide rail or the guide bar is laterally offset by one or more needles.
- the threads are wrapped around the needles again, and another course is formed.
- the offset movement of the guide bar or the laying bar determine the type of laying or thread laying.
- the production of warp knitwear is well known to those skilled in the art, so that further details in this respect need not be discussed.
- Fig. 1 schematically illustrates the structure of one of a variety of arranged in wales and courses mesh existing warp knit, as it can be used in the present invention: the vertical in (1-1) direction extending straight line represents a so-called "wedge", while the horizontal in (2-2) direction extending straight represents a so-called “mesh” of warp knitted fabric.
- the stitches of the warp knitted fabric which are to some extent laterally juxtaposed, form a course of stitches, while the stitches arranged below or above one another form a wale.
- the courses and wales are thus arranged perpendicular to each other. Due to the flat design of warp knitted fabric this includes a variety of courses and wales.
- binding element refers to a specific arrangement or formation of the thread in the warp knitted fabric caused by a specific laying.
- binding element includes, for example, the binding elements weft, vertical thread, handle and float (floating).
- tear strength or "tear propagation resistance”
- tear propagation behavior of a warp knitted fabric, in particular incisions, tears, indentations or the like in a warp knitted fabric, such as, for example, due to excessive mechanical stress, for example when wearing protective suits , may occur.
- the higher the tear strength the greater the force which must be applied to cause further tearing of the cut, tear or the like.
- the term “stretching” used in the invention refers to a part or section of the binding element or to a binding element as such of the warp knitted fabric which, as it were, has no fixed binding over a plurality of wales or over at least one Wales runs.
- the part of the binding element i. H. the corresponding thread section, thread or the binding element as such, in the extension area no firm connection with the corresponding wale, so that at this point, as it were, a free course on the corresponding wale is present.
- extending over a plurality of wales extending part of the binding elements on both sides in the widening area which is to some extent adjacent to the widening area is incorporated or fixed again, for example by forming a loop or the like.
- the adjacent wales represent, so to speak, the starting point or end point of the binding element extending over a plurality of wales.
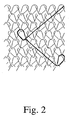
- a total of four wales of the warp knitted fabric will form one involved via the wales extending binding element:
- For the adjacent wale is also involved as the starting or end point in the formation of the binding element.
- FIG. 2 illustrates that the marked with the reference numeral 1 part of the binding element, which extends in the present case over three wales, is bounded on both sides by a wale, in which the thread of the previously freely extending binding element again forms a mesh.
- the tensile strength or the tear propagation resistance of the warp knitted fabric is improved by the binding elements extending over a plurality of wales, in particular at least substantially in the direction of the wales or at least substantially in the transverse direction of the courses.
- the warp knitted fabric produced by the process according to the invention has in particular an increased tear strength or tear strength along the wales, d. H. when a tear or tear propagation force acts at least substantially parallel to the wales.
- the inventive method thus leads to a warp knitted fabric, in which the respectively extending over a plurality of wales binding elements are pushed together or bundled when the warp knitted fabric is subjected to a tear or tear propagation or a tear and tear propagation force acts on the warp knitted fabric,
- This effect is clearly referred to as the so-called "cable effect”.
- the Applicant has found in a completely surprising way that the tear or tear strength of a Warp knit fabric is significantly increased when a part of the binding elements, in particular floats (floats), each extending over a plurality of wales in the above sense.
- the Applicant has found that the significant increase in tearing force is due to the previously described "cable effect" with the yarns extending over a plurality of wales , so to speak freely extending binding elements under the action of a tear or tear propagation force, z. B. under tensile load, merge or move in the tear triangle to a thread or yarn bundle.
- This resulting cable effect is decidedly against tearing and causes the significant improvement in tear or tear propagation resistance, since a yarn or bundle of fibers arises, which can better withstand a tensile strength.
- the binding elements which each extend over a plurality of wales may in particular be floats, which are also known as floats, handles and / or shots.
- the binding elements which extend over a plurality of wales are preferably floats.
- the binding element "Henkel” represents a loop of thread which, together with a loop of stitches, can be cut off from the needle during production and can be tied and held by the mesh feet on the new loop of stitches.
- the handle according to the invention equally, starting from the loop loop, where the thread is knocked off the needle, to the new loop, at which the thread is tied and held, each with a plurality of wales in the above sense - d , H. without firm binding - extend.
- weft is to be understood according to the invention as a thread segment which is at least substantially transverse to the wales, ie parallel to the courses or perpendicular to the wales, is inserted into the goods and can be held by other binding elements. It may be a “bullet”, which extends over the entire width of the warp knitted fabric, or a “partial shot” act, which does not detect the warp knitted fabric over the entire width. In this case, the shot in the context of the present invention may be designed such that it has thread portions, which in each case extend over a plurality of wales in the aforementioned sense - ie without a firm bond with the wales.
- the binding elements which extend over a plurality of wales are, as already mentioned, floats or floats.
- floats or floats This is understood according to the invention as meaning a limited thread or a limited thread length of the thread section, which extends in the warp knitted fabric over at least one wale in the sense of the present invention and can also extend over courses.
- the floats can be limited within the Warp knitted fabric by stitches, handles or shots.
- Fig. 3A shows a likeness in which the thread is laid to obtain a floats.
- the rows of points represent the rows of needles or needles of the automatic warp knitting machine used for the production, for example.
- the path of a perforated needle, which is guided around the needle during the stitch formation process, can be represented by the solid line.
- the numerals 0 to 5 below the rows of dots indicate the marking of needle gaps positioned between the needles.
- the one on the left side of the Fig. 3A located digits indicate the course of the hole needle along the Nadelgassen.
- Fig. 3A shows a likeness in which the thread is laid to obtain a floats.
- the rows of points represent the rows of needles or needles of the automatic warp knitting machine used for the production, for example.
- the path of a perforated needle which is guided around the needle during the stitch formation process, can be represented by the solid line.
- the numerals 0 to 5 below the rows of dots indicate the marking of
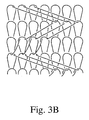
- Fig. 3B shows the resulting mesh image:
- Fig. 3B illustrates the principle of inventively used to increase the tear and tear propagation resistance of a warp knit flosses preferred.
- the floats extend over three wales as well as over one course of stitches, ie in total there are five wales in relation to each other involved in such a floatation.
- the floats according to a further embodiment of the invention extend only over two wales, also here is an offset of a row of stitches; this is according to the invention, however, purely optional.
- floats can be used, which run as it were obliquely or diagonally on the warp knitted fabric.
- Fig. 3B also illustrates the principle according to the invention, according to which, when a tear or tear propagation force extending over the wales binding elements or floats can be bundled according to the cable effect described above, since they are not associated with the mesh or wales and thus to a stabilization the warp knit lead.
- the stabilization effect ie the increase in tear or tear propagation force, is the greater, the more wales are "bridged" by the binding element or by the floats.
- the binding elements in particular floats, extending in each case over a plurality of wales, are formed or arranged to extend over at least two, in particular at least three, preferably at least four or more wales. Because with an increasing number of wales, over which extend the binding elements or floats, takes - as described above - the tearing or tear propagation force significantly, and the warp knit fabric is increasingly stabilized. According to the invention, it may even be provided that the said bonds or floats extend over up to five wales of the warp knitted fabric.
- the binding elements or floats each extending over a plurality of wales are formed or arranged to extend over at least one row of stitches, as in FIG Fig. 3B shown.
- the binding elements each extending over a plurality of wales, in particular floats can be delimited by other binding elements, for example meshes, handles, shots, standing threads and the like.
- the said binding elements or floats are preferably bounded laterally by meshes, preferably on both sides, as shown in FIG Fig. 3B is shown.
- the binding elements which extend over a plurality of wales, in particular floats, bounding binding elements, to some extent constitute the starting and ending point of these free binding elements, in particular floats.
- each of a plurality of wales extending binding elements, in particular floats, by a free or continuous or over the surface of warp knit fabric without binding extending thread or thread section or thread section are formed.
- the thread section which is also synonymously referred to as the thread section or partial section of the thread, is the part of the thread which, so to speak, floats freely over the warp knitted fabric.
- the part of the thread not forming the free thread section can then be connected to the warp knitted fabric in the warp knitted fabric, for example by means of further binding elements, in particular as described above.
- the thread which forms the binding elements, in particular floats, each extending over a plurality of wales, is to some extent an integral part of the warp knitted fabric, for example by forming stitches of warp knitted fabric, in particular as described above.
- the thread is introduced into the warp knit as it were, as an independent or autonomous thread, for example in the manner of a weft.
- binding elements in particular floats, extending in each case over a plurality of wales, according to the invention they can be formed from the same material as the remaining warp knitted fabric. Equally, however, it is also possible for the said binding elements, in particular floats, to be formed from a material which is different from the material of the remaining warp knitted fabric.
- the binding elements each extending over a plurality of wales, in particular floats can consist of or comprise cotton, polyester, polyamide or mixtures thereof.
- the threads may be smooth or textured, wherein the texturing can be done by means of the skilled person as such common chemical or physical methods.
- the tearing or tear propagation resistance of the warp knitted fabric produced by the process according to the invention can be further improved or increased by additional measures, for example by using special threads to form the respective binding elements or floats extending over a plurality of wales;
- threads with a titre of 20 to 160 dtex, in particular 40 to 140 dtex, preferably 60 to 120 dtex, preferably 80 to 100 dtex can be used in the context of the present invention.
- threads with high Gamfestmaschine, in particular high elongation at break can be used.
- threads with high elasticity can be used.
- the tear or tear propagation behavior of a warp knitted fabric can also be influenced by other factors or characteristics of the textile fabric or warp knitted fabric.
- the construction of warp knitted fabric affects the tear resistance, but also the equipment of warp knitted fabric as such and the yarn construction change the tear propagation resistance.
- a larger thread count or a finer yarn reduce the tear propagation resistance.
- Even the yarn type (spun yarn, for example) and the size of the yarn twist can change the tear propagation behavior.
- the warp knitted fabric as such is concerned, according to the invention it can be any warp knitted fabric.
- the warp knitted fabric preferably has a stitch pattern of the type in a non-limiting manner modified fringe, jersey, cloth, satin, velvet or their combinations.
- a fringe with float or shot or an atlas or Charmeuse warp knitted fabric can be used.
- a “fringe” is understood to mean warp knit warp knit fabric, the wales having no lateral connections.
- the lateral connections can be made with a fringe by shots, floats and the like. Only by combining the wales with other binding elements creates a textile fabric.
- a so-called "jersey” warp knitted fabric is obtained according to the invention when so-called underlaying of the fringe lapping is prolonged by a needle pitch. In other words, adjacent wales are connected to each other in a zigzag manner.
- the tricot warp knit fabric is stretchable in length and width due to its short lay and open structure. As for the "cloth" warp knit fabric, each stitch forming warp thread skips a wale or extends over a wale.
- warp knit fabrics which can be used according to the invention are purely exemplary and not restrictive. Because according to the invention, a large variety of warp knit goods can be used, which are suitable for the formation of binding elements, each extending over a plurality of wales in the context of the present invention, for example in the manner of floats. This also counts the so-called "fringe / satin" arrangement, which has a stable structure in the longitudinal and transverse direction through a combination of fringe and satin.
- the warp knitted fabric can be a warp knitted fabric based on open and / or closed loops.
- RIGHT / LEFT (RL), RIGHT / RIGHT (RR), or LEFT / LEFT (LL) knitwear may be used as the warp knit fabric.
- an RL-knitted fabric characterized by the fact that it has only left-hand on one side and only right-hand on the other side.
- a left mesh side is characterized in that at the lower binding sites, the mesh feet are above and the mesh legs are below the mesh of the previous mesh.
- a right-hand stitched side is characterized in that at the lower binding sites the mesh feet are below and the mesh legs are above the mesh head of the preceding stitch.
- An RR mesh shows right sides of the mesh on both sides of the fabric, while the LL knits on both sides of the fabric mainly have left sides.
- warp knitted fabric may have a basis weight of 25 to 500 g / m 2 , in particular 50 to 300 g / m 2 , preferably 75 to 200 g / m 2 .
- the skilled person is always able to adapt the corresponding basis weights to the respective requirements.
- the tear strength or tear propagation resistance of the warp knitted fabric is significantly increased.
- the tear strength or tear propagation resistance of a warp knitted fabric produced by the process according to the invention in which a part of the binding elements, in particular floats, each extends over two wales, for example, compared to a Warp knitted fabric, in which the binding elements each extend over at most one wale , at least by a factor of 1.1, in particular by at least a factor of 1.3, preferably increased by at least a factor of 1.5.
- the tensile strength or tear propagation resistance of a warp knitted fabric produced by the process according to the invention in which a part of the binding elements, in particular floats, respectively over three, for example Weaves extend - compared to a Warp knitted fabric, in which the binding elements are each formed or arranged over at most one wale - at least a factor of 1.6, in particular at least a factor of 1.8, preferably at least by a factor from 2.0, increased.
- the warp knit fabric is additionally subjected to a discontinuous, punctiformly applied adhesive, in particular for adsorbent adsorbent purposes for the attachment of a chemical poison and / or warfare agents.
- the amount of adhesive applied should be less than 100 g / m 2 , in particular less than 80 g / m 2 , preferably less than 70 g / m 2 , preferably less than 60 g / m 2 .
- the amount of adhesive applied is about 50 g / m 2 .
- the adhesive may be applied in a particularly regular pattern, for example 25 mesh (113 dots / cm 2 ) to 40 mesh (289 dots / cm 2 ) dot density. It can, for example, thickened plastic dispersions, hot melt adhesives or reactive adhesives, such as in particular polyurethane-based one- and two-component systems, for.
- masked prepolymer diisocyanates which crosslink via di- or polyfunctional amines or alcohols are used. According to the invention can be used for. B.
- such adhesives which are breathable in the cured state, for.
- the adhesive can be applied for example by means of rotary printing on the textile carrier.
- the adhesive is applied so that the binding elements extending over the wales are not significantly affected in their ability to float freely and collapse under tensile stress.
- the warp knitted fabric is additionally acted upon by an adsorbent which adsorbs chemical poisoning agents and / or warfare agents, in particular a material based on activated carbon.
- the adsorbent with a particular discontinuous, preferably punctiform applied adhesive, in particular as described above, are fixed to the warp knit.
- At least 50%, in particular at least 60%, preferably at least 70%, of the textile fabric is exposed to the adsorbent adsorbing poison or warfare agent, in particular the activated carbon.
- At least 50%, in particular at least 60%, preferably at least 70%, of the adsorbing or adsorbing adsorbent should be freely accessible to the adsorbing poisonous or warfare agents, ie. H. not be completely pressed into the adhesive.
- the activated carbon preferably used as adsorbent adsorbent poison or warfare agent this may for example consist of discrete particles of activated carbon, preferably in granular form ("granular carbon") or spherical form (“spherical carbon”).
- the average diameter of the activated carbon particles is in particular less than 1.0 mm, preferably less than 0.8 mm, preferably less than 0.6 mm, but generally at least 0.1 mm.
- the activated carbon particles are advantageously in an amount of 5 to 500 g / m 2 , in particular 10 to 400 g / m 2 , preferably 20 to 300 g / m 2 , preferably 25 to 250 g / m 2 , particularly preferably 50 to 150 g / m 2 , most preferably 50 to 100 g / m 2 , applied to the warp knit (load).
- Suitable activated carbon particles in particular have an internal surface area (BET) of at least 800 m 2 / g, in particular of at least 900 m 2 / g, preferably of at least 1000 m 2 / g, preferably in the range of 800 to 2500 m 2 / g.
- the Grain especially ball carbon, has the distinct advantage that it is extremely abrasion resistant and very hard, which is of great importance in terms of wear properties.
- the bursting pressure for a single particle of activated carbon, especially activated charcoal granules is at least 5 Newtons, more preferably at least 10 Newtons, and can reach up to 20 Newtons.
- Suitable catalysts according to the invention are, for example, enzymes and / or metals, preferably copper, silver, cadmium, platinum, palladium, rhodium, zinc and / or mercury, in particular their ions and / or salts.
- the amount of catalyst can vary widely; In general, it is 0.05 to 12 wt .-%, preferably 1 to 10 wt .-%, particularly preferably 2 to 8 wt .-%, based on the weight of the adsorbent.
- the additional use of a catalyst leads to a discharge activated carbon.
- the adsorbent adsorbent chemical or poisonous substances in particular the material based on activated carbon
- an air-permeable textile material in particular a fabric in the form of a nonwoven, preferably a random mat is acted upon or covered as a cover layer.
- the nonwoven, preferably the random web be oriented in the direction of the wales of Warp knit fabric, so that the tear strength or tear strength of warp knitted fabric is particularly improved at least substantially in the direction of the courses and / or at least substantially in the transverse direction of the wales additionally.
- the orientation of the fleece in the direction of the wales therefore leads to a further improvement of the tear strength and to some extent complements the measures mentioned above resulting increase in the tear or tear propagation force in the longitudinal direction of the wales. Due to this synergistic mode of action between oriented nonwoven on the one hand and warp knitted fabric produced by means of the method according to the invention on the other hand, an extraordinarily high tear and tear propagation resistance of the adsorption filter material according to the invention is thus achieved overall.
- Adsorptionsfiltermaterial Due to the action on the warp knitted fabric with an adsorbent and moreover with a cover fabric, in particular a nonwoven, thus resulting in a sense a sandwich structure or a compound which is to some extent referred to as Adsorptionsfiltermaterial and which can be further processed for example to protective suits.
- Fig. 4 illustrates the structure of the adsorption filter material 10 according to the invention, which is preferably formed as a composite 2.
- the warp knit fabric 3 is additionally acted upon with a discontinuous, preferably punctiform applied adhesive 5, are applied to the activated carbon particles 4 in spherical form.
- the adsorption filter material 10 according to the invention on the side facing away from the warp knitted fabric side of the absorber 4, an air-permeable textile material 6 as a cover layer, which may be, for example, a non-woven.
- the air-permeable textile material which serves as cover material for the adsorbent, in addition to nonwovens, it is also possible to use fabrics, knitted fabrics, knits, fabrics, nonwovens or other nonwovens.
- the air-permeable textile material which is used as a cover layer compared to the warp knitted fabric lower basis weight, for example from 5 to 75 g / m 2 , in particular 10 to 50 g / m 2 , preferably 15 to 30 g / m 2 , have ,
- Another object of the present invention is the use of floats according to claim 13 for improving the tear strength of warp knit fabrics comprising a plurality of wales and a plurality of courses, for use in adsorption filter materials with protective function against chemical poison or warfare agents.
- the use of the floats according to the invention is characterized in that at least a part of the floats is formed and / or arranged in each case over at least a plurality of, over at least two wales, extending.
- the primary object of the present invention is an adsorption filter material having a protective function against chemical poisoning agents and / or warfare agents, in particular ABC warfare agents, wherein the adsorption filter material has a flat, in particular two-dimensional, textile carrier material according to claim 1.
- a special feature of the adsorption filter material according to the invention can be seen therein in that the textile carrier material is formed as a warp-knitted fabric and in that the warp-knitted fabric has a multiplicity of wales, a multiplicity of courses and a plurality of binding elements for improving the tear strength or tear resistance.
- a part of the binding elements is in each case formed or arranged extending over a plurality of wales, so that the tensile strength or tear strength of the warp knitted fabric is improved, in particular at least substantially in the direction of the wales or at least substantially in the transverse direction of the courses.
- the binding elements each extending over a plurality of wales are floats, handles and / or shots. According to the invention, these are preferably floats.
- the binding elements extending in each case over a plurality of wales, in particular floats extend over at least two, in particular at least three, preferably at least four or more wales.
- the said binding elements can also extend over five wales.
- the air permeability of the adsorption filter material according to the invention should be more than 200 l / m 2 per second, preferably more than 300 l / m 2 per second, preferably more than 400 l / m 2 per second, measured in accordance with DIN 53887 preferably more than 600 l / m 2 per second, very particularly preferably more than 800 l / m 2 per second.
- a high air permeability is particularly advantageous insofar as this ensures a high wearing comfort.
- the water vapor permeability of the adsorption filter material according to the invention also leads to a high wearing comfort.
- the adsorption filter material according to the invention at 25 ° C, a water vapor permeability of at least 15 l / m 2 per 24 h, in particular 20 l / m 2 per 24 h, preferably at least 25 l / m 2 per 24 h, more preferably at least 30 l / m 2 per 24 h or even more (measured according to the "inverted cup method" according to ASTM E 96 and at 25 ° C.)
- WVT Water Vapor Transmission
- the adsorption filter material according to the invention can also have a water vapor transmission resistance R t under stationary conditions - measured according to DIN EN 31 092: 1993 of February 1994 ("Textiles - physiological effects, measurement of heat and water vapor transmission resistance under stationary conditions (sweating guarded-hotplate or equivalent international standard ISO 11 092 - at 35 ° C of not more than 20 (m 2 ⁇ Pascal) / watt, in particular not more than 15 (m 2 ⁇ Pascal) / watt, preferably not more than 10 (m 2 ⁇ Pascal ) / Watt, more preferably at most 5 (m 2 ⁇ Pascal) / watt.
- the adsorption filter material according to the invention Due to the specific design of the adsorption filter material according to the invention is thus at the same time high wearing comfort excellent protection against toxic and pollutants allows, as the adsorption filter according to the invention in particular prevents the passage of gaseous toxins or pollutants or at least delayed.
- the mechanical stability, in particular the tear and tear resistance is significantly improved.
- the barrier effect of the adsorption filter material according to the invention against chemical warfare agents in particular bis- [2-chloroethyl] sulfide (synonymously also called mustard gas, lost or yellow cross), measured according to CRDEC-SP-84010, method 2.2, at most 4 ⁇ g / cm 2 per 24 h, in particular at most 3.5 ⁇ g / cm 2 per 24 h, preferably at most 3.0 ⁇ g / cm 2 per 24 h, particularly preferably at most 2.5 ⁇ g / cm 2 per 24 h.
- chemical warfare agents in particular bis- [2-chloroethyl] sulfide (synonymously also called mustard gas, lost or yellow cross)
- CRDEC-SP-84010, method 2.2 at most 4 ⁇ g / cm 2 per 24 h, in particular at most 3.5 ⁇ g / cm 2 per 24 h, preferably at most 3.0 ⁇ g / cm 2 per 24 h, particularly preferably at most 2.5 ⁇ g
- the adsorption filter material according to the invention also has the great advantage that it has an extraordinarily high tear and tear propagation resistance and is thus particularly suitable for use, for example, for protective suits and the like, especially in military use, since there are high stresses, in particular mechanical Can withstand loads to a high degree.
- the adsorption material according to the invention may be formed as an air-permeable material, so that - at the same time high protection against chemical poisoning or warfare agents and excellent mechanical stability - a high level of comfort can be achieved, which is a significant advantage especially in military use under extreme physical stress represents.
- Tearing tests are used to assess the tear propagation behavior of cuts, z.
- Tearing tests are used to assess the tear propagation behavior of cuts, z.
- the packaging carried out in a textile area. They are of specific importance especially in technical textiles, but also in the use of clothing.
- the resistance of the incision against tearing is determined at an axial tensile stress at the incision edges.
- the thigh extension test is primarily applied to tissues. However, it can also be carried out in other single- or multi-ply textile fabrics in which the incision continues almost thread-straight in the direction of force, as is the case with the warp knitted fabric or the adsorption filter material according to the invention.
- a rectangular sample (sample) is cut in the middle of a narrow edge so that two legs arise.
- the legs are clamped in jaws of a tractor with a constant rate of deformation and a recording device so that the incision edges of both legs form a straight line. They are pulled apart in the direction of the incision so that the test sample continues to tear.
- the force for crack propagation over a particular tear path is recorded.
- the tear propagation force is determined from the force peak values of the recorded diagram or with computer assistance.
- the force required to spread an incision previously made in the fabric is determined by measuring the work of tearing the fabric over a given tear propagation path.
- the test device consists of a pendulum, to which a clamp is attached, which lies in the same plane as a second, fixed clamp, when the pendulum is in the raised starting position with the highest potential energy. A test sample is clamped between the two grips and cut. The lifted pendulum will be released and the test sample will be ruptured as the moveable clamp is removed from the fixed one. The tear propagation force is measured.
- the method is performed as follows: Sampling is accomplished as previously described. The samples to be tested must not show wrinkles, creases, selvages or areas that are not are representative of the fabric.
- a fall pendulum device is used.
- the fall pendulum device comprises a sturdy frame, the pendulum, a mechanical or electronic indicator for the largest pendulum swing at the first oscillation, the clamping clamp, which is movable and part of the pendulum, and the fixed clamp, which is part of the frame, as well as a sharp Knife to create a groove with a depth of (20 ⁇ 0.5) mm in the center of the test between the two clamps.
- the device comprises a device for cutting out the test samples, such as a punching device or a template.
- a device for cutting out the test samples such as a punching device or a template.
- two sets of test pieces are taken, one set in the "warp direction” and in the direction of the wales and the other in the "weft direction” and in the course of the courses, respectively.
- the short side of the test sample is placed exactly parallel to the "warp direction” or “weft direction” or parallel to the direction of the wales or courses so that the tear runs up to the notch opposite the notch.
- the test samples shall be taken at a distance of at least 150 mm from the edge of the sheet.
- the test sample is held between the two clamps
- the movable clamp is attached to the pendulum, which can fall freely.
- the test sample must be able to be torn further without rubbing against the pendulum.
- the experiments are carried out by first selecting the pendulum mass in such a way that the readings measured lie between 15 and 85% of the respective measuring range. The zero position of the shuttle must be checked. The pendulum is raised to the starting position. The test sample is inserted into the jaws so that their longitudinal edge is parallel to the upper edge of the terminal. The clamping takes place in the middle; The lower edge of the sample is carefully aligned with the lower edge of the terminal. The test sample is cut with the knife on the side opposite to the notch with a depth of (20 ⁇ 0.5) mm such that a tear propagation of (43 ⁇ 0.5) mm remains.
- the pendulum is triggered by depressing a pendulum lock. During the return oscillation, the pendulum should be stopped so that the pointer position is not changed.
- the tear propagation force in Newton is read at the measuring device on the next graduation scale or on the digital display. It must be checked whether the result is actually between 15 and 85% of the applied measuring range. The Testing is repeated on several samples for each direction. It can be observed whether the incision continues to tear in the direction of force and tear the threads, instead of being pulled out of the textile fabric. The measurement is valid if a) no threads are pulled out of the fabric and b) no slippage occurs in the clamps and c) the test sample is torn and torn in the area of the 15 mm wide notch. Other results are to be discarded.
- the break-through work is measured directly.
- the tearing force is preferably given, which is usually read directly in Newton.
- the principle of the pneumatic method for determining the bursting strength is that a test sample (specimen) is clamped on a stretchable membrane with a circular clamping ring. On the side facing away from the sample piece, a steadily increasing air pressure is exerted, which leads to a bulging of the membrane and the textile fabric. The pressure is increased evenly until the sample bursts. The bursting pressure and the bursting curvature are determined.
- the method is performed by first adjusting the specimen in the relaxed condition to the normal condition prior to testing.
- the device is set to a test area of 50 cm 2 .
- the control valve of the tester is adjusted so that the mean bursting time is within (20 ⁇ 5) seconds.
- the bursting time is to be understood as the time difference between the beginning of the bulging and the bursting of the test piece.
- the test sample is placed on the membrane smoothly, without pretensioning and without warping. It is safe to clamp in the circular holding device to prevent slippage during the test, wherein Damage during clamping is to be avoided.
- a camber measuring device is brought into the measuring position and set to zero.
- a safety cover is attached according to the device requirements. Pressure is applied to the test sample until the textile fabric bursts.
- the bursting pressure and the bursting height are registered. Bursting of the test sample close to the edge of the jig must be recorded; Clamp breaks that are within 2 mm of the clamping line must be discarded. The test is repeated several times at different points of the textile fabric.
- membrane pressure The pressure at this membrane curvature should be noted as "membrane pressure”.
- the arithmetic mean of the bursting pressure in kPa is calculated. From this, the membrane pressure is subtracted in kPa. The result is the bursting pressure.
- the tested specimens comprise a textile (carrier) material based on a polyester chain knitted fabric. They differ in the construction by the length of the "weft laying" or the training or length of those binding elements, each extending over a plurality of wales. Thus, therefore, the number of wales, over which the binding elements extend, in the respective Probenstükken Ia, Ib, II and III (Table 1).
- Table 1 specifies the samples tested - namely the warp knitwear used as such (specimens A, raw material), warp knit fabric with specific application of an adhesive and loading with activated carbon (specimen B: semi-finished product) and warp knit fabric with adhesive, activated carbon and additional application of a nonwoven fabric ( Sample pieces C: finished product).
- Table 2 shows the results with respect to the tear and tear propagation behavior of the specimens determined by the methods described above. It can be clearly seen that with respect to the raw material (specimens A) and the finished product (specimens C) the tear or tear propagation resistance, especially in the direction of the wales ("across the weft"), ie along the wales or transverse to the weft direction, is significantly increased. But even for the semi-finished product (samplesamplesamplesamplesamplesamplesamplesamplesamples C), such an effect can be observed. With respect to the finished product is also a significant increase in the tear or tear resistance in the direction of the courses ("across the chain”), ie along the course or transverse to the "warp direction” to observe, indicating the additional stabilization indicates the finished product by the applied fleece.
- Table 2 represent the maximum loads determined during the experiments, at which a tearing, tearing or bursting of the sample pieces occurs.
- the improved tear and tear propagation resistance can be explained as follows:
- the individual yarns or threads are displaced, for example, under tensile load (for example in the thigh extension tear test) Tear triangle to a yarn bundle ("cable effect").
- the cable effect is decidedly resistant to tearing and leads to improved tear propagation resistance.
- sample pieces A If one looks at the results of the bursting pressure, hardly any changes from the raw material (sample pieces A) to the semi-finished goods (sample pieces B) can be recognized. This is sometimes due to the use of the hydrophobic polyester fiber, which does not suffer from fiber loss due to the applied adhesive, and the merely discontinuously applied adhesive, which does not significantly affect the "cable effect".
- the guide bar 1 indicates the "Kettlegung”, ie the laying of the wales, and the guide bar 2, the length of the "weft laying", so the laying of the courses.
- the laying and in particular the formation of the wales extending over the binding elements, in particular floats, thus have a decisive influence on the warp knit fabric production on the Tear strength values of the finished material.
- the reason for this is - as already mentioned - that in the tear propagation test it always depends on how strong the unit is.
- the tearing unit may be a single yarn or a fiber bundle. The more possibilities there are for fiber bundling through the lapping, the higher is the tear propagation force.
- Fiber bundling can occur, among other things, when several fibers or threads run parallel to each other.
- the optimization of the tear strength ratio of warp knitted fabric is achieved by the design of warp knitted fabric. Decisive are the lapping and fiber titer.
- the applicant has surprisingly found that the wovens of the type of cloth (specimens Ia and Ib), satin (specimens II) and velvet (specimens III) in this order have increasing tear propagation values in the transverse direction of the courses, ie in the longitudinal direction of the wales. result - both for the raw material (specimens A) and for the semi-finished goods (specimens B) and the finished product (specimens C).
- the adsorption filter material ie warp knitted fabric as a textile carrier material, application of adhesive, Activated carbon and cover fleece
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Knitting Of Fabric (AREA)
- Solid-Sorbent Or Filter-Aiding Compositions (AREA)
- Filtering Materials (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zur Verbesserung bzw. Erhöhung der Reißfestigkeit bzw. Weiterreißfestigkeit einer Kettenwirkware, wie sie insbesondere Verwendung in Adsorptionsfiltermaterialien mit Schutzfunktion gegenüber chemischen Gift- und/oder Kampfstoffen finden kann. Des weiteren betrifft die vorliegende Erfindung die Verwendung von Flottungen (Flottierungen) zur Verbesserung bzw. Erhöhung der Reißfestigkeit bzw. Weiterreißfestigkeit einer solchen Kettenwirkware. Schließlich betrifft die vorliegende Erfindung ein Adsorptionsfiltermaterial mit Schutzfunktion gegenüber chemischen Gift- und/oder Kampfstoffen, welches auf Basis einer Kettenwirkware mit verbesserter Reißfestigkeit bzw. Weiterreißfestigkeit als Trägermaterial ausgebildet ist.
- Es gibt eine Reihe von Stoffen, die von der Haut aufgenommen werden und zu schweren körperlichen Schäden führen. Als Beispiel seien chemische Kampfstoffe, wie z. B. das blasenziehende Lost (Gelbkreuz) und das Nervengift Sarin, erwähnt. Menschen, die mit solchen Giften in Kontakt kommen können, müssen eine geeignete Schutzausrüstung tragen bzw. durch geeignete Schutzmaterialien gegen diese Gifte geschützt werden.
- Zum Schutz des Körpers, insbesondere der Extremitäten und des Rumpfes, gibt es entsprechende Schutzanzüge. Schutzanzüge gegen chemische Gifte, welche für einen längeren Einsatz unter den verschiedensten Bedingungen gedacht sind, dürfen beim Träger zu keinem Hitzestau führen. Daher verwendet man hauptsächlich luftdurchlässige Materialien. Die luftdurchlässigen, permeablen Schutzanzüge besitzen im allgemeinen eine Adsorptionsschicht mit Aktivkohle, welche die chemischen Gifte sehr dauerhaft bindet, so daß auch von stark kontaminierten Anzügen für den Träger keinerlei Gefahr ausgeht.
- Derartige Schutzanzüge sollen die Bewegungsfreiheit des Anwenders nicht behindern und den Träger für eine definierte Zeit sicher gegen eine chemische Belastung schützen. Als adsorptionsfähiges Material weisen derartige Schutzanzüge häufig sphärische Adsorbentien, wie Aktivkohle, auf, die flächig, beispielsweise mittels einer Verklebung, mit einem als Trägermaterial dienenden textilen Flächenmaterial verbunden bzw. hierauf aufgebracht sind. Als textile Träger werden in der Schutzanzugskonfektion im Stand der Technik oftmals textile Flächengebilde eingesetzt.
- Eine weitere bedeutende Anforderung an derartige Schutzanzüge stellt die Festigkeit der Schutzanzüge bzw. des als Trägermaterial eingesetzten textilen Flächengebildes dar. Denn eine Beschädigung der Schutzanzüge bzw. des eingesetzten textilen Flächenmaterials führt zwangsläufig zu einer Durchtrittsstelle für chemische Gift- bzw. Kampfstoffe, so daß der Schutzanzug selbst bei kleineren Schäden seine Schutzleistung verlieren kann. Daher spielt die Auswahl des textilen Trägermaterials hinsichtlich der Stabilität der daraus hergestellten Schutzanzüge eine bedeutsame Rolle: Das textile Trägermaterial sollte über eine hohe mechanische Stabilität verfügen und insbesondere auch einer starken mechanischen Belastung, wie hohen Reiß- bzw. Weiterreißkräften, widerstehen, wie sie beispielsweise bei militärischen Einsätzen auftritt.
- Schutzanzüge des Standes der Technik, die häufig einfache textile Gewebe als textiles Trägermaterial für die Adsorbentien aufweisen, können diesen hohen Anforderungen an die mechanische Stabilität, insbesondere im Hinblick auf ihr Reiß- bzw. Weiterreißverhalten, oftmals nicht gerecht werden, so daß bei den Schutzanzügen des Standes der Technik insbesondere unter extremen Bedingungen, beispielsweise im Kampfeinsatz des Soldaten bzw. des Trägers, nicht immer ein optimaler Schutz vor chemischen Gift- bzw. Kampfstoffen gewährleistet ist, weil der Schutzanzug bei dieser Belastung Beschädigungen davontragen, insbesondere einreißen kann.
- Auch vor dem Hintergrund, daß die Schutzanzüge den Anforderungen einer langen Tragedauer und einer damit einhergehenden Waschbarkeit erfüllen müssen, resultiert unmittelbar die Forderung nach textilen Trägermaterialien mit einer hohen mechanischen Belastbarkeit, siehe z.B.
WO 94/01198 A - Neben dem militärischen Einsatz von Schutzanzügen, insbesondere zum Schutz gegenüber chemischen Kampfstoffen, wie ABC-Kampfstoffen, werden auch in der chemischen Industrie Schutzanzüge eingesetzt, beispielsweise zum Schutz vor toxischen Gasen, wie sie bei zahlreichen Produktionsprozessen auftreten. Aus diesem Grund müssen die betreffenden Mitarbeiter sowie Einsatzkräfte der Feuerwehr oder des Katastrophenschutzes mit speziellen Schutzanzügen ausgerüstet sein, um während des Einsatzes nicht gefährdet zu sein. Bei etwaigen Einsätzen wird der Schutzanzug zeitweise extremen physikalischen und mechanischen Belastungen ausgesetzt, denen er ohne Verlust der Schutzleistungen widerstehen muß, damit das Risiko einer Kontaminierung minimiert wird.
- Vor diesem technischen Hintergrund besteht nunmehr die Aufgabe der vorliegenden Erfindung darin, ein Adsorptionsfiltermaterial mit Schutzfunktion gegenüber chemischen Gift- bzw. Kampfstoffen bereitzustellen, welches sich zur Herstellung von Schutzanzügen eignet und die zuvor geschilderten Nachteile des Standes der Technik zumindest im wesentlichen vermeidet oder aber wenigstens abschwächt. Ein einschlägiges Adsorptionsfiltermaterial gemäß Oberbegriff von Anspruch 1 ist aus der
DE 32 010 070 A bekannt. - Insbesondere besteht eine Aufgabe der vorliegenden Erfindung in der Verbesserung der Reißfestigkeit bzw. der Weiterreißfestigkeit einer Kettenwirkware, welche insbesondere als textiles Trägermaterial in einem Adsorptionsfiltermaterial mit Schutzfunktion gegenüber chemischen Gift- bzw. Kampfstoffen eingesetzt werden kann.
- Die Anmelderin hat nun überraschenderweise herausgefunden, daß die mechanischen bzw. physikalischen Eigenschaften, insbesondere die Reißfestigkeit bzw. Weiterreißfestigkeit, einer als textiles Trägermaterial für ein Adsorptionsfiltermaterial der vorgenannten Art eingesetzten Kettenwirkware, welche eine Vielzahl von Maschenstäbchen, eine Vielzahl von Maschenreihen und eine Vielzahl von Bindungselementen aufweist, in signifikanter Weise verbessert werken kann, indem ein Teil der Bindungselemente der Kettenwirkware derart ausgebildet bzw. angeordnet werden, daß sie sich jeweils über eine Mehrzahl von Maschenstäbchen erstrecken. Bei derartigen Kettenwirkwaren bzw. bei den damit hergestellten Adsorptionsfiltermaterialen bzw. Schutzanzügen läßt sich in unerwarteter Weise die Reiß- bzw. Weiterreißfestigkeit gegenüber Materialien des Standes der Technik deutlich, beispielsweise bis um das Doppelte, erhöhen.
- Im Rahmen der vorliegenden Erfindung handelt es sich bei einer "Kettenwirkware", welche synonym auch als "Kettwirkware", "Kettfaden-Maschenware" oder "Kettengewirk" bezeichnet wird, um eine sogenannte Maschenware, welche aus mindestens einem, vorzugsweise aus mehreren Fäden, nach der sogenannten Kettfadentechnik aufgebaut ist. Kennzeichnend für Maschenwaren ist, daß sie - im Gegensatz zu Geweben, welche aus zwei rechtwinklig miteinander verkreuzten Fadensystemen ("Kette" und "Schuß") bestehen - durch Maschenbildungsvorgänge hergestellt werden. Das zentrale Element bzw. Bindungselement einer Maschenware und somit einer Kettenwirkware ist die Masche: Diese besteht aus einem Maschenkopf, zwei Maschenschenkeln und zwei Maschenfüßen. Maschenwaren und insbesondere Kettenwirkwaren zeichnen sich dadurch aus, daß sie sowohl in ihrer Länge als auch in ihrer Breite gedehnt werden können, insbesondere bis etwa 60 % der Längsdehnung. Dabei weisen Maschenwaren das ständige Bestreben auf, ihre ursprüngliche Lage wieder einzunehmen: Hieraus resultiert, daß Maschenwaren anschmiegsam sind und nur geringfügig zum Knittern neigen; zudem können sie aufgrund ihrer Dehnbarkeit Körperbewegungen folgen, so daß sie einen hohen und angenehmen Tragekomfort aufweisen.
- Eine Kettenwirkware kann viele nebeneinander liegende Fäden bzw. Garne aufweisen, die - ähnlich wie beim Gewebe - von unten nach oben durch die ganze Warenlänge laufen und seitlich nach rechts und links maschenförmig verschlingen. Die Art des Zusammenhangs eines oder mehrerer Fäden (Bindungsart) wird dabei als "Legung" bezeichnet.
- Was die Herstellung von Kettenwirkware betrifft, so kann diese gemäß dem Stand der Technik aus mindestens einem Faden, Garn bzw. Kettfadensystem hergestellt werden. Dabei wird jeder einzelne Faden von einer Lochnadel geführt, die sich in einer Legeschiene befindet. Die Lochnadeln der Legeschienen bzw. Legebarren legen die Fäden bzw. Kettfäden um sogenannte Zungen-, Spitzen- oder Schiebernadeln herum. Nach der Fadenlegung werden durch die Belegung der sogenannten Nadelbarren auf allen Nadeln gemeinsam Maschen gebildet, so daß eine Maschenreihe entsteht. Anschließend wird die Legeschiene bzw. der Legebarren seitlich um eine oder mehrere Nadeln versetzt. Dann werden die Fäden erneut um die Nadeln herumgelegt, und es wird eine weitere Maschenreihe gebildet. Dabei bestimmen die Versatzbewegung der Legeschiene bzw. des Legebarrens die Art der Legung bzw. Fadenlegung. Die Herstellung von Kettenwirkware ist dem Fachmann als solche hinlänglich bekannt, so daß auf weitere diesbezügliche Einzelheiten nicht eingegangen zu werden braucht.
- Durch die unterschiedliche Ausbildung der Fadenlegungen können sich somit zahlreiche Bindungsarten von Kettenwirkwaren ergeben. Diese werden dann "Maschenbindung" genannt, wenn sie nur aus dem Bindungselement "Masche" aufgebaut sind. Diese Maschen bzw. Maschenbindungen können - wie nachfolgend noch ausgeführt - miteinander und mit anderen Bindungselementen, wie Schuß, Stehfaden, Henkel und Flottung (letztere synonym auch als "Flottierung" bezeichnet), kombiniert werden, wodurch die Kettenwirkwaren mit jeweils bestimmten und spezifischen Eigenschaften ausgestattet werden können. Zu den Grundlegungen der Kettenwirkware zählen Franse, Trikot, Tuch, Satin, Samt sowie Atlas.
-
Fig. 1 verdeutlicht schematisch den Aufbau einer aus einer Vielzahl von in Maschenstäbchen und Maschenreihen angeordneten Maschen bestehenden Kettenwirkware, wie sie im Rahmen der vorliegenden Erfindung verwendet werden kann: Die vertikal in (1-1)-Richtung verlaufende Gerade stellt ein sogenanntes "Maschenstäbchen" dar, während die horizontal in (2-2)-Richtung verlaufende Gerade eine sogenannte "Maschenreihe" der Kettenwirkware darstellt. Mit anderen Worten bilden die gewissermaßen seitlich nebeneinander angeordneten Maschen der Kettenwirkware eine Maschenreihe, während die unter- bzw. übereinander angeordneten Maschen ein Maschenstäbchen bilden. Die Maschenreihen und Maschenstäbchen sind somit senkrecht zueinander angeordnet. Aufgrund der flächigen Ausbildung der Kettenwirkware umfaßt diese eine Vielzahl von Maschenreihen und Maschenstäbchen. - Was den erfindungsgemäß verwendeten Begriff des "Bindungselementes" betrifft, so bezeichnet dieser Begriff eine spezifische, durch eine bestimmte Legung hervorgerufene Anordnung bzw. Ausbildung des Fadens in der Kettenwirkware. Der Begriff "Bindungselement" umfaßt beispielsweise die Bindungselemente Schuß, Stehfaden, Henkel und Flottung (Flottierung).
- Was den Begriff "Reißfestigkeit" bzw. "Weiterreißfestigkeit" betrifft, so bezieht sich dieser insbesondere auf das Weiterreißverhalten einer Kettenwirkware, insbesondere von Einschnitten, Einrissen, Einkerbungen oder dergleichen in einer Kettenwirkware, wie sie beispielsweise aufgrund übermäßiger mechanischer Belastung, beispielsweise beim Tragen von Schutzanzügen, auftreten können. Je höher die Reißfestigkeit bzw. Weiterreißfestigkeit, desto größer ist die Kraft, welche aufgebracht werden muß, um ein Weiterreißen des Einschnitts, Einrisses oder dergleichen hervorzurufen.
- Was den erfindungsgemäß verwendeten Begriff "Erstrecken" betrifft, so bezieht sich dieser auf einen Teil bzw. Abschnitt des Bindungselementes oder auf ein Bindungselement als solches der Kettenwirkware, welcher bzw. welches ohne feste Bindung gewissermaßen frei über eine Mehrzahl von Maschenstäbchen bzw. über mindestens ein Maschenstäbchen verläuft. Mit anderen Worten weist der Teil des Bindungselementes, d. h. der entsprechende Fadenabschnitt, Faden oder das Bindungselement als solches, im Erstreckungsbereich keine feste Verbindung mit dem entsprechenden Maschenstäbchen auf, so daß an dieser Stelle gewissermaßen ein freier Verlauf über das entsprechende Maschenstäbchen vorliegt.
- Dabei kann es erfindungsgemäß vorgesehen sein, daß der sich über eine Mehrzahl von Maschenstäbchen erstreckende Teil der Bindungselemente beidseitig in den sich dem gewissermaßen freien Erstreckungsbereich angrenzenden Maschenstäbchen erneut eingebunden bzw. fixiert ist, beispielsweise durch Ausbildung einer Masche oder dergleichen. Die angrenzenden Maschenstäbchen stellen gewissermaßen den Ausgangs- bzw. Endpunkt des sich über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselementes dar. Mit anderen Worten sind beispielsweise für den Fall, daß sich das Bindungselement über zwei Maschenstäbchen erstreckt, insgesamt vier Maschenstäbchen der Kettenwirkware an der Ausbildung eines sich über die Maschenstäbchen erstreckenden Bindungselements beteiligt: Denn das jeweils benachbarte Maschenstäbchen ist als Ausgangs- bzw. Endpunkt ebenfalls an der Ausbildung des Bindungselementes beteiligt.
- Dieses Prinzip wird in
Fig. 2 verdeutlicht, wonach der mit dem Bezugszeichen 1 gekennzeichnete Teil des Bindungselementes, welcher sich im vorliegenden Fall über drei Maschenstäbchen erstreckt, beidseitig von jeweils einem Maschenstäbchen begrenzt wird, in welchen der Faden des zuvor frei verlaufenden Bindungselementes erneut jeweils eine Masche ausbildet. - Was das erfindungsgemäße Verfahren betrifft, so wird durch die sich über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente die Reißfestigkeit bzw. die Weiterreißfestigkeit der Kettenwirkware verbessert, und zwar insbesondere zumindest im wesentlichen in Richtung der Maschenstäbchen bzw. zumindest im wesentlichen in Querrichtung der Maschenreihen. Mit anderen Worten weist die nach dem erfindungsgemäßen Verfahren hergestellte Kettenwirkware insbesondere eine erhöhte Reißfestigkeit bzw. Weiterreißfestigkeit entlang der Maschenstäbchen auf, d. h. wenn eine Reiß- bzw. Weiterreißkraft zumindest im wesentlichen parallel zu den Maschenstäbchen einwirkt.
- Das erfindungsgemäße Verfahren führt somit zu einer Kettenwirkware, bei welcher die sich jeweils über eine Mehrzahl von Maschenstäbchen erstrekkenden Bindungselemente zusammengeschoben bzw. gebündelt werden, wenn die Kettenwirkware einer Reiß- bzw. Weiterreißbeanspruchung ausgesetzt wird bzw. eine Reiß- und Weiterreißkraft auf die Kettenwirkware einwirkt, dieser Effekt wird anschaulich als sogenannter "Kabeleffekt" bezeichnet.
- Denn die Anmelderin hat in völlig überraschender Weise herausgefunden, daß die Reiß- bzw. Weiterreißfestigkeit einer Kettenwirkware in signifikanter Weise erhöht wird, wenn sich ein Teil der Bindungselemente, insbesondere Flottungen (Flottierungen), jeweils über eine Mehrzahl von Maschenstäbchen im vorgenannten Sinne erstreckt. Ohne sich auf eine bestimmte Theorie festlegen zu wollen, hat die Anmelderin herausgefunden, daß die signifikante Erhöhung der Reiß- bzw. Weiterreißkraft auf den zuvor geschilderten "Kabeleffekt" zurückzuführen ist, wobei sich die Fäden bzw. Garne der sich über eine Mehrzahl von Maschenstäbchen erstreckenden, sozusagen frei verlaufender Bindungselemente unter Einwirkung einer Reiß- bzw. Weiterreißkraft, z. B. unter Zugbelastung, im Reißdreieck zu einem Faden- bzw. Garnbündel zusammenlegen bzw. verschieben. Dieser so entstehende Kabeleffekt wirkt entschieden gegen das Weiterreißen und bewirkt die signifikante Verbesserung der Reiß- bzw. Weiterreißfestigkeit, da ein Garn- bzw. Fadenbündel entsteht, welches einer Reißkraft besser widerstehen kann.
- Bei den sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselementen kann es sich erfindungsgemäß insbesondere um Flottungen, welche synonym auch als Flottierungen bezeichnet werden, Henkel und/oder Schüsse handeln. Erfindungsgemäß handelt es sich bei den über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente vorzugsweise um Flottungen.
- Erfindungsgemäß stellt das Bindungselement "Henkel" eine Fadenschleife dar, die zusammen mit einer Maschenschleife bei der Herstellung von der Nadel abgeschlagen und dabei von den Maschenfüßen an der neuen Maschenschleife abgebunden und gehalten werden kann. Dabei kann sich der Henkel erfindungsgemäß gleichermaßen, gewissermaßen ausgehend von der Maschenschleife, an welcher der Faden von der Nadel abgeschlagen wird, bis zu der neuen Schleife, an welcher der Faden abgebunden und gehalten wird, jeweils über eine Mehrzahl von Maschenstäbchen im vorgenannten Sinne - d. h. ohne feste Bindung - erstrecken.
- Unter dem Begriff "Schuß" ist erfindungsgemäß eine Fadenstrecke zu verstehen, die zumindest im wesentlichen in Querrichtung zu den Maschenstäbchen, d. h. parallel zu den Maschenreihen bzw. senkrecht zu den Maschenstäbchen, in die Ware eingelegt wird und durch andere Bindungselemente gehalten werden kann. Dabei kann es sich um einen "Durchschuß", welcher sich über die gesamte Breite der Kettenwirkware erstreckt, oder um einen "Teilschuß" handeln, welcher die Kettenwirkware nicht über die gesamte Breite erfaßt. Dabei kann der Schuß im Rahmen der vorliegenden Erfindung derart ausgebildet sein, daß dieser Fadenabschnitte aufweist, welche sich jeweils über eine Mehrzahl von Maschenstäbchen im vorgenannten Sinne - d. h. ohne feste Bindung mit den Maschenstäbchen - erstrecken.
- Erfindungsgemäß bevorzugt handelt es sich bei den sich über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselementen - wie bereits erwähnt - um Flottungen bzw. Flottierungen. Hierunter wird erfindungsgemäß ein begrenzter Faden bzw. eine begrenzte Fadenstrecke der Fadenabschnitt verstanden, der bzw. die sich in der Kettenwirkware über mindestens ein Maschenstäbchen im Sinne der vorliegenden Erfindung erstreckt und sich darüber hinaus auch über Maschenreihen erstrecken kann. Erfindungsgemäß kann die Flottung innerhalb der Kettenwirkware durch Maschen, Henkel oder Schüsse begrenzt werden.
- Derartige Flottungen, wie sie im Rahmen des erfindungsgemäßen Verfahrens eingesetzt werden, sind beispielhaft und veranschaulichend in den
Fig. 3A und3B dargestellt:Fig. 3A zeigt ein Legungsbild, bei dem der Faden zum Erhalt einer Flottung gelegt wird. Dabei stellen die Punktreihen die Nadelreihen bzw. Nadeln des zur Herstellung beispielsweise eingesetzten Kettenwirkautomaten dar. Der Weg einer Lochnadel, die während des Maschenbildungsvorganges um die Nadel geführt wird, kann anhand der durchgezogenen Linie dargestellt werden. Die unterhalb der Punktreihen angeführten Ziffern 0 bis 5 geben die Kennzeichnung von zwischen den Nadeln positionierten Nadelgassen an. Die an der linken Seite derFig. 3A befindlichen Ziffern geben den Verlauf der Lochnadel entlang der Nadelgassen an.Fig. 3B zeigt das resultierende Maschenbild:Fig. 3B verdeutlicht das Prinzip der erfindungsgemäß zur Erhöhung der Reiß- und Weiterreißfestigkeit einer Kettenwirkware bevorzugt eingesetzten Flottungen. Gemäß der obersten Maschenreihe sowie der untersten vollständigen Maschenreihe inFig. 3B erstrecken sich die Flottungen gemäß einer erfindungsgemäßen Ausführungsform über drei Maschenstäbchen sowie über eine Maschenreihe, d. h. insgesamt sind fünf Maschenstäbchen in bezug auf eine derartige Flottung involviert. In bezug auf die zweite Maschenreihe von oben erstrecken sich die Flottungen gemäß einer weiteren erfindungsgemäßen Ausführungsform nur über zwei Maschenstäbchen, auch hier liegt ein Versatz von einer Maschenreihe vor; dieser ist erfindungsgemäß jedoch rein fakultativ. Durch den lediglich optionalen Versatz in bezug auf die Maschenreihen können erfindungsgemäß auch solche Flottungen eingesetzt werden, die gewissermaßen schräg bzw. diagonal auf der Kettenwirkware verlaufen.Fig. 3B veranschaulicht gleichermaßen das erfindungsgemäße Prinzip, wonach bei Auftreten einer Reiß- bzw. Weiterreißkraft die über die Maschenstäbchen verlaufenden Bindungselemente bzw. Flottungen gemäß dem zuvor beschriebenen Kabeleffekt gebündelt werden können, da sie nicht mit den Maschen bzw. Maschenstäbchen in Verbindung stehen und somit zu einer Stabilisierung der Kettenwirkware führen. Dabei ist der Stabilisierungseffekt, d. h. die Erhöhung der Reiß- bzw. Weiterreißkraft, um so größer, je mehr Maschenstäbchen von dem Bindungselement bzw. von der Flottung "überbrückt" werden. - Somit ist es erfindungsgemäß bevorzugt, daß sich die jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente, insbesondere Flottungen, sich über mindestens zwei, insbesondere mindestens drei, vorzugsweise mindestens vier oder mehr Maschenstäbchen erstreckend ausgebildet bzw. angeordnet werden. Denn mit einer zunehmenden Anzahl von Maschenstäbchen, über welche sich die Bindungselemente bzw. Flottungen erstrecken, nimmt - wie zuvor geschildert - die Reiß- bzw. Weiterreißkraft signifikant zu, und die Kettenwirkware wird zunehmend stabilisiert. Erfindungsgemäß kann es sogar vorgesehen sein, daß sich die besagten Bindungen bzw. Flottungen über bis zu fünf Maschenstäbchen der Kettenwirkware erstrecken.
- Gleichermaßen kann es erfindungsgemäß vorgesehen sein, daß die sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente bzw. Flottungen sich über mindestens eine Maschenreihe erstreckend ausgebildet bzw. angeordnet werden, wie in
Fig. 3B dargestellt. Erfindungsgemäß bevorzugt ist jedoch eine in Projektionsebene der Kettenwirkware zumindest im wesentlichen parallele Anordnung der Flottungen zu den Maschenreihen bzw. eine zumindest im wesentlichen senkrechte Anordnung zu den Maschenstäbchen. - Die sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente, insbesondere Flottungen, können von anderen Bindungselementen, beispielsweise Maschen, Henkel, Schüssen, Stehfäden und dergleichen, begrenzt werden. Vorzugsweise werden die besagten Bindungselemente bzw. Flottungen jedoch seitlich von Maschen, vorzugsweise beidseitig, begrenzt, wie es in
Fig. 3B dargestellt ist. Die die sich über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente, insbesondere Flottungen, begrenzenden Bindungselemente stellen diesbezüglich gewissermaßen den Anfangs- und Endpunkt dieser freien Bindungselemente, insbesondere Flottungen, dar. - Mit anderen Worten kann es erfindungsgemäß vorgesehen sein, daß sich die jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente, insbesondere Flottungen, durch einen freien bzw. durchlaufenden bzw. über die Oberfläche der Kettenwirkware ohne Bindung verlaufenden Faden bzw. Fadenstrecke bzw. Fadenabschnitt gebildet werden. Erfindungsgemäß stellt die Fadenstrecke, welche synonym auch als Fadenabschnitt bzw. Teilabschnitt des Fadens bezeichnet wird, den Teil des Fadens dar, welcher sozusagen frei über die Kettenwirkware flottiert. Der nicht den freien Fadenabschnitt bildende Teil des Fadens kann dann in der Kettenwirkware, beispielsweise mittels weiterer Bindungselemente, insbesondere wie zuvor beschrieben, mit der Kettenwirkware verbunden sein.
- Erfindungsgemäß kann es vorgesehen sein, daß der Faden, welcher die sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente, insbesondere Flottungen, bildet, gewissermaßen integraler Bestandteil der Kettenwirkware ist, beispielsweise indem er, insbesondere wie zuvor geschildert, Maschen der Kettenwirkware ausbildet. Darüber hinaus kann es auch vorgesehen sein, daß der Faden gewissermaßen als eigenständiger bzw. autonomer Fäden in das Kettengewirk eingebracht ist, beispielsweise nach Art eines Schusses.
- Was die sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente, insbesondere Flottungen, betrifft, so können diese erfindungsgemäß aus demselben Material wie die übrige Kettenwirkware gebildet werden. Gleichermaßen ist es aber auch möglich, daß die besagten Bindungselemente, insbesondere Flottungen, aus einem von dem Material der übrigen Kettenwirkware verschiedenen Material gebildet werden. Beispielsweise können die sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente, insbesondere Flottungen, aus Baumwolle, Polyester, Polyamid bzw. deren Mischungen bestehen oder diese aufweisen. Dabei können die Fäden glatt bzw. texturiert sein, wobei die Texturierung mittels dem Fachmann als solchen geläufigen chemischen bzw. physikalischen Methoden erfolgen kann.
- Die Reiß- bzw. Weiterreißfestigkeit der nach dem erfindungsgemäßen Verfahren hergestellten Kettenwirkware kann durch zusätzliche Maßnahmen weiter verbessert bzw. gesteigert werden, beispielsweise durch Verwendung spezieller Fäden zur Ausbildung der sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente bzw. Flottungen; so können im Rahmen der vorliegenden Erfindung beispielsweise Fäden mit einem Titer von 20 bis 160 dtex, insbesondere 40 bis 140 dtex, vorzugsweise 60 bis 120 dtex, bevorzugt 80 bis 100 dtex, verwendet werden. Weiterhin können Fäden mit hoher Gamfestigkeit, insbesondere hoher Bruchdehnung, verwendet werden. Weiterhin können Fäden mit hoher Elastizität verwendet werden. Die Anmelderin hat überraschenderweise herausgefunden, daß das Reiß- bzw. Weiterreißverhalten einer Kettenwirkware zudem durch andere Faktoren bzw. Merkmale des textilen Flächengebildes bzw. der Kettenwirkware beeinflußt werden kann. So wirkt sich beispielsweise die Konstruktion der Kettenwirkware auf den Weiterreißwiderstand aus, aber auch die Ausrüstung der Kettenwirkware als solche und die Garnkonstruktion verändern den Weiterreißwiderstand. Eine größere Fadendichte oder ein feineres Garn verringern die Weiterreißfestigkeit. Selbst die Garnart (beispielsweise Spinnfasergarn) und die Größe der Garndrehung können das Weiterreißverhalten verändern.
- Was die Kettenwirkware als solche betrifft, so kann es sich erfindungsgemäß um eine beliebige Kettenwirkware handeln. Erfindungsgemäß bevorzugt weist die Kettenwirkware in nichtbeschränkender Weise ein Maschenbild vom Typ modifizierte Franse, Trikot, Tuch, Satin, Samt oder deren Kombinationen auf. Als Kombinationen können beispielsweise eine Franse mit Flottung bzw. Schuß oder eine Atlas- oder Charmeuse-Kettenwirkware eingesetzt werden.
- Im allgemeinen ergeben sich durch spezifischen Fadenlegungen zahlreiche Bindungen der Kettenwirkerei, die auch als Maschenbindungen genannt werden, weil sie nur aus dem Bindungselement "Masche" aufgebaut sind. Diese Maschenbindungen können miteinander und mit anderen Bindungselementen (z. B. Schuß, Stehfaden, Henkel, Flottung) kombiniert werden.
- Unter einer "Franse" wird eine Maschenstäbchen aufweisende Kettenwirkware verstanden, wobei die Maschenstäbchen keine seitlichen Verbindungen aufweisen. Die seitlichen Verbindungen können bei einer Franse durch Schüsse, Flottungen und dergleichen hergestellt werden. Erst durch Kombination der Maschenstäbchen mit anderen Bindungselementen entsteht ein textiles Flächengebilde. Eine sogenannte "Trikot"-Kettenwirkware wird erfindungsgemäß erhalten, wenn sogenannte Unterlegungen der Fransen-Legung um eine Nadelteilung verlängert werden. Mit anderen Worten werden jeweils benachbarte Maschenstäbchen gewissermaßen zickzackartig miteinander verbunden. Das Trikotkettengewirk ist aufgrund der kurzen Legung und der offenen Struktur in Länge und Breite dehnbar. Was die "Tuch"-Kettenwirkware betrifft, so überspringt bei ihr jeder maschenbildende Kettfaden ein Maschenstäbchen bzw. erstreckt sich über ein Maschenstäbchen. Bei der sogenannten "Satin"-Kettenwirkware erstreckt sich ein Teil der Bindungselemente über zwei Maschenstäbchen. Diese Bindungseigenschaften verleiht der "Satin"-Legung eine hohe Querfestigkeit. Was die "Samt"-Kettenwirkware betrifft, so ist diese derart aufgebaut, daß sich ein Teil der Bindungselemente über drei Maschenstäbchen erstreckt.
- Die vorgenannten Beispiele für erfindungsgemäß einsetzbare Kettenwirkwaren sind rein exemplarisch und nichtbeschränkend. Denn erfindungsgemäß kann eine große Vielzahl verschiedener Kettenwirkwaren eingesetzt werden, welche sich zur Ausbildung von Bindungselementen eignen, die sich jeweils über eine Mehrzahl von Maschenstäbchen im Sinne der vorliegenden Erfindung erstrecken, beispielsweise nach Art von Flottungen. Hierzu zählt auch die sogenannte "Franse/Satin"-Legung, welche eine stabile Struktur in Längs- und Querrichtung durch eine Kombination von Franse und Satin aufweist.
- Erfindungsgemäß kann die Kettenwirkware eine Kettenwirkware auf Basis offener und/oder geschlossener Maschen sein. Als Kettenwirkware kann beispielsweise eine RECHTS/LINKS (RL)-, RECHTS/RECHTS (RR)- oder LINKS/LINKS (LL)-Maschenware verwendet werden. Dabei zeichnet sich eine RL-Maschenware dadurch aus, daß sie auf der einen Seite nur linke und auf der anderen Seite nur rechte Maschen aufweist. Eine linke Maschenseite ist dadurch gekennzeichnet, daß an den unteren Bindungsstellen die Maschenfüße über und die Maschenschenkel unter dem Maschenkopf der vorhergehenden Masche liegen. Demgegenüber zeichnet sich eine rechte Maschenseite dadurch aus, daß an den unteren Bindungsstellen die Maschenfüße unter und die Maschenschenkel über dem Maschenkopf der vorhergehenden Masche liegen. Eine RR-Maschenware zeigt auf beiden Warenseite rechte Maschenseiten auf, während die LL-Maschenware auf beiden Warenseiten vorwiegend linke Maschenseiten aufweisen.
- Was die Kettenwirkware anbelangt, so kann diese ein Flächengewicht von 25 bis 500 g/m2, insbesondere 50 bis 300 g/m2, vorzugsweise 75 bis 200 g/m2, aufweisen. Der Fachmann ist jederzeit in der Lage, die entsprechenden Flächengewichte an die jeweiligen Anforderungen anzupassen.
- Mit Hilfe des erfindungsgemäßen Verfahrens wird die Reißfestigkeit bzw. Weiterreißfestigkeit der Kettenwirkware in signifikanter Weise erhöht. So ist die Reißfestigkeit bzw. Weiterreißfestigkeit einer nach dem erfindungsgemäßen Verfahren hergestellten Kettenwirkware, bei welcher ein Teil der Bindungselemente, insbesondere Flottierungen, sich jeweils über beispielsweise zwei Maschenstäbchen erstreckt, im Vergleich zu einer Kettenwirkware, bei welcher die Bindungselemente sich jeweils über höchstens ein Maschenstäbchen erstrecken, mindestens um einen Faktor von 1,1, insbesondere mindestens um einen Faktor von 1,3, vorzugsweise mindestens um einen Faktor von 1,5, erhöht. Weiterhin wird gemäß dem erfindungsgemäßen Verfahren die Reißfestigkeit bzw. Weiterreißfestigkeit einer nach dem erfindungsgemäßen Verfahren hergestellten Kettenwirkware, bei welcher sich ein Teil der Bindungselemente, insbesondere Flottierungen, jeweils über beispielsweise drei Maschenstäbchen erstreckt - im Vergleich zu einer Kettenwirkware, bei welcher die Bindungselemente sich jeweils über höchstens ein Maschenstäbchen erstreckend ausgebildet bzw. angeordnet sind - mindestens um einen Faktor von 1,6, insbesondere mindestens um einen Faktor von 1,8, vorzugsweise mindestens um einen Faktor von 2,0, erhöht.
- Zur Ausbildung eines Adsorptionsfiltermaterials, insbesondere zur Beaufschlagung der Kettenwirkware mit einem Adsorbens, ist die Kettenwirkware zusätzlich mit einem diskontinuierlich, punktförmig aufgetragenen Klebstoff, insbesondere zu Zwecken der Befestigung eines chemischen Gift- und/oder Kampfstoffe adsorbierenden Adsorbens, beaufschlagt. Dabei sollte die Menge an aufgetragenem Klebstoff weniger als 100 g/m2, insbesondere weniger als 80 g/m2, vorzugsweise weniger als 70 g/m2, bevorzugt weniger als 60 g/m2, betragen. Sie sollte im allgemeinen zwischen 10 g/m2 und 100 g/m2, insbesondere zwischen 20 und 80 g/m2 liegen, besonders bevorzugt beträgt die Menge an aufgetragenem Klebstoff etwa 50 g/m2. Der Klebstoff kann beispielsweise in einem insbesondere regelmäßigen Muster bzw. Raster, beispielsweise mit einer Punktdichte von 25 Mesh (113 Punkte/cm2) bis 40 Mesh (289 Punkte/cm2), aufgetragen werden. Es können beispielsweise eingedickte Kunststoffdispersionen, Schmelzklebstoffe oder auch Reaktivklebstoffe, wie insbesondere polyurethanbasierte Ein- und Zweikomponentensysteme, z. B. maskierte prepolymere Diisocyanate, welche über di- oder polyfunktionelle Amine oder Alkohole vernetzen, eingesetzt werden. Erfindungsgemäß einsetzbar sind z. B. solche Klebstoffe, welche im ausgehärteten Zustand atmungsaktiv sind, z. B. polyurethanbasierte Klebstoffe. Der Klebstoff kann beispielsweise mittels Rotationsdruck auf den textilen Träger aufgebracht werden. Der Klebstoff wird derart aufgebracht, daß die sich über die Maschenstäbchen erstreckenden Bindungselemente nicht wesentlich in ihrer Fähigkeit beeinflußt werden, frei zu flottieren und sich unter Reißbeanspruchung zusammenzulegen.
- Zur Ausbildung eines erfindungsgemäßen Adsorptionsfiltermaterials kann es zudem vorgesehen sein, daß die Kettenwirkware zusätzlich mit einem chemischen Gift- und/oder Kampfstoffe adsorbierenden Adsorbens, insbesondere einem Material auf Basis von Aktivkohle, beaufschlagt wird. Dabei sollte das Adsorbens mit einem insbesondere diskontinuierlich, vorzugsweise punktförmig aufgetragenen Klebstoffs, insbesondere wie zuvor beschrieben, an der Kettenwirkware fixiert werden.
- Für eine effiziente Adsorptionsleistung sind bevorzugt mindestens 50 %, insbesondere mindestens 60 %, vorzugsweise mindestens 70 % des textilen Flächengebildes mit dem Gift- bzw. Kampfstoffe adsorbierenden Adsorbens, insbesondere der Aktivkohle, beaufschlagt. Dabei sollte das Gift- bzw. Kampfstoffe adsorbierende Adsorbens zu mindestens 50 %, insbesondere zu mindestens 60 %, vorzugsweise zu mindestens 70 %, für die adsorbierenden Gift- bzw. Kampfstoffe frei zugänglich sein, d. h. nicht vollständig in den Klebstoff eingedrückt sein.
- Was die vorzugsweise als Gift- bzw. Kampfstoffe adsorbierendes Adsorbens eingesetzte Aktivkohle anbelangt, so kann diese beispielsweise aus diskreten Aktivkohleteilchen, vorzugsweise in Kornform ("Kornkohle") oder Kugelform ("Kugelkohle"), bestehen. In diesem Fall beträgt der mittlere Durchmesser der Aktivkohleteilchen insbesondere weniger als 1,0 mm, vorzugsweise weniger als 0,8 mm, bevorzugt weniger als 0,6 mm, jedoch im allgemeinen mindestens 0,1 mm. Gemäß dieser Ausführungsform sind die Aktivkohleteilchen vorteilhafterweise in einer Menge von 5 bis 500 g/m2, insbesondere 10 bis 400 g/m2, vorzugsweise 20 bis 300 g/m2 , bevorzugt 25 bis 250 g/m2, besonders bevorzugt 50 bis 150 g/m2, ganz besonders bevorzugt 50 bis 100 g/m2, auf der Kettenwirkware aufgebracht (Beladungsmenge). Geeignete Aktivkohleteilchen weisen insbesondere eine innere Oberfläche (BET) von mindestens 800 m2/g, insbesondere von mindestens 900 m2/g, vorzugsweise von mindestens 1.000 m2/g, bevorzugt im Bereich von 800 bis 2.500 m2/g auf. Kornkohle, insbesondere Kugelkohle, hat den entscheidenden Vorteil, daß sie enorm abriebfest und sehr hart ist, was in bezug auf die Verschleißeigenschaften von großer Bedeutung ist. Bevorzugterweise beträgt der Berstdruck für ein einzelnes Aktivkohleteilchen, insbesondere Aktivkohlekörnchen- bzw. -kügelchen, mindestens 5 Newton, insbesondere mindestens 10 Newton, und kann bis zu 20 Newton erreichen.
- Zur Erhöhung der Adsorptionseffizienz bzw. Adsorptionsleistung besteht die Möglichkeit, das Adsorbens, insbesondere die Aktivkohle, mit mindestens einem Katalysator in einer dem Fachmann bekannten Art und Weise zu versehen bzw. zu imprägnieren. Erfindungsgemäß geeignete Katalysatoren sind beispielsweise Enzyme und/oder Metalle, vorzugsweise Kupfer, Silber, Cadmium, Platin, Palladium, Rhodium, Zink und/oder Quecksilber, insbesondere deren Ionen und/oder Salze. Die Menge an Katalysator kann in weiten Bereichen variieren; im allgemeinen beträgt sie 0,05 bis 12 Gew.-%, vorzugsweise 1 bis 10 Gew.-%, besonders bevorzugt 2 bis 8 Gew.-%, bezogen auf das Gewicht des Adsorbens. Der zusätzliche Einsatz eines Katalysators führt zu einer Entlastung Aktivkohle.
- Erfindungsgemäß kann es zudem vorgesehen sein, daß das chemische Gift- bzw. Kampfstoffe adsorbierende Adsorbens, insbesondere das Material auf Basis von Aktivkohle, auf der von der Kettenwirkware abgewandten Seite mit einem luftdurchlässigen Textilmaterial, insbesondere einem textilen Flächengebilde in Form eines Vlieses, vorzugsweise eines Wirrvlieses, als Abdeckschicht beaufschlagt bzw. abgedeckt wird. Dabei kann das Vlies, vorzugsweise das Wirrvlies, in Richtung der Maschenstäbchen der Kettenwirkware orientiert sein, so daß die Reißfestigkeit bzw. Weiterreißfestigkeit der Kettenwirkware insbesondere zumindest im wesentlichen in Richtung der Maschenreihen und/oder zumindest im wesentlichen in Querrichtung der Maschenstäbchen zusätzlich verbessert ist. Die Orientierung des Vlieses in Richtung der Maschenstäbchen führt somit zu einer weiteren Verbesserung der Weiterreißfestigkeit und ergänzt gewissermaßen die durch die zuvor genannten Maßnahmen resultierende Erhöhung der Reiß- bzw. Weiterreißkraft in Längsrichtung der Maschenstäbchen. Aufgrund dieser synergistischen Wirkweise zwischen orientiertem Vlies einerseits und mittels des erfindungsgemäßen Verfahrens hergestellter Kettenwirkware andererseits wird somit insgesamt eine außerordentlich hohe Reiß- bzw. Weiterreißfestigkeit des erfindungsgemäßen Adsorptionsfiltermaterials insgesamt erreicht.
- Aufgrund der Beaufschlagung der Kettenwirkware mit einem Adsorbens und darüber hinaus mit einem Abdeckgewebe, insbesondere einem Vlies, resultiert somit gewissermaßen eine Sandwichstruktur bzw. ein Verbund (Compound), welche bzw. welcher gewissermaßen als Adsorptionsfiltermaterial bezeichnet wird und welcher beispielsweise zu Schutzanzügen weiterverarbeitet werden kann.
-
Fig. 4 verdeutlicht den Aufbau des erfindungsgemäßen Adsorptionsfiltermaterials 10, welches vorzugsweise als Verbund 2 ausgebildet ist. Gemäß dieser Ausführungsform ist die Kettenwirkware 3 zusätzlich mit einem diskontinuierlich, vorzugsweise punktförmigen aufgetragenen Klebstoff 5 beaufschlagt, auf den Aktivkohleteilchen 4 in Kugelform aufgebracht sind. Weiterhin weist das erfindungsgemäße Adsorptionsfiltermaterial 10 auf der von der Kettenwirkware abgewandten Seite des Absorbers 4 ein luftdurchlässiges Textilmaterial 6 als Abdeckschicht auf, welches beispielsweise ein Vlies sein kann. - In bezug auf das luftdurchlässige Textilmaterial, welches als Abdeckmaterial für das Adsorbens dient, können - neben Vliesen - weiterhin auch Gewebe, Gewirke, Gestricke, Gelege, Textilverbundstoffe oder andere Nonwoven eingesetzt werden. Dabei sollte das luftdurchlässige Textilmaterial, welches als Deckschicht verwendet wird, ein im Vergleich zu der Kettenwirkware geringeres Flächengewicht, beispielsweise von 5 bis 75 g/m2, insbesondere 10 bis 50 g/m2, vorzugsweise 15 bis 30 g/m2, aufweisen.
- Ein weiterer Gegenstand der vorliegenden Erfindung - gemäß einem zweiten Aspekt der vorliegenden Erfindung - ist die Verwendung von Flottungen bzw. Flottierungen gemäß Anspruch 13 zur Verbesserung der Reißfestigkeit bzw. Weiterreißfestigkeit einer eine Vielzahl von Maschenstäbchen und eine Vielzahl von Maschenreihen aufweisenden Kettenwirkware, zur Verwendung in Adsorptionsfiltermaterialien mit Schutzfunktion gegenüber chemischen Gift- bzw. Kampfstoffen. Die erfindungsgemäße Verwendung der Flottungen zeichnet sich dadurch aus, daß zumindest ein Teil der Flottungen sich jeweils über mindestens eine Mehrzahl von, über mindestens zwei Maschenstäbchen, erstreckend ausgebildet und/oder angeordnet wird. In bezug auf weitere Einzelheiten und Ausführungen zu der erfindungsgemäßen Verwendung kann verwiesen werden auf die obigen Ausführungen , welche diesbezüglich entsprechend gelten.
- Primärer Gegenstand der vorliegenden Erfindung ist ein Adsorptionsfiltermaterial mit Schutzfunktion gegenüber chemischen Gift- und/oder Kampfstoffen, insbesondere ABC-Kampfstoffen, wobei das Adsorptionsfiltermaterial ein flächiges, insbesondere zweidimensionales, textiles Trägermaterial aufweist, gemäß Anspruch 1. Eine Besonderheit des erfindungsgemäßen Adsorptionsfiltermaterials ist darin zu sehen, daß das textile Trägermaterial als eine Kettenwirkware ausgebildet ist und daß die Kettenwirkware eine Vielzahl von Maschenstäbchen, eine Vielzahl von Maschenreihen und eine Vielzahl von Bindungselementen zur Verbesserung der Reißfestigkeit bzw. Weiterreißfestigkeit aufweist.
- Dabei ist es erfindungsgemäß vorgesehen, daß ein Teil der Bindungselemente sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckend ausgebildet bzw. angeordnet ist, so daß die Reißfestigkeit bzw. Weiterreißfestigkeit der Kettenwirkware verbessert ist, insbesondere zumindest im wesentlichen in Richtung der Maschenstäbchen bzw. zumindest im wesentlichen in Querrichtung der Maschenreihen. Dadurch werden bei einer Reißbeanspruchung der Kettenwirkware bzw. bei einem Einwirken einer Reißkraft die sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente, insbesondere Flottungen, zusammengeschoben bzw. gebündelt, so daß hierdurch aufgrund des zuvor geschilderten "Kabeleffektes" eine weitreichende Stabilisierung resultiert.
- Gemäß der Erfindung handelt es sich bei den sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselementen um Flottungen bzw. Flottierungen, Henkel und/oder Schüsse. Erfindungsgemäß bevorzugt handelt es sich hierbei um Flottungen.
- Erfindungsgemäß ist es bevorzugt, daß die sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente, insbesondere Flottungen, sich über mindestens zwei, insbesondere mindestens drei, vorzugsweise mindestens vier oder mehr Maschenstäbchen erstrecken. Beispielsweise können sich die besagten Bindungselemente auch über fünf Maschenstäbchen erstrecken.
- Zu weiteren Einzelheiten und Ausführungen in bezug auf das erfindungsgemäße Adsorptionsfiltermaterial kann verwiesen werden auf die obigen Ausführungen zu dem erfindungsgemäßen Verfahren, welche diesbezüglich entsprechend gelten.
- Was die Luftdurchlässigkeit des erfindungsgemäßen Adsorptionsfiltermaterials betrifft, so sollte diese - gemessen nach DIN 53887 - mehr als 200 l/m2 pro Sekunde, vorzugsweise mehr als 300 l/m2 pro Sekunde, bevorzugt mehr als 400 l/m2 pro Sekunde, besonders bevorzugt mehr als 600 l/m2 pro Sekunde, ganz besonders bevorzugt mehr als 800 l/m2 pro Sekunde, betragen. Eine hohe Luftdurchlässigkeit ist insbesondere insofern vorteilhaft, als hierdurch ein hoher Tragekomfort gewährleistet ist.
- Auch die Wasserdampfdurchlässigkeit des erfindungsgemäßen Adsorptionsfiltermaterials führt zu einem hohen Tragekomfort. Zur Gewährleistung eines hohen Tragekomforts kann das erfindungsgemäße Adsorptionsfiltermaterial bei 25 °C eine Wasserdampfdurchlässigkeit von mindestens 15 l/m2 pro 24 h, insbesondere 20 l/m2 pro 24 h, vorzugsweise mindestens 25 l/m2 pro 24 h, besonders bevorzugt mindestens 30 l/m2 pro 24 h oder sogar mehr, aufweisen (gemessen nach der "Methode des umgekehrten Bechers" bzw. "Inverted Cup Method" nach ASTM E 96 und bei 25 °C) (Zu weiteren Einzelheiten zur Messung der Wasserdampfdurchlässigkeit [Water Vapour Transmission, WVT] vgl. auch McCullough et al. "A comparison of standard methods for measuring water vapour permeability of fabrics" in Meas. Sci. Technol. [Measurements Science and Technology] 14, 1402-1408, August 2003 ). Hierdurch wird ein besonders hoher Tragekomfort gewährleistet, da Körperschweiß effektiv abtransportiert werden kann.
- Zur Gewährleistung eines hohen Tragekomforts kann das erfindungsgemäße Adsorptionsfiltermaterial zudem einen Wasserdampfdurchgangswiderstand Rt unter stationären Bedingungen - gemessen nach DIN EN 31 092:1993 vom Februar 1994 ("Textilien - physiologische Wirkungen, Messung des Wärme- und Wasserdampfdurchgangswiderstandes unter stationären Bedingungen (sweating guarded-hotplate test)") bzw. nach gleichlautender internationaler Norm ISO 11 092 - bei 35 °C von höchstens 20 (m2·Pascal)/Watt, insbesondere höchstens 15 (m2·Pascal)/Watt, vorzugsweise höchstens 10 (m2·Pascal)/Watt, besonders bevorzugt höchstens 5 (m2·Pascal)/Watt, aufweisen.
- Aufgrund der spezifischen Ausbildung des erfindungsgemäßen Adsorptionsfiltermaterials wird somit bei gleichzeitig hohem Tragekomfort ein hervorragender Schutz gegenüber Gift- und Schadstoffen ermöglicht, da das erfindungsgemäße Adsorptionsfiltermaterial insbesondere den Durchtritt von gasförmigen Gift- bzw. Schadstoffen verhindert oder zumindest verzögert. Zudem ist die mechanische Stabilität, insbesondere die Reiß- bzw. Weiterreißfestigkeit, signifikant verbessert.
- So beträgt - insbesondere zur Erreichung einer guten Schutzwirkung gegen Gift- und/oder Schadstoffe bei gleichzeitig hoher Wasserdampf- und Luftdurchlässigkeit - die Barrierewirkung des erfindungsgemäßen Adsorptionsfiltermaterials gegenüber chemischen Kampfstoffen, insbesondere Bis-[2-chlorethyl]sulfid (synonym auch als Senfgas, Lost oder Gelbkreuz bezeichnet), gemessen nach CRDEC-SP-84010, Methode 2.2, höchstens 4 µg/cm2 pro 24 h, insbesondere höchstens 3,5 µg/cm2 pro 24 h, vorzugsweise höchstens 3,0 µg/cm2 pro 24 h, besonders bevorzugt höchstens 2,5 µg/cm2 pro 24 h. Hierdurch kann ein außerordentlich hoher Schutz gegenüber Gift- bzw. Kampfstoffen erreicht werden.
- Das erfindungsgemäße Adsorptionsfiltermaterial weist zudem den großen Vorteil auf, daß es über eine außerordentlich hohe Reiß- bzw. Weiterreißfestigkeit verfügt und damit im besonderen Maße zur Verwendung beispielsweise für Schutzanzüge und dergleichen, insbesondere im militärischen Einsatz, geeignet ist, da es hohen Beanspruchungen, insbesondere mechanischen Belastungen, in hohem Maße widerstehen kann. Darüber hinaus kann das erfindungsgemäße Adsorptionsmaterial als luftdurchlässiges Material ausgebildet sein, so daß - bei gleichzeitig hoher Schutzleistung gegenüber chemischen Gift- bzw. Kampfstoffen und hervorragender mechanischer Stabilität - ein hoher Tragekomfort erreicht werden kann, was insbesondere im militärischen Einsatz unter extremer körperlicher Belastungen einen erheblichen Vorteil darstellt.
- Weitere Vorteile, Ausgestaltungen, Abwandlungen, Variationen und Eigenschaften der vorliegenden Erfindung sind für den Fachmann beim Lesen der Beschreibung ohne weiteres ersichtlich und verständlich, ohne daß er hierbei den Rahmen der vorliegenden Erfindung verläßt.
- Die Vorteile des erfindungsgemäßen Verfahrens, der erfindungsgemäßen Verwendung sowie des erfindungsgemäßen Adsorptionsmaterials können anhand der folgenden Ausführungsbeispiele veranschaulicht werden.
- Die Vorteile der vorliegenden Erfindung, insbesondere die signifikante Verbesserung der Reiß- bzw. Weiterreißfestigkeit, wird anhand von sogenannten Weiterreißversuchen, Durchreißversuchen bzw. Berstversuchen veranschaulicht. Weiterreißversuche werden zur Beurteilung des Weiterreißverhaltens von Einschnitten, z. B. bei der Konfektionierung, in einer textilen Fläche durchgeführt. Sie sind von spezifischer Bedeutung besonderes bei technischen Textilen, aber auch beim Gebrauch von Bekleidung. Im Weiterreißversuch wird der Widerstand des Einschnittes gegen Weiterreißen bei einer axialen Zugbeanspruchung an den Einschnittkanten festgestellt.
- Im allgemeinen muß ein Adsorptionsfiltermaterial bzw. eine Kettenwirkware diverse Prüfungen durchlaufen, bevor es für die Konfektion freigegeben wird. Dabei ist eine identische Simulation von späteren Belastungen sehr wichtig, um aussagekräftige Prüfergebnisse zu bekommen. Die Eigenschaften, insbesondere die hohe Reiß- bzw. Weiterreißfestigkeit, der vorliegenden Erfindung werden anhand von verschiedenen experimentellen Verfahren ermittelt. Im folgenden werden diese Verfahren kurz skizziert:
- Der Schenkelweiterreißversuch wird vorrangig bei Geweben angewandt. Er kann aber auch bei anderen ein- oder mehrlagigen textilen Flächengebilden, bei denen der Einschnitt nahezu fadengerade in Kraftrichtung weiterreißt, wie es bei der erfindungsgemäß eingesetzten Kettenwirkware bzw. dem erfindungsgemäßen Adsorptionsfiltermaterial der Fall ist, durchgeführt werden.
- Eine rechtwinklige Meßprobe (Probenstück) wird in der Mitte einer Schmalkante so eingeschnitten, daß zwei Schenkel entstehen. Die Schenkel werden in Einspannklemmen einer Zugmaschine mit konstanter Verformungsgeschwindigkeit und einer Aufzeichnungseinrichtung so eingespannt, daß die Einschnittkanten beider Schenkel eine Gerade bilden. Sie werden in Richtung des Einschnitts so auseinandergezogen, daß die Meßprobe weiterreißt. Die Kraft zur Rißausbreitung über einen bestimmten Weiterreißweg wird aufgezeichnet. Die Weiterreißkraft wird aus den Kraftspitzenwerten des aufgezeichneten Diagramms oder mit Rechnerunterstützung ermittelt. Zur Ermittlung statistisch fundierter Werte werden aus jeder Probe zwei Sätze von Meßproben (Probenstücke) entnommen, und zwar ein Satz in Richtung der Maschenstäbchen (synonym auch als "Kettrichtung" bzw. "Kette" bezeichnet) und der andere in Richtung der Maschenreihen (synonym auch als "Schußrichtung" bzw. "Schuß" bezeichnet). Die in Tabelle 2 angegebenen Werte stellen die Mittelwerte der jeweils bestimmten Weiterreißkraftwerte der einzelnen Meßproben dar. Die Weiterreißkraft wird dabei in Newton, getrennt nach "Kettrichtung" und "Schußrichtung", angegeben.
- Für die ermittelten Ergebnisse gilt folgendes: Wenn die "Kettfäden" bzw. die Fäden der Maschenstäbchen zerrissen werden, wird das als Weiterreißkraft "quer zur Kette" bzw. "quer zu den Maschenstäbchen" bezeichnet, Entsprechend wird, wenn die "Schußfäden" bzw. die Fäden der Maschenreihen zerrissen werden, die Bezeichnung "quer zum Schuß" bzw. "quer zu den Maschenreihen" verwendet.
- Das Verfahren wurde zunächst speziell für die Prüfung der Versprödung von hochveredelten Baumwollwaren entwickelt. Im Gegensatz zu Weiterreißprüfverfahren wird bei diesem Verfahren nicht die Weiterreißkraft, sondern die für das Durchreißen eines Gewebes an einem vorher angebrachten Einschnitt erforderliche dynamische Belastung als Durchreißkraft ermittelt.
- Die zur Ausbreitung eines zuvor im textilen Flächengebilde erzeugten Einschnitts erforderliche Kraft wird bestimmt, indem die Arbeit beim Weiterreißen des textilen Flächengebildes über einen bestimmten Weiterreißweg gemessen wird. Die Prüfeinrichtung besteht aus einem Pendel, an dem eine Einspannklemme angebracht ist, die in derselben Ebene wie eine zweite, fest stehende Einspannklemme liegt, wenn sich das Pendel in angehobener Ausgangsstellung mit der größten potentiellen Energie befindet. Eine Meßprobe wird zwischen den beiden Einspannklemmen eingespannt und eingeschnitten. Das angehobene Pendel wird freigegeben und die Meßprobe durchgerissen, wenn sich die bewegliche Einspannklemme von der festen entfernt. Die Weiterreißkraft wird gemessen.
- Genauer gesagt wird das Verfahren wie folgt durchgeführt: Die Probenentnahme wird wie zuvor beschrieben bewerkstelligt. Die zu prüfenden Proben dürfen keine Falten, Knitter, Webkanten oder Bereiche aufweisen, die nicht repräsentativ für das Flächengebilde sind. Zur Versuchsdurchführung wird ein Fallpendelgerät verwendet. Das Fallpendelgerät umfaßt ein stabiles Gestell, das Pendel, eine mechanische oder elektronische Anzeigeeinrichtung für den größten Pendelausschlag bei der ersten Schwingung, die Einspannklemme, die beweglich und Teil des Pendels ist, und die fest stehende Einspannklemme, die Teil des Gestells ist, sowie ein scharfes Messer, um in der Meßprobe mittig zwischen den beiden Einspannklemmen einen Einschnitt mit einer Tiefe von (20 ± 0,5) mm zu erzeugen. Schließlich umfaßt die Vorrichtung eine Einrichtung zum Ausschneiden der Meßproben, wie eine Stanzeinrichtung oder eine Schablone. Aus jede Probe der Kettenwirkware bzw. des Adsorptionsfiltermaterials werden zwei Sätze von Meßproben (Probenstücke) entnommen, ein Satz in "Kettrichtung" bzw. in Richtung der Maschenstäbchen und der andere in "Schußrichtung" bzw. in Richtung der Maschenreihen. Die kurze Seite der Meßprobe wird genau parallel zur "Kettrichtung" oder "Schußrichtung" bzw. parallel zur Richtung der Maschenstäbchen oder Maschenreihen angeordnet, damit der Riß bis zu der dem Einschnitt gegenüberliegenden Einkerbung verläuft. Die Meßproben müssen mit einem Abstand von mindestens 150 mm von der Kante des Flächengebildes entnommen werden. Die Meßprobe wird zwischen den beiden Einspannklemmen gehalten Die bewegliche Einspannklemme ist am Pendel befestigt, das frei fallen kann. Die Meßprobe muß weitergerissen werden können, ohne am Pendel zu scheuern. Die Versuche werden durchgeführt, indem die Pendelmasse zunächst so ausgewählt wird, daß die abgelesenen Meßergebnisse zwischen 15 und 85 % des jeweiligen Meßbereichs liegen. Die Nullstellung des Pendelgeräts muß überprüft werden. Das Pendel wird in die Ausgangsstellung angehoben. Die Meßprobe wird in die Einspannklemmen derart eingeführt, daß ihre Längskante parallel zur Klemmenoberkante liegt. Die Einspannung erfolgt mittig; die Unterkante der Meßprobe wird sorgfältig zum unteren Klemmenkantenende ausgerichtet. Die Meßprobe wird mit dem Messer an der Seite, die der Einkerbung gegenüberliegt, mit einer Tiefe von (20 ± 0,5) mm derart eingeschnitten, daß ein Weiterreißgewirk von (43 ± 0,5) mm verbleibt. Das Pendel wird durch Niederdrücken einer Pendelarretierung ausgelöst. Bei der Rückschwingung ist das Pendel so anzuhalten, daß die Zeigerstellung nicht verändert wird. Die Weiterreißkraft in Newton wird an der Meßeinrichtung am nächsten Skalenteilstrich oder an der Digitalanzeige abgelesen. Es ist zu überprüfen, ob das Ergebnis tatsächlich zwischen 15 und 85 % des angewendeten Meßbereichs liegt. Die Prüfung wird an mehreren Meßproben für jede Richtung wiederholt. Es ist zu beobachten, ob der Einschnitt in Kraftrichtung weiterreißt und die Fäden reißen, statt aus dem textilen Flächengebilde herausgezogen zu werden. Die Messung ist gültig, wenn a) keine Fäden aus dem textilen Flächengebilde herausgezogen sind und b) kein Schlupf in den Klemmen auftreten und c) die Meßprobe durchgerissen und im Bereich der 15 mm breiten Einkerbung gerissen ist. Andere Meßergebnisse sind zu verwerfen.
- Mit dem ballistischen Pendel wird die Durchreißarbeit direkt gemessen. Im allgemeinen wird vorzugsweise die Durchreißkraft angegeben, die üblicherweise direkt in Newton abzulesen ist.
- Neben Fallschirmgewebe sind es viele andere Flächengebilde, besonders für den Einsatz in industriellen Bereichen, die praxisnah und zweckentsprechend nur nach der Wölbbeanspruchung oder dem Berstdruckprinzip geprüft werden sollten. Daß der Berstversuch für Gewirke und Gestricke sogar fast ausschließlich für deren Festigkeiten angewandt wird, liegt im Versagen vieler anderer Prüfmethoden begründet.
- Das Prinzip des pneumatischen Verfahrens zur Bestimmung der Berstfestigkeit liegt darin, daß eine Meßprobe (Probenstück) über eine dehnbare Membran mit einem kreisförmigen Einspannring festgespannt wird. Auf die dem Probenstück abgewandten Seite wird ein stetig steigender Luftdruck ausgeübt, der zu einer Aufwölbung von Membran und textilem Flächengebilde führt. Der Druck wird bis zum Bersten des Probenstücks gleichmäßig erhöht. Der Berstdruck und die Berstwölbung werden bestimmt.
- Genauer gesagt wird das Verfahren durchgeführt, indem zunächst vor der Prüfung das Probenstück im entspannten Zustand an das Normalklima angeglichen wird. Das Gerät wird auf eine Prüffläche von 50 cm2 eingestellt. Das Regelventil des Prüfgeräts wird so eingestellt, daß die mittlere Berstzeit innerhalb von (20 ± 5) Sekunden liegt. Als Berstzeit ist die zeitliche Differenz zwischen dem Beginn des Aufwölbens und dem Bersten des Probenstücks zu verstehen. Die Meßprobe wird glatt, ohne Vorspannung und ohne Verziehen, auf die Membran gelegt. Sie ist sicher in die kreisförmige Haltevorrichtung einzuspannen, um ein Durchrutschen während der Prüfung auszuschließen, wobei eine Beschädigung beim Klemmen zu vermeiden ist. Eine Wölbmeßeinrichtung wird in Meßstellung gebracht und auf Null gestellt. Eine Sicherheitsabdeckung wird entsprechend den Geräteanforderungen befestigt. Auf die Meßprobe wird bis zum Bersten des textilen Flächengebildes ein Druck ausgeübt. Es werden der Berstmeßdruck und die Bersthöhe registriert. Ein Bersten der Meßprobe dicht an der Kante der Einspannvorrichtung ist zu registrieren; Klemmbrüche, die innerhalb von 2 mm der Einspannlinie verlaufen, sind zu verwerfen. Die Prüfung wird mehrmals an unterschiedlichen Stellen des textilen Flächengebildes wiederholt.
- Zur Durchführung einer Membrankorrektur wird mit derselben Prüffläche und Stellung des Regelventils wie bei den obigen Untersuchungen die Membran ohne Meßprobe um einen Betrag aufgewölbt, der gleich der mittleren Bersthöhe der Meßprobe ist. Der Druck bei dieser Membranwölbung ist als "Membrandruck" zu notieren.
- Zur Berechnung und Angabe der Ergebnisse wird der arithmetische Mittelwert des Berstmeßdruckes in kPa berechnet. Davon wird der Membrandruck in kPa subtrahiert. Das Ergebnis ist der Berstdruck.
- Die nachfolgenden Ergebnisse der Weiterreißfestigkeit wurden für verschiedene Meßproben unter Einsatz der zuvor beschriebenen Verfahren durchgeführt. In den in den nachfolgenden Tabellen 1 und 2 dargestellten Versuchsreihen soll der Einfluß der Konstruktion auf die Weiterreißfestigkeit ermittelt werden. Hierfür werden der einfache Schenkelweiterreißversuch, das ballistische Pendel (Elmendorf) und das pneumatische Verfahren zur Bestimmung von Berstdruck und Berstwölbung an vier Polyesterkettenwirkwaren angewandt, die sich durch unterschiedliche Legungen in der Konstruktion unterscheiden. Die Gewichtsunterschiede ergeben sich aufgrund der unterschiedlichen Konstruktionen.
- Die getesteten Probenstücke umfassen ein textiles (Träger-)Material auf Basis einer Polyesterkettenwirkware. Sie unterscheiden sich in der Konstruktion durch die Länge der "Schußlegung" bzw. die Ausbildung bzw. Länge derjenigen Bindungselemente, die sich jeweils über eine Mehrzahl von Maschenstäbchen erstrecken. Demnach ist also die Anzahl der Maschenstäbchen, über welche sich die Bindungselemente erstrecken, in den jeweiligen Probenstükken Ia, Ib, II und III (Tabelle 1) unterschiedlich. Die unterschiedliche Ausbildung dieser "Schußlegung" wird bei der Herstellung der Kettenwirkware durch die Einstellung des Legebarrens 2 hervorgerufen (Probenstücke I: 10/23 = recht kurze Legung (Erstreckung über ein Maschenstäbchen, "Tuch"); Probenstücke II: 10/34 = längere Legung (Erstreckung über zwei Maschenstäbchen, "Satin"); Probenstücke III: 10/45 = lange Legung (Erstreckung über drei Maschenstäbchen, "Samt")). Probenstücke Ia und Ib ("Tuch") unterscheiden sich nur durch das Flächengewicht.
- Tabelle 1 spezifiziert die untersuchten Probenstücke - nämlich die verwendeten Kettenwirkwaren als solche (Probenstücke A, Rohware), Kettenwirkware mit spezifischer Beaufschlagung mit einem Kleber und Beladung mit Aktivkohle (Probenstücke B: Halbfertigware) sowie Kettenwirkware mit Kleber, Aktivkohle und zusätzlicher Beaufschlagung mit einem Vlies (Probenstücke C: Fertigware).
Tabelle 1: Artikel Ia Ib II III Art Gewirk bzw. Kettenwirkware (Tuch) Gewirk bzw. Kettenwirkware (Tuch) Gewirk bzw. Kettenwirkware (Satin) Gewirk bzw. Kettenwirkware (Samt) Gewicht [g/m2] ca. 59 ca. 53 ca.61 ca. 64 Garn 1 [dtex] 33 glatt 33 glatt 33 glatt 33 glatt Garn 2 [dtex] 35 texturiert 35 texturiert 35 texturiert 35 texturiert Legebarren 1 01/10 01/10 01/10 01/10 Legebarren 2 10/23 10/23 10/34 10/45 Probenstücke A: Rohware [g/m2] 59 53 61 64 Kleberauftrag ca. [g/m2] 20 20 20 20 Beladung mit Aktivkohle ca. [g/m2] 63 63 63 63 Probenstücke B: Halbfertigware ca. [g/m2] 141 137 149 157 Probenstücke C: Fertigware ca. [g/m2] 186 183 190 192 - Tabelle 2 zeigt die anhand der zuvor beschriebenen Verfahren ermittelten Ergebnisse hinsichtlich des Reiß- bzw. Weiterreißverhaltens der Probenstücke. Es ist deutlich zu erkennen, daß in bezug auf die Rohware (Probenstücke A) und die Fertigware (Probenstücke C) die Reiß- bzw. Weiterreißfestigkeit, insbesondere in Richtung der Maschenstäbchen ("quer zum Schuß"), d. h. also längs der Maschenstäbchen bzw. quer zur Schußrichtung, signifikant erhöht ist. Aber auch für die Halbfertigware (Probenstücke C) ist ein derartiger Effekt zu beobachten. In bezug auf die Fertigware ist zudem eine signifikante Erhöhung der Reiß- bzw. Weiterreißkraft auch in Richtung der Maschenreihen ("quer zur Kette"), d. h. also längs der Maschenreihe bzw. quer zur "Kettrichtung", zu beobachten, was auf die zusätzliche Stabilisierung der Fertigware durch das aufgebrachte Vlies hindeutet.
Tabelle 2: Schenkelweiterreiß-Versuch ballistisches Pendel (Elmendorf) Berstdruck Kette
[N]Schuß
[N]Kette
[N]Schuß
[N]Druck
[kPa]Rohware A Ia 5,55 6,26 4,38 4,48 190,11 Ib 5,84 6,39 5,73 4,63 210,73 II 5,13 10,04 3,59 6,96 239,03 III 6,14 13,56 4,64 9,45 281,57 Halbfertigware B Ia 6,41 7,03 3,88 3,41 187,18 Ib 6,82 6,50 3,87 3,52 197,87 II 5,65 8,94 3,51 5,16 259,91 III 6,22 11,25 3,73 5,86 280,98 Fertigware C Ia 10,46 7,61 9,07 4,35 230,48 Ib 10,22 7,22 8,75 3,51 215,52 II 9,71 10,09 12,24 6,44 282,97 III 10,23 11,11 9,12 7,36 302,78 - Die in Tabelle 2 angegebenen Werte stellen die im Rahmen der Versuche ermittelten Höchstlasten dar, bei welchen ein Weiterreißen, Durchreißen bzw. Bersten der Probenstücke auftritt.
- Ohne sich auf eine Theorie festlegen zu wollen, kann die verbesserte Reiß- bzw. Weiterreißfestigkeit wie folgt begründet werden: Bei den gemäß dem erfindungsgemäßen Verfahren eingesetzten Wirkwaren bzw. Kettenwirkwaren verschieben sich die Einzelgarne bzw. -fäden beispielsweise unter Zugbelastung (beispielsweise beim Schenkelweiterreißversuch) im Reißdreieck zu einem Garnbündel ("Kabeleffekt"). Der Kabeleffekt wirkt entschieden gegen das Weiterreißen und führt zu einer verbesserten Weiterreißfestigkeit.
- Betrachtet man die Ergebnisse des Berstdrucks, so sind kaum Veränderungen von der Rohware (Probenstücke A) zur Halbfertigware (Probenstücke B) zu erkennen. Dies liegt mitunter an dem Einsatz der hydrophoben Polyesterfaser, die durch den aufgebrachten Kleber keinen Faserfestigkeitsverlust erleidet, und an dem lediglich diskontinuierlich aufgebrachten Klebstoff, der den "Kabeleffekt" nicht signifikant beeinflußt.
- Die Ergebnisse des einfachen Schenkelweiterreißversuchs zeigen, daß jeweils die besten Ergebnisse bei der Rohware (A III, "Samt"), der Halbfertigware (B III, "Samt") und der Fertigware (C III, "Samt") ermittelt werden. Die Waren bauen aufeinander auf, und bereits die Rohware (A III, "Samt") hat aufgrund der Konstruktion die beste Weiterreißfestigkeit. Besonders deutlich wird dies bei den Werten quer zum Schuß.
- Die lange Legung der Probenstücke A III, B III und C III, welche über drei Maschenstäbchen verläuft, fördert eine Verschiebung der Garne im Reißdreieck beispielsweise unter Zugbelastung zu einem Garnbündel. Der so entstandene "Kabeleffekt" wirkt entschieden gegen das Weiterreißen und bewirkt die guten Ergebnisse. Die resultierende Halbfertig- und Fertigware profitieren auch von diesem Phänomen. Der punktuelle Kleberauftrag hat keinen wesentlichen Einfluß auf die Festigkeit des hydrophoben Polyestergarns. Erst das Auflaminieren des Wirrvlieses bewirkt ein starkes Ansteigen der "Kettwerte" bzw. der Werte in Richtung der Maschenreihen. Der Grund hierfür ist die gewählte "Kettorientierung" des Vlieses, d. h. die Orientierung entlang der Maschenstäbchen, welche zur Verbesserung der Weiterreißfestigkeit quer zu den Maschenstäbchen ("Kette") führt. Zudem erhält man durch eine lange Legung über drei Maschenstäbchen eine hohe Weiterreißfestigkeit im "Schuß". Der Grund hierfür ist der "Kabeleffekt". Durch das spätere Auflaminieren des kettorientierten Vlieses wird zusätzlich die "Kette" gestärkt, und man erhält einen ausgeglichenes textiles Adsorptionsfiltermaterial.
- Wenn man sich noch die anderen Rohwaren A Ia ("Tuch"), A Ib ("Tuch") und A II ("Satin") anschaut, sieht man, daß die Ergebnisse von A Ia und A Ib fast identisch sind. Die beiden Kettenwirkwaren unterscheiden sich nicht in der Legung, sondern nur im Flächengewicht. Dies zeigt, daß das Flächengewicht keinen signifikanten Einfluß auf die Weiterreißfähigkeit hat, sondern hauptsächlich die Garnfestigkeit, die Fadendichte, die Bindung, die Ausrüstung sowie die Einarbeitung und die Zahl von Einbindepunkten pro Längeneinheit. Aufgrund der Ergebnisse bei der Rohware A II ("Satin"), welche in der Mitte liegen, kann man auf die Legung schließen. Sie ist nämlich länger als bei A Ia ("Tuch") und A Ib ("Tuch"), aber kürzer als bei A III ("Samt").
- Bei der Betrachtung der Ergebnisse des ballistischen Pendels (Elmendorf) wird ersichtlich, daß die Rohware A III, die Halbfertigware B III und die Fertigware C III die besten "Schußwerte" liefern. Die guten "Kettwerte" bei der Fertigware wurden, wie bereits erwähnt, durch den Vliesauftrag erzielt.
- Je länger die "Schußlegung", d. h. je größer die Anzahl an Maschenstäbchen, über die sich ein Teil der Bindungselemente, insbesondere Flottungen, erstreckt, desto mehr Fäden können komprimiert bzw. gebündelt werden, und somit wird die Reiß- bzw. Weiterreißfestigkeit erhöht.
- Man kann die Korrelation von Legungslänge und gestiegener Weiterreißfestigkeit an den Werten für den in Tabelle 1 angeführten Angabe für den Legebarren 2 sowie der "Schußwerte" bzw. Berstwerte in Tabelle 2 gut erkennen.
- Der Legebarren 1 gibt die "Kettlegung", also die Legung der Maschenstäbchen, an und der Legebarren 2 die Länge der "Schußlegung", also die Legung der Maschenreihen. Je länger die "Schußlegung", also je größer die Anzahl an Maschenstäbchen ist, über die sich ein Teil der Bindungselemente, insbesondere Flottungen, erstreckt, desto besser ist die Weiterreißfestigkeit.
- Die Legung und insbesondere die Ausbildung der sich über die Maschenstäbchen erstreckenden Bindungselemente, insbesondere Flottungen, haben bei der Kettenwirkwarenherstellung somit einen entschiedenen Einfluß auf die Weiterreißkraftwerte des fertigen Materials. Der Grund dafür ist - wie bereits erwähnt -, daß es bei der Weiterreißkraftprüfung immer darauf ankommt, wie stark die gerade reißende Einheit ist. Die reißende Einheit kann ein Einzelgarn bzw. -faden oder aber ein Faserbündel sein. Je mehr Möglichkeiten für eine Faserverbündelung durch die Legung gegeben ist, desto höher ist die Weiterreißkraft.
- Eine Faserverbündelung kann unter anderem dann entstehen, wenn mehrere Fasern bzw. Fäden parallel nebeneinander laufen. Die Optimierung des Weiterreißkraftverhältnisses der Kettenwirkware erfolgt durch das Design der Kettenwirkware. Entscheidend sind die Legung und Fasertiter.
- So hat die Anmelderin überraschend festgestellt, daß die Legungen bzw. Maschenbilder vom Typ Tuch (Probenstücke Ia und Ib), Satin (Probenstücke II) und Samt (Probenstücke III) in dieser Reihenfolge wachsende Weiterreißkraftwerte in Querrichtung der Maschenreihen, also in Längsrichtung der Maschenstäbchen, ergeben - und zwar sowohl für die Rohware (Probenstücke A) als auch für die Halbfertigware (Probenstücke B) und die Fertigware (Probenstücke C).
- Durch eine Optimierung des Verhältnisses der jeweiligen Weiterreißkraftwerte in Längs- und Querrichtung und durch die Berücksichtigung der Abdeckmaterialeigenschaften ("Vlies") und seine Orientierung kann eine weitere Verbesserung der Weiterreißkraftwerte der Fertigware, also dem Adsorptionsfiltermaterial (d. h. Kettenwirkware als textiles Trägermaterial, Beaufschlagung mit Klebstoff, Aktivkohle und Abdeckvlies) gemäß Probenstücken C erreicht werden.
- Somit resultiert erfindungsgemäß eine Adsorptionsfiltermaterial mit ausgezeichnetem Reiß- bzw. Weiterreißverhalten sowohl in Richtung der Maschenstäbchen als auch in Richtung der Maschenreihen.
Claims (13)
- Adsorptionsfiltermaterial (10) mit Schutzfunktion gegenüber chemischen Gift- und/oder Kampfstoffen, insbesondere ABC-Kampfstoffen, wobei das Adsorptionsfiltermaterial ein flächiges textiles Trägermaterial aufweist,- wobei das textile Trägermaterial als eine Kettenwirkware (3) ausgebildet ist und die Kettenwirkware (3) eine Vielzahl von Maschenstäbchen, eine Vielzahl von Maschenreihen und eine Vielzahl von Bindungselementen (1) zur Verbesserung der Reißfestigkeit und/oder Weiterreißfestigkeit aufweist,- wobei sich ein Teil der Bindungselemente (1) jeweils über eine Mehrzahl von Maschenstäbchen erstreckt, so daß die Reißfestigkeit und/oder Weiterreißfestigkeit der Kettenwirkware (3) zumindest im wesentlichen in Richtung der Maschenstäbchen und/oder zumindest im wesentlichen in Querrichtung der Maschenreihen verbessert ist und bei einer Reißbeanspruchung der Kettenwirkware (3) und/oder einem Einwirken einer Reißkraft die sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente (1) zusammengeschoben und/oder gebündelt werden, wobei die sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente (1) Flottungen, Henkel und/oder Schüsse sind, und- wobei das textile Trägermaterial mit einem chemische Gift- und/oder Kampfstoffe adsorbierenden Adsorbens auf Basis von Aktivkohle versehen ist, dadurch gekennzeichnet, dass das textile Trägermaterial in Form von Aktivkohleteilchen (4) in Kornform oder Kugelform beaufschlagt ist, wobei zu Zwecken der Befestigung des Adsorbens an dem textilen Trägermaterial das textile Trägermaterial zusätzlich mit einem diskontinuierlich, punktförmig auf dem textilen Trägermaterial aufgetragenen Klebstoff (5) beaufschlagt ist, wobei der Klebstoffauftrag derart erfolgt ist, daß die sich über die Maschenstäbchen erstreckenden Bindungselemente (1) nicht wesentlich in ihrer Fähigkeit beeinflußt sind, frei zu flottieren und sich unter Reißbeanspruchung zusammenzulegen.
- Adsorptionsfiltermaterial (10) nach Anspruch 1, dadurch gekennzeichnet, daß die sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente (1) Flottungen sind.
- Adsorptionsfiltermaterial (10) nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß die sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente (1), insbesondere Flottungen, sich über mindestens zwei, insbesondere über mindestens drei, vorzugsweise über mindestens vier oder mehr, Maschenstäbchen erstrecken.
- Adsorptionsfiltermaterial (10) nach einem oder mehreren der vorangehenden Ansprüche, dadurch gekennzeichnet, daß die sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente (1), insbesondere Flottungen, durch einen freien und/oder durchlaufenden und/oder über die Oberfläche der Kettenwirkware ohne Bindung verlaufenden Faden bzw. Fadenstrecke gebildet sind.
- Adsorptionsfiltermaterial (10) nach einem oder mehreren der vorangehenden Ansprüche, dadurch gekennzeichnet, daß die Kettenwirkware (3) eine Kettenwirkware auf Basis offener und/oder geschlossener Maschen ist.
- Adsorptionsfiltermaterial (10) nach einem oder mehreren der vorangehenden Ansprüche, dadurch gekennzeichnet, daß die Kettenwirkware (3) eine RL-, RR- oder LL-Maschenware ist.
- Adsorptionsfiltermaterial (10) nach einem oder mehreren der vorangehenden Ansprüche, dadurch gekennzeichnet, daß die Menge an aufgetragenem Klebstoff weniger als 100 g/m2, insbesondere weniger als 80 g/m2, vorzugsweise weniger als 70 g/m2, bevorzugt weniger als 60 g/m2, beträgt.
- Adsorptionsfiltermaterial (10) nach einem oder mehreren der vorangehenden Ansprüche, dadurch gekennzeichnet, daß die Aktivkohleteilchen (4) in einer Menge von 5 bis 500 g / m2, insbesondere 10 bis 400 g / m2, vorzugsweise 20 bis 300 g / m2, bevorzugt 25 bis 250 g / m2, besonders bevorzugt 50 bis 150 g / m2, ganz besonderes bevorzugt 50 bis 100 g / m2, auf der Kettenwirkware (3) aufgebracht sind,
- Adsorptionsfiltermaterial (10) nach einem oder mehreren der vorangehenden Ansprüche, dadurch gekennzeichnet, daß das Material auf Basis von Aktivkohle auf der von der Kettenwirkware (3) abgewandten Seite des Adsorbens mit einem luftdurchlässigen Textilmaterial (6), insbesondere einem textilen Flächengebilde in Form eines Vlieses, vorzugsweise eines Wirrvlieses, als Abdeckschicht beaufschlagt ist.
- Adsorptionsfiltermaterial (10) nach Anspruch 9, dadurch gekennzeichnet, daß das Vlies in Richtung der Maschenstäbchen der Kettenwirkware (3) orientiert ist, so daß die Reißfestigkeit und/oder Weiterreißfestigkeit der Kettenwirkware (3), insbesondere zumindest im wesentlichen in Richtung der Maschenreihen und/oder zumindest im wesentlichen in Querrichtung zu den Maschenstäbchen, zusätzlich verbessert ist bzw. sind.
- Adsorptionsfiltermaterial (10) nach einem oder mehreren der vorangehenden Ansprüche, dadurch gekennzeichnet, daß die sich jeweils über eine Mehrzahl von Maschenstäbchen erstreckenden Bindungselemente (1), insbesondere Flottungen, durch glatte oder texturierte und/oder verstärkte Fäden, welche Baumwolle, Polyester, Polyamid und/oder deren Mischungen aufweisen oder hieraus bestehen können, gebildet sind.
- Adsorptionsfiltermaterial (10) nach einem oder mehreren der vorangehenden Ansprüche, dadurch gekennzeichnet, daß die Kettenwirkware (3) eine beliebige Kettenwirkware, insbesondere mit einem Maschenbild vom Typ Franse, Trikot, Tuch, Satin, Samt und/oder deren Modifikationen und/oder deren Kombinationen, ist.
- Verwendung von Flottungen (i.e. Flottierungen) zur Verbesserung der Reißfestigkeit und/oder Weiterreißfestigkeit einer eine Vielzahl von Maschenstäbchen und eine Vielzahl von Maschenreihen aufweisenden Kettenwirkware (3) zur Verwendung in Adsorptionsfiltermaterialien mit Schutzfunktion gegenüber chemischen Gift- und/oder Kampfstoffen,- wobei zumindest ein Teil der Flottungen sich jeweils über eine Mehrzahl von Maschenstäbchen, insbesondere über mindestens zwei Maschenstäbchen, erstreckend ausgebildet und/oder angeordnet wird, so daß die Reißfestigkeit und/oder Weiterreißfestigkeit der Kettenwirkware (3) zumindest im wesentlichen in Richtung der Maschenstäbchen und/oder zumindest im wesentlichen in Querrichtung der Maschenreihen verbessert wird und bei einer Reißbeanspruchung der Kettenwirkware (3) und/oder einem Einwirken einer Reißkraft die Flottungen zusammengeschoben und/oder gebündelt werden, und- wobei die Kettenwirkware (3) mit einem chemische Gift- und/oder Kampfstoffe adsorbierenden Adsorbens auf Basis von Aktivkohle in Form von Aktivkohleteilchen (4) in Kornform oder Kugelform beaufschlagt wird wobei zu Zwecken der Befestigung des Adsorbens an der Kettenwirkware (3) die Kettenwirkware (3) zusätzlich mit einem diskontinuierlich, punktförmig auf dem textilen Trägermaterial aufgetragenen Klebstoff (5) beaufschlagt wird, wobei der Klebstoffauftrag derart erfolgt, daß die Flottungen nicht wesentlich in ihrer Fähigkeit beeinflußt werden, frei zu flottieren und sich unter Reißbeanspruchung zusammenzulegen.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE200510038098 DE102005038098B4 (de) | 2005-08-10 | 2005-08-10 | Adsorptionsfiltermaterial mit verbesserter Reißfestigkeit und/oder Weiterreißfestigkeit |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1752572A1 EP1752572A1 (de) | 2007-02-14 |
| EP1752572B1 true EP1752572B1 (de) | 2010-04-14 |
Family
ID=37102570
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20060014664 Active EP1752572B1 (de) | 2005-08-10 | 2006-07-14 | Verfahren zur Verbesserung der Reissfestigkeit und/oder Weiterreissfestigkeit von Adsorptionsfiltermaterialien und damit hergestelltes Adsorptionsfiltermaterial |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US8268736B2 (de) |
| EP (1) | EP1752572B1 (de) |
| JP (1) | JP4423610B2 (de) |
| AT (1) | ATE464412T1 (de) |
| DE (2) | DE102005038098B4 (de) |
Families Citing this family (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE202007007950U1 (de) * | 2007-04-27 | 2008-05-29 | BLüCHER GMBH | Adsorptionsfiltermaterial, insbesondere für die Herstellung von ABC-Schutzbekleidung mit verbesserter Tragephysiologie |
| US7549303B2 (en) | 2007-11-21 | 2009-06-23 | Milliken & Company | Textile-reinforced composites with high tear strength |
| DE102010004000A1 (de) * | 2009-02-23 | 2010-09-02 | BLüCHER GMBH | Textilmaterial mit erhöhter mechanischer Stabilität, insbesondere mit erhöhter Stich- und/oder Schußfestigkeit |
| DE102009051867A1 (de) | 2009-11-04 | 2011-05-05 | H.R. Rathgeber Gmbh & Co. Kg | Bespannung, insbesondere für Sitz- oder Liegemöbel |
| CN103432822B (zh) * | 2013-09-09 | 2015-12-23 | 鸡西市恒润滤布有限公司 | 洗煤用单丝滤布及其制备方法 |
| DE202014103096U1 (de) * | 2014-07-04 | 2015-10-06 | Robin Reusch | Atemschutzmaske und Atemschutzkit |
| DE102014110623A1 (de) * | 2014-07-28 | 2016-01-28 | Hexonia Gmbh | Textiles Bekleidungsstück mit einer ballistischen Schutzausrüstung |
| US10960341B2 (en) | 2016-03-14 | 2021-03-30 | 3M Innovative Properties Company | Air filters comprising polymeric sorbents for aldehydes |
| WO2017160646A2 (en) | 2016-03-14 | 2017-09-21 | 3M Innovative Properties Company | Air filters comprising polymeric sorbents for reactive gases |
| US11278832B2 (en) | 2017-06-16 | 2022-03-22 | 3M Innovative Properties Company | Air filters comprising polymeric sorbents for aldehydes |
| US10643117B2 (en) * | 2017-08-23 | 2020-05-05 | Midwest Innovative Products, Llc | Electronic device for attachment to a beverage container |
| US11045301B2 (en) | 2019-03-12 | 2021-06-29 | Cook Medical Technologies Llc | Implantable medical device with compound stitching connection of framework to fabric |
| CN114858697B (zh) * | 2022-03-28 | 2025-06-24 | 江苏建筑职业技术学院 | 一种膜材料的双轴动态撕裂性能测试装置及使用方法 |
| CN119083006B (zh) * | 2024-09-14 | 2025-10-21 | 江南大学 | 横编鳞片状防刺结构面料及其制备方法 |
Family Cites Families (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1950701U (de) | 1966-09-06 | 1966-12-01 | Bayer Ag | Kettstoffbahn. |
| DE6947071U (de) * | 1969-12-02 | 1970-04-09 | Bea Verpackungsmaschinen Casti | Vorrichtung zum herstellen einer verpackung |
| GB2055407A (en) * | 1979-08-04 | 1981-03-04 | Cosmopolitan Textile Co Ltd | Strong stitch bonded fabrics |
| JPS57156036A (en) * | 1981-03-20 | 1982-09-27 | Toyobo Co Ltd | Protecting material against poisonous chemical material |
| DE8208751U1 (de) * | 1982-03-27 | 1982-07-22 | Blücher, Hasso von, 4000 Düsseldorf | Flaechenfilter |
| DE3211322A1 (de) * | 1982-03-27 | 1983-09-29 | Hasso von 4000 Düsseldorf Blücher | Flaechenfilter und verfahren zu seiner herstellung |
| US4567075A (en) * | 1983-05-20 | 1986-01-28 | Fab Industries, Inc. | Double faced knit fabric and method |
| JP3141953B2 (ja) * | 1991-07-04 | 2001-03-07 | ジャパンゴアテックス株式会社 | 着衣材料 |
| DE4206443C2 (de) * | 1992-02-29 | 1998-12-24 | Sandler Helmut Helsa Werke | Flexibles Flächenmaterial mit aktiven Partikeln, Verfahren zu dessen Herstellung und Verwendung |
| DE4310110A1 (de) * | 1992-07-07 | 1994-01-13 | Kaercher Gmbh & Co Alfred | Mehrlagiges, textiles, gasdurchlässiges Filtermaterial gegen chemische Schadstoffe |
| US5350443B2 (en) * | 1993-04-19 | 1999-08-10 | Von Hasso Bluecher | Filter sheet material for passenger cabins in motor vehicles |
| US5731035A (en) | 1995-09-22 | 1998-03-24 | Cook Composites And Polymers | Process for making a paintable polymer article |
| FR2775300B1 (fr) * | 1998-02-20 | 2000-04-21 | Picardie Lainiere | Support textile pour le renforcement d'un vetement ou de pieces de vetement, procede de fabrication d'un tel support textile, ses applications |
| DE19849395A1 (de) * | 1998-10-27 | 2000-05-04 | Ernest De Ruiter | Schutzmaterial |
| US20030056552A1 (en) * | 2001-08-30 | 2003-03-27 | John Boyle & Company, Inc. | Roofing membrane and method of forming same |
| DE20306251U1 (de) * | 2003-04-17 | 2004-05-19 | BLüCHER GMBH | Adsorptionsfiltermaterial mit hoher Adsorptionskapazität und geringem Durchbruchverhalten |
| WO2005049147A1 (de) * | 2003-10-22 | 2005-06-02 | BLüCHER GMBH | Schutzbekleidung mit abc-schutz |
-
2005
- 2005-08-10 DE DE200510038098 patent/DE102005038098B4/de not_active Expired - Fee Related
-
2006
- 2006-07-14 AT AT06014664T patent/ATE464412T1/de active
- 2006-07-14 DE DE200650006675 patent/DE502006006675D1/de active Active
- 2006-07-14 EP EP20060014664 patent/EP1752572B1/de active Active
- 2006-08-08 US US11/500,700 patent/US8268736B2/en active Active
- 2006-08-09 JP JP2006216377A patent/JP4423610B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| EP1752572A1 (de) | 2007-02-14 |
| US20100224552A1 (en) | 2010-09-09 |
| JP4423610B2 (ja) | 2010-03-03 |
| DE502006006675D1 (de) | 2010-05-27 |
| JP2007046222A (ja) | 2007-02-22 |
| US8268736B2 (en) | 2012-09-18 |
| ATE464412T1 (de) | 2010-04-15 |
| DE102005038098A1 (de) | 2007-02-15 |
| DE102005038098B4 (de) | 2010-01-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69808737T2 (de) | Matratzenspannbezug mit gestrickter elastischer einfassung | |
| DE102004024075B4 (de) | Adsorptionsfiltermaterial, seine Verwendung und Schutzmaterialien | |
| DE102005038098B4 (de) | Adsorptionsfiltermaterial mit verbesserter Reißfestigkeit und/oder Weiterreißfestigkeit | |
| DE69119486T2 (de) | Verfahren zur Herstellung von elastischer Nähwirkware | |
| DE69219663T2 (de) | Reissfeste Kettenwirkware | |
| EP2398640B1 (de) | Textilmaterial mit erhöhter mechanischer stabilität, insbesondere mit erhöhter stich- und/oder schussfestigkeit | |
| DE69312733T2 (de) | Elastischer vliesstoff | |
| EP0569849B1 (de) | Textiles Anti-Vandalismus Flächengebilde | |
| DE102015119867A1 (de) | Raschelmaschine, Netz und Verfahren zur Herstellung eines Netzes | |
| DE1585110B2 (de) | Verfahren zur Herstellung eines begrenzt dehnbaren Textilerzeugnisses | |
| AT14595U1 (de) | Mehrschichten-Futterstoff mit verbesserten Eigenschaften und diesen umfassende Bekleidung | |
| DE102018111164A1 (de) | Abstandsgewirk und Verfahren zu dessen Herstellung | |
| DE202020100520U1 (de) | Textiles Flächenmaterial mit Splitter-, Stich- und/oder Schnittschutz | |
| EP2606757B1 (de) | Schnittschutzlage für eine Schnittschutztextilie, Schnittschutztextilie und diese aufweisende Arbeitsschutzbekleidung | |
| EP1888824A1 (de) | Gewebtes textiles flächengebilde | |
| DE202005013252U1 (de) | Adsorptionsfiltermaterialien mit verbesserter Reißfestigkeit und/oder Weiterreißfestigkeit | |
| EP2775017A1 (de) | Schnittschutzlage für eine Schnittschutztextilie, Schnittschutztextilie und diese aufweisende Arbeitsschutzbekleidung | |
| DE202013011773U1 (de) | Mehrschichtiger-Futter-Stoff mit verbesserten Eigenschaften und diesen umfassende Bekleidungsstücke | |
| DE20314754U1 (de) | Mehrlagiges Filtermaterial | |
| DE202024107485U1 (de) | ABC-Schutzfiltermaterial, insbesondere in Form eines Textillaminats, mit verbesserten Stabilitätseigenschaften | |
| DE4039609A1 (de) | Textiler filterstoff | |
| DE202024107528U1 (de) | ABC-Schutzfiltermaterial, insbesondere in Form eines Textillaminats, mit definierter Elastizität | |
| WO2026017277A2 (de) | Abc-schutzfiltermaterial, insbesondere in form eines textillaminats, mit verbesserten stabilitätseigenschaften | |
| DE102018000724A1 (de) | Dreidimensionales textiles Flächengebilde mit integrierten Stehschussmaterialien | |
| DE2621592A1 (de) | Textilkoerper |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK YU |
|
| 17P | Request for examination filed |
Effective date: 20070122 |
|
| 17Q | First examination report despatched |
Effective date: 20070323 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AXX | Extension fees paid |
Extension state: MK Payment date: 20070122 Extension state: HR Payment date: 20070122 Extension state: BA Payment date: 20070122 Extension state: YU Payment date: 20070122 Extension state: AL Payment date: 20070122 |
|
| RAX | Requested extension states of the european patent have changed |
Extension state: BA Payment date: 20070122 Extension state: RS Payment date: 20070122 Extension state: HR Payment date: 20070122 Extension state: AL Payment date: 20070122 Extension state: MK Payment date: 20070122 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK RS |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 502006006675 Country of ref document: DE Date of ref document: 20100527 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20100414 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20100414 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100414 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100414 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100414 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100725 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100414 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100414 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100814 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100414 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100414 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100715 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100505 |
|
| BERE | Be: lapsed |
Owner name: BLUCHER G.M.B.H. Effective date: 20100731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100414 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100414 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100414 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100816 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100414 Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100731 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100414 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100414 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| 26N | No opposition filed |
Effective date: 20110117 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100414 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100731 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101015 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100414 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100714 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 464412 Country of ref document: AT Kind code of ref document: T Effective date: 20110714 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502006006675 Country of ref document: DE Representative=s name: VON ROHR PATENTANWAELTE PARTNERSCHAFT MBB, DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110714 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100714 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20220707 Year of fee payment: 17 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230613 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20240722 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20240722 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20240729 Year of fee payment: 19 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502006006675 Country of ref document: DE |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20250714 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250714 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20260203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250731 |