EP1582278B1 - Matrice de forgeage avec moyen de repérage - Google Patents
Matrice de forgeage avec moyen de repérage Download PDFInfo
- Publication number
- EP1582278B1 EP1582278B1 EP05102453A EP05102453A EP1582278B1 EP 1582278 B1 EP1582278 B1 EP 1582278B1 EP 05102453 A EP05102453 A EP 05102453A EP 05102453 A EP05102453 A EP 05102453A EP 1582278 B1 EP1582278 B1 EP 1582278B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- die
- notches
- forging
- matrix
- dies
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J13/00—Details of machines for forging, pressing, or hammering
- B21J13/02—Dies or mountings therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C51/00—Measuring, gauging, indicating, counting, or marking devices specially adapted for use in the production or manipulation of material in accordance with subclasses B21B - B21F
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C51/00—Measuring, gauging, indicating, counting, or marking devices specially adapted for use in the production or manipulation of material in accordance with subclasses B21B - B21F
- B21C51/005—Marking devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J9/00—Forging presses
- B21J9/10—Drives for forging presses
- B21J9/20—Control devices specially adapted to forging presses not restricted to one of the preceding subgroups
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21K—MAKING FORGED OR PRESSED METAL PRODUCTS, e.g. HORSE-SHOES, RIVETS, BOLTS OR WHEELS
- B21K3/00—Making engine or like machine parts not covered by sub-groups of B21K1/00; Making propellers or the like
- B21K3/04—Making engine or like machine parts not covered by sub-groups of B21K1/00; Making propellers or the like blades, e.g. for turbines; Upsetting of blade roots
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21K—MAKING FORGED OR PRESSED METAL PRODUCTS, e.g. HORSE-SHOES, RIVETS, BOLTS OR WHEELS
- B21K31/00—Control devices specially adapted for positioning tool carriers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21K—MAKING FORGED OR PRESSED METAL PRODUCTS, e.g. HORSE-SHOES, RIVETS, BOLTS OR WHEELS
- B21K5/00—Making tools or tool parts, e.g. pliers
- B21K5/20—Making working faces of dies, either recessed or outstanding
Definitions
- the present invention relates to the field of forging of metal parts and in particular of complex and left-shaped parts, such as blades of large turbomachines.
- Forging consists of plastically deforming a metal bar under the effect of shocks or by the application of pressure. It is generally carried out in stages by forming successive blanks which progressively approach the finished part. If necessary, the forging of the part is completed by a calibration phase leading to more precise shapes.
- the part is forged by forcing a blank thereof to be filled by shock or pressure, a cavity engraved in a matrix corresponding to the shape of the part to be obtained.
- a blank thereof In the case of titanium, its flow stress strongly dependent on the temperature, the forging is carried out hot up to a certain limit imposed by the structural evolution of the material which alters its mechanical properties.
- the stamping operations are generally performed on mechanical presses whose matrices are preheated.
- the forging time is relatively short to avoid too rapid cooling of the workpiece and too high temperature rise of the matrix by thermal conduction between the workpiece and itself insofar as the temperature of the tool is different from that of the room.
- a lubricant is deposited on the etching of the die to facilitate the flow of the material and to reduce the forging forces.
- the present invention relates firstly to the development of tools such as the dies presented above.
- the imprint of the matrix does not rigorously the shape and dimensions of the forge piece to obtain. It deviates from it by "corrective terms" which compensate the elasto-plastic deformations of the tools during the forging. It is not exactly possible to provide these correction terms, and it is therefore necessary to retouch the matrix following measurements made on the test pieces obtained.
- "precision" forging the extra thicknesses are small, for example 0.8 mm, so that the finished part can be obtained by polishing the abrasive belt of the blank or, where appropriate, especially when it is in contact with the blank. titanium, by the combination of chemical milling and abrasive belt polishing. This is the case for example of the pale blades.
- this matrix When the matrix is developed, that is to say when the raw forging test pieces obtained have the desired shape and dimensions, this matrix can be put into operation to manufacture series parts.
- the matrix deteriorates progressively in operation, and it becomes necessary, for example after 1000 to 5000 pieces as appropriate, to restore the matrix or to use another.
- the restoration of a degraded matrix consists, according to a first method, in reloading the areas where material has been torn off and in machining and polishing a new imprint, that is to say in rewashing the die by electroerosion.
- a second method the impression is entirely machined after having removed the nitrided layer (hardened by heat or thermo-mechanical surface treatments) and removed a thickness of a few mm of material. This technique is referred to as rewaxing.
- the restoration of a matrix or the fabrication of a new matrix require the same adjustments as the initial matrix. They are therefore also long and expensive.
- the object of the invention is to improve the control of the alignment of the dies in order to optimize the development time for forging large series of parts.
- the forging die comprising on one face, a forging part impression such as a turbomachine half-blade with an alignment control means, is characterized in that it comprises on said face a reference means in two directions relative to which the position of said fingerprint is defined, said marker means consisting of two pads projecting from said face and each having two notches defining said two directions, and allowing said control of alignment.
- the two notches are arranged in a cross.
- the notches are arranged to be parallel in pairs. In particular the two notches are aligned.
- the invention also relates to a method for controlling, after machining the impressions, the alignment of two matrices relative to one another.
- this method the position of the two lateral faces of one of the dies with respect to said marking means is determined and, if appropriate, one or the other of the lateral faces of said die is corrected.
- said positions are determined by probing on a three-dimensional measuring machine (CMM).
- CCM three-dimensional measuring machine
- the invention also relates to the use of said marker means on the matrices for controlling the alignment of the matrix blocks (during the forging operation in order to record the relative movements of a matrix with respect to the 'other).
- said marker means on the matrices for controlling the alignment of the matrix blocks (during the forging operation in order to record the relative movements of a matrix with respect to the 'other).
- there is a plot of malleable material on each of the pellets the pads are crushed between the pellets of the two matrices and the marks made by the notches on the studs are checked.
- Document GB 1130963 which relates to a forging press with control of the alignment between the two dies of the press. This control is performed by pneumatic means which deliver a pressure depending on the horizontal displacement of one die relative to the other. This means is not known with that of the invention.
- FIG. 10 shows a matrix block for forging a compressor or blower blade of a turbojet engine.
- the matrix is in the form of a block with a rectangular section whose main face 11 here comprises the cavity E of a half blade. This main face 11 is bordered by four lateral faces 12, 13, 14, 15.
- the shape of the cavity is defined by appropriate calculation means and is produced by machining or electroerosion or any other means known to the person skilled in the art. 'art. It is performed for example, either on a numerically controlled machining center, or on a spark erosion machine (EDM).
- EDM spark erosion machine
- a peripheral zone Ep is generally provided for the formation of a burr cord as is known in the art.
- the embodiment of the imprint is not part of the invention.
- the etching comprises a main axis XX and at least one reference point P constituting the machining origin of the imprint.
- the geometry of the impression is thus defined with respect to these two longitudinal and transverse references.
- the longitudinal side faces 12 and 14 are parallel to the axis XX.
- the transverse faces 13 and 15 are perpendicular thereto.
- the complete forging matrix of the part comprises a second block with the imprint of a half-blade of complementary shape to the previous one.
- For forging the workpiece place and fix the two blocks in the trays of a press. A lower tray and an upper tray.
- the blank of the piece to be forged is placed in the lower die block and the press is actuated. As you approach, the two blocks deform the blank until you obtain the part with the shape defined by the imprints, with a complete burr on its periphery.
- the quality of the forging depends in part on the good positioning of the two impressions relative to each other at the time of the striking. This depends both on the good positioning of the imprints in their respective matrix block and the good positioning of the two blocks relative to each other.
- the device of the invention allows a simple and effective way to achieve this result.
- two pellets 21 and 23 are produced by etching, with the cavity E, these pellets protruding from the upper face 11 of the block.
- the two pellets are in form here of disc but they can have another form.
- Figure 2 an enlarged view of the pellet 21, in perspective.
- Each pellet comprises two notches at right angles 21L, 21T, and 23L, 23T respectively.
- the two longitudinal notches 21L and 23L are made parallel to the axis XX of the cavity, at a predetermined distance. Here the two notches are at the same distance from the axis XX. They are aligned.
- the transverse notches 21T and 23T are perpendicular to the preceding and each at a predetermined distance from the reference point P. The positions of the impression and the notches are thus perfectly defined in space with respect to each other.
- the machined matrix is measured by probing, for example on a three-dimensional measuring machine MMT, the position of the pellets 21 and 23 with respect to the lateral faces 12, 14 and 13, 15. for each of the two matrix blocks, on the one hand that the faces 12 and 14 are well parallel to the direction of the notches 21L and 23L and at a good distance from them, on the other hand that the faces 13 and 15 are well parallel to the direction of the notches 21T and 23T and at a good distance therefrom.
- the blocks are mounted on the plates of the press.
- the assembly is made by clamping the lateral faces of the blocks against abutment surfaces B1 and B2.
- the positioning of the lateral faces 12 and 14 is regulated by means of so-called "sloping" wedges 31 and 32.
- These wedges are in the form of dihedrons and are arranged so as to have two parallel faces and two faces inclined with respect to these last, in contact with each other. By shifting one shim relative to the other parallel to their parallel faces, one moves aside or brings them closer together.
- the two shims are supported one against the lateral face 14 of the block the other against a stop 110 secured to the plate.
- a "lead" pad PB or other malleable material is deposited on each of the two pellets of the lower die and the upper die is lowered until the two studs are crushed.
- FIGS. 4A and 4B show the two pads after crushing, in position between the pads.
- the operator can easily verify that the notches 21T (or 23T) of the two upper and lower pads are not aligned in the example shown. By bringing the pad thus deformed into a measuring apparatus, it can accurately determine the correction to be made in the longitudinal position.
- This check is carried out after each machining or re-machining of etching, and for each start of the forging campaign.
- the pads finally allow to control the spacing between the lower and upper matrices after the striking with respect to the thickness of the burr that is desired.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Forging (AREA)
Description
- La présente invention concerne le domaine du forgeage de pièces métalliques et en particulier de pièces de forme complexe et gauche, telles que des aubes de turbomachines de grande dimension.
- Pour la fabrication de pièces métalliques, on met en oeuvre préférentiellement des techniques de forgeage quand elles doivent absorber des efforts importants en service. C'est le cas pour des aubes de compresseur ou de soufflantes de turboréacteur pour lesquels les efforts internes sont engendrés notamment par les vibrations et les forces centrifuges auxquelles elles sont soumises.
- Le forgeage consiste à déformer plastiquement une barre de métal sous l'effet de chocs ou par l'application d'une pression. On procède généralement par étapes en formant des ébauches successives qui se rapprochent progressivement de la pièce finie. Le cas échéant, on achève le forgeage de la pièce par une phase de calibrage conduisant à des formes plus précises.
- Plus précisément on forge la pièce en obligeant une ébauche de celle-ci à remplir par choc ou par pression, une empreinte gravée dans une matrice correspondant à la forme de la pièce à obtenir. Dans le cas du titane, sa contrainte d'écoulement dépendant fortement de la température, le forgeage s'effectue à chaud jusqu'à une certaine limite imposée par l'évolution structurale du matériau qui en altère les propriétés mécaniques.
- Les opérations de matriçage sont généralement effectuées sur des presses mécaniques dont les matrices sont préchauffées. Dans ces conditions, le temps de forgeage est relativement court pour éviter un refroidissement trop rapide de la pièce et un échauffement trop élevé de la matrice par conduction thermique entre la pièce et elle-même dans la mesure où la température de l'outillage est différente de celle de la pièce. Par ailleurs, en raison du niveau élevé des contraintes qu'elle subit par le contact avec la pièce, on dépose un lubrifiant sur la gravure de la matrice pour faciliter l'écoulement de la matière et pour réduire les efforts de forgeage.
- La présente invention concerne en premier lieu, la mise au point des outillages tels que les matrices présentées ci-dessus.
- Le temps de réalisation de l'outillage, selon la méthode habituelle, est assez long car on doit procéder par retouches successives.
- En effet, l'empreinte de la matrice n'a pas rigoureusement la forme et les dimensions de la pièce brute de forge à obtenir. Elle s'en écarte par des « termes correctifs » qui compensent les déformations élasto-plastiques des outillages durant le forgeage. On ne sait pas exactement prévoir ces termes correctifs, et il est donc nécessaire de retoucher la matrice suite aux mesures effectuées sur les pièces d'essais obtenues. En forgeage dit « de précision », les surépaisseurs sont faibles, par exemple 0,8 mm, afin que la pièce finie puisse être obtenue par un polissage à la bande abrasive de la pièce brute ou, le cas échéant notamment lorsqu'elle est en titane, par la combinaison d'un usinage chimique et d'un polissage par bande abrasive. C'est le cas par exemple de la pâle des aubes.
- La mise au point d'une matrice de forge de précision est par conséquent longue et coûteuse, car elle nécessite de nombreuses retouches séparées par des essais de forgeage de pièces.
- Lorsque la matrice est mise au point, c'est-à-dire lorsque les pièces d'essais brutes de forge obtenues ont la forme et les dimensions recherchées, cette matrice peut être mise en exploitation pour fabriquer des pièces de série. La matrice se dégrade progressivement en exploitation, et il devient nécessaire, par exemple au bout de 1000 à 5000 pièces selon le cas, de restaurer la matrice ou d'en utiliser une autre.
- La restauration d'une matrice dégradée consiste, selon une première méthode, à recharger les zones où de la matière a été arrachée et à usiner et polir une nouvelle empreinte, c'est-à-dire à relaver par électroérosion la matrice. Selon une seconde méthode, on reconstitue entièrement par usinage l'empreinte après avoir éliminé la couche nitrurée (durcie par des traitements thermiques ou thermo -mécaniques superficiels) et enlevé une épaisseur de quelques mm de matière. On désigne cette technique par le terme de relavage. La restauration d'une matrice ou la fabrication d'une nouvelle matrice nécessitent les mêmes mises au point que la matrice initiale. Elles sont donc également longues et coûteuses.
- L'invention a pour objectif un moyen permettant d'améliorer le contrôle de l'alignement des matrices afin d'optimiser le temps de mise au point pour forgeage de grandes séries de pièces.
- Conformément à l'invention, la matrice de forgeage comportant sur une face, une empreinte de pièce à forger telle qu'une demi aube de turbomachine avec un moyen de contrôle d'alignement, est caractérisée par le fait qu'elle comporte sur ladite face un moyen formant repère selon deux directions par rapport auxquelles la position de ladite empreinte est définie, ledit moyen formant repère étant constitué de deux pastilles faisant saillie par rapport à ladite face et comportant chacune deux entailles définissant lesdites deux directions, et permettant ledit contrôle d'alignement.
- De préférence les deux entailles sont disposées en croix.
- Conformément à une autre caractéristique, les entailles sont disposées de manière à être parallèles deux à deux. En particulier les deux entailles sont alignées.
- L'invention porte également sur un procédé de contrôle, après usinage des empreintes, de l'alignement de deux matrices l'une par rapport à l'autre. Selon ce procédé, on détermine la position des deux faces latérales de l'une des matrices par rapport au dit moyen formant repère et le cas échéant on rectifie l'une ou l'autre des faces latérales de ladite matrice. En particulier, on détermine lesdites positions par palpage sur une machine à mesurer tridimensionnelle (MMT).
- L'invention porte aussi sur l'utilisation des dits moyens formant repère sur les matrices pour contrôler l'alignement des blocs matrices (lors de l'opération de forgeage dans le but d'enregistrer les mouvements relatifs d'une matrice par rapport à l'autre). Selon une utilisation préférée, on dispose un plot en matière malléable sur chacune des pastilles, on écrase les plots entre les pastilles des deux matrices et on vérifie les marques faites par les entailles sur les plots.
- On connaît le document GB 1130963 qui porte sur une presse de forgeage avec contrôle de l'alignement entre les deux matrices de la presse. Ce contrôle est effectué par des moyens pneumatiques qui délivrent une pression fonction du déplacement horizontal d'une matrice par rapport à l'autre. Ce moyen n'a rien de connu avec celui de l'invention.
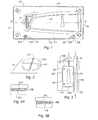
- On décrit ci-après l'invention plus en détail en référence aux dessins annexés sur lesquels,
- la figure 1 représente un bloc matrice vu de dessus avec ces moyens formant repères,
- la figure 2 montre le détail d'une pastille formant repère,
- la figure 3 montre le montage d'un bloc matrice sur le plateau d'une presse,
- les figures 4A et 4B montrent les plots de contrôle entre les pastilles après écrasement.
- On a représenté sur la figure un bloc matrice 10 de forgeage d'une aube de compresseur ou de soufflante d'un turboréacteur. La matrice est en forme de bloc à section rectangulaire dont la face principale 11 comprend ici l'empreinte E d'une demi aube. Cette face principale 11 est bordée par quatre faces latérales 12, 13, 14, 15. La forme de l'empreinte est définie par des moyens de calcul appropriés et est réalisée par usinage ou électroérosion ou tout autre moyen connu de l'homme de l'art. Elle est réalisée par exemple, soit sur un centre d'usinage à commande numérique, soit sur une machine à électroérosion (EDM). Sur le pourtour de l'empreinte une zone périphérique Ep est généralement ménagée pour la formation d'un cordon de bavure comme cela est connu dans le domaine. Le mode de réalisation de l'empreinte ne fait pas partie de l'invention. La gravure comprend un axe principal XX et au moins un point de référence P constituant l'origine d'usinage de l'empreinte. La géométrie de l'empreinte est ainsi définie par rapport à ces deux références longitudinale et transversale. Les faces latérales longitudinales 12 et 14 sont parallèles à l'axe XX. Les faces transversales 13 et 15 lui sont perpendiculaires.
- La matrice complète de forgeage de la pièce comprend un deuxième bloc avec l'empreinte d'une demi-aube de forme complémentaire à la précédente. Pour le forgeage de la pièce, on place et on fixe les deux blocs dans les plateaux d'une presse. Un plateau inférieur et un plateau supérieur. On dispose l'ébauche de la pièce à forger dans le bloc matrice inférieur et on actionne la presse. En se rapprochant les deux blocs déforment l'ébauche jusqu'à obtenir la pièce à la forme définie par les empreintes, avec une bavure complète sur son pourtour.
- La qualité du forgeage dépend en partie du bon positionnement des deux empreintes l'une par rapport à l'autre au moment de la frappe. Celui-ci dépend à la fois du bon positionnement des empreintes dans leur bloc matrice respectif et du bon positionnement des deux blocs l'un par rapport à l'autre.
- Le dispositif de l'invention permet de façon simple et efficace de parvenir à ce résultat.
- Conformément à l'invention, on réalise par gravure, avec l'empreinte E, deux pastilles 21 et 23. Ces deux pastilles sont en saillie par rapport à la face supérieure 11 du bloc. Les deux pastilles sont en forme ici de disque mais elles peuvent avoir une autre forme. On a représenté sur la figure 2 une vue agrandie de la pastille 21, en perspective. Chaque pastille comprend deux entailles à angle droit 21L, 21T, et 23L, 23T respectivement.
- Les deux entailles longitudinales 21L et 23L sont réalisées parallèlement à l'axe XX de l'empreinte, à une distance prédéterminée. Ici les deux entailles sont à une même distance de l'axe XX. Elles sont donc alignées. Les entailles transverses 21T et 23T sont perpendiculaires aux précédentes et chacune à une distance prédéterminée du point P de référence. Les positions de l'empreinte et des entailles sont ainsi parfaitement définies dans l'espace les unes par rapport aux autres.
- Ces moyens 21 et 23 permettent d'effectuer,
d'une part la vérification de la position de l'empreinte sur le bloc matrice et.
d'autre part la vérification visuelle du bon alignement des blocs matrices lors des opérations de forgeage. - Pour la première vérification, une fois la matrice usinée, on mesure par palpage par exemple sur une machine à mesurer tridimensionnelle MMT, la position des pastilles 21 et 23 par rapport aux faces latérales, 12, 14 et 13, 15. On vérifie ainsi, pour chacun des deux blocs matrices,
d'une part que les faces 12 et 14 sont bien parallèles à la direction des entailles 21L et 23L et à bonne distance de celles ci,
d'autre part que les faces 13 et 15 sont bien parallèles à la direction des entailles 21T et 23T et à bonne distance de celles-ci. - Si un écart est constaté par rapport à la cote théorique sur l'une des deux matrices, on procède à une rectification sur une ou des faces latérales de l'une des matrices de manière à rendre lesdites distances identiques sur les deux blocs matrices.
- Si un écart est constaté par rapport à la cote théorique sur chaque matrice, on procède à une rectification sur la matrice dont le défaut est le plus faible.
- De cette façon on obtient des matrices dont les empreintes sont alignées sans défaut. L'emploi de telles pastilles permet un contrôle rapide avec une grande précision de mesure.
- Une fois réalisés, les blocs sont montés sur les plateaux de la presse. Le montage se fait par serrage des faces latérales des blocs contre des surfaces de butée B1 et B2. On a représenté schématiquement une vue de dessus d'un plateau 100 de presse. Par exemple le positionnement des faces latérales 12 et 14 est réglé par le moyen de cales dites « pentées » 31 et 32. Ces cales sont en forme de dièdres et sont disposées de manière à avoir deux faces parallèles et deux faces inclinées par rapport à ces dernières, en contact l'une contre l'autre. En déplaçant une cale par rapport à l'autre parallèlement à leur faces parallèles, on écarte ou rapproche ces dernières. Les deux cales sont en appui l'une contre la face latérale 14 du bloc l'autre contre une butée 110 solidaire du plateau. L'autre face latérale 12 du bloc vient en appui contre une butée 120 solidaire du plateau. Ce système à cales « pentées » permet donc de déplacer le bloc perpendiculairement aux faces 12 et 14 ; un réglage en position sur le plateau est ainsi possible dans une direction transversale. Des feuillards sont le cas échéant disposés entre la cale 120 et la face latérale 12.
- Pour le réglage de la position dans le sens longitudinal, on dispose d'une vis qui s'appuie sur la face 13 et qui repousse le bloc contre une butée 130 solidaire du plateau. On peut ainsi régler aussi la position du bloc matrice dans la direction longitudinale. Un feuillard peut être placé si nécessaire, entre la face latérale 15 et la butée 150.
- Pour contrôler la position respective des deux matrices, on procède de la façon suivante.
- On dépose un plot PB en « plomb » ou autre matière malléable sur chacune des deux pastilles de la matrice inférieure et on fait descendre la matrice supérieure jusqu'à écrasement des deux plots.
- On a représenté sur les figures 4A et 4B les deux plots après écrasement, en position entre les pastilles.
- L'opérateur peut aisément vérifier que les entailles 21T (ou 23T) des deux pastilles supérieure et inférieure ne sont pas alignées dans l'exemple représenté. En rapportant le plot ainsi déformé dans un appareil de mesure, il peut déterminer avec précision la rectification à apporter dans la position longitudinale.
- De même il vérifie en observant les entailles 23L (ou 21L) que les deux blocs ne sont pas correctement positionnés transversalement
- On dispose ainsi de moyens de repérage précis et simples à mettre en oeuvre à partir desquels on peut apporter, le cas échéant, les corrections nécessaires à un bon positionnement des empreintes l'une par rapport à l'autre.
- Ces moyens permettent de vérifier aussi les effets de rotation des matrices sous la contrainte de forgeage lors de la première utilisation des matrices, en procédant au contrôle avec les plots en même temps que l'on procède à la frappe d'une pièce.
- On procède à ce contrôle après chaque usinage ou ré-usinage de gravure, et pour chaque début de campagne de forgeage.
- Les plots permettent enfin de contrôler l'écartement entre les matrices inférieure et supérieure après la frappe par rapport à l'épaisseur du cordon de bavure que l'on souhaite.
Claims (7)
- Matrice de forgeage comportant sur une face, une empreinte de pièce à forger telle qu'une demi aube de turbomachine et un moyen de contrôle d'alignement, caractérisée par le fait qu'elle comporte sur ladite face un moyen formant repère selon deux directions par rapport auxquelles la position de ladite empreinte est définie, ledit moyen étant constitué de deux pastilles faisant saillie par rapport à ladite face et comportant chacune deux entailles définissant lesdites deux directions, et permettant ledit contrôle d'alignement.
- Matrice selon la revendication 1 caractérisé en ce que les entailles sont disposées de manière à être parallèles deux à deux.
- Matrice selon la revendication 2 caractérisée en ce que les deux entailles sont alignées.
- Procédé de contrôle après usinage des empreintes de l'alignement l'une par rapport à l'autre de deux matrices selon l'une des revendications précédentes, selon lequel on détermine la position des deux faces latérales de l'une des matrices par rapport au moyen formant repère et le cas échéant on rectifie l'une ou l'autre des faces latérales de ladite matrice.
- Procédé selon la revendication précédente selon lequel on détermine lesdites positions par palpage sur une machine à mesurer tridimensionnelle (MMT).
- Utilisation des moyens formant repère sur les matrices selon l'une des revendications 1 à 3 pour contrôler l'alignement des blocs matrices au montage dans la presse de forgeage.
- Utilisation selon la revendication précédente d'une matrice selon l'une des revendications 1 à 3 selon laquelle on dispose un plot en matière malléable sur chacune des pastilles, on écrase les plots entre les pastilles des deux matrices et on vérifie les marques faites par les entailles sur les plots.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR0403230A FR2867992B1 (fr) | 2004-03-29 | 2004-03-29 | Matrice de forgeage avec moyen de reperage |
| FR0403230 | 2004-03-29 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1582278A1 EP1582278A1 (fr) | 2005-10-05 |
| EP1582278B1 true EP1582278B1 (fr) | 2007-01-17 |
Family
ID=34878459
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05102453A Expired - Lifetime EP1582278B1 (fr) | 2004-03-29 | 2005-03-29 | Matrice de forgeage avec moyen de repérage |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US7370506B2 (fr) |
| EP (1) | EP1582278B1 (fr) |
| CN (1) | CN100548530C (fr) |
| DE (1) | DE602005000451T2 (fr) |
| ES (1) | ES2281053T3 (fr) |
| FR (1) | FR2867992B1 (fr) |
| RU (1) | RU2378080C2 (fr) |
Families Citing this family (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB0915949D0 (en) * | 2009-09-11 | 2009-10-28 | Rolls Royce Plc | A die former |
| CN101811169B (zh) * | 2010-04-09 | 2012-03-21 | 无锡透平叶片有限公司 | 一种叶片模具的分型自锁结构及分型设计方法 |
| CN103009018B (zh) * | 2011-09-20 | 2015-10-28 | 沈阳黎明航空发动机(集团)有限责任公司 | 一种超细晶、高强度合金叶片锻件制造方法 |
| CN102974736A (zh) * | 2012-11-30 | 2013-03-20 | 无锡透平叶片有限公司 | 透平叶片坯料的定位结构 |
| CN102974735B (zh) * | 2012-12-06 | 2015-03-25 | 无锡透平叶片有限公司 | 大型锻模的定位调节结构 |
| FR3014150B1 (fr) * | 2013-11-29 | 2018-03-02 | Safran Aircraft Engines | Soufflante, en particulier pour une turbomachine |
| CN103673950A (zh) * | 2013-12-15 | 2014-03-26 | 无锡透平叶片有限公司 | 一种快速检测叶片锻造模具错移量的方法 |
| CN103691866B (zh) * | 2013-12-15 | 2015-10-14 | 无锡透平叶片有限公司 | 一种提高叶片坯料在模具上定位稳定性的方法 |
| CN104493040A (zh) * | 2014-12-23 | 2015-04-08 | 无锡透平叶片有限公司 | 一种叶片锻造用模座导向结构 |
| CN105414436B (zh) * | 2015-12-31 | 2018-07-06 | 无锡透平叶片有限公司 | 一种便于检测锻件错移量的叶片锻造模具 |
| CN110355315A (zh) * | 2018-04-11 | 2019-10-22 | 辽宁五一八内燃机配件有限公司 | 一种自动化锻造定位模具装置 |
| FR3097791B1 (fr) * | 2019-06-28 | 2021-06-18 | Safran Aircraft Engines | Noyau de conformation a chaud d’une piece metallique et procede de fabrication, de regeneration et de conformation |
| RU2737836C1 (ru) * | 2020-04-03 | 2020-12-03 | Федеральное государственное бюджетное образовательное учреждение высшего образования "Рыбинский государственный авиационный технический университет имени П.А. Соловьева" | Штамп для штамповки лопаток |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1232439B (de) * | 1965-04-24 | 1967-01-12 | Fuchs Fa Otto | Pruefeinrichtung zur pneumatischen UEberwachung einer Gesenkpresse |
| US3762210A (en) * | 1970-10-05 | 1973-10-02 | Doncasters Monk Bridge Ltd | Forging dies for the forging of turbine and compressor blades or vanes |
| US4195510A (en) * | 1978-06-26 | 1980-04-01 | Juergens William A | Draw bead having alternating pressure surfaces and grooves |
| SU1311832A1 (ru) * | 1985-07-19 | 1987-05-23 | Предприятие П/Я А-1950 | Инструментальный узел штамповочного молота |
| AT389067B (de) * | 1987-12-09 | 1989-10-10 | Laeis & Bucher Gmbh | Spanneinrichtung fuer pressenwerkzeuge |
| US4930334A (en) * | 1989-07-25 | 1990-06-05 | Deere & Company | Quick change structure for trim die |
| CN1048994A (zh) * | 1989-10-18 | 1991-02-06 | 航空工业部红原锻铸厂 | 大型汽轮机钛合金长叶片精锻工艺及装置 |
| US5083371A (en) * | 1990-09-14 | 1992-01-28 | United Technologies Corporation | Hollow metal article fabrication |
| US5176023A (en) * | 1992-01-13 | 1993-01-05 | Caterpillar Inc. | Die set carrying apparatus and method |
| US5471923A (en) * | 1994-12-19 | 1995-12-05 | Chrysler Corporation | Multiple stamping dies with cumulative stamping markers and method of stampings parts |
| US6539767B2 (en) * | 2000-08-31 | 2003-04-01 | Sequa Can Machinery, Inc. | Method and apparatus for forming a container component |
| US7007535B2 (en) * | 2003-10-14 | 2006-03-07 | Stolle Machinery Company, Llc | Method and apparatus for aligning components of a press |
-
2004
- 2004-03-29 FR FR0403230A patent/FR2867992B1/fr not_active Expired - Fee Related
-
2005
- 2005-03-28 RU RU2005108677/02A patent/RU2378080C2/ru active
- 2005-03-29 EP EP05102453A patent/EP1582278B1/fr not_active Expired - Lifetime
- 2005-03-29 DE DE602005000451T patent/DE602005000451T2/de not_active Expired - Lifetime
- 2005-03-29 US US11/091,764 patent/US7370506B2/en not_active Expired - Lifetime
- 2005-03-29 CN CNB2005100697581A patent/CN100548530C/zh not_active Expired - Lifetime
- 2005-03-29 ES ES05102453T patent/ES2281053T3/es not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| FR2867992B1 (fr) | 2007-06-29 |
| CN100548530C (zh) | 2009-10-14 |
| FR2867992A1 (fr) | 2005-09-30 |
| US7370506B2 (en) | 2008-05-13 |
| CN1754635A (zh) | 2006-04-05 |
| ES2281053T3 (es) | 2007-09-16 |
| EP1582278A1 (fr) | 2005-10-05 |
| DE602005000451D1 (de) | 2007-03-08 |
| DE602005000451T2 (de) | 2007-11-15 |
| US20050247101A1 (en) | 2005-11-10 |
| RU2378080C2 (ru) | 2010-01-10 |
| RU2005108677A (ru) | 2006-10-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| FR2867992A1 (fr) | Matrice de forgeage avec moyen de reperage | |
| CN100488662C (zh) | 精密锻造零件的制造工艺 | |
| EP2842007B1 (fr) | Procede d'usinage du bord de fuite d'une aube de turbomachine | |
| US9205522B2 (en) | Equipment comprising a rotatable cradle and intended for encasing the airfoil of a turbine blade in order to machine the root | |
| US20190358755A1 (en) | Method and device for the powder bed-based additive building up of a plurality of identical components | |
| TWI710652B (zh) | 圓筒形陶瓷濺鍍靶以及其製造裝置及製造方法 | |
| EP3053702B1 (fr) | Réparation d'extrémité de pale de turbine | |
| JP2016524548A (ja) | せん断機 | |
| CN110919459B (zh) | 一种夹紧力对薄壁件加工变形影响的检测方法 | |
| EP1870181B1 (fr) | Procédé de fabrication d'un vilebrequin | |
| JP5219569B2 (ja) | ウェーハ研削装置における加工良否判定方法およびウェーハ研削装置 | |
| CN116871553A (zh) | 一种大直径半圆内腔的加工方法 | |
| MXPA06005231A (es) | Metodo para elaborar una cuchilla hueca que incluye una cubierta de punta ahuecada y metodo para reparar tal cuchilla. | |
| CN108161122B (zh) | 一种金属陶瓷冷锯圆锯片制造工艺 | |
| JP5545043B2 (ja) | 残留応力測定方法 | |
| JP7695974B2 (ja) | ワークの加工変質層の測定方法、ワークの加工方法、加工変質層測定装置及び工作機械 | |
| CN1078518C (zh) | 制造半导体晶片的方法 | |
| JP3724253B2 (ja) | コンロッドの製造方法及びコンロッド | |
| EP3056305B1 (fr) | Procédé de fabrication d'une pluralité de cales pelables | |
| JP2024127346A (ja) | 研削砥石のツルーイング方法及びツルーイング装置 | |
| CN115740950A (zh) | 一种基于逆向建模的dz125合金涡轮叶片激光沉积修理方法 | |
| FR2989610A1 (fr) | Support d'usinage pour aube mobile de turbomachine | |
| CN1231953A (zh) | 重型机械设备之机座面的贴板焊修再生法 | |
| CN207900375U (zh) | 一种金属陶瓷冷锯圆锯片制造装置 | |
| JP2001162439A (ja) | 丸鋸盤と丸鋸盤を用いたワークの切断方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20050329 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR LV MK YU |
|
| AKX | Designation fees paid |
Designated state(s): DE ES FR GB IT |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE ES FR GB IT |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REF | Corresponds to: |
Ref document number: 602005000451 Country of ref document: DE Date of ref document: 20070308 Kind code of ref document: P |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20070504 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2281053 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20071018 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20120309 Year of fee payment: 8 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20140613 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130330 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: CD Owner name: SNECMA Effective date: 20170713 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20240220 Year of fee payment: 20 Ref country code: GB Payment date: 20240220 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20240220 Year of fee payment: 20 Ref country code: FR Payment date: 20240220 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 602005000451 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: PE20 Expiry date: 20250328 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20250328 |