EP1495891B1 - Deckel für eine Öffnung in einer Dachfläche eines Fahrzeugs sowie Verfahren für dessen Herstellung - Google Patents
Deckel für eine Öffnung in einer Dachfläche eines Fahrzeugs sowie Verfahren für dessen Herstellung Download PDFInfo
- Publication number
- EP1495891B1 EP1495891B1 EP04015581A EP04015581A EP1495891B1 EP 1495891 B1 EP1495891 B1 EP 1495891B1 EP 04015581 A EP04015581 A EP 04015581A EP 04015581 A EP04015581 A EP 04015581A EP 1495891 B1 EP1495891 B1 EP 1495891B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- pane
- undercut
- lower side
- foam cladding
- foam
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 7
- 239000006260 foam Substances 0.000 claims description 52
- 239000011521 glass Substances 0.000 claims description 25
- 238000005187 foaming Methods 0.000 claims description 9
- 238000000034 method Methods 0.000 claims description 5
- 239000004809 Teflon Substances 0.000 claims description 3
- 229920006362 Teflon® Polymers 0.000 claims description 3
- 230000001419 dependent effect Effects 0.000 claims description 2
- 229920002635 polyurethane Polymers 0.000 claims description 2
- 239000004814 polyurethane Substances 0.000 claims description 2
- 238000005253 cladding Methods 0.000 claims 21
- 150000001875 compounds Chemical class 0.000 claims 1
- 239000000853 adhesive Substances 0.000 description 5
- 230000001070 adhesive effect Effects 0.000 description 5
- 206010041662 Splinter Diseases 0.000 description 4
- 230000002093 peripheral effect Effects 0.000 description 3
- 229920005830 Polyurethane Foam Polymers 0.000 description 1
- 208000027418 Wounds and injury Diseases 0.000 description 1
- 238000009825 accumulation Methods 0.000 description 1
- 239000011324 bead Substances 0.000 description 1
- 239000007767 bonding agent Substances 0.000 description 1
- 230000006378 damage Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000012634 fragment Substances 0.000 description 1
- 208000014674 injury Diseases 0.000 description 1
- 239000011496 polyurethane foam Substances 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C44/00—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles
- B29C44/02—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles for articles of definite length, i.e. discrete articles
- B29C44/12—Incorporating or moulding on preformed parts, e.g. inserts or reinforcements
- B29C44/1271—Incorporating or moulding on preformed parts, e.g. inserts or reinforcements the preformed parts being partially covered
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C44/00—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles
- B29C44/34—Auxiliary operations
- B29C44/58—Moulds
- B29C44/582—Moulds for making undercut articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C70/00—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts
- B29C70/68—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts by incorporating or moulding on preformed parts, e.g. inserts or layers, e.g. foam blocks
- B29C70/74—Moulding material on a relatively small portion of the preformed part, e.g. outsert moulding
- B29C70/76—Moulding on edges or extremities of the preformed part
- B29C70/763—Moulding on edges or extremities of the preformed part the edges being disposed in a substantial flat plane
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60J—WINDOWS, WINDSCREENS, NON-FIXED ROOFS, DOORS, OR SIMILAR DEVICES FOR VEHICLES; REMOVABLE EXTERNAL PROTECTIVE COVERINGS SPECIALLY ADAPTED FOR VEHICLES
- B60J7/00—Non-fixed roofs; Roofs with movable panels, e.g. rotary sunroofs
- B60J7/02—Non-fixed roofs; Roofs with movable panels, e.g. rotary sunroofs of sliding type, e.g. comprising guide shoes
- B60J7/04—Non-fixed roofs; Roofs with movable panels, e.g. rotary sunroofs of sliding type, e.g. comprising guide shoes with rigid plate-like element or elements, e.g. open roofs with harmonica-type folding rigid panels
- B60J7/043—Sunroofs e.g. sliding above the roof
Definitions
- the present invention relates to a cover for an opening in a roof surface of a vehicle according to the preamble of claim 1 and to a corresponding manufacturing method according to the preamble of claim 15.
- Glass covers for vehicle roofs in which the glass pane is foamed in its peripheral edge area, have long been known.
- Examples of generic cover are in the DE 37 42 719 A1 .
- cover inner plate which serves to reinforce and secure the glass, foamed with.
- the cover inner plate in each case has a bulge or bead, by means of which the inner cover plate rests against the underside of the glass pane, in which way the advance of the foam mass in the direction of the center of the glass pane can be limited. As a result, the inner cover plate protrudes toward the center of the disk beyond the foam casing.
- DE 199 18 150 C1 Such an arrangement is also in DE 199 18 150 C1 described.
- a splinter collar that is to say, forms at the edge of the foam casing or the inner cover sheet pointing towards the center of the lid, as a rule.
- this solution is advantageous in that characterized in that the center of the disk towards the edge of the foam with an undercut between the underside of the disc and the foam is provided, which extends at least 3 mm, preferably at least 5 mm into the foam inside, can be reliably prevented in the usual thicknesses, daas in the case of breakage of the disc sliver on the wafer center facing edge of the foam to the center of the lid stick out. Instead, splinters which are held by the foam surround at most extend into the region of the undercut, where they are covered by the foam casing from below, so that the risk of injury can be greatly reduced.
- Fig. 1 Fig. 3 is a schematic view of a glass cover 10 for an opening in the roof of a vehicle shown from below.
- the cover 10 is preferably an adjustable cover of a sliding roof, sliding roof, tilting roof or outside sunroof.
- the lid 10 may also be a body-mounted lid.
- the cover 10 comprises a glass pane 12, which is provided in its peripheral edge region at the bottom with a foam 14, preferably made of polyurethane.
- a foam 14 preferably made of polyurethane.
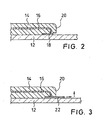
- an inner cover plate 16 is foamed, see Fig. 2 (in the Fig. 2 to 4 the bottom is the lid 10 shown as pointing upwards).
- the inner cover plate is in Fig. 1 not shown.
- the skirt 14 serves in a manner known per se as a support for a peripheral lid edge seal (not shown), as a support for the inner cover plate 16 and as a reinforcement for the edge of the glass sheet 12.
- the inner cover plate 16 is within the foam 14 and at a distance from the disc 12 arranged.
- the underside of the glass sheet 12 is provided with an adhesive strip 18 whose top is smooth, to prevent adhesion of the foam 14 as possible.
- the strip 18 is a Teflon tape.
- the undercut extends at least 3 mm in the foam around, in order to prevent in the case of breakage of the disc 12 beyond the pointing to the disk center edge 20 of the foam 14 protruding fragment collar.
- the undercut extends a maximum of 15 mm in the foam 14 inside.
- the underside of the disc 12 may be provided in the edge region with a glass frit, which is then preferably provided in the region of the adhesive strip 18 with a recess.
- the underside of disk 12 may be provided with a so-called primer, i. a bonding agent between the disc bottom or the glass frit and the foam 14, be provided, in which case the disc underside in the region of the adhesive strip 18 is primer-free.
- primer i. a bonding agent between the disc bottom or the glass frit and the foam 14
- the glass sheet 12 is first provided on its underside with the adhesive strip 18 and placed with its underside up in a foaming tool, in which further the inner cover plate 16 is inserted. Subsequently, the tool is closed and the polyurethane foam mass introduced into the tool. After curing of the foam 14, the tool is opened and the lid 10 removed.
- a modified embodiment is shown in which the undercut is not formed by means of an adhesive strip 18, but by means of a slider 22.
- the slider 22 is formed on the upper tool of the foaming tool and can after foaming in the in Fig. 3 indicated by arrows way of the cover 10 are removed to give the undercut. In this case, the undercut 14 is then free.
- the undercut can also be formed by using a corresponding tool-bonded element or a corresponding tool seal during the foaming process (not shown in the figures).
- the slider 22 are formed so that they do not adhere to the disk bottom.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Composite Materials (AREA)
- Seal Device For Vehicle (AREA)
- Body Structure For Vehicles (AREA)
- Window Of Vehicle (AREA)
Description
- Die vorliegende Erfindung betrifft einen Deckel für eine Öffnung in einer Dachfläche eines Fahrzeugs gemäß dem Oberbegriff von Anspruch 1 sowie ein entsprechendes Herstellungsverfahren gemäß dem Oberbegriff von Anspruch 15.
- Glasdeckel für Fahrzeugdächer, bei denen die Glasscheibe in ihrem Umfangsrandbereich umschäumt ist, sind seit langem bekannt. Beispiele für gattungsgemäße Deckel sind in der
DE 37 42 719 A1 ,DE 43 08 215 C1 ,DE 35 06 009 A1 ,DE 100 36 630 C1 ,DE 199 18 150 C1 und derDE 197 44 385 A1 beschrieben. In allen genannten Fällen ist dabei ein sogenanntes Deckelinnenblech, welches zur Verstärkung und Befestigung der Glasscheibe dient, mit eingeschäumt. - Bei der
DE 37 42 719 A1 und derDE 100 36 630 C1 weist das Deckelinnenblech jeweils eine Auswölbung bzw. Sicke auf, mittels welcher das Deckelinnenblech an der Unterseite der Glasscheibe aufliegt, wobei auf diese Weise das Vordringen der Schäummasse in Richtung auf die Mitte der Glasscheibe hin begrenzt werden kann. Dadurch ragt das Deckelinnenblech zur Scheibenmitte hin über die Umschäumung hinaus. Eine solche Anordnung ist auch inDE 199 18 150 C1 beschrieben. - Bei dem in der
DE 43 08 215 C1 beschriebenen Deckel ist zwischen dem Deckelinnenblech und der Scheibenunterseite ein Schaumstoffstreifen eingelegt, um das Vordringen der Schäummasse in Richtung auf die Scheibenmitte hin zu begrenzen. Der gleiche Effekt wird bei dem in derDE 35 06 009 A1 beschriebenen Deckel mittels einer Dichtungsschnur erzielt, welche zwischen dem Deckelinnenblech und der Scheibenunterseite eingelegt ist. - In der
DE 197 44 385 A1 ist ein Deckel gezeigt, bei welchem die Umschäumung an dem zur Scheibenmitte hin weisenden Rand eine sehr kleine, nicht näher beschriebene Hinterschneidung aufweist. - Beim Bruch der Glasscheibe eines Glasdeckels bildet sich im Regelfall an dem zur Deckelmitte hin weisenden Rand der Umschäumung bzw. des Deckelinnenblechs ein Splitterkragen, d.h. eine Ansammlung von Glassplittern, die von dem zur Deckelmitte hin weisenden Rand der Umschäumung bzw. des Deckelinnenblechs nach innen zur Deckelmitte hin abstehen. Dies birgt Gefahren für die Fahrzeuginsassen bzw. im Falle eines Unfalls auch für die Helfer.
- In der
EP 1 026 022 ist ebenfalls ein Deckel gezeigt, bei dem die Umschäumung an dem zur Scheibenmitte hin weisenden Rand eine Hinterschneidung aufweist. - Es ist Aufgabe der vorliegenden Erfindung, einen Glasdeckel für ein Fahrzeug zu schaffen, bei welchem im Falle eines Bruchs der Glasscheibe eine Gefährdung durch einen von der Umschäumung zur Deckelmitte hin abstehenden Splitterkragen vermeiden werden soll. Ferner soll ein Verfahren zum Herstellen eines solchen Deckels geschaffen werden.
- Diese Aufgabe wird erfindungsgemäß gelöst durch einen Deckel gemäß Anspruch 1 sowie ein Verfahren zum Herstellen eines solchen Deckels gemäß Anspruch 15. Bei dieser Lösung ist vorteilhaft, dass dadurch, dass der zur Scheibenmitte hin weisende Rand der Umschäumung mit einer Hinterschneidung zwischen der Unterseite der Scheibe und der Umschäumung versehen ist, die sich mindestens 3 mm, vorzugsweise mindestens 5 mm, in die Umschäumung hinein erstreckt, bei den üblichen Scheibendicken zuverlässig verhindert werden kann, daas im Falle des Bruchs der Scheibe Splitter über den zur Scheibenmitte hin weisenden Rand der Umschäumung zur Deckelmitte hin hinausragen. Statt dessen ragen Splitter, die von der Umschäumung gehalten werden, allenfalls in den Bereich der Hinterschneidung hinein, wo sie von der Umschäumung von unten verdeckt werden, so dass die Verletzungsgefahr stark verringert werden kann.
- Bevorzugte Ausgestaltungen der Erfindung ergeben sich aus den Unteransprüchen.
- Im folgenden wird die Erfindung anhand der beigefügten Zeichnungen beispielhaft näher erläutert. Dabei zeigen:
- Fig. 1
- eine schematische Ansicht eines erfindungsgemäßen Deckels von unten;
- Fig. 2
- eine Schnittansicht entlang der Linie II-II von
Fig. 1 , wobei jedoch der linke Deckelrand inFig. 2 nicht dargestellt ist; und - Fig. 3
- eine Ansicht wie
Fig. 2 , wobei eine abgewandelte Ausführungsform in einem Zwischenstadium der Herstellung gezeigt ist. - In
Fig. 1 ist in schematischer Weise eine Ansicht eines Glasdeckels 10 für eine Öffnung in der Dachfläche eines Fahrzeugs von unten gezeigt. Bei dem Deckel 10 handelt es sich vorzugsweise um einen verstellbaren Deckel eines Schiebedaches, Schiebehebedaches, Ausstelldaches oder außengeführten Schiebedaches. Es kann sich bei dem Deckel 10 jedoch auch um einen karosseriefest montierten Deckel handeln. - Der Deckel 10 umfasst eine Glasscheibe 12, die in ihrem Umfangsrandbereich an der Unterseite mit einer Umschäumung 14, vorzugsweise aus Polyurethan, versehen ist. In die Umschäumung 14 ist ein Deckelinnenblech 16 eingeschäumt, siehe
Fig. 2 (in denFig. 2 bis 4 ist die Unterseite die Deckels 10 als nach oben weisend dargestellt). Das Deckelinnenblech ist inFig. 1 nicht dargestellt. Die Umschäumung 14 dient in an sich bekannter Weise als Träger für eine umlaufende Deckelranddichtung (nicht gezeigt), als Träger für das Deckelinnenblech 16 sowie als Verstärkung für den Rand der Glasscheibe 12. Das Deckelinnenblech 16 ist innerhalb der Umschäumung 14 und in Abstand von der Scheibe 12 angeordnet. - Bei der Ausführungsform gemäß
Fig. 2 ist in dem zur Deckelmitte bzw. Scheibenmitte hinweisenden Randbereich der Umschäumung 14 (d.h. im innenliegenden Randbereich der Umschäumung 14) die Unterseite der Glasscheibe 12 mit einem Klebestreifen 18 versehen, dessen Oberseite glatt ist, um ein Anhaften der Umschäumung 14 möglichst zu verhindern. Vorzugsweise handelt es sich bei dem Streifen 18 um ein Teflonband. Durch das Vorsehen des Teflonstreifens 18, welcher vor dem Umschäumen der Scheibe 12 auf deren Unterseite angebracht wird, bildet sich beim Umschäumen eine Hinterschneidung in der Umschäumung 14 zwischen der Umschäumung 14 und der Unterseite der Scheibe 12 aus, welche sich von dem zur Scheibenmitte hinweisenden Rand der Umschäumung14 aus in diese hinein erstreckt. Erfindungsgemäß erstreckt sich die Hinterschneidung mindestens 3 mm in die Umschäumung hinein, um im Fall des Bruchs der Scheibe 12 einen über den zur Scheibenmitte hinweisenden Rand 20 der Umschäumung 14 hinausragenden Splitterkragen zu verhindern. Zweckmäßigerweise erstreckt sich die Hinterschneidung maximal 15 mm in die Umschäumung 14 hinein. - Die Unterseite der Scheibe 12 kann im Randbereich mit einer Glasfritte versehen sein, die dann vorzugsweise im Bereich des Klebestreifens 18 mit einer Aussparung versehen ist.
- In ähnlicher Weise kann die Unterseite der Scheibe 12 im Randbereich mit einem sogenannten Primer, d.h. einem Haftvermittler zwischen der Scheibenunterseite bzw. der Glasfritte und der Umschäumung14, versehen sein, wobei dann die Scheibenunterseite im Bereich des Klebestreifens 18 Primer-frei ist.
- Beim Herstellen des Deckels 10 wird zunächst die Glasscheibe 12 an ihrer Unterseite mit dem Klebestreifen 18 versehen und mit ihrer Unterseite nach oben in ein Schäumwerkzeug eingelegt, in welches ferner das Deckelinnenblech 16 eingelegt wird. Anschließend wird das Werkzeug geschlossen und die Polyurethan-Schäummasse in das Werkzeug eingebracht. Nach dem Aushärten der Umschäumung 14 wird das Werkzeug geöffnet und der Deckel 10 entnommen.
- In
Fig. 3 ist eine abgewandelte Ausführungsform gezeigt, bei welcher die Hinterschneidung nicht mittels eines Klebestreifens 18, sondern mittels eines Schiebers 22 ausgebildet wird. Der Schieber 22 ist dabei am Oberwerkzeug des Schäumwerkzeugs ausgebildet und kann nach erfolgter Umschäumung in der inFig. 3 mittels Pfeilen angedeuteten Weise von dem Deckel 10 entfernt werden, um die Hinterschneidung frei zu geben. In diesem Fall liegt die Hinterschneidung 14 dann frei. - Alternativ kann die Hinterschneidung auch ausgebildet werden, indem ein entsprechendes werkzeuggebundenes Element oder eine entsprechende Werkzeugdichtung beim Schäumvorgang verwendet wird (in den Figuren nicht gezeigt).
- Bei der Lösung gemäß
Fig. 3 ist vorteilhaft, dass hier keine zusätzlichen Elemente für den Deckel 10 selbst verwendet werden, so dass ein eventueller Mehrpreis nur bei den Werkzeugkosten entstehen kann. - Es versteht sich, dass der Schieber 22 so ausgebildet sind, dass sie nicht an der Scheibenunterseite anhaften.
- Vorzugsweise sind sowohl die Umschäumung 14 als auch die Hinterschneidung, wie in
Fig. 1 gezeigt, umlaufend ausgebildet. -
- 10
- Glasdeckel
- 12
- Glasscheibe
- 14
- Umschäumung
- 16
- Deckelinnenblech
- 18
- Klebestreifen
- 20
- innerer Rand von 14
- 22
- Schieber
Claims (19)
- Deckel für eine Öffnung in einer Dachfläche eines Fahrzeugs, mit einer Glasscheibe (12), die im Randbereich mindestens über einen Teil des Umfangs mindestens an ihrer Unterseite mit einer Umschäumung (14) versehen ist, wobei am zur Scheibenmitte weisenden Rand (20) der Umschäumung (14) zwischen der Unterseite der Scheibe (12) und der Umschäumung eine Hinterschneidung ausgebildet ist, die sich mindestens 3 mm in die Umschäumung hinein erstreckt, wobei die Umschäumung im Bereich der Hinterschneidung nicht in Verbindung mit der Unterseite der Glasscheibe steht, und wobei die Unterseite der Scheibe (12) und eine der Unterseite der Scheibe (12) zugewandte Oberfläche der Umschäumung (14) über den gesamten Bereich der Hinterschneidung im wesentlichen parallel zueinander verlaufen.
- Deckel nach Anspruch 1, dadurch gekennzeichnet, dass sich die Hinterschneidung maximal 15 mm in die Umschäumung (14) hinein erstreckt.
- Deckel nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Hinterschneidung von einem auf der Unterseite der Glasscheibe (12) klebenden Streifen (18) mindestens teilweise ausgefüllt wird.
- Deckel nach Anspruch 3, dadurch gekennzeichnet, dass der Streifen (18) auf seiner der Umschäumung zugewandten Seite mit einer antihaftenden Oberfläche versehen ist.
- Deckel nach Anspruch 4, dadurch gekennzeichnet, dass die antihaftende Oberfläche von einem Teflonstreifen (18) gebildet wird.
- Deckel nach einem der Ansprüche 3 bis 5, dadurch gekennzeichnet, dass die Unterscheibe der Scheibe (12) mit einer Glasfritte versehen ist, welche im Bereich des Streifens (18) mit einer Aussparung versehen ist.
- Deckel nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Unterseite der Scheibe (12) im Bereich der Umschäumung (14) mit einem Primer versehen ist, wobei die Unterseite der Scheibe im Bereich des Streifens (18) Primer-frei ist.
- Deckel nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass mindestens ein Stützelement (16) in die Umschäumung (18) eingeschäumt ist.
- Deckel nach Anspruch 8, dadurch gekennzeichnet, dass das Stützelement in Abstand von der Scheibe (12) angeordnet ist.
- Deckel nach Anspruch 8 oder 9, dadurch gekennzeichnet, dass das Stützelement als Deckelinnenblech (16) ausgebildet ist.
- Deckel nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Hinterschneidung von mindestens einem Einlegeelement (24), welches nicht an der Scheibenunterseite anhaftet, ausgefüllt wird.
- Deckel nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Umschäumung (14) und die Hinterschneidung umlaufend ausgebildet sind.
- Deckel nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Umschäumung (14) aus Polyurethan besteht.
- Deckel nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Hinterschneidung freiliegend ist.
- Verfahren zum Herstellen eines Deckels (10) für eine Öffnung in einer Dachfläche eines Fahrzeugs, wobei eine Glasscheibe (12) in ein Schäumwerkzeug eingelegt wird, das Schäumwerkzeug geschlossen wird, Schäummasse in das Werkzeug eingebracht wird, um im Randbereich der Scheibe mindestens über einen Teil des Umfangs mindestens an der Unterseite der Scheibe eine Umschäumung (14) auszubilden, und der Deckel aus dem Werkzeug entnommen wird, dass beim Umschäumen am zur Scheibenmitte weisenden Rand (20) der Umschäumung (14) zwischen der Unterseite der Scheibe und der Umschäumung eine Hinterschneidung ausgebildet wird, die sich mindestens 3 mm in die Umschäumung hinein erstreckt, wobei die Umschäumung im Bereich der Hinterschneidung nicht in verbindung mit der Unterseite der Glasscheibe steht, und wobei die Unterseite der Scheibe (12) und eine der Unterseite der Scheibe (12) zugewandte Oberfläche der Umschäumung (14) über den gesamten Bereich der Hinterschneidung im wesentlichen parallel zueinander verlaufen.
- Verfahren nach Anspruch 15, dadurch gekennzeichnet, dass vor dem Umschäumen auf der Unterseite der Glasscheibe (12) ein Streifen (18) aufgeklebt wird, welcher nach dem Umschäumen die Hinterschneidung mindestens teilweise ausfüllt.
- Verfahren nach Anspruch 15, dadurch gekennzeichnet, dass die Hinterschneidung mittels mindestens eines werkzeuggebundenen Elements oder mindestens einer Werkzeugdichtung ausgebildet wird.
- Verfahren nach Anspruch 15, dadurch gekennzeichnet, dass die Hinterschneidung mittels mindestens eines am Schäumwerkzeugs ausgebildeten Schiebers (22) ausgebildet wird.
- Verfahren nach Anspruch 18, dadurch gekennzeichnet, dass der Schieber (22) am Oberwerkzeug ausgebildet ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10331270A DE10331270B4 (de) | 2003-07-10 | 2003-07-10 | Deckel für eine Öffnung in einer Dachfläche eines Fahrzeugs sowie Herstellungsverfahren dafür |
| DE10331270 | 2003-07-10 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1495891A1 EP1495891A1 (de) | 2005-01-12 |
| EP1495891B1 true EP1495891B1 (de) | 2009-06-10 |
Family
ID=33441705
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP04015581A Expired - Lifetime EP1495891B1 (de) | 2003-07-10 | 2004-07-02 | Deckel für eine Öffnung in einer Dachfläche eines Fahrzeugs sowie Verfahren für dessen Herstellung |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US7063378B2 (de) |
| EP (1) | EP1495891B1 (de) |
| DE (2) | DE10331270B4 (de) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102005026730A1 (de) * | 2005-06-09 | 2006-12-21 | Webasto Ag | Vorrichtung zum Schäumen eines Bauteils |
| EP2353907A1 (de) * | 2010-01-27 | 2011-08-10 | Inalfa Roof Systems Group B.V. | Dachdeckel und Verfahren zur Fertigung |
| DE202012102676U1 (de) | 2012-07-18 | 2012-09-10 | Webasto SE | Deckel zum Verschließen einer Öffnung eines Fahrzeuges |
| DE102012106495A1 (de) | 2012-07-18 | 2014-01-23 | Webasto SE | Deckel zum Verschließen einer Öffnung eines Fahrzeuges und Verfahren zur Herstellung eines solchen Deckels |
| EP2857169B1 (de) * | 2013-10-01 | 2017-12-13 | Inalfa Roof Systems Group B.V. | Konstruktionsanordnung und Verfahren zu ihrer Herstellung |
| DE102016105785B4 (de) * | 2016-03-30 | 2019-02-14 | Webasto SE | Verfahren zur Herstellung eines Dachelements eines Kraftfahrzeuges und Dachelement mit Formabschnitt |
| DE102021118366B4 (de) | 2021-07-15 | 2023-06-07 | Webasto SE | Verfahren zur Herstellung eines Deckels für ein Fahrzeugdach |
| DE102021121368A1 (de) | 2021-08-17 | 2023-02-23 | Webasto SE | Verfahren zur Herstellung eines Deckels für ein Fahrzeugdach |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA1259090A (en) * | 1983-09-26 | 1989-09-05 | Libbey-Owens-Ford Co. | Preformed window assembly and method of making the same |
| DE3506009A1 (de) | 1985-02-21 | 1986-08-28 | Rockwell Golde Gmbh, 6000 Frankfurt | Starrer deckel fuer ein fahrzeugdach |
| DE3742719A1 (de) * | 1987-12-17 | 1989-07-06 | Webasto Ag Fahrzeugtechnik | Verfahren zum herstellen einer deckel und dichtung umfassenden baugruppe fuer fahrzeugdaecher |
| DE4020655C1 (de) * | 1990-06-29 | 1991-05-02 | Webasto Ag Fahrzeugtechnik, 8035 Stockdorf, De | |
| DE4238889C2 (de) * | 1992-11-19 | 1995-04-13 | Webasto Schade Gmbh | Verfahren zur Herstellung eines Deckels eines öffnungsfähigen Fahrzeugdaches |
| DE4308215C1 (de) * | 1993-03-15 | 1994-03-24 | Metzeler Automotive Profiles | Starrer Deckel für ein Fahrzeugdach |
| DE19744385A1 (de) * | 1996-10-09 | 1998-04-16 | Volkswagen Ag | Dichteinrichtung für einen Schiebe-Ausstell-Deckel |
| NL1011202C2 (nl) * | 1999-02-02 | 2000-08-03 | Inalfa Ind Bv | Paneelsamenstel voor een open-dakconstructie voor een voertuig. |
| DE19918150C5 (de) * | 1999-04-22 | 2008-06-26 | Webasto Ag | Deckel zum Verschließen einer Dachöffnung in einem Fahrzeugdach |
| DE10036630C1 (de) * | 2000-07-26 | 2002-01-24 | Webasto Vehicle Sys Int Gmbh | Verfahren zum Umschäumen des Umfangsrandbereichs eines Deckels für ein Fahzeugdach und Fahrzeugdach-Deckel |
| FR2814705B1 (fr) * | 2000-09-29 | 2003-04-11 | Saint Gobain | Vitrage avec un element rigide eventuellement incorpore dans une piece en plastique surmoulee |
| DE10151156A1 (de) * | 2001-10-19 | 2003-05-08 | Webasto Systemkomponenten Gmbh | Glasdeckel für ein Fahrzeugdach sowie Herstellungsverfahren dafür |
| DE10206717B4 (de) * | 2002-02-18 | 2014-03-13 | Webasto Ag | Glasdeckel mit Splitterschutzfolie |
-
2003
- 2003-07-10 DE DE10331270A patent/DE10331270B4/de not_active Expired - Fee Related
-
2004
- 2004-07-02 DE DE502004009588T patent/DE502004009588D1/de not_active Expired - Lifetime
- 2004-07-02 EP EP04015581A patent/EP1495891B1/de not_active Expired - Lifetime
- 2004-07-09 US US10/887,357 patent/US7063378B2/en not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| US20050073176A1 (en) | 2005-04-07 |
| DE502004009588D1 (de) | 2009-07-23 |
| DE10331270A1 (de) | 2005-02-10 |
| EP1495891A1 (de) | 2005-01-12 |
| DE10331270B4 (de) | 2007-09-20 |
| US7063378B2 (en) | 2006-06-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1914097B1 (de) | Rahmen für ein Kraftfahrzeugdach | |
| EP0622258B1 (de) | Heckfensterscheibe für Cabriolet-Fahrzeuge | |
| EP1750960B2 (de) | Fahrzeugdach | |
| EP1594692A1 (de) | Scheibenanordnung für ein fahrzeug und herstellungsverfahren dafür | |
| DE10151156A1 (de) | Glasdeckel für ein Fahrzeugdach sowie Herstellungsverfahren dafür | |
| DE10007575A1 (de) | Klapp bzw. Faltverdeck für Kraftfahrzeuge mit einem äußeren Verdeckbezug und mindestens einer an diesem angeordeten Scheibe | |
| EP3724436B1 (de) | Halteelement für eine heb- und senkbare fahrzeug-seitenscheibe | |
| EP3221168B1 (de) | Rahmen eines fahrzeugdachs und dessen herstellung | |
| EP3724437B1 (de) | Fahrzeug-seitenscheibe mit einem einseitig angebrachten halteelement | |
| EP1302352B1 (de) | Deckel für ein Fahrzeugdach und Verfahren zu dessen Herstellung | |
| DE10331270B4 (de) | Deckel für eine Öffnung in einer Dachfläche eines Fahrzeugs sowie Herstellungsverfahren dafür | |
| EP3768536B1 (de) | Fahrzeugdachdeckel mit einem rahmenteil | |
| DE10155170B4 (de) | Flächiges Glaselement für ein Fahrzeugdach und Verfahren zum Herstellen desselben | |
| DE10032971A1 (de) | Aus mindestens zwei Säulenabschnitten bestehende Mittelsäule einer Kraftfahrzeugkarosserie | |
| DE10254773B4 (de) | Modulares Fahrzeugdach | |
| DE102017124228B4 (de) | Fahrzeugseitenstruktur und Kraftfahrzeug | |
| EP1598227B1 (de) | Rohbautür eines Fahrzeugs | |
| DE102005031884B4 (de) | Verfahren zum Herstellen eines Verbund-Karosserieteils für ein Fahrzeug | |
| DE10355656A1 (de) | Kraftfahrzeugkarosserie mit einem Adapterträger für ein Dachmodul, Adapterträger hierfür, sowie Verfahren zu deren Herstellung | |
| EP1040949A2 (de) | Klapp- bzw. Faltverdeck für Kraftfahrzeuge mit einem äusseren Verdeckbezug und mindestens einer an diesem angeordneten Scheibe | |
| DE10309593B4 (de) | Deckel für ein Fahrzeugdach sowie Herstellungsverfahren dafür | |
| DE10221583A1 (de) | Fahrzeug-Karosserieteil | |
| DE10241186B4 (de) | Dachmodul für ein Fahrzeug sowie Herstellungsverfahren dafür | |
| DE10201088B4 (de) | Verbundbauteil für eine Fahrzeugkarosserie, insbesondere für ein Fahrzeugdach, sowie Herstellungsverfahren dafür | |
| WO2007098740A1 (de) | Vorrichtung und verfahren zum schäumen oder spritzgiessen eines kunststoffrahmens eines flächigen werkstücks |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL HR LT LV MK |
|
| 17P | Request for examination filed |
Effective date: 20050317 |
|
| 17Q | First examination report despatched |
Effective date: 20050622 |
|
| AKX | Designation fees paid |
Designated state(s): DE FR GB NL |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB NL |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REF | Corresponds to: |
Ref document number: 502004009588 Country of ref document: DE Date of ref document: 20090723 Kind code of ref document: P |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20100311 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20150723 Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20160801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160801 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 14 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20190724 Year of fee payment: 16 Ref country code: DE Payment date: 20190723 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20190725 Year of fee payment: 16 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502004009588 Country of ref document: DE |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20200702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200702 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210202 |