EP1446246B1 - Werkzeug aus kunststoff - Google Patents
Werkzeug aus kunststoff Download PDFInfo
- Publication number
- EP1446246B1 EP1446246B1 EP02790339A EP02790339A EP1446246B1 EP 1446246 B1 EP1446246 B1 EP 1446246B1 EP 02790339 A EP02790339 A EP 02790339A EP 02790339 A EP02790339 A EP 02790339A EP 1446246 B1 EP1446246 B1 EP 1446246B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- tool
- plastic
- forming
- tools
- tool according
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000004033 plastic Substances 0.000 title claims description 39
- 229920003023 plastic Polymers 0.000 title claims description 39
- 239000002184 metal Substances 0.000 claims description 17
- 229910052751 metal Inorganic materials 0.000 claims description 17
- 239000000463 material Substances 0.000 claims description 16
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 claims description 15
- 239000000945 filler Substances 0.000 claims description 9
- 229910002804 graphite Inorganic materials 0.000 claims description 9
- 239000010439 graphite Substances 0.000 claims description 9
- 229910001060 Gray iron Inorganic materials 0.000 claims description 4
- 239000000843 powder Substances 0.000 claims description 3
- 229910052782 aluminium Inorganic materials 0.000 claims description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 claims description 2
- 239000004576 sand Substances 0.000 claims description 2
- 238000010276 construction Methods 0.000 claims 2
- 239000004411 aluminium Substances 0.000 claims 1
- 238000000034 method Methods 0.000 description 8
- 238000004519 manufacturing process Methods 0.000 description 7
- 230000000694 effects Effects 0.000 description 5
- 239000010687 lubricating oil Substances 0.000 description 4
- 238000003856 thermoforming Methods 0.000 description 4
- 229910000831 Steel Inorganic materials 0.000 description 3
- 239000002245 particle Substances 0.000 description 3
- 239000010959 steel Substances 0.000 description 3
- 239000000314 lubricant Substances 0.000 description 2
- 229920003002 synthetic resin Polymers 0.000 description 2
- 239000000057 synthetic resin Substances 0.000 description 2
- 238000005452 bending Methods 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 238000005238 degreasing Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 230000008030 elimination Effects 0.000 description 1
- 238000003379 elimination reaction Methods 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 239000000835 fiber Substances 0.000 description 1
- 238000010348 incorporation Methods 0.000 description 1
- 230000001050 lubricating effect Effects 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 239000002923 metal particle Substances 0.000 description 1
- 239000002985 plastic film Substances 0.000 description 1
- 229920006255 plastic film Polymers 0.000 description 1
- 229920005749 polyurethane resin Polymers 0.000 description 1
- 238000010008 shearing Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 229920001187 thermosetting polymer Polymers 0.000 description 1
- 238000012549 training Methods 0.000 description 1
- 230000009466 transformation Effects 0.000 description 1
- 239000013585 weight reducing agent Substances 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D37/00—Tools as parts of machines covered by this subclass
- B21D37/01—Selection of materials
Definitions
- the present invention relates to a tool according to the preamble of claim 1.
- plastic forming tools have become known for certain applications, eg. B. for small series into consideration.
- plastic powder can be filled in layers in a working space and then sintered by means of a laser beam.
- the methods described in this document are on the one hand relatively expensive and also come such tools only for the transformation of workpieces into consideration, which are produced in small series with a limited production quantity.
- the DE 93 18 272.4 U1 describes a tool for the non-cutting deformation of workpieces, wherein the tool itself is made of a metallic material, in particular gray cast iron, but a guide part of the tool, which has a sliding surface, made of a thermoset with fiber or fabric insert and with inclusions of lamellar graphite , This should improve the sliding properties and reduce wear.
- this known tool consists only in the field of mutually displaceable tool parts such as slides and the like partially made of plastic, but not in the forming areas even in which the tool acts on a workpiece. A forming a forming area of the tool bending punch is rather made of metal.
- the forming tool described therein is at least partially made of a synthetic resin such as polyurethane resin.
- This synthetic resin is reinforced with metal particles and may additionally have an admixture of graphite in order to improve the sliding properties.
- the object of the present invention is to provide an existing of an alternative material tool with advantageous properties over conventional tools.
- the tool is a forming tool and the part made of plastic, in which the plastic graphite is incorporated as a material with sliding properties, is a forming area of the tool.
- Said subregion of the tool preferably comprises a front layer of the tool.
- the plastic of the tool contains graphite powder in a particle size of between 50 and 250 ⁇ m in this subarea.
- the thickness of said front layer in the forming area of the tool, in which the plastic contains a sliding material is preferably at least about 5 mm.
- the thickness of this front layer is in a range between about 5 and about 15 mm.
- a preferred embodiment of the task solution according to the invention provides that not only the forming area of the tool consists of plastic, but that the tool also has a substantially plastic existing rear triangle. Accordingly, the entire tool can be made of plastic, but only the portion forming the forming area must be made of a plastic, in which a material with sliding properties is embedded. For the rear triangle you can use a cheaper material.
- the rear of the tool consists of a plastic containing a filler. This come fillers such. As aluminum and / or gray cast iron and / or sand, preferably in powder form into consideration. The rear section thus consists of a material which has sufficient compressive strength.
- the rear triangle can consist, for example, of solid cast comprising the plastic and the filler (s).
- the front layer of the tool which serves as a forming area, has increased compressive strength in the areas which come into contact with the workpiece to be reshaped, with the sliding material in the area of the contact area also being provided by the incorporated material with sliding properties. It is virtually achieved in the forming area, ie, in the region of the front surface of the tool, a self-lubricating effect by which the use of conventional lubricants can be completely or largely eliminated.
- thermoforming tools can be, for example, punches, sheet metal holders or dies, in particular for the deep drawing of metal parts.
- the thermoforming tools according to the invention are particularly suitable for the forming of metal parts z. B. for the automotive or aircraft. By incorporating the material with sliding properties is prevented during deep drawing z. B. a metal sheet, which is claimed in a pulling direction perpendicular to the direction of movement of the thermoforming tool, particles, in particular filler particles are torn out of the plastic matrix and thereby cracks in the tool.
- the advantages of the plastic tools from the materials according to the invention over conventional steel tools are, for example, up to about 70% lower material costs.
- the plastics used for the production of the tools can be processed better and thus the machine use is lower in the manufacture of the tools.
- the energy and power requirements in the machine work for the production of tools can be z. B. reduce by 65%.
- the training period is also up to, for example, 60% shorter than with steel tools.
- the use of plastics according to the invention for the production of the tools leads to a considerable weight reduction of, for example, up to 60% and thereby to a lower load on the cranes.
- the tools can be changed more flexibly and cost-effectively, again resulting in high cost, time and energy savings.
- the tools are also recyclable because they can be fully reused as fillers to make new plastic tools, eliminating disposal costs.
- the elastic behavior of the plastics leads to an increase in the quality of the formed workpieces:
- a self-lubricating effect is produced on the contact layers of the tool.
- the amount of lubricant required can be substantially reduced, for example by about 3 g / m 2 .
- the friction conditions during deep drawing are improved by the introduction of graphite powder in the plastic. By eliminating or reducing liquid lubricants during deep drawing, the pollution in the work area is significantly reduced and thus relieved the environment.
- the preferred modular design of the plastic tools according to the invention comprising the front layer (forming area) and the rear triangle allows the reuse of a large proportion of tools.
- the material with sliding properties in the front layer and the consequent (largely) elimination of liquid lubricants is usually unnecessary and the degreasing of the finished drawn parts.
- FIG. 1 shows a highly schematically simplified perspective view of an arrangement of tools for deep drawing a sheet metal part 10. It is provided a tool upper part 8 for forming the sheet metal part 10 by deep drawing and a corresponding lower tool part 9 in the form of a die upper 8 female die.
- the tool upper part 8 consists of a rear frame 12 made of plastic and a forming the forming area front layer 11, which also consists of plastic, but in this plastic, a graphite powder 7 is embedded to achieve a self-lubricating effect during the forming of the sheet metal part 10th
- the plastic forming the rear end 12 of the tool also generally contains fillers, but these may be conventional fillers to impart certain desired properties to the tool, for example, to ensure sufficient compression strength of the rear end 12.
- the lower tool part 9 is also made of plastic, although here also a conventional plastic can be used, as far as it is not the forming areas. However, it is recommended that even in the lower tool part 9 those areas that come in the forming process with the deep-drawn sheet 10 in contact, made of a plastic with the produce embedded sliding material. This will be explained below with reference to FIG. 2 , which specifies in a simplified schematic representation of the forces acting in the deep-drawing process forces, specified in more detail.
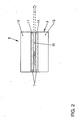
- FIG. 2 shows the position of a sheet metal part 10 between the front layers 11 of a tool upper part 8 and a lower tool part 9.
- both cases contain the plastic existing front layers 11 to achieve the sliding effect embedded graphite powder 7.
- a shear force acts, which acts in principle perpendicular to the direction of movement of the tools.
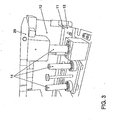
- FIG. 3 shows again in more detail in perspective a section of a thermoforming device, in which one recognizes the plastic rear leg 12 of the tool, which is attached to an upper plate 20 of the device, which is lowered during the deep-drawing process. This lowering of the plate 20 and the tool made of plastic takes place in a tool guide 14 of the device, which will not be explained in detail here.
- FIG. 3 can be seen further provided with graphite deposits also made of plastic front layer 11 of the tool and the underlying metal holder 13 of the device.
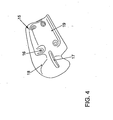
- FIG. 4 is a perspective view of a metal part, which was deep drawn from a metal sheet by means of a tool of the type according to the invention.
- This is a shielding plate 15 for a motor vehicle.
- the shielding plate 15 also has various punched-16 and introduced in the deep-drawing process forming areas such as the recognizable from the drawing bead-like recess 17. It has been found that can be thermoformed by the tools according to the invention such metal parts in excellent quality.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Mounting, Exchange, And Manufacturing Of Dies (AREA)
- Compositions Of Macromolecular Compounds (AREA)
Description
- Die vorliegende Erfindung betrifft ein Werkzeug gemäß dem Oberbegriff des Anspruchs 1.
- Herkömmlicherweise werden bei Umformprozessen, beispielsweise beim Tiefziehen, Werkzeuge aus Stahl oder Grauguss verwendet. In jüngerer Zeit sind auch bereits mindestens teilweise aus Kunststoff bestehende Umformwerkzeuge bekannt geworden, die für bestimmte Anwendungen, z. B. für Kleinserien in Betracht kommen. Beispielsweise beschreibt die
DE 199 00 597 A1 ein Blechumformungswerkzeug und ein Verfahren zu seiner Herstellung, bei dem das Werkzeug aus Schichten von Kunststofffolien hergestellt wird, die nacheinander übereinander geklebt werden. Dabei kann auch Kunststoffpulver schichtweise in einen Arbeitsraum gefüllt und danach mittels eines Laserstrahls versintert werden. Die in dieser Druckschrift beschriebenen Verfahren sind aber zum einen relativ aufwendig und außerdem kommen derartige Werkzeuge nur für die Umformung von Werkstücken in Betracht, die in kleinen Serien mit einer begrenzten Fertigungsstückzahl hergestellt werden. - Die
DE 93 18 272.4 U1 beschreibt ein Werkzeug für die spanlose Verformung von Werkstücken, wobei das Werkzeug an sich aus einem metallischen Werkstoff, insbesondere Grauguss besteht, aber ein Führungsteil des Werkzeugs, welches eine Gleitfläche aufweist, aus einem Duroplast mit Faser- oder Gewebeeinlage und mit Einlagerungen aus Lamellengraphit hergestellt ist. Dadurch sollen die Gleiteigenschaften verbessert und der Verschleiß gemindert werden. Dieses bekannte Werkzeug besteht jedoch nur im Bereich gegeneinander verschiebbarer Werkzeugteile wie Schlitten und dergleichen teilweise aus Kunststoff, nicht jedoch in den Umformbereichen selbst in denen das Werkzeug auf ein Werkstück einwirkt. Ein einen Umformbereich des Werkzeugs bildender Biegestempel besteht vielmehr aus Metall. - Aus der
FR-A-2676189 - Die Aufgabe der vorliegenden Erfindung besteht darin, ein aus einem alternativen Werkstoff bestehendes Werkzeug mit vorteilhaften Eigenschaften gegenüber herkömmlichen Werkzeugen zu schaffen.
- Die Lösung dieser Aufgabe liefert ein erfindungsgemäßes Werkzeug der eingangs genannten Gattung mit den kennzeichnenden Merkmalen des Hauptanspruchs.
- Das Werkzeug ist ein Umformwerkzeug und der aus Kunststoff bestehende Teilbereich, bei dem in den Kunststoff Graphit als Material mit Gleiteigenschaften eingelagert ist, ist ein Umformbereich des Werkzeugs. Der genannte Teilbereich des Werkzeugs umfasst vorzugsweise eine Frontschicht des Werkzeugs. Als Material mit Gleiteigenschaften enthält der Kunststoff des Werkzeugs in diesem Teilbereich Graphitpulver in einer Korngröße von zwischen 50 und 250 µm. Die Dicke der genannten Frontschicht im Umformbereich des Werkzeugs, in der der Kunststoff ein Material mit Gleiteigenschaften enthält, beträgt vorzugsweise wenigstens etwa 5 mm. Beispielsweise liegt die Dicke dieser Frontschicht in einem Bereich zwischen etwa 5 und etwa 15 mm.
- Eine bevorzugte Weiterbildung der erfindungsgemäßen Aufgabenlösung sieht vor, dass nicht nur der Umformbereich des Werkzeugs aus Kunststoff besteht, sondern, dass das Werkzeug auch einen im wesentlichen aus Kunststoff bestehenden Hinterbau aufweist. Das gesamte Werkzeug kann demnach aus Kunststoff bestehen, wobei jedoch nur der den Umformbereich bildende Teilbereich aus einem Kunststoff bestehen muss, in den ein Material mit Gleiteigenschaften eingelagert ist. Für den Hinterbau kann man ein kostengünstigeres Material verwenden. Vorzugsweise besteht der Hinterbau des Werkzeugs aus einem einen Füllstoff enthaltenden Kunststoff. Dabei kommen Füllstoffe wie z. B. Aluminium und/oder Grauguss und/oder Sand, vorzugsweise in Pulverform in Betracht. Der Hinterbau besteht damit aus einem Werkstoff, der eine ausreichende Druckfestigkeit aufweist. Der Hinterbau kann beispielsweise aus Vollguss bestehen umfassend den Kunststoff und den oder die Füllstoffe. Die als Umformbereich dienende Frontschicht des Werkzeugs hat zum einen eine erhöhte Druckfestigkeit in den Bereichen, die mit dem umzuformenden Werkstück in Kontakt treten, wobei durch das eingearbeitete Material mit Gleiteigenschaften zudem die Gleitfähigkeit im Bereich der Kontaktfläche gegeben ist. Es wird quasi im Umformbereich, d. h., im Bereich der Frontfläche des Werkzeugs ein Selbstschmiereffekt erzielt, durch den die Verwendung herkömmlicher Schmiermittel vollständig oder weitgehend entfallen kann.
- Bevorzugt ist im Rahmen der vorliegenden Erfindung die Herstellung von Tiefziehwerkzeugen. Dies können beispielsweise Stempel, Blechhalter oder Matrizen sein, insbesondere für das Tiefziehen von Metallteilen. Die erfindungsgemäßen Tiefziehwerkzeuge eignen sich insbesondere für das Umformen von Metallteilen z. B. für den Automobilbau oder Flugzeugbau. Durch die Einlagerung des Materials mit Gleiteigenschaften wird verhindert, dass beim Tiefziehvorgang z. B. eines Metallblechs, welches dabei in einer Zugrichtung senkrecht zur Bewegungsrichtung des Tiefziehwerkzeugs beansprucht wird, Partikel, insbesondere Füllstoffpartikel aus der Kunststoffmatrix herausgerissen werden und dadurch Risse im Werkzeug entstehen.
- Die Vorteile der Kunststoffwerkzeuge aus den erfindungsgemäßen Materialien gegenüber herkömmlichen Stahlwerkzeugen liegen in den beispielsweise bis zu etwa 70 % niedrigeren - Materialkosten. Die für die Herstellung der Werkzeuge verwendeten Kunststoffe lassen sich besser verarbeiten und dadurch ist bei der Herstellung der Werkzeuge der maschinelle Einsatz geringer. Der Energie- und Leistungsbedarf bei der Maschinenarbeit zur Herstellung der Werkzeuge lässt sich z. B. um 65 % reduzieren. Die Einarbeitungszeit ist ebenfalls bis zu beispielsweise 60 % kürzer als bei Stahlwerkzeugen. Die Verwendung von erfindungsgemäßen Kunststoffen zur Herstellung der Werkzeuge führt zu einer erheblichen Gewichtsreduzierung von beispielsweise bis zu 60 % und dadurch zu einer geringeren Belastung der Krananlagen. Die Werkzeuge lassen sich flexibler und kostengünstiger ändern, wobei wiederum eine hohe Kosten-, Zeit-, und Energieersparnis erzielt wird. Die Werkzeuge sind außerdem recyclinggeeignet, da sie sich als Füllstoffe zur Herstellung neuer Kunststoffwerkzeuge vollständig wiederverwenden lassen, wodurch die Entsorgungskosten entfallen.
- Das elastische Verhalten der Kunststoffe führt zu einer Qualitätserhöhung bei den umgeformten Werkstücken: Durch das Einbetten von Graphit in den Kunststoff der Werkzeuge wird ein Selbstschmiereffekt an den Kontaktschichten des Werkzeugs erzeugt. Wenn es bei der Umformung überhaupt noch notwendig ist, zusätzlich flüssige Schmiermittel einzusetzen, dann lässt sich in jedem Fall die Menge der notwendigen Schmiermittel wesentlich verringern, beispielsweise um ca. 3 g/m2. Die Reibungsverhältnisse beim Tiefziehen werden durch das Einbringen von Graphitpulver in den Kunststoff verbessert. Durch das Entfallen bzw. die Verringerung von flüssigen Schmiermitteln beim Tiefziehen wird die Verschmutzung im Arbeitsbereich wesentlich verringert und damit die Umwelt entlastet.
- Die bevorzugte modulare Bauweise der erfindungsgemäßen Kunststoffwerkzeuge umfassend die Frontschicht (Umformbereich) und den Hinterbau ermöglicht die Wiederbenutzung eines großen Anteils der Werkzeuge. Durch die Einarbeitung des Materials mit Gleiteigenschaften in die Frontschicht und das dadurch bedingte (weitgehende) Entfallen von flüssigen Schmierstoffen erübrigt sich in der Regel auch das Entfetten der fertigen Ziehteile.
- Die in den Unteransprüchen genannten Merkmale betreffen bevorzugte Weiterbildungen der erfindungsgemäßen Aufgabenlösung. Weitere Vorteile der Erfindung ergeben sich aus der nachfolgenden Detailbeschreibung.
- Nachfolgend wird die vorliegende Erfindung anhand von Ausführungsbeispielen unter Bezugnahme auf die beiliegenden Zeichnungen näher beschrieben. Dabei zeigen
- Fig. 1
- eine stark schematisch vereinfachte perspektivische Darstellung zur Erläuterung eines Tiefziehvorgangs mittels eines erfindungsgemäßen Werkzeugs;
- Fig. 2
- eine zweite schematisch vereinfachte Ansicht im Schnitt zur Erläuterung des Tiefziehvorgangs;
- Fig.3
- eine schematisch vereinfachte perspektivische Ansicht eines in eine Tiefziehvorrichtung eingebauten erfindungsgemäßen Werkzeugs;
- Fig.4
- eine perspektivische Ansicht eines fertigen Teils, welches mittels eines erfindungsgemäßen Werkzeugs tiefgezogen wurde.
- Zunächst wird auf
Figur 1 Bezug genommen. Die Zeichnung zeigt in stark schematisch vereinfachter perspektivischer Darstellung eine Anordnung von Werkzeugen für das Tiefziehen eines Blechteils 10. Es ist ein Werkzeugoberteil 8 zur Umformung des Blechteils 10 im Tiefziehverfahren vorgesehen sowie ein entsprechendes Werkzeugunterteil 9 in Form einer das Werkzeugoberteil 8 aufnehmenden Matrize. Das Werkzeugoberteil 8 besteht aus einem Hinterbau 12 aus Kunststoff und einer den Umformbereich bildenden Frontschicht 11, die ebenfalls aus Kunststoff besteht, wobei jedoch in diesen Kunststoff ein Graphitpulver 7 eingelagert ist zur Erzielung eines Selbstschmiereffekts bei der Umformung des Blechteils 10. - Der den Hinterbau 12 des Werkzeugs bildende Kunststoff enthält in der Regel ebenfalls Füllstoffe, jedoch können dies Füllstoffe konventioneller Art sein, um dem Werkzeug bestimmte gewünschte Eigenschaften zu verleihen, beispielsweise, um eine ausreichende Druckfestigkeit des Hinterbaus 12 zu gewährleisten. Das Werkzeugunterteil 9 besteht ebenfalls aus Kunststoff, wobei hier ebenfalls ein herkömmlicher Kunststoff verwendet werden kann, soweit es sich nicht um die Umformbereiche handelt. Allerdings empfiehlt es sich, auch bei dem Werkzeugunterteil 9 diejenigen Bereiche, die bei dem Umformvorgang mit dem tiefzuziehenden Blech 10 in Kontakt zu treten, aus einem Kunststoff mit dem eingelagerten Gleitmaterial herzustellen. Dies wird nachfolgend unter Bezugnahme auf
Figur 2 , die in schematisch vereinfachter Darstellung die beim Tiefziehvorgang wirkenden Kräfte verdeutlicht, näher spezifiziert. -
Figur 2 zeigt die Lage eines Blechteils 10 zwischen den Frontschichten 11 eines Werkzeugoberteils 8 und eines Werkzeugunterteils 9. In beiden Fällen enthalten die aus Kunststoff bestehenden Frontschichten 11 zur Erzielung des Gleiteffekts eingelagertes Graphitpulver 7. In der Zeichnung ist durch den Pfeil angedeutet, dass beim Tiefziehvorgang auf das Blech 10 ebenso wie auf die Frontflächen der beiden Werkzeuge eine Scherkraft einwirkt, die im Prinzip senkrecht zur Bewegungsrichtung der Werkzeuge einwirkt. Durch diese Beanspruchung auf Scherung zwischen dem Blech 10 und den jeweils mit eingelagertem Graphit versehenen Frontschichten 11 von Werkzeugoberteil 8 bzw. Werkzeugunterteil 9 wird ein Gleiteffekt erzielt, der auf die Schmiereigenschaften des Graphits zurückgeht. Damit erübrigt sich die Verwendung eines flüssigen Schmierstoffs. Außerdem wurde festgestellt, dass durch die Einlagerung des Graphits in die jeweiligen Frontschichten 11 der Werkzeuge auch deren Druckfestigkeit an der Kontaktfläche gesteigert wird. - Mit einer Ziehmatrize gemäß der in
Figur 2 schematisch dargestellten Art wurden mehrere hundert Teile gezogen. Danach wurde der Zustand des Werkzeugs untersucht und es wurde festgestellt, dass dieser ohne weiteres ein weiteres Ziehen von tausenden von Teilen erlaubt. -
Figur 3 zeigt noch einmal etwas genauer in perspektivischer Darstellung einen Ausschnitt aus einer Tiefziehvorrichtung, bei der man den aus Kunststoff bestehenden Hinterbau 12 des Werkzeugs erkennt, der an einer oberen Platte 20 der Vorrichtung befestigt ist, die beim Tiefziehvorgang abgesenkt wird. Dieses Absenken der Platte 20 und des aus Kunststoff bestehenden Werkzeugs erfolgt in einer Werkzeugführung 14 der Vorrichtung, die hier nicht näher erläutert werden soll. - In
Figur 3 erkennt man weiterhin die mit Graphiteinlagerungen versehene ebenfalls aus Kunststoff bestehende Frontschicht 11 des Werkzeugs sowie den darunter liegenden Blechhalter 13 der Vorrichtung. - In
Figur 4 ist in perspektivischer Darstellung ein Metallteil dargestellt, welches aus einem Metallblech mittels eines Werkzeugs der erfindungsgemäßen Art tiefgezogen wurde. Dabei handelt es sich hier um ein Abschirmblech 15 für ein Kraftfahrzeug. Wie man erkennt, weist das Abschirmblech 15 nach dem Umformvorgang konvex gewölbte Bereiche 18 sowie konkav gewölbte Bereiche 19 auf. Das Abschirmblech 15 hat außerdem diverse Ausstanzungen 16 sowie im Tiefziehprozess eingebrachte Umformbereiche wie beispielsweise die aus der Zeichnung erkennbare sickenartige Vertiefung 17. Es wurde festgestellt, dass sich mittels der erfindungsgemäßen Werkzeuge derartige Metallteile in hervorragender Qualität tiefziehen lassen. -
- 7
- Graphitpulver
- 8
- Werkzeugoberteil
- 9
- Werkzeugunterteil
- 10
- Blechteil
- 11
- Frontschicht
- 12
- Hinterbau
- 13
- Blechhalter
- 14
- Werkzeugführung
- 15
- Abschirmblech
- 16
- Ausstanzungen
- 17
- Vertiefung
- 18
- konvex gewölbter Bereich
- -- 19
- konkav gewölbter Bereich
- 20
- Platte
Claims (10)
- Werkzeug umfassend einen Teilbereich, der aus einem Kunststoff besteht, in den Graphit als Material mit Gleiteigenschaften eingelagert ist, wobei das Werkzeug ein Umformwerkzeug ist und der Teilbereich (11) ein Umformbereich des Werkzeugs ist, dadurch gekennzeichnet, dass der Teilbereich (11) des Werkzeugs Graphitpulver in einer Korngröße von zwischen 50 und 250 µm enthält.
- Werkzeug nach Anspruch 1, dadurch gekennzeichnet, dass der Teilbereich (11) eine Frontschicht des Werkzeugs umfasst.
- Werkzeug nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, dass das Werkzeug im Umformbereich wenigstens eine Frontschicht aus Kunststoff enthaltend ein Material mit Gleiteigenschaften umfasst, wobei die Dicke der Frontschicht wenigstens etwa 5 mm beträgt.
- Werkzeug nach Anspruch 3, dadurch gekennzeichnet, dass die Frontschicht (11) eine Dicke zwischen etwa 5 und etwa 15 mm aufweist.
- Werkzeug nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass neben dem aus Kunststoff bestehenden Teilbereich (11) das Werkzeug einen ebenfalls im wesentlichen aus Kunststoff bestehenden Hinterbau (12) aufweist.
- Werkzeug nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass der Hinterbau des Werkzeugs aus einem einen Füllstoff enthaltenden Kunststoff besteht.
- Werkzeug nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass der Hinterbau (12) als Füllstoff Aluminium und/oder Grauguss und/oder Sand, vorzugsweise in Pulverform enthält.
- Werkzeug nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass dieses ein Tiefziehwerkzeug ist.
- Werkzeug nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, dass dieses ein Stempel, Blechhalter oder eine Matrize für das Tiefziehen von Metallteilen ist.
- Werkzeug nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass dieses ein Tiefziehwerkzeug für das Umformen von Metallteilen für den Automobilbau oder Flugzeugbau ist.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10155234 | 2001-11-09 | ||
| DE10155234A DE10155234A1 (de) | 2001-11-09 | 2001-11-09 | Werkzeug aus Kunststoff |
| PCT/EP2002/012389 WO2003039782A1 (de) | 2001-11-09 | 2002-11-06 | Werkzeug aus kunststoff |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1446246A1 EP1446246A1 (de) | 2004-08-18 |
| EP1446246B1 true EP1446246B1 (de) | 2008-06-11 |
Family
ID=7705293
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP02790339A Expired - Lifetime EP1446246B1 (de) | 2001-11-09 | 2002-11-06 | Werkzeug aus kunststoff |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US20050034504A1 (de) |
| EP (1) | EP1446246B1 (de) |
| JP (1) | JP2005507782A (de) |
| DE (2) | DE10155234A1 (de) |
| WO (1) | WO2003039782A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102016007037A1 (de) * | 2016-06-08 | 2017-12-14 | Audi Ag | Verfahren zum Herstellen eines Metallbearbeitungswerkzeugs |
| DE102016213375B4 (de) | 2016-07-21 | 2022-10-13 | Audi Ag | Verfahren zum Herstellen eines Metallbearbeitungswerkzeugs und Metallbearbeitungswerkzeug |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3088174A (en) * | 1959-01-28 | 1963-05-07 | Gen Motors Corp | Method of producing a reinforced plastic die |
| US3631745A (en) * | 1967-07-06 | 1972-01-04 | Lockheed Aircraft Corp | Method of fabricating metal dies |
| FR2640168B2 (fr) * | 1988-08-02 | 1994-09-02 | Chausson Usines Sa | Procede pour la fabrication d'outils a base de beton de resine pour le formage, notamment d'emboutissage, de detourage et autres, de pieces en tole metallique |
| FR2676189B1 (fr) * | 1991-05-07 | 1995-07-07 | Chausson Ingenierie | Procede pour la fabrication d'outils pour presses a emboutir. |
| DE19720927A1 (de) * | 1996-05-20 | 1997-11-27 | Hasco Normalien Hasenclever Co | Werkzeugform zum Druck- oder Spritzgießen von Metallen und/oder Kunststoffen |
| DE19646122C2 (de) * | 1996-11-08 | 2003-04-10 | Forschungsges Umformtechnik | Niederhalter für die segmentweise Steuerung des Materialflusses |
| DE20013526U1 (de) * | 2000-08-05 | 2000-12-07 | Avdel Verbindungselemente GmbH, 30851 Langenhagen | Vorrichtung zum Verbinden von Blechen durch Stanznieten oder Durchsetzfügen |
-
2001
- 2001-11-09 DE DE10155234A patent/DE10155234A1/de not_active Withdrawn
-
2002
- 2002-11-06 EP EP02790339A patent/EP1446246B1/de not_active Expired - Lifetime
- 2002-11-06 DE DE50212369T patent/DE50212369D1/de not_active Expired - Lifetime
- 2002-11-06 JP JP2003541664A patent/JP2005507782A/ja active Pending
- 2002-11-06 US US10/494,917 patent/US20050034504A1/en not_active Abandoned
- 2002-11-06 WO PCT/EP2002/012389 patent/WO2003039782A1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| EP1446246A1 (de) | 2004-08-18 |
| JP2005507782A (ja) | 2005-03-24 |
| US20050034504A1 (en) | 2005-02-17 |
| DE50212369D1 (de) | 2008-07-24 |
| WO2003039782A1 (de) | 2003-05-15 |
| DE10155234A1 (de) | 2003-05-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102007041479A1 (de) | Einstückiger Schlosshalter | |
| DE102009059197A1 (de) | Verfahren und Vorrichtung zur Herstellung eines Halbschalenteils | |
| EP3423211A1 (de) | Stanznietmatrize | |
| DE102009056315A1 (de) | Streckziehvorrichtung und Verfahren zum Streckziehen eines Werkstücks sowie streckgezogenes Teil | |
| EP2902130B1 (de) | Umformwerkzeug mit lochstempel | |
| EP0882639B1 (de) | Karosserierahmenbauteil für die Karosserie eines Kraftfahrzeuges und Verfahren für dessen Herstellung | |
| EP3778062B1 (de) | Verfahren zur formänderung eines plattenartigen werkstücks | |
| DE102013107179A1 (de) | Stoßabsorptionsvorrichtung für ein Kraftfahrzeug | |
| DE102004013094B4 (de) | Verfahren und Vorrichtung zur Festigkeitssteigerung von Teilen eines metallischen Werkstoffs durch Kaltverfestigung | |
| EP1448325B1 (de) | Umformwerkzeug aus kunststoff | |
| EP2247492B1 (de) | Fahrzeugkupplung | |
| EP1446246A1 (de) | Werkzeug aus kunststoff | |
| DE102013001919A1 (de) | Verfahren zur Erzeugung eines Durchgangslochs in einem metalischen Körper | |
| AT526737B1 (de) | Verfahren zur Herstellung wenigstens einer Bauteilkomponente für einen Möbelbeschlag | |
| DE102008004898A1 (de) | Pressteilanheber | |
| EP3710219B1 (de) | Spritzgusswerkzeug | |
| EP1293632A2 (de) | Federsystem für eine schwenkbare Klappe eines Kraftfahrzeugs | |
| WO2021165255A1 (de) | Verfahren zum herstellen von umgeformten blechteilen und vorrichtung | |
| DE19943250B4 (de) | Werkzeug zum Ziehen von napfförmigen Werkstücken mit kleinem Kantenradius, insbesondere von Sitzkissenrahmen für Fahrzeugsitze | |
| EP4096967B1 (de) | Fahrzeugdach mit mindestens einem dachelement und einem beabstandet zu dem dachelement angeordneten formhimmel sowie ein verfahren zur erhöhung der dachbeulsteifigkeit eines fahrzeugdachs | |
| EP2994652B1 (de) | Linearantrieb und verfahren zu seiner herstellung | |
| DE102014203767A1 (de) | Verfahren zur Herstellung von Fahrzeugbauteilen | |
| DE102018126152A1 (de) | Verfahren zum verfestigen einer welle und verwendung eines rollierwerkzeugs hierfür | |
| EP0577235A1 (de) | Hohlprofil für die Verstärkung einer Kraftfahrzeugtür | |
| DE9108021U1 (de) | Scharnier für Kraftfahrzeugtüren |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20040609 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR IE IT LI LU MC NL PT SE SK TR |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: STRAUBE, OLIVER Inventor name: VOSSBERG, JUERGEN Inventor name: LOEWEN, JOACHIM Inventor name: MEKKAOUI ALAOUI, MOHAMED Inventor name: HUFENBACH, WERNER Inventor name: HOCHWALD, PETER Inventor name: KUNZE, KLAUS |
|
| 17Q | First examination report despatched |
Effective date: 20061120 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: HOCHWALD, PETER Inventor name: VOSSBERG, JUERGEN Inventor name: MEKKAOUI ALAOUI, MOHAMED Inventor name: HUFENBACH, WERNER Inventor name: LOEWEN, JOACHIM Inventor name: STRAUBE, OLIVER Inventor name: KUNZE, KLAUS |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB IT |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REF | Corresponds to: |
Ref document number: 50212369 Country of ref document: DE Date of ref document: 20080724 Kind code of ref document: P |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20090312 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E Free format text: REGISTERED BETWEEN 20100121 AND 20100127 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: TP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 50212369 Country of ref document: DE Owner name: THYSSENKRUPP UMFORMTECHNIK GMBH, DE Free format text: FORMER OWNER: VOLKSWAGEN AG, 38440 WOLFSBURG, DE Effective date: 20110502 Ref country code: DE Ref legal event code: R081 Ref document number: 50212369 Country of ref document: DE Owner name: VOLKSWAGEN AG, DE Free format text: FORMER OWNER: VOLKSWAGEN AG, 38440 WOLFSBURG, DE Effective date: 20110502 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 14 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20161130 Year of fee payment: 15 Ref country code: DE Payment date: 20161130 Year of fee payment: 15 Ref country code: FR Payment date: 20161129 Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20161129 Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50212369 Country of ref document: DE |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20171106 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20180731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171106 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180602 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171106 |