EP1362648B1 - Verfahren zur Herstellung eines Aluminiumrohres, Aluminiumrohr sowie Verwendung des Aluminiumrohres - Google Patents
Verfahren zur Herstellung eines Aluminiumrohres, Aluminiumrohr sowie Verwendung des Aluminiumrohres Download PDFInfo
- Publication number
- EP1362648B1 EP1362648B1 EP03010028A EP03010028A EP1362648B1 EP 1362648 B1 EP1362648 B1 EP 1362648B1 EP 03010028 A EP03010028 A EP 03010028A EP 03010028 A EP03010028 A EP 03010028A EP 1362648 B1 EP1362648 B1 EP 1362648B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- aluminum tube
- texture
- forming
- aluminum
- tube
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C37/00—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape
- B21C37/06—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape of tubes or metal hoses; Combined procedures for making tubes, e.g. for making multi-wall tubes
- B21C37/08—Making tubes with welded or soldered seams
- B21C37/083—Supply, or operations combined with supply, of strip material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B17/00—Tube-rolling by rollers of which the axes are arranged essentially perpendicular to the axis of the work, e.g. "axial" tube-rolling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B23/00—Tube-rolling not restricted to methods provided for in only one of groups B21B17/00, B21B19/00, B21B21/00, e.g. combined processes planetary tube rolling, auxiliary arrangements, e.g. lubricating, special tube blanks, continuous casting combined with tube rolling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C37/00—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape
- B21C37/06—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape of tubes or metal hoses; Combined procedures for making tubes, e.g. for making multi-wall tubes
- B21C37/15—Making tubes of special shape; Making tube fittings
- B21C37/156—Making tubes with wall irregularities
- B21C37/158—Protrusions, e.g. dimples
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B3/00—Rolling materials of special alloys so far as the composition of the alloy requires or permits special rolling methods or sequences ; Rolling of aluminium, copper, zinc or other non-ferrous metals
- B21B2003/001—Aluminium or its alloys
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B23/00—Tube-rolling not restricted to methods provided for in only one of groups B21B17/00, B21B19/00, B21B21/00, e.g. combined processes planetary tube rolling, auxiliary arrangements, e.g. lubricating, special tube blanks, continuous casting combined with tube rolling
- B21B2023/005—Roughening or texturig surfaces of tubes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B27/00—Rolls, roll alloys or roll fabrication; Lubricating, cooling or heating rolls while in use
- B21B27/005—Rolls with a roughened or textured surface; Methods for making same
Definitions
- the invention relates to a process for the preparation an aluminum tube, an aluminum tube for Further processing in at least one subsequent Forming process and use of the Aluminum tube.
- the present invention is based on the object a simple method of making a Aluminum tube with increased forming potential or a corresponding aluminum tube for further processing in at least one subsequent forming process for To provide as well as a preferred use of the To propose aluminum tube.
- a texture using of temper rolling is on the one hand a sufficiently large Roughness on the surface of the aluminum tube achieved, so that the degree of deformation in subsequent Forming processes can be increased, on the other hand can the roughening of the surface in existing ones Manufacturing processes, for example, for extruded or longitudinally welded aluminum tubes integrated so that a swift and simple production of the Aluminum tube is possible.
- Temper rolling in principle separate or in the Cold rolling process integrated on the aluminum strip for longitudinally welded aluminum pipes Temper rolling or all used in roll forming Rollers, bending rollers or sizing used become.
- temper rolling with a "electrical Discharge Texturing "(EDT) method or the "Lasertex” (LT) process machined surface used can, according to a first embodiment of the present invention, the surface with high Roughened reproducibility.
- EDT electric Discharge Texturing
- LT Layer
- the surface with high Roughened reproducibility be electrodes radially to the rotating Rolled surface moved up and in the axial direction oscillates. Formed by an erosion impulse Particles in the dielectric between roller and electrode to a dipole bridge and electricity is flowing. A little Area of the roll surface is melted and in Dielectric forms a gas bubble. When switching off of the erosion impulse implodes the gas bubble and the molten roll material is ejected.
- the Roughness can therefore over regardless of the roll hardness over Parameters such as voltage, timing and distance of the Electrodes can be varied.
- the roller surface can also with the LT process textured.
- the LT procedure is a Laser beam focused on the roller, which has a small Area of the surface melts.
- a chopper wheel interrupts the laser beam, whereby the melt through the Pressure of the plasma and an inert gas is blown out.
- the melt collects either to a bead around the crater rim or on one side of the crater piled up and frozen there.
- the roughness of the surface can thereby on the laser power, the axial feed the roller, as well as the roller and chopper speed be set.
- Tempering rollers with high roller hardness their surface roughened with one of the above methods is because they have particularly long service life during casting exhibit.
- Texturing also the "Electron Beam Texturing "(EBT) method and the" Shot Blast Texturing "(SBT) method known.
- the texture of the outer surface of the longitudinally welded aluminum tube is the least changed by subsequent rolling processes, if, according to a next embodiment of the invention Procedure, alternatively or cumulatively, the texture before Calibration rolls or during the Kalibrierwalzens is imprinted.
- the above derived task for an aluminum tube for Further processing in at least one following Forming process solved by the fact that the outer Surface of the aluminum tube has a texture. Due to the roughness of the surface at subsequent Forming processes the coefficients of friction between the workpiece and Reduced forming tool. This leads, due to the increased forming potential of the aluminum tube, to a Overall improved forming behavior in subsequent Forming processes, so that the process reliability Forming can be significantly increased.
- Aluminum tube ensures a safe forming be texture by the roughness valleys and / or Lubricant pockets for storing lubricants having. In addition, if necessary, at the Forming used lubricant quantity can be reduced.
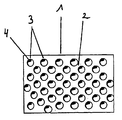
- the single figure shows schematically the Texture of a cutout of the outer surface of a Embodiment of the invention Process produced aluminum tube.
- the figure shows schematically a section 1 of outer surface of an inventive Aluminum tube with a texture 2, consisting of a number cup-like depressions 3 consists.
- the texture was 2 doing so with a texturized with the LT method Temper rolling on the outer surface of a longitudinally welded aluminum tube impressed.
- the cup-like depressions 3 have additionally recessed lubricant pockets 4 on which of on the Roll surface located beads originate.
- the beads become short-lived Melting of the roll material produced. It stores the rolled material melted in the crater area when solidifying at the edge of the crater in a bead.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Rigid Pipes And Flexible Pipes (AREA)
- Communication Cables (AREA)
- Metal Extraction Processes (AREA)
Description
Claims (10)
- Verfahren zur Herstellung eines Aluminiumrohres
dadurch gekennzeichnet, dass die äußere Oberfläche des Aluminiumrohres mit Hilfe von Dressierwalzen texturiert wird. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet, dass Dressierwalzen mit einer nach dem EDT- oder Lasertex-Verfahren bearbeiteten Oberfläche verwendet werden. - Verfahren nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass ein längsnahtgeschweißtes Aluminiumrohr texturiert wird und die Textur vor dem Umformwalzen aufgeprägt wird. - Verfahren nach Anspruch 3,
dadurch gekennzeichnet, dass alternativ oder kumulativ die Textur vor dem Kalibrierwalzen oder während des Kalibrierwalzens aufgeprägt wird. - Verfahren nach Anspruch 3 oder 4,
dadurch gekennzeichnet, dass alternativ oder kumulativ die Textur nach dem Kalibrierwalzen aufgeprägt wird.. - Aluminiumrohr zur Weiterverarbeitung in mindestens einem nachfolgenden Umformverfahren, hergestellt mit einem Verfahren nach einem der Ansprüche 1 bis 5,
dadurch gekennzeichnet, dass die äußere Oberfläche (1) des Aluminiumrohres eine Textur (2) aufweist. - Aluminiumrohr nach Anspruch 6,
dadurch gekennzeichnet, dass die Textur (2) Rauheitstäler und/oder Schmierstofftaschen (4) zur Speicherung von Schmierstoffen aufweist. - Aluminiumrohr nach Anspruch 6 oder 7,
dadurch gekennzeichnet, dass die Textur (2) napfartige Vertiefungen (3) aufweist. - Aluminiumrohr nach einem der Ansprüche 6 bis 8,
dadurch gekennzeichnet, dass die äußere Oberfläche eine gegenüber dressierten Blechhalbzeugen vergrößerte Oberflächenrauhigkeit aufweist. - Verwendung eines Aluminiumrohres gemäß einem der Ansprüche 6 bis 9 in einem Innenhochdruckumformverfahren.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10221515A DE10221515C1 (de) | 2002-05-14 | 2002-05-14 | Verfahren zur Herstellung eines Aluminiumrohres |
| DE10221515 | 2002-05-14 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1362648A1 EP1362648A1 (de) | 2003-11-19 |
| EP1362648B1 true EP1362648B1 (de) | 2005-08-03 |
Family
ID=29225165
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP03010028A Expired - Lifetime EP1362648B1 (de) | 2002-05-14 | 2003-05-02 | Verfahren zur Herstellung eines Aluminiumrohres, Aluminiumrohr sowie Verwendung des Aluminiumrohres |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US20040035176A1 (de) |
| EP (1) | EP1362648B1 (de) |
| AT (1) | ATE301009T1 (de) |
| DE (2) | DE10221515C1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3067149A1 (de) | 2015-03-13 | 2016-09-14 | Wartmann Technologie AG | Innendruckbeaufschlagtes rohr für gasisolierte schaltanlagen oder übertragungsleitungen und verfahren zu ihrer herstellung |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2698590B1 (de) * | 2011-04-13 | 2016-11-30 | Nec Corporation | Rohrstruktur für eine kühlvorrichtung, herstellungsverfahren dafür und rohrverbindungsverfahren |
| DE102011110458A1 (de) * | 2011-08-05 | 2013-02-07 | Witzenmann Gmbh | Leitungselement mit Oberflächenstruktur sowie Verfahren zum Herstellen und Verwendung eines solchen Leitungselement |
| DE102012017703A1 (de) * | 2012-09-07 | 2014-03-13 | Daetwyler Graphics Ag | Flachprodukt aus Metallwerkstoff, insbesondere einem Stahlwerkstoff, Verwendung eines solchen Flachprodukts sowie Walze und Verfahren zur Herstellung solcher Flachprodukte |
| KR101737945B1 (ko) * | 2013-04-26 | 2017-05-19 | 에스엠에스 그룹 게엠베하 | 압연 스톡을 냉간 압연하기 위한 방법 및 롤 스탠드 |
| JPWO2015037233A1 (ja) * | 2013-09-11 | 2017-03-02 | テルモ株式会社 | 医療用の中空針組立体および中空針の製造方法 |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1212930B (de) * | 1963-11-04 | 1966-03-24 | Mannesmann Meer Ag Moenchengla | Lagerung fuer auswechselbare Walzen in einem Walzgeruest fuer Schweisswalzwerke fuer Laengsnahtrohre |
| DE2049420A1 (de) * | 1970-10-08 | 1972-04-13 | Kabel Metallwerke Ghh | Verfahren zur kontinuierlichen Herstellung längsnahtgeschweißter Rohre |
| US3861462A (en) * | 1971-12-30 | 1975-01-21 | Olin Corp | Heat exchange tube |
| US3956915A (en) * | 1975-03-25 | 1976-05-18 | National Steel Corporation | Drawing and ironing container stock and manufacturing methods |
| US4087898A (en) * | 1975-07-24 | 1978-05-09 | Southwire Company | Metallic rod product, and method for producing same |
| DE3008679C2 (de) * | 1980-03-06 | 1983-08-18 | Vereinigte Metallwerke Ranshofen-Berndorf AG, 5282 Braunau am Inn, Oberösterreich | Tiefziehfähiges Blech oder Band aus Nichteisen-Metall oder Legierung daraus, insbesondere aus Aluminium sowie Verfahren zu dessen Herstellung |
| LU84687A1 (fr) * | 1983-03-11 | 1984-11-14 | Centre Rech Metallurgique | Procede pour ameliorer l'etat de surface d'un cylindre |
| DE3713909A1 (de) * | 1987-04-25 | 1988-11-10 | Vaw Ver Aluminium Werke Ag | Tiefziehfaehiges blech oder band aus aluminium oder aluminiumlegierungen sowie verfahren zu seiner herstellung |
| DE4220625C1 (en) * | 1992-06-24 | 1993-06-03 | Gkn Automotive Ag, 5200 Siegburg, De | Rods, pipes, shaped pieces etc. - have surface depressions applied, esp. by ball blasting which are filled with lubricant prior to cold-drawing |
| US7516637B2 (en) * | 2001-03-12 | 2009-04-14 | Novelis Inc. | Method and apparatus for texturing a metal sheet or strip |
| EP1317972A1 (de) * | 2001-12-05 | 2003-06-11 | Alcan Technology & Management AG | Verfahren zur Verbesserung der Haftung eines Schmierstoffes auf der Oberfläche eines Aluminiumbandes |
-
2002
- 2002-05-14 DE DE10221515A patent/DE10221515C1/de not_active Expired - Fee Related
-
2003
- 2003-05-02 EP EP03010028A patent/EP1362648B1/de not_active Expired - Lifetime
- 2003-05-02 AT AT03010028T patent/ATE301009T1/de not_active IP Right Cessation
- 2003-05-02 DE DE50300892T patent/DE50300892D1/de not_active Expired - Lifetime
- 2003-05-09 US US10/435,158 patent/US20040035176A1/en not_active Abandoned
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3067149A1 (de) | 2015-03-13 | 2016-09-14 | Wartmann Technologie AG | Innendruckbeaufschlagtes rohr für gasisolierte schaltanlagen oder übertragungsleitungen und verfahren zu ihrer herstellung |
Also Published As
| Publication number | Publication date |
|---|---|
| US20040035176A1 (en) | 2004-02-26 |
| ATE301009T1 (de) | 2005-08-15 |
| EP1362648A1 (de) | 2003-11-19 |
| DE50300892D1 (de) | 2005-09-08 |
| DE10221515C1 (de) | 2003-11-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2892663B1 (de) | Flachprodukt aus metallwerkstoff, insbesondere einem stahlwerkstoff, verwendung eines solchen flachprodukts sowie walze und verfahren zur herstellung solcher flachprodukte | |
| DE69108284T2 (de) | In allen Walzgerüsten und -stufen hergestellte Texturen. | |
| DE3881906T2 (de) | Verfahren zur Oberflächenmarkierung von Walzwerkswalzen. | |
| DE3220029C2 (de) | ||
| EP1000676A2 (de) | Biegerollen und dadurch hergestelltes Rohr | |
| EP0788849A1 (de) | Verfahren zur Herstellung von Rohren mit Abschnitten unterschiedlicher Wanddicke | |
| EP1820577A1 (de) | Vorrichtung zur Herstellung von Profilen mit in Längsrichtung veränderlichem Querschnitt sowie durch dieses Verfahren hergestellte Profile | |
| EP4090785A1 (de) | Verfahren zur herstellung eines oberflächenveredelten und oberflächenkonditionierten stahlblechs | |
| DE4333500C2 (de) | Verfahren zur Herstellung eines im Querschnitt gestuften Bleches mit unterschiedlichen Wandstärken sowie Verwendung eines Paares stranggepreßter Profile | |
| DD280978A5 (de) | Verfahren zur herstellung von rohren, staeben, baendern aus nichteisenmetallen | |
| EP4041467B1 (de) | Stahlblech mit einer deterministischen oberflächenstruktur sowie verfahren zu dessen herstellung | |
| DE10221515C1 (de) | Verfahren zur Herstellung eines Aluminiumrohres | |
| EP4035788B1 (de) | Verfahren zum texturieren einer dressierwalze | |
| EP3439820A1 (de) | Vorrichtung und verfahren zum fertigen von metallischen bauteilen | |
| EP0849027B1 (de) | Verfahren zum Herstellen von Profilbändern und Profilblechen | |
| EP0761324A1 (de) | Feinblech, Walzwerkswalze für die Feinblechherstellung, Verfahren zur Oberflächenstrukturierung der Walzwerkswalze und ihre Verwendung | |
| EP1954420A1 (de) | Verfahren und vorrichtung zum kernlosen einformen von hohlprofilen | |
| DE19606981C2 (de) | Verfahren zur Herstellung von Leichtbaubändern oder Leichtbaublechen | |
| WO2016083026A1 (de) | Oberflächentexturierung von umformungswerkzeugen | |
| EP1169146A1 (de) | Verfahren und vorrichtung zur herstellung von gekrümmten strangpressprofilen | |
| DE10048312B4 (de) | Abstreckvorrichtung | |
| EP1110637B1 (de) | Verfahren zum Herstellen eines Formbauteils | |
| EP3266890B1 (de) | Verwendung eines bands mit richtungsunabhängiger oberflächentopographie zur herstellung eines wärmetauscherbauteils | |
| CH667021A5 (de) | Verfahren zur herstellung von durchlaufkokillen fuer stranggussmaschinen. | |
| EP1317972A1 (de) | Verfahren zur Verbesserung der Haftung eines Schmierstoffes auf der Oberfläche eines Aluminiumbandes |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK |
|
| 17P | Request for examination filed |
Effective date: 20031205 |
|
| 17Q | First examination report despatched |
Effective date: 20040517 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| RTI1 | Title (correction) |
Free format text: METHOD OF MAKING AN ALUMINUM TUBE, ALUMINUM TUBE AND USE OF THE ALUMINUM TUBE |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050803 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050803 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050803 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050803 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050803 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050803 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050803 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050803 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50300892 Country of ref document: DE Date of ref document: 20050908 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20051103 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20051103 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20051103 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20051024 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: E. BLUM & CO. PATENTANWAELTE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060204 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| ET | Fr: translation filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060531 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20060504 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PFA Owner name: HYDRO ALUMINIUM DEUTSCHLAND GMBH Free format text: HYDRO ALUMINIUM DEUTSCHLAND GMBH#ETTORE-BUGATTI-STRASSE 6-14#51149 KOELN (DE) -TRANSFER TO- HYDRO ALUMINIUM DEUTSCHLAND GMBH#ETTORE-BUGATTI-STRASSE 6-14#51149 KOELN (DE) |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060502 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050803 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060531 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20100611 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20100513 Year of fee payment: 8 Ref country code: IT Payment date: 20100521 Year of fee payment: 8 Ref country code: NL Payment date: 20100514 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20100517 Year of fee payment: 8 Ref country code: CH Payment date: 20100525 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20100519 Year of fee payment: 8 Ref country code: SE Payment date: 20100517 Year of fee payment: 8 |
|
| BERE | Be: lapsed |
Owner name: *HYDRO ALUMINIUM DEUTSCHLAND G.M.B.H. Effective date: 20110531 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: V1 Effective date: 20111201 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20110502 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111201 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110531 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110531 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 301009 Country of ref document: AT Kind code of ref document: T Effective date: 20110502 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20120131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110502 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110502 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110502 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110503 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20140521 Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 50300892 Country of ref document: DE Representative=s name: COHAUSZ & FLORACK PATENT- UND RECHTSANWAELTE P, DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 50300892 Country of ref document: DE Owner name: SAPA AS, NO Free format text: FORMER OWNER: HYDRO ALUMINIUM DEUTSCHLAND GMBH, 51149 KOELN, DE Effective date: 20141106 Ref country code: DE Ref legal event code: R082 Ref document number: 50300892 Country of ref document: DE Representative=s name: COHAUSZ & FLORACK PATENT- UND RECHTSANWAELTE P, DE Effective date: 20141106 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50300892 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151201 |