EP1247916B1 - Dämmformkörper, insbesondere Dämmplatte, aus Holzfaserstoff - Google Patents
Dämmformkörper, insbesondere Dämmplatte, aus Holzfaserstoff Download PDFInfo
- Publication number
- EP1247916B1 EP1247916B1 EP01104977A EP01104977A EP1247916B1 EP 1247916 B1 EP1247916 B1 EP 1247916B1 EP 01104977 A EP01104977 A EP 01104977A EP 01104977 A EP01104977 A EP 01104977A EP 1247916 B1 EP1247916 B1 EP 1247916B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- insulating
- shaped body
- insulating shaped
- front surface
- back surface
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 229920002522 Wood fibre Polymers 0.000 title claims description 31
- 239000011230 binding agent Substances 0.000 claims abstract description 58
- 229920002678 cellulose Polymers 0.000 claims abstract 2
- 239000001913 cellulose Substances 0.000 claims abstract 2
- 238000009413 insulation Methods 0.000 claims description 55
- 239000011505 plaster Substances 0.000 claims description 10
- 239000011810 insulating material Substances 0.000 claims description 9
- 238000004026 adhesive bonding Methods 0.000 claims description 2
- 229910052910 alkali metal silicate Inorganic materials 0.000 claims description 2
- 230000000295 complement effect Effects 0.000 claims description 2
- 239000006185 dispersion Substances 0.000 claims description 2
- 208000029152 Small face Diseases 0.000 claims 1
- 239000000835 fiber Substances 0.000 abstract description 70
- 238000000034 method Methods 0.000 abstract description 19
- 238000004519 manufacturing process Methods 0.000 abstract description 16
- 239000011094 fiberboard Substances 0.000 abstract description 8
- 208000029154 Narrow face Diseases 0.000 abstract 1
- 238000000465 moulding Methods 0.000 description 85
- 229920001131 Pulp (paper) Polymers 0.000 description 52
- 239000002025 wood fiber Substances 0.000 description 24
- 238000010438 heat treatment Methods 0.000 description 23
- 238000003825 pressing Methods 0.000 description 15
- 239000004814 polyurethane Substances 0.000 description 13
- 229920002635 polyurethane Polymers 0.000 description 12
- 239000000853 adhesive Substances 0.000 description 9
- 230000001070 adhesive effect Effects 0.000 description 9
- 239000002131 composite material Substances 0.000 description 9
- 239000002557 mineral fiber Substances 0.000 description 9
- 238000006243 chemical reaction Methods 0.000 description 7
- 239000002023 wood Substances 0.000 description 7
- 241000446313 Lamella Species 0.000 description 6
- 239000000463 material Substances 0.000 description 6
- 238000001035 drying Methods 0.000 description 5
- 230000015572 biosynthetic process Effects 0.000 description 4
- 238000002156 mixing Methods 0.000 description 4
- 239000000203 mixture Substances 0.000 description 4
- 229920005862 polyol Polymers 0.000 description 4
- 150000003077 polyols Chemical class 0.000 description 4
- WSFSSNUMVMOOMR-UHFFFAOYSA-N Formaldehyde Chemical compound O=C WSFSSNUMVMOOMR-UHFFFAOYSA-N 0.000 description 3
- 241000294754 Macroptilium atropurpureum Species 0.000 description 3
- 229920001807 Urea-formaldehyde Polymers 0.000 description 3
- 230000006835 compression Effects 0.000 description 3
- 238000007906 compression Methods 0.000 description 3
- 239000004567 concrete Substances 0.000 description 3
- 238000010276 construction Methods 0.000 description 3
- 230000003763 resistance to breakage Effects 0.000 description 3
- 229920003002 synthetic resin Polymers 0.000 description 3
- 239000000057 synthetic resin Substances 0.000 description 3
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 3
- UPMLOUAZCHDJJD-UHFFFAOYSA-N 4,4'-Diphenylmethane Diisocyanate Chemical compound C1=CC(N=C=O)=CC=C1CC1=CC=C(N=C=O)C=C1 UPMLOUAZCHDJJD-UHFFFAOYSA-N 0.000 description 2
- 229920000538 Poly[(phenyl isocyanate)-co-formaldehyde] Polymers 0.000 description 2
- 229920005830 Polyurethane Foam Polymers 0.000 description 2
- 238000007792 addition Methods 0.000 description 2
- 239000000654 additive Substances 0.000 description 2
- 238000004873 anchoring Methods 0.000 description 2
- 239000002585 base Substances 0.000 description 2
- 229910052602 gypsum Inorganic materials 0.000 description 2
- 239000010440 gypsum Substances 0.000 description 2
- 229910052500 inorganic mineral Inorganic materials 0.000 description 2
- 150000002989 phenols Chemical class 0.000 description 2
- 239000011496 polyurethane foam Substances 0.000 description 2
- 230000009257 reactivity Effects 0.000 description 2
- 238000009864 tensile test Methods 0.000 description 2
- 241000771208 Buchanania arborescens Species 0.000 description 1
- 229920000877 Melamine resin Polymers 0.000 description 1
- 230000006978 adaptation Effects 0.000 description 1
- 239000007864 aqueous solution Substances 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 238000005056 compaction Methods 0.000 description 1
- 230000002860 competitive effect Effects 0.000 description 1
- 238000010924 continuous production Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 230000008030 elimination Effects 0.000 description 1
- 238000003379 elimination reaction Methods 0.000 description 1
- 238000011049 filling Methods 0.000 description 1
- HANVTCGOAROXMV-UHFFFAOYSA-N formaldehyde;1,3,5-triazine-2,4,6-triamine;urea Chemical compound O=C.NC(N)=O.NC1=NC(N)=NC(N)=N1 HANVTCGOAROXMV-UHFFFAOYSA-N 0.000 description 1
- SLGWESQGEUXWJQ-UHFFFAOYSA-N formaldehyde;phenol Chemical compound O=C.OC1=CC=CC=C1 SLGWESQGEUXWJQ-UHFFFAOYSA-N 0.000 description 1
- HMJMQKOTEHYCRN-UHFFFAOYSA-N formaldehyde;phenol;1,3,5-triazine-2,4,6-triamine;urea Chemical compound O=C.NC(N)=O.OC1=CC=CC=C1.NC1=NC(N)=NC(N)=N1 HMJMQKOTEHYCRN-UHFFFAOYSA-N 0.000 description 1
- 230000000855 fungicidal effect Effects 0.000 description 1
- 239000003365 glass fiber Substances 0.000 description 1
- 239000003292 glue Substances 0.000 description 1
- 230000002363 herbicidal effect Effects 0.000 description 1
- 238000005304 joining Methods 0.000 description 1
- JDSHMPZPIAZGSV-UHFFFAOYSA-N melamine Chemical compound NC1=NC(N)=NC(N)=N1 JDSHMPZPIAZGSV-UHFFFAOYSA-N 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 239000011707 mineral Substances 0.000 description 1
- 235000011837 pasties Nutrition 0.000 description 1
- 230000035515 penetration Effects 0.000 description 1
- 229920001568 phenolic resin Polymers 0.000 description 1
- ODGAOXROABLFNM-UHFFFAOYSA-N polynoxylin Chemical compound O=C.NC(N)=O ODGAOXROABLFNM-UHFFFAOYSA-N 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- IHQKEDIOMGYHEB-UHFFFAOYSA-M sodium dimethylarsinate Chemical class [Na+].C[As](C)([O-])=O IHQKEDIOMGYHEB-UHFFFAOYSA-M 0.000 description 1
- 239000007921 spray Substances 0.000 description 1
- 239000007858 starting material Substances 0.000 description 1
- 238000010025 steaming Methods 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 230000001960 triggered effect Effects 0.000 description 1
- 210000000626 ureter Anatomy 0.000 description 1
Images

Classifications
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04B—GENERAL BUILDING CONSTRUCTIONS; WALLS, e.g. PARTITIONS; ROOFS; FLOORS; CEILINGS; INSULATION OR OTHER PROTECTION OF BUILDINGS
- E04B1/00—Constructions in general; Structures which are not restricted either to walls, e.g. partitions, or floors or ceilings or roofs
- E04B1/62—Insulation or other protection; Elements or use of specified material therefor
- E04B1/74—Heat, sound or noise insulation, absorption, or reflection; Other building methods affording favourable thermal or acoustical conditions, e.g. accumulating of heat within walls
- E04B1/76—Heat, sound or noise insulation, absorption, or reflection; Other building methods affording favourable thermal or acoustical conditions, e.g. accumulating of heat within walls specifically with respect to heat only
- E04B1/78—Heat insulating elements
- E04B1/80—Heat insulating elements slab-shaped
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04B—GENERAL BUILDING CONSTRUCTIONS; WALLS, e.g. PARTITIONS; ROOFS; FLOORS; CEILINGS; INSULATION OR OTHER PROTECTION OF BUILDINGS
- E04B1/00—Constructions in general; Structures which are not restricted either to walls, e.g. partitions, or floors or ceilings or roofs
- E04B1/62—Insulation or other protection; Elements or use of specified material therefor
- E04B1/74—Heat, sound or noise insulation, absorption, or reflection; Other building methods affording favourable thermal or acoustical conditions, e.g. accumulating of heat within walls
- E04B2001/742—Use of special materials; Materials having special structures or shape
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04B—GENERAL BUILDING CONSTRUCTIONS; WALLS, e.g. PARTITIONS; ROOFS; FLOORS; CEILINGS; INSULATION OR OTHER PROTECTION OF BUILDINGS
- E04B1/00—Constructions in general; Structures which are not restricted either to walls, e.g. partitions, or floors or ceilings or roofs
- E04B1/62—Insulation or other protection; Elements or use of specified material therefor
- E04B1/74—Heat, sound or noise insulation, absorption, or reflection; Other building methods affording favourable thermal or acoustical conditions, e.g. accumulating of heat within walls
- E04B1/76—Heat, sound or noise insulation, absorption, or reflection; Other building methods affording favourable thermal or acoustical conditions, e.g. accumulating of heat within walls specifically with respect to heat only
- E04B2001/7683—Fibrous blankets or panels characterised by the orientation of the fibres
Definitions
- the invention relates to an insulating molding, in particular an insulating board, with the features of the preamble of claim 1. Furthermore, the invention relates to a method and uses of such insulating moldings.
- wood fiber board insulation boards are used in the building industry. These include so-called wood soft fiber boards, which are traditionally produced mainly by so-called wet process. As a more general, independent from the manufacturing process designation "factory-made wood fiber insulation” is used, which term includes not only plates but also rolls.
- the present invention relates to insulating moldings having substantially fixed outer dimensions, including in particular insulation boards, in which the front surface and the rear surface, with which the insulation board starts and ends in the insulation direction, run parallel to each other. But the insulating moldings may also have a deviating spatial form.
- a special known application of insulation boards according to the preamble of claim 1 are so-called external thermal insulation systems. These are based, for example, on a bond between an insulating layer of the insulating boards and a weatherproof layer, which can usually be a mineral plaster. Such a thermal insulation composite requires a high intrinsic strength of the insulating layer, since only this carries the weather protection layer.
- a flexible soft facing shell is applied to insulation boards according to the preamble of claim 1, a flexible soft facing shell. Specifically, a Gigskarton- or gypsum fiber board is glued with a Ansetzbinder directly on the insulation board.
- the insulation board can be mounted both on a wall as well as hanging on the underside of a ceiling, which is also possible by gluing with a Ansetzbinder.
- the insulation boards in thermal insulation systems one or both sides with higher-strength materials to plank, which can be designed decoratively and also very thin.
- the front surface and the rear surface with which the insulation boards begin and end in the direction of insulation are formed by the natural broad sides of the insulation boards, as originally produced in the manufacture of wood pulp boards by bonding the lignocellulosic fibers have arisen.
- Wood fiber insulating materials are in direct competition with insulating boards made of mineral or glass fibers.
- lamellar plate For the application area as plaster base, there is a special insulation board made of mineral fibers with special tear-off resistance, which is referred to as lamellar plate.
- a lamella plate is produced by first producing a starting plate of mineral fibers whose thickness corresponds to the later width of the lamella plate. From the output plate then strips are sawn, which correspond to the lamellar plates. That is, the width of the strips forms the thickness of the lamella plates.
- the front surface as well as the rear surface, with which the lamellar plate starts and ends in the direction of insulation, are sawn surfaces.
- the mineral fibers in the Lamellar plate has a preferential orientation parallel to a transverse to the front surface and transverse to the rear surfaces extending plane, resulting from the original preparation of the starting plate of the mineral fibers.
- a value of ⁇ 80 kPa is usually specified.
- the typical plate format of lamellar plates is 120 cm in length, 20 cm in width and a selectable thickness typically in the range of a few centimeters.
- Lamella plates of the type mentioned above are already assumed to be known in DE-A-25 03 123.
- slat plates are additionally described in which a plurality of fiber slats on the basis of mineral fibers are arranged side by side between cover layers and adhesively bonded thereto.
- the object of the present invention is to show insulating moldings according to the preamble of claim 1 and a thermal insulation system using such insulating moldings in which a tear-off is achieved in the same order of magnitude as lamella plates of mineral fibers with low thermal conductivity to wood fiber insulation for construction competitive do.
- Such an insulating molding according to the preamble of claim 1 is e.g. from EP-A-1059152 (by the same Applicant).
- the new insulating molding which is in particular an insulating board, so that these two terms are also used interchangeably synonymous, have the lignocellulosic fibers from which an insulating molding essentially consists, a preferred orientation parallel to a transverse to the front surface and transverse to the rear surface extending level.
- the preferential orientation is thus perpendicular to the typical preferred orientation of fibers in a known insulating board of wood fiber material, which is aligned parallel to the front surface and the back surface.
- This special preference orientation of the fibers in the new insulating molding which can also be referred to as a ridge-oriented fiber structure, the tensile strength of the new insulating molding, resulting in its tear resistance in a composite system, over known insulation boards
- Wood pulp dramatically increased and easily achieved the values of known lamellar plates made of mineral fibers. This is due to a multiple overlap of the fibers with resultant mutual anchoring, which results only in the directions of preferential orientation, one of which coincides with the direction of the tensile load in the new Dämmform Sciences. In this direction, the new insulating molding also has a good compressive strength, if it is not local, d. H. selective pressure stresses is.
- the front surface and the rear surface, with which the insulating body starts and ends in the direction of insulation can not be closed surfaces. Rather, these are open interfaces that do not withstand local pressures in many places. Closed surfaces can be found in the new insulating molding only on narrow surfaces. These closed surfaces are parallel to the plane of preferential orientation.
- the closed surfaces of the Dämmform stresses are preferably closed pressing surfaces, resulting from the production of a wood fiber board, which serves as the basis for the new insulating molding.
- Such a wood pulp board as the basis for the new insulating molding must normally have a thickness which corresponds to the width of the insulating molding. Based on a desired width of the insulating molding of about 20 cm, it may be useful to produce the corresponding thickness of the wood pulp board in two steps. Thus, two wood fiber boards with a respective thickness of 10 cm can be glued flat to achieve a starting plate with a thickness of 20 cm. From this, then the new moldings can be cut out. This results in at least one parallel to the plane of the preferred orientation extending inner adhesive surface in the insulating molded body to which the pressing surfaces of the two wood pulp plates are glued together. This principle can also be implemented with three or more wood pulp plates. However, it is preferred if only two wood pulp boards are glued together or the plate thickness of each wood pulp board from which the new insulating molding is made, is at least 80 mm.
- the density of the wood pulp boards for the production of the new insulating molding should be in the range of 100 to 230 kg / m 3 . In this area stable wood pulp plates with low thermal conductivity can be produced.
- the thickness of the new insulating molding, d. H. the distance of the front surface from the back surface is typically 50 to 400 mm. But he is in principle freely selectable. He can, but in particular must not be constant. Rather, between the front surface and the rear surface of the Dämmform stressess a wedge angle can be provided, which has advantages, for example, in the insulation of roofs.
- a special insulating body for insulating flat roofs has a non-angle ⁇ 20 °.
- the plane of preferential orientation in an insulating molding having a wedge angle between the front surface and the back surface may not be perpendicular to both the front surface and the back surface. This is basically not mandatory. It is sufficient to have a transverse orientation of the preferred orientation of the fibers to the front surface and the rear surface, wherein the angle between the plane of the preferred orientation of the surfaces is only about 90 °, ie in the range of 60 to 120 °. So also insulating moldings with parallel front and rear surfaces and narrow surfaces in the form of pressing surfaces with diamond-shaped instead of rectangular Querschitt are conceivable.
- the new insulating molding may be formed as an insulating board with the usual standard dimensions, so that the front surface and the rear surface have a running in the plane of the preferred direction length of 600 to 1500 mm and a perpendicular thereto extending width of 150 to 300 mm. These dimensions include the standard dimensions of 1200 mm length and 200 mm width.
- the readily achievable tear-off strengths of the new insulating molding between the front surface and the rear surface, which are glued in composite systems with support surfaces, is readily at least 100 kPa, even if a relatively low average bulk density of the insulating molding. given is.
- the open structure of the front surfaces and back surfaces produced by sawing is indeed local Resistant to pressure.
- an excellent anchoring possibility of pasty adhesives is achieved. So the instantaneous adhesion of the new insulating moldings when sticking to ceilings and walls so well that they need only be pressed and then released, without falling down again.
- the desired width of the insulating moldings can not be provided by the thickness of a single wood pulp board, several wood pulp plates can be glued flat over their pressing surfaces together before the separation of the multilayer wood fiber board thus formed is carried out in the individual insulating moldings.
- the surface bonding of the wood pulp plates can be done with a dispersion adhesive or alkali silicate.
- the closed pressing surfaces of the wood pulp boards allow permanent bonding using very small amounts of glue.
- the individual insulating moldings are arranged close together, their front surfaces and their rear surfaces coinciding. Ie.
- a closed layer is formed from the insulating moldings which, over the entire plane of the layer, have the same composition exclusively of the fibers of the insulating moldings and the binding agent which binds them together.
- the individual insulating moldings are arranged next to each other in a gap, their front surfaces and their rear surfaces again each coincide.
- free spaces between the DämmformMechn but filled with other insulating materials which may be wood fiber insulation as rolled or other insulating materials.
- the individual insulating moldings are glued with their rear surface to a wall or ceiling. This creates a very stable connection through the open rear surface of the new insulating mold, because the adhesive can partially penetrate into the surface.
- the insulating moldings can be covered with a plaster or a plate-shaped planking. Again, there is a very stable connection due to the open structure of the surface. The stability is not only mechanical, but also given to the weather. Here, too, the open structure of the surfaces of the new insulating molding makes positive, because once occurred moisture can escape easily and does not jam under a closed cover layer.
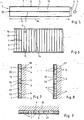
- the insulating molding 1 shown in Fig. 1 in cross-section transverse to its main extension direction consists of lignocellulose-containing. Fibers 2, which are bound with a binder not shown here separately.
- the insulating molding 1 has a front surface 3 and a rear surface 4 - on, wherein the assignment front and rear is initially arbitrary. It is crucial that the insulating molding 1 with the front surface 3 and the rear surface 4 in an insulating direction 5, which is perpendicular to the surfaces 3, 4, begins or ends.
- the front surface 3 and the rear surface 4 are sawn separating surfaces with a relatively open surface structure.
- the fibers 2 in the insulating molding 1 have a preferential orientation parallel to a plane 9, which is aligned transversely to the surfaces 3 and 4. Specifically, the orientation is perpendicular to the surfaces 3 and 4. Thus, the plane is parallel to the direction of insulation 5. Furthermore, it runs perpendicular to the plane, ie parallel to the narrow surfaces 6.
- the molded body 1 according to FIG. 2 differs from that of FIG. 1 in that an inner adhesive surface 10 is provided in the middle between the narrow surfaces 6, on which two additional pressing surfaces 7 are glued together. While the molded body 1 according to FIG. 1 is separated out of a one-piece wood fiber slab, the molded body 1 according to FIG. 2 is separated from a two-layer fibreboard which consists of two individual wood fiber slabs glued along the adhesive surface 10. Moreover, the thickness of the insulating molded body 1 according to FIG. 2 is about 6 cm smaller than that of the insulating molded body 1 according to FIG. 1.
- the insulating molding 1 according to FIG. 3 differs from the two previous embodiments in that it has two adhesive surfaces 10, on which pressing surfaces 7 are glued together. That is, it is based on a total of three individually bonded individual wood fiberboard panels.
- the thickness of the insulating molding 1 according to FIG. 3 in the direction of insulation 5 is 10 cm here.
- the opposing narrow surfaces 6 are provided with devisnfalzen 11, which are formed by cutouts 12.
- the Jardinnfalzen 11 allow a contiguous several insulating moldings 1 with partial overlap to avoid light gaps.
- the embodiment of the insulating molding 1 according to FIG. 4 differs from all previous embodiments in that the surfaces 3 and 4 do not run parallel to each other, but at a wedge angle 13. That is, the thickness of the insulating molding 1 perpendicular to the surface 3 varies between the sixth and 9 cm.
- the direction of insulation 5, ie the shortest Connection of the surfaces 3 and 4 no longer runs exactly parallel to the narrow sides 6 and defined by the local pressing surface level 9 of the preferentialorientation- the fibers 2.
- the preferred orientation runs exactly perpendicular to the surface 3, but only transversely to the surface 4th , Whose deviation from the vertical corresponds to the wedge angle 13.
- the molded body 1 according to FIG. 4 is provided for the insulation of a roof with a small angle of inclination of the size of the wedge angle 13. At the downwardly facing front surface 3, a horizontal ceiling surface is formed under the roof.
- Fig. 5 shows a plan view of the insulating body 1 according to FIG. 2 on its front surface 3.
- the now visible length 14 of the molded body 1 is 120 cm.
- the surface 3, as typically sawed parting surface 15, has an open structure in comparison to the narrow surfaces 6.
- Fig. 6 outlines how a single or multi-layer wood fiber board 16 several moldings 1 are separated out along the parting surfaces 15, wherein the wide surface 17 of the wood fiber board 16 is the pressing surface 7, which is formed during the manufacture of the wood fiber board 16.
- the width of the individual strips, which are cut out of the wood fiber board 16, is the thickness of the insulating molded body 1 in the insulating direction 5.
- the length of the strip 14 corresponds to the length of the insulating moldings.
- the not visible here thickness of the wood fiber board 16 is the width 8 of the insulating moldings.
- the wood pulp plate 16 may, as in the case of the insulating molded body 1 shown in FIG. 1 in one layer or as in the case of Dämmforai redesign of FIGS. 2 and 3 be multilayer. Ie. have individual bonded wood fiberboard.
- FIG. 7 shows a horizontal cross section through a thermal insulation composite system in front of a wall 18.
- the thermal insulation composite system consists of parallel gaps juxtaposed insulating moldings 1, which are glued with their rear surface 4 to the wall 18.
- gaps 19 20 is arranged in the form of non-dimensionally stable wood fiber insulation, which is available as rolled goods.
- a dense fibreboard 26 is glued, which can be wallpapered, for example, to form a Zimmerwandober Construction.
- insulating moldings 1 are arranged close to an outer wall in front of an outer wall.
- the insulating moldings 1 are glued with their rear surface 4 to the outer wall 21.
- the DämmförmSystem 1 plastered On its front surface 3, the DämmförmMech 1 plastered, wherein in the plaster 22 a Putzhaltenetz 23 is arranged.
- the plaster 22 forms a weatherproof layer for the insulating molded body 1.
- the insulating moldings 1 are arranged close together under a cover 24, to which they are glued with their rear surfaces 4. Under the moldings 1, a plasterboard 25 is adhered to the front surface 3.
- the insulating moldings 1 coated with a plaster Ansetzbinder can be pressed directly to the ceiling 24 and are held there immediately. The same then applies to the plasterboard 25th
- a tensile test according to DIN EN 1607 (200 mm * 200 mm edge length) of an insulating molding according to the invention gave a tensile strength of 380 kPa.
- the wood pulp board from which the insulating molding had been cut out had a mean apparent density of 210 kg / m 3 .
- a tensile test according to DIN EN 1607 (200 mm * 200 mm edge length) of an insulating molding according to the invention gave a tensile strength of 180 kPa.
- the wood pulp board from which this insulating molding had been cut out had a density of 145 kg / m 3 .
- the wood pulp plates from which the new insulating molded body according to the invention can be produced should be characterized by a low average bulk density and at the same time stable bonding of the fibers.
- the following is an example of a method for producing such wood pulp plates is described in detail.
- the fiber mat is contacted on both sides with smoothly sealed heating surfaces for heat transfer for heat transfer. In this case, the opposing heating surfaces are spaced apart from each other to maintain a predetermined distance, and a density profile of the wood pulp plates is adjusted so that an edge overshoot of the density compared to the average density of wood pulp plates of at least 20% results.
- the fiber moisture content of the fibers when calibrating the fiber mat and during the heat treatment to cure the binder can be in the range of less than 10%, as in the case of conventional so-called dry processes.
- the heat treatment of the fiber mat via smoothly closed heating surfaces, via which the heat is transferred to the curing of the binder on the fiber mat. It is important that the heating surfaces are distance-controlled and not pressure-controlled, as is the case when carrying out conventional drying processes.
- the very low density of the wood pulp plates produced by the present process does not allow controlled pressure control of the heating surfaces. Due to the distance control of the heating surfaces the wood pulp panels produced but still impressed a density profile, which has a marginal increase in bulk density compared to the average density of wood pulp plates of at least 20%.
- edge regions of the wood pulp plates are thus compressed compared to their average density.
- This smoothly closed surface is unusual for wood pulp boards in the density range below 250 kg / m 3 . It allows a simple and accurate surface bonding of individual wood pulp boards in the production of new insulating moldings.
- the fiber mat does not exactly facilitate heat transfer to the middle of the fiber mat during the heat treatment. Therefore, in the present method, it is preferable to spray the fiber mat with water or an aqueous solution before the heat treatment. In this way, by steaming water on the heating surfaces, a jet of steam can be directed into the interior of the fiber mat, which promotes the curing of the binder there. In addition, the water softens the fibers on the surface of the fiber mat, so that can be achieved by the action of smooth heating surfaces particularly good smooth surfaces in the finished wood fiber panels.
- the fiber mat can also be calibrated by the heating surfaces controlled at a distance.
- the predetermined distance of the heating surfaces which corresponds to the thickness of the fibreboard produced, is typically 20 to 300 mm. It is amazing in the field of larger thicknesses in this area that the wood pulp plates can still be produced by a dry process.
- the density profile of the wood pulp plates is adjusted so that there is an edge overshoot of the density compared to the average density of the wood pulp plates of at least 60%.
- a stronger edge overshoot of the bulk density is the basis for the formation of a particularly strong closed surface of the finished wood pulp plates, which may for example also have a considerable pressure stability compared to the average density of wood pulp plates.
- a common synthetic resin of the wood-based material industry can be used as the binder.
- the usual synthetic resins of the wood-based materials industry include urea-formaldehyde, melamine-urea-formaldehyde, melamine-urea-phenol-formaldehyde, phenol-urea-formaldehyde, phenol-formaldehyde and PMDI resins.
- a foam-forming polyurethane binder can be used as binder.
- the advantage of filling the cavities in the wood pulp board between the individual fibers by the polyurethane foam makes positive.
- the particularly light wood pulp plates in the range below 150 kg / m 3 can not be produced without the use of a foam-forming binder of usable quality.
- foam-forming polyurethane binder As a foam-forming polyurethane binder, a so-called one-component system can be used, which was developed for example by the company_Bayer and is basically available. Preferably, however, an easily controllable two-component system is used, wherein the foam-forming polyurethane binder comprises a first, NCO group-containing binder component and a second at least one polyol having binder component.
- the fibers before the Applying the binder divided into at least two lots and apply to a first of these batches only the first, the NCO-containing binder component and a second of these batches only the second, the polyol-containing binder component and the parts of the fibers until immediately before molding the Fiber mat to mix with each other.
- the two binder components are so completely separated from one another.
- Even during the mixing of the batches of the fibers there is still no appreciable contact between the two binder components. Only when forming the fiber mat, this contact is at the contact points of the fibers. However, this contact is still not enough to trigger a polyurethane reaction alone to a significant extent.
- the relevant main part of the polyurethane reaction is triggered, which then leads to the desired binding of the fibers in the wood pulp plates. It is surprising that, in spite of the microscopically inhomogeneous distribution of the binder components in the heat treatment, the polyurethane reaction finally takes place completely. That is, there is no noticeable reaction loss due to the fact that both binder components are not present on all fibers. At the same time as the reactivity of the binder is fully concentrated on the polyurethane reaction within the fiber mat, the binder can be used in relatively small proportions based on the fibers and the desired strength of the wood pulp plates.
- the mentioned first batch may in principle contain 10 to 90% and the second batch corresponding to 90 to 10% of the total fibers. But it makes sense if the first and the second part of the fibers are about the same size, d. H. For example, each contain 40 to 60% of the total fibers.
- the process described herein can be carried out both batchwise and continuously, which is preferred.
- the heating surfaces are typically provided on rear-heated metal endless belts.
- the lots of fibers may be stored separately after application of the binder components and before their mixing.
- the reactivity of the binder components does not decrease even with prolonged periods of separate storage of the batches of fibers.
- the heat treatment for curing the wood pulp plates can be made so that in the middle of the molding a temperature of only 50 to 100 ° C is reached. This means that in comparison to known methods very low temperatures in the middle of the molding are sufficient. Conversely, these result in a high efficiency of the energy used in the heat treatment and in short periods of time that are required for the heat treatment.
- the low temperature is sufficient in the new process at least for curing the binder content in the middle of the molding, if highly reactive polyurethane binders are used whose reaction is not chemically hindered to suppress a pre-reaction.
- the fibers that are processed to make the wood pulp plates are wood fibers in the form of conventional defibrator pulp.
- the binder content can be selected in the production of wood pulp plates within wide limits, which are set by the necessary strength of wood pulp plates on the one hand and the economy 'of the process face higher binder costs on the other hand.
- the following information refers to the use of a polyurethane binder
- the binder content of the wood pulp panels is adjusted to a total of 2.5 to 5% by weight based on atro wood fibers. This results in insulating moldings, which are used in part as a pure heat insulation body and greater densities down as wall elements with high rigidity and high insulation potential.
- the method for producing the wood pulp boards described herein can also be carried out so that when forming the preform from the fibers, a layer structure with different compositions and / or proportions of the binder in the individual layers is set.
- the proportions of binder in the outer layers of the wood pulp plates can be greater than in the middle layer in order to achieve a particularly high stability of the outer layers.
- the known broad spectrum of the properties of polyurethane bonds can be exploited, in particular by varying the composition and relative proportion of the binder component comprising the polyol. It is also possible to use additives which act as accelerators or retarders for one or both of the binder components. Likewise, fungicidal and / or herbicidal additives can be used for the shaped body to be produced.
- mechanically stable wood pulp boards are obtained by the process described here only using a foam-forming binder, ie a polyurethane binder which has at least two binder components, PMDI and polyol, or which is a one-component system , Such wood pulp boards may also be considered fiber stabilized polyurethane foam.
- the binder content of atro fibers is at least 5%, which is not very much in absolute terms.
- binder content should also be selected for lower strengths above 5%, and for higher strengths 7 to 15% binder content should be used.
Landscapes
- Physics & Mathematics (AREA)
- Engineering & Computer Science (AREA)
- Architecture (AREA)
- Acoustics & Sound (AREA)
- Electromagnetism (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Dry Formation Of Fiberboard And The Like (AREA)
- Building Environments (AREA)
- Insulating Bodies (AREA)
- Laminated Bodies (AREA)
Description
- Die Erfindung bezieht sich auf einen Dämmformkörper, insbesondere eine Dämmplatte, mit den Merkmalen des Oberbegriffs des Anspruchs 1. Weiterhin bezieht sich die Erfindung auf ein Verfahren und auf Verwendungen solcher Dämmformkörper.
- Im Bauwesen kommen unterschiedliche Dämmstoffe zur Anwendung Eine spezielle Kategorie dieser Dämmstoffe sind Dämmplatten aus Holzfaserstoff. Hierzu zählen sogenannte Holzweichfaserplatten, die traditionell vorwiegend durch sogenannte Naßverfahren hergestellt werden. Als allgemeinere, vom Herstellungsverfahren unabhängige Bezeichnung wird "werkmäßig hergestellte Hölzfaserdämmstoffe" verwendet, wobei dieser Begriff neben Platten auch Rollenware umfaßt.
- Die vorliegende Erfindung bezieht sich auf Dämmformkörper mit im wesentlichen festen äußeren Abmessungen, wozu insbesondere Dämmplatten zählen, bei denen die vordere Oberfläche sowie die hintere Oberfläche, mit denen die Dämmplatte in der Dämmrichtung beginnt und endet, parallel zueinander verlaufen. Die Dämmformkörper können aber auch eine hiervon abweichende Raumform aufweisen.
- Eine spezielle bekannte Anwendung von Dämmplatten nach dem Oberbegriff des Anspruchs 1 sind sogenannte Wärmedämmverbundsysteme. Diese basieren beispielsweise auf einem Verbund zwischen einer Dämmschicht aus den Dämmplatten und einer Wetterschutzschicht, bei der es sich zumeist um einen mineralischen Putz handeln kann. Ein solcher Wärmedämmverbund erfordert eine hohe Eigenfestigkeit der Dämmschicht, da nur diese die Wetterschutzschicht trägt. Bei einem anderen bekannten Wärmedämmverbundsystem wird auf Dämmplatten nach dem Oberbegriff des Anspruchs 1 eine biegeweiche Vorsatzschale aufgebracht. Konkret wird eine Gigskarton- oder Gipsfaserplatte mit einem Ansetzbinder direkt auf die Dämmplatte aufgeklebt. Die Dämmplatte kann dabei sowohl an einer Wand als auch hängend an der Unterseite einer Decke angebracht sein,-was möglichst auch durch Verkleben mit einem Ansetzbinder erfolgt. Daneben ist es auch bekannt, die Dämmplatten in Wärmedämmverbundsystemen ein- oder auch beidseitig mit höherfesten Materialien zu beplanken, die dekorativ ausgestaltet und auch sehr dünn gehalten -sein können.
- Bei allen bis hierher beschriebenen bekannten Verwendungen werden die vordere Oberfläche und die hintere Oberfläche, mit denen die Dämmplatten in der Dämmrichtung beginnen und enden, durch die natürlichen Breitseiten der Dämmplatten gebildet, wie sie bei der Herstellung von Holzfaserstoffplatten durch Verkleben der Lignocellulose-haltigen Fasern originär entstanden sind.
- Bezüglich der Anforderungen an die Eigenfestigkeit der Dämmplatten ist allen hier beschriebenen Anwendungen gemeinsam, daß eine ausreichend hohe Abreißfestigkeit der Dämmplatte von der Wand bzw. Decke einerseits und des auf die Dämmplatte aufgebrachten Sichtmaterials andererseits gegeben sein muß. Die Anforderungen an diese Abreißfestigkeit sind in der DIN 68755-1 "Holzfaserdämmstoffe für das Bauwesen" vom Juni 2000 festgelegt, in der sogenannte Abreißfestigkeitsgruppen eingeführt wurden, welche für die Anwendbarkeit von Holzfaserdämmstoffen als Putzträgerplatte maßgeblich sind. Maßgeblich ist die senkrecht zur Normalenebene der Platte bestimmte Abreißfestigkeit, die in acht Abreißfestigkeitsgruppen eingestuft wird. Die drei höchsten in der DIN 68755-1 aufgeführten Abreißfestigkeitsgruppen sind mit T15, T20 und T30 bezeichnet. Diese erfüllen die Anforderungen an den Mittelwert der Äbreißfestigkeit von ≥ 15 kPa; ≥ 20 kPa und ≥ 30 kPa. Um die Abreißfestigkeit einer Dämmplatte aus Holzfaserwerkstoff zu erhöhen, muß die Verdichtung der Fasern in der Dämmplatte erhöht werden. Dies wiederum läuft dem Wärmedämmvermögen der Dämmplatte zuwider. Im Ergebnis ist mit bekannten Dämmplatten aus Holzfaserwerkstoff, an deren Wärmeleitfähigkeit die Forderung zu stellen ist, daß sie 0,060 W/m*K nicht überschreitet, und die deshalb nur eine gewisse Verdichtung der Fasern zuläßt, maximal eine Abreißfestigkeit von etwa 30 kPa erreichbar. Eine deutliche Überschreitung dieses Werts ist nicht möglich. Entsprechend wurde in der DIN auch keine höhere Abreißfestigkeitsgruppe T40 oder dgl. definiert.
- Holzfaserdämmstoffe stehen in direktem Wettbewerb mit Dämmplatten aus Mineral- oder Glasfasern. Für den Anwendungsbereich als Putzträger gibt es eine spezielle Dämmplatte aus Mineralfasern mit besonderer Abreißfestigkeit, die als Lamellenplatte bezeichnet wird. Eine Lamellenplatte wird dadurch hergestellt, daß zunächst eine Ausgangsplatte aus Mineralfasern hergestellt wird, deren Dicke der späteren Breite der Lamellenplatte entspricht. Aus der Ausgangsplatte werden dann Streifen ausgesägt, die den Lamellenplatten entsprechen. Das heißt, die Breite der Streifen bildet die Dicke der Lamellenplatten. Die vordere Oberfläche sowie die hintere Oberfläche, mit denen die Lamellenplatte in der Dämmrichtung beginnt und endet, sind gesägte Oberflächen. Zudem weisen die Mineralfasern in der Lamellenplatte eine Vorzugsorientierung parallel zu einer quer zu der vorderen Oberfläche und quer zu der hinteren Oberflächen verlaufenden Ebene auf, die von der ursprünglichen Herstellung der Ausgangsplatte aus den Mineralfasern herrührt. Für die Abreißfestigkeit von Lamellenplatten wird üblicherweise ein Wert von ≥ 80 kPa angegeben. Das typische Plattenformat von Lamellen platten ist 120 cm Länge, 20 cm Breite und eine wählbare Dicke typischerweise im Bereich einiger Zentimeter.
- Lamellenplatten des oben angesprochenen Typs werden in der DE-A-25 03 123 bereits als bekannt vorausgesetzt. Hier werden zusätzlich Lamellenplatten beschrieben, bei denen mehrere Faserlamellen auf der Basis von Mineralfasern nebeneinander zwischen Deckschichten angeordnet und mit diesen verklebt sind.
- Die Aufgabe der vorliegenden Erfindung ist es, Dämmformkörper nach dem Oberbegriff des Anspruchs 1 sowie ein Wärmedämmsystem unter Verwendungen solcher Dämmformkörper aufzuzeigen, bei denen eine Abreißfestigkeit in derselben Größenordnung wie bei Lamellenplatten aus Mineralfasern bei gleichzeitig geringer Wärmeleitfähigkeit erreicht wird, um Holzfaserdämmstoffe für das Bauwesen konkurrenzfähig zu machen. Ein solcher Dämmformkörper nach dem Oberbegriff des Anspruchs 1 ist z.B. aus der EP-A-1059152 (vom gleichen Anmelder) bekannt.
- Erfindungsgemäß wird diese Aufgabe bei einem Dämmformkörper durch die Merkmale des Anspruchs 1 gelöst. Vorteilhafte Ausführungsformen des Dämmformkörpers sind in den Unteransprüchen 2 bis 11 beschrieben.
- Bei dem neuen Dämmformkörper, bei dem es sich insbesondere um eine Dämmplatte handelt, so daß diese beiden Begriffe in der Folge auch synonym verwendet werden, weisen die Lignocellulose-haltigen Fasern, aus denen ein Dämmformkörper im wesentlichen besteht, eine Vorzugsorientierung parallel zu einer quer zu der vorderen Oberfläche und quer zu der hinteren Oberfläche verlaufenden Ebene auf. Die Vorzugsorientierung verläuft damit senkrecht zu der typischen Vorzugsorientierung von Fasern in einer bekannten Dämmplatte aus Holzfaserwerkstoff, die parallel zu der vorderen Oberfläche und der hinteren Oberfläche ausge-richtet ist. Durch diese spezielle Vorzugsorientierung der Fasern in dem neuen Dämmformkörper, die auch als steggerichtete Faserstruktur bezeichnet werden kann, wird die Zugfestigkeit des neuen Dämmformkörpers, die in seine Abreißfestigkeit in einem Verbundsystem resultiert, gegenüber bekannten Dämmplatten aus
- Holzfaserstoff dramatisch erhöht und erreicht ohne weiteres die Werte bekannter Lamellenplatten aus Mineralfasern. Dies ist auf eine vielfache Überlappung der Fasern mit resultierender wechselseitiger Verankerung zurückzuführen, die sich nur in den Richtungen der Vorzugsorientierung ergibt, von denen eine bei dem neuen Dämmformkörper mit der Richtung der Zugbelastung zusammenfällt. In dieser Richtung weist der neue Dämmformkörper überdies auch eine gute Druckfestigkeit auf, wenn es sich nicht um lokale, d. h. punktuelle Druckbeanspruchungen handelt. Wie bei einer Lamellenplatte aus Mineralfaser können bei dem neuen Dämmförmkörper die vordere Oberfläche und die hintere Oberfläche, mit denen der Dämmformkörper in der Dämmrichtung beginnt und endet, keine geschlossenen Oberflächen sein. Vielmehr handelt es sich um offene Trennflächen, die lokale Druckbelastungen an vielen Stellen nicht besonders gut standhalten. Geschlossene Oberflächen finden sich bei dem neuen Dämmformkörper nur an Schmalflächen. Diese geschlossenen Oberflächen verlaufen parallel zu der Ebene der Vorzugsorientierung.
- Die geschlossenen Oberflächen des Dämmformkörpers sind vorzugsweise geschlossene Preßflächen, die von der Herstellung einer Holzfaserplatte herrühren, die als Basis für den neuen Dämmformkörper dient.
- Eine solche Holzfaserstoffplatte als Basis für den neuen Dämmformkörper muß normalerweise eine Dicke aufweisen, die der Breite des Dämmformkörpers entspricht. Ausgehend von einer gewünschten Breite des Dämmformkörpers von etwa 20 cm kann es aber sinnvoll sein, die entsprechende Dicke der Holzfaserstoffplatte zweischrittig herzustellen. So können zwei Holzfaserplatten mit einer jeweiligen Dicke von 10 cm flächig verklebt werden, um eine Ausgangsplatte mit einer Dicke von 20 cm zu erzielen. Hieraus können dann die neuen Formkörper herausgetrennt werden. Dabei ergibt sich mindestens eine parallel zu der Ebene der Vorzugsorientierung verlaufende innere Klebfläche bei dem Dämmformkörper, an der die Preßflächen der beiden Holzfaserstoffplatten miteinander verklebt sind. Dieses Prinzip kann auch mit drei oder mehr Holzfaserstoffplatten umgesetzt werden. Es ist jedoch bevorzugt, wenn nur zwei Holzfaserstoffplatten miteinander verklebt werden bzw. die Plattendicke jeder Holzfaserstoffplatte, aus der der neue Dämmformkörper hergestellt wird, mindestens 80 mm beträgt.
- Die Dichte der Holzfaserstoffplatten zur Herstellung des neuen Dämmformkörpers sollte in dem Bereich von 100 bis 230 kg/m3 liegen. In diesem Bereich sind stabile Holzfaserstoffplatten mit geringer Wärmeleitfähigkeit herstellbar.
- Die Dicke des neuen Dämmformkörpers, d. h. der Abstand der vorderen Oberfläche von der hinteren Oberfläche beträgt typischeweise 50 bis 400 mm. Er ist aber im Prinzip frei wählbar. Er kann, aber muß insbesondere nicht konstant sein. Vielmehr kann zwischen der vorderen Oberfläche und der hinteren Oberfläche des Dämmformkörpers ein Keilwinkel vorgesehen sein, was beispielsweise beim Dämmen von Dächern Vorteile hat. Ein spezieller Dämmformkörper zum Dämmen von Flachdächern weist einen Keinwinkel < 20° auf.
- Es versteht sich, daß die Ebene der Vorzugsorientierung bei einem Dämmformkörper mit einem Keilwinkel zwischen der vorderen Oberfläche und der hinteren Oberfläche nicht senkrecht sowohl zu der vorderen Oberfläche als auch der hinteren Oberfläche verlaufen kann. Dies ist auch grundsätzlich nicht zwingend. Es reicht eine Querausrichtung der Vorzugsorientierung der Fasern zu der vorderen Oberfläche und der hinteren Oberfläche, wobei der Winkel zwischen der Ebene der Vorzugsorientierung den Oberflächen nur etwa bei 90° liegt, also in dem Bereich von 60 bis 120°. So sind auch Dämmformkörper mit parallelen vorderen und hinteren Oberflächen sowie Schmalflächen in Form von Preßflächen mit rautenförmigem statt rechteckigem Querschitt denkbar.
- Mit derartigem rautenförmigem Querschnitt kann durch Aneinanderfügen der Dämmformkörper die Ausbildung von senkrecht zur Dämmebene verlaufenden Lichtspalten vermieden werden. Eine weitere Vermeidung von Lichtspalten kann durch Versehen von zwei einander gegenüberliegenden Schmalflächen des neuen Dämmformkörpers mit komplementären Stufenfalzen erreicht werden.
- Der neue Dämmformkörper kann als Dämmplatte mit den üblichen Normmaßen ausgebildet sein, so daß die vordere Oberfläche und die hintere Oberfläche eine in der Ebene der Vorzugsrichtung verlaufende Länge von 600 bis 1500 mm und eine senkrecht dazu verlaufende Breite von 150 bis 300 mm aufweisen. In diese Bereiche fallen die Normabmessungen von 1200 mm Länge und 200 mm Breite.
- Die ohne weiteres erreichbaren Abreißfestigkeiten des neuen Dämmformkörpers zwischen der vorderen Oberfläche und der hinteren Oberfläche, die in Verbundsystemen mit Abstützflächen verklebt sind, beträgt ohne weiteres mindestens 100 kPa, selbst wenn eine relativ geringe mittlere Rohdichte des Dämmformkörpers. gegeben ist.
- Bereits bei der Beschreibung des neuen Dämmformkörpers wurde auf Details seiner Herstellung hingewiesen. Grundsätzlich wird von einer Holzfaserstoffplatte ausgegangen, die senkrecht zu nach außen gerichteten Preßflächen, an denen die Lignocellulose-haltigen Fasern überdurchschnittlich stark verdichtet sind, entlang von Trennflächen aufgetrennt wird. An diesen Trennflächen entstehen die vorderen Oberflächen und die hinteren Oberflächen der Dämmformkörper. Typischerweise wird das Auftrennen der Holzfaserplatte bei dem neuen Verfahren durch Zersägen erreicht.
- Die offene Struktur der durch Zersägen hergestellten vorderen Oberflächen und hinteren Oberflächen steht zwar einer lokalen Druckbeständigkeit entgegen. Es wird aber eine ausgezeichnete Verankerungsmöglichkeit von pastösen Klebstoffen erreicht. So ist die instantane Haftung der neuen Dämmformkörper beim Ankleben an Decken und Wände so gut, daß sie nur angedrückt zu werden brauchen und dann losgelassen werden können, ohne daß sie wieder herabfallen.
- Wenn die gewünschte Breite der Dämmformkörper nicht durch die Dicke einer einzigen Holzfaserstoffplatte bereitgestellt werden kann, können mehrere Holzfaserstoffplatten über ihre Preßflächen flächig miteinander verklebt werden, bevor das Auftrennen der so gebildeten mehrschichtigen Holzfaserplatte in die einzelnen Dämmformkörper erfolgt.
- Das flächige Verkleben der Holzfaserstoffplatten kann mit einem Dispersionsklebstoff oder mit Alkalisilikat erfolgen. Die geschlossenen Preßflächen der Holzfaserstoffplatten lassen ein dauerhaftes Verkleben unter Einsatz sehr geringer Klebstoffmengen zu.
- Erfindugsgemaben Wärmedämmsysteme unter Verwendungen der neuen Dämmformkörper sind in den Ansprüchen 12 und 13 definiert. Vorteilhafte Ausführungsformen dieser Wärmedämmsysteme finden sich in den Unteransprüchen 14 und 15.
- Bei einem ersten erfindungsgemäßen Wärmedämmsystem sind die einzelnen Dämmformkörper dicht an dicht nebeneinander angeordnet, wobei ihre vorderen Oberflächen und ihre hinteren Oberflächen jeweils zusammenfallen. D. h. es wird eine geschlossene Schicht aus den Dämmformkörpern ausgebildet, die über die gesamte Ebene der Schicht eine gleiche Zusammensetzung ausschließlich aus den Fasern der Dämmformkörper und dem sie zusammenhaltenden Bindemittel aufweist.
- Bei einem zweiten erfindungsgemäßen sind Wärmedämmsystem die einzelnen Dämmformkörper auf Lücke nebeneinander angeordnet, wobei ihre vorderen Oberflächen und ihre hinteren Oberflächen wieder jeweils zusammenfallen. Dabei werden Freiräume zwischen den Dämmformkörpern aber mit anderen Dämmaterialien aufgefüllt, bei denen es sich um Holzfaserdämmstoffe als Rollenware oder andere Dämmaterialien handeln kann.
- Vorzugsweise werden die einzelnen Dämmformkörper mit ihrer hinteren Oberfläche an eine Wand oder Decke angeklebt. Hierbei stellt sich durch die offene hintere Oberfläche der neuen Dämmformkörper eine sehr stabile Verbindung ein, weil der Klebstoff teilweise in die Oberfläche eindringen kann.
- An ihrer vorderen Oberfläche können die Dämmformkörper mit einem Putz oder einer plattenförmigen Beplankung beklebt werden. Auch hier ergibt sich aufgrund der offenen Struktur der Oberfläche eine sehr stabile Verbindung. Die Stabilität ist nicht nur mechanisch, sondern auch gegenüber Witterungseinflüssen gegeben. Auch dabei macht sich die offene Struktur der Oberflächen des neuen Dämmformkörpers positiv bemerkbar, weil einmal eingetretene Feuchtigkeit leicht wieder austreten kann und sich nicht unter einer geschlossenen Deckschicht staut.
- Die Erfindung wird im folgenden anhand von konkreten Ausführungsbeispielen näher erläutert und beschrieben, dabei zeigt
- Fig. 1
- einen Querschnitt durch eine erste Ausführungsform des neuen Dämmformkörpers,
- Fig. 2
- einen Querschnitt durch eine zweite Ausführungsform des neuen Dämmformkörpers,
- Fig. 3
- einen Querschnitt durch eine dritte Ausführungsform des neuen Dämmförmkörpers,
- Fig. 4
- einen Querschnitt durch eine vierte Ausführungsform des neuen Dämmformkörpers,
- Fig. 5
- eine Draufsicht auf den Dämmformkörper gemäß Fig. 2,
- Fig. 6
- die Herstellung des neuen Dämmformkörpers in der Ausführungsform einer der Fig. 1 und 2,
- Fig. 7
- eine erste Verwendung von neuen Dämmformkörpern,
- Fig. 8
- eine zweite Verwendung von neuen Dämmformkörpern und
- Fig. 9
- eine dritte Verwendung von neuen Dämmformkörpern.
- Der in Fig. 1 im Querschnitt quer zu seiner Haupterstreckungsrichtung dargestellte Dämmformkörper 1 besteht aus Lignocellulose-haltigen. Fasern 2, die mit einem hier nicht separat wiedergegebenen Bindemittel gebunden sind. Der Dämmformkörper 1 weist eine vordere Oberfläche 3 und eine hintere Oberfläche 4 - auf, wobei die Zuordnung vorne und hinten zunächst willkürlich ist. Entscheidend ist, daß der Dämmformkörper 1 mit der vorderen Oberfläche 3 und der hinteren Oberfläche 4 in einer Dämmrichtung 5, die senkrecht zu den Oberflächen 3, 4 verläuft, beginnt bzw. endet. Die vordere Oberfläche 3 und die hintere Oberfläche 4 sind gesägte Trennflächen mit einer relativ offenen Oberflächen struktur. Demgegenüber weist der Formkörper 1 an seinen beiden in Fig. 1 sichtbaren Schmalflächen 6 geschlossene Preßflächen 7 auf, an denen die Fasern 2 eine Verdichtung über der mittleren Rohdichte des Formkörpers 1 hinaus aufweisen. Die typische Breite des Dämmformkörpers 1, der hier auch als Dämmplatte bezeichnet werden kann, weil die Oberflächen 3 und 4 parallel zueinander verlaufen, beträgt 20 cm, die Dicke in Richtung der Dämmrichtung 5 einige Zentimeter, hier sind es 8 cm. Die Fasern 2 in dem Dämmformkörper 1 weisen eine Vorzugsorientierung parallel zu einer Ebene 9 auf, die quer zu den Oberflächen 3 und 4 ausgerichtet ist. Konkret ist die Ausrichtung hier senkrecht zu den Oberflächen 3 und 4. Damit verläuft die Ebene parallel zu der Dämmrichtung 5. Weiterhin verläuft sie senkrecht zur Zeichenebene, d. h. parallel zu den Schmalflächen 6. Dies beruht darauf, daß die Vorzugsorientierung der Fasern 2 letztlich von einem Preßvorgang herrührt, über den auch die Preßflächen 7 ausgebildet wurden. Die Vorzugsorientierung der Fasern 2 parallel zu der Ebene 9 verleiht dem Formkörper 1 eine besondere Zugfestigkeit in der Dämmrichtung 5 zwischen den Oberflächen 3 und 4. Hier ist auch eine gute Druckfestigkeit gegeben, obwohl diese aufgrund der offenen Strukturen der Oberflächen 3 und 4 nicht lokal vorliegt.
- Der Formkörper 1 gemäß Fig. 2 unterscheidet sich von demjenigen gemäß Fig. 1 dadurch, daß in der Mitte zwischen den Schmalflächen 6 eine innere Klebfläche 10 vorgesehen ist, an der zwei zusätzliche Preßflächen 7 miteinander verklebt sind. Während der Formkörper 1 gemäß Fig. 1 aus einer einteiligen Holzfaserstöffplatte herausgetrennt ist, ist der Formkörper 1 gemäß Fig. 2 aus einer zweischichtigen Holzfaserstoffplatte herausgetrennt, die aus zwei einzelnen entlang der Klebfläche 10 verklebten Holzfaserstoffplatten besteht. Darüberhinaus ist die Dicke des Dämmformkörpers 1 gemäß Fig. 2 mit etwa 6 cm kleiner als diejenige des Dämmformkörpers 1 gemäß Fig. 1.
- Der Dämmformkörper 1 gemäß Fig. 3 unterscheidet sich von den beiden bisherigen Ausführungsformen dadurch, daß er zwei Klebflächen 10 aufweist, an denen Preßflächen 7 miteinander verklebt sind. Das heißt, er basiert auf insgesamt -drei miteinander flächig verklebten einzelnen Holzfaserstoffplatten. Die Dicke des Dämmformkörpers 1 gemäß Fig. 3 in der Dämmrichtung 5 beträgt hier 10 cm. Als weiterer Unterschied zu den bisherigen Ausführungsformen sind die einander gegenüberliegenden Schmalflächen 6 mit Stufenfalzen 11 versehen, die durch Ausfräsungen 12 ausgebildet sind. Die Stufenfalzen 11 ermöglichen ein aneinandersetzten mehrerer Dämmformkörper 1 unter teilweiser Überlappung zur Vermeidung von Lichtspalten.
- Die Ausführungsform des Dämmformkörpers 1 gemäß Fig. 4 unterscheidet sich von allen bisherigen Ausführungsformen dadurch, daß die Oberflächen 3 und 4 nicht parallel zueinander verlaufen, sondern unter einem Keilwinkel 13. Das heißt, die Dicke des Dämmformkörpers 1 senkrecht zu der Oberfläche 3 variiert zwischen 6 und 9 cm. Die Dämmrichtung 5, d. h. die kürzeste Verbindung der Oberflächen 3 und 4 verläuft nicht mehr genau parallel zu den Schmalseiten 6 und der durch die dortigen Preßflächen festgelegten Ebene 9 der Vorzugsorientierung- der Fasern 2. Die Vorzugsorientierung verläuft hier zwar genau senkrecht zu der Oberfläche 3, doch nur quer zu der Oberfläche 4, wobei ihre Abweichung von den Senkrechten dem Keilwinkel 13 entspricht. Der Formkörper 1 gemäß Fig. 4 ist zur Dämmung eines Dachs mit geringem Neigungswinkel von der Größe des Keilwinkels 13 vorgesehen. An der nach unten gerichteten vorderen Oberfläche 3 wird so eine horizontale Deckenfläche unter dem Dach ausgebildet.
- Fig. 5 zeigt eine Draufsicht des Dämmkörpers 1 gemäß Fig. 2 auf seine vordere Oberfläche 3. Die jetzt sichtbare Länge 14 des Formkörpers 1 beträgt 120 cm. Zu sehen ist auch die Klebfläche 10 mit den dort miteinander verklebten Preßflächen 7. Die Oberfläche 3 weist als typischerweise gesägte Trennfläche 15 im Vergleich zu den Schmalflächen 6 eine offene Struktur auf.
- Fig. 6 skizziert, wie aus einer ein- oder mehrschichtigen Holzfaserplatte 16 mehrere Formkörper 1 entlang der Trennflächen 15 herausgetrennt werden, wobei die Breitfläche 17 der Holzfaserplatte 16 die Preßfläche 7 ist, die beim Herstellen der Holzfaserplatte 16 entstanden ist. Die Breite der einzelnen Streifen, die aus der Holzfaserplatte 16 herausgetrennt werden, ist die Dicke der Dämmformkörper 1 in der Dämmrichtung 5. Die Länge der Streifen 14 entspricht der Länge der Dämmformkörper. Die hier nicht sichtbare Dicke der Holzfaserplatte 16 ist die Breite 8 der Dämmformkörper. Die Holzfaserstoffplatte 16 kann, wie im Falle des Dämmformkörpers 1 gemäß Fig. 1 einschichtig oder wie im Falle der Dämmforaikörper der Fig. 2 und 3 mehrschichtig sein. D. h. einzelne miteinander verklebte Holzfaserstoffplatten aufweisen.
- In Fig. 7 ist ein horizontaler Querschnitt durch ein Wärmedämmverbundsystem vor einer Wand 18 wiedergegeben. Das Wärmedämmverbundsystem besteht aus auf Lücke parallel nebeneinander angeordneten Dämmformkörpern 1, die mit ihrer hinteren Oberfläche 4 an die Wand 18 angeklebt sind. In den zwischen den Dämmformkörpern 1 verbleibenden Lücken 19 ist Dämmaterial 20 in Form von nicht formstabilem Holzfaserdämmstoff angeordnet, der als Rollenwaren verfügbar ist. Auf die vorderen Oberflächen 3 der Dämmformkörper 1 ist eine dichte Holzfaserplatte 26 aufgeklebt, die beispielsweise zur Ausbildung einer Zimmerwandoberfläche übertapeziert werden kann.
- Bei dem Wärmedämmverbundsystem gemäß Fig. 8, das ebenfalls in einem horizontalen Querschnitte dargestellt ist, sind vor einer Außenwand 21 Dämmformkörper 1 dicht an dicht angeordnet. Die Dämmformkörper 1 sind mit ihrer hinteren Oberfläche 4 an die Außenwand 21 angeklebt. An ihrer vorderen Oberfläche 3 sind die Dämmförmkörper 1 verputzt, wobei in dem Putz 22 ein Putzhaltenetz 23 angeordnet ist. Der Putz 22 bildet eine Wetterschutzschicht für die Dämmformkörper 1 aus.
- Bei dem Wärmedämmverbundsystem gemäß Fig. 9 sind die Dämmformkörper 1 dicht an dicht unter einer Decke 24 angeordnet, an die sie mit ihren hinteren Oberflächen 4 angeklebt sind. Unter die Formkörper 1 ist an deren vordere Oberfläche 3 eine Gipskartonplatte 25 angeklebt. Bei der Ausbildung dieses Wärmedämmverbundsystems können die Dämmformkörper 1 mit einem Gips-Ansetzbinder bestrichen direkt an die Decke 24 angedrückt werden und werden dort unmittelbar gehalten. Dasselbe gilt dann auch für die Gipskartonplatte 25.
- In den folgenden Beispielen werden Erprobungsversuche zu der Verwendung des neuen Dämmformkörpers 1 berichtet:
- Eine Zugfestigkeitsprüfung nach DIN EN 1607 (200 mm * 200 mm Kantenlänge) eines erfindungsgemäßen Dämmformkörpers ergab eine Zugfestigkeit von 380 kPa. Die Holzfaserstoffplatte, aus der der Dämmformkörper herausgetrennt worden war, wies eine mittlere Rohdichte von 210 kg/m3 auf.
- Eine Zugfestigkeitsprüfung nach DIN EN 1607 (200 mm * 200 mm Kantenlänge) eines erfindungsgemäßen Dämmformkörpers ergab eine Zugfestigkeit von 180 kPa. Die Holzfaserstoffplatte, aus der dieser Dämmformkörper herausgetrennt worden war, wies eine Dichte von 145 kg/m3 auf.
- Je ein erfindungsgemäßer Dämmformkörper wurde mittels handelsüblichem Gips-Ansetzbinder an eine senkrechte Betonwand und an eine Betondecke (von unten) angebracht. Die Haftung erfolgte bei vollflächigem Binderauftrag sofort. Eine Abstützung des Dämmformkörpers bis zur Aushärtung des Binders war nicht erforderliche. Nach Aushärten der Bindung zwischen dem Dämmstoffkörper und der Wand wurde eine in der Fläche vierfach größere, 12,5 mm starke Gipskartonplatte als biegeweiche Vorsatzschale mit demselben Gips-Ansetzbinder direkt auf den Dämmformkörper aufgebracht. Auch hier erfolgte die Haftung sofort, obwohl die Beplankung durch ihr Eigengewicht große Kräfte in Abreißrichtung auf den Dämmformkörper ausübte. Diese Konstruktion wurde an einer nicht überdachten Außenwand angebracht. Eine dreimonatige natürliche Bewitterung über die Wintersaison durch Regen, Eis und Schnee konnte selbst bei totaler Durchfeuchtung der Gipskartonplatte und des dahinterliegenden Dämmformkörpers der Haftung nichts anhaben. Es wurde vielmehr eine schnelle Abtrocknung bei trockener Witterung beobachtet.
- Anhang: Verfahren zum Herstellen von Holzfaserstoffplatten als Ausgangsmaterial für die Herstellung der Dämmformkörper
- Die Holzfaserstoffplatten aus denen erfindungsgemäß der neue Dämmformkörper herstellbar ist, sollten sich durch eine geringe mittlere Rohdichte bei gleichzeitig stabiler Bindung der Fasern auszeichnen. Im folgenden wird ein beispielhaftes Verfahren zur Herstellung solcher Holzfaserstoffplatten näher beschrieben.
- Es handelt sich um ein Verfahren zur Herstellung von leichten Holzfaserstoffplatten mit einer mittleren Rohdichte von ureter 250 kg/m3 auf der Basis von Lignocellulose-haltigen Fasern und Bindemittel, bei dem das Bindemittel auf die Fasern aufgebracht wird und die Fasern danach zu einer Fasermatte geformt werden, die kalibriert und einer Wärmebehandlung zum Aushärten des Bindemittels unterzogen wird. Im Gegensatz zu sogenannten Naßverfahren wird dabei eine Faserfeuchte der Fasern so eingestellt, daß sie beim Kalibrieren der Fasermatte und bei der Wärmebehandlung weniger als 20 % beträgt. Weiterhin wird die Fasermatte im Gegensatz zu sogenannten Heißluftverfahren bei der Wärmebehandlung zur Wärmeübertragung beidseitig mit glatt geschlossenen Heizflächen kontaktiert. Dabei werden die einander gegenüberliegenden Heizflächen zur Einhaltung eines vorgegebenen Abstands voneinander distanzgesteuert, und ein Rohdichteprofil der Holzfaserstoffplatten wird so eingestellt, daß sich eine Randüberhöhung der Rohdichte gegenüber der mittleren Rohdichte der Holzfaserstoffplatten von mindestens 20 % ergibt.
- Die Faserfeuchte der Fasern beim Kalibrieren der Fasermatte und bei der Wärmebehandlung zum Aushärten des Bindemittels kann wie bei üblichen sogenannten Trockenverfahren im Bereich von unter 10 % liegen. Ebenfalls wie bei einem klassischen Trockenverfahren erfolgt die Wärmebehandlung der Fasermatte über glatt geschlossene Heizflächen, über die die Wärme zur Aushärtung des Bindemittels auf die Fasermatte übertragen wird. Wichtig dabei ist, daß die Heizflächen distanzgesteuert werden und nicht etwa druckgesteuert, wie dies bei Durchführung üblicher Trockenverfahren der Fall ist. Die sehr geringe Rohdichte der nach dem vorliegenden Verfahren hergestellten Holzfaserstoffplatten läßt keine kontrollierte Drucksteuerung der Heizflächen zu. Durch die Distanzsteuerung der Heizflächen wird den hergestellten Holzfaserstoffplatten aber dennoch ein Rohdichteprofil aufgeprägt, das eine Randüberhöhung der Rohdichte gegenüber der mittleren Rohdichte der Holzfaserstoffplatten von mindestens 20 % aufweist. Die Randbereiche der Holzfaserstoffplatten sind damit gegenüber ihrer mittleren Rohdichte verdichtet. In Verbindung mit den glatt geschlossenen Heizflächen, die diese Verdichtung hervorrufen ergibt sich so eine glatt geschlossene Oberfläche der hergestellten Holzfaserstoffplatten. Diese glatt geschlossene Oberfläche ist für Holzfaserstoffplatten im Dichtebereich unter 250 kg/m3 ungewöhnlich. Sie ermöglicht ein einfaches und exaktes flächiges Verkleben einzelner Holzfaserstoffplatten bei der Herstellung der neuen Dämmformkörper.
- Es ist nicht zu übersehen, daß eine geringe Dichte, die auch schon bei der Fasermatte vorliegt, einen Wärmeübertrag bis in die Mitte der Fasermatte während der Wärmebehandlung nicht gerade erleichtert. Deshalb ist es bei dem vorliegenden Verfahren bevorzugt, die Fasermatte vor der Wärmebehandlung mit Wasser oder einer wässrigen Lösung zu besprühen. Auf diese Weise kann durch an den Heizflächen verdampfendes Wässer ein Dampfstoß in das Innere der Fasermatte gerichtet werden, der dort die Aushärtung des Bindemittels fördert. Zudem weicht das Wasser die Fasern an der Oberfläche der Fasermatte an, so daß durch die Einwirkung der glatten Heizflächen besonders gut glatte Oberflächen bei den fertigen Holzfaserstoffplatten erzielt werden können.
- Bis auf die Festlegung der flächenbezogenen Massenbelegung kann die Fasermatte durch die auf Abstand gesteuerten Heizflächen auch kalibriert werden.
- Der vorgegebene Abstand der Heizflächen, der der Dicke der hergestellten Holzfaserstoffplatten entspricht, beträgt typischerweise 20 bis 300 mm. Es ist gerade im Bereich der größeren Dicken in diesem Bereich erstaunlich, daß die Holzfaserstoffplatten dennoch nach einem Trockenverfahren herstellbar sind.
- Besonders bevorzugt ist es bei dem hier beschriebenen Verfahren, wenn das Rohdichteprofil der Holzfaserstoffplatten so eingestellt wird, daß sich eine Randüberhöhung der Rohdichte gegenüber der mittleren Rohdichte der Holzfaserstoffplatten von mindestens 60 % ergibt. Eine stärkere Randüberhöhung der Rohdichte ist Grundlage für die Ausbildung einer besonders festen geschlossenen Oberfläche der fertigen Holzfaserstoffplatten, die beispielsweise auch eine beachtliche Druckstabilität verglichen mit der mittleren Rohdichte der Holzfaserstoffplatten aufweisen kann.
- Wenn die mittlere Rohdichte der Hölzfaserstoffplatten auf 150 bis 250 kg/m3 eingestellt wird, kann als Bindemittel ein übliches Kunstharz der Holzwerkstoffindustrie verwendet werden. Die üblichen Kunstharze der Holzwerkstoffindustrie umfassen dabei Harnstoff-Formaldehyd-, Melamin-Harnstoff-Formaldehyd-, Melamin-Harnstoff-Phenol-Formaldehyd-, Phenol-Harnstoff-Formaldehyd-, Phenol-Formaldehyd- und PMDI-Harze.
- Wenn die mittlere Rohdichte der Holzfaserstoffplatten auf 60 bis 250 kg/m3 eingestellt wird, kann als Bindemittel ein schaumbildendes Polyurethanbindemittel verwendet werden. In diesem Bereich der Rohdichte macht sich der Vorteil der Ausfüllung der Hohlräume in der Holzfaserstoffplatte zwischen den einzelnen Fasern durch den Polyurethanschaum positiv bemerkbar. Die besonders leichten Holzfaserstoffplatten im Bereich unter 150 kg/m3 sind ohne Verwendung eines schaumbildenden Bindemittels in brauchbarer Qualität gar nicht herstellbar.
- Als schaumbildendes Polyurethanbindemittel kann ein sogenanntes Einkomponentensystem zur Anwendung kommen, welches beispielsweise von der Firma_Bayer entwickelt wurde und grundsätzlich verfügbar ist. Vorzugsweise wird aber ein leichter beherrschbares Zweikomponentensystem eingesetzt, wobei das schaumbildende Polyurethanbindemittel eine erste, NCO-Gruppen-aufweisende Bindemittelkomponente und eine zweite mindestens ein Polyol aufweisende Bindemittelkomponente aufweist.
- Dabei ist es in einer besonders bevorzugten Ausführungsform des hier beschriebenen Verfahrens vorgesehen, die Fasern vor dem Aufbringen des Bindemittels in mindestens zwei Partien aufzuteilen und auf eine erste dieser Partien nur die erste, die NCO-Gruppen aufweisende Bindemittelkomponente und auf eine zweite dieser Partien nur die zweite, das Polyol aufweisende Bindemittelkomponente aufzubringen und die Partien der Fasern erst unmittelbar vor dem Formen der Fasermatte miteinander zu vermischen. Bis zum Vermischen der Partien der Fasern sind die beiden Bindemittelkomponenten so vollständig voneinander getrennt. Auch während des Vermischens der Partien der Fasern ergibt sich noch kein nennenswerter Kontakt der beiden Bindemittelkomponenten. Erst beim Formen der Fasermatte stellt sich dieser Kontakt an den Kontaktstellen der Fasern ein. Dieser Kontakt reicht aber immer noch nicht aus, um allein eine Polyurethanreaktion in nennenswertem Umfang auszulösen. Erst über sehr lange Zeiträume hinweg bzw. durch die Wärmebehandlung wird der relevante Hauptteil der Polyurethanreaktion ausgelöst, der dann zur gewünschten Bindung der Fasern in den Holzfaserstoffplatten führt. Dabei ist es überraschend, daß die Polyurethanreaktion letztlich trotz der mikroskopisch gesehen inhomogenen Verteilung der Bindemittelkomponenten bei der Wärmebehandlung vollständig erfolgt. Das heißt es ist keine merkliche Reaktionseinbuße dadurch festzustellen, daß beide Bindemittelkomponenten nicht auf allen Fasern vorliegen. Da gleichzeitig die Reaktivität des Bindemittels voll auf die Polyurethanreaktion innerhalb der Fasermatte konzentriert ist, kann das Bindemittel in relativ geringen Anteilen bezogen auf die Fasern und die angestrebten Festigkeiten der Holzfaserstoffplatten eingesetzt werden.
- Die erwähnte erste Partie kann grundsätzlich 10 bis 90 % und die zweite Partie entsprechend 90 bis 10 % der gesamten Fasern enthalten. Es ist aber durchaus sinnvoll, wenn die erste und die zweite Partie der Fasern ungefähr gleich groß sind, d. h. beispielsweise jeweils 40 bis 60 % der gesamten Fasern enthalten.
- Dem steht aber nicht im Wege, daß auch noch eine dritte Partie der Fasern vor dem Vermischen einer anderen Behandlung unterworfen wird. Insbesondere kann eine dritte Partie der Fasern ohne Bindemittelkomponente belassen werden, bis sie mit den anderen Partien vermischt wird. Dieses Vorgehen ist insbesondere im Bereich sehr niedriger Bindemittelanteile interessant.
- Das hier beschriebene- Verfahren kann sowohl diskontinuierlich als auch kontinuierlich durchgeführt werden, was bevorzugt ist. Bei kontinuierlicher Verfahrensführung sind die Heizflächen typischerweise an rückwärtig beheizten metallenen Endlosbändern vorgesehen.
- Wenn die Herstellung der Holzfaserstoffplatten unter Verwendung eines PUR-Bindemittels mit zwei Bindemittelkomponenten kontinuierlich durchgeführt wird, können die Partien der Fasern nach dem Aufbringen der Bindemittelkomponenten und vor ihrem Mischen getrennt voneinander zwischengelagert werden. Die Reaktivität der Bindemittelkomponenten nimmt bei getrennter Zwischenlagerung der Partien der Fasern auch binnen längerer Zeiträume nicht ab.
- Die Wärmebehandlung zur Aushärtung der Holzfaserstoffplatten kann so vorgenommen werden, daß in der Mitte des Formkörpers eine Temperatur von nur 50 bis 100°C erreicht wird. Das bedeutet, daß im Vergleich zu bekannten Verfahren sehr geringe Temperaturen in der Mitte des Formkörpers ausreichend sind. Diese resultieren umgekehrt in einen hohen Wirkungsgrad der bei der Wärmebehandlung eingesetzten Energie und in kurze Zeiträume, die für die Wärmebehandlung benötigt werden. Die geringe Temperatur ist bei dem neuen Verfahren zumindest dann für das Aushärten des Bindemittelanteils in der Mitte des Formkörpers ausreichend, wenn hochreaktive Polyurethanbindemittel verwendet werden, deren Reaktion nicht chemisch behindert ist, um eine Vorreaktion zu unterdrücken.
- Vorzugsweise sind die Fasern, die beilder Herstellung der Holzfaserstoffplatten verarbeitet werden, Holzfasern in Form von üblichem Defibratorfaserstoff. Dabei ist der Einsatz von Recyclingholz ohne relevante Qualitätseinbußen bei den letztlich hergestellten Dämmformkörpern möglich.
- Der Bindemittelanteil kann bei der Herstellung der Holzfaserstoffplatten in weiten Grenzen gewählt werden, die durch die notwendige Festigkeit der Holzfaserstoffplatten einerseits und die Wirtschaftlichkeit' des Verfahrens angesicht höher Bindemittelkosten andererseits gesetzt sind. Die folgenden Angaben beziehen sich auf die Verwendung eines PUR-Bindemittels
- Typischerweise wird der Bindemittelanteil der Holzfaserstoffplatten auf insgesamt 2,5 bis 5 Gewichts-% bezogen auf atro Holzfasern eingestellt. Hierdurch ergeben sich Dämmformkörper, die zum Teil als reine Wärmedämmkörper und zu größeren Rohdichten hin auch als Wandelemente mit hoher Steifigkeit und hohem Dämmpotential verwendbar sind.
- Das hier beschriebene Verfahren zur Herstellung der Holzfaserstoffplatten kann auch so durchgeführt werden, daß beim Formen der Vorform aus den Fasern ein Schichtaufbau mit unterschiedlichen Zusammensetzungen und/oder Anteilen des Bindemittels in den einzelnen Schichten eingestellt wird. So können beispielsweise die Bindemittelanteile in den Deckschichten der Holzfaserstoffplatten größer sein als in der Mittelschicht, um eine besonders hohe Stabilität der Deckschichten zu erreichen. Es sind aber auch andere Schichtaufbauten zur Anpassung an bestimmte Anforderungsprofile mit dem neuen Verfahren realisierbar. Dabei versteht es sich, daß Partien von Fasern, die für unterschiedliche Schichten des Schichtaufbaus vorgesehen sind, vor dem Ausbilden der Fasermatte nicht miteinander vermischt werden, sondern nur solche Fasern, die für jeweils eine Schicht mit gleichmäßiger Zusammensetzung vorgesehen sind.
- Bei den Verfahrensvarianten mit dem PUR-Bindemittel aus zwei Bindemittelkomponenten kann insbesondere durch Variation von Zusammensetzung und relativem Anteil der das Polyol aufweisenden Bindemittelkomponente das bekannte breite Spektrum der Eigenschaften von Polyurethanbindungen ausgenutzt werden. Dabei ist auch eine Verwendung von als Beschleuniger oder Verzögerer wirkenden Zusätzen zu einer oder beiden der Bindemittelkomponenten möglich. Ebenso können fungizide und/oder herbizide Zusätze für den herzustellenden Formkörper verwendet werden.
- Im Dichtebereich von 60 bis 150 kg/m3 ergeben sich mechanisch stabile Holzfaserstoffplatten nach dem hier beschriebenen Verfahren nur unter Verwendung eines schaumbildenden Bindemittels, d. h. eines Polyurethanbindemittels, welches mindestens zwei Bindemittelkomponenten, PMDI und Polyol, aufweist oder bei dem es sich um ein Einkomponentensystem handelt. Derartige Holzfaserstoffplatten können auch als durch Fasern stabilisierter Polyurethanschaum angesehen werden. Der Bindemittelanteil atro Fasern beträgt mindestens 5 %, was absolut gesehen aber nicht viel ist.
- Ab einer mittleren Rohdichte von etwa 150 kg/m3 sind weniger Hohlräume zwischen den Fasern vorhanden, so daß der Bindemittelanteil, bei Verwendung eines schaumbildenden Pölyurethanbindemittels unter 5 % atro Fasern reduziert werden kann. Wenn die Stabilitäten nicht im Vordergrund stehen, können Bindemittelanteile bis hinab in den Bereich oberhalb 1 % ausreichen. Dabei verstehen sich alle Prozentangaben wie üblich als Gewichts-%-Angaben.
- Ab mittleren Rohdichten um 150 bis 200 kg/m3 können auch nichtschaumbildende Bindemittel, d. h. übliche Kunstharze der Holzwerkstoffindustrie, Verwendung finden. Bei geringeren Rohdichten in diesem Bereich sollte aber der Bindemittelanteil auch für geringere Festigkeiten oberhalb 5 % gewählt werden, und für höhere Festigkeiten sind 7 bis 15 % Bindemittelanteil anzusetzen. Bevorzugt sind statt den relativ brüchig aushärtendem Harnstoff-Formaldehyd-Harzen Mischsysteme mit Zugaben von Melamin und Phenolen. Dabei müssen die üblichen Abwägungen zwischen dem Preis des Bindemittels, möglicher Formaldehydabspaltung und möglichen schädlichen Restphenolen getroffen werden.
-
- 1
- Dämmformkörper
- 2
- Faser
- 3
- vordere Oberfläche
- 4
- hintere Oberfläche
- 5
- Dämmrichtung
- 6
- Schmalfläche
- 7
- Preßfläche
- 8
- Breite
- 9
- Ebene der Vorzugsorientierung
- 10
- Klebfläche
- 11
- Stufenfalz
- 12
- Ausfräsung
- 13
- Keilwinkel
- 14
- Länge
- 15
- Trennfläche
- 16
- Holzfaserstoffplatte
- 17
- Breitfläche
- 18
- Wand
- 19
- Lücke
- 20
- Dämmaterial
- 21
- Außenwand
- 22
- Putz
- 23
- Haltenetz
- 24
- Decke
- 25
- Gipskartonplatte
- 26
- Holzfaserplatte
Claims (15)
- Dämmformkörper, insbesondere Dämmplatte, auf der Basis von mit einem Bindemittel verklebten lignocellulose-haltigen Fasern, mit einer Dämmrichtung und mit einer vorderen Oberfläche sowie einer hinteren Oberfläche, mit denen der Dämmformkörper in der Dämmrichtung beginnt und endet, dadurch gekennzeichnet, daß die Fasern (2) in dem Dämmformkörper (1) eine Vorzugsorientierung parallel zu einer quer zu der vorderen Oberfläche (3) und quer zu der hinteren Oberfläche (4) verlaufenden Ebene (9) haben, daß mindestens eine Schmalfläche (6) des Dämmformkörpers (1), die parallel zu der Ebene (9) der Vorzugsorientierung verläuft, zumindest teilweise von einer geschlossenen Preßfläche (7) einer Holzfaserstoffplatte (16) ausgebildet ist und/oder daß mindestens eine parallel zu der Ebene (9) der Vorzugsorientierung verlaufende innere Klebfläche (10) vorgesehen ist, an der die Preßflächen (7) von zwei Holzfaserstoffplatten (16) miteinander verklebt sind, und dass jede Holzfaserstoffplatte im Bereich ihner Pressflächen eine Randüber höhung ihrer Rohdichte gegen über ihrer mittleren Rohtichte von mindestens 20% aufweist.
- Dämmformkörper nach Anspruch 1, dadurch gekennzeichnet, daß die vordere Oberfläche (3) und/oder die hintere Oberfläche (4) offene Trennflächen (15) sind.
- Dämmformkörper nach Anspruch 1, dadurch gekennzeichnet, daß die Plattendicke jeder Holzfaserstoffplatte (16) größergleich 80 mm ist.
- Dämmformkörper nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, daß die Holzfaserstoffplatten (16) eine Rohdichte von 100 bis 230 kg/m3 aufweisen.
- Dämmformkörper nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß der Abstand der vordere Oberfläche (3) von der hintere Oberfläche (4) 50 bis 400 mm beträgt.
- Dämmformkörper nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß der Abstand der vordere Oberfläche (3) von der hintere Oberfläche (4) konstant ist.
- Dämmformkörper nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß zwischen der vordere Oberfläche (3) und der hintere Oberfläche (4) ein Keilwinkel (13) kleiner als 20° ausgebildet ist.
- Dämmformkörper nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, daß zwei einander gegenüberliegende Schmalflächen (6) mit komplementären Stufenfalzen (11) versehen sind.
- Dämmformkörper nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, daß die vordere Oberfläche (3) und die hintere Oberfläche (4) eine in der Ebene (9) der Vorzugsrichtung verlaufende Länge (14) von 600 bis 1500 mm und eine senkrecht dazu verlaufende Breite (8) von 150 bis 300 mm aufweisen.
- Dämmformkörper nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, daß eine Abreißfestigkeit zwischen der vorderen Oberfläche (3) und der hinteren Oberfläche (4) mindestens 100 kPa beträgt.
- Dämmformkorper nach Anspruch 1, dadurch gekennzeichnet, daß die Holzfaserstoffplatten (16) mit einem Dispersionsklebstoff oder mit Alkalisilikat flächig verklebt sind.
- Wärmedämmsystem mit Dämmformkörpern nach einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, daß die einzelnen Dammformkörper (1) dicht an dicht nebeneinander angeordnet sind, wobei ihre vorderen Oberflächen (3) und ihre hinteren Oberflächen (4) jeweils zusammenfallen.
- Wärmedämmsystem mit Dämmformkörpern nach einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, daß die einzelnen Dämmformkörper (1) auf Lücke nebeneinander angeordnet sind, wobei ihre vorderen Oberflächen (3) und ihre hinteren Oberfläche (4) jeweils zusammenfallen und wobei Lücken (19) zwischen den Dämmformkörpern (1) mit anderen Dämmaterialien (20) aufgefüllt sind.
- Wärmedämmsystem nach Anspruch 12 oder 13, dadurch gekennzeichnet, daß die einzelnen Dämmformkörper (1) mit ihrer hinteren Oberfläche an eine Wand (18, 21) oder Decke (24) angeklebt sind.
- Wärmedämmsystem nach Anspruch 14, dadurch gekennzeichnet, daß die Dämmformkörper (1) an ihrer vorderen Oberfläche (3) mit einem Putz (22) oder einer plattenförmigen Beplankung (25, 26) beklebt sind.
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP01104977A EP1247916B1 (de) | 2001-03-01 | 2001-03-01 | Dämmformkörper, insbesondere Dämmplatte, aus Holzfaserstoff |
| AT01104977T ATE335889T1 (de) | 2001-03-01 | 2001-03-01 | Dämmformkörper, insbesondere dämmplatte, aus holzfaserstoff |
| DE50110696T DE50110696D1 (de) | 2001-03-01 | 2001-03-01 | Dämmformkörper, insbesondere Dämmplatte, aus Holzfaserstoff |
| ES01104977T ES2267615T3 (es) | 2001-03-01 | 2001-03-01 | Cuerpos moldeados aislantes, especialmente placas aislantes de fibra de madera. |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP01104977A EP1247916B1 (de) | 2001-03-01 | 2001-03-01 | Dämmformkörper, insbesondere Dämmplatte, aus Holzfaserstoff |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1247916A1 EP1247916A1 (de) | 2002-10-09 |
| EP1247916B1 true EP1247916B1 (de) | 2006-08-09 |
Family
ID=8176635
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP01104977A Expired - Lifetime EP1247916B1 (de) | 2001-03-01 | 2001-03-01 | Dämmformkörper, insbesondere Dämmplatte, aus Holzfaserstoff |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP1247916B1 (de) |
| AT (1) | ATE335889T1 (de) |
| DE (1) | DE50110696D1 (de) |
| ES (1) | ES2267615T3 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2024115577A1 (de) | 2022-12-02 | 2024-06-06 | Technische Universität Dresden | Biobasiertes ablatives thermalschutzmaterial mit mechanischer funktion |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SI1900884T1 (sl) * | 2006-07-19 | 2009-02-28 | Pavatex Sa | Plošča iz mehkih lesenih vlaken za notranjo izolacijo |
| EP2112293B1 (de) * | 2008-04-22 | 2015-02-18 | Daw Se | Holzfaserdämmplatte |
| DE102008061001A1 (de) * | 2008-12-09 | 2010-06-10 | Holzwerk Gebrüder Schneider GmbH | Plattenförmiges Holzverbundelement |
| EP2899021B1 (de) | 2014-01-27 | 2019-04-24 | Pavatex SA | Beschichtete Dämmplatte |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2503123A1 (de) * | 1975-01-25 | 1976-07-29 | Elastogran Gmbh | Verfahren zum herstellen von verbundplatten sowie derartige verbundplatten |
| DE2915977A1 (de) * | 1979-04-20 | 1980-10-23 | Ihlefeld Karl Helmut | Unbrennbare aeussere waermedaemmschicht mit oberflaechenbeschichtung |
| DK42794A (da) * | 1994-04-13 | 1995-10-14 | Rockwool Int | Pladeformet isoleringselement |
| IT1266174B1 (it) * | 1994-07-18 | 1996-12-23 | Isolpack Ceria Spa | Pannello isolante per edilizia |
| AU7926398A (en) * | 1997-06-13 | 1998-12-30 | Rockwool Limited | Fire stops for use in buildings |
| DE19746458C2 (de) * | 1997-10-21 | 2000-12-21 | Thueringer Daemmstoffwerke Gmb | Dämmelement aus Mineralwolle |
| DK0897039T3 (da) * | 1997-08-12 | 2003-02-24 | Thueringer Daemmstoffwerke Gmb | Fremgangsmåde til fremstilling af et mineraluldselement |
-
2001
- 2001-03-01 ES ES01104977T patent/ES2267615T3/es not_active Expired - Lifetime
- 2001-03-01 AT AT01104977T patent/ATE335889T1/de active
- 2001-03-01 EP EP01104977A patent/EP1247916B1/de not_active Expired - Lifetime
- 2001-03-01 DE DE50110696T patent/DE50110696D1/de not_active Expired - Lifetime
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2024115577A1 (de) | 2022-12-02 | 2024-06-06 | Technische Universität Dresden | Biobasiertes ablatives thermalschutzmaterial mit mechanischer funktion |
| DE102022132031A1 (de) * | 2022-12-02 | 2024-06-13 | Technische Universität Dresden, Körperschaft des öffentlichen Rechts | Biobasiertes ablatives Thermalschutzmaterial mit mechanischer Funktion |
| DE102022132031B4 (de) | 2022-12-02 | 2026-03-05 | Technische Universität Dresden, Körperschaft des öffentlichen Rechts | Verwendung von 1-Jahres-Salzwasserpflanzenfasern zur Herstellung eines biobasierten ablativen Thermalschutzmaterials für die Luft- und Raumfahrt |
Also Published As
| Publication number | Publication date |
|---|---|
| ATE335889T1 (de) | 2006-09-15 |
| EP1247916A1 (de) | 2002-10-09 |
| ES2267615T3 (es) | 2007-03-16 |
| DE50110696D1 (de) | 2006-09-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0762951B1 (de) | Holzbauelement mit holzlagen | |
| DE102007026638A1 (de) | Verfahren zur Herstellung von hitzebeständigen Bauelementen und nach diesem Verfahren hergestellte Bauelemente | |
| EP2468498B1 (de) | Klebemörtel zum Anbringen einer Dämmplatte an einer Wand oder einer Decke eines Gebäudes | |
| DE3223246A1 (de) | Mehrschicht-daemmplatte und verfahren zu ihrer herstellung | |
| EP3455064B1 (de) | Bauelement mit deckplatten und rohrsegmenten aus einem holzwerkstoff | |
| EP2505730B1 (de) | Formstein enthaltend Holzweichfaserplatten | |
| DE4413953C2 (de) | Wand-, Decken-, oder Dachelement für Gebäude in Tafelbauart | |
| DE2503123A1 (de) | Verfahren zum herstellen von verbundplatten sowie derartige verbundplatten | |
| EP2112293A1 (de) | Holzfaserdämmplatte | |
| EP1247916A1 (de) | Dämmformkörper, insbesondere Dämmplatte, aus Holzfaserstoff sowie dessen Herstellung und Verwendung | |
| DE102007018209A1 (de) | Dämmplatte | |
| EP0648902B1 (de) | Bauelement und Verfahren zu dessen Herstellung | |
| EP0034345B1 (de) | Grossformatige Bauplatte, Verfahren zur Herstellung derselben und geschosshohes Wandelement aus solchen Bauplatten | |
| DE10052490B4 (de) | Hohlraumabdeckelement sowie Verfahren zur Herstellung von Hohlraumabdeckelementen | |
| EP4090507B1 (de) | Osb-platte mit deckschicht aus typha-blattmaterial | |
| EP1369540B1 (de) | Bauplatte und Verwendung der Bauplatte | |
| DE102005003801A1 (de) | Dämmstoffelement und Wärmedämmverbundsystem | |
| EP1095197A1 (de) | Schnellbau- und schalttafel, sowie verfahren zum zurichten einer solchen und verfahren und vorrichtung zu ihrer herstellung | |
| EP0834625A1 (de) | Verbundbauteil und Herstellungsverfahren hierfür | |
| DE10330278B3 (de) | Verfahren zur Herstellung von Holzwerkstoffverbundelementen | |
| DE20114321U1 (de) | Sandwichplatte, insbesondere zur Erstellung von sogenannten Raumzellen | |
| EP0936063A2 (de) | Wärmedämmendes Verbundbauelement | |
| EP4219105A1 (de) | Verfahren zum herstellen einer faserplatte | |
| EP4499405A1 (de) | Mehrschichtdämmplatte, verfahren zur herstellung einer mehrschichtdämmplatte und verwendung eines mineralischen materials als wärmedämmschicht | |
| EP4472817A1 (de) | Verfahren zum herstellen einer faserplatte |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20010914 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| AKX | Designation fees paid |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| 17Q | First examination report despatched |
Effective date: 20040819 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RTI1 | Title (correction) |
Free format text: INSULATED ELEMENT ESPECIALLY WOOD FIBRE INSULATED PLATE |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| RTI1 | Title (correction) |
Free format text: INSULATING ELEMENT, PARTICULARLY INSULATING BOARD, MADE OF WOOD FIBRE |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060809 Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060809 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060809 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20060809 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: CH Ref legal event code: NV Representative=s name: RIEDERER HASLER & PARTNER PATENTANWAELTE AG |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50110696 Country of ref document: DE Date of ref document: 20060921 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061109 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061109 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070109 |
|
| ET | Fr: translation filed | ||
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 20060809 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2267615 Country of ref document: ES Kind code of ref document: T3 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20070510 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061110 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060809 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060809 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 16 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20161223 Year of fee payment: 17 Ref country code: CH Payment date: 20170327 Year of fee payment: 17 Ref country code: FR Payment date: 20170323 Year of fee payment: 17 Ref country code: NL Payment date: 20170323 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20170322 Year of fee payment: 17 Ref country code: LU Payment date: 20170324 Year of fee payment: 17 Ref country code: BE Payment date: 20170323 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20170323 Year of fee payment: 17 Ref country code: IT Payment date: 20170323 Year of fee payment: 17 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50110696 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20180401 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 335889 Country of ref document: AT Kind code of ref document: T Effective date: 20180301 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20180331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180401 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180301 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180301 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181002 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180331 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180301 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180331 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180331 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20190801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180302 |