EP1142512B1 - Verfahren zur Herstellung eines einfach zu lagernden, zu transportierenden und zu montierenden Polster-Sitzmöbel - Google Patents
Verfahren zur Herstellung eines einfach zu lagernden, zu transportierenden und zu montierenden Polster-Sitzmöbel Download PDFInfo
- Publication number
- EP1142512B1 EP1142512B1 EP01107315A EP01107315A EP1142512B1 EP 1142512 B1 EP1142512 B1 EP 1142512B1 EP 01107315 A EP01107315 A EP 01107315A EP 01107315 A EP01107315 A EP 01107315A EP 1142512 B1 EP1142512 B1 EP 1142512B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- upholstery
- component
- seat
- upholstery component
- elements
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims abstract description 21
- 238000004519 manufacturing process Methods 0.000 title claims description 11
- 239000000463 material Substances 0.000 claims description 22
- 239000006260 foam Substances 0.000 claims description 5
- 229920000642 polymer Polymers 0.000 claims description 4
- 229920001169 thermoplastic Polymers 0.000 claims description 4
- 239000004416 thermosoftening plastic Substances 0.000 claims description 3
- 238000005520 cutting process Methods 0.000 claims description 2
- 238000002844 melting Methods 0.000 claims description 2
- 230000008018 melting Effects 0.000 claims description 2
- 239000004033 plastic Substances 0.000 claims 2
- 230000000007 visual effect Effects 0.000 claims 2
- 238000004804 winding Methods 0.000 claims 2
- 238000004080 punching Methods 0.000 description 9
- 230000003287 optical effect Effects 0.000 description 7
- 238000013461 design Methods 0.000 description 6
- 239000004745 nonwoven fabric Substances 0.000 description 5
- 238000007493 shaping process Methods 0.000 description 5
- 238000003860 storage Methods 0.000 description 4
- 230000006835 compression Effects 0.000 description 3
- 238000007906 compression Methods 0.000 description 3
- 239000002184 metal Substances 0.000 description 3
- 238000003825 pressing Methods 0.000 description 3
- 239000000853 adhesive Substances 0.000 description 2
- 230000001070 adhesive effect Effects 0.000 description 2
- 238000005253 cladding Methods 0.000 description 2
- 239000002131 composite material Substances 0.000 description 2
- 238000010276 construction Methods 0.000 description 2
- 239000004744 fabric Substances 0.000 description 2
- 239000000835 fiber Substances 0.000 description 2
- 238000005246 galvanizing Methods 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 239000002994 raw material Substances 0.000 description 2
- 230000006641 stabilisation Effects 0.000 description 2
- 238000011105 stabilization Methods 0.000 description 2
- 239000004753 textile Substances 0.000 description 2
- 208000007101 Muscle Cramp Diseases 0.000 description 1
- 239000004743 Polypropylene Substances 0.000 description 1
- 239000011230 binding agent Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 239000011093 chipboard Substances 0.000 description 1
- 238000005056 compaction Methods 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000011094 fiberboard Substances 0.000 description 1
- 239000002657 fibrous material Substances 0.000 description 1
- 230000009477 glass transition Effects 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 239000011120 plywood Substances 0.000 description 1
- -1 polypropylene Polymers 0.000 description 1
- 229920001155 polypropylene Polymers 0.000 description 1
- 238000004064 recycling Methods 0.000 description 1
- 238000009958 sewing Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 239000012209 synthetic fiber Substances 0.000 description 1
- 229920002994 synthetic fiber Polymers 0.000 description 1
- 238000009966 trimming Methods 0.000 description 1
- 239000002023 wood Substances 0.000 description 1
Images

Classifications
-
- A—HUMAN NECESSITIES
- A47—FURNITURE; DOMESTIC ARTICLES OR APPLIANCES; COFFEE MILLS; SPICE MILLS; SUCTION CLEANERS IN GENERAL
- A47C—CHAIRS; SOFAS; BEDS
- A47C4/00—Foldable, collapsible or dismountable chairs
- A47C4/02—Dismountable chairs
- A47C4/028—Upholstered chairs, e.g. metal, plastic or wooden chairs
-
- A—HUMAN NECESSITIES
- A47—FURNITURE; DOMESTIC ARTICLES OR APPLIANCES; COFFEE MILLS; SPICE MILLS; SUCTION CLEANERS IN GENERAL
- A47C—CHAIRS; SOFAS; BEDS
- A47C4/00—Foldable, collapsible or dismountable chairs
- A47C4/02—Dismountable chairs
Definitions
- the present invention relates to the simple manufacture of a piece of seating furniture Individual parts, with the background that this is not necessarily in a specialist workshop, but can also be put together by the end user.
- the initially flat shape of the used Components further advantages in terms of storage and transportation of the necessary items.
- frames which are suitable for the manufacture of seating, are also Rack systems such as those under the name “furnovation” from Veenendaal & Co b.v. displaced known.
- the made of thermoplastic polymers (here polypropylene) existing parts can be easily combined and therefore enable the Construction of single or multi-seat seating.
- the frames already include resilient components, which use metal as e.g. wave springs make redundant.
- the upholstery component is also in this frame solution vern spirits disclose.
- the invention was therefore based on the object of developing a method which on the one hand it enables the manufacturer and the trade to make seating simple and to manufacture, store and transport safely and, on the other hand, even to End consumers make it easy to assemble and close the seating disassemble.
- the seating produced by the process is said to consist of a maximum of four, easily recyclable raw materials.
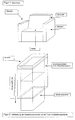
- Figure 1 shows a piece of seating in the assembled state with the name of the individual components
- FIG. 2 shows the assembly of the side part, the molded / upholstery component according to the invention, already folded, being placed over the frame component.
- Figure 3 shows the development of the mold / upholstery component
- FIG. 4 shows exemplary embodiments for folding aids
- the contours of the seating furniture are created by the furniture designer established. Thereafter, from the existing ones mentioned above Frame components made a basic shape. In a subsequent one Then the requirements for the cladding covering the step Frame components, the mold / upholstery component set.
- Basic requirements as the polymer uniformity or the use as little as possible Basic materials that are also in the frame components or optical components Finding it again is crucial. Further requirements can be zones with cushioning areas in the area of the seat parts or Back parts or stiff zones for side parts. Here is the designer asked to define corresponding requirements.
- nonwovens come from the Area of needled nonwovens for the, after pressing, stiff areas and out the area of the voluminous nonwovens for the areas that are padded after pressing for use.
- the nonwovens are built up uniformly from polymer, i.e. the Fibers used are thermoplastic, have the same chemical Basic character and differ only in the melting point, so that one Deformation and fixation of these materials by pressure and heat is possible.
- connection / stabilization of the mold / upholstery component defined. These are preferably in the form of tabs or mortises.
- the galvanizing is used in a particularly preferred form.
- connection type is now shown in the current processing the outer edges of the appropriate for the connection / stabilization Surfaces added.
- the base material of the tabs mentioned, Tenons or tines on the one hand, uniformly with the base material of the form / upholsteryy component, but other materials can also be used be consistent with the materials of the frame or the optical component are.
- the Materials specified for the zones concerned are same material as the raw material of the molded / upholstery component.
- materials such as foam or fleece / Foam combinations or the like are used.
- the aforementioned shaping / punching tool with a or several layers of a thermoplastic fleece, then on Temperatures above the glass transition temperature of the used The polymer is heated and then the nonwoven is pressed into shape.
- the previously notified bodies introduced the folding aids.
- the folding aids are made in the form of notches, during the Punching process a compression of the material in the area of the folding aids maximum 75% of the initial thickness on the side facing away from the face performed.
- the shape of the lower end (throat) can be as a tip or as Be rounded.
- tines of the same material are used to connect the molded / upholstery components, Tabs or tenons are used, so these are also mentioned during the Forming / punching process molded in on the outer edges.
- tines that are not made of material Tabs or pins are used, so these can either be in the form / Punching recesses are inserted so that during the Forming / punching process a connection with the base material takes place or but can also be attached in a second operation.
- the mold / upholstery component is finished, it is made accordingly stacked and packed on top of each other.
- the packaging is in side panel elements left / right or in seat elements single, double or triple possible. It is therefore simple and space-saving storage (flat, packed in a box) without the risk of product damage is possible.
- the corresponding optics / haptic components are made according to customer requirements provided as this the diversity of the seating in relation to the decor due to the fabric design and with regard to the feel due to the type of decorative upholstery chosen causes.
- For attaching the optical layer to the form / Upholstery components come to customary methods such as Velcro or the like commitment
- the fitter of the seating furniture (retail or end customer) can easily do it to transport individual components as they are all packed flat are.
- the individual components of the seating is the name of the base frame, the shape / Upholstery component and the optical component ready.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Wood Science & Technology (AREA)
- Mattresses And Other Support Structures For Chairs And Beds (AREA)
- Special Chairs (AREA)
- Display Devices Of Pinball Game Machines (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
Description
- Massivholz als Grundstoff für den Rahmen und statisch wichtige Teile
- Spanplatten / Sperrholz für Sitzflächen / Rückenteile
- Pappen für die Verkleidung der Seiten- / Rückenteile
- Metall in Form von Krampen, Schrauben, Federn zur Verbindung / Polsterung
- Schaumstoffe zur Formgebung / Polsterung
- Vliesstoffe zur Formgebung / Polsterung
- Stoffe zur Abdeckung der Gebrauchs- / Schauflächen
- Gurte aus Naturfasern / synthetischen Fasern
| Grundform der Form-/Polsterkomponente | rechteckiger Quader mit polsternden Einsätzen auf der außenliegenden Schauseite |
| Abmaße der Form-/Polsterkomponente | Höhe 75 cm Tiefe 90 cm Breite 18 cm |
| Befestigung der Form-/Polsterkomponente | Mittels Verzinken Zinkenhöhe 8 mm, Zinkenlänge 8mm |
| Einzelmaterialien versteifender Anteil | PET-Nadelvlies, 700 g/qm, 18 mm Dicke |
| polsternder Anteil | thermisch gebundenes PET-Vlies 500 g/qm, 50 mm Dicke |
| Konstruktion der Falthilfen | Knickkanten mit spitzer Kehle Verdichtung auf 55% der Originaldicke |
| Verfahrensparameter | -Vorheizen des Schichtenaufbaus auf 210°C im Durchluftofen. -Einlegen dieses Schichtenaufbaus in ein auf 70 - 110 °C vorgeheiztes Form-/Stanzwerkwerkzeug innerhalb von 6 Sekunden. -Verpressen während 90 Sekunden bei gleichzeitigem Kantenbeschnitt, Ausbilden der Verbindungszinken und Einbringen der Falthilfen. -Abkühlen der fertigen Form/Polsterkomponente auf Raumtemperatur-Verpacken in Karton. |
Claims (10)
- Verfahren zu Herstellung eines Polster-Sitzmöbels, bestehend aus Gestellkomponenten, insbesondere aus Seitenteilen, Rückenteilen und Sitzteilen, weiterhin einer Form-Polsterkomponente aus Vliesstoff, Schaumstoff oder aus einer Kombination davon, und einer Optikkomponente, bestehend aus einer Dekorschicht und gegebenenfalls einer darunter befindlichen Haptikschicht
dadurch gekennzeichnet, daß die Form-/Polsterkomponente als Abwicklung der Außenkonturen der jeweiligen Gestellkomponente vorliegt und daß an definierten Stellen der Form- / Polsterkomponente Falthilfen eingebracht sind, über die durch Falten der Form- / Polsterkomponente die Endkontur der jeweiligen Gestellkomponente erreicht wird. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Form- / Polsterkomponente in planer oder gefalteter Form vorgefertigt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Falthilfen in Form von Knickkanten, Perforationsschlitzen oder -löchern oder Einkerbungen in die Form- / Polsterkomponente eingebracht werden
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß an definierten Stellen im Bereich der Außenränder der Form- / Polsterkomponente Befestigungselemente angebracht werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die in Form gebrachte Form- / Polsterkomponente über Befestigungselemente mit den jeweiligen Gestellkomponenten verbunden wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß zur Herstellung der genannten Form- / Polsterkomponente polymereinheitliche, thermoplastische Fasermischungen mit Fasern unterschiedlicher Schmelzpunkte eingesetzt werden.
- Polster-Sitzmöbel bestehend aus Gestellkomponenten, insbesondere aus Seitenteilen, Rückenteilen und Sitzteilen, weiterhin einer Form- / Polsterkomponente aus Vliesstoff, Schaumstoff oder aus einer Kombination davon, und einer Optikkomponente bestehend aus einer Dekorschicht und gegebenenfalls einer darunter befindlichen Haptikschicht, dadurch gekennzeichnet daß die Form-/Polsterkomponente als Abwicklung der Außenkonturen der jeweiligen Gestellkomponente vorliegt und daß an definierten Stellen der Form- Polsterkomponente Falthilfen eingebracht sind.
- Polster-Sitzmöbel nach Anspruch 7, dadurch gekennzeichnet, daß an den Außenrändern der Form-Polsterkomponente Laschen, Zinken oder Zapfen angebracht sind.
- Polster-Sitzmöbel nach Anspruch 8, dadurch gekennzeichnet, daß die Laschen, Zinken oder Zapfen aus dem Material Form- / Polsterkomponente herausgearbeitet sind.
- Polster-Sitzmöbel nach Anspruch 8, dadurch gekennzeichnet, daß die Laschen, Zinken oder Zapfen in die Außenränder der Form- / Polsterkomponente separat eingesetzt sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10017299 | 2000-04-07 | ||
| DE10017299A DE10017299A1 (de) | 2000-04-07 | 2000-04-07 | Verfahren zur Herstellung eines zu lagernden, zu transportierenden und zu montierenden Polster-Sitzmöbels |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1142512A2 EP1142512A2 (de) | 2001-10-10 |
| EP1142512A3 EP1142512A3 (de) | 2002-02-20 |
| EP1142512B1 true EP1142512B1 (de) | 2003-02-26 |
Family
ID=7637900
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP01107315A Expired - Lifetime EP1142512B1 (de) | 2000-04-07 | 2001-03-23 | Verfahren zur Herstellung eines einfach zu lagernden, zu transportierenden und zu montierenden Polster-Sitzmöbel |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1142512B1 (de) |
| AT (1) | ATE233062T1 (de) |
| DE (2) | DE10017299A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| PL3150086T3 (pl) | 2015-09-30 | 2020-11-30 | Vitra Patente Ag | Prefabrykat meblowy, mebel i sposób wytwarzania mebla |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1733042U (de) * | 1956-07-20 | 1956-10-31 | Gustav Dipl Ing Emmerling | Klappkissen. |
| DE9105534U1 (de) * | 1991-05-04 | 1991-09-12 | Staudt, Jutta, 8630 Coburg | Polstermöbelstecksystem |
| DE9302277U1 (de) * | 1993-02-17 | 1993-04-15 | Johann Borgers Gmbh & Co Kg, 4290 Bocholt | Sitz- und/oder Liegemöbel |
| FR2758249B1 (fr) * | 1997-01-15 | 1999-03-19 | Grau Y Angel Maria Teresa | Matelas modulaires convertibles en fauteuil et vice versa |
| FR2764491B1 (fr) * | 1997-06-13 | 1999-09-03 | Alexis Tricoire | Siege demontable en carton, tel que fauteuil ou canape |
| DE29818076U1 (de) * | 1998-10-09 | 2000-02-17 | Neuhaus, Martin, 51063 Köln | Polstermöbel |
-
2000
- 2000-04-07 DE DE10017299A patent/DE10017299A1/de not_active Withdrawn
-
2001
- 2001-03-23 AT AT01107315T patent/ATE233062T1/de not_active IP Right Cessation
- 2001-03-23 DE DE50100111T patent/DE50100111D1/de not_active Expired - Fee Related
- 2001-03-23 EP EP01107315A patent/EP1142512B1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| EP1142512A3 (de) | 2002-02-20 |
| EP1142512A2 (de) | 2001-10-10 |
| DE50100111D1 (de) | 2003-04-03 |
| ATE233062T1 (de) | 2003-03-15 |
| DE10017299A1 (de) | 2001-10-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9016794B2 (en) | Modular chair and method of assembly | |
| DE19534252A1 (de) | Verfahren zum Herstellen einer mehrlagigen Bahn insbesondere als Polsterbezugsmaterial für Fahrzeugsitze | |
| US20060080817A1 (en) | Method of forming a furniture article using heat-shrinkable material, and article formed therefrom | |
| DE3818252A1 (de) | Polsterteil fuer sitz-, liegemoebel od. dgl. | |
| EP1142512A2 (de) | Verfahren zur Herstellung eines einfach zu lagernden, zu transportierenden und zu montierenden Polster-Sitzmöbel | |
| DE3890026C2 (de) | ||
| DE102005062351B4 (de) | Baueinheit in Form eines Hohlraumformteils und deren Verwendung | |
| EP1430814B1 (de) | Polsterteil und Verfahren zu dessen Herstellung | |
| DE19632722C2 (de) | Polstermöbel und Verfahren zur Herstellung eines Polstermöbels | |
| DE102009000559A1 (de) | Verbundwerkstoffverbindungsbereich für die Innenverkleidung eines Kraftfahrzeugs | |
| DE19540261C2 (de) | Verfahren zur Herstellung von Formteilen | |
| EP2721967A1 (de) | Polsteranordnung eines Sitzmöbels, Sitzmöbel und Montageverfahren zur Herstellung einer Polsteranordnung | |
| DE3617816C2 (de) | ||
| EP0206061A2 (de) | Polsterung für Federkernsitze und Verfahren zur Herstellung derselben | |
| DE4400460A1 (de) | Sitz- und/oder Liegemöbel | |
| EP4260764B1 (de) | Auflage oder einlage sowie verfahren zur herstellung einer auflage oder einlage | |
| DE202014011158U1 (de) | Schichtkörper, als Schichtkörper ausgestaltetes Polsterelement, und als Schichtkörper ausgestalteter Dämpfungskörper | |
| DE19514427C1 (de) | Möbel mit mindestens einem Rahmen, in dem ein austauschbarer Dekoreinsatz angeordnet ist | |
| DE19541040A1 (de) | Schreibtisch | |
| DE202009008877U1 (de) | Einwegtablett | |
| DE3919519A1 (de) | Schmuckpolster und praesentationsset mit solchem schmuckpolster | |
| EP1095596B1 (de) | Bauelementsystem und Bauelemente für Bettrahmen, insbesondere für Wasserbettrahmen | |
| DE202014102273U1 (de) | Sitzmöbel | |
| DE4114224A1 (de) | Moebelteil mit einer schaumstoff-polsterung und verfahren zu seiner herstellung | |
| DE102020213543A1 (de) | Verfahren zur Herstellung einer einstückigen Faserverbundstruktur aus zumindest einer Faserverbundmatte sowie Faserverbundstruktur |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 20020227 |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SANDLER AG |
|
| AKX | Designation fees paid |
Free format text: AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030226 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030226 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20030226 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030226 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030226 Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030226 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030226 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030226 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030323 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030323 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030323 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030331 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030331 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50100111 Country of ref document: DE Date of ref document: 20030403 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030526 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030526 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030526 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 20030226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030828 |
|
| BERE | Be: lapsed |
Owner name: *SANDLER A.G. Effective date: 20030331 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D Ref document number: 1142512E Country of ref document: IE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| EN | Fr: translation not filed | ||
| 26N | No opposition filed |
Effective date: 20031127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050331 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050331 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20070302 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081001 |