EP1106122B1 - Trinkglas aus verschiedenen Materialien - Google Patents
Trinkglas aus verschiedenen Materialien Download PDFInfo
- Publication number
- EP1106122B1 EP1106122B1 EP00123844.3A EP00123844A EP1106122B1 EP 1106122 B1 EP1106122 B1 EP 1106122B1 EP 00123844 A EP00123844 A EP 00123844A EP 1106122 B1 EP1106122 B1 EP 1106122B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- drinking glass
- base
- glass according
- shaft
- joint
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000011521 glass Substances 0.000 title claims description 69
- 230000035622 drinking Effects 0.000 title claims description 43
- 239000000463 material Substances 0.000 title claims description 20
- 239000002184 metal Substances 0.000 claims description 10
- 238000000034 method Methods 0.000 claims description 9
- 238000004519 manufacturing process Methods 0.000 claims description 6
- 239000000919 ceramic Substances 0.000 claims description 5
- 238000010438 heat treatment Methods 0.000 claims 3
- 239000006066 glass batch Substances 0.000 claims 2
- 238000007493 shaping process Methods 0.000 claims 2
- 238000009412 basement excavation Methods 0.000 description 10
- 239000000853 adhesive Substances 0.000 description 7
- 230000001070 adhesive effect Effects 0.000 description 7
- 241001164374 Calyx Species 0.000 description 6
- 101100327917 Caenorhabditis elegans chup-1 gene Proteins 0.000 description 5
- 238000001816 cooling Methods 0.000 description 4
- 238000005304 joining Methods 0.000 description 3
- 239000011343 solid material Substances 0.000 description 3
- 230000006378 damage Effects 0.000 description 2
- 239000012790 adhesive layer Substances 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 238000004090 dissolution Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 239000010410 layer Substances 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 229910052573 porcelain Inorganic materials 0.000 description 1
- 230000008092 positive effect Effects 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 238000010926 purge Methods 0.000 description 1
- 238000005496 tempering Methods 0.000 description 1
- 239000004753 textile Substances 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
- 239000002023 wood Substances 0.000 description 1
Images
Classifications
-
- A—HUMAN NECESSITIES
- A47—FURNITURE; DOMESTIC ARTICLES OR APPLIANCES; COFFEE MILLS; SPICE MILLS; SUCTION CLEANERS IN GENERAL
- A47G—HOUSEHOLD OR TABLE EQUIPMENT
- A47G19/00—Table service
- A47G19/22—Drinking vessels or saucers used for table service
- A47G19/2205—Drinking glasses or vessels
- A47G19/2255—Details related to the connection between the liquid containing part and the supporting part
Definitions
- the present invention relates to a drinking glass with a glass and a foot.
- Drinking glasses which are composed of parts which are made of different materials, are known.
- Drinking glasses, with the goblet and foot made of glass and the stem of metal are an example of these drinking glasses.
- Another variant results in one-piece design of stem and foot as Stielfuß, which consists for example of metal and is connected to a glass calyx.
- Stielfuß which consists for example of metal and is connected to a glass calyx.
- a method and a device for connecting porcelain bodies with hollow glass bodies has become known from the DE 19 38 641 A1 .
- the items are not directly connected to each other when joining to a drinking glass in such a way that there is a cohesive or material and positive connection between them. Rather, in the usual method as an aid adhesive is introduced into the connection points of the parts to be joined as an adhesive or intermediate layer. This procedure is associated with a considerable production engineering effort.
- a drinking glass with the help of adhesive bonds, for example consisting of a glass calyx, a glass base and a metal handle, in addition to the cost and time-consuming production of the foot and the calyx, the positionally accurate assembly of the individual parts.
- the cup blown glass requires, when cooling down on the Temperband to protect the sensitive glass surface from damage caused by the Temperband Stahltransportgurt, special lying boxes made of high temperature resistant textile materials, since he usually has only curved surfaces.
- a chalice-specific holding device is always required.
- a device is also required, in which also the curing process of the adhesive bonds takes place.
- the drinking glass manufactured with the aid of adhesive technology has considerable disadvantages with regard to its durability or fatigue strength. If the ambient temperature changes quickly, the adhesive layer of the connection point will build up tensions. The reason for this is, among other things, the usually different thermal conductivity of the parts made of different materials. If, for example, the drinking glass consisting of a glass calyx, glass base and metal stem is exposed to hot water, which may be the case during purging, the metal stem heats up faster than the glass components due to its higher thermal conductivity. Accordingly, it expands faster than the parts made of glass, which leads to different strains in the joint and thus to the development of stresses. Frequent changes in the ambient temperature and the stress induced thereby fatigue the adhesive bond with time until a dissolution and finally the complete destruction of the connection takes place.
- the invention is based on the object, a drinking glass, the individual Parts are made of different materials to propose, which has a high durability, and to provide a method for producing this glass, which is time and cost-intensive compared to the method used in the prior art.
- connection between stem and glass calyx or glass base takes place directly with the molding of the heated glass mass to a cup or to a foot.
- the drinking glass which is already in one piece during this phase of the production process, is cooled down to room temperature on the tempering strip. This cooling takes place so slowly that the cup, the stem and the foot have approximately the same temperatures and thus contract due to their similar thermal expansion coefficient during the cooling process in the same way or the same extent, which is why in the joints during the cooling to room temperature no Tension can build up and at the end of existing of several parts of different materials existing drinking glass, which is almost free of force in the joints.
- the joints with a glass part of the existing parts of the drinking glass are to be formed so that the parts to be joined into each other and each of the part with the higher thermal conductivity in the region of the joint has at least one excavation, in the way that this part in Area of the joint has a relation to the remaining part increased elasticity and a smaller extent when heated. It is particularly advantageous if the lifting extends beyond the region of the connection point. As a result, the positive effect of the lift is enhanced in terms of increased elasticity and less expansion when heated.
- stem and the foot are integrally formed as a stem foot and made of the same material, preferably metal or ceramic.
- the stem and the foot are each individually to be joined parts and made of different materials.
- the stem may, for example, consist essentially of metal or ceramic, while the foot may consist essentially of glass.
- the at least one excavation at its Aushebungsground funnel or dome-shaped and at least one elongated hole provided in the region of the lateral surface of the at least one excavation.
- This slot supports the increase in elasticity due to the excavation and is advantageous in terms of expansion when heated.
- the outer contour formed by the lateral surface of the at least one excavation describes a cylinder or a cone segment tapering in the direction of the connection point.
- At least one part in the region of the connection point has a projection.
- the projection preferably has a quadrangular or spherical cross-sectional shape and sits at the end of the stem. The realized by the projection positive connection increases the durability of the connection and thus the quality of the drinking glass.
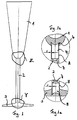
- Fig. 1 shows an embodiment of the drinking glass according to the invention, consisting of the cup 1, the stem 2 and the foot 3.
- the stem 2 and the foot 3 are individually made parts that are to be connected.
- Fig. 1b in which the junction of the glass cup 1 and the stem 2 is shown, shows by way of example embodiments of the various features of the compound or of the drinking glass.
- the stem 2 has the higher thermal conductivity compared to the glass and thus in the connection cup / stem is the part that has a lift 4 in the region of the connection.
- This elevation 4 is cylindrical in shape with respect to the longitudinal axis of the stem 2 and the Aushebungsground 7 funnel-shaped, thus has a similar similarity with a blind hole.
- the handle 2 made of solid material remains in the region of the junction due to the excavation 4 only an annular cross-section with the wall thickness s.
- the stem 2 is much more elastic in the region of the junction and has the ability to expand when heated inward in the direction of the excavation 4.
- the extension of the trained in the connection area as a hollow profile stem 2 is smaller than this a stem made of solid material 2 would be the case.
- the stem 2 has a projection 6 on the stem end, is made by the addition of a positive connection between the cup 1 and stem 2.
- the excavation extends so far into the stem 2 that the excavation base 7 no longer lies in the area of the joint.
- the outer contour formed by the lateral surface 8 of the excavation 4 describes a cylinder.
- Fig. 1c shows the connection between stem 2 and foot 3.
- the stem 2 has the higher thermal conductivity and for this reason it is again the component that has the lift 5. This is similar to the one in Fig. 1b However, the handle 2 has no projection 6 in the region of the connection point, so that it is only a cohesive in this connection.
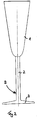
- Fig. 2 shows a further embodiment of the drinking glass. It is characterized in that the stem foot 9, consisting of stem 2 and foot 3, is made in one piece, ie stem 2 and foot 3 are made of the same material, such as ceramic or metal, and need not be connected in a special process step.
- the connection between the stalk foot 9 and the cup 1 can be done in the manner as above with reference to Fig. 1b has been explained.
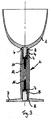
- FIG. 3 shows an embodiment of the drinking glass, in which the handle is modular.
- the stem 2 consists of the upper handle adapter 10, the lower handle adapter 11 and the handle center piece 12.
- the upper handle adapter 10 has the higher thermal conductivity and is, as under FIG. 1b described, connected to the glass cup 1.
- the lower handle adapter 11 also has a higher thermal conductivity than the foot 3 to be connected to it.
- the connection is made in the above by means of Fig. 1c explained way.
- Lower and upper handle adapter (10,11) are formed at its free end so that they can accommodate a stem centerpiece 12 between them. In the present embodiment, this stem centerpiece 12 is in one piece and made of wood. Nevertheless, a wide variety of variations are conceivable for the modular handle 2 and for the modular foot 3.
- the possibility of constructing the stem center piece 12, which is made in one piece here, in a modular manner, wherein the individual parts consist of different or the same material, has to be considered.
Landscapes
- Table Devices Or Equipment (AREA)
- Re-Forming, After-Treatment, Cutting And Transporting Of Glass Products (AREA)
Description
- Die vorliegende Erfindung betrifft ein Trinkglas mit einem Glas und einem Fuß.
- Trinkgläser, die aus Teilen, welche aus unterschiedlichen Materialien gefertigt sind, zusammengesetzt werden, sind bekannt. Trinkgläser, bei denen der Kelch und der Fuß aus Glas und der Stiel aus Metall bestehen sind ein Beispiel für diese Trinkgläser. Eine andere Variante ergibt sich bei einteiliger Ausführung von Stiel und Fuß als Stielfuß, welcher beispielsweise aus Metall besteht und mit einem Glaskelch verbunden wird. Beispielhaft sei auf Trinkgläser gemäß der
DE 1 931 9 77 U ,DE 31 32 064 A1 undDE 1 886 012 U hingewiesen. Ein Verfahren und eine Vorrichtung zum Verbinden von Porzellankörpern mit Hohlglaskörpern ist im Übrigen bekannt geworden aus derDE 19 38 641 A1 , - Nach dem Stand der Technik werden die Einzelteile beim Zusammenfügen zu einem Trinkglas nicht direkt miteinander verbunden in der Art, daß sich zwischen ihnen eine stoffschlüssige bzw. stoff- und formschlüssige Verbindung ergibt. Vielmehr wird beim üblichen Verfahren als Hilfsmittel Klebstoff in die Verbindungsstellen der zu verbindenden Teile als Haft- bzw. Zwischenschicht eingebracht. Diese Verfahrensweise ist mit einem erheblichen produktionstechnischen Aufwand verbunden.
- Die Herstellung eines Trinkglases mit Hilfe von Klebeverbindungen, beispielsweise bestehend aus einem Glaskelch, einem Glasfuß und einem Metallstiel, umfaßt neben der kosten- und zeitintensiven Fertigung des Fußes und des Kelches das lagegenaue Zusammenfügen der einzelnen Teile. Der aus Glas geblasene Kelch erfordert, beim Herunterkühlen auf dem Temperband zum Schutz der empfindlichen Glasoberfläche vor Beschädigungen durch den Temperband-Stahltransportgurt, spezielle Liegekisten aus hochtemperaturbeständigen Textilwerkstoffen, da er in der Regel nur gekrümmte Oberflächen aufweist. Für die sich anschließenden Bearbeitungsschritte, des Absprengens des Überglases, des Schleifens des Kelchabsprengrandes, des Anschieifens einer Klebefläche an der Kelchunterseite und des Verschmelzens des Kelchabsprengrandes zu einem trinkgerechten Mundrand ist immer eine kelchspezifische Haltevorrichtung erforderlich. Für das lagegenaue Zusammenkleben von Stiel und Fuß im ersten Schritt und dieser Einheit mit dem Kelch im zweiten Schritt, ist ebenfalls eine Vorrichtung erforderlich, in der auch der Aushärtevorgang der Klebeverbindungen erfolgt.
- Das unter Zuhilfenahme der Klebetechnik gefertigte Trinkglas hat erhebliche Nachteile hinsichtlich seiner Haltbarkeit bzw. Dauerfestigkeit. Bei einer schnellen Änderung der Umgebungstemperatur kommt es in der Klebeschicht der Verbindungsstelle zum Aufbau von Spannungen. Ursache hierfür ist u. a. die meist unterschiedliche Wärmeleitfähigkeit der aus verschiedenen Materialien gefertigten Teile. Wird beispielsweise das aus einem Glaskelch, Glasfuß und Metallstiel bestehende Trinkglas heißem Wasser ausgesetzt, was beim Spülen der Fall sein kann, erhitzt sich der Metallstiel aufgrund seiner höheren Wärmeleitfähigkeit schneller als die Glasbauteile. Er dehnt sich dementsprechend schneller als die aus Glas gefertigten Teile aus, was in der Verbindungsstelle zu unterschiedlichen Dehnungen und damit zum Aufbau von Spannungen führt. Durch häufiges Wechseln der Umgebungstemperatur und den dadurch induzierten Spannungsbelastungen ermüdet die Klebeverbindung mit der Zeit, bis eine Auflösung und schließlich die völlige Zerstörung der Verbindung stattfindet.
- Der Erfindung liegt die Aufgabe zugrunde, ein Trinkglas, dessen einzelne
Teile aus verschiedenen Materialien bestehen, vorzuschlagen, das eine hohe Haltbarkeit aufweist, sowie ein Verfahren zum Herstellen dieses Glases anzugeben, das zeit- und kostenextensiv im Vergleich zu dem gemäß dem Stand der Technik verwendeten Verfahren ist. - Diese Aufgabe wird durch ein Trinkglas gemäß dem kennzeichnenden Teil des Anspruchs 1 gelöst.
- Dies bedeutet, daß die Verbindung zwischen Stiel und Glaskelch bzw. Glasfuß unmittelbar mit dem Ausformen der erhitzten Glasmasse zu einem Kelch bzw. zu einem Fuß erfolgt. Nach dem Zusammenfügen wird das bereits in dieser Phase des Herstellungsverfahrens einteilig vorliegende Trinkglas auf dem Temperband bis auf Raumtemperatur abgekühlt. Dieser Abkühlvorgang erfolgt so langsam, daß der Kelch, der Stiel und der Fuß annähernd gleiche Temperaturen aufweisen und somit aufgrund ihres ähnlichen Wärmeausdehnungskoeffizienten während des Abkühlvorgangs sich in gleicher Weise bzw. im gleichen Maße zusammenziehen, weshalb sich in den Verbindungsstellen während des Abkühlvorganges auf Raumtemperatur keine Spannungen aufbauen können und am Ende ein aus mehreren Teilen verschiedener Materialien bestehendes Trinkglas vorliegt, welches in den Verbindungsstellen nahezu kräftefrei ist.
- Die Verbindungsstellen mit einem Glasteil der aus verschiedenen Materialien bestehenden Teile des Trinkglases sind so auszubilden, daß die zu verbindenden Teile ineinander übergehen und jeweils das Teil mit der höheren Wärmeleitfähigkeit im Bereich der Verbindungsstelle die mindestens eine Aushebung hat, in der Art, daß dieses Teil im Bereich der Verbindungsstelle eine gegenüber dem übrigen Teil erhöhte Elastizität und eine geringere Ausdehnung bei Erwärmung aufweist. Hierbei ist es besonders vorteilhaft, wenn die Aushebung sich über dem Bereich der Verbindungsstelle hinaus erstreckt. Hierdurch wird der positive Effekt der Aushebung im Hinblick auf eine erhöhte Elastizität und geringerer Ausdehnung bei Erwärmung verstärkt.
- Bei einem schnellen Ändern der Umgebungstemperatur wird das Teil mit der höheren Wärmeleitfähigkeit diese Temperaturänderung schneller
nachvollziehen als das Teil mit der niedrigeren Wärmeleitfähigkeit. Dies führt zu unterschiedlichen Dehnungen der Teile im Bereich der Verbindungsstelle, wodurch der Aufbau von Spannungen induziert wird, die im Extremfall zum Bruch bzw. zum mechanischen Versagen der Verbindung führen. Wird nun das Teil mit der höheren Wärmeleitfähigkeit im Bereich der Verbindungsstelle mit einer Aushebung versehen, die in einfacher Weise durch Materialentfernung realisiert wird, so hat dies einerseits eine erhöhte Elastizität und andererseits eine geringere Ausdehnung bei Erwärmung im Bereich der Verbindungsstelle zur Folge. Das mit einer Aushebung versehene Teil dehnt sich im Vergleich zu einem aus Vollmaterial bestehenden Teil bei Erwärmung weniger aus. Zudem
kann sich das Teil bei Erwärmung aufgrund der Aushebung auch nach innen ausdehnen. Durch die Aushebung hat das Bauteil in zweifacher Hinsicht eine Möglichkeit in der Verbindungsstelle auftretende Kräfte zu kompensieren. - Verschiedenste Ausführungsformen und Materialkombinationen sind denkbar, beispielsweise Ausführungsformen, bei denen der Stiel und der Fuß einteilig als Stielfuß ausgebildet sind und aus demselben Material bestehen, vorzugsweise Metall oder Keramik. Aber auch Ausführungs-beispiele, bei denen der Stiel und der Fuß jeweils einzeln zu verbindende Teile sind und aus verschiedenen Materialien bestehen. Der Stiel kann beispielsweise im wesentlichen aus Metall oder Keramik bestehen, während der Fuß im wesentlichen aus Glas bestehen kann.
- Vorteilhafterweise ist die mindestens eine Aushebung an ihrem Aushebungsgrund trichter- oder kalottenförmig ausgebildet und im Bereich der Mantelfläche der mindestens einen Aushebung mindestens ein Langloch vorgesehen. Dieses Langloch unterstützt die Steigerung der Elastizität infolge der Aushebung und ist vorteilhaft hinsichtlich einer Ausdehnung bei Erwärmung. Gemäß einer weiteren bevorzugten Ausführungsform beschreibt die durch die Mantelfläche der mindestens einen Aushebung gebildete Außenkontur einen Zylinder oder ein in Richtung der Verbindungsstelle zulaufendes Kegelsegment.
- Gemäß einer weiteren vorteilhaften Weiterbildung weist mindestens ein Teil im Bereich der Verbindungsstelle einen Vorsprung auf. Dieser führt ergänzend zu der durch das Zusammenfügen der Teile im erhitzten Zustand gebildeten stoffschlüssigen Verbindung zu einer zusätzlichen formschlüssigen Verbindung. Vorzugsweise weist der Vorsprung hierzu eine viereckige oder ballige Querschnittsform auf und sitzt am Stielende. Die durch den Vorsprung realisierte formschlüssige Verbindung erhöht die Haltbarkeit der Verbindung und damit die Qualität des Trinkglases.
- Die Erfindung wird anhand dreier Ausführungsbeispiele gemäß der Zeichnungsfiguren näher erläutert. Hierbei zeigt:
- Fig. 1
- eine Seitenansicht eines Ausführungsbeispieles des Trinkglases,
- Fig. 1b
- einen Schnitt in Längsrichtung durch die Verbindungsstelle von Kelch und Stiel des in
Fig. 1 gezeigten Trinkglases im Bereich der Einzelheit Z, - Fig. 1c
- einen Schnitt in Längsrichtung durch die Verbindungsstelle von Fuß und Stiel des in
Fig. 1 gezeigten Trinkglases im Bereich der Einzelheit Y, - Fig. 2
- eine Seitenansicht eines zweiten Ausführungsbeispieles des Trinkglases, und
- Fig. 3
- eine Schnittansicht eines dritten Ausführungsbeispieles des Trinkglases.
-
Fig. 1 zeigt ein Ausführungsbeispiel des erfindungsgemäßen Trinkglases, bestehend aus dem Kelch 1, dem Stiel 2 und dem Fuß 3. Der Stiel 2 und der Fuß 3 sind einzeln angefertigte Teile, die zu verbinden sind. -
Fig. 1b , in der die Verbindungsstelle von dem Glaskelch 1 und dem Stiel 2 dargestellt ist, zeigt beispielhaft Ausführungsformen der verschiedenen Merkmale der Verbindung bzw. des Trinkglases. Im gezeigten Ausführungsbeispiel hat der Stiel 2 die gegenüber dem Glas höhere Wärmeleitfähigkeit und ist somit in der Verbindung Kelch/Stiel das Teil, das im Bereich der Verbindung eine Aushebung 4 aufweist. Diese Aushebung 4 ist zylinderförmig bezüglich der Längsachse des Stiels 2 und am Aushebungsgrund 7 trichterförmig ausgebildet, hat somit entsprechend Ähnlichkeit mit einem Sackloch. Von dem aus Vollmaterial gefertigten Stiel 2 verbleibt im Bereich der Verbindungsstelle aufgrund der Aushebung 4 nur ein ringförmiger Querschnitt mit der Wanddicke s. Dies hat zur Folge, daß der Stiel 2 im Bereich der Verbindungsstelle wesentlich elastischer wird und die Möglichkeit hat, sich bei Erwärmung nach innen auszudehnen in Richtung der Aushebung 4. Zudem fällt die Ausdehnung des im Verbindungsbereich als Hohlprofil ausgebildeten Stiels 2 geringer aus als dies bei einem aus Vollmaterial gefertigten Stiel 2 der Fall wäre. Zudem weist der Stiel 2 einen Vorsprung 6 am Stielende auf, durch den zusätzlich eine formschlüssige Verbindung zwischen Kelch 1 und Stiel 2 hergestellt wird. Um die Vorteile der höheren Elastizität und der geringeren Ausdehnung bei Erwärmung optimal zu nutzen, erstreckt sich die Aushebung soweit in den Stiel 2 hinein, daß der Aushebungsgrund 7 nicht mehr im Bereich der Verbindungsstelle liegt. Die durch die Mantelfläche 8 der Aushebung 4 gebildete Außenkontur beschreibt einen Zylinder. -
Fig. 1c zeigt die Verbindung zwischen Stiel 2 und Fuß 3. Der Stiel 2 hat die höhere Wärmeleitfähigkeit und aus diesem Grunde ist er wiederum das Bauteil, das die Aushebung 5 aufweist. Diese ist ähnlich wie die inFig. 1b dargestellte Aushebung 4. Der Stiel 2 weist aber keinen Vorsprung 6 im Bereich der Verbindungsstelle auf, so daß es sich bei dieser Verbindung nur um eine stoffschlüssige handelt. -
Fig. 2 zeigt ein weiteres Ausführungsbeispiel des Trinkglases. Es ist dadurch gekennzeichnet, daß der Stielfuß 9, bestehend aus Stiel 2 und Fuß 3, einteilig ausgeführt ist, d. h. Stiel 2 und Fuß 3 sind aus demselben Material, beispielsweise Keramik oder Metall, und müssen nicht in einem speziellen Verfahrensschritt verbunden werden. Die Verbindung zwischen dem Stielfuß 9 und dem Kelch 1 kann in der Weise erfolgen wie oben anhand derFig. 1b erläutert worden ist. -
Figur 3 zeigt ein Ausführungsbeispiel des Trinkglases, bei dem der Stiel modular aufgebaut ist. Bei dem gezeigten Ausführungsbeispiel besteht der Stiel 2 aus dem oberen Stieladapter 10, dem unteren Stieladapter 11 und dem Stielmittelstück 12. Der obere Stieladapter 10 hat die höhere Wärmeleitfähigkeit und wird, wie unterFigur 1b beschrieben, mit dem Glaskelch 1 verbunden. Der untere Stieladapter 11 hat ebenfalls eine gegenüber dem mit ihm zu verbindenden Fuß 3 höhere Wärmeleitfähigkeit. Die Verbindung erfolgt in der oben anhand vonFig. 1c erläuterten Weise. Unterer und oberer Stieladapter (10,11) sind an ihrem freien Ende so ausgebildet, daß sie ein Stielmittelstück 12 zwischen sich aufnehmen können. Im vorliegenden Ausführungsbeispiel ist dieses Stielmittelstück 12 einteilig und aus Holz. Gleichwohl sind für den modular aufgebauten Stiel 2 und für den modular aufgebauten Fuß 3 die unterschiedlichsten Variationen denkbar. Auch die Möglichkeit, das hier einteilig ausgeführte Stielmittelstück 12 modular aufzubauen, wobei die einzelnen Teile aus verschiedenen oder demselben Material bestehen, ist zu berücksichtigen.
Claims (17)
- Trinkglas, mit einem Kelch aus Glas (1) und einem Fuß (3), wobei der Fuß (3) zumindest an der Verbindungsstelle zum Kelch (1) aus einem anderen Material besteht, welches einen dem Glas des Kelches ähnlichen Wärmekoeffizienten aufweist,
dadurch gekennzeichnet, dass die Verbindungsstelle so ausgebildet ist, dass die zu verbindenden Teile ineinander übergehen und jeweils das Teil mit der höheren Wärmeleitfähigkeit im Bereich der Verbindungsstelle mindestens eine Aushebung (4,5) hat in der Art, dass dieses Teil im Bereich der Verbindungsstelle eine gegenüber dem übrigen Teil erhöhte Elastizität und eine geringere Ausdehnung bei Erwärmung aufweist. - Trinkglas nach Anspruch 1, dadurch gekennzeichnet, dass zusätzlich ein zwischen Kelch (1) und Fuß (3) angeordneter Stiel (2) vorgesehen ist.
- Trinkglas nach Anspruch 2, dadurch gekennzeichnet, dass der Stiel (2) und der Fuß (3) einteilig als Stielfuß (8) ausgebildet sind und aus demselben Material bestehen.
- Trinkglas nach Anspruch 3, dadurch gekennzeichnet, dass der Stielfuß (8) im Wesentlichen aus Metall besteht.
- Trinkglas nach Anspruch 3, dadurch gekennzeichnet, dass der Stielfuß (8) im Wesentlichen aus Keramik besteht.
- Trinkglas nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass der Stiel (2) und der Fuß (3) jeweils einzelne zu verbindende Teile sind und aus verschiedenen Materialien bestehen.
- Trinkglas nach Ansprüche 2 oder 6, dadurch gekennzeichnet, dass der Stiel (2) im Wesentlichen aus Metall oder Keramik besteht und der Fuß (3) im Wesentlichen aus Glas besteht.
- Trinkglas nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass mindestens eine Aushebung (4, 5) an ihrem Aushebungsgrund (7) trichter- oder kalottenförmig ausgebildet ist.
- Trinkglas nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, dass im Bereich der Mantelfläche der mindestens einen Aushebung (4,5) mindestens ein Langloch vorgesehen ist.
- Trinkglas nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass die durch die Mantelfläche der mindestens einen Aushebung (4,5) gebildete Außenkontur einen Zylinder beschreibt.
- Trinkglas nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass die durch die Mantelfläche der Aushebung (4,5) gebildete Außenkontur ein in Richtung der Verbindungsstelle zulaufendes Kegelsegment beschreibt.
- Trinkglas nach einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, dass mindestens ein Teil im Bereich der Verbindungsstelle einen Vorsprung (6) aufweist.
- Trinkglas nach Anspruch 12, dadurch gekennzeichnet, dass der Vorsprung (6) eine viereckige Querschnittsform aufweist.
- Trinkglas nach Anspruch 12, dadurch gekennzeichnet, dass der Vorsprung (6) eine ballige Querschnittsform aufweist.
- Trinkglas nach einem der Ansprüche 12 bis 14, dadurch gekennzeichnet, dass der Vorsprung (6) am Stielende sitzt.
- Verfahren zum Herstellen eines Trinkglases nach mindestens einem der vorherigen Ansprüche, dadurch gekennzeichnet, dass beim Ausformen einer erhitzten Glasmasse zu einem Kelch (1) der Stiel (2) bzw. ein oberer Stieladapter (10) unter gleichzeitigem Erhitzen seiner Verbindungsstelle vom plastischen Glas an der Verbindungsstelle umgeben wird und die stoff- und/oder formschlüssige Verbindung zwischen den Fügeteilen entsteht.
- Verfahren nach Anspruch 16 zum Herstellen eines Trinkglases mit gläsernem Fuß, dadurch gekennzeichnet, dass beim Ausformen einer erhitzten Glasmasse zu einem Fuß (3) der Stiel (2) bzw. ein unterer Stieladapter (11) unter gleichzeitigem Erhitzen seiner Verbindungsstelle zum Fuß (3) vom plastischen Glas an der Verbindungsstelle umgeben wird und die stoff- und/oder formschlüssige Verbindung zwischen den Fügeteilen entsteht.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19959331 | 1999-12-09 | ||
| DE1999159331 DE19959331B4 (de) | 1999-12-09 | 1999-12-09 | Trinkglas aus verschiedenen Materialien |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1106122A2 EP1106122A2 (de) | 2001-06-13 |
| EP1106122A3 EP1106122A3 (de) | 2005-08-10 |
| EP1106122B1 true EP1106122B1 (de) | 2016-02-24 |
Family
ID=7931973
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP00123844.3A Expired - Lifetime EP1106122B1 (de) | 1999-12-09 | 2000-11-02 | Trinkglas aus verschiedenen Materialien |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP1106122B1 (de) |
| DE (1) | DE19959331B4 (de) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE202011108176U1 (de) | 2011-11-23 | 2011-12-20 | Andreas Czarnotta | Trinkglas |
| DE202013104185U1 (de) | 2013-09-13 | 2013-09-19 | Vera Purtscher | Modulares Set zur Aufnahme von Speisen und/oder Getränken |
| SK288631B6 (sk) | 2014-12-01 | 2019-01-08 | Rona, A. S. | Spôsob výroby skleného výrobku s farebne a/alebo opticky odlišnou časťou, sklený výrobok, najmä pohár so stopkou |
| FR3075583B1 (fr) * | 2017-12-22 | 2019-12-20 | Arc France | Article de vaisselle ou d'ameublement en verre avec jambe |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR522808A (fr) * | 1920-08-23 | 1921-08-06 | Paul Gabiot | Verre à pied incassable |
| FR539384A (fr) * | 1921-08-01 | 1922-06-24 | Système de pied métallique amovible s'adaptant à tous genres de verre | |
| US2224319A (en) * | 1938-07-07 | 1940-12-10 | Robert M Schroyer | Illuminated drinking vessel |
| GB639392A (en) * | 1943-05-24 | 1950-06-28 | Cie Internationale De Gobeiete | Process and apparatus for welding glass and similar material and products produced by this process |
| DE841619C (de) * | 1949-06-23 | 1952-06-16 | Dagobert Meyerhardt | Schalen, Glaeser und aehnliche Gebrauchs- und Kunstgegenstaende |
| BE502707A (de) * | 1950-04-20 | |||
| DE1886012U (de) * | 1963-10-23 | 1964-01-16 | Josef Bartel | Trinkglas. |
| DE1917499U (de) * | 1965-02-25 | 1965-06-10 | Dick Arne Flodell | Standglas. |
| DE1931977U (de) * | 1965-11-15 | 1966-02-03 | Emde & Simon | Glasgefaess, insbesondere trinkglas oder vase. |
| DE1938641A1 (de) * | 1969-07-30 | 1971-02-11 | Rosenthal Ag | Verfahren und Vorrichtung zum Verbinden von Porzellankoerpern mit Hohlglaskoerpern |
| DE3132064A1 (de) * | 1981-08-13 | 1983-03-03 | Theresienthaler Krystallglas- und Porzellanmanufaktur GmbH, 8372 Zwiesel | Trinkglas sowie verfahren zu dessen herstellung |
| FR2586765A1 (fr) * | 1985-09-05 | 1987-03-06 | Christian Gobillon | Recompenses sportives ayant dans leur composition des pieces detachees en verre ou matiere plastique |
| DE9410968U1 (de) * | 1994-07-12 | 1994-10-27 | Synkrona Ag, Stans | Nutzgefäß mit Halterung zwischen Gefäßteil und Fußelement |
-
1999
- 1999-12-09 DE DE1999159331 patent/DE19959331B4/de not_active Expired - Fee Related
-
2000
- 2000-11-02 EP EP00123844.3A patent/EP1106122B1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| DE19959331A1 (de) | 2001-08-23 |
| EP1106122A2 (de) | 2001-06-13 |
| EP1106122A3 (de) | 2005-08-10 |
| DE19959331B4 (de) | 2006-01-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3317737C2 (de) | ||
| DE2905683A1 (de) | Lagerbaugruppe | |
| EP0475004A1 (de) | Verfahren zur Herstellung von mehrfarbigen Slushhäuten, sowie Form und Trennvorrichtung zur Durchführung des Verfahrens | |
| DE3931536A1 (de) | Drehschneidwerkzeug | |
| DE3022697C2 (de) | ||
| DE3100192C2 (de) | ||
| DE68914129T2 (de) | Matrize zum Strangpressen von Metallen. | |
| DE3817369C2 (de) | ||
| DE9321254U1 (de) | Zur Herstellung einer Rohrverbindung dienende Kupplungsvorrichtung | |
| EP0372533A2 (de) | Verfahren zum Herstellen von Werkstücken aus Metall | |
| DE69105261T2 (de) | Bremstrommel aus Verbundmaterial für ein Kraftfahrzeug und Verfahren zu ihrer Herstellung. | |
| DE69512508T2 (de) | Vorrichtung zum schmieden des aussenrings eines gleichlaufdrehgelenks und verfahren dazu | |
| DE19959331B4 (de) | Trinkglas aus verschiedenen Materialien | |
| DE3879345T2 (de) | Knopf. | |
| CH671083A5 (de) | ||
| DE1512379B2 (de) | Vorrichtung zur Halterung einer Lochmaske an einem Frontglasrahmen einer Farbfernsehbildröhre | |
| EP3219439B1 (de) | Schleifscheibe | |
| DE3728142C2 (de) | ||
| DE2366414C1 (de) | Verfahren zur Befestigung einer Metallarmatur auf einem nichtmetallischen Werkstueck | |
| DE3805404C2 (de) | ||
| WO2011003427A1 (de) | Stopfpickel für eine stopfmaschine zum unterstopfen eines gleises | |
| EP1270121A2 (de) | Wälzfräser | |
| EP0280136A1 (de) | Reibschlüssiges Element, insbesondere Synchronisierungskörper in Stufengetrieben von Kraftfahrzeugen | |
| DE916806C (de) | Verfahren zum Herstellen einer zur UEbertragung starker Kraefte geeigneten Muffenverbindung von Stangen oder Rohren aus keramischem Werkstoff | |
| EP3524843B1 (de) | Verfahren zur herstellung eines verbundgussteils und verbundgussteil |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: ZWIESEL KRISTALLGLAS AG |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| 17P | Request for examination filed |
Effective date: 20051014 |
|
| AKX | Designation fees paid |
Designated state(s): DE FR IT |
|
| 17Q | First examination report despatched |
Effective date: 20080725 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20150828 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR IT |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 50016431 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 17 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 50016431 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20161121 Year of fee payment: 17 Ref country code: FR Payment date: 20161118 Year of fee payment: 17 |
|
| 26N | No opposition filed |
Effective date: 20161125 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20161123 Year of fee payment: 17 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50016431 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20180731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171130 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180602 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171102 |