EP0738224B1 - Zylindrischer behälter mit zusammendrückbarer umfangswand - Google Patents
Zylindrischer behälter mit zusammendrückbarer umfangswand Download PDFInfo
- Publication number
- EP0738224B1 EP0738224B1 EP95905598A EP95905598A EP0738224B1 EP 0738224 B1 EP0738224 B1 EP 0738224B1 EP 95905598 A EP95905598 A EP 95905598A EP 95905598 A EP95905598 A EP 95905598A EP 0738224 B1 EP0738224 B1 EP 0738224B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- container
- notches
- peripheral wall
- row
- moulding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 230000002093 peripheral effect Effects 0.000 title claims abstract description 54
- 238000000465 moulding Methods 0.000 claims description 11
- 230000006835 compression Effects 0.000 claims description 10
- 238000007906 compression Methods 0.000 claims description 10
- 235000013361 beverage Nutrition 0.000 claims description 6
- 239000000463 material Substances 0.000 claims description 6
- 229910052751 metal Inorganic materials 0.000 claims description 5
- 239000002184 metal Substances 0.000 claims description 5
- 229910052782 aluminium Inorganic materials 0.000 claims description 4
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 claims description 4
- 239000005028 tinplate Substances 0.000 claims description 4
- 150000001875 compounds Chemical class 0.000 claims description 3
- 239000013013 elastic material Substances 0.000 claims description 3
- 239000004411 aluminium Substances 0.000 claims 1
- 210000000887 face Anatomy 0.000 claims 1
- 210000001331 nose Anatomy 0.000 claims 1
- 238000003860 storage Methods 0.000 description 7
- 239000002699 waste material Substances 0.000 description 6
- 238000000034 method Methods 0.000 description 5
- 238000004806 packaging method and process Methods 0.000 description 4
- 230000008569 process Effects 0.000 description 4
- 230000008901 benefit Effects 0.000 description 3
- 238000009792 diffusion process Methods 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 239000012528 membrane Substances 0.000 description 3
- 235000011837 pasties Nutrition 0.000 description 3
- 239000000565 sealant Substances 0.000 description 3
- 238000009826 distribution Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 239000004033 plastic Substances 0.000 description 2
- 229920003023 plastic Polymers 0.000 description 2
- 230000009467 reduction Effects 0.000 description 2
- 239000004698 Polyethylene Substances 0.000 description 1
- 238000004026 adhesive bonding Methods 0.000 description 1
- 239000011324 bead Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000004132 cross linking Methods 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 239000002781 deodorant agent Substances 0.000 description 1
- 230000007613 environmental effect Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000011888 foil Substances 0.000 description 1
- 229920001903 high density polyethylene Polymers 0.000 description 1
- 239000004700 high-density polyethylene Substances 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 230000003993 interaction Effects 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- -1 polyethylene Polymers 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 229920001296 polysiloxane Polymers 0.000 description 1
- 229920002635 polyurethane Polymers 0.000 description 1
- 239000004814 polyurethane Substances 0.000 description 1
- 230000002028 premature Effects 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
- 238000004904 shortening Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 230000006641 stabilisation Effects 0.000 description 1
- 238000011105 stabilization Methods 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Chemical compound O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
- 230000037303 wrinkles Effects 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D83/00—Containers or packages with special means for dispensing contents
- B65D83/771—Containers or packages with special means for dispensing contents for dispensing fluent contents by means of a flexible bag or a deformable membrane or diaphragm
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D1/00—Rigid or semi-rigid containers having bodies formed in one piece, e.g. by casting metallic material, by moulding plastics, by blowing vitreous material, by throwing ceramic material, by moulding pulped fibrous material or by deep-drawing operations performed on sheet material
- B65D1/40—Details of walls
Definitions
- the invention relates to a cylindrical, in particular cartridge-like container with a plastically deformable peripheral wall, a closed bottom at the rear end of the container and an element provided for opening the container at its front end, in particular a threaded connector or a nozzle.
- the peripheral wall is compressible in the axial direction and has at least one row of linear notches running in the circumferential direction and colinearly running on the peripheral wall at only one end or at both ends of the container on the peripheral wall.
- the container can be a conventional cartridge, but it can also be a beverage can, keg, and other containers.
- the invention and the state of the art on which it is based are explained below with the aid of cartridges, without the invention being restricted to this type of container.
- the cartridge known from DE 4201064 A1 intended for use in a deodorant pen dispenser, consists of a tubular sleeve which is closed on one side with a cover and on the other side with a pressure base and an inner piston. In use, the tubular casing forming the jacket wall is folded into annular folds, thus reducing the volume of the partially and also completely empty cartridge.
- the disadvantage is the high expenditure in the manufacture and filling of the cartridge.
- Pasty masses cannot be packed with it without additional stabilization being provided.
- This plunger cannot be sealed against the inner wall of the cartridge, or can only be sealed with an extremely high outlay, so that in systems reacting with air or air humidity, hardening and solidification of the mass in the interior of the cartridge occurs in the region of the plunger. This partial hardening of the mass also complicates the residual emptying of the cartridge.
- a cartridge which consists of a substantially cylindrical peripheral wall, a nozzle provided at the front end and a closed rear end.
- the cartridge consists of metal or an aluminum-clad polyethylene foil of such a thickness that the peripheral wall of the cartridge can be compressed in the direction of the front end of the container.
- a disadvantage of the known pistol is the need to use a full-shell cartridge pistol or at least one cartridge pistol, the middle parts of which have axially extending struts distributed in the circumferential direction.
- the tubular middle part or the struts distributed in the circumferential direction are necessary in order to prevent the circumferential wall of the cartridge from buckling when it is pressed together. Even a slight irregularity in the distribution of the pressure on the bottom of the cartridge is sufficient to cause the peripheral wall of the cartridge to break out laterally.
- the invention is therefore based on the object of improving a container of the type mentioned at the outset so that it can be compressed using simple devices without breaking out laterally. If the container is designed as a cartridge, storage stabilities of more than 12 months and a substantial reduction in the waste volume are to be achieved and the cartridge can be emptied with a conventional, simple half-shell gun without any problems. Furthermore, the manufacture and filling of the container should be possible without major effort.
- each row of notches contains at least 4 and preferably exactly 6 notches.
- the container which is often deep-drawn from metal, has a stable shoulder at its front end due to the deep-drawing, which carries the threaded connector or the nozzle for emptying the container.
- the rear end is weakened compared to the front end. It is therefore advantageous if the notches are only provided at the rear end of the container. This starts the wrinkling at the rear end and continues towards the front as the container is emptied.
- a particularly defined and uniform formation of folds can be achieved if at least two parallel rows of notches are provided which run around the circumferential wall, the notches of adjacent rows being offset by approximately half the notch length in the circumferential direction.
- the notch length is preferably about one sixth of the circumference of the container. In particular, it is suggested that adjacent rows of notches have a spacing of approximately one have half the notch length. This distance enables extremely regular wrinkling.
- the new folds that arise automatically during the compression are also at the same distance as the two predetermined rows of notches.
- a further improvement of the container according to the invention can be achieved if the rear end of the container is closed with a cup-shaped fitting, the bottom of which protrudes into the interior of the peripheral wall and the cup opening points outwards.
- the piston-like shaped piece compensates for non-uniformities in the pressure on the bottom of the container and, in particular, enables residual emptying, since the folds formed when the peripheral wall is pressed together create around the peripheral wall of the shaped piece.
- the height of the shaped piece is dimensioned such that the front end of the completely emptied container lies against the bottom of the cup-shaped shaped piece. This ensures complete residual emptying.
- a flat bottom is used to close the rear end of the container.
- a compensation for the thermal expansion of the mass in the completely closed container for different storage temperatures is achieved if the bottom of the fitting is flexible, for example in the form of a membrane.
- the bottom of the shaped piece is corrugated and additionally domed, the waves in particular forming concentric circles.
- This special geometric shape of the waves also enables pressure equalization, e.g. B. at an oblique placement of the piston of the cartridge gun on the bottom of the fitting. This compensates for the irregular pressurization that occurs particularly when using inexpensive cartridge guns.
- the shaped part in particular 3 to 5, can advantageously have guide lugs which absorb any tilting moments by being supported on the container wall.
- the molded part is made of the same material as the peripheral wall and the front end of the container. It is therefore an advantageous single-substance packaging in terms of environmental protection.
- the fitting can be connected to the peripheral wall of the container in different ways, e.g. B. by flanging, welding, gluing. It is important in the case of containers, for example cartridges, for reactive materials that gas diffusion is excluded with certainty. For example, water vapor diffusion must be prevented for silicone and polyurethane jointing compounds in order to avoid premature crosslinking. In a number of connection methods, e.g. B. the flanging, however, a shock or impact on the cartridge leads to a leak. It is therefore proposed for the shockproof connection that the shaped piece is welded to the peripheral wall of the container.
- Gas diffusion is avoided particularly safely if the container is made of metal, in particular tinplate or aluminum.
- peripheral wall of the container can achieve a defined folding during emptying, if the peripheral wall of the container consists of a sufficiently elastic material so that a bulging peripheral wall smoothes during compression. In this case, the pressure on the elastic peripheral wall causes these dents to pop out. Tinplate in particular is proposed here as the elastic material.
- the container according to the invention can be used particularly advantageously for receiving joint sealant.
- the container is a beverage can.
- the problem despite the relatively easy recyclability, that the volume of waste is of the order of the original volume. This disadvantage can be eliminated with the invention.
- a device in an automatic machine for taking back beverage cans, which first presses one or two rows of notches into the returned, empty can and then compresses them.
- the peripheral wall 1 of the cartridge shown in Figure 1 is closed at its rear end with a cup-shaped fitting 2, which is welded to the edge 3 of the peripheral wall 1.
- a threaded connector 4 is attached, on which a nozzle can be screwed in the usual way.
- the cartridge is closed with a membrane 5 which is pierced before use.
- the notches run in two rows, each row of notches having the same number of notches and being offset from one another by half a notch length. 4 to 10 notches per row have been found to be particularly favorable with commercially available cartridges.
- a cylindrical cartridge made of thin-walled aluminum with a diameter of the cylinder of 40 mm and a length of the cylinder of 155 mm is used.
- the compressible part i.e. the outer surface without the cup-shaped fitting on the base of the cartridge, has a length of 120 mm.
- the rows of notches are made in the area of the outlet opening of the cartridge.
- the position of the notches in the opposite, lower part of the cartridge casing is preferred.
- the ends of the notches have the same radius as the original cartridge casing and form tips 8 which are connected to one another by folding edges 15, 22 running in a straight line.
- the terms “above” and “below” used here refer to the position of the individual elements in FIG. 4.
- the notches 23 of the lower row of notches are shown in broken lines in FIG.
- the surfaces 16, 17, 18 are essentially flat and run obliquely between the folded edges 15, 22 and the notches 7, 23. This creates a waffle-iron structure.
- the cartridge casing folds together at the outwardly directed folded edges 15, 22 and at the inwardly directed notches 7, 23.
- the tips 8 lying between adjacent notches 7 of the upper row of notches move upward in the direction of the shoulder 14 until the tips 8 of the upper row of notches abut the edge of the shoulder 14, where the shoulder exerts a counter pressure.
- the tips of the lower row of notches with the notches 23 likewise migrate upward, namely in the direction of the center of the opposite notch 7 of the upper row of notches.
- the cartridge casing has no folds, notches or other possibilities for absorbing the pressure exerted from below, apart from the new folded edges 20.
- the area of the previous rows of notches is also not suitable for absorbing the pressure due to deformation, because here the cartridge casing is already completely folded up and cannot deform any further while shortening the length of the cartridge casing.
- the only way to avoid the by acting downward pressure and move toward 22 of the lower notch row, the folding edges 20 of the notches and the folded edges, is in a convolution of the cartridge casing along the dashed lines 21 inwardly, so that thus forms a new notch row. In this way, the new row of notches 21 is created automatically. At the same time, a new row of slightly pronounced curved folding edges is created below the new row of notches 21.
- the notches of the new row of notches 21 are offset by approximately half a notch length with respect to the notches 23 of the lower row of notches and lie parallel to it.
- the high stability of the tips 8 is probably also important in comparison to the other areas of the cartridge casing, in particular relative to the folded edges.
- the major part of the peripheral wall of the container is designed as a smooth wall that is not weakened at any point.
- the notches are formed shortly before the corresponding wall area is folded.
- the cylindrical shape of the container is therefore retained even when strong pressures are exerted.
- a cylindrical container with a completely weakened peripheral wall breaks out when already small axial pressures are exerted, so that the longitudinal axis of the container forms an S-shape.
- cartridge guns can be used for processing.
- Skeleton or full-coverage pistols are particularly suitable.
- Half-shell pistols can also be used.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Ceramic Engineering (AREA)
- Containers And Packaging Bodies Having A Special Means To Remove Contents (AREA)
- Pressure Vessels And Lids Thereof (AREA)
- Dental Tools And Instruments Or Auxiliary Dental Instruments (AREA)
- Containers Having Bodies Formed In One Piece (AREA)
- Tubes (AREA)
- Coating Apparatus (AREA)
- Rigid Containers With Two Or More Constituent Elements (AREA)
- Closures For Containers (AREA)
- Medicinal Preparation (AREA)
Description
- Die Erfindung betrifft einen zylindrischen, insbesondere kartuschenartigen Behälter mit einer plastisch verformbaren Umfangswand, einem verschlossenen Boden an dem hinteren Ende des Behälters und einem zum Öffnen des Behälters an seinem vorderen Ende vorgesehenen Element, insbesondere einem Gewindestutzen oder eine Düse. Die Umfangswand ist in axialer Richtung zusammendrückbar und weist mindestens eine, an nur einem Ende oder an beiden Enden des Behälters an der Umfangswand kreisförmig um den Behälter herum laufende Reihe von linearen, in Umlaufrichtung und kolinear verlaufenden geraden Kerben auf.
- Der Behälter kann eine übliche Kartusche sein, aber es kann sich auch um Getränkedosen, Fässer und andere Behälter handeln. Die Erfindung und der ihr zugrunde liegende Stand der Technik wird im folgenden an Hand von Kartuschen erläutert, ohne daß die Erfindung auf diesen Behältertyp beschränkt ist.
- Zum Verpacken von reaktiven, pastösen Massen, z. B. Fugendichtungsmassen, sind seit längerem Kartuschen im Gebrauch, die aus Kunststoff, z. B. HDPE, aber auch aus Aluminium bestehen. Die Kartuschen sind mit einem innerhalb der Umfangswand beweglichen, gleitfähigen Kunststoffkolben verschlossen und können darüber hinaus mit einem zusätzlichen Metalldeckel am Boden gegen Luftfeuchtigkeit gesichert werden. In solchen Gebinden sind reaktive Massen, z. B. die unter dem Einfluß von Luftfeuchtigkeit aushärtenden Fugendichtungsmassen, typischerweise bis zu 12 Monaten haltbar. Bei ungünstiger Lagerung, z. B. hohen Luftfeuchtigkeiten und erhöhten Temperaturen, verkürzt sich diese Zeit. Angestrebt und wünschenswert sind jedoch Lagerstabilitäten von mehr als 12 Monaten.
- Ein weiteres allgemeines Ziel ist die Verringerung des Abfallvolumens bei entleerten Kartuschen. Übliche Kartuschen haben nämlich den Nachteil, nach der Restentleerung das gleiche Volumen wie bei dem gefüllten Behälter einzunehmen. Eine Lösung dieses Problems wird durch die bekannten Schlauchbeutel erreicht, die jedoch andererseits aufwendige Werkzeuge zur Entleerung benötigen. So besteht die aus der DE 4201064 A1 bekannte, zum Einsatz in einem Deodorantstift-Spender vorgesehene Kartusche aus einer Schlauchhülle, die an der einen Seite mit einem Deckel und an der anderen Seite mit einem Druckboden sowie einem Innenkolben verschlossen ist. Beim Gebrauch wird die die Mantelwand bildende Schlauchhülle in Ringfalten zusammengelegt und damit das Volumen der teilweise und auch vollständig entleerten Kartusche verringert. Nachteilig ist der hohe Aufwand bei der Herstellung und Befüllung der Kartusche. Pastöse Massen lassen sich nicht damit verpacken, ohne daß für eine zusätzliche Stabilisierung gesorgt wird. Außerdem treten die bekannten Probleme mit dem in der Kartusche gleitenden Kolben auf. Dieser Kolben ist nämlich nicht oder nur unter außerordentlich hohem Aufwand gegenüber der Innenwand der Kartusche abzudichten, so daß bei mit Luft oder Luftfeuchtigkeit reagierenden Systemen ein Aushärten und Verfestigen der im Innenraum der Kartusche befindlichen Masse im Bereich des Kolbens auftritt. Dieses teilweise Aushärten der Masse erschwert zudem die Restentleerung der Kartusche.
- Ferner ist es bekannt, Kartuschen einzusetzen, deren Umfangswand ein vorgeformter Faltenbalg ist. Hier ist kein im Innern der Kartusche gleitender Kolben erforderlich. Allerdings ist die Herstellung einer solchen Kartusche sehr aufwendig. Außerdem ist eine derartige Kartusche mit pastösen Massen nur unter Schwierigkeiten blasenfrei befüllbar, da in den Sicken des Faltenbalgs Hohlräume verbleiben können. Ein weiterer Nachteil liegt im seitlichen Ausbrechen beim Zusammendrücken des seitlich nicht abgestützten Behälters infolge der mangelnden Stabilität der Umfangswand.
- Ein weiterer Versuch, eine hohe Lagerstabilität auch bei reaktiven Massen und zugleich ein niedriges Abfallvolumen zu erreichen, ist in der DE 3200542 A1 beschrieben. Hier wird eine Kartusche gezeigt, die aus einer im wesentlichen zylindrischen Umfangswand, einer am vorderen Ende vorgesehenen Düse und einem verschlossenen hinteren Ende besteht. Die Kartusche besteht aus Metall oder einer mit Aluminium kaschierten Polyethylenfolie einer solchen Stärke, daß die Umfangswand der Kartusche in Richtung auf das vordere Ende des Behälters zusammendrückbar ist. Mit dieser Kartusche läßt sich eine hohe Lagerstabilität bei reaktiven Massen erreichen, da die Kartusche vor ihrer Verwendung ein vollkommen geschlossener Behälter ist. Zur Entleerung der Kartusche wird sie in eine Vollschalen-Kartuschenpistole eingelegt. Beim Betätigen der Pistole wird die Umfangswand zusammengedrückt, so daß sie sich in Ringfalten zusammenlegt. Diese Kartusche erfüllt damit auch die Forderung nach der Verringerung des Abfallvolumens.
- Nachteilig bei der bekannten Pistole ist die Notwendigkeit, eine Vollschalen-Kartuschenpistole oder zumindest eine Kartuschenpistole zu verwenden, deren Mittelteile in Umfangsrichtung verteilte, axial verlaufende Streben aufweist. Das rohrförmige Mittelteil bzw. die in Umfangsrichtung verteilten Streben sind notwendig, damit ein seitliches Ausknicken der Umfangswand der Kartusche beim Zusammendrücken verhindert wird. Schon eine leichte Unregelmäßigkeit in der Verteilung des Drucks auf den Boden der Kartusche reicht nämlich aus, um die Umfangswand der Kartusche seitlich ausbrechen zu lassen.
- Aus der US-PS 2,139,143 ist ferner ein zylindrischer Behälter der eingangsgenannten Art bekannt. Die über die gesamte Mantelfläche des Behälters verteilten Kerben führen beim Zusammendrücken des Behälters ebenfalls zu einem seitlichen Ausbrechen in eine S-Form, wenn die Mantelfläche nicht abgestützt wird, zum Beispiel durch eine feste Umhüllung mit einem stabilen Vollmantel.
- Der Erfindung liegt daher die Aufgabe zugrunde, einen Behälter der eingangs genannten Art zu verbessern, so daß er mit einfachen Vorrichtungen zusammendrückbar ist, ohne dabei seitlich auszubrechen. Im Fall der Ausbildung des Behälters als Kartusche sollen Lagerstabilitäten von mehr als 12 Monaten sowie eine erhebliche Verringerung des Abfallvolumens erreicht werden und die Kartusche mit einer üblichen, einfachen Halbschalenpistole problemlos entleert werden können. Ferner soll die Herstellung und das Befüllen des Behälters ohne größeren Aufwand möglich sein.
- Diese Aufgabe wird erfindungsgemäß bei dem Behälter der eingangs genannten Art dadurch gelöst, daß nur ein Teil der Umfangswand um den Behälter herumlaufende Reihen von Kerben trägt und der restliche Teil der Umfangswand glatt ist und daß der Abstand benachbarter Kerben in einer Reihe so gering ist, daß der Zwischenraum benachbarter Kerben einer Reihe beim Zusammendrücken der Umfangswand in Längsrichtung des Behälters verschwindet und sich eine neue, parallel zu den bisherigen Reihen von Kerben und im axialen Abstand dazu verlaufende Reihe von Kerben bildet.
- Überraschenderweise hat sich gezeigt, daß nur eine einzige Reihe dieser Kerben notwendig ist, damit beim Zusammendrücken der Umfangswand des Behälters eine völlig regelmäßige Faltenbildung erfolgt. Geringe Unregelmäßigkeiten in der Verteilung des Drucks auf das hintere Ende des Behälters stören die Regelmäßigkeit der Faltenbildung nicht. Ein Ausbrechen der Umfangswand des Behälters während des Zusammendrückens ist nicht zu befürchten. Daher lassen sich im Fall von Kartuschen die üblichen, wenig aufwendigen Kartuschenpistolen in Halbschalenform zur Verarbeitung einsetzen.
- Optimal für das regelmäßige Zusammenfalten von Kartuschen oder Getränkedosen ist es, wenn jede Kerbenreihe mindestens 4 und vorzugsweise genau 6 Kerben enthält.
- Der häufig aus Metall tiefgezogene Behälter hat, bedingt durch das Tiefziehen, an seinem vorderen Ende eine stabile Schulter, die den Gewindestutzen oder die Düse zur Entleerung des Behälters trägt. Das hintere Ende ist im Vergleich zum vorderen Ende geschwächt. Daher ist es vorteilhaft, wenn die Kerben nur am hinteren Ende des Behälters vorgesehen sind. Damit beginnt die Faltenbildung am hinteren Ende und setzt sich im Laufe der Entleerung des Behälters nach vorne hin fort. Eine besonders definierte und gleichmäßige Faltenbildung läßt sich erreichen, wenn mindestens zwei an der Umfangswand kreisförmig umlaufende, parallele Reihen von Kerben vorgesehen sind, wobei die Kerben benachbarter Reihen in Umlaufrichtung um etwa die halbe Kerbenlänge versetzt sind. Vorzugsweise beträgt die Kerbenlänge etwa ein Sechstel des Umfangs des Behälters. Insbesondere wird vorgeschlagen, daß benachbarte Reihen von Kerben einen Abstand von etwa einer halben Kerbenlänge haben. Dieser Abstand ermöglicht eine äußerst regelmäßige Faltenbildung. Auch die während des Zusammendrückens selbsttätig entstehenden neuen Falten haben den gleichen Abstand wie die beiden vorgegebenen Reihen von Kerben.
- Eine weitere Verbesserung des erfindungsgemäßen Behälters läßt sich erreichen, wenn das hintere Ende des Behälters mit einem becherförmigen, mit seinem Boden in das Innere der Umfangswand hineinragenden und mit der Becheröffnung nach außen weisenden Formstück verschlossen ist. Das kolbenähnliche Formstück gleicht Ungleichmäßigkeiten im Druck auf den Boden des Behälters aus und ermöglicht insbesondere eine Restentleerung, da sich die beim Zusammendrücken der Umfangswand gebildeten Falten um die Umfangswand des Formstücks anlegen.
- Die Höhe des Formstücks ist in einer bevorzugten Ausführungsform so bemessen, daß das vordere Ende des vollständig entleerten Behälters am Boden des becherförmigen Formstücks anliegt. Damit wird eine vollständige Restentleerung gewährleistet.
- Im Rahmen der Erfindung liegt es jedoch auch, wenn zusätzlich zum Formstück oder an Stelle dieses Formstücks ein ebener Boden zum Verschließen des hinteren Endes des Behälters verwendet wird.
- Ein zusätzlicher Vorteil ergibt sich durch eine umlaufende Schulter an der Umfangswand des Formstücks, an der sich beim Zusammendrücken des Behälters die erste Faltenreihe abstützt. Wird eine Kartuschenpistole zum Zusammendrücken eingesetzt, so wird dessen Kolben beim Einfahren in das Formstück selbsttätig zentriert.
- Ein Ausgleich für die thermische Ausdehnung der im vollständig geschlossenen Behälter befindlichen Masse für unterschiedliche Lagertemperaturen wird erreicht, wenn der Boden des Formstücks flexibel, zum Beispiel nach Art einer Membran ausgebildet ist. Dazu wird im weiteren vorgeschlagen, daß der Boden des Formstücks gewellt und zusätzlich domartig gewölbt ist, wobei die Wellen insbesondere konzentrische Kreise bilden. Diese besondere geometrische Form der Wellen ermöglicht außerdem einen Druckausgleich, z. B. bei einem schrägen Aufsetzen des Kolbens der Kartuschenpistole auf den Boden des Formstücks. Die insbesondere beim Einsatz von preiswerten Kartuschenpistolen auftretende unregelmäßige Druckbeaufschlagung wird damit ausgeglichen.
- Mit Vorteil kann das Formstück, insbesondere 3 bis 5, Führungsnasen haben, die eventuelle Kippmomente durch Abstützen an der Behälterwand auffangen.
- Zugunsten einer besonders einfachen und wirtschaftlichen Wiederverwertbarkeit des entleerten Behälters besteht das Formstück aus dem gleichen Werkstoff wie die Umfangswand und das vordere Ende des Behälters. Es handelt sich damit um eine im Sinne des Umweltschutzgedankens vorteilhafte Einstoffverpackung.
- Das Formstück kann mit der Umfangswand des Behälters auf unterschiedliche Art verbunden werden, z. B. durch Bördeln, Schweißen, Kleben. Wichtig ist bei Behältern, zum Beispiel Kartuschen, für reaktive Massen, daß eine Gasdiffusion mit Sicherheit ausgeschlossen wird. Z. B. muß für Silikon- und Polyurethanfugenmassen die Wasserdampfdiffusion verhindert werden, um ein vorzeitiges Vernetzen zu vermeiden. Bei einer Reihe von Verbindungsverfahren, z. B. dem Umbördeln, führt jedoch ein Stoß oder ein Schlag auf die Kartusche zu einer Undichtigkeit. Daher wird zur stoßsicheren Verbindung vorgeschlagen, daß das Formstück an der Umfangswand des Behälters angeschweißt ist.
- Besonders sicher wird die Gasdiffusion vermieden, wenn der Behälter aus Metall, insbesondere aus Weißblech oder Aluminium besteht.
- Auch bei einer, z. B. während des Transports, eingedrückten Umfangswand des Behälters läßt sich ein definiertes Zusammenfalten während der Entleerung erreichen, wenn die Umfangswand des Behälters aus einem hinreichend elastischen Werkstoff besteht, so daß sich eine Beulen aufweisende Umfangswand während des Zusammendrückens glättet. Der Druck auf die elastische Umfangswand führt in diesem Fall zu einem Herausspringen dieser Beulen. Als elastischer Werkstoff wird hier insbesondere Weißblech vorgeschlagen.
- Der erfindungsgemäße Behälter läßt sich besonders vorteilhaft zur Aufnahme von Fugendichtungsmasse verwenden. Besondere Vorteile ergeben sich auch, wenn der Behälter eine Getränkedose ist. Bei den in großer Anzahl hergestellten und verbrauchten Getränkedosen besteht trotz der relativ leichten Wiederverwertbarkeit das Problem, daß das Abfallvolumen in der Größenordnung des Originalvolumens liegt. Dieser Nachteil läßt sich mit der Erfindung beseitigen.
- So kann eine Vorrichtung in einem Automat für die Rücknahme von Getränkedosen vorgesehen sein, die zunächst eine oder zwei Reihen von Kerben in die zurückgegebene, entleerte Dose drückt und sie dann komprimiert.
- Im folgenden wird ein Ausführungsbeispiel der Erfindung an Hand von Zeichnungen näher beschrieben. Es zeigen
- Figur 1
- einen Längsschnitt durch eine mit Fugendichtungsmasse gefüllten Kartusche entsprechend der Erfindung,
- Figur 2
- einen Ausschnitt aus der Ansicht auf die Umfangswand der Kartusche nach Figur 1,
- Figur 3
- die Kartusche nach Figur 1 nach deren Entleerung,
- Figur 4
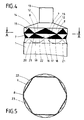
- eine seitliche Draufsicht auf einen Behältermantel vor dem Zusammendrücken gemäß einem weiteren Ausführungsbeispiel der Erfindung und
- Figur 5
- einen Schnitt entlang der Linie A-A in Figur 4.
- Die Umfangswand 1 der in Figur 1 dargestellten Kartusche ist an ihrem hinteren Ende mit einem becherförmigen Formstück 2 verschlossen, das am Rand 3 der Umfangswand 1 angeschweißt ist. Am vorderen Ende der Kartusche ist ein Gewindestutzen 4 angebracht, auf das in üblicher Weise eine Düse geschraubt werden kann. Im Bereich des Gewindestutzens 4 ist die Kartusche mit einer Membran 5 verschlossen, die vor der Anwendung durchstoßen wird.
- Oberhalb einer umlaufenden Schulter 6 des Formstücks 2 sind zwei Reihen von Kerben 7 angebracht, deren Anordnung in Figur 2 besonders deutlich dargestellt ist.
- Die Kerben verlaufen in zwei Reihen, wobei jede Kerbenreihe die gleiche Anzahl von Kerben aufweist und gegeneinander um eine halbe Kerbenlänge versetzt ist. Als besonders günstig bei handelsüblichen Kartuschen haben sich 4 bis 10 Kerben pro Reihe herausgestellt.
- Wird auf das Formstück 2 ein Druck in Richtung auf den Gewindestutzen 4 ausgeübt, so vertiefen sich die Kerben und zwischen den Kerben bilden sich scharfe Spitzen 8 aus, deren Höhe bei zunehmendem Druck anwächst. Gleichzeitig entstehen neue, in Figur 2 gestrichelt dargestellte Kerben 9. Dieser Vorgang wird weiter unten im einzelnen erläutert. Die Kerbenreihen erzeugen damit selbsttätig während des Zusammendrückens neue Kerbenreihen, bis die gesamte Umfangswand 1 sich in Falten 10 um das becherförmige Formstück 2 gelegt hat (Figur 3). Während des Zusammendrückens stützen sich die ringförmigen Falten an der Schulter 6 des Formstücks ab. Die Höhe des becherförmigen Formstücks 2 ist so bemessen, daß der Boden 11 an der Innenseite des vorderen, den Gewindestutzen 4 tragenden Endes der Kartusche anliegt. Damit läßt sich eine vollständige Restentleerung erreichen.
- Im folgenden werden die einzelnen Teilschritte beim Zusammendrücken anhand der Figuren 4 und 5 beschrieben.
- In diesem Beispiel wird eine zylindrische Kartusche aus dünnwandigem Aluminium mit einem Durchmesser des Zylinders von 40 mm und einer Länge des Zylinders von 155 mm eingesetzt. Der zusammendrückbarer Teil, also die Mantelfläche ohne das becherförmige Formstück am Kartuschenboden hat eine Länge von 120 mm.
- Zunächst werden an einem Ende des zylindrischen Kartuschenmantels zwei in einer zur Zylinderachse senkrechten Ebene verlaufende Reihen von je 6 Kerben 7, 23 eingedrückt. Der Abstand der Reihen beträgt 5 mm, die Länge der Kerben 19 mm und der Zwischenraum der Kerben der gleichen Reihe 1 mm.
- In diesem Beispiel sind die Kerbenreihen im Bereich der Auslaßöffnung der Kartusche angebracht. Bevorzugt ist jedoch die Lage der Kerben im entgegengesetzten, unteren Teil des Kartuschenmantels.
- Die Enden der Kerben haben den gleichen Radius wie der ursprüngliche Kartuschenmantel und bilden Spitzen 8, die miteinander durch in gerader Linie verlaufende Faltkanten 15, 22 verbunden sind. Der Übersichtlichkeit halber sind in Figur 4 nur einige Elemente mit den jeweiligen Bezugszeichen versehen. Die hier verwendeten Begriffe "oben" und "unten" beziehen sich auf die Lage der einzelnen Elemente in Figur 4. Die Kerben 23 der unteren Kerbenreihe sind in Figur 5 gestrichelt eingezeichnet.
- Die Flächen 16, 17, 18 sind im wesentlichen eben und verlaufen schräg zwischen den Faltkanten 15, 22 und den Kerben 7, 23. Damit entsteht eine waffeleisenförmige Struktur.
- Die Flächen 19 unterhalb der unteren Kerbenreihe werden zum unveränderten Kartuschenmantel hin durch eine nur leicht ausgeprägte Faltkante 20 begrenzt.
- Beim Zusammendrücken der Kartusche in Längsrichtung laufen folgende Vorgänge ab.
- Wird Druck von unten, also vom Kartuschenboden ausgeübt, so faltet sich der Kartuschenmantel an den nach außen gerichteten Faltkanten 15, 22 sowie an den nach innen gerichteten Kerben 7, 23 zusammen. Dabei wandern die zwischen benachbarten Kerben 7 der oberen Kerbenreihe liegenden Spitzen 8 nach oben in Richtung der Schulter 14, bis die Spitzen 8 der oberen Kerbenreihe an den Rand der Schulter 14 anstoßen, wo die Schulter einen Gegendruck ausübt. Die Spitzen der unteren Kerbenreihe mit den Kerben 23 wandern ebenfalls nach oben und zwar in Richtung auf die Mitte der gegenüberliegenden Kerbe 7 der oberen Kerbenreihe.
- Während dieses Vorgangs prägt sich die anfangs nur schwache Faltkante 20 unterhalb der unteren Kerbenreihe immer stärker und schärfer aus.
- Dieser Vorgang setzt sich fort, bis die Spitzen der oberen Kerbenreihe an den Rand der Schulter 14 anstoßen und die Spitzen der unteren Kerbenreihe in die Mitte der jeweiligen gegenüberliegenden Kerben 7 der oberen Kerbenreihe hineingewandert sind. Bis zu diesem Zeitpunkt konnten die Faltkanten 15, 22 durch stärkere Faltung dem von unten ausgeübten Druck nachgeben. Jetzt jedoch, nach Beendigung der Faltung der oberen und unteren Kerbenreihe spürt der Anwender, daß zum weiteren Zusammendrücken eine wesentlich höhere Kraft erforderlich ist.
- Nach Aufbringen einer deutlich stärkeren Kraft tritt ein neuer Effekt auf. Die noch stärkere Kraft versucht die untersten Faltkanten 20 in Richtung auf die darüber angeordneten Kerben und Faltkanten 15 zu drücken. Eine solche Bewegung der Faltkanten 20 ist jedoch nicht möglich, denn sie würde eine Dehnung des Kartuschenmantels entlang der gestrichelten Linien 21 erfordern. Daher treten große Zugkräfte entlang der gestrichelten Linien 21 auf.
- Zu diesem Zeitpunkt weist der Kartuschenmantel bis auf die neuen Faltkanten 20 keinerlei Falze, Kerben oder andere Möglichkeiten zur Aufnahme des von unten ausgeübten Drucks auf. Der Bereich der bisherigen Kerbenreihen ist auch zur Aufnahme des Drucks durch Verformung nicht geeignet, denn hier ist der Kartuschenmantel bereits völlig zusammengefaltet und kann sich nicht weiter bei gleichzeitiger Verkürzung der Länge des Kartuschenmantels verformen. Die einzige Möglichkeit, dem von unten wirkenden Druck auszuweichen und die Faltkanten 20 auf die Kerben und die Faltkanten 22 der unteren Kerbenreihe zuzubewegen, besteht in einer Faltung des Kartuschenmantels entlang der gestrichelten Linien 21 nach innen, so daß sich damit eine neue Kerbenreihe bildet. Auf diese Weise entsteht selbsttätig die neue Kerbenreihe 21. Gleichzeitig entsteht unterhalb der neuen Kerbenreihe 21 eine neue Reihe von schwach ausgeprägten bogenförmigen Faltkanten.
- Aufgrund der bereits gebildeten neuen Faltkanten 20 sind die Kerben der neuen Kerbenreihe 21 um etwa eine halbe Kerbenlänge gegenüber den Kerben 23 der unteren Kerbenreihe versetzt und liegen parallel dazu.
- Nach dem Nach-Innen-Klappen der gestrichelten Linien 21 läßt der vom Anwender verspürte Gegendruck deutlich nach. Jetzt faltet sich die neu gebildete Kerbenreihe zusammen. Damit wiederholt sich der bereits beschriebene Vorgang und zwar solange, bis der gesamte Kartuschenmantel zusammengefaltet ist.
- Die Erfinder vermuten die Ursache für den oben beschriebenen Effekt, durch den sich selbsttätig neue Kerben und Faltkanten bilden, im Zusammenspiel der zylindrischen Form des Kartuschenmantels mit der geraden Form der senkrecht zur Längsachse der Kartusche verlaufenden Kerben. Wichtig ist wahrscheinlich auch die hohe Stabilität der Spitzen 8 im Vergleich zu den sonstigen Bereichen des Kartuschenmantels, insbesondere relativ zu den Faltkanten.
- Sehr wichtig für den Anwender ist, daß der überwiegende Teil der Umfangswand des Behälters als glatte, an keiner Stelle geschwächte Wand ausgebildet ist. Die Kerben werden erst kurz vor dem Zusammenfalten des entsprechenden Wandbereichs gebildet. Daher bleibt die zylindrische Form des Behälters auch beim Ausüben starker Drücke erhalten. Im Gegensatz dazu bricht ein zylindrischer Behälter mit vollflächig geschwächter Umfangswand beim Ausüben bereits geringer axialer Drücke aus, so daß die Längsachse des Behälter eine S-Form bildet.
- Im Fall der Ausbildung des erfindungsgemäßen Behälters als Kartusche können zur Verarbeitung handelsübliche Kartuschenpistolen eingesetzt werden. Besonders geeignet sind Skelett- oder Vollmantelpistolen. Auch Halbschalenpistolen können eingesetzt werden.
- Zusammengefaßt sind die Vorteile des erfindungsgemäßen kartuschenartigen Behälters:
- 1. Eine feuchtigkeitsdichte Verpackung, insbesondere für reaktive Systeme,
- 2. eine erhöhte Lagerstabilität für reaktive Systeme,
- 3. die Möglichkeit der Einstoffverpackung mit voller Recyclingfähigkeit,
- 4. eine starke Reduktion des Abfallvolumens durch die definierte Faltung der Umfangswand,
- 5. die Möglichkeit des Einsatzes üblicher, wenig aufwendiger Verarbeitungswerkzeuge und
- 6. die Restentleerbarkeit.
-
- 1
- Umfangswand
- 2
- Formstück
- 3
- Rand
- 4
- Gewindestutzen
- 5
- Membran
- 6
- Schulter
- 7
- Kerben (der oberen Kerbenreihe)
- 8
- Spitzen
- 9
- neue Kerbe
- 10
- Falten
- 11
- Boden des Formstücks
- 12
- Fläche, unverändert beim Eindrücken der Kerben
- 13
- Drehkappe
- 14
- schräge, kegelförmige Schulter der Kartusche
- 15
- Faltkanten
- 16
- Fläche
- 17
- Fläche
- 18
- Fläche
- 19
- Fläche
- 20
- Faltkante
- 21
- neue Kerbenreihe
- 22
- Faltkanten
- 23
- Kerben (der unteren Kerbenreihe)
Claims (19)
- Zylindrischer, insbesondere kartuschenartiger Behälter mit einer plastisch verformbaren Umfangswand (1), einem verschlossenen Boden an dem hinteren Ende des Behälters und einem zum Öffnen des Behälters an seinem vorderen Ende vorgesehenen Element, insbesondere einem Gewindestutzen (4) oder eine Düse, wobei die Umfangswand (1) in axialer Richtung zusammendrückbar ist und mindestens eine, an nur einem Ende oder an beiden Enden des Behälters an der Umfangswand (1) kreisförmig um den Behälter herum laufende Reihe von linearen, in Umlaufrichtung und kolinear verlaufenden geraden Kerben (7) aufweist,
dadurch gekennzeichnet,
daß nur ein Teil der Umfangswand (1) um den Behälter herumlaufende Reihen von Kerben (7) trägt und der restliche Teil der Umfangswand (1) glatt ist und daß der Abstand benachbarter Kerben (7) in einer Reihe so gering ist, daß der Zwischenraum benachbarter Kerben (7) einer Reihe beim Zusammendrücken der Umfangswand (1) in Längsrichtung des Behälters verschwindet und sich eine neue, parallel zu den bisherigen Reihen von Kerben (7) und im axialen Abstand dazu verlaufende Reihe von Kerben (9) bildet. - Behälter nach Anspruch 1,
dadurch gekennzeichnet,
daß jede Kerbenreihe mindestens 4 und vorzugsweise genau 6 Kerben (7) enthält. - Behälter nach Anspruch 1 oder 2,
dadurch gekennzeichnet,
daß die Kerben (7) nur am hinteren Ende des Behälters vorgesehen sind. - Behälter nach einem der vorangegangenen Ansprüche,
gekennzeichnet durch
mindestens zwei an der Umfangswand (1) kreisförmig umlaufende parallele Reihen von Kerben (7), wobei die Kerben benachbarter Reihen in Umlaufrichtung um etwa die halbe Kerbenlänge versetzt sind. - Behälter nach einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet,
daß die Kerbenlänge etwa ein Sechstel des Umfangs des Behälters beträgt. - Behälter nach Anspruch 4 oder 5,
dadurch gekennzeichnet,
daß benachbarte Reihen von Kerben (7) einen Abstand von etwa einer halben Kerbenlänge haben. - Behälter nach einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet,
daß das hintere Ende des Behälters mit einem becherförmigen, mit seinem Boden in das Innere der Umfangswand (1) hineinragenden und mit der Becheröffnung nach außen weisenden Formstück (2) verschlossen ist. - Behälter nach Anspruch 7,
dadurch gekennzeichnet,
daß die Höhe des Formstückes (2) so bemessen ist, daß das vordere Ende des vollständig entleerten Behälters am Boden des becherförmigen Formstücks (2) anliegt. - Behälter nach Anspruch 7 oder 8,
gekennzeichnet durch
eine umlaufende Schulter (6) an der Umfangswand des Formstücks (2), an der sich beim Zusammendrücken des Behälters die erste Faltenreihe abstützt. - Behälter nach einem der Ansprüche 7 bis 9,
dadurch gekennzeichnet,
daß der Boden (11) des Formstücks (2) flexibel ist. - Behälter nach Anspruch 10,
dadurch gekennzeichnet,
daß der Boden (11) des Formstücks gewellt und zusätzlich domartig gewölbt ist, wobei die Wellen insbesondere konzentrische Kreise bilden. - Behälter nach einem der Ansprüche 7 bis 11,
dadurch gekennzeichnet,
daß das Formstück (2), insbesondere 3 bis 5, Führungsnasen hat. - Behälter nach einem der Ansprüche 7 bis 12,
dadurch gekennzeichnet,
daß das Formstück (2) aus dem gleichen Werkstoff wie die Umfangswand (1) und das vordere Ende des Behälters besteht. - Behälter nach einem der Ansprüche 7 bis 13,
dadurch gekennzeichnet,
daß das Formstück (2) an der Umfangswand (1) des Behälters angeschweißt ist. - Behälter nach einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet,
daß der Behälter aus Metall, insbesondere Weißblech oder Aluminium besteht. - Behälter nach einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet,
daß die Umfangswand des Behälters aus einem hinreichend elastischen Werkstoff besteht, so daß sich eine Beulen aufweisende Umfangswand während des Zusammendrückens glättet. - Behälter nach Anspruch 16,
dadurch gekennzeichnet,
daß die Umfangswand (1) aus Weißblech besteht. - Behälter nach einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet,
daß der Behälter eine zur Aufnahme von Fugendichtungsmasse bestimmte Kartusche ist. - Behälter nach einem der Ansprüche 1 bis 17,
dadurch gekennzeichnet,
daß der Behälter eine Getränkedose ist.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4400358A DE4400358A1 (de) | 1994-01-08 | 1994-01-08 | Kartuschenartiger Behälter mit zusammendrückbarer Umfangswand |
| DE4400358 | 1994-01-08 | ||
| PCT/EP1994/004323 WO1995018750A1 (de) | 1994-01-08 | 1994-12-27 | Zylindrischer behälter mit zusammendrückbarer umfangswand |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0738224A1 EP0738224A1 (de) | 1996-10-23 |
| EP0738224B1 true EP0738224B1 (de) | 1997-08-27 |
Family
ID=6507589
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95905598A Expired - Lifetime EP0738224B1 (de) | 1994-01-08 | 1994-12-27 | Zylindrischer behälter mit zusammendrückbarer umfangswand |
Country Status (7)
| Country | Link |
|---|---|
| EP (1) | EP0738224B1 (de) |
| AT (1) | ATE157319T1 (de) |
| DE (2) | DE4400358A1 (de) |
| DK (1) | DK0738224T3 (de) |
| ES (1) | ES2105887T3 (de) |
| GR (1) | GR3025442T3 (de) |
| WO (1) | WO1995018750A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ES2180944T3 (es) * | 1996-03-02 | 2003-02-16 | Frank Forstmann | Cartucho para medios fluidos. |
| DE102022119140B4 (de) | 2022-07-29 | 2024-10-10 | Nussbaum Matzingen Ag | Kartuschenartiger Behälter zur mechanischen Ausbringung oderDossierung von viskosen Füllmedien |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US687790A (en) * | 1901-04-19 | 1901-12-03 | William S Scales | Paint-tube. |
| US2139143A (en) * | 1937-03-27 | 1938-12-06 | Norman N Wiswell | Collapsing container and collapsing device |
| JPS54710B2 (de) * | 1972-10-17 | 1979-01-13 | ||
| US3872994A (en) * | 1973-02-22 | 1975-03-25 | Robert W Hyde | Collapsible can |
| US4316551A (en) * | 1980-02-25 | 1982-02-23 | Belokin Jr Paul | Aluminum container |
| DE3200542A1 (de) * | 1982-01-11 | 1983-07-21 | Teroson Gmbh, 6900 Heidelberg | Verfahren zum entleeren von kartuschenartigen behaeltern sowie behaelter zur durchfuehrung des verfahrens |
| DE9101448U1 (de) * | 1991-02-08 | 1991-05-02 | Rößner, Alf, O-8270 Coswig | Von Hand zusammendrückbarer Einwegbehälter aus festem Material |
| DE4201064A1 (de) * | 1992-01-17 | 1993-07-22 | Alfred Von Schuckmann | Kartusche |
-
1994
- 1994-01-08 DE DE4400358A patent/DE4400358A1/de not_active Withdrawn
- 1994-12-27 DE DE59403895T patent/DE59403895D1/de not_active Expired - Fee Related
- 1994-12-27 ES ES95905598T patent/ES2105887T3/es not_active Expired - Lifetime
- 1994-12-27 EP EP95905598A patent/EP0738224B1/de not_active Expired - Lifetime
- 1994-12-27 DK DK95905598.9T patent/DK0738224T3/da active
- 1994-12-27 AT AT95905598T patent/ATE157319T1/de not_active IP Right Cessation
- 1994-12-27 WO PCT/EP1994/004323 patent/WO1995018750A1/de not_active Ceased
-
1997
- 1997-11-19 GR GR970403087T patent/GR3025442T3/el unknown
Also Published As
| Publication number | Publication date |
|---|---|
| DE4400358A1 (de) | 1995-07-13 |
| EP0738224A1 (de) | 1996-10-23 |
| WO1995018750A1 (de) | 1995-07-13 |
| ES2105887T3 (es) | 1997-10-16 |
| DE59403895D1 (de) | 1997-10-02 |
| DK0738224T3 (da) | 1998-05-04 |
| GR3025442T3 (en) | 1998-02-27 |
| ATE157319T1 (de) | 1997-09-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2304957A1 (de) | Produktabgabebehaelter | |
| EP3405293B1 (de) | Foliengebinde sowie baugruppe aus einer auspressvorrichtung und einem foliengebinde | |
| DE3200542A1 (de) | Verfahren zum entleeren von kartuschenartigen behaeltern sowie behaelter zur durchfuehrung des verfahrens | |
| DE2359561B2 (de) | Tubenartiger Behälter | |
| CH638454A5 (de) | Manuell betaetigbare spruehdose. | |
| EP0105537A2 (de) | Zweikammerpackung | |
| DE69000441T2 (de) | Dosenkoerper einer abgabevorrichtung, abgabevorrichtung mit einem solchen dosenkoerper und dessen haube. | |
| EP0151751B1 (de) | Zylindrischer Behälter | |
| EP1136388A2 (de) | Spenderpackung | |
| CH681616A5 (de) | ||
| DE3737265A1 (de) | Vorrichtung zum verspruehen einer unter druck stehenden fluessigkeit, paste oder dgl. | |
| EP0738224A1 (de) | Zylindrischer behälter mit zusammendrückbarer umfangswand | |
| EP4196423A1 (de) | Behälter aus papier | |
| EP0447997A2 (de) | Dosenartige Verpackung für fliessfähige Produkte und Verfahren zu ihrer Herstellung | |
| DE3842452C2 (de) | ||
| DE102007006097A1 (de) | Zweikomponentendruckdose mit abgedichtetem Auslösemechanismus | |
| EP0087562B1 (de) | Spender zur Abgabe flüssiger, pastöser oder staubförmiger Füllgüter | |
| DE3832938A1 (de) | Spruehdose | |
| DE102018117146A1 (de) | Mehrkammerkartusche | |
| EP0708033A1 (de) | Verpackungsbehälter aus einem an beiden Enden verschlossenen Folienschlauch | |
| DE4418394C2 (de) | Kartusche | |
| EP2243558B1 (de) | Kolben zum Auspressen von Füllsubstanzen | |
| EP3573899B1 (de) | Behälterverpackung | |
| DE10056584A1 (de) | Konservendose | |
| DE4430713B4 (de) | Kartusche |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| 17P | Request for examination filed |
Effective date: 19960701 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB GR IE IT LI NL PT SE |
|
| 17Q | First examination report despatched |
Effective date: 19961018 |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FR GB GR IE IT LI NL PT SE |
|
| REF | Corresponds to: |
Ref document number: 157319 Country of ref document: AT Date of ref document: 19970915 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| ET | Fr: translation filed | ||
| REF | Corresponds to: |
Ref document number: 59403895 Country of ref document: DE Date of ref document: 19971002 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2105887 Country of ref document: ES Kind code of ref document: T3 |
|
| ITF | It: translation for a ep patent filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19971125 |
|
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: FG4A Free format text: 3025442 |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 19971124 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20011206 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20011211 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20011212 Year of fee payment: 8 Ref country code: DK Payment date: 20011212 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GR Payment date: 20011219 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IE Payment date: 20011220 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20011228 Year of fee payment: 8 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20021227 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20021228 Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20021228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030707 |
|
| EUG | Se: european patent has lapsed | ||
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030901 |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: MM4A Free format text: LAPSE DUE TO NON-PAYMENT OF FEES Effective date: 20030630 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20021228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20051227 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20061203 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20061213 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20061221 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20061227 Year of fee payment: 13 Ref country code: CH Payment date: 20061227 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20070222 Year of fee payment: 13 |
|
| BERE | Be: lapsed |
Owner name: *HENKEL K.G.A.A. Effective date: 20071231 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20071227 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071227 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20080701 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071231 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080701 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080701 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071227 |