EP0704558B1 - Cellule d'électrodéposition en continu d'alliages métalliques - Google Patents
Cellule d'électrodéposition en continu d'alliages métalliques Download PDFInfo
- Publication number
- EP0704558B1 EP0704558B1 EP95401908A EP95401908A EP0704558B1 EP 0704558 B1 EP0704558 B1 EP 0704558B1 EP 95401908 A EP95401908 A EP 95401908A EP 95401908 A EP95401908 A EP 95401908A EP 0704558 B1 EP0704558 B1 EP 0704558B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- strip
- anode
- edge
- alloy
- electroplating
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 229910001092 metal group alloy Inorganic materials 0.000 title claims description 15
- 238000004070 electrodeposition Methods 0.000 title description 12
- 238000000576 coating method Methods 0.000 claims description 31
- 238000009713 electroplating Methods 0.000 claims description 31
- 239000011248 coating agent Substances 0.000 claims description 30
- 238000009434 installation Methods 0.000 claims description 24
- 229910045601 alloy Inorganic materials 0.000 claims description 23
- 239000000956 alloy Substances 0.000 claims description 23
- 239000002184 metal Substances 0.000 claims description 18
- 229910052751 metal Inorganic materials 0.000 claims description 18
- 229910052725 zinc Inorganic materials 0.000 claims description 14
- 239000011701 zinc Substances 0.000 claims description 14
- HCHKCACWOHOZIP-UHFFFAOYSA-N Zinc Chemical compound [Zn] HCHKCACWOHOZIP-UHFFFAOYSA-N 0.000 claims description 13
- 238000007747 plating Methods 0.000 claims description 6
- -1 chloride anions Chemical class 0.000 claims description 5
- 238000005868 electrolysis reaction Methods 0.000 claims description 4
- 238000000034 method Methods 0.000 claims description 4
- 239000012777 electrically insulating material Substances 0.000 claims description 3
- 238000009413 insulation Methods 0.000 abstract 1
- 239000010410 layer Substances 0.000 description 29
- 229910000831 Steel Inorganic materials 0.000 description 13
- 239000010959 steel Substances 0.000 description 13
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 12
- 239000003973 paint Substances 0.000 description 8
- 229910052759 nickel Inorganic materials 0.000 description 6
- 238000007493 shaping process Methods 0.000 description 6
- 229910001297 Zn alloy Inorganic materials 0.000 description 5
- 239000000203 mixture Substances 0.000 description 5
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 4
- 230000032798 delamination Effects 0.000 description 3
- 238000010586 diagram Methods 0.000 description 3
- 238000010410 dusting Methods 0.000 description 3
- 238000001962 electrophoresis Methods 0.000 description 3
- 150000002500 ions Chemical class 0.000 description 3
- 230000000873 masking effect Effects 0.000 description 3
- 238000010422 painting Methods 0.000 description 3
- VEXZGXHMUGYJMC-UHFFFAOYSA-M Chloride anion Chemical compound [Cl-] VEXZGXHMUGYJMC-UHFFFAOYSA-M 0.000 description 2
- VEXZGXHMUGYJMC-UHFFFAOYSA-N Hydrochloric acid Chemical compound Cl VEXZGXHMUGYJMC-UHFFFAOYSA-N 0.000 description 2
- 238000005275 alloying Methods 0.000 description 2
- 150000001450 anions Chemical class 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 229910052742 iron Inorganic materials 0.000 description 2
- 238000005259 measurement Methods 0.000 description 2
- 230000004580 weight loss Effects 0.000 description 2
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 229910000990 Ni alloy Inorganic materials 0.000 description 1
- VEQPNABPJHWNSG-UHFFFAOYSA-N Nickel(2+) Chemical compound [Ni+2] VEQPNABPJHWNSG-UHFFFAOYSA-N 0.000 description 1
- 239000004743 Polypropylene Substances 0.000 description 1
- QAOWNCQODCNURD-UHFFFAOYSA-L Sulfate Chemical compound [O-]S([O-])(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-L 0.000 description 1
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 description 1
- PTFCDOFLOPIGGS-UHFFFAOYSA-N Zinc dication Chemical compound [Zn+2] PTFCDOFLOPIGGS-UHFFFAOYSA-N 0.000 description 1
- 238000007792 addition Methods 0.000 description 1
- 230000015556 catabolic process Effects 0.000 description 1
- 239000011247 coating layer Substances 0.000 description 1
- 229910017052 cobalt Inorganic materials 0.000 description 1
- 239000010941 cobalt Substances 0.000 description 1
- GUTLYIVDDKVIGB-UHFFFAOYSA-N cobalt atom Chemical compound [Co] GUTLYIVDDKVIGB-UHFFFAOYSA-N 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 238000006731 degradation reaction Methods 0.000 description 1
- 238000000151 deposition Methods 0.000 description 1
- 230000008021 deposition Effects 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 238000005461 lubrication Methods 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 229910001453 nickel ion Inorganic materials 0.000 description 1
- QELJHCBNGDEXLD-UHFFFAOYSA-N nickel zinc Chemical compound [Ni].[Zn] QELJHCBNGDEXLD-UHFFFAOYSA-N 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 229920001155 polypropylene Polymers 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D7/00—Electroplating characterised by the article coated
- C25D7/06—Wires; Strips; Foils
- C25D7/0614—Strips or foils
- C25D7/0671—Selective plating
- C25D7/0678—Selective plating using masks
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D7/00—Electroplating characterised by the article coated
- C25D7/06—Wires; Strips; Foils
- C25D7/0614—Strips or foils
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D3/00—Electroplating: Baths therefor
- C25D3/02—Electroplating: Baths therefor from solutions
- C25D3/22—Electroplating: Baths therefor from solutions of zinc
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D7/00—Electroplating characterised by the article coated
- C25D7/06—Wires; Strips; Foils
- C25D7/0614—Strips or foils
- C25D7/0642—Anodes
Definitions
- the invention relates to an electroplating cell for the continuous coating of metal strips with a layer of metal alloy.
- the strip is generally passed through an installation which comprises a succession of electroplating cells, each cell contributing to the formation of a portion of the layer, or "sublayer"; the stack of sub-layers forms the alloy layer.
- such a sheet coated by electrodeposition with a layer of metal alloy and then painted, in particular by cataphoresis does not exhibit sufficient resistance to the gravel test, in particular for automotive applications;
- the gravel test consists of projecting solid gravel onto the painted sheet and evaluating the resistance to gravel, for example by counting the number of impacts on the sheet where the paint has been torn off; after the graveling test of such a painted sheet metal, numerous flaking of paint is observed and it is found that the tearing off of the paint flakes actually occurs in the thickness of the coating or of the electrodeposited layer.
- the object of the invention is to improve the quality, in particular the strength mechanical, coatings of metal alloys deposited continuously by electrodeposition on metal strips.
- the invention therefore also aims to limit the aforementioned drawbacks concerning the shaping and painting of the metal strips or sheets coated with alloy.
- the subject of the invention is an electroplating cell for the continuous coating of a metal strip, in particular with a layer of metallic alloy, comprising an electrolysis tank containing an electroplating bath, at least one anode immersed in said bath and having an active surface delimited by edges, means for passing the strip in the bath opposite said active surface from one edge of said surface to another opposite edge of the same surface, said means defining a path of strip running, and means for passing an electric current between said anode and said running strip serving as a cathode, characterized in that said active surface of each submerged anode is bordered on each of said two opposite edges by a mask having, along said corresponding edge and facing said travel path, an electrically insulating surface, closer to said travel path that said rim, said mask projecting towards the outside of said active anode surface with a width called overflow, measured along the direction of travel, at least equal to the distance which separates said edge from said travel path, and said mask covering the edge of said active anode surface over a width known as covering
- the invention also relates to an electroplating installation for the continuous coating of a metal strip, in particular with a layer of metallic alloy, comprising a cascade succession of cells according to the invention.
- the invention also relates to the use of electroplating cells according to the invention for the continuous coating of metal strips with a layer of metal alloy.
- the subject of the invention is also a method of coating a metal strip by electrodeposition of a metal alloy, in particular based on zinc, using an installation comprising several cells according to the invention arranged in cascade in which said strip is passed successively through said cells of the installation, an electric current is circulated between the anodes of the cells and said moving strip, characterized in that the running speed of said strip in the installation is greater than 50 m / minute and / or the density of the electric current flowing between the anodes of the cells and said strip is greater than 50 A / dm2.
- the plating installation comprises several identical plating cells arranged in cascade.
- the first cell of the installation is represented in FIG. 1, designated as a whole by the reference 1, and comprises an electrolysis tank 2 containing an electroplating bath S, means ensuring the movement of a metal strip B in the bath S and defining a strip running path, and, positioned successively under the strip running path and facing it, two anodes 3; cell 1 also comprises means for circulating an electric current between said anodes 3 and strip B running as cathode, which are not shown here.
- the electroplating cell can comprise a single anode or more than two successive anodes.
- the running means comprise tape support cylinders with parallel axes, namely two tape entry cylinders 5, 6, two tape exit cylinders 7, 8 and an intermediate cylinder 9 for tape support in the tank.
- tape support cylinders with parallel axes namely two tape entry cylinders 5, 6, two tape exit cylinders 7, 8 and an intermediate cylinder 9 for tape support in the tank.
- the three cylinders 6, 9, 7 immersed in the electrolytic cell define the strip running path in the electrolytic cell, which here is approximately in a horizontal plane.
- the two anodes 3 are each positioned between two submerged cylinders and each have a planar active surface 13 placed below the strip running path and oriented parallel to it and towards it.
- the distance between the active surface 13 of the anodes 3 of the strip running path is generally between 0.5 and 10 cm in an industrial cell.
- the active surfaces 13 of the anodes 3 extend transversely to the direction of travel over the entire width of the strip to be coated. Furthermore, the active surfaces 13 of the anodes 3 extend along the direction of travel of the strip between two opposite edges 3A, 3B.
- the distance between the active surface 13 of the anodes 3 of the strip running path is commonly about 3 cm.
- each anode 3 is bordered, along these two opposite edges 3A, 3B, by two masks 4A, 4B in the form of narrow flat panels.
- Each panel-shaped mask 4A, 4B extends along a corresponding rim 3A, 3B of the active anode surface 3 and is arranged in a plane approximately parallel to the strip running path.
- the masks are made of electrically insulating material, preferably of composite material or plastic.
- the masks 4A, 4B which each run along an edge 3A, 3B of the active anode surface, are always closer to the strip running path than the anodes.
- the distance which separates a mask 4A, 4B from the strip travel path is less than 0.5 times the inter-electrode distance, ie that which separates the corresponding flange 3A, 3B from the same travel path.
- the masks can be in a form different from that of a narrow flat panel while offering, facing the running path and along an edge of the active anode surface, a surface electrically insulating masking and closer to the running path than said flange.
- the thickness of the masks 4A, 4B is preferably much less than said inter-electrode distance, so that said masks can be partially inserted between the anode and the strip running path under the corresponding surface rim 3A, 3B active anode 13.
- the thickness of the masks 4A, 4B is however sufficient to provide an electrical masking function between the active surface 13 of the anode and the running strip serving as the cathode.
- the thickness of the masks is commonly of the order of 1 cm.
- each mask 4A, 4B which runs along a rim 3A, 3B of active anode surface, has a continuous intersection with the abstract surface passing through said rim 3A, 3B and orthogonal to the strip running path.
- the mask 4A, 4B in the form of a narrow flat panel, extends in width on each side of said intersection, that is to say, covering on one side the corresponding rim 3A, 3B of the active anode surface and largely protruding from the other side towards the outside of said active surface.
- the so-called overlap width measured along the direction of travel, is less than the distance between said edge of said travel path.
- the overlap width of the mask 4A, 4B relative to the rim 3A, 3B corresponding to the anode 3 is commonly less than 1 cm.
- the overflow width of the mask 4A, 4B relative to the corresponding rim 3A, 3B of anode 3 is greater than or equal to the inter-electrode distance, at the level of said rim.
- each anode 3 is thus bordered by two masks 4A, 4B along two opposite edges 3A, 3B; according to a variant of the invention, two masks, which immediately follow one another along the strip running path and which frame two successive anodes, can be contiguous and form only one flat panel. The same mask can thus be used to border two successive anodes.
- the means for circulating an electric current between the anodes 3 and the running strip serving as the cathode comprise the two emerged cylinders 5, 8 which are conductive, are known in themselves and are not described here in detail.
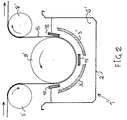
- FIG. 2 thus represents a cross-sectional diagram of a radial cell, designated as a whole by the reference 1 ′, comprising a tank 2 ′ containing an electroplating bath S ′, strip running means comprising two emerging conductive cylinders 5 ', 8' and a partially submerged cylinder 9 'whose surface defines the strip running path, two submerged anodes 3' in the shape of an arc of a circle facing the submerged part of said cylinder 9 ', and three masks 10, 11 and 12.
- the first mask 10 is located at the level of the anode rim which sees the strip re-entering the bath and the third mask 12 is located at the level of the last anode rim which sees the strip exiting the bath.
- the first and the third masks may have an emerged part.
- the second mask 11 is an intermediate mask which extends between the two anodes 3 'and therefore borders both of the edges of each anode 3'.
- the masks can be supported by said ramps.
- said ejector can advantageously serve as a mask provided that it is electrically insulating and the masking surface which faces the path of tape scrolling is not necessarily flat.
- Each cell of the installation contributes to the formation of a portion of the coating layer, or "sublayer" and the stacking of the sublayers forms the alloy layer.
- the cells 1 of the installation have soluble zinc anodes.
- the tanks 2 of the different cells 1 are filled with an electroplating bath S based on chloride anions and containing zinc cations and alloying elements in proportions and concentrations known in themselves to obtain said layer of alloy with the desired composition.
- said alloying elements are chosen from nickel, iron or cobalt.
- the tape B is scrolled successively in each of the cells of the installation.
- an electric current is passed between the anodes of the different cells and the steel strip B serving as the cathode.
- the tape running speed and the electric current density of the different cells are adjusted in a manner known per se, in particular as a function of the thickness of the desired plating layer.
- the tape running speed is greater than 50 m / min.
- the current density is greater than 50 A / dm2.
- the steel strip B then emerges from the installation coated with a layer of alloy.
- the Applicant has also surprisingly found that said painted strip, in particular by cataphoresis, withstood the gravel test much better than a sheet conventionally coated with the same layer of alloy and painted in the same way.
- the cells of the electrodeposition installation are equipped with insoluble electrodes and the cells of the cells are filled with an electrolysis bath based on anions other than chloride ions, in particular of sulfate ions.
- the electrodeposited layer is a metal alloy based on metals other than zinc, in particular based of tin and lead, or based on iron and nickel, or based on copper and nickel.
- the composition of the electroplating bath is adapted in a manner known per se to the type of alloy of the coating to be deposited.
- the above-described electrodeposition installation can be used to coat steel strip or other metal strips, in particular stainless steel strips.
- the Applicant has found that by using an installation comprising a succession of cells according to the invention for continuously coating a metal strip, in particular of steel, with a layer of alloy, notably based on zinc, one obtains advantageously a coating having in its thickness a great homogeneity, in particular of composition, and excellent mechanical properties, in particular a resistance to delamination.
- the applicant considers that the masks bordering the anodes of the electroplating cells of the installation cause a sudden variation in the current density at the input and at the output of the various anodes of the installation, which makes it possible to ensure deposition under more homogeneous current density conditions which guarantee a constant alloy composition over the thickness of the layer.
- the purpose of this test is to prepare a coating of zinc alloy on a steel strip in electroplating cells according to the invention.
- the electrodeposition installation comprises a succession of radial cells 1 ′ according to the invention, of the type previously described and shown in FIG. 2.
- the partially submerged cylinder 9 ' which defines the strip running path in the cell has a width of 2 m and a diameter of 2 m.
- the two 3 'anodes are made of zinc and soluble.
- the average distance between the anodes and said cylinder 9 ' is 3 cm.
- the three masks 10, 11 and 12 are arranged about 1 cm from said cylinder 9 'and barely penetrate, to a depth of less than 1 cm, in the interval which separates the anodes 3' from said cylinder 9 '.
- the three masks 10, 11, 12 which border the two anodes are flat polypropylene panels 2 m long, about 20 cm wide and 1 cm thick.
- the temperature of the bath is maintained at 57 ° C. and the pH of the bath is maintained at a value of approximately 4.5 by additions of hydrochloric acid.
- the strip to be coated is made of steel, has a width of 1.5 m and a thickness of 1 mm.
- the strip is scrolled through the installation at a speed of 100 m / min. and an electric current is passed between the anodes and the strip of 100 A / dm2.
- a strip coated on one face with a layer of zinc alloy containing 12% by weight of nickel and with a thickness of approximately 4 micrometers is obtained.
- the coating of the sheet blank A was prepared discontinuously in a manner known per se by immersing and maintaining the said sheet blank to be coated in an electroplating cell facing an anode, without scrolling, and by passing an electric current between said anode and the sheet blank serving as cathode.
- the sheet blank B is cut from a strip of steel coated continuously according to the prior art, that is to say by scrolling of said strip in electroplating cells which are not provided with anode edge masks .
- the sheet blank C is cut from a continuously coated steel strip according to test No. 1 above.
- the sheet blanks A, B, C are stamped and, after the stamping operation, the weight loss of each sheet blank compared to the surface of the surface is measured. coating.
- the result of the measurement is an indicator proportional to the crumbling or "dusting" of the coating.
- the alloy coating continuously prepared on a steel sheet in electroplating cells according to the invention has excellent resistance to crumbling and "dusting".
- each sheet blank A, B, C of test No. 2 is painted by cataphoresis and under the same conditions.
- the thickness of the paint layer is approximately 100 micrometers.
- Each sheet blank A, B, C is then subjected to the same gravel test, which consists in projecting gravel for a predetermined time on the sheet blanks to be tested.
- the impact of gravel on the blanks of painted sheet A, B, C may or may not cause the paint and coating to tear off.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Electroplating Methods And Accessories (AREA)
- Electrolytic Production Of Metals (AREA)
- Secondary Cells (AREA)
Description
- L'invention concerne une cellule d'électrodéposition pour le revêtement en continu de bandes métalliques par une couche d'alliage métallique.
- Pour revêtir une bande métallique d'une couche d'alliage, notamment une tôle d'acier d'une couche d'alliage de zinc, on fait généralement défiler la bande dans une installation qui comporte une succession de cellules d'électrodéposition, chaque cellule contribuant à la formation d'une portion de la couche, ou "sous-couche" ; l'empilement des sous-couches forme la couche d'alliage.
- Dans la mise en oeuvre ou l'utilisation d'une tôle revêtue en continu par électrodéposition d'une couche d'alliage métallique, notamment d'une tôle revêtue d'alliage de zinc, on a constaté un certain nombre de problèmes, notamment au moment de la mise en forme ou après mise en peinture.
- A l'emboutissage d'une telle tôle revêtue, on observe fréquemment un effritement du revêtement, ou "poudrage", qui provoque un encrassement des outils de mise en forme et une diminution de la protection apportée à la tôle par le revêtement.
- Lors de certaines opérations de mise en forme de ladite tôle, notamment de pliage, on observe parfois également un décollage d'une partie du revêtement, notamment par délamination dans l'épaisseur même du revêtement, ou de la couche déposée.
- Par ailleurs, une telle tôle revêtue par électrodéposition d'une couche d'alliage métallique puis peinte, notamment par cataphorèse, ne présente pas au test de gravillonnage une résistance suffisante, notamment pour des applications automobiles ; le test de gravillonnage consiste à projeter sur la tôle peinte des gravillons solides et à évaluer la résistance au gravillonnage par exemple en comptant le nombre d'impacts sur la tôle où la peinture a été arrachée ; après le test de gravillonnage d'une telle tôle peinte, on observe en effet des écaillages nombreux de peinture et on constate que l'arrachement des écailles de peinture se produit en fait dans l'épaisseur du revêtement ou de la couche électrodéposé.
- Pour éviter ces problèmes au moment de la mise en forme de telles tôles, il est possible d'améliorer la lubrification des outils de mise en forme.
- Pour améliorer la résistance au gravillonnage de telles tôles qui sont peintes, il est possible d'augmenter l'épaisseur de la couche de peinture.
- Néanmoins, de telles solutions rendent plus complexes et plus coûteuses les opérations de mise en forme et de mise en peinture de ces tôles.
- L'invention a pour but d'améliorer la qualité, notamment la résistance mécanique, des revêtements d'alliages métalliques déposés en continu par électrodéposition sur des bandes métalliques.
- L'invention a donc également pour but de limiter les inconvénients précités concernant la mise en forme et la mise en peinture des bandes ou des tôles métalliques revêtues d'alliage.
- L'invention a pour objet une cellule d'électrodéposition pour le revêtement en continu d'une bande métallique, notamment par une couche d'alliage métallique, comprenant une cuve d'électrolyse contenant un bain d'électrodéposition, au moins une anode immergée dans ledit bain et présentant une surface active délimitée par des rebords, des moyens pour faire défiler la bande dans le bain face à ladite surface active d'un rebord de ladite surface à un autre rebord opposé de la même surface, lesdits moyens définissant un chemin de défilement de bande, et des moyens pour faire passer un courant électrique entre ladite anode et ladite bande en défilement servant de cathode, caractérisée en ce que la dite surface active de chaque anode immergée est bordée sur chacun desdits deux rebords opposés par un masque présentant, le long dudit rebord correspondant et face audit chemin de défilement, une surface électriquement isolante, plus proche dudit chemin de défilement que ledit rebord, ledit masque débordant vers l'extérieur de ladite surface active d'anode d'une largeur dite de débordement, mesurée le long de la direction de défilement, au moins égale à la distance qui sépare ledit rebord dudit chemin de défilement, et ledit masque recouvrant le bord de ladite surface active d'anode sur une largeur dite de recouvrement, mesurée le long de la direction de défilement, inférieure à la distance qui sépare ledit rebord dudit chemin de défilement.
- L'invention peut également présenter une ou plusieurs des caractéristiques suivantes :
- la distance qui sépare chaque masque bordant un rebord de surface active d'anode, du chemin de défilement de bande est inférieure à 0,5 fois la distance qui sépare ledit rebord du chemin de défilement de bande,
- ledit masque est en forme de panneau plan et intégralement construit en un matériau électriquement isolant,
- ladite cellule est de type radial,
- lesdites anodes sont solubles et/ou ledit bain d'électrodéposition est à base d'anions chlorures,
- L'invention a également pour objet une installation d'électrodéposition pour le revêtement en continu d'une bande métallique, notamment par une couche d'alliage métallique, comprenant une succession en cascade de cellules selon l'invention.
- L'invention a également pour objet l'utilisation de cellules d'électrodéposition selon l'invention pour le revêtement en continu de bandes métalliques par une couche d'alliage métallique.
- Dans ce cas, l'invention peut également présenter une ou plusieurs des caractéristiques suivantes :
- ledit alliage métallique est à base de zinc,
- la teneur pondérale en zinc dudit alliage est supérieure à 10%.
- L'invention a encore pour objet un procédé de revêtement d'une bande métallique par électrodéposition d'un alliage métallique, notamment à base de zinc, à l'aide d'une installation comprenant plusieurs cellules selon l'invention disposées en cascade dans lequel on fait défiler ladite bande successivement dans lesdites cellules de l'installation, on fait circuler un courant électrique entre les anodes des cellules et ladite bande en défilement, caractérisée en ce que la vitesse de défilement de ladite bande dans l'installation est supérieure à 50 m/minute et/ou la densité du courant électrique circulant entre les anodes des cellules et ladite bande est supérieure à 50 A/dm2.
- L'invention sera mieux comprise à la lecture de la description qui va suivre, donnée à titre d'exemple et en référence aux dessins annexés, sur lesquels :
- la figure 1 est un schéma en coupe d'une cellule plane d'électrodéposition selon l'invention,
- la figure 2 est un schéma en coupe d'une cellule radiale d'électrodéposition selon l'invention.
- L'installation d'électrodéposition comprend plusieurs cellules d'électrodéposition identiques disposées en cascade.
- La première cellule de l'installation est représentée à la figure 1, désignée dans son ensemble par la référence 1, et comprend une cuve d'électrolyse 2 contenant un bain d'électrodéposition S, des moyens assurant le défilement d'une bande métallique B dans le bain S et définissant un chemin de défilement de bande, et, positionnés successivement sous le chemin de défilement de bande et face à lui, deux anodes 3 ; la cellule 1 comprend également des moyens de circulation d'un courant électrique entre lesdites anodes 3 et la bande B en défilement servant de cathode, qui ne sont pas représentés ici.
- Sans se départir de la présente invention, la cellule d'électrodéposition peut comporter une seule anode ou plus de deux anodes successives.
- La nature des anodes, la nature, la température et la composition du bain d'électrodéposition seront précisés ultérieurement dans l'exposé de la mise en oeuvre de la cellule selon l'invention.
- Les moyens de défilement comprennent des cylindres de support de bande à axes parallèles, à savoir deux cylindres d'entrée de bande 5, 6 , deux cylindres de sortie de bande 7, 8 et un cylindre intermédiaire 9 de soutien de bande dans la cuve. Du côté de l'entrée comme du côté de la sortie de la cuve, l'un 6, 7 des deux cylindres est immergé, l'autre 5, 8 est émergé ; le cylindre intermédiaire 9 est immergé ; les cylindres émergés 5, 8 sont conducteurs et sont motorisés pour entraîner la bande B en défilement.
- Les trois cylindres 6, 9, 7 immergés dans la cuve d'électrolyse définissent le chemin de défilement de bande dans la cuve d'électrolyse, qui est ici approximativement dans un plan horizontal.
- Les deux anodes 3 sont positionnées chacune entre deux cylindres immergés et présentent chacune une surface active plane 13 placée au dessous du chemin de défilement de bande et orientée parallèlement à lui et vers lui.
- La distance qui sépare la surface active 13 des anodes 3 du chemin de défilement de bande est généralement comprise entre 0,5 et 10 cm dans une cellule industrielle.
- D'une manière connue en elle-même et non décrite ici, les surfaces actives 13 des anodes 3 s'étendent transversalement à la direction de défilement sur toute la largeur de la bande à revêtir. Par ailleurs, les surfaces actives 13 des anodes 3 s'étendent le long de la direction de défilement de bande entre deux rebords opposés 3A, 3B.
- Au niveau des rebords 3A, 3B, la distance qui sépare la surface active 13 des anodes 3 du chemin de défilement de bande est couramment de 3 cm environ.
- Selon l'invention, chaque anode 3 est bordée, le long de ces deux rebords opposés 3A, 3B, par deux masques 4A, 4B en forme de panneaux plans étroits.
- Chaque masque 4A, 4B en forme de panneau s'étend le long d'un rebord correspondant 3A, 3B de la surface active d'anode 3 et est disposé dans un plan approximativement parallèle au chemin de défilement de bande.
- Les masques sont en matériau électriquement isolant, de préférence en matériau composite ou en matière plastique.
- Les masques 4A, 4B, qui longent chacun un rebord 3A, 3B de surface active d'anode, sont toujours plus proches du chemin de défilement de bande que les anodes. De préférence, la distance qui sépare un masque 4A, 4B du chemin de défilement de bande est inférieure à 0,5 fois la distance inter-électrode, c'est à dire celle qui sépare le rebord correspondant 3A, 3B du même chemin de défilement.
- Sans se départir de l'invention, les masques peuvent se présenter sous une forme différente de celle d'un panneau plan étroit tout en offrant, face au chemin de défilement et le long d'un rebord de surface active d'anode, une surface de masquage électriquement isolante et plus proche du chemin de défilement que ledit rebord.
- L'épaisseur des masques 4A, 4B est de préférence largement inférieure à ladite distance inter-électrode, de telle sorte que lesdits masques peuvent être partiellement insérés entre l'anode et le chemin de défilement de bande sous le rebord correspondant 3A, 3B de surface active 13 d'anode.
- L'épaisseur des masques 4A, 4B est cependant suffisante pour assurer une fonction de masquage électrique entre la surface active 13 d'anode et la bande en défilement servant de cathode.
- Ainsi, l'épaisseur des masques est couramment de l'ordre de 1 cm.
- De préférence, chaque masque 4A, 4B , qui longe un rebord 3A, 3B de surface active d'anode, présente une intersection continue avec la surface abstraite passant par ledit rebord 3A, 3B et orthogonale au chemin de défilement de bande.
- Le masque 4A, 4B, en forme de panneau plan étroit, s'étend en largeur de chaque côté de ladite intersection, c'est à dire, recouvrant d'un côté le rebord correspondant 3A, 3B de la surface active d'anode et débordant largement de l'autre côté vers l'extérieur de ladite surface active.
- La largeur dite de recouvrement, mesurée le long de la direction de défilement, est inférieure à la distance qui sépare ledit rebord dudit chemin de défilement.
- Ainsi, la largeur de recouvrement du masque 4A, 4B par rapport au rebord 3A, 3B correspondant d'anode 3 est couramment inférieure à 1 cm.
- La largeur de débordement du masque 4A, 4B par rapport au rebord 3A, 3B correspondant d'anode 3 est supérieure ou égale à la distance inter-électrode, au niveau dudit rebord.
- Selon la description ci-dessus, chaque anode 3 est ainsi bordée par deux masques 4A, 4B le long de deux rebords opposés 3A, 3B ; selon une variante de l'invention, deux masques, qui se suivent immédiatement le long du chemin de défilement de bande et qui encadrent deux anodes successives, peuvent être jointifs et ne former qu'un seul panneau plan. Un même masque peut ainsi servir à border deux anodes successives.
- Les moyens de circulation d'un courant électrique entre les anodes 3 et la bande en défilement servant de cathode comprennent les deux cylindres émergés 5, 8 qui sont conducteurs, sont connus par ailleurs en eux mêmes et ne sont pas décrits ici en détail.
- L'invention s'applique à toutes les géométries de cellule d'électrodéposition, notamment aux cellules radiales ; on a ainsi représenté à la figure 2 un schéma en coupe d'une cellule radiale, désignée dans son ensemble par la référence 1', comprenant une cuve 2' contenant un bain d'électrodéposition S', des moyens de défilement de bande comprenant deux cylindres émergés conducteurs 5', 8' et un cylindre partiellement immergé 9' dont la surface définit le chemin de défilement de bande, deux anodes immergées 3' en forme d'arc de cercle faisant face à la partie immergée dudit cylindre 9', et trois masques 10, 11 et 12.
- Le premier masque 10 se situe au niveau du rebord d'anode qui voit la bande rentrer dans le bain et le troisième masque 12 se situe au niveau du dernier rebord d'anode qui voit la bande sortir du bain.
- Dans la configuration particulière représentée à la figure 2, le premier et le troisième masques peuvent présenter une partie émergée.
- Le deuxième masque 11 est un masque intermédiaire qui s'étend entre les deux anodes 3' et borde donc à la fois un des rebords de chaque anode 3'.
- Selon une variante de l'invention, lorsque la cellule d'électrodéposition est dotée de dispositifs d'injection de bain d'électrodéposition, en particulier de rampes d'éjecteurs également positionnés au niveau de rebords d'anodes et débouchant dans l'intervalle séparant les anodes du chemin de défilement de bande, les masques peuvent être supportés par lesdites rampes.
- Dans le cas où une desdites rampes présente un seul éjecteur s'étendant sur toute la largeur du chemin de défilement de bande, ledit éjecteur peut avantageusement servir de masque à condition d'être électriquement isolant et la surface de masquage qui fait face au chemin de défilement de bande n'est pas forcément plane.
- On va maintenant décrire la mise en oeuvre de l'installation d'électrodéposition comprenant une succession de cellules d'électrodéposition 1 selon l'invention pour procéder au revêtement d'une couche d'alliage de zinc à la surface d'une bande d'acier B.
- Chaque cellule de l'installation contribue à la formation d'une portion de la couche de revêtement, ou "sous-couche" et l'empilement des sous-couches forme la couche d'alliage.
- Les cellules 1 de l'installation sont dotées d'anodes solubles en zinc.
- On remplit les cuves 2 des différentes cellules 1 d'un bain d'électrodéposition S à base d'anions chlorures et contenant des cations de zinc et des éléments d'alliage dans des proportions et des concentrations connues en elles-mêmes pour obtenir ladite couche d'alliage à la composition souhaitée.
- De préférence, lesdits éléments d'alliage sont choisis parmi le nickel, le fer ou le cobalt.
- A l'aide des moyens de défilement de bande, on fait défiler la bande B successivement dans chacune des cellules de l'installation.
- A l'aide des moyens de circulation du courant électrique, on fait passer un courant électrique entre les anodes des différentes cellules et la bande d'acier B servant de cathode.
- La vitesse de défilement de bande et la densité de courant électrique des différentes cellules sont ajustées d'une manière connue en elle-même, en particulier en fonction de l'épaisseur de la couche d'électrodéposition souhaitée.
- De préférence, la vitesse de défilement de bande est supérieure à 50 m/min.
- De préférence, la densité de courant est supérieure à 50 A/dm2.
- La bande d'acier B ressort alors de l'installation revêtue d'une couche d'alliage.
- La demanderesse a constaté avec surprise qu'on ne constatait que très peu d'effritement du revêtement électrodéposé en mettant en forme ultérieurement la bande d'acier revêtue, ou les tôles découpées dans cette bande, en comparaison de l'effritement qu'on observe sur des tôles revêtues d'alliage d'une manière classique.
- On limite ainsi l'effritement même pour des déformations importantes des tôles revêtues selon l'invention.
- La demanderesse a constaté également avec surprise que ladite bande peinte, notamment par cataphorèse, résistait beaucoup mieux au test de gravillonnage qu'une tôle revêtue de manière classique de la même couche d'alliage et peinte de la même façon.
- Selon une variante de l'invention, on équipe les cellules de l'installation d'électrodéposition d'électrodes insolubles et on remplit les cuves des cellules d'un bain d'électrolyse à base d'autres anions que d'ions chlorures, notamment d'ions sulfates.
- Selon une autre variante de l'invention, la couche électrodéposée est un alliage métallique basé sur d'autres métaux que le zinc, notamment à base d'étain et de plomb, ou à base de fer et de nickel, ou à base de cuivre et de nickel. La composition du bain d'électrodéposition est adaptée d'une manière connue en elle-même au type d'alliage du revêtement à déposer.
- On peut mettre en oeuvre l'installation d'électrodéposition décrite ci-dessus pour procéder au revêtement de bande d'acier ou d'autres bandes métalliques, notamment de bandes en acier inoxydable.
- Globalement, la demanderesse a constaté qu'en utilisant une installation comprenant une succession de cellules selon l'invention pour revêtir en continu une bande métallique, notamment d'acier, d'une couche d'alliage, notamment à base de zinc, on obtenait avantageusement un revêtement présentant dans son épaisseur une grande homogénéité, notamment de composition, et d'excellentes propriétés mécaniques, notamment une résistance à la délamination.
- Sans s'estimer liée par aucune théorie, la demanderesse considère que les masques bordant les anodes des cellules d'électrodéposition de l'installation provoquent une variation brutale de la densité de courant à l'entrée et à la sortie des différentes anodes de l'installation, ce qui permet d'assurer le dépôt sous des conditions de densité de courant plus homogènes qui garantissent une composition d'alliage constante sur l'épaisseur de la couche .
- Les exemples suivants illustrent l'invention :
- Cet essai a pour but de préparer un revêtement d'alliage de zinc sur une bande d'acier dans des cellules d'électrodéposition selon l'invention.
- L'installation d'électrodéposition comporte une succession de cellules radiales 1' selon l'invention, du type précédemment décrit et représenté à la figure 2.
- Le cylindre partiellement immergé 9' qui définit le chemin de défilement de bande dans la cellule présente une largeur de 2 m et un diamètre de 2 m.
- Les deux anodes 3' sont en zinc et solubles. La distance moyenne séparant les anodes et ledit cylindre 9' est de 3 cm.
- Les trois masques 10, 11 et 12 sont disposés à environ 1 cm dudit cylindre 9' et pénètrent à peine, sur une profondeur de moins de 1 cm, dans l'intervalle qui sépare les anodes 3' dudit cylindre 9'.
- Les trois masques 10, 11, 12 qui bordent les deux anodes sont des panneaux plans en polypropylène de 2 m de long, environ 20 cm de large et de 1 cm d'épaisseur.
- Le bain d'électrodéposition contient :
- 140 g/l d'ions de zinc,
- 16 g/l d'ions de nickel,
- 300 g/l d'ions chlorure.
- La température du bain est maintenue à 57°C et le pH du bain est maintenu à une valeur de environ 4,5 par des additions d'acide chlorhydrique.
- La bande à revêtir est en acier, présente une largeur de 1,5 m et une épaisseur de 1 mm.
- On fait défiler la bande dans l'installation à une vitesse de 100 m/min. et on fait passer un courant électrique entre les anodes et la bande de 100 A/dm2.
- On obtient une bande revêtue sur une face d'une couche d'alliage de zinc contenant 12% en poids de nickel et d'une épaisseur d'environ 4 micromètres.
- Cet essai a pour but d'indiquer qu'une tôle revêtue selon l'invention d'une couche d'alliage peut être mise en forme sans risque de dégradation sensible de son revêtement.
- A partir d'une même bande d'acier, on prépare trois flans de tôles de mêmes dimensions A, B, C revêtues selon trois procédés différents d'une même couche d'épaisseur 4 micromètres d'alliage zinc-nickel à 12% pondéral en nickel.
- Le revêtement du flan de tôle A a été préparé en discontinu d'une manière connue en elle-même en immergeant et en maintenant ledit flan de tôle à revêtir dans une cellule d'électrodéposition face à une anode, sans défilement, et en faisant passer un courant électrique entre ladite anode et le flan de tôle servant de cathode.
- Le flan de tôle B est découpé dans une bande d'acier revêtue en continu selon l'art antérieur, c'est à dire par défilement de ladite bande dans des cellules d'électrodéposition qui ne sont pas dotées de masques de rebord d'anodes.
- Le flan de tôle C est découpé dans une bande d'acier revêtue en continu selon l'essai n°1 ci-dessus.
- On procède ensuite dans les mêmes conditions à l'emboutissage des flans de tôles A, B, C et on mesure, à l'issue de l'opération d'emboutissage, la perte de poids de chaque flan de tôle rapportée à la surface du revêtement. Le résultat de la mesure est un indicateur proportionnel à l'effritement ou au "poudrage" du revêtement.
- On obtient les résultats suivants de perte de poids par unité de surface : flan A : 0,3 g/m2 - flan B : 1,1 g/m2 - flan C : 0,4 g/m2.
- Ainsi, le revêtement d'alliage préparé en continu sur une tôle d'acier dans des cellules d'électrodéposition selon l'invention présente une excellente résistance à l'effritement et au "poudrage".
- Cet essai a pour but d'indiquer qu'une tôle peinte préalablement revêtue selon l'invention d'une couche d'alliage résiste particulièrement bien au test de gravillonnage.
- D'une manière connue en elle-même, on peint par cataphorèse et dans les mêmes conditions chaque flan de tôle A, B, C de l'essai n°2. D'une manière classique, l'épaisseur de la couche de peinture est d'environ 100 micromètres.
- On soumet ensuite chaque flan de tôle A, B, C au même test de gravillonnage, qui consiste à projeter pendant un temps prédéterminé des gravillons sur les flans de tôle à tester.
- Selon la résistance du revêtement, les impacts de gravillons sur les flans de tôle peinte A, B, C, provoquent ou non des arrachements de la peinture et du revêtement.
- On mesure d'une manière connue en elle-même et dans une échelle de O à 7 la proportion de surface peinte qui a été arrachée lors du test, O signifiant l'absence d'arrachement et une excellente résistance au gravillonnage et 7 signifiant un arrachement très important et une mauvaise résistance au gravillonnage.
- Les résultats des mesures de résistance au gravillonnage sont les suivants : flan A : 2 - flan B : 4 - flan C : 2.
- Par l'observation des points d'impact, on constate que l'arrachement de peinture sur le flan B entraîne souvent, par délamination, une partie du revêtement d'alliage alors que l'arrachement de peinture sur les flans A et B n'entraîne généralement pas le revêtement. Cette observation permet d'attribuer les meilleures performances réalisées sur les flans A et C au revêtement d'alliage lui-même.
- On constate donc une amélioration très sensible de la résistance au gravillonnage de tôles peintes préalablement revêtue d'alliage en continu selon l'invention par rapport à celle de tôles peintes de la même façon et préalablement revêtues en continu de la même couche d'alliage, mais d'une manière classique, notamment à l'aide de cellules d'électrodéposition ne comportant pas de masques.
Claims (10)
- Cellule d'électrodéposition (1) pour le revêtement en continu d'une bande métallique (B), notamment par une couche d'alliage métallique, comprenant une cuve d'électrolyse (2) contenant un bain d'électrodéposition (S), au moins une anode immergée (3) dans ledit bain et présentant une surface active (13) délimitée par des rebords, des moyens pour faire défiler la bande dans le bain (S) face à ladite surface active d'un rebord (3A) de ladite surface active à un autre rebord opposé (3B) de la même surface, lesdits moyens définissant un chemin de défilement de bande, et des moyens pour faire passer un courant électrique entre ladite anode (3) et ladite bande (B) en défilement servant de cathode, caractérisée en ce que la dite surface active (13) de chaque anode immergée (3) est bordée sur chacun desdits deux rebords opposés (3A, 3B) par un masque (4A, 4B) présentant, le long dudit rebord (3A, 3B) correspondant et face audit chemin de défilement, une surface électriquement isolante, plus proche dudit chemin de défilement que ledit rebord (3A, 3B), ledit masque (4A, 4B) débordant vers l'extérieur de ladite surface active (13) d'anode d'une largeur de débordement, mesurée le long de la direction de défilement, au moins égale à la distance qui sépare ledit rebord (3A, 3B) dudit chemin et ledit masque de défilement, (4A, 4B) recouvrant le rebord (3A, 3B) de ladite surface active (13) d'anode sur une largeur dite de recouvrement, mesurée le long de la direction de défilement, inférieure à la distance qui sépare ledit rebord dudit chemin de défilement.
- Cellule d'électrodéposition selon la revendication 1, caractérisée en ce que la distance qui sépare chaque masque (4A, 4B), bordant un rebord (3A, 3B) de surface active (13) d'anode (3), du chemin de défilement de bande est inférieure à 0,5 fois la distance qui sépare ledit rebord (3A, 3B) du chemin de défilement de bande.
- Cellule d'électrodéposition selon l'une quelconque des revendications 1 ou 2, caractérisée en ce que ledit masque (4A, 4B) est en forme de panneau plan et en matériau électriquement isolant.
- Cellule d'électrodéposition selon l'une quelconque des revendications 1 à 3, caractérisée en ce que ladite cellule est de type radial.
- Cellule d'électrodéposition selon l'une quelconque des revendications 1 à 4 caractérisée en ce que lesdites anodes (3) sont solubles et/ou en ce que ledit bain d'électrodéposition (S) est à base d'anions chlorures.
- Installation d'électrodéposition pour le revêtement en continu d'une bande métallique (B), notamment par une couche d'alliage métallique, comprenant une succession en cascade de cellules (1) selon l'une quelconque des revendications 1 à 5.
- Utilisation d'une cellule d'électrodéposition selon l'une quelconque des revendications 1 à 5 ou d'une installation d'électrodéposition selon la revendication 6 pour le revêtement en continu de bandes métalliques (B) par une couche d'alliage métallique.
- Utilisation selon la revendication 7 caractérisée en ce que ledit alliage est à base de zinc.
- Utilisation selon la revendication 8 caractérisée en ce que la teneur pondérale en zinc dudit alliage est supérieure à 10%.
- Procédé de revêtement d'une bande métallique (B) par électrodéposition d'un alliage métallique, notamment à base de zinc, à l'aide d'une installation comprenant plusieurs cellules (1) selon l'une quelconques des revendications 1 à 5, disposées en cascade, dans lequel on fait défiler ladite bande (B) successivement dans lesdites cellules (1) de l'installation, on fait circuler un courant électrique entre les anodes (3) des cellules et ladite bande (B) en défilement, caractérisée en ce que la vitesse de défilement de ladite bande (B) dans l'installation est supérieure à 50 m/minute et/ou la densité du courant électrique circulant entre les anodes (3) des cellules et ladite bande (B) est supérieure à 50 A/dm2.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9411610 | 1994-09-29 | ||
| FR9411610A FR2725215B1 (fr) | 1994-09-29 | 1994-09-29 | Cellule d'electrodeposition en continu d'alliages metalliques |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0704558A1 EP0704558A1 (fr) | 1996-04-03 |
| EP0704558B1 true EP0704558B1 (fr) | 1997-11-19 |
Family
ID=9467386
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95401908A Expired - Lifetime EP0704558B1 (fr) | 1994-09-29 | 1995-08-18 | Cellule d'électrodéposition en continu d'alliages métalliques |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US5582708A (fr) |
| EP (1) | EP0704558B1 (fr) |
| JP (1) | JP3398776B2 (fr) |
| KR (1) | KR960010906A (fr) |
| AT (1) | ATE160389T1 (fr) |
| DE (1) | DE69501073T2 (fr) |
| ES (1) | ES2112025T3 (fr) |
| FR (1) | FR2725215B1 (fr) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19717489B4 (de) * | 1997-04-25 | 2008-04-10 | Sms Demag Ag | Anordnung zur elektrogalvanischen Metallbeschichtung eines Bandes |
| US6174425B1 (en) | 1997-05-14 | 2001-01-16 | Motorola, Inc. | Process for depositing a layer of material over a substrate |
| KR19990064747A (ko) * | 1999-05-06 | 1999-08-05 | 이종구 | Ni-Fe 합금 박판 제조방법 및 그 장치 |
| US6231743B1 (en) | 2000-01-03 | 2001-05-15 | Motorola, Inc. | Method for forming a semiconductor device |
| MXPA06007170A (es) * | 2003-12-23 | 2006-09-04 | Corus Staal Bv | Electroplaqueado de cinta metalica mejorado. |
| ES2818224B2 (es) | 2019-10-07 | 2021-11-16 | Pueo Felix Prado | Instalacion de electro-deposicion con barras inter-celda activas |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3692639A (en) * | 1969-10-13 | 1972-09-19 | Center Scient & Applied Res | Multiplication of metal surface,by electroplating or anodic dissolution |
| US4128459A (en) * | 1977-11-25 | 1978-12-05 | Allied Chemical Corporation | Continuous electroplating of alloy onto metallic strip |
| JPS5841358B2 (ja) * | 1980-01-12 | 1983-09-12 | 株式会社小糸製作所 | メツキ装置 |
| JPS58181894A (ja) * | 1982-04-14 | 1983-10-24 | Nippon Kokan Kk <Nkk> | 複層異種組成Fe−Zn合金電気鍍金鋼板の製造方法 |
| JPS59160000A (ja) * | 1983-02-28 | 1984-09-10 | Kawasaki Steel Corp | ストリツプ連続電気めつきのエツジオ−バ−コ−ト防止装置 |
| JPS60121293A (ja) * | 1983-12-03 | 1985-06-28 | Kawasaki Steel Corp | Ζn−Fe合金を主体とするΖn−Fe系合金電気めっき鋼板の製造方法 |
| JPH07116636B2 (ja) * | 1986-09-26 | 1995-12-13 | 川崎製鉄株式会社 | ラジアル型めつきセル |
| GB8809750D0 (en) * | 1988-04-25 | 1988-06-02 | Beckswift Ltd | Electrical apparatus |
| DE4139066A1 (de) * | 1991-11-28 | 1993-06-03 | Hans Josef May | Vorrichtung zum elektrolytischen metallabscheiden auf metallbaendern |
| JP6055598B2 (ja) | 2012-02-17 | 2016-12-27 | ルネサスエレクトロニクス株式会社 | 半導体装置およびその製造方法 |
| JP7116636B2 (ja) | 2018-05-11 | 2022-08-10 | 信越ポリマー株式会社 | 導電性高分子分散液及びその製造方法、並びに導電性フィルムの製造方法 |
-
1994
- 1994-09-29 FR FR9411610A patent/FR2725215B1/fr not_active Expired - Fee Related
-
1995
- 1995-08-18 AT AT95401908T patent/ATE160389T1/de not_active IP Right Cessation
- 1995-08-18 ES ES95401908T patent/ES2112025T3/es not_active Expired - Lifetime
- 1995-08-18 DE DE69501073T patent/DE69501073T2/de not_active Expired - Fee Related
- 1995-08-18 EP EP95401908A patent/EP0704558B1/fr not_active Expired - Lifetime
- 1995-09-22 KR KR1019950031466A patent/KR960010906A/ko not_active Abandoned
- 1995-09-28 US US08/535,833 patent/US5582708A/en not_active Expired - Fee Related
- 1995-09-29 JP JP27711395A patent/JP3398776B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP3398776B2 (ja) | 2003-04-21 |
| ES2112025T3 (es) | 1998-03-16 |
| KR960010906A (ko) | 1996-04-20 |
| FR2725215B1 (fr) | 1996-11-22 |
| JPH08209394A (ja) | 1996-08-13 |
| DE69501073D1 (de) | 1998-01-02 |
| FR2725215A1 (fr) | 1996-04-05 |
| ATE160389T1 (de) | 1997-12-15 |
| EP0704558A1 (fr) | 1996-04-03 |
| DE69501073T2 (de) | 1998-05-07 |
| US5582708A (en) | 1996-12-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| FR2525242A1 (fr) | Procede pour le depot electrolytique d'un alliage fe-zn | |
| DE60103419T2 (de) | Verfahren zum elektroplattieren eines schaumbandes | |
| EP2954086B1 (fr) | Ôle à revêtement znalmg à microstructure particulière et procédé de réalisation correspondant | |
| CN101842518B (zh) | 表面处理钢板及其制造方法、以及树脂被覆钢板 | |
| EP4373989A1 (fr) | Tôle à revêtement znaimg à flexibilité améliorée et procédé de réalisation correspondant | |
| CN115627502A (zh) | 一种镀锡钢板的制造方法 | |
| EP0704558A1 (fr) | Cellule d'éLectrodéposition en continu d'alliages métalliques | |
| EP0025396B1 (fr) | Procédé d'élaboration d'un matériau pour la fabrication d'emballages métalliques, notamment boîtes à conserves, constitué d'une tôle d'acier protégée | |
| LU85453A1 (fr) | Produit en acier galvanise a chaud,notamment destine a etre phosphate,et procede de preparation de ce produit | |
| FR2461023A1 (fr) | Procede de preparation de substrats conducteurs et d'electrodes pour l'electrolyse d'une saumure, et l'electrode a faible surtension ainsi obtenue | |
| EP0125707A1 (fr) | Procédé et appareillage pour l'électroplacage d'une bande métallique sur une seule face | |
| JPH07331483A (ja) | 電気亜鉛めっき鋼板の製造方法 | |
| EP0546914B1 (fr) | Bain et procédé électrolytique de dépot d'un revetement-flash d'un alliage fer-zinc à haut pourcentage en fer sur un substrat galvanisé-allié | |
| EP0538081B1 (fr) | Procédé perfectionné de galvanoplastie d'une bande métallique | |
| EP0622478B1 (fr) | Procédé d'électrodéposition sur une surface d'un substrat en acier d'une couche d'un revêtement d'un alliage à base de zinc et matériau d'acier revêtu d'une couche de revêtement d'un alliage à base de zinc | |
| EP0890655B1 (fr) | Procédé de traitement de surface de tôles d'acier galvanisé allié et tôle obtenue. | |
| EP0022033B1 (fr) | Nouvelles plaques offset à surface hydrophile rendue mate par une mince couche de chrome | |
| FR2765247A1 (fr) | Bain aqueux d'electrodeposition a base de chlorures pour la preparation d'un revetement a base de zinc ou d'alliage de zinc | |
| FR2476688A1 (fr) | Procede pour la fabrication du feuillard d'acier electrogalvanise | |
| CA2506355A1 (fr) | Tole d'acier nu ou d'acier zingue revetue d'une couche de zinc ou d'alliage de zinc comprenant un polymere, et procede de fabrication par electrodeposition | |
| EP0538095B1 (fr) | Procédé d'électrozingage d'une bande métallique | |
| FR2732365A1 (fr) | Procede continu d'electrozingage de bande metallique dans un bain d'electrolyse a base de chlorures pour obtenir des revetements de faible rugosite sous des densites de courant elevees | |
| BE1004124A3 (fr) | Procede pour appliquer par electrolyse une couche d'un alliage nickel-cobalt sur un objet et solution d'electrolyte utilisee a cet effet. | |
| EP0492319A2 (fr) | Tôle traitée en surface pour boîtes soudées | |
| TW202544296A (zh) | 表面處理鋼板及其製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB GR IE IT LI LU NL PT SE |
|
| 17P | Request for examination filed |
Effective date: 19960419 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| 17Q | First examination report despatched |
Effective date: 19970410 |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FR GB GR IE IT LI LU NL PT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19971119 Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19971119 |
|
| REF | Corresponds to: |
Ref document number: 160389 Country of ref document: AT Date of ref document: 19971215 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| ITF | It: translation for a ep patent filed | ||
| REF | Corresponds to: |
Ref document number: 69501073 Country of ref document: DE Date of ref document: 19980102 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19980120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19980219 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2112025 Country of ref document: ES Kind code of ref document: T3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980714 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D Ref document number: 77491 Country of ref document: IE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20020717 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20020725 Year of fee payment: 8 Ref country code: NL Payment date: 20020725 Year of fee payment: 8 Ref country code: LU Payment date: 20020725 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20020726 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20020729 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20020730 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20020809 Year of fee payment: 8 Ref country code: DE Payment date: 20020809 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20020812 Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030818 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030818 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030818 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030819 Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030819 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030831 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030831 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030831 |
|
| BERE | Be: lapsed |
Owner name: S.A. *SOLLAC Effective date: 20030831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040301 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040302 |
|
| EUG | Se: european patent has lapsed | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20030818 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040430 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20040301 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20030819 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050818 |