EP0696432A1 - Corps récurant en un matériau poreux, combiné de récurage, procédés pour leur préparation - Google Patents
Corps récurant en un matériau poreux, combiné de récurage, procédés pour leur préparation Download PDFInfo
- Publication number
- EP0696432A1 EP0696432A1 EP95401876A EP95401876A EP0696432A1 EP 0696432 A1 EP0696432 A1 EP 0696432A1 EP 95401876 A EP95401876 A EP 95401876A EP 95401876 A EP95401876 A EP 95401876A EP 0696432 A1 EP0696432 A1 EP 0696432A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- composition
- face
- scouring
- faces
- porous
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000009991 scouring Methods 0.000 title claims abstract description 61
- 238000002360 preparation method Methods 0.000 title claims description 13
- 238000004140 cleaning Methods 0.000 title description 3
- 239000000203 mixture Substances 0.000 claims abstract description 81
- 239000011148 porous material Substances 0.000 claims abstract description 34
- 239000000463 material Substances 0.000 claims abstract description 22
- 239000004753 textile Substances 0.000 claims abstract description 17
- 230000001413 cellular effect Effects 0.000 claims abstract description 9
- 239000006260 foam Substances 0.000 claims description 36
- 238000003856 thermoforming Methods 0.000 claims description 35
- 238000000034 method Methods 0.000 claims description 24
- 239000011248 coating agent Substances 0.000 claims description 19
- 238000000576 coating method Methods 0.000 claims description 19
- 239000011230 binding agent Substances 0.000 claims description 14
- 238000005470 impregnation Methods 0.000 claims description 6
- 229920002678 cellulose Polymers 0.000 claims description 3
- 239000001913 cellulose Substances 0.000 claims description 3
- 238000010030 laminating Methods 0.000 claims description 3
- 238000005201 scrubbing Methods 0.000 claims description 2
- 239000002993 sponge (artificial) Substances 0.000 claims description 2
- 229920002994 synthetic fiber Polymers 0.000 claims description 2
- 239000012764 mineral filler Substances 0.000 claims 1
- 239000012766 organic filler Substances 0.000 claims 1
- 239000000758 substrate Substances 0.000 description 19
- 208000031968 Cadaver Diseases 0.000 description 13
- 239000000835 fiber Substances 0.000 description 11
- 239000002245 particle Substances 0.000 description 11
- 239000000945 filler Substances 0.000 description 9
- 238000012360 testing method Methods 0.000 description 9
- 238000004132 cross linking Methods 0.000 description 8
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 7
- 230000006835 compression Effects 0.000 description 6
- 238000007906 compression Methods 0.000 description 6
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 6
- 239000003054 catalyst Substances 0.000 description 5
- 238000000280 densification Methods 0.000 description 5
- 238000010438 heat treatment Methods 0.000 description 5
- -1 polyethylene terephthalate Polymers 0.000 description 5
- 239000004814 polyurethane Substances 0.000 description 5
- GQHTUMJGOHRCHB-UHFFFAOYSA-N 2,3,4,6,7,8,9,10-octahydropyrimido[1,2-a]azepine Chemical compound C1CCCCN2CCCN=C21 GQHTUMJGOHRCHB-UHFFFAOYSA-N 0.000 description 4
- WECIKJKLCDCIMY-UHFFFAOYSA-N 2-chloro-n-(2-cyanoethyl)acetamide Chemical compound ClCC(=O)NCCC#N WECIKJKLCDCIMY-UHFFFAOYSA-N 0.000 description 4
- 239000003082 abrasive agent Substances 0.000 description 4
- 210000004534 cecum Anatomy 0.000 description 4
- 239000003086 colorant Substances 0.000 description 4
- 239000010432 diamond Substances 0.000 description 4
- 238000001035 drying Methods 0.000 description 4
- 238000009950 felting Methods 0.000 description 4
- 239000012948 isocyanate Substances 0.000 description 4
- 238000005304 joining Methods 0.000 description 4
- 229920003229 poly(methyl methacrylate) Polymers 0.000 description 4
- 239000004926 polymethyl methacrylate Substances 0.000 description 4
- 229920005862 polyol Polymers 0.000 description 4
- 150000003077 polyols Chemical class 0.000 description 4
- 229920002635 polyurethane Polymers 0.000 description 4
- 229920000297 Rayon Polymers 0.000 description 3
- 239000000853 adhesive Substances 0.000 description 3
- 230000001070 adhesive effect Effects 0.000 description 3
- 239000004744 fabric Substances 0.000 description 3
- 239000003292 glue Substances 0.000 description 3
- 239000004816 latex Substances 0.000 description 3
- 229920000126 latex Polymers 0.000 description 3
- 239000004745 nonwoven fabric Substances 0.000 description 3
- 239000011347 resin Substances 0.000 description 3
- 229920005989 resin Polymers 0.000 description 3
- 230000000717 retained effect Effects 0.000 description 3
- 239000000377 silicon dioxide Substances 0.000 description 3
- 239000004952 Polyamide Substances 0.000 description 2
- 239000004721 Polyphenylene oxide Substances 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 229910052782 aluminium Inorganic materials 0.000 description 2
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 2
- 150000001412 amines Chemical class 0.000 description 2
- 238000005520 cutting process Methods 0.000 description 2
- 238000011161 development Methods 0.000 description 2
- 229910003460 diamond Inorganic materials 0.000 description 2
- 238000010410 dusting Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000004049 embossing Methods 0.000 description 2
- 230000004927 fusion Effects 0.000 description 2
- 125000002887 hydroxy group Chemical group [H]O* 0.000 description 2
- 150000002513 isocyanates Chemical class 0.000 description 2
- 150000007524 organic acids Chemical class 0.000 description 2
- 238000005498 polishing Methods 0.000 description 2
- 229920002647 polyamide Polymers 0.000 description 2
- 229920000728 polyester Polymers 0.000 description 2
- 229920000570 polyether Polymers 0.000 description 2
- 229920000139 polyethylene terephthalate Polymers 0.000 description 2
- 239000005020 polyethylene terephthalate Substances 0.000 description 2
- 230000005855 radiation Effects 0.000 description 2
- 238000005507 spraying Methods 0.000 description 2
- 238000005303 weighing Methods 0.000 description 2
- 229910021532 Calcite Inorganic materials 0.000 description 1
- 229920003043 Cellulose fiber Polymers 0.000 description 1
- 229920000742 Cotton Polymers 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 241001080024 Telles Species 0.000 description 1
- 240000008042 Zea mays Species 0.000 description 1
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 1
- 239000011149 active material Substances 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- HIGRAKVNKLCVCA-UHFFFAOYSA-N alumine Chemical compound C1=CC=[Al]C=C1 HIGRAKVNKLCVCA-UHFFFAOYSA-N 0.000 description 1
- 230000003416 augmentation Effects 0.000 description 1
- 238000006555 catalytic reaction Methods 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 238000004040 coloring Methods 0.000 description 1
- 238000007596 consolidation process Methods 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 230000006378 damage Effects 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 239000002706 dry binder Substances 0.000 description 1
- 230000008030 elimination Effects 0.000 description 1
- 238000003379 elimination reaction Methods 0.000 description 1
- 238000001033 granulometry Methods 0.000 description 1
- 235000019589 hardness Nutrition 0.000 description 1
- 239000004615 ingredient Substances 0.000 description 1
- 229910052500 inorganic mineral Inorganic materials 0.000 description 1
- 230000002427 irreversible effect Effects 0.000 description 1
- 239000002649 leather substitute Substances 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000011707 mineral Substances 0.000 description 1
- 238000002156 mixing Methods 0.000 description 1
- 238000005457 optimization Methods 0.000 description 1
- 229920000642 polymer Polymers 0.000 description 1
- 230000002028 premature Effects 0.000 description 1
- 238000006748 scratching Methods 0.000 description 1
- 230000002393 scratching effect Effects 0.000 description 1
- 239000011359 shock absorbing material Substances 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 241000894007 species Species 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 230000001629 suppression Effects 0.000 description 1
- 229920001169 thermoplastic Polymers 0.000 description 1
- 239000004416 thermosoftening plastic Substances 0.000 description 1
- 238000012546 transfer Methods 0.000 description 1
- 230000004580 weight loss Effects 0.000 description 1
- 239000002759 woven fabric Substances 0.000 description 1
Images
Classifications
-
- A—HUMAN NECESSITIES
- A47—FURNITURE; DOMESTIC ARTICLES OR APPLIANCES; COFFEE MILLS; SPICE MILLS; SUCTION CLEANERS IN GENERAL
- A47L—DOMESTIC WASHING OR CLEANING; SUCTION CLEANERS IN GENERAL
- A47L13/00—Implements for cleaning floors, carpets, furniture, walls, or wall coverings
- A47L13/10—Scrubbing; Scouring; Cleaning; Polishing
- A47L13/16—Cloths; Pads; Sponges
Definitions
- the body of the invention is based on a porous material such as synthetic foam, cellulose product (sponge, terry cloth) or textile, woven or nonwoven. It has at least one profiled work surface. It is particularly useful for cleaning and / or scouring operations.
- a porous material such as synthetic foam, cellulose product (sponge, terry cloth) or textile, woven or nonwoven. It has at least one profiled work surface. It is particularly useful for cleaning and / or scouring operations.
- thermoforming implemented - on the virgin substrate - must be obtained under very specific conditions. It is advisable to operate at high temperatures to melt and volatilize the material, without any real compression of it. Such compression would inexorably imply the destruction of sharp edges, the appearance, in place of sharp-edged projections, of "rounded" patterns.
- the body of the invention is in one piece. It has at least one profiled work surface. This does not consist of an added surface. It was generated by thermoforming said body. This is explained further in this text.
- the base substrate of the body of the invention can consist of any type of porous material, which has a certain flexibility. This flexibility is required by the use of said body. Used in itself or in a handset, it is called to be deformed to ensure its scouring function, especially in corners, in places difficult to access, for example in kitchen utensils when the dishes ...
- Said substrate must however, and this will be easily understood by a person skilled in the art, be thermoformable.
- the base material (s) constituting or mixing said material (s) with a binder type product must be able to be thermoformed in order to obtain a profiled working surface (s) .
- Said base substrate may in particular consist of a cellular material or of a textile, woven or nonwoven.
- a cellular material it may in particular consist of a block of synthetic foam.
- Any type of synthetic foam, flexible and thermoformable, is suitable.
- Synthetic foams which are perfectly suitable are, for example, based on polyester-urethanes.
- Other foams, little or not thermoformable - for example, polyether-urethane foams - may also be suitable insofar as they are made thermoformable by impregnation with a binder.
- It can also consist of a block of cellulose alveolar.
- Said base substrate therefore advantageously consists of a sponge or a sponge cloth, as obtained by the viscose process (thermoformable in the presence of moisture).
- said base substrate consists of a textile, woven or nonwoven. All types of textiles, flexible and thermoformable, are suitable. Suitable textiles are in particular based on synthetic, artificial or natural fibers or based on mixtures of said fibers.
- the base substrate of the scouring body according to the invention consists of (or mainly contains) synthetic thermoplastic fibers (therefore thermoformable), particularly flexible as soon as their titer is less than 100 dtex. It can also be made up of natural cellulosic fibers like cotton and / or artificial fibers like viscose. Such cellulose fibers are thermoformable in the presence of moisture ...
- the body of the invention shows on at least one of its faces patterns (s) and area (s) having the characteristics set out above. These characteristics are detailed below. They derive directly from the process used to generate on the surface of said body the said pattern (s). .
- the relief motif (s) have a porous structure loaded with a scouring composition and no sharp edge at its apex. It is a "rounded" pattern (s) which has (have) retained a porous structure and is (are) coated, at least superficially with a scouring composition. Said coating may have been applied to a variable depth. We can therefore just as well find said scouring composition on the upper part of the motif (s) only, as in all its (their) mass. It is already indicated here that this coating of the body with said composition is implemented, according to the invention, after or before the generation of the pattern (s) in relief, by thermoforming.
- composition of this scouring composition it is in itself nothing original.
- Said composition is based on a binder - resins or glues two-component, such as certain polyurethane adhesives; one-component resins or glues; latex ... - likely, under certain conditions (under the effect of heat, under UV, IR radiation, ...) to crosslink, in particular to solidify with the base substrate.
- a catalyst for crosslinking, under the effect of heat, there is advantageously a catalyst.
- said crosslinking is carried out, with the binder loaded or not, coated on at least one face of the porous body. This secures the loads to said honeycomb body. Obviously, care should be taken to involve a binder of such a nature and in such quantities that it fixes itself and possibly the charges which it contains, without appreciably altering the mechanical properties (elasticity, resistance) of said porous body.
- said binder can intervene charged or not.
- any type of fillers usually used in the field of scouring is suitable.
- Inorganic (mineral) fillers such as alumina, silica, calcite particles are advantageously used, when a strong scouring power, or even an abrasive power, is sought.
- synthetic (organic) fillers such as polyethylene terephthalate (PET), polymethyl methacrylate (PMMA), polyurethane (PU) particles ...
- the pattern (s) in relief, of the porous bodies according to the invention does not have any sharp edges at its top. It (they) can (can) present, at its (their) base, sharp angles.
- said pattern (s) are generated by real compression of the porous material, loaded or not. This is explained in detail below. It is thus possible to reinforce the resistance to rupture and tearing of the porous body. It is emphasized here that this result is not obtained with the methods of the prior art, as described in documents FR-A-2 302 711, FR-A-2 340 711 and FR-A-2 347,913; processes according to which patterns with sharp edges are generated by removing material (elimination of this by cutting or volatilization).
- the body made of a porous material, has two so-called working faces, substantially parallel to each other and only one of said two faces is profiled within the meaning of the invention.
- the relief motif (s) thus exist (s) on only one of the two faces of a terry cloth or of a textile or on only one of the two faces of larger area of a block of foam or a sponge which has a substantially parallelepiped shape.
- the embossed motif (s) which have the characteristics developed above, occupy from 30 to 95%, advantageously from 60 to 90% of the face on which it (s) is (are). It (s) intervene (s) advantageously on a substantial percentage of said working face insofar as it (s) contains (s) the active material: the scouring composition. It is excluded, by the structure of the porous body stated in the preamble, that it (s) completely cover (s) said surface. In fact, it is particularly advantageous for the zones which separate a plurality of patterns to represent a non-negligible percentage of said surface. Thanks to said zones, the efficiency of the porous body is improved: the water and loose dirt are more easily removed, by better circulation of said water.
- the so-called "rounded” motif (s) can thus have a circular, square, rectangular, triangular, diamond, star base ...
- the areas between the relief patterns which are thus perfectly marked and which no longer have a porous structure, are particularly effective for, during use of the scouring body, the evacuation of water (or of all other liquid) between the patterns and that of the dirt with which said water is possibly charged. Said dirt is not retained in the porosity of said areas, insofar as this no longer exists (felting). No more clogging phenomenon is observed.
- thermoformed face a perfect grid.
- the pattern (s) in relief is (are) on at least one of the working faces of the porous body. You can actually find them on several faces. It is entirely within the scope of the present invention of blocks of foam or sponge, rectangular parallelepipeds for example, thermoformed on their six faces, on two opposite faces, on one side ...
- the bodies of the invention constitute in themselves, household tools, in particular scouring pads, very efficient.
- said bodies are profiled (by thermoforming) on only one of their faces and laminated on a support by their face opposite to said profiled face.
- the assembly thus formed - porous thermoformed body + support - constitutes a scrubbing combination.
- Such handsets constitute the second object of the present invention. It is not excluded that within the structure of the handsets of the invention, a porous body profiled on several faces intervenes ... it intervenes several profiled porous bodies ...
- Said handsets advantageously comprise a body of the invention laminated on a support, in a cellular material such as synthetic foam or cellulosic product.
- the combinations consisting of a sponge, obtained by the viscose process, on one face of which a profiled body according to the invention has been laminated, in a synthetic foam or in a woven or nonwoven fabric (said body is secured to said sponge by its face opposite to its profiled face).
- the products of the invention - porous bodies in themselves and combined incorporating them into their structure - are particularly effective. Their performance results from the intrinsic characteristics of said porous bodies, characteristics inherent in thermoforming their surface coated with the scouring composition.
- thermoforming or embossing It is a key step in the process for preparing porous bodies according to the invention.
- the preparation of the scouring composition is carried out in a conventional manner.
- the appropriate ingredients are brought into play: binder, possibly fillers and various additives such as catalyst, dye, etc.
- a hot-activatable catalyst is advantageously used to avoid premature solidification of said composition ...
- a second step at least one side of a porous body is coated, conventionally also with said composition.
- This coating can be implemented according to different techniques (by doctor blade, by roller, by scarf, by transfer, by printing, by spraying, by dusting (on a pre-glued substrate, pre-impregnated or on a virgin substrate, said dusting then being followed by a treatment for fixing the sprinkled product) Certainly and according to several variants ...
- This second step may in particular comprise a single coating, a double coating, a coating preceded by an impregnation ... any state
- the aim is to deposit a sufficient amount of scouring composition.
- a prepreg generally in the mass of the porous body, may be judicious or even compulsory. It advantageously ensures the consolidation of said porous body and / or its coloring ...
- Such a prepreg, as indicated above, can be used to give said porous body its ability to be thermoformed (or to improve it ).
- the scouring composition is secured to the porous body.
- a joining can be implemented by drying said composition, by crosslinking thereof, by cooling a molten polymer ...
- said energy can be brought in the form of calories (heat treatment), in the form of UV, IR, HF radiation, microwaves, X-rays, electron bombardment ...
- the reactions which come into play can be accelerated by catalysis.
- this third step of joining the scouring composition to the porous body can be implemented in conjunction with the fourth step of thermoforming ... obviously assuming that said joining can be obtained by heat treatment.
- a body made of a porous material is obtained, at least one of the faces of which is coated, in a uniform manner, with a scouring composition.
- Such products can be used in themselves and are commercially available. A process for the preparation of such products is described in particular in patent US-A-4,264,337.
- thermoforming step typically, a fourth thermoforming step is added to these three steps.
- the said pattern (s) is (are) obtained by hot applying, on said face, a plate pierced by the appropriate recess (s) and by increasing the pressure of said application up to a given value, which depends on the nature and thickness of the body thus treated. The pressure is maintained for the period of time necessary for the irreversible appearance of the pattern (s) on the surface.
- Such thermoforming generates a rounded pattern (s) and provides felting with densification of the surface of the zone (zones), not occupied by the said pattern (s). ).
- thermoforming parameters (pressure, temperature, time) of such thermoforming are to be optimized, by a person skilled in the art, for obtaining the expected result. This optimization does not present any particular difficulty. Said parameters obviously depend on the nature of the basic porous material and on the type of scouring composition with which it has been coated.
- thermoforming advantageously modifies, as specified above, the "surface" structure of the porous body.
- the porous body is thermoformed on one or more of these faces, not coated with the scouring composition.
- the treatment of the coated body for fixing the scouring composition is compulsory.
- the techniques used (coating, thermoforming) in this second process reference is made to the above description of the first.
- This second process (second variant) is advantageously used for the preparation of profiled porous bodies loaded with an abrasive composition.
- the body thus obtained, thermoformed on at least one of its working faces is used as such or incorporated into the structure of a handset.
- the process for the preparation of such a handset constitutes the last object of the present invention.
- Said laminating involves a technique and a material (glue) familiar to those skilled in the art.
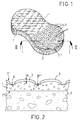
- Said handset comprises a profiled body 1 laminated on a sponge 2.
- Said body 1 has on its face 1 'opposite its face 1' 'laminated on the sponge 2, relief patterns 3, separated by zones 4.
- Said face 1 ' was coated with a scouring composition.
- Said patterns 3 have been shown only on a part of said face 1 '.
- the relief patterns 3 have retained a porous structure and do not have a sharp edge at their top. They are loaded with scouring and / or abrasive particles (not shown) over a thickness e.
- the denser areas 4 than the patterns 3 have an almost flat and smooth surface, generated by thermoforming. Said zones 4 are loaded over a thickness e '(e' ⁇ e: result of the thermoforming implemented after coating) with scouring and / or abrasive particles.
- a handset of the invention was produced, as shown diagrammatically in FIG. 1, by implementing, with the materials specified below, the method described below. +
- a body was developed from a foam having two substantially parallel faces, spaced 10 mm (thickness of said foam), within the meaning of the invention.
- Said foam is a synthetic foam with open cells (small sizes), of the PU type. It is more precisely a foam FL40 marketed by GIUSEPPE OLMO. It has a density of 40 kg / m3.
- said mixture is used at the rate of 500 g / m of foam.
- Such an impregnation colors said foam and improves both its resistance and its ability to be thermoformed.
- said composition is used at a rate of 600 g / m of impregnated foam.
- the foam body is given scouring, non-abrasive properties. We generate a non-scratching scourer.
- Small silica particles are involved in adjusting the viscosity of the mixture.
- the successively impregnated and coated foam is then heat treated (5 minutes at 105 ° C. in an oven).
- the crosslinking of the prepolymer resulting from this heat treatment ensures the fixing of the mixtures (impregnation and coating) in the foam body, more particularly the fixing of the fillers.
- the foam thus heat treated is then, on its coated side, thermoformed.
- a plate, pierced by the desired pattern, brought to 225 ° C is applied at 20 bars, for 1 minute, on said coated face.
- a foam body, coated and profiled, was thus developed within the meaning of the invention. + In a second step, said foam body is laminated on a sponge support of approximately 21 mm thick. A scouring handset is thus obtained, within the meaning of the invention.
- the heat treated foam was tested before and after thermoforming.
- the INSTR ⁇ N test was used to measure the elongation at break and the breaking force.
- test pieces are samples of 5 cm by 7 cm, of variable thickness depending on whether or not they have undergone thermoforming.
- the distance between the jaws is 5 cm.
- the width and the length of stress are therefore identical and equal to 5 cm.
- thermoforming improves the elasticity and the breaking strength of the sample.
- thermoforming densifies, in places, the foam.
- thermoforming does not alter the scouring performance of the foam (scouring power, durability).
- a sample of said substrate is not thermoformed (it has a "relief” in the sense of the invention of 100%). It is coated with drying and crosslinking as indicated above. He is a witness T.
- Said substrate of Example 2a is thermoformed by passing through a heating calender provided with two heating steel rollers.
- the lower roller is smooth and kept at the temperature of 70 ° C.
- the upper roller is engraved with helical grooves 20 degrees from the axis of the roller. These grooves form an undulation with a depth of 3.5 mm, the rounded vertices of which are regularly 11 mm apart. It is heated to 200 ° C.
- the 40 x 40 cm samples are introduced into the calender at 1 m / min under the linear pressure of 60 N / cm.
- the width of the lines or width of the densified areas is approximately 1.7 mm.
- the densified surface is approximately 15%.
- the relief surface according to the "lines" motif is therefore approximately 85%.
- the thermoformed samples are coated, dried and crosslinked as indicated previously in Example 2a. The body obtained is referenced C2.
- thermoformed bodies C3 are prepared by a second passage in the shell, in a position offset by 90 degrees followed by the steps of coating, drying and crosslinking as described in FIG. 'example 2a.
- the relief surface according to said diamond patterns represents approximately 73% of the surface of the thermoformed face. About 27% of said face has been densified.
- the abrasiveness and durability of the scouring bodies according to the invention C1, C2 and C3 and of the control T were evaluated by tests of the Taber test type. Said samples, previously wetted, the abrasive face of which is brought into contact with two aluminum rollers (each roller holder is ballasted with a weight of 1.25 kg), rollers which have been precisely determined (to the tenth of mg) mass, are rotated at a rate of 1 revolution / second (speed of rotation of the disc carrying said samples). A tachometer totals the number of rotations of said disc.
- the abrasiveness of the test sample is measured by the weight loss of the rollers after a determined number of rotations.
- Durability is assessed by taking the number of turns necessary to pierce the sample.
- the abrasiveness results are expressed in loss of mass (K in mg) of the aluminum rollers between the weighing of the rollers before the test and their weighing after the number of turns (N) considered.
- the abrasiveness is expressed in mg / 1,000 revolutions (i.e. 1,000 x K / N).
- the abrasivities are noted after 500 revolutions (K 500), 1000 revolutions (K 1000), 1500 revolutions (K 1500) and 2000 revolutions (K 2000).
- Rigidity is measured, by placing 15 x 7 cm test pieces between two grooved plates, by the compressive force necessary to fold them across their width.
- the grooves are 13 mm deep, 17 mm open and 6 mm wide at the bottom of the groove.
- the stiffness or lateral compression force expressed in Newton, is the average of the stiffnesses measured on test pieces cut in the forward and cross directions of the sample.
Landscapes
- Cleaning Implements For Floors, Carpets, Furniture, Walls, And The Like (AREA)
- Cosmetics (AREA)
Abstract
Description
- La présente invention a pour objets :
- un corps monobloc de récurage, en un matériau poreux;
- un combiné de récurage, incorporant dans sa structure un tel corps;
- les procédés pour la préparation desdits corps et combiné.
- Le corps de l'invention est à base d'un matériau poreux de type mousse synthétique, produit cellulosique (éponge, toile-éponge) ou textile, tissé ou nontissé. Il est doté d'au moins une surface de travail profilée. Il est notamment utile à des opérations de nettoyage et/ou récurage.
- On a décrit, selon l'art antérieur, et notamment dans la demande FR-A-2 302 711 et son certificat d'addition FR-A-2 340 711 ainsi que dans la demande FR-A-2 347 913 des corps de mousse et des éponges profilés. Lesdits corps de mousse et éponges présentent des saillies à arêtes vives sur une de leurs faces. Au niveau desdites saillies, en leur sommet voire sur toute leur hauteur et à leur base, on peut trouver de la matière à action polissante ou de la matière abrasive. La sculpture de la surface, pour l'obtention desdites saillies, par les procédés décrits de découpe ou thermoformage (procédés qui suppriment de la matière et fragilisent ladite surface), est réalisée sur le substrat "vierge", non enduit du revêtement renfermant la matière à action polissante ou la matière abrasive. Elle conserve à ladite surface, tant au niveau des saillies, qu'au niveau des rainures entre les saillies, une certaine porosité. On insistera ici sur le fait que, dans la mesure où des saillies à arêtes vives doivent être obtenues, le thermoformage mis en oeuvre - sur le substrat vierge - doit l'être dans des conditions très particulières. Il convient d'opérer à hautes températures pour faire fondre, volatiliser la matière, sans réelle compression de celle-ci. Une telle compression impliquerait inexorablement la destruction des arêtes vives, l'apparition, en lieu et place de saillies à arêtes vives, de motifs "arrondis".
- Sur les corps, en matériau poreux, selon la présente invention, on trouve de tels motifs "arrondis". Ils sont générés par un thermoformage ou thermogaufrage, au cours duquel le substrat vierge ou non vierge est réellement comprimé. Ceci est explicité en détail, plus avant, dans la présente description.
- On a également, selon l'art antérieur, profilé des nontissés par thermoformage pour élaborer, notamment des succédanés du cuir (FR-A-2 250 846) ou des matériaux absorbeurs de choc (US-A-3 977 928). On n'a pas à ce jour, à la connaissance de la Demanderesse, mis en oeuvre cette technique pour l'élaboration d'outils récurants.
- Selon son premier objet, l'invention concerne un corps monobloc de récurage, en un matériau poreux thermoformable de type matériau alvéolaire ou textile, tissé ou nontissé. Ledit corps présente sur au moins une de ses faces dites de travail au moins un motif en relief qui occupe une partie seulement de la surface de ladite face. De façon caractéristique :
- ledit motif en relief présente une structure poreuse, chargée au moins superficiellement en une composition récurante et ne présente pas d'arêtes vives en son sommet ;
- la surface de ladite face (face qui porte le motif en relief), non occupée par ledit motif en relief, présente une structure densifiée sensiblement exempte de pores et chargée au moins superficiellement en ladite composition récurante. Cette surface définit au moins une zone.
- Le corps de l'invention est monobloc. Il présente au moins une surface de travail profilée. Celle-ci ne consiste pas en une surface rapportée. Elle a été générée par thermoformage dudit corps. Ceci est explicité plus avant dans le présent texte.
- Le substrat de base du corps de l'invention peut consister en tout type de matériau poreux, qui possède une certaine souplesse. Cette souplesse est requise de par l'utilisation dudit corps. Utilisé en lui-même ou au sein d'un combiné, il est appelé à être déformé pour assurer sa fonction de récurage, notamment dans les coins, dans les endroits difficiles d'accès, par exemple au sein d'ustensiles de cuisine lors de la vaisselle ...
- Ledit substrat doit toutefois et cela sera aisément compris par l'homme du métier être thermoformable. Le(s) matériau(x) de base le constituant ou le mélange dudit(desdits) matériau(x) avec un produit type liant doit pouvoir être thermoformé pour l'obtention d'une surface (de surfaces) de travail profilée(s).
- Ledit substrat de base peut notamment consister en un matériau alvéolaire ou en un textile, tissé ou non tissé.
- Selon une première variante de l'invention, il consiste en un matériau alvéolaire. Dans le cadre de cette variante, il peut notamment consister en un bloc de mousse synthétique. Tout type de mousses synthétiques, souples et thermoformables, convient. Des mousses synthétiques qui conviennent parfaitement sont, par exemple, à base de polyester-uréthannes. D'autres mousses, peu ou pas thermoformables - par exemple, des mousses polyéther-uréthannes - peuvent également convenir dans la mesure où elles sont rendues thermoformables par imprégnation avec un liant. Il peut également consister en un bloc de cellulose alvéolaire. Il s'agit avantageusement d'une éponge artificielle. On n'exclut pas l'intervention d'une éponge naturelle mais on sait que de telles éponges sont a priori réservées à d'autres applications. Ledit substrat de base consiste donc avantageusement en une éponge ou en une toile-éponge, telle qu'obtenue par le procédé viscose (thermoformable en présence d'humidité).
- Selon une seconde variante de l'invention, ledit substrat de base consiste en un textile, tissé ou non tissé. Tout type de textiles, souples et thermoformables convient. Des textiles convenables sont notamment à base de fibres synthétiques, artificielles ou naturelles ou à base de mélanges desdites fibres. De préférence, le substrat de base du corps de récurage selon l'invention est constitué de (ou contient majoritairement des) fibres synthétiques thermoplastiques (donc thermoformables), particulièrement souples dès lors que leur titre est inférieur à 100 dtex. Il peut également être constitué de fibres cellulosiques naturelles comme le coton et/ou artificielles comme la viscose. De telles fibres cellulosiques sont thermoformables en présence d'humidité ...
- On notera, d'une manière générale, que les textiles, tissés ou nontissés, sont bien souvent encollés, enduits ou imprégnés d'une matière dont la fonction est d'être un liant des fibres les constituant. L'intervention d'un tel liant peut parfaitement rendre thermoformable un textile à base de fils (ou fibres) qui, eux, ne le sont pas.
- Le corps de l'invention montre sur au moins l'une de ses faces des motif(s) et zone(s) présentant les caractéristiques énoncées ci-dessus. Lesdites caractéristiques sont détaillées ci-après. Elles découlent directement du procédé mis en oeuvre pour générer à la surface dudit corps le(s)dit(s) motif(s).
. Le(s) motif(s) en relief présente(nt) une structure poreuse chargée en une composition récurante et pas d'arête vive en son(leur) sommet. Il s'agit d'un(de) motif(s) "arrondi(s)" qui a (ont) conservé une structure poreuse et est (sont) enduit(s), au moins superficiellement d'une composition récurante. Ladite enduction peut avoir été mise en oeuvre sur une profondeur variable. On peut donc aussi bien trouver ladite composition récurante sur la partie supérieure du(des) motif(s) uniquement, que dans toute sa(leur) masse. D'ores et déjà, on indique ici que cette enduction du corps avec ladite composition est mise en oeuvre, selon l'invention, après ou avant la génération du(des) motif(s) en relief, par thermoformage. - Pour ce qui concerne la composition de cette composition récurante, elle n'a en soi rien d'original. Ladite composition est à base d'un liant - résines ou colles bicomposantes, telles certaines colles polyuréthanne; résines ou colles monocomposantes; latex ... - susceptible, dans certaines conditions (sous l'effet de la chaleur, sous rayonnement UV, IR, ...) de réticuler, pour notamment se solidariser au substrat de base. Pour la réticulation, sous l'effet de la chaleur, il intervient avantageusement un catalyseur. Selon l'invention, on met en oeuvre ladite réticulation, avec le liant chargé ou non, enduit sur au moins une face du corps poreux. On solidarise ainsi les charges audit corps alvéolaire. On veillera évidemment à faire intervenir un liant de nature telle et en des quantités telles qu'il se fixe, lui et éventuellement les charges qu'il renferme, sans altérer notablement les propriétés mécaniques (élasticité, résistance) dudit corps poreux.
- Comme on l'aura déjà compris, ledit liant peut intervenir chargé ou non. Les duretés, formes et quantité du liant sec et des charges qu'il renferme éventuellement, intervenant, permettent de régler la force de récurage recherchée.
- Pour ce qui concerne la nature des charges susceptibles d'intervenir, elle n'est pas, non plus, en soi, originale. Tout type de charges, utilisé habituellement dans le domaine du récurage convient. On fait avantageusement intervenir, lorsque l'on recherche un pouvoir récurant fort, voire un pouvoir abrasif, des charges inorganiques (minérales) telles que des particules d'alumine, de silice, de calcite ... On fait avantageusement intervenir, lorsque l'on recherche un pouvoir décrassant, non abrasif, des charges synthétiques (organiques) telles que des particules en polyéthylène téréphthalate (PET), en polyméthacrylate de méthyle (PMMA), en polyuréthanne (PU)...
- Le(s) motif(s) en relief, des corps poreux selon l'invention, ne présente(nt) pas d'arêtes vives en son(leur) sommet. Il(s) peut(peuvent) présenter, à sa(leur) base, des angles vifs.
- On génère, selon l'invention, le(s)dit(s) motif(s) par réelle compression du matériau poreux chargé ou non. Ceci est explicité en détail ci-après. On peut ainsi renforcer les résistances à la rupture et à la déchirure du corps poreux. On insiste ici sur le fait que ce résultat n'est pas obtenu avec les procédés de l'art antérieur, tels que décrits dans les documents FR-A-2 302 711, FR-A-2 340 711 et FR-A-2 347 913; procédés selon lesquels on génère des motifs à arêtes vives en enlevant de la matière (élimination de celle-ci par découpe ou par volatilisation).
- Selon une variante préférée du premier objet de l'invention, le corps, en un matériau poreux, présente deux faces dites de travail, sensiblement parallèles entre elles et l'une seulement desdites deux faces est profilée au sens de l'invention. Le(s) motif(s) en relief existe(nt) ainsi sur une seule des deux faces d'une toile-éponge ou d'un textile ou sur une seule des deux faces de plus grande superficie d'un bloc de mousse ou d'une éponge qui présente une forme sensiblement parallélépipèdique.
- Généralement, le(s) motif(s) en relief, qui présente(nt) les caractéristiques développées ci-dessus, occupe(nt) de 30 à 95 %, avantageusement de 60 à 90% de la face sur laquelle il(s) se trouve(nt). Il(s) intervien(nen)t avantageusement sur un pourcentage conséquent de ladite face de travail dans la mesure où il(s) renferme(nt) la matière active : la composition récurante. Il est exclu, de par la structure du corps poreux énoncée en préambule, qu'il(s) couvre(nt) totalement ladite surface. En fait, il est particulièrement avantageux que les zones qui séparent une pluralité de motifs représentent un pourcentage non négligeable de ladite surface. Grâce auxdites zones, on améliore l'efficacité du corps poreux : l'eau et les saletés décrochées sont plus aisément évacuées, via une meilleure circulation de ladite eau.
- Par ailleurs, on a avantageusement lesdits motifs, séparés les uns des autres par des zones, régulièrement répartis sur la face de travail sur laquelle ils se trouvent; ce pour des raisons d'efficacité du produit fini, de simplicité d'élaboration de celui-ci ... et aussi pour des raisons d'esthétique.
- Pour ce qui concerne la forme dudit(desdits) motif(s), elle peut être quasiment quelconque. Elle est évidemment liée à celle des évidements de l'outil de thermoformage. Le(s)dit(s) motif(s) "arrondi(s)" peut(peuvent) ainsi avoir une base circulaire, carrée, rectangulaire, triangulaire, en losange, en étoile...
- Pour ce qui concerne ses(leurs) dimensions, on comprendra aisément qu'il y a beaucoup moins de contraintes pour les dimensions de la base que pour la hauteur. Plus le motif est haut, plus il est fragile. Il convient de le maintenir solidement ancré. On admet généralement que ladite hauteur (H) doit respecter, par rapport à la plus petite dimension de la base (L) (L = diamètre pour un cercle, largeur pour un rectangle ... ) la formule ci-après:

- Comme le lecteur l'aura compris à la lecture des propos ci-dessus, on peut trouver sur au moins l'une des faces de travail d'un corps de l'invention :
- un motif en relief monobloc, "apparemment" posé sur une surface quasi lisse (sensiblement exempte de pores) ;
ou - une pluralité de motifs en relief, séparés les uns des autres par des zones présentant une surface quasi lisse (sensiblement exempte de pores). Lesdits motifs peuvent s'étendre longitudinalement sur toute ladite face de travail et constituer ainsi des espèces de nervures, monoblocs, de grande longueur. Selon une autre variante, lesdits motifs existent, en plus grand nombre, détachés les uns des autres, entourés de zones quasi exempte de pores, sur tout leur pourtour.
- Les zones, entre les motifs en relief, qui se trouvent ainsi parfaitement marquées et qui ne présentent plus une structure poreuse, sont particulièrement efficaces pour, en cours d'utilisation du corps de récurage, l'évacuation de l'eau (ou de tout autre liquide) entre les motifs et celle des saletés dont ladite eau est éventuellement chargée. Lesdites saletés ne sont pas retenues dans la porosité desdites zones, dans la mesure où celle-ci n'existe plus (feutrage). On n'observe plus de phénomène de colmatage.
- L'évacuation de l'eau, éventuellement chargée, se fait d'autant plus facilement que lesdites zones, entre les motifs en relief, sont continues et débouchent aux bords de la face profilée du corps de l'invention. Il s'agit là d'une variante préférée de l'invention.
- Dans le cadre de cette variante, on observe avantageusement, sur la(les)dite(s) face(s) présentant les motifs en relief, des zones entre lesdits motifs, selon plusieurs directions. Lesdites zones se croisent et débouchent sur tous les bords de la(des) dite(s) face(s). Elles entourent ainsi, sur tout son pourtour, chacun des motifs en relief.
- On peut ainsi observer, sur la face thermoformée, un quadrillage parfait. On peut de la même façon, y avoir généré entre les motifs des zones sinueuses...
- On rappellera incidemment ici que le(s) motif(s) en relief se trouve(nt) sur au moins une des faces de travail du corps poreux. On peut en fait le(les) trouver sur plusieurs faces. Entrent tout-à-fait dans le cadre de la présente invention des blocs de mousse ou d'éponge, parallélépipèdes rectangles par exemple, thermoformés sur leurs six faces, sur deux faces opposées, sur une seule face ...
- Les corps de l'invention, tels que décrits ci-dessus, constituent en eux-même, des outils ménagers, notamment des tampons récurants, très performants.
- Selon une variante de l'invention, lesdits corps sont profilés (par thermoformage) sur une seule de leurs faces et contrecollés sur un support par leur face opposée à ladite face profilée. L'ensemble ainsi constitué - corps poreux thermoformé + support - constitue un combiné de récurage. De tels combinés constituent le second objet de la présente invention. Il n'est pas exclu qu'au sein de la structure des combinés de l'invention, il intervienne un corps poreux profilé sur plusieurs faces ... il intervienne plusieurs corps poreux profilés ...
- Lesdits combinés comprennent avantageusement un corps de l'invention contrecollé sur un support, en un matériau alvéolaire type mousse synthétique ou produit cellulosique.
- On préfère particulièrement, selon l'invention, les combinés consistant en une éponge, obtenue par le procédé viscose, sur une face de laquelle on a contrecollé un corps profilé selon l'invention, en une mousse synthétique ou en un textile, tissé ou nontissé (ledit corps est solidarisé à ladite éponge par sa face opposée à sa face profilée).
- Les produits de l'invention - corps poreux en eux-mêmes et combinés les incorporant dans leur structure - sont particulièrement performants. Leurs performances résultent des caractéristiques intrinsèques desdits corps poreux, caractéristiques inhérentes au thermoformage de leur surface enduite de la composition récurante.
- On précise ici que généralement le thermoformage, en générant le(s) motif(s) en relief et zone(s) tels que décrits ci-dessus,:
- améliore notamment l'élasticité, la souplesse du corps poreux;
- améliore sa résistance à la rupture et sa résistance à la déchirure. Dans le cas des nontissés, on observe également une amélioration de la résistance à l'usure par diminution du phénomène de boulochage des fibres (on explique ci-après ledit phénomène: à l'utilisation, par frottement du corps sur la surface à nettoyer, les fibres se cassent et roulent sur elles-mêmes, en générant de petites boules ...);
(on notera ici que l'augmentation conjointe de ces deux propriétés - la solidité et la souplesse - est quelque peu inattendue). - améliore ses performances à l'usage (évacuation facilitée de l'eau entre les motifs en relief; pas de colmatage, par des saletés, entre lesdits motifs),
- n'altére pas les caractéristiques du récurant (pouvoir décrassant, durabilité) voire les améliore. On a notamment observé avec des textiles de l'invention chargés en une composition abrasive l'amélioration de sa durabilité.
- On revient ci-après sur ledit thermoformage ou thermogaufrage. ll constitue une étape clé du procédé de préparation des corps poreux selon l'invention.
- Ledit procédé peut être mis en oeuvre selon différentes variantes. On décrit ci-après, plus en détail, deux desdites variantes qui constituent le troisième objet de la présente invention.
. Selon la première, ledit procédé comprend : - la préparation d'une composition récurante, à base d'un liant éventuellement chargé;
- l'enduction, d'au moins une des faces d'un corps en un matériau poreux avec ladite composition ;
- le traitement dudit corps enduit pour la fixation de ladite composition sur celui-ci;
- le thermoformage de la (d'au moins l'une des) face(s) ainsi enduite(s) pour générer, sur ladite face, au moins un motif en relief, sans arête vive en son sommet, présentant une structure poreuse chargée au moins superficiellement en ladite composition et au moins une zone présentant une structure densifiée sensiblement exempte de pores et chargée au moins superficiellement en ladite composition.
- La préparation de la composition récurante est mise en oeuvre de façon classique. On fait intervenir les ingrédients adéquats : liant, éventuellement charges et divers additifs type catalyseur, colorant ... On utilise avantageusement un catalyseur activable à chaud pour éviter la prise en masse prématurée de ladite composition ...
- Dans une seconde étape, on enduit, de façon classique également, au moins une face d'un corps poreux avec ladite composition . On peut mettre en oeuvre cette enduction selon différentes techniques (par racle, par rouleau, par foulard, par transfert, par impression, par pulvérisation, par saupoudrage (sur un substrat pré-encollé, pré-imprégné ou sur un substrat vierge, ledit saupoudrage étant alors suivi d'un traitement pour la fixation du produit saupoudré) ...) et selon plusieurs variantes ... Cette seconde étape peut notamment comporter une unique enduction, une enduction double, une enduction précédée d'une imprégnation ... En tout état de cause, on vise à déposer une quantité suffisante de composition récurante. Une pré-imprégnation, généralement dans la masse du corps poreux, peut être judicieuse voire obligatoire. Elle assure avantageusement la consolidation dudit corps poreux et/ou sa coloration ... Une telle pré-imprégnation, comme indiqué ci-dessus, peut être mise en oeuvre pour conférer audit corps poreux sa capacité à être thermoformé (ou pour améliorer celle-ci).
- Dans une troisième étape, la composition récurante est solidarisée au corps poreux. Une telle solidarisation peut être mise en oeuvre par séchage de ladite composition, par réticulation de celle-ci, par refroidissement d'un polymère fondu ... Lorsqu'un apport d'énergie est nécessaire (notamment pour la mise en oeuvre d'une réticulation), ladite énergie peut être amenée sous forme de calories (traitement thermique), sous forme de rayonnement UV, IR, HF, de micro-ondes, de rayons X, de bombardement d'électrons... Les réactions qui entrent en jeu peuvent être accélérées par catalyse. En solidarisant ladite composition au corps poreux, on lui confère un caractère récurant.
- On notera ici que cette troisième étape de solidarisation de la composition récurante au corps poreux peut être mise en oeuvre conjointement à la quatrième étape de thermoformage ... dans l'hypothèse évidemment où ladite solidarisation peut être obtenue par un traitement thermique.
- On obtient, à l'issue de ces trois étapes, un corps en un matériau poreux, dont au moins une des faces est revêtue, de manière uniforme, d'une composition récurante. De tels produits sont utilisables en eux-mêmes et se trouvent dans le commerce. Un procédé pour la préparation de tels produits est notamment décrit dans le brevet US-A-4, 264,337.
- Selon l'invention, de façon caractéristique, on ajoute à ces trois étapes, une quatrième étape de thermoformage.
- Il convient de faire apparaître sur la face, déjà rendue récurante, au moins un motif(s) en relief tel(s) que défini(s) ci-dessus. Le(s)dit(s) motif(s) est(sont) obtenu(s) en appliquant à chaud, sur ladite face, une plaque percée par l'(les) évidement(s) adéquat(s) et en augmentant la pression de ladite application jusqu'à une valeur donnée, qui dépend de la nature et de l'épaisseur du corps ainsi traité. La pression est maintenue pendant le laps de temps nécessaire à l'apparition irréversible du(des) motif(s) en surface. Un tel thermoformage génère un(des) motif(s) arrondi(s) et assure le feutrage avec densification de la surface de la zone (des zones), non occupée(s) par le(s)dit(s) motif(s).
- Les paramètres (pression, température, temps) d'un tel thermoformage sont à optimiser, par l'homme du métier, pour l'obtention du résultat attendu. Cette optimisation ne présente pas de difficulté particulière. Lesdits paramètres dépendent évidemment de la nature du matériau poreux de base et du type de composition récurante, dont celui-ci a été enduit.
- Ledit thermoformage modifie de façon avantageuse comme précisé ci-dessus la structure "superficielle" du corps poreux.
- Cette variante du procédé de l'invention est avantageusement mis en oeuvre avec des corps poreux enduits d'une composition récurante, non abrasive. En effet, dans la mesure où selon ladite variante, on thermoforme lesdits corps enduits, la présence de particules abrasives peut détériorer l'outil de thermoformage...
. Selon la seconde variante, les corps de récurage de l'invention sont obtenus par un procédé qui comprend : - la préparation d'une composition récurante à base d'un liant éventuellement chargé ;
- le thermoformage d'au moins une des faces d'un corps en un matériau poreux (de type matériau alvéolaire ou textile), pour générer, sur ladite face, au moins un motif en relief, sans arête vive en son sommet, présentant une structure poreuse et au moins une zone présentant une structure densifiée, sensiblement exempte de pores ;
- l'enduction d'au moins une desdites faces thermoformées ou de la face thermoformée avec ladite composition ;
- le traitement dudit corps thermoformé enduit pour la fixation de ladite composition sur celui-ci.
- On comprend que ce procédé diffère du précédent par l'ordre de mise en oeuvre des différentes étapes et notamment par l'inversion de l'ordre des étapes d'enduction et de thermoformage.
- Selon cette seconde variante, on thermoforme le corps poreux sur une ou plusieurs de ces faces, non enduite(s) de la composition récurante. Dans le cadre de cette variante, on notera que le traitement du corps enduit pour la fixation de la composition récurante est obligatoire. Pour des précisions sur les produits intervenants (composition récurante) et les techniques mises en oeuvre (enduction, thermoformage) dans ce second procédé, on se référera à la description ci-dessus du premier.
- Ce second procédé (seconde variante) est avantageusement mis en oeuvre pour la préparation de corps poreux profilés chargés d'une composition abrasive.
- Le corps ainsi obtenu, thermoformé sur au moins l'une de ses faces de travail est utilisé en tant que tel ou incorporé dans la structure d'un combiné. Le procédé pour la préparation d'un tel combiné constitue le dernier objet de la présente invention.
- Il comprend successivement :
- la préparation d'un corps thermoformé, telle que décrite ci-dessus ;
- le contrecollage dudit corps, par l'une de ses faces non thermoformée sur un support.
- Ledit contrecollage fait intervenir une technique et un matériau (colle) familiers à l'homme de métier.
- L'invention est illustrée par les exemples ci-après et les figures annexées. Sur la figure 1, on a représenté en perspective un combiné de nettoyage selon l'invention.
- Sur la figure 2, on a représenté une coupe partielle, selon II-II dudit combiné, à plus grande échelle.
- Ledit combiné comprend un corps profilé 1 contrecollé sur une éponge 2. Ledit corps 1 présente sur sa face 1' opposée à sa face 1'' contrecollée sur l'éponge 2, des motifs en relief 3, séparés par des zones 4. Ladite face 1' a été enduite d'une composition récurante. On a représenté lesdits motifs 3 que sur une partie de ladite face 1'.
- On voit nettement sur la figure 2, les spécificités du corps 1 selon l'invention. Les motifs en relief 3 ont conservé une structure poreuse et ne présentent pas d'arête vive en leur sommet. Ils sont chargés en particules récurantes et/ou abrasives (non représentées) sur une épaisseur e. Les zones 4 plus denses que les motifs 3 présentent une surface quasi plane et lisse, générée par le thermoformage. Lesdites zones 4 sont chargées sur une épaisseur e' (e' < e : résultat du thermoformage mis en oeuvre après enduction) en particules récurantes et/ou abrasives.
- On a réalisé un combiné de l'invention, tel que schématisé sur la figure 1, en mettant en oeuvre, avec les matériaux précisés ci-après, le procédé décrit ci-après.
+ Dans un premier temps, on a élaboré, à partir d'une mousse présentant deux faces sensiblement parallèles, espacées de 10 mm (épaisseur de ladite mousse), un corps, au sens de l'invention. Ladite mousse est une mousse synthétique à cellules ouvertes (de petites tailles), de type PU. Il s'agit plus précisément d'une mousse FL40 commercialisée par la société GIUSEPPE OLMO. Elle présente une densité de 40 kg/m³. - Ladite mousse est tout d'abord imprégnée, dans toute sa masse, par foulardage, avec un mélange qui présente la composition ci-après (% en poids):
- prépolymère (adhésif polyuréthanne monocomposant à base d'isocyanate aromatique, commercialisé par CECA sous la dénomination NOVAFLEX NM36) 70,95 %
- polyol (polyéther linéaire, comportant des groupements hydroxyle (à raison de 3,4 % environ), commercialisé par BAYER sous la dénomination DESMOPHEN 1600 U) 26,65 %
- catalyseur (activable à chaud, mélange de sels d'amine (1,8-diazabicyclo (5,4,0)undec-7-ène) et d'acide organique, commercialisé par AIR PRODUCTS sous la dénomination POLYCAT SA-102/10) 0,42 %
- colorant (vert, le VERT AM362 commercialisé par RICHARD FAPCO) 1,98 %
- Pour cette imprégnation, on utilise ledit mélange à raison de 500g/m de mousse. Une telle imprégnation colore ladite mousse et améliore, à la fois, sa résistance et sa capacité à être thermoformée.
- Ladite mousse ainsi imprégnée est alors enduite, au moyen d'une racle, sur une de ses faces, avec une composition récurante résultant du mélange de (% en poids) :
- prépolymère (adhésif polyuréthanne monocomposant à base d'isocyanate aromatique, commercialisé par CECA sous la dénomination NOVAFLEX NM 36) 44,7 %
- polyol (polyéther linéaire, comportant des groupements hydroxyle (à raison de 3,4 % environ), commercialisé par BAYER sous la dénomination DESMOPHEN 1600 U) 7,45 %
- catalyseur (activable à chaud, mélange de sels d'amine (1,8-diaza-bicyclo(5,4,0)undec-7-ène) et d'acide organique, commercialisé par AIR PRODUCTS sous la dénomination POLYCAT SA-102/10) 0,20 %
- colorant (vert, le VERT AM362 commercialisé par RICHARD FAPCO) 0,75 %
- charges (polymétacrylate de méthyle, particules de granulométrie comprise entre 250 et 500 µm) 20,85 %
- charges (silice, particules de granulométrie comprise entre 1 et 40 µm, commercialisée par SIFRACO sous la dénomination MILLISIL C400) 26,05 %
- Pour cette enduction, on utilise ladite composition à raison de 600 g/m de mousse imprégnée.
- Au vu de la nature et de la granulométrie des charges intervenant (particules de polymétacrylate de méthyle) dans ledit mélange, on confère au corps de mousse des propriétés récurantes, non abrasives. On génère un récurant non-rayant.
- Les petites particules de silice interviennent , elles, pour le réglage de la viscosité du mélange.
- La mousse successivement imprégnée et enduite est alors traitée thermiquement (5 minutes à 105°C dans une étuve). La réticulation du prépolymère résultant de ce traitement thermique assure la fixation des mélanges (d'imprégnation et d'enduction) dans le corps de mousse, plus particulièrement la fixation des charges.
- La mousse ainsi traitée thermiquement est alors, sur sa face enduite, thermoformée. Une plaque, percée par le motif désiré, portée à 225°C est appliquée à 20 bars, pendant 1 minute, sur ladite face enduite. On génère ainsi les motifs en relief. Lesdits motifs en relief ont les dimensions ci-après :
L x l x h; L=12mm
l= 6 mm
h variant de 2 à 5 mm. - Ils sont régulièrement distribués sur la face enduite . Ils la couvrent à environ 80 %. (Les zones entre les motifs ont une largeur d'environ 1 mm).
- On a ainsi élaboré un corps de mousse, enduit et profilé, au sens de l'invention.
+ Dans un second temps, ledit corps de mousse est contrecollé sur un support éponge d'environ 21 mm d'épaisseur. On obtient ainsi un combiné récurant, au sens de l'invention. - On a testé la mousse traitée thermiquement avant et après thermoformage.
- On a mis en oeuvre le test INSTRÖN pour mesurer l'allongement à la rupture et la force de rupture.
- Les éprouvettes sont des échantillons de 5 cm sur 7 cm, d'épaisseur variable selon qu'elles ont subi ou non le thermoformage.
- La distance entre les mords est de 5 cm. La largeur et la longueur de sollicitation sont donc identiques et égales à 5 cm.
- La valeur de la force de rupture est la valeur lue à l'écran et n'est pas rapportée à la section de sollicitation (= épaisseur x largeur).
- Les résultats obtenus sont donnés dans le tableau 1 ci-après :
Test Mousse traitée thermiquement sans thermoformage Mousse traitée thermiquement et thermoformée Allongement à la rupture (%) INSTRÖN 125,2 270 Force de rupture (N) INSTRÖN 70,5 135 - Ces chiffres montrent clairement que le thermoformage améliore l'élasticité et la résistance à la rupture de l'échantillon.
- Une amélioration est, en tout état de cause, obtenue, au niveau des propriétés mécaniques, quelles que soient la forme et la distribution des motifs, dans la mesure où le thermoformage densifie, par endroit, la mousse.
- Par ailleurs, il a été vérifié que ledit thermoformage n'altère pas les performances, récurantes de la mousse (pouvoir décrassant, durabilité).
- Une nappe de fibres, pré-aiguilletée, composée de :
- 70 % en poids de fibres de polyamide de 17 dtex,
- 30 % en poids de fibres de polyester de 17 dtex,
- Un échantillon dudit substrat n'est pas thermoformé (il présente un "relief" au sens de l'invention de 100 %). On procède à son enduction au séchage et à la réticulation comme indiqué précédemment. Il constitue un témoin T.
- Ledit substrat de l'exemple 2a est thermoformé par passage dans une calandre chauffante munie de deux rouleaux en acier, chauffants. Le rouleau inférieur est lisse et maintenu à la température de 70 °C. Le rouleau supérieur est gravé de rainures hélicoïdales à 20 degrés par rapport à l'axe du rouleau. Ces rainures forment une ondulation d'une profondeur de 3,5 mm dont les sommets arrondis sont régulièrement distants de 11mm. Il est chauffé à 200°C. Les échantillons de 40 x 40 cm sont introduits dans la calandre à 1 m/min sous la pression linéaire de 60 N/cm. La largeur des lignes ou largeur des zones densifiées est de 1,7 mm environ. La surface densifiée est de 15 % environ. La surface en relief selon le motif "lignes" est donc de 85 % environ. Les échantillons thermoformés sont enduits, séchés et réticulés comme indiqué précédemment à l'exemple 2a. Le corps obtenu est référencé C2.
- A partir des substrats thermoformés de l'exemple 2b, on prépare des corps de récurage C3 par un deuxième passage dans la calandre, dans une position décalée de 90 degrés suivi des étapes d'enduction, de séchage et de réticulation telles que décrite à l'exemple 2a. On a créé ainsi sur la face thermoformée desdits corps C3 des losanges en relief. La surface en relief selon lesdits motifs en losange représente environ 73 % de la surface de la face thermoformée. 27 % environ de ladite face a été densifiée.
- L'abrasivité et la durabilité des corps de récurage selon l'invention C₁, C₂ et C₃ et du témoin T ont été évaluées par des tests du type tests Taber. Lesdits échantillons, préalablement mouillés, dont la face abrasive est mise en contact avec deux roulettes en aluminium (chaque porte-roulette est lesté d'un poids de 1,25 kg), roulettes dont on a préalablement précisément (au dixième de mg) déterminé la masse, sont mis en rotation à raison de 1 révolution/seconde (vitesse de rotation du disque portant lesdits échantillons). Un compte-tour totalise le nombre de rotations dudit disque.
- L'abrasivité de l'échantillon testé se mesure par la perte de poids des roulettes après un nombre de rotations déterminé.
- La durabilité s'évalue en relevant le nombre de tours nécessaires pour percer l'échantillon.
- Les résultats d'abrasivité , donnés dans le tableau 2 ci-après, sont exprimés en perte de masse (K en mg) des roulettes d'aluminium entre la pesée des roulettes avant le test et leur pesée après le nombre de tours (N) considéré. L'abrasivité est exprimée en mg/1 000 tours (soit 1 000 x K/N). Les abrasivités sont relevées après 500 tours (K 500), 1 000 tours (K 1 000), 1 500 tours (K 1 500) et 2 000 tours (K 2 000).
- On a également évalué la rigidité desdits corps C₁, C₂, C₃ et du témoin T.
- La rigidité est mesurée, en plaçant des éprouvettes de 15 x 7 cm entre deux plateaux rainurés, par la force de compression nécessaire pour les plier dans leur largeur. Les rainures sont profondes de 13 mm, ouvertes de 17 mm et larges de 6 mm en fond de rainure. La rigidité ou force de compression latérale, exprimée en Newton, est la moyenne des rigidités mesurées sur des éprouvettes découpées selon les sens marche et sens travers de l'échantillon.
Tableau 2 T C₁ C₂ C₃ RELIEF "100%" 80 % (S) 85%(lignes) 73%(losanges) Nombre de motifs par dm 0 120 9 82 Abrasivité Taber (mg/1 000 tours) K 500 226 384 269 370 K 1000 131 330 181 209 K 1 500 102 276 142 176 K 2 000 86 244 120 156 Abrasivité entre 1 000 et 2 000 tours en mg 41 158 59 103 Durabilité Taber N (tours) 1 750 > 2 000 2 000 > 2000 Rigidité (N) 11,7 7,8 7,5 9,5 - Ce tableau montre que les corps selon l'invention sont plus abrasifs et plus durables et qu'il est opportun de multiplier le nombre des motifs : la rigidité est diminuée ce qui indique que la souplesse est améliorée.
. De façon caractéristique, la(les) zone(s), non occupée(s) par le(s) motif(s) en relief, présente(nt) en effet une structure densifiée quasi exempte de pores. Sa(Leur) surface, généralement plane, est, à l'issue du thermoformage, quasi lisse. Ladite surface n'est plus poreuse : les pores de celle-ci ont été sensiblement bouchés lors du thermoformage. Au cours dudit thermoformage selon l'invention, il n'y a pas suppression de matière mais au niveau de la(des)dite(s) zone(s) fusion et compression conjointe de celle-ci; ce qui assure, au moins en surface, un réel feutrage et une réelle densification de la matière poreuse. Ce feutrage, cette densification de la matière poreuse n'est pas sans incidence sur les performances du corps de récurage selon l'invention.
de 250 g/m, est imprégnée de 50 g/m d'un mélange de latex acrylique et de colorant. Ce nontissé est dénommé le substrat. Ce substrat de 300 g/m a une épaisseur de 9 mm et présente un volume massique de 30 cm³/g environ. Il est donc très poreux. Ledit substrat est thermoformé sur une de ses faces avant enduction. Plus précisément, ledit substrat (échantillon 30 x 30 cm) est thermoformé à la presse à 200°C sous 50 bars pendant 1 min. Le thermoformage génère à sa surface des motifs en S, tels que schématisés sur la figure 1. Lesdits motifs couvrent 80 % de la surface de la face thermoformée. Ladite face ainsi thermoformée est alors enduite, par pulvérisation, d'une composition récurante chargée en particules abrasives puis séchée. Le dépôt, après séchage et réticulation à 170°C, est de 200 g/m environ. Il contient 50 g/m du liant constitué d'une résine formophénolique et 150 g/m de charges abrasives d'alumine et de silice. Le corps obtenu est référencé C1.
Claims (13)
- Corps monobloc de récurage (1), en un matériau poreux thermoformable de type matériau alvéolaire ou textile, tissé ou nontissé, présentant sur au moins une (1') de ses faces dites de travail (1',1'') au moins un motif en relief (3) qui occupe une partie seulement de la surface de ladite face (1'), caractérisé en ce que ledit motif en relief (3), sans arête vive en son sommet, présente une structure poreuse, chargée au moins superficiellement en une composition récurante, tandis que la surface de ladite face (1') non occupée par ledit motif en relief (3), définissant au moins une zone (4), présente une structure densifiée, sensiblement exempte de pores, chargée au moins superficiellement en ladite composition récurante.
- Corps (1) selon la revendication 1, en un matériau alvéolaire de type mousse synthétique ou produit cellulosique.
- Corps (1) selon la revendication 1, en un textile, tissé ou nontissé à base de fibres synthétiques, naturelles et/ou artificielles.
- Corps (1) selon l'une quelconque des revendications 1 à 3, caractérisé en ce que ladite composition récurante renferme des charges minérales ou des charges organiques.
- Corps (1) selon l'une quelconque des revendications 1 à 4, caractérisé en qu'il présente deux faces dites de travail (1',1'') sensiblement parallèles, l'une (1') seulement desdites deux faces (1',1'') présentant au moins un motif en relief (3).
- Corps (1) selon l'une quelconque des revendications 1 à 5, caractérisé en ce que ledit(lesdits) motif(s) (3) couvre(nt) de 60 à 90 % de la face (1') sur laquelle il(s) se trouve(nt).
- Corps (1) selon l'une quelconque des revendications 1 à 6, caractérisé en ce que lesdites zones (4) entre lesdits motifs (3) sont continues et débouchent aux bords de ladite face (1').
- Corps (1) selon l'une quelconque des revendications 1 à 7, caractérisé en ce que lesdites zones (4) entre lesdits motifs (3) se croisent et débouchent sur tous les bords de celle-ci.
- Combiné de récurage, caractérisé en ce qu'il comprend un corps selon l'une quelconque des revendications 1 à 8 - avantageusement un corps en une mousse synthétique ou un textile, tissé ou nontissé - contrecollé sur un support (2) en un matériau alvéolaire du type mousse synthétique ou produit cellulosique - avantageusement sur une éponge artificielle -.
- Procédé pour la préparation d'un corps (1) selon l'une quelconque des revendications 1 à 8, caractérisé en ce qu'il comprend :- la préparation d'une composition récurante, à base d'un liant éventuellement chargé ;- l'enduction, d'au moins une (1') des faces (1', 1'') d'un corps en un matériau poreux avec ladite composition ;- le traitement dudit corps enduit pour la fixation de ladite composition sur celui-ci;- le thermoformage d'au moins une (1') desdites faces (1', 1'') enduites ou de la face enduite (1'), pour générer, sur ladite face (1'), au moins un motif en relief (3), sans arête vive en son sommet, présentant une structure poreuse chargée au moins superficiellement en ladite composition et au moins une zone (4) présentant une structure densifiée, sensiblement exempte de pores, chargée au moins superficiellement en ladite composition.
- Procédé pour la préparation d'un corps (1) selon l'une quelconque des revendications 1 à 8, caractérisé en ce qu'il comprend :- la préparation d'une composition récurante, à base d'un liant éventuellement chargé ;- le thermoformage d'au moins une des faces d'un corps en un matériau poreux, pour générer, sur ladite face, au moins un motif en relief, sans arête vive en son sommet, présentant une structure poreuse et au moins une zone présentant une structure densifiée, sensiblement exempte de pores ;- l'enduction d'au moins une desdites faces thermoformées ou de la face thermoformée avec ladite composition ;- le traitement dudit corps thermoformé enduit pour la fixation de ladite composition sur celui-ci.
- Procédé selon l'une des revendications 10 ou 11, caractérisé en ce que l'enduction avec la composition récurante est précédée d'une imprégnation dans la masse du corps vierge ou thermoformé.
- Procédé pour la préparation d'un combiné selon la revendication 9, caractérisé en ce qu'il comprend successivement :- la préparation d'un corps (1) selon l'une quelconque des revendications 10 à 12,- le contrecollage dudit corps (1), par l'une (1'') de ses faces non thermoformée, sur le support (2).
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9409990 | 1994-08-12 | ||
| FR9409990A FR2723525B1 (fr) | 1994-08-12 | 1994-08-12 | Corps en un materiau alveolaire, combine de nettoyage et/ou recurage, procedes pour leur preparation |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0696432A1 true EP0696432A1 (fr) | 1996-02-14 |
| EP0696432B1 EP0696432B1 (fr) | 1999-03-24 |
Family
ID=9466292
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19950401876 Expired - Lifetime EP0696432B1 (fr) | 1994-08-12 | 1995-08-10 | Corps récurant en un matériau poreux, combiné de récurage, procédés pour leur préparation |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0696432B1 (fr) |
| DE (1) | DE69508491T2 (fr) |
| ES (1) | ES2131782T3 (fr) |
| FR (1) | FR2723525B1 (fr) |
Cited By (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1998023199A1 (fr) * | 1996-11-26 | 1998-06-04 | The Procter & Gamble Company | Dispositif de nettoyage, ayant une capacite controlee d'absorption de fluide |
| WO1998052459A1 (fr) * | 1997-05-23 | 1998-11-26 | The Procter & Gamble Company | Structures utiles en tant que textiles d'entretien |
| WO1999007273A1 (fr) * | 1997-08-12 | 1999-02-18 | The Procter & Gamble Company | Article d'essuyage muni d'une couche de gaze et d'une surface d'essuyage en trois dimensions |
| US6003191A (en) * | 1996-09-23 | 1999-12-21 | The Procter & Gamble Company | Cleaning implement |
| US6048123A (en) * | 1996-09-23 | 2000-04-11 | The Procter & Gamble Company | Cleaning implement having high absorbent capacity |
| US6101661A (en) * | 1997-03-20 | 2000-08-15 | The Procter & Gamble Company | Cleaning implement comprising a removable cleaning pad having multiple cleaning surfaces |
| EP1151716A1 (fr) * | 2000-05-03 | 2001-11-07 | Philippe Doubet | Dispositif multi-usage ménagers absorbant et asséchant |
| WO2001041622A3 (fr) * | 1999-12-10 | 2002-02-14 | Procter & Gamble | Feuilles de nettoyage sans ouvertures a conformation tridimensionnelle macroscopique non aleatoire |
| EP1314390A1 (fr) * | 1997-05-23 | 2003-05-28 | The Procter & Gamble Company | Structures tridimensionnelles pour serviettes de nettoyage |
| WO2004056253A1 (fr) * | 2002-12-19 | 2004-07-08 | Carl Freudenberg Kg | Procede de fabrication d'un corps de nettoyage par frottement |
| US6777064B1 (en) | 1997-05-23 | 2004-08-17 | The Procter & Gamble Company | Cleaning sheets, implements, and articles useful for removing allergens from surfaces and methods of promoting the sale thereof |
| WO2004073479A3 (fr) * | 2003-02-19 | 2004-10-14 | Procter & Gamble | Feuilles nettoyantes |
| EP1547513A3 (fr) * | 1997-05-23 | 2005-10-19 | The Procter & Gamble Company | Structures tridimensionnelles pour chiffons de nettoyage |
| DE102004039516A1 (de) * | 2004-08-14 | 2006-02-23 | Carl Freudenberg Kg | Scheuerkörper |
| WO2008048220A3 (fr) * | 2005-12-14 | 2008-07-17 | Kimberly Clark Co | Lingette de nettoyage avec surface texturée |
| EP2743389A1 (fr) * | 2012-12-12 | 2014-06-18 | Jöst GmbH | Tissu de ponçage et de nettoyage à picots |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10259554B3 (de) * | 2002-12-19 | 2004-09-09 | Carl Freudenberg Kg | Scheuerkörper und Verfahren zu seiner Herstellung |
| DE102006005160A1 (de) | 2006-02-04 | 2007-08-09 | Carl Freudenberg Kg | Scheuerkörper |
| CA3020527A1 (fr) * | 2016-04-12 | 2017-10-19 | 3M Innovative Properties Company | Manique non tissee polyvalente pliable et son procede d'utilisation |
| DE102020126904A1 (de) | 2020-10-13 | 2022-04-14 | a&n&a GmbH & Co. KG | Reinigungsschwamm und verfahren zu seiner herstellung |
Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2835911A (en) * | 1953-04-22 | 1958-05-27 | Richard S Mahmarian | Detergent containing cleansing pad |
| US3080687A (en) * | 1961-06-01 | 1963-03-12 | Nylonge Corp | Cleaning and scouring device |
| FR2250846A1 (fr) | 1973-11-13 | 1975-06-06 | Suominen Oy J W | |
| US3977928A (en) | 1973-08-18 | 1976-08-31 | Kabushiki Kaisha Tomoku | Process and apparatus for producing a soft fibrous sheet |
| FR2302711A1 (fr) | 1975-03-07 | 1976-10-01 | Collo Gmbh | Corps de mousse pour nettoyer, recurer et/ou polir et autres actions similaires |
| FR2355946A1 (fr) * | 1976-06-23 | 1978-01-20 | Freudenberg Carl | Toile a recurer et a nettoyer |
| FR2434224A1 (fr) * | 1978-08-21 | 1980-03-21 | Minnesota Mining & Mfg | Balai d'essuyage comportant un tissu non tisse gaufre comme element de nettoyage |
| US4264337A (en) | 1979-06-19 | 1981-04-28 | S. C. Johnson & Son, Inc. | Process for forming a scrubbing pad |
| DE8625683U1 (de) * | 1986-09-26 | 1986-11-20 | Deschner, Arthur, 6930 Eberbach | Reinigungshilfsvorrichtung aus einem genadelten Textilfilz mit thermo-plastischem Kunststoffanteil im Fasergewebe |
| EP0222955A1 (fr) * | 1984-06-27 | 1987-05-27 | SPONTEX ,Société anonyme dite | Procédé d'obtention de serpillières ayant des propriétés de glissabilité améliorées |
| WO1991001217A1 (fr) * | 1989-07-21 | 1991-02-07 | Weyerhaeuser Company | Serviette contenant une matiere thermoplastique |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3073716A (en) * | 1957-11-08 | 1963-01-15 | Truly Magic Products Inc | Method of making a cleaning pad |
| GB1092902A (en) * | 1963-07-17 | 1967-11-29 | New Hygiene Ltd | Improvements in or relating to cleaning devices |
| FR1489354A (fr) * | 1966-08-10 | 1967-07-21 | Nauer & Co Fritz | Torchon spongieux en mousse plastique hydrophilisée et procédé de fabrication d'un tel torchon |
| FR2158096A1 (fr) * | 1971-11-02 | 1973-06-15 | Kassapian Michel |
-
1994
- 1994-08-12 FR FR9409990A patent/FR2723525B1/fr not_active Expired - Fee Related
-
1995
- 1995-08-10 EP EP19950401876 patent/EP0696432B1/fr not_active Expired - Lifetime
- 1995-08-10 ES ES95401876T patent/ES2131782T3/es not_active Expired - Lifetime
- 1995-08-10 DE DE1995608491 patent/DE69508491T2/de not_active Expired - Lifetime
Patent Citations (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2835911A (en) * | 1953-04-22 | 1958-05-27 | Richard S Mahmarian | Detergent containing cleansing pad |
| US3080687A (en) * | 1961-06-01 | 1963-03-12 | Nylonge Corp | Cleaning and scouring device |
| US3977928A (en) | 1973-08-18 | 1976-08-31 | Kabushiki Kaisha Tomoku | Process and apparatus for producing a soft fibrous sheet |
| FR2250846A1 (fr) | 1973-11-13 | 1975-06-06 | Suominen Oy J W | |
| US4111666A (en) * | 1975-03-07 | 1978-09-05 | Collo Gmbh | Method of making cleaning, scouring and/or polishing pads and the improved pad produced thereby |
| FR2302711A1 (fr) | 1975-03-07 | 1976-10-01 | Collo Gmbh | Corps de mousse pour nettoyer, recurer et/ou polir et autres actions similaires |
| FR2340711A2 (fr) | 1975-03-07 | 1977-09-09 | Collo Gmbh | Procede de fabrication d'un corps en matiere alveolaire destine au nettoyage au recurage et/ou polissage ou similaires et corps ainsi obtenus |
| FR2355946A1 (fr) * | 1976-06-23 | 1978-01-20 | Freudenberg Carl | Toile a recurer et a nettoyer |
| FR2434224A1 (fr) * | 1978-08-21 | 1980-03-21 | Minnesota Mining & Mfg | Balai d'essuyage comportant un tissu non tisse gaufre comme element de nettoyage |
| US4264337A (en) | 1979-06-19 | 1981-04-28 | S. C. Johnson & Son, Inc. | Process for forming a scrubbing pad |
| EP0222955A1 (fr) * | 1984-06-27 | 1987-05-27 | SPONTEX ,Société anonyme dite | Procédé d'obtention de serpillières ayant des propriétés de glissabilité améliorées |
| DE8625683U1 (de) * | 1986-09-26 | 1986-11-20 | Deschner, Arthur, 6930 Eberbach | Reinigungshilfsvorrichtung aus einem genadelten Textilfilz mit thermo-plastischem Kunststoffanteil im Fasergewebe |
| WO1991001217A1 (fr) * | 1989-07-21 | 1991-02-07 | Weyerhaeuser Company | Serviette contenant une matiere thermoplastique |
Cited By (33)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6048123A (en) * | 1996-09-23 | 2000-04-11 | The Procter & Gamble Company | Cleaning implement having high absorbent capacity |
| US6601261B1 (en) * | 1996-09-23 | 2003-08-05 | The Procter & Gamble Company | Cleaning implement having high absorbent capacity |
| US6003191A (en) * | 1996-09-23 | 1999-12-21 | The Procter & Gamble Company | Cleaning implement |
| AU735474B2 (en) * | 1996-11-26 | 2001-07-12 | Procter & Gamble Company, The | A cleaning implement having controlled fluid absorbency |
| WO1998023199A1 (fr) * | 1996-11-26 | 1998-06-04 | The Procter & Gamble Company | Dispositif de nettoyage, ayant une capacite controlee d'absorption de fluide |
| US5960508A (en) * | 1996-11-26 | 1999-10-05 | The Proctor & Gamble Company | Cleaning implement having controlled fluid absorbency |
| US6045622A (en) * | 1996-11-26 | 2000-04-04 | The Procter & Gamble Company | Method of cleaning a hard surface using low levels of cleaning solution |
| US6101661A (en) * | 1997-03-20 | 2000-08-15 | The Procter & Gamble Company | Cleaning implement comprising a removable cleaning pad having multiple cleaning surfaces |
| US6766552B1 (en) | 1997-03-20 | 2004-07-27 | The Procter & Gamble Company | Cleaning implement comprising a removable cleaning pad having multiple cleaning surfaces |
| US6777064B1 (en) | 1997-05-23 | 2004-08-17 | The Procter & Gamble Company | Cleaning sheets, implements, and articles useful for removing allergens from surfaces and methods of promoting the sale thereof |
| US6790794B2 (en) | 1997-05-23 | 2004-09-14 | The Procter & Gamble Company | Cleaning sheets comprising additive and perfume |
| US9040146B2 (en) | 1997-05-23 | 2015-05-26 | The Procter & Gamble Company | Three-dimensional materials |
| RU2176143C2 (ru) * | 1997-05-23 | 2001-11-27 | Дзе Проктер Энд Гэмбл Компани | Трехмерные пространственно-структурированные материалы для использования в качестве чистящих листовых материалов |
| US9005734B2 (en) | 1997-05-23 | 2015-04-14 | The Procter & Gamble Company | Articles of commerce having three-dimensional sheets |
| US6561354B1 (en) | 1997-05-23 | 2003-05-13 | The Proctor & Gamble Company | Package of novel three dimensional structures useful as cleaning sheets |
| US9005733B2 (en) | 1997-05-23 | 2015-04-14 | The Procter & Gamble Company | Nonwoven materials |
| WO1998052459A1 (fr) * | 1997-05-23 | 1998-11-26 | The Procter & Gamble Company | Structures utiles en tant que textiles d'entretien |
| US6645604B1 (en) | 1997-05-23 | 2003-11-11 | The Procter & Gamble Company | Structures useful as cleaning sheets |
| US8999489B2 (en) | 1997-05-23 | 2015-04-07 | The Procter & Gamble Company | Packages containing sheets |
| US8536074B2 (en) | 1997-05-23 | 2013-09-17 | The Procter & Gamble Company | Three dimensional structures useful as cleaning sheets |
| EP1314390A1 (fr) * | 1997-05-23 | 2003-05-28 | The Procter & Gamble Company | Structures tridimensionnelles pour serviettes de nettoyage |
| WO1998052458A1 (fr) * | 1997-05-23 | 1998-11-26 | The Procter & Gamble Company | Structures tridimensionnelles utiles en tant que textiles d'entretien |
| EP1547513A3 (fr) * | 1997-05-23 | 2005-10-19 | The Procter & Gamble Company | Structures tridimensionnelles pour chiffons de nettoyage |
| US6936330B2 (en) | 1997-05-23 | 2005-08-30 | The Procter & Gamble Company | Three dimensional structures useful as cleaning sheets |
| WO1999007273A1 (fr) * | 1997-08-12 | 1999-02-18 | The Procter & Gamble Company | Article d'essuyage muni d'une couche de gaze et d'une surface d'essuyage en trois dimensions |
| WO2001041622A3 (fr) * | 1999-12-10 | 2002-02-14 | Procter & Gamble | Feuilles de nettoyage sans ouvertures a conformation tridimensionnelle macroscopique non aleatoire |
| EP1151716A1 (fr) * | 2000-05-03 | 2001-11-07 | Philippe Doubet | Dispositif multi-usage ménagers absorbant et asséchant |
| FR2808436A1 (fr) * | 2000-05-03 | 2001-11-09 | Philippe Doubet | Dispositif multi-usages menagers absorbant et assechant |
| WO2004056253A1 (fr) * | 2002-12-19 | 2004-07-08 | Carl Freudenberg Kg | Procede de fabrication d'un corps de nettoyage par frottement |
| WO2004073479A3 (fr) * | 2003-02-19 | 2004-10-14 | Procter & Gamble | Feuilles nettoyantes |
| DE102004039516A1 (de) * | 2004-08-14 | 2006-02-23 | Carl Freudenberg Kg | Scheuerkörper |
| WO2008048220A3 (fr) * | 2005-12-14 | 2008-07-17 | Kimberly Clark Co | Lingette de nettoyage avec surface texturée |
| EP2743389A1 (fr) * | 2012-12-12 | 2014-06-18 | Jöst GmbH | Tissu de ponçage et de nettoyage à picots |
Also Published As
| Publication number | Publication date |
|---|---|
| DE69508491T2 (de) | 1999-08-12 |
| ES2131782T3 (es) | 1999-08-01 |
| EP0696432B1 (fr) | 1999-03-24 |
| FR2723525A1 (fr) | 1996-02-16 |
| FR2723525B1 (fr) | 1996-10-31 |
| DE69508491D1 (de) | 1999-04-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0696432B1 (fr) | Corps récurant en un matériau poreux, combiné de récurage, procédés pour leur préparation | |
| AU2010310819B2 (en) | Porous multilayer articles and methods of making | |
| CN1059219C (zh) | 含聚合微元成分的聚合物基材及其制作和使用方法 | |
| US20050223511A1 (en) | Cosmetic pad and method for the production thereof | |
| AU748037B2 (en) | Loop substrate for releasably attachable abrasive sheet material | |
| CA2007470C (fr) | Tampon de polissage, de lastrage ou d'application d'un compose | |
| EP2866974B1 (fr) | Article abrasif | |
| US20060210774A1 (en) | Flexible formed sheets for treating surfaces | |
| CA2494514A1 (fr) | Produit abrasif, son procede de fabrication et d'utilisation, et appareil de fabrication associe | |
| CA2540630C (fr) | Article pour les soins de la peau | |
| EP1033930A1 (fr) | Planche a decouper pour aliments et son procede de fabrication | |
| US20070293130A1 (en) | Wearable Abrasive Surfaces for Dry Applications | |
| FR2609664A1 (fr) | Revetement de surface de type carreau decoratif, gaufre, ayant une stabilite dimensionnelle, ainsi que procede de fabrication | |
| FR2561577A1 (fr) | Matelas fibreux moulable et son procede de fabrication | |
| US20080020678A1 (en) | Discontinuous Abrasive Particle Releasing Surfaces | |
| JP2001246606A (ja) | 木質成形体およびその製造方法 | |
| AU2011244685B2 (en) | Scouring body | |
| US20080057844A1 (en) | Discontinuous Abrasive Surfaces Having Controlled Wear Properties | |
| FR2868683A1 (fr) | Textiles 3d a poils emergents ; outils d'entretien et/ou de nettoyage ; fabrications | |
| EP0987098B2 (fr) | Produit essuyant, sa préparation, têtes de balais à franges et combinés de nettoyage l'incorporant | |
| JPS6253315B2 (fr) | ||
| KR20020036066A (ko) | 콜크부직포 돗자리 | |
| JPH0355272B2 (fr) | ||
| KR890000808B1 (ko) | 예정된 배열의 섬유를 함유하는 지지체 및 이의 제조방법 | |
| EP0987097A1 (fr) | Têtes de balai à franges lavantes et asséchantes |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE ES FR GB IT |
|
| 17P | Request for examination filed |
Effective date: 19960710 |
|
| 17Q | First examination report despatched |
Effective date: 19970919 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE ES FR GB IT |
|
| ITF | It: translation for a ep patent filed | ||
| REF | Corresponds to: |
Ref document number: 69508491 Country of ref document: DE Date of ref document: 19990429 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19990616 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2131782 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20110722 Year of fee payment: 17 Ref country code: ES Payment date: 20110830 Year of fee payment: 17 Ref country code: DE Payment date: 20110810 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20110822 Year of fee payment: 17 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20120810 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120810 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130301 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120810 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 69508491 Country of ref document: DE Effective date: 20130301 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20131021 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120811 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20140805 Year of fee payment: 20 |