EP0428852A1 - Maschine zum Verpacken von Flaschen und Dosen oder ähnlichen BehÀ¤ltern bei kontinuierlichem Durchlauf und Entnahme von Zuschnitten aus einem Magazin zum Verpacken - Google Patents
Maschine zum Verpacken von Flaschen und Dosen oder ähnlichen BehÀ¤ltern bei kontinuierlichem Durchlauf und Entnahme von Zuschnitten aus einem Magazin zum Verpacken Download PDFInfo
- Publication number
- EP0428852A1 EP0428852A1 EP90119135A EP90119135A EP0428852A1 EP 0428852 A1 EP0428852 A1 EP 0428852A1 EP 90119135 A EP90119135 A EP 90119135A EP 90119135 A EP90119135 A EP 90119135A EP 0428852 A1 EP0428852 A1 EP 0428852A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- packaging
- folding
- machine
- gluing
- rack
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000004806 packaging method and process Methods 0.000 title claims description 98
- 230000015572 biosynthetic process Effects 0.000 claims abstract description 19
- 238000004026 adhesive bonding Methods 0.000 claims abstract description 16
- 238000012856 packing Methods 0.000 claims abstract description 3
- 238000003780 insertion Methods 0.000 claims description 10
- 230000037431 insertion Effects 0.000 claims description 10
- 238000000034 method Methods 0.000 claims description 3
- 230000000694 effects Effects 0.000 claims description 2
- 238000005755 formation reaction Methods 0.000 description 12
- 238000003860 storage Methods 0.000 description 2
- 238000010516 chain-walking reaction Methods 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 230000003993 interaction Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000012858 packaging process Methods 0.000 description 1
- 230000000087 stabilizing effect Effects 0.000 description 1
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B11/00—Wrapping, e.g. partially or wholly enclosing, articles or quantities of material, in strips, sheets or blanks, of flexible material
- B65B11/06—Wrapping articles, or quantities of material, by conveying wrapper and contents in common defined paths
- B65B11/08—Wrapping articles, or quantities of material, by conveying wrapper and contents in common defined paths in a single straight path
- B65B11/10—Wrapping articles, or quantities of material, by conveying wrapper and contents in common defined paths in a single straight path to fold the wrappers in tubular form about contents
- B65B11/105—Wrapping articles, or quantities of material, by conveying wrapper and contents in common defined paths in a single straight path to fold the wrappers in tubular form about contents the axis of the tube being parallel to the conveying direction
Definitions
- Packaging units with pre-glued blanks are known from the prior art. After the pre-glued blank has been erected, the packaged goods are introduced laterally into packaging machines.
- the invention relates to a machine for packaging bottles and cans or similar containers with continuous passage and removal of blanks from a magazine for packaging, the wrapping of the wrapping being sealed by gluing, and this machine from a base frame, blank magazine, rotating vacuum lathe taker, star inlet, formation formation section, hold-down device and side inlet rails, folding device, conveyor belts for taking the packaging formation, tensioning tools for tightening the packaging, machine outlet, as well as a main drive motor and a gluing station
- the object of the machine of the invention is to achieve a high throughput capacity in the continuous operation of packaging units with an exact wrapping of the packaging goods on all sides without its free mobility in the packaging.
- the solution to the problem of the invention is defined in the characterizing part of claim 1.
- the machine consists of a rotating folding station consisting of several folding stations (1a-n) for the continuous forced folding of the incoming packaging units, and this consists of a housing (2) adapted to the packaging with resilient hold-down devices (3a-d) for the right-angled formation of the outer sides the packaging and adjustable side parts (4, ab) consists of
- the machine of the invention is further alternatively and preferably embodied in that the housing (2) of the folding attachment (1a-n) has lateral, straight end faces, the upper side faces of which are bevelled to match the goods to be packaged, or the end faces of which are in the upper region of the packaging Have bevels and their side surfaces have the same bevels in the upper part, so that a trapezoidal upper part is formed.
- the machine of the invention is alternatively and preferably designed in that the pleat application (1a-n) has resilient hold-down devices (3a-d) on the four corners of its lower surfaces, which are adapted to the shape of the side surfaces, and which are up to approximately 2 mm above Pass the floor surface free-standing, thereby forcibly creating the right-angled formation of the lower corners of the packaging unit (20) and, after the end faces of the packaging have been glued, a straight line Close the bottom bottom corners of the packaging.
- the machine of the invention is also alternatively and preferably designed in that it has symmetrically tapering clamping tools (12, a, b), the right-angled, inward-pointing base clamping surfaces (13a, b) of which engage under the packaging base surface (14a, b) and their clamping side surface (15a, b) represent the delimitation of the side surfaces of the packaging and thereby initiate the folding of the bottom surfaces of the packaging and cause the bottom surface to be glued to form a closed packaging.
- the machine of the invention is alternatively and preferably designed in such a way that the clamping tools (12, ab) have adjustable insertion mandrels (16, a, b) which allow adjustment to different packaging sizes and which also fix the formation of the packaging and also the bottom surfaces the front packaging Hold down the cover and thereby create the compact form of the packaging, as well as allow the floor to be glued in an exact form.
- the machine of the invention is also alternatively and preferably designed in that it has two separately symmetrically tapering clamping tools (12, a, b), the inward, rectangular recesses (13, a, b) of which shape the packaging in Cause bottom area, and the packaging bottom surface (14a, b) the bottom surfaces of the packaging units, and the clamping side surfaces (15a, b) limit the packaging, and these are provided with adjustable insertion pins (16a, b), and the various insertion bores (18, an) in the clamping tools (12, a, b), whereby an adjustment to different packaging sizes is effected.
- the machine of the invention is further developed in that it has a free space (22, ad) after insertion of the lateral delimitation stangia has for the variable pack sizes of the clamping tools (12, a, b) between the lower edge of the lateral limiting rods and the upper edge of the clamping tool lining, whereby the frontal cut surfaces for the gluing process are held down at the bottom of the packaging, and that the clamping tools (12, a, b) contain bores (23, ad) for fastening the clamping tools to a roller chain running around the side with fastening receptacles.
- the packaging goods coming to the machine are put together in a star division and via formation formation drivers in predetermined packaging units.
- a packaging blank is removed from the storage magazine by means of a vacuum rotating device and guided in the correct machine division over the incoming packaging formations.
- a subsequent folding station folds the side parts of the blanks around the packaging formation, and a carrier chain introduces the packaging formation and the folded blank into the clamping tools tapering to the right and left. This initiates the bottom folding of the blank under the packaging formation.
- a folding application station coming from above and rotating in the same division continuously places itself on the upper area of the packaging unit. As a result, the upper end faces of the packaging unit are forcibly closed in such a way that the same shape of the packaging unit with a compact covering is always guaranteed.
- the folding of the bottom surfaces is initiated in the lower area of the packaging unit, and then continuous gluing of a bottom surface is carried out, after which the second bottom surface of the packaging unit immediately lies on the gluing seam, and the firm bond is applied via a pressure roller of the bottom parts of the packaging unit.
- the clamping tools on the side run symmetrically outwards, and the packaging unit is then guided by the folding station in free longitudinal movement onto a plate chain.
- This rotation causes the lower end faces of the packaging unit to be glued laterally in a continuous pass. After gluing of the lower, lateral end faces, the lower, lateral end faces are firmly attached to the end faces of the packaging unit by means of folding wedges, after which rotating driving tapes tapering to the right and left bring about pressure on the gluing seams. After leaving the rotating pressure belts, a new 90 ° rotation of the packaging unit is initiated by a toothed rack, thereby bringing the packaging unit back into the required longitudinal direction from the transverse direction.
- the folding station After reaching this position of the packaging unit moving forward, the folding station is guided upwards via a forced curve into the correct machine division. This then releases the packaging unit in continuous operation immediately before the machine runs out. The packaging unit then leaves the machine of the invention in free movement.
- the machine of the invention thus does not pull any pre-glued blanks from the storage magazine and does not insert the packaging goods laterally into the machine, as in the prior art.
- the packaging goods run in due to the new, structural design under the supplied blanks.
- This new way of working with the machine of the invention folds the blank over the packaged goods.
- the new technical effect of the compact, dimensionally accurate, exact packaging with edges lying flush against one another on the sides is brought about already in the initial area of the packaging process with the machine of the invention.
- the machine of the invention has the advantage of faster throughput of packaging units and thereby achieves a significantly higher throughput.
- Another advantage of the machine of the invention is that its construction is less complicated than that of the prior art and therefore more economical to use.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Auxiliary Devices For And Details Of Packaging Control (AREA)
- Supplying Of Containers To The Packaging Station (AREA)
- Control And Other Processes For Unpacking Of Materials (AREA)
- Wrapping Of Specific Fragile Articles (AREA)
Abstract
Description
- Nach dem Stand der Technik sind Verpackungseinheiten mit vorgeklebten Zuschnitten bekannt. Es wird in Verpackungsmaschinen das Verpackungsgut nach Aufrichten des vorgeklebten Zuschnittes seitlich eingeführt.
- Diese Arbeitsweise lässt keine hohe Produktionskapazität zu. Es können auch keine, das Verpackungsgut fest umhüllende Verpackungseinheiten hergestellt werden. Es entsteht dadurch der Nachteil, dass das Verpackungsgut wie Flaschen bei der Handhabung in der Verpackungsumhüllung beweglich ist.
- Diese Nachteile werden durch die Maschine gemäss der Erfindung vermieden.
- Gegenstand der Erfindung ist eine Maschine zum Verpacken von Flaschen und Dosen oder ähnlichen Behältnissen bei kontinuierlichem Durchlauf und Entnahme von Zuschnitten aus einem Magazin zum Verpacken, wobei der Verschluss der umhüllenden Verpackung durch Verleimung erfolgt, und diese Maschine aus einem Grundgestell, Zuschnittmagazin, rotierendem Vakuum drehabnehmer, Sterneinlauf, Formationbildungssektion, Niederhalter und seitlichen Einlaufschienen, Falteinrichtung, Transportbändern zur Mitnahme der Verpackungsformation, Spannwerkzeugen zum Straffen der Verpackung, Maschinenauslauf, sowie aus einem Hauptantriebsmotor und einer Beleimungsstation besteht
- Aufgabe der Maschine der Erfindung ist die Erzielung einer hohenDurchsatzkapazität in kontinuierlicher Arbeitsweise von Verpackungseinheiten mit allseitig exakter Umhüllung des Verpackungsgutes ohne dessen freie Beweglicheit in der Verpackung.
- Die Lösung der Aufgabe der Erfindung ist im kennzeichnenden Teil des Ansprüches 1 definiert. Diese besteht darin, dass die Maschine aus einer rotierenden Faltaufsetzerstation besteht aus mehreren Faltaufsetzern (1a-n) zur kontinuieriichen Zwangsfaltung der zulaufenden Verpackungseinheiten, und diese aus einem, der Verpackung angepassten Gehäuse (2) besteht mit federnden Niederhaltern (3a-d) für die rechtwinkelige Ausbildung der Aussenseiten der Verpackung und aus verstellbaren Seitenteilen (4, ab) besteht zur
- Einstellung von Verpackungsgrössen mit federnden Kugeldruckstücken (11a-h) zur Arretierung der Verstellung dieser Seitenteile, und aus einer Dreheinrichtung (5) mit Stirnrad (6), einer Zahnstange (7) einem darüber liegenden Teilungsrad (8) und aus; vier, auf 90° eingereilten, federnden Kugeldruckstücken (9a-d) besteht, die in die Oberfläche des darunter liegenden Stirnrades (6) eingreifen, wobei die Dreheitrichtung (5) auf einer Welle (10) gelagert ist, und die Zahnstange (7) so ausgebildet ist, dass im Vorbei laufen der Verpackungseinheit eine Drehung von 90° erfolgt zur Seitenbeleimung der Stirnseiten der Verpackungseinheit (20), und die federnden Kugeldruckstücke (9a-d) die erfolgte 90° - Drehung fest in der erreichten Stellung so lange fixieren bis die Rückdrehung der nunmehr stirnseitig geschlossenen Packung mittels Zahnstange (7) erfolgt.
- Die Maschine der Erfindung ist weiter alternativ und bevorzugt dadurch ausgebildet, dass das Gehäuse (2) des Faltaufsetzers (1a-n) seitliche, gerade stirnflächen aufweist, deren obere Seitenflächen mit Abschrägungen dem Verpackungsgut angepasst sind, oder deren Stirnflächen im oberen Bereich der Verpackung eine Abschrägung aufweisen und deren Seitenflächen gleiche Abschrägungen im oberen Teilhereich aufweisen, sodass ein trapezförmiges Oberteil ausgebildet ist.
- Weiter ist die Maschine der Erfindung dadurch alternativ und bevorzugt ausgebildet, dass der Faltenaufsetzer (1a-n) auf den vier Ecken seiner Unterflüche federnde Niederhalter (3a-d) aufweist, die der Form der Seitenflächen angepasst sind, und die bis etwa 2 mm über der Bodenfläche freistehend hinabreichen und dadurch die rechtwinklige Ausbildung der unteren Ecken Verpackungseinheit (20) zwangsweise herstellen und nach der Verleimung der Stirnflächen der Verpackung einen geradlinien Verschluss der unteren Bodenecken der Verpackung bewirken. Die Maschine der Erfindung ist auch dadurch alternativ und bevorzugt ausgebildet, dass diese symmetrisch zulaufende Spannwerkzeuge (12,a,b) aufweisen, deren rechtwinklige, nach innen gerichtete Bodenspannflächen (13a,b) unter die Verpackungsbodenfläche (14a,b) eingreifen und deren Spannseitenfläche (15a,b) die Begrenzung der Seitenflächen der Verpackung darstellen und dadurch die Faltung der Bodenflächen der Verpackung einleitet, und eine Verleimung der Bodenfläche zu einer geschlossenen Verpackung bewirken.
- Ferner ist die Maschine der Erfindung dadurch alternativ und bevorzugt ausgebildet, dass die Spannwerkzeuge (12,ab) verstellbare Einschubdorne (16,a,b) aufweisen, die eine Verstellung auf verschiedene Verpackungsgrössen gestatten und die zugleicH die Formation der Verpackung fixieren und ausserdem die Bodenflächen der stirnseitigen Verpackungs abdeckung niederhalten und dadurch die kompakte Form der Verpackung bewirken, sowie die Bodenverleimung in exakter Form gestatten.
- Die Maschine der Erfindung ist auch noch dadurch alternativ und bevorzugt ausgebildet, dass diese zwei getrennt symmetrisch nach innen zulaufende Spannwerkzeuge (12,a ,b) aufweist, deren nach innen gerichteten, rechtwinklige Ausnehmungen (13,a,b) die Formgebung der Verpackung im Bodenbereich bewirken, und deren Verpackungsbodenfläche (14a,b) die Bodenflächen der Verpackungseinheiten, und deren Spannseitenflächen (15a,b) die Begrenzung der Verpackung bewirken, und diese mit verstellbaren Einschubdornen (16a,b) versehen sind, und die verschiedene Einschubbohrungen (18,a-n) in den Spannwerkzeugen (12,a,b) aufweisen, wodurch eine Einstellung auf verschiedene Verpackungsgrössen bewirkt wird.
- Die Maschine der Erfindung ist weiter dadurch ausgebildet, dass diese einen Freiraum (22,a-d) nach Einschub der seitlichen Begrenzungsstangien aufweist für die veränderlichen Packungsgrössen der Spannwerkzeuge (12,a,b) zwischen Unterkante der seitlichen Begrenzungsstangen und Oberkante der Spannwerkzeugausnelmung, wodurch die stirnseitigen Zuschnittflächen für den Beleimungsvorgang am Boden der Verpackung niedergehalten werden, und dass die Spannwerkzeuge (12,a,b) Aufnahmebohrungen (23,a-d) zur Befestigung der Spannwerkzeuge an einer seitlich umlaufenden Rollenkette mit Befestigungsaufnahmen aufweisen.
- Die Maschine der Erfindung wird durch folgende Figuren beispielsweise erläutert.
- Figur
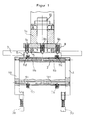
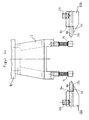
- 1 zeigt den Faltaufsetzer (1a-n) in Seitenansicht des Gehäuses (2).
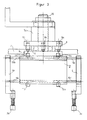
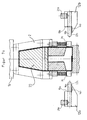
- 2 zeigt den Faltaufsetzer (1a-n) in um 90° verdrehter Ansicht des Gehäuses (2).
- 3 zeigt den Faltaufsetzer (1a-n) in Seitenansicht des Gehäuses (2) mit herausgezogenen Stirnseitenteilen (4,4a) bei veränderter Packungsgrösse und mit der Darstellung der eingeschraubten Verstellführungen (19a-h).
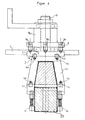
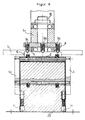
- 4 zeigt den Faltaufsetzer (1a-n) in Stirnansicht der Verpackungseinheiten (20) und mit der Darstellung der federnden Niederhalter (3a-d) nach erfolgter Zwangsfaltung und Beleimungsvorgang.
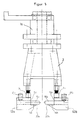
- 5 zeigt den Faltaufsetzer (1a-n) im Zusammenwirken mit den rechts und links geradlinig zugelaufenen Spannwerkzeugen (12,ab) in geschlossener Stellung der Spannwerkzeuge (12,ab) und mit hochgedrückten Niederhaltern (3,a,b).
- 5a zeigt den Faltaufsetzer (1a-n) im Zusammenwirken mit den rechts und links symmetrisch geradlinig weggelaufenen Spannwerkzeugen Figur (12,a7b) in geöffneter Stellung der Spannwerkzeuge (12,a,b) und mit abgesenkten Niederhaltern (3a-d) zur Stabilisierung der Eckausbildungen der Verpackung (20) wie in Figur 7a dargestellt.
- 6 zeigt die auf verschiedene Packungsgrössen verstellbar ausgelegten Spannwerkzeuge (12,ab) als Draufsicht und im Schnitt (17,ab), die paarweise spiegelbildlich angeordnet sind.
- 7 zeigt die Verpackung (20) in Darstellung der geschlossenen Spannwerkzeuge (12,ab) und des abgesenkten Faltaufsatzes (1a-n) in stirnseitiger Ansicht.
- 7a zeigt die Verpackung (20) in Darstellung der geöffneten Spannwerkzeuge (12,a,b) und des abgesenkten Faltaufsetzers (1a-n) in stirnseitiger Ansicht und der nunmehr heruntergedrückten Niederhalter (3a-d) zur Stabilisierung der Eckausbildungen der Verpackung (20).
- 8 zeigt die Verpackung (20) in Seitenansicht mit noch abgesenktem Faltaufsetzer (1a-n).
- 9 zeigt die Maschine der Erfindung nach dem Oberbegriff des Anspruches 1 und nach den Merkmalen der Erfindung.
- In den Figuren bedeuten:
- Ziffer Begriff
- 1a-n Faltaufsetzer
- 2 Gehäuse
- 3a-d Niederhalter
- 4a,b Seitenteile
- 5 Dreheinrichtung
- 6 Stirnrad
- 7 Zahnstange
- 8 Teilungsrad
- 9a-d Kugeldruckstücke
- 10 Welle
- 11a-h Kugeldruckstücke
- 12a,b Spannwerkzeuge
- 13a,b rechtwinklige Ausnehmungen
- 14a,b Spannungswerkzeugbodenfläche
- 15a,b Spannungswerkzeugseitenfläche
- 16a,b Einschubdorne
- 17a,b Formwerkzeuge im Schnitt
- 18a-n Einschubbohrungen
- 19a-n eingeschraubte Verstellführungen
- 20 Verpackungseinheit
- 21a-n Kugeldruckstücke
- 22a-d Freiraum
- 23a-d Befestigungsbohrungen
- Die der Maschine zulaufenden Verpackunggüter werden über eine Sternteilung und über Formationsbildungsmitnehmer in vorgegebenen Verpackungseinheiten zusammengestellt. Es wird zugleich mittels eines Vakuumdrehabnehmers ein Verpackungszuschnitt aus dem Bevorratungsmagazin entnommen und in richtiger Maschinenteilung über die zulaufenden Verpackungsformationen geführt.
- Eine nachfolgende Faltstation faltet die Seitenteile der Zuschnitte um die Verpackungsformation, und eine Mitnehmerkette führt die Verpackungsformation und den gefalteten Zuschnitt in die rechts und links zulaufenden Spannwerkzeuge ein. Es wird dadurch die Bodenfaltung des Zuschnittes unter der Verpackungsformation eingeleitet. Zur gleichen Zeit setzt eine von oben kommende, in gleicher Teilung rundlaufende Faltaufsetzerstation kontinuierlich auf den oberen Bereich der Verpackungseinheit auf. Es werden dadurch zwangsweise die oberen Stirnflächen der Verpackungseinheit so geschlossen, dass stets die gleiche Form der Verpackungseinheit mit kompakter Umhüllung gewährleistet ist.
- Durch das Zusammenwirken von aufgesetzter Faltaufsetzstation mit den Spannwerkzeugen wird im unteren Bereich der Verpackungseinheit die Faltung der Bodenflächen eingeleitet, und dann eine durchgehende Beleimung einer Bodenfläche durchgeführt, wonach sich unmittelbar die zweite Bodenfläche der Verpackungseinheit auf die Beleimungsnaht legt, und über eine Andrückrolle der feste Verbund der Bodenteile der Verpackungseinheit hergestellt. Nach Verschluss der Bodenteile der Verpackungseinheit laufen die seitlich führenden Spannwerkzeuge symmetrisch nach aussen weg, und die Verpackungseinheit wird in diesem Moment von der Faltaufsetzstation in freier Längsbewegung auf eine Plattenkette geführt. Unmittelbar nach dem Weglaufen der seitlichen Spannwerkzeuge wird über eine Zahnstange eine 90°- Drehung der Faltaufsetzstation mit der darin fest einsitzenden Verpackungseinheit auf der sich vorwärts bewegenden Plattenkette eingeleitet, wobei nach Erreichen der 90°- Drehung eine feste Arretierung der erreichten Stellung einsetzt.
- Diese Drehung bewirkt,dass die unteren Stirnflächen der Verpackungseinheit im kontinuierlichen Durchlauf seitlich beleimt werden. Nach erfolgter Beleimung der unteren, seitlichen Stirnflächen wird über Faltkeile das feste Anlegen der unteren, seitlichen Stirnflächen an die Stirnseiten der Verpackungseinheit bewirkt, wonach rotierende, rechts und links zulaufende Mitnehmerbänder die Anpressung der Verleimungsnähte bewirken. Nach Verlassen der rotierenden Anpressbänder wird eine erneute 90°- Drehung der Verpackungseinheit durch eine Zahnstange eingeleitet, und dadurch die Verpackungseinheit wieder aus der Querrichtung in die benötigte Längsrichtung gebracht.
- Nach Erreichen dieser Stellung der Sich vorwärts bewegenden Verpackungseinheit wird die Faltaufsetzstation über eine Zwangskurve in die richtige Maschineneinteilung nach oben weggeführt. Diese gibt danach unmittelbar vor dem Maschinenauslauf die Verpackungseinheit in kontinuierlicher Arbeitsweise frei. Die Verpackungseinheit verlässt danach in freier Bewegung die Maschine der Erfindung.
- Die Maschine der Erfindung zieht also keine vorgeklebten Zuschnitte aus dem Bevorratungsmagazin und führt die Verpackungsgüter nicht seitlich in die Maschine ein, wie nach dem Stand der Technik.
- Bei der Maschine der Erfindung laufen dagegen die Verpackungsgüter durch die neue, konstruktive Ausbildung unter den zugeführten Zuschnitten ein. Durch diese neue Arbeitsweise mit der Maschine der Erfindung wird der Zuschnitt über dem Verpackungsgut gefaltet. Es wird dadurch der neue technische Effekt der kompakten, massgerechten exakten Verpackung mit glatt an den Seiten aneinander liegeriden Kanten bereits im Anfangsbereich des Verpackungsvorganges bewirkt mit der Maschine der Erfindung. Die Maschine der Erfindung bietet den Vorteil des rascheren Durchsatzes an Verpackungseinheiten, und diese erzielt dadurch einen erheblich grösseren Durchsatz.
- Ein weiterer Vorteil der Maschine der Erfindung liegt darin, dass diese in ihrem konstruktiven Aufbau gegenüber den Ausführungen nach dem Stand der Tecnik weniger kompliziert ausgebildet und daher in ihrem Einsatz wirtschaftlicher ist.
Claims (7)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT90119135T ATE73075T1 (de) | 1989-11-14 | 1990-10-05 | Maschine zum verpacken von flaschen und dosen oder aehnlichen behaeltern bei kontinuierlichem durchlauf und entnahme von zuschnitten aus einem magazin zum verpacken. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE8913437U | 1989-11-14 | ||
| DE8913437U DE8913437U1 (de) | 1989-11-14 | 1989-11-14 | Maschine zum Verpacken von Flaschen und Dosen oder ähnlichen Behältern bei kontinuierlichem Durchlauf und Entnahme von Zuschnitten aus einem Magazin zum Verpacken |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0428852A1 true EP0428852A1 (de) | 1991-05-29 |
| EP0428852B1 EP0428852B1 (de) | 1992-03-04 |
Family
ID=6844558
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP90119135A Expired - Lifetime EP0428852B1 (de) | 1989-11-14 | 1990-10-05 | Maschine zum Verpacken von Flaschen und Dosen oder ähnlichen Behältern bei kontinuierlichem Durchlauf und Entnahme von Zuschnitten aus einem Magazin zum Verpacken |
Country Status (5)
| Country | Link |
|---|---|
| EP (1) | EP0428852B1 (de) |
| AT (1) | ATE73075T1 (de) |
| DE (2) | DE8913437U1 (de) |
| DK (1) | DK0428852T3 (de) |
| ES (1) | ES2030308T3 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1340691A1 (de) * | 2002-02-26 | 2003-09-03 | Wanfried-Druck Kalden GmbH | Verpackungskörper für Dosen für formschlüssiges Einklippen und Verfahren zu dessen Herstellung |
| US10703518B2 (en) * | 2015-05-29 | 2020-07-07 | Aetna Group S.P.A. | Wrapping machine |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1132483B (de) * | 1957-06-04 | 1962-06-28 | Mead Corp | Maschine zum fortlaufend selbsttaetigen Einwickeln von Gruppen von Buechsen od. dgl. |
-
1989
- 1989-11-14 DE DE8913437U patent/DE8913437U1/de not_active Expired - Lifetime
-
1990
- 1990-10-05 EP EP90119135A patent/EP0428852B1/de not_active Expired - Lifetime
- 1990-10-05 DE DE9090119135T patent/DE59000058D1/de not_active Expired - Fee Related
- 1990-10-05 ES ES199090119135T patent/ES2030308T3/es not_active Expired - Lifetime
- 1990-10-05 DK DK90119135.3T patent/DK0428852T3/da active
- 1990-10-05 AT AT90119135T patent/ATE73075T1/de active
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1132483B (de) * | 1957-06-04 | 1962-06-28 | Mead Corp | Maschine zum fortlaufend selbsttaetigen Einwickeln von Gruppen von Buechsen od. dgl. |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1340691A1 (de) * | 2002-02-26 | 2003-09-03 | Wanfried-Druck Kalden GmbH | Verpackungskörper für Dosen für formschlüssiges Einklippen und Verfahren zu dessen Herstellung |
| US10703518B2 (en) * | 2015-05-29 | 2020-07-07 | Aetna Group S.P.A. | Wrapping machine |
Also Published As
| Publication number | Publication date |
|---|---|
| DE59000058D1 (de) | 1992-04-09 |
| DK0428852T3 (da) | 1992-06-15 |
| ATE73075T1 (de) | 1992-03-15 |
| ES2030308T3 (es) | 1992-10-16 |
| EP0428852B1 (de) | 1992-03-04 |
| DE8913437U1 (de) | 1989-12-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69618181T2 (de) | Verpackungsmaschine für sammelpackungen | |
| DE2261416C3 (de) | Vorrichtung zum Einbringen von Faltschachtelzuschnitten od. dgl. in Versandkartons | |
| DE4018140C1 (de) | ||
| DE68928111T2 (de) | Vorrichtung zum Aufbringen von Verpackungshülsen | |
| DE2754283A1 (de) | Verfahren und vorrichtung zum verpacken von wareneinheiten unter kontinuierlicher bewegung | |
| EP0113899B1 (de) | Verfahren und Vorrichtung zum Verschliessen von Kartons | |
| WO2009156135A1 (de) | Verfahren und vorrichtung zum herstellen von packungen | |
| WO2016008559A1 (de) | Verfahren und vorrichtung zum herstellen von packungen, insbesondere zigarettenpackungen | |
| DE2151466A1 (de) | Vorrichtung zum Bearbeiten von Bogen | |
| DE2924907A1 (de) | Verfahren und vorrichtung zum aufrichten und verschliessen eines gefalteten kartonzuschnitts | |
| DE102016011458A1 (de) | Verfahren und Vorrichtung zum Herstellen von Kappenschachteln | |
| DE3421261A1 (de) | Vorrichtung zum falten und verschliessen der stirnwaende von tray-kartons | |
| EP2709912B1 (de) | Verfahren und vorrichtung zum herstellen von packungen des typs klappschachtel für zigaretten | |
| EP0856467A2 (de) | Verfahren und Vorrichtung zum Zusammenführen und Zusammenfügen von Schachtelzuschnitten und blockförmigen Artikelgruppen | |
| DE2911969A1 (de) | Verfahren und vorrichtung zum falten von faltschachtelzuschnitten, insbesondere aus schwerer wellpappe | |
| EP2239200B1 (de) | Verfahren zur Herstellung eines Verpackungskartons, und Verpackungsmaschine | |
| DE1146801B (de) | Verfahren und Vorrichtung zur Herstellung einer gesiegelten Einwickelpackung | |
| EP0428852B1 (de) | Maschine zum Verpacken von Flaschen und Dosen oder ähnlichen Behältern bei kontinuierlichem Durchlauf und Entnahme von Zuschnitten aus einem Magazin zum Verpacken | |
| DE2244533A1 (de) | Packmaschine zum verpacken von aus stabfoermigen rauchartikeln bestehenden formationen | |
| DE2639216A1 (de) | Packung fuer zigaretten o.dgl. sowie bahn aus verpackungsmaterial, verfahren und vorrichtung zum herstellen derselben | |
| DE19709361A1 (de) | Verfahren zum Verschließen von Kartonverpackungen | |
| DE1586235A1 (de) | Verfahren und Vorrichtung zum Verpacken von Behaeltnissen,z.B. Flaschen | |
| DE1277104B (de) | Vorrichtung zum Einfalten der Verschlusslaschen von Faltkartons | |
| DE1036746B (de) | Selbsttaetige Schliessmaschine fuer gefuellte Beutelpackungen od. dgl. | |
| DE1140853B (de) | Verfahren und Maschine zum Einwickeln von Verpackungsgruppen in einen Kartoneinwickler |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19910228 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB IT LI LU NL SE |
|
| 17Q | First examination report despatched |
Effective date: 19910809 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FR GB IT LI LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 73075 Country of ref document: AT Date of ref document: 19920315 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 59000058 Country of ref document: DE Date of ref document: 19920409 |
|
| ITF | It: translation for a ep patent filed | ||
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2030308 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19930913 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19930917 Year of fee payment: 4 Ref country code: DE Payment date: 19930917 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19930920 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19930929 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DK Payment date: 19930930 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19931008 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 19931021 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19931028 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19931031 Year of fee payment: 4 |
|
| EPTA | Lu: last paid annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19941005 Ref country code: GB Effective date: 19941005 Ref country code: DK Effective date: 19941005 Ref country code: AT Effective date: 19941005 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19941006 Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19941006 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19941031 Ref country code: CH Effective date: 19941031 Ref country code: BE Effective date: 19941031 |
|
| EAL | Se: european patent in force in sweden |
Ref document number: 90119135.3 |
|
| BERE | Be: lapsed |
Owner name: WANFRIED-DRUCK KALDEN G.M.B.H. Effective date: 19941031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19950501 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19941005 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19950630 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19950701 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 90119135.3 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 19990503 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20051005 |