EP0407770B1 - Verfahren zum Entsorgen von klebenden Schlämmen - Google Patents
Verfahren zum Entsorgen von klebenden Schlämmen Download PDFInfo
- Publication number
- EP0407770B1 EP0407770B1 EP19900111626 EP90111626A EP0407770B1 EP 0407770 B1 EP0407770 B1 EP 0407770B1 EP 19900111626 EP19900111626 EP 19900111626 EP 90111626 A EP90111626 A EP 90111626A EP 0407770 B1 EP0407770 B1 EP 0407770B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- sludge
- carrier material
- deposited
- carrier
- drying unit
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F26—DRYING
- F26B—DRYING SOLID MATERIALS OR OBJECTS BY REMOVING LIQUID THEREFROM
- F26B3/00—Drying solid materials or objects by processes involving the application of heat
- F26B3/02—Drying solid materials or objects by processes involving the application of heat by convection, i.e. heat being conveyed from a heat source to the materials or objects to be dried by a gas or vapour, e.g. air
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01C—CONSTRUCTION OF, OR SURFACES FOR, ROADS, SPORTS GROUNDS, OR THE LIKE; MACHINES OR AUXILIARY TOOLS FOR CONSTRUCTION OR REPAIR
- E01C3/00—Foundations for pavings
- E01C3/006—Foundations for pavings made of prefabricated single units
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F26—DRYING
- F26B—DRYING SOLID MATERIALS OR OBJECTS BY REMOVING LIQUID THEREFROM
- F26B17/00—Machines or apparatus for drying materials in loose, plastic, or fluidised form, e.g. granules, staple fibres, with progressive movement
- F26B17/02—Machines or apparatus for drying materials in loose, plastic, or fluidised form, e.g. granules, staple fibres, with progressive movement with movement performed by belts carrying the materials; with movement performed by belts propelling the materials over stationary surfaces
- F26B17/023—Machines or apparatus for drying materials in loose, plastic, or fluidised form, e.g. granules, staple fibres, with progressive movement with movement performed by belts carrying the materials; with movement performed by belts propelling the materials over stationary surfaces the material being a slurry or paste, which adheres to a moving belt-like endless conveyor for drying thereon, from which it may be removed in dried state, e.g. by scrapers, brushes or vibration
Definitions
- the invention relates to a method for drying adhesive sludges according to the preamble of the first claim.
- sludges are paint sludges, plastic sludges and the like. understood.
- water-emulsified paint sludge occurs in particular in the paint shop. Solvent residues are also present in this paint sludge. It can also contain coagulants in order to let the paint particles stick together and thus better separate them from the water. The water serves to keep the paint booths free of dust and also to remove the paint mist that occurs during painting.
- the resulting emulsified paint sludge is pure waste and contains no less than 30% residual moisture or residual water.
- They can only be disposed of by burning them or taking them to landfill sites. Both disposal processes are environmentally harmful and very costly.
- the object of the present invention is to remedy this. This object is achieved by the features of the first claim.
- This solution is based on the basic idea that at least two carrier material strips are guided in parallel with one another, the second carrier material strip lying below serving to collect the sludge dripping through. Correspondingly larger amounts of sludge can be applied so that the carrier material strip can be loaded optimally.
- the carrier material used can consist of the simplest materials, which are selected depending on the purpose of further processing.
- the carrier material can consist of glass fibers or a glass fiber mat. Hemp, sisal or paper, also recycled paper, as a woven fabric or as a closed web can also be used as the carrier material.
- Examples of applications for the dried sludge provided with the carrier material on one side are, for example, relining for sports fields or paths.
- the dried sludge can also be coated with asphalt or bitumen and used as building material or for road construction. It is also conceivable, for example, to use dried sludge To use carrier materials as relining for landfill sites to support the cover film.
- the development according to claim 2 describes a continuously working, inexpensive disposal method. If the carrier materials are unwound from a supply roll in the form of a tape, practically continuous operation can be carried out. Depending on the nature of the strip material and its load-bearing capacity and with regard to the intended further use / processing, the sludge is then dosed in the sludge application station.
- the development according to claim 3 has the advantage that a product provided with carrier material from both sides is thus created at the end. This has the advantage that the dried sludge cannot break out so easily during further processing. This also allows a homogeneous surface to be achieved.
- the development according to claim 4 is particularly suitable when the dried sludge is to be available as a flat base or plate so that it can be passed on for further processing.
- the shaping takes place when the sludge has dried to the extent that adhesion can no longer take place on the shaping surface.
- the development according to claim 5 represents a reinforcement of the product obtained after the drying process.
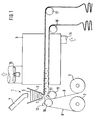
- the system consists of a sludge discharge station 1, the two supply rolls 2 and a drying oven 3.
- the sludge discharge station 1 consists of a feed line 4 through which the sludge is delivered as an aqueous solution. From there, the sludge 5 reaches a funnel-shaped discharge container 6. At the end of the discharge container 6, a metering device 7 is attached.
- Two nonwoven or sieve-like carrier material tapes 8 and 9 are stored as supply rolls 2 and are each guided to the sludge discharge station 1 via a deflection drum 10 and 11.
- the deflection drums 10 and 11 work together with tensioning rollers 12 and 13 and thus serve to adjust the tension in the carrier tape.
- From the sludge discharge station 1, the two belts run parallel to one another.
- the carrier material strip 8 closest to the sludge discharge station 1 is loaded with sewage sludge via the metering device 7.
- the carrier material strip 9 running in parallel below receives the sludge 5 dripping through the carrier material strip 8.
- both parallel carrier strips 8 and 9 are passed into the drying oven 1.
- This drying oven 1 is charged with warm air in the range between 40 ° C. and 100 ° C. via the inlet 14. With the aid of a blower 15, the warm air with the dried volatile constituents is removed from the sludge. Depending on the nature of the dried volatile constituents, the hot air thus loaded is treated further, for example led to an afterburning device. There, the exhaust air, gas, solvent and other vapors are burned safely. Due to the amount of water vapor contained, the amount of NOX in the afterburning process can be greatly reduced, depending on the type of combustion.
- the two loaded carrier material strips 8 and 9 run over the drive rollers 16 and 17, which simultaneously maintain the tension in the carrier material strips from the deflection rollers 10 and 11.
- the carrier material band can then be cut and stacked into plates or stored in some other way.
- FIG. 2 An alternative to the system according to FIG. 1 is shown in FIG. 2.
- a further carrier material roll 20 is provided here, the carrier material band 21 of which is pressed into the drying oven 3 via corresponding deflection and tensioning rollers 22 and 23 via a pressure roller 24 onto the surface of the still moist but no longer sticky sludge.
- the sludge to be dried and dried is held on its top and bottom by a carrier material.
- the carrier material can also protrude laterally so that the dried sludge is enclosed on all sides by the carrier material. This is particularly advantageous if the sludge is to be brought into a predetermined uniform shape during the drying process via calendering devices.
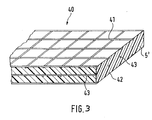
- FIG 3 shows a perspective view of a section through a dried sludge plate 40 produced by the method according to the invention.
- This plate 40 consists of dried sludge 5 ', which is made by a upper carrier material band 41 and a lower carrier material band 42 is covered.
- a reinforcing fabric 43 for example wire or plastic fabric, which is embedded in the still wet sludge before or during the drying process.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Architecture (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Life Sciences & Earth Sciences (AREA)
- Microbiology (AREA)
- Treatment Of Sludge (AREA)
- Drying Of Solid Materials (AREA)
- Processing Of Solid Wastes (AREA)
Description
- Die Erfindung bezieht sich auf ein Verfahren zum Trocknen von klebenden Schlämmen nach dem Oberbegriff des ersten Anspruchs.
- Unter Schlämme im Sinne dieser Erfindung werden Lackschlämme, Kunststoffschlämme u. ä. verstanden.
- Bei der Herstellung von Kraftfahrzeugen fällt insbesondere in der Lackiererei wasseremulgierter Lackschlamm an. In diesem Lackschlamm sind Lösungsmittelreste ebenfalls vorhanden. Weiterhin können darin Koagulierungsmittel enthalten sein, um die Lackpartikel zusammenkleben zu lassen und somit besser von dem Wasser zu trennen. Das Wasser dient zum Staubfreihalten der Lackierkabinen und auch zum Abtransport der beim Lackieren entstehenden Lacknebel.
- Die so entstehenden emulgierten Lackschlämme sind reiner Abfall und enthalten nicht weniger als 30 % Restfeuchte oder Restwasser. Sie können heutzutage nur dadurch beseitigt werden, daß sie verbrannt werden oder auf Sondermülldeponien gebracht werden. Beide Beseitigungsverfahren sind umweltbelastend und sehr stark kostenintensiv.
- Aus der GB-A-547 339 ist ein Verfahren zum Verbessern des Trocknens von Salzlösungen, kolloidalen oder gelatineartigen Ausschwemmungen und Verunreinigungen bekannt. Dieses Verfahren, das im wesentlichen auf Flüssigkeiten mit einem Anteil von Festkörpern abgestellt ist, verwendet eine Walze, welche in einem Flüssigkeitsbad umläuft und mit einem Trägermaterialband zusammenwirkt, welches von unten mit der Benetzungswalze zusammenwirkt. Anschließend durchläuft das Trägerband einen Trocknungsofen und wird danach mit den getrockneten Substanzen wieder aufgewickelt.
- Mit einem derartigen Verfahren können nur sehr geringe Mengen klebender Schlämme aufgebracht werden, da größere Mengen der Schlämme aufgrund ihres hohen Eigengewichtes wieder von dem Band herabtropfen, bevor das Band die Trocknungsstation erreicht.
- Aufgabe der vorliegenden Erfindung ist es, hier Abhilfe zu schaffen. Gelöst wird diese Aufgabe durch die Merkmale des ersten Patentanspruchs. Diese Lösung basiert auf dem Grundgedanken, daß mindestens zwei Trägermaterialbänder parallel untereinander geführt werden, wobei das zweite untenliegende Trägermaterialband dazu dient, den durchtropfenden Schlamm aufzufangen. Damit können entsprechend größere Mengen Schlamm aufgetragen werden, so daß das Trägermaterialband optimal beladen werden kann.
- Das zur Anwendung gelangende Trägermaterial kann aus einfachsten Materialien bestehen, die je nach Zweck der Weiterverarbeitung gewählt werden. Beispielsweise kann das Trägermaterial aus Glasfasern bestehen bzw. aus einer Glasfasermatte. Auch kann als Trägermaterial Hanf, Sisal oder Papier, auch Recycling-Papier, als Gewebe oder als geschlossene Bahn verwendet werden.
- Als Anwendungsfälle für den mit dem Trägermaterial zumindest einseitig versehenen getrockneten Schlamm kommen beispielsweise Unterfütterungen für Sportplätze oder Wege in Frage. Auch können die getrockneten Schlämme mit Asphalt oder Bitumen beschichtet werden und so als Baumaterial oder zum Straßenbau benutzt werden. Auch ist es beispielsweise denkbar, die mit getrocknetem Schlamm versehenen Trägermaterialien als Unterfütterung für Mülldeponien zum Unterstützen der Abdeckfolie zu verwenden.
- Das Austrocknen von klebenden Schlämmen ist theoretisch bekannt. Es konnte jedoch bisher praktisch nicht durchgeführt werden, da alle zum Trocknen verwendeten Transportbänder, Trommeln oder Behältnisse während des Trocknungsvorganges mit Schlamm verklebten und damit unbrauchbar wurden. Eine Reinigung scheiterte praktisch daran, daß die Klebwirkung so hoch ist, daß ein Reinigen nur sehr mühselig und unter starker Beanspruchung der Transportbänder, Trommeln oder Behältnisse möglich ist. Gerade in Lackschlämmen ist ein hoher Anteil von Materialien, die beste Hafteigenschaften aufweisen, insbesondere auf Metalle. Dies liegt darin begründet, daß das Trocknen oder Verdampfen der Lösungsmittelbestandteile aus dem Lack bei über 40 °C bis 100 °C erfolgen muß und dies genau der Temperaturbereich ist, in dem die Haftwirkung der Lackpartikel einsetzt.
- Die Weiterbildung nach Anspruch 2 beschreibt ein kontinuierlich arbeitendes, preiswertes Entsorgungsverfahren. Werden die Trägermaterialien bandartig von je einer Vorratsrolle abgewickelt, so kann praktisch ein kontinuierlicher Betrieb durchgeführt werden. In Abhängigkeit der Beschaffenheit des Bandmaterials und seiner Tragfähigkeit sowie im Hinblick auf die vorgesehene Weiterverwendung/Weiterverarbeitung wird dann der Schlamm in der Schlammauftragstation dosiert.
- Als Trocknungseinheit dienen bekannte Öfen, die im günstigsten Fall mit Abwärme arbeiten. So sind beispielsweise in Wärmekraftwerken 60 % der dort verwandten Primärenergie auf einfachste Weise für solche Trocknungszwecke verwendbar. Auch steht üblicherweise Abwärme dort zur Verfügung, wo beispielsweise die Lackschlämme anfallen. Dadurch kann sofort an Ort und Stelle auf Trägermaterial aufgetrockneter Schlamm hergestellt werden.
- Die Weiterbildung nach Anspruch 3 hat den Vorteil, daß damit am Ende ein von beiden Seiten mit Trägermaterial versehenes Produkt entsteht. Dies hat den Vorteil, daß bei einer Weiterverarbeitung der getrocknete Schlamm nicht so leicht ausbrechen kann. Hierdurch kann ferner eine homogene Oberfläche erreicht werden.
- Die Weiterbildung nach Anspruch 4 eignet sich insbesondere dann, wenn der getrocknete Schlamm als ebene Unterlage oder Platte zur Verfügung stehen soll, um so der Weiterverarbeitung zugeführt zu werden. Hierbei findet die Formgebung dann statt, wenn der Schlamm soweit angetrocknet ist, daß keine Haftung mehr an der formgebenden Oberfläche stattfinden kann.
- Die Weiterbildung nach Anspruch 5 stellt eine Armierung des nach dem Trocknungsprozeß gewonnenen Produktes dar.
- Auch ist es möglich, die Schlämme durch Zusätze für ihren späteren Verwendungszweck zu verbessern.
- Im folgenden wird die Erfindung anhand eines bevorzugten Ausführungsbeispiels näher erläutert.
Es stellen dar: - Fig. 1 einen schematisierten querschnitt durch die erfindungsgemäß aufgebaute Entsorgungsanlage;
- Fig. 2 eine Weiterbildung der Anlage nach Fig. 1;
- Fig. 3 eine perspektivische Darstellung einer getrockneten Schlammplatte.
- Die Anlage besteht aus einer Schlammaustragstation 1, den beiden Vorratsrollen 2 sowie einem Trocknungsofen 3. Die Schlammaustragstation 1 besteht aus einer Zubringerleitung 4, durch die der Schlamm als wässerige Lösung angeliefert wird. Von dort gelangt der Schlamm 5 in einen trichterförmigen Austragsbehälter 6. Am Ende des Austragsbehälters 6 ist eine Dosiereinrichtung 7 angebracht.
- Zwei vlies- oder siebartige Trägermaterialbänder 8 und 9 sind als Vorratsrollen 2 gelagert und werden über jeweils eine Umlenktrommel 10 und 11 zu der Schlammaustragstation 1 geführt. Die Umlenktrommeln 10 und 11 arbeiten mit Spannrollen 12 und 13 zusammen und dienen so zum Einstellen der Spannung im Trägerband. Ab der Schlammaustragstation 1 verlaufen die beiden Bänder parallel untereinander. Das der Schlammaustragstation 1 nächstliegende Trägermaterialband 8 wird über die Dosiereinrichtung 7 mit Klärschlamm beladen. Das parallel darunter laufende Trägermaterialband 9 nimmt den durch das Trägermaterialband 8 durchtropfenden Schlamm 5 auf.
- Sodann werden beide parallel laufenden Trägermaterialbänder 8 und 9 in den Trocknungsofen 1 geleitet. Dieser Trocknungsofen 1 wird über den Einlauf 14 mit Warmluft im Bereich zwischen 40°C und 100°C beschickt. Mit Hilfe eines Gebläses 15 wird die Warmluft mit den abgetrockneten flüchtigen Bestandteilen aus dem Schlamm abgeführt. Je nach Art der abgetrockneten flüchtigen Bestandteile wird die so beladene Warmluft weiterbehandelt, beispielsweise in eine Nachverbrennungseinrichtung geführt. Dort werden die Abluft-, Gas-, Lösungsmittel- und sonstigen Dämpfe gefahrlos verbrannt. Aufgrund der enthaltenen Wasserdampfmenge kann der NOX-Anteil im Nachverbrennungsprozeß je nach Verbrennungsart stark gemindert werden.
- Während des Trocknungsprozesses in dem Trocknungsofen 3 verklebt der zu trocknen beginnende Schlamm untereinander und auf dem Trägermaterialband 8 und 9.
- Nach Verlassen des Trocknungsofens laufen die beiden beladenen Trägermaterialbänder 8 und 9 über die Antriebsrollen 16 und 17, die gleichzeitig die Spannung in den Trägermaterialbändern ab den Umlenkrollen 10 und 11 aufrechterhalten.
- Sodann kann das Trägermaterialband je nach weiterer Verwendung geschnitten und zu Platten gestapelt werden oder anderweitig gelagert werden.
- Selbstverständlich ist es möglich, zwischen der Schlammaustragstation 1 und dem Ausgang des Trocknungsofens 3 mehrere Trägermaterialbänder parallel untereinander zu führen, wenn die Gefahr besteht, daß von dem unteren Trägermaterialband 9 noch weiterer flüssiger Schlamm abtropft.
- In Fig. 2 ist eine Alternative zu der Anlage nach Fig. 1 dargestellt. Ergänzend ist hier eine weitere Trägermaterialbandrolle 20 vorgesehen, deren Trägermaterialband 21 über entsprechende Umlenk- und Spannrollen 22 und 23 über eine Andrückrolle 24 auf die Oberfläche des noch feuchten aber nicht mehr klebenden Schlammes in den Trocknungsofen 3 eingedrückt wird.
- Dadurch wird der zu trocknende und getrocknete Schlamm auf seiner Ober- und Unterseite von einem Trägermaterial gehalten. Hierbei kann das Trägermaterial auch noch seitlich überstehen, so daß der getrocknete Schlamm von allen Seiten von Trägermaterial eingeschlossen ist. Dies ist insbesondere dann vorteilhaft, wenn der Schlamm während des Trocknungsprozesses über Kalandriereinrichtungen in eine vorgegebene gleichmäßige Form gebracht werden soll.
- Fig.3 zeigt in perspektivischer Ansicht einen Schnitt durch eine nach dem erfindungsgemäßen Verfahren hergestellte, getrocknete Schlammplatte 40. Diese Platte 40 besteht aus getrocknetem Schlamm 5′, der von einem oberen Trägermaterialband 41 und einem unteren Trägermaterialband 42 bedeckt ist. Innerhalb des getrockneten Schlammes 5′ befindet sich ein Armierungsgewebe 43, beispielsweise Draht- oder Kunststoffgewebe, welches vor oder während des Trocknungsprozesses in den noch feuchten Schlamm eingebettet wird.
Claims (5)
- Verfahren zum Entsorgen von klebenden Schlämmen, insbesondere Lackschlämme oder Kunststoffschlämme, die umweltunverträgliche und unter Wärmeeinwirkung verdunstbare Bestandteile enthalten, indem der feuchte Schlamm auf ein Trägermaterial in einer Schlammauftragstation aufgetragen wird und daran anschließend in einer Trocknungseinheit derart getrocknet wird, daß der Schlamm auf dem Trägermaterial festklebt und mit diesem abgelegt werden kann, dadurch gekennzeichnet, daß der durch das Trägermaterial durchtropfende Schlamm von mindestens einem weiteren parallel zu dem ersten Trägermaterial angeordneten Trägermaterial aufgenommen und zusammen mit diesem in der Trocknungseinheit derart getrocknet wird, daß der Schlamm auch auf diesem Trägermaterial festklebt und mit diesem abgelegt werden kann.
- Verfahren nach Anspruch 1,
dadurch gekennzeichnet, daß beide Trägermaterialbänder von je einer Vorratsrolle abgewickelt werden und zu der Schlammauftragstation geleitet werden, daß beide Trägermaterialbänder dort gespannt und anschließend der Schlamm auf das nächstliegende Trägermaterialband dosiert aufgetragen wird, daß beide Trägermaterialbänder durch die Trocknungseinheit geführt werden und daß anschließend beide Trägermaterialbänder abgelegt werden. - Verfahren nach einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, daß nach der Schlammauftragstation vor Einlauf in die Trocknungseinheit weiteres Trägermaterial auf die Oberfläche des aufgetragenen Schlammes aufgelegt wird.
- Verfahren nach einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, daß in der Trocknungseinheit Kalibriereinrichtungen vorhanden sind, die den trocknenden Schlamm in seiner Breite und/oder Dicke kalibrieren.
- Verfahren nach einem der vorangegangenen Ansprüche, dadurch gekennzeichnet, daß in oder nach der Schlammauftragstation in den aufgetragenen noch feuchten Schlamm ein zur Armierung sgewebe eingebracht wird.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT90111626T ATE80721T1 (de) | 1989-07-12 | 1990-06-20 | Verfahren zum entsorgen von klebenden schlaemmen. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3923020A DE3923020A1 (de) | 1989-07-12 | 1989-07-12 | Verfahren zum entsorgen von klebenden schlaemmen |
| DE3923020 | 1989-07-12 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0407770A1 EP0407770A1 (de) | 1991-01-16 |
| EP0407770B1 true EP0407770B1 (de) | 1992-09-16 |
Family
ID=6384864
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19900111626 Expired - Lifetime EP0407770B1 (de) | 1989-07-12 | 1990-06-20 | Verfahren zum Entsorgen von klebenden Schlämmen |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0407770B1 (de) |
| AT (1) | ATE80721T1 (de) |
| DE (1) | DE3923020A1 (de) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE9204524U1 (de) * | 1991-11-30 | 1993-01-28 | Clasmeier, Heinz-Josef, 54578 Walsdorf | Vorrichtung zum Behandeln von Lackschlamm |
| DE4235422C2 (de) * | 1992-10-21 | 1997-01-23 | Dornier Gmbh Lindauer | Verfahren zum Trocknen von vorzugsweise in pelletierter Form vorliegenden pastösen Material, insbesondere Klärschlamm und Vorrichtung zur Durchführung des Verfahrens |
| DE4331674C1 (de) * | 1993-09-17 | 1995-01-26 | Herberts Gmbh | Verfahren zur Herstellung von wäßrigen Überzugsmitteln unter Wiederverwertung von Lackschlamm, die dabei erhaltenen Überzugsmittel und deren Verwendung |
| DE19739864A1 (de) * | 1997-09-11 | 1999-03-18 | Dornier Gmbh Lindauer | Verfahren zur Behandlung der Abluft aus thermischen Trocknungsprozessen, insbesondere aus Prozessen beim Trocknen von Klärschlamm in Klärschlamm-Trocknern und Anlage zur Verfahrensdurchführung |
| DE19937523B4 (de) * | 1999-08-03 | 2009-10-29 | Martin, Harald, Dr. | Verfahren und Vorrichtung zum Trocknen, Bevorraten und Dosieren von Abprodukten und Abfallstoffen |
| CN109160709A (zh) * | 2018-11-13 | 2019-01-08 | 朱兆明 | 一种污泥处理用污泥预干燥装置及其污泥预干燥方法 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1929090A (en) * | 1930-05-16 | 1933-10-03 | Cellufoam Corp | Drying apparatus for layers of fibrous materials |
| GB547339A (en) * | 1941-02-28 | 1942-08-24 | Herbert Newall Morris | Improvements in the method of extraction of moisture from solutions of salts, colloidal or gelatinous precipitates and slurries |
| US2736434A (en) * | 1952-08-09 | 1956-02-28 | Du Pont | Semicontinuous combined filter and drier |
| US2746171A (en) * | 1953-01-08 | 1956-05-22 | Proctor And Schwartz Inc | Dryer for powdered material |
| DE1829529U (de) * | 1961-01-17 | 1961-04-13 | Hans Wilmsen | Faser- oder spanplatte. |
| CH428064A (de) * | 1965-11-03 | 1967-01-15 | Seiler Hermann & Sohn Ag | Verfahren zum Trocknen und Verbrennen von Abwasserschlamm und Anlage zur Durchführung des Verfahrens |
| ES8500976A1 (es) * | 1983-03-15 | 1984-11-01 | Gabinete Int Consulting Sa | Procedimiento para el tratamiento de lodos industriales residuales. |
| US4631837A (en) * | 1985-05-31 | 1986-12-30 | Magoon Richard E | Method and apparatus for drying fruit pulp and the like |
-
1989
- 1989-07-12 DE DE3923020A patent/DE3923020A1/de not_active Withdrawn
-
1990
- 1990-06-20 EP EP19900111626 patent/EP0407770B1/de not_active Expired - Lifetime
- 1990-06-20 AT AT90111626T patent/ATE80721T1/de not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| EP0407770A1 (de) | 1991-01-16 |
| DE3923020A1 (de) | 1991-01-17 |
| ATE80721T1 (de) | 1992-10-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE4227136C2 (de) | Verfahren und Vorrichtung zum Befeuchten einer bedruckten und anschließend thermisch getrockneten, bewegten Materialbahn, insbesondere Papierbahn | |
| DE3314289C2 (de) | Verfahren zum Umwickeln eines sich drehenden Ballens aus Wickelmaterial, insbesondere aus einer kaschierten Mineralfaserbahn, mit einer Schutzbahn zur Verpackung, sowie Vorrichtung zur Durchführung des Verfahrens | |
| DE2620399C3 (de) | Vorrichtung zum elektrostatischen Versprühen | |
| EP2512690B1 (de) | Verfahren und vorrichtung zum elektrostatischen abscheiden von overspray | |
| DE19901525C2 (de) | Anlage zum Imprägnieren und Beschichten von Papier | |
| DE3802797A1 (de) | Verfahren und vorrichtung zum herstellen schnellhaertender ueberzuege auf traegerkoerpern | |
| DE1753634A1 (de) | Kunststoff-Kreuzbodensack und Verfahren sowie Vorrichtung zu seiner Herstellung | |
| DE102007044784B4 (de) | Vorrichtung zum Beschichten von Gegenständen | |
| EP0407770A1 (de) | Verfahren zum Entsorgen von klebenden Schlämmen | |
| DE2657942C3 (de) | Verfahren und Vorrichtung zum Aufbringen einer Schicht auf ,ein naßgeformtes plattenförmiges Erzeugnis | |
| DE4121203A1 (de) | Verfahren und vorrichtung zum trocknen von wasserloeslichem dispersionslack | |
| EP0930161B1 (de) | Verfahren und Vorrichtung zur Beschichtung eines Druckerzeugnisses | |
| DE2249740A1 (de) | Verfahren und vorrichtung zum reinigen von schnellaufenden folienbahnen | |
| DE102008034479A1 (de) | Verfahren und Vorrichtung zur Herstellung einer beschichteten Materialbahn, insbesondere einer Kunstlederbahn | |
| DE19716716C2 (de) | Heizvorrichtung für eine Wellpappenanlage | |
| EP1831465A1 (de) | Vorrichtung zum auftragen einer beschichtungsmasse auf eine papierbahn | |
| EP0236516B1 (de) | Verfahren zum Herstellen eines Formteils aus einem durch Kunststoff verfestigten Faservlies und einem das Faservlies kaschierenden Bezugsstoff | |
| EP0542966B1 (de) | Verfahren und vorrichtung zur massenkonservierung von archivalien | |
| DE2653266A1 (de) | Vorrichtung zum kuehlen von fluessigem bitumen | |
| DE1796263C3 (de) | Verfahren zum Imprägnieren von Wellpappe und Vorrichtung zur Durchführung des Verfahrens | |
| DE3103359C2 (de) | Verfahren und Vorrichtung zum gleichmäßigen Aufbringen einer kleinen Menge eines Behandlungsmittels in Schaumform | |
| DE10333950A1 (de) | Verfahren zum ein- oder beidseitigen Auftragen von flüssigem bis pastösem Auftragsmedium | |
| EP1614483A2 (de) | Rakelvorrichtung und Rakelverfahren | |
| DE1461475A1 (de) | Verdichtungsvorrichtung fuer Filterkuchen auf Vakuumfiltern | |
| DE2615180A1 (de) | Verfahren zum reinigen von abgasen und vorrichtung zur durchfuehrung des verfahrens |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT FR GB IT SE |
|
| 17P | Request for examination filed |
Effective date: 19910219 |
|
| 17Q | First examination report despatched |
Effective date: 19910503 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT FR GB IT SE |
|
| REF | Corresponds to: |
Ref document number: 80721 Country of ref document: AT Date of ref document: 19921015 Kind code of ref document: T |
|
| ET | Fr: translation filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| ITF | It: translation for a ep patent filed | ||
| RAP4 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: BAYERISCHE MOTOREN WERKE AKTIENGESELLSCHAFT |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19930604 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19930628 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19930705 Year of fee payment: 4 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19940620 Ref country code: AT Effective date: 19940620 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19940621 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 90111626.9 Effective date: 19950110 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19940620 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19950228 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 90111626.9 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050620 |