EP0383687B1 - Système de tubes radiants pour fours de chauffage - Google Patents
Système de tubes radiants pour fours de chauffage Download PDFInfo
- Publication number
- EP0383687B1 EP0383687B1 EP90400409A EP90400409A EP0383687B1 EP 0383687 B1 EP0383687 B1 EP 0383687B1 EP 90400409 A EP90400409 A EP 90400409A EP 90400409 A EP90400409 A EP 90400409A EP 0383687 B1 EP0383687 B1 EP 0383687B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- bend
- tubes
- cold
- tube
- burner
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000010438 heat treatment Methods 0.000 title claims abstract description 19
- 239000002184 metal Substances 0.000 claims abstract description 8
- 239000000567 combustion gas Substances 0.000 claims abstract description 7
- 238000012546 transfer Methods 0.000 claims abstract description 6
- 238000009826 distribution Methods 0.000 claims description 8
- 235000000396 iron Nutrition 0.000 claims 2
- 230000000063 preceeding effect Effects 0.000 claims 2
- 238000003466 welding Methods 0.000 description 4
- 238000013461 design Methods 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 230000005855 radiation Effects 0.000 description 2
- 238000010792 warming Methods 0.000 description 2
- 238000013459 approach Methods 0.000 description 1
- 238000005266 casting Methods 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000013507 mapping Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000005457 optimization Methods 0.000 description 1
- 238000011084 recovery Methods 0.000 description 1
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F23—COMBUSTION APPARATUS; COMBUSTION PROCESSES
- F23C—METHODS OR APPARATUS FOR COMBUSTION USING FLUID FUEL OR SOLID FUEL SUSPENDED IN A CARRIER GAS OR AIR
- F23C3/00—Combustion apparatus characterised by the shape of the combustion chamber
- F23C3/002—Combustion apparatus characterised by the shape of the combustion chamber the chamber having an elongated tubular form, e.g. for a radiant tube
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27B—FURNACES, KILNS, OVENS OR RETORTS IN GENERAL; OPEN SINTERING OR LIKE APPARATUS
- F27B9/00—Furnaces through which the charge is moved mechanically, e.g. of tunnel type; Similar furnaces in which the charge moves by gravity
- F27B9/06—Furnaces through which the charge is moved mechanically, e.g. of tunnel type; Similar furnaces in which the charge moves by gravity heated without contact between combustion gases and charge; electrically heated
- F27B9/068—Furnaces through which the charge is moved mechanically, e.g. of tunnel type; Similar furnaces in which the charge moves by gravity heated without contact between combustion gases and charge; electrically heated heated by radiant tubes, the tube being heated by a hot medium, e.g. hot gases
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F9/00—Casings; Header boxes; Auxiliary supports for elements; Auxiliary members within casings
- F28F9/007—Auxiliary supports for elements
- F28F9/013—Auxiliary supports for elements for tubes or tube-assemblies
Definitions
- the present invention relates to improvements made to the systems of radiant tubes used in particular in the furnaces for heating strips of metal products during parade.
- radiant tubes generally having a W configuration, also called a double pin, are generally used, these tubes ensuring the thermal transfer between the combustion gases emitted by a burner and the product to be heated, in particular a metal strip. continuously moving. The heat transfer takes place by radiation between the radiant tube system and the product to be heated and by convection / radiation inside the radiant tubes.
- the combustion gases at the outlet of the radiant tube system have a temperature of around 1000 ° C while the temperature of the radiant tubes is on average 950 ° C with a local maximum of the order of 1050 ° C.
- the present licensee has carried out an in-depth study of deformations by thermal expansion as well as the stress network associated with these expansions, these constraints. appearing during heating of the radiant tubes and during operation in stabilized mode or not.
- the aim of this study was to find the means making it possible to optimize the distribution of the stresses by taking into account the creep resistance of the materials which constitute the system of radiant tubes, this creep resistance varying strongly as a function of the temperature.
- the present invention therefore relates to a system of radiant tubes which has been improved by taking account of the results of said study.
- the simple support which supports the cold elbow is produced in the form of a console on which the cold elbow rests, before heating up the radiant tube, the cold elbow lifting up to leave this support as soon as heating.
- the cold elbow and the hot elbow are connected by means of brackets respectively from the foundry with its respective elbow, these brackets being connected together using a key or the like.
- the means ensuring the connection on the burner side between the intermediate elbow and the lower tube is produced using a leg from the foundry with this intermediate elbow on which is welded a stirrup-shaped part which can come '' press on the lower tube, an intermediate clearance being provided between the stirrup and the lower tube, the distribution of the stresses of the radiant tube being a function of the value of this intermediate clearance, and the resumption of the force generated by the intermediate elbow being provided by the lower tube in the part where it is the coldest.
- the heating furnace is used for the heat treatment of strips, in particular of metal strips 12, 12 ′ moving continuously in the furnace (process on parade).
- the heating is carried out using radiant tubes whose system has been designated as a whole by the reference 10, this system having as known a configuration in W or double pin.
- a burner 14 is provided outside the enclosure of the furnace and the combustion gases emitted by this burner pass through the system of radiant tubes 10 before escaping to the atmosphere.
- the radiant tubes therefore provide heat transfer between the combustion gases emitted by the burner 14 and the product 12, 12 ′ to be heated.
- the burner 14 is positioned on the lower branch of the system of radiant tubes, that is to say at the end of the lower tube 16 which constitutes the hot tube.
- the elbow 18 which extends the hot tube 16 constitutes the hot elbow of the system 10.
- the elbow 20 will be designated hereinafter intermediate elbow and the upper elbow 22 will be designated by cold elbow, this elbow opening onto the upper tube 24 which constitutes the tube cold radiant tube system 10.
- the cold elbow is provided with a support device the function of which boils down to a simple press.
- this simple support is produced in the form of a console 28 on which a support plate 26 can come to rest, made integral by any appropriate means with the cold elbow 22.
- the elbow associated with the support is the cold elbow 22 in which the most significant stresses are acceptable.
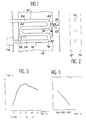
- FIG. 3 the variation in the temperature of the tube system 10 is shown as a function of its length, and the position of the respective elbows 18, 20, 22 is plotted on the abscissa.
- FIG. 4 the variation in the admissible creep stress as a function of the temperature of the tube system 10. This curve shows although the allowable stresses in the cold elbow region are much higher than those acceptable in the hot elbow. Such an arrangement is essential for the optimization of the constraint network.
- connection system between the hot elbow 18 and the cold elbow 22, this connection system being essentially characterized by the fact that it does not comprise any intermediate part (link).
- the elbow 18 is provided with a square 32 coming directly from the foundry with this hot elbow 18 and likewise the cold elbow 22 is provided with a similar square 30 also come directly from foundry with this cold elbow 22.
- the brackets 30 and 32 are obtained directly during the casting of the elbows of which they are respectively part. In no case should these brackets be added by welding to the elbows since such welds generate stress concentrations and risks of microcracking at locations where the stresses are maximum during operation.
- brackets 30 and 32 are connected by means of a connecting piece which can be produced in the form of a key such as 34, the design being such that the games allow relative movements of the hot 18 and cold 22 elbows when warming up, during operation of the oven in stabilized mode and during transients (power variation of the system of radiant tubes 10).
- the improved radiant tube system according to the present invention also comprises a connection between the intermediate elbow 20 and the hot lower tube 16, burner side 14.
- a connection between the intermediate elbow 20 and the hot lower tube 16, burner side 14. Such a system visible in FIG. 1 and shown in more detail in FIGS. 7 and 8 is essential for optimizing the distribution of system constraints 10.
- this connection system comprises a piece 36 in the shape of a tab, coming directly from the foundry with the intermediate bend 20 (any welding between the bend 20 and a connection piece such as 36 being prohibited for reasons indicated above with respect to the brackets 30 and 32) and a piece 38 in the shape of a stirrup which can be mounted on the lug 36 by welding since this lug does not support any constraint.
- connection by welding between the tab 36 and the part 38 in the shape of a stirrup is carried out after checking the intermediate clearance "j" between the stirrup 38 and the hot lower tube 16.
- the subsequent distribution of the components of the system of radiant tubes 10 depends on the value of this infill. In fact, when the oven is warming up, the intermediate bend 20 approaches the lower tube 16 up to the intermediate clearance "j" produced when cold and its movement is thus limited. This situation corresponds to a mapping of the distribution of the particular constraints for each infill set.
- connection of the lower 16 and upper 24 tubes with the sheet metal of the furnace can be carried out by any suitable means and in particular by any conventional technique. It will however be noted that the use of expansion bellows on one of the branches of the system of radiant tubes 10, as is provided in certain conventional embodiments, brings here more drawbacks than advantages and under these conditions the invention plans to carry out the connection between the lower and upper tubes and the sheet metal of the furnace without using expansion bellows.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Combustion Of Fluid Fuel (AREA)
- Resistance Heating (AREA)
- Heat Treatment Of Articles (AREA)
- Gas Burners (AREA)
- Pipe Accessories (AREA)
- Engine Equipment That Uses Special Cycles (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
- Baking, Grill, Roasting (AREA)
- Electric Stoves And Ranges (AREA)
- Production Of Liquid Hydrocarbon Mixture For Refining Petroleum (AREA)
- Yarns And Mechanical Finishing Of Yarns Or Ropes (AREA)
- Drying Of Solid Materials (AREA)
- Muffle Furnaces And Rotary Kilns (AREA)
Description
- La présente invention a pour objet des perfectionnements apportés aux systèmes de tubes radiants utilisés notamment dans les fours de chauffage de bandes de produits métalliques au défilé.
- On sait que dans de telles installations de chauffage on utilise généralement des tubes radiants présentant une configuration en W, encore appelée double épingle, ces tubes assurant le transfert thermique entre les gaz de combustion émis par un brûleur et le produit à chauffer notamment une bande métallique en déplacement continu. Le transfert thermique s'opère par rayonnement entre le système de tubes radiants et le produit à chauffer et par convection/rayonnement à l'intérieur des tubes radiants. Les gaz de combustion à la sortie du système de tubes radiants présentent une température qui avoisine 1000° C alors que la température des tubes radiants est en moyenne de 950° C avec un maximum local de l'ordre de 1050° C.
- Un exemple de réalisation de système à tubes radiants a été décrit dans le brevet luxembourgeois N° 84040.
- La présente titulaire a réalisé une étude approfondie des déformations par dilatations thermiques ainsi que du réseau de contraintes associé à ces dilatations, ces contraintes apparaîssant lors de la mise en chauffe des tubes radiants et lors du fonctionnement en marche stabilisée ou non . Le but de cette étude était de trouver les moyens permettant d'optimiser la répartition des contraintes en tenant compte de la résistance au fluage des matériaux qui constituent le système de tubes radiants, cette résistance au fluage variant fortement en fonction de la température. La présente invention concerne donc un système de tubes radiants qui a été perfectionné en tenant compte des résultats de ladite étude.
- En conséquence l'invention concerne un système de tubes radiants du type à double épingle ou en W utilisé dans des fours de chauffage, notamment dans des fours de chauffage de bandes métalliques au défilé, pour réaliser le transfert thermique entre les gaz de combustion émis par un brûleur et les produits à chauffer caractérisé en ce que :
- le brûleur est positionné dans la branche inférieure desdits tubes ;
- le dispositif de support du coude froid, en partie supérieure des tubes est réalisée sous la forme d'un appui simple ;
- le coude froid et le coude chaud sont reliés l'un à l'autre sans pièce intermédiaire du type biellette et,
- le coude intermédiaire et le tube inférieur sont reliés l'un à l'autre avec un jeu réglable entre ces deux éléments.
- Selon une caractéristique de cette invention l'appui simple qui supporte le coude froid est réalisé sous la forme d'une console sur laquelle vient reposer le coude froid, avant mise en chauffe du tube radiant, le coude froid se soulevant pour quitter cet appui dès la mise en chauffe.
- Selon une autre caractéristique de cette invention le coude froid et le coude chaud sont reliés par l'intermédiaire d'équerres venues respectivement de fonderie avec son coude respectif, ces équerres étant reliées entre elles à l'aide d'une clavette ou similaire.
- Selon l'invention le moyen assurant la liaison côté brûleur entre le coude intermédiaire et le tube inférieur est réalisé à l'aide d'une patte venue de fonderie avec ce coude intermédiaire sur laquelle est soudée une pièce en forme d'étrier pouvant venir s'appuyer sur le tube inférieur, un jeu intercalaire étant prévu entre l'étrier et le tube inférieur, la répartition des contraintes du tube radiant étant fonction de la valeur de ce jeu intercalaire, et la reprise de l'effort engendré par le coude intermédiaire étant assurée par le tube inférieur dans la partie où celui-ci est le plus froid.
- D'autres caractéristiques et avantages de la présente invention ressortiront de la description faite ci-après en référence aux dessins annexés qui en illustrent un exemple de réalisation dépourvu de tout caractère limitatif. Sur les dessins :
- la figure 1 est une vue schématique en élévation latérale représentant partiellement un four de traitement thermique de bandes au défilé pourvu d'un système de tubes radiants perfectionné selon la présente invention ;
- la figure 2 est une vue schématique en coupe verticale de la figure 1 ;
- la figure 3 représente la courbe de répartition des températures du tubes radiants sur la longueur de ces tubes ;
- la figure 4 montre la variation du taux de fluage, c'est-à-dire de la contrainte qui occasionne une même déformation du tube radiant en fonction de sa température ;
- la figure 5 est une vue schématique à plus grande échelle montrant le détail de la liaison entre le coude froid et le coude chaud du système de tubes radiants selon l'invention ;
- la figure 6 est une coupe verticale représentant le détail de la liaison entre les coudes froid et chaud conformément à la figure 5;
- la figure 7 est une vue schématique à plus grande échelle représentant le détail de la liaison entre le coude intermédiaire et le tube chaud inférieur du système de tubes radiants et,
- la figure 8 est une vue en coupe verticale de la figure 7.
- En se référant aux dessins on voit que le four de chauffage est utilisé pour le traitement thermique de bandes, notamment de bandes métalliques 12, 12′ se déplaçant en continu dans le four (traitement au défilé). Le chauffage est réalisé à l'aide de tubes radiants dont le système a été désigné dans son ensemble par la référence 10, ce système présentant comme connu une configuration en W ou double épingle. Un brûleur 14 est prévu à l'extérieur de l'enceinte du four et les gaz de combustion émis par ce brûleur parcourent le système de tubes radiants 10 avant de s'échapper vers l'atmosphère. Les tubes radiants assurent donc le transfert thermique entre les gaz de combustion émis par le brûleur 14 et le produit 12, 12′ à chauffer.
- Selon l'invention le brûleur 14 est positionné sur la branche inférieure du système de tubes radiants c'est-à-dire à l'extrémité du tube inférieur 16 qui constitue le tube chaud. Le coude 18 qui prolonge le tube chaud 16 constitue le coude chaud du système 10. Le coude 20 sera désigné ci-après coude intermédiaire et le coude supérieur 22 sera désigné par coude froid, ce coude débouchant sur le tube supérieur 24 qui constitue le tube froid du système de tubes radiants 10.
- A la partie supérieure du système 10 le coude froid est pourvu d'un dispositif de support dont la fonction se résume à un appui simple. Dans cet exemple de réalisation cet appui simple est réalisé sous la forme d'une console 28 sur laquelle peut venir reposer une plaque d'appui 26 rendue solidaire par tout moyen approprié du coude froid 22. Lors de la mise en chauffe du système de tubes radiants 10, par mise en service du brûleur 14, le tube froid 24 ainsi que le coude 22 se soulèvent et l'appui constitué par la plaque et la console 28 ne joue plus aucun rôle dans la répartition des contraintes dans le système de tubes 10. La conception de cet appui selon la présente invention ne doit donc pas engendrer de limitation dans les dilatations verticales et horizontales.
- On comprend que le coude associé au support est le coude froid 22 dans lequel les contraintes les plus importantes sont acceptables. Sur la figure 3 on a représenté la variation de la température du système de tubes 10 en fonction de sa longueur et on a porté en abscisse la position des coudes respectifs 18, 20, 22. Sur la figure 4 on a représenté la variation de la contrainte de fluage admissible en fonction de la température du système de tubes 10. Cette courbe montre bien que les contraintes admissibles dans la région du coude froid sont beaucoup plus élevées que celles acceptables dans la coude chaud. Une telle disposition est primordiale pour l'optimisation du réseau de contraintes.
- Selon l'invention on prévoit un système de liaison entre le coude chaud 18 et le coude froid 22, ce système de liaison étant caractérisé essentiellement par le fait qu'il ne comporte aucune pièce intermédiaire (biellette). Comme on le voit sur les figures 1, 5 et 6 le coude 18 est pourvu d'une équerre 32 venue directement de fonderie avec ce coude chaud 18 et de même le coude froid 22 est muni d'une équerre similaire 30 venue également directement de fonderie avec ce coude froid 22. Ainsi les équerres 30 et 32 sont obtenues directement lors de la coulée des coudes dont elles font respectivement partie. En aucun cas ces équerres ne doivent être rapportées par soudure sur les coudes étant donné que de telles soudures génèrent des concentrations de contraintes et des risques de microfissuration aux emplacements où les contraintes sont maximales lors du fonctionnement. Comme on le voit sur les figures 5 et 6 les équerres 30 et 32 sont reliées par l'intermédiaire d'une pièce de liaison pouvant être réalisée sous la forme d'une clavette telle que 34, la conception étant telle que les jeux permettent des mouvements relatifs des coudes chaud 18 et froid 22 lors de mises en température, lors du fonctionnement du four en marche stabilisée et lors des transitoires (variation de puissance du système de tubes radiants 10).
- Ainsi le dispositif selon la présente invention n'engendre aucune contrainte supplémentaire.
- Le système de tubes radiants perfectionné selon la présente invention comporte également une liaison entre le coude intermédiaire 20 et le tube inférieur chaud 16, côte brûleur 14. Un tel système visible sur la figure 1 et représenté plus en détail sur les figures 7 et 8 est essentiel pour optimiser la répartition des contraintes du système 10.
- Ainsi qu'on le voit sur le dessin ce système de liaison comporte une pièce 36 en forme de patte, venue directement de fonderie avec le coude intermédiaire 20 (toute soudure entre le coude 20 et une pièce de liaison telle que 36 étant prohibée pour les raisons indiquées ci-dessus à propos des équerres 30 et 32) et une pièce 38 en forme d'étrier qui peut être montée sur la patte 36 par soudage étant donné que cette patte ne supporte aucune contrainte.
- La solidarisation par soudage entre la patte 36 et la pièce 38 en forme d'étrier est réalisée après contrôle du jeu intercalaire "j" entre l'étrier 38 et le tube inférieur chaud 16. La répartition ultérieure des contriantes du système de tubes radiants 10 dépend de la valeur de ce jeu intercalaire. En effet, lors de la mise en température du four, le coude intermédiaire 20 se rapproche du tube inférieur 16 à concurrence du jeu intercalaire "j" réalisé à froid et son déplacement s'en trouve ainsi limité. Cette situation correspond à une cartographie de la répartition des contraintes particulières pour chaque jeu intercalaire.
- On remarquera qu'il n'existe aucune liaison par soudure entre la pièce 38 en forme d'étrier et le tube inférieur chaud 16, ce qui est primordial étant donné que ce tube inférieur chaud 16 est soumis à des variations de température importantes lors du fonctionnement du brûleur 14. La reprise de l'effort engendré par le coude intermédiaire 20 (limitation du déplacement) est assurée par le tube inférieur chaud 16 dans la partie où il est le plus froid c'est-à-dire dans la partie où il résiste le mieux (côté brûleur).
- Selon la présente invention la liaison des tubes inférieur 16 et supérieur 24 avec la tôlerie du four peut être réalisée par tout moyen approprié et notamment par toute technique conventionnelle. On notera toutefois que l'utilisation de soufflets de dilatation sur l'une des branches du système de tubes radiants 10, comme cela est prévu dans certaines réalisations classiques, amène ici plus d'inconvénients que d'avantages et dans ces conditions l'invention prévoit de réaliser la liaison entre les tubes inférieur et supérieur et la tôlerie du four sans utiliser de soufflets de dilatation.
Claims (5)
- Système de tubes radiants du type à double épingle ou en W utilisé dans des fours de chauffage, notamment dans des fours de chauffage de bandes métalliques au défilé, pour réaliser le transfert thermique entre les gaz de combustion émis par un brûleur et les produits à chauffer caractérisé en ce que :- le brûleur (14) est positionné dans la branche inférieure (16) desdits tubes (10) ;- le dispositif de support de coude froid (22), en partie supérieure des tubes est réalisé sous la forme d'un appui simple (26,28) ;- le coude froid (22) et le coude chaud (18)sont reliés l'un à l'autre sans pièce intermédiaire soudé et,- le coude intermédiaire (20) et le tune inférieur (16) sont reliés l'un à l'autre avec un jeu réglable entre ces deux éléments.
- Système de tubes radiants selon la revendication 1 caractérisé en ce que l'appui simple qui supportant le coude froid (22) est réalisé sous la forme d'une console (28) sur laquelle vient reposer le coude froid, avant mise en chauffe du tube radiant (10), le coude froid se soulevant pour quitter cet appui dès la mise en chauffe.
- Système de tubes radiants selon l'une des revendications 1 ou 2 caractérisé en ce que le coude froid (22) et le coude chaud (18) sont reliés par l'intermédiaire d'équerres (30, 32), venues respectivement de fonderie avec son coude respectif, ces équerres étant reliées entre elles à l'aide d'une clavette (34).
- Système de tubes radiants selon l'une quelconque des revendications précédentes caractérisé en ce que le moyen de liaison entre le coude intermédiaire (20) et le tube inférieur (16) côté brûleur, est réalisé à l'aide d'une patte (36), venue de fonderie avec ledit coude intermédiaire, sur laquelle est soudée une pièce en forme d'étrier (38) pouvant venir s'appuyer sur ledit tube inférieur, un jeu intercalaire "j" étant prévu entre ledit étrier et le tube inférieur, la répartition des contraintes du tube radiant (10) étant fonction de la valeur de ce jeu, et la reprise de l'effort engendré par le coude intermédiaire étant assurée par le tube inférieur dans la partie où celui-ci est le plus froid.
- Système de tubes radiants selon l'une quelconque des revendications précédentes caractérisé en ce que la liaison de tubes inférieur (16) et supérieur (24) avec la tôlerie du four est réalisée par des moyens classiques, sans soufflet de dilatation.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8902117 | 1989-02-17 | ||
| FR8902117A FR2643447B1 (fr) | 1989-02-17 | 1989-02-17 | Systeme de tubes radiants pour fours de chauffage |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0383687A1 EP0383687A1 (fr) | 1990-08-22 |
| EP0383687B1 true EP0383687B1 (fr) | 1994-06-08 |
Family
ID=9378900
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP90400409A Expired - Lifetime EP0383687B1 (fr) | 1989-02-17 | 1990-02-14 | Système de tubes radiants pour fours de chauffage |
Country Status (10)
| Country | Link |
|---|---|
| US (1) | US5042452A (fr) |
| EP (1) | EP0383687B1 (fr) |
| JP (1) | JPH0674881B2 (fr) |
| AT (1) | ATE107015T1 (fr) |
| DE (2) | DE383687T1 (fr) |
| ES (1) | ES2017061T3 (fr) |
| FR (1) | FR2643447B1 (fr) |
| GR (1) | GR900300158T1 (fr) |
| NO (1) | NO177105C (fr) |
| RU (1) | RU1773299C (fr) |
Families Citing this family (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2685437B1 (fr) * | 1991-12-23 | 1994-01-28 | Stein Industrie | Dispositif d'appui sur une charpente fixe d'une masse reliee en porte-a-faux a un element mobile. |
| US5370530A (en) * | 1993-03-24 | 1994-12-06 | Italimpianti Of America, Inc. | Rolls for high temperature roller hearth furnaces |
| US5362230A (en) * | 1993-03-24 | 1994-11-08 | Italimpianti Of America, Inc. | Rolls for high temperature roller hearth furnaces |
| JP3855369B2 (ja) * | 1997-05-26 | 2006-12-06 | Jfeスチール株式会社 | ラジアントチューブの支持装置 |
| US7487745B2 (en) * | 2005-04-28 | 2009-02-10 | Mark Rettig | Boiler tube position retainer assembly |
| US7559294B2 (en) * | 2007-04-26 | 2009-07-14 | Babcock & Wilcox Power Generation Group Inc. | End support configuration for steam tubes of a superheater or reheater |
| DE202008009065U1 (de) * | 2008-07-04 | 2008-10-09 | WS Wärmeprozesstechnik GmbH | Strahlungsheizanordnung mit Verzugkompensation |
| AT508264B1 (de) * | 2009-10-13 | 2010-12-15 | Ebner Ind Ofenbau | Vorrichtung zur wärmebehandlung von blechbändern |
| AT508368B1 (de) | 2009-10-13 | 2011-01-15 | Ebner Ind Ofenbau | Vorrichtung zur wärmebehandlung von blechbändern |
| JP6028595B2 (ja) * | 2013-01-29 | 2016-11-16 | 新日鐵住金株式会社 | ラジアントチューブを用いた加熱炉 |
| DK3311073T3 (da) * | 2016-09-07 | 2020-07-20 | Doosan Lentjes Gmbh | Cirkulerende fluidiseret lejeapparat |
| JP6624148B2 (ja) * | 2017-04-05 | 2019-12-25 | Jfeスチール株式会社 | ラジアントチューブおよび熱処理炉 |
| CN110748885A (zh) * | 2019-11-18 | 2020-02-04 | 江苏优泽科技有限公司 | 一种辐射管 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2204144A (en) * | 1935-10-31 | 1940-06-11 | Babcock & Wilcox Co | Fluid heat exchange apparatus |
| GB487764A (en) * | 1937-03-01 | 1938-06-24 | Surface Combustion Corp | Improvements in heat radiating combustion flues for furnaces |
| US2652037A (en) * | 1947-09-03 | 1953-09-15 | Du Pont | Heat exchange apparatus |
| US2695220A (en) * | 1950-09-27 | 1954-11-23 | Socony Vacuum Oil Co Inc | Kiln |
| US3055349A (en) * | 1959-05-11 | 1962-09-25 | Babcock & Wilcox Co | Tubular fluid heater and support therefor |
| CH420230A (de) * | 1964-09-03 | 1966-09-15 | Sulzer Ag | Wärmeübertrager |
| US3385271A (en) * | 1967-01-31 | 1968-05-28 | Selas Corp Of America | Tube heater |
| GB1396796A (en) * | 1972-07-21 | 1975-06-04 | Skoda Np | Heat radiating tube support |
| CH577117A5 (fr) * | 1974-04-29 | 1976-06-30 | Sulzer Ag | |
| LU84040A1 (fr) * | 1982-03-26 | 1983-11-17 | Cockerill Sambre Sa | Supports ameliores de corps de chauffe de fours de recuit |
| JPH0226924Y2 (fr) * | 1985-05-28 | 1990-07-20 | ||
| US4796690A (en) * | 1985-11-18 | 1989-01-10 | Foster Wheeler Energy Corporation | Support system for heat exchange tube |
| US4878480A (en) * | 1988-07-26 | 1989-11-07 | Gas Research Institute | Radiant tube fired with two bidirectional burners |
-
1989
- 1989-02-17 FR FR8902117A patent/FR2643447B1/fr not_active Expired - Lifetime
-
1990
- 1990-02-14 AT AT90400409T patent/ATE107015T1/de not_active IP Right Cessation
- 1990-02-14 ES ES90400409T patent/ES2017061T3/es not_active Expired - Lifetime
- 1990-02-14 EP EP90400409A patent/EP0383687B1/fr not_active Expired - Lifetime
- 1990-02-14 DE DE199090400409T patent/DE383687T1/de active Pending
- 1990-02-14 DE DE69009519T patent/DE69009519T2/de not_active Expired - Fee Related
- 1990-02-16 US US07/481,059 patent/US5042452A/en not_active Expired - Lifetime
- 1990-02-16 JP JP2036018A patent/JPH0674881B2/ja not_active Expired - Fee Related
- 1990-02-16 RU SU904743223A patent/RU1773299C/ru active
- 1990-02-16 NO NO900763A patent/NO177105C/no unknown
-
1991
- 1991-09-27 GR GR90300158T patent/GR900300158T1/el unknown
Also Published As
| Publication number | Publication date |
|---|---|
| NO900763D0 (no) | 1990-02-16 |
| ES2017061A4 (es) | 1991-01-01 |
| RU1773299C (ru) | 1992-10-30 |
| JPH0674881B2 (ja) | 1994-09-21 |
| FR2643447A1 (fr) | 1990-08-24 |
| NO177105B (no) | 1995-04-10 |
| FR2643447B1 (fr) | 1991-10-04 |
| GR900300158T1 (en) | 1991-09-27 |
| ATE107015T1 (de) | 1994-06-15 |
| EP0383687A1 (fr) | 1990-08-22 |
| JPH02254208A (ja) | 1990-10-15 |
| ES2017061T3 (es) | 1994-08-16 |
| DE383687T1 (de) | 1991-01-17 |
| NO900763L (no) | 1990-08-20 |
| DE69009519D1 (de) | 1994-07-14 |
| NO177105C (no) | 1995-07-19 |
| DE69009519T2 (de) | 1994-09-29 |
| US5042452A (en) | 1991-08-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0383687A1 (fr) | Système de tubes radiants pour fours de chauffage | |
| EP3026348A1 (fr) | Appareil de cuisson à gaz, notamment un four à gaz | |
| FR2976050A1 (fr) | Installation de chauffage comprenant un appareil de chauffage a bois, une sortie de batiment et un conduit de liaison | |
| FR2818735A1 (fr) | Dispositif chauffant radiant comportant une tete chauffante orientable | |
| FR2488277A1 (fr) | Four pour le chauffage de metal et en particulier de profiles intermediaires avant leur laminage | |
| EP1310754B1 (fr) | Four a sole annulaire | |
| FR2661236A1 (fr) | Four de cuisson par contact direct a feu de bois, notamment encastrable dans un meuble de cuisine. | |
| BE1031357B1 (fr) | Foyer muni de dispositifs de protection contre la surchauffe | |
| FR2468839A1 (fr) | Ensemble combine de cuisson d'aliments et chauffage de locaux | |
| FR2654806A1 (fr) | Appareil de chauffage au gaz par rayonnement infrarouge. | |
| FR2678356A1 (fr) | Bruleur catalytique a air induit. | |
| FR2788107A1 (fr) | Dispositif adaptable a une cheminee a foyer ferme, transformant celle-ci en cheminee a combustible liquide | |
| BE1027839B1 (fr) | Élément de chauffage radiant à extrémité libre | |
| BE397719A (fr) | ||
| FR2465955A1 (fr) | Chaudiere de chauffage central et installation de chauffage central comportant une telle chaudiere | |
| FR2503331A1 (fr) | Chaudiere a combustible solide | |
| FR2525745A1 (fr) | Perfectionnements a des generateurs de chaleur formant chaudiere a condensation | |
| BE460058A (fr) | ||
| FR3136948B1 (fr) | Dispositif de cuisson de pizza adaptable sur un réchaud à paella | |
| IE970719A1 (en) | Method of converting a cooker or stove from solid fuel to¹oil or gas | |
| FR2503332A1 (fr) | Dispositif de positionnement d'un bruleur radial pour chaudiere a condensation | |
| BE363962A (fr) | ||
| FR2460448A1 (fr) | Cheminee d'agrement pour feu de bois | |
| FR2956474A1 (fr) | Foyer de cheminee | |
| BE465068A (fr) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES GB GR IT LI LU NL SE |
|
| ITCL | It: translation for ep claims filed |
Representative=s name: BARZANO' E ZANARDO MILANO S.P.A. |
|
| GBC | Gb: translation of claims filed (gb section 78(7)/1977) | ||
| TCNL | Nl: translation of patent claims filed | ||
| TCAT | At: translation of patent claims filed | ||
| DET | De: translation of patent claims | ||
| 17P | Request for examination filed |
Effective date: 19901229 |
|
| 17Q | First examination report despatched |
Effective date: 19930318 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| ITF | It: translation for a ep patent filed | ||
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES GB GR IT LI LU NL SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Effective date: 19940608 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19940608 |
|
| REF | Corresponds to: |
Ref document number: 107015 Country of ref document: AT Date of ref document: 19940615 Kind code of ref document: T |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19940610 |
|
| REF | Corresponds to: |
Ref document number: 69009519 Country of ref document: DE Date of ref document: 19940714 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2017061 Country of ref document: ES Kind code of ref document: T3 |
|
| EAL | Se: european patent in force in sweden |
Ref document number: 90400409.0 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20020128 Year of fee payment: 13 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030228 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030228 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20050202 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20050210 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20050214 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 20050215 Year of fee payment: 16 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060215 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060901 |
|
| EUG | Se: european patent has lapsed | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20060214 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20060901 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20080206 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20080208 Year of fee payment: 19 Ref country code: IT Payment date: 20080213 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20080124 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20090127 Year of fee payment: 20 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090901 |
|
| BE20 | Be: patent expired |
Owner name: *STEIN HEURTEY Effective date: 20100214 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20090216 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090216 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090214 |