EP0170761B1 - Bearbeitungsanordnung für eine Flammhydrolyse-Beschichtungsvorrichtung - Google Patents
Bearbeitungsanordnung für eine Flammhydrolyse-Beschichtungsvorrichtung Download PDFInfo
- Publication number
- EP0170761B1 EP0170761B1 EP85100159A EP85100159A EP0170761B1 EP 0170761 B1 EP0170761 B1 EP 0170761B1 EP 85100159 A EP85100159 A EP 85100159A EP 85100159 A EP85100159 A EP 85100159A EP 0170761 B1 EP0170761 B1 EP 0170761B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- installation according
- treatment installation
- carousel
- flame
- impingement
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B7/00—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas
- B05B7/16—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed
- B05B7/20—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed by flame or combustion
- B05B7/201—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed by flame or combustion downstream of the nozzle
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B13/00—Machines or plants for applying liquids or other fluent materials to surfaces of objects or other work by spraying, not covered by groups B05B1/00 - B05B11/00
- B05B13/02—Means for supporting work; Arrangement or mounting of spray heads; Adaptation or arrangement of means for feeding work
- B05B13/0221—Means for supporting work; Arrangement or mounting of spray heads; Adaptation or arrangement of means for feeding work characterised by the means for moving or conveying the objects or other work, e.g. conveyor belts
- B05B13/0242—Means for supporting work; Arrangement or mounting of spray heads; Adaptation or arrangement of means for feeding work characterised by the means for moving or conveying the objects or other work, e.g. conveyor belts the objects being individually presented to the spray heads by a rotating element, e.g. turntable
Definitions
- the present invention relates to a processing arrangement for use in a device for coating an object by means of flame hydrolysis, in particular coating a metallic dental prosthesis part with an adhesion promoter layer containing silicon oxide.
- a device for coating metallic supports, which are strip-shaped materials and wires, with a pure metal such as aluminum, quartz, zinc, tin, copper chromium and nickel or metal alloys is known from DE-A-2 104 684 .
- This device is intended to significantly reduce the loss of energy and coating material compared to conventional devices.
- both a ribbon-shaped carrier and a plurality of wires are continuously guided past the coating source in order to coat them. In this way, the area in which the coating material is in the vaporous phase or in powdered form is to be used well.
- each wire or a row of wires on the side facing away from the source for the coating material has a reflector or a screen which is heated to a temperature which is at least as high as the evaporation temperature of the coating material at the corresponding pressure, assign.
- a processing arrangement with a flame hydrolysis burner, with which a silicon oxide-containing adhesion promoter layer can be applied to a carrier is known from the older, but not prepublished EP-A-0 151 233.
- Such a device is used to coat metallic dental prosthesis parts which are arranged on a holding device at a distance from a silicon oxide source with a silicon oxide-containing adhesion promoter layer.
- the flame cone of the flame hydrolysis burner is aimed at the dental prosthesis part to be coated, and in such a way that the flame cone length exceeds the distance between the flame hydrolysis burner and the dental prosthesis part by a maximum of 25%, in order to ensure that the part to be coated is outside the soot-containing part Flame end area or the flame tip is located.
- the holding device which is arranged on a carousel, is moved relative to the flame hydrolysis burner.
- this carousel it is possible to successively expose different surface parts of the prosthesis part as well as individual, different prosthesis parts to the flame cone.
- Such a device has proven itself quite well in practice.
- the present invention has for its object to provide a processing arrangement for a flame hydrolysis coating device that enables optimal utilization of the usable flame area of a flame hydrolysis burner, with which an all-round, uniform coating of the object is ensured without the object in its Position must be changed relative to the flame and which also has an extremely variable structure.
- a processing arrangement for use in a device for coating an object by means of flame hydrolysis in particular for coating a metallic dental prosthesis part with a silicon-containing adhesion promoter layer using a flame hydrolysis burner as the silicon oxide source, which has a carousel mounted on an axis of rotation with at least one holding device with a holder for the part to be coated which extends at a distance from the axis of rotation and which is arranged in the end region of a support arm, an impact surface being arranged behind the holding device when viewed in the direction of the flame.
- the impact surface which prevents the flame cone from flowing freely, creates a swirling effect on the tip of the flame, and the disruptive soot content present there is greatly diluted, so that it is no longer important when coating.
- An effectively higher, more favorable reaction volume is thus provided within which, for example, the dental prosthesis part can be coated.
- the composition of the flame and thus the coating properties are no longer location-dependent, as is the case without the impact surface.
- the turbulence due to the impact surface for example, the dental prosthesis part from its back, i.e. from its side facing away from the flame facing the impact surface, coated with the desired silicon oxide-containing layer.
- a cylindrical impact body which is arranged with a cylinder axis in the extension of the axis of rotation of the carousel, has proven to be particularly advantageous.
- a number of smaller dental prosthesis parts or else a larger dental prosthesis part can be positioned around the cylindrical impact body and are guided past the flame hydrolysis burner in a repeating cycle.
- the rotation of the carousel with the impact body (the number of revolutions is 30 to 60 rpm) prevents the impact surface, which is behind the part to be coated, which is formed by the cylindrical body from overheating. in addition, an additional cooling effect is achieved by the rotation.
- the impact surface formed by the cylindrical impact body ensures the same coating conditions for each part arranged around the circumference of the cylinder.
- an arrangement in which the impact surface is formed by a carousel designed as a baffle plate is also advantageous in certain applications is, here the axis of rotation of the carousel runs in the direction of the flame and depending on the arrangement of the brackets for the part to be coated Flame of the hydrolysis burner is set down.
- the baffle plate is also the baffle surface, which results in a particularly simple structure.
- cooling slots are provided in the end region of the baffle surface or the baffle surface is formed from a mesh-like wire mesh.
- a width of the cooling slots or a mesh size of the mesh-like wire mesh of less than 1 mm is advantageous here.
- these measures for heat dissipation are thus provided on the outer circumferential area, while in the case of a cylindrical baffle body these cooling measures are provided on the upper side facing away from the carousel.
- Advantageous cylindrical baffles are hollow cylinders or cylinders, which have a constriction in the extension of the flame of the burner, and which also have a parabolic shape of their outer contour in the region of the constriction.
- the baffle surface is interchangeably arranged on the carousel.
- an additional surface placed on the baffle plate, which forms the actual baffle surface is conceivable since the baffle surface is subject to wear.
- the swirling zone of the flame of the flame hydrolysis burner can be varied and optimally adjusted using a height-adjustable carousel or baffle plate or a baffle plate that can be changed in its distance from the flame.
- a further increase in the swirling of the flames can be achieved with trough-like depressions which extend in the axial direction in the case of a cylindrical impact body and in the radial direction to the axis of rotation in the case of a baffle plate.
- These trough-like depressions each in the area behind a holder for a single sample, can in addition to the concave course of the baffle, i.e. to join the concave shape of the outer contour of the cylindrical baffle or the baffle plate.
- the radius of curvature of the trough-like depression should be less than 5 cm.
- the individual measures according to the claims which relate to the design of the holding devices with the support arms and the holders for the samples, are advantageous. Support arms which are led directly out of the impact surface and thus form a unit together with the impact surface can be exchanged together with the sample (s) held on the support arm (s).
- the parts to be coated can be placed on individual impact bodies, an impact surface, an impact plate or a cylindrical impact body and kept ready to be used one after the other in the processing arrangement. It is thus possible to assign the suitable impact body to the sample to be coated outside the processing arrangement.
- Alignment of the samples is achieved using a swiveling clamp, for example a crocodile clamp.
- the holder can also be formed by an end region of the support arm which is angled at approximately a right angle, onto which the part to be coated, for example the base for a tooth crown, can be attached.
- Such holding arrangements each with two support arms, which are connected to one another at their angled end, are extremely simple in terms of their construction and nevertheless extremely effective.
- the two support arms, which diverge towards their free end, for example in the form of a thin wire, can be carried out through corresponding bores in the baffle surface and their distance from the baffle surface can be changed by simply shifting within the bores. Due to the diverging support arms, a clamping effect holding the support arms is achieved in the holes.
- An easy adjustability of the holder devices results when two opposing holder devices are arranged so as to be adjustable via the support arms on a common clamp, for example within a hollow cylindrical impact body.
- a stable arrangement is achieved by connecting two support arms.
- a V or U-shaped spring steel sheet is advantageous as a clamp, through the free ends of which the two support arms are each guided through corresponding bores. To release or move the support arms, it is only necessary to press the free ends of the clamp into an exactly U-shaped position, so that the support arms can be moved freely in the corresponding holes.
- These clamps can be screwed to a base of the carousel with their base parts.
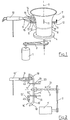
- the processing arrangement shown in FIG. 1 has a motor 1 which drives an axis of rotation 3 of a carousel 4 via a drive belt 2.
- a cylindrical impact body 5 is arranged on the carousel 4 such that the cylinder axis 6 forms the extension of the axis of rotation 3.
- the cylindrical impact body 5 is a thin-walled hollow cylinder made of stainless steel, which is sculpted on its upper, free end 7, so that the outer contour 8 of the impact body has a concave profile profile with respect to the flame 9 of a burner 10.
- the flame tip 16 is strongly swirled by the partial surfaces formed by the cylindrical impact body 5 behind the samples 15, as seen in the flame direction, so that no disturbing soot content occurs in the area of the flame tip.
- the tip part of the flame is greatly diluted, providing a high, effective reaction volume for the sample to be coated.
- all-round coating of the samples 15 is ensured, i.e. also on the side facing away from the flame 9, without the sample having to be converted during the coating process.
- the individual samples are guided past the burner 10 and thus coated cyclically.
- the carousel 4 can end with the outer circumference of the cylindrical impact body 5, but it can also, as shown in FIG. 1, protrude beyond the impact body 5, whereby an additional positive control of the flame is achieved.
- an additional guide plate 17 can also be provided in an advantageous manner all around below the support arms 12 of the impact body 5.
- the axis of rotation 3 of the carousel 4 is vertical
- the axis of rotation 3 'of the carousel 4' is vertical, namely in the direction of the flame 9 '.
- the impact surface for the flame 9 ' is formed directly by the carousel, which for this purpose has a peripheral edge 18 which is concave toward the flame 9'.
- the individual support arms 12 ' are slidably guided through the baffle plate or carousel 4' in the direction of arrow 20 and can be adjusted by means of adjusting screws 19. This makes it possible in a simple manner to vary the distance between the holder 13 'with the sample arranged thereon and the impact surface.
- the baffle plate 4 ' is arranged to be displaceable on the axis 3' in the direction of the arrow 21, so that the baffle plate together with the sample holder can be displaced relative to the flame 9 '.
- This double adjustability of both the baffle plate 4 'and the support arms 12' enables the optimum reaction volume to be set and the sample to be positioned therein.
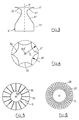
- the cylindrical baffle 5 'shown in FIG. 3 shows a strong constriction 22 in the region of its free end 7'. Only the lower area, to be referred to as the base part 23, with which the impact body 5 'is placed on the carousel 4 has a purely cylindrical shape. While the constriction has a strong curvature above its apex, it largely runs out toward the base part 23 of the impact body 5.
- the radius of curvature of the outer contour in the area behind the sample should be less than 3 cm.
- additional trough-like depressions 24 extending in the direction of the cylinder axes 6, 6 'can be provided (as shown in FIG. 4), the number of these trough-like depressions 24 Number of holding devices 11 corresponds to the samples.
- the radius of curvature of this trough-like depression 24, indicated by the arrow 25, should be less than 5 cm.
- the swirling of the flame tip is additionally increased by these trough-like depressions 24.
- depressions 24 can only be used for individual samples, for example for metal support bodies for tooth crowns to be coated, which are each arranged in the region of one of these depressions 24, while larger denture parts for the multiple holders are required to be placed on cylindrical impact bodies according to FIGS. 1 or 3, since here a uniform Whirling over the circumference of the impact body 5, 5 'is required.
- the cylindrical impact bodies 5 contain passage openings for heat convection on their curved upper side.
- These passage openings can be formed, for example, by cooling slots 26 with slot widths smaller than 1 mm (FIG. 5) running in the direction of the cylinder axis 6 or by using a mesh-like wire mesh 28 with passage openings 27 of a comparable dimension, i.e. less than 1 mm, are formed (FIG. 6), the mesh 28 in the latter embodiment simultaneously forming the baffle of the cylindrical baffle in this area.
- cooling slots 26 or such a mesh-like mesh 28 can also be provided in the baffle plate according to FIG. 2.
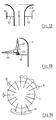
- FIG. 7 shows a holding device with two support arms 29, 30 made of thin wire, which are connected to one another at their end 31 which is angled in the direction of the concave baffle surface 18.
- the two support arms 29, 30, which are guided through double bores 32 in the cylinder wall, have mechanical tension against one another. You can be moved against this tension in the direction of arrow 33, whereby a very simple but variable bracket is obtained.
- the end 31 of the support arms 29, 30 serving as a receptacle for the sample can be variable in its inclination to the support arms, indicated by the angle 34, depending on the type and shape of the sample.
- the lower support arm 30 is angled at its free end 35. This angled part 35 secures the holding device on the cylinder on the one hand, but on the other hand it nevertheless enables the wire frame to be completely removed from the cylindrical impact body by the support arms being tilted downwards in their end position against slight pressure.
- the two support arms 39 ', 30' are separate components, which can optionally be converted into a clamp by an additional spring 36, which then enable a clampable fit of a test specimen.
- the single-wire holding device is advantageously designed in such a way that two opposite support arms 12 are connected to a common clamp 37 within the cylindrical impact body 5.
- the support arms 12 can be displaced in the direction of arrow 38 against one another at the same time, for example held in the clamp by means of spring elements.
- This clamp 38 can be a V-shaped or U-shaped spring plate with a bottom part 38 and tabs 39 angled from this bottom part, corresponding holes 40 being provided in the tabs 39.
- the left support arm or the right support arm 12, which are each guided through the lower bores or upper bores 40, can be displaced by pressing the two brackets 39 together into a position perpendicular to the base part 38.
- the clamp 37 can be screwed into the cylindrical impact body or to a base of the carousel by means of a fastening opening 41.
- Several of these clamps 37 can easily be assembled to form a unit (see FIG. 11), so that each of these clamps can be actuated to move the support arms 12.
- This support base serves as a receptacle for the wire-shaped holding devices, as described above.
- miniaturized crocodile clips 43 which can be pivoted on all sides at the end of support arms 44 via a ball joint 45. These clamps 43 can also be anchored directly to the wall of the rotating body.
- a plurality of holding devices can be provided on a sample holder, on which the most varied parts 15 of the prosthetics can be placed or clamped. If not all holding devices 11 are required, the unused support arms 11 are pushed back into the cylindrical impact body 5.
- the diameter of a cylindrical impact body should advantageously be 5 cm.
Landscapes
- Engineering & Computer Science (AREA)
- Combustion & Propulsion (AREA)
- Chemical & Material Sciences (AREA)
- Dental Tools And Instruments Or Auxiliary Dental Instruments (AREA)
- Polymers With Sulfur, Phosphorus Or Metals In The Main Chain (AREA)
- Nozzles (AREA)
- Dental Prosthetics (AREA)
- Surface Treatment Of Glass Fibres Or Filaments (AREA)
- Sampling And Sample Adjustment (AREA)
- Crucibles And Fluidized-Bed Furnaces (AREA)
- Gloves (AREA)
- Treatments Of Macromolecular Shaped Articles (AREA)
- Silicon Compounds (AREA)
Description
- Die vorliegende Erfindung betrifft eine Bearbeitungsanordnung für den Einsatz in einer Vorrichtung zur Beschichtung eines Gegenstandes mittels Flammenhydrolyse, insbesondere Beschichtung eines metallischen Dentalprothesenteils mit einer Siliciumoxid-haltigen Haftvermittlerschicht.
- Eine Vorrichtung zum Beschichten von metallischen Trägern, bei denen es sich um bandförmige Materialien sowie um Drähte handelt, mit einem reinen Metall wie Aluminium, Quarz, Zink, Zinn, Kupfer Chrom und Nickel oder Metallegierungen ist aus der DE-A-2 104 684 bekannt. Mit dieser Vorrichtung soll gegenüber herkömmlichen Vorrichtungen der Verlust an Energie und Überzugsmaterial erheblich verringert werden. Hierzu wird an der Überzugsquelle sowohl ein bandförmiger Träger als auch mehrere Drähte kontinuierlich vorbeigeführt, um diese zu überziehen. Auf diese Weise soll der Bereich, in dem das Überzugsmaterial in dampfförmiger Phase oder pulverisierter Form vorliegt, gut ausgenutzt werden. Als zusätzliche Massnahme ist angegeben, jedem Draht oder einer Reihe von Drähten auf der der Quelle für das Überzugsmaterial abgewandten Seite einen Reflektor oder einen Schirm, der auf eine Temperatur erhitzt ist, die wenigstens so gross ist wie die Verdampfungstemperatur des Überzugsmaterials bei dem entsprechenden Druck, zuzuordnen.
- Eine Bearbeitungsanordnung mit einem Flammenhydrolysebrenner, mit dem eine Siliciumoxid-haltige Haftvermittlerschicht auf einen Träger aufgebracht werden kann, ist aus der älteren, jedoch nicht vorveröffentlichten EP-A-0 151 233 bekannt. Mittels einer solchen Vorrichtung werden metallische Dentalprothesenteile, die an einer Haltevorrichtung im Abstand von einer Siliciumoxidquelle angeordnet sind, mit einer Siliciumoxid-haltigen Haftvermittlerschicht überzogen. Hierzu ist der Flammenkegel des Flammenhydrolyse-Brenners auf das zu beschichtende Dentalprothesenteil gerichtet, und zwar so, dass die Flammenkegellänge den Abstand zwischen Flammenhydrolyse-Brenner und Dentalprothesenteil um höchstens 25% überschreitet, um so zu gewährleisten, dass sich das zu beschichtende Teil ausserhalb des russhaltigen Flammenendbereiches bzw. der Flammenspitze befindet.
- Während der Beschichtung wird die Haltevorrichtung, die an einem Karussell angeordnet ist, relativ zu dem Flammenhydrolyse-Brenner bewegt. Mit diesem Karussell ist es möglich, nacheinander verschiedene Flächenteile des Prothesenteils sowie auch einzelne, unterschiedliche Prothesenteile dem Flammenkegel auszusetzen. Um eine Beschreibung des Prothesenteils von allen Seiten zu gewährleisten, ist es erforderlich, das zu beschichtende Teil von Zeit zu Zeit aus der Haltevorrichtung in seiner Stellung relativ zur Flamme zu verdrehen. Eine derartige Vorrichtung hat sich in der Praxis recht gut bewährt.
- Der vorliegenden Erfindung liegt die Aufgabe zugrunde, eine Bearbeitungsanordnung für eine Flammenhydrolyse-Beschichtungsvorrichtung zu schaffen, die eine optimale Ausnutzung des nutzbaren Flammenbereiches eines Flammenhydrolyse-Brenners ermöglicht, mit der weiterhin eine allseitige, gleichmässige Beschichtung des Gegenstandes gewährleistet wird, ohne dass der Gegenstand in seiner Stellung relativ zur Flamme verändert werden muss und die darüber hinaus einen äusserst variablen Aufbau aufweist.
- Gelöst wird diese Aufgabe durch eine Bearbeitungsanordnung für den Einsatz in einer Vorrichtung zur Beschichtung eines Gegenstandes mittels Flammenhydrolyse, insbesondere zur Beschichtung eines metallischen Dentalprothesenteils mit einer Siliciumhaltigen Haftvermittlerschicht unter Einsatz eines Flammenhydrolyse-Brenners als Siliciumoxidquelle, die ein auf einer Drehachse gelagertes Karussell mit mindestens einer Haltevorrichtung mit einer sich im Abstand zur Drehachse erstreckenden Halterung für das zu beschichtende Teil aufweist, die im Endbereich eines Tragearms angeordnet ist, wobei in Flammenrichtung gesehen hinter der Haltevorrichtung eine Prallfläche angeordnet ist.
- Durch die Prallfläche, die verhindert, dass der Flammenkegel frei strömen kann, wird eine Verwirbelung der Flammenspitze erzeugt, und der dort vorhandene, störende Russanteil stark verdünnt, so dass dieser beim Beschichten nicht mehr ins Gewicht fällt. Es wird so ein effektiv höheres, günstiges Reaktionsvolumen bereitgestellt innerhalb dessen beispielsweise das Dentalprothesenteil beschichtet werden kann. Die Zusammensetzung der Flamme und damit die Beschichtungseigenschaften sind nicht mehr in dem Masse ortsabhängig, wie dies ohne die Prallfläche der Fall ist. Ausserdem wird durch die Verwirbelung infolge der Prallfläche beispielsweise das Dentalprothesenteil von seiner Rückseite, d.h. von seiner der Flamme abgewandten der Prallfläche zugewandten Seite, mit der erwünschten Siliciumoxid-haltigen Schicht überzogen.
- Besonders vorteilhaft hat sich ein zylinderförmiger Prallkörper erwiesen, der mit einer Zylinderachse in Verlängerung der Drehachse des Karussells angeordnet ist. Um den zylinderförmigen Prallkörper herum können mehrere kleinere Dentalprothesenteile oder aber auch ein grösseres Dentalprothesenteil positioniert werden, die in einem sich wiederholenden Zyklus an dem Flammenhydrolyse-Brenner vorbeigeführt werden. Durch die Drehung des Karussells mit dem Prallkörper (die Umdrehungszahlen liegen bei 30 bis 60 U/min) wird eine zu starke Erwärmung der jeweils hinter dem zu beschichtenden Teil liegenden Prallfläche, die durch den zylindrischen Körper gebildet wird, vermieden; darüber hinaus wird durch die Drehung ein zusätzlicher Kühleffekt erzielt. Die durch den zylindrischen Prallkörper gebildete Prallfläche gewährleistet für jedes um den Umfang des Zylinders herum angeordneten Teils gleiche Beschichtungsbedingungen.
- Im Gegensatz zu der vorstehend beschriebenen Anordnung, bei der die Drehachse des Karussells bzw. die Achse des zylindrischen Prallkörpers in etwa senkrecht zur Flammenrichtung des Brenners verläuft, ist in bestimmten Anwendungsfällen auch eine Anordnung vorteilhaft, bei der die Prallfläche durch ein als Prallteller ausgebildetes Karussell gebildet wird, wobei hier die Drehachse des Karussells in Flammenrichtung verläuft und je nach Anordnung der Halterungen für das zu beschichtende Teil zur Flamme des Hydrolyse-Brenners nach unten versetzt ist. Bei einer solchen Anordnung ist der Prallteller gleichzeitig die Prallfläche, was einen besonders einfachen Aufbau ergibt.
- Mittels einer gegenüber der Flamme konkaven Querschnittsprofilgestaltung wird eine erhöhte Verwirbelung möglich und gleichzeitig eine Art Zwangsführung des Flammenendbereiches in Richtung der Rückseite des zu beschichtenden Teils erzielt. Diese Wirkung wird noch zusätzlich erhöht, wenn der konkav verlaufende Teil der Prallfläche sich jeweils oberhalb des Flammenbereiches befindet, so dass die infolge der Wärmekonvektion nach oben gerichtete Flammenspitze von dem konkav verlaufenden Teil der Prallfläche erfasst wird. Hierbei hat sich gerade beim Einsatz der Bearbeitungsanordnung im Dentalbereich ein Krümmungsradius des konkaven Profilverlaufes kleiner als 3 cm als vorteilhaft erwiesen.
- Das Problem eines zu grossen Wärmestaus im Reaktionsvolumen der Flamme wird dadurch vermieden, dass im Endbereich der Prallfläche Kühlschlitze vorgesehen sind oder aber die Prallfläche aus einem netzartigen Drahtgeflecht gebildet ist. Von Vorteil ist hierbei eine Breite der Kühlschlitze bzw. eine Maschenweite des netzartigen Drahtgeflechtes kleiner als 1 mm. Bei einem eingesetzten Prallteller sind somit an dem äusseren Umfangsbereich diese Massnahmen zur Wärmeabfuhr vorgesehen, während bei einem zylinderförmigen Prallkörper diese Kühlmassnahmen an der oberen, der dem Karussell abgewandten Seite, vorgesehen sind.
- Vorteilhafte zylindrische Prallkörper sind aufgetulpte Hohlzylinder bzw. Zylinder, die in Verlängerung der Flamme des Brenners eine Einschnürung aufweisen, und die darüber hinaus im Bereich der Einschnürung einen parabolischen Verlauf ihrer Aussenkontur aufweisen.
- Um die Bearbeitungsanordnung im Hinblick auf die unterschiedlichen zu beschichtenden Teile äusserst variabel zu gestalten, ist die Prallfläche auswechselbar an dem Karussell angeordnet. In Verbindung mit einem als Prallteller ausgebildeten Karussell ist hierbei eine zusätzliche auf dem Prallteller aufgelegte Fläche, die die eigentliche Prallfläche bildet, denkbar, da die Prallfläche einer Abnutzung unterliegt. Mit einem höhenverstellbaren Karussell oder Prallteller bzw. einem in seinem Abstand zur Flamme veränderbaren Prallteller lässt sich die Verwirbelungszone der Flamme des Flammenhydrolyse-Brenners variieren und optimal einstellen.
- Eine weitere Erhöhung der Flammenverwirbelung kann mit muldenartigen Vertiefungen erzielt werden, die sich bei einem zylindrischen Prallkörper in axialer Richtung und bei einem Prallteller in radialer Richtung zur Drehachse erstrecken. Diese muldenartigen Vertiefungen, jeweils im Bereich hinter einer Halterung für eine Einzelprobe, können zusätzlich zu dem konkaven Verlauf der Prallfläche, d.h. zu dem konkaven Verlauf der Aussenkontur des zylinderförmigen Prallkörpers bzw. des Pralltellers hinzutreten. Der Krümmungsradius der muldenartigen Vertiefung sollte kleiner als 5 cm sein.
- Bei den unterschiedlichen Proben kann es erforderlich sein, die jeweilige Probe in dem effektivsten Bereich des Reaktionsvolumens auszurichten. Hierzu sind die einzelnen Massnahmen nach den Ansprüchen, die die Ausgestaltung der Haltevorrichtungen mit den Tragearmen und den Halterungen für die Proben betreffen, von Vorteil. Tragearme, die direkt aus der Prallfläche herausgeführt werden und so zusammen mit der Prallfläche eine Einheit bilden, können zusammen mit der an dem (den) Tragearm(en) gehaltenen Probe(n) ausgewechselt werden. Die zu beschichtenden Teile können auf diese Weise auf einzelnen Prallkörpern, einer Prallfläche, einem Prallteller oder einem zylinderförmigen Prallkörper, aufgesetzt und bereitgehalten werden, um sie nacheinander in die Bearbeitungsanordnung einzusetzen. So ist es möglich, ausserhalb der Bearbeitungsanordnung der jeweils zu beschichtenden Probe den geeigneten Prallkörper zuzuordnen. Eine Ausrichtung der Proben wird durch eine schwenkbare Klemme, beispielsweise eine Krokodil-Klemme, erzielt. Die Halterung kann aber auch durch einen etwa im rechten Winkel abgewinkelten Endbereich des Tragearmes gebildet sein, auf den das zu beschichtende Teil, beispielsweise das Untergestell für eine Zahnkrone, aufsteckbar ist. Derartige Halteanordnungen mit jeweils zwei Tragearmen, die an ihrem abgewinkelten Ende miteinander verbunden sind, sind von ihrem Aufbau her äusserst einfach und trotzdem äusserst wirksam. Die beiden Tragearme, die zu ihrem freien Ende hin auseinanderlaufen, beispielsweise in Form eines dünnen Drahtes, können durch entsprechende Bohrungen in der Prallfläche durchgeführt sein und durch einfaches Verschieben innerhalb der Bohrungen in ihrem Abstand zur Prallfläche verändert werden. Durch die auseinanderlaufenden Tragearme wird in den Bohrungen eine die Tragearme haltende Klemmwirkung erzielt.
- Bei aufwendigeren Haltevorrichtungen ist es aus Kostengründen sinnvoll, die Haltevorrichtungen fest auf dem Karussell anzuordnen und den zylindrischen Prallkörper mit Schlitzen zu versehen, durch die sich die Tragearme erstrecken. Hierdurch kann der zylindrische Prallkörper ausgewechselt werden, wobei die Tragearme an dem Karussell verbleiben.
- Eine leichte Verstellbarkeit der Haltervorrichtungen ergibt sich dann, wenn jeweils zwei sich gegenüberliegende Haltevorrichtungen über die Tragearme an einer gemeinsamen Klemme, beispielsweise innerhalb eines hohlzylindrischen Prallkörpers, verstellbar angeordnet sind. Ausserdem wird durch die Verbindung jeweils zweier Tragearme eine stabile Anordnung erzielt. Als Klemme ist ein V- oder U-förmig gebogenes Federstahlblech vorteilhaft, durch dessen freie Enden die beiden Tragearme durch entsprechende Bohrungen jeweils geführt sind. Zum Lösen bzw. zum Verschieben der Tragearme ist es nur erforderlich, die freien Enden der Klemme in eine exakt U-förmige Lage zu drücken, so dass die Tragearme frei in den jeweils korrespondierenden Bohrungen verschiebbar sind. Diese Klemmen können an einem Sockel des Karussells mit ihren Bodenteilen verschraubt sein.
- Weitere Einzelheiten und Merkmale der Erfindung ergeben sich aus der nachfolgenden Beschreibung eines Ausführungsbeispiels anhand der Zeichnung. In der Zeichnung zeigt:
- Fig. 1 eine Bearbeitungsanordnung mit einem zylinderförmigen, an seinem oberen Ende aufgetulpten Prallkörper,
- Fig. 2 eine Bearbeitungsanordnung mit einem als Prallteller ausgebildeten Karussell,
- Fig. 3 eine schematische Darstellung eines zylindrischen Prallkörpers mit einer Einschnürung im oberen Bereich,
- Fig. 4 eine Draufsicht auf einen zylinderförmigen Prallkörper mit muldenartigen axial verlaufenden Vertiefungen,
- Fig. 5 eine Draufsicht auf einen zylinderförmigen Prallkörper mit Kühlschlitzen,
- Fig. 6 eine Draufsicht auf einen zylinderförmigen Prallkörper mit einem netzartigen Drahtgeflecht zur Kühlung,
- Fig. 7 und 8 zwei schematisch dargestellte Ausführungsformen von Haltevorrichtungen für die zu beschichtenden Proben,
- Fig. 9 einen Schnitt durch einen zylinderförmigen Prallkörper mit zwei sich gegenüberliegenden durch eine Klemme verbundenen Tragearmen,
- Fig. 10 und 11 eine perspektivische Darstellung bzw. eine Draufsicht auf eine bzw. mehrere U- bzw. V-förmige Klemmen,
- Fig. 12 eine weitere Abwandlungsform von Haltevorrichtungen,
- Fig. 13 eine Halterung in Form von Krokodil-Klemmen, und
- Fig. 14 eine Draufsicht auf einen zylinderförmigen Prallkörper mit unterschiedlichen an den einzelnen Halterungen aufgesetzten Proben.
- In den einzelnen Figuren werden konstruktiv gleiche Bauteile mit den gleichen Bezugsziffern, ergänzt um einen hochgesetzten Strich «'», bezeichnet.
- Die in Fig.1 dargestellte Bearbeitungsanordnung weist einen Motor 1 auf, der über einen Antriebsriemen 2 eine Drehachse 3 eines Karussells 4 antreibt. Auf dem Karussell 4 ist ein zylindrischer Prallkörper 5 so angeordnet, dass die Zylinderachse 6 die Verlängerung der Drehachse 3 bildet. Bei dem zylindrischen Prallkörper 5 handelt es sich um einen dünnwandigen Hohlzylinder aus Edelstahl, der an seinem oberen, freien Ende 7 aufgetulpt ist, so dass die Aussenkontur 8 des Prallkörpers gegenüber der Flamme 9 eines Brenners 10 einen konkaven Profilverlauf hat. Am Aussenumfang des zylindrischen Prallkörpers 5 sind mehrere Haltevorrichtungen 11 mit Tragearmen 12 und etwa im rechten Winkel in Richtung der konkaven Prallfläche 14 abgewinkelten Halterungen 13, auf die einzelne, zu beschichtende Proben 15 aufgesetzt sind, angeordnet. Durch die in Flammenrichtung gesehen hinter den Proben 15 liegenden durch den zylindrischen Prallkörper 5 gebildeten Teilflächen wird die Flammenspitze 16 stark verwirbelt, so dass im Bereich der Flammenspitze kein störender Russanteil auftritt. Der Spitzenteil der Flamme wird stark verdünnt und damit ein hohes, effektives Reaktionsvolumen für die zu beschichtende Probe bereitgestellt. Mit dieser Anordnung wird eine allseitige Beschichtung der Proben 15 gewährleistet, d.h. auch auf der der Flamme 9 abgewandten Seite, ohne dass hierzu die Probe während des Beschichtungsvorganges umgesetzt werden muss. Beim Beschichten werden die einzelnen Proben an dem Brenner 10 vorbeigeführt und so zyklisch beschichtet. Das Karussell 4 kann mit dem Aussenumfang des zylindrischen Prallkörpers 5 abschliessen, es kann aber auch, wie in Fig. 1 dargestellt ist, über den Prallkörper 5 vorstehen, wodurch eine zusätzliche Zwangsführung der Flamme erreicht wird. Für eine solche Zwangsführung kann aber auch ein zusätzliches Führungsblech 17 unterhalb der Tragearme 12 des Prallkörpers 5 umlaufend in vorteilhafter Weise vorgesehen sein.
- Während in Fig. 1 die Drehachse 3 des Karussells 4 vertikal verläuft, ist in Fig. 2 die Drehachse 3' des Karussells 4' vertikal, und zwar in Richtung der Flamme 9' gelagert. Bei einer derartigen Anordnung wird die Prallfläche für die Flamme 9' direkt durch das Karussell gebildet, das hierzu einen zur Flamme 9' hin konkav verlaufenden Umfangsrand 18 aufweist. Die einzelnen Tragearme 12' sind durch den Prallteller bzw. das Karussell 4' in Richtung des Pfeiles 20 verschiebbar hindurchgeführt und können mittels Stellschrauben 19 justiert werden. Hierdurch ist es auf einfache Weise möglich, den Abstand der Halterung 13' mit der darauf angeordneten Probe zur Prallfläche zu variieren. Darüber hinaus ist der Prallteller 4' auf der Achse 3' in Richtung des Pfeiles 21 verschiebbar angeordnet, so dass der Prallteller zusammen mit der Probenhalterung relativ zur Flamme 9' verschoben werden kann. Durch diese doppelte Einstellbarkeit sowohl des Pralltellers 4' als auch der Tragearme 12' kann das optimale Reaktionsvolumen eingestellt und die Probe darin positioniert werden.
- Während der zylindrische Prallkörper 5 nach Fig. 1, abgesehen von der Auftulpung, an seinem freien Ende 7 eine zylindrische Form aufweist, zeigt der in Fig. 3 dargestellte zylinderförmige Prallkörper 5' eine starke Einschnürung 22 im Bereich seines freien Endes 7'. Lediglich der untere, als Sockelteil 23 zu bezeichnende Bereich, mit dem der Prallkörper 5' auf das Karussell 4 aufgesetzt wird, weist eine rein zylindrische Form auf. Während die Einschnürung oberhalb ihres Scheitelpunktes eine starke Krümmung aufweist, läuft sie zum Sockelteil 23 des Prallkörpers 5 hin weitläufig aus. Bei einem Einsatz der in den Fig. 1 und 3 gezeigten Prallkörper bzw. des in Fig. 2 gezeigten Pralltellers sollte der Krümmungsradius der Aussenkontur im hinter der Probe liegenden Bereich kleiner als 3 cm sein. In den zylindrischen Prallkörpern 5, 5' nach den Fig. 1 und 3 können zusätzliche, in Richtung der Zylinderachsen 6, 6' verlaufende muldenartige Vertiefungen 24 vorgesehen sein (wie in Fig. 4 dargestellt ist), wobei die Anzahl dieser muldenartigen Vertiefungen 24 der Anzahl der Haltevorrichtungen 11 für die Proben entspricht. Der Krümmungsradius dieser muldenartigen Vertiefung 24, durch den Pfeil 25 angedeutet, sollte kleiner als 5 cm sein. Durch diese muldenartigen Vertiefungen 24 wird die Verwirbelung der Flammenspitze zusätzlich erhöht. Allerdings ist ein derartiger mit Mulden 24 versehener zylinderförmiger Prallkörper 5" (Fig. 4) nur für Einzelproben einsetzbar, beispielsweise für zu beschichtende metallene Tragekörper für Zahnkronen, die jeweils im Bereich einer dieser Mulden 24 angeordnet werden, während grössere Zahnprothesenteile, für die mehrere Halterungen benötigt werden, auf zylinderförmige Prallkörper nach den Fig. 1 oder 3 aufgesetzt werden, da hier eine gleichmässige Verwirbelung über den Umfang des Prallkörpers 5, 5' erforderlich ist.
- Das Problem des Wärmestaus im Reaktionsvolumen ist dadurch gelöst, dass die zylindrischen Prallkörper 5 an ihrer gekkrümmten Oberseite Durchtrittsöffnungen für die Wärmekonvektion enthalten. Diese Durchtrittsöffnungen können beispielsweise durch in Richtung der Zylinderachse 6 verlaufende Kühlschlitze 26 mit Schlitzbreiten kleiner als 1 mm (Fig. 5) oder durch Verwendung eines maschenartigen Drahtgeflechtes 28 mit Durchtrittsöffnungen 27 vergleichbarer Dimension, d.h. kleiner 1 mm, gebildet werden (Fig. 6), wobei bei der letzteren Ausführungsform das Maschengeflecht 28 gleichzeitig die Prallfläche des zylindrischen Prallkörpers in diesem Bereich bildet. Selbstverständlich können derartige Kühlschlitze 26 bzw. ein derartiges maschenartiges Geflecht 28 auch bei dem Prallteller nach Fig. 2 vorgesehen sein.
- In den Fig. 7 bis 13sind unterschiedliche Haltevorrichtungen für die Proben gezeigt, die in Verbindung mit den vorstehend beschriebenen zylindrischen Prallkörpern und dem Prallteller eingesetzt werden können und jeweils ihre speziellen Vorteile mit sich bringen.
- Fig. 7 zeigt eine Haltevorrichtung mit zwei Tragearmen 29, 30 aus dünnem Draht, die an ihren in Richtung der konkav verlaufenden Prallfläche 18 hin abgewinkelten Ende 31 miteinander verbunden sind. Die beiden Tragearme 29, 30, die durch Doppelbohrungen 32 in der Zylinderwand geführt sind, besitzen gegeneinander eine mechanische Spannung. Sie können gegen diese Spannung in Richtung des Pfeiles 33 verschoben werden, wodurch eine sehr einfache aber dennoch variable Halterung erhalten wird.
- Das als Aufnahme für die Probe dienende Ende 31 der Tragearme 29, 30 kann in seiner Neigung zu den Tragearmen, durch den Winkel 34 angedeutet, variabel sein, je nach Probenart und Probenform. Zur Sicherung der Haltevorrichtung gegen ein zu weites Herausziehen aus dem Zylinder ist der untere Tragearm 30 an seinem freien Ende 35 abgewinkelt. Dieser abgewinkelte Teil 35 sichert zwar einerseits die Haltevorrichtung an dem Zylinder, andererseits ermöglicht er aber dennoch ein völliges Herausnehmen des Drahtgestelles aus dem zylindrischen Prallkörper, indem die Tragearme in ihrer Endstellung gegen leichten Druck nach unten geneigt werden.
- In einer abgewandelten Form dieser Draht-Haltevorrichtung (Fig. 8) sind die beiden Tragearme 39', 30' voneinander getrennte Bauteile, die ggf. durch eine Zusatzfeder 36 zu einer Klemme umgestaltet werden können, die dann einen klemmbaren Sitz eines Probekörpers ermöglichen.
- Die Einzeldraht-Haltevorrichtung, wie sie in Fig. 9 gezeigt ist, wird in vorteilhafter Weise so gestaltet, dass jeweils zwei sich gegenüberliegende Tragearme 12 mit einer gemeinsamen Klemme 37 innerhalb des zylindrischen Prallkörpers 5 verbunden werden. Die Tragearme 12 können gleichzeitig, beispielsweise in der Klemme mittels Federelementen gehalten, in Richtung des Pfeiles 38 gegeneinander verschoben werden. Diese Klemme 38 kann ein V- oder U-förmig gebogenes Federblech mit einem Bodenteil 38 und von diesem Bodenteil abgewinkelten Laschen 39 sein, wobei in den Laschen 39 jeweils korrespondierende Bohrungen 40 vorgesehen sind. Der linke Tragearm bzw. der rechte Tragearm 12, die jeweils durch die unteren Bohrungen bzw. oberen Bohrungen 40 geführt sind, lassen sich verschieben, indem die beiden Laschen 39 in eine zum Bodenteil 38 rechtwinkelige Stellung zusammengedrückt werden. Die Klemme 37 kann mittels einer Befestigungsöffnung 41 in dem zylindrischen Prallkörper bzw. an einem Sockel des Karussells verschraubt werden. Mehrere dieser Klemmen 37 lassen sich in einfacher Weise übereinander zu einer Einheit zusammensetzen (siehe Fig. 11), so dass jede einzelne dieser Klemmen zum Verschieben der Tragearme 12 betätigt werden kann.
- Eine weitere Möglichkeit der Halterung der Probenklemmen ist über einen Trägerboden 42 (Fig. 12) möglich. Dieser Trägerboden dient als Aufnahme für die drahtförmigen Haltevorrichtungen, wie sie weiter oben beschrieben sind.
- Eine gute Probenklemmung ist mit miniaturisierten Krokodil-Klemmen 43, die am Ende von Tragearmen 44 über ein Kugelgelenk 45 allseitig schwenkbar sind, möglich. Diese Klemmen 43 können auch direkt an der Wand des Rotationskörpers verankert werden.
- Wie in Fig. 14 gezeigt ist, können an einem Probenträger eine Vielzahl von Haltevorrichtungen vorgesehen sein, auf die die unterschiedlichsten Teile 15 der Prothetik aufgelegt bzw. festgeklemmt werden können. Falls nicht alle Haltevorrichtungen 11 benötigt werden, werden die nichtbenutzten Tragearme 11 in den zylindrischen Prallkörper 5 zurückgeschoben. Der Durchmesser eines zylindrischen Prallkörpers sollte vorteilhaft bei 5 cm liegen.
Claims (31)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT85100159T ATE33546T1 (de) | 1984-06-27 | 1985-01-09 | Bearbeitungsanordnung fuer eine flammhydrolysebeschichtungsvorrichtung. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3423637 | 1984-06-27 | ||
| DE3423637A DE3423637C2 (de) | 1984-06-27 | 1984-06-27 | Bearbeitungsanordnung für eine Flammhydrolyse-Beschichtungsvorrichtung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0170761A1 EP0170761A1 (de) | 1986-02-12 |
| EP0170761B1 true EP0170761B1 (de) | 1988-04-20 |
Family
ID=6239246
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP85100159A Expired EP0170761B1 (de) | 1984-06-27 | 1985-01-09 | Bearbeitungsanordnung für eine Flammhydrolyse-Beschichtungsvorrichtung |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US4620988A (de) |
| EP (1) | EP0170761B1 (de) |
| JP (1) | JPS6115761A (de) |
| AT (1) | ATE33546T1 (de) |
| AU (1) | AU571981B2 (de) |
| BR (1) | BR8502519A (de) |
| CA (1) | CA1229223A (de) |
| DE (2) | DE3423637C2 (de) |
Families Citing this family (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5234339A (en) * | 1991-02-14 | 1993-08-10 | Kulzer, Inc. | Implant supported prosthesis |
| US5534589A (en) * | 1994-05-04 | 1996-07-09 | Minnesota Mining And Manufacturing Company | Repulpable plastic films |
| US7387816B2 (en) * | 2003-12-15 | 2008-06-17 | Guardian Industries Corp. | Scratch resistant coated glass article including layer(s) resistant to fluoride-based etchant(s), and method of making article using combustion CVD |
| US7455883B2 (en) * | 2004-10-19 | 2008-11-25 | Guardian Industries Corp. | Hydrophilic DLC on substrate with flame pyrolysis treatment |
| US20060110605A1 (en) * | 2004-11-24 | 2006-05-25 | Guardian Industries Corp. | Hydrophilic coating and method of making same |
| US20060107599A1 (en) * | 2004-11-24 | 2006-05-25 | Guardian Industries Corp. | Flush-mounted slider window for pick-up truck with hydrophilic coating on interior surface thereof, and method of making same |
| US8088440B2 (en) * | 2004-11-24 | 2012-01-03 | Guardian Industries Corp. | Hydrophobic coating including underlayer(s) deposited via flame pyrolysis |
| US7597938B2 (en) * | 2004-11-29 | 2009-10-06 | Guardian Industries Corp. | Method of making coated article with color suppression coating including flame pyrolysis deposited layer(s) |
| US20060246218A1 (en) * | 2005-04-29 | 2006-11-02 | Guardian Industries Corp. | Hydrophilic DLC on substrate with barrier discharge pyrolysis treatment |
| DE102006045617B4 (de) | 2006-09-22 | 2010-06-10 | Innovent E.V. Technologieentwicklung | Verfahren zur Herstellung einer anorganisch-anorganischen Gradientenverbundschicht |
| US8003164B2 (en) * | 2008-09-19 | 2011-08-23 | Guardian Industries Corp. | Method of making a scratch-and etch-resistant coated glass article |
| DE102010045598B8 (de) * | 2010-09-16 | 2014-09-18 | Eads Deutschland Gmbh | Verfahren zum Prüfen von Prüfkörpern aus hochtemperaturfestem Material |
| CN112676054A (zh) * | 2020-12-17 | 2021-04-20 | 青岛科技大学 | 一种漩涡引导型超音速火焰喷涂喷枪装置 |
| CN118106150A (zh) * | 2024-03-21 | 2024-05-31 | 中国航发贵州黎阳航空动力有限公司 | 一种用于环形零件喷涂陶瓷的定位装置及方法 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0151233A2 (de) * | 1984-02-04 | 1985-08-14 | Kulzer GmbH | Vorrichtung zum Beschichten eines metallischen Dental-prothesenteils u.Verfahren zum Verbinden eines metallischen Dentalprothesenteils mit Dentalkunststoff |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE272965C (de) * | ||||
| US2431781A (en) * | 1943-07-03 | 1947-12-02 | Haynes Stellite Co | Method and apparatus for applying metal coatings |
| LU60305A1 (de) * | 1970-02-04 | 1971-07-15 | ||
| FR2291736A1 (fr) * | 1974-11-21 | 1976-06-18 | Europ Composants Electron | Article de prothese et son procede de fabrication |
| US4089293A (en) * | 1976-10-29 | 1978-05-16 | Eutectic Corporation | Multiple-coordinate means for applying a metal coating to a metal substrate |
| US4203553A (en) * | 1977-06-27 | 1980-05-20 | Corning Glass Works | Ribbon burner |
| US4364731A (en) * | 1981-01-29 | 1982-12-21 | Board Of Regents, The University Of Texas System | Methods for producing adhesive bonds between substrate and polymer employing an intermediate oxide layer |
-
1984
- 1984-06-27 DE DE3423637A patent/DE3423637C2/de not_active Expired
-
1985
- 1985-01-09 AT AT85100159T patent/ATE33546T1/de not_active IP Right Cessation
- 1985-01-09 EP EP85100159A patent/EP0170761B1/de not_active Expired
- 1985-01-09 DE DE8585100159T patent/DE3562179D1/de not_active Expired
- 1985-02-22 JP JP60032957A patent/JPS6115761A/ja active Granted
- 1985-03-27 CA CA000477691A patent/CA1229223A/en not_active Expired
- 1985-04-30 US US06/728,771 patent/US4620988A/en not_active Expired - Lifetime
- 1985-05-28 BR BR8502519A patent/BR8502519A/pt not_active IP Right Cessation
- 1985-06-26 AU AU44197/85A patent/AU571981B2/en not_active Ceased
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0151233A2 (de) * | 1984-02-04 | 1985-08-14 | Kulzer GmbH | Vorrichtung zum Beschichten eines metallischen Dental-prothesenteils u.Verfahren zum Verbinden eines metallischen Dentalprothesenteils mit Dentalkunststoff |
Also Published As
| Publication number | Publication date |
|---|---|
| DE3562179D1 (en) | 1988-05-26 |
| US4620988A (en) | 1986-11-04 |
| JPS6115761A (ja) | 1986-01-23 |
| DE3423637C2 (de) | 1987-04-23 |
| EP0170761A1 (de) | 1986-02-12 |
| AU571981B2 (en) | 1988-04-28 |
| CA1229223A (en) | 1987-11-17 |
| BR8502519A (pt) | 1986-05-06 |
| DE3423637A1 (de) | 1986-01-02 |
| ATE33546T1 (de) | 1988-05-15 |
| AU4419785A (en) | 1986-01-02 |
| JPH0356104B2 (de) | 1991-08-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3423637C2 (de) | Bearbeitungsanordnung für eine Flammhydrolyse-Beschichtungsvorrichtung | |
| EP0213067B1 (de) | Verfahren und Vorrichtung zum Zentrieren des Kerns einer Lichtleitfaser in einem Lichtleiterendstück | |
| DE60109004T2 (de) | Klemmvorrichtung | |
| DE3633609A1 (de) | Verbesserter reflektor fuer eine mehrfachlichtquellen-beleuchtungsvorrichtung | |
| DE19654385C1 (de) | Brenngutträger für das zahntechnische Labor | |
| DE69211263T2 (de) | Regelbarer Fluidstrahlreiniger | |
| EP0485832A2 (de) | Scheinwerfereinheit für Fahrzeuge | |
| DE68906946T2 (de) | Leuchte. | |
| EP0385125A1 (de) | Fadenspleisskopf | |
| DE3604500C2 (de) | ||
| DE3832811C2 (de) | ||
| DE3125168C2 (de) | "Reflektor und daraus hergestellte Reflektorlampe" | |
| DD236758A1 (de) | Bearbeitungsanordnung fuer eine flammhydrolyse-beschichtungsvorrichtung | |
| DE69506480T2 (de) | Spannvorrichtung für odontologische Anwendung | |
| DE4040733A1 (de) | Einrichtung zur herstellung eines materialstranges mit zentraler oeffnung | |
| DE4235024C2 (de) | Fadenabzugsrohr | |
| EP1013836A2 (de) | Brausekombination | |
| EP0199144A2 (de) | Bügelvorrichtung für einen Haartrockner | |
| DE3605778A1 (de) | Buegelvorrichtung fuer einen haartrockner | |
| DE640496C (de) | Reflektorsystem fuer Strahler von im wesentlichen linearer Ausdehnung | |
| DE3523538C1 (de) | Spritzpistole | |
| DE2738568A1 (de) | Probenahmevorrichtung fuer metallschmelzen | |
| EP0293332A2 (de) | Schornsteinaufsatz | |
| DE2635052C2 (de) | Halteeinrichtung zum Befestigen und Justieren der Elektrodennadeln eines elektrostatischen Mikrodruckers | |
| DE8816304U1 (de) | Pad für Brillengestelle |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19850124 |
|
| AK | Designated contracting states |
Designated state(s): AT CH DE FR GB IT LI SE |
|
| ITCL | It: translation for ep claims filed |
Representative=s name: SOCIETA' ITALIANA BREVETTI S.P.A. |
|
| EL | Fr: translation of claims filed | ||
| 17Q | First examination report despatched |
Effective date: 19870427 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH DE FR GB IT LI SE |
|
| REF | Corresponds to: |
Ref document number: 33546 Country of ref document: AT Date of ref document: 19880515 Kind code of ref document: T |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19880430 |
|
| REF | Corresponds to: |
Ref document number: 3562179 Country of ref document: DE Date of ref document: 19880526 |
|
| ITF | It: translation for a ep patent filed | ||
| ET | Fr: translation filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| ITTA | It: last paid annual fee | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19971231 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19980105 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19980112 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19980128 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19980409 Year of fee payment: 14 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990109 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990109 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990131 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990131 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19990109 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19991103 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |