EP0168300B1 - Procédé pour prévenir les défauts de symétrie des poutrelles en cours de laminage sur cage universelle et dispositif de mise en oeuvre - Google Patents
Procédé pour prévenir les défauts de symétrie des poutrelles en cours de laminage sur cage universelle et dispositif de mise en oeuvre Download PDFInfo
- Publication number
- EP0168300B1 EP0168300B1 EP85401196A EP85401196A EP0168300B1 EP 0168300 B1 EP0168300 B1 EP 0168300B1 EP 85401196 A EP85401196 A EP 85401196A EP 85401196 A EP85401196 A EP 85401196A EP 0168300 B1 EP0168300 B1 EP 0168300B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cylinders
- value
- couples
- difference
- representing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B1/00—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations
- B21B1/08—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling structural sections, i.e. work of special cross-section, e.g. angle steel
- B21B1/088—H- or I-sections
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B37/00—Control devices or methods specially adapted for metal-rolling mills or the work produced thereby
- B21B37/16—Control of thickness, width, diameter or other transverse dimensions
- B21B37/165—Control of thickness, width, diameter or other transverse dimensions responsive mainly to the measured thickness of the product
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B1/00—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations
- B21B1/08—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling structural sections, i.e. work of special cross-section, e.g. angle steel
- B21B1/10—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling structural sections, i.e. work of special cross-section, e.g. angle steel in a single two-high or universal rolling mill stand
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B35/00—Drives for metal-rolling mills, e.g. hydraulic drives
- B21B35/12—Toothed-wheel gearings specially adapted for metal-rolling mills; Housings or mountings therefor
Definitions
- the present invention relates to the rolling on a universal cage of beams, in particular steel, profiled in "H” or "1". More specifically, the invention relates to the prevention of symmetry defects which may appear on these beams during the rolling process.
- the object of the present invention is to provide a preventive solution making it possible to intervene in correction during the very operation of rolling the beam.
- the invention is based on the discovery made by the inventors, according to which it was perfectly possible to translate the asymmetry of the beams, caused by a defective disposition of the core, in terms of difference between the measurements torques applied to the two working cylinders.
- Cs and Ci are the measured values of the couples of the upper and lower cylinders respectively. Consequently, the simple measurement of the torques applied to the upper cylinder and to the lower cylinder makes it possible to calculate A and to correct, if necessary, the relative height position of the input table. In addition, the adjustment can be made continuously during rolling.
- the beam 3 profiled in "H” is composed of a core 4 connecting in their middle two wings 5.
- b1 corresponds to the height of the half - upper wing
- b2 corresponds to the height of the lower half-wing.
- This beam which is not yet finished, is intended to be rolled according to the method according to the invention in a rolling installation as partially shown in Figure 2.
- This installation comprises two horizontal cylinders 1 and 2, upper and lower respectively, which ensure the rolling of the beam 3, which is brought by the input table with carrying rollers 7 into the opening 6 of width a1 formed between the cylinders 1 and 2.
- the entry table is made movable in vertical translation by the action of usual means not shown. The control of this movement will be described in detail in the following description.
- FIG. 3 represents this linearity relationship of the asymmetry "d" as a function of the torque difference " ⁇ ".
- FIG. 4 represents an exemplary embodiment for implementing the method according to the invention.
- the rolling rolls 1 and 2 are conventionally driven in rotation by a reduction motor M using the transmission extensions 8.
- each extension is provided with a strain gauge 9 connected to a calculating unit 10 which controls a reversible motor 13 for actuating the members (not shown) for adjusting the height position of the entrance table.
- the gauges 9 deliver to the unit 10 signals representative of the measurement values of the couples Cs and Ci applied to the cylinders 1 and 2.
- the unit 10 then produces in a computer 11 a signal corresponding to the difference A between the two couples calculated in A is expressed as a percentage.
- the signal representing the calculated value A is then sent to a comparator 12 which receives on its other input 14 a signal "S" representative of a reference deviation value not to be exceeded. If exceeded, the comparator sends a control signal to the motor 13 so as to bring the value below the reference threshold "8".
- the threshold value not to be exceeded does not exceed approximately 3%. In addition, below 1.3%, the influence on the symmetry of the beams is no longer significant.
- the test device can simply be a comparator provided with a memory, placed before, or preferably after the comparator 12. Its memory is initially set to zero and the first 1 A it greater than the reference threshold is memorized then replaced by l A i + 1l after comparing l ⁇ i + 1 l to l ⁇ l.
- the bar of which the asymmetry of height of wings has just been observed, was subjected to two different rolling treatments.
- the advantage of the invention lies in the fact that it allows continuous control of the value of the torque difference and that, by a simple automatic device, it is possible during rolling to immediately correct the symmetry defects of the beams.
- the adjustment of the relative height position of the table is entirely possible by modifying the height position of the working rolls when such mobility is permitted by the installation.
- the cylinders 1 or 2 are mounted in vertically adjustable chocks and the movement of these chocks will be controlled by the reversible motor 13.
- the means for measuring the couples of the upper 1 and lower 2 cylinders may be magnetic rings surrounding the elongations 8 for driving the rotating cylinders.
- other measurement means may also be suitable.
- the invention applies to the rolling of metal beams of different types, in particular those which are profiled in "H” and in "1".
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Control Of Metal Rolling (AREA)
- Metal Rolling (AREA)
- Rod-Shaped Construction Members (AREA)
- Testing Of Devices, Machine Parts, Or Other Structures Thereof (AREA)
- Laminated Bodies (AREA)
- Buffer Packaging (AREA)
- Wrappers (AREA)
- Shaping Of Tube Ends By Bending Or Straightening (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
Description
- La présente invention se rapporte au laminage sur cage universelle de poutrelles, notamment en acier, profilées en «H» ou en «1». Plus précisément, l'invention a trait à la prévention des défauts de symétrie pouvant apparaître sur ces poutrelles au cours même du laminage.
- Il est connu que les poutrelles laminées du type considéré sont susceptibles de présenter des défauts de symétrie dont les plus graves se traduisent par un décalage de la position de l'âme par rapport aux ailes du profilé pouvant conduire au déclassement. Le document FR-A-2 253 576 montre bien que ce problème est pris en considération depuis longtemps, mais, malgré les besoins de l'industrie dans ce domaine, il semble qu'aucune solution rationnelle satisfaisante n'ait été proposée jusqu'ici. Aussi, la pratique habituelle se limite-t-elle à constater le défaut sur une poutrelle laminée et à tenter d'éviter qu'il se reproduise sur la poutrelle suivante par une correction «a priori» du positionnement relatif en hauteur de la table d'entrée de la cage de laminoir avant que l'ébauche s'y engage.
- La présente invention a pour but une solution préventive permettant d'intervenir en correction au cours même de l'opération de laminage de la poutrelle.
- A cet effet, l'invention a pour objet un procédé pour prévenir les défauts de symétrie des poutrelles en cours de laminage sur cage universelle, selon lequel on ajuste la position relative en hauteur de la table d'entrée de la cage de laminage par rapport aux cylindres de travail, procédé caractérisé en ce que:
- - on effectue une mesure des couples appliqués aux cylindres supérieur et inférieur de la cage;
- - on calcule, à partir de cette mesure, une valeur représentative de l'écart entre les deux couples exprimé par un critère de dissymétrie des poutrelles librement choisi à l'avance;
- - on compare ladite valeur à une valeur de référence prédéterminée définissant un seuil de tolérance d'écart à ne pas dépasser, représentatif de la valeur maximale admissible du critère de dissymétrie;
- - et si la valeur absolue de la valeur calculée est supérieure à la valeur de référence, on agit sur la position relative en hauteur de la table d'entrée par rapport aux cylindres de façon à ramener ladite valeur absolue calculée en-dessous de la valeur de référence.
- Conformément à une mise en oeuvre, la valeur calculée A représentative de l'écart entre les deux couples des cylindres est déterminée en accord avec la relation, exprimée en pourcentage A% = 200 (Cs - Ci) où Cs et Ci sont les valeurs meCs + Ci surées des couples des cylindres supérieur et inférieur respectivement.
- L'invention a également pour objet un dispositif pour la mise en oeuvre du procédé comprenant:
- - une cage de laminage munie de deux cylindres horizontaux, dits cylindre supérieur et cylindre inférieur, et d'une table d'entrée dont la position relative en hauteur par rapport aux dits cylindres est réglable;
- - un moteur réversible commandant ladite position en hauteur;
- - des moyens de mesure en continu du couple des cylindres supérieur et inférieur et élaborant des signaux représentatifs de la mesure de chaque couple;
- - une unité de calcul recevant lesdits signaux et qui élabore un signal représentatif de la valeur de l'écart entre les deux couples;
- - un comparateur dont une entrée est reliée à la sortie de l'unité de calcul, l'autre entrée recevant un signal «δ» représentatif d'une valeur d'écart de référence à ne pas dépasser, et dont la sortie est reliée au dit moteur réversible.
- Comme on l'aura compris, l'invention repose sur la découverte faite par les inventeurs, selon laquelle il était parfaitement possible de traduire la dissymétrie des poutrelles, occasionnée par une disposition défectueuse de l'âme, en termes d'écart entre les mesures des couples appliqués aux deux cylindres de travail.
- Allant plus loin, les inventeurs ont même pu montrer qu'il existait une relation linéaire entre le critère de dissymétrie des poutrelles habituellement retenu (à savoir le critère «d» calculé selon b1 - b2 où b1 et b2 représentent les hau-(b1 + b2) 2 teurs des deux demi-ailes complémentaires) et un critère d'écart des couples sur les cylindres défini par une relation tout à fait analogue où les hauteurs des demi-ailes seraient remplacées par les valeurs des couples. Cette relation définissant le critère A d'écart des couples s'écrit A =
-

- D'autres avantages et caractéristiques de l'invention apparaîtront à la lecture de la description qui va suivre, et en se référant au dessin annexé, sur lequel:
- - la figure 1 représente schématiquement le profil en coupe d'une poutrelle;
- - la figur 2 représente schématiquement en vue de côté le positionnement relatif des cylindres horizontaux de laminage et de la table d'entrée;
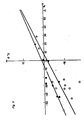
- - la figure 3 représente graphiquement la relation linéaire entre la dissymétrie d'une poutrelle et l'écart entre les couples des cylindres supérieur et inférieur;
- - la figure 4 représente schématiquement, en coupe longitudinale, un mode de mise en oeuvre de l'invention;
- - la figure 5 représente graphiquement les essais effectués et leurs résultats.
- Suivant l'exemple de la figure 1, la poutrelle 3 profilée en «H» est composée d'une âme 4 reliant en leur milieu deux ailes 5. Ainsi qu'on l'a vu précédemment, b1 correspond à la hauteur de la demi-aile supérieure et b2 correspond à la hauteur de la demi-aile inférieure. Cette poutrelle, qui n'est pas encore finie, est destinée à être laminée conformément au procédé selon l'invention dans une installation de laminage telle que partiellement schématisée sur la figure 2. Cette installation comprend deux cylindres horizontaux 1 et 2, supérieur et inférieur respectivement, qui assurent le laminage de la poutrelle 3, laquelle est amenée par la table d'entrée à rouleaux porteurs 7 dans l'ouverture 6 de largeur a1 ménagée entre les cylindres 1 et 2.
- La table d'entrée est rendue mobile en translation verticale grâce à l'action de moyens habituels non représentés. La commande de ce mouvement sera décrite de façon détaillée dans la suite de la description.
- Compte tenu de ce qui précède et sachant que a0 représente l'épaisseur d'âme 4 initiale de la poutrelle (i.e. avant l'opération de laminage) et que T désigne la côte de l'extrémité inférieure des ailes de la poutrelle par rapport à la base de l'oeu- verture a1, on en déduit qu'un engagement symétrique de la poutrelle entre les cylindres 1 et 2 correspond à une côte T = TO avec TO = b2 +

- Un simple déréglage de la table 7 modifie cette côte T. Si T est supérieur à T0, la table est trop basse, et inversement, si T est inférieur à T0, la table est trop haute. Cela entraîne bien entendu un défaut de symétrie de la poutrelle laminée, se traduisant par une position de l'âme 4 décalée vers le haut ou vers le bas respectivement par rapport à la ligne de mi-hauteur des ailes 5.
- Les inventeurs ont mis en évidence une relation linéaire entre le critère de dissymétrie «d» de la poutrelle habituellement considéré : d % = 100
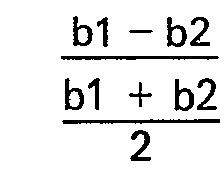

- Ces deux variables, ainsi qu'on peut le voir, sont exprimées en pourcentage.
- La figure 3 représente cette relation de linéarité de la dissymétrie «d» en fonction de l'écart de couple «Δ».
- Différents types de profils ont été utilisés pour établir cette relation : le signe «0» correspond aux poutrelles profilées dont les ailes sont parallèles, i.e. les poutrelles profilées en «H» et en «I», et le signe «0» correspond aux poutrelles dont les ailes sont inclinées, i.e. celles qui sont profilées en «>--<»: Comme on le constate sur la figure 3, il existe effectivement une relation de linéarité entre «d» et «Δ». En outre, on note que la sensibilité de l'écart de couple A au réglage de la position relative de la table est plus élevée que celle de la dissymétrie d. En effet, sur la figure 3, on constate qu'une dissymétrie de 2% peut induire un écart de . couple de 5 à 15%.
- On comprend facilement l'intérêt de ces résultats. Tout d'abord, la mesure de l'écart de couple est simple. En outre, cette mesure peut être faite à tout moment et «en continu» pendant l'opération de laminage, ce qui permet de remédier immédiatement aux défauts des poutrelles que pourrait occasionner un mauvais postionnement en hauteur de la table 7.
- La figure 4 représente un exemple de réalisation pour la mise en oeuvre du procédé selon l'invention. Les cylindres de laminage 1 et 2 sont classiquement entraînés en rotation par un moteur réducteur M à l'aide des allonges de transmission 8.
- Conformément à une réalisation de l'invention, chaque allonge est pourvue d'une jauge de contraintes 9 reliée à une unité de calcul 10 qui commande un moteur réversible 13 d'actionnement des organes (non représentés) de réglage de la position en hauteur de la table d'entrée. Les jauges 9 délivrent à l'unité 10 des signaux représentatifs des valeurs de mesure des couples Cs et Ci appliqués aux cylindres 1 et 2. L'unité 10 élabore alors dans un calculateur 11 un signal correspondant à l'écart A entre les deux couples calculé en

- Différentes méthodes peuvent être retenues pour assurer le déplacement de la table dans le sens de la réduction de A en dessous du seuil de référence et qui font partie des connaissances courantes de l'homme de métier.
- On se limitera à n'en citer brièvement que deux selon que l'on opte pour une prise en compte de la valeur absolue de A (notée lΔl) ou de sa valeur algébrique.
- Dans le premier cas, un test de variation de lΔ l sera prévu entre deux mesures successives A i et A i+1. Si le résultat du test montre que lΔ i+1 l est plus grand que Δ il, on en déduit que la correction de la position de la table a été faite dans le mauvais sens et on ordonne alors l'inversion du moteur 13.
- Le dispositif de test peut être simplement un comparateur pourvu d'une mémoire, placé avant, ou de préférence après le comparateur 12. Sa mémoire est initialement mise à zéro et le premier 1A il supérieur au seuil de référence est mémorisé puis remplacé par lA i+1l après avoir comparé lΔ i+1 l à lΔ l.
- Dans le deuxième cas, si la valeur absolue de A calculée est supérieure au seuil «δ», on prend en compte l'identité du cylindre (supérieur ou inférieur) dont la valeur du couple est déduite de l'autre dans le calculateur 11, et on considère le signe de A pour déterminer si la table doit être montée ou descendue.
- Ainsi, par exemple, si l'on effectue l'opération Cs - Ci et si le résultat A, supposé supérieur au seuil, présente un signe négatif (c'est-à-dire si le couple appliqué au cylindre supérieur 1 est plus faible que celui appliqué au cylindre inférieur 2), cela signifie que la table 7 doit être montée. Inversement, si A est positif, la table d'entrée doit être descendue. A contrario, si l'on effectue Ci - Cs, un signe négatif pour A conduira à une descente de la table et un signe positif conduira à une remontée.
- Au besoin, on adaptera la hauteur de la table de sortie à celle de la table d'entrée afin de ne pas gêner l'action de cette dernière.
- Comme on peut le voir sur la figure 5, qui représente la relation entre le réglage de la table (T-TO) et l'écart de couple A en pourcentage dans le cas d'un simulateur à plasticine d'une cage de laminage universelle, on remarque qu'un mauvais réglage de la table de 1 mm peut provoquer un écart de couple d'environ 10%. La sensibilité est donc suffisamment élevée pour permettre un réglage précis de la position relative en hauteur de la table d'entrée 7.
- Le tableau 1, qui rassemble les résultats de nombreux essais sur le simulateur, met bien en évidence la sensibilité de la mesure de l'écart de couple A.
- Par ailleurs, des essais ont été effectués pour montrer l'évolution de la dissymétrie d'une poutrelle après plusieurs passes. Pour ce faire, la barré (référencée 8H dans la première colonne du tableau I) a été utilisée pour subir des traitements de laminage ultérieurs. Ainsi qu'on peut le voir dans le tableau I, pour cette barre (8H) un écart de couple A de -30% (5ème colonne) correspond à une dissymétrie d'hauteur d'ailes «d» de -10% (colonne 8) avec «b1» égal à 43,5 mm (colonne 6) et «b2» égal à 48 mm (colonne 7).
- La barre, dont on vient de constater la dissymétrie d'hauteur d'ailes a été soumise à deux traitements différents de laminage.
- Tout d'abord, on lui a fait subir une passe où l'écart A des couples appliqués aux cylindres est égal à 0. Après cet essai, on constate que la dissymétrie de la barre (8H) est conservée. Ensuite, la barre (8H) a été soumise à une passe avec un écart de couple A égal à +43%, c'est-à-dire un déréglage de 8 mm inverse de celui constaté dans la passe initiale (colonne 2 du tableau I). Suite à cet essai, on constate que la dissymétrie a été pratiquement éliminée. En effet, les résultats donnent un critère de dissymétrie égal à 2% avec «b1 » égal à 48 mm et «b2» égal à 47 mm.
- De ces essais, il découle qu'on pourra corriger un défaut de symétrie d'une poutrelle apparaissant au cours d'une passe, en effectuant la passe suivante avec un déréglage dissymétrique inverse de celui qui a généré le défaut de symétrie.
- Comme on le comprend, l'intérêt de l'invention réside dans le fait qu'elle permet un contrôle en continu de la valeur de l'écart de couple et que par un dispositif automatique simple il est possible au cours du laminage de corriger immédiatement les défauts de symétrie des poutrelles.
- Il va de soi que l'invention ne se limite pas à l'exemple décrit mais s'étend à de multiples variantes en équivalents dans la mesure où sont respectées les caractéristiques énoncées dans les revendications jointes.
- En particulier, le réglage de la position relative en hauteur de la table est tout à fait envisageable par la modification de la position en hauteur des cylindres de travail lorsqu'une telle mobilité est permise par l'installation. Dans ce cas, les cylindres 1 ou 2 sont montés dans des empoises réglables verticalement et le mouvement de ces empoises sera commandé par le moteur réversible 13.
- De même, les moyens de mesure des couples des cylindres supérieur 1 et inférieur 2 peuvent être des anneaux magnétiques entourant les allonges 8 d'entraînement des cylindres en rotation. Bien entendu, d'autres moyens de mesure peuvent également convenir.
- De plus, l'invention s'applique au laminage des poutrelles métalliques de différents types, notamment celles qui sont profilées en «H» et en «1».


Claims (8)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT85401196T ATE36660T1 (de) | 1984-07-02 | 1985-06-17 | Verfahren, um waehrend des walzens in einem mehrzweckwalzwerk symmetriefehler an traegern zu vermeiden und vorrichtung dafuer. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8410719A FR2566684B1 (fr) | 1984-07-02 | 1984-07-02 | Procede pour prevenir les defauts de symetrie des poutrelles en cours de laminage sur cage universelle et dispositif de mise en oeuvre |
| FR8410719 | 1984-07-02 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0168300A1 EP0168300A1 (fr) | 1986-01-15 |
| EP0168300B1 true EP0168300B1 (fr) | 1988-08-24 |
Family
ID=9305847
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP85401196A Expired EP0168300B1 (fr) | 1984-07-02 | 1985-06-17 | Procédé pour prévenir les défauts de symétrie des poutrelles en cours de laminage sur cage universelle et dispositif de mise en oeuvre |
Country Status (11)
| Country | Link |
|---|---|
| US (1) | US4586356A (fr) |
| EP (1) | EP0168300B1 (fr) |
| JP (1) | JPS6120609A (fr) |
| AT (1) | ATE36660T1 (fr) |
| AU (1) | AU575174B2 (fr) |
| BR (1) | BR8503155A (fr) |
| CA (1) | CA1229901A (fr) |
| DE (1) | DE3564539D1 (fr) |
| ES (1) | ES8701542A1 (fr) |
| FR (1) | FR2566684B1 (fr) |
| ZA (1) | ZA854574B (fr) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3834587A1 (de) * | 1988-10-11 | 1990-04-12 | Schloemann Siemag Ag | Verfahren und vorrichtung zur einstellung und zur veraenderung der hoehe der durchlaufebene des walzgutes durch walzen der walzgerueste eines formstahlwalzwerkes |
| DE19964040A1 (de) * | 1999-12-30 | 2001-07-05 | Sms Demag Ag | Walzverfahren für ein Profil, insbesondere ein Flanschprofil, und hiermit korrespondierendes Universalwalzgerüst |
| US10363590B2 (en) | 2015-03-19 | 2019-07-30 | Machine Concepts, Inc. | Shape correction leveler drive systems |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5334587B2 (fr) * | 1973-12-05 | 1978-09-21 | ||
| JPS55126311A (en) * | 1979-03-22 | 1980-09-30 | Nippon Steel Corp | Controlling method for shape in universal rolling |
| JPS56717A (en) * | 1979-06-15 | 1981-01-07 | Nissan Motor Co Ltd | Radar unit with shield cover |
| JPS57193203A (en) * | 1981-05-26 | 1982-11-27 | Nippon Kokan Kk <Nkk> | Rolling method for h-steel |
| JPS5916612A (ja) * | 1982-07-20 | 1984-01-27 | Nippon Kokan Kk <Nkk> | H形鋼のウエブ偏り制御方法 |
| JPS5939405A (ja) * | 1982-08-30 | 1984-03-03 | Sumitomo Metal Ind Ltd | 厚板圧延ライン |
-
1984
- 1984-07-02 FR FR8410719A patent/FR2566684B1/fr not_active Expired
-
1985
- 1985-06-17 EP EP85401196A patent/EP0168300B1/fr not_active Expired
- 1985-06-17 AT AT85401196T patent/ATE36660T1/de not_active IP Right Cessation
- 1985-06-17 DE DE8585401196T patent/DE3564539D1/de not_active Expired
- 1985-06-18 ZA ZA854574A patent/ZA854574B/xx unknown
- 1985-06-21 AU AU43914/85A patent/AU575174B2/en not_active Ceased
- 1985-06-28 CA CA000486050A patent/CA1229901A/fr not_active Expired
- 1985-07-01 ES ES544760A patent/ES8701542A1/es not_active Expired
- 1985-07-01 US US06/750,356 patent/US4586356A/en not_active Expired - Fee Related
- 1985-07-01 BR BR8503155A patent/BR8503155A/pt not_active IP Right Cessation
- 1985-07-02 JP JP60145663A patent/JPS6120609A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| FR2566684A1 (fr) | 1986-01-03 |
| ATE36660T1 (de) | 1988-09-15 |
| ES544760A0 (es) | 1986-12-01 |
| FR2566684B1 (fr) | 1986-12-19 |
| ES8701542A1 (es) | 1986-12-01 |
| EP0168300A1 (fr) | 1986-01-15 |
| AU575174B2 (en) | 1988-07-21 |
| BR8503155A (pt) | 1986-03-25 |
| AU4391485A (en) | 1986-01-09 |
| ZA854574B (en) | 1986-08-27 |
| US4586356A (en) | 1986-05-06 |
| CA1229901A (fr) | 1987-12-01 |
| DE3564539D1 (en) | 1988-09-29 |
| JPS6120609A (ja) | 1986-01-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1333941B1 (fr) | Dispositif et procede de calibrage d'une planeuse multi-rouleaux | |
| DE68913431T2 (de) | Aussenzylindrische Schleifeinheit. | |
| FR2600272A1 (fr) | Machine et procede de cintrage progressif | |
| EP1120176B1 (fr) | Procédé de réglage de la course d'une presse-plieuse | |
| EP0168300A1 (fr) | Procédé pour prévenir les défauts de symétrie des poutrelles en cours de laminage sur cage universelle et dispositif de mise en oeuvre | |
| KR100314840B1 (ko) | 열연권취기의 스트립 미단 자동정지 제어방법 | |
| FR2502993A1 (fr) | Procede et appareil adaptatifs pour la correction des deviations de forme d'objets | |
| JP3411870B2 (ja) | 雄ねじ部材と雌ねじ部材との噛み合わせ状態検査装置 | |
| EP1069399A2 (fr) | Dispositif pour ajuster l'alignement de roue | |
| EP1870181A1 (fr) | Procédé de fabrication d'un vilebrequin | |
| JP3156747B2 (ja) | バ−材の真直度修正装置 | |
| KR100411272B1 (ko) | 후판 압연기의 롤갭 자동 위치 결정장치 및 방법 | |
| JP4089190B2 (ja) | テーパねじ継手の締結方法 | |
| FR2503869A1 (fr) | Procede de controle de la longueur totale de materiaux ronds, de grande longueur, tels que tubes et barres, ainsi que les installations pour la mise en oeuvre de ce procede | |
| EP3600708B1 (fr) | Cage de laminoir équipée d'un dispositif de contrôle de stabilité de laminage et méthode associée | |
| US6237387B1 (en) | Entrance roller guide apparatus | |
| FR2467056A1 (fr) | Machine-outil de rectification par honage | |
| FR2661625A1 (fr) | Procede de remplacement des cylindres d'un laminoir et laminoir perfectionne pour la mise en óoeuvre du procede. | |
| KR20030034576A (ko) | 드래프트 보정치를 이용한 압연 제어장치 및 그 제어방법 | |
| FR2624420A1 (fr) | Procede de surveillance du processus de travail d'une machine-outil | |
| EP0000454A1 (fr) | Procédé de controle de la tension de produits épais laminés à chaud en prise entre deux cages successives | |
| JP4490749B2 (ja) | 管体の形状測定装置および同方法 | |
| CN219757171U (zh) | 一种挺柱外径检测装置 | |
| Kijima et al. | Improvement of the accuracy in thickness during flying gauge change in tandem cold mills | |
| CN214065896U (zh) | 一种轧辊配合度检验装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH DE GB IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19860616 |
|
| 17Q | First examination report despatched |
Effective date: 19870820 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE GB IT LI LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 36660 Country of ref document: AT Date of ref document: 19880915 Kind code of ref document: T |
|
| ITF | It: translation for a ep patent filed | ||
| REF | Corresponds to: |
Ref document number: 3564539 Country of ref document: DE Date of ref document: 19880929 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19910424 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19910521 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19910523 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19910605 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19910607 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19910612 Year of fee payment: 7 |
|
| ITTA | It: last paid annual fee | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19910630 Year of fee payment: 7 |
|
| EPTA | Lu: last paid annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19920617 Ref country code: GB Effective date: 19920617 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19920618 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19920625 Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19920630 Ref country code: CH Effective date: 19920630 Ref country code: BE Effective date: 19920630 |
|
| BERE | Be: lapsed |
Owner name: INSTITUT DE RECHERCHES DE LA SIDERURGIE FRANCAISE Effective date: 19920630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19930101 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19920617 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19930302 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Effective date: 19930617 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 85401196.2 Effective date: 19930109 |