EP0166654B1 - Procédé et dispositif d'optimisation dans un procédé de réduction de la dimension du fleurage d'une bande d'acier galvanisé - Google Patents
Procédé et dispositif d'optimisation dans un procédé de réduction de la dimension du fleurage d'une bande d'acier galvanisé Download PDFInfo
- Publication number
- EP0166654B1 EP0166654B1 EP85401193A EP85401193A EP0166654B1 EP 0166654 B1 EP0166654 B1 EP 0166654B1 EP 85401193 A EP85401193 A EP 85401193A EP 85401193 A EP85401193 A EP 85401193A EP 0166654 B1 EP0166654 B1 EP 0166654B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- strip
- temperature
- zinc
- case
- spraying case
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000000034 method Methods 0.000 title claims abstract description 13
- 229910000831 Steel Inorganic materials 0.000 title claims abstract description 9
- 239000010959 steel Substances 0.000 title claims abstract description 9
- HCHKCACWOHOZIP-UHFFFAOYSA-N Zinc Chemical compound [Zn] HCHKCACWOHOZIP-UHFFFAOYSA-N 0.000 claims abstract description 32
- 239000011701 zinc Substances 0.000 claims abstract description 24
- 229910052725 zinc Inorganic materials 0.000 claims abstract description 24
- 230000001105 regulatory effect Effects 0.000 claims abstract description 14
- 238000002425 crystallisation Methods 0.000 claims abstract description 9
- 230000008025 crystallization Effects 0.000 claims abstract description 9
- 239000012530 fluid Substances 0.000 claims abstract description 8
- 238000007711 solidification Methods 0.000 claims abstract description 8
- 230000008023 solidification Effects 0.000 claims abstract description 8
- 239000000843 powder Substances 0.000 claims abstract description 7
- 244000052616 bacterial pathogen Species 0.000 claims abstract description 6
- 238000005259 measurement Methods 0.000 claims abstract description 4
- 238000007664 blowing Methods 0.000 claims description 9
- 238000005507 spraying Methods 0.000 claims description 9
- 238000001816 cooling Methods 0.000 claims description 7
- 239000012809 cooling fluid Substances 0.000 claims description 3
- 238000011144 upstream manufacturing Methods 0.000 claims description 3
- 230000001276 controlling effect Effects 0.000 claims 1
- 239000003570 air Substances 0.000 description 17
- 239000007921 spray Substances 0.000 description 8
- 230000017260 vegetative to reproductive phase transition of meristem Effects 0.000 description 7
- 229910001335 Galvanized steel Inorganic materials 0.000 description 4
- 239000008397 galvanized steel Substances 0.000 description 4
- 238000009434 installation Methods 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 4
- 230000033228 biological regulation Effects 0.000 description 3
- 238000010586 diagram Methods 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 239000007788 liquid Substances 0.000 description 3
- 238000009529 body temperature measurement Methods 0.000 description 2
- 239000011248 coating agent Substances 0.000 description 2
- 238000000576 coating method Methods 0.000 description 2
- 239000013078 crystal Substances 0.000 description 2
- 230000004927 fusion Effects 0.000 description 2
- 239000002245 particle Substances 0.000 description 2
- 238000011084 recovery Methods 0.000 description 2
- 239000012080 ambient air Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 229940082150 encore Drugs 0.000 description 1
- 235000021183 entrée Nutrition 0.000 description 1
- 238000005246 galvanizing Methods 0.000 description 1
- 239000007789 gas Substances 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 239000011261 inert gas Substances 0.000 description 1
- 230000003287 optical effect Effects 0.000 description 1
- 238000005457 optimization Methods 0.000 description 1
- 239000003973 paint Substances 0.000 description 1
- 230000005855 radiation Effects 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/04—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the coating material
- C23C2/06—Zinc or cadmium or alloys based thereon
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/26—After-treatment
- C23C2/265—After-treatment by applying solid particles to the molten coating
Definitions
- the present invention relates to a method and an optimization device in a method for reducing the dimension of the flowering of a strip of galvanized steel.
- the steel strip After having undergone a heat treatment, is immersed in a bath of molten zinc.
- the layer of liquid zinc is then wrung out either by rollers on the low production lines or more generally by the effect of pressure of air or gas jets on the high production lines, then it freezes under the effect of the natural cooling of the ambient air.
- the flowering of the galvanized strips is prohibited in particular in certain applications where the sheet is painted because the weft of the flowers reappears through the layer of paint.
- the germs consist of zinc in fine powder which is transported by air.
- the average particle size is generally around 5 ⁇ l.
- the coating freezes inside the box, in the presence of the germs of crystallization transported in the air coming from the blowing slots.
- this is a precooling box and / or more generally a height adjustment of the box.
- the height adjustment of the box can be effective if the latitude of the adjustment covers the entire production of the line. On the other hand, it is a manual adjustment which cannot have the reliability of an automatic adjustment.
- the present invention aims to improve the process of "minifier” by regulating the temperature of the strip of galvanized steel.
- the subject of the present invention is a method for optimizing the solidification of zinc on a steel strip under the action of germs of crystallization, constituted by zinc in fine powder, which are projected by a transport fluid to the inside of a spray box on both sides of the strip, characterized in that the temperature of the strip at the outlet of the box is measured and this temperature is maintained at an optimum value by regulating the flow of fluid transport in the box depending on the difference between the temperature measurement obtained and the optimal temperature.
- an increase in temperature of the strip will cause an increase in the flow rate of transport fluid and a decrease in temperature will cause a decrease in this flow rate.
- the transport fluid is suitably air, but can be any inert gas.
- the temperature displayed may be a few degrees higher than the solidification temperature of zinc (419 ° C).
- maintaining the temperature at an optimal value is also obtained by subjecting the strip upstream of the spray box to precooling by a cooling fluid controlled by the temperature measurement. performed at the outlet of the box.
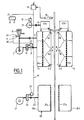
- the installation shown in FIG. 1 comprises a box 1 comprising two identical half-boxes 1 and 1 arranged vertically between which a strip 2 of galvanized steel runs vertically.
- the strip 2 of galvanized steel enters the lower part of the casing 1, while the zinc which covers it is still in the molten state.
- Each half-box 1a and 1b has in its center a blowing slot 3a, 3b horizontal and at its lower and upper ends a return slot respectively 4a, 4b and 5a, 5b by which the non-fixed zinc powder is re-aspirated.
- a recirculation fan 7 feeds through a duct 8 on which is placed a flow control member 17 the blowing slots 3a, 3b, its suction being connected by a duct 9 to the return slots 4a, 4b and 5a, 5b.
- perforated walls 6a, 6b are interposed in each part of the box between the slots and the connection to the conduits 8 and 9.
- Fine zinc powder (with an average particle size of 5 ⁇ ) is continuously fed into the suction of the fan 7 from a storage hopper 10 through a device 11 for dosing powder.
- the outlet of the box (at the top) is provided with suction hoods 12a, 12b whose function is to suck up the residual zinc powder which has not been captured by the recovery slots 5a, 5b, these hoods 12a , 12b being connected to the intake of a fan 13 via a duct 14.
- a filter 15 is arranged at the outlet of the fan 13.
- an apparatus 16 for optical measurement of the temperature of the strip which delivers a signal.
- This device is in particular of the radiation pyrometer type.
- the signal obtained is sent to a regulating device 18 which compares it to a reference value or setpoint C representing the optimal temperature value.
- the regulator output signal is then used as will be described below.
- This regulation device is in particular of the derivative integral proportional type.
- the installation comprises, upstream of the spraying box 1, a precooling box 20 which itself consists of two half-boxes 20a and 20b arranged vertically on either side of the steel strip 2 between which it parade.
- Each half-box 20a and 20b comprises a perforated plate 27a and 27b ensuring regular blowing of air onto the coated steel strip 2 in order to ensure pre-cooling.
- a precooling fan 21 feeds through a duct 22, on which is installed a flow adjustment member 24, the parts 20a and 20b of the box 20.
- the output signal of the regulator 18 is sent by a line 19 to the control members 23 and 25 respectively of the flow control members 17 and 24 of the air sent into the spray box 1 and the precooling box 20.
- the control members 23 and 25 are of the current (or voltage) divider type commonly called "ratio-bias", delivering a proportional signal below or above a certain threshold.
- the regulator 18 On a temperature increase detected by the pyrometer 16, the regulator 18 will deliver a new signal which, processed in the "ratio-bias" 23 and 25, will first open the regulating member 17 of the recirculation air flow then, the latter being at its maximum opening, will open the adjustment member 24 of the pre-cooling air flow.
- the regulator 18 On a decrease in temperature detected by the pyrometer 16, the regulator 18 will deliver a new signal which, processed in the "ratio-bias" 23 and 25 will firstly control the closure member 24 for adjusting the pre-cooling air flow and then , the latter being completely closed, will close the adjusting member 17 of the recirculation air flow.
- the "ratio-bias" 23 and 25 can be adjusted so that there is slight overlap between the maximum opening of the regulating member 17 of the recirculation air flow and the minimum opening of the member 24 for adjusting the pre-cooling air flow.
- the cascade or "split-range" operating diagram of the air flow adjustment members 17 and 24 is shown in FIG. 2.
- the control member 23 also controls the powder metering device 11 by a line 28 by varying the speed of rotation of the motor 29 driving this device 11 as a function of the opening of the adjusting member 17 of air flow.
- the spray box is provided with means for displacement in vertical translation along the strip 2 which are controlled by an operator as a function of the output signal from the regulator 18.
- a threshold comparator 26 is installed in bypass on the output signal of the regulator 18. It will be adjusted so that, when this signal arrives above a value approximately equal to 90% (M), an alarm warns the he operator must raise the casing 1 and, conversely when the signal drops below a value close to 45% (B), another alarm indicates to the operator that he must lower the casing.
- the height adjustment of the spray box 1 can be made fully automatic using the threshold comparator 26 and the alarms described above.
- an electrical relay system will control movements in stages.
- the “ascend” alarm will automatically control a rise, for example of one meter in the spray box 1. This operation will be repeated a few moments later if the “ascend” alarm persists.
- the "lower” alarm will automatically control a descent, for example, of one meter from the spray box 1, an operation which will be repeated a few moments later if the "lower” alarm persists.
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Coating With Molten Metal (AREA)
- Electroplating And Plating Baths Therefor (AREA)
Description
- La présente invention concerne un procédé et un dispositif d'optimisation dans un procédé de réduction de la dimension du fleurage d'une bande d'acier galvanisé.
- Dans les lignes modernes de galvanisation en continu, la bande d'acier, après avoir subi un traitement thermique, est plongée dans un bain de zinc en fusion.
- La couche de zinc liquide est ensuite essorée soit par des rouleaux sur les lignes à faible production soit le plus généralement par effet de pression de jets d'air ou de gaz sur les lignes à forte production, puis elle se fige sous l'effet du refroidissement naturel de l'air ambiant.
- Lors de sa solidification, le zinc forme des cristaux présentant de larges facettes différemment orientées qui, dans leur ensemble, rappellent des fleurs. Ce "fleurage" est caractéristique de l'aspect des tôles galvanisées habituelles.
- Le fleurage des bandes galvanisées est prohibé notamment dans certaines applications où la tôle est peinte car la trame des fleurs réapparaît à travers la couche de peinture.
- On a donc cherché à supprimer la formation du fleurage.
- A cet effet, dans le brevet FR-1 446 335, on a proposé un procédé qui consiste à apporter sur la pellicule de zinc liquide juste avant sa solidification un grand nombre de germes de cristallisation. La densité par unité de surface de ces germes détermine l'aspect final de la surface de la bande. On peut ainsi obtenir une cristallisation très fine avec des cristaux atteignant 0,1 mm contre 15 à 25 mm avec le fleurage normal.
- Les germes sont constitués par du zinc en poudre fine qui est véhiculé par de l'air.
- La granulométrie moyenne est généralement d'environ 5 Il.
- Ces germes sont projetés sur les deux faces de la bande défilant verticalement grâce à deux fentes de soufflage horizontales, disposées de part et d'autre de la tôle et occupant une position centrale respectivement dans deux demi-caissons, chaque demi-caisson comportant également en parties haute et basse deux fentes de reprise symétriques par rapport à la fente de soufflage. Un ventilateur de recirculation alimente les fentes de soufflage, son aspiration étant reliée aux fentes de reprise. De la poudre de zinc est par ailleurs alimentée en continu dans l'aspiration du ventilateur.
- Le figeage du revêtement intervient à l'intérieur du caisson, en présence des germes de cristallisation transportés dans l'air issu des fentes de soufflage.
- Pour obtenir un résultat optimal dans la réduction de la taille du fleurage par ce procédé, il est primordial de réaliser une parfaite coïncidence entre le moment de la présentation des germes de cristallisation et le moment précis qui précède la solidification du zinc. Cette coïncidence n'est pas toujours obtenue et dans ce cas l'alternative suivante se présente :
- - le zinc est déjà solidifié à son entrée dans le caisson et la poudre de zinc n'a aucun effet.
- - le zinc est encore liquide à la sortie du caisson et il y a fusion de la poudre de zinc qui ne peut pas jouer son rôle de germe de cristallisation.
- Dans ces deux cas, le but recherché n'est pas atteint.
- Pour obtenir les meilleures conditions d'obtention du fleurage minimisé, certains moyens mis en oeuvre ont déjà été décrits: il s'agit pour les lignes à forte production d'un caisson de prérefroidissement et/ou plus généralement d'un réglage en hauteur du caisson.
- Le réglage en hauteur du caisson peut être efficace si la latitude du réglage couvre bien toute la production de la ligne. D'autre part, il s'agit d'un réglage manuel qui ne peut avoir la fiabilité d'un réglage automatique.
- La présente invention vise à améliorer le procédé de "minifieurage" grâce à une régulation de la température de la bande d'acier galvanisé.
- Ainsi, la présente invention a pour objet un procédé pour optimiser la solidification du zinc sur une bande d'acier sous l'action de germes de cristallisation, constitués par du zinc en poudre fine, qui sont projetés par un fluide de transport à l'intérieur d'un caisson de pulvérisation sur les deux faces de la bande, caractérisé en ce que l'on mesure la température de la bande à la sortie du caisson et l'on maintient cette température à une valeur optimale en régulant le débit de fluide de transport dans le caisson en fonction de la différence entre la mesure de température obtenue et la température optimale.
- Grâce à ce procédé, une augmentation de température de la bande entraînera une augmentation du débit de fluide de transport et une diminution de température entraînera une diminution de ce débit. Le fluide de transport est de façon appropriée de l'air, mais peut être tout gaz inerte.
- Ceci permet de réaliser une bonne coïncidence entre la projection de la poudre de zinc et le moment de présolidification du zinc sur la bande à l'intérieur du caisson, quelles que soient les variations de vitesse de ligne, de température du bain de zinc, d'épaisseur de revêtement, etc. La température affichée pourra être de quelques degrés supérieure à la température de solidification du zinc (419° C).
- Il n'est pas nécessaire de connaître ni de mesurer avec précision la température optimale à la sortie du caisson, il suffit de régler la température optimale affichée en fonction du meilleur aspect obtenu dans des conditions stables de marche de la ligne. Toute variation de ces conditions qui entraînerait une variation de la température de la bande à la sortie du bain et, par suite, dans le caisson, entraînerait la correction de température par le système de régulation du débit d'air pulsé.
- Selon un mode de réalisation préféré du procédé de l'invention, le maintien de la température à une valeur optimale est en outre obtenu en soumettant la bande en amont du caisson de pulvérisation à un prérefroidissement par un fluide de refroidissement commandé par la mesure de température effectuée en sortie du caisson.
- Ainsi, dans le cas d'un prérefroidissement, la régulation de température est réalisée en cascade et on opère le réglage de la façon suivante :
- - ouverture de la circulation d'air au maximum,
- - puis ouverture et régulation du
- En cas de réglage du caisson en hauteur, avec ou sans prérefroidissement, on peut adjoindre des signaux "trop chaud" et "trop froid" indiquant à l'opérateur le sens de déplacement du caisson vers le haut ou vers le bas.
- L'invention est exposée ci-après plus en détail à l'aide des dessins annexés qui représentent seulement un mode d'exécution.
- Sur ces dessins:
- la Fig. 1 est un schéma d'une installation pour la mise en oeuvre du procédé selon la présente invention;
- la Fig. 2 est un schéma illustrant le principe du fonctionnement de l'ouverture des vannes du dispositif de régulation de l'invention.
- L'installation représentée sur la Fig. 1 comprend un caisson 1 comportant deux demi-caissons 1 et 1 identiques disposés verticalement entre lesquels défile verticalement une bande 2 d'acier galvanisé.
- La bande 2 d'acier galvanisé pénètre à la partie inférieure du caisson 1, alors que le zinc qui la recouvre est encore à l'état fondu. Chaque demi-caisson la et 1b comporte en son centre une fente de soufflage 3a, 3b horizontale et à ses extrémités inférieure et supérieure une fente de reprise respectivement 4a, 4b et 5a, 5b par laquelle la poudre de zinc non fixée est réaspirée.
- Un ventilateur 7 de recirculation alimente par un conduit 8 sur lequel est placé un organe de réglage de débit 17 les fentes de soufflage 3a, 3b,son aspiration étant reliée par un conduit 9 aux fentes de reprise 4a, 4b et 5a, 5b.
- De manière à obtenir une répartition correcte du soufflage et de la reprise, des parois perforées 6a, 6b sont interposées dans chaque partie du caisson entre les fentes et le raccordement aux conduits 8 et 9.
- De la poudre de zinc fine (de granulométrie moyenne 5 µ) est amenée en continu dans l'aspiration du ventilateur 7 depuis une trémie de stockage 10 à travers un dispositif 11 de dosage de poudre.
- La sortie du caisson (à la partie supérieure) est munie de hottes d'aspiration 12a, 12b dont la fonction est d'aspirer la poudre de zinc résiduelle n'ayant pas été captée par les fentes de reprise 5a, 5b, ces hottes 12a, 12b étant reliées à l'aspiration d'un ventilateur 13 par l'intermédiaire d'un conduit 14. Un filtre 15 est disposé à la sortie du ventilateur 13.
- A la sortie du caisson 1 est disposé un appareil 16 de mesure optique de la température de la bande qui délivre un signal. Cet appareil est notamment de type pyromètre à radiation.
- Le signal obtenu est envoyé dans un dispositif de régulation 18 qui le compare à une valeur de référence ou consigne C représentant la valeur optimale de température. Le signal de sortie du régulateur est ensuite utilisé comme il sera décrit ci-après. Ce dispositif de régulation est notamment du type proportionnel intégral dérivé.
- Selon le mode de réalisation préféré de l'invention qui est décrit à la Fig. 1, l'installation comporte en amont du caisson de pulvérisation 1 un caisson de prérefroidissement 20 qui est lui-même constitué de deux demi-caissons 20a et 20b disposés verticalement de part et d'autre de la bande d'acier 2 entre lesquels elle défile.
- La bande 2 d'acier pénètre à la partie inférieure du caisson 20, alors que le zinc qui la recouvre est encore à l'état fondu. Chaque demi-caisson 20a et 20b comporte une plaque perforée 27a et 27b assurant un soufflage d'air régulier sur la bande d'acier revêtu 2 afin d'en assurer un prérefroidissement.
- Un ventilateur 21 de prérefroidissement alimente par un conduit 22, sur lequel est installé un organe de réglage du débit 24, les parties 20a et 20b du caisson 20.
- Le signal de sortie du régulateur 18 est envoyé par une ligne 19 à des organes de commande 23 et 25 respectivement des organes de réglage du débit 17 et 24 de l'air envoyé dans le caisson de pulvérisation 1 et le caisson de prérefroidissement 20. Les organes de commande 23 et 25 sont du type diviseur de courant (ou de tension) communément appelés "ratio-bias", delivrant un signal proportionnel au-dessous ou au-dessus d'un certain seuil.
- Les réglages se font de la façon suivante :
- Sur augmentation de température détectée par le pyromètre 16, le régulateur 18 délivrera un nouveau signal qui, traité dans les "ratio-bias" 23 et 25, commandera d'abord en ouverture l'organe de réglage 17 du débit d'air de recirculation puis, ce dernier étant à son maximum d'ouverture, commandera en ouverture l'organe de réglage 24 du débit d'air de prérefroidissement.
- Sur diminution de température détectée par le pyromètre 16, le régulateur 18 délivrera un nouveau signal qui, traité dans les "ratio-bias" 23 et 25 commandera d'abord en fermeture l'organe de réglage 24 du débit d'air de prérefroidissement puis, ce dernier étant complètement fermé, commandera en fermeture l'organe de réglage 17 du débit d'air de recirculation.
- Les "ratio-bias" 23 et 25 peuvent être réglés de façon telle qu'il y ait léger recouvrement entre l'ouverture maximale de l'organe de réglage 17 du débit d'air de recirculation et l'ouverture minimale de l'organe de réglage 24 du débit d'air de prérefroidissement. Le schéma de fonctionnement en cascade ou "split-range" des organes de réglage des débits d'air 17 et 24 est représenté en Fig. 2.
- L'organe de commande 23 commande également par une ligne 28 le dispositif 11 de dosage de poudre en faisant varier la vitesse de rotation du moteur 29 d'entraînement de ce dispositif 11 en fonction de l'ouverture de l'organe de réglage 17 de débit d'air.
- Selon une variante, le caisson de pulvérisation est muni de moyens de déplacement en translation verticale le long de la bande 2 qui sont commandés par un opérateur en fonction du signal de sortie du régulateur 18.
- Un comparateur de seuil 26 est installé en dérivation sur le signal de sortie du régulateur 18. Il sera réglé de façon telle que, lorsque ce signal arrive au-dessus d'une valeur environ égale à 90 % (M), une alarme prévient l'opérateur qu'il doit monter le caisson 1 et, inversement lorsque le signal descend en-dessous d'une valeur voisine de 45 % (B), une autre alarme indique à l'opérateur qu'il doit descendre le caisson.
- Le réglage en hauteur du caisson de pulvérisation 1 peut être rendu entièrement automatique en utilisant le comparateur de seuil 26 et les alarmes décrites ci-dessus. Pour éviter des déplacements permanents du caisson de pulvérisation 1, un système électrique à relais commandera des déplacements par palier. Ainsi, l'alarme "monter" commandera automatiquement une remontée par exemple de un mètre du caisson de pulvérisation 1. Cette opération sera répétée quelques instants plus tard si l'alarme "monter" persiste. Il en sera de même en cas d'alarme "baisser" : l'alarme "baisser" commandera automatiquement une descente par exemple de un mètre du caisson de pulvérisation 1, opération qui sera répétée quelques instants plus tard si l'alarme "baisser" persiste.
prérefroidissement.
Claims (6)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT85401193T ATE30602T1 (de) | 1984-06-22 | 1985-06-14 | Verfahren und vorrichtung zur verkleinerung des bluehens von galvanisierten stahlblechen. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8409910 | 1984-06-22 | ||
| FR8409910A FR2566432A1 (fr) | 1984-06-22 | 1984-06-22 | Procede et dispositif d'optimisation dans un procede de reduction de la dimension du fleurage d'une bande d'acier galvanise |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0166654A1 EP0166654A1 (fr) | 1986-01-02 |
| EP0166654B1 true EP0166654B1 (fr) | 1987-11-04 |
Family
ID=9305355
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP85401193A Expired EP0166654B1 (fr) | 1984-06-22 | 1985-06-14 | Procédé et dispositif d'optimisation dans un procédé de réduction de la dimension du fleurage d'une bande d'acier galvanisé |
Country Status (10)
| Country | Link |
|---|---|
| US (1) | US4619835A (fr) |
| EP (1) | EP0166654B1 (fr) |
| JP (1) | JPS6115956A (fr) |
| KR (1) | KR920007846B1 (fr) |
| AT (1) | ATE30602T1 (fr) |
| AU (1) | AU579376B2 (fr) |
| CA (1) | CA1225548A (fr) |
| DE (1) | DE3560909D1 (fr) |
| ES (1) | ES8701852A1 (fr) |
| FR (1) | FR2566432A1 (fr) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01208442A (ja) * | 1988-02-16 | 1989-08-22 | Sumitomo Metal Ind Ltd | ゼロスパングル亜鉛メッキ鋼板の製造方法 |
| JPH01306547A (ja) * | 1988-06-06 | 1989-12-11 | Nkk Corp | 溶融亜鉛メッキスパングルの制御方法 |
| JPH02125852A (ja) * | 1988-11-07 | 1990-05-14 | Nippon Steel Corp | ハーティプロセス装置 |
| DE4008738C1 (en) * | 1989-06-07 | 1990-11-08 | Hoesch Stahl Ag, 4600 Dortmund, De | Improving surface quality of steel strip or sheet - by coating with aluminium zinc alloy including silicon |
| FR2678645B1 (fr) * | 1991-07-01 | 1993-10-29 | Sollac | Procede de regulation d'un traitement metallurgique effectue sur un produit en defilement et dispositif pour sa mise en óoeuvre. |
| IT201900023484A1 (it) * | 2019-12-10 | 2021-06-10 | Danieli Off Mecc | Apparato di stabilizzazione |
| CN111841947B (zh) * | 2020-07-24 | 2021-07-30 | 南京江宁区上峰国银标准件厂 | 一种金属方管表面喷漆防腐装置 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3379557A (en) * | 1964-07-06 | 1968-04-23 | Armco Steel Corp | Suppression of visible spangle |
| FR1446335A (fr) * | 1965-04-09 | 1966-07-22 | Strasbourg Forges | Perfectionnements apportés à la fabrication de produits et notamment de tôles galvanisées à chaud |
| FR1440367A (fr) * | 1965-07-05 | 1966-05-27 | Armco Steel Corp | Procédé pour le traitement de feuillards ou bandes métalliques fraîchement galvanisés en vue de réduire le degré de pailletage visible et appareil pour la mise en oeuvre dudit procédé |
| FR2236013A1 (en) * | 1973-07-06 | 1975-01-31 | Heurtey Metallurgie | Treating galvanised coatings on sheet metal - to give semi- brilliant appearance by seeding molten coating with powdered material |
| DE2755585A1 (de) * | 1977-10-14 | 1979-04-19 | Kloeckner Humboldt Deutz Ag | Vorrichtung zum auftragen oberflaechenhaertender schichten auf die wendeln von foerderschnecken |
| FR2440998A1 (fr) * | 1978-11-09 | 1980-06-06 | Strasbourg Laminoirs | Procede et dispositif pour la fabrication de tole ou de feuillard galvanise a revetement pauvre sur une face |
| FR2544336B1 (fr) * | 1983-04-13 | 1985-08-09 | Ziegler Sa | Installation pour le revetement en continu de bande, notamment pour la galvanisation de tole d'acier |
-
1984
- 1984-06-22 FR FR8409910A patent/FR2566432A1/fr active Pending
-
1985
- 1985-06-13 ES ES544780A patent/ES8701852A1/es not_active Expired
- 1985-06-14 DE DE8585401193T patent/DE3560909D1/de not_active Expired
- 1985-06-14 EP EP85401193A patent/EP0166654B1/fr not_active Expired
- 1985-06-14 AT AT85401193T patent/ATE30602T1/de not_active IP Right Cessation
- 1985-06-14 US US06/744,578 patent/US4619835A/en not_active Expired - Lifetime
- 1985-06-18 AU AU43783/85A patent/AU579376B2/en not_active Ceased
- 1985-06-21 JP JP60135835A patent/JPS6115956A/ja active Pending
- 1985-06-21 KR KR1019850004417A patent/KR920007846B1/ko not_active Expired
- 1985-06-21 CA CA000484740A patent/CA1225548A/fr not_active Expired
Also Published As
| Publication number | Publication date |
|---|---|
| KR920007846B1 (ko) | 1992-09-18 |
| CA1225548A (fr) | 1987-08-18 |
| US4619835A (en) | 1986-10-28 |
| ATE30602T1 (de) | 1987-11-15 |
| AU4378385A (en) | 1986-01-02 |
| EP0166654A1 (fr) | 1986-01-02 |
| AU579376B2 (en) | 1988-11-24 |
| FR2566432A1 (fr) | 1985-12-27 |
| ES544780A0 (es) | 1986-12-16 |
| ES8701852A1 (es) | 1986-12-16 |
| DE3560909D1 (en) | 1987-12-10 |
| JPS6115956A (ja) | 1986-01-24 |
| KR860000404A (ko) | 1986-01-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0166654A1 (fr) | Procédé et dispositif d'optimisation dans un procédé de réduction de la dimension du fleurage d'une bande d'acier galvanisé | |
| EP2129810B1 (fr) | Procédé de revêtement d'un substrat et installation de dépôt sous vide d'alliage métallique | |
| FR2940979A1 (fr) | Procede de refroidissement d'une bande metallique en defilement | |
| WO2010079452A1 (fr) | Procede et section de refroidissement d'une bande metallique en defilement par projection d'un liquide | |
| TWI572417B (zh) | 助焊劑塗布裝置 | |
| FR2766738A1 (fr) | Procede et dispositif de pulverisation sequentielle d'un liquide cryogenique, procede et installation de refroidissement en comportant application | |
| EP0566497B1 (fr) | Dispositif à lame d'air pour réguler un dépÔt métallique | |
| EP0047682B1 (fr) | Procédé et dispositif pour la régulation de la température d'une feuille de verre dans un four à plusieurs cellules | |
| EP0053551B1 (fr) | Procédé et dispositif pour l'alimentation d'un four de chauffage de feuilles de verre | |
| WO2009083546A1 (fr) | Procede et dispositifs de controle d'un flux de vapeur en evaporation sous vide | |
| FR2530531A1 (fr) | Procede et appareil pour refroidir interieurement des objets tubulaires au cours de leur extrusion | |
| FR2522551A1 (fr) | Procede et dispositif d'alimentation et de regulation de la couche de poudre de lubrification dans une lingotiere de coulee continue | |
| EP0517629A1 (fr) | Procédé et appareillage pour la coulée automatique de demi-produits | |
| EP0312478B1 (fr) | Procédé et dispositif pour réaliser la ventilation d'un bâtiment ventilé par dépression, notamment d'un local d'élevage avicole | |
| CN215251104U (zh) | 带钢镀锌装置 | |
| EP0451020B1 (fr) | Dispositif de revêtement en continu d'une bande d'acier | |
| CN113025934A (zh) | 带钢镀锌装置及方法 | |
| EP0031772B1 (fr) | Procédé et dispositif pour la fabrication de verre par flottage | |
| CA2834209A1 (fr) | Traitement thermique par injection d'un gaz caloporteur | |
| EP0539309B1 (fr) | Procédé et dispositif de régulation de charge pour chaudière à grille mécanique | |
| WO2013000570A1 (fr) | Procede et machine d' enduction d' un substrat en bande continue et dispositif de determination de la qualite d' enduction | |
| FR2607738A3 (fr) | Dispositif pour l'alimentation en metal en fusion des lingotieres de coulee continue | |
| FR2588278A1 (fr) | Procede pour emailler les deux faces d'une bande metallique | |
| FR2762190A1 (fr) | Procede de fabrication de pate fraiche, installation de fabrication et dispositif de depot de neige carbonique correspondants | |
| EP1675805A1 (fr) | Procede de controle du formage de verre plat |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19851007 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH DE FR GB IT LI LU NL SE |
|
| 17Q | First examination report despatched |
Effective date: 19870115 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE FR GB IT LI LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 30602 Country of ref document: AT Date of ref document: 19871115 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 3560909 Country of ref document: DE Date of ref document: 19871210 |
|
| ITF | It: translation for a ep patent filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| ITTA | It: last paid annual fee | ||
| EPTA | Lu: last paid annual fee | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 85401193.9 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20030515 Year of fee payment: 19 Ref country code: AT Payment date: 20030515 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 20030519 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20030520 Year of fee payment: 19 Ref country code: NL Payment date: 20030520 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20030606 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20030611 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20030616 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20030709 Year of fee payment: 19 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040614 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040614 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040614 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040615 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040630 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040630 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040630 |
|
| BERE | Be: lapsed |
Owner name: UNION SIDERURGIQUE DU NORD ET DE L'EST DE LA FRANC Effective date: 20040630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050101 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050101 |
|
| EUG | Se: european patent has lapsed | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20040614 |
|
| EUG | Se: european patent has lapsed | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050228 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20050101 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |