EP0163241B1 - Bauteil für Verbrennungsmotoren und Verfahren zu dessen Herstellung - Google Patents
Bauteil für Verbrennungsmotoren und Verfahren zu dessen Herstellung Download PDFInfo
- Publication number
- EP0163241B1 EP0163241B1 EP85106211A EP85106211A EP0163241B1 EP 0163241 B1 EP0163241 B1 EP 0163241B1 EP 85106211 A EP85106211 A EP 85106211A EP 85106211 A EP85106211 A EP 85106211A EP 0163241 B1 EP0163241 B1 EP 0163241B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- insert
- component
- combustion chamber
- basic material
- gas pressure
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000002485 combustion reaction Methods 0.000 title claims description 19
- 238000000034 method Methods 0.000 title claims description 8
- 238000004519 manufacturing process Methods 0.000 title claims description 4
- 239000000463 material Substances 0.000 claims description 25
- 239000007789 gas Substances 0.000 description 11
- 238000005266 casting Methods 0.000 description 9
- 239000000919 ceramic Substances 0.000 description 8
- 229910010293 ceramic material Inorganic materials 0.000 description 5
- 238000003825 pressing Methods 0.000 description 3
- 239000000126 substance Substances 0.000 description 3
- 238000009423 ventilation Methods 0.000 description 3
- 239000000567 combustion gas Substances 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- 239000000956 alloy Substances 0.000 description 1
- 230000003139 buffering effect Effects 0.000 description 1
- 239000013078 crystal Substances 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 238000005538 encapsulation Methods 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 229910001385 heavy metal Inorganic materials 0.000 description 1
- 239000010687 lubricating oil Substances 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 238000013508 migration Methods 0.000 description 1
- 230000005012 migration Effects 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 230000000704 physical effect Effects 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 238000013022 venting Methods 0.000 description 1
- 238000010792 warming Methods 0.000 description 1
- 230000003313 weakening effect Effects 0.000 description 1
Images
Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02F—CYLINDERS, PISTONS OR CASINGS, FOR COMBUSTION ENGINES; ARRANGEMENTS OF SEALINGS IN COMBUSTION ENGINES
- F02F3/00—Pistons
- F02F3/10—Pistons having surface coverings
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02F—CYLINDERS, PISTONS OR CASINGS, FOR COMBUSTION ENGINES; ARRANGEMENTS OF SEALINGS IN COMBUSTION ENGINES
- F02F1/00—Cylinders; Cylinder heads
- F02F1/24—Cylinder heads
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02F—CYLINDERS, PISTONS OR CASINGS, FOR COMBUSTION ENGINES; ARRANGEMENTS OF SEALINGS IN COMBUSTION ENGINES
- F02F1/00—Cylinders; Cylinder heads
- F02F1/24—Cylinder heads
- F02F1/26—Cylinder heads having cooling means
- F02F1/36—Cylinder heads having cooling means for liquid cooling
- F02F1/38—Cylinder heads having cooling means for liquid cooling the cylinder heads being of overhead valve type
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02F—CYLINDERS, PISTONS OR CASINGS, FOR COMBUSTION ENGINES; ARRANGEMENTS OF SEALINGS IN COMBUSTION ENGINES
- F02F3/00—Pistons
- F02F3/10—Pistons having surface coverings
- F02F3/12—Pistons having surface coverings on piston heads
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02F—CYLINDERS, PISTONS OR CASINGS, FOR COMBUSTION ENGINES; ARRANGEMENTS OF SEALINGS IN COMBUSTION ENGINES
- F02F7/00—Casings, e.g. crankcases
- F02F7/0085—Materials for constructing engines or their parts
- F02F7/0087—Ceramic materials
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02F—CYLINDERS, PISTONS OR CASINGS, FOR COMBUSTION ENGINES; ARRANGEMENTS OF SEALINGS IN COMBUSTION ENGINES
- F02F1/00—Cylinders; Cylinder heads
- F02F1/24—Cylinder heads
- F02F2001/244—Arrangement of valve stems in cylinder heads
- F02F2001/245—Arrangement of valve stems in cylinder heads the valve stems being orientated at an angle with the cylinder axis
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02F—CYLINDERS, PISTONS OR CASINGS, FOR COMBUSTION ENGINES; ARRANGEMENTS OF SEALINGS IN COMBUSTION ENGINES
- F02F1/00—Cylinders; Cylinder heads
- F02F1/24—Cylinder heads
- F02F2001/249—Cylinder heads with flame plate, e.g. insert in the cylinder head used as a thermal insulation between cylinder head and combustion chamber
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05C—INDEXING SCHEME RELATING TO MATERIALS, MATERIAL PROPERTIES OR MATERIAL CHARACTERISTICS FOR MACHINES, ENGINES OR PUMPS OTHER THAN NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES
- F05C2201/00—Metals
- F05C2201/02—Light metals
- F05C2201/021—Aluminium
Definitions
- the invention relates to a combustion chamber component for internal combustion engines according to claim 1, as is known from DE-A-3 328 435, in particular Fig. 1, and a method for producing such a combustion chamber component, as known from the same document is.
- Components made of aluminum alloys which limit the combustion chamber of internal combustion engines, are often provided with inserts made of heat-resistant, high-strength materials in order to locally reinforce the light metal material in thermally and / or mechanically highly stressed areas.
- a typical example is combustion chamber inserts in pistons. Similar inserts are also used in cylinder heads.
- the inserts can be made of heat-resistant steels or other suitable heavy metal alloys. In recent times, ceramic materials have also been used for this purpose.
- DE-C-725 761 describes pistons in which the inserts are positively anchored by undercuts when the piston base material is cast around them. These undercuts are formed by the fact that these inserts have annular surfaces which are concentric with their line of symmetry, the diameters of which differ relatively widely, which produces a correspondingly projecting, annular surface. When the encapsulation material is shrunk on, stress concentrations arise in the area of the relatively large undercuts, which can easily lead to cracks in the ceramic insert. In addition, the space required for such large undercuts is simply not available at the piston head.
- connection technology both in terms of the space requirement and the avoidance of stress concentrations, is the clasping of the ceramic insert essentially by the shrinkage forces that arise during the casting process with a largely smooth, possibly slightly curved outer surface of the insert part.
- the object of the invention is to provide components of the type mentioned above, in which the inserts do not migrate out of the base material clasping them in engine operation, ie have a permanent, firm hold in the component base material. Furthermore, a method for producing these components is to be specified.
- At least one gas pressure relief bore is provided for relieving a gas pressure building up under the inserts in the base material leading to the underside of the inserts.
- These bores which according to the invention can have a diameter of 0.01 to 10 mm, act as venting or pressure relief channels, i.e. they prevent the build-up of a compressed gas cushion in the joint between the insert and the casting material.
- the insert is first fixed in its position relative to the other component in the correspondingly prepared component or in the mold cavity of the casting mold for the component, only then are the relief bores made by suitable measures during casting and by mechanical processing in the base material of the component generated.
- the insert is appropriately anchored in the base material by pouring or shrinking. In the case of inserts made of ceramic material, pressing in as a connection method is almost impossible because a ceramic body would probably not be able to withstand the mechanical loads.
- the invention which preferably relates to inserts made of porous ceramic material, is based on the following findings or considerations:
- the pressure relief bores provided according to the invention prevent the build-up of excess pressure in the parting plane and thus the described process of pushing out the insert.
- the pressure of the combustion gases which now only acts on one side from the combustion chamber, will constantly press the insert or the cast-in part into its deepest position or its cast-around position in the presence of the pressure relief bores.
- DE-OS-3 110 292 shows a piston with a ceramic insert, which likewise has a bore in the bottom of the piston head recess, which leads from the parting plane between the insert part and the piston head into the interior of the piston.
- the bore serving as the lubricating oil guide.
- PCT application WO 83/00535 describes a piston with a heat-resistant metallic insert in the area of the combustion chamber, in which a central bore is provided in the bottom of the piston head recess.
- this hole only serves to escape the air during the pressing of the insert into the recess in the piston head. It is not intended for ventilation during engine operation. This is because recesses are provided in the bottom of the piston head recess or in the bottom of the insert which serve to reduce the surface contact between the insert and the base material.
- these recesses are not provided with holes, although they form gas cushions.
- ceramic inserts cannot be introduced by pressing. These have to be cast in or possibly shrunk. However, neither the pouring nor the shrinking will cause the person skilled in the art to make a vent hole as in the piston in question.
- a vent hole can be provided essentially in the middle.
- a relatively large ventilation cross section is created where the gases enter the space between the insert and the piston crown during engine operation. As a result, a weakening of the piston due to an excessively large central bore is avoided.
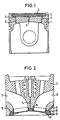
- an insert here a cast part, is arranged in a piston head recess 2 of a piston 1.
- Relief bores 4 and 5 are arranged in the bottom of the piston head recess and lead from the parting plane 6 between the insert part 3 and the piston head into the interior of the piston 1.
- the bore 4 is arranged centrally and the bores 5 are arranged eccentrically or peripherally concentrically, forming a ring of relief bores.
- FIG. 2 shows a cylinder head 11 as a component designed according to the invention, which has an insert 13 in a cylinder head recess 12 facing the combustion chamber. Since there is an interruption of the upwardly curved insert due to the arrangement of the inlet and outlet channels 17 and 18, there is at least one central relief bore 14, which is from the parting plane 16 axially parallel is provided. The peripheral relief bores 15 lead from the parting plane 16 to the lateral surface of the cylinder head.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Ceramic Engineering (AREA)
- Cylinder Crankcases Of Internal Combustion Engines (AREA)
- Combustion Methods Of Internal-Combustion Engines (AREA)
- Pistons, Piston Rings, And Cylinders (AREA)
Description
- Die Erfindung betrifft ein Brennraum-Bauteil für Verbrennungsmotoren nach Anspruch 1, wie es aus der DE-A-3 328 435, insbesondere Fig. 1, bekannt ist, sowie ein Verfahren zur Herstellung eines derartigen Brennraum-Bauteils, wie es aus demselben Dokument bekannt ist.
- Bauteile aus Aluminiumlegierungen, die den Verbrennungsraum von Verbrennungskrafhmaschinen begrenzen, werden häufig mit Einsätzen aus hitzebeständige, hochfesten Werkstoffen versehen, um den Leichtmetallwerkstoff in thermisch und/oder mechanisch hochbeanspruchten Bereichen örtlich zu armieren. Ein typisches Beispiel sind Brennraumeinsätze in Kolben. Gleichartige Einsätze werden jedoch auch in Zylinderköpfen verwendet. Die Einsätze können aus warmfesten Stählen oder aus anderen geeigneten Schwermetall-Legierungen bestehen. In jüngster Zeit werden bevorzugt auch Keramikwerkstoffe für diesen Zweck eingesetzt.
- Insbesondere bei der Verwendung von Keramikeinsätzen besteht das bisher nicht befriedigend gelöste technische Problem, dem Einsatz einen festen Halt im Kolbengrundwerkstoff zu geben.
- In der DE-C-725 761 sind Kolben beschrieben, bei welchen die Einsätze beim Umgießen mit dem Kolbengrundwerkstoff durch Hinterschneidungen formschlüssig verankert sind. Diese Hinterschneidungen werden dadurch gebildet, daß diese Einsätze zu ihrer Symmetrielinie konzentrisch liegende Ringflächen aufweisen, deren Durchmesser sich relativ stark unterscheiden, wodurch eine entsprechend weit vorspringende, ringförmige Fläche erzeugt ist. Beim Aufschrumpfen des Umgußmaterials entstehen im Bereich der relativ großen Hinterschneidungen jedoch Spannungskonzentrationen, die leicht zu Rissen im Keramikeinsatz führen können. Außerdem steht oft der für derartige große Hinterschneidungen erforderliche Platz rein konsttuktiv am Kolbenkopf nichtzur Verfügung.
- Die gleiche Gefahr unzulässiger Spannungen im Keramikwerkstoff ist bei mechanischen Verbindungen, z. B. mit Hilfe von Schrauben, gegeben. Auch das Abpuffern der Schrumpfspannungen mit weichen Zwischenlagen, wie in der US-A-4 245 611 beschrieben, bringt keine in jeder Hinsicht befriedigende Lösung.
- Die sowohl im Hinblick auf den Platzbedarf und die Vermeidung von Spannungskonzentrationen günstigste Verbindungstechnik ist die Umklammerung des Keramikeinsatzes im wesentlichen durch die beim Umgießen entstehenden Schrumpfkräfte bei weitgehend glatter, allenfalls leicht gewölbter Außenfläche des Einsatzteiles.
- Um allein mit Hilfe der beim Umgießen entstehenden Schrumpfspannung einen sicheren Halt des Eingußteiles auch unter Motorbetriebsbedingungen zu erreichen, ist man gezwungen, die relevanten physikalischen Eigenschaften, wie Ausdehnungskoeffizient, Elastizitätsmodul und Fließgrenze der beteiligten Werkstoffe, so aufeinander abzustimmen, daß die Schrumpfkräfte auch bei zyklischen Temperaturwechseln erhalten bleiben, wie dies in der DE-OS-3 328 435 beschrieben ist.
- Trotz solcher Maßnahmen zeigte sich bisher in der Praxis immer wieder, daß auf diese Weise eingegossene Einsatzteile im Motorbetrieb allmählich aus dem sie umklammernden Umgußmaterial herauswanderten, wodurch es leicht zum Anschlagen des Keramikteils an gegenüberliegenden Teilen det Brennraumwand und damit zur Zerstörung des Einsatzes kommen konnte. Interessant dabei war, daß das Einsatzteil auch im teilweise herausgewanderten Zustand in der Regel von den Schrumpfkräften noch fest umklammert war.
- Aufgabe der Erfindung ist es, Bauteile oben genannter Art anzugeben, bei welchen die Einsätze im Motorbetrieb aus dem sie umklammernden Grundmaterial nicht herauswandern, also einen dauerhaft festen Halt im Bauteil-Grundwerkstoff besitzen. Des weiteren soll ein Verfahren zur Herstellung dieser Bauteile angegeben werden.
- Diese Aufgabe wird durch Bauteile mit den Merkmalen des Anspruches 1 und durch ein Verfahren nach Anspruch 5 gelöst.
- Demgemäß ist zur Entspannung eines sich unter den Einsätzen aufbauenden Gasdruckes im Grundmaterial zu der Unterseite der Einsätze führend mindestens eine Gasdruckentlastungsbohrung vorgesehen. Diese Bohrungen, die erfindungsgemäß einen Durchmesser von 0,01 bis 10 mm aufweisen können, wirken als Entlüftungs- oder Druckentlastungskanäle, d.h. sie Verhindern den Aufbau eines Druckgaspolsters in der Trennfuge zwischen Einsatzteil und Umgußmaterial.
- Gemäß dem Verfahren nach der Erfindung wird der Einsatz zuerst im entsprechend vorbereiteten Bauteil oder im Formhohlraum der Gießform für das Bauteil in seiner Lage relativ zum übrigen Bauteil fixiert, erst danach werden die Entlastungsbohrungen durch geeignete Maßnahmen während des Gießens und durch mechanische Bearbeitung im Grundwerkstoff des Bauteils erzeugt. Das Verankern des Einsatzes im Grundwerkstoff erfolgt dabei zweckmäßigerweise durch Eingießen bzw. durch Einschrumpfen. Bei Einsätzen aus Keramikwerkstoff ist das Einpressen als Verbindungsverfahren nahezu ausgeschlossen, weil ein Keramikkörper die mechanischen Belastungen wahrscheinlich nicht aushalten würde.
- Die Erfindung, die sich bevorzugt auf Einsätze aus porösem Keramikwerkstoff bezieht, beruht auf folgenden Erkenntnissen bzw. Überlegungen:
- Nach dem Umgießen befindet sich in der Trennfuge zwischen Einsatz und Umgußmaterial eine gewisse Menge eingeschlossener Gase oder kondensierter vergasbarer Substanzen, wie beispielsweise Wasser. Diese Stoffe können zum einen Einschlüsse von nicht vollständig entwichener Luft aus dem Formhohlraum sein; zum anderen rühren sie aber auch daher, daß Keramikteile von Natur aus eine gewisse unvermeidliche Porösität besitzen, was zur Folge hat, daß sie beim Erhitzen über längere Zeiträume Gase abgeben. Hinzu kommt eine manchmal ebenfalls über längere Zeit anhaltende Abspaltung von Kristallwasser aus dem Keramikwerkstoff. Unter dem Einfluß der hohen Motorbetriebstemperaturen expandieren die eingekapselten Gase oder vergasbaren Stoffe und treiben den Einsatz wie einen Pneumatikkolben nach außen.
- Dem kann sich ein weiterer Vorgang überlagern. Bei der Erwärmung im Motorbetrieb dehnt sich nämlich der Kolben nicht völlig gleichmäßig aus, so daß es zu leichten Unrundheiten und örtlichen Spaltbildungen zwischen Umgußmaterial und Einsatz kommen kann. Die unter hohem Druck stehenden Verbrennungsgase dringen dann entlang diesen Spalten in die Trennebene zwischen Umgußmaterial und Einsatz ein. Beim Öffnen des Ausströmventils baut sich der Gasdruck im Verbrennungsraum in sehr kurzer Zeit ab, während das in die Trennebene eingedrungene Gas nur langsam entweichen kann, so daß bei jedem Arbeitstakt für eine gewisse Zeit ein Überdruck in der Trennebene besteht, der den Einsatz nach außen drängen will. Mit fortschreitendem Herauswandern wird das Gasvolumen in der Trennebene zunehmen und den Vorgang entsprechend Beschleunigen.
- Die erfindungsgemäß vorgesehenen Druckentlastungsbohrungen verhindern den Aufbau eines Überdruckes in der Trennebene und damit den beschriebenen Vorgang des Herausdrückens des Einsatzes. Der nunmehr nur einseitig vom Verbrennungsraum her wirkende Druck der Verbrennungsgase wird bei Vorhandensein der Druckentlastungsbohrungen ständig den Einsatz oder das Eingußteil in seine tiefste Lage bzw. seine Umgußlage hineindrücken.
- Es ist zwar bereits bei Kolben bekannt, unter dem Einsatz eine zur Trennebene hin offene Bohrung im Grundmaterial vorzusehen. Diese Bohrung dient jedoch jeweils ganz anderen Funktionen.
- So zeigt die DE-OS-3 110 292 einen Kolben mit Keramikeinsatz, der ebenfalls im Boden der Kolbenkopfaussparung eine Bohrung aufweist, die von der Trennebene zwischen Einsatzteil und Kolbenkopf ins Innere des Kolbens führt. Es handelt sich jedoch nicht um ein eingegossenes, sondern um ein nachträglich rein mechanisch in den Kolbenkopf eingesetztes Einsatzteil, wobei die Bohrung der Schmierölführung dient.
- Des weiteren ist in der PCT-Anmeldung WO 83/00535 ein Kolben mit einem warmfesten metallischen Einsatz im Bereich des Verbrennungsraumes beschrieben, bei dem im Boden der Kolbenkopfaussparung eine zentrische Bohrung vorgesehen ist. Diese Bohrung dient jedoch nur zum Entweichen der Luft während des Einpressens des Einsatzes in die Ausnehmung im Kolbenkopf. Sie ist nicht zur Entlüftung während des Motorbetriebs gedacht. Es sind nämlich im Boden der Kolbenkopfaussparung oder im Boden des Einsatzes Ausnehmungen vorgesehen, die der Reduzierung des Flächenkontaktes zwischen Einsatz und Grundmaterial dienen. Diese Ausnehmungen sind aber gerade nicht mit Bohrungen versehen, obwohl sie Gaspolster bilden. Ferner können Keramikeinsätze, wie bereits erwähnt, durch Einpressen nicht eingebracht werden. Diese müssen eingegossen oder eventuell eingeschrumpft werden. Weder das Eingießen noch das Einschrumpfen wird aber den Fachmann veranlassen, eine Entlüftungsbohrung wie bei dem zur Rede stehenden Kolben einzubringen.
- Erfindungsgemäß kann zwar eine Entlüftungsbohrung im wesentlichen mittig vorgesehen sein. Da in der Mitte des Kolbenbodens jedoch die größten mechanischen Spannungen auftreten, ist es günstiger, mehrere Entlüftungsbohrungen außermittig vorzusehen. Mit einer größeren Anzahl peripher angeordneter Bohrungen mit kleinem Querschnitt wird ein relativ großer Entlüftungsquerschnitt dort geschaffen, wo die Gase während des Motorbetriebs in den Zwischenraum zwischen Einsatz und Kolbenboden eintreten. Hierdurch wird gleichzeitig einer Schwächung des Kolbens dutch eine zu große zentrische Bohrung vermieden.
- Der Erfindungsgegenstand wird nachstehend anhand der in der Zeichnung dargestellten Ausführungsbeispiele weiter erläutert.
- Es zeigt:
- Fig. 1 als erfindungsgemäßes Bauteil einen Kolben, und
- Fig. 2 einen Zylinderkopf als Bauteil in erfindungsgemäßer Ausführung.
- Wie in Fig. 1 dargestellt, ist in einer Kolbenkopfaussparung 2 eines Kolbens 1 ein Einsatz, hier ein Eingußteil, angeordnet. Im Boden der Kolbenkopfausnehmung sind Entlastungsbohrungen 4 bzw. 5 angeordnet, die von der Trennebene 6 zwischen Einsatzteil 3 und Kolbenkopf ins Innere des Kolbens 1 führen.
- Die Bohrung 4 ist dabei zentrisch angeordnet und die Bohrungen 5 sind außermittig bzw. peripher konzentrisch angeordnet, einen Kranz von Entlastungsbohrungen bildend.
- In Fig. 2 ist als erfindungsgemäß ausgebildetes Bauteil ein Zylinderkopf 11 dargestellt, welcher in einer dem Verbrennungsraum zugekehrten Zylinderkopfaussparung 12 einen Einsatz 13 aufweist. Da durch die Anordnung der Einlaß- bzw. Auslaßkanäle 17 und 18 eine Unterbrechung des nach oben gewölbten Einsatzes vorhanden ist, ist hier mindestens eine mittige Entlastungsbohrung 14, die von der Trennebene 16 achsparallel weggeführt ist, vorgesehen. Die peripheren Entlastungsbohrungen 15 führen von der Trennebene 16 zur Mantelfläche des Zylinderkopfes hin.
Claims (6)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3420571A DE3420571C1 (de) | 1984-06-01 | 1984-06-01 | Bauteil fuer Verbrennungsmotoren und Verfahren zu dessen Herstellung |
| DE3420571 | 1984-06-01 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0163241A2 EP0163241A2 (de) | 1985-12-04 |
| EP0163241A3 EP0163241A3 (en) | 1986-04-02 |
| EP0163241B1 true EP0163241B1 (de) | 1989-01-04 |
Family
ID=6237465
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP85106211A Expired EP0163241B1 (de) | 1984-06-01 | 1985-05-21 | Bauteil für Verbrennungsmotoren und Verfahren zu dessen Herstellung |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US4646692A (de) |
| EP (1) | EP0163241B1 (de) |
| JP (1) | JPS618449A (de) |
| KR (1) | KR890000752B1 (de) |
| CA (1) | CA1270707A (de) |
| DE (2) | DE3420571C1 (de) |
Families Citing this family (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS61237867A (ja) * | 1985-04-15 | 1986-10-23 | Kawasaki Heavy Ind Ltd | 内燃機関のシリンダヘツド |
| DE3530924A1 (de) * | 1985-08-29 | 1987-03-12 | Alcan Aluminiumwerke | Hitzebestaendiges bauteil und verfahren zu dessen herstellung |
| SE469908B (sv) * | 1986-07-04 | 1993-10-04 | Volvo Ab | Förbränningsmotorkomponent med mot förbränningsgaser exponerad yta, vilken är belagd med ett termiskt isolerande material samt sätt att framställa komponenten |
| DE3873184T2 (de) * | 1987-05-30 | 1993-03-04 | Isuzu Motors Ltd | Waermeisolierter brennkraftmaschinenaufbau. |
| US5033427A (en) * | 1987-05-30 | 1991-07-23 | Isuzu Motors Limited | Heat-insulating engine structure |
| US4848291A (en) * | 1987-05-30 | 1989-07-18 | Isuzu Motors Limited | Heat-insulating piston structure |
| US4781157A (en) * | 1987-12-24 | 1988-11-01 | Ford Motor Company | Multipart ceramic cylinder head |
| DE19848649C5 (de) * | 1998-10-22 | 2008-11-27 | Peter Greiner | Kohlenstoffkolben für eine Brennkraftmaschine |
| US6354260B1 (en) | 2000-11-14 | 2002-03-12 | Cwn, Inc. | Replaceable combustion chamber insert for two cycle engines and method for manufacturing same |
| US6874479B2 (en) | 2003-03-21 | 2005-04-05 | Avl List Gmbh | Internal combustion engine |
| KR100680532B1 (ko) * | 2004-12-17 | 2007-02-08 | 현대자동차주식회사 | 다공성 열활성체의 연소실 장착구조 |
| JP2007044615A (ja) * | 2005-08-09 | 2007-02-22 | Chugoku Electric Power Co Inc:The | 電気集塵器の運転方法 |
| DE102012104820B4 (de) * | 2012-06-04 | 2014-10-09 | Actech Gmbh | Verfahren zur Herstellung von Verbundgussteilen |
| CN105484892A (zh) * | 2015-12-02 | 2016-04-13 | 湖南江滨机器(集团)有限责任公司 | 一种活塞及发动机及活塞制造方法 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB160790A (en) * | 1920-03-27 | 1921-12-22 | Fried Krupp Germaniawerft Ag | Improvements in connecting weldable metal articles with articles which cannot be welded or are difficult to weld |
| DE725761C (de) * | 1940-04-03 | 1942-09-29 | Maschf Augsburg Nuernberg Ag | Kolben, insbesondere Leichtmetallkolben fuer schnellaufende Brennkraftmaschinen |
| US4018194A (en) * | 1975-01-06 | 1977-04-19 | Texaco Inc. | Engine piston with insulated combustion chamber |
| DE2541966A1 (de) * | 1975-09-19 | 1977-03-24 | Vox Lumatic Gmbh | Arbeitskolben fuer brennkraftmaschinen |
| US4245611A (en) * | 1978-09-05 | 1981-01-20 | General Motors Corporation | Ceramic insulated engine pistons |
| SE433376B (sv) * | 1979-10-22 | 1984-05-21 | Saab Scania Ab | Kolvmotor med vermeisolerat forbrenningsrum |
| GB2092709B (en) * | 1981-02-07 | 1984-05-31 | Ae Plc | Securing piston crown |
| DE3110292A1 (de) * | 1981-03-17 | 1982-09-30 | Rudolf Dr. 6800 Mannheim Wieser | "kolben fuer verbrennungsmotor" |
| IT1194060B (it) * | 1981-07-31 | 1988-09-14 | Ae Borgo Spa | Pistone per motori diesel con camera di combustione isolata |
| DE3328435A1 (de) * | 1982-09-10 | 1984-03-15 | Volkswagenwerk Ag, 3180 Wolfsburg | Kolben fuer brennkraftmaschinen |
-
1984
- 1984-06-01 DE DE3420571A patent/DE3420571C1/de not_active Expired
-
1985
- 1985-05-16 US US06/734,867 patent/US4646692A/en not_active Expired - Fee Related
- 1985-05-21 DE DE8585106211T patent/DE3567245D1/de not_active Expired
- 1985-05-21 EP EP85106211A patent/EP0163241B1/de not_active Expired
- 1985-05-22 CA CA000482012A patent/CA1270707A/en not_active Expired - Lifetime
- 1985-05-31 KR KR1019850003820A patent/KR890000752B1/ko not_active Expired
- 1985-05-31 JP JP60118673A patent/JPS618449A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| KR890000752B1 (ko) | 1989-04-03 |
| DE3567245D1 (en) | 1989-02-09 |
| CA1270707A (en) | 1990-06-26 |
| JPS618449A (ja) | 1986-01-16 |
| KR860000466A (ko) | 1986-01-29 |
| EP0163241A3 (en) | 1986-04-02 |
| EP0163241A2 (de) | 1985-12-04 |
| US4646692A (en) | 1987-03-03 |
| DE3420571C1 (de) | 1986-01-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3420571C1 (de) | Bauteil fuer Verbrennungsmotoren und Verfahren zu dessen Herstellung | |
| DE68912496T2 (de) | Zylinderbuchse für eine Brennkraftmaschine. | |
| EP1977102B1 (de) | Kolben für einen verbrennungsmotor und verfahren zu seiner herstellung | |
| EP1815124B1 (de) | Verfahren zur herstellung eines kolbens fuer einen verbrennungsmotor | |
| DE3039718A1 (de) | Kolbenmotor mit wenigstens einer waermeisolierten verbrennungskammer | |
| DE3607427A1 (de) | Verfahren zur herstellung des kolbens einer verbrennungskraftmaschine sowie dieser kolben | |
| EP1929146B8 (de) | Verfahren zur herstellung eines kolbens für einen verbrennungsmotor sowie danach hergestellter kolben | |
| DE69301520T2 (de) | Verfahren zur Herstellung eines Tassenstössels für eine Brennkraftmaschine | |
| DE102008028197A1 (de) | Kolben für einen Verbrennungsmotor und Verfahren zu seiner Herstellung | |
| DE3807986A1 (de) | Verfahren zur herstellung eines brennkraftmaschinenkolbens | |
| DE3039707A1 (de) | Gesenkgruppe, mit dieser versehene schmiedevorrichtung und schmiedeverfahren | |
| DE10211550A1 (de) | Verfahren zum Herstellen eines Kraftstoffverteilerrohrs für eine Fahrzeug-Kraftstoffversorgungsanlage mittels Hydroformen | |
| DE3111097A1 (de) | "verfahren zum verbessern der metallurgischen verbindung zwischen einem eisenmetalleinsatz und einem aluminium-gusskoerper" | |
| DE102008035698A1 (de) | Verfahren zur Herstellung eines Kolbens oder Kolbenteils | |
| DE69809126T2 (de) | Vorrichtung und deren Verwendung zum Herstellen eines Zylinderblockes einer Brennkraftmaschine | |
| DE102005021428A1 (de) | Verfahren zur Herstellung eines geschmiedeten Kolbens | |
| DE10206728B4 (de) | Hohlkolben und Verfahren zu dessen Herstellung durch Sintern | |
| DE19755557C1 (de) | Gießform zur Herstellung eines Motorblocks | |
| WO2003025376A1 (de) | Verfahren zur herstellung eines kolbens oder kolbenbodens für einen verbrennungsmotor | |
| DE10129046A1 (de) | Kolben für eine Brennkraftmaschine mit einem Eingußkörper | |
| DE8416866U1 (de) | Bauteil für Verbrennungsmotoren | |
| DE112008000161T5 (de) | Herstellungsverfahren und Herstellungsgerät für ein kranzförmiges Element mit Schenkel | |
| DE10003821C5 (de) | Kolben, insbesondere ein Leichtmetallkolben für eine Brennkraftmaschine | |
| DE19515171A1 (de) | Verfahren zur Anbringung einer keramischen Ventilführungsanordnung | |
| DE10039272C1 (de) | Plattenförmiger Filtrationskörper |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): BE DE FR GB IT NL |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): BE DE FR GB IT NL |
|
| 17P | Request for examination filed |
Effective date: 19860527 |
|
| 17Q | First examination report despatched |
Effective date: 19870121 |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: ALCAN DEUTSCHLAND GMBH |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: ALCAN DEUTSCHLAND GMBH |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): BE DE FR GB IT NL |
|
| ITF | It: translation for a ep patent filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| REF | Corresponds to: |
Ref document number: 3567245 Country of ref document: DE Date of ref document: 19890209 |
|
| ET | Fr: translation filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Effective date: 19890531 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19891201 |
|
| 26N | No opposition filed | ||
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19900426 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19900514 Year of fee payment: 6 |
|
| ITTA | It: last paid annual fee | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19900629 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19910521 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19920131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19920303 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |