CN113684518A - 一种轨道式汽车零部件持续性电泳加工设备 - Google Patents
一种轨道式汽车零部件持续性电泳加工设备 Download PDFInfo
- Publication number
- CN113684518A CN113684518A CN202110995018.XA CN202110995018A CN113684518A CN 113684518 A CN113684518 A CN 113684518A CN 202110995018 A CN202110995018 A CN 202110995018A CN 113684518 A CN113684518 A CN 113684518A
- Authority
- CN
- China
- Prior art keywords
- frame
- wall
- guide rail
- limiting
- motor
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000012545 processing Methods 0.000 title claims abstract description 51
- 238000001962 electrophoresis Methods 0.000 title claims abstract description 35
- 230000000149 penetrating effect Effects 0.000 claims description 20
- 244000309464 bull Species 0.000 claims description 5
- 239000004020 conductor Substances 0.000 claims description 5
- 239000000696 magnetic material Substances 0.000 claims description 3
- 238000005096 rolling process Methods 0.000 claims description 3
- 238000000034 method Methods 0.000 abstract description 3
- 238000003754 machining Methods 0.000 abstract description 2
- 230000033001 locomotion Effects 0.000 description 13
- 230000000694 effects Effects 0.000 description 7
- 230000005540 biological transmission Effects 0.000 description 6
- 238000009434 installation Methods 0.000 description 5
- 239000003792 electrolyte Substances 0.000 description 4
- 230000005389 magnetism Effects 0.000 description 4
- 238000004804 winding Methods 0.000 description 4
- 239000011248 coating agent Substances 0.000 description 3
- 238000000576 coating method Methods 0.000 description 3
- 238000012986 modification Methods 0.000 description 2
- 230000004048 modification Effects 0.000 description 2
- 239000003973 paint Substances 0.000 description 2
- 229920000742 Cotton Polymers 0.000 description 1
- 230000000712 assembly Effects 0.000 description 1
- 238000000429 assembly Methods 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 239000003086 colorant Substances 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 238000005265 energy consumption Methods 0.000 description 1
- 230000007774 longterm Effects 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 238000001179 sorption measurement Methods 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
Images





Classifications
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D13/00—Electrophoretic coating characterised by the process
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D13/00—Electrophoretic coating characterised by the process
- C25D13/12—Electrophoretic coating characterised by the process characterised by the article coated
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Seats For Vehicles (AREA)
Abstract
本发明公开了一种轨道式汽车零部件持续性电泳加工设备,用于安装于无尘车间的导轨支架和横架之间;所述导轨支架设置有两组,且两组导轨支架相互平行设置;包括:移动座,与所述导轨支架一一对应分布,而且移动座的顶部固定连接有对所述横架进行定位的限位夹;通电贴片,设置于所述横架和限位夹两者的贴合连接处;下支架,固定连接于所述横架的底部中心处,且下支架的底部转动安装有收线轮;电机座,固定安装于所述横架的顶部中心处。该轨道式汽车零部件持续性电泳加工设备,利用单一传动组件,实现加工设备的轨道式移动,并改变设备的移动位置及其上待加工零部件的安装高度,极大的提高汽车零部件的加工效率。
Description
技术领域
本发明涉及汽车零部件加工技术领域,具体为一种轨道式汽车零部件持续性电泳加工设备。
背景技术
汽车的外部外壳零部件在出厂前,需要根据其对应颜色的差异,进行电泳的涂料上漆处理,利用电泳及电解液的相互组合作用,使得涂料以游离离子的形式均匀的覆盖至汽车零部件外壳上,提高涂料上漆的高效性及上料的牢固稳定效果。
然而现有的汽车零部件电泳加工设备在使用时存在以下问题:
1、在进行电泳加工处理时,需要重复的利用外界夹持及顶升机械臂,实现汽车零部件的位置移动,会极大的增大零部件电泳处理的耗时,不能以轨道输送的方式,进行持续输送状态下的汽车零部件电泳加工处理,提高电泳处理的便利效果;
2、采用轨道式输送的汽车零部件电泳加工,其使用的器械种类多样,导致电泳加工时的设备应用复杂,耗能及使用的经济成本提高,且需要过多的器械组件相互配合,易出现使用的局部损坏,极大占据工作区域的空间体积。
针对上述问题,急需在原有汽车零部件电泳加工设备的基础上进行创新设计。
发明内容
本发明的目的在于提供一种轨道式汽车零部件持续性电泳加工设备,以解决上述背景技术提出现有的汽车零部件电泳加工设备在进行电泳加工处理时,需要重复的利用外界夹持及顶升机械臂,实现汽车零部件的位置移动,会极大的增大零部件电泳处理的耗时,不能以轨道输送的方式,进行持续输送状态下的汽车零部件电泳加工处理,其使用的器械种类多样,导致电泳加工时的设备应用复杂,耗能及使用的经济成本提高,且需要过多的器械组件相互配合,易出现使用的局部损坏,极大占据工作区域空间体积的问题。
为实现上述目的,本发明提供如下技术方案:一种轨道式汽车零部件持续性电泳加工设备,用于安装于无尘车间的导轨支架和横架之间;
所述导轨支架设置有两组,且两组导轨支架相互平行设置;
包括:
移动座,与所述导轨支架一一对应分布,且两者之间构成相对滑动连接,并且移动座位于导轨支架内部的外壁设置有嵌入式滚动的滚珠,而且移动座的顶部固定连接有对所述横架进行定位的限位夹;
通电贴片,设置于所述横架和限位夹两者的贴合连接处,且限位夹的底部外壁上电性连接有导电支架,并且限位夹下方的所述导轨支架外壁固定有通电滑条,同时通电滑条的外壁与导电支架的下端外壁为贴合的滑动连接;
下支架,固定连接于所述横架的底部中心处,且下支架的底部转动安装有收线轮,并且收线轮的线端固定连接有定位钩,而且收线轮的中轴两端外壁与横架之间连接有阴极连接件,阴极连接件与收线轮上线内导体及定位钩电性连接;
电机座,固定安装于所述横架的顶部中心处,且电机座之间固定有电机本体,并且电机本体与阴极连接件均和通电贴片、导电支架及通电滑条三者电气连接。
采用上述技术方案,能够实现该加工设备的位置移动调整及对其上定位的汽车零部件进行升降和电泳处理,利用轨道式的加工设备,极大的增加电泳加工效率。
优选的,所述通电滑条嵌入式安装于导轨支架的外侧壁上,其走向与导轨支架的整体轴线相同,且通电滑条与导电支架的连接处外壁设置有条状的弧形内凹槽。
采用上述技术方案,使得通电滑条与导电支架两者能够对位置移动的电泳加工设备进行稳定的电能输送控制。
优选的,所述下支架设置为内部中空的倒置“U”字型结构,且下支架和横架的连接处中部设置有贯穿式转动安装有第一转动座,并且下支架的两侧内部轴承安装有第一蜗杆,而且第一蜗杆与第一转动座之间设置有第一链带组件。
采用上述技术方案,便于收线轮的安装定位,及利用第一转动座的转动为第一蜗杆的旋转提供动力。
优选的,所述第一蜗杆在横架的左右两侧平行设置,且横架左右两侧的第一蜗杆螺旋走向方向相同,并且第一蜗杆与第一蜗轮相互啮合,而且第一蜗轮固定于收线轮的两端中轴外壁上。
采用上述技术方案,利用第一蜗杆与第一蜗轮相互啮合,控制第一蜗轮和收线轮的转动及限位,为收线轮上的线绳进行收卷,改变设备上定位的汽车零部件放置高度,从而实现汽车零部件的后续电泳处理。
优选的,所述电机座上还设置有:
内空架固定于所述电机座的底部之间,且内空架的中部设置为环形状结构,并且内空架的中部环形孔与电机本体的输出轴下端贯穿设置,而且内空架的中部环形底部贯穿式转动安装有第二转动座;
第二蜗杆,转动安装于电机座的左右两侧内部,且第二蜗杆的外壁与第二转动座的外壁之间套设有第二链带组件,并且电机座的两侧外壁中部转动连接有转杆的一端,而且转杆位于电机座内部的杆端套设有第二蜗轮。
采用上述技术方案,不会影响电机本体的正常旋转运动,并且能够利用第二转动座的旋转动能提供转杆的旋转外力。
优选的,所述内空架与电机座的两侧外壁之间为内空贯通的垂直固定设置,且内空架内部的第二链带组件与其内壁之间预留有孔隙,并且电机座两侧内部的第二蜗杆和第二蜗轮外壁相互啮合。
采用上述技术方案,使得第二链带组件可以起到良好的传动效果。
优选的,所述转杆的另一端转动连接于内空外壳内,且内空外壳贯穿固定于横架上,并且内空外壳的内部转动连接有齿轮轴,而且齿轮轴的中轴外壁与转杆的杆端外壁之间套设有第三链带组件;
所述齿轮轴的外壁与齿条的顶部之间啮合连接,且齿条固定连接于导轨支架的外侧壁上,并且齿条的走向与导轨支架的外侧壁走向相同,而且齿条和导轨支架一一对应设置。
采用上述技术方案,利用齿轮轴的旋转及其与齿条之间的啮合连接关系,使得该加工设备能够在车间的导轨支架上进行稳定的位置移动改变,提高其移动的便利性。
优选的,所述电机座上还设置有:
限位架,其两端贯穿连接于所述电机座的左右两侧内部,并且限位架的中部设置有与电机本体输出轴下端贯穿的环形结构,而且限位架的两端与电机座之间构成贯穿式的贴合滑动连接;
所述限位架的两端底部设置为磁性材质,且限位架两端顶部与电机座的内部之间固定有弹性件,并且限位架的两端底部下方的电机座内固定有电磁铁。
采用上述技术方案,便于调整限位架及其上结构的顶部安装高度,使得限位架中部的环形结构位置移动改变,其位置移动调整便捷。
优选的,所述限位架的中部环形结构与其本体构成相对旋转结构,其环形结构顶部及底部均贯穿式连接有限位针,且限位针为等间距的均匀设置,并且限位针位于限位架内部的一端设置有弹性组件,而且限位架的中部环形结构与第一转动座和第二转动座竖向同轴设置,同时限位架中部环形结构内壁与电机本体的输出轴下端外壁横截面均设置为贴合的矩形状结构;
所述第一转动座和第二转动座设置为形状相同,对称分布的“T”字型结构,且第一转动座的顶部和第二转动座的底部均设置有等角度分布的镂空槽。
采用上述技术方案,能够利用限位架的中部环形结构的旋转及其上限位针的伸缩推动,可以在转动时改变第一转动座和第二转动座的运动状态,实现电机本体使用功能的多样化。
与现有技术相比,本发明的有益效果是:该轨道式汽车零部件持续性电泳加工设备,利用单一传动组件,实现加工设备的轨道式移动,并改变设备的移动位置及其上待加工零部件的安装高度,极大的提高汽车零部件的加工效率;
1、只需要通过电磁铁内部电流的导入方向不同,改变其产生的磁性磁极,利用磁性之间的同极相斥和异极相吸作用,调整限位架及其上安装结构的定位高度,限位架中部转动安装的环形结构及其上伸缩设置的限位针,能够导入第一转动座或第二转动座上的定位槽时,使得限位架中部环形结构在与电机本体的输出轴进行轴向贴合、径向卡合时,限位架在升降移动前后,电机本体仍能够带动其中部的环形结构发生旋转运动,从而为第一转动座或第二转动座的旋转提供有效而充足的动能,提高电机的使用高效性,降低传动设备的添加应用;
2、第一转动座或第二转动座的旋转,分别能够带动其配套蜗杆和蜗轮之间的啮合传动,达到收线轮的正反向旋转及齿轮轴正反向旋转运动的目的,使得收线轮能够改变其上卷绕的线绳收卷状态,改变其底部定位的汽车零部件安装高度,实现零部件的有效电泳处理效率,并且能够通过线绳内部导体与阴极连接件的连接作用,保证汽车零部件在电泳时的离子吸附效果,而且齿轮轴和齿条之间的啮合连接,能够使得该加工设备在导轨支架上进行稳定的有效移动,并且通过通电贴片、导电支架和通电滑条的组合作用,维持设备在工作和移动时的稳定能源来源。
附图说明
图1为本发明正面结构示意图;
图2为本发明电机座结构示意图;
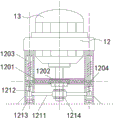
图3为本发明第二转动座传动结构示意图;
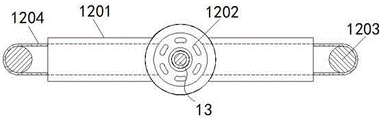
图4为本发明限位针安装结构示意图;
图5为本发明内空架仰视结构示意图;
图6为本发明齿轮轴和齿条啮合连接结构示意图;
图7为本发明下支架结构示意图。
图中:1、导轨支架;2、移动座;3、限位夹;4、横架;5、通电贴片;6、导电支架;7、通电滑条;8、下支架;801、第一转动座;802、第一蜗杆;803、第一链带组件;804、第一蜗轮;9、收线轮;10、阴极连接件;11、定位钩;12、电机座;1201、内空架;1202、第二转动座;1203、第二蜗杆;1204、第二链带组件;1205、转杆;1206、第二蜗轮;1207、内空外壳;1208、齿轮轴;1209、第三链带组件;1210、齿条;1211、限位架;1212、弹性件;1213、电磁铁;1214、限位针;13、电机本体。
具体实施方式
下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
请参阅图1-7,本发明提供一种技术方案:一种轨道式汽车零部件持续性电泳加工设备,用于安装于无尘车间的导轨支架1和横架4之间;
导轨支架1设置有两组,且两组导轨支架1相互平行设置;
包括:
移动座2,与导轨支架1一一对应分布,且两者之间构成相对滑动连接,并且移动座2位于导轨支架1内部的外壁设置有嵌入式滚动的滚珠,而且移动座2的顶部固定连接有对横架4进行定位的限位夹3,利用限位夹3对横架4进行安装定位,方便横架4在需要调整和检修时安装拆卸;
根据图1所示的该技术方案,通电贴片5,设置于横架4和限位夹3两者的贴合连接处,且限位夹3的底部外壁上电性连接有导电支架6,并且限位夹3下方的导轨支架1外壁固定有通电滑条7,同时通电滑条7的外壁与导电支架6的下端外壁为贴合的滑动连接,利用通电贴片5的作用,使得横架4和限位夹3两者之间进行接触式的通电,不会造成所需供电的电能缺失,通电滑条7嵌入式安装于导轨支架1的外侧壁上,其走向与导轨支架1的整体轴线相同,且通电滑条7与导电支架6的连接处外壁设置有条状的弧形内凹槽,利用通电滑条7与导电支架6的贴合滑动,使得横架4及其上设备在进行位置移动时,不会出现横架4上所需电能供应设备的能源缺失,能够维持其长期有效的能源供应;
根据图1和图7所示的该技术方案,下支架8,固定连接于横架4的底部中心处,且下支架8的底部转动安装有收线轮9,并且收线轮9的线端固定连接有定位钩11,而且收线轮9的中轴两端外壁与横架4之间连接有阴极连接件10,阴极连接件10与收线轮9上线内导体及定位钩11电性连接,利用下支架8及其上结构的使用,方便定位的汽车零部件位置移动调整;下支架8设置为内部中空的倒置“U”字型结构,且下支架8和横架4的连接处中部设置有贯穿式转动安装有第一转动座801,并且下支架8的两侧内部轴承安装有第一蜗杆802,而且第一蜗杆802与第一转动座801之间设置有第一链带组件803,进行下支架8内部安装结构的防护保护,在第一链带组件803的作用下,进行第一转动座801的旋转动能进行有效利用,而且第一蜗杆802在横架4的左右两侧平行设置,且横架4左右两侧的第一蜗杆802螺旋走向方向相同,并且第一蜗杆802与第一蜗轮804相互啮合,而且第一蜗轮804固定于收线轮9的两端中轴外壁上,通过第一蜗杆802和第一蜗轮804之间的相互啮合,改变收线轮9的旋转及限位状态,实现收线轮9上线绳的收卷及外放,达到汽车零部件的定位安装高度调整,可以有效的置于电解液内,而且能够通过阴极连接件10的作用,为汽车零部件在电泳时提供阴极状态;
根据图1和图2-4所示的该技术方案,电机座12,固定安装于横架4的顶部中心处,且电机座12之间固定有电机本体13,并且电机本体13与阴极连接件10均和通电贴片5、导电支架6及通电滑条7三者电气连接,实现横架4上电器设备的持续电能供给,电机座12上还设置有:
内空架1201固定于电机座12的底部之间,且内空架1201的中部设置为环形状结构,并且内空架1201的中部环形孔与电机本体13的输出轴下端贯穿设置,而且内空架1201的中部环形底部贯穿式转动安装有第二转动座1202,不会造成电机本体13旋转时输出轴与内空架1201和第二转动座1202的碰撞损坏;限位架1211,其两端贯穿连接于电机座12的左右两侧内部,并且限位架1211的中部设置为与电机本体13输出轴下端贯穿的环形结构,而且限位架1211的两端与电机座12之间构成贯穿式的贴合滑动连接;限位架1211的两端底部设置为磁性材质,且限位架1211两端顶部与电机座12的内部之间固定有弹性件1212,并且限位架1211的两端底部下方的电机座12内固定有电磁铁1213,利用电磁铁1213产生能够电流的控制,实现产生不同极的磁性,利用磁性之间的同极相斥,异极相吸效果,有效的改变限位架1211及其上结构的定位安装高度,使其靠向第二转动座1202或第一转动座801,从而能够分别带动两者转动;限位架1211的中部环形结构与其本体构成相对旋转结构,其环形结构顶部及底部均贯穿式连接有限位针1214,且限位针1214为等间距的均匀设置,并且限位针1214位于限位架1211内部的一端设置有弹性组件,而且限位架1211的中部环形结构与第一转动座801和第二转动座1202竖向同轴设置,同时限位架1211中部环形结构内壁与电机本体13的输出轴下端外壁横截面均设置为贴合的矩形状结构,在限位架1211的竖向高度移动前后,其内壁均能够与电机本体13的输出轴外壁竖向贴合、横向卡合,通过电机本体13的输出轴的旋转带动限位架1211中部环形结构的旋转运动;
第一转动座801和第二转动座1202设置为形状相同,对称分布的“T”字型结构,且第一转动座801的顶部和第二转动座1202的底部均设置有等角度分布的镂空槽,限位架1211及其上的限位针1214靠向第一转动座801或第二转动座1202时,能够使得限位针1214伸缩并导入第一转动座801和第二转动座1202上的镂空槽内,从而在限位架1211中部环形结构旋转时,均可以带动第一转动座801和第二转动座1202转动,实现后续的加工设备轨道式移动和改变汽车零部件定位安装高度的目的,对汽车零部件进行持续式的快捷有效电泳加工处理;
根据图2-3和图5所示的该技术方案,第二蜗杆1203,转动安装于电机座12的左右两侧内部,且第二蜗杆1203的外壁与第二转动座1202的外壁之间套设有第二链带组件1204,并且电机座12的两侧外壁中部转动连接有转杆1205的一端,而且转杆1205位于电机座12内部的杆端套设有第二蜗轮1206,利用第二蜗杆1203和第二蜗轮1206之间的相互啮合,方便调整转杆1205的旋转运动和限位状态,内空架1201与电机座12的两侧外壁之间为内空贯通的垂直固定设置,且内空架1201内部的第二链带组件1204与其内壁之间预留有孔隙,并且电机座12两侧内部的第二蜗杆1203和第二蜗轮1206外壁相互啮合,控制转杆1205的旋转方向及限位状态,使得第二链带组件1204起到良好的传动效果;转杆1205的另一端转动连接于内空外壳1207内,且内空外壳1207贯穿固定于横架4上,并且内空外壳1207的内部转动连接有齿轮轴1208,而且齿轮轴1208的中轴外壁与转杆1205的杆端外壁之间套设有第三链带组件1209;
根据图1和图6所示的该技术方案,齿轮轴1208的外壁与齿条1210的顶部之间啮合连接,且齿条1210固定连接于导轨支架1的外侧壁上,并且齿条1210的走向与导轨支架1的外侧壁走向相同,而且齿条1210和导轨支架1一一对应设置,改变转杆1205的旋转运动状态,使得齿轮轴1208和齿条1210之间啮合,由于齿条1210和导轨支架1处于静止状态,在齿轮轴1208上发生旋转运动的同时,造成齿轮轴1208带动横架4及其上结构行走的效果,改变横架4的位置移动,实现该加工设备的持续轨道式行走,对汽车零部件进行电泳加工处理。
工作原理:在使用该轨道式汽车零部件持续性电泳加工设备时,首先通过横架4和限位夹3的卡合定位,实现该加工设备的放置,在通电贴片5、通电滑条7与导电支架6三者作用下实现横架4在移动时,其上电器元件稳定的能源供应,通过电磁铁1213产生的不同磁性与限位架1211端部之间的排斥或相吸,改变限位架1211及其上结构的定位高度,在其朝向第二转动座1202移动时,限位针1214导入第二转动座1202上的定位槽,在电机本体13旋转带动限位架1211中部环形结构和第二转动座1202旋转,在第二链带组件1204的传动及第二蜗杆1203和第二蜗轮1206的啮合作用下,改变转杆1205和齿轮轴1208的运动状态,利用齿轮轴1208和齿条1210的啮合,实现加工设备的轨道式移动,提高电泳加工效率;
在限位架1211朝向第一转动座801移动时,限位针1214导入第一转动座801的定位槽内,同理使得收线轮9旋转对其上线绳进行收卷,改变定位钩11及其上零部件的定位高度,导入电解液内实现后续电泳,且收线轮9线绳内部导体与阴极连接件10电性连接,使导入电解液内的零部件维持电泳所需状态。
尽管参照前述实施例对本发明进行了详细的说明,对于本领域的技术人员来说,其依然可以对前述各实施例所记载的技术方案进行修改,或者对其中部分技术特征进行等同替换,凡在本发明的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本发明的保护范围之内。
Claims (9)
1.一种轨道式汽车零部件持续性电泳加工设备,用于安装于无尘车间的导轨支架和横架之间;
所述导轨支架设置有两组,且两组导轨支架相互平行设置;
其特征在于,包括:
移动座,与所述导轨支架一一对应分布,且两者之间构成相对滑动连接,并且移动座位于导轨支架内部的外壁设置有嵌入式滚动的滚珠,而且移动座的顶部固定连接有对所述横架进行定位的限位夹;
通电贴片,设置于所述横架和限位夹两者的贴合连接处,且限位夹的底部外壁上电性连接有导电支架,并且限位夹下方的所述导轨支架外壁固定有通电滑条,同时通电滑条的外壁与导电支架的下端外壁为贴合的滑动连接;
下支架,固定连接于所述横架的底部中心处,且下支架的底部转动安装有收线轮,并且收线轮的线端固定连接有定位钩,而且收线轮的中轴两端外壁与横架之间连接有阴极连接件,阴极连接件与收线轮上线内导体及定位钩电性连接;
电机座,固定安装于所述横架的顶部中心处,且电机座之间固定有电机本体,并且电机本体与阴极连接件均和通电贴片、导电支架及通电滑条三者电气连接。
2.根据权利要求1所述的一种轨道式汽车零部件持续性电泳加工设备,其特征在于:所述通电滑条嵌入式安装于导轨支架的外侧壁上,其走向与导轨支架的整体轴线相同,且通电滑条与导电支架的连接处外壁设置有条状的弧形内凹槽。
3.根据权利要求1所述的一种轨道式汽车零部件持续性电泳加工设备,其特征在于:所述下支架设置为内部中空的倒置“U”字型结构,且下支架和横架的连接处中部设置有贯穿式转动安装有第一转动座,并且下支架的两侧内部轴承安装有第一蜗杆,而且第一蜗杆与第一转动座之间设置有第一链带组件。
4.根据权利要求3所述的一种轨道式汽车零部件持续性电泳加工设备,其特征在于:所述第一蜗杆在横架的左右两侧平行设置,且横架左右两侧的第一蜗杆螺旋走向方向相同,并且第一蜗杆与第一蜗轮相互啮合,而且第一蜗轮固定于收线轮的两端中轴外壁上。
5.根据权利要求1所述的一种轨道式汽车零部件持续性电泳加工设备,其特征在于,所述电机座上还设置有:
内空架固定于所述电机座的底部之间,且内空架的中部设置为环形状结构,并且内空架的中部环形孔与电机本体的输出轴下端贯穿设置,而且内空架的中部环形底部贯穿式转动安装有第二转动座;
第二蜗杆,转动安装于电机座的左右两侧内部,且第二蜗杆的外壁与第二转动座的外壁之间套设有第二链带组件,并且电机座的两侧外壁中部转动连接有转杆的一端,而且转杆位于电机座内部的杆端套设有第二蜗轮。
6.根据权利要求5所述的一种轨道式汽车零部件持续性电泳加工设备,其特征在于:所述内空架与电机座的两侧外壁之间为内空贯通的垂直固定设置,且内空架内部的第二链带组件与其内壁之间预留有孔隙,并且电机座两侧内部的第二蜗杆和第二蜗轮外壁相互啮合。
7.根据权利要求5所述的一种轨道式汽车零部件持续性电泳加工设备,其特征在于:所述转杆的另一端转动连接于内空外壳内,且内空外壳贯穿固定于横架上,并且内空外壳的内部转动连接有齿轮轴,而且齿轮轴的中轴外壁与转杆的杆端外壁之间套设有第三链带组件;
所述齿轮轴的外壁与齿条的顶部之间啮合连接,且齿条固定连接于导轨支架的外侧壁上,并且齿条的走向与导轨支架的外侧壁走向相同,而且齿条和导轨支架一一对应设置。
8.根据权利要求1所述的一种轨道式汽车零部件持续性电泳加工设备,其特征在于,所述电机座上还设置有:
限位架,其两端贯穿连接于所述电机座的左右两侧内部,并且限位架的中部设置为与电机本体输出轴下端贯穿的环形结构,而且限位架的两端与电机座之间构成贯穿式的贴合滑动连接;
所述限位架的两端底部设置为磁性材质,且限位架两端顶部与电机座的内部之间固定有弹性件,并且限位架的两端底部下方的电机座内固定有电磁铁。
9.根据权利要求8所述的一种轨道式汽车零部件持续性电泳加工设备,其特征在于:所述限位架的中部环形结构与其本体构成相对旋转结构,其环形结构顶部及底部均贯穿式连接有限位针,且限位针为等间距的均匀设置,并且限位针位于限位架内部的一端设置有弹性组件,而且限位架的中部环形结构与第一转动座和第二转动座竖向同轴设置,同时限位架中部环形结构内壁与电机本体的输出轴下端外壁横截面均设置为贴合的矩形状结构;
所述第一转动座和第二转动座设置为形状相同,对称分布的“T”字型结构,且第一转动座的顶部和第二转动座的底部均设置有等角度分布的镂空槽。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110995018.XA CN113684518A (zh) | 2021-08-27 | 2021-08-27 | 一种轨道式汽车零部件持续性电泳加工设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202110995018.XA CN113684518A (zh) | 2021-08-27 | 2021-08-27 | 一种轨道式汽车零部件持续性电泳加工设备 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN113684518A true CN113684518A (zh) | 2021-11-23 |
Family
ID=78583398
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202110995018.XA Withdrawn CN113684518A (zh) | 2021-08-27 | 2021-08-27 | 一种轨道式汽车零部件持续性电泳加工设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN113684518A (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115615374A (zh) * | 2022-10-14 | 2023-01-17 | 斯沃博达汽车电子(昆山)有限公司 | 一种汽车传感器多角度探头高度检测设备 |
Citations (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1400698A (en) * | 1974-01-14 | 1975-07-23 | Cheung Wai Manufactory Ltd | Electroplating machine |
| US4243146A (en) * | 1979-04-09 | 1981-01-06 | Production Plus Corporation | Custom changeable hanging rack for finishing system |
| US6197175B1 (en) * | 1998-09-01 | 2001-03-06 | Durr Systems Gmbh | Electrical contacting system for an electrophoretic dip painting plant for motor vehicle bodies |
| JP2008280589A (ja) * | 2007-05-11 | 2008-11-20 | Nippon Paint Co Ltd | 電着塗装方法 |
| US20090250346A1 (en) * | 2006-11-23 | 2009-10-08 | Durr Systems Gmbh | Workpiece carrier for conveying a workpiece to be painted |
| JP2011047009A (ja) * | 2009-08-27 | 2011-03-10 | Central Motor Co Ltd | 浸漬処理装置 |
| CN105483801A (zh) * | 2015-12-15 | 2016-04-13 | 芜湖普威技研有限公司 | 汽车后轴电泳工装架 |
| CN108707954A (zh) * | 2018-07-21 | 2018-10-26 | 江苏松源机械制造有限公司 | 一种电泳设备上下料机构的挂物装置 |
| CN210030925U (zh) * | 2019-04-23 | 2020-02-07 | 滁州达世汽车配件有限公司 | 一种汽车加油小门盖板泳漆处理吊装装置 |
| CN111379003A (zh) * | 2020-05-15 | 2020-07-07 | 重庆厚泽精密机械有限公司 | 一种汽车零部件阴极电泳漆表面质量加工装置及其工艺 |
| CN112342595A (zh) * | 2020-10-27 | 2021-02-09 | 广东美铝科技有限公司 | 一种铝型材龙门式氧化电泳生产线 |
| CN212610945U (zh) * | 2020-04-30 | 2021-02-26 | 天津新科联泰金属制品有限公司 | 一种高抗腐蚀性能涂装生产线前处理电泳设备 |
-
2021
- 2021-08-27 CN CN202110995018.XA patent/CN113684518A/zh not_active Withdrawn
Patent Citations (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1400698A (en) * | 1974-01-14 | 1975-07-23 | Cheung Wai Manufactory Ltd | Electroplating machine |
| US4243146A (en) * | 1979-04-09 | 1981-01-06 | Production Plus Corporation | Custom changeable hanging rack for finishing system |
| US6197175B1 (en) * | 1998-09-01 | 2001-03-06 | Durr Systems Gmbh | Electrical contacting system for an electrophoretic dip painting plant for motor vehicle bodies |
| US20090250346A1 (en) * | 2006-11-23 | 2009-10-08 | Durr Systems Gmbh | Workpiece carrier for conveying a workpiece to be painted |
| JP2008280589A (ja) * | 2007-05-11 | 2008-11-20 | Nippon Paint Co Ltd | 電着塗装方法 |
| JP2011047009A (ja) * | 2009-08-27 | 2011-03-10 | Central Motor Co Ltd | 浸漬処理装置 |
| CN105483801A (zh) * | 2015-12-15 | 2016-04-13 | 芜湖普威技研有限公司 | 汽车后轴电泳工装架 |
| CN108707954A (zh) * | 2018-07-21 | 2018-10-26 | 江苏松源机械制造有限公司 | 一种电泳设备上下料机构的挂物装置 |
| CN210030925U (zh) * | 2019-04-23 | 2020-02-07 | 滁州达世汽车配件有限公司 | 一种汽车加油小门盖板泳漆处理吊装装置 |
| CN212610945U (zh) * | 2020-04-30 | 2021-02-26 | 天津新科联泰金属制品有限公司 | 一种高抗腐蚀性能涂装生产线前处理电泳设备 |
| CN111379003A (zh) * | 2020-05-15 | 2020-07-07 | 重庆厚泽精密机械有限公司 | 一种汽车零部件阴极电泳漆表面质量加工装置及其工艺 |
| CN112342595A (zh) * | 2020-10-27 | 2021-02-09 | 广东美铝科技有限公司 | 一种铝型材龙门式氧化电泳生产线 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115615374A (zh) * | 2022-10-14 | 2023-01-17 | 斯沃博达汽车电子(昆山)有限公司 | 一种汽车传感器多角度探头高度检测设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN217350267U (zh) | 一种基于电力工程施工用线缆牵引装置 | |
| CN112572495A (zh) | 一种轨道巡检机器人的行走装置 | |
| CN114779123A (zh) | 一种高压输电线路漏电检测仪 | |
| CN118928575A (zh) | 可控吸附力的磁吸附式爬壁机器人 | |
| CN208196186U (zh) | 一种带夹紧功能的辅助支撑装置 | |
| CN110919566A (zh) | 一种铁路货车轴承用角度可调式夹具 | |
| CN107030708B (zh) | 一种夹料机械手活动装置 | |
| CN117578317A (zh) | 一种高压电力用高强度保护装置 | |
| CN209793713U (zh) | 一种工厂流水线用抓取式机械手臂 | |
| CN214295653U (zh) | 一种电动车换电系统 | |
| CN212412505U (zh) | 一种密封绝缘开关柜 | |
| CN220209560U (zh) | 一种用于静电吸附皮带的导电装置 | |
| CN116246838A (zh) | 一种汽车线束包胶装置 | |
| CN108225280A (zh) | 一种组合式机器视觉用光源支架 | |
| CN209977166U (zh) | 一种运动机构 | |
| CN219535971U (zh) | 一种角度可调的太阳能光伏板 | |
| CN209766816U (zh) | 移动式取电设备 | |
| CN208181253U (zh) | 一种全方位双差速视觉导航智能agv车体结构 | |
| CN109347245A (zh) | 一种防爆电机保护装置 | |
| KR200429751Y1 (ko) | 전기를 동력원으로 하는 이동장치의 전원공급장치 | |
| CN113276975A (zh) | 一种磁力可控的永磁履带轮及具有其的机器人 | |
| CN221485494U (zh) | 一种夹持效果好的电阻测试夹具 | |
| CN217551629U (zh) | 一种钣金焊接加工装置 | |
| CN110112626A (zh) | 移动式取电设备 | |
| CN207516453U (zh) | 一种自动供电的l型老化架车 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| WW01 | Invention patent application withdrawn after publication |
Application publication date: 20211123 |
|
| WW01 | Invention patent application withdrawn after publication |