WO2018074577A1 - 絶縁電線の製造方法、絶縁電線の検査方法および絶縁電線製造装置 - Google Patents
絶縁電線の製造方法、絶縁電線の検査方法および絶縁電線製造装置 Download PDFInfo
- Publication number
- WO2018074577A1 WO2018074577A1 PCT/JP2017/037953 JP2017037953W WO2018074577A1 WO 2018074577 A1 WO2018074577 A1 WO 2018074577A1 JP 2017037953 W JP2017037953 W JP 2017037953W WO 2018074577 A1 WO2018074577 A1 WO 2018074577A1
- Authority
- WO
- WIPO (PCT)
- Prior art keywords
- insulated wire
- insulating film
- conductor
- electrode
- longitudinal direction
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images






Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B13/00—Apparatus or processes specially adapted for manufacturing conductors or cables
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B13/00—Apparatus or processes specially adapted for manufacturing conductors or cables
- H01B13/06—Insulating conductors or cables
- H01B13/16—Insulating conductors or cables by passing through or dipping in a liquid bath; by spraying
Definitions
- Patent Document 1 discloses a method of optically inspecting the state of an insulating film of an insulated wire and detecting a crack generated on the insulating film.
- Patent Document 3 proposes an insulated wire having an insulating coating having pores on a conductor as an insulated wire having an insulating coating with a low dielectric constant.
- FIG. 6 is viewed in the direction of the arrow.
- FIG. 8 is a schematic cross-sectional view showing a state of a low porosity portion in the insulating film.
- Figure 9 is a schematic view showing a state of a low porosity portion, as viewed in the direction of arrow D 2 in FIG. 8.
- FIG. 10 is a schematic cross-sectional view showing a state of a thin portion of the insulating film.
- Figure 11 is a schematic diagram showing a state of the thin portion, as viewed in the direction of arrow D 3 in FIG. 10.
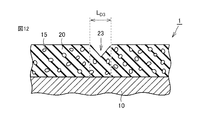
- FIG. 12 is a schematic cross-sectional view showing a state of a flaw defect on the surface of the insulating film.
- FIG. 12 is a schematic cross-sectional view showing a state of a flaw defect on the surface of the insulating film.
- the method of manufacturing an insulated wire of the present application includes a step of preparing a conductor having a linear shape, and an insulating film that covers the conductor and the conductor by forming an insulating film so as to cover the outer peripheral surface of the conductor.
- the formation state of the insulation film is inspected based on the transition of the capacitance between the insulated wire and the electrode conveyed in the longitudinal direction of the conductor, and if there is a defect in the insulation film, the presence is confirmed. Can be detected.
- the low porosity part (The capacitance changes when there is a defect portion such as a region where no void exists locally or a region where the porosity is locally significantly lower than the average porosity of the insulating film. For example, if there is a thin portion where the insulating film becomes relatively thin due to the rise of the conductor, the capacitance between the insulated wire and the electrode increases. Further, if there are scratches or holes on the insulating film, the capacitance changes depending on the state of the scratches or holes.
- the thin part may have a thickness reduction of 1 ⁇ m or more and 50 ⁇ m or less.
- the first electrode includes a plurality of units divided so as to be separated from each other in the circumferential direction of the conductor in a cross section perpendicular to the longitudinal direction of the conductor, and each unit may extend along the longitudinal direction of the conductor. .
- the first electrode has such a shape, it is possible to finely specify the existence position of the defect in the circumferential direction of the insulated wire.
- the first electrostatic capacitance between the first electrode and the insulated wire is detected, and at the radially outer side of the insulated wire so as to face the outer peripheral surface of the insulated wire.
- a second capacitance between the arranged second electrode and the insulated wire is further detected, and based on at least one of the transition of the first capacitance and the transition of the second capacitance You may make it test
- the second electrode includes a plurality of units divided so as to be separated from each other in the circumferential direction of the conductor in a cross section perpendicular to the longitudinal direction of the conductor, and each unit may extend along the longitudinal direction of the conductor. . Since the second electrode has such a shape, it is possible to further finely specify the position of the defect in the circumferential direction of the insulated wire.
- the length along the longitudinal direction of the electrode may be adjusted so that a defect in the insulating film having a length along the longitudinal direction of the conductor of 4 mm or less can be detected.
- the length of the electrode along the longitudinal direction of the conductor is preferably 10 mm or less.
- the insulating film may contain polyimide.
- An insulating film containing polyimide is excellent in insulation and heat resistance. Therefore, polyimide is suitable as a material constituting the insulating film.
- polyimide has an appropriate dielectric constant for detecting defects in the above-described insulated wire inspection method
- the above-described insulated wire inspection method detects a defective portion of an insulated wire having an insulating film containing polyimide.
- Suitable for The insulating film may contain polyamideimide.
- the insulating film containing polyamideimide has the same merit as polyimide because it is excellent in insulation and durability like the insulating film containing polyimide.
- the second electrode includes a plurality of units divided so as to be separated from each other in the circumferential direction of the conductor in a cross section perpendicular to the longitudinal direction of the conductor, and each unit extends along the longitudinal direction of the conductor. May extend. Since the second electrode has such a shape, it is possible to finely specify the position of the defect in the circumferential direction of the insulated wire.
- the conductor processing unit 52 is disposed downstream of the strand supply unit 51 and processes the metal strand supplied from the strand supply unit 51 into a desired shape and size.
- the conductor processing portion 52 includes a metal processing mold such as a die used for drawing (drawing), for example.
- the capacitance sensor 2 includes a test electrode 55 and a housing 44.
- the inspection electrode 55 of the capacitance sensor 2 according to the first embodiment includes the first main electrode 40 as a first electrode, the second main electrode 41 as a second electrode, and a first guard electrode 42a. , Second guard electrode 42b and third guard electrode 42c.
- the housing 44 accommodates the first main electrode 40, the second main electrode 41, the first guard electrode 42a, the second guard electrode 42b, the third guard electrode 42c, and the wiring connected to each electrode. It has a shape that can be made.
- the length along the longitudinal direction of the conductor 10 is 4 mm or less, preferably 2 mm or less, more preferably 1 mm or less, In particular, a low porosity part and a thin part can be detected efficiently.
- the capacitance monitor 58 is connected to each electrode unit constituting the inspection electrode 55 of the capacitance sensor 2.
- the capacitance monitor 58 is grounded together with the first guard electrode 42a, the second guard electrode 42b, and the third guard electrode 42c through wiring.
- the capacitance monitor 58 displays the capacitance measured by the capacitance sensor 2 and records the capacitance in relation to the recording time or the inspection target position of the insulated wire 1.
- the normal part and the defective part in the insulated wire 1 can be distinguished from the fluctuation of the capacitance displayed or recorded on the capacitance monitor 58.
- steps S10 to S20 shown in FIG. 4 are performed.
- the process (step S11) which prepares the conductor 10 and the process (step S12) which forms the insulating film 20 are implemented in step S10.
- the manufacturing method of the insulated wire 1 which concerns on this Embodiment includes the inspection method of the insulated wire 1 which concerns on this Embodiment.
- the electrode units 40 a, 40 b, 40 c, 40 d of the first main electrode 40 and the second main electrode 41 are in a state where the inspection electrode 55 is immersed in water (not shown).
- a first electrostatic capacity and a second electrostatic capacity between the first main electrode 40 or the second main electrode 41 and the insulated wire 1 by applying a voltage to each electrode unit 41a, 41b, 41c, 41d. Is monitored by the capacitance monitor 58.
- the formation state of the insulating film 20 is inspected based on at least one of the transition of the first capacitance and the transition of the second capacitance.
- the product of longitudinal maximum length L D1 and width maximum length W 1 is 0.1 mm 2 or more and 20 mm.
- a low porosity portion 21 of 2 or less can be detected as a defective portion.
- length L D2 along the longitudinal direction of conductor 10 is 4 mm or less, preferably 2 mm or less, more preferably The thin part 22 which is 1 mm or less can be detected.
- the first main electrode 40 and the second main electrode 41 have an insulation length of 4 mm or less, preferably 2 mm or less, more preferably 1 mm or less along the longitudinal direction of the conductor 10.
- the length along the longitudinal direction of the conductor 10 is adjusted so that the thin portion 22 in the film 20 can be detected.
- the lengths of the first main electrode 40 and the second main electrode 41 along the longitudinal direction of the conductor 10 are 0.1 mm or more and 10 mm or less, respectively.
- a low porosity portion 21 or a thin portion 22 having a length L D1 or a length L D2 along the longitudinal direction of the conductor 10 of 4 mm or less, preferably 2 mm or less, more preferably 1 mm or less is appropriate. If it can be detected, it is possible to effectively detect a substantially harmful defect.
- the lengths L 40 and L 41 of the first main electrode 40 and the second main electrode 41 along the longitudinal direction of the conductor 10 are sufficiently shortened (preferably 10 mm or less), and the first capacitance and the second capacitance are reduced.
- a substantial difference (L 41 -L 40 ) (for example, 10 mm or less)
- the formation state of the insulating film 20 corresponding to the range of 5 mm) can be inspected.
- FIG. 15 is a schematic plan view showing an example of the structure of the inspection electrode 55 in the third embodiment.
- the inspection method for the insulated wire 1 according to the present embodiment is basically performed in the same manner as in the first embodiment, and has the same effect.
- the inspection electrode 55 of the capacitance sensor 2 in the third embodiment is different from that in the first embodiment in that the inspection electrode 55 includes one main electrode 60 and two guard electrodes 62a and 62b.
- third main electrode 60 as the first electrode in the present embodiment has the same structure as first main electrode 40 according to the first embodiment. That is, the third main electrode 60 is divided into four so as to be separated from each other in the circumferential direction of the conductor 10 in a cross section perpendicular to the longitudinal direction of the conductor 10, each unit has an arc shape, and each unit is a conductor. It is composed of four electrode units 60a, 60b, 60c, 60d (60d not shown) extending along the longitudinal direction of 10.
- the third main electrode 60 has a length along the longitudinal direction of the conductor 10 of 4 mm or less, preferably 2 mm or less, more preferably 1 mm or less, so that a defect in the insulating film can be detected. The length along is adjusted. Specifically, the length L 60 along the longitudinal direction of the conductor 10 of the third main electrode 60 is 0.1 mm or more in the present embodiment, and is preferably 10 mm or less, more preferably 5 mm or less. Is set.
- the inspection electrode 55 in the present embodiment has a plurality of main electrodes (fourth main electrode 70 and fifth main electrode 71). Therefore, by obtaining the first capacitance and the second capacitance measured using the two main electrodes, and comparing the inspection results based on them (by taking the difference between the two), it becomes narrower It is possible to inspect the formation state of the insulating film 20 in a wide range.
- a ninth guard electrode 82a is arranged on the upstream side in the longitudinal direction of the conductor 10 when viewed from the sixth main electrode 80.
- a tenth guard electrode 82 b is disposed on the downstream side in the longitudinal direction of the conductor 10 when viewed from the sixth main electrode 80.
- Each of the ninth guard electrode 82a and the tenth guard electrode 82b has the same structure and the same function as the first guard electrode 42a, the second guard electrode 42b, and the third guard electrode 42c according to the first embodiment.
- the length of the conductor 10 along the longitudinal direction is 4 mm or less, preferably 2 mm or less, and more preferably 1 mm or less, such as a fine low-porosity portion 21 or a thin portion 22. Can be detected.
- FIG. 18 is a schematic plan view showing an example of the structure of the inspection electrode 55 in the sixth embodiment.
- the method of manufacturing the insulated wire 1 according to the present embodiment is basically performed in the same manner as in the first embodiment, and has the same effect.
- the inspection electrode 55 of the capacitance sensor 2 in the sixth embodiment the case of the first embodiment in that the length L 91 of the length L 90 and the eighth main electrode 91 of the seventh main electrode 90 is more than 10mm Is different.
- the seventh main electrode 90 and the eighth main electrode 91 have different lengths. Therefore, by obtaining the first capacitance and the second capacitance measured using the two main electrodes, and comparing the inspection results based on them (by taking the difference between the two), it becomes narrower It is possible to inspect the formation state of the insulating film 20 in a wide range.
- the first electrostatic capacitance between the seventh main electrode 90 having the length L 90 and the insulated wire 1 and the eighth main electrode 91 having the length L 91 larger than the length L 90 and the insulated wire
- a substantial difference L 91 -L 90
- the formation state of the insulating film 20 corresponding to the range can be inspected.
- a fourteenth guard electrode 102a is arranged on the upstream side in the longitudinal direction of the conductor 10 when viewed from the ninth main electrode 100.
- a fifteenth guard electrode 102 b is disposed between the ninth main electrode 100 and the tenth main electrode 101 along the longitudinal direction of the conductor 10.
- a sixteenth guard electrode 102 c is disposed on the downstream side in the longitudinal direction of the conductor 10 when viewed from the tenth main electrode 101.
- Each of the fourteenth guard electrode 102a, the fifteenth guard electrode 102b, and the sixteenth guard electrode 102c has the same structure and the same as the first guard electrode 42a, the second guard electrode 42b, and the third guard electrode 42c according to the first embodiment. It has the function of.
- the inspection electrode 55 has an eleventh main electrode 110 as a first electrode.
- the eleventh main electrode 110 has the same structure as the first main electrode 40 according to the first embodiment. That is, the eleventh main electrode 110 is divided into four so as to be separated from each other in the circumferential direction of the conductor 10 in a cross section perpendicular to the longitudinal direction of the conductor 10, each unit has an arc shape, and each unit is a conductor. 10 comprises four electrode units 110a, 110b, 110c, 110d (110d not shown) extending along the longitudinal direction.
- the eleventh main electrode 110 has a length L 110 along the longitudinal direction of the conductor 10. The length L 110 exceeds 10 mm.
- Each electrode unit of the eleventh main electrode 110 is connected to a capacitance monitor 58 (FIG. 2) via wiring. For convenience of explanation, illustration of wirings connected to the respective electrodes is omitted in FIG.
- the eleventh main electrode 110 as the first electrode in the present embodiment is divided into four so as to be separated from each other in the circumferential direction of the conductor 10 in a cross section perpendicular to the longitudinal direction of the conductor 10.
- Each unit has an arc shape, and each unit includes four electrode units 110 a, 110 b, 110 c, and 110 d extending along the longitudinal direction of the conductor 10.
- FIGS. FIG.1, FIG.21 and FIG.22 shows the cross-sectional schematic diagram which shows an example of an insulated wire, respectively.
- an insulated wire 1 having a circular cross-sectional shape includes a linear conductor 10 having a circular cross-sectional shape and an insulating film that covers the conductor 10 so as to cover the outer peripheral surface of the conductor 10. 20.
- the insulating film 20 is made of an insulator containing an organic material.
- the main electrode 141 is disposed on the outer peripheral side of the insulated wire 1.
- the main electrode 141 is connected to the capacitance monitoring device 158.
- a voltage is applied to the main electrode 141 to detect the first capacitance of the insulated wire 1.
- step S50 the obtained insulated wire 1 is inspected (S50).
- step S50 the capacitance of the insulated wire 1 is detected and based on the relationship between the capacitance and the porosity of the insulating coating 20 (the ratio of the total volume of the holes 15 to the total volume of the insulating coating 20).
- the formation state of the insulating film 20 is inspected. The inspection is done online.
- the formation state of the insulating film 20 obtained in Step S40 is inspected continuously following Step S40. Further, when the inspection is performed on-line, a series of flows from the wire supply unit 151 to the winding unit 156 shown in FIG. 23 are performed integrally without cutting the insulated wire 1.
- a hole having a square shape with a side of 0.4 mm is formed in the insulating film 20 in a plan view from the insulating film 20 side, and the hole is filled with the same epoxy resin to artificially reduce the porosity.
- a measurement sample B having a portion 21 was produced. The product of the maximum length in the longitudinal direction and the maximum length in the width direction of the low porosity portion 21 in the measurement sample B is 0.16 mm 2 .
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Investigating Or Analyzing Materials By The Use Of Electric Means (AREA)
- Processes Specially Adapted For Manufacturing Cables (AREA)
Abstract
絶縁電線の製造方法は、線状の形状を有する導体を準備する工程と、導体の外周側の面を覆うように、絶縁皮膜を形成することにより、導体と、導体を被覆する絶縁皮膜とを有する絶縁電線を得る工程と、絶縁電線を導体の長手方向に搬送しながら、絶縁電線の外周面に対向するように絶縁電線の径方向外側に配置される第1の電極と絶縁電線との間の第1の静電容量を測定し、第1の静電容量の推移に基づいて、絶縁皮膜内の欠陥部の形成状態を含む絶縁皮膜の形成状態を検査する工程と、を含む。
Description
本発明は、絶縁電線の製造方法、絶縁電線の検査方法および絶縁電線製造装置に関する。
本出願は、2016年10月20日出願の日本出願第2016-206330号、2017年3月30日出願の日本出願第2017-69198号、2017年3月30日出願の日本出願第2017-69200号、2017年3月30日出願の日本出願第2017-69202号、2017年8月1日出願の日本出願第2017-149486号に基づく優先権を主張し、前記日本出願に記載された全ての記載内容を援用するものである。
特開平8-220184号公報(特許文献1)には、絶縁電線の絶縁皮膜の状態を光学的に検査し、絶縁皮膜上に発生した亀裂を検知する方法が開示されている。
特開平8-249958号公報(特許文献2)には、溶融した熱可塑性樹脂中に発泡用のガスを注入し、導体上に発泡樹脂絶縁体を押出被覆することにより発泡絶縁電線を形成し、形成された発泡絶縁電線を移動可能な移動水槽を有する水槽内に導入し、この水槽内で冷却された発泡絶縁電線の静電容量を静電容量計で監視する一連の工程を含む発泡絶縁電線の製造方法が開示されている。
特開2016-81563号公報(特許文献3)には、誘電率の低い絶縁皮膜を有する絶縁電線として、空孔を有する絶縁皮膜を導体上に備えた絶縁電線が提案されている。
特開2016-81563号公報(特許文献4)には、誘電率の低い絶縁皮膜を有する絶縁電線として、空孔を有する絶縁皮膜を導体上に備えた絶縁電線が提案されている。
本開示の絶縁電線の製造方法は、線状の形状を有する導体を準備する工程と、導体の外周側の面を覆うように、絶縁体からなる絶縁皮膜を形成することにより、導体と、導体を被覆する絶縁皮膜とを有する絶縁電線を得る工程と、絶縁電線を導体の長手方向に搬送しながら、絶縁電線の外周面に対向するように絶縁電線の径方向外側に配置される第1の電極と絶縁電線との間の第1の静電容量を測定し、第1の静電容量の推移に基づいて、絶縁皮膜内の欠陥部の形成状態を含む絶縁皮膜の形成状態を検査する工程と、を含む。
[本開示が解決しようとする課題]
絶縁電線の製造方法又は検査方法においては、絶縁電線の絶縁特性に影響を与え得る欠陥部、なかでも特に目視では正確な検知が難しい微小な欠陥部を適切に検出することが求められている。また検査効率を考慮して、絶縁電線を搬送しながら非破壊で欠陥部を検知することが求められている。
絶縁電線の製造方法又は検査方法においては、絶縁電線の絶縁特性に影響を与え得る欠陥部、なかでも特に目視では正確な検知が難しい微小な欠陥部を適切に検出することが求められている。また検査効率を考慮して、絶縁電線を搬送しながら非破壊で欠陥部を検知することが求められている。
そこで、絶縁電線の絶縁特性に影響を与え得る欠陥部、特に微小な欠陥部を、絶縁電線を搬送しながら非破壊で適切に検出することができ、それにより安定した品質の絶縁電線を製造することを可能とする絶縁電線の製造方法およびその方法を実施するための製造装置、並びにそのような欠陥部を適切に検出可能な絶縁電線の検査方法を提供することを目的の1つとする。
[本開示の効果]
[本開示の効果]
本開示によれば、絶縁電線の絶縁特性に影響を与え得る欠陥部、特に微小な欠陥部を、絶縁電線を搬送しながら非破壊で適切に検出することができ、それにより安定した品質の絶縁電線を製造することが可能となる。
[本願発明の実施形態の説明]
最初に本願発明の実施態様を列記して説明する。本願の絶縁電線の製造方法は、線状の形状を有する導体を準備する工程と、導体の外周側の面を覆うように、絶縁皮膜を形成することにより、導体と、導体を被覆する絶縁皮膜とを有する絶縁電線を得る工程と、絶縁電線を導体の長手方向に搬送しながら、絶縁電線の外周面に対向するように絶縁電線の径方向外側に配置される第1の電極と絶縁電線との間の第1の静電容量を測定し、第1の静電容量の推移に基づいて、絶縁皮膜内の欠陥部の形成状態を含む絶縁皮膜の形成状態を検査する工程と、を含む。
最初に本願発明の実施態様を列記して説明する。本願の絶縁電線の製造方法は、線状の形状を有する導体を準備する工程と、導体の外周側の面を覆うように、絶縁皮膜を形成することにより、導体と、導体を被覆する絶縁皮膜とを有する絶縁電線を得る工程と、絶縁電線を導体の長手方向に搬送しながら、絶縁電線の外周面に対向するように絶縁電線の径方向外側に配置される第1の電極と絶縁電線との間の第1の静電容量を測定し、第1の静電容量の推移に基づいて、絶縁皮膜内の欠陥部の形成状態を含む絶縁皮膜の形成状態を検査する工程と、を含む。
本願の絶縁電線の製造方法は、絶縁皮膜の形成状態を検査する工程を含む。この絶縁皮膜の形成状態を検査する工程においては、絶縁電線と、絶縁電線の外周面に対向するように絶縁電線の径方向外側に配置された電極との間の静電容量が、絶縁皮膜の形成状態によって変動することを利用して絶縁皮膜の形成状態を検査する。特に絶縁皮膜に欠陥部が存在する場合にその欠陥部を検出する。この検査においては、絶縁皮膜の厚みや誘電率の変化に伴って絶縁電線と電極との間の静電容量が変動することを利用する。絶縁皮膜に欠陥部が存在すると絶縁電線の実質的な厚みや誘電率に変化が生じることから、電極と絶縁皮膜との間の静電容量の値が定常時と比べて変化する。そのため、導体の長手方向に搬送される絶縁電線と電極との間の静電容量の推移に基づいて、絶縁皮膜の形成状態が検査され、絶縁皮膜内に欠陥部が存在した場合にその存在を検知することができる。
具体的には、線状の導体と、その導体の外周側に掲載された絶縁皮膜とを有する絶縁電線に対し、絶縁電線の外周面に対向するように絶縁電線の径方向外側に電極を配置し、絶縁電線の長手方向に搬送しながら絶縁電線と電極との間の静電容量(キャパシタンス)を測定する。このとき、欠陥のない正常部においては静電容量は定常状態を示す。これに対し、絶縁皮膜に傷や穴、肉薄部(絶縁皮膜の平均厚みと比較して、局所的に厚みが有意に小さい部分)、内部に空孔を有する絶縁皮膜においては低気孔率部(局所的に空孔が存在しない領域又は絶縁皮膜の平均気孔率と比較して気孔率が局所的に有意に低い領域)などの欠陥部が存在すると静電容量は変化する。例えば導体の盛り上がりにより絶縁皮膜が相対的に薄くなる肉薄部が存在すると絶縁電線と電極との間の静電容量は増加する。また絶縁皮膜上に傷や穴が存在すると、その傷や穴の状況に応じて静電容量が変化する。絶縁電線を導体の長手方向に搬送しながら、電極と絶縁電線との間の静電容量を検出し、得られる静電容量の推移に基づいて絶縁皮膜の形成状態を検査することで、絶縁皮膜の形成状態を検査し、欠陥部が存在する場合にその欠陥部を精度良く検出することができる。
上記絶縁皮膜の形成状態を検査する工程においては、導体の長手方向に沿った長さが4mm以下の絶縁皮膜内の欠陥部を検出するようにしてもよい。このような微小な欠陥部は、絶縁電線の長手方向に搬送しながら行う検査において目視では見落とすおそれがある。上記製造方法において、検査工程で用いられる電極を適切に選定することで、導体の長手方向に沿った長さが4mm以下の絶縁皮膜内の欠陥部を精度良く検出することができる。その結果、欠陥部の未検出の頻度が低下する。
第1の電極は、導体の長手方向に沿った長さが4mm以下の絶縁皮膜内の欠陥部が検出可能となるように、長手方向に沿った長さが調整されているのが好ましい。このような構成を備えた電極を有することで、絶縁皮膜の形成状態を検査する工程において、導体の長手方向に沿った長さが小さい絶縁皮膜内の欠陥部をより確実に検出することが可能となる。具体的には導体の長手方向に沿った上記電極の長さは10mm以下とするのが好ましい。
絶縁皮膜の形成状態を検査する工程において、導体の長手方向に沿った長さが2mm以下の絶縁皮膜内の欠陥部を検出するようにしてもよい。このような構成を有することにより、より微細な欠陥部をより精度よく検出することが可能となる。
絶縁電線を得る工程において、絶縁皮膜は、導体の外周側の面を覆うように塗工液を塗工して塗膜を形成し、塗膜を加熱することにより形成されるようにしてもよい。本願の絶縁電線の製造方法は、このような絶縁皮膜を有する絶縁電線を製造するのに特に適している。
絶縁電線の絶縁皮膜は、内部に空孔を有していてもよい。この場合、絶縁皮膜の形成状態を検査する工程において、さらに静電容量と気孔率との関係に基づいて絶縁皮膜の形成状態を検査してもよい。
空気の誘電率は約1.0である。これに対し、絶縁皮膜を構成する材料は空気とは異なった誘電率を有する。したがって、絶縁皮膜内に空孔が存在すると、絶縁皮膜全体としての誘電率は絶縁皮膜内の空孔の存在割合(気孔率)に応じて変化する。本発明者らによる検討の結果、電極と絶縁電線との間の静電容量(キャパシタンス)と絶縁皮膜の気孔率との間には相関関係があることが確認された。そのため本願の絶縁電線の製造方法においては、絶縁皮膜の内部に空孔がする場合、気孔率が変化している部分を欠陥部として検知することができる。また静電容量の推移とともに、さらに静電容量と気孔率との関係に基づいて絶縁皮膜の形成状態を検査することで、気孔率が変化している部分の気孔率を導出することができる。
絶縁皮膜内の欠陥部は、内部に空孔を有する絶縁皮膜内に存在する低気孔率部であってもよい。本願の絶縁電線の製造方法は、内部に空孔を有する絶縁皮膜内に存在しうる、目視では検出しにくい低気孔率部の検出を的確に行うための方法としても好適である。低気孔率部が存在する箇所においては絶縁皮膜の誘電率が変化する。そのため低気孔率部が存在する箇所においては絶縁電線と上記電極との間の静電容量が変動する。この現象を利用し、上記絶縁電線の製造方法において、低気孔率部をより効率よく検出することができる。なお上述の通り、低気孔率部とは、局所的に空孔が存在しない領域又は絶縁皮膜の平均気孔率と比較して気孔率が局所的に有意に低い領域をいう。低気孔率部のなかでも局所的に空孔が存在しない領域を特に無空孔部という。
絶縁皮膜内の上記欠陥部は肉薄部であってもよい。本願の絶縁電線の製造方法は、目視では検出しにくい肉薄部の検出を的確に行うための方法として好適である。上述の通り、肉薄部とは絶縁皮膜の平均厚みと比較して、局所的に厚みが有意に小さい部分をいう。静電容量は絶縁電線の厚みに反比例するため、肉薄部が存在すると、絶縁電線と上記電極との間の静電容量は大きくなる。この現象を利用し、上記絶縁電線の製造方法において、肉薄部を効率よく検出することができる。
上記肉薄部は、膜厚減少量が1μm以上50μm以下であってもよい。このような肉薄部を欠陥部として適切に検知できることにより、欠陥の少ない絶縁電線の製造により効果的に寄与することができる。
上記絶縁電線の製造方法において、絶縁皮膜の厚み方向から平面視した平面形状における欠陥部の長手方向最大長さと幅方向最大長さとの積が、0.1mm2以上20mm2以下であってもよい。このような大きさを有する欠陥部を適切に検知できることにより、欠陥の少ない絶縁電線の製造により効果的に寄与することができる。なお、以下において、「絶縁皮膜の厚み方向から平面視した平面形状における欠陥部の長手方向最大長さ」および「絶縁皮膜の厚み方向から平面視した平面形状における欠陥部の幅方向最大長さ」をそれぞれ、「長手方向最大長さ」及び「幅方向最大長さ」と呼ぶ。
第1の電極は、導体の長手方向に垂直な断面において導体の周方向に互いに離間するように分割された複数のユニットを含み、各ユニットは導体の長手方向に沿って延在してもよい。第1の電極がこのような形状を有することで、絶縁電線の周方向における欠陥の存在位置についても細かく特定することが可能となる。
絶縁皮膜の形成状態を検査する工程において、第1の電極と絶縁電線との間の第1の静電容量を検出するとともに、絶縁電線の外周面に対向するように絶縁電線の径方向外側に配置された第2の電極と絶縁電線との間の第2の静電容量をさらに検出し、第1の静電容量の推移および第2の静電容量の推移の少なくともいずれか一方に基づいて絶縁皮膜の形成状態を検査するようにしてもよい。このように第1の電極および第2の電極を含む複数の電極を用いて検査を行うことにより、欠陥の誤検出を低減し、より精度良く欠陥を検出することができる。
上記絶縁電線の製造方法において、第2の電極の、導体の長手方向に沿った長さが第1の電極とは異なっていてもよい。このようにすることで、第1の電極と絶縁電線との間の第1の静電容量と、第2の電極と絶縁電線との間の第2の静電容量とを求め、それらに基づく検査結果を比較することにより(両者の差分をとることにより)、より高い精度での欠陥の検出が可能となる。
第2の電極は、導体の長手方向に垂直な断面において導体の周方向に互いに離間するように分割された複数のユニットを含み、各ユニットは導体の長手方向に沿って延在してもよい。第2の電極がこのような形状を有することで、絶縁電線の周方向における欠陥の存在位置についてもさらに細かく特定することが可能となる。
上記絶縁皮膜は、ポリイミドを含んでもよい。ポリイミドを含む絶縁皮膜は、絶縁性および耐熱性に優れる。そのため、ポリイミドは絶縁皮膜を構成する材料として好適である。またポリイミドは上記絶縁電線の製造方法において欠陥を検出するのに適度な誘電率を有する。そのため、上記絶縁電線の製造方法は、ポリイミドを含む絶縁皮膜を備えた絶縁電線を、欠陥部が発生しても適切に検出可能な状態で製造するのに適している。また、絶縁皮膜は、ポリアミドイミドを含んでも良い。ポリアミドイミドを含む絶縁皮膜は、ポリイミドを含む絶縁皮膜同様、絶縁性及び耐久性に優れるため、ポリイミドと同様のメリットを有する。
絶縁皮膜の形成状態を検査する工程は、オンラインで行われるのが好ましい。絶縁皮膜の形成状態を検査する工程をオンラインで検査を行うことにより、連続して絶縁電線の製造を行うことができ、高い生産効率で絶縁電線を得ることができる。なおオンラインで検査を行う状態とは、一連の製造工程内において、絶縁電線を得る工程に引き続き連続して絶縁皮膜の形成状態を検査する状態を意味する。
本願の絶縁電線の検査方法は、線状の形状を有する導体と、導体の外周側に形成された絶縁皮膜とを有する絶縁電線を準備する工程と、絶縁電線を導体の長手方向に搬送しながら、絶縁電線の外周面に対向するように絶縁電線の径方向外側に配置される電極と絶縁電線との間の静電容量を測定し、静電容量の推移に基づいて絶縁皮膜の形成状態を検査する工程とを含む。上記検査方法は、絶縁皮膜の形成状態を検査する工程において、導体の長手方向に沿った長さが4mm以下の絶縁皮膜内の欠陥部を検出可能である。
本願の絶縁電線の検査方法においては、絶縁電線と、絶縁電線の外周面に対向するように絶縁電線の径方向外側に配置された電極との間の静電容量が、絶縁皮膜の形成状態によって変動することを利用して欠陥部を検出する。上記検査方法においては、絶縁皮膜の厚みや誘電率の変化に伴って絶縁電線と電極との間の静電容量が変動することを利用する。絶縁皮膜に欠陥部が存在すると絶縁電線の実質的な厚みや誘電率に変化が生じることから、電極と絶縁皮膜との間の静電容量の値が定常時と比べて変化する。そのため、導体の長手方向に搬送される絶縁電線と電極との間の静電容量の推移に基づいて、絶縁皮膜内に欠陥部が存在した場合にその存在を検知することができる。
具体的には、線状の導体と、その導体の外周側に掲載された絶縁皮膜とを有する絶縁電線に対し、絶縁電線の外周面に対向するように絶縁電線の径方向外側に電極を配置し、絶縁電線の長手方向に搬送しながら絶縁電線と電極との間の静電容量(キャパシタンス)を測定すると、欠陥のない正常部においては定常状態を示す。これに対し、絶縁皮膜に傷や穴、肉薄部(絶縁皮膜の平均厚みと比較して、局所的に厚みが有意に小さい部分)、内部に空孔を有する絶縁皮膜においては低気孔率部(局所的に空孔が存在しない領域又は絶縁皮膜の平均気孔率と比較して気孔率が局所的に有意に低い領域)などの欠陥部が存在すると静電容量は変化する。例えば導体の盛り上がりにより絶縁皮膜が相対的に薄くなる肉薄部が存在すると絶縁電線と電極との間の静電容量は増加する。また絶縁皮膜上に傷や穴が存在すると、その傷や穴の状況に応じて静電容量が変化する。絶縁電線を導体の長手方向に搬送しながら、電極と絶縁電線との間の静電容量を検出し、得られる静電容量の推移に基づいて絶縁皮膜の形成状態を検査することで、導体の長手方向に沿った長さが4mm以下の絶縁皮膜内の欠陥部を精度良く検出することができる。
上記電極は、導体の長手方向に沿った長さが4mm以下の絶縁皮膜内の欠陥部が検出可能となるように、長手方向に沿った長さが調整されていてもよい。このような構成を備えた電極を有することで、絶縁皮膜の形成状態を検査する工程において、導体の長手方向に沿った長さが小さい絶縁皮膜内の欠陥部を検出することが可能となる。具体的には導体の長手方向に沿った上記電極の長さは10mm以下とするのが好ましい。
絶縁皮膜の形成状態を検査する工程においては、導体の長手方向に沿った長さが2mm以下の絶縁皮膜内の欠陥部を検出可能であるのが好ましい。このような構成を有することにより、より微細な欠陥部をより精度よく検出することが可能となる。
上記絶縁電線を準備する工程において準備される絶縁電線の絶縁皮膜は、内部に空孔を有していてもよい。この場合、絶縁皮膜の形成状態を検査する工程において、さらに静電容量と気孔率との関係に基づいて絶縁皮膜の形成状態を検査してもよい。
上記の通り電極と絶縁電線との間の静電容量(キャパシタンス)と絶縁皮膜の気孔率との間には相関関係があることが確認された。そのため本願の絶縁電線の検査方法は、絶縁皮膜の内部に空孔がする場合、気孔率が変化している部分を欠陥部として検知することができる。また静電容量の推移とともに、さらに静電容量と気孔率との関係に基づいて絶縁皮膜の形成状態を検査することで、気孔率が変化している部分の気孔率を導出することができる。
絶縁皮膜内の欠陥部は、内部に空孔を有する絶縁皮膜内に存在する低気孔率部であってもよい。本願の絶縁電線の検査方法は、内部に空孔を有する絶縁皮膜内に存在しうる、目視では検出しにくい低気孔率部の検出を的確に行うための方法としても好適である。低気孔率部が存在する箇所においては絶縁皮膜の誘電率が変化する。そのため低気孔率部が存在する箇所においては絶縁電線と上記電極との間の静電容量が変動する。この現象を利用し、上記絶縁電線の検査方法において、低気孔率部をより効率よく検出することができる。
絶縁皮膜内の上記欠陥部は肉薄部であってもよい。本願の絶縁電線の検査方法は、目視では検出しにくい肉薄部の検出を的確に行うための方法として好適である。上述の通り、肉薄部とは絶縁皮膜の平均厚みと比較して、局所的に厚みが有意に小さい部分をいう。静電容量は絶縁電線の厚みに反比例するため、肉薄部が存在すると、絶縁電線と上記電極との間の静電容量は大きくなる。この現象を利用し、上記絶縁電線の検査方法において、肉薄部を効率よく検出することができる。
上記肉薄部は、膜厚減少量が1μm以上50μm以下であってもよい。このような肉薄部を欠陥部として適切に検知できることにより、欠陥の少ない絶縁電線の製造により効果的に寄与することができる。
上記絶縁電線の検査方法において、絶縁皮膜の厚み方向から平面視した平面形状における欠陥部の長手方向最大長さと幅方向最大長さとの積が、0.1mm2以上20mm2以下であってもよい。このような大きさを有する欠陥部を適切に検知できることにより、欠陥の少ない絶縁電線の製造により効果的に寄与することができる。
上記絶縁皮膜は、ポリイミドを含んでもよい。ポリイミドを含む絶縁皮膜は、絶縁性および耐熱性に優れる。そのため、ポリイミドは絶縁皮膜を構成する材料として好適である。またポリイミドは上記絶縁電線の検査方法において欠陥を検出するのに適度な誘電率を有することから、上記絶縁電線の検査方法は、ポリイミドを含む絶縁皮膜を備えた絶縁電線の欠陥部を検出するのに適している。また、絶縁皮膜は、ポリアミドイミドを含んでも良い。ポリアミドイミドを含む絶縁皮膜は、ポリイミドを含む絶縁皮膜同様、絶縁性及び耐久性に優れるため、ポリイミドと同様のメリットを有する。
絶縁皮膜の形成状態を検査する工程は、オンラインで行われるのが好ましい。絶縁皮膜の形成状態を検査する工程をオンラインで検査を行うことにより、連続して絶縁電線の製造を行うことができ、高い生産効率で絶縁電線を得ることができる。なおオンラインで検査を行う状態とは、一連の製造工程内において、絶縁電線を得る工程に引き続き連続して絶縁皮膜の形成状態を検査する状態を意味する。
本願の絶縁電線製造装置は、線状の形状を有する導体を準備する導線準備部と、導体の外周側を覆うように絶縁皮膜を形成する絶縁皮膜形成部と、導体および絶縁皮膜を有する絶縁電線の、絶縁皮膜の形成状態を検査する検査部と、を備える。絶縁皮膜形成部は、絶縁皮膜の原料となるワニス(塗工液)を導体の外周側を覆うように塗工する塗工装置と、塗工装置により塗工された塗膜を加熱する加熱部と、を含む。検査部は、導体の長手方向に搬送されながら検査される絶縁電線の外周面に対向するように絶縁電線の径方向外側に配置される第1の電極を有し、導体の長手方向に搬送される絶縁電線と第1の電極との間の第1の静電容量を測定するキャパシタンスセンサを含む。
このような絶縁電線製造装置により絶縁電線を製造する場合、導体の長手方向に搬送される絶縁電線と電極との間の静電容量の推移に基づいて、絶縁皮膜の形成状態が検査され、絶縁皮膜内に欠陥部が存在した場合にその存在を検知することができる。その結果、欠陥部が発生しても高い頻度で検出が可能な状態で絶縁電線を製造することができる。
上記絶縁電線製造装置において、第1の電極の、導体の長手方向の長さが0.1mm以上10mm以下であってもよい。上記製造装置のキャパシタンスセンサによって測定される第1の静電容量の値は電極の長手方向に沿って平均化した値となる。導体の長手方向に沿って長い電極を使用した場合、広い範囲を検出することが可能となるが、静電容量の値が電極の長手方向に渡って平均化されるため、微細な欠陥を感度良く検出することが難しい。これに対し、導体の長手方向に沿った上記電極の長さを10mm以下とすることで、長手方向に長い電極では検知しにくい微細な欠陥をも検知することができる。一方、導体の長手方向に沿った上記電極の長さが短すぎると、測定範囲が狭くなり、絶縁皮膜の局所的な状態の差に応じて静電容量の変動が大きくなることから、正確な欠陥の検出が難しくなる。導体の長手方向に沿った上記第1の電極の長さを0.1mm以上とすることにより、より高い精度での欠陥の検出を行うことができる。
上記絶縁電線製造装置において、第1の電極は、導体の長手方向に垂直な断面において導体の周方向に互いに離間するように分割された複数のユニットを含み、各ユニットは導体の長手方向に沿って延在してもよい。第1の電極がこのような形状を有することで、絶縁電線の周方向における欠陥の存在位置についても細かく特定することが可能となる。
上記絶縁電線製造装置において、キャパシタンスセンサは、導体の長手方向に搬送されながら検査される絶縁電線の外周面に対向するように絶縁電線の径方向外側に配置される、第1の電極とは異なる第2の電極をさらに有していてもよい。このときキャパシタンスセンサは、導体の長手方向に搬送される絶縁電線と第2の電極との間の第2の静電容量をさらに測定するようにしてもよい。このように第1の電極および第2の電極を含む複数の電極を用いて検査を行うことにより、欠陥の誤検出を低減し、より精度良く欠陥を検出することができる。
上記絶縁電線製造装置において、第1の電極の、導体の長手方向の長さが0.1mm以上10mm以下であってもよい。導体の長手方向に沿った上記電極の長さを10mm以下とすることで、長手方向に長い電極では検知しにくい微細な欠陥をも検知することができる。また導体の長手方向に沿った上記第1の電極の長さを0.1mm以上とすることにより、より高い精度での欠陥の検出を行うことができる。
上記絶縁電線製造装置が第2の電極を有する場合、第2の電極の、導体の長手方向に沿った長さが第1の電極とは異なるようにしてもよい。このようにすることで、第1の電極と絶縁電線との間の第1の静電容量と、第2の電極と絶縁電線との間の第2の静電容量とを求め、それらに基づく検査結果を比較することにより(両者の差分をとることにより)、より高い精度での欠陥の検出が可能となる。
上記絶縁電線製造装置において、第2の電極は、導体の長手方向に垂直な断面において導体の周方向に互いに離間するように分割された複数のユニットを含み、各ユニットは導体の長手方向に沿って延在してもよい。第2の電極がこのような形状を有することで、絶縁電線の周方向における欠陥の存在位置についても細かく特定することが可能となる。
上記絶縁電線製造装置において、導線準備部は、金属素線を保持し、供給する素線供給部と、金属素線を加工する導体加工部と、を含んでいてもよい。導線準備部が素線供給部と導体加工部とを別途有することで、素線から所望の形状の導線に加工することができる。
絶縁皮膜形成部において、塗工装置は、ポリイミド前駆体を含むワニス(塗工液)を導体に塗工してもよく、加熱部は、塗工された塗膜を加熱し、ポリイミド前駆体からポリイミド皮膜を形成する焼付炉であってもよい。ポリイミドを含む絶縁皮膜は、絶縁性および耐熱性に優れる。そのため、ポリイミドは絶縁皮膜を構成する材料として好適である。またポリイミドは上記絶縁電線の検査方法において欠陥を検出するのに適度な誘電率を有する。絶縁皮膜形成部がこのような構成を有することで、ポリイミドを含む絶縁皮膜を効率よく製造することができる。
上記絶縁電線製造装置は、検査部において検査された絶縁電線を巻き取る巻取り部をさらに備えていてもよい。また絶縁電線が切断されないように導線準備部から巻取り部までが並べて配置されていてもよい。上記絶縁電線製造装置を構成する各構成要素が並べて配置されていることにより、絶縁電線の製造途中で中断することなく連続して絶縁電線の製造を行うことができる。その結果、高い生産効率で絶縁電線を得ることができる。また絶縁皮膜の形成状態を検査する工程をオンラインで検査を行うことができる。
[本願発明の実施形態の詳細]
次に、本願の絶縁電線の製造方法、絶縁電線の検査方法および絶縁電線製造装置の実施の形態を、図面を参照しつつ説明する。以下の図面において同一または相当する部分には同一の参照番号を付しその説明は繰返さない。
次に、本願の絶縁電線の製造方法、絶縁電線の検査方法および絶縁電線製造装置の実施の形態を、図面を参照しつつ説明する。以下の図面において同一または相当する部分には同一の参照番号を付しその説明は繰返さない。
(実施の形態1)
[絶縁電線の構造]
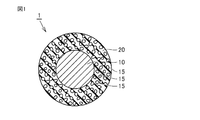
まず、図1~図13を参照して実施の形態1を説明する。図1は実施の形態1において検査される絶縁電線の一例の断面模式図である。図1を参照して、絶縁電線1は、線状の形状を有する導体10の長手方向に垂直な断面において円形の断面形状を有する。絶縁電線1は、円形の断面形状を有する線状の導体10と、この導体10の外周側に形成された絶縁皮膜20とを備える。絶縁皮膜20は、有機材料を含む絶縁体からなる。また絶縁皮膜20は内部に空孔15を含む。具体的には、絶縁皮膜20は、その内部に複数(多数)の空孔15が分散された状態で形成される。
[絶縁電線の構造]
まず、図1~図13を参照して実施の形態1を説明する。図1は実施の形態1において検査される絶縁電線の一例の断面模式図である。図1を参照して、絶縁電線1は、線状の形状を有する導体10の長手方向に垂直な断面において円形の断面形状を有する。絶縁電線1は、円形の断面形状を有する線状の導体10と、この導体10の外周側に形成された絶縁皮膜20とを備える。絶縁皮膜20は、有機材料を含む絶縁体からなる。また絶縁皮膜20は内部に空孔15を含む。具体的には、絶縁皮膜20は、その内部に複数(多数)の空孔15が分散された状態で形成される。
絶縁体に含まれる上記有機材料としては特に限定されないが、例えば熱硬化性樹脂であればポリイミド(PI)やポリアミドイミド(PAI)、熱可塑性樹脂であればポリエーテルサルフォン(PES)、ポリエーテルエーテルケトン(PEEK)などが挙げられる。なかでも絶縁性および耐熱性に優れることから、絶縁皮膜20を構成する絶縁体はポリイミドまたはポリアミドイミドを含むのが好ましく、ポリイミドを含むものがより好ましい。絶縁皮膜20を構成する絶縁体の50質量%以上がポリイミドであるのがより好ましく、ポリイミドと不可避的不純物とからなるのが特に好ましい。例えば、本実施の形態における絶縁皮膜20の空孔15以外の部分はポリイミドおよび不可避的不純物からなるポリイミド皮膜である。図1を参照して、本実施の形態における絶縁皮膜20はその内部に空孔15を含む。絶縁皮膜20の全体積に占める空孔15の総体積の割合(気孔率)は、たとえば5体積%以上80体積%以下であり、好ましくは10体積%以上70体積%以下、より好ましくは25体積%以上65体積%以下である。ポリイミドなどの絶縁皮膜20を構成する材料と空気とでは誘電率が異なることから、絶縁皮膜20が空孔15を有することにより絶縁皮膜20全体としての誘電率が変化する。例えばポリイミドは、空気よりも誘電率(比誘電率)が高い。したがって、絶縁皮膜20がポリイミドからなる場合、絶縁皮膜20が空孔15を有することで、空孔15を有しない絶縁皮膜20に比べて誘電率の低い絶縁皮膜20を得ることができる。
絶縁電線1は、図1に示すように絶縁皮膜20内に分散された状態で空孔15を有していてもよい。また図示していないが、絶縁皮膜20が、中実層と、空孔15を有する多孔質層とが互いに積層された多層構造を有していてもよい。この場合、中実層の厚みと多孔質層の厚みとは、必要な特性に応じて任意に設定できる。
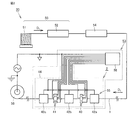
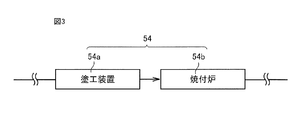
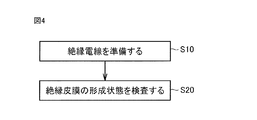
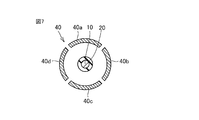
次に、本実施の形態に係る絶縁電線1の製造方法および検査方法の流れを、図2~図7を参照して説明する。図2は、絶縁電線1の製造方法および検査方法が実施される絶縁電線1の製造工程を説明するためのブロック図である。図3は絶縁皮膜形成部54を説明するためのブロック図である。図4は絶縁電線1の検査方法の手順を示すフローチャートである。図5は絶縁電線1の製造方法の手順を示すフローチャートである。図6は実施の形態1における検査電極の構造の一例を示す概略平面図である。図7は図6の線分VII-VIIに沿う断面を矢印の向きに見た状態に対応する概略断面図である。
[絶縁電線の検査装置および製造装置の構成]
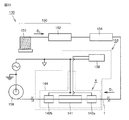
図2および図3を参照して、絶縁電線1の製造装置30は、導線準備部50と、絶縁皮膜形成部54と、検査部53と、巻取り部56とを備える。導線準備部50から巻取り部56までは並べて配置されている。絶縁電線1の検査は検査部53において行われる。導線準備部50は、素線供給部51と導体加工部52とを含む。素線供給部51は、導体10の原料となる素銅線などの金属素線を保持し、その金属素線を導体加工部52に供給する。導体加工部52は、素線供給部51の下流側に配置され、素線供給部51から供給された金属素線を所望の形状およびサイズに加工する。導体加工部52は、例えば引き抜き加工(伸線加工)に使用されるダイスなどの金属加工用金型を備える。
図2および図3を参照して、絶縁電線1の製造装置30は、導線準備部50と、絶縁皮膜形成部54と、検査部53と、巻取り部56とを備える。導線準備部50から巻取り部56までは並べて配置されている。絶縁電線1の検査は検査部53において行われる。導線準備部50は、素線供給部51と導体加工部52とを含む。素線供給部51は、導体10の原料となる素銅線などの金属素線を保持し、その金属素線を導体加工部52に供給する。導体加工部52は、素線供給部51の下流側に配置され、素線供給部51から供給された金属素線を所望の形状およびサイズに加工する。導体加工部52は、例えば引き抜き加工(伸線加工)に使用されるダイスなどの金属加工用金型を備える。
絶縁皮膜形成部54は、導体加工部52の下流側に配置される。絶縁皮膜形成部54は、例えば絶縁皮膜20の原料となるワニス(塗工液)を導体10に塗工する塗工装置52aと、塗工装置52aにより塗工された塗膜を加熱し、ポリイミド皮膜を形成する、加熱部としての焼付炉52bとを備える。
検査部53は、絶縁皮膜形成部54の下流側に配置される。検査部53においては、絶縁電線1が導体10の長手方向に搬送される状態で、第1の電極としての第1主電極40と絶縁電線1との間の第1の静電容量が測定される。その第1の静電容量の推移、および第1の静電容量と絶縁皮膜20の気孔率との関係に基づいて、絶縁皮膜20の形成状態を検査する。さらに、絶縁電線1を導体10の長手方向に搬送しながら、第2の電極としての第2主電極41と絶縁電線1との間の第2の静電容量を測定し、第1の静電容量および第2の静電容量のうち一方または両方の推移、並びに第1の静電容量および第2の静電容量と、絶縁皮膜20の気孔率との関係に基づいて、絶縁皮膜20の形成状態を検査してもよい。検査部53は、キャパシタンスセンサ2と、キャパシタンスモニタ58とを備える。キャパシタンスセンサ2は、検査電極55と、筐体44と、検査電極55内の各電極に接続された配線とを備える。絶縁電線1を導体10の長手方向に搬送する際、キャパシタンスセンサ2内を絶縁電線1が通過することにより、第1主電極40または第2主電極41と、絶縁電線1との間の第1の静電容量および第2の静電容量が測定される。
図2、図6および図7を参照して、キャパシタンスセンサ2の構造について説明する。キャパシタンスセンサ2は、検査電極55と、筐体44とを備える。本実施の形態1に係るキャパシタンスセンサ2の検査電極55は、第1の電極としての上記第1主電極40と、第2の電極としての上記第2主電極41と、第1ガード電極42aと、第2ガード電極42bと、第3ガード電極42cとを含む。筐体44は、第1主電極40と、第2主電極41と、第1ガード電極42aと、第2ガード電極42bと、第3ガード電極42cと、各電極に接続された配線とを収容できる形状を有する。
図7を参照して、検査電極55の構造についてさらに説明する。第1主電極40は、導体10の長手方向に垂直な断面において導体10の周方向に互いに離間するように4分割された円弧状の形状を有し、それぞれが導体10の長手方向に沿って延在する4つの電極ユニット40a,40b,40c,40dから構成されている。第2主電極41も、同様の断面形状を有し、それぞれが導体10の長手方向に沿って延在する4つの電極ユニット41a,41b,41c,41d(電極ユニット41dは、電極ユニット40dと同様に、絶縁電線1を挟んで電極ユニット41bの対面側に位置し、図示は省略)から構成される。また第1主電極40および第2主電極41の各電極ユニットは、図2に示すように、それぞれ配線を介してキャパシタンスモニタ58と接続されている。説明の便宜のため、図6以降においては、各電極に接続された配線については図示を省略する。
導体10の長手方向に沿った第1主電極40の長さL40は、同方向の第2主電極41の長さL41とは異なる。図6においては、第2主電極41の長さL41は、第1主電極40の長さL40よりも大きい。また特に限定されないが、本実施形態においては、第1主電極40の長さL40および第2主電極41の長さL41は、0.1mm以上であって、かつ好ましくは10mm以下、より好ましくは5mm以下に設定される。長さL40および長さL41がこのような範囲にあれば、導体10の長手方向に沿った長さが4mm以下、好ましくは2mm以下、より好ましくは1mm以下の絶縁皮膜内の欠陥部、特に低気孔率部や肉薄部を効率よく検出することができる。
第1ガード電極42aは、第1主電極40から見て導体10の長手方向において上流側に配置される。第2ガード電極42bは、導体10の長手方向に沿って第1主電極40と第2主電極41との間に配置される。第3ガード電極42cは、第2主電極41から見て導体10の長手方向において下流側に配置される。第1ガード電極42a、第2ガード電極42bおよび第3ガード電極42cは、第1主電極40および第2主電極41の端部における電界の集中を緩和し、絶縁電線1と第1主電極40および第2主電極41との間に生じる第1の静電容量および第2の静電容量の数値を安定的に計測するために設置される。第1ガード電極42a、第2ガード電極42bおよび第3ガード電極42cは配線を介して互いに接続されている。また第1ガード電極42a、第2ガード電極42bおよび第3ガード電極42cは、キャパシタンスモニタ58および巻取り部56と接続され、巻取り部56と、第1ガード電極42a、第2ガード電極42bおよび第3ガード電極42cとの間の経路において接地されている。すなわち、第1ガード電極42a、第2ガード電極42bおよび第3ガード電極42cは接地電極である。
本実施の形態において、第1ガード電極42a、第2ガード電極42bおよび第3ガード電極42cは同一の構造を有する。すなわち、それぞれ中空円筒状の形状を有し、導体10の長手方向に沿った各ガード電極の長さL42a、L42b、L42cは同一である。各主電極40,41と、各ガード電極42a,42b,42cとは間隔Gをおいて配置される。絶縁電線1と各主電極40,41との間隔は、測定される第1の静電容量および第2の静電容量が安定する範囲に適宜設定される。
キャパシタンスモニタ58は、キャパシタンスセンサ2の検査電極55を構成する各電極ユニットと接続されている。またキャパシタンスモニタ58は、配線を通じて第1ガード電極42a、第2ガード電極42bおよび第3ガード電極42cと共に接地されている。キャパシタンスモニタ58は、キャパシタンスセンサ2において測定された静電容量を表示し、記録時間または絶縁電線1の検査対象位置と関係づけてその静電容量を記録する。キャパシタンスモニタ58に表示又は記録される静電容量の変動から、絶縁電線1内の正常部と欠陥部とを区別することができる。
巻取り部56は、検査部53の下流側に配置される。巻取り部56は、着脱可能な巻取りリールを配置することができる巻取りリール装着部を備え、検査部53において検査された絶縁電線1を巻き取る。絶縁電線1が巻き取られた巻取りリールを巻取りリール装着部から脱着することにより、絶縁電線1を巻き取られた状態で得ることができる。
[絶縁電線1の検査方法および製造方法の手順]
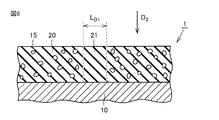
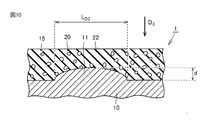
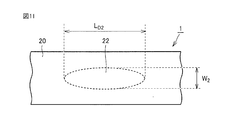
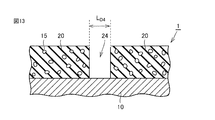
次に図1~図13を参照して、絶縁電線1の検査方法および製造方法の手順を説明する。図8は、絶縁皮膜20内の低気孔率部の状態を示す概略断面図である。図9は図8の矢印D2の向きに見た低気孔率部の状態を示す概略図である。図10は絶縁皮膜20の肉薄部の状態を示す概略断面図である。図11は、図10の矢印D3の向きに見た肉薄部の状態を示す概略図である。図12は、絶縁皮膜20表面の傷欠陥の状態を示す概略断面図である。図13は、絶縁皮膜20の穴欠陥の状態を示す概略断面図である。
次に図1~図13を参照して、絶縁電線1の検査方法および製造方法の手順を説明する。図8は、絶縁皮膜20内の低気孔率部の状態を示す概略断面図である。図9は図8の矢印D2の向きに見た低気孔率部の状態を示す概略図である。図10は絶縁皮膜20の肉薄部の状態を示す概略断面図である。図11は、図10の矢印D3の向きに見た肉薄部の状態を示す概略図である。図12は、絶縁皮膜20表面の傷欠陥の状態を示す概略断面図である。図13は、絶縁皮膜20の穴欠陥の状態を示す概略断面図である。
本実施の形態に係る絶縁電線1の検査方法においては、図4に示すS10~S20のステップが実施される。また本実施の形態に係る絶縁電線1の製造方法においては、ステップS10において、導体10を準備する工程(ステップS11)と、絶縁皮膜20を形成する工程(ステップS12)とが実施される。このように本実施の形態に係る絶縁電線1の製造方法には、本実施の形態に係る絶縁電線1の検査方法が含まれる。
図2~図4を参照して、検査する絶縁電線1を準備する(S10)。絶縁電線1の準備は、例えば次のようにして行う。まず導線準備部50において、円形の断面形状を有する線状の導体10を準備する(S11)。具体的には、素線供給部51に保持された、素銅線などの金属素線が引き出される。素線は矢印D1の方向に送られ、導体加工部52に供給される。素線供給部51から供給された金属素線は、ダイスによる引き抜き加工(伸線加工)により、所望の形状およびサイズを有する導体10に加工される。導体加工部52において素線から加工された導体10は、絶縁皮膜形成部54に送られる。
次に、導体10の外周側に絶縁皮膜20が形成される(S12)。絶縁皮膜20は、図1に示すように、線状の形状を有する導体10の外周側の面を覆うように形成される。絶縁皮膜20は絶縁体からなり、内部に空孔15を含む。
図3を参照して、絶縁皮膜形成部54は、ワニス(塗工液)の塗工装置54aと、加熱部としての焼付炉54bとを備える。絶縁皮膜形成部54では、以下のような手順により導体10の外周側の面を覆うように絶縁皮膜20が形成される。
まず塗工装置54a内に保持されたワニス内を、導体加工部52において加工された導体10が通過することにより、導体10の外周側の面を覆うようにワニスが塗工される。本実施の形態において塗工されるワニスは、有機溶剤中にポリイミドの前駆体を含む。次に加熱部としての焼付炉54bにおいて、塗工された塗膜を加熱すると、ポリイミドの前駆体からポリイミドへの反応が促進される。ポリイミドは熱硬化性であるため、加熱により塗膜が硬化する。このようにして、導体10の外周側の面を覆うように、絶縁体であるポリイミドからなる絶縁皮膜20が形成される。
また必要に応じて上記ワニスの塗工および加熱のサイクルを繰り返すことにより、所望の厚みの絶縁皮膜20を形成することができる。このようにして絶縁電線1が準備される。
次に準備された絶縁電線1を検査する(S20)。絶縁皮膜形成部54において絶縁皮膜20が形成された絶縁電線1は、さらに導体10の長手方向である矢印D1の向きに搬送されながら、検査部53において絶縁皮膜20の形成状態が検査される。
検査は、図2に示すようなキャパシタンスセンサ2およびキャパシタンスモニタ58を用い、キャパシタンスセンサ2を水に浸漬した状態で行われる。キャパシタンスセンサ2の検査電極55によって測定された静電容量のデータは、キャパシタンスモニタ58に送信される。キャパシタンスモニタ58に表示される静電容量の推移に基づいて、絶縁皮膜20の形成状態が検査される。
検査部53は、第1の電極としての第1主電極40と、絶縁電線1との間の第1の静電容量を測定し、その第1の静電容量の推移に基づいて、絶縁皮膜20の形成状態を検査する。さらに、第2の電極としての第2主電極41と、絶縁電線1との間の第2の静電容量を測定し、第1の静電容量の推移および第2の静電容量の推移の両方に基づいて、絶縁皮膜20の形成状態を検査してもよい。本実施の形態においては、第2主電極41と、絶縁電線1との間の第2の静電容量を測定し、第1の静電容量の推移および第2の静電容量の推移の両方に基づいて、絶縁皮膜20の形成状態が検査される。このように第1の静電容量および第2の静電容量を測定し、その両方の静電容量の推移に基づいて検査することにより、より精度良く欠陥部を検出することができる。
具体的には、以下のように検査が行われる。まず第1主電極40の各電極ユニット40a,40b,40c,40dおよび第2主電極41の各電極ユニット41a,41b,41c,41dに電圧を印加し、第1主電極40と絶縁電線1との間の第1の静電容量、および第2主電極41と絶縁電線1との間の第2の静電容量を測定する。
次に測定される上記第1の静電容量の推移および第2の静電容量の推移のうち少なくとも一方に基づいて、絶縁皮膜20の形成状態を検査する。例えば、絶縁皮膜20に欠陥部が存在しない正常な状態においては、測定される静電容量は定常値を示す。一方、絶縁皮膜20に欠陥部が存在する場合、静電容量が変化する。その静電容量の推移に基づいて欠陥部の位置を特定し、記録する。このようにして安定した品質の絶縁電線1を製造することができる。
キャパシタンスセンサ2において絶縁皮膜20の形成状態が検査された絶縁電線1は、その後巻取り部56において巻き取られる。巻き取られた絶縁電線1は、欠陥部の位置が記録された状態で製品としてもよいし、欠陥部を含む絶縁電線1については製品とせずに廃棄してもよい。また記録された位置に基づいて欠陥部を含む箇所のみを削除し、残部を製品としてもよい。
本実施の形態において、上記検査はオンラインで行われる。オンラインで行う検査では、ステップS10~S20までの一連の工程において、上記ステップS10に引き続き連続して、ステップS10で得られた絶縁皮膜20の形成状態の検査を行う。また検査をオンラインで行う場合、図2に示す素線供給部51から巻取り部56に至るまでの一連の流れが、絶縁電線1を切断することなく一体的に行われる。
絶縁皮膜20の形成状態を検査する工程では、検査電極55を水(図示せず)に浸漬した状態で第1主電極40の各電極ユニット40a,40b,40c,40dおよび第2主電極41の各電極ユニット41a,41b,41c,41dに電圧を印加して、第1主電極40または第2主電極41と、絶縁電線1との間の第1の静電容量および第2の静電容量の推移をキャパシタンスモニタ58において監視する。第1の静電容量の推移および第2の静電容量の推移のうち、少なくとも一方に基づいて絶縁皮膜20の形成状態を検査する。
本実施の形態1においては、第1主電極40は、導体10の長手方向に垂直な断面において導体10の周方向に互いに離間するように4分割され、各ユニットが円弧状の形状を有し、かつ各ユニットが導体10の長手方向に沿って延在する4つの電極ユニット41a,41b,41c,41dから構成されている。第2主電極41も同様に周方向に4分割された4つの電極ユニットから構成されている。このように周方向に分割された複数の電極ユニットから構成される第1主電極40および第2主電極41を用いることにより、絶縁電線1の周方向における欠陥部の存在位置についても細かく特定することが可能となる。なお、主電極の周方向における複数の電極ユニットの数は特に4つに限定されない。例えば周方向に2分割された電極ユニットを有する主電極などの、周方向において2以上の任意の数の電極ユニットを有する主電極を必要に応じて選択することができる。
本実施の形態1に係る絶縁電線1の検査方法においては、図8および図9に示すような絶縁皮膜20内の低気孔率部21を検出することが可能である。低気孔率部21は、絶縁皮膜20において、絶縁皮膜20全体の平均の気孔率に比べて有意に気孔率が低く空孔15の割合が少ない部分である。低気孔率部21の中でも特に空孔15が全く存在しない部分を無空孔部と呼ぶ。このような低気孔率部21、特に無空孔部は部分放電の発生の原因となり得る。安定した品質の絶縁電線1を製造するためには、このような低気孔率部21の存在を適切に検出し、絶縁皮膜20の品質を管理することが好ましい。
また図8および図9を参照して、本実施の形態1に係る絶縁電線1の検査方法は、導体10の長手方向に沿った長さLD1が4mm以下、好ましくは2mm以下、より好ましくは1mm以下である低気孔率部21を検出可能である。また図2および図6に示すように、第1主電極40および第2主電極41は、導体10の長手方向に沿った長さが4mm以下、好ましくは2mm以下、より好ましくは1mm以下の絶縁皮膜20内の低気孔率部21が検出可能となるように、導体10の長手方向に沿った長さが調整されている。例えば第1主電極40および第2主電極41の導体10の長手方向に沿った長さは、それぞれ0.1mm以上10mm以下である。このような微小な低気孔率部21を検出可能であることにより、実質的に有害な欠陥部を有効に検出することができる。
さらに図9を参照して、本実施の形態1にかかる絶縁電線1の検査方法においては、長手方向最大長さLD1と幅方向最大長さW1との積が、0.1mm2以上20mm2以下の低気孔率部21を欠陥部として検出可能である。このような範囲の低気孔率部21の形成状態を検査し、そのような低気孔率部21を検出可能であることにより、実質的に有害な欠陥部をさらに精度良く検出することができる。
また本実施の形態1に係る絶縁電線1の検査方法においては、図10に示すような絶縁皮膜20内の肉薄部22を検出することも可能である。肉薄部22とは、導体10の膨れ11により、絶縁皮膜20が局所的に肉薄になる部分をいう。このような肉薄部22が存在すると、その肉薄部22において絶縁性が低下する。そのため、安定した品質の絶縁電線1を製造するためには、このような肉薄部22の存在も適切に検出し、絶縁皮膜20の品質を管理することが好ましい。
また図10および図11を参照して、本実施の形態1に係る絶縁電線1の検査方法は、導体10の長手方向に沿った長さLD2が4mm以下、好ましくは2mm以下、より好ましくは1mm以下である肉薄部22を検出可能である。また図2および図6に示すように、第1主電極40および第2主電極41は、導体10の長手方向に沿った長さが4mm以下、好ましくは2mm以下、より好ましくは1mm以下の絶縁皮膜20内の肉薄部22が検出可能となるように、導体10の長手方向に沿った長さが調整されている。例えば第1主電極40および第2主電極41の導体10の長手方向に沿った長さは、それぞれ0.1mm以上10mm以下である。このような微小な肉薄部22の形成状態を検査し、そのような肉薄部22を検出可能であることにより、実質的に有害な欠陥部を有効に検出することができる。
さらに図11を参照して、本実施の形態1に係る絶縁電線1の検査方法においては、長手方向最大長さLD2と幅方向最大長さW2との積が、0.1mm2以上20mm2以下の肉薄部22を欠陥部として検出可能である。このような範囲の肉薄部22を検出可能であることにより、実質的に有害な欠陥部をさらに精度良く検出することができる。
また図10を参照して、本実施の形態1に係る絶縁電線1の検査方法においては、膜厚減少量dが1μm以上50μm以下の肉薄部22を欠陥部として検出可能である。このような範囲の膜厚減少量dを有する肉薄部22をも検出可能なことにより、絶縁皮膜20の絶縁性の低下に影響を与えるような肉薄部22をより適切に検出することができる。
本実施の形態1に係る絶縁電線1の検査方法では、図12に示すような、絶縁皮膜20表面に存在する、導体10の長手方向に沿った長さLD3が4mm以下、好ましくは2mm以下、より好ましくは1mm以下の傷23を検出することも可能である。また図13に示すような、導体10の長手方向に沿った長さLD4が4mm以下、好ましくは2mm以下、より好ましくは1mm以下の穴24についても検出可能である。なお傷23や穴24などの絶縁皮膜20の外観から特定可能な欠陥部については、画像分析などによる一般的な欠陥検査方法でも検出することができる。しかしながら、図8に示すような低気孔率部21や図10に示すような肉薄部22、特に導体10の長手方向に沿った長さが4mm以下の微細な低気孔率部21や肉薄部22については外観のみからは検出することが難しい。傷23および穴24とともに、導体10の長手方向に沿った長さLD1又は長さLD2が4mm以下、好ましくは2mm以下、より好ましくは1mm以下の低気孔率部21や肉薄部22を適切に検出することができれば、実質的に有害な欠陥部を有効に検出することができる。
本実施の形態1においては、主電極として上述のような第1主電極40および第2主電極41を用いて、第1の静電容量および第2の静電容量と絶縁皮膜20の気孔率との関係に基づいて絶縁皮膜20の形成状態を検査することにより、傷23や穴24の形成状態だけでなく、このような低気孔率部21や肉薄部22の形成状態をも検査することができる。その結果、本願の絶縁電線1の検査方法によれば、種々の欠陥部を的確に検出することができ、安定した品質の絶縁電線1を製造することが可能となる。
また本実施の形態1においては、導体10の長手方向に沿った長さL40,L41が好ましくは10mm以下、より好ましくは5mm以下である第1主電極40および第2主電極41が用いられる。測定される静電容量の値は、第1主電極40全体の平均値、または第2主電極41全体の平均値である。したがって、電極が導体10の長手方向に沿って長い場合、広い範囲を検出することが可能となるが、静電容量の値が長手方向に渡って平均化されるため、小さな欠陥部を感度良く検出することが難しい。これに対し、第1主電極40および第2主電極41の、導体10の長手方向に沿った長さL40,L41を充分に短く(好ましくは10mm以下)することで、長手方向に長い電極では検知できない小さな欠陥部、特に導体10の長手方向に沿った長さが4mm以下、好ましくは2mm以下、より好ましくは1mm以下の欠陥部をもより適切に検知することができる。
さらに第1主電極40および第2主電極41の、導体10の長手方向に沿った長さL40,L41を充分に短く(好ましくは10mm以下)し、第1の静電容量および第2の静電容量と絶縁皮膜20の気孔率との関係に基づいて絶縁皮膜20の形成状態を検査することにより、傷23や穴24による欠陥部、あるいはサイズの大きな欠陥部のみならず、小さな欠陥部、特に導体10の長手方向に沿った長さが4mm以下、好ましくは2mm以下、より好ましくは1mm以下の低気孔率部21や肉薄部22による欠陥部についても検出することが可能である。
また本実施の形態においては、複数の主電極、すなわち第1主電極40および第2主電極41とを有する検査電極55を備えたキャパシタンスセンサ2を用いて第1の静電容量および第2の静電容量の測定を行う。このように複数の主電極を用いて検査を行うことで、一方の主電極による検査結果に欠陥部の誤検出が含まれるか否かを、別の主電極の検査結果と対比して検証することができる。その結果、欠陥部の誤検出を低減し、より精度良く欠陥部を検出することができる。
さらに第1主電極40および第2主電極41は、それぞれ長さが異なる。そのため2つの主電極を用いて測定される第1の静電容量および第2の静電容量とを求め、それらの推移に基づく検査結果を比較することにより(両者の差分をとることにより)、より狭小な範囲の絶縁皮膜20の形成状態を検査することができる。すなわち、長さL40を有する第1主電極40と絶縁電線1との間の第1の静電容量と、長さL40よりも大きい長さL41を有する第2主電極41と絶縁電線1との間の第2の静電容量とを求め、それらに基づく検査結果を比較することにより(両者の差分をとることにより)、実質的に差(L41‐L40)(例えば10mm以下、具体例としては5mm)の範囲に相当する絶縁皮膜20の形成状態を検査することができる。
このようにして測定された第1静電容量(および第2の静電容量)と、予め調査された絶縁皮膜20の気孔率との関係に基づいて、気孔率を導出することができる。具体的には、計算により求められる理論曲線や、標準物質を用いて求められる検量線と、検査工程において求められる絶縁電線1の静電容量の値とを比較することにより、絶縁電線1の気孔率を見積もることができる。予め欠陥として検出すべき気孔率から求められる、欠陥部が存在するものと判断すべき静電容量のしきい値を設定しておくことで、上記欠陥部の検出を行うことができる。また必要に応じて、静電容量と気孔率との関係に加え、厚みと静電容量との関係も参照することができる。
(実施の形態2)
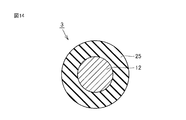
次に他の実施形態である実施の形態2について説明する。図14は実施の形態2において検査される絶縁電線の一例を示す断面模式図である。絶縁電線3は、線状の形状を有する導体12の長手方向に垂直な断面において円形の断面形状を有する。絶縁電線3は、円形の断面形状を有する線状の導体12と、この導体12の外周側に形成された絶縁皮膜25とを備える。実施の形態2において検査される絶縁電線3は、絶縁皮膜25が空孔を有しない点で実施の形態1と相違する。空孔を実質的に有しない絶縁皮膜25を有する絶縁電線3において図8に示す低気孔率部21が実質的に発生しない点で実施の形態2は実施の形態1と相違する。それ以外の点においては実施の形態2は実施の形態1と共通する。
次に他の実施形態である実施の形態2について説明する。図14は実施の形態2において検査される絶縁電線の一例を示す断面模式図である。絶縁電線3は、線状の形状を有する導体12の長手方向に垂直な断面において円形の断面形状を有する。絶縁電線3は、円形の断面形状を有する線状の導体12と、この導体12の外周側に形成された絶縁皮膜25とを備える。実施の形態2において検査される絶縁電線3は、絶縁皮膜25が空孔を有しない点で実施の形態1と相違する。空孔を実質的に有しない絶縁皮膜25を有する絶縁電線3において図8に示す低気孔率部21が実質的に発生しない点で実施の形態2は実施の形態1と相違する。それ以外の点においては実施の形態2は実施の形態1と共通する。
実施の形態2においては、絶縁電線1に代えて、空孔を実質的に有しない絶縁皮膜25を有する絶縁電線3が検査される。空孔を実質的に有しない絶縁皮膜25を有する絶縁電線3においても、導体10の長手方向に沿った長さが4mm以下の肉薄部22は発生し得る。実施の形態2に係る絶縁電線3の検査方法においても、導体10の長手方向に沿った長さが4mm以下の肉薄部22を検出することが可能である。また導体10の長手方向に沿った長さが4mm以下の傷23および穴24についても同様に検出が可能である。
(実施の形態3)
次に、他の実施形態である実施の形態3について説明する。図15は、実施の形態3における検査電極55の構造の一例を示す概略平面図である。本実施の形態に係る絶縁電線1の検査方法は、基本的には実施の形態1の場合と同様に実施され、同様の効果を奏する。しかし、実施の形態3におけるキャパシタンスセンサ2の検査電極55は、1つの主電極60と、2つのガード電極62a,62bとから構成される点において実施の形態1の場合とは異なっている。
次に、他の実施形態である実施の形態3について説明する。図15は、実施の形態3における検査電極55の構造の一例を示す概略平面図である。本実施の形態に係る絶縁電線1の検査方法は、基本的には実施の形態1の場合と同様に実施され、同様の効果を奏する。しかし、実施の形態3におけるキャパシタンスセンサ2の検査電極55は、1つの主電極60と、2つのガード電極62a,62bとから構成される点において実施の形態1の場合とは異なっている。
図15を参照して、本実施の形態における、第1の電極としての第3主電極60は、実施の形態1に係る第1主電極40と同一の構造を有する。すなわち、第3主電極60は、導体10の長手方向に垂直な断面において導体10の周方向に互いに離間するように4分割され、各ユニットが円弧状の形状を有し、かつ各ユニットが導体10の長手方向に沿って延在する4つの電極ユニット60a,60b,60c,60d(60dは図示せず)から構成されている。第3主電極60は、導体10の長手方向に沿った長さが4mm以下、好ましくは2mm以下、より好ましくは1mm以下の絶縁皮膜内の欠陥部が検出可能となるように、導体10長手方向に沿った長さが調整されている。具体的には第3主電極60の導体10の長手方向に沿った長さL60は、本実施の形態においては0.1mm以上であって、かつ好ましくは10mm以下、より好ましくは5mm以下に設定される。
第3主電極60から見て導体10の長手方向において上流側には第4ガード電極62aが配置されている。第3主電極60から見て導体10の長手方向において下流側には第5ガード電極62bが配置されている。第4ガード電極62aおよび第5ガード電極62bのそれぞれは、実施の形態1に係る第1ガード電極42a、第2ガード電極42bおよび第3ガード電極42cと同一の構造および同一の機能を有する。
本実施の形態における検査部53によれば、導体10の長手方向に沿った長さL60は充分に短い(好ましくは10mm以下)。そのため実施の形態1と同様に、導体10の長手方向に沿った長さが4mm以下、好ましくは2mm以下、より好ましくは1mm以下の微細な低気孔率部21や肉薄部22などの欠陥部を検出することができる。
また第3主電極60は、第1主電極40および第2主電極41と同様に、導体10の長手方向に垂直な断面において導体10の周方向に互いに離間するように4分割され、各ユニットが円弧状の形状を有し、かつ各ユニットが導体10の長手方向に沿って延在する4つの電極ユニット60a,60b,60c,60dから構成されている。そのため、絶縁電線1の周方向における欠陥部の存在位置についても細かく特定することが可能となる。
(実施の形態4)
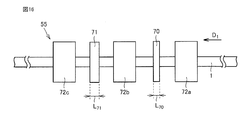
次に、他の実施形態である実施の形態4について説明する。図16は、実施の形態4における検査電極55の構造の一例を示す概略平面図である。本実施の形態に係る絶縁電線1の検査方法は、基本的には実施の形態1の場合と同様に実施され、同様の効果を奏する。しかし、実施の形態4におけるキャパシタンスセンサ2の検査電極55は、2つの主電極70,71が、導体10の長手方向に垂直な断面においてそれぞれ周方向に一続きに接続されたリング状の形状を有している点で実施の形態1の場合とは異なっている。
次に、他の実施形態である実施の形態4について説明する。図16は、実施の形態4における検査電極55の構造の一例を示す概略平面図である。本実施の形態に係る絶縁電線1の検査方法は、基本的には実施の形態1の場合と同様に実施され、同様の効果を奏する。しかし、実施の形態4におけるキャパシタンスセンサ2の検査電極55は、2つの主電極70,71が、導体10の長手方向に垂直な断面においてそれぞれ周方向に一続きに接続されたリング状の形状を有している点で実施の形態1の場合とは異なっている。
図16を参照して、本実施の形態における、第1の電極としての第4主電極70の導体10の長手方向の長さL70は、実施の形態1に係る第1主電極40の長さL40と同じである。また本実施の形態における、第2の電極としての第5主電極71の導体10の長手方向の長さL71は、実施の形態1に係る第2主電極41の導体10の長手方向の長さL41と同じである。第4主電極70及び第5主電極71は、それぞれ、導体10の長手方向に沿った長さが4mm以下、好ましくは2mm以下、より好ましくは1mm以下の絶縁皮膜内の欠陥部が検出可能となるように、導体10長手方向に沿った長さが調整されている。具体的には長さL70および長さL71はいずれも0.1mm以上であって、かつ好ましくは10mm以下、より好ましくは5mm以下に設定される。また長さL70よりも長さL71の方が長い。
第4主電極70から見て導体10の長手方向において上流側には第6ガード電極72aが配置されている。導体10の長手方向に沿って第4主電極70と第5主電極71との間には第7ガード電極72bが配置されている。第5主電極71から見て導体10の長手方向において下流側には第8ガード電極72cが配置されている。第6ガード電極72a、第7ガード電極72bおよび第8ガード電極72cのそれぞれは、実施の形態1に係る第1ガード電極42a、第2ガード電極42bおよび第3ガード電極42cと同一の構造および同一の機能を有する。
本実施形態における検査電極55によれば、絶縁電線1の第4主電極70の、導体10の長手方向に沿った長さL70は充分に短い(好ましくは10mm以下)。そのため実施の形態1と同様に、導体10の長手方向に沿った長さが4mm以下、好ましくは2mm以下、より好ましくは1mm以下の微細な低気孔率部21や肉薄部22などの欠陥部を検出することができる。さらに第4主電極70の、導体10の長手方向に沿った長さL70が好ましくは0.1mm以上であることから、欠陥部の検出をより高い精度で行うことができる。
本実施の形態における検査電極55は、複数の主電極(第4主電極70および第5主電極71)を有する。そのため2つの主電極を用いて測定される第1の静電容量および第2の静電容量とを求め、それらに基づく検査結果を比較することにより(両者の差分をとることにより)、より狭小な範囲の絶縁皮膜20の形成状態を検査することができる。すなわち、長さL70の第4主電極70と絶縁電線1との間の第1の静電容量と、長さL71の第5主電極71と絶縁電線1との間の第2の静電容量とを求め、それらに基づく検査結果を比較することにより(両者の差分をとることにより)、実質的にL70とL71との差分(例えば10mm以下、具体例としては5mm)に相当するより局所的な範囲内の絶縁皮膜20の形成状態を検査することができる。
(実施の形態5)
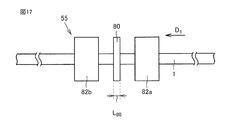
次に、他の実施形態である実施の形態5について説明する。図17は、実施の形態5における検査電極55の構造の一例を示す概略平面図である。本実施の形態に係る絶縁電線1の検査方法は、基本的には実施の形態1の場合と同様に実施され、同様の効果を奏する。しかし、実施の形態5におけるキャパシタンスセンサ2の検査電極55は、主電極(第6主電極80)が導体10の長手方向に垂直な断面においてそれぞれ周方向に一続きに接続されたリング状の形状を有している点、および検査電極55が1つの主電極(第6主電極80)と、2つのガード電極82a,82bとから構成される点において実施の形態1の場合とは異なっている。
次に、他の実施形態である実施の形態5について説明する。図17は、実施の形態5における検査電極55の構造の一例を示す概略平面図である。本実施の形態に係る絶縁電線1の検査方法は、基本的には実施の形態1の場合と同様に実施され、同様の効果を奏する。しかし、実施の形態5におけるキャパシタンスセンサ2の検査電極55は、主電極(第6主電極80)が導体10の長手方向に垂直な断面においてそれぞれ周方向に一続きに接続されたリング状の形状を有している点、および検査電極55が1つの主電極(第6主電極80)と、2つのガード電極82a,82bとから構成される点において実施の形態1の場合とは異なっている。
図17を参照して、本実施の形態における、第1の電極としての第6主電極80の導体10の長手方向の長さL80は、実施の形態1に係る第1主電極40の、導体10の長手方向の長さL40と同様に、好ましくは0.1mm以上10mm以下である。
第6主電極80から見て導体10の長手方向において上流側には第9ガード電極82aが配置されている。第6主電極80から見て導体10の長手方向において下流側には第10ガード電極82bが配置されている。第9ガード電極82aおよび第10ガード電極82bのそれぞれは、実施の形態1に係る第1ガード電極42a、第2ガード電極42bおよび第3ガード電極42cと同一の構造および同一の機能を有する。
本実施の形態における検査電極55において、第6主電極80は、導体10の長手方向に沿った長さが4mm以下、好ましくは2mm以下、より好ましくは1mm以下の絶縁皮膜内の欠陥部が検出可能となるように、導体10長手方向に沿った長さが調整されている。導体10の長手方向に沿った第6主電極80の長さL80は充分に短い(好ましくは10mm以下)。そのため実施の形態1のように絶縁電線1の周方向における欠陥部の存在位置についても細かく特定することや、複数の電極を用いて検査結果を比較する場合のようなより細かい範囲の検査は難しいものの、実施の形態1と同様に、導体10の長手方向に沿った長さが4mm以下、好ましくは2mm以下、より好ましくは1mm以下の微細な低気孔率部21や肉薄部22などの欠陥部を検出することができる。
(実施の形態6)
次に、他の実施形態である実施の形態6について説明する。図18は、実施の形態6における検査電極55の構造の一例を示す概略平面図である。本実施の形態に係る絶縁電線1の製造方法は、基本的には実施の形態1の場合と同様に実施され、同様の効果を奏する。しかし、実施の形態6におけるキャパシタンスセンサ2の検査電極55は、第7主電極90の長さL90及び第8主電極91の長さL91が10mmを超える点で実施の形態1の場合とは異なっている。
次に、他の実施形態である実施の形態6について説明する。図18は、実施の形態6における検査電極55の構造の一例を示す概略平面図である。本実施の形態に係る絶縁電線1の製造方法は、基本的には実施の形態1の場合と同様に実施され、同様の効果を奏する。しかし、実施の形態6におけるキャパシタンスセンサ2の検査電極55は、第7主電極90の長さL90及び第8主電極91の長さL91が10mmを超える点で実施の形態1の場合とは異なっている。
図18を参照して、検査電極55は、第1の電極としての第7主電極90と、第2の電極としての第8主電極91とを有する。第7主電極90は、導体10の長手方向に垂直な断面において導体10の周方向に互いに離間するように4分割され、各ユニットが円弧状の形状を有し、かつ各ユニットが導体10の長手方向に沿って延在する4つの電極ユニット90a,90b,90c,90d(電極ユニット90dは、電極ユニット40dと同様に、絶縁電線1を挟んで電極ユニット90bの対面側に位置し、図示は省略)から構成されている。第8主電極91も、同様の断面形状を有し、導体10の長手方向に沿って延在する4つの電極ユニット91a,91b,91c,91d(電極ユニット91dは、電極ユニット40dと同様に、絶縁電線1を挟んで電極ユニット91bの対面側に位置し、図示は省略)から構成される。
導体10の長手方向に沿った第7主電極90の長さL90は、同方向の第8主電極91の長さL91とは異なり、長さL91は長さL90よりも長い。また長さL90および長さL91はいずれも10mm以下である。
また第7主電極90および第8主電極91の各電極ユニットは、それぞれ配線を介してキャパシタンスモニタ58(図2)と接続されている。説明の便宜のため、図18においては、各電極に接続された配線については図示を省略する。
第7主電極90から見て導体10の長手方向において上流側には第11ガード電極92aが配置されている。導体10の長手方向に沿って第7主電極90と第8主電極91との間には第12ガード電極92bが配置されている。第8主電極91から見て導体10の長手方向において下流側には第13ガード電極92cが配置されている。第11ガード電極92a、第12ガード電極92bおよび第13ガード電極92cのそれぞれは、実施の形態1に係る第1ガード電極42a、第2ガード電極42bおよび第3ガード電極42cのそれぞれと同一の構造および同一の機能を有する。
絶縁皮膜20の形成状態を検査する工程においては、第7主電極90および第8主電極91のそれぞれに電圧を印加し、第7主電極90の各電極ユニット90a,90b,90c,90dと絶縁電線1との間の第1の静電容量、および第8主電極91の各電極ユニット91a,91b,91c,91dと絶縁電線1との間の第2の静電容量を検出する。検出した第1の静電容量および第2の静電容量と、絶縁皮膜20の気孔率との関係に基づいて絶縁皮膜20の形成状態を検査する。
本実施の形態においては、複数の主電極、すなわち第7主電極90および第8主電極91とを有する検査電極55を備えたキャパシタンスセンサ2を用いて第1の静電容量および第2の静電容量の測定を行う。このように複数の主電極を用いて検査を行うことで、一方の主電極による検査結果に欠陥の誤検出が含まれるか否かを、別の主電極の検査結果と対比して検証することができる。その結果、欠陥の誤検出を低減し、より精度良く欠陥を検出することができる。
さらに第7主電極90および第8主電極91は、それぞれ長さが異なる。そのため2つの主電極を用いて測定される第1の静電容量および第2の静電容量とを求め、それらに基づく検査結果を比較することにより(両者の差分をとることにより)、より狭小な範囲の絶縁皮膜20の形成状態を検査することができる。すなわち、長さL90を有する第7主電極90と絶縁電線1との間の第1の静電容量と、長さL90よりも大きい長さL91を有する第8主電極91と絶縁電線1との間の第2の静電容量とを求め、それらに基づく検査結果を比較することにより(両者の差分をとることにより)、実質的に差(L91‐L90)(例えば1mm)の範囲に相当する絶縁皮膜20の形成状態を検査することができる。
また第7主電極90は、導体10の長手方向に垂直な断面において導体10の周方向に互いに離間するように4分割され、各ユニットが円弧状の形状を有し、かつ各ユニットが導体10の長手方向に沿って延在する4つの電極ユニット90a,90b,90c,90dから構成されている。第8主電極91も同様に周方向に4分割された4つの電極ユニット91a,91b,91c,91dから構成されている。このように周方向に分割された複数の電極ユニットから構成される第7主電極90および第8主電極91を用いることにより、絶縁電線1の周方向における欠陥の存在位置についても細かく特定することが可能となる。
(実施の形態7)
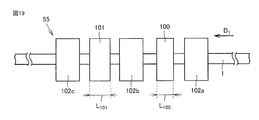
次に、他の実施形態である実施の形態7について説明する。図19は、実施の形態7における検査電極55の構造の一例を示す概略平面図である。本実施の形態に係る絶縁電線1の製造方法は、基本的には実施の形態1の場合と同様に実施され、同様の効果を奏する。しかし、実施の形態7におけるキャパシタンスセンサ2の検査電極55は、第9主電極100および第10主電極101が導体10の長手方向に垂直な断面においてそれぞれ周方向に一続きに接続されたリング状の形状を有している点、および第9主電極100の長さL100および第10主電極101の長さL100が10mmを超える点において実施の形態1の場合とは異なっている。
次に、他の実施形態である実施の形態7について説明する。図19は、実施の形態7における検査電極55の構造の一例を示す概略平面図である。本実施の形態に係る絶縁電線1の製造方法は、基本的には実施の形態1の場合と同様に実施され、同様の効果を奏する。しかし、実施の形態7におけるキャパシタンスセンサ2の検査電極55は、第9主電極100および第10主電極101が導体10の長手方向に垂直な断面においてそれぞれ周方向に一続きに接続されたリング状の形状を有している点、および第9主電極100の長さL100および第10主電極101の長さL100が10mmを超える点において実施の形態1の場合とは異なっている。
図19を参照して、検査電極55は、第1の電極としての第9主電極100と、第2の電極としての第10主電極101とを有する。長さL60と長さL61は異なり、長さL61は長さL60よりも長い。また長さL60および長さL61はいずれも10mmを超える。第9主電極100および第10主電極101は、それぞれ配線を介してキャパシタンスモニタ58(図2)と接続されている。説明の便宜のため、図19においては、各電極に接続された配線については図示を省略する。
第9主電極100から見て導体10の長手方向において上流側には第14ガード電極102aが配置されている。導体10の長手方向に沿って第9主電極100と第10主電極101との間には第15ガード電極102bが配置されている。第10主電極101から見て導体10の長手方向において下流側には第16ガード電極102cが配置されている。第14ガード電極102a、第15ガード電極102bおよび第16ガード電極102cのそれぞれは、実施の形態1に係る第1ガード電極42a、第2ガード電極42bおよび第3ガード電極42cと同一の構造および同一の機能を有する。
絶縁皮膜20の形成状態を検査する工程においては、第9主電極100および第10主電極101のそれぞれに電圧を印加し、第9主電極100と絶縁電線1との間の第1の静電容量、および第10主電極101と絶縁電線1との間の第2の静電容量を検出する。検出した第1の静電容量および第2の静電容量と、絶縁皮膜20の気孔率との関係に基づいて絶縁皮膜20の形成状態を検査する。
本実施の形態においては、複数の主電極、すなわち第9主電極100および第10主電極101とを有する検査電極55を備えたキャパシタンスセンサ2を用いて第1の静電容量および第2の静電容量の測定を行う。このように複数の主電極を用いて検査を行うことで、一方の主電極による検査結果に欠陥の誤検出が含まれるか否かを、別の主電極の検査結果と対比して検証することができる。その結果、欠陥の誤検出を低減し、より精度良く欠陥を検出することができる。
さらに第9主電極100および第10主電極101は、それぞれ長さが異なる。そのため2つの主電極を用いて測定される第1の静電容量および第2の静電容量とを求め、それらに基づく検査結果を比較することにより(両者の差分をとることにより)、より狭小な範囲の絶縁皮膜20の形成状態を検査することができる。すなわち、長さL100を有する第9主電極100と絶縁電線1との間の第1の静電容量と、長さL100よりも大きい長さL101を有する第10主電極101と絶縁電線1との間の第2の静電容量とを求め、それらに基づく検査結果を比較することにより(両者の差分をとることにより)、実質的に差(L101‐L100)(例えば1mm)の範囲に相当する絶縁皮膜20の形成状態を検査することができる。
(実施の形態8)
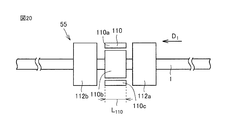
次に、他の実施形態である実施の形態8について説明する。図20は、実施の形態8における検査電極55の構造の一例を示す概略平面図である。本実施の形態に係る絶縁電線1の製造方法は、基本的には実施の形態1の場合と同様に実施され、同様の効果を奏する。しかし、実施の形態8におけるキャパシタンスセンサ2の検査電極55は、第11主電極110の長さL110が10mmを超える点、および検査電極55が1つの主電極(第11主電極)110と、2つのガード電極112a,112bとから構成される点において実施の形態1の場合とは異なっている。
次に、他の実施形態である実施の形態8について説明する。図20は、実施の形態8における検査電極55の構造の一例を示す概略平面図である。本実施の形態に係る絶縁電線1の製造方法は、基本的には実施の形態1の場合と同様に実施され、同様の効果を奏する。しかし、実施の形態8におけるキャパシタンスセンサ2の検査電極55は、第11主電極110の長さL110が10mmを超える点、および検査電極55が1つの主電極(第11主電極)110と、2つのガード電極112a,112bとから構成される点において実施の形態1の場合とは異なっている。
図20を参照して、検査電極55は、第1の電極としての第11主電極110を有する。第11主電極110は、実施の形態1に係る第1主電極40と同一の構造を有する。すなわち、第11主電極110は、導体10の長手方向に垂直な断面において導体10の周方向に互いに離間するように4分割され、各ユニットが円弧状の形状を有し、かつ各ユニットが導体10の長手方向に沿って延在する4つの電極ユニット110a,110b,110c,110d(110dは図示せず)から構成されている。第11主電極110は、導体10の長手方向に沿って長さL110を有する。長さL110は10mmを超える。また第11主電極110の各電極ユニットは、それぞれ配線を介してキャパシタンスモニタ58(図2)と接続されている。説明の便宜のため、図20においては、各電極に接続された配線については図示を省略する。
第11主電極110から見て導体10の長手方向において上流側には第17ガード電極112aが配置されている。第11主電極110から見て導体10の長手方向において下流側には第18ガード電極112bが配置されている。第17ガード電極112aおよび第18ガード電極112bのそれぞれは、実施の形態1に係る第1ガード電極42a、第2ガード電極42bおよび第3ガード電極42cのそれぞれと同一の構造および同一の機能を有する。
絶縁皮膜20の形成状態を検査する工程においては、第11主電極110に電圧を印加し、第11主電極110の各電極ユニット110a,110b,110c,110dと絶縁電線1との間の第1の静電容量を検出し、第1の静電容量と絶縁皮膜20の気孔率との関係に基づいて絶縁皮膜20の形成状態を検査する。
図20を参照して、本実施の形態における、第1の電極としての第11主電極110は、導体10の長手方向に垂直な断面において導体10の周方向に互いに離間するように4分割され、各ユニットが円弧状の形状を有し、かつ各ユニットが導体10の長手方向に沿って延在する4つの電極ユニット110a,110b,110c,110dから構成されている。このように周方向に分割された複数の電極ユニットから構成される第11主電極110を用いることにより、絶縁電線1の周方向における欠陥の存在位置についても細かく特定することが可能となる。
なお、上記各実施の形態においては、円形の断面形状を有する線状の絶縁電線1の検査方法を説明したが、絶縁電線1の断面形状はこれらに限定されず、四角形、六角形など任意の断面形状に加工された絶縁電線を得ることも可能である。
また上記実施形態においては、導体10の長手方向に沿った各主電極の長さは特に限定されないが、好ましくは10mm以下である。また複数の主電極を有する場合、少なくとも1つの上記長さが10mm以下であるのが好ましい。
また上記実施の形態においては、静電容量の検出を行うための検査部53を巻取り部56において巻き取られる直前の位置に配置したが、検査部53を配置する位置はこの位置に限定されない。例えば、導体10上に複数の層の絶縁層を形成することにより絶縁皮膜20を形成する場合、巻取り部56において巻き取られる直前の位置に代えて、または巻取り部56において巻き取られる直前の位置とともに、絶縁皮膜20が完成する前の中間体の段階において静電容量の検出が行える位置に検査部53を配置してもよい。
また上記実施形態においては、導体10の長手方向に沿った各ガード電極の長さが同一であったが、各ガード電極の上記長さはそれぞれ異なっていてもよい。また、欠陥部の検出に影響のない範囲でガード電極を省略することもできる。
上記実施形態においては、導体10,12の表面に塗工されたワニスを焼付炉内で加熱する方法により絶縁皮膜20,25を形成したが、絶縁皮膜20,25の形成方法はこの方法に限定されない。たとえば、熱可塑性樹脂の押出成形により絶縁皮膜20,25を形成することもできる。また空孔15の形成方法についても、熱分解性樹脂の分解を利用した空孔15の形成方法のみならず、他の方法を利用することもできる。例えば、相分離法(ポリマーと溶剤の均一溶液から、ミクロ相分離後、溶剤を抽出除去することにより多孔を形成する方法)や超臨界法(超臨界流体を利用して多孔質体を形成する方法)を利用して、絶縁皮膜20に空孔15を形成することも可能である。
(実施の形態9)
次に、実施の形態9を、図1および図21~図25を参照しつつ説明する。以下の図面において同一または相当する部分には同一の参照番号を付しその説明は繰返さない。
次に、実施の形態9を、図1および図21~図25を参照しつつ説明する。以下の図面において同一または相当する部分には同一の参照番号を付しその説明は繰返さない。
[絶縁電線の構造]
本実施の形態において製造される絶縁電線の例を図1、図21および図22に示す。図1、図21および図22は、それぞれ、絶縁電線の一例を示す断面模式図を示す。図1を参照して、円形の断面形状を有する絶縁電線1は、円形の断面形状を有する線状の導体10と、この導体10の外周側の面を覆うように導体10を被覆する絶縁皮膜20とを備える。絶縁皮膜20は、有機材料を含む絶縁体からなる。絶縁体に含まれる上記有機材料としては特に限定されないが、例えばポリイミド(PI)、ポリアミドイミド(PAI)、ポリエーテルサルフォン(PES)、ポリエーテルエーテルケトン(PEEK)などが挙げられる。なかでも絶縁性および耐熱性に優れることから、絶縁皮膜20を構成する絶縁体はポリイミドまたはポリアミドイミドを含むのが好ましい。例えば、本実施の形態における絶縁皮膜20はポリイミドからなる。図1を参照して、本実施の形態における絶縁皮膜20はその内部に空孔15を含む。絶縁皮膜20の全体積に占める空孔15の総体積の割合(気孔率)は、一般的に5体積%以上80体積%以下であり、好ましくは10体積%以上60体積%以下、より好ましくは25体積%以上55体積%以下である。ポリイミドなどの絶縁皮膜20を構成する材料と空気とでは誘電率が異なることから、絶縁皮膜20が空孔15を有することにより絶縁皮膜20全体としての誘電率が変化する。例えばポリイミドは、空気よりも誘電率(比誘電率)が高い。したがって、絶縁皮膜20がポリイミドからなる場合、絶縁皮膜20が空孔15を有することで、空孔15を有しない絶縁皮膜20に比べて誘電率の低い絶縁皮膜20を得ることができる。
本実施の形態において製造される絶縁電線の例を図1、図21および図22に示す。図1、図21および図22は、それぞれ、絶縁電線の一例を示す断面模式図を示す。図1を参照して、円形の断面形状を有する絶縁電線1は、円形の断面形状を有する線状の導体10と、この導体10の外周側の面を覆うように導体10を被覆する絶縁皮膜20とを備える。絶縁皮膜20は、有機材料を含む絶縁体からなる。絶縁体に含まれる上記有機材料としては特に限定されないが、例えばポリイミド(PI)、ポリアミドイミド(PAI)、ポリエーテルサルフォン(PES)、ポリエーテルエーテルケトン(PEEK)などが挙げられる。なかでも絶縁性および耐熱性に優れることから、絶縁皮膜20を構成する絶縁体はポリイミドまたはポリアミドイミドを含むのが好ましい。例えば、本実施の形態における絶縁皮膜20はポリイミドからなる。図1を参照して、本実施の形態における絶縁皮膜20はその内部に空孔15を含む。絶縁皮膜20の全体積に占める空孔15の総体積の割合(気孔率)は、一般的に5体積%以上80体積%以下であり、好ましくは10体積%以上60体積%以下、より好ましくは25体積%以上55体積%以下である。ポリイミドなどの絶縁皮膜20を構成する材料と空気とでは誘電率が異なることから、絶縁皮膜20が空孔15を有することにより絶縁皮膜20全体としての誘電率が変化する。例えばポリイミドは、空気よりも誘電率(比誘電率)が高い。したがって、絶縁皮膜20がポリイミドからなる場合、絶縁皮膜20が空孔15を有することで、空孔15を有しない絶縁皮膜20に比べて誘電率の低い絶縁皮膜20を得ることができる。
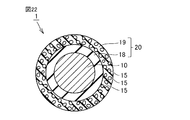
絶縁電線1は、図1に示すように絶縁皮膜20の厚み方向全体に渡って均一に空孔15を有していてもよい。また図21または図22のように、絶縁皮膜20が、中実層18と、空孔15を有する多孔質層19との多層構造を有していてもよい。図21または図22に示す絶縁電線1は、図1に示す絶縁電線1と同様に、円形の断面形状を有する線状の導体10と、この導体10の外周側の面を覆うように導体10を被覆する絶縁皮膜20とを備える。ただし図21に示す絶縁電線1の絶縁皮膜20は、導体10の外周面を覆うように形成された、空孔15を有する多孔質層19と、多孔質層19の外周面を覆うように形成された中実層18とを含む多層構造を有する。また図22に示す絶縁電線1の絶縁皮膜20は、導体10の外周面を覆うように形成された中実層18と、中実層18の外周面を覆うように形成された、空孔15を有する多孔質層19とを含む多層構造を有する。また図示していないが、絶縁皮膜20は、円形の断面形状を有する絶縁電線1の径方向外側に向かって中実層18と多孔質層19とが交互に積層された多層構造を有していてもよい。中実層18の厚みと多孔質層19の厚みとは、必要な特性に併せて任意に設定できる。
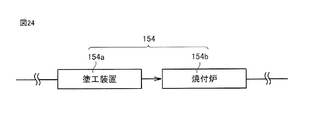
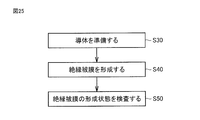
次に、本実施の形態に係る絶縁電線1の製造方法の流れを、図23~図25を参照して説明する。図23は実施の形態9における絶縁電線1の製造工程を説明するためのブロック図である。図24は実施の形態9における絶縁皮膜形成部を説明するためのブロック図である。図25は実施の形態9における絶縁電線1の製造方法の手順を示すフローチャートである。
図23を参照して、絶縁電線1の製造装置130は、導線準備部150と、絶縁皮膜形成部154と、検査部153と、巻取り部156とを備える。導線準備部150から巻取り部156までは並べて配置されている。絶縁電線1の検査は検査部153において行われる。導線準備部150は、素線供給部151と導線加工部152とを含む。まず素線供給部151から銅線などの素線が供給される。素線は矢印D1の方向に送られ、導線加工部152において所望の形状に加工される。導線加工部152において素線から加工された導体10は、絶縁皮膜形成部154に送られる。
図24を参照して、絶縁皮膜形成部154は、例えば絶縁皮膜20の原料となるワニスを導体10に塗工する塗工装置154aと、塗工された塗膜を加熱し、ポリイミド皮膜を形成する、加熱部としての焼付炉154bとを備える。絶縁皮膜形成部154では、導体10の表面に絶縁皮膜20が形成される。このようにして、導体10と、導体10を被覆する絶縁皮膜20とを有する絶縁電線1が得られる。得られた絶縁電線1は、さらに矢印D1の方向に送られ、絶縁皮膜20の形成状態が検査される。
検査部153は、絶縁皮膜形成部154の下流側に配置される。検査部153においては、絶縁電線1の静電容量を検出し、その静電容量と絶縁皮膜20気孔率との関係に基づいて、絶縁皮膜20の形成状態を検査する。検査には、図23に示すようなキャパシタンスセンサ4を用いる。絶縁電線1がキャパシタンスセンサ4を貫通するようにキャパシタンスセンサ4を配置し、絶縁電線1の静電容量を検出する。検出した静電容量のデータは、キャパシタンス監視装置158に送信される。キャパシタンス監視装置158に表示される静電容量と絶縁皮膜20の気孔率との関係に基づいて、絶縁皮膜20の形成状態を検査する。
検査部153において検査された絶縁電線1は、その後巻取り部156において巻き取られる。
キャパシタンスセンサ4は、第1の電極としての主電極141と、第1ガード電極142aと、第2ガード電極142bと、筐体144とを備える。主電極141、第1ガード電極142aおよび第2ガード電極142bは、それぞれ絶縁電線1を貫通可能な中空円筒状の形状を有する。筐体144は主電極141と、第1ガード電極142aと、第2ガード電極142bと、各電極に接続された配線とを収容できる形状を有する。
主電極141は絶縁電線1の外周側に配置される。主電極141は、キャパシタンス監視装置158と接続されている。絶縁皮膜20の形成状態を検査する工程においては、主電極141に電圧を印加し、絶縁電線1の第1の静電容量を検出する。
第1ガード電極142aは、主電極141から見て絶縁電線1の長手方向において絶縁皮膜形成部154側(上流側)に配置される。第2ガード電極142bは、主電極141から見て絶縁電線1の長手方向において巻取り部156側(下流側)に配置される。第1ガード電極142aおよび第2ガード電極142bは、主電極141の端部における電界の集中を緩和し、絶縁電線1と主電極141との間に生じる静電容量の数値を安定的に計測するために設置される。第1ガード電極142aと第2ガード電極142bとは互いに接続されている。また第1ガード電極142aおよび第2ガード電極142bは、キャパシタンス監視装置158および巻取り部156と接続され、巻取り部156と第1ガード電極142aおよび第2ガード電極142bとの間の経路において接地されている。すなわち、第1ガード電極142aおよび第2ガード電極142bは接地電極である。
次に図23~図25を参照して、絶縁電線1の製造方法の手順を説明する。本実施の形態に係る絶縁電線1の製造方法においては、図25に示すS30~S50のステップが実施される。図23および図25を参照して、まず導線準備部150において、円形の断面形状を有する線状の導体10を準備する(S30)。具体的には、素線供給部151に保持された素線が素線供給部151から引き出され、導線加工部152において所望の形状に加工される。導体10を構成する材料は、例えば銅である。
次に、絶縁皮膜20が形成される(S40)。絶縁皮膜20は、線状の形状を有する導体10の外周側の面を覆うように形成される。絶縁皮膜20は絶縁体からなり、内部に空孔15を含む。内部に空孔15を含む絶縁皮膜20は以下のようにして形成される。一例として、上記絶縁体がポリイミドからなる場合について説明する。まずポリイミドの前駆体である、ポリイミドのプレポリマーを準備する。そのプレポリマーに、ポリイミドの硬化温度よりも低い温度で分解する熱分解樹脂を混合し、ポリイミドプレポリマーと熱分解樹脂との混合物(ワニス)を準備する。準備したワニスを導体10の表面に塗工し、導体10の表面に塗膜を形成する。この塗膜を加熱すると、ポリイミドプレポリマーからポリイミドへの反応が促進される。ポリイミドは熱硬化性であるため、加熱により塗膜が硬化する。また加熱により熱分解樹脂が分解されて気化する。その結果、ポリイミドの硬化皮膜中の、熱分解性樹脂が存在していた箇所に空孔15が形成される。このようにして、導体10の外周側の面を覆うように、絶縁体であるポリイミドからなり、内部に空孔15を含む絶縁皮膜20が形成される。以上の手順により、導体10と、導体10を被覆する絶縁皮膜20とを有する絶縁電線1が得られる。
また以下の様な手順で、図21または図22に示すような、中実層18と、空孔15を有する多孔質層19との多層構造を有する絶縁皮膜20を導体10の外周側に形成することもできる。まずポリイミドの前駆体である、ポリイミドのプレポリマーを準備する。次に、そのプレポリマーに熱分解樹脂を混合して得られる、プレポリマーと熱分解樹脂との両方を含有する第1のワニスと、プレポリマーを含有するが、熱分解樹脂は含有しない第2のワニスとを準備する。多孔質層19を形成する場合、第1のワニスが塗布され、加熱される。加熱により熱分解樹脂が分解して気化し、ポリイミドの硬化皮膜内に空孔15が形成される。これにより多孔質層19が形成される。また中実層18を形成する場合、第2のワニスが塗布され、加熱される。これにより中実層18が形成される。この手順を繰り返すことにより、所望の順に多孔質層19と中実層18とが形成された多層構造を有する絶縁皮膜20を導体10の外周側の面を覆うように形成することができる。
絶縁皮膜20を形成するステップS40に引き続き、得られた絶縁電線1を検査する(S50)。ステップS50においては、絶縁電線1の静電容量を検出し、その静電容量と絶縁皮膜20の気孔率(絶縁皮膜20の全体積に占める空孔15の総体積の割合)との関係に基づいて、絶縁皮膜20の形成状態を検査する。検査はオンラインで行われる。オンラインで行う検査では、ステップS30~S50までの一連の工程において、上記ステップS40に引き続き連続して、ステップS40で得られた絶縁皮膜20の形成状態の検査を行う。また検査をオンラインで行う場合、図23に示す素線供給部151から巻取り部156に至るまでの一連の流れが、絶縁電線1を切断することなく一体的に行われる。
絶縁皮膜20の形成状態を検査する工程においては、測定部(キャパシタンスセンサ4)を水に浸漬した状態で主電極141に電圧を印加して、絶縁電線1の静電容量を監視する。絶縁電線1の静電容量は、主電極141に接続されたキャパシタンス監視装置158にて監視される。本実施の形態においては、絶縁電線1の静電容量と絶縁皮膜20の気孔率との関係に基づいて、絶縁皮膜20の形成状態を検査する。具体的には、計算により求められる理論曲線や、標準物質を用いて求められる検量線と、検査工程において求められる絶縁電線1の静電容量の値とを比較することにより、絶縁電線1の気孔率を見積もることができる。見積もられた気孔率から、絶縁皮膜20の形成状態を評価し、所定の気孔率の絶縁電線1が得られたか否かを判定することができる。検査された絶縁電線1は、その後巻取り部156において巻き取られる。
以上が本願発明の各実施の形態の説明である。なお、上記各実施の形態においては、円形の断面形状を有する線状の絶縁電線1の製造方法および検査方法を説明したが、絶縁電線1の断面形状はこれらに限定されず、四角形、六角形など任意の断面形状に加工された絶縁電線を得ることも可能である。
また上記実施形態においては、導体10の長手方向に沿った各主電極の長さは特に限定されないが、好ましくは10mm以下である。また複数の主電極を有する場合、少なくとも1つの上記長さが10mm以下であるのが好ましい。
また上記実施の形態においては、静電容量の検出を行うための検査部53を巻取り部56において巻き取られる直前の位置に配置したが、検査部53を配置する位置はこの位置に限定されない。例えば、導体10上に複数の層の絶縁層を形成することにより絶縁皮膜20を形成する場合、巻取り部56において巻き取られる直前の位置に代えて、または巻取り部56において巻き取られる直前の位置とともに、絶縁皮膜20が完成する前の中間体の段階において静電容量の検出が行える位置に検査部53を配置してもよい。
また上記実施形態においては、導体10の長手方向に沿った各ガード電極の長さが同一であったが、各ガード電極の上記長さはそれぞれ異なっていてもよい。また、欠陥部の検出に影響のない範囲でガード電極を省略することもできる。
上記実施形態においては、導体10,12の表面に塗工されたワニスを焼付炉内で加熱する方法により絶縁皮膜20,25を形成したが、絶縁皮膜20,25の形成方法はこの方法に限定されない。たとえば、熱可塑性樹脂の押出成形により絶縁皮膜20,25を形成することもできる。また空孔15の形成方法についても、熱分解性樹脂の分解を利用した空孔15の形成方法のみならず、他の方法を利用することもできる。例えば、相分離法(ポリマーと溶剤の均一溶液から、ミクロ相分離後、溶剤を抽出除去することにより多孔を形成する方法)や超臨界法(超臨界流体を利用して多孔質体を形成する方法)を利用して、絶縁皮膜20に空孔15を形成することも可能である。
[検査例]
次に、本願の絶縁電線1の検査方法に基づいて、キャパシタンスセンサ2により実際に絶縁皮膜20の欠陥部を検査した例を示す。
次に、本願の絶縁電線1の検査方法に基づいて、キャパシタンスセンサ2により実際に絶縁皮膜20の欠陥部を検査した例を示す。
[空孔を有する絶縁皮膜20を備えた絶縁皮膜における低気孔率部の検出例]
(検査例1)
導体10と、導体10を被覆する絶縁皮膜20とを有する無欠陥の絶縁電線1を準備した。絶縁皮膜20に、絶縁皮膜20側から平面的に見た形状が一辺0.5mmの正方形形状である穴を開け、その穴をエポキシ樹脂(誘電率約3.1)で充填して、人工的に低気孔率部21を有する測定試料Aを作製した。測定試料Aにおける低気孔率部21の、長手方向最大長さと幅方向最大長さとの積は0.25mm2である。同様に、絶縁皮膜20に、絶縁皮膜20側から平面的に見た形状が一辺0.4mmの正方形形状である穴を開け、その穴を同じエポキシ樹脂で充填して、人工的に低気孔率部21を有する測定試料Bを作製した。測定試料Bにおける低気孔率部21の長手方向最大長さと幅方向最大長さとの積は0.16mm2である。
(検査例1)
導体10と、導体10を被覆する絶縁皮膜20とを有する無欠陥の絶縁電線1を準備した。絶縁皮膜20に、絶縁皮膜20側から平面的に見た形状が一辺0.5mmの正方形形状である穴を開け、その穴をエポキシ樹脂(誘電率約3.1)で充填して、人工的に低気孔率部21を有する測定試料Aを作製した。測定試料Aにおける低気孔率部21の、長手方向最大長さと幅方向最大長さとの積は0.25mm2である。同様に、絶縁皮膜20に、絶縁皮膜20側から平面的に見た形状が一辺0.4mmの正方形形状である穴を開け、その穴を同じエポキシ樹脂で充填して、人工的に低気孔率部21を有する測定試料Bを作製した。測定試料Bにおける低気孔率部21の長手方向最大長さと幅方向最大長さとの積は0.16mm2である。
実施の形態1に係る検査電極55を有するキャパシタンスセンサ2を用いて、測定試料Aおよび測定試料Bの低気孔率部21が検出されるか否かを検査した。その結果、測定試料Aおよび測定試料Bのいずれについても低気孔率部21が検出された。
(検査例2)
実施の形態3に係る検査電極55を有するキャパシタンスセンサ2を用いて、測定試料Aおよび測定試料Bの低気孔率部21が検出されるか否かを検査した。その結果、測定試料Aおよび測定試料Bのいずれについても低気孔率部21が検出された。
実施の形態3に係る検査電極55を有するキャパシタンスセンサ2を用いて、測定試料Aおよび測定試料Bの低気孔率部21が検出されるか否かを検査した。その結果、測定試料Aおよび測定試料Bのいずれについても低気孔率部21が検出された。
(検査例3)
実施の形態4に係る検査電極55を有するキャパシタンスセンサ2を用いて、測定試料Aおよび測定試料Bの低気孔率部21が検出されるか否かを検査した。その結果、測定試料Aおよび測定試料Bのいずれについても低気孔率部21が検出された。
実施の形態4に係る検査電極55を有するキャパシタンスセンサ2を用いて、測定試料Aおよび測定試料Bの低気孔率部21が検出されるか否かを検査した。その結果、測定試料Aおよび測定試料Bのいずれについても低気孔率部21が検出された。
(検査例4)
実施の形態5に係る検査電極55を有するキャパシタンスセンサ2を用いて、測定試料Aおよび測定試料Bの低気孔率部21が検出されるか否かを検査した。その結果、測定試料Aおよび測定試料Bのいずれについても低気孔率部21が検出された。
実施の形態5に係る検査電極55を有するキャパシタンスセンサ2を用いて、測定試料Aおよび測定試料Bの低気孔率部21が検出されるか否かを検査した。その結果、測定試料Aおよび測定試料Bのいずれについても低気孔率部21が検出された。
上述の通り、いずれの検査例においても、平面的に見た形状が一辺0.5mm、長手方向最大長さと幅方向最大長さとの積が0.25mm2の正方形形状である低気孔率部21、および平面的に見た形状が一辺0.4mm、長手方向最大長さと幅方向最大長さとの積が0.16mm2の正方形形状である低気孔率部21を検出できることが明らかとなった。
[肉薄部の検出例]
次に、種々の大きさの肉薄部22を有する絶縁電線3を準備し、上記検査方法によって肉薄部22が検出可能かを調べた(検査例5~検査例9)。各検査例においては、絶縁電線3を導体12の長手方向に搬送しながら、図6に示す構造を有する電極と、測定対象の絶縁電線3との間の静電容量を測定し、静電容量の推移を調べた。結果を表1に示す。表1において、静電容量変動量とは、絶縁皮膜25に欠陥のない正常な部分における静電容量の値に対し、欠陥部が存在する部分における静電容量の変動量(%)を示す。また膜厚減少量(μm)とは、肉薄部における、正常部の絶縁皮膜25の膜厚の平均値からの減少量の平均値(図10における膜厚減少量dの、1つの欠陥内の平均値)を示す。長手方向最大長さ(L)(mm)とは、絶縁皮膜25の厚み方向から平面視した平面形状における、欠陥部の長手方向に沿った最大の長さ(図11における長さLD2)を示す。また幅方向最大長さ(W)(mm)とは、絶縁皮膜25の厚み方向から平面視した平面形状における欠陥部の幅方向に沿った最大の長さ(図11における幅W2)を示す。導体12の膨れの高さ(μm)とは、肉薄部22が発生した箇所の導体12の盛り上がり量の最大値を示す。
次に、種々の大きさの肉薄部22を有する絶縁電線3を準備し、上記検査方法によって肉薄部22が検出可能かを調べた(検査例5~検査例9)。各検査例においては、絶縁電線3を導体12の長手方向に搬送しながら、図6に示す構造を有する電極と、測定対象の絶縁電線3との間の静電容量を測定し、静電容量の推移を調べた。結果を表1に示す。表1において、静電容量変動量とは、絶縁皮膜25に欠陥のない正常な部分における静電容量の値に対し、欠陥部が存在する部分における静電容量の変動量(%)を示す。また膜厚減少量(μm)とは、肉薄部における、正常部の絶縁皮膜25の膜厚の平均値からの減少量の平均値(図10における膜厚減少量dの、1つの欠陥内の平均値)を示す。長手方向最大長さ(L)(mm)とは、絶縁皮膜25の厚み方向から平面視した平面形状における、欠陥部の長手方向に沿った最大の長さ(図11における長さLD2)を示す。また幅方向最大長さ(W)(mm)とは、絶縁皮膜25の厚み方向から平面視した平面形状における欠陥部の幅方向に沿った最大の長さ(図11における幅W2)を示す。導体12の膨れの高さ(μm)とは、肉薄部22が発生した箇所の導体12の盛り上がり量の最大値を示す。
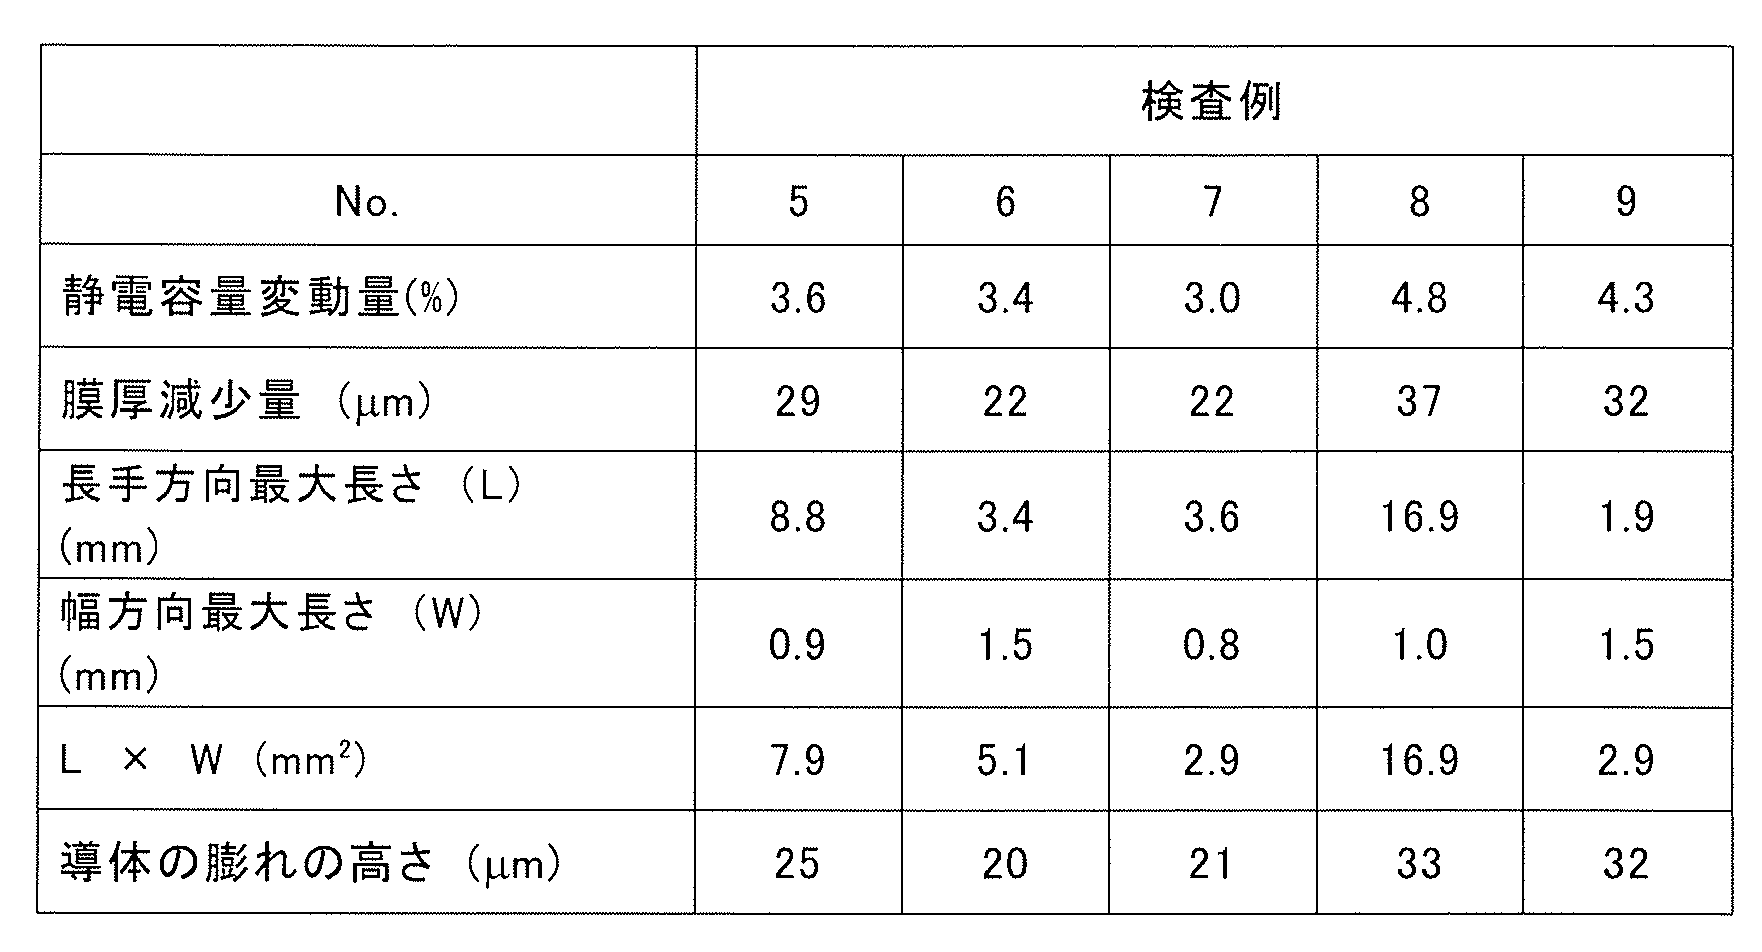
表1に示すように、表1の検査例5~検査例9においては、欠陥のない正常部分における静電容量の値と比べて、肉薄部に対応する箇所で3.0%以上、最大4.8%の静電容量の変動が生じた。これは、欠陥部を検出するために充分な変動量であった。その結果、導体12の長手方向に沿った長さが4mm以下の絶縁皮膜25内の肉薄部22を的確に検出することが可能である。また表1に示す結果から、上記検査方法は、長手方向最大長さLと幅方向最大長さWとの積L×Wが、0.1mm2以上20mm2以下であり、かつ膜厚減少量が1μm以上50μm以下である肉薄部22を適切に検出可能であることが示される。
[静電容量と絶縁皮膜20の気孔率との関係に基づく検査例]
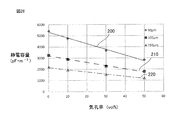
次に、図26を参照して、本実施の形態において行われる、絶縁皮膜20の形成状態の検査の一例を示す。図26は静電容量と気孔率との関係を示すグラフである。縦軸は静電容量(単位:pF・m-1)を示す。また、横軸は気孔率(vol%(体積%))を示す。ひし形(◆)の印は、絶縁皮膜20の膜厚が50μmの場合のデータを表す。正方形(■)の印は、絶縁皮膜20の膜厚が100μmの場合のデータを表す。三角形(▲)の印は、絶縁皮膜20の膜厚が150μmの場合のデータを表す。また実線200は、絶縁皮膜20の膜厚が50μmの場合における上記データを線形近似して得られる直線である。破線210は、絶縁皮膜20の膜厚が100μmの場合における上記データを線形近似して得られる直線である。一点鎖線220は、絶縁皮膜20の膜厚が100μmの場合における上記データを線形近似して得られる直線である。
次に、図26を参照して、本実施の形態において行われる、絶縁皮膜20の形成状態の検査の一例を示す。図26は静電容量と気孔率との関係を示すグラフである。縦軸は静電容量(単位:pF・m-1)を示す。また、横軸は気孔率(vol%(体積%))を示す。ひし形(◆)の印は、絶縁皮膜20の膜厚が50μmの場合のデータを表す。正方形(■)の印は、絶縁皮膜20の膜厚が100μmの場合のデータを表す。三角形(▲)の印は、絶縁皮膜20の膜厚が150μmの場合のデータを表す。また実線200は、絶縁皮膜20の膜厚が50μmの場合における上記データを線形近似して得られる直線である。破線210は、絶縁皮膜20の膜厚が100μmの場合における上記データを線形近似して得られる直線である。一点鎖線220は、絶縁皮膜20の膜厚が100μmの場合における上記データを線形近似して得られる直線である。
絶縁皮膜20の膜厚に応じて図26に示す実線200、破線210、または一点鎖線220を参照することにより、絶縁皮膜20の膜厚が既知であれば、測定された静電容量から、絶縁電線1が有する絶縁皮膜20の気孔率を見積もることができる。その見積もられた気孔率から、絶縁皮膜20の形成状態を検査することができる。また気孔率が既知であれば、サンプルの静電容量を測定することにより、絶縁皮膜20の膜厚を見積もることも可能である。
[まとめ]
以上説明した通り、上記絶縁電線の製造方法によれば、絶縁電線1,3の絶縁特性に影響を与え得る欠陥部、特に微小な欠陥部を、絶縁電線を搬送しながら非破壊で適切に検出することができ、それにより安定した品質の絶縁電線1,3を製造することが可能となる。また本願の絶縁電線の検査方法によれば、絶縁皮膜20、25を備える絶縁電線1,3の、絶縁性に影響を与え得る絶縁電線1,3の内部の欠陥部、特に導体10,12の長手方向に沿った長さが4mm以下、好ましくは2mm以下、より好ましくは1mm以下の微細な低気孔率部21や肉薄部22を適切に検出することができ、それにより安定した品質の絶縁電線1,3の製造に貢献することが可能となる。
以上説明した通り、上記絶縁電線の製造方法によれば、絶縁電線1,3の絶縁特性に影響を与え得る欠陥部、特に微小な欠陥部を、絶縁電線を搬送しながら非破壊で適切に検出することができ、それにより安定した品質の絶縁電線1,3を製造することが可能となる。また本願の絶縁電線の検査方法によれば、絶縁皮膜20、25を備える絶縁電線1,3の、絶縁性に影響を与え得る絶縁電線1,3の内部の欠陥部、特に導体10,12の長手方向に沿った長さが4mm以下、好ましくは2mm以下、より好ましくは1mm以下の微細な低気孔率部21や肉薄部22を適切に検出することができ、それにより安定した品質の絶縁電線1,3の製造に貢献することが可能となる。
今回開示された実施の形態および検査例はすべての点で例示であって、どのような面からも制限的なものではないと理解されるべきである。本発明の範囲は上記した意味ではなく、請求の範囲によって示され、請求の範囲と均等の意味および範囲内でのすべての変更が含まれることが意図される。
1 絶縁電線、2 キャパシタンスセンサ、3 絶縁電線、10 導体、11 膨れ、12 導体、15 空孔、18 中実層、19 多孔質層、20 絶縁皮膜、21 低気孔率部、22 肉薄部、23 傷、24 穴、25 絶縁皮膜、30 製造装置、40 第1主電極、40a,40b,40c,40d 電極ユニット、41 第2主電極、41a,41b,41c,41d 電極ユニット、42a 第1ガード電極、42b 第2ガード電極、42c 第3ガード電極、44 筐体、50 導線準備部、51 素線供給部、52 導体加工部、53 検査部、54 絶縁皮膜形成部、54a 塗工装置、54b 焼付炉、55 検査電極、56 巻取り部、58 キャパシタンスモニタ、60 第3主電極、60a,60b,60c,60d 電極ユニット、62a 第4ガード電極、62b 第5ガード電極、70 第4主電極、71 第5主電極、72a 第6ガード電極、72b 第7ガード電極、72c 第8ガード電極、80 第6主電極、82a 第9ガード電極、82b 第10ガード電極、90 第7主電極、90a 電極ユニット、90b 電極ユニット、90c 電極ユニット、90d 電極ユニット、91 第8主電極、91a 電極ユニット、91b 電極ユニット、91c 電極ユニット、91d 電極ユニット、92a 第11ガード電極、92b 第12ガード電極、92c 第13ガード電極、100 第9主電極、101 第10主電極、102a 第14ガード電極、102b 第15ガード電極、102c 第16ガード電極、110 第11主電極、110a,110b,110c,110d 電極ユニット、112a 第17ガード電極、112b 第18ガード電極、130 製造装置、141 主電極、142a 第1ガード電極、142b 第2ガード電極、144 筐体、150 導線準備部、151 素線供給部、152 導線加工部、153 検査部、154 絶縁皮膜形成部、154a 塗工装置、154b 焼付炉、156 巻取り部、158 キャパシタンス監視装置、200 実線、210 破線、220 一点鎖線
Claims (36)
- 線状の形状を有する導体を準備する工程と、
前記導体の外周側の面を覆うように、絶縁皮膜を形成することにより、前記導体と、前記導体を被覆する前記絶縁皮膜とを有する絶縁電線を得る工程と、
前記絶縁電線を前記導体の長手方向に搬送しながら、前記絶縁電線の外周面に対向するように前記絶縁電線の径方向外側に配置される第1の電極と前記絶縁電線との間の第1の静電容量を測定し、前記第1の静電容量の推移に基づいて、前記絶縁皮膜内の欠陥部の形成状態を含む前記絶縁皮膜の形成状態を検査する工程と、を含む、絶縁電線の製造方法。 - 前記絶縁皮膜の形成状態を検査する工程において、前記導体の長手方向に沿った長さが4mm以下の前記絶縁皮膜内の前記欠陥部を検出する、請求項1に記載の絶縁電線の製造方法。
- 前記第1の電極は、前記導体の長手方向に沿った長さが4mm以下の前記絶縁皮膜内の前記欠陥部が検出可能となるように、前記長手方向に沿った長さが調整されている請求項2に記載の絶縁電線の製造方法。
- 前記絶縁皮膜の形成状態を検査する工程において、前記導体の長手方向に沿った長さが2mm以下の前記絶縁皮膜内の前記欠陥部を検出する、請求項1~請求項3のいずれか1項に記載の絶縁電線の製造方法。
- 前記絶縁電線を得る工程において、前記絶縁皮膜は、前記導体の外周側の面を覆うように塗工液を塗工して塗膜を形成し、前記塗膜を加熱することにより形成される、請求項1~請求項4のいずれか1項に記載の絶縁電線の製造方法。
- 前記絶縁電線を準備する工程において準備される前記絶縁電線の前記絶縁皮膜は、内部に空孔を有し、
前記絶縁皮膜の形成状態を検査する工程において、さらに前記第1の静電容量と気孔率との関係に基づいて前記絶縁皮膜の形成状態を検査する、請求項1~請求項5のいずれか1項に記載の絶縁電線の製造方法。 - 前記絶縁皮膜内の前記欠陥部は、内部に空孔を有する前記絶縁皮膜内に存在する低気孔率部である請求項6に記載の絶縁電線の製造方法。
- 前記絶縁皮膜内の前記欠陥部は肉薄部である請求項1~請求項7のいずれか1項に記載の絶縁電線の製造方法。
- 前記肉薄部は、膜厚減少量が1μm以上50μm以下である、請求項8に記載の絶縁電線の製造方法。
- 前記絶縁皮膜の厚み方向から平面視した平面形状における前記欠陥部の長手方向最大長さと幅方向最大長さとの積が、0.1mm2以上20mm2以下である請求項1~請求項9のいずれか1項に記載の絶縁電線の製造方法。
- 前記第1の電極は、前記導体の長手方向に垂直な断面において前記導体の周方向に互いに離間するように分割された複数のユニットを含み、各前記ユニットは前記導体の長手方向に沿って延在する、請求項1~請求項10のいずれか1項に記載の絶縁電線の製造方法。
- 前記絶縁皮膜の形成状態を検査する工程において、前記第1の電極と前記絶縁電線との間の第1の静電容量を検出するとともに、前記絶縁電線の外周面に対向するように前記絶縁電線の径方向外側に配置された第2の電極と前記絶縁電線との間の第2の静電容量をさらに検出し、前記第1の静電容量の推移および前記第2の静電容量の推移の少なくともいずれか一方に基づいて前記絶縁皮膜の形成状態を検査する、請求項1~請求項11のいずれか1項に記載の絶縁電線の製造方法。
- 前記第2の電極の、前記導体の長手方向に沿った長さが前記第1の電極とは異なる、請求項12に記載の絶縁電線の製造方法。
- 前記第2の電極は、前記導体の長手方向に垂直な断面において前記導体の周方向に互いに離間するように分割された複数のユニットを含み、各前記ユニットは前記導体の長手方向に沿って延在する、請求項12又は請求項13に記載の絶縁電線の製造方法。
- 前記絶縁皮膜はポリイミドを含む、請求項1~請求項14のいずれか1項に記載の絶縁電線の製造方法。
- 前記絶縁皮膜の形成状態を検査する工程は、オンラインで行われる、請求項1~請求項15のいずれか1項に記載の絶縁電線の製造方法。
- 線状の形状を有する導体と、前記導体の外周側に形成された絶縁皮膜とを有する絶縁電線を準備する工程と、
前記絶縁電線を前記導体の長手方向に搬送しながら、前記絶縁電線の外周面に対向するように前記絶縁電線の径方向外側に配置される電極と前記絶縁電線との間の静電容量を測定し、前記静電容量の推移に基づいて前記絶縁皮膜の形成状態を検査する工程とを含み、
前記絶縁皮膜の形成状態を検査する工程において、前記導体の長手方向に沿った長さが4mm以下の前記絶縁皮膜内の欠陥部を検出可能な絶縁電線の検査方法。 - 前記電極は、前記導体の長手方向に沿った長さが4mm以下の前記絶縁皮膜内の前記欠陥部が検出可能となるように、前記長手方向に沿った長さが調整されている、請求項17に記載の絶縁電線の検査方法。
- 前記絶縁皮膜の形成状態を検査する工程において、前記導体の長手方向に沿った長さが2mm以下の前記絶縁皮膜内の前記欠陥部を検出可能である、請求項17又は請求項18に記載の検査方法。
- 前記絶縁電線を準備する工程において準備される前記絶縁電線の前記絶縁皮膜は、内部に空孔を有し、
前記絶縁皮膜の形成状態を検査する工程において、さらに前記静電容量と気孔率との関係に基づいて前記絶縁皮膜の形成状態を検査する、請求項17~請求項19のいずれか1項に記載の絶縁電線の検査方法。 - 前記絶縁皮膜内の前記欠陥部は、内部に空孔を有する前記絶縁皮膜内に存在する低気孔率部である請求項20に記載の絶縁電線の検査方法。
- 前記絶縁皮膜内の前記欠陥部は肉薄部である請求項17~請求項21のいずれか1項に記載の絶縁電線の検査方法。
- 前記肉薄部は、膜厚減少量が1μm以上50μm以下である、請求項22に記載の絶縁電線の検査方法。
- 前記絶縁皮膜の厚み方向から平面視した平面形状における前記欠陥部の長手方向最大長さと幅方向最大長さとの積が、0.1mm2以上20mm2以下である請求項17~請求項23のいずれか1項に記載の絶縁電線の検査方法。
- 前記絶縁皮膜はポリイミドを含む、請求項17~請求項24のいずれか1項に記載の絶縁電線の検査方法。
- 前記絶縁皮膜の形成状態を検査する工程は、オンラインで行われる、請求項17~請求項25のいずれか1項に記載の絶縁電線の検査方法。
- 線状の形状を有する導体を準備する導線準備部と、
前記導体の外周側を覆うように絶縁皮膜を形成する絶縁皮膜形成部と、
前記導体および前記絶縁皮膜を有する絶縁電線の、前記絶縁皮膜の形成状態を検査する検査部と、を備え、
前記絶縁皮膜形成部は、
前記絶縁皮膜の原料となるワニスを前記導体の外周側を覆うように塗工する塗工装置と、
前記塗工装置により塗工された塗膜を加熱する加熱部と、を含み、
前記検査部は、
前記導体の長手方向に搬送されながら検査される前記絶縁電線の外周面に対向するように前記絶縁電線の径方向外側に配置される第1の電極を有し、前記導体の長手方向に搬送される前記絶縁電線と前記第1の電極との間の第1の静電容量を測定するキャパシタンスセンサを含む、絶縁電線製造装置。 - 前記第1の電極の、前記導体の長手方向の長さが0.1mm以上10mm以下である、請求項27に記載の絶縁電線製造装置。
- 前記第1の電極は、前記導体の長手方向に垂直な断面において前記導体の周方向に互いに離間するように分割された複数のユニットを含み、各前記ユニットは前記導体の長手方向に沿って延在する、請求項27又は請求項28に記載の絶縁電線製造装置。
- 前記キャパシタンスセンサは、前記導体の長手方向に搬送されながら検査される前記絶縁電線の外周面に対向するように前記絶縁電線の径方向外側に配置される、前記第1の電極とは異なる第2の電極をさらに有し、
前記キャパシタンスセンサは、前記導体の長手方向に搬送される前記絶縁電線と前記第2の電極との間の第2の静電容量をさらに測定する、請求項27~請求項29のいずれか1項に記載の絶縁電線製造装置。 - 前記第2の電極の、前記導体の長手方向の長さが0.1mm以上10mm以下である、請求項30に記載の絶縁電線製造装置。
- 前記第2の電極の、前記導体の長手方向に沿った長さが前記第1の電極とは異なる、請求項30又は請求項31に記載の絶縁電線製造装置。
- 前記第2の電極は、前記導体の長手方向に垂直な断面において前記導体の周方向に互いに離間するように分割された複数のユニットを含み、各前記ユニットは前記導体の長手方向に沿って延在する、請求項30~請求項32のいずれか1項に記載の絶縁電線製造装置。
- 前記導線準備部は、
金属素線を保持する素線供給部と、
前記素線供給部から供給される前記金属素線を加工する導体加工部と、を含む、請求項27~請求項33のいずれか1項に記載の絶縁電線製造装置。 - 前記絶縁皮膜形成部において、
前記塗工装置は、ポリイミド前駆体を含む前記ワニスを前記導体に塗工し、
前記加熱部は、塗工された前記塗膜を加熱し、前記ポリイミド前駆体からポリイミド皮膜を形成する焼付炉である、請求項27~請求項34のいずれか1項に記載の絶縁電線製造装置。 - 前記絶縁電線製造装置は、前記検査部において検査された前記絶縁電線を巻き取る巻取り部をさらに備え、
前記絶縁電線が切断されないように前記導線準備部から前記巻取り部までが並べて配置された、請求項27~請求項35のいずれか1項に記載の絶縁電線製造装置。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201780064900.4A CN109844872A (zh) | 2016-10-20 | 2017-10-20 | 用于制备绝缘电线的方法,用于检查绝缘电线的方法和用于制备绝缘电线的装置 |
| US16/339,933 US10962498B2 (en) | 2016-10-20 | 2017-10-20 | Method for producing insulated electric wire, method for inspecting insulated electric wire, and apparatus for producing insulated electric wire |
Applications Claiming Priority (10)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016206330 | 2016-10-20 | ||
| JP2016-206330 | 2016-10-20 | ||
| JP2017069198A JP2018170260A (ja) | 2017-03-30 | 2017-03-30 | 絶縁電線の製造方法 |
| JP2017069202 | 2017-03-30 | ||
| JP2017-069202 | 2017-03-30 | ||
| JP2017-069200 | 2017-03-30 | ||
| JP2017069200A JP2018170261A (ja) | 2017-03-30 | 2017-03-30 | 絶縁電線の製造方法 |
| JP2017-069198 | 2017-03-30 | ||
| JP2017-149486 | 2017-08-01 | ||
| JP2017149486A JP6908462B2 (ja) | 2017-03-30 | 2017-08-01 | 絶縁電線の検査方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| WO2018074577A1 true WO2018074577A1 (ja) | 2018-04-26 |
Family
ID=62019410
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| PCT/JP2017/037953 Ceased WO2018074577A1 (ja) | 2016-10-20 | 2017-10-20 | 絶縁電線の製造方法、絶縁電線の検査方法および絶縁電線製造装置 |
Country Status (1)
| Country | Link |
|---|---|
| WO (1) | WO2018074577A1 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN119112363A (zh) * | 2024-08-15 | 2024-12-13 | 深圳爱博合创医疗机器人有限公司 | 用于介入手术机器人的检测装置、无菌盒及机器人 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5826416A (ja) * | 1981-08-10 | 1983-02-16 | 昭和電線電纜株式会社 | 高発泡ケ−ブルの製造方法 |
| JPH03283208A (ja) * | 1990-03-29 | 1991-12-13 | Tatsuta Electric Wire & Cable Co Ltd | 絶縁心線撚合せ機 |
| JPH10125151A (ja) * | 1996-10-18 | 1998-05-15 | Sumitomo Wiring Syst Ltd | 撚合ケーブルの撚合周期検出方法 |
| JP2005123116A (ja) * | 2003-10-20 | 2005-05-12 | Sumitomo Electric Ind Ltd | 絶縁電線の製造方法及び製造装置並びに通信ケーブル |
| JP2007026909A (ja) * | 2005-07-19 | 2007-02-01 | Sumitomo Electric Ind Ltd | 2心平衡ケーブル |
| JP2012224714A (ja) * | 2011-04-18 | 2012-11-15 | Sumitomo Electric Ind Ltd | 低誘電率用絶縁ワニス及びこれを用いた絶縁電線 |
| JP2013004399A (ja) * | 2011-06-20 | 2013-01-07 | Hitachi Magnet Wire Corp | 平角エナメル線の製造方法 |
-
2017
- 2017-10-20 WO PCT/JP2017/037953 patent/WO2018074577A1/ja not_active Ceased
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5826416A (ja) * | 1981-08-10 | 1983-02-16 | 昭和電線電纜株式会社 | 高発泡ケ−ブルの製造方法 |
| JPH03283208A (ja) * | 1990-03-29 | 1991-12-13 | Tatsuta Electric Wire & Cable Co Ltd | 絶縁心線撚合せ機 |
| JPH10125151A (ja) * | 1996-10-18 | 1998-05-15 | Sumitomo Wiring Syst Ltd | 撚合ケーブルの撚合周期検出方法 |
| JP2005123116A (ja) * | 2003-10-20 | 2005-05-12 | Sumitomo Electric Ind Ltd | 絶縁電線の製造方法及び製造装置並びに通信ケーブル |
| JP2007026909A (ja) * | 2005-07-19 | 2007-02-01 | Sumitomo Electric Ind Ltd | 2心平衡ケーブル |
| JP2012224714A (ja) * | 2011-04-18 | 2012-11-15 | Sumitomo Electric Ind Ltd | 低誘電率用絶縁ワニス及びこれを用いた絶縁電線 |
| JP2013004399A (ja) * | 2011-06-20 | 2013-01-07 | Hitachi Magnet Wire Corp | 平角エナメル線の製造方法 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN119112363A (zh) * | 2024-08-15 | 2024-12-13 | 深圳爱博合创医疗机器人有限公司 | 用于介入手术机器人的检测装置、无菌盒及机器人 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6908462B2 (ja) | 絶縁電線の検査方法 | |
| US10962498B2 (en) | Method for producing insulated electric wire, method for inspecting insulated electric wire, and apparatus for producing insulated electric wire | |
| Louis et al. | An experimental investigation of through-thickness electrical resistivity of CFRP laminates | |
| US8446154B2 (en) | Methods and systems for quantifying degradation of wiring insulation | |
| Hao et al. | Study of structure–mechanical heterogeneity of polyacrylonitrile-based carbon fiber monofilament by plasma etching-assisted radius profiling | |
| WO2006042000A2 (en) | Method and apparatus for electromagnetic-based quality inspection of battery dry electrode structure | |
| CN104391016A (zh) | 一种电缆绝缘单线绝缘层缺陷的检测装置和方法 | |
| CN110568263A (zh) | 带有金属涂层的导体多参数检测方法及装置 | |
| WO2018074004A1 (ja) | 絶縁電線の製造方法 | |
| JP6893815B2 (ja) | 絶縁電線の製造方法 | |
| CN108680607A (zh) | 基于多向交流电位降的管道裂纹腐蚀监测方法 | |
| JP2018170260A (ja) | 絶縁電線の製造方法 | |
| JP2009236887A (ja) | 絶縁不良検出用電極構造および絶縁不良検出方法 | |
| JP2018170261A (ja) | 絶縁電線の製造方法 | |
| CN112683965B (zh) | 一种复合材料介电常数计算方法及系统 | |
| JP6781158B2 (ja) | 蒸気重量率計測器 | |
| JP7046914B2 (ja) | 絶縁電線の製造方法 | |
| CN113639642B (zh) | 一种复合绝缘子芯棒孔隙长度及发热隐患检测方法 | |
| Case et al. | Microwave quantification of porosity level in 3D printed polymers | |
| US11181505B2 (en) | Quality testing of additive manufactured product using electrical measurements | |
| CN104407222A (zh) | 不规则小截面铜棒材电阻率测量方法 | |
| Gäbler et al. | Quantitatively analyzing dielectrical properties of resins and mapping permittivity variations in CFRP with high-frequency eddy current device technology | |
| Litinsky et al. | Analysis of resistance characteristics of multilayered field grading material structures on rotating machines | |
| US11887754B2 (en) | Increasing production yield of coated wire elements | |
| Kemari et al. | Unveiling Internal Partial Discharges in Wiring and Cable Systems with Novel Testing Method |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| 121 | Ep: the epo has been informed by wipo that ep was designated in this application |
Ref document number: 17862132 Country of ref document: EP Kind code of ref document: A1 |
|
| NENP | Non-entry into the national phase |
Ref country code: DE |
|
| 122 | Ep: pct application non-entry in european phase |
Ref document number: 17862132 Country of ref document: EP Kind code of ref document: A1 |