WO2016129370A1 - 検査装置及びレーザ加工装置並びにレーザ加工検査方法 - Google Patents
検査装置及びレーザ加工装置並びにレーザ加工検査方法 Download PDFInfo
- Publication number
- WO2016129370A1 WO2016129370A1 PCT/JP2016/052011 JP2016052011W WO2016129370A1 WO 2016129370 A1 WO2016129370 A1 WO 2016129370A1 JP 2016052011 W JP2016052011 W JP 2016052011W WO 2016129370 A1 WO2016129370 A1 WO 2016129370A1
- Authority
- WO
- WIPO (PCT)
- Prior art keywords
- laser
- light
- amount
- workpiece
- processing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C59/00—Surface shaping of articles, e.g. embossing; Apparatus therefor
- B29C59/16—Surface shaping of articles, e.g. embossing; Apparatus therefor by wave energy or particle radiation, e.g. infrared heating
Definitions
- the present invention relates to an inspection apparatus, a laser processing apparatus, and a laser processing inspection method.
- Patent Document 1 is known as a laser inspection apparatus for inspecting a processing state of a workpiece.
- Patent Document 1 a pulse oscillation type laser suitable for high output in a short wavelength region is irradiated toward a semiconductor substrate, and the reflected light is detected by a high NA detection lens.
- a laser inspection apparatus for detecting pattern defects is disclosed.
- the laser inspection apparatus disclosed in Patent Document 1 detects a foreign substance or a pattern defect by irradiating a semiconductor substrate with a laser by an inspection process on a semiconductor substrate processed by the processing process. It was.
- Patent Document 1 uses a laser after processing a workpiece such as a semiconductor substrate, the processing state of the workpiece is inspected in real time during processing. I could't. Thereby, since the processing step and the inspection step of the workpiece are performed separately, there has been a problem that productivity is lowered.
- the present invention has been made in view of the above points, and an object of the present invention is to inspect a processing state at the same time as processing by inspecting a processing state at the time of laser processing in real time. And a laser processing apparatus and a laser processing inspection method.
- the present invention is configured as follows.
- An inspection apparatus is an inspection apparatus that inspects a processing state of a processed member that is processed by a laser and is a resin member or a metal member, and emits light from the processed member during laser processing.
- a measurement unit that measures the amount of light; and a determination unit that determines a processing state of the workpiece from the light amount of light measured by the measurement unit.
- the determination unit includes a preset reference The amount of processing of the workpiece is determined by comparing the amount of light with the amount of light measured by the measuring unit.
- the laser processing apparatus includes a control unit that controls the output of the laser, and the control unit is configured such that when the measurement light amount measured by the measurement unit reaches the reference light amount, The laser output may be stopped.
- the laser processing apparatus may include a laser scanning unit that scans the laser and performs the scanning a plurality of times on the same locus.
- an inspection apparatus capable of inspecting a processing state simultaneously with processing by inspecting a processing state at the time of laser processing in real time.
- -Laser processing equipment- 10A of laser processing apparatuses of this embodiment are the opening h1 (refer FIG. 2) which diameter-reduces the process shape of the to-be-processed member m used as a resin member or a metal member toward the bottom part side from the opening diameter of a surface, or a bottom face.
- thermoplastic resin As an example of the resin member laser-processed by 10 A of laser processing apparatuses of this embodiment, they are a thermoplastic resin and a thermosetting resin, and PVC (polyvinyl chloride), PS is mentioned as an example of a thermoplastic resin.
- PVC polyvinyl chloride
- Polystyrene AS (acrylonitrile styrene), ABS (acrylonitrile butadiene styrene), PMMA (polymethyl methacrylate), PE (polyethylene), PP (polypropylene), PC (polycarbonate), m-PPE (modified polyphenylene ether) , PA6 (polyamide 6), PA66 (polyamide 66), POM (polyacetal), PET (polyethylene terephthalate), PBT (polybutylene terephthalate), PSF (polysulfone), PAR (polyarylate), PEI (polyether) Imide), PPS (polyphenylene sulfide), PES (polyethersulfone), PEEK (polyetheretherketone), PAI (polyamideimide), LCP (liquid crystal polymer), PVDC (polyvinylidene chloride), PTFE (polytetrafluoroethylene) ), PCTFE (polychlor
- thermosetting resins examples include EP (epoxy), PUR (polyurethane), UF (urea formaldehyde), MF (melamine formaldehyde), PF (phenol formaldehyde), UP (unsaturated polyester), and SI (silicone). Is mentioned. Further, it may be FRP (fiber reinforced plastic).
- a filler may be added to the above-described thermoplastic resin and thermosetting resin.
- the filler include inorganic fillers (glass fibers, inorganic salts, etc.), metal fillers, organic fillers, and carbon fibers.
- the laser 20A may be provided with a laser scanning unit 21 that scans the laser 20A and performs scanning a plurality of times along the same locus.
- the laser scanning unit 21 in FIG. 1 can scan in the arrow direction.
- the machining speed of the workpiece m can be increased by causing the laser scanning unit 21 to scan the laser 20A a plurality of times along the same locus.
- the measurement unit 31A of the present embodiment will describe a mode for measuring the light amount of the reflected light r1 from the workpiece m along with the light amount of the sputter light s1 emitted from the workpiece m, but is not limited to this mode.
- the measurement unit 31A may remove only the reflected light r1 with a filter or the like and measure only the sputtered light s1 emitted from the workpiece m.
- the measurement unit 31A may be provided with a filter that reduces the amount of light that prevents the measurement unit 31A from being damaged because the amount of the reflected light r1 is too large.
- the graph gs1 of the light amount of the sputter light s1 since the workpiece m is melted and sputtered particles are generated as the workpiece m is processed, the light amount of the sputter light s1 increases.
- the laser processing apparatus 10A further includes an imaging unit 23 that captures an image of the machining state of the workpiece m, and a lens unit (non-magnifying lens) that forms an enlarged image on the surface of the workpiece m that the imaging unit 23 images.
- an illumination unit (not shown) that illuminates the illumination unit 23 to make it easy for the imaging unit 23 to observe the machining state of the workpiece m, and a machining state of the workpiece m imaged by the imaging unit 23.
- the output of the laser 20A is displayed.
- a control unit 22 that stops. Note that the measurement unit 31A does not detect light from the illumination unit.
- the measurement unit 31B describes a mode for measuring the light amount of the reflected light r2 from the workpiece m along with the light amount of the sputter light s2 emitted from the workpiece m, but is not limited to this mode.
- the measuring unit 31B may measure only the sputtered light s2 emitted from the workpiece m by removing the reflected light r2 with a filter or the like.
Landscapes
- Engineering & Computer Science (AREA)
- Health & Medical Sciences (AREA)
- Toxicology (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Plasma & Fusion (AREA)
- Mechanical Engineering (AREA)
- Laser Beam Processing (AREA)
- Shaping Of Tube Ends By Bending Or Straightening (AREA)
Abstract
検査装置は、レーザ加工中に、被加工部材から発光された光の光量を計測する計測部と、計測部が計測する光の光量から被加工部材の加工状態を判定する判定部と、が備えられており、判定部は、予め設定された基準光量と計測部が計測した測定光量とを比較して、被加工部材の加工量を判定する。
Description
本発明は、検査装置及びレーザ加工装置並びにレーザ加工検査方法に関する。
従来から被加工物の加工状態を検査するレーザ検査装置として、特許文献1が知られている。
特許文献1には、短波長領域で高出力化に適したパルス発振タイプのレーザを、半導体基板に向けて照射し、その反射光を高NA検出レンズによって検出することによって、半導体基板の異物やパターン欠陥を検出するレーザ検査装置が開示されている。
すなわち、特許文献1に開示されたレーザ検査装置は、加工工程によって加工処理がされた半導体基板に対して、検査工程によって半導体基板にレーザを照射し、異物やパターン欠陥を検出するといったものであった。
しかしながら、特許文献1に開示されたレーザ検査装置では、半導体基板のような被加工物を加工した後にレーザを用いて検査するものであるので、被加工物の加工状態を加工時にリアルタイムで検査することができなかった。これにより、被加工物の加工工程と検査工程とが個別に行われるため、生産性が低下するといった問題が生じていた。
本発明は、かかる点に鑑みてなされたものであり、その目的とするところは、レーザ加工時の加工状態をリアルタイムで検査することにより、加工と同時に加工状態の検査を行うことができる検査装置及びレーザ加工装置並びにレーザ加工検査方法を提供することにある。
上記目的を達するために、本発明は次のとおりの構成としている。
本発明に係る検査装置は、レーザによって加工されている、樹脂部材又は金属部材とする被加工部材の加工状態を検査する検査装置であって、レーザ加工中に、前記被加工部材から発光された光の光量を計測する計測部と、前記計測部が計測する光の光量から前記被加工部材の加工状態を判定する判定部と、が備えられており、前記判定部は、予め設定された基準光量と前記計測部が計測した測定光量とを比較して、前記被加工部材の加工量を判定することを特徴とする。
また、上記検査装置であって、前記被加工部材の加工形状が、表面の開口径から底部側に向けて縮径する開口、又は、底面の開口径と等しい開口とされる場合に、前記基準光量は、前記計測部が計測する光の光量が増大している間で設定されていてもよい。
また、上記検査装置であって、前記被加工部材の加工形状が、表面の開口径から底部側に向けて拡径する開口とされる場合に、前記基準光量は、前記計測部が計測する光の光量が減少している間で設定されていてもよい。
本発明に係るレーザ加工装置は、上記検査装置と、前記被加工部材をレーザ加工するレーザと、が備えられたことを特徴とする。
また、上記レーザ加工装置であって、前記レーザの出力を制御する制御部が備えらえており、前記制御部は、前記計測部が計測した測定光量が、前記基準光量に達したときに、前記レーザの出力を停止してもよい。
また、上記レーザ加工装置であって、前記レーザが出射するレーザ光は、1パルスが複数のサブパルスで構成してもよい。
また、上記レーザ加工装置であって、前記レーザを走査させるとともに、前記走査を同一軌跡で複数回行うレーザ走査部を備えていてもよい。
本発明に係るレーザ加工検査方法は、レーザによって加工されている、樹脂部材又は金属部材とする被加工部材の加工状態を検査するレーザ加工検査方法であって、レーザ加工中に、前記被加工部材から発光された光の光量を計測する計測工程と、前記計測工程で計測した光の光量から、前記被加工部材の加工状態を判定する判定工程と、が備えられており、前記判定工程は、予め設定された基準光量と前記計測工程で計測した測定光量とを比較して、前記被加工部材の加工量を判定することを特徴とする。
本発明によれば、レーザ加工時の加工状態をリアルタイムで検査することにより、加工と同時に加工状態の検査を行うことができる検査装置及びレーザ加工装置並びにレーザ加工検査方法を提供できる。
[第1実施形態]
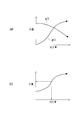
以下、本発明に係るレーザ加工装置の第1実施形態について図面を参照しながら説明する。図1は、レーザ加工装置及び検査装置の第1実施形態の構成を模式的に説明する説明図、図2は、レーザ加工装置及び検査装置の第1実施形態の加工状態を説明する説明図、図3は、第1実施形態の検査時に計測された光の光量を示すグラフであって、(a)は、レーザの反射光の光量及びスパッタ光の光量を個別に示すグラフ、(b)は、レーザの反射光の光量及びスパッタ光の光量を合算したグラフである。
以下、本発明に係るレーザ加工装置の第1実施形態について図面を参照しながら説明する。図1は、レーザ加工装置及び検査装置の第1実施形態の構成を模式的に説明する説明図、図2は、レーザ加工装置及び検査装置の第1実施形態の加工状態を説明する説明図、図3は、第1実施形態の検査時に計測された光の光量を示すグラフであって、(a)は、レーザの反射光の光量及びスパッタ光の光量を個別に示すグラフ、(b)は、レーザの反射光の光量及びスパッタ光の光量を合算したグラフである。
なお、本実施形態では、レーザ加工装置10Aに検査装置30Aが組み込まれているので、レーザ加工装置10Aの実施形態の説明を以って、本発明に係る検査装置30Aの説明に代える。なお、本実施形態では、レーザ加工装置10Aに検査装置30Aが組み込まれている態様を説明するが、検査装置30Aを、その他のレーザ加工装置に外付けされていてもよい。
-レーザ加工装置-
本実施形態のレーザ加工装置10Aは、樹脂部材又は金属部材とする被加工部材mの加工形状を、表面の開口径から底部側に向けて縮径する開口h1(図2参照)、又は、底面の開口径と等しい開口とするように加工するレーザ加工装置10Aであって、被加工部材mをレーザ加工するレーザ20Aと、被加工部材mの加工状態を検査する検査装置30Aと、が備えられている。
本実施形態のレーザ加工装置10Aは、樹脂部材又は金属部材とする被加工部材mの加工形状を、表面の開口径から底部側に向けて縮径する開口h1(図2参照)、又は、底面の開口径と等しい開口とするように加工するレーザ加工装置10Aであって、被加工部材mをレーザ加工するレーザ20Aと、被加工部材mの加工状態を検査する検査装置30Aと、が備えられている。
なお、本実施形態のレーザ加工装置10Aによってレーザ加工される樹脂部材の一例としては、熱可塑性樹脂、および熱硬化性樹脂であり、熱可塑性樹脂の一例としては、PVC(ポリ塩化ビニル)、PS(ポリスチレン)、AS(アクリロニトリル・スチレン)、ABS(アクリロニトリル・ブタジエン・スチレン)、PMMA(ポリメチルメタクリレート)、PE(ポリエチレン)、PP(ポリプロピレン)、PC(ポリカーボネート)、m-PPE(変性ポリフェニレンエーテル)、PA6(ポリアミド6)、PA66(ポリアミド66)、POM(ポリアセタール)、PET(ポリエチレンテレフタレート)、PBT(ポリブチレンテレフタレート)、PSF(ポリサルホン)、PAR(ポリアリレート)、PEI(ポリエーテルイミド)、PPS(ポリフェニレンサルファイド)、PES(ポリエーテルサルホン)、PEEK(ポリエーテルエーテルケトン)、PAI(ポリアミドイミド)、LCP(液晶ポリマー)、PVDC(ポリ塩化ビニリデン)、PTFE(ポリテトラフルオロエチレン)、PCTFE(ポリクロロトリフルオロエチレン)、および、PVDF(ポリフッ化ビニリデン)が挙げられる。また、TPE(熱可塑性エラストマ)であってもよく、TPEの一例としては、TPO(オレフィン系)、TPS(スチレン系)、TPEE(エステル系)、TPU(ウレタン系)、TPA(ナイロン系)、および、TPVC(塩化ビニル系)が挙げられる。
熱硬化性樹脂の一例としては、EP(エポキシ)、PUR(ポリウレタン)、UF(ユリアホルムアルデヒド)、MF(メラミンホルムアルデヒド)、PF(フェノールホルムアルデヒド)、UP(不飽和ポリエステル)、および、SI(シリコーン)が挙げられる。また、FRP(繊維強化プラスチック)であってもよい。
また、金属部材の一例としては、鉄系金属、ステンレス系金属、銅系金属、アルミ系金属、マグネシウム系金属、および、それらの合金が挙げられる。また、金属成型体であってもよく、亜鉛ダイカスト、アルミダイカスト、粉末冶金などであってもよい。
なお、上記した熱可塑性樹脂および熱硬化性樹脂には、充填剤が添加されていてもよい。充填剤の一例としては、無機系充填剤(ガラス繊維、無機塩類など)、金属系充填剤、有機系充填剤、および、炭素繊維などが挙げられる。
・レーザの構成
レーザ20Aの種類は、パルス発振が可能なものが好ましく、ファイバレーザ、YAGレーザ、YVO4レーザ、半導体レーザ、炭酸ガスレーザ、エキシマレーザが選択でき、レーザの波長を考慮すると、ファイバレーザ、YAGレーザ、YAGレーザの第2高調波、YVO4レーザ、半導体レーザが好ましい。なお、本実施形態では、例えば、レーザ20Aは、1パルスが単パルスからなるレーザ光を出射可能である。
レーザ20Aの種類は、パルス発振が可能なものが好ましく、ファイバレーザ、YAGレーザ、YVO4レーザ、半導体レーザ、炭酸ガスレーザ、エキシマレーザが選択でき、レーザの波長を考慮すると、ファイバレーザ、YAGレーザ、YAGレーザの第2高調波、YVO4レーザ、半導体レーザが好ましい。なお、本実施形態では、例えば、レーザ20Aは、1パルスが単パルスからなるレーザ光を出射可能である。
また、レーザ20Aには、レーザ20Aを走査させるとともに、走査を同一軌跡で複数回行うレーザ走査部21を備えていてもよい。本実施形態では、図1のレーザ走査部21において、矢符方向に走査可能である。この場合、レーザ走査部21によってレーザ20Aを同一軌跡で複数回走査させることにより、被加工部材mの加工速度を上げることができる。
・検査装置の構成
検査装置30Aは、計測部31Aと、判定部32Aと、が備えられている(図1参照)。
検査装置30Aは、計測部31Aと、判定部32Aと、が備えられている(図1参照)。
計測部31Aは、被加工部材mにレーザ20Aからのレーザ光を照射して被加工部材mに凹形状の開口h1を形成する際、被加工部材mからの反射光r1とは別に発生する、被加工部材mから発光された光(以下、スパッタ光s1とも呼ぶ)の光量を定量的に計測するものである(例えば図2参照)。なお、スパッタ光s1とは、被加工部材mがレーザ光の照射で溶融されて発生するスパッタ粒子の発光によって生じる光である。
本実施形態の計測部31Aは、被加工部材mから発光されたスパッタ光s1の光量とともに、被加工部材mからの反射光r1の光量を計測する形態について説明するが、この形態に限られず、計測部31Aは、フィルタ等で反射光r1を取り除き、被加工部材mから発光されたスパッタ光s1のみを計測しても良い。なお、計測部31Aには、反射光r1の光量が大きすぎるために計測部31Aが破損することを抑制する、光の光量を下げるフィルタが備えられていてもよい。
判定部32Aは、計測部31Aが計測した光の光量から、被加工部材mの加工状態を判定するものであって、予め設定された基準光量と、計測部31Aが計測した測定光量(本実施形態では、反射光r1及びスパッタ光s1の光量)と、を比較して、被加工部材mの加工量を判定するものである(図2参照)。
基準光量は、被加工部材mをレーザ加工する前に、予め、レーザ加工する被加工部材mと同一の材料に対してレーザ加工した場合に、レーザ加工量と光量との関係を示すグラフから算出されるものである(図3(a)及び(b))。なお、当該グラフは、被加工部材mの材料や、レーザ20Aの照射条件によって異なるとともに、レーザ加工する被加工部材mの加工形状によっても異なるので、基準光量もこれに応じて設定される。
本実施形態では、被加工部材mの加工形状を、表面の開口径から底部側に向けて縮径する開口h1(図2参照)、又は、底面の開口径と等しい開口とする。この場合、被加工部材mからの反射光r1の光量の一例のグラフgr1と、被加工部材mから発光されたスパッタ光s1の光量の一例のグラフgs1と、を個別に示すと、図3(a)のグラフとなる。
図3(a)のグラフでは、被加工部材mによって反射された反射光r1は、被加工部材mにレーザ光が照射され、表面がレーザ加工により荒らされるので、反射光r1の光量のグラフgr1では、レーザ加工の深さが深くなるにつれて、光量が減少する。その一方で、スパッタ光s1の光量のグラフgs1では、被加工部材mが加工されるにつれて被加工部材mが溶融されてスパッタ粒子が発生するので、スパッタ光s1の光量が増大する。
これら、反射光r1の光量とスパッタ光s1の光量との合計が、計測部31Aによって計測される光量に相当し、図3(b)に示されたグラフとなる。なお、図3(a)のグラフと図3(b)のグラフとでは、縦軸の光量のレンジが異なっている。本実施形態では、図3(b)のグラフから基準光量が設定される。より詳細には、被加工部材mを所望の加工量のレーザ加工をする場合、加工量に応じた光量を図3(a)又は(b)のグラフから求めることができ、この光量が基準光量として設定される。すなわち、第1実施形態では、測定光量が増大している場合において、測定光量が基準光量に達した場合に、所望の加工量を得ることが可能である。
なお、上述したとおり、計測部31Aは、図3(b)のグラフに相当する光量ではなく、図3(a)のスパッタ光s1の光量のグラフgs1に相当する光量のみを計測してもよい。この場合は、スパッタ光s1の光量のグラフgs1に基づいて基準光量が設定される。
また、レーザ加工装置10Aは、さらに、被加工部材mの加工状態を撮像する撮像部23と、撮像部23が撮像する被加工部材mの表面に対して、拡大像を形成するレンズ部(不図示)と、撮像部23が被加工部材mの加工状態を観察しやすくするために照明を照らす照明部(不図示)と、撮像部23が撮像した被加工部材mの加工状態を表示するとともに、判定部32Aが判定した被加工部材mの加工量について合否を表示する表示部(不図示)と、計測部31Aが計測した測定光量が、基準光量に達したときに、レーザ20Aの出力を停止する制御部22と、が備えられていてもよい。なお、計測部31Aは、照明部の光を検出するものではない。
-レーザ加工検査方法-
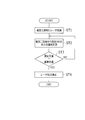
次に、本実施形態のレーザ加工検査方法について、図6を参照しながら説明する。図6は、本発明に係るレーザ加工検査方法のフローである。
次に、本実施形態のレーザ加工検査方法について、図6を参照しながら説明する。図6は、本発明に係るレーザ加工検査方法のフローである。
本実施形態に係るレーザ加工検査方法は、被加工部材mの加工形状が、表面の開口径から底部側に向けて縮径する開口h1(図2参照)、又は、底面の開口径と等しい開口とするように加工される加工状態を検査するレーザ加工検査方法であって、計測工程と、判定工程と、を備えている。以下、工程に沿って説明する。
・計測工程
まず、被加工部材mを上述のレーザ加工装置10Aにセットするとともに、図3(b)のグラフから、被加工部材mのレーザ加工量に相当する基準光量を設定する。この基準光量は、計測部31Aが計測する光の光量が増大している間で設定される。言い換えると、図3(b)のグラフより、被加工部材mの所望の加工量に相当する光量が設定される。
まず、被加工部材mを上述のレーザ加工装置10Aにセットするとともに、図3(b)のグラフから、被加工部材mのレーザ加工量に相当する基準光量を設定する。この基準光量は、計測部31Aが計測する光の光量が増大している間で設定される。言い換えると、図3(b)のグラフより、被加工部材mの所望の加工量に相当する光量が設定される。
そして、レーザ加工装置10Aによって、被加工部材mにおけるレーザ加工を行う位置にレーザ光を照射して、被加工部材mにレーザ加工を行う(図6のST1参照)。このレーザ加工中に、計測部31Aによって、被加工部材mから発光されたスパッタ光s1、及び、レーザ20Aから出射されて被加工部材mで反射された反射光r1の光量を計測する(図6のST2参照)。
なお、本実施形態では、計測部31Aは、被加工部材mから発光されたスパッタ光s1とともに、レーザ20Aから出射されて被加工部材mで反射された反射光r1の光量を計測する形態であるが、被加工部材mから発光されたスパッタ光s1のみを計測してもよい。この場合は、基準光量は、図3(a)のスパッタ光s1の光量のグラフgs1より設定される。
・判定工程
次に、計測部31Aが計測した光の光量から、被加工部材mの加工状態を判定する。具体的には、予め設定された基準光量と計測部31Aが計測した測定光量とを比較して、被加工部材mの加工量を判定する(図6のST3参照)。
次に、計測部31Aが計測した光の光量から、被加工部材mの加工状態を判定する。具体的には、予め設定された基準光量と計測部31Aが計測した測定光量とを比較して、被加工部材mの加工量を判定する(図6のST3参照)。
計測部31Aが計測した測定光量が基準光量に満たない場合は、被加工部材mのレーザ加工を続ける。一方で、測定光量が基準光量に達したときは、制御部22によりレーザ20Aの出力を停止して(図6のST4参照)、被加工部材mのレーザ加工を終了する。
以上により、本発明の検査装置30Aによれば、計測部31Aによってレーザ加工中に、被加工部材mから発光された光の光量を計測し、判定部32Aが予め設定された基準光量と計測部31Aが計測した測定光量とを比較して、被加工部材mの加工量を判定するため、レーザ加工時の加工状態をリアルタイムで検査して、加工と同時に加工状態の検査を行うことができる。
また、本発明のレーザ加工装置10Aによれば、上述した検査装置30Aを備えるため、レーザ加工時の加工状態をリアルタイムで検査しながら被加工物をレーザ加工することができる。したがって、生産性の向上を図ることができる。
なお、本実施形態では、判定工程において、測定光量が基準光量に達するまでレーザ加工を行う態様について説明したが、この例に限られず、測定光量と基準光量とを比較して、測定光量が基準光量に達したときに、レーザ加工装置10Aの表示部に合格を示す表示をし、測定光量が基準光量に達していないときに、レーザ加工装置10Aの表示部に不合格を示す表示をするようにしてもよい。
[第2実施形態]
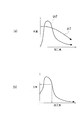
以下、本発明に係るレーザ加工装置の第2実施形態について図面を参照しながら説明する。図4は、レーザ加工装置及び検査装置の第2実施形態の加工状態を説明する説明図、図5は、第2実施形態の検査時に計測された光の光量を示すグラフであって、(a)は、レーザの反射光の光量及びスパッタ光の光量を個別に示すグラフ、(b)は、レーザの反射光の光量及びスパッタ光の光量を合算したグラフである。
以下、本発明に係るレーザ加工装置の第2実施形態について図面を参照しながら説明する。図4は、レーザ加工装置及び検査装置の第2実施形態の加工状態を説明する説明図、図5は、第2実施形態の検査時に計測された光の光量を示すグラフであって、(a)は、レーザの反射光の光量及びスパッタ光の光量を個別に示すグラフ、(b)は、レーザの反射光の光量及びスパッタ光の光量を合算したグラフである。
なお、本実施形態は、レーザ加工する被加工部材の加工形状が異なるだけであるので、以下、その相違点についてのみ説明し、同一の構成要素については、同一符号を付してその説明を省略する。
-レーザ加工装置-
本実施形態のレーザ加工装置10Bは、被加工部材mの加工形状を、表面の開口径から底部側に向けて拡径する開口h2(図4参照)とするように加工するレーザ加工装置10Bであって、被加工部材mの加工状態を検査する検査装置30Bと、被加工部材mをレーザ加工するレーザ20Bと、が備えられている。
本実施形態のレーザ加工装置10Bは、被加工部材mの加工形状を、表面の開口径から底部側に向けて拡径する開口h2(図4参照)とするように加工するレーザ加工装置10Bであって、被加工部材mの加工状態を検査する検査装置30Bと、被加工部材mをレーザ加工するレーザ20Bと、が備えられている。
本実施形態では、被加工部材mの加工形状を、表面の開口径から底部側に向けて拡径する開口h2とするため、開口h2の表面に開口h2の内側に向けて突出させる突出部tが形成される(図4参照)。すなわち、開口h2の深さ方向における表面側に、内側に突出する突出部tが形成されている。
これにより、例えば、レーザ加工によって、開口h2が形成された被加工部材mの開口h2内に、被加工部材mとは異なる他の部材を充填して、当該他の部材と被加工部材mとを接合させた場合、突出部tのアンカー効果によって接合強度を高めることができる。
・レーザの構成
レーザ20Bは、1パルスが複数のサブパルスで構成されるレーザ光を出射可能である。このレーザ20Bの一例としては、オムロン製のファイバレーザマーカMXZ2000またはMX-Z2050を挙げることができる。このファイバレーザマーカでは、レーザ光のエネルギーを深さ方向に集中させやすいので、開口h2を形成するのに好適である。
レーザ20Bは、1パルスが複数のサブパルスで構成されるレーザ光を出射可能である。このレーザ20Bの一例としては、オムロン製のファイバレーザマーカMXZ2000またはMX-Z2050を挙げることができる。このファイバレーザマーカでは、レーザ光のエネルギーを深さ方向に集中させやすいので、開口h2を形成するのに好適である。
具体的には、被加工部材mにレーザ光が照射されると、被加工部材mが局部的に溶融されることにより開口h2の形成が進行する。このとき、レーザ光が複数のサブパルスで構成されているため、溶融された被加工部材mが飛散されにくく、開口h2の近傍に堆積されやすい。そして、開口h2の形成が進行すると、溶融された被加工部材mが開口h2の内部に堆積されることにより、開口h2の内周面に、内側に突出する突出部tが形成される。
・検査装置の構成
検査装置30Bは、計測部31Bと、判定部32Bと、が備えられている(図4参照)。
検査装置30Bは、計測部31Bと、判定部32Bと、が備えられている(図4参照)。
本実施形態では、計測部31Bは、被加工部材mから発光されたスパッタ光s2の光量とともに、被加工部材mからの反射光r2の光量を計測する形態について説明するが、この形態に限られず、計測部31Bは、フィルタ等で反射光r2を取り除き、被加工部材mから発光されたスパッタ光s2のみを計測しても良い。
判定部32Bは、計測部31Bが計測した光の光量から、被加工部材mの加工状態を判定するものであって、予め設定された基準光量と、計測部31Bが計測した測定光量(本実施形態では、反射光r2及びスパッタ光s2の光量)と、を比較して、被加工部材mの加工量を判定するものである。
本実施形態では、被加工部材mの加工形状を、表面の開口径から底部側に向けて拡径する開口h2とするので、反射光r2の光量の一例のグラフgr2と、スパッタ光s2の光量の一例のグラフgs2と、を併記すると、図5(a)のグラフとなる。
図5(a)のグラフでは、反射光r2のグラフgr2は、被加工部材mにレーザ光が照射されて表面が加工されることにより表面が荒らされるため、レーザ加工の深さが深くなるにつれて光量が減少する。その一方で、スパッタ光s2の光量のグラフgs2は、被加工部材mに突出部tが形成されるまでは光量が増大するものの、突出部tが形成されると、当該突出部tによりスパッタ粒子の飛散が妨げられ、スパッタ光s2の光量は減少する。
これら、反射光r2の光量とスパッタ光s2の光量との合計が、計測部31Bによって計測される光量に相当し、図5(b)に示されたグラフとなる。なお、上述したとおり、計測部31Bは、図5(b)のグラフに相当する光量ではなく、図5(a)のスパッタ光s2の光量のグラフgs2に相当する光量を計測してもよい。
これら図5(a)又は(b)のグラフによれば、レーザ加工する際に、被加工部材mの所望の加工量に相当する光量が一義的に決まり、この光量を基準光量とする。すなわち、第2実施形態では、測定光量が減少している場合において、測定光量が基準光量に達した場合に、所望の加工量を得ることが可能である。
-レーザ加工検査方法-
次に、本実施形態のレーザ加工検査方法について、図6を参照しながら説明する。図6は、本発明に係るレーザ加工検査方法のフローである。
次に、本実施形態のレーザ加工検査方法について、図6を参照しながら説明する。図6は、本発明に係るレーザ加工検査方法のフローである。
本実施形態に係るレーザ加工検査方法は、被加工部材mの加工形状が、表面の開口径から底部側に向けて拡径する開口h2(図4参照)とするように加工される加工状態を検査するレーザ加工検査方法であって、計測工程と、判定工程と、を備えている。以下、工程に沿って説明する。
・計測工程
まず、被加工部材mを上述の検査装置30Bにセットするとともに、図5(b)のグラフから、被加工部材mのレーザ加工量に相当する基準光量を設定する。この基準光量は、計測部31Bが計測する光の光量が減少している間で設定される。つまり、計測部31Bが光の減少を計測しているため、確実に被加工部材mには突出部tが形成されている。
まず、被加工部材mを上述の検査装置30Bにセットするとともに、図5(b)のグラフから、被加工部材mのレーザ加工量に相当する基準光量を設定する。この基準光量は、計測部31Bが計測する光の光量が減少している間で設定される。つまり、計測部31Bが光の減少を計測しているため、確実に被加工部材mには突出部tが形成されている。
そして、レーザ加工装置10Bによって、被加工部材mにおけるレーザ加工を行う位置にレーザ光を照射して、被加工部材mにレーザ加工を行う(図6のST1参照)。このレーザ加工中に、計測部31Bによって、被加工部材mから発光されたスパッタ光s2、及び、レーザ20Bから出射されて被加工部材mで反射された反射光r2の光量を計測する(図6のST2参照)。
なお、本実施形態では、計測部31Bは、被加工部材mから発光されたスパッタ光s2とともに、レーザ20Bから出射されて被加工部材mで反射された反射光r2の光量を計測する形態であるが、被加工部材mから発光されたスパッタ光s2のみを計測してもよい。この場合は、基準光量は、図5(a)のスパッタ光s2の光量のグラフgs2より設定される。
・判定工程
次に、計測部31Bが計測した光の光量から、被加工部材mの加工状態を判定する。具体的には、予め設定された基準光量と計測部31Bが計測した測定光量とを比較して、被加工部材mの加工量を判定する(図6のST3参照)。ここで、本実施形態では、計測部31Bが計測した測定光量のピーク光量を超え、測定光量が下降している間で基準光量が設定されているので、計測部31Bが計測した測定光量が基準光量以上である場合は、被加工部材mのレーザ加工を続ける。一方で、測定光量が基準光量に達したときは、制御部22によりレーザ20Bの出力を停止して(図6のST4参照)、被加工部材mのレーザ加工を終了する。すなわち、第2実施形態では、測定光量が減少している場合において、測定光量が基準光量に達したときにレーザ加工を終了するようになっており、測定光量が増大している場合には測定光量が基準光量に達したとしてもレーザ加工が継続されるようになっている。
次に、計測部31Bが計測した光の光量から、被加工部材mの加工状態を判定する。具体的には、予め設定された基準光量と計測部31Bが計測した測定光量とを比較して、被加工部材mの加工量を判定する(図6のST3参照)。ここで、本実施形態では、計測部31Bが計測した測定光量のピーク光量を超え、測定光量が下降している間で基準光量が設定されているので、計測部31Bが計測した測定光量が基準光量以上である場合は、被加工部材mのレーザ加工を続ける。一方で、測定光量が基準光量に達したときは、制御部22によりレーザ20Bの出力を停止して(図6のST4参照)、被加工部材mのレーザ加工を終了する。すなわち、第2実施形態では、測定光量が減少している場合において、測定光量が基準光量に達したときにレーザ加工を終了するようになっており、測定光量が増大している場合には測定光量が基準光量に達したとしてもレーザ加工が継続されるようになっている。
以上により、本発明の検査装置30Bによれば、計測部31Bによってレーザ加工中に、被加工部材mから発光された光の光量を計測し、判定部32Bが予め設定された基準光量と計測部31Bが計測した測定光量とを比較して、被加工部材mの加工量を判定するため、レーザ加工時の加工状態をリアルタイムで検査して、加工と同時に加工状態の検査を行うことができる。
また、本発明のレーザ加工装置10Bによれば、上述した検査装置30Bを備えるため、レーザ加工時の加工状態をリアルタイムで検査しながら被加工物をレーザ加工することができる。したがって、生産性の向上を図ることができる。
なお、上記に示した本発明の実施形態はいずれも本発明を具体化した例であって、本発明の技術的範囲を限定する性格のものではない。
10A、10B レーザ加工装置
20A、20B レーザ
21 レーザ走査部
22 制御部
23 撮像部
30A、30B 検査装置
31A、31B 計測部
32A、32B 判定部
h1、h2 開口
m 被加工部材
r1、r2 反射光
s1、s2 スパッタ光
t 突出部
20A、20B レーザ
21 レーザ走査部
22 制御部
23 撮像部
30A、30B 検査装置
31A、31B 計測部
32A、32B 判定部
h1、h2 開口
m 被加工部材
r1、r2 反射光
s1、s2 スパッタ光
t 突出部
Claims (8)
- レーザによって加工されている、樹脂部材又は金属部材とする被加工部材の加工状態を検査する検査装置であって、
レーザ加工中に、前記被加工部材から発光された光の光量を計測する計測部と、
前記計測部が計測する光の光量から前記被加工部材の加工状態を判定する判定部と、
が備えられており、
前記判定部は、予め設定された基準光量と前記計測部が計測した測定光量とを比較して、前記被加工部材の加工量を判定することを特徴とする検査装置。 - 請求項1に記載された検査装置であって、
前記被加工部材の加工形状が、表面の開口径から底部側に向けて縮径する開口、又は、底面の開口径と等しい開口とされる場合、前記基準光量は、前記計測部が計測する光の光量が増大している間で設定されることを特徴とする検査装置。 - 請求項1に記載された検査装置であって、
前記被加工部材の加工形状が、表面の開口径から底部側に向けて拡径する開口とされる場合、前記基準光量は、前記計測部が計測する光の光量が減少している間で設定されることを特徴とする検査装置。 - 請求項1~3のいずれか1項に記載された検査装置と、
前記被加工部材をレーザ加工するレーザと、
が備えられたことを特徴とするレーザ加工装置。 - 請求項4に記載されたレーザ加工装置であって、
前記レーザの出力を制御する制御部が備えらえており、
前記制御部は、前記計測部が計測した測定光量が、前記基準光量に達したときに、前記レーザの出力を停止することを特徴とするレーザ加工装置。 - 請求項4又は5に記載されたレーザ加工装置であって、
前記レーザが出射するレーザ光は、1パルスが複数のサブパルスで構成されることを特徴とするレーザ加工装置。 - 請求項4~6のいずれか1項に記載されたレーザ加工装置であって、
前記レーザを走査させるとともに、前記走査を同一軌跡で複数回行うレーザ走査部を備えたことを特徴とするレーザ加工装置。 - レーザによって加工されている、樹脂部材又は金属部材とする被加工部材の加工状態を検査するレーザ加工検査方法であって、
レーザ加工中に、前記被加工部材から発光された光の光量を計測する計測工程と、
前記計測工程で計測した光の光量から、前記被加工部材の加工状態を判定する判定工程と、
が備えられており、
前記判定工程は、予め設定された基準光量と前記計測工程で計測した測定光量とを比較して、前記被加工部材の加工量を判定することを特徴とするレーザ加工検査方法。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015024714A JP6464789B2 (ja) | 2015-02-10 | 2015-02-10 | 検査装置及びレーザ加工装置並びにレーザ加工検査方法 |
| JP2015-024714 | 2015-02-10 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| WO2016129370A1 true WO2016129370A1 (ja) | 2016-08-18 |
Family
ID=56615209
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| PCT/JP2016/052011 Ceased WO2016129370A1 (ja) | 2015-02-10 | 2016-01-25 | 検査装置及びレーザ加工装置並びにレーザ加工検査方法 |
Country Status (2)
| Country | Link |
|---|---|
| JP (1) | JP6464789B2 (ja) |
| WO (1) | WO2016129370A1 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7478945B2 (ja) * | 2020-01-17 | 2024-05-08 | 株式会社東京精密 | ウェハ加工システム及びウェハ加工方法 |
| JP7542422B2 (ja) * | 2020-12-11 | 2024-08-30 | 株式会社東芝 | 溶接状態の検出方法、および溶接装置 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0655283A (ja) * | 1992-08-06 | 1994-03-01 | Hamamatsu Photonics Kk | レーザ加工装置 |
| JP2003519933A (ja) * | 2000-01-10 | 2003-06-24 | エレクトロ サイエンティフィック インダストリーズ インコーポレーテッド | レーザシステム及び超短パルスのパルスレーザからなるバーストを用いたメモリリンクの加工方法 |
| JP2013154366A (ja) * | 2012-01-27 | 2013-08-15 | Disco Corp | レーザー加工装置 |
| JP2014004801A (ja) * | 2012-06-27 | 2014-01-16 | Shin Kobe Electric Mach Co Ltd | 金属部材を一体化した樹脂成形品とその製造法 |
-
2015
- 2015-02-10 JP JP2015024714A patent/JP6464789B2/ja active Active
-
2016
- 2016-01-25 WO PCT/JP2016/052011 patent/WO2016129370A1/ja not_active Ceased
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0655283A (ja) * | 1992-08-06 | 1994-03-01 | Hamamatsu Photonics Kk | レーザ加工装置 |
| JP2003519933A (ja) * | 2000-01-10 | 2003-06-24 | エレクトロ サイエンティフィック インダストリーズ インコーポレーテッド | レーザシステム及び超短パルスのパルスレーザからなるバーストを用いたメモリリンクの加工方法 |
| JP2013154366A (ja) * | 2012-01-27 | 2013-08-15 | Disco Corp | レーザー加工装置 |
| JP2014004801A (ja) * | 2012-06-27 | 2014-01-16 | Shin Kobe Electric Mach Co Ltd | 金属部材を一体化した樹脂成形品とその製造法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6464789B2 (ja) | 2019-02-06 |
| JP2016147279A (ja) | 2016-08-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US11344952B2 (en) | Three-dimensional additive manufacturing device, three-dimensional additive manufacturing method, and three-dimensional additive manufactured product | |
| US20190076964A1 (en) | Method for determining quality of high-energy beam welding, quality determination apparatus using this determination method, and welding management system using this determination method | |
| US8110774B2 (en) | Laser welding method and apparatus | |
| US20170095885A1 (en) | Laser Welding Quality Determination Method and Laser Welding Apparatus Equipped with Quality Determination Mechanism | |
| US20160343122A1 (en) | Method and device for sealant coating inspection | |
| KR20190093618A (ko) | 결함 품질을 판단하기 위한 방법 및 장치 | |
| JP2022515164A (ja) | インラインコヒーレント撮像(ici)から決定された撮像信号密度を用いた物質加工の監視 | |
| US10704897B2 (en) | Method for detecting shape of butt joint of welded steel pipe, and quality control method and apparatus for welded steel pipes using the shape detecting method | |
| US20160144452A1 (en) | System and method for detecting a defect in a workpiece undergoing material processing by an energy point source | |
| CN118591433A (zh) | 确定工件上的焊缝的几何结果变量和/或品质特征的方法和对应的设备 | |
| CN113506236A (zh) | 检查装置以及焊接装置 | |
| JP6464789B2 (ja) | 検査装置及びレーザ加工装置並びにレーザ加工検査方法 | |
| KR102267658B1 (ko) | 검사 장치, 검사 방법 및 검사 대상물의 제조 방법 | |
| JP6775332B2 (ja) | 検査装置および生産管理方法 | |
| JP6470600B2 (ja) | 溶接部の検査装置 | |
| US20230236212A1 (en) | Method and device for quality assessment of a processing operation | |
| CN114624250A (zh) | 焊接状态的检测方法以及焊接装置 | |
| JP6500831B2 (ja) | 溶接判定装置 | |
| KR100738809B1 (ko) | 웨이퍼 표면 검사 시스템 및 그 제어방법 | |
| JP5415162B2 (ja) | 円筒体の表面検査装置 | |
| JP2018100892A (ja) | 曲面材料の表面検査プログラム | |
| US12326406B2 (en) | Inspection system for manufactured components | |
| JP2006214867A (ja) | 欠陥粒子測定装置および欠陥粒子測定方法 | |
| JP2007076289A (ja) | ビード検査装置 | |
| JP2006266994A (ja) | 溶接部の検査方法および検査装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| 121 | Ep: the epo has been informed by wipo that ep was designated in this application |
Ref document number: 16749015 Country of ref document: EP Kind code of ref document: A1 |
|
| NENP | Non-entry into the national phase |
Ref country code: DE |
|
| 122 | Ep: pct application non-entry in european phase |
Ref document number: 16749015 Country of ref document: EP Kind code of ref document: A1 |