KR20160031069A - 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5d 프린팅 시스템 및 프린팅 방법 - Google Patents

모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5d 프린팅 시스템 및 프린팅 방법 Download PDF

Info

Publication number
KR20160031069A
KR20160031069A KR1020140119993A KR20140119993A KR20160031069A KR 20160031069 A KR20160031069 A KR 20160031069A KR 1020140119993 A KR1020140119993 A KR 1020140119993A KR 20140119993 A KR20140119993 A KR 20140119993A KR 20160031069 A KR20160031069 A KR 20160031069A
Authority
KR
South Korea
Prior art keywords
tile
tiles
mosaic
relief
block
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Abandoned
Application number
KR1020140119993A
Other languages
English (en)
Inventor
최유미
이혜선
최재혁
조영선
조동혁
임소희
Original Assignee
쓰리디토시스 주식회사
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by 쓰리디토시스 주식회사 filed Critical 쓰리디토시스 주식회사
Priority to KR1020140119993A priority Critical patent/KR20160031069A/ko
Publication of KR20160031069A publication Critical patent/KR20160031069A/ko
Abandoned legal-status Critical Current

Links

Images

Classifications

    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B44—DECORATIVE ARTS
    • B44C—PRODUCING DECORATIVE EFFECTS; MOSAICS; TARSIA WORK; PAPERHANGING
    • B44C1/00—Processes, not specifically provided for elsewhere, for producing decorative surface effects
    • B44C1/28—Uniting ornamental elements on a support, e.g. mosaics
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B44—DECORATIVE ARTS
    • B44C—PRODUCING DECORATIVE EFFECTS; MOSAICS; TARSIA WORK; PAPERHANGING
    • B44C1/00—Processes, not specifically provided for elsewhere, for producing decorative surface effects
    • B44C1/24—Pressing or stamping ornamental designs on surfaces

Landscapes

  • Road Paving Structures (AREA)

Abstract

본 발명은 2.5D 프린터(100)로 미리 제작된 색상, 재질 및 형상이 상이한 타일을 적층시켜 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 방법으로서, (a) 단말기(200)로 색상 및 재질 및 형상이 다른 가상의 타일을 조합시켜 모자이크 평판 및 부조 보도블록(190)을 수동 혹은 자동으로 설계하는 단계; (b) 상기 2.5D 프린터(100)의 외부 통신 수단(170)이 상기 단말기 (200) 또는 운영서버(300)로부터 상기 (a)단계에서 설계된 상기 2.5D 프린팅 대상이 되는 모자이크 평판 및 부조 보도블록의 설계 데이터를 수신받는 단계; (c) 상기 2.5D 프린터(100)의 타일 공급 피더(130)가 상기 설계 데이터에서 요구하는 타일들을 상호 매칭시킨 후 공급하는 단계; (d) 상기 2.5D 프린터(100)의 헤더 및 구동장치(140)가 상기 타일 공급 피더(130)에서 공급되는 해당 타일들을 보도블록 보조판(45)이 구비된 작업 테이블(110)의 설계된 좌표 위치에 적층시켜 모자이크 평판 및 부조 보도블록(190)을 쌓는 단계; 및 (f) 선택적으로, 상기 2.5D 프린터(100)의 본딩 및 경화 수단(150)이 상기 헤더 및 구동장치(140)에 의해 적층되는 상기 타일들을 고정시키는 단계를 포함하여 이루어진다.

Description

모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템 및 프린팅 방법{TYLE TYPE 2.5D PRINTING SYSTEM AND METHOD FOR MANUFACTURING MOSAIC AND RELIEF PRECAST PAVERS}
본 발명은 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템 및 프린팅 방법에 관한 것으로서, 더욱 상세하게는 모바일 디바이스(스마트폰 포함) 혹은 컴퓨터 등의 프로그램에서 다양한 블록을 선택하여 디자인한 평판(Mosaic 포함) 및 부조 작업들의 결과를 사이버 공간에서만 보고 사용하는 한계를 넘어서, 사이버 공간에서 만든 작품 혹은 이미지를 현실 세계에서 주로 보도블록(PRECAST PAVERS) 등과 같은 도시 기반 시설 등의 바닥을 장식할 수 있는 실물(모자이크 평판 및 부조 보도블록)로 완성시켜 전달하여 줌으로써, 모바일 디바이스 혹은 컴퓨터 프로그램에서도 보도블록 등과 같은 도시기반시설에 개성적인 색상과 예술성 및 창조성 확보라는 새로운 흐름과 문화적 유행을 만들어주는 분야이다.
궁극적으로 컴퓨터 및 모바일 기기로도 작품을 창작하는 영역까지 제공할 수 있도록 하고, 특히 보도블록 등과 같은 도시 기반 시설의 공간에 적용함으로써, 도시의 보도와 광장 등과 같은 공간을 모자이크 특유의 다양한 색상과 재료 및 이미지로 장식하도록 구현하여 새로운 도시 패션의 중심으로 리모델링하고자 한다. 현재 도시를 구성하는 보도 및 광장은 대부분 유사한 시멘트 벽돌, 대리석 등으로 구성하여 대체적으로 대동소이한 외관을 가질 수 밖에 없다는 한계가 있다. 이를 극복하기 위해서는 건축물 및 도시의 보도 및 광장을 주변 환경과 조화롭게 모자이크의 색상 및 입체 효과를 활용하도록 디자인하고, 이를 타일 등과 같은 보도블록 관련 재료를 사용하여 모자이크 부조 모듈을 자동 제작 및 경제적으로 시공할 수 있어야 한다. 10x10㎜ 크기의 타일을 사용할 경우 1㎡에 1만개의 타일을 배치해야 하며, 폭 10m 길이 1000m인 보도의 경우 1억개의 타일을 선택하여 배치해야 하는 만큼 자동화가 이루어지지 않는다면 경제성 및 시간문제로 현실화가 어렵다. 일례로 로마 시대에는 많은 노예들이 공급할 수 있었기 때문에, 장기간을 걸쳐 대리석 조각을 사용하여 모자이크로 보도 및 광장(주로 사원 및 귀족 저택)을 장식한 사례가 알려져 있다.
건축물과 도시 기반 시설 등을 설계할 때 건축가들은 주로 안전성과 심미성, 경제성을 고려하여 작업이 이루어진다. 그러나, 현재처럼 단순하게 획일화된 재료를 선택하여 설치하는 보도블록 공법을 적용할 경우 사용하는 소재에서 제공하는 시각적 물리적 한계를 벗어나기 어렵다. 이태리 및 스페인, 미국 등 예술적인 건축 문화가 발달한 국가에서는 상대적으로 많은 비용을 투자할 수 있는 건축물 및 도시기반 시설 등에(일례로 스페인의 가우디 공원) 모자이크를 일일이 수작업(이태리의 세계적 타일 회사 SICIA사) 혹은 부분 자동화를 통하여 구현하고 있다. 그러나 이 또한 수작업 및 부분 자동화의 한계로 평면인 2D 표현 형태로 국한되며, 수작업에 의존할 경우 작업자가 가지고 작업할 수 있는 타일의 종류에 한계가 있어 다양한 타일 색상을 적용하는데 어려움이 있다. 즉, 수작업 및 부분 자동화에 의존할 경우 매우 높은 비용이 필요하며, 다양한 색상(일례로 256 칼라) 및 부조 효과 구현에 한계가 있다. 이에 보도 및 광장 등과 같은 도시 기반 시설을 모자이크 평판 및 부조 블록으로 주변 환경에 맞추어 색상 및 입체로 다양하게 표현함으로써, 각종 보도 및 광장의 예술성 향상은 물론 가치를 높일 수 있는 새로운 개념의 기술이 필요하다. 본 발명은 이를 구현하기 위한 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템 및 프린팅 방법 및 이를 적용한 시설물에 관한 것이다.
최근 제 3차 산업혁명을 유발할 기술로 주목받는 분야는 3D 프린팅 기술인데, 3D 프린팅은 디지털 설계 도면과 3D 프린터만 있으면 누구나 전 세계 어디서든 필요한 제품 생산이 가능하여, 제조 공정의 획기적인 간소화를 통한 제조업 패러다임 변화의 핵심으로 주목받고 있다.
3D 프린팅 자체는 이미 1980 년대 말부터 생산현장에서 시제품 제작에 주로 이용되어 왔지만, 최근 소재 기술의 발달로 플라스틱 뿐만 아니라 유리, 금속 및 주문형 타일 제조 분야로 까지 적용되면서 제작 범위가 다양해졌다.
수억 원대에 달했던 제품 가격이 수천만 원대로 하락하였으며 수백만 원대의 보급형 제품의 출시로 대중화가 눈앞에 있다.
개인의 요구가 다양화됨에 따라 기존의 표준화된 대량생산 공정으로는 생산하기 힘든 개인화된 제품들을 3D 프린터로 직접 제작할 수 있으며, 제조 산업에서는 제품 기획부터 시제품 구현까지의 시행착오가 획기적으로 단축되어 개발의 혁신이 가속화될 것으로 전망된다.
3D 프린팅 기술은 사용하는 재료가 액체인지 고체인지 혹은 파우더인지, 또 이 재료를 가지고 어떤 방식으로 형상을 만드느냐에 따라 분류된다. 3D 프린팅 기술은 지금까지 약 20가지의 방식이 상용화된 것으로 알려졌지만 공통점은 '미분'과 '적분'의 원리에 따라 만들어지고 있으며, 크게 3단계로 나뉜다. 먼저, 컴퓨터에서 3D 디자인 프로그램 등을 이용해 디자인한 후 이를 정해진 데이터 양식(STL 포맷 등)으로 저장하고, 3D 프린터는 이렇게 그려진 입체적인 디자인을 '미분'하듯이 얇은 가로 층으로 나눠 분석하고, 이후 디자인 파일에 그려진 형태대로 재료를 바닥부터 꼭대기까지 차곡차곡 쌓아올리게 되면 입체 모형이 완성된다.
즉 하나의 모형을 한없이 잘게 썰어 가는 미분과, 이 잘게 썰어진 조각을 합쳐 원래의 모형으로 환원시키는 적분의 원리를 모두 사용하고 있는 셈이다.
새로운 혁명 잠재력을 제공할 수 있는 3D 프린터를 공정 방식(고체, 액체, 파우더 기반) 별로 분류한 기존의 FDM(고체 기반, 수지압출법), SLS(파우더 기반 쾌속조형기술) 및 DLP, SLA(액체 기반, 광경화수지조형) 등이 상용화되었다. 이와 같이 3D 프린터는 입체적으로 그려진 물건을 마치 미분하듯이 가로로 1만 개 이상 잘게 잘라 분석한 데이터를 만들고, 아주 얇은 막(레이어)을 한 층씩 쌓아 물건의 바닥부터 꼭대기까지 완성한다. 잉크젯프린터가 빨강, 파랑, 노랑 세 가지 잉크를 조합해 다양한 색상을 만드는 것처럼 3D 프린터는 설계에 따라 레이어를 넓거나 좁게, 위치를 조절해 쌓아 올린다. 현재까지 개발된 3차원 프린터는 1시간당 1~3cm 내외의 높이를 쌓아 올릴 수 있으며, 레이어의 두께는 약 0.01~0.2 mm로 종이 한 장보다도 얇다. 레이어가 얇으면 얇을수록 물건이 더 정교해지지만 프린팅 시간이 오래 걸리며, 적층하는 방식으로 모형을 만들어가므로 실제 곡면을 100% 완벽하게 재현하는 데는 한계가 있다. 즉, 현재까지 알려진 고체 및 액체 및 파우더 기반의 3D 프린팅 방식은 매우 느린 적층 속도, 약한 모형 강도(시작품으로 용도 제한), 재료 및 색상 혼용 어려움, 고난도 3D 그래픽 설계 기술이 필요하다는 근본적 문제점들이 있다.
이러한 문제점들을 해결하기 위해, 새로운 제 4의 3D 프린팅 원리로 판단되는 블록 적층방식의 3D 프린팅 시스템 및 3D 프린팅을 위한 설계 데이터 생성 방법을 본 출원인에 의하여 특허 출원 10-2013-0107216호로 제시하였다. 또한, 대부분의 사용자는 많은 2D 이미지 정보(일례로 사진 혹은 그림 이미지 파일, 스마트폰 카메라로 찍은 사진)를 가지고 있지만 3D 모델링 데이터는 가지고 있지 않으며 특히 출력하고 싶은 동기가 강한 자신의 모습 등이 담긴 3D 모델링 데이터는 더욱 확보하기 위하여, 사진 및 이미지 혹은 창작품을 모자이크 형태로 자동 제작해 주는 블록 적층방식의 2.5D 프린팅 시스템 및 2.5D 프린팅을 위한 설계 데이터 생성 방법을 특허 출원 10-2014-0020277호 및 10-2014-0089587 호로 제시하였다.
모자이크(Mosaic)는 중세부터 성당의 유리 및 벽을 장식하기 위하여 대리석이나 다양한 돌, 글라스 등 작은 단편들을 늘어놓아 일정한 형상이나 모양을 표현하는 예술이다. 주문형 모자이크 작업은 대부분 수작업에 의존하고 있지만, 미국의 ARTAIC 사에서는 다양한 형태와 크기, 재료의 타일을 일정 간격으로 설치된 튜브를 통하여 공급하고, 로봇형 아암이 해당 타일을 집어서 타일 홈이 파져 있는 작업 테이블의 지정된 위치에 가져다 놓게 한 후, 접착 테이프를 부착시켜 고정시킨 다음, 설치 장소에서 시멘트 등으로 부착하고 접착 테이프를 제거하도록 되어 있다. 이를 이용하여 사용자가 원하는 이미지를 2D 형태로 건물 내·외부를 타일로 장식하거나 벽화를 제작하고 있지만, 타일을 지정된 위치에 가져다 놓는 공정을 제외한 다른 공정들은 수작업으로 일일이 해야 하고 단순한 2D 모자이크로 국한된다는 근본적인 문제점이 있다. 모자이크와 같은 2D 형태에 입체감을 부여한 것이 부조(RELIEF)이지만 선택한 이미지를 부조로 만들기 위해서는 현재는 수작업(혹은 CAM 조각)으로 제작하는 방법만이 유일하다는 문제점이 있다.
도 1 및 도 2를 참조하여 상술한 수작업에 따른 문제점을 보다 구체적으로 설명한다.
참고로, 도 1은 이태리 타일 전문 회사에서 모자이크를 일일이 수작업하여(handmade) 완성시키는 사진이고, 도 2는 모자이크 타일을 로마시대에 광장에 설치한 여러 사례에 대한 사진이다.
수작업으로 제작할 경우 1) 작업자가 타일보관함에서 타일을 선택해야 하므로 사용할 수 있는 색상 수에 제한이 있고 2) 작업 속도가 매우 느려 제작비용이 높아지며 3) 균등한 품질 관리가 어려우며 4) 디자인 원안과 비교하여 잘못 작업한 타일을 찾아내기도 어렵다는 문제가 있다. 수작업에 의존할 경우 8 x 8mm 타일을 사용할 경우 제곱미터당 최소 1만 개의 타일을 일일이 부착해야 하므로 매우 고비용이라는 문제점(작업자가 타일 고르는 시간 및 부착 시간을 개당 30초 산정시 5,000분= 83.3시간 소요)이 있다.
이를 해결하기 위해 미국의 ARTAIC 사에서는 다양한 형태와 크기, 재료의 타일을 일정 간격으로 설치된 튜브를 통하여 공급하고, 로봇형 아암이 해당 타일을 집어서 타일 홈이 파져 있는 작업 테이블의 지정된 위치에 가져다 놓게 한 후, 접착 테이프를 부착시켜 고정시킨 다음, 설치 장소에서 시멘트 등으로 부착하고 접착 테이프를 제거하도록 되어 있다.
이를 이용하여 사용자가 원하는 이미지를 2D 형태로 건물 내외부를 타일로 장식하거나 벽화를 제작하고 있지만, 1) 타일을 뒤집어 놓고 접착테이프를 부착 고정하는 방식은 2D로 제한되어 2.5D 부조 모자이크 제작이 불가능하다는 점과 2) 블록을 도트 매트릭스 방식으로만 배치할 수 있어 다양한 패턴의 모자이크를 제작할 수 없다는 점과 3) 블록을 공급하는 피더가 고정되어 있어 정해진 적은 색상만 사용한다는 점과 색상 수를 늘리기 위해 피더를 길게 만들면 블록을 로딩하는 거리가 늘어나 작업시간이 증가하는 문제점과 5) 모자이크 모듈 조립 완료후 타일 상태에 대한 검사가 작업자의 육안에 의존한다는 점과 6) 해당 모듈의 열과 행번호를 장비에서 표기하지 못하여 대형 모자이크 작품에는 적용하기 어렵다는 문제점이 있다.
모자이크 부조 보도블록을 보도 및 광장 등으로 확대시키기 위해서는 현재처럼 수작업에 의존하는 방식을 대체하여, 일례로 보도(sidewalk) 및 광장(square)의 경우 1) 보행인의 반복 하중에 견딜 수 새로운 보도블록 구조를 설계하고, 2) 전체 보도 및 광장의 모자이크 부조 이미지(사진 혹은 그림)를 확정하고, 3) 컴퓨터 혹은 모바일 디바이스로 전체 이미지를 모자이크 변환한 후, 4) 부조 및 타일 회전이 필요한 부분을 추가 변환 작업을 실시한 후, 5) 이를 표준 크기의 모듈로(일례로 30x30cm) 분할하여 각 모듈별로 코드(row 번호, column 번호)를 부여하여 전체 이미지의 순서에 맞추어 부착할 수 있도록 구성한 후, 6) 다양한 타일을 사용하여 자동으로 모자이크 부조 보도블록을 제작해주는 솔루션 및 장치가 필요하다.
대한민국 등록특허공보 제10-1346704호 (2013.12.24.)
따라서, 본 발명은 상술한 문제점을 해결하기 위해서, 작은 마이크로 타일(8x8mm 내외)을 적층하여 평판 및 부조를 제작할 수 있도록 색상 혹은 형태 혹은 재질 혹은 두께가 다른 많은 종류의 타일을 특수하게 설계된 피더(많은 종류의 타일을 안정적으로 제작 장치에 공급)를 통해서 모자이크 부조 보도블록 제작 장치에 공급하고, 모자이크 부조 보도블록 제작 장치는 컴퓨터 혹은 모바일 디바이스에서 설계한 데이터와 연동하여, 지정된 타일들을 선택 보도블록 보조판의 설계 지정된 위치에 픽앤플레이스(Pick & Place) 시키고, 사용 환경 및 용도에 적합한 타일 접착 기술로 고정하는 기술을 적용한 타일 적층방식의 2.5D 프린팅 기반의 모자이크 평판 및 부조 보도블록 및 그 제조 방법 및 장치의 제공을 목적으로 한다.
이때, 피더의 각 위치 및 슬롯에 장착되어 있는 타일 정보(색상 및 두께 및 재질 등)는 연동하는 컴퓨터 혹은 모바일 디바이스의 모자이크 평판 및 부조 디자인 프로그램과 표준 및 규격화되어 있어야 한다. 본 발명은 컴퓨터 혹은 모바일 디바이스의 디자인 프로그램, 모자이크 평판 및 부조 보도블록 제작 장치, 소재 공급 장치, 시공 방법 및 보도블록 등을 연동하는 관련 솔루션 제공을 목적으로 한다.
본 발명은 단순히 사진 및 그림과 같은 이미지를 생활 장식품 형태로 3D 프린팅 하는 분야에 국한되지 않고, 보도 혹은 광장 혹은 도로 혹은 각종 시설물 등을 포함하는 제반 시설물 분야 등의 장식해야 하는 바닥면을 특히 대상으로 한다. 즉, 색상과 재질 및 두께가 다른 다양한 타일로 제작한 모자이크 평판 및 부조 보도블록을 적용하여 원하는 이미지를 만들어 예술성을 높인 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 방법을 적용한 시설물 제공을 목적으로 한다.
이러한 목적을 달성하기 위한 본 발명은 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈로서, 이미지를 구성하는 복수의 타일들; 및 상기 복수의 타일들을 고정하기 위한 타일 접착 재료(15)가 도포된 보도블록 보조판(45)을 포함하여 이루어지고, 상기 복수의 타일들 중 적어도 일부는 부조(relief)형태의 조각을 구비한 타일을 포함하는 것을 특징으로 한다.
또한, 이러한 목적을 달성하기 위하여 또 다른 본 발명은 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템으로서, 평판 및 부조(relief)를 설계하고 설계된 평판 및 부조 보도블록 설계 데이터를 생성하는 단말기(200); 상기 단말기(200)로부터 설계된 평판 및 부조 보도블록의 설계 데이터를 수신하는 운영서버(300); 상기 단말기(200) 또는 상기 운영서버(300)로부터 상기 타일 적층 방식의 평판 및 부조 보도블록 설계 데이터를 수신받고, 복수 개의 타일 공급 슬롯들의 타일 정보와 매칭시켜 지정된 타일로 평판 및 부조 보도블록을 프린팅하는 2.5D 프린터(100); 및 상기 단말기(200)와 상기 운영서버(300) 그리고 상기 타일 적층 방식의 2.5D 프린터(100) 간의 데이터 전송을 담당하는 통신망(400)을 포함하여 이루어진다.
아울러, 이러한 목적을 달성하기 위하여 또 다른 본 발명은 2.5D 프린터(100)로 미리 제작된 색상, 재질 및 형상이 상이한 타일을 적층시켜 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 방법으로서, (a) 단말기(200)로 색상 및 재질 및 형상이 다른 가상의 타일을 조합시켜 모자이크 평판 및 부조 보도블록(190)을 수동 혹은 자동으로 설계하는 단계; (b) 상기 2.5D 프린터(100)의 외부 통신 수단(170)이 상기 단말기 (200) 또는 운영서버(300)로부터 상기 (a)단계에서 설계된 상기 2.5D 프린팅 대상이 되는 모자이크 평판 및 부조 보도블록의 설계 데이터를 수신받는 단계; (c) 상기 2.5D 프린터(100)의 타일 공급 피더(130)가 상기 설계 데이터에서 요구하는 타일들을 상호 매칭시킨 후 공급하는 단계; (d) 상기 2.5D 프린터(100)의 헤더 및 구동장치(140)가 상기 타일 공급 피더(130)에서 공급되는 해당 타일들을 보도블록 보조판(45)이 구비된 작업 테이블(110)의 설계된 좌표 위치에 적층시켜 모자이크 평판 및 부조 보도블록(190)을 쌓는 단계; 및 (f) 선택적으로, 상기 2.5D 프린터(100)의 본딩 및 경화 수단(150)이 상기 헤더 및 구동장치(140)에 의해 적층되는 상기 타일들을 고정시키는 단계를 포함하여 이루어진다.
본 발명에 따른 타일 적층 방식의 2.5D 프린팅 기반의 모자이크 평판 및 부조 보도블록 및 제조 방법과 장치는 대부분 수작업에 의존하고 있는 모자이크 제작 과정을 자동화시킴으로써 경제성 확보는 물론, 다양한 타일 색상을 모두 사용하여 원하는 이미지를 구현할 수 있어 이를 적용한 보도 및 광장의 예술성 확보는 물론 가치를 올려주는 효과가 있다.
타일 적층 방식의 2.5D 프린팅 기반의 모자이크 부조 보도블록 제조 방법은 재료를 녹여 쌓는 방식이 아닌 벽돌을 쌓아 집을 만드는 것처럼 다양한 형태의 타일 혹은 조각을 선택, 픽앤플레이스하는 방식으로 원하는 디자인의 모자이크 평판 및 부조 보도블록을 제작하는 새로운 개념이며, 타일을 적층하는 방식 혹은 높이가 다른 블록을 쌓는 방식을 적용 수작업으로도 제작이 어려운 모자이크 부조 보도블록도 자동 제작하는 효과가 있다.
또한, 본 발명에 따른 타일 적층 방식의 2.5D 프린팅 기반의 모자이크 평판 및 부조 보도블록 제조 방법은 다양한 형태의 타일 혹은 조각을 선택, 픽앤플레이스 과정에서 타일(조각 포함)을 회전시켜 놓을 수 있으므로, 블록을 단순히 도트 매트릭스 형태로 배치하는 것이 아닌 여러 패턴으로 배치할 수 있어 모자이크 특유의 예술성을 높여주는 효과가 있다.
또한, 본 발명에 따른 타일 적층방식의 2.5D 프린팅 기반의 모자이크 부조 보도블록은 타일을 타일 접착제를 사용하여 보도블록 보조판(base)에 견고하게 부착하고, 필요시 타일보다 높은 타일테두리를 형성시킨 보도블록 보조판을 사용하여 보행 하중에도 견디도록 하였으며, 행과 열 번호를 표기하여 대면적의 모자이크 경우에도 보도블록 순서 바뀜없이 시공을 완료할 수 있는 효과가 있다.
또한, 본 발명에 따른 타일 적층방식의 2.5D 프린팅 기반의 모자이크 평판 및 부조 보도블록 제조 장치는 여러 형태 및 재질 및 색상의 타일을 2.5D 프린터에 동시에 공급하는 수십~수백 개의 타일 슬롯을 가진 피더를 장착할 수 있어, 해당 타일을 선택하여 조립하도록 하여 디자인에 충실한 평판 및 부조를 제작할 수 있는 효과가 있다.
또한, 본 발명에 따른 타일 적층방식의 2.5D 프린팅 기반의 모자이크 평판 및 부조 보도블록 제조 장치는 수십 개의 타일 슬롯을 가진 피더를 복수 개 장착하고, 해당 피더 작업이 완료되면 다음 피더로 전환시켜 줌으로써 (피더 수 x 피더의 블록 슬롯 수) 만큼의 다양한 타일(조각 포함)을 사용할 수 있어 매우 세밀하고 예술성이 높은 모자이크 평판 및 부조 보도블록을 제작할 수 있는 효과가 있다.
또한, 본 발명에 따른 타일 적층방식의 2.5D 프린팅 기반의 모자이크 부조 보도블록 및 제조 방법은 프로그램에서도 생산성과 창조성 확보라는 새로운 흐름과 문화적 유행을 만들어 궁극적으로 컴퓨터 및 모바일 기기로 예술 작품을 창작하고, 창작한 결과를 실물로 받아볼 수 있도록 하는 비즈니스라는 컴퓨터와 모바일 기기의 새로운 수익 모델을 개척하는 효과가 있다.
타일 적층방식의 2.5D 프린팅 기반의 모자이크 평판 및 부조 보도블록은 특히 도시를 구성하는 건축물 및 각종 시설물(빌딩, 공공기관, 각종 시설물, 도로 등 사회간접자본)의 바닥을 모자이크 장식함으로써 현재의 획일적인 도시 미관을 주변 환경 및 문화, 예술, 사회, 관광에 적합하도록 디자인 및 구축할 수 있는 효과가 있다.
도 1은 이태리 타일전문회사에서 모자이크를 수작업하여 완성시키는 사진,
도 2는 모자이크 타일을 바닥판에 설치한 로마시대 사례 사진 및 미래 광화문 광장에 대한 이미지도,
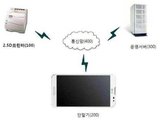
도 3은 본 발명에 따른 타일 적층방식의 2.5D 프린팅 시스템의 구성도,
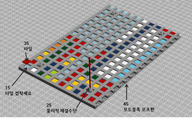
도 4는 본 발명에 따른 타일 적층 방식의 2.5D 프린팅으로 제작하는 모자이크 보도블록의 구조도,
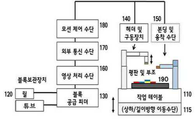
도 5는 본 발명에 따른 타일 적층방식 2.5D 프린터의 블록도,
도 6은 본 발명에 따른 복수개의 타일 적층방식 2.5D 프린터를 하나의 유닛으로 구성한 외형도,
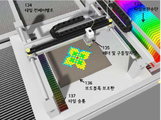
도 7은 본 발명에 따른 타일 적층방식 2.5D 프린터의 상세 외형도,
도 8은 본 발명에 따른 타일 적층방식의 2.5D 프린팅 시스템의 솔라셀과 LED 관련 부품을 실장한 보도블록 개념도이다.
이하, 첨부 도면을 참조하여 본 발명의 실시 예를 보다 상세하게 설명하고자 한다. 이에 앞서, 본 명세서 및 청구범위에 사용된 용어나 단어는 통상적이거나 사전적인 의미로 한정하여 해석되어서는 아니 되며, 발명자는 그 자신의 발명을 가장 최선의 방법으로 설명하기 위해 용어의 개념을 적절하게 정의할 수 있다는 원칙에 입각하여, 본 발명의 기술적 사상에 부합하는 의미와 개념으로 해석되어야만 한다.
따라서, 본 명세서에 기재된 실시예와 도면에 도시된 구성은 본 발명의 가장 바람직한 일실시 예에 불과할 뿐이고 본 발명의 기술적 사상을 모두 대변하는 것은 아니므로, 본 출원시점에 있어서 이들을 대체할 수 있는 다양한 균등물과 변형 예들이 있을 수 있음을 이해하여야 한다.
도 1은 이태리 타일 전문 회사에서 모자이크를 일일이 수작업하여(handmade) 완성시키는 사진이다. 수작업으로 제작할 경우 1) 작업자가 타일보관함에서 타일을 선택해야 하므로 사용할 수 있는 색상 수에 제한이 있고 2) 작업 속도가 매우 느려 제작비용이 높아지며 3) 균등한 품질 관리가 어려우며 4) 디자인 원안과 비교하여 잘못 작업한 타일을 찾아내기도 어렵다는 문제가 있다. 이를 해결하기 위해 미국의 ARTAIC 사에서는 다양한 형태와 크기, 재료의 타일을 일정 간격으로 설치된 튜브를 통하여 공급하고, 로봇형 아암이 해당 타일을 집어서 타일 홈이 파져 있는 작업 테이블의 지정된 위치에 가져다 놓게 한 후, 타일 상단들을 접착 테이프를 부착시켜 고정시킨 다음, 설치 장소에서 시멘트 등으로 부착하고 접착 테이프를 제거하도록 되어 있다. 이를 이용하여 사용자가 원하는 이미지를 2D 형태로 건물 내·외부를 타일로 장식하거나 벽화를 제작하고 있지만, 1) 타일을 뒤집어 놓고 접착테이프를 부착 고정하는 방식으로는 보도블록과 현장에서 일일이 맞추어 시공해야한다는 문제점과 2) 타일을 도트 매트릭스 방식으로만 배치할 수 있어 다양한 패턴의 모자이크를 제작할 수 없다는 점과 3) 타일을 공급하는 피더가 고정되어 있어 정해진 적은 색상만 사용한다는 점과 색상 수를 늘리기 위해 피더를 길게 만들면 타일을 로딩하는 거리가 늘어나 작업시간이 증가하는 문제점과 5) 모자이크 보도블록 조립 완료후 타일 상태에 대한 검사가 작업자의 육안에 의존한다는 점과 6) 해당 모듈의 열과 행번호를 장비에서 표기하지 못하여 대형 모자이크 작품에는 적용하기 어렵다는 점과 7) 타일을 잡아주는 부분이 없어 보행자의 반복 하중이 발생하는 경우 타일이 분리되므로 보도블록과 같은 용도에는 적용이 불가능하다는 문제점이 있다. 이에 본 발명은 상기의 문제점을 다음과 같이 해결하고자 한다.
도 2는 모자이크 타일을 고대 로마시대에 도로에 설치한 여러 사례로 모자이크 타일을 바닥판에 설치한 로마시대 사례 사진 및 미래 광화문 광장에 대해 기획안 이미지도이다. 모자이크는 오랜 세월에도 변색되지 않는 타일과 줄눈(masonry joint)의 결합에 의한 미적 효과 및 타일 재질이 만들어내는 독특한 아름다움으로 종교 건축물을 비롯하여 예술성을 강조하는 장소에 널리 사용되고 있다. 그러나, 수작업에 의존할 경우 8 x 8mm 타일을 사용할 경우 ㎡당 최소 1만 개의 타일을 일일이 부착해야 하므로 매우 고비용이라는 문제점(작업자가 타일 고르는 시간 및 부착 시간을 개당 30초 산정시 5,000분= 83.3시간 소요)이 있다. 이러한 고비용에도 불구하고 모자이크 특유의 예술성으로 건물 외벽 및 내부 장식 분야로 최근 확대될 전망이다.
도 3을 참조하여, 본 발명에 따른 타일 적층방식의 2.5D 프린팅 시스템은 컴퓨터 및 스마트폰 등의 모든 형태를 포함하는 단말기(200), 운영서버(300), 및 2.5D프린터(100), 및 통신망(400)을 포함한다.
상기 단말기(100)는 모자이크 평판 및 부조(relief) 보도블록을 설계하고 설계된 모자이크 평판 및 부조 보도블록(190)의 설계 데이터를 생성한다.
상기 운영서버(300)는 상기 단말기(100)로부터 설계된 모자이크 평판 및 부조보도블록(190)의 설계 데이터를 수신하여, 상기 모자이크 평판 및 부조 보도블록(190)에 사용된 타일(조각 포함)의 종류와 수에 따라 발생되는 비용을 정산한다.
상기 2.5D 프린터(100)는 상기 단말기(200) 또는 상기 운영서버(300)로부터 상기 타일 적층 방식의 모자이크 평판 및 부조 보도블록 설계 데이터를 수신받고, 피더에 설치되어 있는 복수의 타일 공급 슬롯들의 타일 정보와 매칭시켜 지정된 타일로 모자이크 평판 및 부조 보도블록을 프린팅한다.
상기 통신망(400)은 상기 단말기(200)와 상기 운용서버(300) 그리고 상기 타일 적층 방식의 2.5D 프린터(100)간의 데이터 전송을 담당한다.
먼저, 도 5를 참조하여, 타일 적층방식의 상기 2.5D 프린터(100)에 대하여 상세히 설명한다.
도 5는 본 발명에 따른 타일 적층형 2.5D 프린터의 블록도 이다. 도 5에 도시된 바와 같이, 본 발명에 따른 2.5D프린터(100)는 상기 단말기(200) 또는 상기 운영서버(300)로부터 상기 모자이크 평판 및 부조 보도블록(190)의 설계 데이터를 수신받는 외부 통신 수단(170); 상기 설계 데이터의 모자이크 평판 및 부조 보도블록을 조립하기 위한 타일(조각 포함)을 쌓는 작업판이 구비된 작업 테이블(110); 상기 모자이크 평판 및 부조 보도블록을 조립하기 위한 복수의 타일들이 보관되어 있는 타일 보관수단(120); 타일 보관수단(120)에 보관되어 있는 각각의 타일을 공급하는 복수 개(일례로 32개 혹은 64개 단위)의 타일 슬롯이 설치된 타일 공급 피더(130); 상기 타일 공급 피더(130)에서 공급되는 상기 타일을 선택하여 상기 작업 테이블(110)에서 조립하는 모자이크 평판 및 부조 보도블록(190)의 해당 설계된 위치에 놓는 헤더 및 구동장치(140); 및 상기 헤더 및 구동장치(140)에 의해 해당 설계된 위치에 놓아지는 상기 성형된 타일들을 고정시키기 위한 본딩 및 경화 수단(150);을 포함한다. 상기 작업 테이블(110)은 보도블록 고정판(보도블록 혹은 망사 혹은 테이프)을 올려놓고 그 위에 설계된 디자인한 모자이크 평판 및 부조 보도블록(190)이 만들어지는 작업 공간이다. 상기 릴 및 트레이 및 튜브(120)에는 상기 작업 테이블(110)에서 만들어지는 모자이크 평판 및 부조 보도블록(190)을 구성하기 위해 필요한 복수의 타일(조각 포함)들이 보관된다.
도 4는 모자이크 타일 구성도이다. 본 발명은 보행인들의 반복하중에 견딜 수 있는 구조를 포함하는 모자이크 보도블록을 주요 대상으로 하고 있지만, 상기 보도블록은 벽타일 모듈로도 사용할 수 있음은 주지의 사실이다. 모자이크 타일은 8~20mm 범위의 작은 타일을 기계적으로 랜덤하게 배열하는 제품(크기 30x30cm 내외)들이 판매되고 있다. 마이크로 타일은 전면부는 평탄하고 벽에 붙이는 후면부는 요철이 형성되어 있는데, 타일 후면부에 망사를 부착하여 벽면에 타일 접착제로 부착시키는 제1 방식과, 타일 전면부에 테이프를 부착하고 후면을 벽에 타일 접착제로 고정시킨 후 전면부의 테이프를 제거하는 제2 방식이 있다. 현재, 부분 자동화로 개인화된 모자이크 모듈을 제작할 수 있지만 제2 방식인 전면부에 테이프를 부착하여 사용하므로 물리적으로 2D만 가능하다. 그러나, 보도 및 광장을 포장하는데 있어서, 해당 이미지의 모자이크 평판 및 부조 보도블록을 제작하기 위해서, 망사에 이미지를 구성하는 타일들의 후면부를 부착하여 모듈을 만든 후, 보도블록 보조판(45, 보도블록 혹은 망사 혹은 테이프 형태 포함, 보도 및 광장에 바로 설치)에 망사를 타일 접착 재료로 부착시키는 제1 방식, 혹은, 테이프에 이미지를 구성하는 타일들의 전면부를 부착하여 모듈을 만든 후, 보도블록 보조판(45)에 타일 후면부를 타일 접착 재료로 부착시키는 제2 방식, 혹은, 타일 접착 재료(15)가 도포된 보도블록 보조판(45)에 이미지를 구성하는 타일(35)들을 직접 놓아 접착 고정하는 제3 방식 중 선택하고, 타일(35) 사이의 줄눈을 메꾸어 제작 완료하도록 한다. 제3 방식의 경우, 2.5D 프린터의 작업판 위에서, 타일 접착 재료(15)가 도포된 보도블록 보조판(45)을 고정하고, 보도블록 보조판(45) 위에 설계한 이미지를 표시하도록 정해진 타일(35, 조각 포함)들을 픽앤플레이스(Pick & Place)로 배열한 후 접착 고정하고, 선택적으로 타일 사이의 줄눈을 타일 줄눈 재료를 도포하여 메꾸고, 선택적으로 보도블록 보조판(45)에 접착된 타일(35)들을 경화하도록 구성한다. 이때, 보도블록 보조판(45)은 석재 혹은, 콘크리트 혹은, 금속 혹은, 고강도 플라스틱과 같은 재료로 구성하여 보도 및 광장에 바로 시공이 가능한 형태로 제공하여야 한다. 보도블록 보조판(45) 위의 타일이 반복되는 하중에 분리 및 파손되지 않아야 한다. 이를 위해, 보도블록 보조판(45)의 상단을 바둑판 모양으로 타일 테두리를 형성하되 타일보다 약간 높게 돌출되도록 하고, 보도블록 보조판(45)의 타일 테두리 안에 오목한 부분에 타일(35)을 타일 접착 재료(15)를 사용하여 고정하여, 하중이 타일(35)에 직접 전달되지 않는 형태로 구성할 수 있다. 혹은, 양단의 모서리가 높이 형성된 보도블록 보조판(45)에, 유동성이 있는 타일 접착재료(15)를 충분히 도포한 후 접착재료 위에 타일을 압착하여 놓음으로써, 타일 접착재료(15)가 타일 모서리 틈을 타고 올라가, 타일간 틈을 메꾸면서 타일들을 양 모서리에서 밀리지 않도록 잡아줄 수 있고, 이를 경화시킴으로써 타일들을 견고하게 고정시킬 수 있다. 여기서, 벽돌 및 보도블록을 제조하는 공정 중 거푸집에 유동성을 가진 재질(콘크리트 및 반죽 포함)로 만들어지는 타일 접착재료(15)를 충분히 넣은 후, 상기 타일 접착재료(15) 위에 타일을 압착하여 놓음으로써, 상기 타일 접착재료(15)가 타일 모서리 틈을 타고 올라가, 타일 간 틈을 메꾸도록 하고, 이를 경화 또는 양생시켜 타일을 함께 고정하는 것 또한 가능하다. 혹은, 보도블록 보조판(45)의 타일 모서리 부에 나사 혹은 홈과 각각 형성하고, 상기 2.5D 프린의 상기 보도블록 보조판(45) 위에 타일 접착 재료(15)를 도포한 후, 타일(35)들을 놓아 일차적으로 접착 고정하고, 이차적으로 타일(35)을 고정시키는 물리적 수단(일례로 볼트 혹은 리벳 혹은 핀)을 보도블록 보조판(45)의 타일 모서리부에 형성한 나사 혹은 홈에 체결시키도록 구성할 수 있다. 이 경우, 상기 타일(35)을 고정시키는 볼트 혹은 리벳 혹은 핀은 모자이크 색상에 영향을 주지 않도록 투명에 가까운 재질로 제작함이 유리하다.
상기 보도블록 보조판(45)에 타일을 바로 적층하는 제 3의 방식 대신, 망사나 테이프에 타일을 적층하여 1차적으로 모자이크 타일 모듈을 제작한 후, 추가 공정으로 보도블록 작업판에 상기 모자이크 타일 모듈을 타일 접착 재료로 접착 고정하고, 줄눈을 타일 줄눈 재료로 메꾸어 제작할 수 있다. 즉, 보도블록 보조판(45)에 타일을 바로 적층하는 상기의 방식 대신, 망사나 테이프에 타일을 적층하여 1차적으로 모자이크 타일 모듈을 제작한 후, 별도 공정으로 양단의 모서리가 높이 형성된 보도블록 보조판에 모자이크 타일 모듈을 타일 접착제로 부착 고정시키는 방법도 제안될 수 있다. 보도블록의 특성상 매끄러운 2D보다는 미끄럼 방지를 위해 다소간 요철을 포함하고 있는 2.5D(부조)가 가능하여야 하므로, 타일 전면부에 테이프를 부착하고 후면을 벽에 타일 접착제로 고정시킨 후 전면부의 테이프를 제거하는 상기 제2 방식은 적용하는데 한계가 있다. 그러므로, 망사 형태의 타일 고정판에 타일 후면부에 부착하는 방식으로 구성하면서, 상기 타일 고정판을 상기 2.5D 프린터(100)의 작업 테이블(110)에 부착하기 위하여 접착 테이프를 사용하는데, 상기 타일 고정판을 고정하는 접착 테이프 상단은 비접착 재질을 사용한다. 상기 타일고정판에 타일을 모두 접착시킨후 상기 타일 고정판을 고정시킨 접착 테이프를 일차로 상기 작업 테이블(110)과 분리한 후, 이차로 상기 타일 고정판과 분리하는 작업을 실시한다. 즉, 상기 2.5D 프린터(100)의 작업 테이블(110) 위에 접착 테이프 상단이 접착이 되지 않는 재질로 만들어진 접착 테이프 하단을 부착하고, 상기 접착 테이프 상단에는 접착제를 도포한 망사 형태의 상기 타일 고정판이 고정되어 있어, 상기 타일 고정판 위에 타일(조각 포함)을 놓아 접착 고정한 후, 타일 모자이크 작업이 완료되면 접착 테이프를 타일 고정판과 분리하도록 구성한다.
상기 모자이크 보도블록은 보행인의 미끄럼 방지를 위하여, 높이가 다소 차이가 있도록 타일들을 배치하여 요철을 형성하도록 구성할 수 있다.
상기 보도블록 보조판(45)을 바닥에 기설치한 기초판과 타일 접착 재료를 사용하여 고정시키는 방식 대신, 보도블록 보조판(45)을 바닥에 기설치한 기초판과 물리적 수단(25, 일례로 피스 혹은 볼트 혹은 리벳 혹은 핀)으로 체결 고정하여, 필요에 따라 보도블록 보조판(45) 교체가 용이하도록 구성할 수 있다.
시각장애인 점자 블록을 설치해야 하는 구간의 경우, 해당 구간의 보도블록 보조판(45)에 점자 블록 요철 모양을 형성하기 위해 높이가 높은 타일을 배열하여 점자 블록을 직접 구성할 수 있다.
바코드 및 QR코드와 같은 인식 수단 혹은, 주변 안내를 위한 이미지 및 문자를, 보도블록 보조판(45)에 올려놓는 타일의 색상을 다르게 적층하여 인식 수단 혹은 주변 안내를 위한 이미지 및 문자를 바로 구성함으로써, 바코드 및 QR코드와 같은 인식 수단 및 주변 안내를 위한 이미지 및 문자를 표시하는 시설물을 별도로 보도블록에 설치할 필요가 없도록 구성할 수 있다.
에너지를 만드는 솔라셀(415)과 충전 배터리(418) 및 LED(416)와 투명창(417)을 설치한 특수 타일을 필요한 곳에 배치하여, 어두워져 솔라셀(415)에서 발전이 되지 않을 경우 LED(416)를 켜도록 구성할 수 있다.
타일(35)은 석재 혹은, 세라믹 혹은, 금속 혹은, 고강도 플라스틱 혹은, 고무 및 우레탄과 같은 신축성 있는 재료로 구성할 수 있으며, 특히 신축성 있는 재료를 사용하는 경우 산책로 등으로 적용을 확대할 수 있다.
상기 헤더 및 구동장치가 타일의 배치 기울기 정보를 추가로 수신하여, 도트 매트릭스 형태로 단순 배치하는 방식 대신, 상기 타일을 잡은 후 회전시켜 임의의 각도로 기울인 패턴으로 배치하여 모자이크 작업을 수행하도록 구성할 수 있다.
가로 30m 세로 30m 의 대형 모자이크 이미지의 경우 기본 모자이크 모듈의 크기를 30 x 30cm로 할 경우 1만 개의 모자이크 보도블록을 필요로 하므로, 작업 중 모자이크 보도블록의 순서를 바꾸어 부착할 우려가 있고 그 경우 심각한 문제가 발생한다. 즉, 많은 타일들을 좌·우·상·하로 연속 설치하여 수십 m 이상의 폭을 갖는 큰 모자이크 이미지(일례로 광장 전체를 모자이크로 장식)로 구성하는 경우, 모자이크 보도블록의 기본 크기(일례로 30x30cm 크기)에 맞추어 큰 이미지를 좌·우·상·하로 분할하는 단계; 큰 이미지 내에서 각 보도블록이 위치하는 열과 행 번호를 부여하는 단계; 2.5D 프린터(100)로 지정된 타일을 집어 보도블록 보조판(45)에 올려놓고 고정시켜 해당 열과 행의 모자이크 보도블록을 프린팅하는 단계; 2.5D 프린팅 완료 후 해당 모자이크 보도블록의 열과 행을 나타내는 부착물을 출력하는 단계; 해당 모자이크 보도블록에 열과 행을 나타내는 부착물을 설치하는 단계를 더 포함하여야 한다.
한 개의 상기 타일 공급 피더(130)에서 제공할 수 있는 타일의 가지 수는 제한된다. 타일 공급 피더(130)를 더욱 추가 하면 제공하는 타일 가지 수를 늘릴 수 있지만 이 경우 헤더 및 구동장치(140)가 타일을 집어오는 이동거리가 증가하여 작업 시간 손실이 발생하게 된다.
이를 해결하기 위하여, 여러 특성(색상과 재질 및 형태)의 타일(조각 포함)을 공급하는 복수 개의 타일 슬롯을 가진 타일 공급 피더(130) 및, 복수 개의 상기 타일 공급 피더(130)들을 연속적으로 설치하여, 일단계로 타일 공급 피더(130)에서 제공하는 색상과 형태 및 재료의 타일을 사용하는 작업을 완료한 후; 이단계로 타일 공급 피더(130)의 작업 공간으로 전환시켜 추가 색상 및 재료의 타일을 사용하는 작업을 완료한 후; 삼단계로 타일 공급 피더(130)로 전환하여 반복함으로써 많은 색상과 재질 및 형태의 타일을 사용하여 모자이크 작업을 실시한다.
모자이크의 타일 배치를 가로/세로 일정 간격으로 설치하는 도트 매트릭스 형태로 구성할 수 있지만, 보다 예술성 및 다양성을 높이기 위해서는 타일을 여러 형태로 기울여 배치할 수도 있어야 한다. 이를 위해, 상기 타일 적층형 2.5D 프린터(100)는 타일(조각 포함)을 도트 매트릭스 형태로 단순 배치하는 방식 대신 임의의 각도로 기울인 패턴으로 타일을 배치하여 모자이크 평판 및 부조가 디자인된 경우, 타일 블록별로 기울이는 각도 정보를 추가로 수신받아, 상기 헤더 및 구동장치(140)에서 타일을 잡은 후(pick) 지정된 각도로 회전시켜, 상기 작업 테이블(110)의 작업판에 플레이스(Place)하도록 하여 모자이크 평판 및 부조 보도블록을 제작하도록 구성해야 한다.
본 발명의 가장 큰 의미는 최초로 타일(조각 포함) 적층 기반의 '2.5D 프린터'로 모자이크 평판 및 '부조 보도블록' 프린팅을 구현하는 데 있다. 특히, 타일 기반의 2.5D 모자이크 부조 프린팅을 위해서는 높이가 낮은 타일부터 먼저 쌓고, 높이가 높은 타일들을 높이 순서대로 쌓아야 간섭 등의 영향이 없이 작업할 수 있다. 높이가 다른 타일들을 사용하는 이유는 높이가 같은 타일들을 몇 개 적층 접착시켜 부조를 제작하는 방법은 장시간 세월이 흐르면서 타일이 분리될 위험이 있기 때문이다.
이를 위해, 동일 두께의 다양한 특성의 타일(조각 포함)을 공급하는 슬롯을 설치한 타일 공급 피더(130) 및, 전 단계보다는 두꺼운 높이의 타일을 공급하는 슬롯을 설치한 타일 공급 피더(130) 들을 연속적으로 설치하여, 1단계 타일 공급 피더(130-1)에서 제공하는 두께의 블록들을 지정된 위치에 플레이스 하는 작업을 완료한 후, 2단계 타일 공급 피더(130-2)를 작업 공간으로 전환시켜 1단계 보다는 두꺼운 높이의 타일을 사용하여 플레이스하는 작업을 완료한 후, 다음 단계 타일 공급 피더(130-4)로 작업 공간을 전환하여 반복함으로써 두께 및 색상 및 재질 및 형태가 다른 타일들을 사용하여 모자이크 부조 보도블록 작업을 실시하도록 구성해야 한다.
이와 같이 많은 종류의 타일(조각 포함)을 헤더 및 구동장치(140)에 안정적으로 공급해야 하는 타일 공급 피더(130)의 기능은 매우 중요한데, 상기 타일 공급 피더(130)는 도 6에 도시된 바와 같이, 컨베어벨트(134), 타일 슬롯(137), 타일 보관수단(133), 구동모터 및 가이드 레일(132)을 포함한다.
많은 색상과 다양한 두께를 표현해야 하는 경우 2.5D 프린터 1대에 수많은 타일 공급 장치를 부착한다는 것은 투자 비용 및 공간상 한게가 있다. 이를 해결하기 위해 상기 2.5D 프린터(100)는, 상기 타일 컨베어 벨트(134)와 직각 방향으로 가이드 레일(132)을 설치하고, 가이드 레일(132)을 따라 이동하는 1번 2.5D 프린터(131-1)는 상기 타일 컨베어 벨트(134)의 타일 슬롯(137) 통해 제공되는 여러 색상, 재질 및 형태의 타일을 사용하여 모자이크 평판 및 부조 보도블록을 제작함과 함께, 1번 2.5D 프린터(131-1)와 일정 거리 떨어진 위치의 가이드 레일(132)에 2번 2.5D 프린터(131-2)를 설치하고, 반복적으로 타일 컨베어 벨트(134) 길이 내에 복수 개의 2.5D 프린터(131-4)를 설치하여, 복수 개의 타일 컨베어 벨트(134)로 구성되는 타일 공급 유닛(unit)을 복수 개의 2.5D프린터가 공유하도록 구성할 수 있다.
참고로, 도 6은 본 발명에 따른 복수개의 타일 적층방식 2.5D 프린터를 하나의 유닛으로 구성한 외형도이다.
이를 위해, 여러 특성의 타일(조각 포함)을 공급하는 타일 슬롯(137)을 설치한 타일 공급 피더(130)는, 각각의 타일 슬롯 별로 설치된 컨베어벨트(134)위에 타일 보관수단(133)으로 부터 타일이 순차적으로 떨어지게 하고, 상기 컨베어벨트(134)를 구동 모터로 회전시키면, 타일이 컨베어벨트(134) 윗면을 따라 이동하면서, 정렬하여 해당 복수 개의 2.5D 프린터의 헤더 및 구동장치(140)에서 타일을 집을 수(pick) 있도록 구성된다.
이때, 각각의 상기 타일 슬롯(137) 별로 설치된 상기 컨베어벨트(134) 상단에, 타일이 위로 튀는 것을 막는 가이드 판을 설치하고, 상기 가이드 판 위에는 컨베어벨트(134) 방향으로 상기 가이드 홈을 설치하여, 작업자가 각 슬롯을 통해 타일 이송 상태 확인 및 이상 발생시 타일을 바로잡을 수 있도록 구성한다.
상기 헤더 및 구동장치(140)에서 해당 타일을 집어 지정된 위치에 가져다 놓을 때 정확한 작업이 이루어졌는지 검사하고 오작업시 이를 정정하는 수단은, 양산 품질 및 수율을 확보하는데 있어서 매우 중요하다. 이를 위해, 상기 타일 적층형 2.5D 프린터(100)는 상기 작업 테이블(110)에서 작업 중인 모자이크 평판 및 부조 보도블록의 작업 상태를 모니터링하는 영상처리 수단(160), 및 상기 영상처리 수단(160)으로부터 타일(조각 포함)이 보도블록 보조판에 플레이스(Place)된 상태인 좌표 및 기울기 및 색상 정보를 판별하여, 상기 지정된 타일이 설계한대로 놓여 졌는지 판단하여, 타일의 작업 상태가 잘못된 것으로 판단되는 경우 해당 타일이 보도블록 보조판에 접착 경화가 이루어지기 전에 상기 헤더 및 구동장치(140)로 집어(Pick)내어 에러난 타일 보관 박스로 이동시키고, 동일한 타일을 타일 공급 피더(130)에서 다시 픽앤플레이스하여 재작업하도록 구성한다.
혹은, 상기 영상처리 수단(160)으로부터 모든 타일(조각 포함)이 보도블록 보조판(혹은 망사)에 플레이스(Place)된 상태인 좌표 및 기울기 및 색상 정보를 판별하여, 상기 모든 타일들이 설계한대로 놓여 졌는지 판단하여, 타일의 상태가 잘못된 것으로 판단되는 경우 해당 타일들이 보도블록 보조판(혹은 망사)에 접착 경화가 이루어지기 전에는 상기 헤더 및 구동장치(140)로 집어(Pick)내어 에러난 타일 보관 박스로 이동시키고, 동일한 타일을 타일 공급 피더(130)에서 다시 픽앤플레이스하여 재작업하고 해당 타일들이 보도블록 보조판(혹은 망사)에 접착 경화가 이루어져 고정되었을 경우 해당 타일들에 마킹 표시를 하도록 구성한다.
이와 함께, 상기 타일 적층형 2.5D 프린터(100)는 상기 헤더 및 구동장치(140)로 타일을 집어(Pick)내는 수단으로 일반적으로 많이 사용되는 진공펌프와 연결하여 진공 흡입력을 사용하는 노즐을 사용하거나, 혹은 대체적으로 일정한 크기(일례로 8x8mm)의 타일을 사용하므로 타일을 집어내는 집게 형태의 고정 및 이완 기구(일례로 전동 핀셋 형태)를 사용하도록 구성할 수 있다.
상기 릴 및 트레이 및 튜브 및 용기와 같은 타일 보관 수단((120)은, 상기 성형된 타일(조각 포함)을 크기, 색상, 재질 및 형태별로 분류하여 보관한다.
상기 타일 적층형 2.5D 프린터의 타일 공급 피더(130)에는 작업자가 표준 규정에 의하여 순서대로 타일 보관 수단을 연결하지만, 피더의 일부분이 고장났을 경우 타일 슬롯에서 공급되는 타일들의 순서가 바뀔 경우도 있다.
이를 해결하기 위해, 상기 타일 적층형 2.5D 프린터(100)는 상기 단말기 및 컴퓨터(200) 또는 상기 운영서버(300)로부터 상기 타일 적층 방식의 평판 및 부조 보도블록 설계 데이터를 수신받고, 타일 공급 피더(130)의 타일 공급 슬롯 각각에 설치된 실제 정보와 설계 데이터의 타일 정보를 매칭시켜, 설계에서 지정된 타일로 평판 및 부조 보도블록을 프린팅한다.
위에서도 언급한 바와 같이, 모자이크 타일은 8~20mm 범위의 작은 마이크로 타일을 기계적으로 랜덤하게 배열하는 제품(크기 30x30cm 내외)들이 판매되고 있다. 상기 마이크로 타일은 전면부는 평탄하고, 벽에 붙이는 후면부는 요철이 형성되어 있는데, 2.5D 모자이크 평판 및 부조 보도블록을 제작하기 위해서 타일 후면부에 망사를 부착하여 벽면에 타일 접착제로 부착시키는 제1 방식, 타일 후면부를 세라믹 등으로 만들어지는 타일 고정판에 접착 고정하고 벽면에 타일 고정판을 타일 접착제로 부착시키는 제2 방식, 타일 접착제가 도포된 보도블록 보조판(보도 및 광장에 바로 설치)을 놓아 접착 고정하고 줄눈을 메꾸는 제3 방식이 있다.
상기 타일(조각 포함)을 고정시키기 위한 상기 본딩 및 경화 수단(150)이, 타일을 담그면 타일의 하단에 접착제를 묻힐 수 있는 접착처리수단인 경우, 상기 헤더 및 구동장치(140)가 상기 타일 공급 피더(130)를 통해 공급되는 타일을 상기 작업 테이블(110)에서 조립중인 모자이크 평판 및 부조 보도블록(190)의 해당 설계된 위치에 놓아 적층시키기 전에, 상기 접착처리수단으로 이동하여 타일 하단에 접착 재료를 묻히도록 구성할 수 있다.
또는, 상기 타일(조각 포함)을 고정시키기 위한 본딩 및 경화 수단(150)이, 상기 작업 테이블(110)에서 조립중인 평판 및 부조 보도블록(190)의 해당 설계된 위치에 놓기 전에, 상기 헤더 및 구동장치(140)에 설치되어, 타일을 놓는 위치에 접착 재료를 주사 혹은 분무하는 수단으로 구성할 수 있다.
혹은, 상기 본딩 및 경화 수단(150)이, 상기 타일을 헤더 및 구동장치(140)로 해당 층에 쌓는 것을 시작하기 전에, 상기 작업 테이블(110)에서 조립중인 모자이크 평판 및 부조(190)의 보도블록 보조판(혹은 망사) 전체 혹은 타일을 쌓는 부분 전체에 접착 재료를 미리 주사 혹은 분무하도록 구성할 수 있다.
마찬가지로, 상기 타일(조각 포함)은, 접착 면이 사전에 접착제로 본딩 처리되거나, 혹은 자외선(UV) 경화형 접착제로 본딩 처리하여 조립하고, 해당 타일의 접착면을 경화시켜 고정시키도록 구성할 수 있다.
다른 실시예로, 상기 타일 적층형 2.5D 프린터(100)에 의한 부조를 제작하는 방법은 높이가 다른 타일(조각 포함)을 사용하는 방법 및 2)의 높이가 같은 타일을 겹쳐 접착하면서 쌓는 방법이 있다.
이를 위해서는, 상기 헤더 및 구동장치(140)의 높이(Z축)를 조절할 수 있어야 한다.
즉, 상기 모션 제어수단(180)의 제어를 받아 상기 헤더 및 구동장치(140)가 지정된 타일들을 설계된 좌표 위치로 이송하고 내려놓는 과정을 통해 해당 층의 타일들을 모두 쌓고, 상기 평판 및 부조(190)의 다음 층 타일 적층 높이로 상기 모션 제어수단(180)이 상기 헤더 및 구동장치(140)의 높이(Z축)를 제어하여, 상기 헤더 및 구동장치(140)가 다음 층의 해당 타일을 쌓는 단계를 반복하도록 구성한다.
본 발명은 수작업에 의존할 경우 제작이 실질적으로 불가능한 마이크로 타일을 사용한 모자이크 부조 타일 보도블록(일례로 20m x 10m 크기일 경우 최소 2백만개 모자이크 타일)을 자동으로 제작하는 방법을 제안한다.
즉, 2.5D 프린터(100)에 의한 프린팅 방법에 있어서, 색상 및 재질 및 형상이 다른 타일(조각 포함)을 제작하는 단계, 색상 및 재질 및 형상이 다른 타일(35)을 조합시켜 개인화된 모자이크 평판 및 부조 보조블록(190)을 수동 혹은 자동으로 디자인하는 단계를 수행한다(S100).
상기 타일 적층형 2.5D 프린터(100)의 외부 통신 수단(170)이 상기 단말기 (200) 또는 상기 운영서버(300)로부터 상기 2.5D 프린팅 대상이 되는 모자이크 평판 및 부조 보도블록의 설계 데이터를 수신받는 단계를 수행한다(S200).
그리고, 상기 2.5D 프린터(100)의 타일 공급 피더(130)가 상기 설계 데이터에서 요구하는 타일들을 상호 매칭시킨 후(설계된 타일 특성과 장비에 실제 설치된 타일 특성 일치시킴) 공급하는 단계를 수행한다(S300).
상기 2.5D 프린터(100)의 헤더 및 구동장치(140)가 상기 타일 공급 피더(130)에서 공급되는 해당 타일들을 작업 테이블(110)의 설계된 좌표 위치에 적층시켜 모자이크 평판 및 부조 보도블록(190)을 쌓는 단계를 수행한다(S400).
상기 2.5D 프린터(100)의 본딩 및 경화 수단(150)이 상기 헤더 및 구동장치(140)에 의해 적층되는 상기 성형된 타일들을 고정시키는 단계를 수행한다(S600).
한편, 상기 타일들을 고정시키기 전, 상기 2.5D 프린터(100)는 상기 타일들이 제위치에 정확히 적층되어 있는지 검수하는 단계가 더 수행되는 것이 바람직하다(S500).
보다 구체적으로, 상기 `S500`단계는 헤더 및 구동장치(140)에서 해당 타일을 집어 지정된 위치에 가져다 놓을 때 정확한 작업이 이루어졌는지 검사하고 오작업시 이를 정정하는 단계로서, 양산 품질 및 수율을 확보하는데 있어서 매우 중요하다.
이를 위해, 상기 타일 적층형 2.5D 프린터(100)는, 상기 작업 테이블(110)에서 작업 완료한 모자이크 평판 및 부조 보도블록의 작업 상태를 검사하는 영상처리 수단(160), 및 상기 영상처리 수단(160)으로부터 모든 타일(조각 포함)이 보도블록 보조판에 플레이스(Place)된 상태인 좌표 및 기울기 및 색상 정보를 판별하여 상기 모든 타일들이 놓여 졌는지 판단하는 단계를 수행하고(S510), 타일의 상태가 잘못된 것으로 판단되는 경우, 해당 타일들이 작업판에 접착 경화가 이루어지기 전에는 상기 헤더 및 구동장치(140)로 집어(Pick)내어 에러난 타일 보관 박스로 이동시키고, 동일한 타일을 타일 공급 피더(130)에서 다시 픽앤플레이스하여 재작업을 단계를 수행하고(S520), 해당 타일들이 보도블록 보조판에 접착 경화가 이루어져 고정되었을 경우 해당 타일들에 마킹 표시를 하는 단계를 수행한다(S520).
모자이크의 타일 배치를 가로/세로 일정 간격으로 설치하는 도트 매트릭스 형태로 구성할 수 있지만, 보다 예술성 및 다양성을 높이기 위해서는 블록을 여러 형태로 기울여 배치할 수도 있어야 한다.
이를 위해, 상기 `S400`단계에서 상기 타일 적층형 2.5D 프린터(100)는, 타일(조각 포함)을 도트 매트릭스 형태로 단순 배치하는 방식 대신 임의의 각도로 기울인 패턴으로 타일을 배치하여 모자이크가 디자인된 경우, 해당 타일 별로 기울이는 각도 정보를 추가로 수신받는 단계(S410)를 수행하고, 헤더 및 구동장치(140)에서 타일을 잡은 후(pick) 지정된 각도로 회전시켜, 작업판에 플레이스(Place)하도록 하여 모자이크를 제작하는 단계를 수행한다(S420).
본 발명의 가장 큰 의미는 최초로 블록(타일 및 조각 포함) 기반의 2.5D 모자이크 부조 보도블록 프린팅을 구현하는데 있다. 타일 기반의 2.5D 모자이크 부조 보도블록 프린팅을 위해서는 높이가 낮은 타일부터 먼저 쌓고, 높이가 높은 타일들을 높이 순서대로 쌓아야 간섭 등의 영향이 없이 작업할 수 있다. 이를 위해, 동일 두께의 다양한 특성의 타일(조각 포함)을 공급하는 슬롯을 설치한 타일 공급 피더(130) 및, 전 단계 보다는 두꺼운 높이의 타일을 공급하는 슬롯을 설치한 타일 공급 피더(130) 들을 도 6에 도시된 바와 같이, 연속적으로 설치하여, 1단계 타일 공급 피더(130-1)에서 제공하는 두께의 타일들을 지정된 위치에 플레이스 하는 작업을 완료한 후, 2단계 타일 공급 피더(130-2)를 작업 공간으로 전환시켜 1단계 보다는 두꺼운 높이의 타일을 사용하여 플레이스하는 작업을 완료한 후, 3단계 타일 공급 피더(130-4)로 작업 공간을 전환하여 반복함으로써 두께 및 색상 및 재질 및 형태가 다른 타일들을 사용하여 모자이크 부조 보도블록 작업을 실시하도록 구성한다.
가로 30m 세로 30m 의 대형 모자이크 이미지의 경우 기본 모자이크 보도블록의 크기를 30 x 30cm로 할 경우 1만개의 모자이크 보도블록을 필요로 하므로, 작업 중 모자이크 보도블록의 순서를 바꾸어 부착할 우려가 있고 그 경우 심각한 문제가 발생한다.
이를 위해, 많은 타일들을 좌우상하로 연속 설치하여 수 m 이상의 폭을 갖는 큰 모자이크 이미지(일례로 빌딩 전체를 모자이크로 장식)로 구성하는 경우, 모자이크 보도블록(부조 포함)의 기본 크기(일례로 30x30cm 크기)에 맞추어 큰 이미지를 좌우상하로 분할하는 단계, 큰 이미지 내에서 각 보도블록이 위치하는 열과 행 번호를 부여하는 단계; 2.5D 프린터(100)로 해당 열과 행의 모자이크 보도블록을 프린팅하는 단계; 해당 모자이크 보도블록의 열과 행을 나타내는 부착물을 출력하는 단계; 해당 모자이크 보도블록에 열과 행을 나타내는 부착물을 부착하는 단계를 더 포함하도록 구성한다. 부착물 방식대신 보도블록에 직접 행과 열 번호를 인쇄할 수 있다.
이와 함께, 도 8에 도시된 바와 같이 상기 2.5D 프린터(100)가, 에너지를 만드는 솔라셀(415)과 충전 배터리(418) 및 LED(416)와 투명창(417)을 설치한 특수한 기능의 타일을 필요한 곳에 배치하여, 어두워져 솔라셀(415)에서 발전이 되지 않을 경우 LED(416)를 켜도록 구성할 수 있다.
이상과 같이, 본 발명은 비록 한정된 실 시예와 도면에 의해 설명되었으나, 본 발명은 이것에 의해 한정되지 않으며 본 발명이 속하는 기술분야에서 통상의 지식을 가진 자에 의해 본 발명의 기술 사상과 하기에 기재될 청구범위의 균등 범위 내에서 다양한 수정 및 변형이 가능함은 물론이다.
15 : 타일 접착재료 모듈 25 : 물리적 체결수단
35 : 타일 (조각 포함) 45 : 보도블록 보조판
100 : 2.5D 프린터 110 : 작업 테이블
115 : 상하/길이방향 이동수단 120 : 타일보관장치
130 : 타일 공급 피더
130-1 : 1단계 블록 공급 피더 130-2 : 2단계 블록 공급 피더
130-4 : n단계 블록 공급 피더 131-1 : 1번 2.5D 프린터
131-2 : 2번 2.5D 프린터 131-4 : n번 2.5D 프린터
132 : 가이드 레일 133 : 타일보관수단
134 : 타일 컨베어 벨트 135 : 헤더 및 구동장치
136 : 보도블록 보조판 137 : 타일 슬롯
140 : 헤더 및 구동장치
150 : 본딩 및 융착 수단 160 : 영상 처리 수단
170 : 외부 통신 수단 180 : 모션 제어 수단
190 : 모자이크 평판 및 부조
200 : 단말기 및 컴퓨터 300 : 운영서버
400 : 유무선 통신망 414 : 태양광 LED 타일
415 : 솔라셀 416 : LED
417 : 투명창 418 : 충전 배터리

Claims (47)

  1. 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈에 있어서,
    이미지를 구성하는 복수의 타일들; 및
    상기 복수의 타일들을 고정하기 위한 타일 접착 재료(15)가 도포된 보도블록 보조판(45)
    을 포함하여 이루어지고,
    상기 복수의 타일들 중 적어도 일부는 부조(relief)형태의 조각을 구비한 타일을 포함하는 것을 특징으로 하는 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈.
  2. 제 1항에 있어서,
    상기 복수의 타일들에 의한 이미지 구성은,
    2.5D 프린터의 작업판 위에서 타일 접착 재료(15)가 도포된 상기 보도블록 보조판(45)을 고정하고, 상기 보도블록 보조판(45) 위에 설계한 이미지를 표시하도록 정해진 타일(35, 조각 포함)들을 픽앤플레이스(Pick & Place)로 배열한 후 접착 고정하는 것에 의하는 것을 특징으로 하는 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈.
  3. 제 1항에 있어서,
    상기 보도블록 보조판(45)은, 석재, 콘크리트, 금속 및 고강도 플라스틱으로 이루어지는 그룹 중 선택된 적어도 어느 하나의 재질로 구성되어, 보도 및 광장에 바로 시공이 가능한 형태로 제공함을 특징으로 하는 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈.
  4. 제 1항 내지 제 3항 중 어느 한 항에 있어서,
    상기 보도블록 보조판(45)은, 상단이 바둑판 모양으로 형성되되 타일보다 높게 돌출된 타일 테두리를 포함하고, 상기 보도블록 보조판(45)의 타일 테두리 안의 오목한 부분에 타일(35)이 타일 접착 재료(15)에 의해 고정되어, 하중이 타일(35)에 직접 전달되지 않도록 구성된 것을 특징으로 하는 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈.
  5. 제 1항 내지 제 3항 중 어느 한 항에 있어서,
    상기 보도블록 보조판(45)은 양단의 모서리가 높이 형성되도록 구성되고,
    상기 타일 접착재료(15)는 유동성을 가진 재질로서 충분히 도포한 후 접착재료 위에 타일을 압착하여 놓음으로써, 상기 타일 접착재료(15)가 타일 모서리 틈을 타고 올라가, 타일 간 틈을 메꾸도록 하고, 이를 경화시켜 타일을 고정하는 것을 특징으로 하는 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈.
  6. 제 2항에 있어서,
    상기 보도블록 보조판(45)은 타일 모서리 부에 나사 또는 홈을 포함하고,
    상기 2.5D 프린터의 상기 보도블록 보조판(45) 위에 타일 접착 재료(15)를 도포하고, 타일(35)들을 놓아 일차적으로 접착 고정한 후, 이차적으로 타일(35)을 고정시키는 물리적 체결수단을 상기 보도블록 보조판(45)의 타일 모서리부에 형성된 나사 또는 홈에 체결시키도록 구성된 것을 특징으로 하는 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈.
  7. 제 6항에 있어서,
    상기 타일(35)을 고정시키는 물리적 체결수단은 볼트, 리벳, 또는 핀을 포함하고, 상기 물리적 체결수단은 모자이크 색상에 영향을 주지 않도록 투명에 가까운 재질로 이루어진 것을 특징으로 하는 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈.
  8. 제 1항 내지 제 3항 중 어느 한 항에 있어서,
    상기 복수의 타일(35)들 중 적어도 일부에 대해서 높이차가 발생하도록 배치하여 보행자의 미끄럼 방지를 위한 요철이 형성된 것을 특징으로 하는 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈.
  9. 제 1항 내지 제 3항 중 어느 한 항에 있어서,
    ⅰ) 상기 보도블록 보조판(45)은 바닥에 기설치된 기초판과 타일 접착 재료를 사용하여 고정되거나, 또는
    ⅱ) 상기 보도블록 보조판(45)은 바닥에 기설치된 기초판과 물리적 수단(25)으로 체결 고정되어, 필요에 따라 보도블록 보조판(45) 교체가 용이하도록 구성된 것을 특징으로 하는 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈.
  10. 제 1항 내지 제 3항 중 어느 한 항에 있어서,
    시각장애인용 점자 블록 구간을 더 포함하고, 상기 점자 블록 구간은 해당 구간의 보도블록 보조판(45)에 점자 블록 요철 모양을 형성하기 위해 높이가 높은 타일을 배열하여 점자 블록이 직접 구성된 것을 특징으로 하는 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈.
  11. 제 1항 내지 제 3항 중 어느 한 항에 있어서,
    ⅰ) 바코드 또는 QR코드를 포함하는 인식 수단, 또는 ⅱ) 주변 안내를 위한 이미지 및 문자를 더 포함하고, 상기 보도블록 보조판(45)에 올려놓는 타일의 색상을 다르게 적층하여 상기 인식 수단 또는 상기 주변 안내를 위한 이미지 및 문자가 직접 구성된 것을 특징으로 하는 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈.
  12. 제 1항 내지 제 3항 중 어느 한 항에 있어서,
    에너지를 만드는 솔라셀(415)과 충전 배터리(418) 및 LED(416)와 투명창(417) 중 적어도 어느 하나를 포함하는 특수 타일을 더 포함하여, 어두워져 솔라셀(415)에서 발전이 되지 않을 경우 LED(416)를 켜도록 구성되는 것을 특징으로 하는 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈.
  13. 제 2항에 있어서,
    대형 모자이크 이미지로 구성하는 경우,
    상기 대형 모자이크 이미지의 보도블록의 기본 크기에 맞추어 좌우상하로 분할하고, 상기 대형 모자이크 이미지 내에서 분할된 각 보도블록에 부여된 열과 행 번호를 포함하고;
    상기 열과 행의 모자이크 보도블록을 프린팅할 때, 해당 모자이크 보도블록의 열과 행이 모자이크 보도블록에 직접 인쇄되거나, 또는 열과 행이 인쇄된 부착물이 부착된 것을 특징으로 하는 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈.
  14. 제 2항에 있어서,
    상기 2.5D 프린터가 추가로 수신한 타일의 배치 기울기 정보에 기초하여, 도트 매트릭스 형태로 단순 배치하는 방식 대신, 상기 타일이 회전되어 임의의 각도로 기울어진 패턴으로 배치된 것을 특징으로 하는 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈.
  15. 평판 및 부조(relief)를 설계하고 설계된 평판 및 부조 보도블록 설계 데이터를 생성하는 단말기(200);
    상기 단말기(200)로부터 설계된 평판 및 부조 보도블록의 설계 데이터를 수신하는 운영서버(300);
    상기 단말기(200) 또는 상기 운영서버(300)로부터 상기 타일 적층 방식의 평판 및 부조 보도블록 설계 데이터를 수신받고, 복수 개의 타일 공급 슬롯들의 타일 정보와 매칭시켜 지정된 타일로 평판 및 부조 보도블록을 프린팅하는 2.5D 프린터(100); 및
    상기 단말기(200)와 상기 운영서버(300) 그리고 상기 타일 적층 방식의 2.5D 프린터(100) 간의 데이터 전송을 담당하는 통신망(400)
    을 포함하여 이루어지는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  16. 제 15항에 있어서,
    상기 2.5D 프린터(100)는 상기 지정된 타일을 고정하기 위한 타일 접착 재료(15)가 도포된 보도블록 보조판(45)을 포함하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  17. 제 15항에 있어서,
    상기 운영서버(300)는 상기 평판 및 부조 보도블록에 사용된 타일 및 조각의 종류와 수에 따라 발생되는 비용을 정산하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  18. 제 15항에 있어서,
    상기 2.5D 프린터(100)는,
    상기 단말기(200) 또는 상기 운영서버(300)로부터 상기 모자이크 평판 및 부조 보도블록의 설계 데이터를 수신받는 외부 통신 수단(170);
    설계된 모자이크 평판 및 부조 보도블록을 조립하기 위한 타일을 쌓는 작업판이 구비된 작업 테이블(110);
    상기 모자이크 평판 및 부조 보도블록을 조립하기 위한 복수의 타일들이 크기, 색상, 재질 또는 형태별로 분류되어 보관된 타일 보관수단(120);
    상기 타일 보관수단(120)에 보관되어 있는 각각의 타일을 공급하는 복수 개의 타일 슬롯이 설치된 타일 공급 피더(130);
    상기 타일 공급 피더(130)에서 공급되는 상기 타일을 선택하여, 상기 작업 테이블(110)에서 조립하는 모자이크 평판 및 부조 보도블록(190)의 해당 설계된 위치에 타일을 놓는 헤더 및 구동장치(140); 및
    상기 헤더 및 구동장치(140)에 의해 해당 설계된 위치에 놓이는 상기 타일들을 고정시키기 위한 본딩 및 경화 수단(150)
    을 포함하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  19. 제 18항에 있어서,
    상기 타일 공급 피더(130)는,
    타일이 보관된 타일 보관 수단(133);
    상기 타일 보관 수단(133)에 보관된 타일을 이동시키기 위한 타일 컨베이어 벨트(134);
    동력을 전달하여 상기 컨베이어 벨트(134)를 회전시키는 구동 모터;
    상기 컨베이어 벨트(134)에 의해 이동된 타일을 상기 헤더 및 구동장치(135)에서 집을 수(pick)있는 위치로 수납하는 타일 슬롯(137); 및
    상기 타일 보관수단(133)에서 상기 타일 슬롯(137)까지 이동하는 타일을 유도하는 가이드
    를 포함하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  20. 제 18항에 있어서,
    상기 2.5D 프린터(100)는,
    상기 작업 테이블(110)의 작업판 상에 접착성이 있는 망사 형태의 고정틀 상에 타일 또는 조각을 놓아 접착 고정하여,
    모자이크 모듈 제작 작업이 완료되면,
    상기 작업 테이블(110)에서 분리하여,
    상기 모자이크 모듈을 보도블록 보조판(45)에 타일 접착 재료로 고정시키고,
    타일 간 틈새를 타일 줄눈 재료로 메꾸어 모자이크 평판 및 부조 보도블록을 제작하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  21. 제 18항에 있어서,
    상기 2.5D 프린터(100)는
    상기 타일을 고정시키는 물리적 체결 수단이 추가 설치된 보도블록 보조판(45)을 상기 작업 테이블(110)에 고정시키고,
    상기 보도블록 보조판 상에 접착 재료를 도포하여,
    상기 타일들을 놓아 접착 고정시킴을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  22. 제 18항에 있어서,
    상기 2.5D 프린터(100)는
    상기 타일을 고정시키는 보도블록 보조판(45)을 상기 작업 테이블(110)에 고정시키고,
    상기 보도블록 보조판(45) 상에 타일 접착 재료(15)를 도포하여,
    상기 타일들을 놓아 일차적으로 접착 고정시키고,
    상기 물리적 체결 수단으로 이차 고정시킴을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  23. 제 18항에 있어서,
    상기 2.5D 프린터(100)에는
    복수의 타일 컨베어벨트(134) 형태로 상기 타일 공급 피더(130)는 연속적으로 설치되고, 상기 타일 컨베어 벨트(130) 각각에는 상기 타일의 색상, 재질 및 형태에 따른 복수의 타일 슬롯(137)이 구비되어,
    1단계 타일 공급 피더(130-1)에서 제공하는 상기 색상, 재질 및 형태의 타일을 사용하는 작업이 완료되면,
    2단계 타일 공급 피더(130-2)로 작업 공간을 전환시켜 상기 색상, 재질 및 형태의 타일을 사용하는 작업을 완료하는 방식으로,
    반복적으로 상기 색상, 재질 및 형태의 타일을 사용하여 모자이크 작업을 실시하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  24. 제 23항에 있어서,
    상기 2.5D 프린터(100)는
    상기 타일 컨베어 벨트(134)와 직각 방향으로 가이드 레일(132)을 설치하고,
    가이드 레일(132)을 따라 이동하는 1번 2.5D 프린터(131-1)는 상기 타일 컨베어 벨트(134)의 타일 슬롯(137) 통해 제공되는 여러 색상, 재질 및 형태의 타일을 사용하여 모자이크 평판 및 부조 보도블록을 제작함과 함께,
    1번 2.5D 프린터(131-1)와 일정 거리 떨어진 위치의 가이드 레일(132)에 2번 2.5D 프린터(131-2)를 설치하고,
    반복적으로 타일 컨베어 벨트(134) 길이 내에 복수 개의 2.5D 프린터(131-4)를 설치하여
    복수 개의 타일 컨베어 벨트(134)로 구성되는 타일 공급 유닛(unit)을 복수 개의 2.5D프린터가 공유함을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  25. 제 18항에 있어서,
    상기 2.5D 프린터(100)는
    상기 1단계 타일 공급 피더(130-1)에서 제공하는 소정 두께의 타일을 지정된 위치에 위치시키고,
    상기 2단계 타일 공급 피더(130-2)에서 상기 1단계 타일 공급 피더(130-1)에서 제공하는 두께보다 두꺼운 타일을 지정된 위치에 위치시키며,
    이후 다음 단계의 타일 공급 피더(130-4)로 작업공간이 전환됨에 따라 이전보다 두꺼운 타일을 위치시킴으로써, 상이한 두께의 타일을 적층시켜 프린팅하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  26. 제 18항에 있어서,
    상기 2.5D 프린터(100)는
    상기 타일의 배치 기울기 정보를 추가로 수신하여,
    도트 매트릭스 형태로 단순 배치하는 방식 대신 상기 헤더 및 구동장치(140)가 상기 타일을 잡은 후 회전시켜 임의의 각도로 기울인 패턴으로 배치하여 모자이크 작업을 수행하는 것을 특징으로 하는 모자이크 타일 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  27. 제 18항에 있어서,
    상기 2.5D 프린터(100)는
    상기 작업 테이블(110)에서 작업 중인 모자이크 평판 및 부조 보도블록의 작업 상태를 모니터링하는 영상처리 수단(160)을 더 포함하고,
    상기 영상처리 수단(160)이 상기 작업 테이블(110)의 작업판에 플레이스(Place)된 타일의 상태인 좌표, 기울기 또는 색상정보를 판별하여,
    상기 설계된 평판 및 부조 설계 데이터 대로 지정된 위치에 타일이 놓여 졌는지 판단하고, 상기 지정된 위치에 타일이 놓인 경우 상기 본딩 및 경화 수단(150)으로 적층된 타일을 고정하고, 반대로 상기 지정된 위치에 타일이 놓이지 않은 경우, 상기 헤더 및 구동장치(140)로 에러난 타일을 집어(Pick)내어 상기 타일 보관수단(120)으로 이동시키고, 상기 타일 공급 피더(130)에서 다시 집어 플레이스 하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  28. 제 18항에 있어서,
    상기 본딩 및 경화 수단(150)으로 적층된 타일을 접착 후,
    에러난 타일을 발견한 경우, 해당 타일을 마킹 표시하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 블록 적층방식의 2.5D 프린팅 시스템.
  29. 제 18항에 있어서,
    상기 헤더 및 구동장치(140)는
    진공펌프와 연결된 진공 흡입력을 사용하는 노즐, 또는 고정 및 이완기구로 타일을 집어(Pick) 지정된 위치에 놓는(Place) 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  30. 제 18항에 있어서,
    상기 본딩 및 경화 수단(150)은
    상기 타일을 담그면 해당 타일의 하단에 접착제를 묻힐 수 있는 접착처리수단인 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  31. 제 18항에 있어서,
    상기 본딩 및 경화 수단(150)은
    상기 헤더 및 구동장치(140)에 설치되어, 타일을 놓는 위치에 접착 재료를 주사 혹은 분무하는 수단인 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  32. 제 18항에 있어서,
    상기 타일은
    접착 면이 사전에 접착 재료로 본딩 처리되거나, 혹은 자외선(UV) 경화형 접착 재료로 본딩 처리하여 조립하고,
    해당 타일의 접착 면을 경화시켜 고정시키는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 블록 적층방식의 2.5D 프린팅 시스템.
  33. 제 18항에 있어서,
    상기 2.5D 프린터(100)는
    상기 모션 제어수단(180)의 제어를 받아 상기 헤더 및 구동장치(140)가 지정된 타일들을 설계된 좌표 위치로 이송하고 내려놓는 과정을 통해 해당 층의 타일들을 모두 쌓고, 이후 상기 평판 및 부조 보도블록(190)의 다음 층 타일 적층 높이로 상기 모션 제어수단(180)이 상기 헤더 및 구동장치(140)의 높이(Z축)를 제어하여, 상기 헤더 및 구동장치(140)가 다음 층의 해당 타일을 쌓도록 하는 과정을 반복하여 프린팅되는 상기 평판 및 부조(190) 보도블록의 높이를 조절하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  34. 2.5D 프린터(100)로 미리 제작된 색상, 재질 및 형상이 상이한 타일을 적층시켜 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 방법에 있어서,
    (a) 단말기(200)로 색상 및 재질 및 형상이 다른 가상의 타일을 조합시켜 모자이크 평판 및 부조 보도블록(190)을 수동 혹은 자동으로 설계하는 단계;
    (b) 상기 2.5D 프린터(100)의 외부 통신 수단(170)이 상기 단말기 (200) 또는 운영서버(300)로부터 상기 (a)단계에서 설계된 상기 2.5D 프린팅 대상이 되는 모자이크 평판 및 부조 보도블록의 설계 데이터를 수신받는 단계;
    (c) 상기 2.5D 프린터(100)의 타일 공급 피더(130)가 상기 설계 데이터에서 요구하는 타일들을 상호 매칭시킨 후 공급하는 단계;
    (d) 상기 2.5D 프린터(100)의 헤더 및 구동장치(140)가 상기 타일 공급 피더(130)에서 공급되는 해당 타일들을 보도블록 보조판(45)이 구비된 작업 테이블(110)의 설계된 좌표 위치에 적층시켜 모자이크 평판 및 부조 보도블록(190)을 쌓는 단계; 및
    (f) 선택적으로, 상기 2.5D 프린터(100)의 본딩 및 경화 수단(150)이 상기 헤더 및 구동장치(140)에 의해 적층되는 상기 타일들을 고정시키는 단계
    를 포함하여 이루어지는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 방법.
  35. 제 34항에 있어서
    (e) 상기 2.5D 프린터(100)의 영상처리 수단(160)이 상기 타일들을 고정시키는 상기 (f)단계 전에, 상기 타일들이 제 위치에 정확히 적층되어 었는지 검수하는 단계를 더 포함하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 방법.
  36. 제 35항에 있어서,
    상기 (e)단계에서
    상기 영상처리 수단(160)이 상기 작업 테이블(110)의 작업판에 플레이스(Place)된 타일의 상태인 좌표, 기울기 또는 색상정보를 판별하여, 상기 설계된 평판 및 부조 보도블록 설계 데이터대로 지정된 위치에 타일이 놓여 졌는지 판단하고, 상기 지정된 위치에 타일이 놓인 경우 상기 본딩 및 경화 수단(150)으로 적층된 타일을 고정시키고, 반대로 상기 지정된 위치에 타일이 놓이지 않은 경우, 상기 헤더 및 구동장치(140)로 에러나 타일을 집어(Pick)내어 상기 타일 보관수단(120)로 이동시키고, 상기 타일 공급 피더(130)에서 타일을 다시 집어 플레이스 하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 방법.
  37. 제 36항에 있어서,
    상기 본딩 및 경화 수단(150)으로 적층된 타일을 고정시킨 후, 에러난 타일을 발견한 경우, 상기 영상처리 수단(160)이 해당 블록을 마킹 표시하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 방법.
  38. 제 34항에 있어서,
    상기 (d)단계에서 상기 헤더 및 구동장치(140)가
    상기 타일의 배치 기울기 정보를 추가로 수신하여, 도트 매트릭스 형태로 단순 배치하는 방식 대신, 상기 타일을 잡은 후 회전시켜 임의의 각도로 기울인 패턴으로 배치하여 모자이크 작업을 수행하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 방법.
  39. 제 34항에 있어서,
    상기 (d)단계에서 상기 헤더 및 구동장치(140)가
    순차적으로 구비된 복수의 타일공급피더(130) 중, 1단계 타일 공급 피더(130-1)에서 제공하는 소정 두께의 타일을 지정된 위치에 위치시키고,
    2단계 타일 공급 피더(130-2)에서 상기 1단계 타일 공급 피더(130-1)에서 제공하는 두께보다 두꺼운 타일을 지정된 위치에 위치시키며, 이후 다음 단계의 타일 공급 피더(130-4)로 작업공간이 전환됨에 따라 이전보다 두꺼운 타일을 위치시킴으로써,
    상이한 두께의 타일을 적층시켜 프린팅하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 방법.
  40. 제 34항에 있어서,
    대형 모자이크 이미지로 구성하는 경우,
    상기 (a)단계에서,
    (a-1) 상기 대형 모자이크 이미지 보도블록의 기본 크기에 맞추어 좌우상하로 분할하고, 상기 대형 모자이크 이미지 내에서 분할된 각 보도블록의 열과 행 번호를 부여하는 단계;
    상기 (d)단계에서,
    (d-1) 상기 헤더 및 구동장치(140)가 상기 열과 행의 모자이크 보도블록을 프린팅할 때,
    해당 모자이크 보도블록의 열과 행을 나타내는 보도블록에 직접 인쇄 혹은 부착물을 출력하여 해당 모자이크 보도블록에 열과 행을 나타내도록 표시하는 단계
    를 더 포함하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 방법.
  41. 제 34항에 있어서,
    상기 (d)단계에서,
    에너지를 만드는 솔라셀(415)과 충전 배터리(418) 및 LED(416)와 투명창(417)을 설치한 특수한 기능의 타일을 필요한 곳에 배치하여,
    어두워져 솔라셀(415)에서 발전이 되지 않을 경우 LED(416)를 켜도록 구성함을 특징으로 하는 모자이크 타일 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 방법.
  42. 제 34항 내지 제 41항 중 어느 한 항에 의한 모자이크 타일 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 방법에 의하여 제작된 보도블록.
  43. 제 16항에 있어서,
    상기 보도블록 보조판(45)은, 석재, 콘크리트, 금속 및 고강도 플라스틱으로 이루어지는 그룹 중 선택된 적어도 어느 하나의 재질로 구성되어, 보도 및 광장에 바로 시공이 가능한 형태로 제공함을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  44. 제 16항에 있어서,
    상기 보도블록 보조판(45)은, 상단이 바둑판 모양으로 형성되되 타일보다 높게 돌출된 타일 테두리를 포함하고, 상기 보도블록 보조판(45)의 타일 테두리 안의 오목한 부분에 타일(35)이 타일 접착 재료(15)에 의해 고정되어, 하중이 타일(35)에 직접 전달되지 않도록 구성된 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  45. 제 16항에 있어서,
    상기 보도블록 보조판(45)은 양단의 모서리가 높이 형성되도록 구성되고,
    상기 타일 접착재료(15)는 유동성을 가진 재질로서 충분히 도포한 후 접착재료 위에 타일을 압착하여 놓음으로써, 상기 타일 접착재료(15)가 타일 모서리 틈을 타고 올라가, 타일 간 틈을 메꾸도록 하고, 이를 경화시켜 타일을 고정하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  46. 제 16항에 있어서,
    벽돌 및 보도블록을 제조하는 공정 중 거푸집에 유동성을 가진 재질로 만들어지는 타일 접착재료(15)를 충분히 넣은 후,
    상기 타일 접착재료(15) 위에 타일을 압착하여 놓음으로써,
    상기 타일 접착재료(15)가 타일 모서리 틈을 타고 올라가, 타일 간 틈을 메꾸도록 하고, 이를 경화 또는 양생시켜 타일을 함께 고정하는 것을 특징으로 하는 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5D 프린팅 시스템.
  47. 제 1항 내지 제 3항 중 어느 한 항에 있어서,
    벽돌 및 보도블록을 제조하는 공정 중 거푸집에 유동성을 가진 재질로 만들어지는 타일 접착재료(15)를 충분히 넣은 후,
    상기 타일 접착재료(15) 위에 타일을 압착하여 놓음으로써,
    상기 타일 접착재료(15)가 타일 모서리 틈을 타고 올라가, 타일 간 틈을 메꾸도록 하고, 이를 경화 또는 양생시켜 타일을 함께 고정하는 것을 특징으로 하는 모자이크 평판 및 부조 형태의 보도블록 또는 벽타일 모듈.
KR1020140119993A 2014-09-11 2014-09-11 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5d 프린팅 시스템 및 프린팅 방법 Abandoned KR20160031069A (ko)

Priority Applications (1)

Application Number Priority Date Filing Date Title
KR1020140119993A KR20160031069A (ko) 2014-09-11 2014-09-11 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5d 프린팅 시스템 및 프린팅 방법

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
KR1020140119993A KR20160031069A (ko) 2014-09-11 2014-09-11 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5d 프린팅 시스템 및 프린팅 방법

Publications (1)

Publication Number Publication Date
KR20160031069A true KR20160031069A (ko) 2016-03-22

Family

ID=55644580

Family Applications (1)

Application Number Title Priority Date Filing Date
KR1020140119993A Abandoned KR20160031069A (ko) 2014-09-11 2014-09-11 모자이크 평판 및 부조 보도블록 제작을 위한 타일 적층방식의 2.5d 프린팅 시스템 및 프린팅 방법

Country Status (1)

Country Link
KR (1) KR20160031069A (ko)

Cited By (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US9644326B1 (en) 2016-07-27 2017-05-09 Gilliam Harris Engineering, LLC Monolithic paver
US9963834B2 (en) 2016-07-27 2018-05-08 Gilliam Harris Engineering, LLC Monolithic paver
KR20230046047A (ko) * 2021-09-29 2023-04-05 (주)중원와이즈 모자이크 타일의 제조 장치 및 이를 이용한 제조 방법
KR102781839B1 (ko) * 2024-06-13 2025-03-17 주식회사 디블러썸 전통 자개 놀이 시스템

Cited By (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US9644326B1 (en) 2016-07-27 2017-05-09 Gilliam Harris Engineering, LLC Monolithic paver
US9951480B2 (en) 2016-07-27 2018-04-24 Gilliam Harris Engineering, LLC Monolithic paver
US9963834B2 (en) 2016-07-27 2018-05-08 Gilliam Harris Engineering, LLC Monolithic paver
KR20230046047A (ko) * 2021-09-29 2023-04-05 (주)중원와이즈 모자이크 타일의 제조 장치 및 이를 이용한 제조 방법
KR102781839B1 (ko) * 2024-06-13 2025-03-17 주식회사 디블러썸 전통 자개 놀이 시스템

Similar Documents

Publication Publication Date Title
US12077008B2 (en) Digital printing floorboard processing technology
US9527243B2 (en) Large shells manufacturing apparatus
US10933686B2 (en) Decorative panel having a digitally printed pattern
US9035981B2 (en) Device to reproduce images or graphical patterns in general on surfaces, and corresponding method
JP6584382B2 (ja) 凹凸化粧板及びその製造方法
CN101618571A (zh) 陶板压印工艺及其装置
JP5007174B2 (ja) 三次元形状造形物の光造形方法
US9689169B2 (en) Illuminating a concrete structure
KR101594796B1 (ko) 블록 적층방식의 2.5d 프린팅 시스템 및 2.5d 프린팅을 위한 설계 데이터 생성 방법
JP6210784B2 (ja) 三次元造形装置および三次元造形方法
AU2014372629B2 (en) Layer assembly comprising mineral material and glass and method for the production thereof
KR101888985B1 (ko) 버스 정류장의 사인블럭
KR20160009733A (ko) 모자이크 부조 타일 모듈 제작을 위한 블록 적층방식의 2.5d 프린팅 시스템 및 프린팅 방법
JP2010162795A (ja) 立体装飾プレート及びその製造方法
US20040163749A1 (en) Method and manufacturer for producing mosaic, using a pattern consisting of multiple piece-segregated patterns underneath a transparent mosaic base
CN103268601B (zh) 用于马赛克包装的拼图打码方法及其系统
KR100952683B1 (ko) 도형판이 장착된 거푸집 및 이의 제조방법과 이를 이용한콘크리트 블록
KR20140013678A (ko) 건축모형 제조 방법 및 그 방법에 의해 제조된 건축모형
US20140170604A1 (en) Coloring system and manufacturing process for artificial covering stones
JP2023149819A (ja) タイル貼り付け情報生成装置およびプログラム
CN209813585U (zh) 一种拼花式石材复合板和石艺品
CN106426936A (zh) 一种3d打印机及其打印的停车号码牌
CN206681304U (zh) 地板组件
CN108608787A (zh) 一种绘画和雕塑结合的雕塑产品及其制备方法
JP2023149820A (ja) タイル貼り付けロボットおよび曲面パネル体製造装置

Legal Events

Date Code Title Description
A201 Request for examination
PA0109 Patent application

Patent event code: PA01091R01D

Comment text: Patent Application

Patent event date: 20140911

PA0201 Request for examination
E902 Notification of reason for refusal
PE0902 Notice of grounds for rejection

Comment text: Notification of reason for refusal

Patent event date: 20151202

Patent event code: PE09021S01D

AMND Amendment
E601 Decision to refuse application
PE0601 Decision on rejection of patent

Patent event date: 20160310

Comment text: Decision to Refuse Application

Patent event code: PE06012S01D

Patent event date: 20151202

Comment text: Notification of reason for refusal

Patent event code: PE06011S01I

X091 Application refused [patent]
PG1501 Laying open of application
AMND Amendment
PX0901 Re-examination

Patent event code: PX09011S01I

Patent event date: 20160310

Comment text: Decision to Refuse Application

Patent event code: PX09012R01I

Patent event date: 20160202

Comment text: Amendment to Specification, etc.

E902 Notification of reason for refusal
PE0902 Notice of grounds for rejection

Comment text: Notification of reason for refusal

Patent event date: 20160418

Patent event code: PE09021S01D

AMND Amendment
PX0701 Decision of registration after re-examination

Patent event date: 20160714

Comment text: Decision to Grant Registration

Patent event code: PX07013S01D

Patent event date: 20160620

Comment text: Amendment to Specification, etc.

Patent event code: PX07012R01I

Patent event date: 20160411

Comment text: Amendment to Specification, etc.

Patent event code: PX07012R01I

Patent event date: 20160310

Comment text: Decision to Refuse Application

Patent event code: PX07011S01I

Patent event date: 20160202

Comment text: Amendment to Specification, etc.

Patent event code: PX07012R01I

X701 Decision to grant (after re-examination)
NORF Unpaid initial registration fee
PC1904 Unpaid initial registration fee