KR100718099B1 - 열교환기와 이에 마련되는 튜브 및 그 제조방법 - Google Patents
열교환기와 이에 마련되는 튜브 및 그 제조방법 Download PDFInfo
- Publication number
- KR100718099B1 KR100718099B1 KR1020050117105A KR20050117105A KR100718099B1 KR 100718099 B1 KR100718099 B1 KR 100718099B1 KR 1020050117105 A KR1020050117105 A KR 1020050117105A KR 20050117105 A KR20050117105 A KR 20050117105A KR 100718099 B1 KR100718099 B1 KR 100718099B1
- Authority
- KR
- South Korea
- Prior art keywords
- tube
- heat exchanger
- protrusion
- partition wall
- thickness
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images




Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F1/00—Tubular elements; Assemblies of tubular elements
- F28F1/02—Tubular elements of cross-section which is non-circular
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D53/00—Making other particular articles
- B21D53/02—Making other particular articles heat exchangers or parts thereof, e.g. radiators, condensers fins, headers
- B21D53/06—Making other particular articles heat exchangers or parts thereof, e.g. radiators, condensers fins, headers of metal tubes
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F1/00—Tubular elements; Assemblies of tubular elements
- F28F1/10—Tubular elements and assemblies thereof with means for increasing heat-transfer area, e.g. with fins, with projections, with recesses
- F28F1/40—Tubular elements and assemblies thereof with means for increasing heat-transfer area, e.g. with fins, with projections, with recesses the means being only inside the tubular element
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F13/00—Arrangements for modifying heat-transfer, e.g. increasing, decreasing
- F28F13/06—Arrangements for modifying heat-transfer, e.g. increasing, decreasing by affecting the pattern of flow of the heat-exchange media
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28D—HEAT-EXCHANGE APPARATUS, NOT PROVIDED FOR IN ANOTHER SUBCLASS, IN WHICH THE HEAT-EXCHANGE MEDIA DO NOT COME INTO DIRECT CONTACT
- F28D1/00—Heat-exchange apparatus having stationary conduit assemblies for one heat-exchange medium only, the media being in contact with different sides of the conduit wall, in which the other heat-exchange medium is a large body of fluid, e.g. domestic or motor car radiators
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Mechanical Engineering (AREA)
- Thermal Sciences (AREA)
- General Engineering & Computer Science (AREA)
- Geometry (AREA)
- Heat-Exchange Devices With Radiators And Conduit Assemblies (AREA)
Abstract
Description
Claims (6)
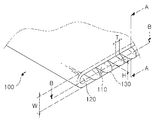
- 내부로 유체가 유동되는 유로를 길이방향으로 구획하는 다수의 격벽을 갖는 열교환기 튜브에 있어서,튜브의 단부에 위치된 격벽에는 격벽의 두께(T)가 감소되는 돌출부가 형성되는 것을 특징으로 하는 열교환기 튜브.
- 청구항 1에 있어서,상기 격벽의 높이(H)는 0.3~0.8mm 범위 이내인 것을 특징으로 하는 열교환기 튜브.
- 청구항 1 또는 청구항 2에 있어서,상기 격벽의 두께(T)는 0.1~0.35mm 범위 이내인 것을 특징으로 하는 열교환기 튜브.
- 내부로 유체가 유동되는 유로를 길이방향으로 구획하는 다수의 격벽을 갖는 열교환기 튜브의 제조방법에 있어서,튜브의 외부 표면에 격벽까지 양면을 절개하는 절개부를 형성하는 단계;상기 튜브의 표면에 형성된 절개부를 기준으로 상기 튜브를 양측으로 당겨 튜브내 격벽의 두께(T)가 점점 감소하는 돌출부를 형성하도록 튜브를 절단하는 단계를 포함하는 열교환기 튜브의 제조방법.
- 청구항 4에 있어서,상기 튜브를 절단하는 단계는,절단된 튜브의 절단면이 튜브 두께(W)의 1/2 이하로 감소하도록 절단하는 것을 특징으로 하는 열교환기 튜브의 제조방법.
- 청구항 4 또는 청구항 5에 따른 방법으로 단부에 돌출부가 형성되는 튜브와,상기 튜브가 삽입되는 튜브삽입공이 마련된 헤더와,상기 튜브와 튜브 사이에 설치되는 방열핀을 포함하고,상기 튜브의 돌출부가 헤더의 센터위치 이전에 조립되는 것을 특징으로 하는 열교환기.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020050117105A KR100718099B1 (ko) | 2005-12-02 | 2005-12-02 | 열교환기와 이에 마련되는 튜브 및 그 제조방법 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020050117105A KR100718099B1 (ko) | 2005-12-02 | 2005-12-02 | 열교환기와 이에 마련되는 튜브 및 그 제조방법 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR100718099B1 true KR100718099B1 (ko) | 2007-05-14 |
Family
ID=38270728
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020050117105A Expired - Fee Related KR100718099B1 (ko) | 2005-12-02 | 2005-12-02 | 열교환기와 이에 마련되는 튜브 및 그 제조방법 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR100718099B1 (ko) |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3041263U (ja) * | 1997-03-07 | 1997-09-09 | 東洋ラジエーター株式会社 | 簡易型熱交換器コア |
-
2005
- 2005-12-02 KR KR1020050117105A patent/KR100718099B1/ko not_active Expired - Fee Related
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3041263U (ja) * | 1997-03-07 | 1997-09-09 | 東洋ラジエーター株式会社 | 簡易型熱交換器コア |
Non-Patent Citations (1)
| Title |
|---|
| 일본 등록실용신안공보 3041263 (1997.6.25.공개) |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR100532053B1 (ko) | 증발기 | |
| JP5114771B2 (ja) | 熱交換器 | |
| JP5002797B2 (ja) | 熱交換器 | |
| US7836944B2 (en) | Multichannel flat tube for heat exchanger | |
| US7261147B2 (en) | Heat exchanger | |
| KR100543599B1 (ko) | 열교환기 | |
| KR20060028809A (ko) | 열교환기 | |
| KR101224071B1 (ko) | 튜브형 열교환기 | |
| JP2006138620A (ja) | 熱交換器 | |
| JP2010139088A (ja) | 熱交換器 | |
| JP2009068742A (ja) | 熱交換器 | |
| JPH07190661A (ja) | 熱交換器 | |
| US20080023183A1 (en) | Heat exchanger assembly | |
| JP4972488B2 (ja) | 熱交換器 | |
| KR20040082571A (ko) | 핀-튜브 일체형 열교환기 | |
| KR20070105269A (ko) | 열 교환기용 루버형 핀 | |
| JP2009063229A (ja) | 熱交換器およびその製造方法 | |
| JP2010243076A (ja) | 冷媒熱交換器 | |
| JP5002796B2 (ja) | 熱交換器 | |
| JP2005043041A (ja) | 熱交換器 | |
| JP2006200881A (ja) | 熱交換器 | |
| JP7648747B2 (ja) | 金属製熱交換器チューブ | |
| JP7620087B2 (ja) | 金属製熱交換器チューブ | |
| JP2009287907A (ja) | 熱交換器 | |
| JP2010107055A (ja) | 熱交換器 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| LAPS | Lapse due to unpaid annual fee | ||
| PC1903 | Unpaid annual fee |
St.27 status event code: A-4-4-U10-U13-oth-PC1903 Not in force date: 20100509 Payment event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R13-asn-PN2301 St.27 status event code: A-5-5-R10-R11-asn-PN2301 |
|
| PC1903 | Unpaid annual fee |
St.27 status event code: N-4-6-H10-H13-oth-PC1903 Ip right cessation event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE Not in force date: 20100509 |
|
| P22-X000 | Classification modified |
St.27 status event code: A-4-4-P10-P22-nap-X000 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R13-asn-PN2301 St.27 status event code: A-5-5-R10-R11-asn-PN2301 |