JP7682145B2 - ホットスタンプ成形品 - Google Patents
ホットスタンプ成形品 Download PDFInfo
- Publication number
- JP7682145B2 JP7682145B2 JP2022500466A JP2022500466A JP7682145B2 JP 7682145 B2 JP7682145 B2 JP 7682145B2 JP 2022500466 A JP2022500466 A JP 2022500466A JP 2022500466 A JP2022500466 A JP 2022500466A JP 7682145 B2 JP7682145 B2 JP 7682145B2
- Authority
- JP
- Japan
- Prior art keywords
- less
- hot
- steel sheet
- steel
- hot stamped
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/42—Ferrous alloys, e.g. steel alloys containing chromium with nickel with copper
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/02—Stamping using rigid devices or tools
- B21D22/022—Stamping using rigid devices or tools by heating the blank or stamping associated with heat treatment
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/18—Hardening; Quenching with or without subsequent tempering
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/26—Methods of annealing
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/62—Quenching devices
- C21D1/673—Quenching devices for die quenching
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D7/00—Modifying the physical properties of iron or steel by deformation
- C21D7/13—Modifying the physical properties of iron or steel by deformation by hot working
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0221—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the working steps
- C21D8/0226—Hot rolling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0221—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the working steps
- C21D8/0236—Cold rolling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0247—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the heat treatment
- C21D8/0273—Final recrystallisation annealing
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/46—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for sheet metals
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/001—Ferrous alloys, e.g. steel alloys containing N
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/002—Ferrous alloys, e.g. steel alloys containing In, Mg, or other elements not provided for in one single group C22C38/001 - C22C38/60
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/005—Ferrous alloys, e.g. steel alloys containing rare earths, i.e. Sc, Y, Lanthanides
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/02—Ferrous alloys, e.g. steel alloys containing silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/04—Ferrous alloys, e.g. steel alloys containing manganese
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/06—Ferrous alloys, e.g. steel alloys containing aluminium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/08—Ferrous alloys, e.g. steel alloys containing nickel
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/12—Ferrous alloys, e.g. steel alloys containing tungsten, tantalum, molybdenum, vanadium, or niobium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/14—Ferrous alloys, e.g. steel alloys containing titanium or zirconium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/16—Ferrous alloys, e.g. steel alloys containing copper
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/20—Ferrous alloys, e.g. steel alloys containing chromium with copper
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/22—Ferrous alloys, e.g. steel alloys containing chromium with molybdenum or tungsten
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/26—Ferrous alloys, e.g. steel alloys containing chromium with niobium or tantalum
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/28—Ferrous alloys, e.g. steel alloys containing chromium with titanium or zirconium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/32—Ferrous alloys, e.g. steel alloys containing chromium with boron
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/34—Ferrous alloys, e.g. steel alloys containing chromium with more than 1.5% by weight of silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/44—Ferrous alloys, e.g. steel alloys containing chromium with nickel with molybdenum or tungsten
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/54—Ferrous alloys, e.g. steel alloys containing chromium with nickel with boron
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/02—Pretreatment of the material to be coated, e.g. for coating on selected surface areas
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/04—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the coating material
- C23C2/06—Zinc or cadmium or alloys based thereon
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/04—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the coating material
- C23C2/12—Aluminium or alloys based thereon
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/26—After-treatment
- C23C2/28—Thermal after-treatment, e.g. treatment in oil bath
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/34—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the shape of the material to be treated
- C23C2/36—Elongated material
- C23C2/40—Plates; Strips
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/008—Martensite
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Organic Chemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Oil, Petroleum & Natural Gas (AREA)
- Heat Treatment Of Sheet Steel (AREA)
- Heat Treatment Of Articles (AREA)
- Polishing Bodies And Polishing Tools (AREA)
Description
本願は、2020年02月13日に、日本に出願された特願2020-022634号及び特願2020-022635号に基づき優先権を主張し、その内容をここに援用する。
また、特許文献4では、引張強さが2300MPa以上である部材に関しては何ら記載がない。本発明者らの検討によれば、特許文献4に記載されるような焼戻しマルテンサイト単相組織からなるホットスタンプ部材であっても、引張強さを2300MPa以上にまで高めると、特に鋼板のホットスタンプ時の成形温度が低い場合において、部材内部に局所的な硬さの変動が生じ、近年の耐衝突性への高い要求には十分に応えられないことが分かった。また、このような、局所的な硬さの変動は、特にホットスタンプの素材鋼板がめっき鋼板である場合に大きいことが分かった。
前記引張強さが2300MPa以上である部分において、質量%で、C:0.40%超、0.60%以下、Si:2.00%未満、Mn:0.01%以上、0.50%未満、P:0.200%以下、S:0.0200%以下、sol.Al:0.001%以上、0.500%未満、N:0.0200%以下、Mo:0.01%以上、0.35%未満、B:0.0002~0.0200%、Ti:0~0.200%、Nb:0~0.200%、V:0~0.200%、Zr:0~0.200%、Cr:0%以上、0.50%未満、W:0%以上、0.50%未満、Cu:0~2.00%、Ni:0~2.00%、Ca:0~0.0100%、Mg:0~0.0100%、REM:0~0.1000%、Bi:0~0.0500%、残部:Feおよび不純物、である化学組成を有し、前記鋼板の表面から板厚の1/4の深さ位置において、金属組織が、体積%で、90.0%超のマルテンサイトを含み、板厚方向に0.3mmかつ前記板厚方向と直交する方向に0.6mmの領域におけるビッカース硬さの平均値が670以上であり、前記領域における前記ビッカース硬さの標準偏差が20以下である。
(2)上記(1)に記載のホットスタンプ成形品では、前記引張強さが2300MPa以上である部分において、降伏比が0.65以上であってもよい。
(3)本発明の別の態様に係るホットスタンプ成形品は、鋼板と、前記鋼板の表面に形成されためっき層と、を備え、前記鋼板の全部または一部の、引張強さが2300MPa以上であり、前記引張強さが2300MPa以上である部分において、質量%で、C:0.40%超、0.60%以下、Si:2.00%未満、Mn:0.01%以上、0.50%未満、P:0.200%以下、S:0.0200%以下、sol.Al:0.001%以上、0.500%未満、N:0.0200%以下、Mo:0.01%以上、0.35%未満、B:0.0002~0.0200%、Ti:0~0.200%、Nb:0~0.200%、V:0~0.200%、Zr:0~0.200%、Cr:0%以上、0.50%未満、W:0%以上、0.50%未満、Cu:0~2.00%、Ni:0~2.00%、Ca:0~0.0100%、Mg:0~0.0100%、REM:0~0.1000%、Bi:0~0.0500%、残部:Feおよび不純物、である化学組成を有し、前記鋼板と前記めっき層との境界から前記鋼板の板厚の1/4の深さ位置において、金属組織が、体積%で、90.0%超のマルテンサイトを含み、板厚方向に0.3mmかつ前記板厚方向と直交する方向に0.6mmの領域におけるビッカース硬さの平均値が670以上であり、前記領域における前記ビッカース硬さの標準偏差が20以下であり、降伏比が0.65以上である。
(4)上記(1)~(3)のいずれかに記載のホットスタンプ成形品は、前記化学組成が、質量%で、Ti:0.001~0.200%、Nb:0.001~0.200%、V:0.001~0.200%、および、Zr:0.001~0.200%、から選択される1種以上を含有してもよい。
(5)上記(1)~(4)のいずれかに記載のホットスタンプ成形品は、前記化学組成が、質量%で、Cr:0.001%以上、0.50%未満、W:0.001%以上、0.50%未満、Cu:0.001~2.00%、および、Ni:0.001~2.00%、から選択される1種以上を含有してもよい。
(6)上記(1)~(5)のいずれかに記載のホットスタンプ成形品は、前記化学組成が、質量%で、Ca:0.0001~0.0100%、Mg:0.0001~0.0100%、および、REM:0.0001~0.1000%、から選択される1種以上を含有してもよい。
(7)上記(1)~(6)のいずれかに記載のホットスタンプ成形品は、前記化学組成が、質量%で、Bi:0.0001~0.0500%、を含有してもよい。
この理由は明らかではないが、(a)ホットスタンプ後に引張強さが2300MPa以上となるようなホットスタンプ前の素材(ホットスタンプ用鋼板)では、局所的なMnやMoの濃度ムラが強いこと、(b)MnやMoの濃度が低い部分は、ホットスタンプ用鋼板においてフェライト分率が高い金属組織を呈し、この部分ではホットスタンプ用鋼板を加熱する過程でオーステナイトが粗大化し、ホットスタンプ後の成形品において、硬さが低くなりやすいこと、(c)一方で、MnやMoの濃度が高い部分は、ホットスタンプ用鋼板においてパーライト分率が高い金属組織を呈し、この部分ではホットスタンプ用鋼板を加熱する過程でオーステナイトが微細化し、ホットスタンプ後の成形品において、硬さが高くなりやすいこと、に起因すると推定される。
この理由は明らかではないが、(a)冷延まま鋼板では、冷間圧延時の加工ひずみが蓄積されているため、ホットスタンプ用鋼板を加熱する過程でオーステナイトが微細化し、ホットスタンプ成形品の硬さが上昇すること、(b)この効果はMnやMoの濃度が低い部分において強く、冷延まま鋼板を用いることにより、ホットスタンプ成形品において局所的な硬さの変動が小さくなること、に起因すると推定される。
この理由は明らかではないが、(a)ホットスタンプ用鋼板において、MnやMoの濃度が高い部分ほど、ホットスタンプ時にオーステナイトにひずみが蓄積しやすく、ホットスタンプ成形品において、硬さが高くなること、(b)高温でホットスタンプを行うと、オーステナイトへのひずみの蓄積が抑制され、ホットスタンプ成形品の硬さが低くなるが、この効果はMnやMoの濃度が低い部分よりもMnやMoの濃度が高い部分で大きいので、高温でホットスタンプすることにより、ホットスタンプ成形品において局所的な硬さの変動が小さくなること、に起因すると推定される。
この理由は明らかではないが、(a)再加熱により、マルテンサイト中に固溶状態で存在する炭素の量が減少し、ホットスタンプ成形品の硬さが低下すること、(b)この効果は、MnやMoの濃度が高い部分において強く、再加熱処理を行うことにより、ホットスタンプ成形品において局所的な硬さの変動が小さくなること、に起因すると推定される。
または、素材鋼板としてめっき鋼板を用いた場合でも、めっき鋼板を加熱した後、高温でホットスタンプを開始し、かつホットスタンプ後に低温で再加熱処理を施すことで、引張強さが2300MPa以上であり、局所的な硬さの変動が小さく、耐衝突性に優れた、表面にめっき層を有するホットスタンプ成形品を製造できることを見出した。
以下、本発明の一実施形態に係るホットスタンプ成形品(本実施形態に係るホットスタンプ成形品)およびその製造方法の各要件について詳しく説明する。
本実施形態に係るホットスタンプ成形品が備える鋼板の全部または一部は、以下に示す化学組成を有する(ホットスタンプ成形品が鋼板からなる場合には、ホットスタンプ成形品の全部または一部が以下に示す化学組成を有すると言える)。各元素の限定理由は下記のとおりである。以下の説明において含有量についての「%」は、「質量%」を意味する。また、「~」を挟んで示される数値範囲は、その両端の数値を範囲に含む。一方、「未満」、「超」で示される数値については、その値を範囲に含まない。
ホットスタンプ成形品が、2300MPa以上の引張強さを有する部分と、2300MPa未満の引張強さを有する部分とを備えている場合(本実施形態に係るホットスタンプ成形品が備える鋼板が、2300MPa以上の引張強さを有する部分と、2300MPa未満の引張強さを有する部分とを備えている場合)、少なくとも引張強さが2300MPa以上となる部分が以下の化学組成を有していればよい。
ホットスタンプ成形品が、鋼板と、鋼板の表面に形成されためっき層とを含む場合、以下に説明する化学組成は、めっき層を除外した鋼板の化学組成を意味している。
Cは、ホットスタンプ後の鋼板(ホットスタンプ成形品が備える鋼板)の引張強さを上昇させる効果を有する元素である。C含有量が0.40%以下では、ホットスタンプ後の鋼板の引張強さが2300MPa未満となり成形品の強度が不足する。そのため、C含有量を0.40%超とする。好ましいC含有量は0.42%超、0.43%超、0.44%超、または0.45%超である。
一方、C含有量が0.70%を超えると、ホットスタンプ成形品の強度が高くなりすぎ、耐衝突性を確保することができなくなる。したがって、C含有量は0.70%以下とする。好ましいC含有量は0.65%以下、0.60%以下、0.55%以下、または0.50%以下である。
Siは、鋼中に不純物として含有され、鋼を脆化させる元素である。Si含有量が2.00%以上になるとその悪影響が特に大きくなる。そのため、Si含有量は2.00%未満とする。好ましいSi含有量は1.50%未満、1.00%未満、0.75%未満、または0.50%未満である。めっき性確保の観点からは、Si含有量は0.40%以下、0.30%以下、または0.20%以下であることが好ましい。
Si含有量の下限は特に限定しないが、Si含有量を過度に低下させることは製鋼コストの上昇を招く。そのため、Si含有量を0.001%以上とすることが好ましい。また、Siは、鋼の焼入れ性を高める作用を有するので、積極的に含有させてもよい。焼入れ性向上の観点からは、Si含有量は0.10%以上、0.20%以上、または0.30%以上であることが好ましい。
Mnは、ホットスタンプ成形品の耐衝突性を劣化させる元素である。Mn含有量が0.50%以上であると、耐衝突性が著しく劣化し、後述するホットスタンプ成形品の製造方法を適用しても、成形品の耐衝突性を確保することができなくなる。したがって、Mn含有量は0.50%未満とする。Mn含有量は好ましくは0.45%未満、0.40%未満、0.35%未満、または0.30%未満である。
一方、Mnは、不純物であるSと結合してMnSを形成し、Sによる弊害を抑制する作用を有する元素である。この効果を得るため、Mn含有量は0.01%以上とする。Mn含有量は好ましくは0.05%以上、または0.10%以上である。また、Mnは、鋼の焼入れ性を向上させる元素である。焼入れ性向上の観点からは、Mn含有量は0.15%以上、0.20%以上、または0.25%以上であることが好ましい。
Pは、鋼中に不純物として含有され、鋼を脆化させる元素である。P含有量が0.200%を超えるとその悪影響が特に大きくなり、さらに溶接性も著しく劣化する。そのため、P含有量は0.200%以下とする。好ましいP含有量は0.100%未満、0.050%未満、または0.020%未満である。めっき性確保の観点からは、P含有量は0.020%未満、0.015%未満、または0.010%未満であることが好ましい。
P含有量の下限は特に限定しないが、P含有量を過度に低下させることは製鋼コストの上昇を招く。そのため、P含有量を0.001%以上としてもよい。
Sは、鋼中に不純物として含有され、鋼を脆化させる元素である。S含有量が0.0200%を超えるとその悪影響が特に大きくなる。そのため、S含有量は0.0200%以下とする。好ましいS含有量は0.0050%未満、0.0020%未満、または0.0010%未満である。
S含有量の下限は特に限定しないが、S含有量を過度に低下させることは製鋼コストの上昇を招く。そのため、S含有量を0.0001%以上としてもよい。
Alは、溶鋼を脱酸する作用を有する元素である。sol.Al含有量(酸可溶Al含有量)が0.001%未満であると脱酸が不十分となる。そのため、sol.Al含有量は0.001%以上とする。sol.Al含有量は好ましくは、0.005%以上、0.010%以上、または0.020%以上である。
一方、sol.Al含有量が高すぎると、変態点が上昇しホットスタンプの加熱工程でAc3点を超える温度に鋼板を加熱することが困難となる。そのため、sol.Al含有量は1.000%以下とする。sol.Al含有量は好ましくは、0.500%未満、0.100%未満、0.060%未満、または0.040%未満である。
Nは、鋼中に不純物として含有され、鋼の連続鋳造中に窒化物を形成する元素である。この窒化物はホットスタンプ後の鋼板の延性を劣化させるので、N含有量は低い方が好ましい。N含有量が0.0200%超であると、その悪影響が特に大きくなる。そのため、N含有量は0.0200%以下とする。N含有量は好ましくは0.0100%未満、0.0080%未満、または0.0050%未満である。
N含有量の下限は特に限定しないが、N含有量を過度に低下させることは製鋼コストの上昇を招く。そのため、N含有量を0.0010%以上としてもよい。
Moは、鋼の焼入れ性を向上させる元素であり、マルテンサイトを主体とする金属組織を形成してホットスタンプ成形品の強度を確保するために有効な元素である。この効果を得るため、Mo含有量を0.01%以上とする。好ましいMo含有量は、0.05%以上、0.10%以上、または0.15%以上である。
一方、Moは、ホットスタンプ成形品の耐衝突性を劣化させる元素である。Mo含有量が0.50%以上であると、耐衝突性が著しく劣化し、後述するホットスタンプ成形品の製造方法を適用しても、成形品の耐衝突性を確保することができなくなる。したがって、Mo含有量は0.50%未満とする。Mo含有量は好ましくは、0.40%未満、0.35%未満、または0.30%未満である。
Bは、鋼の焼入れ性を向上させる元素であり、マルテンサイトを主体とする金属組織を形成し、ホットスタンプ成形品の強度を確保するために有効な元素である。この効果を得るため、B含有量を0.0002%以上とする。好ましいB含有量は、0.0006%以上、0.0010%以上、または0.0015%以上である。
一方、B含有量が0.0200%を超える場合、炭硼化物が形成され、B含有による焼入れ性を向上させる効果が損なわれる。したがって、B含有量は0.0200%以下とする。好ましいB含有量は、0.0050%未満、0.0040%未満、または0.0030%未満である。
ここで「不純物」とは、鋼板を工業的に製造する際に、鉱石、スクラップ等の原料、製造工程の種々の要因によって混入する成分であって、本実施形態に係るホットスタンプ成形品に悪影響を与えない範囲で許容されるものを意味する。
Nb:0~0.200%
V:0~0.200%
Zr:0~0.200%
Ti、Nb、VおよびZrは金属組織の微細化を通じ、ホットスタンプ成形品の耐衝突性を向上させる作用を有する元素である。この効果を得るために、Ti、Nb、VおよびZrから選択される1種以上を必要に応じて含有させてもよい。
上記の効果を得たい場合には、Ti、Nb、VおよびZrから選択される1種以上を、それぞれ0.001%以上含有させることが好ましく、それぞれ0.005%以上含有させることがより好ましく、それぞれ0.010%以上含有させることがさらに好ましい。
一方、Ti、Nb、VおよびZrの含有量が、それぞれ0.200%を超える場合、上記効果が飽和する上、鋼板の製造コストが上昇する。そのため、含有させる場合、Ti、Nb、VおよびZrの含有量は、それぞれ0.200%以下とする。
また、Ti、Nb、VおよびZrの含有量が多い場合、これらの元素の炭化物が多量に析出してホットスタンプ後の鋼板の延性が損なわれる。延性確保の観点からは、好ましいTi含有量は0.050%未満、または0.030%未満であり、好ましいNb含有量は0.050%未満、0.030%未満、または0.020%未満であり、好ましいV含有量は0.100%未満、または0.050%未満であり、好ましいZr含有量は0.100%未満、または0.050%未満である。
W:0~2.00%
Cu:0~2.00%
Ni:0~2.00%
Cr、W、CuおよびNiは、鋼の焼入れ性を高める作用を有する元素である。したがって、Cr、W、CuおよびNiから選択される1種以上を必要に応じて含有させてもよい。
上記の効果を得たい場合には、Cr、W、CuおよびNiから選択される1種以上を、それぞれ0.001%以上含有させることが好ましい。より好ましいCr含有量は0.05%以上、または0.10%以上であり、より好ましいW含有量は0.05%以上、または0.10%以上であり、より好ましいCu含有量は0.10%以上であり、より好ましいNi含有量は0.10%以上である。
一方、Cr、W、CuおよびNiの含有量が、それぞれ2.00%を超えると、ホットスタンプ成形品の耐衝突性が劣化する。そのため、含有させる場合、Cr、W、CuおよびNiの含有量は、それぞれ2.00%以下とする。好ましいCr含有量は0.50%未満、0.40%未満、または0.30%未満であり、好ましいW含有量は0.50%未満、0.40%未満、または0.30%未満であり、好ましいCu含有量は1.00%未満、または0.50%未満であり、好ましいNi含有量は1.00%未満、または0.50%未満である。
Mg:0~0.0100%
REM:0~0.1000%
Ca、MgおよびREMは、介在物の形状を調整することによりホットスタンプ後の鋼板の延性を向上させる作用を有する元素である。そのため、必要に応じて含有させてもよい。上記の効果を得たい場合には、Ca、MgおよびREMから選択される1種以上を、それぞれ0.0001%以上含有させることが好ましい。
一方、CaもしくはMgの含有量が0.0100%超である場合、またはREMの含有量が0.1000%超である場合、上記効果が飽和するだけでなく過剰なコストが発生する。したがって、含有させる場合、CaおよびMgの含有量はそれぞれ0.0100%以下とし、REM含有量は0.1000%以下とする。
Biは、凝固組織を微細化することにより、ホットスタンプ成形品の耐衝突性を向上させる作用を有する元素である。そのため、必要に応じて含有させてもよい。上記の効果を得たい場合には、Bi含有量は0.0001%以上であることが好ましい。より好ましいBi含有量は0.0003%以上、または0.0005%以上である。
一方、Bi含有量が0.0500%を超える場合、上記効果が飽和して過剰なコストが発生する。したがって、含有させる場合、Bi含有量は0.0500%以下とする。より好ましいBi含有量は0.0100%以下、または0.0050%以下である。
本実施形態に係るホットスタンプ成形品が備える鋼板の金属組織(ミクロ組織)について説明する。本実施形態に係るホットスタンプ成形品が備える鋼板の全部または一部は、以下に示す量のマルテンサイトを含む金属組織を有する(ホットスタンプ成形品が鋼板からなる場合には、ホットスタンプ成形品の全部または一部が以下に示す量のマルテンサイトを含む金属組織を有すると言える)。金属組織に関する以下の説明において、「%」は、「体積%」を意味する。ホットスタンプ成形品が、2300MPa以上の引張強さを有する部分と、2300MPa未満の引張強さを有する部分とを備えている場合、少なくとも引張強さが2300MPa以上となる部分が以下の金属組織を有していればよい。
ホットスタンプ成形品が、鋼板と、鋼板の表面に形成されためっき層を含む場合、以下に説明する金属組織は、鋼板の金属組織を意味している。
本実施形態に係るホットスタンプ成形品では、鋼板の表面(めっき層を有する場合には、鋼板とめっき層との界面となる)から板厚の1/4の深さ位置における金属組織を規定する。
マルテンサイトは、ホットスタンプ後の鋼板の引張強さを高めるために重要な組織である。マルテンサイトの体積率が90.0%以下であると、ホットスタンプ成形品の引張強さ(ホットスタンプ成形品が備える鋼板の引張強さ)が2300MPa未満となり強度が不足する。そのため、マルテンサイトの体積率を90.0%超とする。好ましいマルテンサイトの体積率は、91.0%超、93.0%超、または95.0%超である。
マルテンサイトの体積率の上限は特に定める必要がないが、マルテンサイトの体積率を大きく上昇させるためには、ホットスタンプの工程において、鋼板の加熱温度を過度に高めたり、冷却速度を過度に高めたりする必要があり、ホットスタンプ成形品の生産性が大きく損なわれる。したがって、マルテンサイトの体積率は99.0%以下、または98.0%以下とすることが好ましい。
上記マルテンサイトには、焼戻しされていないフレッシュマルテンサイトのほかに、焼戻しを受け、内部に鉄炭化物が存在する焼戻しマルテンサイトが含まれる。
金属組織の残部は、フェライト、パーライト、ベイナイトまたは残留オーステナイトを含んでいてもよく、さらに、セメンタイトなどの析出物を含んでいてもよい。フェライト、パーライト、ベイナイト、残留オーステナイトおよび析出物を含有する必要はないので、フェライト、パーライト、ベイナイト、残留オーステナイトおよび析出物の体積率の下限はいずれも0%である。
一方、フェライト、パーライトおよびベイナイトを過剰に含有すると、ホットスタンプ成形品の耐衝突性が劣化する。そのため、フェライトの体積率は3.0%未満、または2.0%未満とすることが好ましく、パーライトおよびベイナイトの体積率は、それぞれ10.0%未満とすることが好ましく、それぞれ5.0%未満とすることがより好ましい。
一方、残留オーステナイトの体積率を過度に上昇させるためには、ホットスタンプ後に高温でオーステンパー処理を施す必要があり、ホットスタンプ成形品の生産性が大幅に低下する。また、残留オーステナイトを過剰に含有すると、ホットスタンプ成形品の耐衝突性が劣化する場合がある。そのため、残留オーステナイトの体積率を9.0%未満、7.0%未満、5.0%未満、または4.0%未満とすることが好ましい。
まず、ホットスタンプ成形品から試験片を採取し、鋼板の縦断面をバフ研磨した後、鋼板表面(めっき層を有する場合には基材である鋼板とめっき層との境界である)から、鋼板の板厚方向に鋼板の板厚の1/4の深さ位置において組織観察する。ホットスタンプ成形品が、2300MPa以上の引張強さを有する部分と、2300MPa未満の引張強さを有する部分とを備えている場合、引張強さが2300MPa以上となる部分から試験片を採取して観察を行う。
具体的には、研磨面をナイタール腐食または電解研磨した後、光学顕微鏡および走査電子顕微鏡(SEM)を用いて組織観察を行い、得られた組織写真に対して、輝度差または相内に存在する鉄炭化物の形態の違いに基づく画像解析を行うことによって、フェライト、パーライト、ベイナイト、および焼戻しマルテンサイトのそれぞれの面積率を得る。その後、同様の観察位置に対し、レペラー腐食をした後、光学顕微鏡および走査電子顕微鏡(SEM)を用いて組織観察を行い、得られた組織写真に対して画像解析を行うことによって、残留オーステナイトとマルテンサイトとの合計面積率を算出する。
また、同様の観察位置について、縦断面を電解研磨した後、電子線後方散乱パターン解析装置(EBSP)を備えたSEMを用いて、残留オーステナイトの面積率を測定する。
これらの結果に基づいて、フェライトとパーライト、ベイナイト、焼戻しマルテンサイト、マルテンサイト、残留オーステナイトのそれぞれの面積率を得る。そして、面積率は体積率と等しいとして、測定された面積率を各組織の体積率とする。
組織観察において、焼戻しマルテンサイトは、内部に鉄炭化物が存在する点でマルテンサイトと区別することができ、また、内部に存在する鉄炭化物が複数の方向に伸長している点で、ベイナイトと区別することができる。
本実施形態に係るホットスタンプ成形品の全部または一部は、引張強さで2300MPa以上である。このためには、本実施形態に係るホットスタンプ成形品が備える鋼板の全部または一部の引張強さが2300MPa以上である。少なくとも一部の引張強さが2300MPa以上でないと、ホットスタンプ成形品の衝撃吸収量を確保することができなくなる。そのため、ホットスタンプ成形品の全部または一部の引張強さを2300MPa以上とする。好ましくは、ホットスタンプ成形品の全部または一部において、引張強さが2400MPa以上、または2500MPa以上である。一方、ホットスタンプ成形品の強度を過度に高めることは耐衝突性の低下を招くので、ホットスタンプ成形品の引張強さを3000MPa未満、または2800MPa未満とすることが好ましい。
降伏比は鋼板の降伏応力を引張強さで除することにより求める。降伏応力は、鋼板が連続降伏する場合は0.2%耐力とし、不連続降伏する場合は上降伏点の応力とする。
めっき層は引張強さや降伏比に及ぼす影響が小さいので、試験片の表面にはめっき層が存在してもよい。
本実施形態に係るホットスタンプ成形品は、引張強さが2300MPa以上である部分において、0.18mm2の領域、すなわち、鋼板表面(めっき層を有する場合には基材である鋼板とめっき層との境界である)から、鋼板の板厚方向に鋼板の板厚の1/4の深さ位置を中心として、板厚方向に0.3mm、かつ板厚方向と直交する方向に0.6mmの領域内のビッカース硬さの平均値が670(Hv)以上であり、かつ上記領域内のビッカース硬さの標準偏差が20(Hv)以下である。
ビッカース硬さの平均値が670(Hv)以上であることは、硬さの測定領域が引張強さで2300MPa以上の部分にあることに相当し、ビッカース硬さの平均値が670(Hv)未満であると成形品の強度が不足する。そのため上記領域内のビッカース硬さの平均値を670(Hv)以上とする。ビッカース硬さの平均値は695(Hv)以上、または720(Hv)以上であることが好ましい。
また、上記領域内のビッカース硬さの標準偏差が20(Hv)超であると、成形品が変形する際に変形の初期に割れが生じ、耐衝突性が著しく劣化する。そのため、上記領域内の硬さの標準偏差を20(Hv)以下とする。硬さの標準偏差は15(Hv)以下、12(Hv)以下、または10(Hv)以下とすることが好ましい。
まず、ホットスタンプ成形品から試験片を採取し、鋼板の縦断面を耐水研磨紙で研磨し、さらにダイヤモンド懸濁液を用いてバフ研磨した後、鋼板の表面(めっき層を有する場合には鋼板とめっき層との界面となる)から、鋼板の板厚方向に鋼板の板厚の1/4の深さ位置(1/4深さ位置)においてビッカース硬さを測定する。ホットスタンプ成形品が、2300MPa以上の引張強さを有する部分と、2300MPa未満の引張強さを有する部分とを備えている場合、引張強さが2300MPa以上となる部分から試験片を採取して測定を行う。
具体的には、図1に示すように、1/4深さ位置を中心として、板厚方向に0.3mm、かつ板厚方向と直交する方向に0.6mmの範囲において、所定の間隔でJISZ2244:2009に準拠してビッカース硬さを45点測定し、得られた測定値から算術平均値および標準偏差を求める。硬さの測定にはマイクロビッカース硬さ試験機を用い、測定条件は負荷荷重0.49N、荷重保持時間10秒とする。負荷荷重が高いと圧痕の寸法が大きくなり、耐衝突性と密接に関連する局所的な硬さの分布を評価することができない。そのため、負荷荷重を0.49Nと定める。
ホットスタンプ成形体の硬さの分布と耐衝突性との関連性については、例えば、国際公開第2018/151325号では、成形体の長手方向に垂直な断面における硬さのばらつきが小さいことが耐衝突特性を確保するために重要であるとされている。しかしながら、国際公開第2018/151325号では、板厚方向中心部のビッカース硬さを、負荷荷重を1kgfとして1mm間隔で測定することにより、成形体の全断面領域におけるマクロな硬さのバラツキを求めており、本実施形態に係るホットスタンプ成形品とは具備する硬さの分布が異なると言える。
本実施形態に係るホットスタンプ成形品は、鋼板の表面にめっき層を有していてもよい。表面にめっき層を備えることで、ホットスタンプ時におけるスケールの生成を防止し、さらにホットスタンプ成形品の耐食性を向上させることが可能となる。めっきの種類は、前記目的に適うものであればよく、特に限定されない。ホットスタンプ成形品のめっき層は、後述するように、めっき鋼板を用いてホットスタンプすることにより形成させることができる。めっき層の種類として、亜鉛系めっき鋼板やアルミニウム系めっき鋼板を用いてホットスタンプした、亜鉛系めっき層やアルミニウム系めっき層が例示される。めっき層は片面に形成されていてもよく、両面に形成されていてもよい。
ホットスタンプによって化学組成は実質的に変化しないので、ホットスタンプ用鋼板の化学組成は、上述したホットスタンプ成形品と同じ化学組成とする。
本実施形態に係るホットスタンプ用鋼板は、冷間圧延工程の後に焼鈍を施すことなく製造されるひずみエネルギーの高い圧延方向に展伸した金属組織を有する鋼板(冷延まま鋼板またはフルハードとも呼ぶ)、または、めっき鋼板とする。
このような金属組織とするのは、ホットスタンプ成形品の局所的な硬さの変動を小さくし、成形品の耐衝突性を向上させるためである。蓄積されたひずみエネルギーが大きい冷延まま鋼板を用いる方が、少ない製造工程で局所的な硬さの変動を小さくできるので、好ましい。一方で、製造工程においてスケールの生成を防止し、さらにホットスタンプ成形品の耐食性を向上させるという観点では、めっき鋼板を用いることが好ましい。
冷延まま鋼板、めっき鋼板のいずれの場合であっても、金属組織にマルテンサイトが含まれると鋼板が著しく硬質化し、鋼板を切断することが困難となる。そのため、ホットスタンプ用鋼板の金属組織は、冷延まま鋼板の場合、圧延方向に展伸したフェライト、パーライトおよび/またはベイナイトを主体とすることが好ましい。圧延方向に展伸したフェライトと圧延方向に展伸したパーライトと圧延方向に展伸したベイナイトとの合計の体積率は90.0%超、または95.0%超であることがより好ましい。めっき鋼板の場合は、フェライト、パーライトおよび/またはベイナイトを主体とすることが好ましい。
ホットスタンプ用鋼板の金属組織における体積率は、ホットスタンプ用鋼板から試験片を採取し、鋼板の圧延方向に平行な縦断面をバフ研磨した後、鋼板表面(めっき鋼板の場合には鋼板とめっき層との界面となる)から鋼板の板厚方向に鋼板の板厚の1/4の深さ位置において、ホットスタンプ成形品の場合と同じ方法で組織観察を行い、求めることができる。
本実施形態に係るホットスタンプ用鋼板は、ホットスタンプ成形品の局所的な硬さの変動を小さくし、ホットスタンプ成形品の耐衝突性を高めるために、冷延まま鋼板の場合、引張強さが900MPa超であることが好ましい。より好ましい引張強さは950MPa超または1000MPa超である。
本実施形態に係るホットスタンプ成形品の製造方法および本実施形態に係るホットスタンプ用鋼板の好ましい製造方法について説明する。
本実施形態に係るホットスタンプ成形品は、以下の(I)及び(II)の工程を含む製造方法、または(i)、(ii)、及び(iii)の工程を含む製造方法によって製造できる。
(I)上述の化学組成を有し、冷延ままのホットスタンプ用鋼板を加熱する加熱工程
(II)加熱されたホットスタンプ用鋼板に対してホットスタンプを行ってホットスタンプ成形品を得るホットスタンプ工程
(i)上述の化学組成を有し、表面にめっき層を有するホットスタンプ用鋼板を加熱する加熱工程
(ii)加熱されたホットスタンプ用鋼板に対してホットスタンプを行ってホットスタンプ成形品を得るホットスタンプ工程
(iii)ホットスタンプ工程後の成形品を再加熱する再加熱工程
(II)及び(ii)のホットスタンプ工程では、金型による成形及び冷却が行われる。
各工程について、好ましい条件を説明する。
加熱工程では、ホットスタンプ工程に先立ち、本実施形態に係るホットスタンプ用鋼板のような、所定の化学組成を有し、冷延ままのホットスタンプ用鋼板、または、めっき鋼板のホットスタンプ用鋼板を、加熱する。ホットスタンプ用鋼板を加熱する加熱工程では、加熱温度を1050℃超かつAc3点超である温度とすることが好ましい。加熱温度が1050℃超であることで、後述するホットスタンプ工程において、ホットスタンプの開始温度を1050℃超とすることができ、ホットスタンプ成形品の耐衝突性を確保し易くなる。また、加熱温度がAc3点超であることで、ホットスタンプ成形品の金属組織においてマルテンサイトの体積率が確保され、成形品の強度が向上するとともに、耐衝突性が確保し易くなる。Ac3点とは、素材鋼板を加熱した際に金属組織中でフェライトが消失する温度であり、加熱工程における鋼板の熱膨張変化から求めることができる。加熱温度は、1100℃超かつAc3点超であることが好ましい。
鋼板の加熱速度は特に限定する必要がないが、加熱速度が高いほど、ホットスタンプ成形品の局所的な硬さの変動が小さくなり、耐衝突性が向上する。そのため、700℃までの平均加熱速度を10℃/秒超、20℃/秒超、30℃/秒超、または50℃/秒超とすることが好ましい。一方、加熱速度を抑制することで、ホットスタンプ成形品の金属組織において粗大な鉄炭化物の生成を抑制でき、ホットスタンプ後の鋼板の延性を高められる。そのため、平均加熱速度を150℃/秒未満、120℃/秒未満、または90℃/秒未満とすることが好ましい。
加熱後のホットスタンプ用鋼板に対してホットスタンプを行う工程では、加熱された鋼板を加熱炉から取り出し大気中で放冷した後、ホットスタンプを開始する。ホットスタンプ開始温度は1050℃超であることが好ましい。ホットスタンプ開始温度が1050℃超であることで、ホットスタンプ時にオーステナイトにひずみが過剰に蓄積されることが抑制され、成形品の局所的な硬さの変動が小さくなり、耐衝突性が高められる。ホットスタンプ開始温度は、1100℃超であることが好ましい。
ホットスタンプ開始温度の上限は特に限定しないが、開始温度を高めるためには上述した加熱工程における鋼板の加熱温度を高くする必要がある。この場合、ホットスタンプ成形品にスケールが過剰に生成し、成形品の生産性が低下する、またはホットスタンプ成形品の耐食性が劣化する。そのため、開始温度は1200℃以下、または1150℃以下であることが好ましい。
ホットスタンプにより成形を行った後、金型内で成形品を保持しながら冷却、および/または、金型から成形品を取り出して任意の方法で冷却する。冷却速度を速くすることで、ホットスタンプ成形品の金属組織においてマルテンサイトの体積率が確保され、成形品の強度が向上するので、ホットスタンプ開始温度から400℃までの平均冷却速度を30℃/秒以上、60℃/秒以上、または90℃/秒以上とすることが好ましい。また、冷却停止温度が低いことで、同様にホットスタンプ成形品の金属組織においてマルテンサイトの体積率が確保され、成形品の強度が向上する。また、後述する再加熱工程後にフェライト、パーライトまたはベイナイトの生成が抑制され、耐衝突性が向上する。そのため、上記冷却による冷却停止温度を90℃未満、または50℃未満とすることが好ましい。
ホットスタンプ用鋼板としてめっき鋼板を用いた場合、ホットスタンプ後の鋼板(ホットスタンプ成形品)に対して再加熱を実施する。再加熱温度が90℃以上であると、成形品の局所的な硬さの変動が小さくなり、耐衝突性が高められる。一方、再加熱温度が150℃未満であると、鋼板の軟質化が抑制され成形品の強度が確保される。また、粗大な鉄炭化物の析出が抑制され、耐衝突性が向上する。そのため、再加熱温度を90℃以上150℃未満とすることが好ましい。再加熱温度は100℃以上、110℃以上、または120℃以上とすることがより好ましい。また、再加熱温度は140℃未満、または130℃未満とすることがより好ましい。
再加熱温度での保持時間を長くすることで、上記の局所的な硬さの変動を抑制する効果を十分に得ることができる。そのため、保持時間は5分以上、または10分以上とすることが好ましい。一方、保持時間が短いと成形品の強度が確保できる。そのため、保持時間は20分未満、または15分未満とすることが好ましい。
また、上記の条件で再加熱を行うことで、降伏比を上昇させることができる。
ホットスタンプ用鋼板として、冷延まま鋼板を用いた場合、再加熱工程を行わなくてもよい。上述した通り、硬さの変動は、ホットスタンプ用鋼板に蓄積されているひずみエネルギーが高いと小さくなる。冷延まま鋼板では、冷間圧延時の加工ひずみが蓄積されているため、再加熱を行わなくても、目標のビッカース硬さの標準偏差を達成できるからである。しかしながら、ホットスタンプ用鋼板として、冷延まま鋼板を用いた場合でも、再加熱を行うことで、降伏比を上昇させることができる。そのため、表面にめっき層を備えないホットスタンプ成形品に対して再加熱を行ってもよい。降伏比を上昇させる効果を十分に得るためには、上述した、ホットスタンプ用鋼板としてめっき鋼板を用いる場合と同じ条件で再加熱を行うことが好ましい。
ホットスタンプ成形品の製造に供される本実施形態に係るホットスタンプ用鋼板は、以下の製造方法によって製造されることが好ましい。
加熱されたスラブに対して、熱間圧延を行って熱延鋼板を得る。熱間圧延は、圧延完了後にオーステナイトを変態させることにより熱延鋼板の金属組織を微細化するために、Ar3点以上の温度域で完了させることが好ましい。Ar3点とは、鋼板を冷却した際に金属組織中でオーステナイトからのフェライト変態が開始する温度であり、冷却中の鋼板の熱膨張変化から求めることができる。
一方、巻取温度が高くなりすぎると、ホットスタンプ成形品の金属組織において粗大な鉄炭化物の生成量が過剰となり、ホットスタンプ後の鋼板の延性が低下する。したがって、巻取温度は750℃以下、または700℃以下とすることが好ましい。熱延鋼板に対し、冷間圧延工程の前に焼鈍を施してもよい。
ホットスタンプ成形品を軽量化するために、冷延鋼板の板厚は2.0mm以下であることが好ましく、1.8mm以下であるとより好ましく、1.6mm以下であるとさらに好ましい。冷間圧延の前に、公知の方法にしたがって、スキンパス圧延等による平坦矯正や、酸洗等による脱スケールを行ってもよい。このようにして得られた冷延鋼板には、常法にしたがって脱脂等の処置を施してもよい。
ホットスタンプ用鋼板を冷延まま鋼板とする場合、冷延鋼板には焼鈍を施さない。焼鈍を施さないことで、冷間圧延時に蓄積されたひずみエネルギーによって、ホットスタンプ成形品の局所的な硬さの変動を小さくすることができ、成形品の耐衝突性が向上する。
ホットスタンプ用鋼板をめっき鋼板とする場合、上述した方法で製造された熱延鋼板または冷延鋼板に、常法にしたがってめっきを行う。冷延鋼板にめっきを行う場合、再結晶によりめっき鋼板の金属組織を微細化するために、連続溶融めっきの焼鈍過程における均熱温度の下限値を600℃、650℃、または700℃とすることが好ましい。一方、加熱速度が遅すぎたり、均熱温度が高すぎたり、均熱時間が長すぎたりすると、粒成長によりめっき鋼板の金属組織が粗大化し、ホットスタンプ成形品の耐衝突性が低下する。また、鉄炭化物が球状粗大化し、ホットスタンプ後の鋼板の延性が低下する場合がある。そのため、均熱温度までの平均加熱速度を1℃/秒以上とすることが好ましく、均熱温度を800℃以下、または760℃以下とすることが好ましく、均熱時間(均熱温度における保持時間)を300秒未満、または120秒未満とすることが好ましい。
冷延鋼板に連続焼鈍を施して焼鈍鋼板とした後、焼鈍鋼板にめっきを行ってもよい。しかしながら、連続焼鈍における加熱速度が遅すぎると、粒成長により焼鈍鋼板の金属組織が粗大化し、ホットスタンプ成形品の耐衝突性が低下する。また、鉄炭化物が球状粗大化し、ホットスタンプ後の鋼板の延性が低下する。そのため、連続焼鈍における均熱温度までの平均加熱速度を1℃/秒以上とすることが好ましい。
このようにして得られためっき鋼板には、常法にしたがって調質圧延を行ってもよい。
真空溶解炉を用いて溶鋼を鋳造し、表1に示す化学組成を有する鋼A~Vを製造した。表1中のAc3点は、鋼A~Vの化学組成を有する冷延鋼板を8℃/秒で加熱した際の熱膨張変化から求めた。鋼A~Vを1200℃に加熱し60分間保持した後、表2に示す熱延条件で熱間圧延を行った。

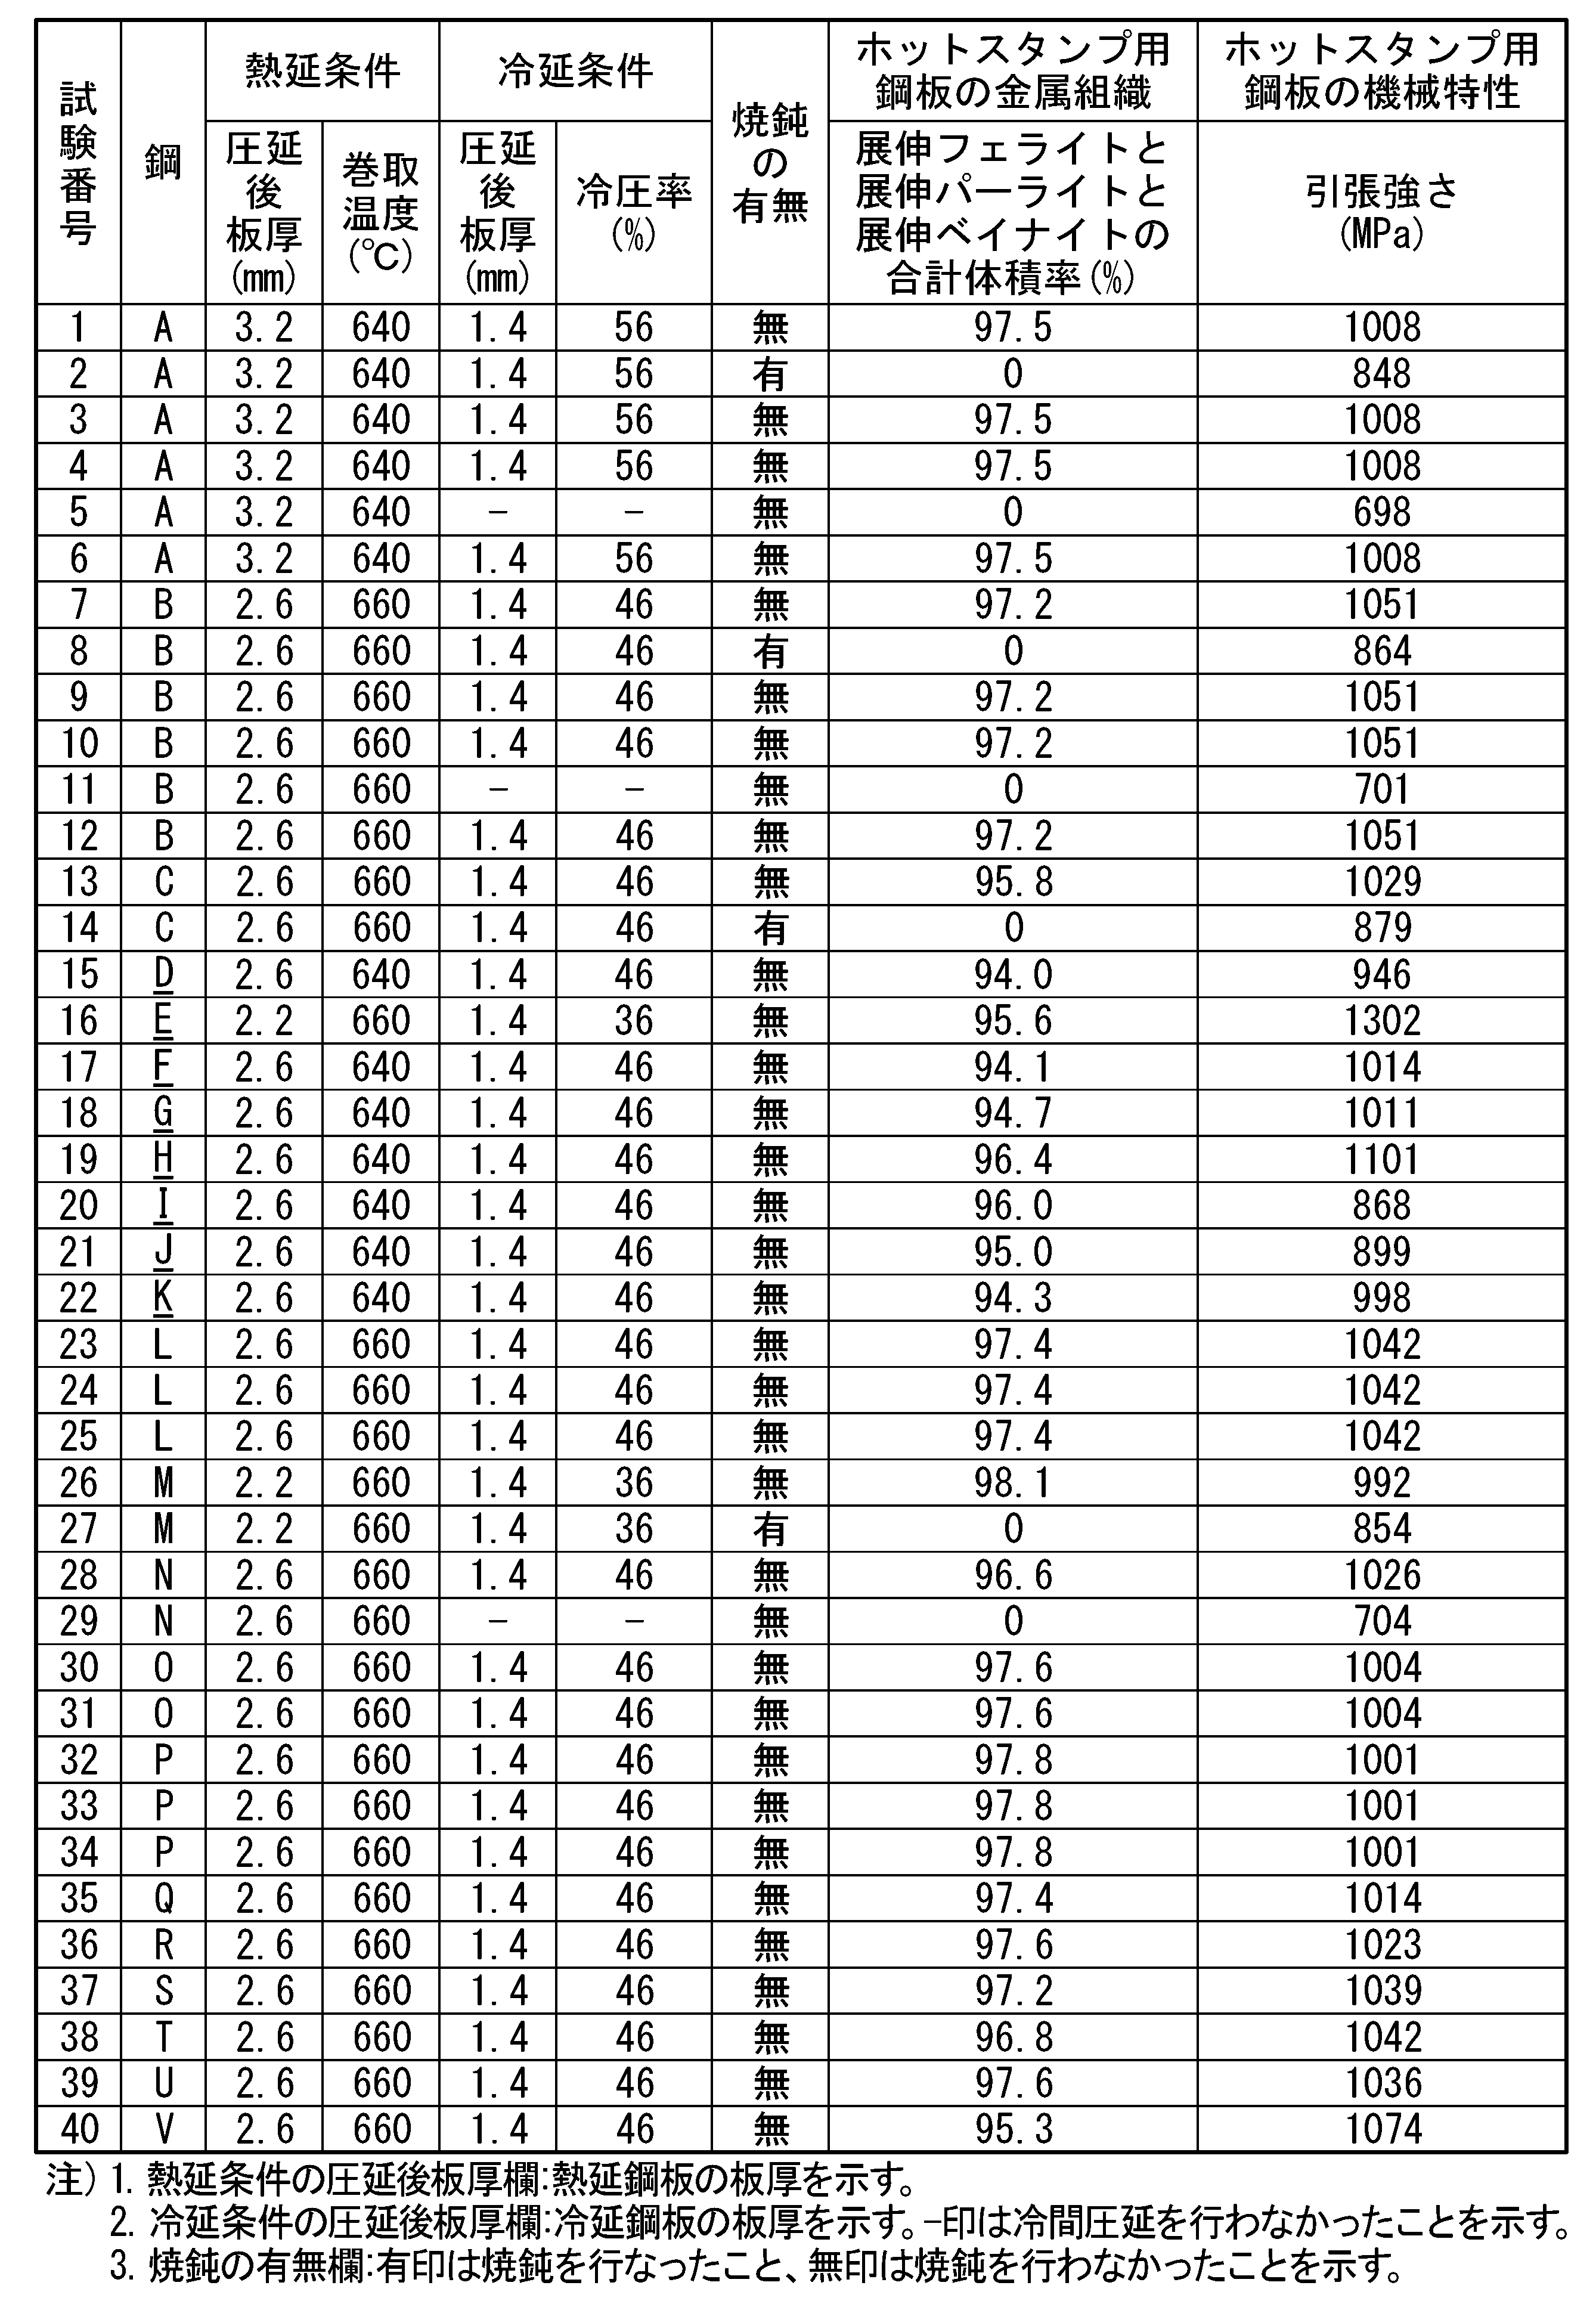
また、ハット部材の縦壁部から、硬さ測定用試験片を採取し、この試験片の縦断面を研磨した後、鋼板表面から鋼板の板厚の1/4の深さ位置で、上述した方法により負荷荷重0.49NでJISZ2244:2009に準拠してビッカース硬さ測定を行い、ビッカース硬さの平均値および標準偏差を求めた。
この試験体を、図4に示すように、ロール間隔700mmで配置された2本の支持ロールの上に、長さ800mmの試験体をクロージングプレートが下側になるように乗せ、2m/秒の試験速度で3点曲げ試験を行い、最高荷重、試験体とインパクターが接触してから試験体に割れが生じ始めるまでの変位、および、割れが生じ始めるまでの吸収エネルギーを求めた。最高荷重が23.0kN以上、割れ発生変位が35mm以上、吸収エネルギーが0.80kJ以上であれば、耐衝突性が良好であると判断した。
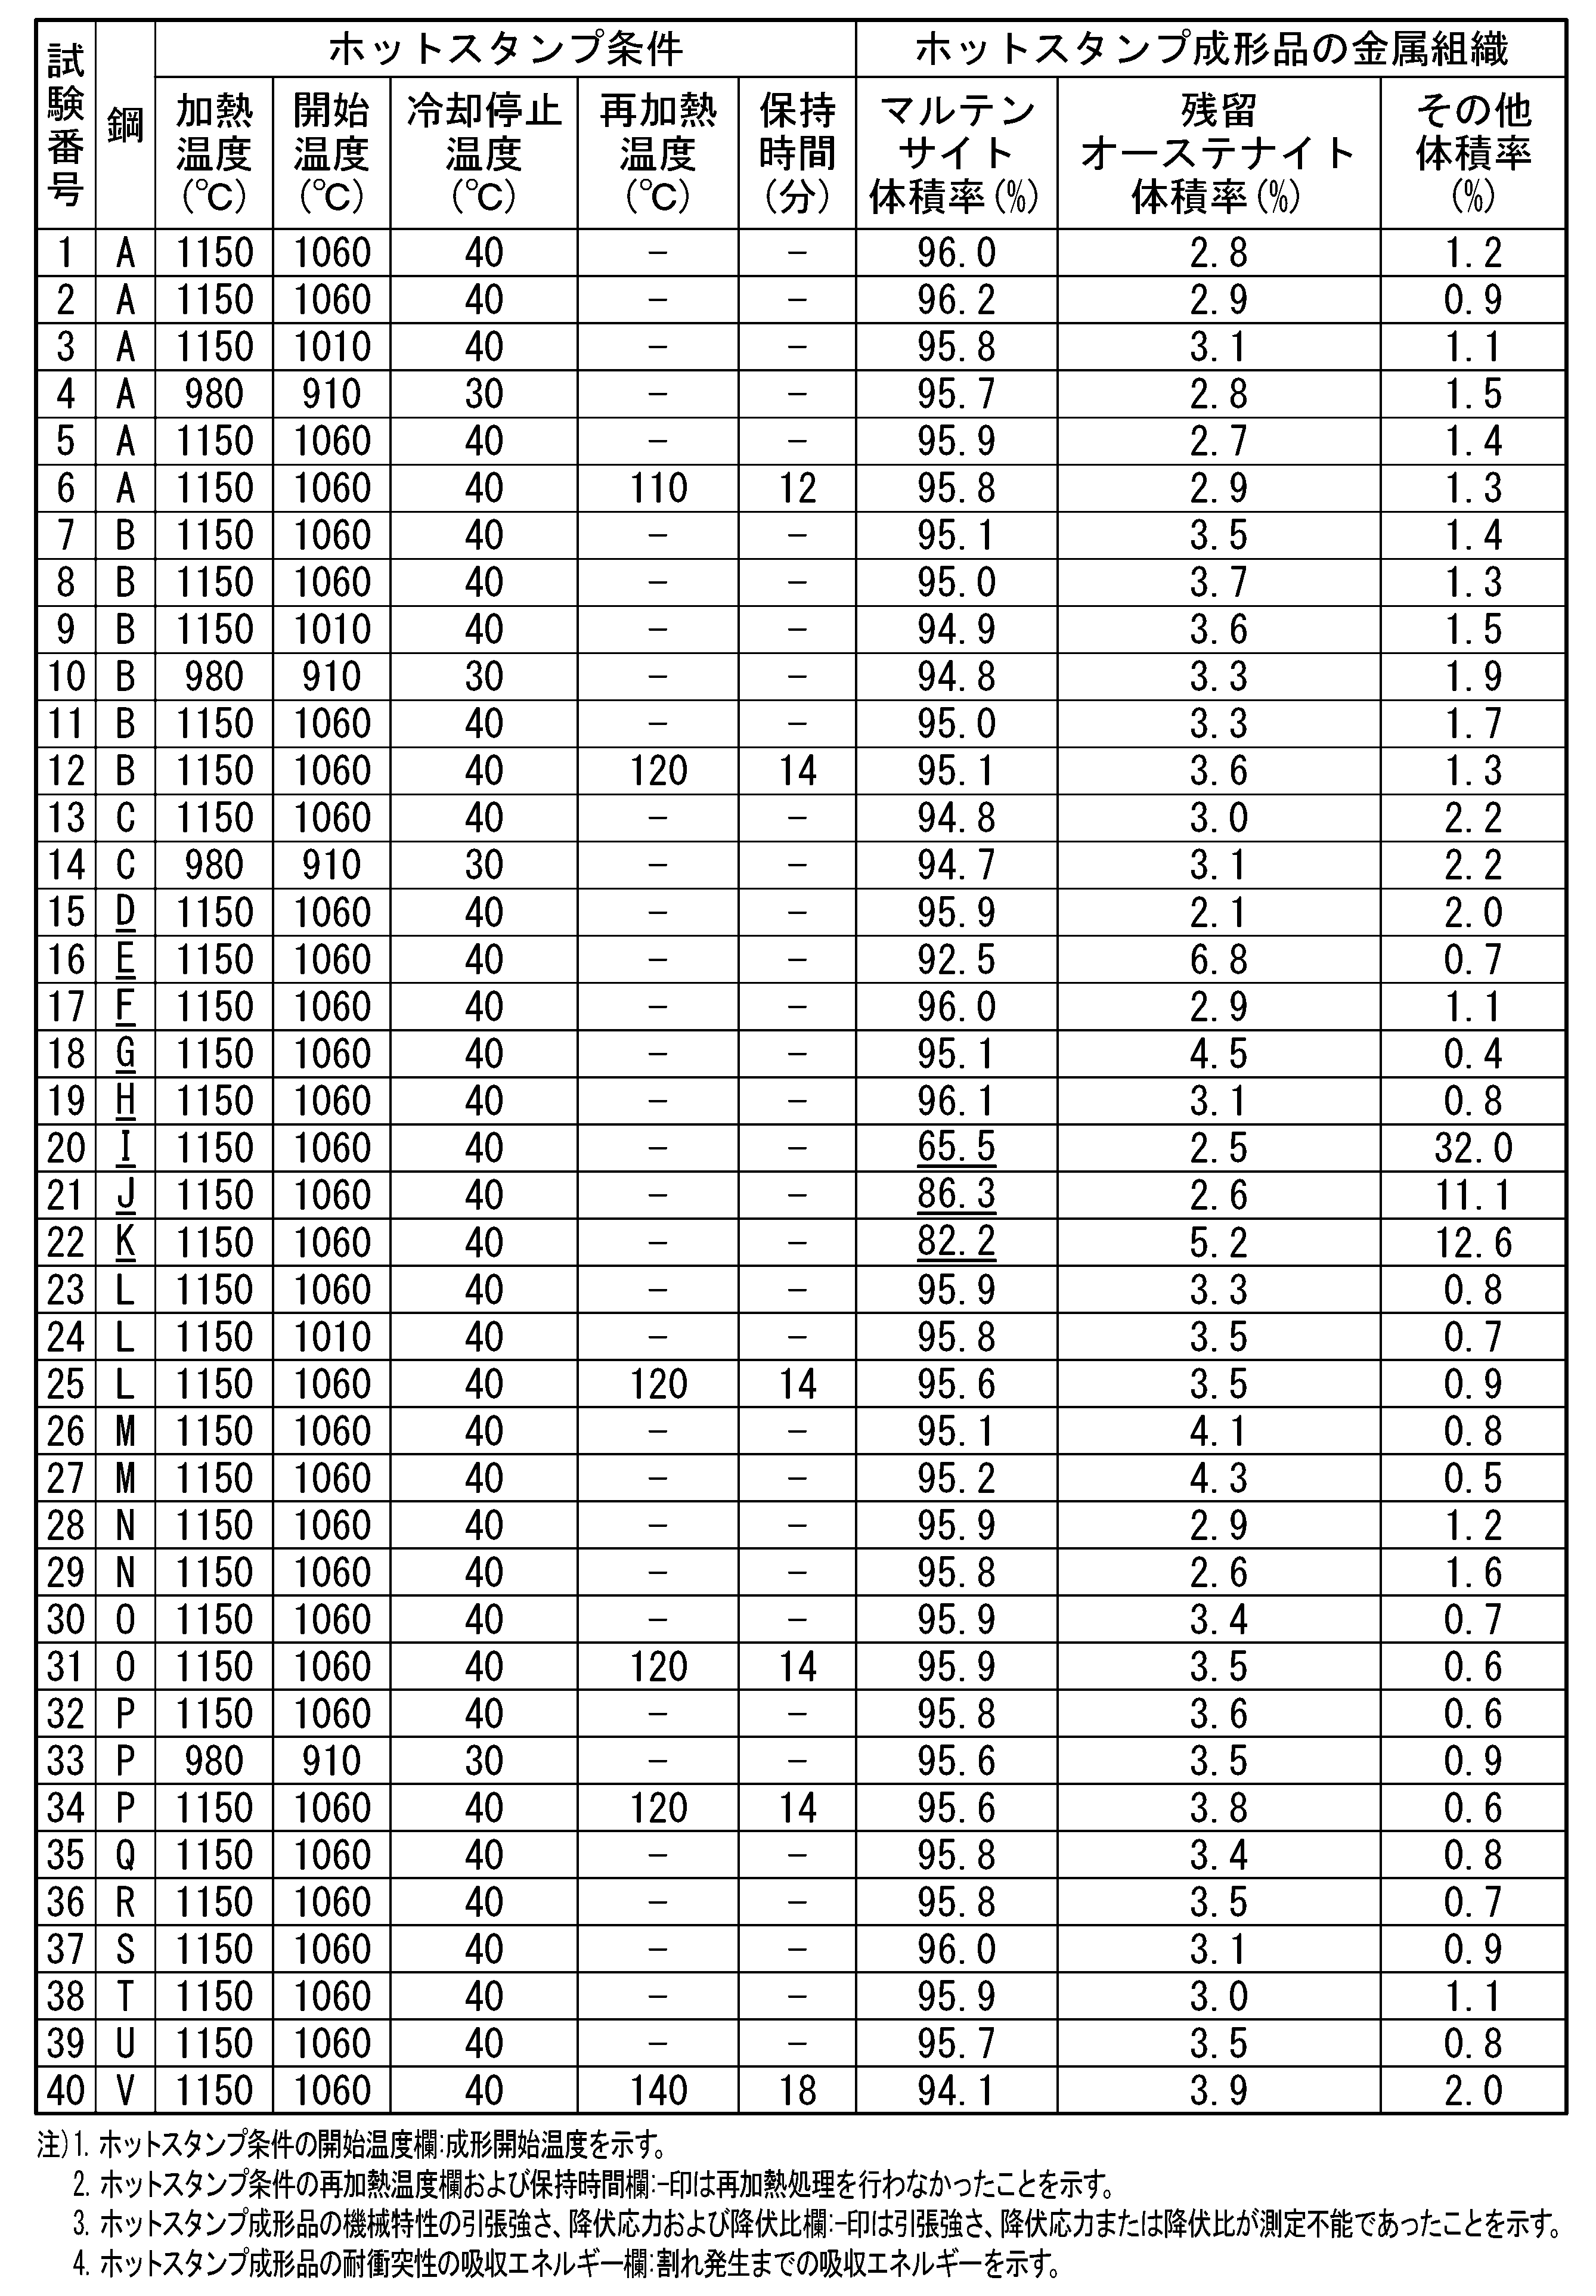

具体的には、鋼Aを用いた試験番号2、鋼Bを用いた試験番号8、鋼Mを用いた試験番号27は、ホットスタンプ用鋼板の製造工程で、冷間圧延後に焼鈍を行った(ホットスタンプに供される鋼板が冷延ままではなかった)ために、成形品のビッカース硬さの標準偏差が20超であり、最高荷重、割れ発生変位、および吸収エネルギーが低かった。
鋼Aを用いた試験番号5、鋼Bを用いた試験番号11、鋼Nを用いた試験番号29は、ホットスタンプ用鋼板の製造工程で冷間圧延を行わなかった(ホットスタンプに供される鋼板が冷延ままではなかった)ために、成形品のビッカース硬さの標準偏差が20超であり、最高荷重、割れ発生変位、および吸収エネルギーが低かった。
鋼Aを用いた試験番号3、4、鋼Bを用いた試験番号9、10、鋼Lを用いた試験番号24、鋼Pを用いた試験番号33は、ホットスタンプ工程における成形開始温度が低すぎるために、成形品のビッカース硬さの標準偏差が20超であり、割れ発生変位、および吸収エネルギーが低かった。
鋼Cを用いた試験番号14は、ホットスタンプ用鋼板に焼鈍鋼板を用い、また、ホットスタンプ工程における成形開始温度が低すぎるために、成形品のビッカース硬さの標準偏差が20超であり、最高荷重、割れ発生変位、および吸収エネルギーが低かった。
真空溶解炉を用いて溶鋼を鋳造し、表4に示す化学組成を有する鋼a~wを製造した。表4中のAc3点は、鋼a~wの化学組成を有するめっき鋼板を8℃/秒で加熱した際の熱膨張変化から求めた。鋼a~wを1200℃に加熱し60分間保持した後、表5に示す熱延条件で熱間圧延を行った。


また、ハット部材の縦壁部から、硬さ測定用試験片を採取し、この試験片の縦断面を研磨した後、鋼板とめっき層の界面から鋼板の板厚の1/4の深さ位置で、上述した方法により負荷荷重0.49Nでビッカース硬さ測定を行い、ビッカース硬さの平均値および標準偏差を求めた。
また、図3に示すように、ハット部材に厚さ1.4mm、幅130mm、長さ800mmのクロージングプレートを溶接し、3点曲げ試験用の試験体を製造した。クロージングプレートには引張強さが1553MPaである鋼板を用いた。


具体的には、鋼aを用いた試験番号104、105、鋼bを用いた試験番号110、111、鋼cを用いた試験番号114、鋼eを用いた試験番号119、鋼nを用いた試験番号130は、ホットスタンプ工程における成形開始温度が低すぎるために、成形品のビッカース硬さの標準偏差が20超であり、割れ発生変位、および吸収エネルギーが低かった。
鋼aを用いた試験番号106、鋼pを用いた試験番号136は、再加熱工程における再加熱温度が高すぎるために、引張強さが2300MPa未満、ビッカース硬さの平均値が670未満であり、最高荷重が低かった。
鋼bを用いた試験番号112、鋼dを用いた試験番号117、鋼oを用いた試験番号132は、再加熱工程における再加熱温度が低すぎるか、または、再加熱処理を行わなかったために、ビッカース硬さの標準偏差が20超、降伏比が0.65未満であり、最高荷重、割れ発生変位、および吸収エネルギーが低かった。
鋼oを用いた試験番号133は、ホットスタンプ工程における冷却停止温度が高く、また、再加熱工程における再加熱温度が高すぎるために、マルテンサイト体積率が不足し、引張強さが2300MPa未満、ビッカース硬さの平均値が670未満、ビッカース硬さの標準偏差が20超であり、成形品の最高荷重、割れ発生変位、および吸収エネルギーが低かった。
鋼oを用いた試験番号134は、ホットスタンプ工程における成形開始温度が低く、また、再加熱処理を行わなかったために、ビッカース硬さの標準偏差が20超、降伏比が0.65未満であり、最高荷重、割れ発生変位、および吸収エネルギーが低かった。
Claims (7)
- 鋼板を備えるホットスタンプ成形品であって、
前記鋼板の全部または一部の、引張強さが2300MPa以上であり、
前記引張強さが2300MPa以上である部分において、
質量%で、
C:0.40%超、0.60%以下、
Si:2.00%未満、
Mn:0.01%以上、0.50%未満、
P:0.200%以下、
S:0.0200%以下、
sol.Al:0.001%以上、0.500%未満、
N:0.0200%以下、
Mo:0.01%以上、0.35%未満、
B:0.0002~0.0200%、
Ti:0~0.200%、
Nb:0~0.200%、
V:0~0.200%、
Zr:0~0.200%、
Cr:0%以上、0.50%未満、
W:0%以上、0.50%未満、
Cu:0~2.00%、
Ni:0~2.00%、
Ca:0~0.0100%、
Mg:0~0.0100%、
REM:0~0.1000%、
Bi:0~0.0500%、
残部:Feおよび不純物、
である化学組成を有し、
前記鋼板の表面から板厚の1/4の深さ位置において、
金属組織が、体積%で、90.0%超のマルテンサイトを含み、
板厚方向に0.3mmかつ前記板厚方向と直交する方向に0.6mmの領域におけるビッカース硬さの平均値が670以上であり、前記領域における前記ビッカース硬さの標準偏差が20以下である、
ホットスタンプ成形品。 - 前記引張強さが2300MPa以上である部分において、
降伏比が0.65以上である、
請求項1に記載のホットスタンプ成形品。 - 鋼板と、前記鋼板の表面に形成されためっき層と、を備え、
前記鋼板の全部または一部の、引張強さが2300MPa以上であり、
前記引張強さが2300MPa以上である部分において、
質量%で、
C:0.40%超、0.60%以下、
Si:2.00%未満、
Mn:0.01%以上、0.50%未満、
P:0.200%以下、
S:0.0200%以下、
sol.Al:0.001%以上、0.500%未満、
N:0.0200%以下、
Mo:0.01%以上、0.35%未満、
B:0.0002~0.0200%、
Ti:0~0.200%、
Nb:0~0.200%、
V:0~0.200%、
Zr:0~0.200%、
Cr:0%以上、0.50%未満、
W:0%以上、0.50%未満、
Cu:0~2.00%、
Ni:0~2.00%、
Ca:0~0.0100%、
Mg:0~0.0100%、
REM:0~0.1000%、
Bi:0~0.0500%、
残部:Feおよび不純物、
である化学組成を有し、
前記鋼板と前記めっき層との境界から前記鋼板の板厚の1/4の深さ位置において、
金属組織が、体積%で、90.0%超のマルテンサイトを含み、
板厚方向に0.3mmかつ前記板厚方向と直交する方向に0.6mmの領域におけるビッカース硬さの平均値が670以上であり、前記領域における前記ビッカース硬さの標準偏差が20以下であり、
降伏比が0.65以上である、
ホットスタンプ成形品。 - 前記化学組成が、質量%で、
Ti:0.001~0.200%、
Nb:0.001~0.200%、
V:0.001~0.200%、および、
Zr:0.001~0.200%、
から選択される1種以上を含有する、
請求項1から請求項3までのいずれか一項に記載のホットスタンプ成形品。 - 前記化学組成が、質量%で、
Cr:0.001%以上、0.50%未満、
W:0.001%以上、0.50%未満、
Cu:0.001~2.00%、および、
Ni:0.001~2.00%、
から選択される1種以上を含有する、
請求項1から請求項4までのいずれか一項に記載のホットスタンプ成形品。 - 前記化学組成が、質量%で、
Ca:0.0001~0.0100%、
Mg:0.0001~0.0100%、および、
REM:0.0001~0.1000%、
から選択される1種以上を含有する、
請求項1から請求項5までのいずれか一項に記載のホットスタンプ成形品。 - 前記化学組成が、質量%で、
Bi:0.0001~0.0500%、
を含有する、
請求項1から請求項6までのいずれか一項に記載のホットスタンプ成形品。
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020022635 | 2020-02-13 | ||
| JP2020022634 | 2020-02-13 | ||
| JP2020022635 | 2020-02-13 | ||
| JP2020022634 | 2020-02-13 | ||
| PCT/JP2021/005226 WO2021162084A1 (ja) | 2020-02-13 | 2021-02-12 | ホットスタンプ成形品 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPWO2021162084A1 JPWO2021162084A1 (ja) | 2021-08-19 |
| JP7682145B2 true JP7682145B2 (ja) | 2025-05-23 |
Family
ID=77292834
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2022500466A Active JP7682145B2 (ja) | 2020-02-13 | 2021-02-12 | ホットスタンプ成形品 |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US20230078690A1 (ja) |
| EP (1) | EP4105343A4 (ja) |
| JP (1) | JP7682145B2 (ja) |
| KR (1) | KR102757067B1 (ja) |
| CN (1) | CN115087755B (ja) |
| MX (1) | MX2022009710A (ja) |
| WO (1) | WO2021162084A1 (ja) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2022239866A1 (ja) * | 2021-05-13 | 2022-11-17 | 日本製鉄株式会社 | ホットスタンプ用鋼板及びホットスタンプ成形品 |
| WO2023041954A1 (en) * | 2021-09-14 | 2023-03-23 | Arcelormittal | High strength high slenderness part having excellent energy absorption |
| US20250084518A1 (en) * | 2022-02-25 | 2025-03-13 | Nippon Steel Corporation | Hot stamped body |
| WO2023189174A1 (ja) * | 2022-03-31 | 2023-10-05 | 日本製鉄株式会社 | ホットスタンプ成形体 |
| KR20240098869A (ko) * | 2022-12-21 | 2024-06-28 | 주식회사 포스코 | 굽힘성이 우수한 열간성형용 냉연강판, 열간성형부재 및 그들의 제조방법 |
| CN116179951A (zh) * | 2023-02-24 | 2023-05-30 | 湖南华菱涟源钢铁有限公司 | 高强钢板及其制备方法和制品 |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3389562B2 (ja) | 2000-07-28 | 2003-03-24 | アイシン高丘株式会社 | 車輌用衝突補強材の製造方法 |
| JP3468239B2 (ja) * | 2001-10-01 | 2003-11-17 | 住友金属工業株式会社 | 機械構造用鋼及びその製造方法 |
| JP4513608B2 (ja) | 2004-10-29 | 2010-07-28 | 住友金属工業株式会社 | 熱間プレス鋼板部材、その製造方法 |
| JP5347394B2 (ja) | 2008-09-12 | 2013-11-20 | Jfeスチール株式会社 | 延性に優れたホットプレス部材、そのホットプレス部材用鋼板、およびそのホットプレス部材の製造方法 |
| JP5347395B2 (ja) | 2008-09-12 | 2013-11-20 | Jfeスチール株式会社 | 延性に優れたホットプレス部材、そのホットプレス部材用鋼板、およびそのホットプレス部材の製造方法 |
| US10060005B2 (en) * | 2014-03-26 | 2018-08-28 | Nippon Steel & Sumitomo Metal Corporation | High-strength hot-formed steel sheet member |
| US11408046B2 (en) * | 2017-02-20 | 2022-08-09 | Nippon Steel Corporation | High strength steel sheet |
| MX2019009880A (es) * | 2017-02-20 | 2019-10-04 | Nippon Steel Corp | Carroceria de estampado en caliente. |
| BR112019016858A2 (pt) * | 2017-02-20 | 2020-04-07 | Nippon Steel Corporation | corpo estampado a quente |
| WO2019003451A1 (ja) * | 2017-06-30 | 2019-01-03 | Jfeスチール株式会社 | 熱間プレス部材およびその製造方法ならびに熱間プレス用冷延鋼板 |
| WO2019003445A1 (ja) * | 2017-06-30 | 2019-01-03 | Jfeスチール株式会社 | 熱間プレス部材およびその製造方法ならびに熱間プレス用冷延鋼板 |
| WO2019208556A1 (ja) * | 2018-04-23 | 2019-10-31 | 日本製鉄株式会社 | 鋼部材およびその製造方法 |
| JP7153318B2 (ja) | 2018-08-07 | 2022-10-14 | 株式会社大都技研 | 飲料製造装置 |
| JP6556303B1 (ja) | 2018-08-07 | 2019-08-07 | 株式会社バンダイ | プログラム、ゲーム装置及びゲームシステム |
| EP3943623B1 (en) * | 2019-03-20 | 2024-02-21 | Nippon Steel Corporation | Hot-stamping formed body |
-
2021
- 2021-02-12 WO PCT/JP2021/005226 patent/WO2021162084A1/ja not_active Ceased
- 2021-02-12 KR KR1020227027510A patent/KR102757067B1/ko active Active
- 2021-02-12 US US17/795,741 patent/US20230078690A1/en active Pending
- 2021-02-12 EP EP21752921.3A patent/EP4105343A4/en active Pending
- 2021-02-12 MX MX2022009710A patent/MX2022009710A/es unknown
- 2021-02-12 CN CN202180013874.9A patent/CN115087755B/zh active Active
- 2021-02-12 JP JP2022500466A patent/JP7682145B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| KR102757067B1 (ko) | 2025-01-21 |
| US20230078690A1 (en) | 2023-03-16 |
| CN115087755B (zh) | 2023-08-18 |
| CN115087755A (zh) | 2022-09-20 |
| WO2021162084A1 (ja) | 2021-08-19 |
| MX2022009710A (es) | 2022-09-09 |
| EP4105343A4 (en) | 2023-03-15 |
| KR20220124789A (ko) | 2022-09-14 |
| EP4105343A1 (en) | 2022-12-21 |
| JPWO2021162084A1 (ja) | 2021-08-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101621639B1 (ko) | 강판, 도금 강판 및 그들의 제조 방법 | |
| KR102757067B1 (ko) | 핫 스탬프 성형품 | |
| JP5732906B2 (ja) | 熱間プレス加工用鋼材ならびに熱間プレス鋼材および熱間プレス鋼材の製造方法 | |
| CN104160055A (zh) | 高强度冷轧钢板及其制造方法 | |
| KR20150029742A (ko) | 열간 프레스용 강판, 그 제조 방법 및 열간 프레스 강판 부재 | |
| KR102404647B1 (ko) | 핫 스탬프 성형품 및 핫 스탬프용 강판 그리고 그들의 제조 방법 | |
| JP5446886B2 (ja) | 冷延鋼板の製造方法 | |
| KR102888792B1 (ko) | 핫 스탬프용 강판 및 그 제조 방법, 그리고, 핫 스탬프 부재 및 그 제조 방법 | |
| JP7723299B2 (ja) | ホットスタンプ用鋼板及びホットスタンプ成形品 | |
| JP7795131B2 (ja) | ホットスタンプ成形体 | |
| JP7795130B2 (ja) | ホットスタンプ成形体 | |
| KR102930683B1 (ko) | 핫 스탬프 성형체 | |
| JP7151878B2 (ja) | ホットスタンプ成形品およびホットスタンプ用鋼板、並びにそれらの製造方法 | |
| JP7127735B2 (ja) | ホットスタンプ成形品およびその製造方法 | |
| WO2025084167A1 (ja) | ホットスタンプ成形体 | |
| WO2025198021A1 (ja) | ホットスタンプ用鋼板及びホットスタンプ成形体 | |
| KR20240090672A (ko) | 냉연 열처리 강판 및 그 제조 방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20220715 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20230808 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20230915 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20231114 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20250513 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7682145 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |