JP6378317B2 - 締結部材および締結部材用棒状部材 - Google Patents
締結部材および締結部材用棒状部材 Download PDFInfo
- Publication number
- JP6378317B2 JP6378317B2 JP2016508845A JP2016508845A JP6378317B2 JP 6378317 B2 JP6378317 B2 JP 6378317B2 JP 2016508845 A JP2016508845 A JP 2016508845A JP 2016508845 A JP2016508845 A JP 2016508845A JP 6378317 B2 JP6378317 B2 JP 6378317B2
- Authority
- JP
- Japan
- Prior art keywords
- alloy
- fastening member
- less
- aluminum alloy
- outer peripheral
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B33/00—Features common to bolt and nut
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B15/00—Layered products comprising a layer of metal
- B32B15/01—Layered products comprising a layer of metal all layers being exclusively metallic
- B32B15/016—Layered products comprising a layer of metal all layers being exclusively metallic all layers being formed of aluminium or aluminium alloys
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C21/00—Alloys based on aluminium
- C22C21/06—Alloys based on aluminium with magnesium as the next major constituent
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C21/00—Alloys based on aluminium
- C22C21/10—Alloys based on aluminium with zinc as the next major constituent
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B33/00—Features common to bolt and nut
- F16B33/06—Surface treatment of parts furnished with screw-thread, e.g. for preventing seizure or fretting
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Connection Of Plates (AREA)
- Insertion Pins And Rivets (AREA)
- Vehicle Body Suspensions (AREA)
- Shafts, Cranks, Connecting Bars, And Related Bearings (AREA)
Description
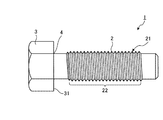
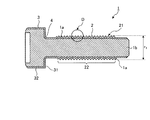
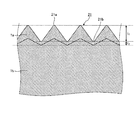
図1は、本発明の実施の形態1に係る締結部材の構成を示す側面図である。図2は、図1に示す締結部材の長手方向(図1の左右方向)の中心軸を通過する断面図である。これらの図に示す締結部材1は、互いに異なる2種類のアルミニウム(Al)合金を接合することによって形成されたクラッド材からなるボルト(雄ねじの一種)である。締結部材1は、円柱状をなす軸部2と、軸部2の軸線方向(図1の左右方向)の一端に設けられる頭部3と、軸部2と頭部3との境界をなす首部4とを備える。軸部2は、表面にねじ山21が形成されたねじ部22を有する。なお、図1に示す頭部3の形状(六角トリム型)はあくまでも一例に過ぎず、その他の形状(六角フランジ型、なべ型、皿型、トラス型、平型等)を有していても構わない。
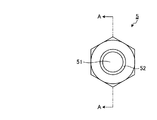
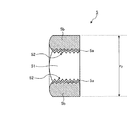
図5は、本発明の実施の形態2に係る締結部材の構成を示す平面図である。図6は、図5のA−A線断面図である。これらの図に示す締結部材5は、互いに異なる2種類のアルミニウム合金を接合することによって形成されたクラッド材からなるナット(雌ねじの一種)である。締結部材5は、中空円柱状をなしており、中心部に形成される穴51の内面にねじ山52が形成されている。なお、図5に示す締結部材5の形状(六角ナット)はあくまでも一例に過ぎず、他の形状を有するナット(フランジ付ナット、袋ナット、高ナット等)として実現することも可能である。
図9は、本発明の実施の形態3に係る締結部材の構成を示す側面図である。図10は、図9に示す締結部材の長手方向(図9の左右方向)の中心軸を通過する断面図である。これらの図に示す締結部材6は、互いに異なる2種類のアルミニウム合金を接合することによって形成されたクラッド材からなるリベットである。締結部材6は、円柱状の軸部7と、軸部7をなす円柱の高さ方向(図9の左右方向)の一端に設けられる頭部8と、軸部7と頭部8との境界をなす首部9とを備える。なお、図9に示す頭部8の形状(丸型)はあくまでも一例に過ぎず、その他の形状(皿型等)を有していても構わない。
1a、5a、6a 第1合金部
1b、5b、6b 第2合金部
2、7 軸部
3、8 頭部
4、9 首部
21、52 ねじ山
21a 頂
21b 谷底
22 ねじ部
31、81 座面
32 側面
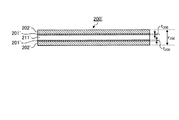
51、211’ 穴
82 表面
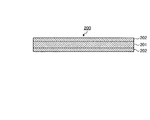
100、200、200’ 締結部材用棒状部材
101、201、201’ 芯部
102、202、202’ 外周部
Claims (10)
- 複数の部材を締結する締結部材であって、
亜鉛を0.005wt%以上5.0wt%以下含むとともに、マグネシウムを0.6wt%以上2.0wt%以下含むアルミニウム合金からなり、前記複数の部材の少なくともいずれか一つと接触する部分に設けられる第1合金部と、
マグネシウムを2.0wt%より大きく5.0wt%以下含むとともに、亜鉛を5.0wt%より大きく10wt%以下含むアルミニウム合金からなり、前記第1合金部に接合されてなる第2合金部と、
を備えたことを特徴とする締結部材。 - 前記第2合金部のビッカース硬さが170以上であることを特徴とする請求項1に記載の締結部材。
- 前記第1合金部の表面の一部にねじ山が形成されたことを特徴とする請求項1または2に記載の締結部材。
- 前記ねじ山が外周の少なくとも一部に形成された円柱状の軸部、該軸部の軸線方向の一端に設けられる頭部、および前記軸部と前記頭部との境界をなす首部を有する雄ねじであり、
前記第1合金部は、前記ねじ山の表層部分、前記首部の表面、および前記頭部の座面の表層部分を少なくとも構成し、
前記第1合金部のうち前記ねじ山の表層部分の径方向の厚さが前記軸部の最大外径の1/2000以上1/10以下であることを特徴とする請求項3に記載の締結部材。 - 中心部に形成される穴の内面に前記ねじ山が形成された雌ねじであり、
前記第2合金部は、前記第1合金部の外周側に位置し、
前記第1合金部の径方向の厚さが前記雌ねじの最大外径の1/2000以上1/10以下であることを特徴とする請求項3に記載の締結部材。 - 円柱状の軸部、該軸部の軸線方向の一端部に設けられる頭部、および前記軸部と前記頭部との境界をなす首部を有するリベットであり、
前記第1合金部は、前記軸部の表層部分、前記首部の表面、および前記頭部の座面の表層部分を少なくとも構成し、
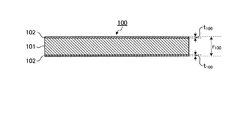
前記軸部における前記第1合金部の径方向の厚さが前記軸部の外径の1/2000以上1/10以下であることを特徴とする請求項1または2に記載の締結部材。 - 円柱状をなし、マグネシウムを2.0wt%より大きく5.0wt%以下含むとともに、亜鉛を5.0wt%より大きく10wt%以下含むアルミニウム合金からなる芯部と、
前記芯部の側面を隙間なく被覆する中空円柱状をなし、亜鉛を0.005wt%以上5.0wt%以下含むとともに、マグネシウムを0.6wt%以上2.0wt%以下含むアルミニウム合金からなる外周部と、
を備えたことを特徴とする締結部材用棒状部材。 - 前記外周部の径方向の厚さは、前記外周部の最大外径の1/2000以上1/10以下であることを特徴とする請求項7に記載の締結部材用棒状部材。
- 中空円柱状をなし、亜鉛を0.005wt%以上5.0wt%以下含むとともに、マグネシウムを0.6wt%以上2.0wt%以下含むアルミニウム合金からなる芯部と、
前記芯部の側面を隙間なく被覆する中空円柱状をなし、マグネシウムを2.0wt%より大きく5.0wt%以下含むとともに、亜鉛を5.0wt%より大きく10wt%以下含むアルミニウム合金からなる外周部と、
を備えたことを特徴とする締結部材用棒状部材。 - 前記芯部の径方向の厚さは、前記外周部の最大外径の1/2000以上1/10以下であることを特徴とする請求項9に記載の締結部材用棒状部材。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014059148 | 2014-03-20 | ||
| JP2014059148 | 2014-03-20 | ||
| PCT/JP2015/058620 WO2015141857A1 (ja) | 2014-03-20 | 2015-03-20 | 締結部材および締結部材用棒状部材 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPWO2015141857A1 JPWO2015141857A1 (ja) | 2017-04-13 |
| JP6378317B2 true JP6378317B2 (ja) | 2018-08-22 |
Family
ID=54144818
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016508845A Active JP6378317B2 (ja) | 2014-03-20 | 2015-03-20 | 締結部材および締結部材用棒状部材 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US10294977B2 (ja) |
| EP (1) | EP3121464B1 (ja) |
| JP (1) | JP6378317B2 (ja) |
| CN (1) | CN106164504B (ja) |
| WO (1) | WO2015141857A1 (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102015211626A1 (de) * | 2015-06-23 | 2017-01-19 | Richard Bergner Verbindungstechnik Gmbh & Co. Kg | Verfahren zur Herstellung eines Verbindungselements sowie Verbindungselement |
| JP6634448B2 (ja) * | 2015-06-29 | 2020-01-22 | 日本発條株式会社 | 弾性部材および弾性部材用線材 |
| JP6865171B2 (ja) * | 2015-08-28 | 2021-04-28 | 日本発條株式会社 | 締結部材 |
| CN109306989A (zh) * | 2017-07-28 | 2019-02-05 | 宜兴市韦德同机械科技有限公司 | 一种电力杆用连接螺栓材料 |
| EP3556875B1 (en) | 2018-04-18 | 2020-12-16 | Newfrey LLC | Fastener made of aluminium alloy comprising scandium |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB272706A (en) | 1926-07-26 | 1927-06-23 | Goldschmidt Ag Th | Improvements in or relating to aluminium alloys |
| ZA725712B (en) * | 1971-09-01 | 1974-10-30 | Illinois Tool Works | Screw fasteners |
| US4035201A (en) * | 1975-06-30 | 1977-07-12 | Aluminum Company Of America | Method of making a container including an aluminum panel having a portion removable by tearing |
| JPH06257609A (ja) | 1993-03-04 | 1994-09-16 | Mitsubishi Motors Corp | アルミボルト |
| JP3705320B2 (ja) * | 1997-04-18 | 2005-10-12 | 株式会社神戸製鋼所 | 耐食性に優れる高強度熱処理型7000系アルミニウム合金 |
| DE19840298A1 (de) * | 1998-09-04 | 2000-03-16 | Ejot Verbindungstech Gmbh & Co | Selbstgewindeformende Schraube aus Leichtmetall und Verfahren zu ihrer Herstellung |
| SE524615C2 (sv) * | 1999-06-30 | 2004-09-07 | Volvo Personvagnar Ab | Arrangemang för minskning av galvanisk korrosion mellan metallkomponenter |
| JP2003094164A (ja) | 2001-09-21 | 2003-04-02 | Zexel Valeo Climate Control Corp | ろう付け方法 |
| JP2008106848A (ja) * | 2006-10-25 | 2008-05-08 | Taiheiyo Cement Corp | Al基複合材製ネジおよびその製造方法 |
| DE102007000485B3 (de) * | 2007-09-05 | 2008-10-16 | Hilti Aktiengesellschaft | Befestigungselement |
| WO2010071981A1 (en) * | 2008-12-23 | 2010-07-01 | Novelis Inc. | Clad can stock |
| JP2010190320A (ja) * | 2009-02-18 | 2010-09-02 | Honda Motor Co Ltd | 締結部材、及び、締結部材の表面処理方法 |
| US8740532B2 (en) * | 2009-11-30 | 2014-06-03 | Jacob Wiebe | Stud fasteners for fastening a cylinder head to an engine block and kit containing said stud fasteners |
| JP5635806B2 (ja) * | 2010-02-05 | 2014-12-03 | 株式会社Uacj | 押出性及び犠牲陽極特性に優れたコネクタ用アルミニウム合金押出材 |
| JP5495183B2 (ja) * | 2010-03-15 | 2014-05-21 | 日産自動車株式会社 | アルミニウム合金及びアルミニウム合金製高強度ボルト |
| JP2012112476A (ja) * | 2010-11-26 | 2012-06-14 | Nitto Seiko Co Ltd | 高硬度アルミ製タッピンねじ及びその製造方法 |
| JP5335056B2 (ja) | 2011-11-16 | 2013-11-06 | 住友電気工業株式会社 | ボルト用アルミニウム合金線及びボルト並びにそれらの製造方法 |
| US8944735B2 (en) * | 2012-12-17 | 2015-02-03 | Fuji Engineering Co., Ltd. | Sealer, fastener, bolt and method of fabricating bolt |
-
2015
- 2015-03-20 CN CN201580014107.4A patent/CN106164504B/zh active Active
- 2015-03-20 US US15/126,698 patent/US10294977B2/en active Active
- 2015-03-20 EP EP15764209.1A patent/EP3121464B1/en active Active
- 2015-03-20 WO PCT/JP2015/058620 patent/WO2015141857A1/ja not_active Ceased
- 2015-03-20 JP JP2016508845A patent/JP6378317B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| EP3121464A1 (en) | 2017-01-25 |
| WO2015141857A1 (ja) | 2015-09-24 |
| CN106164504B (zh) | 2019-05-28 |
| US10294977B2 (en) | 2019-05-21 |
| EP3121464A4 (en) | 2017-10-25 |
| US20170089384A1 (en) | 2017-03-30 |
| CN106164504A (zh) | 2016-11-23 |
| EP3121464B1 (en) | 2019-11-27 |
| JPWO2015141857A1 (ja) | 2017-04-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPWO2015141857A1 (ja) | 締結部材および締結部材用棒状部材 | |
| EP1483493B1 (de) | Mehrteiliger gekühlter kolben für einen verbrennungsmotor | |
| KR101663494B1 (ko) | 내부 연소 엔진용 배기 밸브 | |
| CN104114300B (zh) | 耐腐蚀螺栓、这种螺栓在腐蚀环境中的应用以及用于制造这种螺栓的方法 | |
| JPWO2010067626A1 (ja) | ホイール及びその製造方法 | |
| JP6865171B2 (ja) | 締結部材 | |
| JP6577652B2 (ja) | アルミニウム合金および締結部材 | |
| EP1819920B1 (de) | Kolben für einen verbrennungsmotor | |
| WO2013075701A1 (de) | Kolben für einen verbrennungsmotor und verfahren zu seiner herstellung | |
| DE102004013181B3 (de) | Kolben für einen Verbrennungsmotor, Verfahren zur Herstellung eines Kolbens sowie Verwendung einer Kupferlegierung zur Herstellung eines Kolbens | |
| DE102016120911B4 (de) | Zylinderblock für einen Verbrennungsmotor | |
| CN111055084B (zh) | 一种多种合金材料组合的环状异型件的制作方法 | |
| DE102014005096A1 (de) | Zylinderlaufbuchse, Baueinheit sowie Verfahren zum Herstellen einer Zylinderlaufbuchse | |
| KR101280087B1 (ko) | 자유단조를 이용한 백동(CuNi 90/10) 플렌지와 그 제조방법 | |
| DE102012025333B4 (de) | Kurbelgehäuse einer Brennkraftmaschine sowie Verfahren zum Herstellen eines Kurbelgehäuses | |
| KR102517694B1 (ko) | 전기차 배터리 구조체의 al합금 소재의 롱부쉬 정밀성형 제조방법 | |
| DE102005046061A1 (de) | Hebel einer schaltbaren Schlepphebelvorrichtung und Verfahren zur Herstellung desselben | |
| JP7650827B2 (ja) | 締結部材 | |
| JP5152079B2 (ja) | 型鍛造クランク軸、その製造方法、およびその製造に用いられる型鍛造用金型 | |
| EP3871800B1 (en) | Method of manufacturing intermediate product with engine valve boss portion | |
| DE102012024406A1 (de) | Kolben für Verbrennungsmotoren | |
| RU43606U1 (ru) | Гайка колесная из нержавеющих металлов | |
| DE102008002617B3 (de) | Kolben mit flexiblem Einzelkörper | |
| DE10216328A1 (de) | Kolben für eine Brennkraftmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170807 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20180710 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20180726 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6378317 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |