JP2017519945A - 緩み止めねじ締結構造、及び緩み止めねじ締結構造の製造方法 - Google Patents
緩み止めねじ締結構造、及び緩み止めねじ締結構造の製造方法 Download PDFInfo
- Publication number
- JP2017519945A JP2017519945A JP2016563033A JP2016563033A JP2017519945A JP 2017519945 A JP2017519945 A JP 2017519945A JP 2016563033 A JP2016563033 A JP 2016563033A JP 2016563033 A JP2016563033 A JP 2016563033A JP 2017519945 A JP2017519945 A JP 2017519945A
- Authority
- JP
- Japan
- Prior art keywords
- screw
- fastening
- critical temperature
- washer
- temperature
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images












Classifications
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61C—DENTISTRY; APPARATUS OR METHODS FOR ORAL OR DENTAL HYGIENE
- A61C8/00—Means to be fixed to the jaw-bone for consolidating natural teeth or for fixing dental prostheses thereon; Dental implants; Implanting tools
- A61C8/0048—Connecting the upper structure to the implant, e.g. bridging bars
- A61C8/005—Connecting devices for joining an upper structure with an implant member, e.g. spacers
- A61C8/0068—Connecting devices for joining an upper structure with an implant member, e.g. spacers with an additional screw
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B39/00—Locking of screws, bolts or nuts
- F16B39/02—Locking of screws, bolts or nuts in which the locking takes place after screwing down
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B39/00—Locking of screws, bolts or nuts
- F16B39/22—Locking of screws, bolts or nuts in which the locking takes place during screwing down or tightening
- F16B39/28—Locking of screws, bolts or nuts in which the locking takes place during screwing down or tightening by special members on, or shape of, the nut or bolt
- F16B39/284—Locking by means of elastic deformation
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61C—DENTISTRY; APPARATUS OR METHODS FOR ORAL OR DENTAL HYGIENE
- A61C2201/00—Material properties
- A61C2201/007—Material properties using shape memory effect
Landscapes
- Health & Medical Sciences (AREA)
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Dentistry (AREA)
- Oral & Maxillofacial Surgery (AREA)
- Epidemiology (AREA)
- Life Sciences & Earth Sciences (AREA)
- Animal Behavior & Ethology (AREA)
- General Health & Medical Sciences (AREA)
- Public Health (AREA)
- Veterinary Medicine (AREA)
- Orthopedic Medicine & Surgery (AREA)
- Bolts, Nuts, And Washers (AREA)
- Dental Prosthetics (AREA)
Abstract
緩み止めねじ締結構造に係り、さらに詳細には、ねじと締結部との緩みを防止する緩み止めねじ締結構造であって、所定の長さを有して延長されるねじ部と、ねじ部が挿入されて締結されるように、ねじホールを有する締結部と、を含み、該ねじ部は、形状記憶合金から構成されるが、該形状記憶合金は、所定の臨界温度より低い低温状態で、外力が印加されれば変形し、臨界温度より高い高温の印加によって、変形が復旧される性質を有するねじ締結構造に関する。
Description
本発明は、緩み止めねじ締結構造に係り、さらに詳細には、所定の臨界温度より低い低温状態で外力が印加されれば変形し、前記臨界温度より高い高温の印加によって、前記変形が復旧される性質を有し、緩みが防止される緩み止めねじ締結構造に関する。
人類の七大発明品のうち一つであるねじは、外部の振動など応力によって、経時的に緩むという問題が最も深刻である。特に、人体内に使用されるねじは、緩めば、再び締め直し難いために、それに対する確かな対策が要求されている。
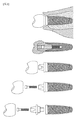
かようなねじが使用される例として、1つの例として、歯科用インプラントは、図1のように構成されている。まず、歯槽骨に埋植体を植え込みし、クラウンを上げるために、その間に支台柱と連結ねじとが連結される。該連結ねじが時折緩み、クラウン揺れのようなさまざまな問題を引き起こす。インプラントの場合、食べ物を噛むとき、反復的に加えられる非常な荷重、振動によって、内部のねじが緩むようになると知られており、ときには電動歯ブラシがかようなインプラントねじ緩み現象を加速させたりもする。
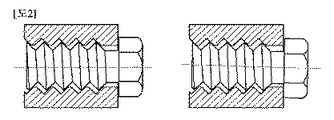
図2のように、一般ねじは、ねじ部に隙間(gap)があってねじ締結が可能であり、締結後、片方の斜面同士接合され、摩擦力によって接合される。外部応力が発生すれば、結局ねじ山の接合部の空間が生じ、ねじ頭部下の左面部が広がりながら緩むようになる。すなわち、雄ねじが長手方向に弾性的に引っ張られていなければならないが、弾性的な引っ張り力を失えば、ねじが緩んでしまう。一般金属は、力/変位が急勾配を有し、弾性変形が可能な変形量が、引っ張りにって、0.3−0.5%に過ぎない。従って、外部力によって、少しの移動が生じても、弾性力が大きく低くなり、その結果、さらに容易に移動が生じ、ねじが容易に緩むようになる。ねじ緩み止めのために、最も一般的に使用されるワッシャも、結局は、この弾性を大きくするためのものである。しかし、一般金属のワッシャも、緩む時間を若干延長させるだけであり、本質的に問題を解決することができない。
本発明は、前述の問題点を解決するために案出されたものであり、所定の臨界温度より低い低温状態で外力が印加されれば変形し、前記臨界温度より高い高温の印加によって、前記変形が復旧される性質を有することにより、緩みが防止される緩み止めねじ締結構造を提供するところにその目的がある。
前述の目的を達成するために、本発明による緩み止めねじ締結構造は、ねじと締結部との緩みを防止する緩み止めねじ締結構造において、所定の長さを有して延長されるねじ部と、前記ねじ部が挿入されて締結されるように、ねじホールを有する締結部と、を含み、前記ねじ部は、形状記憶合金から構成されるが、前記形状記憶合金は、所定の臨界温度より低い低温状態で外力が印加されれば変形し、前記臨界温度より高い高温の印加によって、前記変形が復旧される性質を有する。
望ましくは、前記ねじ部は、外面に形成された雄ねじを有し、前記締結部は、前記ねじホールの内面に形成された雌ねじを有し、前記ねじ部は、前記臨界温度より低い低温状態において、長手方向に少なくとも一部分圧縮されたり引っ張られたりして加工され、前記締結部に挿入された状態で、前記臨界温度より高い温度に加熱されて長手方向に復旧され、前記雄ねじと雌ねじとの間に応力が印加されるように構成される。
望ましくは、前記ねじ部は、前記臨界温度より低い低温状態で、幅方向に加圧されて圧縮加工され、前記締結部に挿入された状態で、前記臨界温度より高い温度に加熱されて幅方向に引っ張られ、前記ねじ部が、前記ねじホールに対して、幅方向に応力を印加するように構成される。
一実施形態による緩み止めねじ締結構造は、所定の長さを有して延長され、上部にヘッドを有するねじ部と、前記ねじ部が挿入されて締結されるように、ねじホールを有する締結部と、前記ねじ部が、前記締結部に挿入された状態で、前記締結部と前記ヘッドとの間に配置されるワッシャと、を含み、前記ねじ部は、外面に形成された雄ねじを有し、前記締結部は、前記ねじホールの内面に形成された雌ねじを有し、前記ワッシャは、形状記憶合金から構成されるが、前記形状記憶合金は、所定の臨界温度より低い低温状態で、外力が印加されれば変形し、前記臨界温度より高い高温の印加によって、前記変形が復旧される性質を有する。
望ましくは、前記ワッシャは、前記臨界温度より低い低温状態において、長手方向に圧縮加工され、前記ねじ部が、前記締結部に挿入された状態で、前記締結部と前記ヘッドとの間に配置され、前記締結部と前記ヘッドとの間に配置された状態で、前記臨界温度より高い温度に加熱されて長手方向に復旧され、前記雄ねじと雌ねじとの間に応力を印加するように構成される。
望ましくは、前記形状記憶合金は、Ni−Ti合金を含む。
望ましくは、前記臨界温度は、20℃ないし30℃の範囲を有する。
本発明による緩み止めねじ締結構造製造する方法は、所定の長さを有して延長され、所定の臨界温度より低い低温で形成された変形が、前記臨界温度より高い温度に加熱されることによって復旧される形状記憶合金から構成されたねじ部を設ける段階と、前記ねじ部が挿入されるねじホールを有する締結部を設ける段階と、前記ねじ部を臨界温度以下で加工する段階と、前記ねじ部を前記ねじホールに挿入し、前記締結部と前記ねじ部との締結を行う段階と、前記ねじ部を前記臨界温度より高い温度に加熱し、前記ねじ部を復旧する段階と、を含む。
望ましくは、前記ねじ部を前記臨界温度以下で加工する段階は、前記ねじ部を、長手方向に少なくとも一部分引っ張ったり圧縮させたりする段階と、前記ねじ部に雄ねじ部を形成する段階と、を含む。
望ましくは、前記ねじ部を臨界温度以下で加工する段階は、前記ねじ部を幅方向に圧縮させる段階を含む。
本発明の一実施形態による緩み止めねじ締結構造の製造方法は、所定の長さを有して延長されて一端にヘッドを有するねじ部を設ける段階と、前記ねじ部が挿入されるねじホールを有する締結部を設ける段階と、所定の臨界温度より低い低温で形成された変形が、前記臨界温度より高い温度に加熱されることによって復旧される形状記憶合金から構成されたワッシャを設ける段階と、前記ねじ部を前記ねじホールに挿入し、前記締結部と前記ねじ部との締結を行うが、前記ワッシャを、前記ヘッドと前記締結部との間に位置させる段階と、を含む。
望ましくは、前記ワッシャを設ける段階と、前記ワッシャを、前記ヘッドと締結部との間に位置させる段階との間に、前記臨界温度以下で圧縮加工して長手方向に圧縮する段階と、を含み、前記ワッシャを、前記ヘッドと前記締結部との間に位置させる段階後に、前記ワッシャを前記臨界温度より高い温度に加熱し、前記ワッシャを長手方向に復旧する段階をさらに含む。
望ましくは、前記ワッシャを設ける段階は、形状記憶合金から構成されたコイルを設ける段階と、前記コイルの直径方向一側を長手方向に沿って切断し、複数のリング形状のワッシャを設ける段階を含む。
本発明による緩み止めねじ締結構造によれば、ねじ部またはワッシャが、形状記憶合金から構成されて低温で加工された後、締結部と締結された状態で高温が印加されて復旧されるので、ねじ部と締結部との接合がしっかりとなされ、不必要な解除が防止される。
以下、添付された図面を参照し、本発明による望ましい実施形態について説明する。本実施形態は、制限的なものと意図されたものではない。
本発明の利点、特徴、及びそれらを達成する方法は、添付される図面と共に詳細に説明する実施形態を参照すれば明確になるであろう。しかし、本発明は、以下で開示される実施形態にのみ限定されるものではなく、互いに異なる多様な形態に具現され、ただ、本実施形態は、本発明の開示を完全なものにし、本発明が属する技術分野で当業者に、発明の範疇を完全に知らせるために提供されるのみ、本発明は、特許請求の範疇によって定義されるのである。明細書全体にわたって同一参照符号は、同一構成要素を指す。
本明細書で使用された用語は、実施形態について説明するためのものであり、本発明を制限するものではない。本明細書において、単数形は、文言で特別に言及しない限り複数形も含む。明細書で使用される「含む(comprises)」及び/または「含む(comprising)」ということは、言及された構成要素、段階、動作及び/または部材は、1以上の他の構成要素、段階、動作及び/または部材の存在または追加を排除するものではない。
他の定義がなければ、本明細書で使用される全ての用語(技術的用語及び科学的用語を含む)は、本発明が属する技術分野で当業者に共通して理解される意味で使用されるものである。また、一般的に使用される前もって定義されている用語は、明白に特別に定義されていない限り、理想的にまたは過度に解釈されない。
図1は、従来技術による歯科用インプラントの一例を図示した図面であり、図2は、ねじ緩みの一例を図示した図面であり、図3は、本発明の一実施形態による緩み止めねじ締結構造の構成過程を図示した図面であり、図4は、本発明の一実施形態による緩み止めねじ締結構造の構成過程を図示した図面であり、図5は、本発明の一実施形態による緩み止めねじ締結構造の構成過程を図示した図面であり、図6は、本発明の一実施形態による緩み止めねじ締結構造の構成過程を図示した図面であり、図7は、本発明の一実施形態による緩み止めねじ締結構造の構成過程を図示した図面であり、図8は、本発明の一実施形態による緩み止めねじ締結構造の構成過程を図示した図面であり、図9は、本発明の一実施形態による緩み止めねじ締結構造に使用される形状記憶合金の変形挙動を示した図面であり、図10は、本発明の一実施形態による緩み止めねじ締結構造に使用されるワッシャの製造を示した図面である。
図3ないし図8で表示された(a)ないし(e)は、それぞれ順に本発明の一実施形態による緩み止めねじ締結構造の構成過程を示す。
前述の目的を達成するために、本発明の一実施形態による緩み止めねじ締結構造は、ねじ部100と締結部200との間の緩みを防止する緩み止めねじ締結構造において、所定の長さを有して延長されるねじ部100;前記ねじ部100が挿入されて締結されるようにねじホール210を有する締結部200;を含み、前記ねじ部100は、形状記憶合金から構成されるが、前記形状記憶合金は、所定の臨界温度より低い低温状態で、外力が印加されれば変形し、前記臨界温度より高い高温の印加によって、前記変形が復旧される性質を有する。
図3に図示されているように、本発明による緩み止めねじ締結構造は、所定の長さを有して延長されるねじ部100;及び前記ねじ部100が挿入されて締結されるようにねじホール210を有する締結部200;を含む。
前記ねじ部100は、雄ねじ120が形成された一般的なねじ以外に、図3及び図4に図示されているように、前記雄ねじ120が形成されていない所定のビーム状のねじを含み、その形態は、限定されるものではない。前記ねじ部100は、所定の長さを有して延長される。
前記締結部200は、所定のナット、または各種締結部材であり、前記ねじ部100が挿入されて締結されるねじホール210が形成された部材であるならば、いずれも適用される。前記締結部200に形成されたねじホール210には、前記ねじ部100と同様に、雌ねじ220が形成された一般的なねじホール210以外に、ビーム状のねじ部100が挿入される所定の挿入ホールでもあるが、その形態は、限定されるものではない。
前記ねじ部100は、形状記憶合金から構成されるが、前記形状記憶合金は、所定の臨界温度より低い低温状態で、外力が印加されれば変形し、前記臨界温度より高い高温の印加によって、前記変形が復旧される性質を有する。すなわち、前記ねじ部100は、所定の臨界温度より低い低温状態で、外力を印加して変形させた後、前記ねじ部100が前記締結部200に挿入された状態で、前記臨界温度より高い温度を印加することによって、本来の状態に復旧される。
このとき、前記低温状態での変形は、例えば、前記ねじ部100の幅方向への圧縮でもある。すなわち、前記ねじ部100は、前記臨界温度より低い低温状態で、幅方向に圧縮加工され、前記締結部200のねじホール210に挿入された状態で、前記臨界温度より高い高温の印加によって、前記ねじ部100が幅方向に本来の状態に復旧され、前記ねじ部100が前記ねじホール210に対して幅方向に応力を加え、前記ねじ部100と締結部200とが密着し、ねじ部100と締結部200との堅固な結束が達成される。
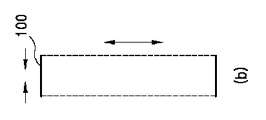
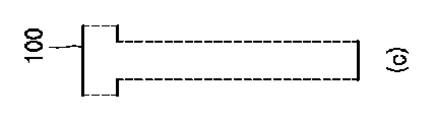
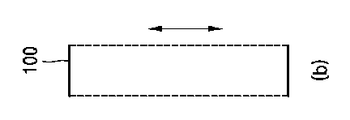
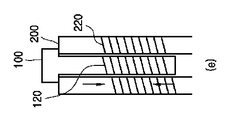
このとき、前記ねじ部100の幅方向圧縮加工は、前記ねじ部100を幅方向に直接に圧縮する方法以外に、前記ねじ部100を長手方向に引っ張り、幅が圧縮される方法を使用することもできるが、それに限定されるものではない。すなわち、図3及び図4の(b)に示された矢印は、ねじ部100の圧縮及び引っ張りを示し、(e)の矢印は、復旧による引っ張りを示す。
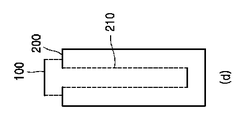
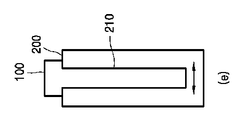
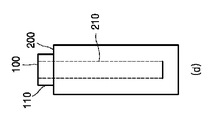
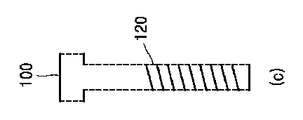
図3及び図4において、(a)ないし(e)は、かような構成順序を示し、ここで、(b)、(c)は、それぞれ臨界温度以下での加工を示し、(d)は、臨界温度以下での挿入を示し、(e)は、臨界温度以上の温度雰囲気において、ねじ部100が本来の状態に復旧され、ねじ部100と締結部200との結束が達成されたところを示している。
例えば、前記ねじホール210の直径がxであり、前記ねじ部100の直径が、前記ねじホール210の直径である前記xよりやや大きいx+aであるとするとき、前記ねじ部100を、前記臨界温度より低い温度で加圧するか、あるいは引っ張り、前記xと同じであるか、あるいはそれよりやや狭い幅にする。その後、前記ねじ部100を前記ねじホール210に挿入した後、臨界温度より高い温度を印加すれば、前記ねじ部100は、本来の直径であるx+aに戻ろうとし、このとき、前記ねじホール210の直径はxであるので、前記ねじ部100は、ねじホール210に対して強い締め付け力を加える。それは、すなわち、直径xであるねじホール210に、直径x+aであるねじを強制的に嵌め込む効果を有することになり、それによって、優秀な接合力を有することになる。
一方、かような構成は、図4のように、ねじ部100上部に、所定のヘッドを構成する所定ディスク110の接合にも適用される。すなわち、前記ねじ部100を低温で変形させた後、高温を印加する前に、前記ねじ部100上部に所定のディスク110を挿入させ、その後、高温を印加し、ディスク110とねじ部100との結束を行うことができる。
図5及び図6は、本発明の一実施形態による緩み止めねじ締結構造及びその製造方法について図示している。
一例によれば、前記ねじ部100は、外面に形成された雄ねじ120を有し、前記締結部200は、前記ねじホール210の内面に形成された雌ねじ220を有し、前記ねじ部100は、前記臨界温度より低い低温状態において、長手方向に少なくとも一部分圧縮されたり引っ張られたりして加工され、前記締結部200に挿入された状態で、前記臨界温度より高い温度に加熱されて長手方向に復旧され、前記雄ねじ120と雌ねじ220との間に応力が印加されるように構成される。
すなわち、図5及び図6に図示されているように、前記ねじ部100は、雄ねじ120を有し、前記ねじホール210は、雌ねじ220を有する。このとき、前記ねじ部100は、前記臨界温度より低い温度で、長手方向に少なくとも一部分圧縮されたり引っ張られたりし、前記締結部200に挿入された状態で、前記臨界温度より高い温度に加熱されて長手方向に復旧される。このとき、前記ねじ部100に形成された雄ねじ120と、前記ねじホール210に形成された雌ねじ220との長手方向相対的変位が達成されるが、雄ねじ120と、隣接した雌ねじ220との密着がなされる。それにより、ねじ部100とねじホール210との優秀な接合が達成される。
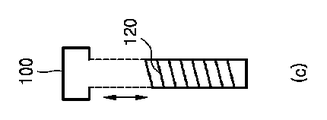
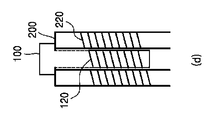
一方、このとき、前記雄ねじ120と雌ねじ220との長手方向相対的変位により、雄ねじ120と雌ねじ220との密着を達成すれば十分であるので、ねじ部100が、長手方向に圧縮されたり引っ張られたりされる部分は、図5に図示されているように、ねじ部100の長手方向全体であるか、または図6に図示されているように、一部分でもあるが、それに限定されるものではない。ここで、図5及び図6のねじ部100の点線部分は、臨界温度より低い温度で、長手方向に圧縮されたり引っ張られたりする状態を示す。すなわち、図5の(b)ないし(d)では、ねじ部100が全体的に圧縮されたり引っ張られたりし、図6の(d)ないし(e)では、ねじ部100の上部が部分的に圧縮されたり引っ張られたりするという差がある。
次に、図5及び図6の(e)のように、臨界温度より高い温度に回帰すれば、長手方向に復旧され、ねじ部100が長手方向に圧縮されたり引っ張られたりされる。図5及び図6の(e)は、臨界温度より高い温度で長さが復帰したものであり、ねじ部100が全体的に実線て図示されている。
例えば、ねじ部100が長手方向に全体的に圧縮されたり引っ張られたりする場合には、ねじ部100に形成された雄ねじ120山間の間隔が変位され、雌ねじ220部と堅固な密着がなされ、前記ねじ部100が長手方向に一部分圧縮されたり引っ張られたりする場合には、ねじ部100に形成された雄ねじ120山が変位し、雌ねじ220部と堅固な密着を達成することができる。
図5の(b)及び図6の(c)に示された矢印は、ねじ部100の引っ張りを示し、図5の(e)及び図6の(e)に示された矢印は、復旧による引っ張りを示す。
図5及び図6において、(a)ないし(e)は、かような構成順序を示し、ここで、図5の(b)、(c)は、それぞれ臨界温度以下での加工を示し、(d)は、臨界温度以下での挿入を示し、(e)は、臨界温度以上の温度雰囲気において、ねじ部100が本来の状態に復旧され、ねじ部100と締結部200との結束が達成されたところを示している。ここで、(b)では、臨界温度以下でねじ部100の全体的な引っ張りがなされ、従って、(e)では、ねじ部100が長手方向に復旧されることによって、結束がしっかりとなされる。
同時に、図6の(c)は、臨界温度以下での加工を示し、(d)は、臨界温度以下での挿入を示し、(e)は、臨界温度以上の温度雰囲気において、ねじ部100が本来の状態に復旧され、ねじ部100と締結部200との結束が達成されたところを示している。ここで、(d)では、臨界温度以下で、ねじ部100の上部部分の部分的な引っ張りがなされ、従って、(e)では、ねじ部100が長手方向に復旧されることによって、結束がしっかりとなされる。
それによれば、本発明による緩み止めねじ締結構造を製造する方法は、所定の長さを有して延長され、所定の臨界温度より低い低温で形成された変形が、前記臨界温度より高い温度に加熱されることによって復旧される形状記憶合金から構成されたねじ部100を設ける段階と、前記ねじ部100が挿入されるねじホール210を有する締結部200を設ける段階と、前記ねじ部100を臨界温度以下で加工する段階と、前記ねじ部100を前記ねじホール210に挿入し、前記締結部200と前記ねじ部100との締結を行う段階と、前記ねじ部100を前記臨界温度より高い温度に加熱し、前記ねじ部100を復旧する段階と、を含む。
このとき、前記ねじ部100を前記臨界温度以下で加工する段階は、前記ねじ部100を、長手方向に少なくとも一部分引っ張ったり圧縮させたりする段階と、前記ねじ部100に雄ねじ120部を形成する段階と、を含む。または、前記ねじ部100を臨界温度以下で加工する段階は、前記ねじ部100を幅方向に圧縮させる段階を含む。すなわち、前記ねじ緩み止め構造で説明したように、前記ねじ部100を臨界温度以下で加工する段階は、前記ねじ部100を引っ張ったり圧縮させたりして変形させる段階を含み、かような変形は、その後、前記ねじ部100が前記締結部200に締結された後、臨界温度以上の高温を印加して復旧され、それによってでねじ部100と締結部200との堅固な結束力が形成される。
図7及び図8は、本発明の一実施形態による緩み止めねじ締結構造について図示している。
本発明の一実施形態による緩み止めねじ締結構造は、所定の長さを有して延長され、上部にヘッド130を有するねじ部100と、前記ねじ部100が挿入されて締結されるようにねじホール210を有する締結部200と、前記ねじ部100が前記締結部200に挿入された状態で、前記締結部200と前記ヘッド130との間に配置されるワッシャ300と、を含み、前記ねじ部100は、外面に形成された雄ねじ120を有し、前記締結部200は、前記ねじホール210の内面に形成された雌ねじ220を有し、前記ワッシャ300は、形状記憶合金から構成されるが、前記形状記憶合金は、所定の臨界温度より低い低温状態で、外力が印加されれば変形し、前記臨界温度より高い高温の印加によって、前記変形が復旧される性質を有する。
本実施形態によるねじ部100には、雄ねじ120、及び長手方向端部のヘッド130が形成され、ねじホール210には、雌ねじ220が形成される。本実施形態においては、前記ねじ部100は、一般的な金属から形成されるが、形状記憶合金から構成されたワッシャ300が別途に設けられる。
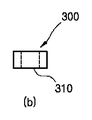
前記ワッシャ300は、一種のナットのような構成を有することができる。すなわち、前記ねじ部100が貫通することができる所定のワッシャホール310を有する。それにより、前記ねじ部100が、前記ワッシャ300を貫通し、前記締結部200のねじホール210に挿入され、前記ねじ部100が完全に挿入されれば、前記ワッシャ300は、前記ねじ部100のヘッド130と締結部200との間に嵌め込まれる。一方、これは、望ましい実施形態であるが、それに限定されるものではなく、前記ワッシャ300は、前記ねじ部100のヘッド130と、締結部200との間に嵌め込まれる構成を有するものであるならば、いかなる構成でもよい。
前記ワッシャ300が形状記憶合金から構成されることにより、、ワッシャ300が締結過程において、前記ヘッド130と締結部200とに弾性変形による応力を印加し、ねじ部100と締結部200との締結が信頼性あるようになされる。
このとき、ワッシャ300上部に対して、前記ねじ部100のヘッド130をしっかりと加圧して強く締結することにより、別途にワッシャ300を臨界温度以下で加工する必要がないこともある。すなわち、図7の(c)のように、ワッシャ300に対して、臨界温度以下で加工せず、ただし、ワッシャ300の上部に対して、前記ねじ部100のヘッド130を強く加圧するだけでも、ワッシャ300が変形及び復帰し、前記ねじ部100と締結部200との強い締結がなされもする。
図7(c)に示された矢印は、ねじ部100のヘッド130による加圧を示し、図7(d)の矢印は、復旧による引っ張りを示す。
図7において、(a)ないし(d)は、かような構成順序を示す。ここで、図7(a)ないし図7(d)は、いずれも臨界温度以上で行われる。
一方、図8のように、一実施形態によれば、望ましくは、前記ワッシャ300は、前記臨界温度より低い低温状態において、長手方向に圧縮加工され、前記ねじ部100が前記締結部200に挿入された状態で、前記締結部200と前記ヘッド130との間に配置され、前記締結部200と前記ヘッド130との間に配置された状態で、前記臨界温度より高い温度に加熱されて長手方向に復旧され、前記雄ねじ120と雌ねじ220との間に応力を印加するように構成される。
このとき、前記ワッシャ300は、臨界温度以下の低温で圧縮された状態で、前記ヘッド130と締結部200との間に嵌め込まれ、次に、臨界温度以上の高温を印加して本来の状態に復旧される。このとき、前記ワッシャ300は、ヘッド130と締結部200との間にしっかりと嵌め込まれた状態であるために、前記ワッシャ300が復旧することにより、前記ヘッド130と締結部200とを押す。それにより、前記実施形態のように、前記ねじ部100が微細に変位し、前記ねじ部100に形成された雄ねじ120部が、前記ねじホール210に形成された雌ねじ220部に対して相対変位し、前記雄ねじ120部と雌ねじ220部との密着及び接合が達成される。
本実施形態によって、雄ねじ120部全体の加工が必要であるものではなく、ただワッシャ300に対する温度印加及び加工だけが必要になるので、加工コストが節減され、加工も容易になされる。
図8(b)に示された矢印は、ワッシャ300の圧縮を示し、(e)の矢印は、復旧による引っ張りを示す。
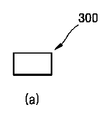
図8において、(a)ないし(e)は、かような構成順序を示し、ここで、図8(b)、(c)は、それぞれ臨界温度以下での加工を示し、図8(d)は、臨界温度以下での挿入を示し、図8(e)は、臨界温度以上の温度雰囲気において、ねじ部100が本来の状態に復旧され、ワッシャ300がねじ部100と締結部200とを押し、ねじ部100と締結部200との結束が達成されたところを示している。
前記過程によれば、本発明の一実施形態による緩み止めねじ締結構造の製造方法は、所定の長さを有して延長され、一端にヘッド130を有するねじ部100を設ける段階と、前記ねじ部100が挿入されるねじホール210を有する締結部200を設ける段階と、所定の臨界温度より低い低温で形成された変形が、前記臨界温度より高い温度に加熱されることによって復旧される形状記憶合金から構成されたワッシャ300を設ける段階と、前記ねじ部100を前記ねじホール210に挿入し、前記締結部200と前記ねじ部100との締結を行うが、前記ワッシャ300を、前記ヘッド130と前記締結部200との間に位置させる段階と、を含む。
望ましくは、前記ワッシャ300を設ける段階と、前記ワッシャ300を前記ヘッド130と締結部200との間に位置する段階の間に、前記ワッシャ300を前記臨界温度以下で圧縮加工して長手方向に圧縮する段階と、を含み、前記ワッシャ300を、前記ヘッド130と前記締結部200との間に位置させる段階後に、前記ワッシャ300を前記臨界温度より高い温度に加熱し、前記ワッシャ300を長手方向に復旧する段階を含む。
本発明は、前述のワッシャ300を使用して、締結部200とねじ部100との結束を形成する方法であり、前記ワッシャ300を、ねじ部100のヘッド130の間に位置させる方法があり、それ以外に、前記ワッシャ300を臨界温度以下で加工し、締結部200と、ねじ部100のヘッド130との間に位置させた後、臨界温度以上の高温を印加して復旧する方法がある。かような方法で締結を形成することによって、ねじ部100と締結部200との接合を達成する。
本発明による緩み止めねじ締結構造の製造方法において、前記臨界温度は、20℃ないし30℃でもあり、従って、本発明による緩み止めねじ締結構造の製造方法によって製造された緩み止めねじ締結構造は、前述のインプラントなどに使用される。
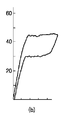
図9は、本発明の一実施形態による緩み止めねじ締結構造に使用される形状記憶合金の変形挙動を示した図面である。
望ましくは、前述の実施形態において、前記形状記憶合金は、Ni−Ti合金を含む。前記のようなNi−Ti合金は、図面に図示されているような変形傾向を有する。すなわち、図9(a)から分かるように、臨界温度以下の温度では、外力の印加によって、変形が容易に起こり、変形を解除すれば、一部変形状態が残留する永久変形状態を有する。しかし、それに対して臨界温度以上の温度を加えれば、本来の状態に戻るが、それを形状記憶効果といい、引っ張りまたは圧縮を基準に、8%ほどの変形も回復が可能である。
一方、かようなNi−Ti合金は、液体窒素程度の低温から、200℃前後の温度区間において、形状記憶効果及び最初の超弾性を示し、原子比は、Niが44〜55原子%を形成し、残部は、Tiから構成される合金である。一方、前記組成において、Ni、Tiのうち10%以下ほどの一部成分が、Fe、Co、Cr、Al、Pdなどに置換されることも可能である。
臨界温度以上の温度で変形させれば、図9(b)から分かるように、初期には、一般金属のように変形量によって、応力が直線的に急増していて、変形量の増加にもかからわず、応力が一定に維持される。次に、変形を徐々に解除すれば、初期には応力が低下していて、一定になり、最終的に、一般金属のように、応力が直線的に低下する。8%ほどの大きい弾性が可能であるので、最初の超弾性効果であるという。
臨界温度以下で変形させた後、臨界温度以上に加熱するとき、本来の形状に戻ることができないように拘束させれば、戻ろうとする力を発揮する。本発明は、かようなNi−Ti合金の性質を利用する。
望ましくは、前記臨界温度は、20℃ないし30℃の範囲を有する。すなわち、本発明によるねじ部100またはワッシャ300は、20℃ないし30℃以下で加工された後、前記温度以上の温度で本来の状態に復旧される。それにより、本発明によるねじ緩み止め構造は、身体に移植される各種身体補助器具にも適用される。例えば、インプラントの場合、ねじ緩みが問題になるが、前記インプラントに適用されるねじ構造に、本発明によるねじ緩み止め構造を適用すれば、体温より低い温度で加工した後、体内に移植するとき、体温によって原状態に復旧されて強い接合力を発揮するが、インプラントのねじ緩みが防止される。一方、移植過程での体温による不要な復旧は、冷水などを使用して、随時に冷却させることによって解決される。
一方、前記ワッシャ300は、下記のような方法によって製造される。
まず、図10(a)のように、Ni−Ti形状記憶合金から構成されたコイルを設ける。前記コイルは、巻線間隙が狭いものが望ましい。望ましくは、図10(a)のように、サイド側に互いに接し、巻線される構成を有することができる。同時に、製造するワッシャ300の内径によって、適切な内径を有して巻線された形態を有することができる。また、コイルを構成する線の断面は、全体的に四角形状を有することができる。全体的に四角形というのは、正確な四角形以外に、各コーナーがラウンディング処理されたり、一部曲面を有したりするような変形された形状をいずれも含むが、全体的に四辺を有する四角形状を有するということを意味する。
次に、前記コイルを切断する。前記コイルを直径方向に切断するが、直径の両端をいずれも切断するのではなく、一側のみを切断し、切断されたコイルがリング状に分離されるようにする。すなわち、図10(a)のC−Cによって図示された切断線によって前記コイルを切断することによって、図10(b)のようなリング状のワッシャ300がコイルから分離される。一方、かような切断は、コイルの長手方向に行われ、複雑な作業が必要なしに、簡単な切断だけで、ワッシャ300の構成が可能になる。
すなわち、単純にコイル状に構成された部材を、直径方向の切断線に沿って長手方向に連続的に切断することにより、本発明による緩み止めねじ締結構造に使用されるワッシャ300を簡単に製造することができる。
すなわち、前記ワッシャ300を設ける段階は、形状記憶合金から構成されたコイルを設ける段階と、前記コイルの直径方向一側を長手方向に沿って切断し、複数のリング状のワッシャ300を設ける段階と、を含む。かような方法によって、ワッシャ300を製造する場合、コイル1回りで1つのワッシャ生産がなされるので、材料の浪費なしに、機械的加工が節減される。
以上では、望ましい実施形態について図示して説明したが、本発明は、前述の特定実施形態に限定されるものではなく、特許請求の範囲で請求する本発明の要旨を外れることなしに、発明が属する技術分野で当業者によって、多様な変形実施が可能であるということは言うまでもなく、かような変形実施は、本発明の技術的思想や展望から個別的に理解されるものではない。
Claims (14)
- ねじと締結部との緩みを防止する緩み止めねじ締結構造において、
所定の長さを有して延長されるねじ部と、
前記ねじ部が挿入されて締結されるように、ねじホールを有する締結部と、を含み、
前記ねじ部は、形状記憶合金から構成されるが、
前記形状記憶合金は、
所定の臨界温度より低い低温状態で、外力が印加されれば変形し、前記臨界温度より高い高温の印加によって、前記変形が復旧される性質を有する緩み止めねじ締結構造。 - 前記ねじ部は、外面に形成された雄ねじを有し、
前記締結部は、前記ねじホールの内面に形成された雌ねじを有し、
前記ねじ部は、
前記臨界温度より低い低温状態において、長手方向に少なくとも一部分圧縮されたり引っ張られたりして加工され、
前記締結部に挿入された状態で、前記臨界温度より高い温度に加熱されて長手方向に復旧され、前記雄ねじと雌ねじとの間に応力が印加されることを特徴とする請求項1に記載の緩み止めねじ締結構造。 - 前記ねじ部は、
前記臨界温度より低い低温状態で、幅方向に加圧されて圧縮加工され、
前記締結部に挿入された状態で、前記臨界温度より高い温度に加熱されて幅方向に引っ張られ、
前記ねじ部が、前記ねじホールに対して、幅方向に応力を印加することを特徴とする請求項1に記載の緩み止めねじ締結構造。 - ねじと締結部との緩みを防止する緩み止めねじ締結構造において、
所定の長さを有して延長され、上部にヘッドを有するねじ部と、
前記ねじ部が挿入されて締結されるように、ねじホールを有する締結部と、
前記ねじ部が、前記締結部に挿入された状態で、前記締結部と前記ヘッドとの間に配置されるワッシャと、を含み、
前記ねじ部は、外面に形成された雄ねじを有し、
前記締結部は、前記ねじホールの内面に形成された雌ねじを有し、
前記ワッシャは、形状記憶合金から構成されるが、
前記形状記憶合金は、
所定の臨界温度より低い低温状態で、外力が印加されれば変形し、前記臨界温度より高い高温の印加によって、前記変形が復旧される性質を有する緩み止めねじ締結構造。 - 前記ワッシャは、
前記臨界温度より低い低温状態において、長手方向に圧縮加工され、前記ねじ部が、前記締結部に挿入された状態で、前記締結部と前記ヘッドとの間に配置され、
前記締結部と前記ヘッドとの間に配置された状態で、前記臨界温度より高い温度に加熱されて長手方向に復旧され、前記雄ねじと雌ねじとの間に応力を印加することを特徴とする請求項4に記載の緩み止めねじ締結構造。 - 前記形状記憶合金は、
Ni−Ti合金を含むことを特徴とする請求項1または4に記載の緩み止めねじ締結構造。 - 前記臨界温度は、20℃ないし30℃であることを特徴とする請求項1または4に記載の緩み止めねじ構造。
- 請求項1または4に記載の緩み止めねじ締結構造を有するインプラント構造体。
- 緩み止めねじ締結構造を製造する方法であって、
所定の長さを有して延長され、所定の臨界温度より低い低温で形成された変形が、前記臨界温度より高い温度に加熱されることによって復旧される形状記憶合金から構成されたねじ部を設ける段階と、
前記ねじ部が挿入されるねじホールを有する締結部を設ける段階と、
前記ねじ部を臨界温度以下で加工する段階と、
前記ねじ部を前記ねじホールに挿入し、前記締結部と前記ねじ部との締結を行う段階と、
前記ねじ部を前記臨界温度より高い温度に加熱し、前記ねじ部を復旧する段階と、を含む緩み止めねじ締結構造の製造方法。 - 前記ねじ部を前記臨界温度以下で加工する段階は、
前記ねじ部を、長手方向に少なくとも一部分引っ張ったり圧縮させたりする段階と、
前記ねじ部に雄ねじ部を形成する段階と、を含むことを特徴とする請求項9に記載の緩み止めねじ締結構造の製造方法。 - 前記ねじ部を臨界温度以下で加工する段階は、
前記ねじ部を幅方向に圧縮させる段階を含むことを特徴とする請求項9に記載の緩み止めねじ締結構造の製造方法。 - 緩み止めねじ締結構造を製造する方法であって、
所定の長さを有して延長され、一端にヘッドを有するねじ部を設ける段階と、
前記ねじ部が挿入されるねじホールを有する締結部を設ける段階と、
所定の臨界温度より低い低温で形成された変形が、前記臨界温度より高い温度に加熱されることによって復旧される形状記憶合金から構成されたワッシャと、を設ける段階と、
前記ねじ部を前記ねじホールに挿入し、前記締結部と前記ねじ部との締結を行うが、前記ワッシャを、前記ヘッドと前記締結部との間に位置させる段階と、を含む緩み止めねじ締結構造の製造方法。 - 前記ワッシャを設ける段階と、前記ワッシャを、前記ヘッドと締結部との間に位置させる段階との間に、
前記臨界温度以下で圧縮加工して長手方向に圧縮する段階を含み、
前記ワッシャを、前記ヘッドと前記締結部との間に位置させる段階後に、
前記ワッシャを前記臨界温度より高い温度に加熱し、前記ワッシャを長手方向に復旧する段階をさらに含むことを特徴とする請求項12に記載の緩み止めねじ締結構造の製造方法。 - 前記ワッシャを設ける段階は、
形状記憶合金から構成されたコイルを設ける段階と、
前記コイルの直径方向一側を長手方向に沿って切断し、複数のリング形状のワッシャを設ける段階と、を含むことを特徴とする請求項12に記載のねじ締結構造の製造方法。
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR20140046194 | 2014-04-17 | ||
| KR10-2014-0046194 | 2014-04-17 | ||
| PCT/KR2015/003734 WO2015160173A1 (ko) | 2014-04-17 | 2015-04-14 | 풀림 방지 나사 체결 구조 및 풀림 방지 나사 체결 구조 제조 방법 |
| KR10-2015-0052286 | 2015-04-14 | ||
| KR1020150052286A KR20150120299A (ko) | 2014-04-17 | 2015-04-14 | 풀림 방지 나사 체결 구조 및 풀림 방지 나사 체결 구조 제조 방법 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017519945A true JP2017519945A (ja) | 2017-07-20 |
Family
ID=54428565
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016563033A Pending JP2017519945A (ja) | 2014-04-17 | 2015-04-14 | 緩み止めねじ締結構造、及び緩み止めねじ締結構造の製造方法 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US20170035535A1 (ja) |
| JP (1) | JP2017519945A (ja) |
| KR (1) | KR20150120299A (ja) |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5888049U (ja) * | 1981-12-10 | 1983-06-15 | 三菱電機株式会社 | 車輌用発電機のプ−リ構造 |
| JPS58162310U (ja) * | 1982-04-26 | 1983-10-28 | 日産自動車株式会社 | ボルト |
| JPS58191312A (ja) * | 1982-04-30 | 1983-11-08 | 金井 宏之 | 締結部材 |
| JPS6267314A (ja) * | 1985-09-19 | 1987-03-27 | 株式会社小松製作所 | ボルト締結方法 |
| JPS62110013A (ja) * | 1985-09-27 | 1987-05-21 | 工業技術院長 | スプリングワツシヤ |
| JPH0217964U (ja) * | 1988-07-22 | 1990-02-06 | ||
| JP2562832B2 (ja) * | 1987-09-04 | 1996-12-11 | アエロスパシアル・ソシエテ・ナシオナル・アンデユストリエル | 複合材料部品を接着するための装置 |
| JP2005249123A (ja) * | 2004-03-05 | 2005-09-15 | Kansai Electric Power Co Inc:The | ボルト及びその製造方法 |
| JP2009014123A (ja) * | 2007-07-05 | 2009-01-22 | Tokai Univ | 締結体構造 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4501058A (en) * | 1979-08-27 | 1985-02-26 | Pda Engineering | Method of pre-stressing a structural member |
| JPS588817A (ja) * | 1981-07-03 | 1983-01-19 | 株式会社山科精工所 | 弾性座金 |
| US4619568A (en) * | 1983-10-24 | 1986-10-28 | Carstensen Kenneth J | Heat recoverable locking device |
| GB2210429A (en) * | 1987-09-30 | 1989-06-07 | Matsumoto Kokan Co Ltd | Lock nut |
| FI93987C (fi) * | 1993-11-30 | 1995-06-26 | Kvaerner Tamturbine Oy | Aluslaatta ja menetelmä esijännityksen suorittamiseksi |
| WO1995015442A1 (en) * | 1993-11-30 | 1995-06-08 | Kvaerner Tamturbine Oy | Pre-tensioning device for fastening elements and method for pre-tensioning a fastening element |
| US5584695A (en) * | 1994-03-07 | 1996-12-17 | Memory Medical Systems, Inc. | Bone anchoring apparatus and method |
| JPH0861346A (ja) * | 1994-08-17 | 1996-03-08 | Ricoh Co Ltd | ネジ、ボルト及びナット |
| US5578034A (en) * | 1995-06-07 | 1996-11-26 | Danek Medical, Inc. | Apparatus for preventing screw backout in a bone plate fixation system |
| US5931838A (en) * | 1997-01-28 | 1999-08-03 | Vito; Raymond P. | Fixation assembly for orthopedic applications |
| US20020187020A1 (en) * | 2001-06-11 | 2002-12-12 | Julien Gerald J. | Nitinol washers |
| JP4328229B2 (ja) * | 2003-06-04 | 2009-09-09 | 株式会社ユニオン精密 | ねじ付属品を用いた締結体構造及びねじ付属品を用いた解体方法 |
| WO2010058358A2 (en) * | 2008-11-21 | 2010-05-27 | Nitilock Ltd | Superelastic washer |
| US9468467B2 (en) * | 2013-02-01 | 2016-10-18 | DePuy Synthes Products, Inc. | Bone support apparatus |
-
2015
- 2015-04-14 US US15/304,713 patent/US20170035535A1/en not_active Abandoned
- 2015-04-14 KR KR1020150052286A patent/KR20150120299A/ko not_active Ceased
- 2015-04-14 JP JP2016563033A patent/JP2017519945A/ja active Pending
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5888049U (ja) * | 1981-12-10 | 1983-06-15 | 三菱電機株式会社 | 車輌用発電機のプ−リ構造 |
| JPS58162310U (ja) * | 1982-04-26 | 1983-10-28 | 日産自動車株式会社 | ボルト |
| JPS58191312A (ja) * | 1982-04-30 | 1983-11-08 | 金井 宏之 | 締結部材 |
| JPS6267314A (ja) * | 1985-09-19 | 1987-03-27 | 株式会社小松製作所 | ボルト締結方法 |
| JPS62110013A (ja) * | 1985-09-27 | 1987-05-21 | 工業技術院長 | スプリングワツシヤ |
| JP2562832B2 (ja) * | 1987-09-04 | 1996-12-11 | アエロスパシアル・ソシエテ・ナシオナル・アンデユストリエル | 複合材料部品を接着するための装置 |
| JPH0217964U (ja) * | 1988-07-22 | 1990-02-06 | ||
| JP2005249123A (ja) * | 2004-03-05 | 2005-09-15 | Kansai Electric Power Co Inc:The | ボルト及びその製造方法 |
| JP2009014123A (ja) * | 2007-07-05 | 2009-01-22 | Tokai Univ | 締結体構造 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR20150120299A (ko) | 2015-10-27 |
| US20170035535A1 (en) | 2017-02-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5291256B2 (ja) | インプラント用アバットメント | |
| US6637995B1 (en) | Super-elastic rivet assembly | |
| KR102131972B1 (ko) | 치과용 임플란트 | |
| US8834539B2 (en) | Superelastic washer | |
| CN104053913B (zh) | 防松螺母及其制造方法 | |
| KR200455126Y1 (ko) | 나사 풀림을 방지할 수 있는 임플란트 | |
| US10820968B2 (en) | Orthodontic device | |
| KR20220052024A (ko) | 교합력 완충기능을 갖는 치과 임플란트용 지대주 | |
| KR20160009325A (ko) | 몸체와 고정부재의 결합력이 향상된 어버트먼트 | |
| US20190242370A1 (en) | Shape memory alloy crimp interlock apparatus and methods | |
| JP6382541B2 (ja) | ワイヤ接合方法、調整部材、及び内視鏡用操作ワイヤ | |
| KR101309417B1 (ko) | 임플란트 어버트먼트 취출기구 | |
| KR101844259B1 (ko) | 형상기억합금을 이용한 파스너 | |
| KR101662279B1 (ko) | 임플란트의 풀림방지구조 | |
| US20170035535A1 (en) | Screw coupling structure for preventing loosening and method for producing screw coupling structure for preventing loosening | |
| KR101535255B1 (ko) | 임플란트 고정체 제거장치 | |
| KR102208219B1 (ko) | 임플란트 구조체 | |
| KR102104765B1 (ko) | 견고함을 갖는 치과 임플란트 | |
| JP7478746B2 (ja) | 変形爪矯正具 | |
| WO2003095850A1 (fr) | Dispositif bloquant pour boulon et ecrou | |
| JP2010515867A (ja) | ファスナー | |
| CN206761780U (zh) | 牙种植体系统 | |
| JP2007247740A (ja) | 結合部材緩み止め具 | |
| WO2015160173A1 (ko) | 풀림 방지 나사 체결 구조 및 풀림 방지 나사 체결 구조 제조 방법 | |
| JP6108937B2 (ja) | 中空ねじ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20161017 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20171121 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180220 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20180619 |