JP2010142101A - ブスバー - Google Patents
ブスバー Download PDFInfo
- Publication number
- JP2010142101A JP2010142101A JP2008336063A JP2008336063A JP2010142101A JP 2010142101 A JP2010142101 A JP 2010142101A JP 2008336063 A JP2008336063 A JP 2008336063A JP 2008336063 A JP2008336063 A JP 2008336063A JP 2010142101 A JP2010142101 A JP 2010142101A
- Authority
- JP
- Japan
- Prior art keywords
- copper plate
- bus bar
- extruded material
- copper
- aluminum
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 claims abstract description 59
- 229910052802 copper Inorganic materials 0.000 claims abstract description 59
- 239000010949 copper Substances 0.000 claims abstract description 59
- 239000000463 material Substances 0.000 claims abstract description 41
- 238000003825 pressing Methods 0.000 claims description 8
- 238000007747 plating Methods 0.000 claims description 7
- 238000005482 strain hardening Methods 0.000 claims description 4
- 238000003780 insertion Methods 0.000 claims description 3
- 230000037431 insertion Effects 0.000 claims description 3
- 229910052782 aluminium Inorganic materials 0.000 abstract description 31
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 abstract description 31
- 238000004519 manufacturing process Methods 0.000 abstract description 4
- 230000005855 radiation Effects 0.000 abstract description 2
- 239000000126 substance Substances 0.000 abstract 1
- 239000002131 composite material Substances 0.000 description 21
- 238000001125 extrusion Methods 0.000 description 11
- 238000004049 embossing Methods 0.000 description 8
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 description 7
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 4
- 230000017525 heat dissipation Effects 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- 239000004020 conductor Substances 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 230000010354 integration Effects 0.000 description 2
- 229910052759 nickel Inorganic materials 0.000 description 2
- 239000003566 sealing material Substances 0.000 description 2
- 150000001875 compounds Chemical class 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- 238000005338 heat storage Methods 0.000 description 1
- JEIPFZHSYJVQDO-UHFFFAOYSA-N iron(III) oxide Inorganic materials O=[Fe]O[Fe]=O JEIPFZHSYJVQDO-UHFFFAOYSA-N 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 230000001737 promoting effect Effects 0.000 description 1
- 239000004065 semiconductor Substances 0.000 description 1
- 239000005028 tinplate Substances 0.000 description 1
Images

Landscapes
- Inverter Devices (AREA)
Abstract
【課題】アルミニュームの高い放熱性と銅の低い電気抵抗率と高い熱拡散性など、それぞれの利点を生かした銅とアルミニューム複合体のブスバーを製作することにより、重さ、加工性、価格において銅単体で製作したブスバーと比較して同等またはそれ以上の優れたブスバーを製作し提供する。
【解決手段】銅板4と接触する面に小突起6を外気との接触面に放熱フィンを構成したアルミニューム押し出し材5に銅板4を挿入して、挿入後圧力により一体化させることにより、ブスバーを製作する。
【選択図】図2
【解決手段】銅板4と接触する面に小突起6を外気との接触面に放熱フィンを構成したアルミニューム押し出し材5に銅板4を挿入して、挿入後圧力により一体化させることにより、ブスバーを製作する。
【選択図】図2
Description
本発明は、ブスバーの構造に利用される。
大容量のパワートランジスタやダイオードに電気を通電させるための、電気用導体はその電気容量(ワット数)が大きいため通常の複数の細い銅線を束ねた電線では、発生する熱のために電線が焼き切れたり、電線と前記半導体の接触部分が燃えたりするため、電線の変わりにブスバーと呼ぶ、錫又は、ニッケルめっきなどを施した板状の電気抵抗値が少ない電気銅などからなる、導体を使用している、しかしながら銅は、その重さや価格、加工性などに問題があり、アルミニュームにてその代替としたいが、アルミニュームは重さ価格、加工性、放熱性は銅に勝っているが、電気抵抗率は、銅のそれの1.5倍になる、電気抵抗値は導体の面積と電気抵抗率に比例して、長さに反比例するので、アルミニュームを使用してブスバーを製作しようとすると、銅で製作した場合の計算上1.5倍の体積となる。また、ブスバーを流れる電流は常に一定ではなく、一時的に大きな電流が流れる場合がありその場合、急激に発生する熱を拡散させる必要がある。そのとき重要となる、熱の伝わりやすさを示す熱拡散率はその熱伝導率に比例して、その物体の比熱×重量である蓄熱能力に反比例する。アルミニュームは、比重、熱伝導率が銅よりも小さいため熱拡散率は、銅を使用した場合に比べて小さくなり、一時的に発せする大容量の熱を拡散させるには銅に比べて困難であるため、アルミニュームを銅に置き換えてブスバーとして使用するには困難があった。
本発明は、アルミニュームの高い放熱性と銅の低い電気抵抗率と高い熱拡散性など、それぞれの利点を生かした銅とアルミニューム複合体のブスバーを製作することにより、重さ、加工性、価格において銅単体で製作したブスバーと比較して同等またはそれ以上の優れたブスバーを製作し提供することにある。
本発明は、銅板と接触する面に小突起を外気との接触面に放熱フィンを構成したアルミニューム押し出し材に銅板を挿入して、挿入後圧力により一体化させることにより、ブスバーを製作する。
アルミニュームと銅との複合のため、瞬時の大電流にたいしても熱拡散性、放熱性にすぐれかつアルミニューム単体で製作するより通電性の良い小さくかつ軽くて加工しやすく低価格のブスバーを提供できる。
以下、本発明の実施の形態を、図を使用して説明する。
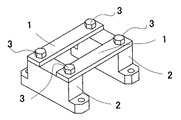
図1は、従来の銅製のブスバー(1)が2つのパワートランジスタ(2)に、ねじ(3)により通電のため、接続している図である。通常ブスバー(1)は、さび防止のために、錫やニッケルなどにて表面にめっきが施されている。
図2は本発明によるブスバーの制作方法である、図(1a)は、表面に錫めっきを施した銅板(4)を純度の高いアルミニュームからなる中空部を備えた錫めっきされた押し出し材(5)の中空部に挿入しようとする図である。
図(2a)は、銅板(4)を押し出し材(5)に挿入後の押し出し方向断面から見た図である。
押し出し材(5)の中空部内部には複数の小突起(6)が施されている、図(3a)は、図(2a)で示された、銅板(4)を内部に構成したアルミニューム押し出し材(5)をプレス機などによって圧力によってプレスすることにより変形した部分に加工硬化を生じさせ、2つの金属を一体化した図である。
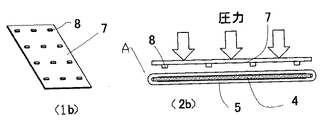
プレスされることにより、アルミニューム押し出し材(5)の硬度が銅板(4)より高い場合には、中空部内部に施された小突起(6)が、銅板(4)に食い込こむと同時に前記銅板(4)とアルミニューム押し出し材(5)に施した錫めっきが前記小突起(6)と小突起(6)の間に入り込み隙間を埋めることでシーリング材の役割を果たし、銅板(4)とアルミニューム押し出し材(5)は密着し、より一体化を促進することによりアルミニューム押し出し材(5)と銅板(4)間の通電における接触電気抵抗値を少なくする。また、アルミニューム押し出し材(5)の硬度が銅板(4)同程度の場合には、中空部内部に施された小突起(6)が、つぶされ前記銅板(4)とアルミニューム押し出し材(5)に施した錫めっきがアルミニューム押し出し材(5)と銅板(4)の隙間を埋めることでシーリング材の役割を果たし、銅板(4)とアルミニューム押し出し材(5)は密着し、より一体化を促進する。また、図3の図(1b)は、図(3a)にて、圧力により、一体化された銅とアルミニュームの複合ブスバー(A)表面に、凹凸を圧力によりエンボス加工(スタンプ加工)する冶具(7)の図である、(8)が複合ブスバー(A)に凹凸を付けるための凸状部である、図(2b)は、前記治具(7)を使用してまさに、複合ブスバー(A)に、圧力にて凹凸をつけるところの図である。
複合体(A)に凹凸を付けることにより、複合ブスバー(A)を構成する銅板(4)とアルミニューム押し出し材(5)をさらに一体化させるばかりでなく、凹凸により複合ブスバー(A)の表面積も増加するので、複合ブスバー(A)上に熱が発生した場合における、熱を放熱する放熱フィンの役割をはたすことができる。
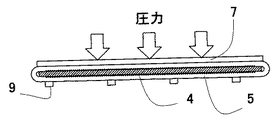
図4は、圧力により複合ブスバー(A)に凹凸を付けた図である(9)が圧力によって複合ブスバー(A)に付けられた 凸状であり、放熱フィンの役割をはたすことができる。
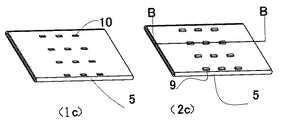
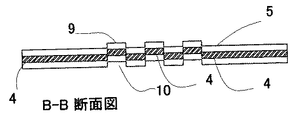
図5における図(1c)と図(2c)は、前図4で製作された、凹凸を構成した複合ブスバー(A)の裏面と表面を示している、図6は図(2c)で示されたB−B部分の断面図である。
エンボス加工によって、製作された凹状部(10)、凹状部(9)によって銅板(4)の一部と押し出し材(5)の一部の接触面が増加しさらに、押し出し材と外気と接触する面も増加する。
図4は、圧力により複合ブスバー(A)に凹凸を付けた図である(9)が圧力によって複合ブスバー(A)に付けられた 凸状であり、放熱フィンの役割をはたすことができる。
図5における図(1c)と図(2c)は、前図4で製作された、凹凸を構成した複合ブスバー(A)の裏面と表面を示している、図6は図(2c)で示されたB−B部分の断面図である。
エンボス加工によって、製作された凹状部(10)、凹状部(9)によって銅板(4)の一部と押し出し材(5)の一部の接触面が増加しさらに、押し出し材と外気と接触する面も増加する。
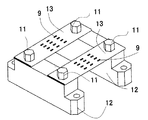
図7は本発明による、銅とアルミニューム複合体にエンボス加工を施した本発明によるブスバー(13)を使用してパワートランジスタ(12)2つをねじ(11)にて接続した図である。複合ブスバー(A)は、銅板(4)とのプレス工程、エンボス工程の後、錫めっきが施され、穴あけ加工され本発明によるブスバー(13)となる。
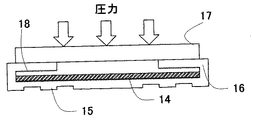
図8は、Cの字型の小突起(18)と放熱フィン(15)を形成した押し出し材(16)に銅板(14)を挿入してプレス治具(17)にてプレスするところの押し出し方向断面から見た図である。
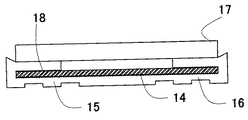
図9は、プレス後の図である。
アルミニューム押し出し材(16)の厚みが大きい場合は、プレス後、加工効果による力が大きいため圧力による銅とアルミニュームのプレス結合において、アルミニューム押し出し材は中空形状でなくても、複合ブスバー(A)製作できる。
図8は、Cの字型の小突起(18)と放熱フィン(15)を形成した押し出し材(16)に銅板(14)を挿入してプレス治具(17)にてプレスするところの押し出し方向断面から見た図である。
図9は、プレス後の図である。
アルミニューム押し出し材(16)の厚みが大きい場合は、プレス後、加工効果による力が大きいため圧力による銅とアルミニュームのプレス結合において、アルミニューム押し出し材は中空形状でなくても、複合ブスバー(A)製作できる。
1.従来の銅製のブスバー
2.パワートランジスタ
3.ねじ
4.錫めっきされた銅板
5.純度の高いアルミニュームからなる中空部を備えた錫めっきされた押し出し材
6.複数の小突起
7.エンボス加工(スタンプ加工)する冶具
8.複合体(A)に凹凸を付けるための凸状部
9.圧力によって複合ブスバー(A)に付けられた 凸状部
10.圧力によって複合ブスバー(A)に付けられた 凹状部
11.ねじ
12.パワートランジスタ
13.本発明によるブスバー
14.銅板
15.放熱フィン部
16.アルミニューム押し出し材
17.プレス冶具
18.小突起
2.パワートランジスタ
3.ねじ
4.錫めっきされた銅板
5.純度の高いアルミニュームからなる中空部を備えた錫めっきされた押し出し材
6.複数の小突起
7.エンボス加工(スタンプ加工)する冶具
8.複合体(A)に凹凸を付けるための凸状部
9.圧力によって複合ブスバー(A)に付けられた 凸状部
10.圧力によって複合ブスバー(A)に付けられた 凹状部
11.ねじ
12.パワートランジスタ
13.本発明によるブスバー
14.銅板
15.放熱フィン部
16.アルミニューム押し出し材
17.プレス冶具
18.小突起
Claims (4)
- 複数小突起(6)を構成した閉じられた中空部を備えた押し出し材(5)と銅板(4)において双方またはどちらか一方にめっきを施し、前記銅板(4)を前記押し出し材(5)中空部に挿入後、前記押し出し材(5)をプレスしプレスの際に生じる加工硬化により、前記銅板(4)と前記押し出し材(5)を一体化させることにより、前記めっきが前記小突起と小突起の間に入り込み、前記押し出し材(5)と前記銅板(4)の密着性を高めることを特徴とするブスバー。
- 複数小突起(18)を構成した一部が開放された中空部を備えた押し出し材(16)と銅板(14)において双方またはどちらか一方にめっきを施し、前記銅板(14)を前記押し出し材(16)中空部に挿入後前記押し出し材(5)をプレスしプレスの際に生じる加工硬化により、前記銅板(14)と前記押し出し材(16)を一体化させることにより、前記めっきが前記小突起と小突起の間に入り込み、前記押し出し材(16)と前記銅板(14)の密着性を高めることを特徴とするブスバー。
- 閉じられた又は一部開放された中空部を備えた押し出し材と銅板において双方またはどちらか一方にめっきを施し、前記銅板を前記押し出し材中空部に挿入後、前記押し出し材をプレスしプレスの際に生じる加工硬化により、前記銅板と前記押し出し材を一体化させることにより、前記めっきが前記押し出し材と前記銅板の密着性を高めることを特徴とするブスバー。
- 前記請求項1および請求項2、請求項3におけるブスバーにおいて、表面に放熱フィンが形成されていることを特徴とするブスバー
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008336063A JP2010142101A (ja) | 2008-12-15 | 2008-12-15 | ブスバー |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2008336063A JP2010142101A (ja) | 2008-12-15 | 2008-12-15 | ブスバー |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2010142101A true JP2010142101A (ja) | 2010-06-24 |
Family
ID=42351712
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2008336063A Pending JP2010142101A (ja) | 2008-12-15 | 2008-12-15 | ブスバー |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2010142101A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012144759A (ja) * | 2011-01-07 | 2012-08-02 | Nhk Spring Co Ltd | 導電部材 |
| WO2012108048A1 (ja) * | 2011-02-10 | 2012-08-16 | 三菱電機株式会社 | 電力変換装置 |
-
2008
- 2008-12-15 JP JP2008336063A patent/JP2010142101A/ja active Pending
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012144759A (ja) * | 2011-01-07 | 2012-08-02 | Nhk Spring Co Ltd | 導電部材 |
| WO2012108048A1 (ja) * | 2011-02-10 | 2012-08-16 | 三菱電機株式会社 | 電力変換装置 |
| US9270199B2 (en) | 2011-02-10 | 2016-02-23 | Mitsubishi Electric Corporation | Power conversion apparatus with a laminated bus bar comprising an exposed heat radiating portion |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN201845759U (zh) | 散热器和散热系统 | |
| WO2013049810A1 (en) | Heat sink for electrical or electronic equipments and method of manufacturing the same | |
| CN201513770U (zh) | 一种散热型led光源模组 | |
| CN200990750Y (zh) | 一种散热结构及包括该散热结构的设备 | |
| JP2016535931A (ja) | 熱を放散する装置およびシステム、およびその製造方法 | |
| US9791219B2 (en) | Method of fabricating a heat sink | |
| CN103874391B (zh) | 散热器及其制造方法 | |
| CN102859683B (zh) | 用于将发热构件冷却的冷却组件 | |
| JP2017041544A (ja) | ヒートシンク | |
| WO2008037134A1 (fr) | Radiateur à caloduc et procédé de fabrication correspondant | |
| KR20080109582A (ko) | 그래파이트 피스 가공방법 | |
| CN103717031B (zh) | 散热装置及其制造方法 | |
| CN101522010A (zh) | 散热装置及其制造方法 | |
| JP3153291U (ja) | 放熱板ユニット | |
| CN102555311A (zh) | 交互鳍结构型高散热膜片及其制造方法 | |
| CN2763970Y (zh) | 散热器 | |
| CN108526832A (zh) | 一种热管散热器的加工工艺 | |
| JP2004071941A (ja) | 放熱器の製造方法 | |
| CN204130519U (zh) | 基于插件式mosfet管的固定及散热结构 | |
| CN209419991U (zh) | 散热器、电路板及计算设备 | |
| CN202979558U (zh) | 散热装置组合结构 | |
| CN207560621U (zh) | 一种充电桩大功率skiving散热片 | |
| CN207639070U (zh) | 一种冷却用快速铝合金散热器壳体 | |
| CN102562747A (zh) | 具有高散热性能的紧固件及其制造方法 | |
| CN215815855U (zh) | 一种导电导热性能佳的半导体芯片 |