JP2007194036A - 組電池の接続板 - Google Patents
組電池の接続板 Download PDFInfo
- Publication number
- JP2007194036A JP2007194036A JP2006010064A JP2006010064A JP2007194036A JP 2007194036 A JP2007194036 A JP 2007194036A JP 2006010064 A JP2006010064 A JP 2006010064A JP 2006010064 A JP2006010064 A JP 2006010064A JP 2007194036 A JP2007194036 A JP 2007194036A
- Authority
- JP
- Japan
- Prior art keywords
- connection plate
- slit
- connection
- welding
- battery
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K31/00—Processes relevant to this subclass, specially adapted for particular articles or purposes, but not covered by any single one of main groups B23K1/00 - B23K28/00
- B23K31/02—Processes relevant to this subclass, specially adapted for particular articles or purposes, but not covered by any single one of main groups B23K1/00 - B23K28/00 relating to soldering or welding
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/50—Current conducting connections for cells or batteries
- H01M50/502—Interconnectors for connecting terminals of adjacent batteries; Interconnectors for connecting cells outside a battery casing
- H01M50/514—Methods for interconnecting adjacent batteries or cells
- H01M50/516—Methods for interconnecting adjacent batteries or cells by welding, soldering or brazing
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/50—Current conducting connections for cells or batteries
- H01M50/502—Interconnectors for connecting terminals of adjacent batteries; Interconnectors for connecting cells outside a battery casing
- H01M50/503—Interconnectors for connecting terminals of adjacent batteries; Interconnectors for connecting cells outside a battery casing characterised by the shape of the interconnectors
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/50—Current conducting connections for cells or batteries
- H01M50/502—Interconnectors for connecting terminals of adjacent batteries; Interconnectors for connecting cells outside a battery casing
- H01M50/521—Interconnectors for connecting terminals of adjacent batteries; Interconnectors for connecting cells outside a battery casing characterised by the material
- H01M50/522—Inorganic material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/36—Electric or electronic devices
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- General Chemical & Material Sciences (AREA)
- Inorganic Chemistry (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Connection Of Batteries Or Terminals (AREA)
Abstract
【解決手段】接続板10の本体に長手方向に延びるスリット12を形成し、このスリット12の終止する接続板10の本体の両端部に溶接時の瞬間的無効電流で溶断可能な細部14を形成することにより、閉じたスリットとする。
【選択図】図1
Description
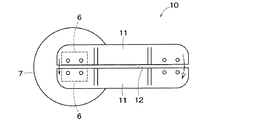
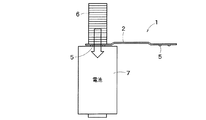
図8に示すように、このような接続板1を抵抗溶接により電池セル7に溶接する場合、溶接電極6を接続板1に押し付けた状態で電流を流す。これにより、電気抵抗により発生するジュール熱により溶接ビード5が溶け、接続板1を電池セル7に溶接することができる。
また、本発明によれば、胴部の幅を大きくすることにより、放電時の電流経路の電気抵抗を下げる効果が大きくなり、効率的な充放電が可能となる。
第1実施形態
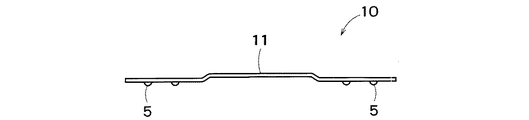
図1は、第1実施形態による組電池の接続板を示す平面図、図2は同接続板の側面図である。この接続板10は、図2に示すように、本体中央の胴部11が平行にせり上がった段形状となっている。この実施形態では、接続板10の材質は銅が用いられている。なお、接続板10の表面には、Niめっきが施されているが、これに限定されるものではなく、銅板自体を用いることもできる。
次に、図4は、本実施形態による接続板10の変形例を示す。この図4の接続板10では、スリット12の中間には両側の胴部11を接続する細部15が形成されている。なお、細部15は、溶接時の瞬間的無効電流で溶断可能である点は細部14と同様である。
この接続板10では、両端部にある細部14の他に、細部15を付け加えているため、接続板10の本体自体の剛性を高めることができるので、変形、破損がより生じ難くなる利点がある。なお、溶接時の通電によって、これらの細部14、15は瞬間的に溶断する点は上述した通りである。なお、図4は、細部15を1つだけ形成した例であるが、これに限定されるものではなく、複数箇所に形成するようにしてもよい。
次に、本発明の第2実施形態による組電池の接続板について図5を参照して説明する。
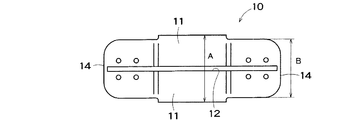
図5は、本発明の第2実施形態による組電池の接続板を示す平面図である。この第2実施形態の接続板10では、本体の胴部11の幅Aが溶接ビード5の形成されている残余の部分の幅Bと較べて大きく設定されている。スリット12の両端は細部14で終止している点は第1実施形態と同様である。
7 電池セル
6 溶接電極
10 接続板
11 胴部
12 スリット
14 細部
15 細部
Claims (3)
- 複数の電池セルからなる組電池において電池セル同士を接続し銅を主材料とする接続板であって、
前記接続板本体に長手方向に延びるスリットを形成し、前記スリットの終止する接続板の本体の両端部に溶接時の瞬間的無効電流で溶断可能な細部を形成し、閉じたスリットとしたことを特徴とする組電池の接続板。 - 前記接続板本体の胴部の幅を溶接ビードの形成された残余の部分の幅と較べて大きく設定したことを特徴とする請求項1に記載の組電池の接続板。
- 前記スリットには、中間に両側の前記胴部を接続し、溶接時の瞬間的無効電流で溶断可能な細部を少なくとも1つ形成したことを特徴とする請求項1または2に記載の組電池の接続板。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006010064A JP5005222B2 (ja) | 2006-01-18 | 2006-01-18 | 組電池の接続板 |
| PCT/JP2007/050696 WO2007083702A1 (ja) | 2006-01-18 | 2007-01-18 | 組電池の接続板 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006010064A JP5005222B2 (ja) | 2006-01-18 | 2006-01-18 | 組電池の接続板 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2007194036A true JP2007194036A (ja) | 2007-08-02 |
| JP5005222B2 JP5005222B2 (ja) | 2012-08-22 |
Family
ID=38287654
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006010064A Expired - Fee Related JP5005222B2 (ja) | 2006-01-18 | 2006-01-18 | 組電池の接続板 |
Country Status (2)
| Country | Link |
|---|---|
| JP (1) | JP5005222B2 (ja) |
| WO (1) | WO2007083702A1 (ja) |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008287992A (ja) * | 2007-05-16 | 2008-11-27 | Sony Corp | バッテリパック |
| WO2012008138A1 (ja) * | 2010-07-15 | 2012-01-19 | パナソニック株式会社 | 組電池の製造方法及び組電池 |
| JP2013020860A (ja) * | 2011-07-13 | 2013-01-31 | Nippon Avionics Co Ltd | 電池とタブの接続方法およびタブ |
| JP2013127863A (ja) * | 2011-12-16 | 2013-06-27 | Lithium Energy Japan:Kk | 蓄電装置及び該蓄電装置に用いられるバスバー |
| US8614016B2 (en) | 2007-05-16 | 2013-12-24 | Sony Corporation | Battery pack having enhanced manufacturing efficiency |
| US8647764B2 (en) | 2007-05-16 | 2014-02-11 | Sony Corporation | Battery pack |
| US8691412B2 (en) | 2007-05-16 | 2014-04-08 | Sony Corporation | Battery pack |
| US9105914B2 (en) | 2007-05-16 | 2015-08-11 | Sony Corporation | Battery pack including electrode tabs with load absorbing parts |
| US9553294B2 (en) | 2011-12-16 | 2017-01-24 | Gs Yuasa International Ltd. | Electric storage device, manufacturing method of electric storage device, and bus bar used for electric storage device |
| DE102015213129B4 (de) | 2015-07-14 | 2026-02-19 | Bayerische Motoren Werke Aktiengesellschaft | Akkumulatoranordnung mit einer verbesserten Schweißtechnik für ein Zellverbinderelement |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20150024560A (ko) * | 2013-08-27 | 2015-03-09 | 삼성에스디아이 주식회사 | 배터리 모듈 |
| CN105598567A (zh) * | 2016-03-03 | 2016-05-25 | 合肥国轩高科动力能源有限公司 | 一种电池连接极片的制造方法 |
| DE102017208834A1 (de) * | 2017-05-24 | 2018-11-29 | Robert Bosch Gmbh | Ableiterelement einer Elektrodenanordnung von einer Mehrzahl von elektrochemischen Zellen |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5717067U (ja) * | 1980-07-03 | 1982-01-28 | ||
| JPS61281457A (ja) * | 1985-09-13 | 1986-12-11 | Sanyo Electric Co Ltd | 蓄電池の製造方法 |
| JPH0714569A (ja) * | 1993-06-24 | 1995-01-17 | Yuasa Corp | 集電端子およびこれを用いた蓄電池の製造方法 |
| JP2000106170A (ja) * | 1998-09-29 | 2000-04-11 | Sanoh Industrial Co Ltd | 接続板 |
-
2006
- 2006-01-18 JP JP2006010064A patent/JP5005222B2/ja not_active Expired - Fee Related
-
2007
- 2007-01-18 WO PCT/JP2007/050696 patent/WO2007083702A1/ja not_active Ceased
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5717067U (ja) * | 1980-07-03 | 1982-01-28 | ||
| JPS61281457A (ja) * | 1985-09-13 | 1986-12-11 | Sanyo Electric Co Ltd | 蓄電池の製造方法 |
| JPH0714569A (ja) * | 1993-06-24 | 1995-01-17 | Yuasa Corp | 集電端子およびこれを用いた蓄電池の製造方法 |
| JP2000106170A (ja) * | 1998-09-29 | 2000-04-11 | Sanoh Industrial Co Ltd | 接続板 |
Cited By (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US9105914B2 (en) | 2007-05-16 | 2015-08-11 | Sony Corporation | Battery pack including electrode tabs with load absorbing parts |
| US8597810B2 (en) | 2007-05-16 | 2013-12-03 | Sony Corporation | Battery pack |
| US8614016B2 (en) | 2007-05-16 | 2013-12-24 | Sony Corporation | Battery pack having enhanced manufacturing efficiency |
| US8647764B2 (en) | 2007-05-16 | 2014-02-11 | Sony Corporation | Battery pack |
| US8691412B2 (en) | 2007-05-16 | 2014-04-08 | Sony Corporation | Battery pack |
| JP2008287992A (ja) * | 2007-05-16 | 2008-11-27 | Sony Corp | バッテリパック |
| WO2012008138A1 (ja) * | 2010-07-15 | 2012-01-19 | パナソニック株式会社 | 組電池の製造方法及び組電池 |
| JP4965753B2 (ja) * | 2010-07-15 | 2012-07-04 | パナソニック株式会社 | 組電池の製造方法及び組電池 |
| JP2013020860A (ja) * | 2011-07-13 | 2013-01-31 | Nippon Avionics Co Ltd | 電池とタブの接続方法およびタブ |
| JP2013127863A (ja) * | 2011-12-16 | 2013-06-27 | Lithium Energy Japan:Kk | 蓄電装置及び該蓄電装置に用いられるバスバー |
| US9553294B2 (en) | 2011-12-16 | 2017-01-24 | Gs Yuasa International Ltd. | Electric storage device, manufacturing method of electric storage device, and bus bar used for electric storage device |
| US10741871B2 (en) | 2011-12-16 | 2020-08-11 | Gs Yuasa International Ltd. | Electric storage device, manufacturing method of electric storage device, and bus bar used for electric storage device |
| DE102015213129B4 (de) | 2015-07-14 | 2026-02-19 | Bayerische Motoren Werke Aktiengesellschaft | Akkumulatoranordnung mit einer verbesserten Schweißtechnik für ein Zellverbinderelement |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2007083702A1 (ja) | 2007-07-26 |
| JP5005222B2 (ja) | 2012-08-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2007083702A1 (ja) | 組電池の接続板 | |
| CN102257655B (zh) | 电池模块 | |
| JP5172692B2 (ja) | バッテリーコアパックの製造方法 | |
| EP3258520B1 (en) | Lithium secondary battery having improved safety by using bimetal tab | |
| JP5063897B2 (ja) | 組電池の接続板 | |
| US20100099024A1 (en) | Method for connection of conductive member to device | |
| KR101312425B1 (ko) | 이차 전지용 전지팩 및 이에 사용되는 컨넥터 | |
| JP2013536979A (ja) | 抵抗溶接によるセルタブ連結構造を有するバッテリー | |
| JP2009032670A (ja) | 密閉型電池及びその製造方法 | |
| KR20100096200A (ko) | 이차전지용 집전단자판, 이차전지 및 이차전지의 제조방법 | |
| WO2009157192A1 (ja) | 非水電解質二次電池用電極構造体、その製造方法、および非水電解質二次電池 | |
| JP2010016043A (ja) | 蓄電デバイス | |
| KR101354580B1 (ko) | 이종 접합 탭을 가지는 배터리 | |
| JP5622676B2 (ja) | 電池とタブの接続方法およびタブ | |
| CN215911555U (zh) | 连接件、电池模组和电池包 | |
| JP5558878B2 (ja) | 組電池、抵抗溶接方法および組電池の製造方法 | |
| JP2004127554A (ja) | 接続リード板およびリード板付き電池 | |
| JP2008123769A (ja) | 組電池パック構造 | |
| CN110323402A (zh) | 电池组件及电化学装置 | |
| KR101124964B1 (ko) | 이차전지의 양극리드 또는 음극리드를 외부 부재와 연결하는 방법 | |
| KR101140757B1 (ko) | 배터리 셀을 외부적으로 연결하기 위한 연결 구조체 | |
| JP4675163B2 (ja) | スポット溶接用のパック電池に使用されるリード板 | |
| CN101034739B (zh) | 蓄电池用导电连接体及蓄电池 | |
| JP5005220B2 (ja) | 組電池における接続板の溶接方法 | |
| JP2024072551A (ja) | 電池パックの抵抗溶接方法および抵抗溶接装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20080715 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20120221 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20120411 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120427 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120523 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150601 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150601 Year of fee payment: 3 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150601 Year of fee payment: 3 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150601 Year of fee payment: 3 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |