JP2005144635A - サンドブラスト装置および方法 - Google Patents
サンドブラスト装置および方法 Download PDFInfo
- Publication number
- JP2005144635A JP2005144635A JP2003388920A JP2003388920A JP2005144635A JP 2005144635 A JP2005144635 A JP 2005144635A JP 2003388920 A JP2003388920 A JP 2003388920A JP 2003388920 A JP2003388920 A JP 2003388920A JP 2005144635 A JP2005144635 A JP 2005144635A
- Authority
- JP
- Japan
- Prior art keywords
- filter
- sandblasting
- switching
- foreign matter
- recovery pipe
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Abandoned
Links
- 238000005488 sandblasting Methods 0.000 title claims abstract description 111
- 238000000034 method Methods 0.000 title claims description 24
- 238000011084 recovery Methods 0.000 claims description 50
- 239000003082 abrasive agent Substances 0.000 claims description 21
- 239000000428 dust Substances 0.000 claims description 20
- 238000001514 detection method Methods 0.000 claims description 14
- 238000004891 communication Methods 0.000 claims description 9
- 238000011144 upstream manufacturing Methods 0.000 claims description 8
- 238000005507 spraying Methods 0.000 claims description 6
- 239000000758 substrate Substances 0.000 claims description 4
- 238000005192 partition Methods 0.000 claims description 3
- 238000002347 injection Methods 0.000 claims 1
- 239000007924 injection Substances 0.000 claims 1
- 238000000638 solvent extraction Methods 0.000 claims 1
- 239000007921 spray Substances 0.000 claims 1
- 239000000463 material Substances 0.000 abstract description 10
- 238000012545 processing Methods 0.000 abstract description 8
- 238000010586 diagram Methods 0.000 description 13
- 238000004140 cleaning Methods 0.000 description 11
- 239000000126 substance Substances 0.000 description 7
- 239000011521 glass Substances 0.000 description 3
- 239000000843 powder Substances 0.000 description 3
- 230000000694 effects Effects 0.000 description 2
- 239000012634 fragment Substances 0.000 description 2
- 238000007664 blowing Methods 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000005498 polishing Methods 0.000 description 1
- 238000003672 processing method Methods 0.000 description 1
- 239000004576 sand Substances 0.000 description 1
Images




Landscapes
- Gas-Filled Discharge Tubes (AREA)
Abstract
【課題】 運転効率を向上させることが出来るサンドブラスト装置を提供する。
【解決手段】 ブラストノズル11Aから加工対象物Pに吹き付けられた使用済みの研磨材を回収する回収用配管L2と、この回収用配管L2に対して並列に配置された第1異物除去用フィルタF1および第2異物除去用フィルタF2と、回収用配管L2に取り付けられて第1異物除去用フィルタF1と第2異物除去用フィルタF2とを切り替えて回収用配管L2に連通させる第1切替弁V1とを備えている。
【選択図】 図2
Description
この発明は、微小粉体の研磨材を吹き付けることによって加工対象物を所要の形状に成形するサンドブラスト装置および方法に関する。
サンドブラスト法とは、加工対象物の表面にサンドブラストに対する耐性を有する材料によって所要のマスクパターンを有するレジスト・マスクを形成した後、この加工対象物に微小粉体の研磨材を吹き付けて、レジスト・マスクによって覆われていない部分を研削することにより、加工対象物を所要の形状に成形する加工方法である。
このサンドブラスト法は、例えば、プラズマディスプレイパネル(PDP)の放電空間を放電セル毎に区画する隔壁をガラス基板上に形成する製造工程等において使用されている。
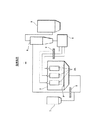
図1は、このようなサンドブラスト法を実施するための従来のサンドブラスト装置の構成図である。
この図1において、サンドブラスト装置1は、サンドブラスト処理室2と、このサンドブラスト処理室2内に設けられたブラストノズル2Aにフィルタ3を介して微小粉体の研磨材を供給する研磨材タンク4と、サンドブラスト処理室2から回収される使用済み研磨材から異物を除去する異物除去用フィルタ5と、この異物除去用フィルタ5を通過した研磨材から所定値以上の径を有する研磨材を分離して研磨材タンク4に供給する分離器6とから構成されている。
なお、図1中、7は、異物除去用フィルタ5の上流側において新しい研磨材を供給するための研磨材供給器であり、8は、分離器6において分離された所定値以下の径を有する研磨材を回収する集塵器である。
この従来のサンドブラスト装置1は、研磨材タンク4からサンドブラスト処理室2のブラストノズル2Aに供給される微小粉体の研磨材が、ブラストノズル2Aからサンドブラスト処理室2内に搬入されている加工対象物(例えば、表面にガラスペースト層が形成されたPDPのガラス基板)Pに向けて高圧で吹き付けられて、この加工対象物の表面の研削加工を行う。
そして、この加工対象物に吹き付けられた使用済みの研磨材は、分離器6に回収されるが、このとき使用済みの研磨材が異物除去用フィルタ5を通過することによって、サンドブラスト処理室2内において加工対象物の表面から剥がれたレジスト・マスク(耐サンドブラスト・マスク)の欠片や加工対象物からの研削屑等が、使用済みの研磨材から分離され、また、研磨材供給器7から供給される新しい研磨材に含まれる異物も除去される(例えば、特許文献1参照)。
このため、上記のような構成のサンドブラスト装置1においては、異物除去用フィルタ5を目詰まりを起こさないように定期的に清掃することが必要であり、従来は、異物除去用フィルタ5が目詰まりを起こす前に、サンドブラスト装置1の運転を一旦停止して、オペレータが手作業で異物除去用フィルタ5の清掃を行っている。
従って、従来のサンドブラスト装置1においては、この異物除去用フィルタ5の清掃のために運転効率を上げることが出来ないという問題が発生している。
この発明は、上述したような従来のサンドブラスト装置によってサンドブラスト法を実施する際の問題点を解決することを、その解決課題の一つとしている。
第1の発明(請求項1に記載の発明)によるサンドブラスト装置は、上記目的を達成するために、噴射部材から研磨材を吹き付けることによって加工対象物の成形加工を行うサンドブラスト装置において、前記噴射部材から加工対象物に吹き付けられた使用済みの研磨材を回収する回収用配管と、この回収用配管に対して並列に配置された複数のフィルタ部材と、前記回収用配管に取り付けられて複数のフィルタ部材を切り替えて回収用配管に連通させる第1切替部材とを備えていることを特徴としている。
第2の発明(請求項12に記載の発明)によるサンドブラスト方法は、上記目的を達成するために、加工対象物に研磨材を吹き付けることによって加工対象物の成形加工を行うサンドブラスト方法において、加工対象物に吹き付けられた使用済みの研磨材を回収する回収用配管に複数のフィルタ部材を並列に配置して、この複数のフィルタ部材を切り替えて回収用配管に連通させることを特徴としている。
この発明によるサンドブラスト装置は、プラズマディスプレイパネルの基板等の加工対象物の成形加工を行うサンドブラスト処理室内に取り付けられたブラストノズルから加工対象物に吹き付けられた使用済みの研磨材を回収する回収用配管に、二個の異物除去用フィルタが並列に取り付けられていて、この二個の異物除去用フィルタが、回収用配管に取り付けられた切替弁によって切り替えられることによって、交互に回収用配管に連通されるようになっているサンドブラスト装置を、その最良の実施形態としている。
上記実施形態によるサンドブラスト装置によって実施されるサンドブラスト方法は、回収用配管に並列に接続された二個の異物除去用フィルタのうちの一方が切替弁によって回収用配管に連通されて、回収用配管を通ってサンドブラスト処理室内から回収されてくる使用済み研磨材を通過させる。
そして、この回収用配管に連通された一方の異物除去用フィルタが、通過してゆく使用済み研磨材から除去された異物によって目詰まりを起こす前に、切替弁が切り替えられて、この目詰まりを起こす直前の一方の異物除去用フィルタと回収用配管との連通が遮断されるとともに、代わって他方の異物除去用フィルタが回収用配管に連通されて、回収用配管によって回収される使用済み研磨材を通過させる。
以上のように、上記実施形態によるサンドブラスト装置およびこのサンドブラスト装置によって実施されるサンドブラスト方法によれば、回収用配管に並列に接続された二個の異物除去用フィルタを切替弁によって切り替えて交互に使用し、一方の異物除去用フィルタを稼働させて使用済み研磨材から異物の除去を行いながら、稼働によって目詰まりを起こす直前の他方の異物除去用フィルタを回収用配管から遮断した状態でその清掃を行うことが出来るので、従来のように、異物除去用フィルタの清掃のためにサンドブラスト装置の運転を停止させる必要が無くなり、サンドブラスト装置の稼働率を大幅に向上させることが出来るようになる。
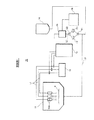
図2は、この発明によるサンドブラスト装置の実施形態における第1の実施例を示す構成図である。
この第1実施例におけるサンドブラスト装置10は、加工対象物(例えばPDP)Pに対してサンドブラスト法による研削加工を行うサンドブラスト処理室11内に、研磨材を吹き出す複数個(図示の例では3個)のブラストノズル11Aが下向きに取り付けられていて、この各ブラストノズル11Aに供給用配管L1を介して高圧空気供給器12が接続されている。
さらに、この高圧空気供給器12と各ブラストノズル11Aを接続するそれぞれの供給用配管L1の途中には、研磨材タンク13が接続されていて、この研磨材タンク13から供給用配管L1に微小粉末の研磨材が供給されるようになっている。
サンドブラスト処理室11の底部には、ブラストノズル11Aから加工対象物Pに吹き付けられた使用済みの研磨材を回収する回収用配管L2が接続され、この回収用配管L2に、第1切替弁V1を介して二個の第1異物除去用フィルタF1と第2異物除去用フィルタF2が並列に接続されており、第1切替弁V1の切り替えによって、この第1異物除去用フィルタF1と第2異物除去用フィルタF2が切り替えて回収用配管L2に連通されるようになっている。
そして、この第1異物除去用フィルタF1と第2異物除去用フィルタF2は、第2切替弁V2を介して分離器15に接続された配管L3に接続されていて、第2切替弁V2の切り替えによって分離器15に交互に連通されるようになっている。
回収用配管L2には、研磨材供給器14が接続されており、この研磨材供給器14から新しい研磨材が供給されて、第1異物除去用フィルタF1またはF2と分離器15を通過して、この新しい研磨材に含まれている異物や所定の範囲外の径の研磨材が除去された後、研磨材タンク13に導入されるようになっている。
分離器15には、集塵機16が接続されている。
次に、このサンドブラスト装置10の作動について説明を行う。
サンドブラスト装置10は、研磨材供給器14から研磨材タンク13に新しい研磨材が供給され、この研磨材タンク13から供給用配管L1に研磨材が供給される。
そして、研磨材タンク13から供給用配管L1に供給された研磨材は、高圧空気供給器12から供給される高圧空気によってブラストノズル11Aに運ばれて、ブラストノズル11Aから高圧空気とともに吹き出されることにより、サンドブラスト処理室11内に搬入されて所定の位置にセッティングされた加工対象物Pの加工面に吹き付けられる。
この後、使用済みの研磨材は、サンドブラスト処理室11の底部から回収用配管L2に回収される。
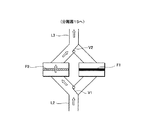
このとき、図3に示されるように、最初、第1切替弁V1および第2切替弁V2が、第1異物除去用フィルタF1を回収用配管L2と配管L3および分離器15に連通させる側に切り替えられている。
これによって、回収用配管L2内を通って回収されてくる使用済みの研磨材が異物除去用フィルタF1を通過して、この使用済み研磨材に混入している加工対象物Pの表面から剥がれたレジスト・マスク(耐サンドブラスト・マスク)の欠片や研削屑等が、第1異物除去用フィルタF1によって除去される。
そして、使用済み研磨材は、この第1異物除去用フィルタF1の通過後、分離器15内に導入され、この分離器15内において所定の径以下の研磨材が分離された後、再使用のために研磨材タンク13に供給される。
なお、分離器15において分離された所定の径以下の研磨材は、集塵機16によって回収される。
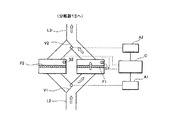
以上のようにして、サンドブラスト装置10による加工対象物Pのサンドブラスト加工が継続して行われた結果、第1異物除去用フィルタF1が研磨材から除去された異物によって目詰まりを起こす直前に、図4に示されるように、第1切替弁V1および第2切替弁V2が、第1異物除去用フィルタF1に替えて第2異物除去用フィルタF2を回収用配管L2と配管L1および分離器15に連通させる側に切り替えられる。
これによって、回収用配管L2内を通って回収されてくる使用済みの研磨材からの異物除去は、サンドブラスト装置10の運転が停止されることになく、第2異物除去用フィルタF2によって継続して行われる。
そして、この第2異物除去用フィルタF2が稼働されている間に、目詰まりが発生した第1異物除去用フィルタF1の清掃が行われる。
また、第2異物除去用フィルタF2に目詰まりが発生した場合には、第1切替弁V1と第2切替弁V2が上記と反対側に切り替えられて、第1異物除去用フィルタF1による使用済み研磨材からの異物除去が継続して行われ、その間に第2異物除去用フィルタF2の清掃が行われる。
なお、第1切替弁V1と第2切替弁V2の切り替えは、オペレータによって手動で行われるようにしても良いが、第1異物除去用フィルタF1および第2異物除去用フィルタF2の下流側の圧力や流速等を検出することによって、それぞれ第1異物除去用フィルタF1と第2異物除去用フィルタF2の目詰まりを検知して、第1切替弁V1と第2切替弁V2を自動的に切り替えるようにしても良い。
図5は、第1切替弁V1と第2切替弁V2を自動的に切り替えるための構成の一例を示す構成図であり、第1異物除去用フィルタF1および第2異物除去用フィルタF2の下流側にそれぞれ流速または圧力検出センサS1,S2が取り付けられていて、この流速または圧力検出センサS1,S2からの流速または圧力検出信号に基づいてコントローラCが、第1切替弁V1および第2切替弁V2にそれぞれ接続されたアクチュエータA1,A2を動作させることにより、第1切替弁V1および第2切替弁V2を自動的に切り替える。
以上のように、上記サンドブラスト装置10によれば、サンドブラスト装置10を停止させることなく異物除去用フィルタの清掃を行うことができるので、サンドブラスト装置10の運転効率を従来のものと比べて大幅に向上させることが出来るようになる。
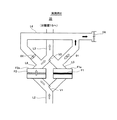
図6は、この発明によるサンドブラスト装置の実施形態における第2の実施例を示す構成図である。
この図6は、第2実施例におけるサンドブラスト装置20の第1異物除去用フィルタF1と第2異物除去用フィルタF2の接続部分の構成を拡大して示すものであって、このサンドブラスト装置20の他の部分は、図2に示される第1実施例のサンドブラスト装置10の構成と同様である。
この図6において、サンドブラスト装置20は、第1実施例のサンドブラスト装置10の構成に加えて、ファンFAに接続された排気用配管L4がさらに設けられており、この排気用配管L4に、第1異物除去用フィルタF1と第2切替弁V2を結ぶ第1管路L5、および、第2異物除去用フィルタF2と第2切替弁V2を結ぶ第2管路L6が、それぞれ接続されている。
そして、この第1管路L5の途中にダンパD1が取り付けられ、第2管路L6の途中にダンパD2が取り付けられている。
このサンドブラスト装置20は、その運転稼働中、ファンFAが駆動されることによって、排気用配管L4内が負圧に維持されている。
そして、例えば図示されているように、第1切替弁V1と第2切替弁V2が、第2異物除去用フィルタF2を回収用配管L2および配管L3に連通させる側に切り替えられている時には、ダンパD1が開放されて、第1管路L5が排気用配管L4に連通され、ダンパD2は閉じられる。
これによって、第1異物除去用フィルタF1のキャビネットF1a内は、ファンFAによる吸引によって、負圧状態に維持される。
このように、第1異物除去用フィルタF1の清掃時には、そのキャビネットF1a内が負圧状態に維持されることによって、第1異物除去用フィルタF1に付着している異物が大気中に漏れ出るのが防止される。
すなわち、第1異物除去用フィルタF1が回収用配管L2と配管L3に連通されて、第1異物除去用フィルタF1による使用済み研磨材からの異物除去が行われている時には、第1異物除去用フィルタF1のキャビネットF1a内は、分離器15側からの吸引によって負圧に保たれているが、第1切替弁V1および第1切替弁V1の切り替えによって回収用配管L2および配管L3が第2異物除去用フィルタF2に連通されると、そのままでは第1異物除去用フィルタF1のキャビネットF1a内が大気圧になってしまって、清掃中に第1異物除去用フィルタF1に付着している異物が大気中に漏れだしてしまう虞があるが、上記のようにキャビネットF1a内を負圧に保つことによって、第1異物除去用フィルタF1から異物が大気中に漏れ出すのが防止される。
第2異物除去用フィルタF2の清掃時には、上記と反対に、ダンパD1が閉じられるとともにダンパD2が開かれて、第2管路L6が排気用配管L4に連通されることにより、第2異物除去用フィルタF2のキャビネットF2a内が負圧状態に維持されて、第2異物除去用フィルタF2から異物が大気中に漏れ出すのが防止される。
なお、ダンパD1とD2の開閉は、手動で行うようにしても良いが、第1切替弁V1および第1切替弁V1の切り替えに連動して自動的に行われるようにしても良い。
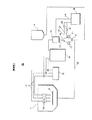
図7および8は、この発明によるサンドブラスト装置の実施形態における第3の実施例を示しており、図7はこの第3の実施例のサンドブラスト装置の全体の構成図であり、図8はその部分拡大図である。
この第3実施例によるサンドブラスト装置30は、前述した第2実施例のサンドブラスト装置20が排気用配管L4にファンFAを別個に接続していたのに対して、排気用配管L4が集塵機16の集塵用ファン16Aに接続されて、この集塵用ファン16Aの駆動によって、排気用配管L4内の負圧状態が維持されるようになっている。
他の部分の構成は、第2実施例のサンドブラスト装置20の構成と同様であり、図7および8において同一の構成部分については同一の符号が付されている。
この情報提供装置30によれば、前述した第2実施例のサンドブラスト装置20の作用効果に加えて、第1異物除去用フィルタF1のキャビネットF1aおよび第2異物除去用フィルタF2のキャビネットF2a内を負圧状態に維持するのに既存の駆動源を利用することによって、サンドブラスト装置が備えている駆動源を有効に利用することが出来るようになる。
そして、このサンドブラスト装置30によれば、第1異物除去用フィルタF1のキャビネットF1aおよび第2異物除去用フィルタF2のキャビネットF2a内からそれぞれの清掃時に排気用配管L4を介して吸引される異物が、集塵機16の集塵ボックス16B内に集められ、これによって、清掃時に、第1異物除去用フィルタF1および第2異物除去用フィルタF2に付着していた異物が大気中に飛散してしまうのをさらに防止することが出来るようになる。
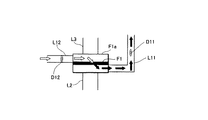
図9は、この発明によるサンドブラスト装置の実施形態における第4の実施例を示す構成図である。
この図9は、第4実施例におけるサンドブラスト装置40の第1異物除去用フィルタF1と第2異物除去用フィルタF2の接続部分の構成を拡大して示すものであって、このサンドブラスト装置40の他の部分は、図2に示される第1実施例のサンドブラスト装置10の構成と同様である。
この図9において、サンドブラスト装置40は、第1実施例のサンドブラスト装置10の構成に加えて、ファンFA1に接続された排気用配管L10がさらに設けられている。
そして、第1異物除去用フィルタF1のキャビネットF1a内の第1異物除去用フィルタF1よりも上流側(図9において下側)部分が、接続管路L11を介して排気用配管L10に接続され、この接続管路L11の途中にダンパD11が取り付けられていて、このダンパD11の開閉によって、キャビネットF1aの上流側部分と排気用配管L10との連通が断接されるようになっている。
さらに、第1異物除去用フィルタF1のキャビネットF1a内の第1異物除去用フィルタF1よりも下流側(図9において上側)部分には、一方の端部が大気に連通された開放用管路L12が接続され、この開放用管路L12の途中にダンパD12が取り付けられていて、このダンパD12の開閉によって、キャビネットF1aの下流側部分と大気との連通が断接されるようになっている。
同様に、第2異物除去用フィルタF2のキャビネットF2a内の第2異物除去用フィルタF2よりも上流側(図9において下側)部分が、接続管路L13を介して排気用配管L10に接続され、この接続管路L13の途中にダンパD13が取り付けられていて、このダンパD13の開閉によって、キャビネットF2aの上流側部分と排気用配管L10との連通が断接されるようになっている。
さらに、第2異物除去用フィルタF2のキャビネットF2a内の第2異物除去用フィルタF2よりも下流側(図9において上側)部分には、一方の端部が大気に連通された開放用管路L14が接続され、この開放用管路L14の途中にダンパD14が取り付けられていて、このダンパD14の開閉によって、キャビネットF2aの下流側部分と大気との連通が断接されるようになっている。
次に、このサンドブラスト装置40の作動について、図10ないし13を参照しながら説明を行う。
なお、以下においては、第1異物除去用フィルタF1について説明を行うが、第2異物除去用フィルタF2についても、同様である。
サンドブラスト装置40の稼働中は、ファンFA1が駆動されて、排気用配管L10内が常に負圧状態に維持されている。
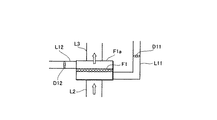
そして、第1異物除去用フィルタF1によって使用済み研磨材からの異物除去が行われている時には、図10に示されるように、ダンパD11およびD12が共に閉じられていて、使用済み研磨材が回収用配管L2から配管L3側に第1異物除去用フィルタF1を通過して、使用済み研磨材に含まれる異物が除去される。
この第1異物除去用フィルタF1が目詰まりを起こすと、第1実施例において説明したように、回収用配管L2および配管L3との連通が第2異物除去用フィルタF2側に切り替えられて、第1異物除去用フィルタF1と回収用配管L2および配管L3との連通は遮断される。
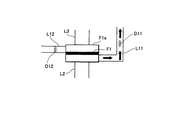
この状態で、図11に示されるように、先ずダンパD11が開かれて、第1異物除去用フィルタF1のキャビネットF1aの上流側部分が排気用配管L10に連通されて、キャビネットF1a内が負圧状態にされる。
続いて、図12に示されるように、ダンパD12が開かれて、第1異物除去用フィルタF1のキャビネットF1aの下流側部分が開放用管路L12を介して大気に連通される。
これによって、開放用管路L12からキャビネットF1a内に大気中の空気が吸い込まれて、この空気が第1異物除去用フィルタF1を通過した後、接続管路L11から排気用配管L10に吸い込まれてゆく。
この使用済み研磨材の流れの方向とは逆方向の空気の流れによって、第1異物除去用フィルタF1に付着している使用済み研磨材から除去された異物が第1異物除去用フィルタF1から離脱され、空気の流れに乗って、排気用配管L10内に排出されてゆく。
このようにして、第1異物除去用フィルタF1から付着していた異物が除去された後、図13に示されるように、先ずダンパD11が閉じられ、次に、ダンパD12が閉じられることによって、キャビネットF1a内と排気用配管L10および大気との連通が遮断されて、次の第2異物除去用フィルタF2との切り替えまで、この待機状態が維持される。
第2異物除去用フィルタF2の清掃の際にも、ダンパD13とD14の切り替えによって、同様に第2異物除去用フィルタF2から異物が自動的に除去される。
なお、第1異物除去用フィルタF1および第2異物除去用フィルタF2の汚れによっては、第1異物除去用フィルタF1と第2異物除去用フィルタF2の一回の切り替え時に、図10から13間での工程を数回繰り返すようにしても良い。
また、図9に示されるように、第1異物除去用フィルタF1および第2異物除去用フィルタF2にバイブレータB1,B2をそれぞれ取り付けて、第1異物除去用フィルタF1と第2異物除去用フィルタF2の清掃時にこのバイブレータB1とB2を駆動して、第1異物除去用フィルタF1と第2異物除去用フィルタF2をそれぞれ振動させるようにしても良い。
上記において、ダンパD11,D12,D13,D14の開閉は手動で行われるようにしても良いが、第1切替弁V1および第2切替弁V2の切り替えに連動して、自動で行われるようにしても良い。
上記においては、ファンFA1による吸引によって開放用管路L12,L14から大気が第1異物除去用フィルタF1,F2内に吸い込まれるようになっているが、開放用管路L12およびL14の大気側開口部に、ファンFA1の代わりに空気供給用ファンを設けて第1異物除去用フィルタF1および第2異物除去用フィルタF2内に大気中の空気を送り込むようにしても良く、また、この空気供給用ファンとファンFA1の両方を使用するようにしても良い。
以上のように、上記サンドブラスト装置40によれば、前述した第1実施例および第2実施例のサンドブラスト装置の作用効果に加えて、第1異物除去用フィルタF1および第2異物除去用フィルタF2の清掃を、オペレータが手動で行うことなく自動で行うことが出来るようになる。
また、排気用配管L10を第3実施例の場合と同様に、集塵機の集塵ファンに接続するようにすれば、サンドブラスト装置の駆動源の有効利用を図ることが出来る。
10,20,30,40 …サンドブラスト装置
11 …サンドブラスト処理室
11A …ブラストノズル(噴射部材)
15 …分離器(回収用部材)
16 …集塵機
16A …集塵用ファン(負圧発生部材)
A1、A2 …アクチュエータ(駆動部材)
B1,B2 …バイブレータ(振動部材)
C …コントローラ(制御部材)
D1,D2,D11,D13 …ダンパ(第1ダンパ部材)
D12,D14 …ダンパ(第2ダンパ部材)
F1 …第1異物除去用フィルタ(フィルタ部材)
F1a …キャビネット(チャンバ)
F2 …第2異物除去用フィルタ(フィルタ部材)
F2a …キャビネット(チャンバ)
FA,FA1 …ファン(負圧発生部材)
L2 …回収用配管
L4,L10 …排気用配管(負圧発生部材)
L12,L14 …開放用管路(開放部)
S1,S2 …流速または圧力検出センサ(検出部材)
V1 …第1切替弁(第1切替部材)
V2 …第2切替弁(第2切替部材)
Claims (21)
- 噴射部材から研磨材を吹き付けることによって加工対象物の成形加工を行うサンドブラスト装置において、
前記噴射部材から加工対象物に吹き付けられた使用済みの研磨材を回収する回収用配管と、
この回収用配管に対して並列に配置された複数のフィルタ部材と、
前記回収用配管に取り付けられて複数のフィルタ部材を切り替えて回収用配管に連通させる第1切替部材と、
を備えていることを特徴とするサンドブラスト装置。 - 前記回収用配管に対して二個のフィルタ部材が並列に配置され、この二個のフィルタ部材が第1切替部材によって交互に切り替えられて回収用配管に連通される請求項1に記載のサンドブラスト装置。
- 前記回収用配管を介して回収されてくる使用済み研磨材が導入される回収用部材と、この回収用部材と複数のフィルタ部材との間に取り付けられて第1切替部材によって回収用配管に連通されたフィルタ部材を切り替えによって回収用部材に連通させる第2切替部材をさらに備えている請求項1に記載のサンドブラスト装置。
- 前記第1切替部材に接続されて第1切替部材の切り替えを行う駆動部材と、各フィルタ部材に取り付けられてフィルタ部材の目詰まり状態を検出する検出部材と、この検出部材による検出に基づいて駆動部材を駆動して第1切替部材を切り替える制御部材とをさらに備えている請求項1に記載のサンドブラスト装置。
- 前記第1切替部材および第2切替部材に接続されて第1切替部材および第2切替部材の切り替えを行う駆動部材と、各フィルタ部材に取り付けられてフィルタ部材の目詰まり状態を検出する検出部材と、この検出部材による検出に基づいて駆動部材を駆動して第1切替部材および第2切替部材を切り替える制御部材とをさらに備えている請求項3に記載のサンドブラスト装置。
- 前記複数のフィルタ部材をそれぞれ収容する各チャンバに接続された負圧発生部材と、この負圧発生部材とフィルタ部材を収容する各チャンバとの間にそれぞれ取り付けられて負圧発生部材と各チャンバ内との連通を断接する第1ダンパ部材をさらに備えている請求項1に記載のサンドブラスト装置。
- 前記負圧発生部材が、フィルタ部材を収容する各チャンバに接続された排気用配管と、この排気用配管に取り付けられたファン部材とを有している請求項6に記載のサンドブラスト装置。
- 前記回収用配管から回収される使用済み研磨材から集塵を行う集塵機をさらに備え、この集塵機の集塵用ファンに排気用配管が接続されている請求項7に記載のサンドブラスト装置。
- 前記負圧発生部材がフィルタ部材を収容する各チャンバ内のフィルタ部材よりも上流側部分に接続され、各チャンバ内のフィルタ部材よりも下流側部分が大気に開放された開放部に接続され、この開放部と各チャンバ内のフィルタ部材よりも下流側部分との間に、チャンバ内と大気との連通を断接する第2ダンパ部材がそれぞれ取り付けられている請求項6に記載のサンドブラスト装置。
- 前記各フィルタ部材に、このフィルタ部材を振動させる振動部材がそれぞれ取り付けられている請求項1に記載のサンドブラスト装置。
- 前記加工対象物がプラズマディスプレイパネルの基板上に形成される単位発光領域区画用の隔壁である請求項1に記載のサンドブラスト装置。
- 加工対象物に研磨材を吹き付けることによって加工対象物の成形加工を行うサンドブラスト方法において、
加工対象物に吹き付けられた使用済みの研磨材を回収する回収用配管に複数のフィルタ部材を並列に配置して、この複数のフィルタ部材を切り替えて回収用配管に連通させることを特徴とするサンドブラスト方法。 - 前記回収用配管に対して二個のフィルタ部材を並列に配置して、この二個のフィルタ部材を交互に切り替えて回収用配管に連通させる請求項12に記載のサンドブラスト方法。
- 前記回収用配管を介して回収されてくる使用済み研磨材が導入される回収用部材に、複数のフィルタ部材のうち回収用配管に連通されているフィルタ部材を切り替えて連通させる請求項12に記載のサンドブラスト方法。
- 前記複数のフィルタ部材の回収用配管との連通の切り替えを、各フィルタ部材に取り付けられてフィルタ部材の目詰まり状態を検出する検出部材による検出に基づいて駆動される駆動部材によって行う請求項12に記載のサンドブラスト方法。
- 前記複数のフィルタ部材の回収用配管および回収用部材との連通の切り替えを、各フィルタ部材に取り付けられてフィルタ部材の目詰まり状態を検出する検出部材による検出に基づいて駆動される駆動部材によって行う請求項14に記載のサンドブラスト方法。
- 前記複数のフィルタ部材をそれぞれ収容する各チャンバに負圧発生部材を接続して、回収用配管との連通が遮断されているフィルタ部材のチャンバと負圧発生部材とを切り替えて連通させる請求項12に記載のサンドブラスト方法。
- 前記負圧発生部材のフィルタ部材を収容する各チャンバに接続された排気用配管にファン部材を取り付けて、このファン部材の駆動によってチャンバ内に負圧を発生させる請求項17に記載のサンドブラスト方法。
- 前記回収用配管から回収される使用済み研磨材から集塵を行う集塵機の集塵用ファンを排気用配管に接続して負圧を発生させる請求項18に記載のサンドブラスト方法。
- 前記負圧発生部材をフィルタ部材を収容する各チャンバ内のフィルタ部材よりも上流側部分に接続し、各チャンバ内のフィルタ部材よりも下流側部分に大気に開放された開放部を接続して、回収用配管との連通が遮断されているフィルタ部材のチャンバを負圧発生部材および大気に切り替えて連通させる請求項17に記載のサンドブラスト方法。
- 前記各フィルタ部材に振動部材をそれぞれ取り付けて、回収用配管との連通が遮断されているフィルタ部材を振動させる請求項12に記載のサンドブラスト方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003388920A JP2005144635A (ja) | 2003-11-19 | 2003-11-19 | サンドブラスト装置および方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003388920A JP2005144635A (ja) | 2003-11-19 | 2003-11-19 | サンドブラスト装置および方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005144635A true JP2005144635A (ja) | 2005-06-09 |
Family
ID=34695817
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003388920A Abandoned JP2005144635A (ja) | 2003-11-19 | 2003-11-19 | サンドブラスト装置および方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2005144635A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2006123634A1 (ja) | 2005-05-17 | 2006-11-23 | Ntt Docomo, Inc. | ダイバーシチ受信機及びダイバーシチ受信動作の制御方法 |
| JP2017538038A (ja) * | 2014-11-21 | 2017-12-21 | レニショウ パブリック リミテッド カンパニーRenishaw Public Limited Company | 付加製造装置および方法 |
| KR102054587B1 (ko) * | 2018-07-16 | 2019-12-10 | 송우진 | 가압에어만으로 가동되는 비전기식 샌드 브라스트기 |
| US10974184B2 (en) | 2008-09-05 | 2021-04-13 | Renishaw Plc | Filter assembly |
-
2003
- 2003-11-19 JP JP2003388920A patent/JP2005144635A/ja not_active Abandoned
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2006123634A1 (ja) | 2005-05-17 | 2006-11-23 | Ntt Docomo, Inc. | ダイバーシチ受信機及びダイバーシチ受信動作の制御方法 |
| US10974184B2 (en) | 2008-09-05 | 2021-04-13 | Renishaw Plc | Filter assembly |
| JP2017538038A (ja) * | 2014-11-21 | 2017-12-21 | レニショウ パブリック リミテッド カンパニーRenishaw Public Limited Company | 付加製造装置および方法 |
| US10933620B2 (en) | 2014-11-21 | 2021-03-02 | Renishaw Plc | Additive manufacturing apparatus and methods |
| KR102054587B1 (ko) * | 2018-07-16 | 2019-12-10 | 송우진 | 가압에어만으로 가동되는 비전기식 샌드 브라스트기 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7552503B2 (en) | Apparatus and method for cleaning a surface with high pressure air | |
| KR100855012B1 (ko) | 여과 집진기용 탈리장치 | |
| JP2004534646A (ja) | 含塵廃ガス用フィルターを脱塵するための方法及び装置 | |
| JP2004534646A5 (ja) | ||
| CN201669013U (zh) | 一种脉冲振动高压袋式除尘器 | |
| KR101102060B1 (ko) | 샌드 블라스터 시스템 | |
| KR101973473B1 (ko) | 집진설비 분진 배출 저감 시스템 | |
| US20080052953A1 (en) | Dry cleaning device and dry cleaning method | |
| KR101913409B1 (ko) | 스트립 연삭장치의 스와프 처리설비 | |
| JP2008212803A (ja) | オイルミスト除去装置 | |
| JP2010279884A (ja) | 集塵装置 | |
| CN101468354B (zh) | 轨道车辆管路清洗方法和装置 | |
| KR101475866B1 (ko) | 백필터 집진장치 | |
| JP2015160210A (ja) | 繊維性フィルターシステム、及び当該繊維性フィルターシステムを清浄する方法 | |
| JP5776632B2 (ja) | エアフィルタ再生方法及びエアフィルタ再生装置 | |
| JP4906936B2 (ja) | 濾材の洗浄システム及び濾材の洗浄方法 | |
| KR100938834B1 (ko) | 샌드블라스트 장치 | |
| JP3655994B2 (ja) | 除塵装置 | |
| JP2007307492A (ja) | フィルタ洗浄装置 | |
| JPH06213593A (ja) | ボイラーの洗浄方法及びその方法に使用する除塵装置 | |
| JP2005224693A (ja) | 電気集じん器の清掃方法 | |
| JP3244266B2 (ja) | 高所塗装面に対する作業方法及び塗装剥離装置並びにゴンドラ | |
| KR20040049945A (ko) | 연마재의 재사용이 증가된 샌드 블라스트 장치 | |
| KR100328268B1 (ko) | 화학용액 공급배관의 세정장치 | |
| CN109847965A (zh) | 粉末回收装置及喷涂设备粉末回收系统 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20061019 |
|
| A762 | Written abandonment of application |
Free format text: JAPANESE INTERMEDIATE CODE: A762 Effective date: 20070802 |