EP4059610B1 - Vollmantel-schneckenzentrifuge - Google Patents
Vollmantel-schneckenzentrifuge Download PDFInfo
- Publication number
- EP4059610B1 EP4059610B1 EP22162128.7A EP22162128A EP4059610B1 EP 4059610 B1 EP4059610 B1 EP 4059610B1 EP 22162128 A EP22162128 A EP 22162128A EP 4059610 B1 EP4059610 B1 EP 4059610B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- distributor
- screw centrifuge
- section
- solid bowl
- screw
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B04—CENTRIFUGAL APPARATUS OR MACHINES FOR CARRYING-OUT PHYSICAL OR CHEMICAL PROCESSES
- B04B—CENTRIFUGES
- B04B1/00—Centrifuges with rotary bowls provided with solid jackets for separating predominantly liquid mixtures with or without solid particles
- B04B1/20—Centrifuges with rotary bowls provided with solid jackets for separating predominantly liquid mixtures with or without solid particles discharging solid particles from the bowl by a conveying screw coaxial with the bowl axis and rotating relatively to the bowl
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B04—CENTRIFUGAL APPARATUS OR MACHINES FOR CARRYING-OUT PHYSICAL OR CHEMICAL PROCESSES
- B04B—CENTRIFUGES
- B04B1/00—Centrifuges with rotary bowls provided with solid jackets for separating predominantly liquid mixtures with or without solid particles
- B04B1/20—Centrifuges with rotary bowls provided with solid jackets for separating predominantly liquid mixtures with or without solid particles discharging solid particles from the bowl by a conveying screw coaxial with the bowl axis and rotating relatively to the bowl
- B04B2001/2033—Centrifuges with rotary bowls provided with solid jackets for separating predominantly liquid mixtures with or without solid particles discharging solid particles from the bowl by a conveying screw coaxial with the bowl axis and rotating relatively to the bowl with feed accelerator inside the conveying screw
Definitions
- the present invention relates to a solid bowl screw centrifuge according to the preamble of claim 1.
- Solid-bowl screw centrifuges – also referred to as decanters – are known in various designs. They are used to clarify and, if necessary, separate a flowable suspension in a centrifugal field into a solid phase for discharge and one or more liquid phases.
- the rotor of a decanter consists of a solid-shell drum with a cylindrical and usually conical section and a screw body mounted within it. Both rotate at high speed, with the screw having a differential speed to the drum.
- the suspension to be separated flows centrally through an inlet pipe and enters the cylindrical part of the drum, the actual separation chamber, through a distributor, through the screw body.
- a circular cylindrical liquid chamber called a pond, forms due to the prevailing centrifugal field.
- the solid settles on the inner wall of the drum and is conveyed by the screw conveyor to a solids outlet in the conical section of the drum, from where it is discharged from the drum.
- the clarified liquid phase flows in the opposite direction toward an axial drum cover, which has an outlet through which it is discharged (at an overflow weir or in a parison disc, etc.).
- the suspension to be fed to the decanter is fed into the decanter through the stationary inlet pipe. From the inlet pipe, the suspension is first transferred, according to the design considered in this application, to a rotating distributor - usually rotating with the screw.
- the inflowing suspension or the inflowing product is divided into several channels, which distribute the inflowing suspension flow from the axial flow direction into several partial flows, each in a radial or at least substantially radial flow direction and introduce it into a separation chamber of the solid bowl screw centrifuge.
- US 3 228 592 A1 A known state of the art of this type is disclosed by US 3 228 592 A1 .
- the distributor is intended to pre-accelerate the suspension or product to the screw speed so that turbulence in the separation chamber is reduced.
- the flow from the distributor and the flow into the separation chamber should occur with as little shear as possible, so that - when a flocculant is added - demixing between the flocculant added to the suspension and the suspension is largely avoided.
- the flocculant should combine with the solid phase in the suspension, allowing it to be more effectively separated in the separation chamber of the solid bowl screw centrifuge.
- the flow conditions in the distributor should be as laminar as possible to minimize gas penetration into the suspension. Easy assembly and disassembly in the event of a replacement are constant requirements for a distributor.
- a rotating inlet pipe of a solid bowl screw centrifuge is known, at the end of which the axial inlet flow meets a cone that serves as a flow divider. This deflects the inlet flow into a distributor disc that is also rotating. This deflection can occur by 90° in the radial direction, for example, or only by 45°, for example.
- the suspension passes into the separation chamber through a large number of specially shaped inlet openings that are arranged on the circumference of the screw hub.
- a rotating inlet pipe is structurally complex, and furthermore, the introduction of the large number of inlet openings into the screw hub is complex and therefore labor-intensive in terms of production.
- the disadvantage is that the accelerator inserts are made up of multiple parts and therefore require complex assembly.
- the state of the art also includes the DE 101 20 995 A1 and the EP3 320 976 A1 called.
- the object of the present invention is to create a solid bowl screw centrifuge with an optimized distributor.
- the play between an outer circumference of the distributor and an inner wall of the distribution chamber during operation of the solid bowl screw centrifuge can be eliminated by an elastic deformation of the distributor due to a centrifugal force acting on the distributor, so that during operation of the solid bowl screw centrifuge the circumference of the distributor nestles tightly against the inner wall of the distribution chamber.
- the rotor is usually driven by one or two electric motors and, if necessary, a gearbox. It can be mounted on roller bearings on one or both sides.
- the distributor is manufactured using a primary forming process. This allows even complex distributor geometries to be easily manufactured.
- the distributor is manufactured using a 3D printing process or a casting process.
- the 3D printing process advantageously opens up the possibility of easily manufacturing a distributor according to the invention with a geometry comprising multiple sections and/or sub-channels, which would be difficult or costly to produce using other primary forming processes.
- the channel system has a conical section in the inlet direction, which is rotationally symmetrically formed in the distributor. This allows the distributor to be advantageously used for different inlet pipe diameters.
- the conical section is preferably designed as a circumferentially closed channel section.
- a cylindrical section which is rotationally symmetrical in the distributor, adjoins the conical section in the inflow direction.
- the cylindrical section is preferably circumferentially closed.
- the dome-shaped section is designed as a projection.
- the annular section is preferably designed as a circumferentially closed annular channel section.
- the dome-shaped, projection-like section has a substantially paraboloidal basic geometry and is rotationally symmetrically formed in the distributor. This advantageously results in a slowly increasing diameter change, which advantageously prevents turbulence and shear in the flow.
- the cylindrical section and/or the conical section branches into two or more sub-channels in the inflow direction.
- the sub-channels further divide the inflow of a suspension in a streamlined manner, i.e., while maintaining a laminar flow and without shearing, and thus advantageously, and guide it toward the separation chamber of the solid-bowl screw centrifuge.
- the sub-channels radially increase their distance from a symmetry axis A of the distributor in the feed direction. This continuously accelerates the supplied suspension in the sub-channels to the rotational speed of the screw.
- the subchannels have a twist or a spiral, which can be directed against the direction of rotation (RR) or in the direction of rotation (RR) of the solid-bowl screw centrifuge.
- the supplied suspension is conveyed gently, i.e., while maintaining a laminar flow and without shearing or gas introduction into the suspension, toward the separation chamber, and is accelerated to the rotational speed of the screw.
- the sub-channels have a substantially circular cross-section. This advantageously results in a flow-optimized cross-section of the sub-channels without unnecessary flow resistance.
- the individual sub-channels each run with a swirl or in the manner of a section of a helical line with an increasing radius.
- the increasing radius guarantees the necessary acceleration of the incoming suspension. Due to the helical course (the helical line preferably does not extend over a complete 360° turn, but rather only over a helical section of 180° or less), the flow in the sub-channels can be specifically influenced as needed in a structurally simple and thus advantageous manner, i.e., the acceleration value can be changed.
- the swirl of the sub-channels is modified by axially rotating or twisting the distributor, which is made of an elastic material. This provides a simple way to change the swirl angle during assembly of the distributor.
- the distributor has a receptacle for a tool, so that the distributor can be pulled out of the distributor chamber of the screw with the aid of the tool.
- the tool can form a bayonet lock with the receptacle, so that a positive connection can be established between the tool and the receptacle.
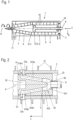
- Fig. 1 shows a solid-bowl screw centrifuge 1 with a rotor having a drum 2 rotatable about a rotational axis D, in which a mounted screw 3 is arranged, also rotatable about this rotational axis.
- a drive device (not shown) serves to rotate the rotor during operation.
- the drum 2 and the screw 3 each have a substantially cylindrical section 4, 5 and only one conically tapered section 6, 7.
- the solid-bowl screw centrifuge 1 serves to clarify and separate a flowable suspension in a centrifugal field into a solid phase SP and one or more liquid phases LP.
- the screw 3 rotates at a slightly lower or higher speed than the bowl 2, so that a difference in speed results between the screw 3 and the bowl 2.
- An axially extending central inlet pipe 8 serves to feed the centrifuged material in the axial direction into a distributor 9 which can be rotated with the screw 3.
- the distributor 9 thus forms part of the rotor. It serves to divert the suspension radially outwards and to introduce it into the separation chamber 10 between Drum and screw, and to accelerate the product in the circumferential direction of rotation to the speed of the screw. Distributor 9 is of particular interest here. It will be described in more detail below.
- the depth of the pond in drum 2 is limited by a liquid discharge, which is implemented here by a weir 11. Due to the density difference between the denser solid phase SP and the less dense liquid phase LP, the solid phase SP settles on the inner wall of drum 2. Radially further inward, the clarifying suspension liquid flows into the channel formed in the sediment by a helix 31 of screw 3, toward weir 11.
- the solid phase SP is conveyed by the differential movement of the screw 3 resulting from the higher or lower speed of the screw 3 relative to the drum 2, first along the cylindrical section 4 of the drum 2 and then up the conical section 6 of the drum 2.
- the helix 31 serves this purpose.
- the solid phase SP leaves the liquid pond, is transported over the "dry" part of the conical section 6 of the drum 2, and then ejected through the solids outlet 12.
- the liquid phase LP flows to the larger drum diameter at the rear end of the cylindrical section 5 of the drum 2 and is diverted there by the weir 11 - here arranged in the drum cover 19.
- the solid-bowl screw centrifuge 1 can also be designed so that the suspension S to be clarified is separated into a single solid phase SP and two liquid phases LP1, LP2.
- FIG. 2 The distributor 9 of the solid-bowl screw centrifuge 1 is shown in full section. It has a preferably rotationally symmetrical, essentially cylindrical basic geometry.
- the distributor 9 is designed or constructed in one piece.
- one-piece here means that the distributor 9 has not been manufactured by joining - not even by material joining - several parts together, but consists of only one part.
- a section of the outer contour of the otherwise cylindrical basic geometry of the distributor 9 has a non-circular contour 91 (see Fig. 3 ) which geometrically corresponds to a corresponding contour within a distribution chamber 32 of the screw 3.
- the non-circular contour 91 can be designed as a four-sided flattening, so that - as in Fig. 3 shown - a rectangular or non-circular contour 91 that can be supplemented to form a rectangle is created. This ensures a clearly positioned and positive fit of the distributor 9 in the otherwise correspondingly designed distributor chamber 32 of the screw 3.
- the non-circular contour 91 can also be designed differently; what is essential is a clear positionability of the distributor 9 in the distributor chamber 32 and a positive fit in the sense of a torque transmission contour.
- the distributor 9 can be inserted into the distributor chamber 32 of the screw 3 with a clearance fit.
- the clearance fit can be designed such that the clearance between an outer circumference of the distributor 9 and an inner wall of the distributor chamber 32 is eliminated during operation of the solid-bowl screw centrifuge 1 by an elastic deformation of the distributor 9 due to a centrifugal force acting on the distributor 9, so that during operation of the solid-bowl screw centrifuge 1, the circumference of the distributor 9 nestles tightly against the inner wall of the distributor chamber 31. This results in a tight and secure fit during operation, while the distributor 9 can be easily disassembled or assembled when the centrifuge is not in operation.
- the material from which the distributor 9 is made is selected to allow or support elastic deformation of the distributor 9 under the influence of centrifugal force. Furthermore, the material from which the distributor 9 is made should be sufficiently or as wear-resistant as possible.
- the distributor 9 is preferably made of a wear-resistant and elastic plastic material, particularly preferably a thermoplastic elastomer, such as polyurethane.
- the distributor 9 can also be made of another correspondingly wear-resistant material.
- a sufficient elastic deformation can be supported by the fact that the distributor 9 has one or more cavities or recesses 92 independent of a channel system (see Fig. 2 ), so that the distributor 9 can expand more easily in this area and thereby a play between the inner wall of the distributor chamber 31 and the distributor 9 is reduced to zero by elastic deformation of the distributor 9 due to the action of centrifugal forces and a pressure is generated.
- the distributor 9 further comprises an inlet channel system 93 for dividing the flow of the incoming and flowing suspension.
- the channel system 93 extends axially from an end face of the distributor 9 in the inlet direction.
- the inlet pipe 8 projects axially into an opening in the distributor, which forms an inlet opening into the channel system 93.
- the channel system 93 may initially have a conical section 931 in the inflow direction, which may be rotationally symmetrical within the distributor 9.
- the conical section 931 has a truncated cone-shaped cross-section into which the stationary inlet pipe 8—as shown here—can engage.
- the conical section 931 may be tubularly formed with a closed circumference on its inner circumference.
- a cylindrical section 932 which can also be rotationally symmetrical in the distributor 9, can adjoin the conical section 931 in the inflow direction.
- the conical section 931 can be formed in a tubular manner with a closed circumference on its inner circumference.
- a projection-like portion 94 of the distributor material can protrude into the cylindrical portion in front of the end opposite the end of the inlet pipe 8.
- This portion 94 can be dome-shaped.
- the dome-like portion 94 can have a substantially paraboloidal basic geometry and can be arranged rotationally symmetrically in the distributor 9.
- the cylindrical section 932 of the channel system 93 is formed by this dome-like section 94 of the distributor 9, which projects into the cylindrical section 932. increasingly transformed into a section with a ring-like basic geometry.
- the section with a ring-like basic geometry forms a ring-like channel section, which can be circumferentially closed on the inside and outside.
- the cylindrical section 932 or then ring-like section branches in the inflow direction into several, here four, sub-channels 933a, b, c, d (see also Fig. 3 ).
- the number of subchannels 933a, b, c, d can vary depending on the diameter of the distributor 9 and the inlet pipe 8, as well as the viscosity of the incoming suspension S.
- At least two subchannels 933 are provided.
- the subchannels can each be configured in a tubular manner with a closed circumference.
- the radial distance of the subchannels 933a, b, c, d from the rotational axis D, which also forms an axis of symmetry A of the distributor 9, increases continuously in the axial direction or in the inflow direction. They preferably run in a quasi-helical manner.
- the sub-channels 933a, b, c, d can run in the manner of a section of a helical line with increasing radius, or they can have a twist or a turn, which here is directed against the direction of rotation RR of the solid-bowl screw centrifuge 1.
- the direction of the twist or turn of the sub-channels 933a, b, c, d can also be designed in the direction of rotation RR.
- the subchannels 933a, b, c, d can have a substantially circular cross-section.
- the cross-section of the subchannels 933a, b, c, d can also be designed in a non-circular shape, such as oval, kidney-shaped, or polygonal. Furthermore, it is conceivable that the cross-sections of the subchannels 933a, b, c, d are each designed differently or in pairs of the same shape.
- the swirl of the respective sub-channel 933a, b, c, d ensures that the suspension flow supplied from the inlet pipe 8 is absorbed by the rotating distributor 9 as gently as possible, i.e., without significant shearing and thus turbulence.
- the flow in the sub-channel 933a, b, c, d remains largely laminar until the suspension S leaves the distributor 9.
- the increasing radius of the helix also guarantees the necessary acceleration of the incoming suspension.
- the helix preferably does not extend over a complete 360° turn, but only over a helix-like section with an angle ⁇ of 180° or less.
- the flow in the sub-channels 933a, b, c, d can be influenced in a structurally simple and thus advantageous manner as required, i.e. the value of the acceleration can be changed.
- ⁇ is the angle between a jet through a reference point (e.g., center of the cross-section) of a sub-channel 933a, b, c, d at its beginning and a jet through this reference point in the further course of this sub-channel 933a, b, c, d.
- the starting point of the jets is the axis of symmetry A.
- L is the distance in the direction of the axis A from the beginning of the sub-channel (see Figure 3 )
- an optimal swirl angle ⁇ results. It is conceivable that the swirl angle ⁇ varies along the course of the respective sub-channel 933a, b, c, d. Fig. 3
- the illustrated helix angle ⁇ of 45° is chosen as an example.
- the helix angle ⁇ can be designed against or in the direction of rotation RR of the solid bowl screw centrifuge 1, which leads to an acceleration or deceleration of the suspension feed into the screw 3.
- the optimum can be in either direction.
- the swirl of the sub-channels 933a, b, c, d can be changed by axially rotating or twisting the distributor 9, which is made of an elastic material. This changes the swirl angle ⁇ .
- the inlet side of the distributor 9 is not inserted in a form-fitting manner and is fixed in a rotationally fixed manner after twisting.
- the sub-channels 933a, b, c, d open into radial outlet openings 934a, b, c, d, which here each end in the region of an outer surface A of the non-circular contour 91. They can also end in a lateral surface M of the distributor 9.
- the outlet openings 934a, b, c, d can also have a tangential and/or an axial directional component.
- the distributor 9 be manufactured by a primary forming process, in particular a 3D printing process or a casting process. This allows even complex internal geometries—such as the channel system 93—to be easily manufactured.
- 3D printing refers to an additive or generative manufacturing process in which material is applied layer by layer to create three-dimensional objects (workpieces). Consequently, no tools, such as molds, are required to produce a workpiece.
- the screw 3 can have corresponding openings 33a, b, c, d to the radial outlet openings 934a, b, c, d of the sub-channels 933a, b, c, d in the distributor 9 between the distribution chamber 32 and the separation chamber 10 of the solid-bowl screw centrifuge 1.
- the openings 33a, b, c, d can preferably have a circular cross-sectional geometry. This allows the openings 33a, b, c, d in the screw 3 to be easily produced—e.g., by drilling. However, the openings 33a, b, c, d can also be designed in a manner other than circular.
- the distributor 9 can optionally have a holder 95 for a tool, as shown in Fig. 4 is shown, so that the distributor 9 can be pulled out of the distribution chamber 32 of the screw 3 with the aid of the tool 13.
- the tool 13 can form a bayonet lock with the receptacle 95, so that a positive connection can be established between the tool 13 and the receptacle 95. In the event of advanced wear, the distributor 9 can thus be easily replaced.
- Solid bowl screw centrifuges already in use can be easily and advantageously retrofitted with a distributor 9 according to the invention.
- the distributor 9 pre-accelerates the suspension S to the speed of the screw 3. This occurs because the suspension S is transferred from the stationary inlet pipe into the distributor 9, which rotates at the screw speed.
- This axial flow or flow direction is diverted into a flow or flow in the radial direction in the channel system 93 within the rotating distributor 9.
- the forced guidance of the suspension flows in the sub-channels 933a, b, c, d avoids random flow patterns with gas impact.
Landscapes
- Centrifugal Separators (AREA)
Description
- Die vorliegende Erfindung betrifft eine Vollmantel-Schneckenzentrifuge nach dem Oberbegriff des Anspruchs 1.
- Vollmantel-Schneckenzentrifugen - nachfolgend synonym auch Dekanter genannt - sind aus dem Stand der Technik in verschiedensten Ausführungsformen bekannt. Sie dienen zum Klären und ggf. Trennen einer fließfähigen Suspension in einem Zentrifugalfeld in eine auszutragende Feststoffphase sowie in eine oder mehrere Flüssigkeitsphasen.
- Der Rotor eines Dekanters besteht aus einer Vollmanteltrommel mit zylindrischem und in der Regel konischem Teil und einem darin gelagerten Schneckenkörper. Beide laufen mit hoher Drehzahl um, wobei die Schnecke eine Differenzdrehzahl zur Trommel aufweist.
- Die zu trennende Suspension fließt zentral durch ein Einlaufrohr zu und tritt durch einen Verteiler durch den Schneckengrundkörper nach in den zylindrischen Teil der Trommel, den eigentlichen Trennraum, ein. Dort bildet sich aufgrund des herrschenden Zentrifugalfelds ein kreiszylindrischer Flüssigkeitsraum aus, der Teich genannt wird.
- Aufgrund des Dichteunterschieds zwischen dem dichteren Feststoff und der weniger dichten Flüssigkeit sedimentiert der Feststoff auf die Innenwand der Trommel ab und wird mit der Schnecke zu einem Feststoffauslass im konischen Abschnitt der Trommel geleitet und dort aus der Trommel ausgetragen. Darüber strömt in entgegengesetzter Richtung die geklärte flüssige Phase in Richtung eines axialen Trommeldeckels, der einen Auslass aufweist, durch den sie ausgetragen wird (an einem Überlaufwehr oder in einer Schälscheibe oder dgl.).
- Von besonderem Interesse ist im Rahmen dieser Schrift der Verteiler. Die dem Dekanter zuzuführende Suspension wird durch das stillstehende Zulaufrohr in den Dekanter geleitet. Aus dem Zulaufrohr wird die Suspension nach der in dieser Anmeldung zu betrachtenden Konstruktion zunächst in einen rotierenden - in der Regel mit der Schnecke rotierenden - Verteiler übergeben. In dem Verteiler wird die einströmende Suspension bzw. das einströmende Produkt auf mehrere Kanäle aufgeteilt, die den einfließenden Suspensionsstrom aus der axialen Fließrichtung in mehrere Teilströme verteilt jeweils in eine radiale oder zumindest im Wesentlichen radiale Fließrichtung umlenken und in einen Trennraum der Vollmantel Schneckenzentrifuge einleiten. Einen bekannten Stand der Technik dieser Art offenbart die
US 3 228 592 A1 . - Der Verteiler soll die Suspension bzw. das Produkt auf die Schneckendrehzahl vorbeschleunigen, so dass Verwirbelungen im Trennraum reduziert werden.
- Ferner soll das Ausströmen aus dem Verteiler und das Einströmen in den Trennraum mit möglichst geringer Scherung erfolgen, so dass - wenn ein Flockungsmittel zugegeben wird - eine Entmischung zwischen dem der Suspension hinzugegebenen Flockungsmittel und der Suspension weitestgehend vermieden wird. Das Flockungsmittel soll sich mit der Feststoffphase in der Suspension verbinden, so dass diese im Trennraum der Vollmantel-Schneckenzentrifuge besser abgetrennt werden kann.
- Weiterhin sollen die Strömungsverhältnisse im Verteiler möglichst laminar sein, so dass ein Gaseinschlag in die Suspension weitestgehend vermieden wird. Eine einfache Montage und Demontage im Austauschfall sind immerwährende Anforderungen an einen Verteiler.
- Aus dem Stand der Technik sind Druckschriften bekannt, die sich mit der Optimierung der Zulauföffnungen eines Verteilers beschäftigen.
- Aus der
DE 10 2012 004 544 A1 ist ein rotierendes Einlaufrohr einer Vollmantel-Schneckenzentrifuge bekannt, an dessen Ende der axiale Zulaufstrom auf einen Kegel trifft, der als Stromteiler vorgesehen ist. Dadurch wird der Zulaufstrom in eine ebenfalls rotierende Verteilerscheibe umgelenkt. Diese Umlenkung kann z.B. um 90° in radiale Richtung erfolgen aber auch nur um z.B. 45°. Der Durchtritt der Suspension in den Trennraum erfolgt durch eine Vielzahl besonders geformter Zulauföffnungen, die auf dem Umfang der Schneckennabe angeordnet sind. Ein rotierendes Einlaufrohr ist konstruktiv aufwendig, ferner ist die Einbringung der Vielzahl von Zulauföffnungen in die Schneckennabe fertigungstechnisch aufwendig und damit arbeitsintensiv. - Aus der
EP 3 106 230 B1 ist es bekannt, eine Anzahl von sich vom Inneren einer Verteilerkammer einer Vollmantel-Schneckenzentrifuge nach Außen erstreckenden Düsen vorzusehen, wobei auf der inneren Oberfläche einer Schneckennabe und zwischen den Düsen am Umfang eine Anzahl von Beschleunigereinsätzen angeordnet ist, wobei die Beschleunigereinsätze austauschbar ausgeführt sind. - Nachteilig ist die Mehrteiligkeit der Beschleunigereinsätze und die dadurch aufwendige Montage.
- Zum Stand der Technik sei ferner die
DE 101 20 995 A1 und dieEP3 320 976 A1 genannt. - Vor diesem Hintergrund ist es die Aufgabe der vorliegenden Erfindung, eine Vollmantel-Schneckenzentrifuge mit einem optimierten Verteiler zu schaffen.
- Diese Aufgabe wird mit einer Vollmantel-Schneckenzentrifuge gelöst, die zum Klären einer fleißfähigen Suspension in einem Zentrifugalfeld in eine Feststoffphase sowie in eine oder mehrere Flüssigkeitsphasen dient und wenigstens folgendes aufweist:
- a) einen Rotor mit einer um eine Drehachse drehbar gelagerte Trommel und einer in der Trommel angeordnete, um die Drehachse drehbar gelagerte Schnecke,
- b) wobei die Schnecke und die Trommel vorzugsweise jeweils einen zylindrischen Abschnitt und einen konischen Abschnitt aufweisen,
- c) wobei ein nicht drehendes Zulaufrohr zur Zuleitung der Suspension in einen mit der Schnecke drehbaren Verteiler vorgesehen ist, wobei der Verteiler dazu dient, die Suspension in Umfangsrichtung zu beschleunigen und in einen Trennraum zwischen der im Betrieb rotierenden Schnecke und der im Betrieb rotierenden Trommel zu leiten,
- d) wobei der Verteiler in eine Verteilerkammer der Schnecke eingesetzt ist und ein Kanalsystem zur Stromteilung der zuzuleitenden Suspension in Teilströme aufweist,
- e) der Verteiler einstückig ausgeführt ist, f) dass das Kanalsystem des einstückigen Verteilers mehr mehr als zwei Abschnitte und/oder Teilkanäle aufweist, die jeweils zumindest über einen Teil ihrer Länge, vorzugsweise über ihre gesamte Länge, jeweils umfangsgeschlossen ausgebildet sind, dadurch gekennzeichnet,dass
- g) der Verteiler aus einem verschleißfesten und elastischen Kunststoffwerkstoff hergestellt ist
- Dadurch wird in vorteilhafter Weise eine Vollmantel-Schneckenzentrifuge mit einem Verteiler geschaffen, der gut herstellbar und dennoch einfach montierbar und demontierbar ist.
- Dass der Werkstoff, aus dem der Verteiler hergestellt ist, so gewählt ist, dass er eine elastische Verformung des Verteilers unter Einwirkung der Zentrifugalkraft zulässt bzw. unterstützt, hat mehrere Vorteile.
- So kann das Spiel zwischen einem Außenumfang des Verteilers und einer Innenwand der Verteilerkammer im Betrieb der Vollmantel-Schneckenzentrifuge durch eine elastische Verformung des Verteilers auf Grund einer Zentrifugalkraft, die auf den Verteiler wirkt, aufgehoben werden, so dass sich im Betrieb der Vollmantel-Schneckenzentrifuge der Umfang des Verteilers fest gegen die Innenwand der Verteilerkammer schmiegt.
- Der Rotor wird in der Regel über einen oder zwei Elektromotore und ggf. Getriebe angetrieben. Er kann ein- oder beidseitig in Wälzlagern gelagert sein.
- Besonders vorteilhaft ist es, wenn der Verteiler durch ein Urformverfahren hergestellt ist. Dadurch können auch komplizierte Verteiler-Geometrien einfach hergestellt werden
- In einer besonders bevorzugten Ausführungsvariante der Erfindung ist der Verteiler in einem 3D-Druckverfahren oder durch ein Gießverfahren hergestellt. Insbesondere das 3D-Druckverfahren eröffnet vorteilhaft die Möglichkeit zur einfachen Herstellung eines erfindungsgemäßen Verteilers mit einer Geometrie mit mehreren Abschnitten und/oder Teilkanälen, die durch andere Urformverfahren nur schwierig oder mit einem erheblichen Aufwand herstellbar wären.
- In einer weiteren bevorzugten Ausführungsform der Erfindung weist das Kanalsystem in Zulaufrichtung einen konischen Abschnitt auf, der rotationssymmetrisch in dem Verteiler ausgebildet ist. Dadurch kann der Verteiler vorteilhaft für unterschiedliche Zulaufrohrdurchmesser verwendet werden. Der konische Abschnitt ist vorzugsweise als umfangsgeschlossener Kanalabschnitt ausgebildet.
- Es kann weiter nach einer Variante der Erfindung vorgesehen sein, dass sich an den konischen Abschnitt in Zulaufrichtung ein zylindrischer Abschnitt anschließt, der rotationssymmetrisch in dem Verteiler ausgebildet ist. Der zylindrische Abschnitt ist vorzugsweise umfangsgeschlossen ausgebildet.
- Nach einer weiteren vorteilhaften Ausgestaltung kann vorgesehen sein, dass in den zylindrischen Abschnitt und/oder den konischen Abschnitt des Kanalsystems ein vorzugweise domartiger vorsprungartiger Abschnitt aus Material des Verteilers hineinragt, so dass ein ringartiger Abschnitt des Kanalsystems gebildet wird.
- Dadurch erfolgt vorteilhaft einfach eine Verteilung des Zulaufstroms. Der domartige Abschnitt ist vorsprungartig ausgebildet. Der ringartige Abschnitt ist vorzugsweise als umfangsgeschlossener ringartiger Kanalabschnitt ausgelegt.
- Nach einer weiteren bevorzugten Ausführungsform der Erfindung ist vorgesehen, dass der domartige, vorsprungartige Abschnitt eine im Wesentlichen paraboloidische Grundgeometrie aufweist und rotationssymmetrisch in dem Verteiler ausgebildet ist. Dadurch ergibt sich eine vorteilhaft langsam zunehmende Durchmesserveränderung, die Verwirbelungen und Scherung in der Strömung vorteilhaft vermeidet.
- Es kann ferner nach einer weiteren bevorzugten Gestaltung der Erfindung vorgesehen sein, dass sich der zylindrische Abschnitt und/oder der konische Abschnitt in Zulaufrichtung in zwei oder mehr Teilkanäle verzweigt. Durch die Teilkanäle wird der Zustrom einer Suspension weiter strömungsgünstig, d.h. unter Beibehaltung einer laminaren Strömung und ohne Scherung und damit vorteilhaft aufgeteilt und in Richtung des Trennraums der Vollmantel-Schneckenzentrifuge geführt.
- Vorteilhaft ist weiterhin, wenn die Teilkanäle in Zulaufrichtung radial kontinuierlich ihren Abstand von einer Symmetrieachse A des Verteilers vergrößern. Dadurch wird die zugeführte Suspension in den Teilkanälen kontinuierlich und damit vorteilhaft auf die Drehgeschwindigkeit der Schnecke beschleunigt.
- Nach einer weiteren bevorzugten Ausführungsform der Erfindung ist vorgesehen, dass die Teilkanäle einen Drall oder eine Windung aufweisen, die gegen die Rotationrichtung RR oder in Rotationsrichtung RR der Vollmantel-Schneckenzentrifuge gerichtet sein kann. Dadurch wird die zugeführte Suspension je nach Drallrichtung schonend, d.h. unter Beibehaltung einer laminaren Strömung und ohne Scherung und Gaseintrag in die Suspension in Richtung des Trennraums gefördert und dabei auf die Drehgeschwindigkeit der Schnecke beschleunigt.
- Es kann weiterhin vorgesehen sein, dass die Teilkanäle einen im Wesentlichen runden Querschnitt aufweisen. Dadurch ergibt sich vorteilhaft ein strömungsgünstiger Querschnitt der Teilkanäle ohne unnötige Strömungswiderstände.
- Nach einer weiteren bevorzugten Ausführungsform der Erfindung ist vorgesehen, dass die einzelnen Teilkanäle jeweils mit Drall bzw. jeweils nach Art eines Abschnittes einer Schraubenlinie mit einem zunehmenden Radius verlaufen. Der zunehmende Radius garantiert die notwendige Beschleunigung der zulaufenden Suspension. Durch den schraubenlinienförmigen Verlauf (die Schraubenlinie erstreckt sich dabei vorzugsweise nicht über eine vollständigen Wendel von 360°, sondern lediglich über einen schraubenlinienartigen Abschnitt von 180° oder weniger) kann die Strömung in den Teilkanälen je nach Bedarf konstruktiv einfach und damit vorteilhaft gezielt beeinflusst werden, d.h. der Wert der Beschleunigung verändert werden.
- Es ist nach einer Variante der Erfindung vorgesehen, dass der Drall der Teilkanäle dadurch verändert wird, dass der aus einem elastischen Werkstoff gefertigte Verteiler axial verdreht bzw. tordiert montiert ist. Dadurch ergibt sich eine einfach zu realisierende Möglichkeit zur Veränderung des Drallwinkels bei der Montage des Verteilers.
- Nach einer weiteren bevorzugten Ausführungsform der Erfindung ist vorgesehen, dass der Verteiler eine Aufnahme für ein Werkzeug aufweist, so dass der Verteiler mit Hilfe des Werkzeugs aus der Verteilerkammer der Schnecke herausgezogen werden kann. Dadurch ergibt sich eine vorteilhaft einfache Montage und Demontage des Verteilers.
- Es kann weiter nach einer Variante der Erfindung vorgesehen sein, dass das Werkzeug mit der Aufnahme einen Bajonettverschluss bildet, so dass eine formschlüssige Verbindung zwischen dem Werkzeug und der Aufnahme herstellbar ist. Dadurch ergibt sich eine vorteilhaft einfache und sichere Montage und Demontage des Verteilers.
- Weitere vorteilhafte Ausführungsformen der Erfindung sind den übrigen Unteransprüchen und dem bevorzugten Ausführungsbeispiel zu entnehmen.
- Im Folgenden wird die Erfindung anhand von Ausführungsbeispielen unter Bezug auf die Figuren näher beschrieben. Die Figuren sind aber lediglich beispielhaft zu verstehen und veranschaulichen die Erfindung nicht in abschließender Weise. Auch andere wortsinngemäße Ausführungsformen und Äquivalente der dargestellten Ausgestaltungen sind realisierbar fallen unter den Schutzbereich. Zudem sind einzelne Merkmale, die in Halbsätzen, Sätzen oder Absätzen der nachfolgenden Beschreibung beschreiben werden, je für sich betrachtet nicht nur für das jeweils dargestellte Ausführungsbeispiel vorteilhaft, sondern können allgemeiner auch für andere Ausführungsbeispiele der Erfindung genutzt werden, welche diese dann aufweisen. Es zeigen:
- Figur 1:
- eine schematische Schnittdarstellung einer Vollmantel-Schneckenzentrifuge;
- Figur 2:
- eine Schnittdarstellung der Verteilerkammer der Vollmantel-Schneckenzentrifuge aus
Fig. 1 ; - Figur 3:
- ein Querschnitt eines Verteilers aus der
Fig. 2 ; - Figur 4:
- eine räumliche Ansicht des Verteilers aus
Fig. 2 und3 . -
Fig. 1 zeigt eine Vollmantel-Schneckenzentrifuge 1 mit einem Rotor mit einer um eine Drehachse D drehbaren Trommel 2, in der eine ebenfalls um diese Drehachse drehbare gelagerte Schnecke 3 angeordnet ist. Ein nicht dargestellte Antriebsvorrichtung dient zum Drehen des Rotors im Betrieb. - Radialrichtungen senkrecht zur Drehachse D sind mit "R" bezeichnet.
- Die Trommel 2 und die Schnecke 3 weisen jeweils einen im Wesentlichen zylindrischen Abschnitt 4, 5 und jeweils lediglich einen sich hier konisch verjüngenden Abschnitt 6, 7 auf. Die Vollmantel-Schneckenzentrifuge 1 dient zum Klären und Trennen einer fließfähigen Suspension in einem Zentrifugalfeld in eine Feststoffphase SP sowie in eine oder mehrere Flüssigkeitsphasen LP.
- Die Schnecke 3 rotiert im Betrieb der Vollmantel-Schneckenzentrifuge 1 mit einer etwas kleineren oder größeren Geschwindigkeit als die Trommel 2, so dass sich zwischen der Schnecke 3 und der Trommel 2 eine Differenzdrehzahl ergibt.
- Ein sich axial erstreckendes zentrisches Zulaufrohr 8 dient zur Zuleitung des Schleudergutes in axialer Richtung in einen mit der Schnecke 3 drehbaren Verteiler 9.
- Der Verteiler 9 bildet somit einen Teil des Rotors. Er dient zum Umleiten der Suspension radial nach außen und zum Einleiten in den Trennraum 10 zwischen Trommel und Schnecke und zur Beschleunigung des Produktes in Umfangsdrehrichtung auf die Drehzahl der Schnecke. Der Verteiler 9 ist hier von besonderem Interesse. Er wird weiter unten noch näher beschrieben.
- Im Trennraum 10 bildet sich auf Grund der Rotation der Trommel 2 im Zentrifugalfeld ein kreiszylindrischer Flüssigkeitsraum aus, der sogenannte "Teich".
- Die Tiefe des Teichs in der Trommel 2 wird durch einen Flüssigkeitsaustrag, der hier durch ein Wehr 11 realisiert ist, begrenzt. Auf Grund des Dichteunterschieds zwischen der dichteren Feststoffphase SP und der weniger dichten Flüssigkeitsphase LP setzt sich die Feststoffphase SP auf der Innenwand der Trommel 2 ab. Radial weiter innen strömt die sich klärende Suspensionsflüssigkeit in den von einer Wendel 31 der Schnecke 3 im Sediment gebildeten Gang bzw. Kanal in Richtung des Wehrs 11.
- In zum Flüssigkeitsstrom entgegengesetzter Strömungsrichtung wird die Feststoffphase SP durch die aus der größeren oder kleineren Geschwindigkeit der Schnecke 3 gegenüber der Trommel 2 resultierende Differenzbewegung der Schnecke 3 zunächst am zylindrischen Abschnitt 4 der Trommel 2 entlang und anschließend den konischen Abschnitt 6 der Trommel 2 hinauf gefördert. Hierzu dient die Wendel 31. Dabei verlässt die Feststoffphase SP den Flüssigkeits-Teich, wird über den "trockenen" liegenden Teil des konischen Abschnitts 6 der Trommel 2 transportiert und danach durch den Feststoffauslass 12 ausgeworfen.
- Die Flüssigkeitsphase LP strömt dagegen zum größeren Trommeldurchmesser am hinteren Ende des zylindrischen Abschnitts 5 der Trommel 2 und wird dort durch das Wehr 11 - hier im Trommeldeckel 19 angeordnet - abgeleitet.
- Es handelt sich hier um eine Zwei-Phasentrennung, bei der eine zu klärende Suspension in nur eine einzige Feststoffphase SP und eine einzige Flüssigkeitsphase LP getrennt wird. Alternativ kann die Vollmantel-Schneckenzentrifuge 1 auch so ausgelegt sein, dass die zu klärende Suspension S in eine einzige Feststoffphase SP und in zwei Flüssigkeitsphasen LP1, LP2 getrennt wird.
- In
Fig. 2 ist der Verteiler 9 der Vollmantel-Schneckenzentrifuge 1 im Vollschnitt dargestellt. Er weist eine vorzugsweise rotationssymmetrische, im Wesentlichen zylindrische Grundgeometrie auf. - Der Verteiler 9 ist einstückig ausgeführt bzw. ausgebildet.
- Dadurch lässt er sich vorteilhaft einfach montieren und demontieren. Zu seiner Herstellung werden vorzugsweise besonders vorteilhafte Verfahren eingesetzt, die weiter unten noch näher erläutert werden.
- Mit dem Begriff "einstückig" ist hier gemeint, dass der Verteiler 9 nicht durch Fügen - auch nicht durch stoffschlüssiges Fügen - mehrerer Teile miteinander hergestellt worden ist, sondern aus nur einem Teil besteht.
- Ein Abschnitt der Außenkontur der ansonsten zylindrischen Grundgeometrie des Verteilers 9 weist eine nicht runde Kontur 91 (siehe
Fig. 3 ) auf, die mit einer entsprechenden Kontur innerhalb einer Verteilerkammer 32 der Schnecke 3 geometrisch korrespondiert. Die nicht runde Kontur 91 kann als vierseitige Anflächung gestaltet sein, so dass sich -wie inFig. 3 dargestellt- eine rechteckige oder zu einem Rechteck ergänzbare nicht runde Kontur 91 ergibt. Somit ist ein eindeutig positionierter und formschlüssiger Sitz des Verteilers 9 in der ansonsten korrespondierend ausgebildeten Verteilerkammer 32 der Schnecke 3 gewährleistet. Die nicht runde Kontur 91 kann auch anders gestaltet sein, wesentlich sind eine eindeutige Positionierbarkeit des Verteilers 9 in dem Verteilerkammer 32 und ein Formschluss im Sinne einer Drehmomentübertragungskontur. - Der Verteiler 9 kann in die Verteilerkammer 32 der Schnecke 3 mit einer Spielpassung eingesetzt sein. Die Spielpassung kann derart ausgelegt sein, dass das Spiel zwischen einem Außenumfang des Verteilers 9 und einer Innenwand der Verteilerkammer 32 im Betrieb der Vollmantel-Schneckenzentrifuge 1 durch eine elastische Verformung des Verteilers 9 auf Grund einer Zentrifugalkraft, die auf den Verteiler 9 wirkt, aufgehoben wird, so dass sich im Betrieb der Vollmantel-Schneckenzentrifuge 1 der Umfang des Verteilers 9 fest gegen die Innenwand der Verteilerkammer 31 schmiegt. Dadurch ergibt sich im Betrieb ein fester und sicherer Sitz, während sich der Verteiler 9 bei außer Betrieb befindlicher Zentrifuge einfach demontieren oder montieren lässt.
- Es ist der Werkstoff, aus dem der Verteiler 9 hergestellt ist, so gewählt, dass er eine elastische Verformung des Verteilers 9 unter Einwirkung der Zentrifugalkraft zulässt bzw. unterstützt. Ferner sollte der Werkstoff, aus dem der Verteiler 9 hergestellt ist, genügend bzw. möglichst verschleißfest sein.
- Demzufolge ist der Verteiler 9 vorzugsweise aus einem verschleißfesten und elastischen Kunststoffwerkstoff, besonders bevorzugt aus einem thermoplastischen Elastomer, wie z.B. Polyurethan hergestellt. Alternativ kann der Verteiler 9 auch aus einem anderen entsprechend verschleißfesten Werkstoff hergestellt sein.
- Eine genügende elastische Verformung kann dadurch unterstützt werden, dass der Verteiler 9 einen oder mehrere von einem Kanalsystem unabhängige Hohlräume oder Aussparungen 92 aufweist (siehe
Fig. 2 ), so dass sich der Verteiler 9 in diesem Bereich leichter aufdehnen kann und dadurch ein Spiel zwischen der Innenwandung der Verteilerkamme 31 und dem Verteiler 9 durch elastische Verformung des Verteilers 9 auf Grund der Einwirkung von Zentrifugalkräften auf den Betrag Null reduziert und eine Pressung erzeugt wird. - Der Verteiler 9 weist ferner ein Zulauf-Kanalsystem 93 zur Stromteilung der zulaufenden und durchströmenden Suspension auf. Das Kanalsystem 93 erstreckt sich axial von einer Stirnfläche des Verteilers 9 in Zulaufrichtung. Das Zulaufrohr 8 ragt axial in eine Öffnung des Verteilers, die eine Eintrittsöffnung in das Kanalsystem 93 bildet.
- Das Kanalsystem 93 kann in Zulaufrichtung zunächst einen konischen Abschnitt 931 auf, der rotationssymmetrisch in dem Verteiler 9 ausgebildet sein kann. Der konische Abschnitt 931 weist einen kegelstumpfartigen Querschnitt auf, in den das feststehende Zulaufrohr 8 - wie hier dargestellt - eingreifen kann. Der konische Abschnitt 931 kann an seinem Innenumfang umfangsgeschlossen rohrartig ausgebildet sein.
- An den konischen Abschnitt 931 kann sich in Zulaufrichtung ein zylindrischer Abschnitt 932 anschließen, der ebenfalls rotationssymmetrisch in dem Verteiler 9 ausgebildet sein kann. Der konische Abschnitt 931 kann an seinem Innenumfang umfangsgeschlossen rohrartig ausgebildet sein.
- In den zylindrischen Abschnitt kann vor der dem Ende des Zulaufrohres 8 entgegengesetzten Ende ein vorsprungartiger Abschnitt 94 des Verteilermaterials hineinragen. Dieser Abschnitt 94 kann domartig ausgebildet sein. Der domartige Abschnitt 94 kann eine im Wesentlichen paraboloidische Grundgeometrie aufweisen und kann rotationssymmetrisch in dem Verteiler 9 angeordnet sein.
- Der zylindrische Abschnitt 932 des Kanalsystems 93 wird durch diesen domartigen Abschnitt 94 des Verteilers 9, der in den zylindrischem Abschnitt 932 hineinragt, zunehmend in einen Abschnitt mit ringartiger Grundgeometrie verändert. Der Abschnitt ringartiger Grundgeometrie bildet einen ringartigen Kanalabschnitt aus, der innen und außen umfangsgeschlossen ausgebildet sein kann.
- Der zylindrische Abschnitt 932 bzw. dann ringartige Abschnitt verzweigt sich in Zulaufrichtung in mehrere, hier vier Teilkanäle 933a, b, c, d (siehe dazu auch
Fig. 3 ). Die Anzahl der Teilkanäle 933a, b, c, d kann je nach Durchmesser des Verteilers 9 und des Zulaufrohres 8 und auch der Viskosität der zulaufenden Suspension S variieren. Es sind mindestens zwei Teilkanäle 933 vorgesehen. Die Teilkanäle können jeweils rohrartig umfangsgeschlossen ausgebildet sein. - Der radiale Abstand zur Drehachse D, die auch eine Symmetrieachse A des Verteilers 9 bildet, der Teilkanäle 933a, b, c, d vergrößert sich in axialer Richtung bzw. in Zulaufrichtung kontinuierlich. Sie verlaufen vorzugsweise quasi wendelartig.
- Die Teilkanäle 933a, b, c, d können dazu nach Art eines Abschnittes einer Schraubenlinie mit zunehmendem Radius verlaufen bzw. sie können einen Drall oder eine Windung aufweisen, die hier gegen die Rotationrichtung RR der Vollmantel-Schneckenzentrifuge 1 gerichtet ist. Alternativ kann die Richtung des Dralls oder der Windung der Teilkanäle 933a, b, c, d auch in Rotationsrichtung RR ausgeführt sein.
- Die Teilkanäle 933a, b, c, d können einen im Wesentlichen kreisrunden Querschnitt aufweisen. Der Querschnitt der Teilkanäle 933a, b, c, d kann auch von der Kreisform abweichend ausgeführt sein, wie z.B. oval, nierenförmig oder vieleckig. Ferner ist es denkbar, dass die Querschnitte der Teilkanäle 933a, b, c, d jeweils unterschiedlich oder paarweise gleich gestaltet sind.
- Der Drall des jeweiligen Teilkanals 933a, b, c, d sorgt dafür, dass der aus dem Zulaufrohr 8 zugeführte Suspensionsstrom möglichst schonend, d.h. ohne größere Scherungen und somit Verwirbelungen durch den rotierenden Verteiler 9 aufgenommen wird. Während des gesamten Verlaufes des jeweiligen Teilkanals 933a, b, c, d bleibt die Strömung im Teilkanal 933a, b, c, d weitestgehend laminar, bis die Suspension S den Verteiler 9 verlässt.
- Der zunehmende Radius der Schraubenlinie garantiert zudem die notwendige Beschleunigung der zulaufenden Suspension.
- Die Schraubenlinie erstreckt sich dabei vorzugsweise nicht über eine vollständigen Wendel von 360°, sondern lediglich über einen schraubenlinienartigen Abschnitt mit einem Winkel α von 180° oder weniger. Durch die Wahl des Radius und die Wahl des Winkels α kann die Strömung in den Teilkanälen 933a, b, c, d je nach Bedarf konstruktiv einfach und damit vorteilhaft gezielt beeinflusst werden, d.h. der Wert der Beschleunigung verändert werden. α ist der Winkel zwischen einem Strahl durch einen Referenzpunkt (z.B. Mittelpunkt des Querschnitts) eines Teilkanals 933a, b, c, d an dessen Anfang und einem Strahl durch diesem Referenzpunkt im weiteren Verlauf dieses Teilkanals 933a, b, c, d. Ausgangspunkt der Strahlen ist jeweils die Symmetrieachse A. L ist die Strecke in Richtung der Achse A ab Anfang des Teilkanals (siehe
Figur 3 ) - Abhängig von der Viskosität der zulaufenden Suspension S ergibt sich ein optimaler Drallwinkel α. Es ist denkbar, dass der Drallwinkel α im Verlauf des jeweiligen Teilkanals 933a, b, c, d variiert. Ein in
Fig. 3 dargestellter Drallwinkel α von 45° ist beispielhaft gewählt. Der Drallwinkel α kann gegen oder in der Rotationsrichtung RR der Vollmantel-Schneckenzentrifuge 1 ausgeführt sein, was zu einer Beschleunigung oder zu einer Abbremsung des Suspensionszulaufes in die Schnecke 3 führt. Je nach Randbedingungen (Viskosität, Volumenstrom, Flockungsmittel etc.) kann in beiden Richtungen das Optimum liegen. Der Betrag des optimalen Drallwinkels α kann deshalb im Bereich -180° ≤ α <= +180° liegen. - In eine Ausführungsvariante des Verteilers 9 kann der Drall der Teilkanäle 933a, b, c, d dadurch verändert werden, dass der aus einem elastischen Werkstoff gefertigte Verteiler 9 axial verdreht bzw. tordiert montiert wird. Hierdurch ändert sich der Drallwinkel α. Hierbei ist es erforderlich, dass die Zulaufseite des Verteilers 9 nicht formschlüssig eingesetzt wird und nach dem Tordieren drehfest fixiert wird.
- Die Teilkanäle 933a, b, c, d münden in radialen Austrittsöffnungen 934a, b, c, d, die hier jeweils im Bereich einer Außenfläche A der nicht runden Kontur 91 enden. Sie können auch in einer Mantelfläche M des Verteilers 9 enden. Die Austrittsöffnungen 934a, b, c, d können auch eine tangentiale und/oder eine axiale Richtungskomponente aufweisen.
- Es ist bevorzugt, dass der Verteiler 9 durch ein Urformverfahren, insbesondere ein 3D-Druckverfahren oder durch ein Gießverfahren hergestellt ist. Dadurch können insbesondere auch kompliziert geformte Innengeometrien - wie das Kanalsystem 93 - einfach hergestellt werden.
- Mit dem Begriff "3D-Druck" ist ein additives oder generatives Fertigungsverfahren gemeint, bei denen Material Schicht für Schicht aufgetragen und so dreidimensionale Gegenstände (Werkstücke) erzeugt werden. Demzufolge sind zur Herstellung eines Werkstücks keine Werkzeuge, wie z.B. Gussformen erforderlich.
- Die Schnecke 3 kann korrespondierende Öffnungen 33a, b, c, d zu den radialen Austrittsöffnungen 934a, b, c, d der Teilkanäle 933a, b, c, d im Verteiler 9 zwischen der Verteilerkammer 32 und dem Trennraum 10 der Vollmantel-Schneckenzentrifuge 1 aufweisen. Die Öffnungen 33a, b, c, d können vorzugsweise ein kreisförmige Querschnittsgeometrie aufweisen. Dadurch können die Öffnungen 33a, b, c, d in der Schnecke 3 einfach - z.B. durch Bohren - hergestellt werden. Die Öffnungen 33a, b, c, d können aber auch anders als kreisförmig gestaltet sein.
- Der Verteiler 9 kann optional eine Aufnahme 95 für ein Werkzeug aufweisen, wie dies in
Fig. 4 dargestellt ist, so dass der Verteiler 9 mit Hilfe des Werkzeugs 13 aus der Verteilerkammer 32 der Schnecke 3 herausgezogen werden kann. Das Werkzeug 13 kann mit der Aufnahme 95 einen Bajonettverschluss bilden, so dass eine formschlüssige Verbindung zwischen dem Werkzeug 13 und der Aufnahme 95 herstellbar ist. Bei fortgeschrittenem Verschleiß kann der Verteiler 9 so auf einfache Weise ausgetauscht werden. - Bereits in Verwendung stehende Vollmantel-Schneckenzentrifugen können einfach und vorteilhaft mit einem erfindungsgemäßen Verteiler 9 nachgerüstet werden.
- Durch den Verteiler 9 wird die Suspension S auf die Drehzahl der Schnecke 3 vorbeschleunigt. Dies geschieht dadurch, dass die Suspension S aus dem nicht bewegten Zulaufrohr in den mit Schneckendrehzahl rotierenden Verteiler 9 übergeben wird.
- Dieser axiale Fluss bzw. diese Strömungsrichtung wird in dem Kanalsystem 93 innerhalb des rotierenden Verteilers 9 in einen Fluss bzw. eine Strömung in radialer Richtung umgelenkt. Wenn die Suspension S den Verteiler 9 verlässt und in den Teich eintritt, ist diese bereits auf Schneckendrehzahl beschleunigt.
- Weiterhin wird durch die Aufteilung der zufließenden Suspension S in strömungsoptimierte Teilkanäle 933a, b, c, d innerhalb des Verteilers 9 und durch die Zwangsführung der Suspension S in diesen, eine nachteilige Scherung vermieden. Bei Verwendung eines Flockungsmittels wird eine Entmischung bzw. Trennung von Flockungsmittel und Feststoffphase SP ganz oder im Wesentlichen vermieden.
- Außerdem werden durch die Zwangsführung der Suspensionsströmungen in den Teilkanälen 933a, b, c, d zufällige Strömungsbilder mit Gaseinschlag vermieden.
-
- 1
- Vollmantel-Schneckenzentrifuge
- 2
- Trommel
- 3
- Schnecke
- 31
- Wendel
- 32
- Verteilerkammer
- 33a, b, c, d
- Öffnung
- 4
- zylindrischer Abschnitt
- 5
- zylindrischer Abschnitt
- 6
- konischer Abschnitt
- 7
- konischer Abschnitt
- 8
- Zulaufrohr
- 9
- Verteiler
- 91
- nicht runde Kontur
- 92
- Aussparung
- 93
- Kanalsystem
- 931
- konischer Abschnitt
- 932
- zylindrischer Abschnitt
- 933a, b, c, d
- Teilkanal
- 934a, b, c, d
- Austrittsöffnung
- 94
- domartiger Abschnitt
- 95
- Aufnahme
- 10
- Trennraum
- 11
- Wehr
- 12
- Feststoffauslass
- 13
- Werkzeug
- 19
- Trommeldeckel
- A
- Symmetrieachse
- D
- Drehachse
- R
- Radialrichtung
- M
- Mantelfläche
- R
- Radialrichtung
- RR
- Rotationsrichtung
- S
- Suspension
- SP
- Feststoffphase
- LP
- Flüssigphase
- α
- Drallwinkel
- L
- Länge
Claims (17)
- Vollmantel-Schneckenzentrifuge (1), die zum Klären einer fleißfähigen Suspension S in einem Zentrifugalfeld in eine Feststoffphase SP sowie in eine oder mehrere Flüssigkeitsphasen LP dient und wenigstens aufweist:a) einen Rotor mit einer eine um eine Drehachse drehbar gelagerten Trommel (2) und mit einer in der Trommel (2) angeordneten, um die Drehachse drehbar gelagerten Schnecke (3),b) wobei die Schnecke (3) und die Trommel (2) vorzugsweise jeweils einen zylindrischen Abschnitt und einen konischen Abschnitt aufweisen,c) wobei ein nicht drehendes Zulaufrohr (8) zur Zuleitung der Suspension in einen zusammen mit der Schnecke (3) drehbaren Verteiler vorgesehen ist, wobei der Verteiler (9) dazu dient, die Suspension in Umfangsrichtung zu beschleunigen und in einen Trennraum zwischen der im Betrieb rotierenden Schnecke (3) und der im Betrieb rotierenden Trommel (2) zu leiten,d) wobei der Verteiler (9) in eine Verteilerkammer (32) der Schnecke (3) eingesetzt ist und ein Kanalsystem (93) zur Stromteilung der zuzuleitenden Suspension aufweist,e) der Verteiler (9) einstückig ausgeführt ist undf) dass das Kanalsystem des einstückigen Verteilers (9) mehr als zwei Abschnitte und/oder Teilkanäle aufweist, die jeweils zumindest über einen Teil ihrer Länge, vorzugsweise über ihre gesamte Länge, jeweils umfangsgeschlossen ausgebildet sind
dadurch gekennzeichnet, dassg) der Verteiler (9) aus einem verschleißfesten und elastischen Kunststoffwerkstoff gefertigt ist. - Vollmantel-Schneckenzentrifuge (1) nach Anspruch 1, dadurch gekennzeichnet, dass der Verteiler (9) eine rotationssymmetrische, im Wesentlichen oder ganz zylindrische Grundgeometrie aufweist.
- Vollmantel-Schneckenzentrifuge (1) nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass der Verteiler (9) durch ein Urformverfahren hergestellt ist.
- Vollmantel-Schneckenzentrifuge (1) nach einem der vorgenannten Ansprüche,
dadurch gekennzeichnet, dass der Verteiler (9) in einem 3D-Druckverfahren oder durch ein Gießverfahren hergestellt ist. - Vollmantel-Schneckenzentrifuge (1) nach einem der vorgenannten Ansprüche,
dadurch gekennzeichnet, dass der Verteiler (9) aus einem thermoplastischen Elastomer, insbesondere aus Polyurethan, gefertigt ist. - Vollmantel-Schneckenzentrifuge (1) nach einem der vorgenannten Ansprüche,
dadurch gekennzeichnet, dass sich das Kanalsystem (93) axial von einer Stirnfläche des Verteilers (9) in axialer Richtung erstreckt und in radiale Richtung übergeht. - Vollmantel-Schneckenzentrifuge (1) nach einem der vorgenannten Ansprüche,
dadurch gekennzeichnet, dass das Kanalsystem (93) einen konischen Abschnitt (931) aufweist, der umfangsgeschlossen rotationssymmetrisch zur Drehachse in dem Verteiler (9) ausgebildet ist. - Vollmantel-Schneckenzentrifuge (1) nach Anspruch 7, dadurch gekennzeichnet, dass der konische Abschnitt (931) einen umfangsgeschlossenen kegelstumpfartigen Querschnitt aufweist, in den das Zulaufrohr (8) eingreifen kann.
- Vollmantel-Schneckenzentrifuge (1) nach Anspruch 7 oder 8, dadurch gekennzeichnet, dass sich an den konischen Abschnitt (931) in Zulaufrichtung ein zylindrischer Abschnitt (932) anschließt, der umfangsgeschlossen ist und der rotationssymmetrisch in dem Verteiler (9) angeordnet ist.
- Vollmantel-Schneckenzentrifuge (1) nach Anspruch 9, dadurch gekennzeichnet, dass in den zylindrischen Abschnitt (932) und/oder den konischen Abschnitt (931) des Kanalsystems (93) ein vorzugweise domartiger vorsprungartiger Abschnitt (94) aus Material des Verteilers (9) hineinragt, so dass ein ringartiger Abschnitt des Kanalsystems gebildet wird, wobei der domartige vorsprungartige Abschnitt (94) eine im Wesentlichen paraboloidische Grundgeometrie aufweist und rotationssymmetrisch in dem Verteiler (9) ausgebildet ist.
- Vollmantel-Schneckenzentrifuge (1) nach einem der vorstehenden Ansprüche 9 oder 10, dadurch gekennzeichnet, dass sich der zylindrische Abschnitt (932) und/oder der konische Abschnitt (931) in Zulaufrichtung in mindestens zwei oder mehr Teilkanäle (933a, b, c, d) verzweigt, wobei sich der Abstand der Teilkanäle (933a, b, c, d) von der Drehachse in Zulaufrichtung zunehmend vergrößert.
- Vollmantel-Schneckenzentrifuge (1) nach Anspruch 11, dadurch gekennzeichnet, dass die Teilkanäle (933a, b, c, d) nach Art eines Abschnittes einer Schraubenlinie mit einem zunehmendem Radius verlaufen, wobei die Teilkanäle (933a, b, c, d) einen umfangsgeschlossenen und vorzugsweise runden Querschnitt aufweisen.
- Vollmantel-Schneckenzentrifuge (1) nach Anspruch 12, dadurch gekennzeichnet, dass die Steigung im schraubenförmigen Verlauf des jeweiligen Teilkanals (933a, b, c, d) variiert.
- Vollmantel-Schneckenzentrifuge (1) nach einem der Ansprüche 12 bis 13,
dadurch gekennzeichnet, dass sich der Drall der Teilkanäle (933a, b, c, d) dadurch ändert, dass der aus einem elastischen Werkstoff gefertigte Verteiler (9) axial verdreht bzw. tordiert montiert ist. - Vollmantel-Schneckenzentrifuge (1) nach einem der Ansprüche 11 bis 14,
dadurch gekennzeichnet, dass die Teilkanäle (933a, b, c, d) in radialen Austrittsöffnungen (934a, b, c, d) münden, die im Bereich einer Außenfläche A einer nicht runden Kontur (91) des Verteilers (9) enden, wobei die Schnecke (3) korrespondierende Öffnungen (33a, b, c, d) zu den radialen Austrittsöffnungen (934a, b, c, d) der Teilkanäle (933a, b, c, d) im Verteiler (9) zwischen der Verteilerkammer (32) und dem Trennraum (10) der Vollmantel-Schneckenzentrifuge (1) aufweist und wobei die Öffnungen (33a, b, c, d) vorzugsweise ein kreisförmige Querschnittsgeometrie aufweisen. - Vollmantel-Schneckenzentrifuge (1) nach einem der vorgenannten Ansprüche,
dadurch gekennzeichnet, dass der Verteiler (9) eine Aufnahme (95) für ein Werkzeug (13) aufweist, so dass der Verteiler (9) mit Hilfe des Werkzeugs (13) aus der Verteilerkammer (32) der Schnecke (3) herausziehbar ist, vorzugsweise derart, dass das Werkzeug (13) mit der Aufnahme (95) einen Bajonettverschluss bildet, so dass eine formschlüssige Verbindung zwischen dem Werkzeug (13) und der Aufnahme (95) herstellbar ist. - Vollmantel-Schneckenzentrifuge (1) nach einem der vorstehenden Ansprüche,
dadurch gekennzeichnet, dass die Schnecke (3) mit einer Differenzdrehzahl zur Trommel drehbar ist und dass sie dazu ausgelegt ist, Feststoff zu einem Feststoffauslass (12) an einem freien Ende ihres konischen Abschnitts zu fördern, während wenigstens eine Flüssigphase (LP) in entgegengesetzter Richtung in der Trommel (2) in Richtung wenigstens eines Flüssigkeitsauslasses (11) strömt und dass die Vollmantel-Schneckenzentrifuge (1) wenigstens eine Antriebsvorrichtung zum Drehen der Schnecke und zum Drehen der Trommel aufweist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102021106496.1A DE102021106496A1 (de) | 2021-03-17 | 2021-03-17 | Vollmantel-Schneckenzentrifuge |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP4059610A1 EP4059610A1 (de) | 2022-09-21 |
| EP4059610B1 true EP4059610B1 (de) | 2025-04-30 |
Family
ID=80781005
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP22162128.7A Active EP4059610B1 (de) | 2021-03-17 | 2022-03-15 | Vollmantel-schneckenzentrifuge |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP4059610B1 (de) |
| DE (1) | DE102021106496A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102024131506A1 (de) | 2024-10-29 | 2026-04-30 | Gea Westfalia Separator Group Gmbh | Vollmantel-Schneckenzentrifuge und Verfahren zum Wechseln des Verteilers der Vollmantel-Schneckenzentrifuge |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3228592A (en) | 1963-11-18 | 1966-01-11 | Pennsalt Chemicals Corp | Non-spilling feed means for vertical centrifuge |
| SU1194498A1 (ru) * | 1983-12-02 | 1985-11-30 | Kondratenko Yurij P | Загрузочное устройство к осадительной шнековой центрифуге |
| JPS63194759A (ja) * | 1987-02-05 | 1988-08-11 | Kubota Ltd | 遠心脱水装置 |
| US6605029B1 (en) | 2000-08-31 | 2003-08-12 | Tuboscope I/P, Inc. | Centrifuge with open conveyor and methods of use |
| DE10120995A1 (de) | 2000-11-14 | 2002-05-29 | Westfalia Separator Ind Gmbh | Vollmantel-Schneckenzentrifuge mit Verteiler |
| CN2707380Y (zh) * | 2004-07-23 | 2005-07-06 | 上海市离心机械研究所有限公司 | 改进的卧螺离心机螺旋出料口结构 |
| DE102012004544B4 (de) | 2012-03-10 | 2020-08-06 | Flottweg Se | Trommelzentrifuge mit einer Einlauf-Beschleunigungseinrichtung |
| CN202823651U (zh) * | 2012-07-31 | 2013-03-27 | 天圣环保工程(成都)有限公司 | 一种便于更换的卧螺离心机螺旋推料器布料结构 |
| DK3106230T3 (da) | 2015-06-19 | 2020-04-14 | Andritz Sas | Dekantercentrifuge |
| EP3320976B1 (de) * | 2016-11-15 | 2020-12-30 | Ferrum Process Systems AG | Einlaufvorrichtung für eine dekanterzentrifuge |
| DE202017104036U1 (de) | 2017-07-06 | 2018-10-09 | Gea Mechanical Equipment Gmbh | Vollmantel-Schneckenzentrifuge |
-
2021
- 2021-03-17 DE DE102021106496.1A patent/DE102021106496A1/de active Pending
-
2022
- 2022-03-15 EP EP22162128.7A patent/EP4059610B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| EP4059610A1 (de) | 2022-09-21 |
| DE102021106496A1 (de) | 2022-09-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2646160B1 (de) | Dynamisches element für die trenneinrichtung einer rührwerkskugelmühle | |
| DE1815199A1 (de) | Zentrifuge | |
| EP3426405B1 (de) | Separator | |
| EP2091657B1 (de) | Zentrifuge, insbesondere separator, mit feststoff-austrittsdüsen | |
| EP3476488A1 (de) | Dekanterzentrifuge | |
| DE102019102623A1 (de) | Verfahren zum Klären einer Suspension von Feststoffen | |
| EP1345700B1 (de) | Vollmantel-schneckenzentrifuge mit tellereinsatz | |
| DE69320602T2 (de) | Zentrifugalkonzentrationsmaschine | |
| EP3573762B1 (de) | Rührwerksmühle | |
| EP2451585B1 (de) | Separator mit vertikaler drehachse | |
| EP4076760A1 (de) | Einlaufbereich einer zentrifugenschnecke und vollmantelschneckenzentrifuge | |
| EP1901849B1 (de) | Drei-phasen-vollmantel-schneckenzentrifuge und verfahren zur regelung des trennprozesses | |
| DE3904151A1 (de) | Zentrifuge | |
| EP4037839B1 (de) | Vollmantel-schneckenzentrifuge | |
| EP4395937B1 (de) | Trennteller, trenntellerstapel sowie zentrifuge mit dem trenntellerstapel | |
| EP4059610A1 (de) | Vollmantel-schneckenzentrifuge | |
| WO2011117090A1 (de) | Vollmantel-schneckenzentrifuge | |
| EP3448577B1 (de) | Auslassdüse für eine zentrifugentrommel, zentrifugentrommel und montagewerkzeug | |
| DE102012004544B4 (de) | Trommelzentrifuge mit einer Einlauf-Beschleunigungseinrichtung | |
| EP3946741B1 (de) | Rührwerkskugelmühle | |
| DE3134935A1 (de) | "mitstrom-dekanterzentrifuge" | |
| DE60035268T2 (de) | Zentrifugenrotor mit Reaktionsantrieb | |
| EP1949966B1 (de) | Vollmantel-Schneckenzentrifuge mit einer Stauscheibe | |
| DE10331732A1 (de) | Zentrifuge | |
| DE102024139066B3 (de) | Trennmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20221214 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20250109 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Free format text: CASE NUMBER: APP_7258/2025 Effective date: 20250212 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502022003722 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250430 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250901 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250430 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250731 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250730 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250430 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250830 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250430 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250430 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502022003722 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260311 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20260330 Year of fee payment: 5 |
|
| 26N | No opposition filed |
Effective date: 20260202 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260301 Year of fee payment: 5 |