EP4019388B1 - Navire comprenant une cuve - Google Patents
Navire comprenant une cuve Download PDFInfo
- Publication number
- EP4019388B1 EP4019388B1 EP21215401.7A EP21215401A EP4019388B1 EP 4019388 B1 EP4019388 B1 EP 4019388B1 EP 21215401 A EP21215401 A EP 21215401A EP 4019388 B1 EP4019388 B1 EP 4019388B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- stiffeners
- ship
- stiffener
- internal
- hull
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B63—SHIPS OR OTHER WATERBORNE VESSELS; RELATED EQUIPMENT
- B63B—SHIPS OR OTHER WATERBORNE VESSELS; EQUIPMENT FOR SHIPPING
- B63B25/00—Load-accommodating arrangements, e.g. stowing, trimming; Vessels characterised thereby
- B63B25/02—Load-accommodating arrangements, e.g. stowing, trimming; Vessels characterised thereby for bulk goods
- B63B25/08—Load-accommodating arrangements, e.g. stowing, trimming; Vessels characterised thereby for bulk goods fluid
- B63B25/12—Load-accommodating arrangements, e.g. stowing, trimming; Vessels characterised thereby for bulk goods fluid closed
- B63B25/16—Load-accommodating arrangements, e.g. stowing, trimming; Vessels characterised thereby for bulk goods fluid closed heat-insulated
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B63—SHIPS OR OTHER WATERBORNE VESSELS; RELATED EQUIPMENT
- B63B—SHIPS OR OTHER WATERBORNE VESSELS; EQUIPMENT FOR SHIPPING
- B63B27/00—Arrangement of ship-based loading or unloading equipment for cargo or passengers
- B63B27/24—Arrangement of ship-based loading or unloading equipment for cargo or passengers of pipe-lines
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B63—SHIPS OR OTHER WATERBORNE VESSELS; RELATED EQUIPMENT
- B63B—SHIPS OR OTHER WATERBORNE VESSELS; EQUIPMENT FOR SHIPPING
- B63B3/00—Hulls characterised by their structure or component parts
- B63B3/14—Hull parts
- B63B3/70—Reinforcements for carrying localised loads, e.g. propulsion plant, guns
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C13/00—Details of vessels or of the filling or discharging of vessels
- F17C13/004—Details of vessels or of the filling or discharging of vessels for large storage vessels not under pressure
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C3/00—Vessels not under pressure
- F17C3/02—Vessels not under pressure with provision for thermal insulation
- F17C3/025—Bulk storage in barges or on ships
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C3/00—Vessels not under pressure
- F17C3/02—Vessels not under pressure with provision for thermal insulation
- F17C3/025—Bulk storage in barges or on ships
- F17C3/027—Wallpanels for so-called membrane tanks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B63—SHIPS OR OTHER WATERBORNE VESSELS; RELATED EQUIPMENT
- B63B—SHIPS OR OTHER WATERBORNE VESSELS; EQUIPMENT FOR SHIPPING
- B63B2231/00—Material used for some parts or elements, or for particular purposes
- B63B2231/02—Metallic materials
- B63B2231/04—Irons, steels or ferrous alloys
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B63—SHIPS OR OTHER WATERBORNE VESSELS; RELATED EQUIPMENT
- B63B—SHIPS OR OTHER WATERBORNE VESSELS; EQUIPMENT FOR SHIPPING
- B63B3/00—Hulls characterised by their structure or component parts
- B63B3/14—Hull parts
- B63B3/68—Panellings; Linings, e.g. for insulating purposes
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2201/00—Vessel construction, in particular geometry, arrangement or size
- F17C2201/01—Shape
- F17C2201/0147—Shape complex
- F17C2201/0157—Polygonal
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2201/00—Vessel construction, in particular geometry, arrangement or size
- F17C2201/05—Size
- F17C2201/052—Size large (>1000 m3)
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2203/00—Vessel construction, in particular walls or details thereof
- F17C2203/03—Thermal insulations
- F17C2203/0304—Thermal insulations by solid means
- F17C2203/0358—Thermal insulations by solid means in form of panels
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2205/00—Vessel construction, in particular mounting arrangements, attachments or identifications means
- F17C2205/03—Fluid connections, filters, valves, closure means or other attachments
- F17C2205/0302—Fittings, valves, filters, or components in connection with the gas storage device
- F17C2205/0352—Pipes
- F17C2205/0355—Insulation thereof
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2221/00—Handled fluid, in particular type of fluid
- F17C2221/03—Mixtures
- F17C2221/032—Hydrocarbons
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2221/00—Handled fluid, in particular type of fluid
- F17C2221/03—Mixtures
- F17C2221/032—Hydrocarbons
- F17C2221/033—Methane, e.g. natural gas, CNG, LNG, GNL, GNC, PLNG
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2223/00—Handled fluid before transfer, i.e. state of fluid when stored in the vessel or before transfer from the vessel
- F17C2223/01—Handled fluid before transfer, i.e. state of fluid when stored in the vessel or before transfer from the vessel characterised by the phase
- F17C2223/0146—Two-phase
- F17C2223/0153—Liquefied gas, e.g. LPG, GPL
- F17C2223/0161—Liquefied gas, e.g. LPG, GPL cryogenic, e.g. LNG, GNL, PLNG
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2223/00—Handled fluid before transfer, i.e. state of fluid when stored in the vessel or before transfer from the vessel
- F17C2223/03—Handled fluid before transfer, i.e. state of fluid when stored in the vessel or before transfer from the vessel characterised by the pressure level
- F17C2223/033—Small pressure, e.g. for liquefied gas
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2270/00—Applications
- F17C2270/01—Applications for fluid transport or storage
- F17C2270/0102—Applications for fluid transport or storage on or in the water
- F17C2270/0105—Ships
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F17—STORING OR DISTRIBUTING GASES OR LIQUIDS
- F17C—VESSELS FOR CONTAINING OR STORING COMPRESSED, LIQUEFIED OR SOLIDIFIED GASES; FIXED-CAPACITY GAS-HOLDERS; FILLING VESSELS WITH, OR DISCHARGING FROM VESSELS, COMPRESSED, LIQUEFIED, OR SOLIDIFIED GASES
- F17C2270/00—Applications
- F17C2270/01—Applications for fluid transport or storage
- F17C2270/0102—Applications for fluid transport or storage on or in the water
- F17C2270/0105—Ships
- F17C2270/0107—Wall panels
Definitions
- the invention relates to the field of ships comprising tanks, and in particular waterproof and thermally insulating tanks with membranes.
- the invention relates to the field of ships comprising sealed and thermally insulating tanks for the storage and/or transport of liquefied gas at low temperature, such as tanks for the transport of Liquefied Petroleum Gas (also called LPG). ) presenting for example a temperature between -50°C and 0°C, or for the transport of Liquefied Natural Gas (LNG) at approximately -162°C at atmospheric pressure.
- LPG Liquefied Petroleum Gas
- LNG Liquefied Natural Gas
- These tanks can be installed on land or on a floating structure.
- the tank can be intended for the transport of liquefied gas or to receive liquefied gas serving as fuel for the propulsion of the ship.
- double-hulled ships namely comprising an internal hull and an external hull.
- These ships may contain one or more tanks containing fuel whether for its transport or for its use as fuel for the propulsion of the ship. These tanks are placed in the internal shell and are fixed to it.
- These tanks can for example be waterproof and thermally insulating membrane tanks for the storage of a liquefied gas.
- the walls of such a tank comprise a multilayer structure superimposed in a thickness direction and comprising at least one sealing membrane and at least one thermally insulating barrier located between the internal shell and the sealing membrane.
- through elements pass through a plurality of orifices made in the internal shell and in the tank walls.
- These through elements can, for example, be loading/unloading pipes or a sump structure.
- the internal shell has on its external surface a network of stiffeners making it possible to stiffen the structure in order to support in particular the pressure of the fluid contained in the tank(s).
- This network of stiffeners is interrupted all around the orifices made in the internal shell, for example by interrupting or diverting the stiffeners of said network all around the orifice.
- the beam of a ship which includes such tanks is caused to bend in the longitudinal direction of the ship due to different factors. Indeed, for example, the bending of the ship beam is caused by the passage of the hull from its dry dock state to its floating state, or by variations in the temperature of the hull between the temperature during its manufacture and the temperature during use, or by the forces exerted on the ship by the swell.
- the invention starts from the hypothesis that during these bending phenomena, the internal shell is subjected to strong mechanical stresses which are caused to concentrate at the level of the orifices made therein. These stress concentrations can cause deformation of said orifice, called “ovalization” in the case of a circular orifice, which can damage the internal shell and the tank.
- An idea underlying the invention is to limit the risk of deformation of an orifice made in the internal shell which could damage it.
- the metal plate of the ship due to its greater thickness than the internal hull, makes it possible to stiffen the structure all around the orifice in order to limit its deformation during bending of the ship's beam.
- such a vessel may include one or more of the following characteristics.
- the thickness of the metal plate and the shell plates is measured in a direction orthogonal to the outer surface of the inner shell.
- the ship comprises a plurality of through elements passing through said opening made in the internal hull and in said tank wall, the metal plate comprising an orifice for each through element.
- the vessel comprises a plurality of through elements passing through a plurality of openings made in the internal shell and in said tank wall, and the vessel comprises a plurality of metal plates each comprising at least one orifice through which one of the through elements passes, the metal plates being spaced from each other by at least one shell sheet.
- the thickness of the metal plate is greater than or equal to 1.2 times the thickness of the at least one shell sheet bordering the opening.
- the metal plate is thick enough to diffuse the stresses and stiffen the structure all around the orifice, without making the welding operation between the two elements too complex and limiting the deformations linked to welding.
- the metal plate is made of stainless steel and the hull sheets are made of carbon steel.
- the orifice is circular and the through element has a circular section.
- the ship comprises a first network of stiffeners welded to an external surface of the metal plate, and a second network of stiffeners welded to the external surface of the internal hull; And in which the first network of stiffeners comprises internal stiffeners and external stiffeners, the external stiffeners being arranged so as to form a stiffener frame all around the internal stiffeners, stiffeners of the second network of stiffeners being welded to the external stiffeners.
- the first network of stiffeners makes it possible to stiffen the structure all around the orifice so as to limit any deformation thereof due, for example, to the bending of the ship beam.
- the first network of stiffeners ensures mechanical continuity with the second network of stiffeners.
- each external stiffener is made in the form of a plate.
- the stiffeners of the first network of stiffeners are made of stainless steel, and the stiffeners of the second network of stiffeners are made of carbon steel.
- the internal stiffeners are distributed regularly all around the through element.
- the internal stiffeners are distributed irregularly all around the through element.
- variable pitch here a variable angular pitch
- the second network of stiffeners comprises primary stiffeners and secondary stiffeners, each primary stiffener being formed essentially in a plane orthogonal to the external surface of the internal shell and being welded on the one hand to the internal shell and on the other hand to the external shell, and each secondary stiffener being arranged essentially in a plane orthogonal to the external surface of the internal shell and being welded to the internal shell and formed at a distance from the external shell.
- the tank wall is a ceiling wall of the tank and the through element is a pipe.
- the internal stiffeners are welded on the one hand to the metal plate and on the other hand to the external stiffeners.
- the internal stiffeners are made in the form of a gusset and have an increasing thickness of the pipe towards the external stiffeners.
- the thickness of the stiffeners is measured in a direction orthogonal to the external surface of the internal shell
- the growth in the thickness of the internal stiffeners is linear, quadratic or exponential, until reaching a thickness equal to the distance between the metal plate and the external shell.
- the thickness of the internal stiffeners is measured in the same way as for the metal plate, that is to say in a direction orthogonal to the external surface of the internal shell.
- the first network of stiffeners comprises at least three internal stiffeners, preferably eight internal stiffeners, being preferably distributed regularly all around the orifice.
- each internal stiffener is fixed on a portion of an external stiffener, a stiffener of the second series of stiffeners being fixed in said portion of an external stiffener.
- the ceiling wall comprises a thermally insulating barrier supported by the internal shell, and a sealing membrane supported by the thermally insulating barrier, the thermally insulating barrier and the sealing membrane being interrupted at a distance from the pipe, the sealing membrane being fixed to the metal plate via a connection ring all around the pipe, the connection ring comprising a portion projecting from the external surface of the metal plate so as to form a circular stiffener.
- At least one end of the internal stiffeners is welded to the circular stiffener.
- the external stiffeners are formed in a plane orthogonal to the external surface of the internal shell, the external stiffeners being welded on the one hand to the metal plate and on the other hand to the external shell.
- the internal stiffeners have a lower surface in contact with the metal plate, said surface extending from the circular stiffener to the external frame.
- the internal stiffeners have a lateral surface in contact with one of the external stiffeners, said surface extending from the metal plate to the external shell.
- the tank wall is a bottom wall of the tank and the through element is a sump structure or a support foot for a loading/unloading mast.
- the stiffener frame is an external stiffener frame
- the internal stiffeners comprise a first group of stiffeners, and a second stiffener group, the first stiffener group forming an internal stiffener frame all around the orifice and inside the external stiffener frame, the internal stiffener frame being welded to the external stiffener frame, the second stiffener group comprising at least two junction stiffeners, the junction stiffeners being on the one hand welded to the sump structure and on the other hand welded to the internal stiffener frame.
- the stiffener frame is an external stiffener frame
- the internal stiffeners comprise a first stiffener group, a second stiffener group and a third stiffener group, the first stiffener group forming a first stiffener frame all around the orifice and inside the outer stiffener frame, the first stiffener frame being welded to the outer stiffener frame, the second stiffener group forming a second stiffener frame all around the orifice and at the inside the first stiffener frame, the second stiffener frame being welded to the first stiffener frame, the third stiffener group comprising at least two junction stiffeners, the junction stiffeners being on the one hand welded to the sump structure and on the other hand welded to the second stiffener frame.
- the junction stiffeners are distributed regularly all around the sump structure.
- the third group of stiffeners comprises four junction stiffeners.
- the sump structure comprises a sump bottom and the vessel comprises two sump stiffeners, the sump stiffeners being welded to an external surface of the sump bottom.
- the sump stiffeners intersect in the center of the sump bottom and are oriented relative to each other at 90°.
- each sump stiffener is oriented at 45° relative to one of the junction stiffeners.
- the tank is a waterproof and thermally insulating membrane tank intended for the storage of a liquefied gas.
- the tank wall comprises a multilayer structure formed in a thickness direction from the outside towards the inside of the tank of a secondary thermally insulating barrier supported by the internal shell, of a membrane of secondary sealing supported by the secondary thermally insulating barrier, of a primary thermally insulating barrier supported by the membrane secondary sealing, and a primary sealing membrane supported by the primary thermally insulating barrier and intended to be in contact with the liquefied gas.
- the invention also provides a transfer system for a cold liquid product, the system comprising the aforementioned vessel, insulated pipes arranged so as to connect the tank installed in the internal hull of the vessel to a storage installation floating or terrestrial and a pump for driving a flow of cold liquid product through the insulated pipes from or to the floating or terrestrial storage installation to or from the vessel tank.
- the invention also provides a method of loading or unloading such a vessel, in which a cold liquid product is conveyed through insulated pipes from or to a floating or terrestrial storage installation to or from the ship's tank.
- a ship 70 comprising an internal hull 1, an external hull 2, and a plurality of storage tanks 71.
- FIG. 1 represents more particularly a 70 methane tanker vessel for the storage and transport of liquefied gas.
- the invention is not limited to this type of ship and concerns any ship 70 with a double hull 1, 2 equipped with at least one tank comprising a fuel whether for its transport or its use as fuel.
- the ship 70 represented on the figure 1 comprises four tanks arranged in the internal shell 1 and fixed to it.
- the internal shell 1 is produced by assembling a plurality of shell sheets 16 to each other.
- openings 3 are provided through the internal shell 1 in order to pass equipment from the tank.
- Through elements, such as for example a sump structure 9 shown in particular on the figures 4 and 5 or a pipe 20 represented in particular on the figures 2 And 3 are thus arranged inside these openings 3 in the internal shell 1.
- the ship 70 includes a metal plate 30 in order to make the connection between the through element 9, 20 and the internal hull 1 at the level of the opening 3.
- the metal plate 30 is thus welded to the hull plates while around the opening 3 and has an orifice 31 through which the through element 9, 20 passes.
- the through element 9, 20 is fixed to the metal plate 30 all around the orifice 31.
- the metal plate 30 is flat and arranged substantially in the plane of the shell plates of the internal shell 1 bordering the opening 3.
- the thickness of the metal plate 30 has been increased compared to the thickness of the shell sheets 16 of the internal shell 1 bordering the opening 3.
- the thickness of the metal plate 30 is thus 1, 5 times greater than the thickness of the shell sheets 16 bordering the opening 3.
- a first network stiffener 32 is welded to the metal plate 30.
- the first stiffener network 32 will be described in more detail below according to several embodiments depending on the type of through element.
- the internal shell 1 has on its external surface a second network of stiffeners 17, as visible in particular on the figure 2 .
- the second stiffener network makes it possible to stiffen the internal shell 1 so as to support the pressure of the fluid contained in the tank.
- the second stiffener network 17 comprises primary stiffeners 18 and secondary stiffeners 19 alternating with each other.
- THE Primary stiffeners 18 and secondary 19 develop in a first series in the longitudinal direction of the ship and also in a second series in the transverse direction of the ship for the upper and lower walls of the internal hull 1.
- the primary stiffeners 18 develop in the longitudinal direction and the secondary stiffeners 19 develop in the transverse direction.
- Each primary stiffener 18 is formed in a plane orthogonal to the external surface of the internal shell 1 and is welded on the one hand to the internal shell 1 and on the other hand to the external shell 2 so as to make the junction between the shells 1, 2.
- Each secondary stiffener 19 is also in a plane orthogonal to the external surface of the internal shell 1, however these are smaller than the primary stiffeners 18 and are therefore welded only to the internal shell 1 and consequently, arranged at a distance from the outer shell 2.
- the primary stiffeners 18 are in the form of a plate and are advantageously provided with orifices in order to allow the free circulation of operators or of the air present in the space between the inner shell 1 and the outer shell 2.
- THE figure 2 And 3 represent embodiments in which the through element is a pipe 20 which passes through the upper wall of the internal shell 1 and the ceiling wall of the tank 71, the figure 2 being a particular case where two pipes 20 pass through the internal shell 1 while being close to each other.
- the ceiling wall 4 comprises a multilayer structure not shown and comprising at least one thermally insulating barrier supported by the internal surface of the internal shell 1, and at least one sealing membrane supported by the thermally insulating barrier.
- the thermally insulating barrier and the sealing membrane are interrupted at a distance from the pipe 20.
- the sealing membrane is fixed to the metal plate 30 via a connection ring (not shown) all around the pipe 20.
- the connection ring comprises a portion projecting from the external surface of the metal plate 30 so as to form a circular stiffener 21 formed all around the pipe 20 at a distance therefrom.
- the circular stiffener 21 makes it possible to stiffen the fixing zone of the sealing membrane in order to prevent the metal plate 30 from bending in this zone because of the stresses exerted by the sealing membrane.
- the first stiffener network 32 comprises internal stiffeners 34 and stiffeners external stiffeners 33.
- the external stiffeners 33 are made in the form of a plate and arranged so as to form a stiffener frame all around the internal stiffeners 34.
- the external stiffeners 33 are arranged in a plane orthogonal to the external surface of the upper wall of the internal shell 1.
- the external stiffeners 33 are welded on the one hand to the metal plate 30 and on the other hand to the external shell 2.
- stiffeners of the second network of stiffeners 17 are welded to the external stiffeners 33.
- primary stiffeners 18 of the second stiffener network 17 are fixed in the extension of the external stiffeners 33.
- the internal stiffeners 34 are eight in number and are distributed regularly all around the pipe 20. Indeed, in this example, the internal stiffeners 34 are oriented radially with respect to the axis of the pipe 20 and distributed every 45 ° taking as reference the axis of pipe 20, as visible in Figure 3 . However, the number of internal stiffeners 34 may vary in particular depending on the diameter of the pipe 20 so that their number may be less or greater, as long as they are regularly distributed all around the pipe 20.
- the internal stiffeners 34 have a gusset shape and are welded to one of the external stiffeners 33, to the metal plate 30 and to the circular stiffener 21.
- the internal stiffeners 34 have a lower surface in contact with the metal plate 30 and welded to it. This upper surface extends from the circular stiffener 21 to the external stiffener 33.
- the internal stiffeners 34 have a lateral surface in contact with the external stiffener 33 and welded to it. This lateral surface extends from the metal plate 30 to the external shell 2.
- two internal stiffeners 34 are welded to each external stiffener 33.
- Each internal stiffener 34 is therefore fixed on a portion of a external stiffener 33 and a stiffener of the second series of stiffeners 17 is fixed at this portion of the external stiffener 33 so as to be located in the extension of the internal stiffener 34, as shown in the Figure 3 .
- This arrangement of the circular stiffener 21, the internal stiffeners 34, the external stiffeners 33 and the second stiffener network 17 makes it possible to ensure continuity of the mechanical recovery of the forces and a homogeneous distribution of these forces in order to limit the deformation of the orifice 31 of the metal plate 30.
- the internal stiffeners 34 have an increasing thickness from the circular stiffener 21 towards the external stiffener 33 in order to best absorb the forces exerted around the orifice 31 of the metal plate 30 and to transfer them homogeneously from the circular stiffener 21 to the external stiffeners 33.
- this growth is exponential starting from a value less than the height of the circular stiffener 21 to reach a thickness equal to the distance between the metal plate 30 and the external shell 2.
- the first stiffener network 32 of the first pipe 20 and the first stiffener network 32 of the second pipe 20 share the same external stiffener 33.
- two pipes 20 pass through the same opening 3 so that only one metal plate 30 is necessary.
- This metal plate 30 is therefore provided with two orifices 31 and two first stiffener networks 32 are fixed thereon.
- the metal plate 30 can have a rectangular shape, this shape can vary depending on the number of through elements 9, 20. For example, in the case of three through elements 9, 20 passing through the same metal plate 30, that -this can have an L shape.
- each of these metal plates 30 is also provided with the necessary number of orifices 31 depending on the number of through elements 9,20 passing through said opening 3 .
- THE figures 4 and 5 represent an embodiment in which the through element is a sump structure 9 which passes through the bottom wall of the tank and the lower wall of the internal shell 1.
- the multilayer structure of the bottom wall 4 of the tank has been schematically represented in the case where the tank is a sealed and thermally insulating tank with membranes for the storage of liquefied gas.
- the walls 4 of the tank are formed by a multilayer structure fixed to the supporting walls of the internal shell 1 and including two waterproof membranes 5, 7 alternating with two thermally insulating barriers 6, 8.
- such membrane tanks are described in particular in patent applications WO14057221 , FR2691520 And FR2877638 respectively targeting the Mark V ⁇ , Mark III ⁇ and NO96 ⁇ products developed by the applicant.
- the tank wall 4 is mounted on the internal hull 1 of a double-hulled ship 70.
- the tank wall 4 has a multilayer structure successively including a secondary thermal insulation barrier 8 fixed on the internal shell 1, a membrane secondary sealing membrane 7 supported by the secondary thermal insulation barrier 8, a primary thermal insulation barrier 6 covering the secondary sealing membrane 7 and a primary sealing membrane 5 supported by the primary thermal insulation barrier 6 .
- the sump structure 9 comprises a first container 10 in communication with the interior of the tank, and a second container 11 containing the first container 10.
- the first container 10 is connected continuously to the primary sealing membrane 5, which it thus completes in a watertight manner.
- the second container 11 is connected continuously to the secondary sealing membrane 7, which it thus completes in a watertight manner.
- the connection between the first container 10 and the primary sealing membrane 5 is made using a first collar 13 while the connection between the second container and the secondary sealing membrane 7 is made using a second collar 14.
- the sump structure 9 is also provided with a rigid container 12 which is fixed all around the metal plate 30 at the orifice 31.
- the first and second containers 10, 11 are located inside the container rigid 12.
- the rigid container 12, the first container 10 and the second container 11 are for example coaxial cylindrical containers as shown in Figure 4 .
- the second container 11 is fixed using fixing wings 15 to the metal plate 30.
- the fixing wings 15 can advantageously have a degree of freedom in translation corresponding to a radial direction of the second container 11 so as to allow contraction and thermal expansion thereof.
- the first stiffener network 32 comprises internal stiffeners 35, 36, 37 and external stiffeners 33.
- the external stiffeners 33 are made in the form of a plate and arranged so as to form an external stiffener frame all around the internal stiffeners 35, 36, 37.
- the external stiffeners 33 are arranged in a plane orthogonal to the external surface of the upper wall of the internal shell 1.
- the external stiffeners 33 are welded on the one hand to the metal plate 30 and on the other hand to the outer shell 2.
- stiffeners of the second network of stiffeners 17 are welded to the external stiffeners 33.
- primary stiffeners 18 of the second network of stiffeners 17 are fixed in the extension of the external stiffeners 33.
- the external stiffeners 33 are arranged in the same way as for the embodiments of the figures 2 And 3 .
- the arrangement of the primary stiffeners 35, 36, 37 for the embodiment of the figures 4 and 5 differs.
- the internal stiffeners 35, 36, 37 comprise a first group of stiffener 35, a second group of stiffener 36 and a third group of stiffener 37.
- the first group of stiffener 35 forms a first stiffener frame 35 all around the orifice 31 and inside the external stiffener frame 33.
- the first stiffener frame 35 is welded to the external stiffener frame 33 by extending the stiffeners 35 to attach to the external stiffeners 33.
- the second group of stiffener 36 forms also a second stiffener frame 36 all around the orifice 31 and inside the first stiffener frame 35. In the same way as the first frame 35, the second stiffener frame 36 is welded to the first stiffener frame 35 by extending the stiffeners 36.
- the third group of stiffeners 37 comprises two junction stiffeners 37.
- the junction stiffeners 37 are on the one hand welded to the rigid container 12 of the sump structure 9 and on the other hand welded to the second stiffener frame 36.
- junction stiffeners 37 are located on either side of the rigid container 12.
- the junction stiffeners 37 can advantageously have an increasing thickness of the rigid container 12 towards the second stiffener frame 36 in order to best absorb the forces exerted around the orifice 31 of the metal plate 30 and transfer them homogeneously from the rigid container 12 to the external stiffeners 33 passing through the different groups of internal stiffeners 35, 36, 37.
- the sump structure 9 comprises a sump bottom 38 to which two sump stiffeners 39 are welded.
- the sump stiffeners 39 are welded to an external surface of the sump bottom 38.
- the sump stiffeners 39 are arranged in a plane orthogonal to the external surface of the sump bottom 38.
- the sump stiffeners 39 intersect in the center of the sump bottom 38 and are oriented relative to each other at 90°.
- each sump stiffener 39 is oriented at 45° relative to the junction stiffeners 37.
- a cutaway view of an LNG ship 70 shows a watertight and insulated tank 71 of generally prismatic shape mounted in the double hull 72 of the ship.
- the double hull 72 comprises an internal shell 1 and an external shell 2.
- the wall of the tank 71 comprises a primary waterproof barrier intended to be in contact with the LNG contained in the tank, a secondary waterproof barrier arranged between the primary waterproof barrier and the double hull 72 of the ship, and two insulating barriers arranged respectively between the primary waterproof barrier and the secondary waterproof barrier and between the secondary waterproof barrier and the double hull 72.
- loading/unloading pipes 73 arranged on the upper deck of the ship can be connected, by means of appropriate connectors, to a maritime or port terminal to transfer a cargo of LNG from or to the tank 71.
- FIG. 6 represents an example of a maritime terminal comprising a loading and unloading station 75, an underwater pipeline 76 and an onshore installation 77.
- the loading and unloading station 75 is a fixed off-shore installation comprising a movable arm 74 and a tower 78 which supports the mobile arm 74.
- the mobile arm 74 carries a bundle of insulated flexible pipes 79 which can connect to the loading/unloading pipes 73.
- the adjustable mobile arm 74 adapts to all LNG carrier templates.
- a connection pipe not shown extends inside the tower 78.
- the loading and unloading station 75 allows the loading and unloading of the LNG tanker 70 from or to the onshore installation 77.
- the underwater pipe 76 allows the transfer of the liquefied gas between the loading or unloading station 75 and the onshore installation 77 over a long distance, for example 5 km, which makes it possible to keep the LNG ship 70 at a long distance from the coast during loading and unloading operations.
- pumps on board the ship 70 and/or pumps fitted to the on-shore installation 77 and/or pumps fitted to the loading and unloading station 75 are used.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Ocean & Marine Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Filling Or Discharging Of Gas Storage Vessels (AREA)
Description
- L'invention se rapporte au domaine des navires comprenant des cuves, et notamment des cuves étanches et thermiquement isolantes, à membranes. En particulier, l'invention se rapporte au domaine des navires comprenant des cuves étanches et thermiquement isolantes pour le stockage et/ou le transport de gaz liquéfié à basse température, telles que des cuves pour le transport de Gaz de Pétrole Liquéfié (aussi appelé GPL) présentant par exemple une température comprise entre -50°C et 0°C, ou pour le transport de Gaz Naturel Liquéfié (GNL) à environ -162°C à pression atmosphérique. Ces cuves peuvent être installées à terre ou sur un ouvrage flottant. La cuve peut être destinée au transport de gaz liquéfié ou à recevoir du gaz liquéfié servant de carburant pour la propulsion du navire.
- Il est connu de l'art antérieur des navires dits à double coque, à savoir comprenant une coque interne et une coque externe. Ces navires peuvent contenir une ou plusieurs cuves contenant du combustible que ce soit pour son transport ou pour son utilisation en tant que carburant pour la propulsion du navire. Ces cuves sont disposées dans la coque interne et sont fixées à celle-ci. Ces cuves peuvent être par exemple des cuves étanches et thermiquement isolante à membranes pour le stockage d'un gaz liquéfié. Dans ce cas, les parois d'une telle cuve comportent une structure multicouche superposée dans une direction d'épaisseur et comprenant au moins une membrane d'étanchéité et au moins une barrière thermiquement isolante située entre la coque interne et la membrane d'étanchéité.
- Pour le bon fonctionnement de ces cuves, des éléments traversants passent au travers d'une pluralité d'orifices réalisées dans la coque interne et dans les parois de cuve. Ces éléments traversants peuvent par exemple être, des conduites de chargement/déchargement ou une structure de puisard.
- La coque interne comporte sur sa surface externe un réseau de raidisseurs permettant de rigidifier la structure afin de supporter notamment la pression du fluide contenu dans la ou les cuves. Ce réseau de raidisseurs est interrompu tout autour des orifices réalisés dans la coque interne, par exemple en interrompant ou en dévoyant les raidisseurs dudit réseau tout autour de l'orifice.
- Or, il a été constaté que la poutre d'un navire qui comprend de telles cuves est amenée à fléchir dans la direction longitudinale du navire à cause de différents facteurs. En effet, par exemple, la flexion de la poutre navire est causée par le passage de la coque de son état en cale sèche à son état en flottaison, ou par les variations de température de la coque entre la température lors de sa fabrication et la température lors de son utilisation, ou encore par les efforts exercés sur le navire par la houle.
- A titre d'exemple, de tels navires sont notamment décrits dans les demandes de brevet
US 2017/219166 A1 ,FR 3 035 175 A1 WO 2016/166481 A2 etFR 3 083 843 A1 - L'invention part de l'hypothèse que lors de ces phénomènes de flexion, la coque interne est soumise à de fortes sollicitations mécaniques qui sont amenées à se concentrer au niveau des orifices réalisées dans celle-ci. Ces concentrations de contraintes peuvent engendrer une déformation dudit orifice, appelée « ovalisation » dans le cas d'un orifice circulaire, pouvant endommager la coque interne et la cuve.
- Une idée à la base de l'invention est de limiter le risque de déformation d'un orifice réalisé dans la coque interne pouvant endommager celle-ci.
- Selon un mode de réalisation, l'invention fournit un navire comportant une coque interne métallique comprenant une surface interne et une surface externe, une coque externe disposée à l'extérieur de la coque interne en vis-à-vis de la surface externe, et au moins une cuve disposée dans la coque interne et supportée contre la surface interne de la coque interne, la cuve comprenant au moins une paroi de cuve, la coque interne comportant une pluralité de tôles de coque soudées les unes aux autres,
- le navire comprenant au moins un élément traversant passant au travers d'une ouverture réalisée dans la coque interne et dans la paroi de la cuve, au moins une tôle de coque bordant ladite ouverture ;
- dans lequel le navire comporte au moins une plaque métallique comprenant au moins un orifice à travers duquel passe l'élément traversant, la plaque métallique ayant une épaisseur supérieure à l'épaisseur de ladite au moins une tôle de coque bordant l'ouverture, la plaque métallique étant soudée à ladite au moins une tôle de coque bordant l'ouverture, la plaque métallique s'étendant autour de l'ouverture (3).
- Grâce à ces caractéristiques, la plaque métallique du navire du fait de son épaisseur plus importante que la coque interne permet de rigidifier la structure tout autour de l'orifice afin de limiter sa déformation lors de la flexion de la poutre du navire.
- Selon des modes de réalisation, un tel navire peut comporter une ou plusieurs des caractéristiques suivantes.
- L'épaisseur de la plaque métallique et des tôles de coque est mesurée selon une direction orthogonale à la surface externe de la coque interne.
- Selon un mode de réalisation, le navire comprend une pluralité d'éléments traversants passant au travers de ladite ouverture réalisée dans la coque interne et dans ladite paroi de cuve, la plaque métallique comprenant un orifice pour chaque élément traversant.
- Selon un mode de réalisation, navire comprend une pluralité d'éléments traversants passant au travers d'une pluralité d'ouvertures réalisées dans la coque interne et dans ladite paroi de cuve, et le navire comportant une pluralité de plaques métalliques comprenant chacune au moins un orifice à travers duquel passe l'un des éléments traversants, les plaques métalliques étant espacées les unes des autres par au moins une tôle de coque.
- Selon un mode de réalisation, l'épaisseur de la plaque métallique est supérieure ou égale à 1,2 fois l'épaisseur de l'au moins une tôle de coque bordant l'ouverture.
- Ainsi, la plaque métallique est suffisamment épaisse pour diffuser les contraintes et rigidifier la structure tout autour de l'orifice, sans pour autant rendre trop complexe l'opération de soudure entre les deux éléments et en limitant les déformations liées au soudage.
- Selon un mode de réalisation, la plaque métallique est réalisée en acier inoxydable et les tôles de coque sont réalisées en acier au carbone.
- Selon un mode de réalisation, l'orifice est circulaire et l'élément traversant comporte une section circulaire.
- Selon un mode de réalisation, le navire comporte un premier réseau de raidisseurs soudé à une surface externe de la plaque métallique, et un deuxième réseau de raidisseurs soudé à la surface externe de la coque interne ; et
dans lequel le premier réseau de raidisseurs comporte des raidisseurs internes et des raidisseurs externes, les raidisseurs externes étant agencés de sorte à former un cadre de raidisseur tout autour des raidisseurs internes, des raidisseurs du deuxième réseau de raidisseurs étant soudés sur les raidisseurs externes. - Ainsi, tout comme l'épaisseur de la plaque métallique, le premier réseau de raidisseurs permet de rigidifier la structure tout autour de l'orifice de sorte à limiter toute déformation de celui-ci du par exemple à la flexion de la poutre navire. De plus, le premier réseau de raidisseurs assure une continuité mécanique avec le deuxième réseau de raidisseurs.
- Selon un mode de réalisation, chaque raidisseur externe est réalisé sous forme de plaque.
- Selon un mode de réalisation, les raidisseurs du premier réseau de raidisseurs sont réalisés en acier inoxydable, et les raidisseurs du deuxième réseau de raidisseurs sont réalisés en acier au carbone.
- Selon un mode de réalisation, les raidisseurs internes sont répartis régulièrement tout autour de l'élément traversant.
- On entend ici par « répartis régulièrement » comme étant espacés les uns des autres selon un pas constant, ici un pas angulaire constant.
- Selon un mode de réalisation, les raidisseurs internes sont répartis irrégulièrement tout autour de l'élément traversant.
- On entend ici par « répartis irrégulièrement » comme étant espacés les uns des autres selon un pas variable, ici un pas angulaire variable.
- Selon un mode de réalisation, le deuxième réseau de raidisseurs comporte des raidisseurs primaires et des raidisseurs secondaires, chaque raidisseur primaire étant formé essentiellement dans un plan orthogonal à la surface externe de la coque interne et étant soudé d'une part à la coque interne et d'autre part à la coque externe, et chaque raidisseur secondaire étant disposé essentiellement dans un plan orthogonal à la surface externe de la coque interne et étant soudé à la coque interne et formé à distance de la coque externe.
- Selon un mode de réalisation, la paroi de cuve est une paroi de plafond de la cuve et l'élément traversant est une conduite.
- Selon un mode de réalisation, les raidisseurs internes sont soudés d'une part à la plaque métallique et d'autre part aux raidisseurs externes.
- Selon un mode de réalisation, les raidisseurs internes sont réalisés en forme de gousset et présentent une épaisseur croissante de la conduite vers les raidisseurs externes.
- L'épaisseur des raidisseurs est mesurée selon une direction orthogonale à la surface externe de la coque interne
- Selon un mode de réalisation, la croissance de l'épaisseur des raidisseurs internes est linéaire, quadratique ou exponentielle, jusqu'à atteindre une épaisseur égale à la distance entre la plaque métallique et la coque externe.
- L'épaisseur des raidisseurs internes est mesurée de la même manière que pour la plaque métallique, c'est-à-dire selon une direction orthogonale à la surface externe de la coque interne.
- Selon un mode de réalisation, le premier réseau de raidisseurs comporte au moins trois raidisseurs internes, de préférence huit raidisseurs internes, étant de préférence répartis régulièrement tout autour de l'orifice.
- Selon un mode de réalisation, chaque raidisseur interne est fixé sur une portion d'un raidisseur externe, un raidisseur de la deuxième série de raidisseurs étant fixé dans ladite portion d'un raidisseur externe.
- Selon un mode de réalisation, la paroi de plafond comporte une barrière thermiquement isolante supportée par la coque interne, et une membrane d'étanchéité supportée par la barrière thermiquement isolante, la barrière thermiquement isolante et la membrane d'étanchéité étant interrompues à distance de la conduite, la membrane d'étanchéité étant fixée à la plaque métallique par l'intermédiaire d'un anneau de raccordement tout autour de la conduite, l'anneau de raccordement comportant une portion faisant saillie de la surface externe de la plaque métallique de sorte à former un raidisseur circulaire.
- Selon un mode de réalisation, au moins une extrémité des raidisseurs internes est soudée au raidisseur circulaire.
- Selon un mode de réalisation, les raidisseurs externes sont formés dans un plan orthogonal à la surface externe de la coque interne, les raidisseurs externes étant soudés d'une part à la plaque métallique et d'autre part à la coque externe.
- Selon un mode de réalisation, les raidisseurs internes présentent une surface inférieure en contact avec la plaque métallique, ladite surface s'étendant du raidisseur circulaire jusqu'au cadre externe.
- Selon un mode de réalisation, les raidisseurs internes présentent une surface latérale en contact avec l'un des raidisseurs externes, ladite surface s'étendant de la plaque métallique jusqu'à la coque externe.
- Selon un mode de réalisation, la paroi de cuve est une paroi de fond de la cuve et l'élément traversant est une structure de puisard ou un pied de support pour mât de chargement/déchargement.
- Selon un mode de réalisation, le cadre de raidisseur est un cadre externe de raidisseur, les raidisseurs internes comportent un premier groupe de raidisseur, et un deuxième groupe de raidisseur, le premier groupe de raidisseur formant un cadre interne de raidisseur tout autour de l'orifice et à l'intérieur du cadre externe de raidisseur, le cadre interne de raidisseur étant soudé au cadre externe de raidisseur, le deuxième groupe de raidisseur comportant au moins deux raidisseurs de jonction, les raidisseurs de jonction étant d'une part soudée à la structure de puisard et d'autre part soudée au cadre interne de raidisseur.
- Selon un mode de réalisation, le cadre de raidisseur est un cadre externe de raidisseur, les raidisseurs internes comportent un premier groupe de raidisseur, un deuxième groupe de raidisseur et un troisième groupe de raidisseur, le premier groupe de raidisseur formant un premier cadre de raidisseur tout autour de l'orifice et à l'intérieur du cadre externe de raidisseur, le premier cadre de raidisseur étant soudé au cadre externe de raidisseur, le deuxième groupe de raidisseur formant un deuxième cadre de raidisseur tout autour de l'orifice et à l'intérieur du premier cadre de raidisseur, le deuxième cadre de raidisseur étant soudé au premier cadre de raidisseur, le troisième groupe de raidisseur comportant au moins deux raidisseurs de jonction, les raidisseurs de jonction étant d'une part soudée à la structure de puisard et d'autre part soudée au deuxième cadre de raidisseur.
- Selon un mode de réalisation, les raidisseurs de jonction sont répartis régulièrement tout autour de la structure de puisard.
- Selon un mode de réalisation, le troisième groupe de raidisseurs comporte quatre raidisseurs de jonction.
- Selon un mode de réalisation, la structure de puisard comporte un fond de puisard et le navire comporte deux raidisseurs de puisard, les raidisseurs de puisard étant soudés à une surface externe du fond de puisard.
- Selon un mode de réalisation, les raidisseurs de puisard se croisent au centre du fond de puisard et sont orientés l'un par rapport à 90°.
- Selon un mode de réalisation, chaque raidisseur de puisard est orienté à 45° par rapport à l'un des raidisseurs de jonction.
- Selon un mode de réalisation, la cuve est une cuve étanche et thermiquement isolante à membranes destinée au stockage d'un gaz liquéfié.
- Selon un mode de réalisation, la paroi de cuve comporte une structure multicouche formée dans une direction d'épaisseur de l'extérieur vers l'intérieur de la cuve d'une barrière thermiquement isolante secondaire supportée par la coque interne, d'une membrane d'étanchéité secondaire supportée par la barrière thermiquement isolante secondaire, d'une barrière thermiquement isolante primaire supportée par la membrane d'étanchéité secondaire, et d'une membrane d'étanchéité primaire supportée par la barrière thermiquement isolante primaire et destinée à être en contact avec le gaz liquéfié.
- Selon un mode de réalisation, l'invention fournit aussi un système de transfert pour un produit liquide froid, le système comportant le navire précité, des canalisations isolées agencées de manière à relier la cuve installée dans la coque interne du navire à une installation de stockage flottante ou terrestre et une pompe pour entrainer un flux de produit liquide froid à travers les canalisations isolées depuis ou vers l'installation de stockage flottante ou terrestre vers ou depuis la cuve du navire.
- Selon un mode de réalisation, l'invention fournit aussi un procédé de chargement ou déchargement d'un tel navire, dans lequel on achemine un produit liquide froid à travers des canalisations isolées depuis ou vers une installation de stockage flottante ou terrestre vers ou depuis la cuve du navire.
- L'invention sera mieux comprise, et d'autres buts, détails, caractéristiques et avantages de celle-ci apparaîtront plus clairement au cours de la description suivante de plusieurs modes de réalisation particuliers de l'invention, donnés uniquement à titre illustratif et non limitatif, en référence aux dessins annexés.
- [
Fig. 1 ] Lafigure 1 représente une vue de côté écorchée d'un navire à double coque comprenant une pluralité de cuves. - [
Fig. 2 ] Lafigure 2 est une vue en perspective du détail II de lafigure 1 , la coque interne du navire étant traversée par deux conduites. - [
Fig. 3 ] Lafigure 3 est une vue de dessus schématique du détail II de lafigure 1 , la coque interne du navire étant traversée par une conduite. - [
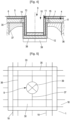
Fig. 4 ] Lafigure 4 est une vue en coupe schématique du détail IV de lafigure 1 , la coque interne étant traversée par une structure de puisard. - [
Fig. 5 ] Lafigure 5 est une vue de dessous schématique du détail IV de lafigure 1 . - [
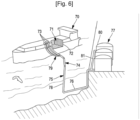
Fig. 6 ] Lafigure 6 est une représentation schématique écorchée d'un navire méthanier comprenant une pluralité de cuve et d'un terminal de chargement/déchargement de cette cuve. - Dans la description ci-dessous, il va être décrit un navire 70 comportant une coque interne 1, une coque externe 2, et une pluralité de cuves de stockage 71.
- La
figure 1 représente plus particulièrement un navire 70 méthanier pour le stockage et le transport de gaz liquéfié. Toutefois, l'invention ne se limite à ce type de navire et concerne tout navire 70 à double coque 1, 2 équipé d'au moins une cuve comprenant un combustible que ce soit pour son transport ou son utilisation en tant que carburant. - Ainsi, le navire 70 représenté sur la
figure 1 comporte quatre cuves disposées dans la coque interne 1 et fixées à celle-ci. La coque interne 1 est réalisée par l'assemblage d'une pluralité de tôles de coque 16 les unes aux autres. Pour le bon fonctionnement de ces cuves, il est prévu des ouvertures 3 à travers la coque interne 1 afin de faire traverser des équipements de la cuve. Des éléments traversants, tel que par exemple une structure de puisard 9 représenté notamment sur lesfigures 4 et 5 ou une conduite 20 représentée notamment sur lesfigures 2 et3 , sont ainsi disposés à l'intérieur de ces ouvertures 3 dans la coque interne 1. - En relation avec la
figure 2 , on observe que le navire 70 comporte une plaque métallique 30 afin de faire la liaison entre l'élément traversant 9, 20 et la coque interne 1 au niveau de l'ouverture 3. La plaque métallique 30 est ainsi soudée aux tôles de coque tout autour de l'ouverture 3 et comporte un orifice 31 à travers duquel passe l'élément traversant 9, 20. L'élément traversant 9, 20 est fixé à la plaque métallique 30 tout autour de l'orifice 31. La plaque métallique 30 est plane et disposée sensiblement dans le plan des tôles de coque de la coque interne 1 bordant l'ouverture 3. - Comme présenté ci-dessus, il est avantageux au niveau des orifices 31 de rigidifier la structure formée par la coque interne 1 et la plaque métallique 30 afin de limiter toute déformation de l'orifice 31.
- Pour cela, l'épaisseur de la plaque métallique 30 a été augmenté comparativement à l'épaisseur des tôles de coque 16 de la coque interne 1 bordant l'ouverture 3. Par exemple, l'épaisseur de la plaque métallique 30 est ainsi 1,5 fois supérieur à l'épaisseur des tôles de coque 16 bordant l'ouverture 3. Afin d'améliorer davantage la rigidité de la plaque métallique 30 sans pour autant augmenter de manière trop significative l'épaisseur de la plaque métallique 30, un premier réseau de raidisseur 32 est soudé sur la plaque métallique 30. Le premier réseau de raidisseur 32 sera décrit plus en détail par la suite selon plusieurs modes de réalisation en fonction du type d'élément traversant.
- La coque interne 1 comporte sur sa surface externe un deuxième réseau de raidisseur 17, comme visible notamment sur la
figure 2 . Le deuxième réseau de raidisseur permet de rigidifier la coque interne 1 de sorte à notamment supporter la pression du fluide contenu dans la cuve. Le deuxième réseau de raidisseur 17 comporte des raidisseurs primaires 18 et des raidisseurs secondaires 19 alternés les uns avec les autres. Les raidisseurs primaires 18 et secondaires 19 se développent selon une première série dans la direction longitudinale du navire et également selon une deuxième série dans la direction transversale du navire pour les parois supérieure et inférieure de la coque interne 1. - Dans un autre mode de réalisation, les raidisseurs primaires 18 se développent dans la direction longitudinale et les raidisseurs secondaires 19 se développent dans la direction transversale.
- Chaque raidisseur primaire 18 est formé dans un plan orthogonal à la surface externe de la coque interne 1 et est soudé d'une part à la coque interne 1 et d'autre part à la coque externe 2 de sorte à faire la jonction entre les coques 1, 2. Chaque raidisseur secondaire 19 est également dans un plan orthogonal à la surface externe de la coque interne 1, toutefois ceux-ci sont plus petits que les raidisseurs primaires 18 et sont donc soudés uniquement à la coque interne 1 et par conséquent, disposés à distance de la coque externe 2. Les raidisseurs primaires 18 sont en forme de plaque et sont avantageusement munies d'orifices afin de permettre la libre circulation des opérateurs ou de l'air présent dans l'espace entre la coque interne 1 et la coque externe 2.
- Les
figures 2 et3 représentent des modes de réalisation dans lequel l'élément traversant est une conduite 20 qui traverse la paroi supérieure de la coque interne 1 et la paroi plafond de la cuve 71, lafigure 2 étant un cas particulier où deux conduites 20 traversent la coque interne 1 en étant proche l'une de l'autre. - Dans les modes de réalisations des
figures 2 et3 , la paroi de plafond 4 comporte une structure multicouche non représenté et comportant au moins une barrière thermiquement isolante supportée par la surface interne de la coque interne 1, et au moins une membrane d'étanchéité supportée par la barrière thermiquement isolante. La barrière thermiquement isolante et la membrane d'étanchéité sont interrompues à distance de la conduite 20. La membrane d'étanchéité est fixée à la plaque métallique 30 par l'intermédiaire d'un anneau de raccordement (non représenté) tout autour de la conduite 20. L'anneau de raccordement comporte une portion faisant saillie de la surface externe de la plaque métallique 30 de sorte à former un raidisseur circulaire 21 formé tout autour de la conduite 20 à distance de celle-ci. Le raidisseur circulaire 21 permet de rigidifier la zone de fixation de la membrane d'étanchéité afin d'éviter que la plaque métallique 30 fléchisse dans cette zone à cause des contraintes exercées par la membrane d'étanchéité. - Sur les
figures 2 et3 , il est représenté l'agencement du premier réseau de raidisseur 32 formé sur surface externe de la plaque métallique 30 dans le cas d'une conduite 20. Le premier réseau de raidisseur 32 comporte des raidisseurs internes 34 et des raidisseurs externes 33. Les raidisseurs externes 33 sont réalisés sous forme de plaque et agencés de sorte à former un cadre de raidisseur tout autour des raidisseurs internes 34. Les raidisseurs externes 33 sont disposés dans un plan orthogonal à la surface externe de la paroi supérieure de la coque interne 1. Les raidisseurs externes 33 sont soudés d'une part à la plaque métallique 30 et d'autre part à la coque externe 2. De plus, des raidisseurs du deuxième réseau de raidisseurs 17, sont soudés sur les raidisseurs externes 33. Dans les modes de réalisation représentés, des raidisseurs primaires 18 du deuxième de réseau de raidisseur 17 sont fixés dans le prolongement des raidisseurs externes 33. - Comme représenté sur les
figures 2 et3 , les raidisseurs internes 34 sont au nombre de huit et sont répartis régulièrement tout autour de la conduite 20. En effet, dans cet exemple, les raidisseurs internes 34 sont orientés radialement par rapport à l'axe de la conduite 20 et répartis tous les 45° en prenant pour référence l'axe de la conduite 20, comme visible enfigure 3 . Toutefois, le nombre de raidisseurs internes 34 peut varier notamment selon le diamètre de la conduite 20 de sorte que leur nombre peut être inférieur ou supérieur, tant qu'ils sont régulièrement répartis tout autour de la conduite 20. - Les raidisseurs internes 34 présentent une forme de gousset et sont soudés à la fois à un des raidisseurs externes 33, à la plaque métallique 30 et au raidisseur circulaire 21. Ainsi, les raidisseurs internes 34 présentent une surface inférieure en contact avec la plaque métallique 30 et soudée à celle-ci. Cette surface supérieure s'étend du raidisseur circulaire 21 jusqu'au raidisseur externe 33. De plus, les raidisseurs internes 34 présentent une surface latérale en contact avec le raidisseurs externe 33 et soudée à celui-ci. Cette surface latérale s'étend de la plaque métallique 30 jusqu'à la coque externe 2. Ainsi, dans cette configuration, deux raidisseurs internes 34 sont soudés sur chaque raidisseur externe 33. Chaque raidisseur interne 34 est donc fixé sur une portion d'un raidisseur externe 33 et un raidisseur de la deuxième série de raidisseurs 17 est fixé au niveau de cette portion du raidisseur externe 33 de sorte à être situé dans le prolongement du raidisseur interne 34, comme représenté sur la
figure 3 . - Cet agencement du raidisseur circulaire 21, des raidisseurs internes 34, des raidisseurs externes 33 et du deuxième réseau de raidisseur 17 permet d'assurer une continuité de la reprise mécanique des efforts et une répartition homogène de ces efforts afin de limiter la déformation de l'orifice 31 de la plaque métallique 30.
- Les raidisseurs internes 34 présentent une épaisseur croissante du raidisseur circulaire 21 vers le raidisseur externe 33 afin de reprendre au mieux les efforts exercés autour de l'orifice 31 de la plaque métallique 30 et de les transférer de manière homogène du raidisseur circulaire 21 jusqu'aux raidisseurs externes 33. Dans le mode de réalisation représenté, cette croissance est exponentielle partant d'une valeur inférieure à la hauteur du raidisseur circulaire 21 pour atteindre une épaisseur égale à la distance entre la plaque métallique 30 et la coque externe 2.
- Dans le cas particulier de la
figure 2 où deux conduites 20 traversent la coque interne 1 en étant proche l'une de l'autre, le premier réseau de raidisseur 32 de la première conduite 20 et le premier réseau de raidisseur 32 de la deuxième conduite 20 partage un même raidisseur externe 33. Ainsi, sur lafigure 2 , deux conduites 20 passent au travers de la même ouverture 3 de sorte qu'une seule plaque métallique 30 est nécessaire. Cette plaque métallique 30 est donc munie de deux orifices 31 et deux premiers réseaux de raidisseur 32 sont fixées sur celle-ci. Comme représenté sur lafigure 2 , la plaque métallique 30 peut avoir une forme rectangulaire, cette forme pouvant varier selon le nombre d'éléments traversants 9, 20. Par exemple, dans le cas de trois éléments traversants 9, 20 passant au travers de la même plaque métallique 30, celle-ci peut avoir une forme en L. - Dans le cas, non représenté, où les deux ou plus éléments traversants 9, 20 sont éloignés les uns des autres et qu'il est nécessaire d'avoir une pluralité d'ouvertures 3 dans la coque interne 1 et dans la paroi de cuve 4, il est prévu d'avoir une plaque métallique 30 pour chacune des ouvertures 3. Chacune de ces plaques métalliques 30 est également munie du nombre nécessaire d'orifices 31 selon le nombre d'éléments traversants 9,20 passant au travers de ladite ouverture 3.
- Les
figures 4 et 5 représentent un mode de réalisation dans lequel l'élément traversant est une structure de puisard 9 qui traverse la paroi de fond de la cuve et la paroi inférieure de la coque interne 1. - Sur la
figure 4 , il a été représenté de manière schématique la structure multicouche de la paroi de fond 4 de la cuve dans le cas où la cuve est une cuve étanche et thermiquement isolante à membranes pour le stockage de gaz liquéfié. Ainsi dans ce mode de réalisation, les parois 4 de la cuve sont formées par une structure multicouche fixée sur des parois porteuses de la coque interne 1 et incluant deux membranes étanches 5, 7 alternées avec deux barrières thermiquement isolantes 6, 8. A titre d'exemple, de telles cuves à membranes sont notamment décrites dans les demandes de brevetWO14057221 FR2691520 FR2877638 - La paroi de cuve 4 est montée sur la coque interne 1 d'un navire 70 à double coque. La paroi de cuve 4 présente une structure multicouche incluant successivement une barrière d'isolation thermique secondaire 8 fixée sur la coque interne 1, une membrane d'étanchéité secondaire 7 supportée par la barrière d'isolation thermique secondaire 8, une barrière d'isolation thermique primaire 6 recouvrant la membrane d'étanchéité secondaire 7 et une membrane d'étanchéité primaire 5 supportée par la barrière d'isolation thermique primaire 6.
- La structure de puisard 9 comporte un premier récipient 10 en communication avec l'intérieur de la cuve, et un deuxième récipient 11 contenant le premier récipient 10. Le premier récipient 10 est raccordé de manière continue à la membrane d'étanchéité primaire 5, qu'il complète ainsi de manière étanche. De même, le deuxième récipient 11 est raccordé de manière continue à la membrane d'étanchéité secondaire 7, qu'il complète ainsi de manière étanche. Le raccord entre le premier récipient 10 et la membrane d'étanchéité primaire 5 est réalisé à l'aide d'une première collerette 13 tandis que le raccord entre le deuxième récipient et la membrane d'étanchéité secondaire 7 est réalisé à l'aide d'une deuxième collerette 14.
- La structure de puisard 9 est également muni d'un récipient rigide 12 qui vient se fixer tout autour de la plaque métallique 30 au niveau de l'orifice 31. Le premier et le deuxième récipients 10, 11 sont situés à l'intérieur du récipient rigide 12. Le récipient rigide 12, le premier récipient 10 et le deuxième récipient 11 sont par exemple des récipients cylindriques coaxiaux comme représentés en
figure 4 . Le deuxième récipient 11 est fixé à l'aide d'ailes de fixation 15 à la plaque métallique 30. Les ailes de fixation 15 peuvent présenter de manière avantageuse un degré de liberté en translation correspondant à une direction radiale du deuxième récipient 11 de sorte à autoriser la contraction et la dilatation thermique de celui-ci. - Dans le mode de réalisation des
figures 4 et 5 , et de la même manière que pour les modes de réalisation desfigures 2 et3 , le premier réseau de raidisseur 32 comporte des raidisseurs internes 35, 36, 37 et des raidisseurs externes 33. Les raidisseurs externes 33 sont réalisés sous forme de plaque et agencés de sorte à former un cadre externe de raidisseur tout autour des raidisseurs internes 35, 36, 37. Les raidisseurs externes 33 sont disposés dans un plan orthogonal à la surface externe de la paroi supérieure de la coque interne 1. Les raidisseurs externes 33 sont soudés d'une part à la plaque métallique 30 et d'autre part à la coque externe 2. De plus, des raidisseurs du deuxième réseau de raidisseurs 17, sont soudés sur les raidisseurs externes 33. Dans les modes de réalisation représentés, des raidisseurs primaires 18 du deuxième de réseau de raidisseur 17 sont fixés dans le prolongement des raidisseurs externes 33. Ainsi, les raidisseurs externes 33 sont agencés de la même manière que pour les modes de réalisation desfigures 2 et3 . Toutefois, l'agencement des raidisseurs primaires 35, 36, 37 pour le mode de réalisation desfigures 4 et 5 diffère. - Comme illustré en
figure 5 notamment, les raidisseurs internes 35, 36, 37 comportent un premier groupe de raidisseur 35, un deuxième groupe de raidisseur 36 et un troisième groupe de raidisseur 37. Le premier groupe de raidisseur 35 forme un premier cadre de raidisseur 35 tout autour de l'orifice 31 et à l'intérieur du cadre externe de raidisseur 33. Le premier cadre de raidisseur 35 est soudé au cadre externe de raidisseur 33 en prolongeant les raidisseurs 35 pour venir se fixer sur les raidisseurs externes 33. Le deuxième groupe de raidisseur 36 forme également un deuxième cadre de raidisseur 36 tout autour de l'orifice 31 et à l'intérieur du premier cadre de raidisseur 35. De la même manière que le premier cadre 35, le deuxième cadre de raidisseur 36 est soudé au premier cadre de raidisseur 35 en prolongeant les raidisseurs 36. - Enfin, le troisième groupe de raidisseur 37 comporte deux raidisseurs de jonction 37. Les raidisseurs de jonction 37 sont d'une part soudés au récipient rigide 12 de la structure de puisard 9 et d'autre part soudés au deuxième cadre de raidisseur 36. Les raidisseurs de jonction 37 sont situés de part et d'autre du récipient rigide 12. De la même manière que pour les raidisseurs internes 34 de la
figure 2 , les raidisseurs de jonction 37 peuvent avoir de manière avantageuse une épaisseur croissante du récipient rigide 12 vers le deuxième cadre de raidisseur 36 afin de reprendre au mieux les efforts exercés autour de l'orifice 31 de la plaque métallique 30 et les transférer de manière homogène du récipient rigide 12 jusqu'aux raidisseurs externes 33 en passant par les différents groupes de raidisseurs internes 35, 36, 37. - La structure de puisard 9 comporte un fond de puisard 38 sur lequel sont soudés deux raidisseurs de puisard 39. Les raidisseurs de puisard 39 sont soudés à une surface externe du fond de puisard 38. Les raidisseurs de puisard 39 sont disposés dans un plan orthogonal à la surface externe du fond de puisard 38. Dans le mode de réalisation représenté sur la
figure 5 , les raidisseurs de puisard 39 se croisent au centre du fond de puisard 38 et sont orientés l'un par rapport à 90°. De plus, chaque raidisseur de puisard 39 est orienté à 45° par rapport aux raidisseurs de jonction 37. - En référence à la
figure 6 , une vue écorchée d'un navire méthanier 70 montre une cuve étanche et isolée 71 de forme générale prismatique montée dans la double coque 72 du navire. La double coque 72 comporte une coque interne 1 et une coque externe 2. La paroi de la cuve 71 comporte une barrière étanche primaire destinée à être en contact avec le GNL contenu dans la cuve, une barrière étanche secondaire agencée entre la barrière étanche primaire et la double coque 72 du navire, et deux barrières isolante agencées respectivement entre la barrière étanche primaire et la barrière étanche secondaire et entre la barrière étanche secondaire et la double coque 72. - De manière connue en soi, des canalisations de chargement/déchargement 73 disposées sur le pont supérieur du navire peuvent être raccordées, au moyen de connecteurs appropriées, à un terminal maritime ou portuaire pour transférer une cargaison de GNL depuis ou vers la cuve 71.
- La
figure 6 représente un exemple de terminal maritime comportant un poste de chargement et de déchargement 75, une conduite sous-marine 76 et une installation à terre 77. Le poste de chargement et de déchargement 75 est une installation fixe off-shore comportant un bras mobile 74 et une tour 78 qui supporte le bras mobile 74. Le bras mobile 74 porte un faisceau de tuyaux flexibles isolés 79 pouvant se connecter aux canalisations de chargement/déchargement 73. Le bras mobile 74 orientable s'adapte à tous les gabarits de méthaniers. Une conduite de liaison non représentée s'étend à l'intérieur de la tour 78. Le poste de chargement et de déchargement 75 permet le chargement et le déchargement du méthanier 70 depuis ou vers l'installation à terre 77. Celle-ci comporte des cuves de stockage de gaz liquéfié 80 et des conduites de liaison 81 reliées par la conduite sous-marine 76 au poste de chargement ou de déchargement 75. La conduite sous-marine 76 permet le transfert du gaz liquéfié entre le poste de chargement ou de déchargement 75 et l'installation à terre 77 sur une grande distance, par exemple 5 km, ce qui permet de garder le navire méthanier 70 à grande distance de la côte pendant les opérations de chargement et de déchargement. - Pour engendrer la pression nécessaire au transfert du gaz liquéfié, on met en oeuvre des pompes embarquées dans le navire 70 et/ou des pompes équipant l'installation à terre 77 et/ou des pompes équipant le poste de chargement et de déchargement 75.
- Bien que l'invention ait été décrite en liaison avec plusieurs modes de réalisation particuliers, il est bien évident qu'elle n'y est nullement limitée et qu'elle comprend tous les moyens décrits ainsi que leurs combinaisons si celles-c entrent dans le cadre de l'invention comme décrites dans les revendications.
- L'usage du verbe « comporter », « comprendre » ou « inclure » et de ses formes conjuguées n'exclut pas la présence d'autres éléments ou d'autres étapes que ceux énoncés dans une revendication.
- Dans les revendications, tout signe de référence entre parenthèses ne saurait être interprété comme une limitation de la revendication.
Claims (20)
- Navire (70) comportant une coque interne (1) métallique comprenantune surface interne et une surface externe, une coque externe (2) disposée à l'extérieur de la coque interne (1) en vis-à-vis de la surface externe, et au moins une cuve (71) disposée dans la coque interne (1) et supportée contre la surface interne de la coque interne (1), la cuve comprenant au moins une paroi de cuve (4), la coque interne (1) comportant une pluralité de tôles de coque (16) soudées les unes aux autres,le navire (70) comprenant au moins un élément traversant (9, 20) passant au travers d'une ouverture (3) réalisée dans la coque interne (1) et dans la paroi (4) de la cuve, au moins une tôle de coque (16) bordant ladite ouverture (3) ;dans lequel le navire (70) comporte au moins une plaque métallique (30) comprenant au moins un orifice (31) à travers duquel passe l'élément traversant (9, 20), la plaque métallique (30) ayant une épaisseur supérieure à l'épaisseur de ladite au moins une tôle de coque (16) bordant l'ouverture (3), la plaque métallique (30) étant soudée à ladite au moins une tôle de coque (16) bordant l'ouverture (3), la plaque métallique (30) s'étendant autour de l'ouverture (3).
- Navire (70) selon la revendication 1, dans lequel l'épaisseur de la plaque métallique (30) est supérieure ou égale à 1,2 fois l'épaisseur de l'au moins une tôle de coque (16) bordant l'ouverture (3).
- Navire (70) selon la revendication 1 ou la revendication 2, dans lequel la plaque métallique (30) est réalisée en acier inoxydable et les tôles de coque (16) sont réalisées en acier au carbone.
- Navire (70) selon l'une des revendications 1 à 3, dans lequel l'orifice (31) est circulaire et l'élément traversant (9, 20) comporte une section circulaire.
- Navire (70) selon l'une des revendications 1 à 4, dans lequel le navire (70) comporte un premier réseau de raidisseurs (32) soudé à une surface externe de la plaque métallique (30), et un deuxième réseau de raidisseurs (17) soudé à la surface externe de la coque interne (1) ; et
dans lequel le premier réseau de raidisseurs (32) comporte des raidisseurs internes (34, 35, 36, 37) et des raidisseurs externes (33), les raidisseurs externes (33) étant agencés de sorte à former un cadre de raidisseur tout autour des raidisseurs internes (34, 35, 36, 37), des raidisseurs du deuxième réseau de raidisseurs (17) étant soudés sur les raidisseurs externes (33). - Navire (70) selon la revendication 5, dans lequel les raidisseurs du premier réseau de raidisseurs (32) sont réalisés en acier inoxydable, et les raidisseurs du deuxième réseau de raidisseurs (17) sont réalisés en acier au carbone.
- Navire (70) selon la revendication 5 ou la revendication 6, dans lequel les raidisseurs internes (34, 35, 36, 37) sont répartis régulièrement tout autour de l'élément traversant (9, 20).
- Navire selon la revendication 5 ou la revendication 6, dans lequel les raidisseurs internes (34, 35, 36, 37) sont répartis irrégulièrement tout autour de l'élément traversant (9, 20).
- Navire (70) selon l'une des revendications 5 à 8, dans lequel le deuxième réseau de raidisseurs (17) comporte des raidisseurs primaires (18) et des raidisseurs secondaires (19), chaque raidisseur primaire (18) étant formé essentiellement dans un plan orthogonal à la surface externe de la coque interne (1) et étant soudé d'une part à la coque interne (1) et d'autre part à la coque externe (2), et chaque raidisseur secondaire (19) étant formé essentiellement dans un plan orthogonal à la surface externe de la coque interne (1) et étant soudé à la coque interne (1) et disposé à distance de la coque externe (2).
- Navire (70) selon l'une des revendications 5 à 9, dans lequel les raidisseurs internes (34) sont soudés d'une part à la plaque métallique (30) et d'autre part aux raidisseurs externes (33).
- Navire (70) selon l'une des revendications 5 à 10, dans lequel les raidisseurs internes (34) sont réalisés en forme de gousset et présentent une épaisseur croissante de l'élément traversant (20) vers les raidisseurs externes (33).
- Navire (70) selon l'une des revendications 5 à 11, dans lequel le premier réseau de raidisseurs (32) comporte au moins trois raidisseurs internes (34) répartis régulièrement tout autour de l'orifice (31).
- Navire (70) selon l'une des revendications 5 à 12, dans lequel chaque raidisseur interne (34) est fixé sur une portion d'un raidisseur externe (33), un raidisseur du deuxième réseau de raidisseurs (17) étant fixé sur la même dite portion de raidisseur externe (33).
- Navire (70) selon l'une des revendications 1 à 13, dans lequel la paroi de cuve (4) est une paroi de plafond de la cuve et l'élément traversant est une conduite (20).
- Navire (70) selon la revendication 14, dans lequel la paroi de plafond (4) comporte une barrière thermiquement isolante (8) supportée par la coque interne (1), et une membrane d'étanchéité (7) supportée par la barrière thermiquement isolante (8), la barrière thermiquement isolante (8) et la membrane d'étanchéité (7) étant interrompues à distance de la conduite (20), la membrane d'étanchéité étant fixée à la plaque métallique (30) par l'intermédiaire d'un anneau de raccordement tout autour de la conduite (20), l'anneau de raccordement comportant une portion faisant saillie de la surface externe de la plaque métallique (30) de sorte à former un raidisseur circulaire (21).
- Navire (70) selon la revendication 15 prise en combinaison avec l'une des revendications 5 à 13, dans lequel au moins une extrémité des raidisseurs internes (34) est soudée au raidisseur circulaire (21).
- Navire (70) selon l'une des revendication 1 à 13, dans lequel la paroi de cuve (4) est une paroi de fond de la cuve et l'élément traversant est une structure de puisard (9).
- Navire (70) selon l'une des revendications 1 à 17, dans lequel la cuve (71) est une cuve étanche et thermiquement isolante à membranes destinée au stockage d'un gaz liquéfié.
- Système de transfert pour un produit liquide froid, le système comportant un navire (70) selon l'une des revendications 1 à 18, des canalisations isolées (73, 79, 76, 81) agencées de manière à relier la cuve (71) installée dans la coque interne (1) du navire (70) à une installation de stockage flottante ou terrestre (77) et une pompe pour entrainer un flux de produit liquide froid à travers les canalisations isolées depuis ou vers l'installation de stockage flottante ou terrestre vers ou depuis la cuve du navire (70).
- Procédé de chargement ou déchargement d'un navire (70) selon l'une des revendications 1 à 18, dans lequel on achemine un produit liquide froid à travers des canalisations isolées (73, 79, 76, 81) depuis ou vers une installation de stockage flottante ou terrestre (77) vers ou depuis la cuve (71) du navire.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR2013974A FR3117993A1 (fr) | 2020-12-22 | 2020-12-22 | Navire comprenant une cuve |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP4019388A1 EP4019388A1 (fr) | 2022-06-29 |
| EP4019388B1 true EP4019388B1 (fr) | 2024-04-03 |
Family
ID=74871587
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP21215401.7A Active EP4019388B1 (fr) | 2020-12-22 | 2021-12-17 | Navire comprenant une cuve |
Country Status (5)
| Country | Link |
|---|---|
| EP (1) | EP4019388B1 (fr) |
| KR (1) | KR20220090447A (fr) |
| CN (1) | CN114715333A (fr) |
| ES (1) | ES2983426T3 (fr) |
| FR (1) | FR3117993A1 (fr) |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2590690Y2 (ja) * | 1991-09-04 | 1999-02-17 | 三菱重工業株式会社 | 液化ガス運搬船のタンクカバー |
| FR2691520B1 (fr) | 1992-05-20 | 1994-09-02 | Technigaz Ste Nle | Structure préfabriquée de formation de parois étanches et thermiquement isolantes pour enceinte de confinement d'un fluide à très basse température. |
| FR2877638B1 (fr) | 2004-11-10 | 2007-01-19 | Gaz Transp Et Technigaz Soc Pa | Cuve etanche et thermiquement isolee a elements calorifuges resistants a la compression |
| FR2996520B1 (fr) | 2012-10-09 | 2014-10-24 | Gaztransp Et Technigaz | Cuve etanche et thermiquement isolante comportant une membrane metalique ondulee selon des plis orthogonaux |
| KR101591781B1 (ko) * | 2014-08-06 | 2016-02-04 | 한국가스공사 | 액화가스 저장탱크의 펌프타워 |
| FR3035174B1 (fr) * | 2015-04-15 | 2017-04-28 | Gaztransport Et Technigaz | Cuve equipee d'une paroi presentant une zone singuliere au travers de laquelle passe un element traversant |
| FR3035175B1 (fr) * | 2015-04-20 | 2017-04-28 | Gaztransport Et Technigaz | Cuve etanche et thermiquement isolante equipee d'un element traversant |
| FR3050009B1 (fr) * | 2016-04-07 | 2018-04-27 | Gaztransport Et Technigaz | Cuve etanche et thermiquement isolante |
| FR3054872B1 (fr) * | 2016-08-02 | 2018-08-17 | Gaztransport Et Technigaz | Structure de paroi etanche |
| FR3078135B1 (fr) * | 2018-02-20 | 2021-01-15 | Gaztransport Et Technigaz | Installation de stockage et de transport d'un fluide cryogenique embarquee sur un navire |
| FR3083843B1 (fr) * | 2018-07-16 | 2020-07-17 | Gaztransport Et Technigaz | Installation de stockage de fluide |
| CN109808841B (zh) * | 2019-02-22 | 2020-03-20 | 中船澄西船舶修造有限公司 | 一种货舱绝缘板的安装工艺 |
-
2020
- 2020-12-22 FR FR2013974A patent/FR3117993A1/fr active Pending
-
2021
- 2021-12-17 ES ES21215401T patent/ES2983426T3/es active Active
- 2021-12-17 EP EP21215401.7A patent/EP4019388B1/fr active Active
- 2021-12-21 KR KR1020210183694A patent/KR20220090447A/ko active Pending
- 2021-12-22 CN CN202111581337.2A patent/CN114715333A/zh active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| FR3117993A1 (fr) | 2022-06-24 |
| ES2983426T3 (es) | 2024-10-23 |
| CN114715333A (zh) | 2022-07-08 |
| EP4019388A1 (fr) | 2022-06-29 |
| KR20220090447A (ko) | 2022-06-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3788293B1 (fr) | Cuve etanche et thermiquement isolante equipee d'une tour de chargement/dechargement | |
| EP3472509B1 (fr) | Structure de dome gaz pour une cuve etanche et thermiquement isolante | |
| EP3948060B1 (fr) | Cuve étanche et thermiquement isolante | |
| WO2019155154A1 (fr) | Installation pour le stockage et le transport d'un gaz liquefie | |
| EP3361138A1 (fr) | Structure de dome gaz pour une cuve etanche et thermiquement isolante | |
| FR3082596A1 (fr) | Cuve etanche et thermiquement isolante a ondulations continues dans le dome liquide | |
| EP3755939A2 (fr) | Installation de stockage et de transport d'un fluide cryogénique embarquée sur un navire | |
| WO2017174938A1 (fr) | Cuve étanche et thermiquement isolante | |
| WO2019239053A1 (fr) | Cuve etanche munie d'un element de jonction ondule | |
| FR3116587A1 (fr) | Dôme liquide d’une cuve de stockage pour gaz liquéfié | |
| EP4083494A1 (fr) | Installation de stockage pour gaz liquefie | |
| FR3109978A1 (fr) | Dôme liquide d’une cuve de stockage pour gaz liquéfié comportant une ouverture munie d’une trappe additionnelle | |
| EP3645933B1 (fr) | Membrane etanche et procede d'assemblage d'une membrane etanche | |
| WO2021140218A1 (fr) | Installation de stockage pour gaz liquéfié | |
| EP4019388A1 (fr) | Navire comprenant une cuve | |
| FR3151073A1 (fr) | Installation de stockage d’un gaz liquéfié comportant une structure de dôme | |
| EP4198375A1 (fr) | Installation de stockage d'un gaz liquefie comportant une cuve et une structure de dome | |
| WO2021233712A1 (fr) | Installation de stockage pour gaz liquéfié | |
| WO2022069751A1 (fr) | Procédé d'assemblage et installation de cuve de stockage pour gaz liquéfié | |
| WO2021099424A1 (fr) | Installation pour le stockage d'un gaz liquéfié | |
| FR3118796A1 (fr) | Installation de stockage pour gaz liquéfié | |
| EP4425038B1 (fr) | Installation de stockage pour gaz liquéfié | |
| FR3111411A1 (fr) | Dôme liquide d’une cuve de stockage pour gaz liquéfié | |
| FR3148822A1 (fr) | Installation de stockage de gaz liquéfié | |
| WO2023072616A1 (fr) | Cuve étanche et thermiquement isolante |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20220802 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20231208 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAL | Information related to payment of fee for publishing/printing deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR3 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602021011231 Country of ref document: DE |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Free format text: CASE NUMBER: APP_33369/2024 Effective date: 20240605 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20240403 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 1672012 Country of ref document: AT Kind code of ref document: T Effective date: 20240403 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240803 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240704 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240805 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2983426 Country of ref document: ES Kind code of ref document: T3 Effective date: 20241023 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240805 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240803 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240704 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240703 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602021011231 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20250106 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 602021011231 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241217 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240403 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20241231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250701 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241217 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NO Payment date: 20251127 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241217 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20260112 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241217 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20251210 Year of fee payment: 5 |
|
| PGRI | Patent reinstated in contracting state [announced from national office to epo] |
Ref country code: IT Effective date: 20241231 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20260331 Year of fee payment: 5 |