EP3854700B1 - Verfahren zu einer herstellung und/oder zu einem transport einer papiererstverpackung - Google Patents
Verfahren zu einer herstellung und/oder zu einem transport einer papiererstverpackung Download PDFInfo
- Publication number
- EP3854700B1 EP3854700B1 EP21152925.0A EP21152925A EP3854700B1 EP 3854700 B1 EP3854700 B1 EP 3854700B1 EP 21152925 A EP21152925 A EP 21152925A EP 3854700 B1 EP3854700 B1 EP 3854700B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- unit
- packaging
- fin
- wrapping
- wrapping unit
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B25/00—Packaging other articles presenting special problems
- B65B25/001—Packaging other articles presenting special problems of foodstuffs, combined with their conservation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B5/00—Packaging individual articles in containers or receptacles, e.g. bags, sacks, boxes, cartons, cans, jars
- B65B5/10—Filling containers or receptacles progressively or in stages by introducing successive articles, or layers of articles
- B65B5/105—Filling containers or receptacles progressively or in stages by introducing successive articles, or layers of articles by grippers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B35/00—Supplying, feeding, arranging or orientating articles to be packaged
- B65B35/10—Feeding, e.g. conveying, single articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B5/00—Packaging individual articles in containers or receptacles, e.g. bags, sacks, boxes, cartons, cans, jars
- B65B5/02—Machines characterised by incorporation of means for making the containers or receptacles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B5/00—Packaging individual articles in containers or receptacles, e.g. bags, sacks, boxes, cartons, cans, jars
- B65B5/04—Packaging single articles
Definitions
- a packaging machine and a method for producing and/or transporting an initial paper packaging that is intended to hold at least one product are already known, wherein the initial paper packaging has at least one wrapping unit, which has at least one barrier layer to protect the received product, and comprises at least one carrier layer connected to the barrier layer, and has at least one functional unit for protecting the wrapping unit and / or the product received from damage, wherein the packaging machine has at least one transport unit which is designed such that the primary paper packaging during transport, in particular in a secondary packaging is supported at least in the area of a folding triangle of the wrapping unit and/or a fin of the wrapping unit is bent, curved and/or folded about at least one axis.
- At least initial packaging is already known which is intended to hold at least one product, the initial packaging having at least one wrapping unit which comprises at least one barrier layer to protect the product being received, and at least one carrier layer connected to the barrier layer.
- the initial packaging in particular the initial paper packaging
- the initial packaging is intended to hold at least one product, in particular a foodstuff
- the initial packaging in particular the initial paper packaging, being at least one, in particular directly with the product
- wrapping unit in particular a tubular bag
- wrapping unit comprises, in particular, at least one barrier layer to protect the product received, in particular from moisture and / or oxygen, and at least one carrier layer, in particular paper layer, connected to the barrier layer, in particular cohesively
- One-piece is intended to mean, in particular, at least materially connected, for example by a welding process, an adhesive process, a molding process and/or another process that appears sensible to the person skilled in the art.
- the functional unit is at least partially formed by the enveloping unit, in particular by at least a portion of the enveloping unit.
- the functional unit is preferably intended to protect the wrapping unit at least in a partial area and/or the product received from transport damage.
- “Provided” is intended to mean, in particular, specially designed, specially set up and/or specially equipped. The fact that an object is intended for a specific function should be understood in particular to mean that the object fulfills and/or executes this specific function in at least one application and/or operating state.
- the functional unit is preferably arranged on the wrapping unit or at least partially formed by the wrapping unit in such a way that at least damage to the barrier layer, in particular due to severe bending of the wrapping unit in the area of a folding triangle of the wrapping unit, as a result of transport and / or an arrangement of the initial packaging in one Secondary packaging can be counteracted.
- the functional unit is at least partially designed as a damping unit, which is intended to absorb shocks that act on the enveloping unit, at least in a portion of the enveloping unit, as a result of a deformation and/or a movement of at least one element or a partial region of the functional unit, which is at least partially designed as a damping unit to dampen.
- the functional unit is at least partially designed as a stiffening unit, which is intended to stiffen the covering unit at least in a partial area, in particular in order to protect the received product from the effects of external loads that can lead to damage to the recorded product.
- the functional unit which is at least partially designed as a stiffening unit, is preferably as a result of a geometric arrangement of partial areas the wrapping unit and/or as a result of a specially introduced or shaped surface structure in at least a portion of the wrapping unit.
- the functional unit which is at least partially designed as a stiffening unit and/or as a damping unit, can be formed by stiffening elements additionally arranged on the covering unit, such as additional folds, additional ribs, additional impressions in the covering unit or the like, or by end regions of the covering unit itself.
- the functional unit is intended to protect the wrapping unit in a state of the primary packaging arranged in the secondary packaging, in particular against loads which can at least lead to damage to the barrier layer as a result of exposure to loads in a state of the primary packaging arranged in the secondary packaging.
- the functional unit is preferably formed at least to a large extent, in particular completely, from a material of the enveloping unit.
- the wrapping unit is preferably designed as a paper wrapping unit.
- the wrapping unit is made up of more than 50%, preferably more than 70% and particularly preferably more than 80% of a total material of the wrapping unit from a paper.
- the wrapping unit is preferably designed as a paper film.
- the wrapping unit is preferably designed differently from a cardboard wrapping unit.
- the covering unit has a maximum material thickness of less than 2 mm, preferably less than 1 mm and most preferably less than 500 ⁇ m.
- the covering unit preferably has a maximum material thickness that is less than 250 ⁇ m.
- the wrapping unit is particularly preferably designed as a tubular bag, in particular as a paper tubular bag.
- the covering unit preferably comprises the barrier layer and the carrier layer, which are connected to one another.
- the carrier layer is preferably designed as a paper layer. It is conceivable that, as an alternative or in addition to the barrier layer and/or the carrier layer, the covering unit has further layers that appear useful to a person skilled in the art, in particular functional layers, such as a sealing and structural layer, a barrier and structural layer or the like. It is preferred the barrier layer is designed as a transparent PET layer.
- the barrier layer is preferably provided as a barrier against oxygen. However, it is also conceivable that the barrier layer as another layer, which appears sensible to a person skilled in the art, is designed as a barrier against oxygen, as a barrier against water vapor, as a barrier against condensate, as a grease barrier, as a moisture barrier or as another barrier which appears sensible to a person skilled in the art.
- the covering unit has, in addition to the barrier layer, a further barrier layer, which is additionally provided as a barrier against water vapor, as a barrier against condensate or the like.
- the further barrier layer can be designed, for example, as a transparent polyethylene layer, as a metallized PP layer or the like.
- the covering unit preferably comprises a sealing layer, in particular in addition to the barrier layer and the carrier layer.
- the sealing layer can be designed, for example, as a, in particular white, polyethylene layer.
- the sealing layer is preferably designed to be non-transparent.
- the sealing layer is preferably connected to the carrier layer, in particular connected in one piece to the carrier layer.
- the sealing layer is preferably glued to the carrier layer.
- the barrier layer is preferably glued to the carrier layer.
- the barrier layer preferably forms an outside of the enveloping unit.
- the sealing layer preferably forms an inside of the wrapping unit, in particular facing the product being received.
- the barrier layer forms the inside of the wrapping unit, in particular facing the product being received, with the sealing layer being arranged between the barrier layer and the carrier layer.
- Other arrangements of the barrier layer, the carrier layer and/or the sealing layer that appear sensible to a person skilled in the art are also conceivable.
- the primary packaging is preferably intended to hold products designed as food, such as chocolate bars, chocolate bars, biscuits, cookies, cereal bars, fitness bars, effervescent powders or the like.
- the initial packaging completely surrounds the product received by the wrapping unit, in particular to protect it from oxygen, moisture or the like.
- the initial packaging is preferably carried out by means of an in DE 10 2019 132 878 A1 disclosed packaging machine, in particular a horizontal tubular bag machine disclosed therein.
- the wrapping unit is used in the DE 10 2019 132 878 A1 disclosed packaging machine at least folded around the product to be picked up and sealed crosswise and lengthwise.
- the inventive design of the packaging machine can advantageously enable reliable protection of the wrapping unit and/or the contained product when arranged in a secondary packaging.
- the primary packaging is designed as primary paper packaging
- the functional unit if the functional unit is not present, the wrapping unit can tear as a result of being arranged in a secondary packaging due to, in particular excessive, bending of end regions, especially in the area of folding triangles, of the wrapping unit, which occurs by means of the transport unit according to the invention can be advantageously counteracted in a packaging state of the initial packaging.
- careful packaging of the primary packaging in a secondary packaging can be made possible.
- the design of the initial packaging can advantageously enable reliable protection of the wrapping unit and/or the contained product.
- the wrapping unit may tear as a result of being arranged in a secondary packaging due to, in particular excessive, bending of end regions, particularly in the area of folding triangles, of the wrapping unit, which occurs by means of the functional unit according to the invention can be counteracted advantageously.
- Packaging materials made of sensitive, especially tear-prone and/or very thin materials, especially paper can advantageously be used for primary packaging of products, which are advantageously less likely to be damaged when transported in secondary packaging.
- the functional unit in particular at least partially designed as a damping unit, is at least partially formed by at least one fin of the covering unit, in particular by at least one fin of the covering unit produced as a result of a fin seam sealing of the covering unit.
- a fin seam sealing in a manner already known to a person skilled in the art, as is also the case, for example DE 10 2019 132 878 A1 is disclosed, first two facing away edge regions of the not yet closed enveloping unit are arranged with their insides on top of each other and sealed.
- the longitudinal seal is created first, so that a kind of tube is created with a seal on one side.
- a seam of the longitudinal seal is known to be folded over and a fin of the wrapping unit is created, in particular at each end of the wrapping unit, preferably the primary packaging.
- the fin of the wrapping unit preferably forms one end of the wrapping unit.
- a separating edge and/or a tear edge of the covering unit is arranged on the fin of the covering unit.
- the fin of the wrapping unit is an area of the wrapping unit in which two partial areas of the inside of the wrapping unit are directly connected to one another, in particular glued, after transverse sealing.
- the covering unit includes a fin at each end.
- the covering unit comprises at least, in particular exactly, two fins.
- the fins are preferably arranged at opposite ends of the covering unit.
- the fin or fins are intended to act on the fin or on the fin as a result of a deformation and/or a movement of the fin or fins, in particular when a force is applied along an axis running at least substantially parallel to a longitudinal axis of the covering unit Fins to act as a damper.
- the longitudinal axis of the wrapping unit preferably runs at least substantially parallel to a longitudinal extent of the longitudinal sealing seam of the wrapping unit.
- substantially parallel is to be understood here in particular as an alignment of a direction relative to a reference direction, in particular in a plane, with the direction having a deviation from the reference direction, in particular less than 8°, advantageously less than 5° and particularly advantageously less than 2°.
- Means The design of the initial packaging according to the invention can advantageously enable reliable protection of the wrapping unit and/or the contained product.
- a resilient property of the fins can advantageously be used for a damping function, particularly when the initial packaging is designed as primary paper packaging.
- the functional unit is at least partially formed by a folding triangle of the covering unit, in particular by at least one folding triangle of the covering unit generated as a result of a fin seam sealing of the covering unit.
- the folding triangle of the wrapping unit is preferably formed in a manner already known to a person skilled in the art as a result of introducing a transverse sealing seam.
- the folding triangle is preferably arranged in an area of the wrapping unit which extends between the fin and the product being received.
- the folding triangle is formed by a portion of the covering unit that tapers in the direction of the fin.
- the covering unit preferably comprises a folding triangle on each side facing the respective fin.
- the wrapping unit comprises at least, in particular precisely, two folding triangles.
- the folding triangles are preferably arranged on opposite sides of the wrapping unit.
- the folding triangle, in particular each folding triangle is arranged between, in particular spatially between, the fin and a, in particular cuboid, receiving area of the wrapping unit in which the received product is arranged.
- the folding triangle or folding triangles form a stiffening structure of the wrapping unit, which, in particular when a force is applied to the fin or fins along the axis running at least substantially parallel to the longitudinal axis of the wrapping unit, counteracts a deformation of the entire wrapping unit and preferably a Contact between the fin or fins and the ingested product is counteracted.
- a stiffening property of the folding triangles can advantageously be used for a stiffening function, particularly when the initial packaging is designed as primary paper packaging.
- the functional unit is at least partially formed by at least one, in particular the already mentioned, fin of the covering unit, in particular by at least one, in particular the already mentioned, fin of the covering unit produced as a result of a fin seam sealing of the covering unit, wherein the Fin, in particular in addition to a sealing structure, has a stiffening structure.
- the stiffening structure can be formed by additional folds, folds, ribs or the like arranged on the fin and/or by introducing, in particular embossing, structures, such as a honeycomb structure, a network structure or the like, into the fin. All fins of the covering unit preferably have a stiffening structure.
- the folding triangle in particular all folding triangles of the wrapping unit, has, in particular have, at least one stiffening structure.
- the stiffening structure preferably has a main extension that runs transversely to the transverse sealing seam.
- Other configurations that appear sensible to a person skilled in the art for additional stiffening of the fin, in particular all fins, of the covering unit are also conceivable.
- the functional unit is formed at least partially by a, in particular by at least one folding triangle and a counter-folding triangle, in particular a gusset, generated as a result of a fin seam sealing of the covering unit, in particular the previously mentioned folding triangle, in particular a gusset, of the covering unit.
- the counter-folding triangle is formed as a fold in the direction of an inside in the area of the folding triangle, in particular in a manner already known to a person skilled in the art.
- the counter-folding triangle is preferably formed by a fold in the area of the fin before the transverse sealing seam is introduced.
- At least two, in particular exactly two, counter-folding triangles, in particular at least two gussets, are arranged on the folding triangle, in particular on each folding triangle of the wrapping unit.
- inventive design of the initial packaging can be advantageous reliable protection of the wrapping unit and/or the product contained can be made possible.
- a high level of rigidity of the folding triangle can be achieved in a structurally simple manner, particularly when the initial packaging is designed as initial paper packaging.
- the functional unit can be formed at least partially by a stiffness parameter of the carrier layer, in particular by a paper stiffness parameter of the paper layer.
- the functional unit is at least partially formed by the material-related stiffness parameter of the carrier layer and a geometric arrangement, in particular by the formation of the folding triangle.
- the stiffness parameter of the carrier layer designed as a paper layer is preferably greater than the stiffness parameter of a carrier layer made of plastic film or aluminum foil and already known to those skilled in the art.
- the transport unit is preferably formed by a gripper unit, which is intended to lift the initial packaging by means of a positive and/or non-positive connection from a product feed unit, in particular a conveyor belt, a driver chain or the like, of the packaging machine and one, in particular the already to supply the aforementioned secondary packaging.
- the transport unit preferably comprises at least one holding element, by means of which the primary packaging can be preserved for transport into the secondary packaging.
- the holding element can be designed, for example, as a vacuum holding element, such as a suction cup.
- the transport unit preferably comprises, in particular in addition to the holding element, at least one further holding element, by means of which the primary packaging can be preserved for transport into the secondary packaging.
- the initial packaging can be clamped between the holding element and the further holding element.
- the holding element and the further holding element are preferably mounted in a translationally movable manner on a base body of the transport unit.
- the holding element and the further holding element is rotatably or pivotally mounted on the base body.
- the fin of the wrapping unit is bent, curved and/or folded about an axis which runs transversely, in particular at least substantially perpendicular, to the longitudinal axis of the wrapping unit.
- the fin of the wrapping unit is bent, arched and/or folded about an axis that runs at least substantially parallel to the longitudinal axis of the wrapping unit.
- the transport unit preferably comprises at least one support element which is intended to support the primary packaging during transport, in particular into the secondary packaging, at least in the area of the folding triangle of the wrapping unit.
- the transport unit comprises, in particular in addition to the support element, at least one further support element, which is intended to support the primary packaging during transport, in particular into the secondary packaging, at least in the area of the further folding triangle of the wrapping unit.
- the support element and the further support element are preferably mounted in a translationally movable manner on the base body of the transport unit.
- the support element and the further support element are rotatably or pivotally mounted on the base body.
- the support element and the further support element are preferably formed at least partially, in particular in an end that comes into contact with the primary packaging, from an elastic material, such as foam, elastomer or the like.
- the packaging machine which is designed in particular as a horizontal tubular bag machine, comprises a forming device, in particular a horizontal forming device, for forming the initial packaging.
- the horizontal forming device is intended to guide a packaging material, in particular largely comprising paper, for forming the wrapping unit along a horizontal transport direction of the packaging machine, in particular along a transport direction of the packaging machine that runs at least substantially perpendicular to a gravitational force direction.
- substantially perpendicular is intended to define, in particular, an orientation of a direction relative to a reference direction, wherein the direction and the reference direction, in particular when viewed in a projection plane, form an angle of 90° and the angle has a maximum deviation of in particular less than 8°, advantageously less than 5° and particularly advantageously less than 2°.
- the horizontal shaping device is provided at least for shaping and/or guiding a web of packaging material, in particular largely comprising paper, to form the wrapping unit.
- a “packaging material web” is intended to mean in particular a flat, in particular two-dimensional, configuration of the packaging material, in particular a packaging paper.
- the packaging machine comprises at least one packaging material unwinding unit, which is intended to receive the packaging material, in particular as a packaging material roll.
- the packaging material unwinding unit is intended to unwind the packaging material as a packaging material web, in particular to feed it to a packaging material supply unit of the packaging machine.
- the packaging material supply unit is intended in particular to supply the packaging material web to the forming device.
- the packaging material supply unit can comprise a plurality of components, in particular known to a person skilled in the art, such as at least one rocker arm, at least one centering button, at least one web edge control and/or at least one printing unit for printing on the packaging material.
- the packaging machine preferably has at least the product feed unit, in particular a conveyor belt, a driver chain or the like, which is intended to transport the products to be picked up from the initial packaging into a wrapping unit by the wrapping unit, which is formed by the packaging material in the packaging machine to transport an area of the molding device.
- the packaging machine comprises at least one longitudinal sealing unit, which is intended to create a longitudinal sealing seam of the wrapping unit, in particular at least substantially parallel to the transport direction of the packaging machine, in particular by applying heat to the packaging material and/or by applying pressure to the packaging material.
- the longitudinal sealing unit is arranged along the transport direction after the forming device.
- the longitudinal sealing unit comprises at least one pair of sealing rollers, in particular provided with a profile, which can be pressurized and/or heated, and which are intended for this purpose are to be transported, in particular by rotation, the packaging material or the wrapping unit.
- the longitudinal sealing unit preferably comprises a plurality of pairs of sealing rollers, with at least a first pair of sealing rollers arranged along the transport direction after the forming device being designed to be heat-free, in particular for heating-free transport of the packaging material or the wrapping unit.
- the packaging machine comprises at least one transverse sealing unit which is intended, in particular after each product, to create transverse sealing seams of the packaging material or the wrapping unit, which in particular run at least essentially perpendicular to the transport direction, in particular by targeted pressure on the packaging material or the wrapping unit and/or by heat input into the packaging material or the wrapping unit.
- the transverse sealing unit is intended to separate the packaging material into individual primary packaging or individual wrapping units of primary packaging, which in particular each enclose a product.
- the transverse sealing unit is arranged along the transport direction after the longitudinal sealing unit.
- the packaging machine preferably comprises a molding unit.
- the molding unit is preferably intended to redirect the packaging material or the wrapping unit.
- the packaging material supply unit is intended to supply the packaging material or the wrapping unit to the molding unit along a direction that runs transversely, in particular at least substantially perpendicular, to the transport direction.
- the molding unit preferably has at least one folding edge around which the packaging material or the wrapping unit can be deflected.
- the folding edge is preferably designed as a shoulder edge and the molding unit is designed as a molding shoulder.
- the molding unit is designed to be free of rollers to deflect the packaging material or the wrapping unit.
- the molding unit is intended to deflect the packaging material or the wrapping unit at the folding edge in a direction transverse to an inlet direction of the packaging material or the wrapping unit and transverse to the transport direction.
- the folded edge extends at least essentially perpendicular to the inlet direction and to the transport direction.
- the folded edge is intended to ensure a homogeneous material tension the packaging material or the wrapping unit.
- the molding unit preferably has at least two mold contour edges which, starting from the folded edge, extend transversely to the folded edge, in particular in a V-shape.
- the packaging material or the wrapping unit can be formed into a tubular bag around the mold contour edges.
- the mold contour edges extend along a running direction of the packaging material and/or along an outer contour of the supplied products from the folding edge to a mold tunnel of the molding unit, which is intended to guide the packaging material or the wrapping unit along the transport direction.
- a longitudinal axis of the mold tunnel runs at least essentially parallel to the transport direction.
- the molding device comprises at least one mold guide unit, in particular a further mold shoulder, which is intended to guide the packaging material or the wrapping unit transversely to an inlet direction of the packaging material on the molding unit while maintaining a, in particular homogeneous, material tension generated by the molding unit.
- the mold guide unit is preferably intended to guide the packaging material or the wrapping unit at least essentially perpendicular to the inlet direction on the mold unit, in particular along the transport direction, while maintaining the homogeneous material tension generated by the mold unit, in particular by the folding edge.
- the mold guide unit is arranged along the transport direction after the mold unit and in particular in front of the longitudinal sealing unit.
- the shape guide unit comprises at least one, in particular three-dimensional, shape guide contour, which is intended to support the guided packaging material or the guided wrapping unit, in particular at least one outer edge of the packaging material or the wrapping unit, in particular to achieve maintenance of the homogeneous material tension.
- the mold guide unit has at least two mold guide contours, which are arranged in particular mirror-symmetrically around an imaginary plane of symmetry which extends at least substantially parallel to the transport direction, in which in particular the transport direction runs, and which extends at least substantially perpendicular to the folding edge of the mold unit are.
- the mold guide unit in particular the imaginary one Plane of symmetry, mirror-symmetrical.
- the mold guide unit and/or the mold unit are/is designed asymmetrically.
- the mold guide unit is designed without rollers to deflect the packaging material or the wrapping unit, in particular as a further mold shoulder.
- the mold guide unit can have a geometry that is at least essentially analogous to a geometry of the mold unit.
- the primary packaging is supported during transport, in particular in a, in particular in the already mentioned, second packaging, at least in the area of a, in particular the already mentioned, folding triangle of the wrapping unit and/or a, in particular the already mentioned fin of the wrapping unit is bent, curved and/or folded about at least one, in particular the already mentioned, axis.
- the primary packaging is supported during transport, in particular in a secondary packaging, in particular in the previously mentioned secondary packaging, at least in the area of a folding triangle of the wrapping unit by means of the transport unit of the packaging machine.
- the fin or fins of the wrapping unit are bent, curved and/or folded about at least one axis by means of the transport unit during transport, in particular into a secondary packaging, in particular into the previously mentioned secondary packaging.
- the design according to the invention can advantageously enable reliable protection of the wrapping unit and/or the contained product when arranged in a secondary packaging.
- careful packaging of the primary packaging in a secondary packaging can be made possible.
- a fin of the wrapping unit of the first packaging during insertion into a second packaging as a result of contact with an inner wall of the second packaging, in particular the support unit, by a in particular is bent, curved and/or folded around the already mentioned axis and, in particular subsequently, a pivoting movement of the first packaging takes place, in which one, in particular the already mentioned, further fin of the wrapping unit of the first packaging is bent around a further axis, curved and/or folded.
- the fin of the wrapping unit of the primary packaging can preferably be brought into contact with the inner wall of the secondary packaging as a result of transport with the transport unit or as a result of transport with the product supply unit.
- the primary packaging is inserted manually into the secondary packaging in such a way that the fin of the wrapping unit of the primary packaging is specifically bent, curved and/or folded around the axis.
- the further axis around which the further fin is bent, arched and/or folded preferably runs at least substantially parallel to the axis about which the fin is bent, arched and/or folded.
- the fin and/or the further fin is or are specifically bent, arched and/or folded around the axis or around the further axis while the transverse sealing seam is being introduced.
- the fin and/or the further fin are specifically weakened by introducing the transverse sealing seam, in particular in order to enable a simple bend around the axis or the further axis.
- the initial packaging is rotated by means of the transport unit or by means of the product feed unit, in particular by 90°, and then the fin and/or the further fin is folded over by means of a folding unit of the packaging machine the axis or the further axis is or are bent, curved and/or folded.
- the folding unit can, for example, be a lateral guide plate, which is arranged in particular on both sides of a transport route of the packaging machine and which bends the fin and/or the further fin.
- the design according to the invention can advantageously enable reliable protection of the wrapping unit and/or the contained product when arranged in a secondary packaging.
- a targeted bending, arching and/or folding of the fin can be achieved in order to enable an advantageous damping property through the fin.
- a fin of the wrapping unit of the first packaging during insertion into a second packaging as a result of contact with an, in particular the already mentioned, inner wall of the second packaging , in particular the support unit is bent, arched and / or folded about an axis and, in particular subsequently, a folding of an outer wall of the Secondary packaging, in particular of the support unit, preferably in the direction of the primary packaging, takes place in which a further fin of the wrapping unit of the primary packaging is bent, arched and/or folded about a further axis, in particular as a result of contact with a further inner wall of the secondary packaging, in particular the support unit .
- the design according to the invention can advantageously enable reliable protection of the wrapping unit and/or the contained product when arranged in a secondary packaging.
- a folding process of the secondary packaging can particularly preferably be used to specifically bend, arch and/or fold the fin in order to enable an advantageous damping property through the fin.
- the primary packaging and at least one further primary packaging are arranged in a shingled or folded manner in a secondary packaging, in particular on the support unit, in such a way that fins of the primary packaging and the further primary packaging are largely overlap-free or are arranged contact-free.
- the fins of the primary packaging and the further primary packaging are arranged in the secondary packaging, in particular the supporting unit, with largely no overlap when viewed along a direction that runs at least substantially parallel to a main support surface of the secondary packaging, in particular the support unit, in a restricted arrangement.
- the fins of the primary packaging and the further primary packaging are arranged largely without contact in the secondary packaging, in particular the support unit.
- the design according to the invention can advantageously enable reliable protection of the wrapping unit and/or the contained product when arranged in a secondary packaging.
- Mutual contact between the fins can particularly preferably be avoided in order to enable a damping function of the fins to be advantageously unhindered or uninfluenced by other primary packaging.
- the method according to the invention should not be limited to the application and embodiment described above.
- the method according to the invention can have a number of individual elements, components and units as well as method steps that deviate from the number of individual elements, components and units as well as method steps mentioned here in order to fulfill a function of operation described herein.
- values lying within the stated limits should also be considered disclosed and can be used in any way.
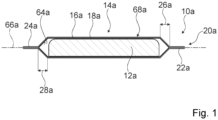
- Figure 1 shows a sectional view of an initial packaging 10a for accommodating at least one product 12a, in particular a food.
- the initial packaging 10a is preferably designed as an initial paper packaging.
- the initial packaging 10a comprises at least one wrapping unit 14a, in particular a paper tubular bag, which comes into direct contact with the product 12a.
- the wrapping unit 14a preferably comprises several layers.
- the wrapping unit 14a comprises at least one barrier layer 16a for protecting the received product 12a, moisture and/or oxygen, and at least one carrier layer 18a, in particular a paper layer, connected to the barrier layer 16a, in particular in a materially bonded manner.
- the carrier layer 18a is preferably designed as a paper layer.
- the barrier layer 16a is preferably designed as a transparent PET layer.
- the barrier layer 16a is preferably provided as a barrier against oxygen.
- the barrier layer 16a is designed as another layer that appears sensible to a person skilled in the art, which is a barrier against oxygen, as a barrier against water vapor, as a barrier against condensate, as a fat barrier, as a moisture barrier or as others is provided as a barrier that appears sensible.
- the covering unit 14a comprises, in addition to the barrier layer 16a and the carrier layer 18a, one, in particular one already known to a person skilled in the art and a transverse sealing seam and/or a sealing and structural layer 64a that can be used to form a longitudinal sealing seam.
- the initial packaging 10a comprises at least one functional unit 20a, in particular a damping and/or stiffening unit, which is in particular formed in one piece with the wrapping unit 14a, to protect the wrapping unit 14a and/or the product 12a received from damage.
- the functional unit 20a is at least partially formed by at least one fin 22a, 24a of the wrapping unit 14a, in particular by at least one fin 22a, 24a of the wrapping unit 14a produced as a result of a fin seam sealing of the wrapping unit 14a.
- the fin 22a, 24a of the wrapping unit 14a preferably forms one end of the wrapping unit 14a.
- a separating edge and/or a tearing edge of the covering unit 14a is arranged on the fin 22a, 24a of the covering unit 14a.
- the fin 22a, 24a of the wrapping unit 14a is an area of the wrapping unit 14a in which two partial areas of an inside of the wrapping unit 14a are directly connected to one another, in particular glued, after transverse sealing.
- the wrapping unit 14a includes a fin 22a, 24a at each end.
- the covering unit 14a preferably comprises at least, in particular exactly, two fins 22a, 24a.
- the fins 22a, 24a are preferably arranged at opposite ends of the enveloping unit 14a.
- the fin 22a, 24a or the fins 22a, 24a are provided as a result of a deformation and / or a movement of the fin 22a, 24a or the fins 22a, 24a, in particular when a force is applied along an at least substantially parallel to a longitudinal axis 66a of the covering unit 14a to act as a damper on the fin 22a, 24a or on the fins 22a, 24a.
- the longitudinal axis 66a of the wrapping unit 14a preferably runs at least substantially parallel to a longitudinal extension of a longitudinal sealing seam of the wrapping unit 14a.
- the functional unit 20a is at least partially formed by a folding triangle 26a, 28a of the wrapping unit 14a, in particular by at least one folding triangle 26a, 28a of the wrapping unit 14a generated as a result of a fin seam sealing of the wrapping unit 14a.
- the folding triangle 26a, 28a of the wrapping unit 14a is preferably folded in a manner already known to a person skilled in the art Formed as a result of the introduction of a transverse sealing seam.
- the folding triangle 26a, 28a is preferably arranged in a region of the wrapping unit 14a which extends between the fin 22a, 24a and the received product 12a.
- the folding triangle 26a, 28a is formed by a portion of the wrapping unit 14a that tapers from the received product 12a in the direction of the fin 22a, 24a.
- the covering unit 14a preferably comprises a folding triangle 26a, 28a on each side facing the respective fins 22a, 24a.
- the wrapping unit 14a preferably comprises at least, in particular precisely, two folding triangles 26a, 28a.
- the folding triangles 26a, 28a are preferably arranged on opposite sides of the wrapping unit 14a.
- the folding triangle 26a, 28a in particular each folding triangle 26a, 28a, is preferably arranged between, in particular spatially between, the fin 22a, 24a and a, in particular cuboid, receiving area 68a of the wrapping unit 14a, in which the received product 12a is arranged.
- the folding triangle 26a, 28a or the folding triangles 26a, 28a form a stiffening structure of the covering unit 14a, which, in particular when a force is applied along the axis running at least substantially parallel to the longitudinal axis 66a of the covering unit 14a, acts on the fin 22a, 24a or on the fins 22a, 24a, counteracts deformation of the entire wrapping unit 14a and preferably counteracts contact between the fin 22a, 24a or the fins 22a, 24a and the received product 12a.
- the functional unit 20a is alternatively or additionally at least partially formed by at least the fins 22a, 24a, in particular the fins 22a, 24a, of the wrapping unit 14a, in particular by at least the fins 22a, 24a of the wrapping unit 14a produced as a result of the fin seam sealing of the wrapping unit 14a, whereby the Fin 22a, 24a, in particular the fins 22a, 24a, in particular in addition to a sealing structure, has, in particular have, a stiffening structure 30a, 32a (cf. Figure 6 , in which the stiffening structure 30a, 32a is indicated by dashed lines).
- the functional unit 20a is at least partially formed by a stiffness parameter of the carrier layer 18a, in particular designed as a paper layer, in particular by a paper stiffness parameter of the paper layer.
- the functional unit 20a is at least partially formed by the material-related stiffness parameter of the carrier layer 18a and a geometric arrangement, in particular by the formation of the folding triangle 26a, 28a, as well as by the fins 22a, 24a.
- the stiffness parameter of the carrier layer 18a in particular designed as a paper layer, is preferably greater than the stiffness parameter of a carrier layer made of plastic film or aluminum foil, which is already known to those skilled in the art.
- FIG 2 shows a packaging machine 38a for producing and/or transporting an in Figure 1 shown initial packaging 10a.
- the packaging machine 38a is preferably designed as a tubular bag machine.
- the packaging machine 38a preferably comprises a forming device 70a with at least one, in particular roll-free, forming unit 72a, in particular a forming shoulder, which is intended to form a packaging material 74a, in particular a paper web and/or a film web, to form the wrapping unit 14a.
- the shaping device 70a is intended to guide a packaging material 74a along a horizontal transport direction 78a, in particular along a transport direction 78a that runs at least substantially perpendicular to a gravitational force direction 76a.
- the shaping device 70a is provided at least for shaping and/or guiding the packaging material 74a.
- the packaging machine 38a comprises at least one packaging material unwinding unit 80a, which is intended to receive the packaging material 74a.
- the packaging material unwinding unit 80a is intended to unwind the packaging material 74a, in particular to feed it to a packaging material supply unit 82a of the packaging machine 38a.
- the packaging material supply unit 82a is intended in particular to supply the packaging material 74a to the forming device 70a.
- the packaging material supply unit 82a can comprise a plurality of components, in particular known to a person skilled in the art, such as at least one rocker arm, at least one centering button, at least one web edge control and/or at least one printing unit for printing on the packaging material 74a.
- the packaging machine 38a has at least one product feed unit 84a, in particular a conveyor belt, a driver chain or the like, which is intended to transport the products 12a to be packaged into a wrapping through the packaging material 74a or the wrapping unit 14a into an area of the forming device 70a.
- the packaging machine 38a preferably comprises at least one longitudinal sealing unit 86a, which is intended to create a longitudinal sealing seam of the packaging material 74a or the wrapping unit 14a, in particular at least essentially parallel to the transport direction 78a, in particular by applying pressure on the packaging material 74a or the wrapping unit 14a and/or by heat input into the packaging material 74a or the wrapping unit 14a.
- the longitudinal sealing unit 86a is arranged along the transport direction 78a after the molding device 70a, in particular after a mold guide unit 88a of the molding device 70a.
- the longitudinal sealing unit 86a comprises at least one pair of sealing rollers (not shown here), in particular heatable, profiled and/or pressurizable, which are intended to transport the packaging material 74a or the wrapping unit 14a, in particular by rotation.
- the longitudinal sealing unit 86a preferably comprises a plurality of pairs of sealing rollers, with at least a first pair of sealing rollers arranged along the transport direction 78a after the forming device 70a being designed to be heat-free, in particular for heating-free transport of the packaging material 74a or the wrapping unit 14a.
- the packaging machine 38a preferably comprises at least one transverse sealing unit 90a, which is intended, in particular after each product 12a, to create transverse sealing seams of the packaging material 74a or the wrapping unit 14a, which in particular run at least essentially perpendicular to the transport direction 78a, in particular by a Pressure on the packaging material 74a or the wrapping unit 14a and/or by heat input into the packaging material 74a or the wrapping unit 14a.
- the transverse sealing unit 90a is preferably intended to separate the packaging material 74a or the wrapping unit 14a into individual packages, each of which in particular encloses a product 12a.
- the transverse sealing unit 90a is arranged along the transport direction 78a after the longitudinal sealing unit 86a.
- the molding unit 72a is preferably intended to to redirect the packaging material 74a or the wrapping unit 14a.
- the packaging material supply unit 82a is intended to supply the packaging material 74a or the wrapping unit 14a to the molding unit 72a along a direction, in particular the inlet direction, which runs transversely, in particular at least essentially perpendicularly, to the transport direction 78a.
- the packaging machine 38a includes at least one transport unit 40a, which is designed such that the primary packaging 10a is transported during transport, in particular into a secondary packaging 42a (cf. Figures 5 and 6 ), at least in the area of the folding triangle 26a, 28a of the wrapping unit 14a and / or the fin 22a, 24a of the wrapping unit 14a is bent, arched and / or folded about at least one axis 44a, 46a.
- the transport unit 40a is preferably formed by a gripper unit, which is intended to lift the primary packaging 10a by means of a positive and / or non-positive connection from the product feed unit 84a, in particular a conveyor belt, a driver chain or the like, of the packaging machine 38a and the To supply secondary packaging 42a.
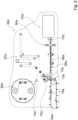
- FIG 3 shows a detailed view of the transport unit 40a.
- the transport unit 40a preferably comprises at least one holding element 92a, by means of which the primary packaging 10a can be preserved for transport into the secondary packaging 42a.
- the holding element 92a can be designed, for example, as a vacuum holding element, such as a suction cup (the holding element designed as a suction cup is shown in dashed lines). Figure 3 shown and not provided with a reference number).
- the transport unit 40a preferably comprises, in particular in addition to the holding element 92a, at least one further holding element 94a, by means of which the primary packaging 10a can be preserved for transport into the secondary packaging 42a.
- the initial packaging 10a can be clamped between the holding element 92a and the further holding element 94a.
- the holding element 92a and the further holding element 94a are preferably mounted in a translationally movable manner on a base body 96a of the transport unit 40a.
- the base body 96a can in turn be arranged on a multi-axis robot arm (not shown in detail here) of the transport unit 40a or on another movement mechanism of the transport unit 40a that appears sensible to a person skilled in the art.
- the holding element 92a and the further holding element 94a alternatively or in addition to translationally movable bearing on the base body 96a are rotatably or pivotally mounted on the base body 96a.
- the fin 22a, 24a of the wrapping unit 14a is preferably bent, curved and/or folded by the holding element 92a or the further holding element 94a about the axis 44a, 46a assigned to the respective fin 22a, 24a .
- the axis or axes 44a, 46a, about which the fin or fins 22a, 24a is or are bent, arched and/or folded, runs transversely, in particular at least substantially perpendicular, to the longitudinal axis 66a of the covering unit 14a.
- the fin or fins 22a, 24a of the wrapping unit 14a is or are bent, arched and/or folded about an axis which runs along an at least substantially parallel to the longitudinal axis 66a of the wrapping unit 14a.
- the transport unit 40a preferably comprises at least one support element 98a, which is intended to support the primary packaging 10a during transport, in particular into the secondary packaging 42a, at least in the area of the folding triangle 26a of the wrapping unit 14a (cf. Figure 3 ).
- the transport unit 40a preferably comprises, in particular in addition to the support element 98a, at least one further support element 100a, which is intended to support the primary packaging 10a during transport, in particular into the secondary packaging 42a, at least in the area of the further folding triangle 28a of the wrapping unit 14a.
- the support element 98a and the further support element 100a are preferably mounted in a translationally movable manner on the base body 96a of the transport unit 40a.
- the support element 98a and the further support element 100a are mounted or arranged on the base body 96a in a rotatable or pivotable or stationary manner.
- the support element 98a and the further support element 100a are preferably formed at least partially, in particular in an end that comes into contact with the primary packaging 10a, from an elastic material, such as foam, elastomer or the like.
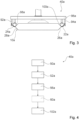
- Figure 4 shows a schematic sequence of a method 48a for producing and/or transporting the initial packaging 10a.
- the Initial packaging 10a is produced in at least one method step 102a by means of the packaging machine 38a, the product 12a being received by the wrapping unit 14a, and, in particular after the initial packaging 10a has been produced and the product 12a has been received, by means of the transport unit 40a of the packaging machine 38a into the secondary packaging 42a is transported.
- the secondary packaging 42a is preferably designed as a cardboard packaging, which is surrounded by a protective cover (not shown here), in particular made of plastic or paper, in a manner already known to a person skilled in the art.
- the secondary packaging 42a preferably has a U-shaped support unit 104a (cf.
- Figures 5 and 6 on which a large number of initial packages 10a are arranged, in particular before the support unit 104a and the initial packages 10a arranged on the support unit 104a are surrounded with the protective cover in a manner already known to a person skilled in the art.
- the secondary packaging 42a has a different configuration that appears sensible to a person skilled in the art, such as, for example, a configuration as a, in particular, hinged paper or cardboard box or the like, in which a large number of primary packages 10a are arranged, in particular stacked and /or arranged in a row.
- the primary packaging 10a is supported during transport, in particular into a secondary packaging 42a, at least in the area of the folding triangle 26a, 28a of the wrapping unit 14a and/or the fin 22a, 24a of the wrapping unit 14a is bent about at least the axis 44a, 46a , curved and/or folded.
- method step 52a the fin 22a of the wrapping unit 14a of the primary packaging 10a is removed during insertion into the secondary packaging 42a as a result of contact with an inner wall 54a (cf.
- Figures 5 and 6 of the secondary packaging 42a is bent, curved and/or folded about the axis 44a and, in particular subsequently, a pivoting movement of the primary packaging 10a takes place, in particular by means of the transport unit 40a, in which the further fin 24a of the wrapping unit 14a of the primary packaging 10a about the further axis 46a is bent, arched and/or folded.
- the pivoting movement of the initial packaging 10a preferably takes place at least substantially parallel to a main support surface 106a of the support unit 104a Pivot axis of the transport unit 40a, in particular in the direction of the support unit 104a.
- the fin 22a of the wrapping unit 14a of the primary packaging 10a is bent, curved and/or folded about the axis 44a during insertion into the secondary packaging 42a as a result of contact with the inner wall 54a of the secondary packaging 42a an outer wall 58a is folded, in particular subsequently (cf. Figures 5 and 6 ) of the secondary packaging 42a, in which the further fin 24a of the wrapping unit 14a of the primary packaging 10a is bent, arched and/or folded about the further axis 46a.
- a protective cover (not shown) of the secondary packaging 42a is arranged around the support unit 104a and the primary packaging 10a arranged thereon by means of the packaging machine 38a.
- the primary packaging 10a and at least one further primary packaging are shingled or arranged in the secondary packaging 42a in such a way that fins 22a, 24a the initial packaging 10a and the further initial packaging are arranged largely without overlap or contact.
- Further configurations that appear sensible to a person skilled in the art are also conceivable.
- Figure 7 Another embodiment of the invention is shown.
- the following descriptions and the drawings are essentially limited to the differences between the exemplary embodiments, with regard to components with the same designation, in particular with regard to components with the same reference numerals, in principle also to the drawings and / or the description of the other exemplary embodiments, in particular the Figures 1 to 6 , can be referenced.
- the letter is used to distinguish between the exemplary embodiments a the reference numbers of the exemplary embodiment in the Figures 1 to 6 recreated.
- the letter a is replaced by the letter b.
- Figure 7 shows an alternative design of an initial packaging 10b.
- the initial packaging 10b shown has all the features of the ones shown in the Figures 1 to 6 shown and correspondingly described initial packaging 10a.
- First packaging 10b shown has a functional unit 20b, which in particular in addition to fins 22b, 24b, at least partially by a folding triangle 26b, 28b generated as a result of a fin seam sealing of a wrapping unit 14b of the initial packaging 10b and by a counter-folding triangle 34b, 36b, in particular a gusset forming the wrapping unit 14b.
- initial packaging 10b in the in Figure 7 illustrated embodiment arranged in several rows one above the other in a secondary packaging 42b.
- the secondary packaging 42b shown is referred to the description of the Figures 1 to 6 referred to, which is analogous to the in Figure 7 shown initial packaging 10b as well as in Figure 7 shown secondary packaging 42b can be read.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
- Packages (AREA)
- Wrappers (AREA)
Description
- Aus
EP 0 398 726 A1 ist bereits eine Verpackungsmaschine und ein Verfahren zu einer Herstellung und/oder zu einem Transport einer Papiererstverpackung, die zu einer Aufnahme zumindest eines Produkts vorgesehen ist, bekannt, wobei die Papiererstverpackung zumindest eine Umhüllungseinheit, die zumindest eine Barriereschicht zu einem Schutz des aufgenommenen Produkts, und zumindest eine mit der Barriereschicht verbundene Trägerschicht umfasst, und zumindest eine Funktionseinheit zu einem Schutz der Umhüllungseinheit und/oder dem aufgenommenen Produkt vor Beschädigungen aufweist, wobei die Verpackungsmaschine zumindest eine Transporteinheit aufweist, die derart ausgebildet ist, dass die Papiererstverpackung während eines Transports, insbesondere in eine Zweitverpackung, zumindest im Bereich eines Faltdreiecks der Umhüllungseinheit gestützt wird und/oder eine Flosse der Umhüllungseinheit um zumindest eine Achse gebogen, gewölbt und/oder gefaltet wird. - Aus
DE 198 52 936 A1 ,DE 10 2018 202 021 A1 undJP S60-23 105 A - Die Erfindung geht aus von einem Verfahren nach Anspruch 1. Vorzugsweise ist die Erstverpackung, insbesondere die Papiererstverpackung, zu einer Aufnahme zumindest eines Produkts, insbesondere eines Lebensmittels, vorgesehen, wobei die Erstverpackung, insbesondere die Papiererstverpackung, zumindest eine, insbesondere direkt mit dem Produkt in Kontakt kommende, Umhüllungseinheit, insbesondere einen Schlauchbeutel, umfasst, die, insbesondere der, zumindest eine Barriereschicht zu einem Schutz des aufgenommenen Produkts, insbesondere vor Feuchtigkeit und/oder Sauerstoff, und zumindest eine mit der Barriereschicht, insbesondere stoffschlüssig, verbundene Trägerschicht, insbesondere Papierschicht, aufweist, und wobei die Erstverpackung, insbesondere die Papiererstverpackung, zumindest eine, insbesondere einteilig mit der Umhüllungseinheit ausgebildete, Funktionseinheit, insbesondere Dämpfungs- und/oder Versteifungseinheit, zu einem Schutz der Umhüllungseinheit und/oder dem aufgenommenen Produkt vor Beschädigungen umfasst. Unter "einteilig" soll insbesondere zumindest stoffschlüssig verbunden verstanden werden, beispielsweise durch einen Schweißprozess, einen Klebeprozess, einen Anspritzprozess und/oder einen anderen, dem Fachmann als sinnvoll erscheinenden Prozess. Bevorzugt ist die Funktionseinheit zumindest teilweise von der Umhüllungseinheit gebildet, insbesondere von zumindest einem Teilbereich der Umhüllungseinheit. Die Funktionseinheit ist vorzugsweise dazu vorgesehen, die Umhüllungseinheit zumindest in einem Teilbereich und/oder das aufgenommene Produkt vor Transportbeschädigungen zu schützen. Unter "vorgesehen" soll insbesondere speziell ausgelegt, speziell eingerichtet und/oder speziell ausgestattet verstanden werden. Darunter, dass ein Objekt zu einer bestimmten Funktion vorgesehen ist, soll insbesondere verstanden werden, dass das Objekt diese bestimmte Funktion in zumindest einem Anwendungs- und/oder Betriebszustand erfüllt und/oder ausführt. Die Funktionseinheit ist bevorzugt derart an der Umhüllungseinheit angeordnet oder zumindest teilweise von der Umhüllungseinheit gebildet, dass zumindest einer Beschädigung der Barriereschicht, insbesondere durch ein starkes Knicken der Umhüllungseinheit im Bereich eines Faltdreiecks der Umhüllungseinheit, infolge eines Transports und/oder einer Anordnung der Erstverpackung in einer Zweitverpackung entgegengewirkt werden kann.
- Bevorzugt ist die Funktionseinheit zumindest teilweise als Dämpfungseinheit ausgebildet, die dazu vorgesehen ist, infolge einer Verformung und/oder einer Bewegung zumindest eines Elements oder eines Teilbereichs der zumindest teilweise als Dämpfungseinheit ausgebildeten Funktionseinheit Stöße, die auf die Umhüllungseinheit einwirken, zumindest in einem Teilbereich der Umhüllungseinheit zu dämpfen. Alternativ oder zusätzlich ist die Funktionseinheit zumindest teilweise als Versteifungseinheit ausgebildet, die dazu vorgesehen ist, die Umhüllungseinheit zumindest in einem Teilbereich zu versteifen, insbesondere um das aufgenommene Produkt vor einer Einwirkung von äußeren Belastungen zu schützen, die zu einer Beschädigung des aufgenommenen Produkts führen können. Die zumindest teilweise als Versteifungseinheit ausgebildete Funktionseinheit wird vorzugsweise infolge einer geometrischen Anordnung von Teilbereichen der Umhüllungseinheit und/oder infolge einer speziell eingebrachten oder geformten Oberflächenstruktur in zumindest einem Teilbereich der Umhüllungseinheit gebildet. Beispielsweise kann die zumindest teilweise als Versteifungseinheit und/oder als Dämpfungseinheit ausgebildete Funktionseinheit von zusätzlich an der Umhüllungseinheit angeordneten Versteifungselementen, wie beispielsweise zusätzlichen Falzen, zusätzlichen Rippen, zusätzlichen Einprägungen in der Umhüllungseinheit o. dgl., oder von Endbereichen der Umhüllungseinheit selbst gebildet sein. Bevorzugt ist die Funktionseinheit dazu vorgesehen, die Umhüllungseinheit in einem in der Zweitverpackung angeordneten Zustand der Erstverpackung zu schützen, insbesondere vor Belastungen, die zumindest zu einer Beschädigung der Barriereschicht infolge einer Einwirkung von Belastungen in einem in der Zweitverpackung angeordneten Zustand der Erstverpackung führen können. Bevorzugt ist die Funktionseinheit zumindest zu einem Großteil, insbesondere vollständig, aus einem Material der Umhüllungseinheit gebildet.
- Die Umhüllungseinheit ist vorzugsweise als Papierumhüllungseinheit ausgebildet. Insbesondere ist die Umhüllungseinheit zu mehr als 50 %, bevorzugt zu mehr als 70 % und besonders bevorzugt zu mehr als 80 % eines Gesamtmaterials der Umhüllungseinheit aus einem Papier gebildet. Die Umhüllungseinheit ist bevorzugt als Papierfolie ausgebildet. Die Umhüllungseinheit ist vorzugsweise verschieden von einer Kartonumhüllungseinheit ausgebildet. Insbesondere weist die Umhüllungseinheit eine maximale Materialstärke von weniger als 2 mm, bevorzugt von weniger als 1 mm und ganz besonders bevorzugt von weniger als 500 µm auf. Bevorzugt weist die Umhüllungseinheit eine maximale Materialstärke auf, die kleiner ist als 250 µm. Die Umhüllungseinheit ist besonders bevorzugt als Schlauchbeutel, insbesondere als Papierschlauchbeutel, ausgebildet. Die Umhüllungseinheit umfasst vorzugsweise die Barriereschicht sowie die Trägerschicht, die miteinander verbunden sind. Die Trägerschicht ist vorzugsweise als Papierschicht ausgebildet. Es ist denkbar, dass die Umhüllungseinheit alternativ oder zusätzlich zur Barriereschicht und/oder zur Trägerschicht weitere, einem Fachmann als sinnvoll erscheinende Schichten, insbesondere Funktionsschichten, aufweist, wie beispielsweise eine Siegel- und Strukturschicht, eine Sperr- und Strukturschicht o. dgl. Bevorzugt ist die Barriereschicht als transparente PET-Schicht ausgebildet. Die Barriereschicht ist vorzugsweise als Barriere gegen Sauerstoff vorgesehen. Es ist jedoch auch denkbar, dass die Barriereschicht als eine andere, einem Fachmann als sinnvoll erscheinende Schicht ausgebildete ist, die als Barriere gegen Sauerstoff, als Barriere gegen Wasserdampf, als Barriere gegen Kondensat, als Fettbarriere, als Feuchtigkeitsbarriere oder als andere, einem Fachmann als sinnvoll erscheinende Barriere vorgesehen ist.
- Zudem ist auch denkbar, dass die Umhüllungseinheit zusätzlich zur Barriereschicht eine weitere Barriereschicht aufweist, die zusätzlich als Barriere gegen Wasserdampf, als Barriere gegen Kondensat o. dgl. vorgesehen ist. Die weitere Barriereschicht kann beispielsweise als transparente Polyethylen-Schicht, als metallisierte PP-Schicht o. dgl. ausgebildet sein. Bevorzugt umfasst die Umhüllungseinheit, insbesondere zusätzlich zur Barriereschicht und zur Trägerschicht, eine Siegelschicht. Die Siegelschicht kann beispielsweise als, insbesondere wei-βe, Polyethylen-Schicht ausgebildet sein. Die Siegelschicht ist vorzugsweise intransparent ausgebildet. Die Siegelschicht ist vorzugsweise mit der Trägerschicht verbunden, insbesondere einteilig mit der Trägerschicht verbunden. Vorzugsweise ist die Siegelschicht mit der Trägerschicht verklebt. Die Barriereschicht ist bevorzugt mit der Trägerschicht verklebt. Vorzugsweise bildet die Barriereschicht eine Außenseite der Umhüllungseinheit. Die Siegelschicht bildet vorzugsweise eine, insbesondere dem aufgenommenen Produkt zugewandte, Innenseite der Umhüllungseinheit. Es ist jedoch auch denkbar, dass die Barriereschicht die, insbesondere dem aufgenommenen Produkt zugewandte, Innenseite der Umhüllungseinheit bildet, wobei die Siegelschicht zwischen der Barriereschicht und der Trägerschicht angeordnet ist. Andere, einem Fachmann als sinnvoll erscheinende Anordnungen der Barriereschicht, der Trägerschicht und/oder der Siegelschicht sind ebenfalls denkbar.
- Die Erstverpackung ist vorzugsweise zu einer Aufnahme von als Lebensmittel ausgebildeten Produkten, wie beispielsweise Schokoriegel, Schokotafeln, Biskuits, Keksen, Getreideriegel, Fitnessriegel, brauseartige Pulver o. dgl., vorgesehen. Die Erstverpackung umgibt das von der Umhüllungseinheit aufgenommene Produkt vollständig, insbesondere zu einem Schutz vor Sauerstoff, Feuchtigkeit o. dgl. Die Erstverpackung wird vorzugsweise mittels einer in der
DE 10 2019 132 878 A1 offenbarten Verpackungsmaschine, insbesondere einer darin offenbarten Horizontalschlauchbeutelmaschine, hergestellt. Vorzugsweise wird die Umhüllungseinheit mittels der in derDE 10 2019 132 878 A1 offenbarten Verpackungsmaschine zumindest um das aufzunehmende Produkt gefaltet sowie quer- und längsgesiegelt. Die Offenbarung derDE 10 2019 132 878 A1 in Bezug auf die Verpackungsmaschine und ein Verfahren zur Herstellung in Bezug auf eine Faltung der Umhüllungseinheit sowie ein Quer- und Längssiegeln der Umhüllungseinheit sollen insbesondere als Teil dieser Offenbarung gelten. Es ist jedoch auch denkbar, dass die erfindungsgemäße Erstverpackung zumindest teilweise mit einer anderen, einem Fachmann als sinnvoll erscheinenden Verpackungsmaschine hergestellt wird. - Durch die erfindungsgemäße Ausgestaltung der Verpackungsmaschine kann vorteilhaft ein zuverlässiger Schutz der Umhüllungseinheit und/oder des aufgenommenen Produkts bei einer Anordnung in einer Zweitverpackung ermöglicht werden. Insbesondere bei einer Ausgestaltung der Erstverpackung als Papiererstverpackung kann es bei einem Nichtvorhandensein der Funktionseinheit zu einem Einreißen der Umhüllungseinheit infolge einer Anordnung in einer Zweitverpackung durch, insbesondere übermäßiges, Knicken von Endbereichen, insbesondere im Bereich von Faltdreiecken, der Umhüllungseinheit kommen, dem mittels der erfindungsgemäßen Transporteinheit in einem Verpackungszustand der Erstverpackung vorteilhaft entgegengewirkt werden kann. Vorteilhaft kann eine schonende Verpackung der Erstverpackung in einer Zweitverpackung ermöglicht werden. Durch die Ausgestaltung der Erstverpackung kann vorteilhaft ein zuverlässiger Schutz der Umhüllungseinheit und/oder des aufgenommenen Produkts ermöglicht werden. Insbesondere bei einer Ausgestaltung der Erstverpackung als Papiererstverpackung kann es bei einem Nichtvorhandensein der Funktionseinheit zu einem Einreißen der Umhüllungseinheit infolge einer Anordnung in einer Zweitverpackung durch, insbesondere übermäßiges, Knicken von Endbereichen, insbesondere im Bereich von Faltdreiecken, der Umhüllungseinheit kommen, dem mittels der erfindungsgemäßen Funktionseinheit vorteilhaft entgegengewirkt werden kann. Vorteilhaft können Verpackungsmaterialien aus empfindlichen, insbesondere reißanfälligen und/oder sehr dünnen, Materialien, insbesondere aus Papier, zu einer Erstverpackung von Produkten genutzt werden, die vorteilhaft bei einem Transport in einer Zweitverpackung geringer geneigt sind beschädigt zu werden.
- Des Weiteren kann vorteilhaft sein, dass die, insbesondere zumindest teilweise als Dämpfungseinheit ausgebildete, Funktionseinheit zumindest teilweise durch zumindest eine Flosse der Umhüllungseinheit gebildet wird, insbesondere durch zumindest eine infolge einer Flossennahtsiegelung der Umhüllungseinheit erzeugten Flosse der Umhüllungseinheit. Bei einer Flossennahtsiegelung werden auf einer, einem Fachmann bereits bekannten Art und Weise, wie dies beispielsweise auch in der
DE 10 2019 132 878 A1 offenbart ist, zuerst zwei sich abgewandte Randbereiche der noch nicht verschlossenen Umhüllungseinheit mit ihren Innenseiten aufeinander angeordnet und versiegelt. Es wird bekannterweise bei der Flossennahtsiegelung zuerst die Längssiegelung hergestellt, so dass eine Art Schlauch mit einer Siegelung an einer Seite entsteht. Mit einer bekannterweise später erfolgenden Quersiegelung zweier sich abgewandter Enden der Umhüllungseinheit wird bekannterweise eine Naht der Längssiegelung umgeklappt und es entsteht, insbesondere an jedem Ende der Umhüllungseinheit, vorzugsweise der Erstverpackung, eine Flosse der Umhüllungseinheit. Die Flosse der Umhüllungseinheit bildet bevorzugt ein Ende der Umhüllungseinheit. Insbesondere ist an der Flosse der Umhüllungseinheit eine Trennkante und/oder eine Aufreißkante der Umhüllungseinheit angeordnet. Bevorzugt ist die Flosse der Umhüllungseinheit ein Bereich der Umhüllungseinheit, in dem zwei Teilbereiche der Innenseite der Umhüllungseinheit nach einem Quersiegeln direkt miteinander verbunden, insbesondere verklebt, sind. Bevorzugt umfasst die Umhüllungseinheit an jedem Ende eine Flosse. Vorzugsweise umfasst die Umhüllungseinheit zumindest, insbesondere genau, zwei Flossen. Bevorzugt sind die Flossen an sich abgewandten Enden der Umhüllungseinheit angeordnet. Vorzugsweise ist die Flosse oder sind die Flossen dazu vorgesehen, infolge einer Verformung und/oder einer Bewegung der Flosse oder der Flossen, insbesondere bei einem Einwirken einer Kraft entlang einer zumindest im Wesentlichen parallel zu einer Längsachse der Umhüllungseinheit verlaufenden Achse auf die Flosse oder auf die Flossen, als Dämpfer zu wirken. Die Längsachse der Umhüllungseinheit verläuft vorzugsweise zumindest im Wesentlichen parallel zu einer Längserstreckung der Längssiegelnaht der Umhüllungseinheit. Unter "im Wesentlichen parallel" soll hier insbesondere eine Ausrichtung einer Richtung relativ zu einer Bezugsrichtung, insbesondere in einer Ebene, verstanden werden, wobei die Richtung gegenüber der Bezugsrichtung eine Abweichung insbesondere kleiner als 8°, vorteilhaft kleiner als 5° und besonders vorteilhaft kleiner als 2° aufweist. Mittels der erfindungsgemäßen Ausgestaltung der Erstverpackung kann vorteilhaft ein zuverlässiger Schutz der Umhüllungseinheit und/oder des aufgenommenen Produkts ermöglicht werden. Es kann vorteilhaft eine federnde Eigenschaft der Flossen, insbesondere bei einer Ausgestaltung der Erstverpackung als Papiererstverpackung, für eine Dämpfungsfunktion genutzt werden. - Ferner kann vorteilhaft sein, dass die Funktionseinheit zumindest teilweise durch ein Faltdreieck der Umhüllungseinheit gebildet wird, insbesondere durch zumindest ein infolge einer Flossennahtsiegelung der Umhüllungseinheit erzeugtes Faltdreieck der Umhüllungseinheit. Das Faltdreieck der Umhüllungseinheit wird bevorzugt auf eine, einem Fachmann bereits bekannte Art und Weise infolge einer Einbringung einer Quersiegelnaht gebildet. Bevorzugt ist das Faltdreieck in einem Bereich der Umhüllungseinheit angeordnet, der sich zwischen der Flosse und dem aufgenommenen Produkt erstreckt. Vorzugsweise wird das Faltdreieck durch einen sich in Richtung der Flosse verjüngenden Teilbereich der Umhüllungseinheit gebildet. Bevorzugt umfasst die Umhüllungseinheit an jeder der jeweiligen Flosse zugewandten Seite ein Faltdreieck. Vorzugsweise umfasst die Umhüllungseinheit zumindest, insbesondere genau, zwei Faltdreiecke. Bevorzugt sind die Faltdreiecke an sich abgewandten Seiten der Umhüllungseinheit angeordnet. Bevorzugt ist das Faltdreieck, insbesondere jedes Faltdreieck, zwischen, insbesondere räumlich zwischen, der Flosse und einem, insbesondere quaderförmigen, Aufnahmebereich der Umhüllungseinheit, in dem das aufgenommene Produkt angeordnet ist, angeordnet. Vorzugsweise bildet das Faltdreieck oder bilden die Faltdreiecke eine Versteifungsstruktur der Umhüllungseinheit, die, insbesondere bei einem Einwirken einer Kraft entlang der zumindest im Wesentlichen parallel zur Längsachse der Umhüllungseinheit verlaufenden Achse auf die Flosse oder auf die Flossen, einer Verformung der gesamten Umhüllungseinheit entgegenwirkt und vorzugsweise einem Kontakt zwischen der Flosse oder den Flossen und dem aufgenommenen Produkt entgegenwirkt. Mittels der erfindungsgemäßen Ausgestaltung der Erstverpackung kann vorteilhaft ein zuverlässiger Schutz der Umhüllungseinheit und/oder des aufgenommenen Produkts ermöglicht werden. Es kann vorteilhaft eine versteifende Eigenschaft der Faltdreiecke, insbesondere bei einer Ausgestaltung der Erstverpackung als Papiererstverpackung, für eine Versteifungsfunktion genutzt werden.
- Des Weiteren kann vorteilhaft sein, dass die Funktionseinheit zumindest teilweise durch zumindest eine, insbesondere die bereits zuvor genannte, Flosse der Umhüllungseinheit gebildet wird, insbesondere durch zumindest eine, insbesondere die bereits zuvor genannte, infolge einer Flossennahtsiegelung der Umhüllungseinheit erzeugte Flosse der Umhüllungseinheit, wobei die Flosse, insbesondere zusätzlich zu einer Siegelstruktur, eine Versteifungsstruktur aufweist. Die Versteifungsstruktur kann durch zusätzlich an der Flosse angeordnete Faltungen, Falzen, Rippen o. dgl. und/oder durch eine Einbringung, insbesondere eine Prägung von Strukturen, wie beispielsweise eine Honigwabenstruktur, eine Netzstruktur o. dgl., in die Flosse ausgebildet sein. Vorzugsweise weisen alle Flossen der Umhüllungseinheit eine Versteifungsstruktur auf. Alternativ oder zusätzlich ist auch denkbar, dass das Faltdreieck, insbesondere alle Faltdreiecke der Umhüllungseinheit, zumindest eine Versteifungsstruktur aufweist, insbesondere aufweisen. Vorzugsweise weist die Versteifungsstruktur eine quer zur Quersiegelnaht verlaufende Haupterstreckung auf. Andere, einem Fachmann als sinnvoll erscheinende Ausgestaltungen zu einer zusätzlichen Versteifung der Flosse, insbesondere aller Flossen, der Umhüllungseinheit sind ebenfalls denkbar. Mittels der erfindungsgemäßen Ausgestaltung der Erstverpackung kann vorteilhaft ein zuverlässiger Schutz der Umhüllungseinheit und/oder des aufgenommenen Produkts ermöglicht werden. Es kann konstruktiv einfach eine hohe Steifigkeit der Flosse erreicht werden, insbesondere bei einer Ausgestaltung der Erstverpackung als Papiererstverpacku ng.
- Weiterhin kann vorteilhaft sein, dass die Funktionseinheit zumindest teilweise durch ein, insbesondere durch zumindest ein infolge einer Flossennahtsiegelung der Umhüllungseinheit erzeugtes, insbesondere das bereits zuvor genannte, Faltdreieck und ein Gegenfaltdreieck, insbesondere einen Zwickel, der Umhüllungseinheit gebildet wird. Vorzugsweise ist das Gegenfaltdreieck als Einfaltung in Richtung einer Innenseite im Bereich des Faltdreiecks, insbesondere auf eine, einem Fachmann bereits bekannte Art und Weise, gebildet. Bevorzugt wird das Gegenfaltdreieck durch eine Faltung im Bereich der Flosse vor einer Einbringung der Quersiegelnaht gebildet. Bevorzugt sind an dem Faltdreieck, insbesondere an jedem Faltdreieck der Umhüllungseinheit, zumindest zwei, insbesondere genau zwei, Gegenfaltdreiecke, insbesondere zumindest zwei Zwickel, angeordnet. Mittels der erfindungsgemäßen Ausgestaltung der Erstverpackung kann vorteilhaft ein zuverlässiger Schutz der Umhüllungseinheit und/oder des aufgenommenen Produkts ermöglicht werden. Es kann konstruktiv einfach eine hohe Steifigkeit des Faltdreiecks erreicht werden, insbesondere bei einer Ausgestaltung der Erstverpackung als Papiererstverpackung.
- Zudem kann vorteilhaft sein, dass die Funktionseinheit zumindest teilweise durch eine Steifigkeitskenngröße der Trägerschicht gebildet wird, insbesondere durch eine Papiersteifigkeitskenngröße der Papierschicht. Vorzugsweise wird die Funktionseinheit zumindest teilweise durch die materialbedingte Steifigkeitskenngröße der Trägerschicht und einer geometrischen Anordnung, insbesondere durch die Ausbildung des Faltdreiecks, gebildet. Die Steifigkeitskenngröße der als Papierschicht ausgebildeten Trägerschicht ist vorzugsweise größer als die Steifigkeitskenngröße einer aus Kunststofffolie oder Aluminiumfolie gebildeten, dem Fachmann bereits bekannten Trägerschicht. Mittels der erfindungsgemäßen Ausgestaltung der Erstverpackung kann vorteilhaft ein zuverlässiger Schutz der Umhüllungseinheit und/oder des aufgenommenen Produkts ermöglicht werden. Es kann vorteilhaft infolge einer Verwendung von einer Papierschicht als Trägerschicht eine hohe Eigensteifigkeit genutzt werden, um die Erstverpackung zumindest im Bereich des Faltdreiecks stabil auszubilden.
- Die Transporteinheit ist vorzugsweise von einer Greifereinheit gebildet, die dazu vorgesehen ist, die Erstverpackung mittels einer form- und/oder kraftschlüssigen Verbindung von einer Produktzuführeinheit, insbesondere einem Förderband, einer Mitnehmerkette o. dgl., der Verpackungsmaschine zu heben und einer, insbesondere der bereits zuvor genannten, Zweitverpackung zuzuführen. Die Transporteinheit umfasst bevorzugt zumindest ein Halteelement, mittels dessen die Erstverpackung für einen Transport in die Zweitverpackung haltbar ist. Das Halteelement kann beispielsweise als Unterdruckhalteelement, wie beispielsweise als Saugnapf, ausgebildet sein. Bevorzugt umfasst die Transporteinheit, insbesondere zusätzlich zum Halteelement, zumindest ein weiteres Halteelement, mittels dessen die Erstverpackung für einen Transport in die Zweitverpackung haltbar ist. Vorzugsweise ist die Erstverpackung zwischen dem Halteelement und dem weiteren Halteelement einklemmbar. Das Halteelement und das weitere Halteelement sind vorzugsweise translatorisch an einem Grundkörper der Transporteinheit beweglich gelagert. Es ist jedoch auch denkbar, dass das Halteelement und das weitere Halteelement dreh- oder schwenkbar an dem Grundkörper gelagert sind. Bevorzugt wird die Flosse der Umhüllungseinheit um eine Achse gebogen, gewölbt und/oder gefaltet, die quer, insbesondere zumindest im Wesentlichen senkrecht, zur Längsachse der Umhüllungseinheit verläuft. Es ist jedoch auch denkbar, dass die Flosse der Umhüllungseinheit um eine Achse gebogen, gewölbt und/oder gefaltet wird, die zumindest im Wesentlichen parallel zur Längsachse der Umhüllungseinheit verläuft.
- Bevorzugt umfasst die Transporteinheit zumindest ein Stützelement, das dazu vorgesehen ist, die Erstverpackung während eines Transports, insbesondere in die Zweitverpackung, zumindest im Bereich des Faltdreiecks der Umhüllungseinheit zu stützen. Vorzugsweise umfasst die Transporteinheit, insbesondere zusätzlich zum Stützelement, zumindest ein weiteres Stützelement, das dazu vorgesehen ist, die Erstverpackung während eines Transports, insbesondere in die Zweitverpackung, zumindest im Bereich des weiteren Faltdreiecks der Umhüllungseinheit zu stützen. Das Stützelement und das weitere Stützelement sind vorzugsweise translatorisch am Grundkörper der Transporteinheit beweglich gelagert. Es ist jedoch auch denkbar, dass das Stützelement und das weitere Stützelement dreh- oder schwenkbar an dem Grundkörper gelagert sind. Das Stützelement und das weitere Stützelement sind vorzugsweise zumindest teilweise, insbesondere in einem mit der Erstverpackung in Kontakt kommenden Ende, aus einem elastischen Material gebildet, wie beispielsweise Schaumstoff, Elastomer o. dgl.
- Vorzugsweise umfasst die Verpackungsmaschine, die insbesondere als eine horizontale Schlauchbeutelmaschine ausgebildet ist, eine Formvorrichtung, insbesondere eine Horizontalformvorrichtung, zu einer Formung der Erstverpackung. Insbesondere ist die Horizontalformvorrichtung dazu vorgesehen, ein, insbesondere zum Großteil Papier umfassendes, Verpackungsmaterial zur Bildung der Umhüllungseinheit entlang einer horizontalen, insbesondere entlang einer zumindest im Wesentlichen senkrecht zu einer Gravitationskraftwirkrichtung verlaufenden, Transportrichtung der Verpackungsmaschine zu führen. Der Ausdruck "im Wesentlichen senkrecht" soll insbesondere eine Ausrichtung einer Richtung relativ zu einer Bezugsrichtung definieren, wobei die Richtung und die Bezugsrichtung, insbesondere in einer Projektionsebene betrachtet, einen Winkel von 90° einschließen und der Winkel eine maximale Abweichung von insbesondere kleiner als 8°, vorteilhaft kleiner als 5° und besonders vorteilhaft kleiner als 2° aufweist. Vorzugsweise ist die Horizontalformvorrichtung zumindest zu einer Formung und/oder Führung einer, insbesondere zum Großteil Papier umfassenden, Verpackungsmaterialbahn zur Bildung der Umhüllungseinheit vorgesehen. Unter einer "Verpackungsmaterialbahn" soll insbesondere eine ebene, insbesondere zweidimensionale, Konfiguration des Verpackungsmaterials, insbesondere eines Verpackungspapiers, verstanden werden. Vorzugsweise umfasst die Verpackungsmaschine zumindest eine Verpackungsmaterialabwickeleinheit, die dazu vorgesehen ist, das Verpackungsmaterial, insbesondere als eine Verpackungsmaterialrolle, aufzunehmen. Vorzugsweise ist die Verpackungsmaterialabwickeleinheit dazu vorgesehen, das Verpackungsmaterial als eine Verpackungsmaterialbahn abzuwickeln, insbesondere einer Verpackungsmaterialzuführeinheit der Verpackungsmaschine zuzuführen. Die Verpackungsmaterialzuführeinheit ist insbesondere dazu vorgesehen, der Formvorrichtung die Verpackungsmaterialbahn zuzuführen. Die Verpackungsmaterialzuführeinheit kann eine Mehrzahl von, insbesondere einem Fachmann bekannten, Komponenten, wie beispielsweise zumindest einen Schwinghebel, zumindest einen Zentriertaster, zumindest eine Bahnkantensteuerung und/oder zumindest eine Druckeinheit zu einem Bedrucken des Verpackungsmaterials, umfassen.
- Bevorzugt weist die Verpackungsmaschine zumindest die Produktzuführeinheit, insbesondere ein Förderband, eine Mitnehmerkette o. dgl., auf, die dazu vorgesehen ist, die von der Erstverpackung aufzunehmenden Produkte zu einer Umhüllung durch die Umhüllungseinheit, die durch das Verpackungsmaterial in der Verpackungsmaschine gebildet wird, in einen Bereich der Formvorrichtung zu transportieren. Vorzugsweise umfasst die Verpackungsmaschine zumindest eine Längssiegeleinheit, die dazu vorgesehen ist, eine, insbesondere zumindest im Wesentlichen parallel zu der Transportrichtung de Verpackungsmaschine verlaufende, Längssiegelnaht der Umhüllungseinheit zu erstellen, insbesondere durch einen Wärmeeintrag in das Verpackungsmaterial und/oder durch einen Druck auf das Verpackungsmaterial. Die Längssiegeleinheit ist entlang der Transportrichtung nach der Formvorrichtung angeordnet. Insbesondere umfasst die Längssiegeleinheit zumindest ein Paar von, insbesondere mit einem Profil versehenen, mit Druck beaufschlagbaren und/oder beheizbaren, Siegelrollen, die dazu vorgesehen sind, insbesondere durch eine Rotation, das Verpackungsmaterial bzw. die Umhüllungseinheit zu transportieren. Vorzugsweise umfasst die Längssiegeleinheit eine Mehrzahl von Paaren von Siegelrollen, wobei zumindest ein erstes entlang der Transportrichtung nach der Formvorrichtung angeordnetes Paar von Siegelrollen beheizungsfrei, insbesondere zu einem beheizungsfreien Transport des Verpackungsmaterials bzw. der Umhüllungseinheit, ausgebildet ist. Vorzugsweise umfasst die Verpackungsmaschine zumindest eine Quersiegeleinheit, die dazu vorgesehen ist, insbesondere nach jeweils einem Produkt, Quersiegelnähte des Verpackungsmaterials bzw. der Umhüllungseinheit, die insbesondere zumindest im Wesentlichen senkrecht zu der Transportrichtung verlaufen, zu erstellen, insbesondere durch gezielten Druck auf das Verpackungsmaterial bzw. die Umhüllungseinheit und/oder durch einen Wärmeeintrag in das Verpackungsmaterial bzw. die Umhüllungseinheit. Insbesondere ist die Quersiegeleinheit dazu vorgesehen, das Verpackungsmaterial in einzelne Erstverpackungen bzw. einzelne Umhüllungseinheiten von Erstverpackungen, die insbesondere jeweils ein Produkt umschließen, zu vereinzeln. Die Quersiegeleinheit ist entlang der Transportrichtung nach der Längssiegeleinheit angeordnet.
- Bevorzugt umfasst die Verpackungsmaschine eine Formeinheit. Die Formeinheit ist vorzugsweise dazu vorgesehen, das Verpackungsmaterial bzw. die Umhüllungseinheit umzulenken. Insbesondere ist die Verpackungsmaterialzuführeinheit dazu vorgesehen, der Formeinheit das Verpackungsmaterial bzw. die Umhüllungseinheit entlang einer quer, insbesondere zumindest im Wesentlichen senkrecht, zu der Transportrichtung verlaufenden Richtung zuzuführen. Die Formeinheit weist vorzugsweise zumindest eine Faltkante auf, um die das Verpackungsmaterial bzw. die Umhüllungseinheit umlenkbar ist. Bevorzugt ist die Faltkante als eine Schulterkante und die Formeinheit als eine Formschulter ausgebildet. Insbesondere ist die Formeinheit frei von Rollen zu einer Umlenkung des Verpackungsmaterials bzw. der Umhüllungseinheit ausgebildet. Vorzugsweise ist die Formeinheit dazu vorgesehen, das Verpackungsmaterial bzw. die Umhüllungseinheit an der Faltkante in eine Richtung quer zu einer Einlaufrichtung des Verpackungsmaterials bzw. der Umhüllungseinheit und quer zu der Transportrichtung umzulenken. Insbesondere erstreckt sich die Faltkante zumindest im Wesentlichen senkrecht zu der Einlaufrichtung und zu der Transportrichtung. Insbesondere ist die Faltkante dazu vorgesehen, eine homogene Materialspannung in dem Verpackungsmaterial bzw. der Umhüllungseinheit zu erzeugen. Die Formeinheit weist vorzugsweise zumindest zwei Formkonturkanten, die sich ausgehend von der Faltkante quer zu der Faltkante, insbesondere V-förmig, erstrecken, auf. Insbesondere ist das Verpackungsmaterial bzw. die Umhüllungseinheit um die Formkonturkanten zu einem Schlauchbeutel umformbar. Vorzugsweise erstrecken sich die Formkonturkanten entlang einer Laufrichtung des Verpackungsmaterials und/oder entlang einer Außenkontur der zugeführten Produkte von der Faltkante bis zu einem Formtunnel der Formeinheit, der dazu vorgesehen ist, das Verpackungsmaterial bzw. die Umhüllungseinheit entlang der Transportrichtung zu führen. Insbesondere verläuft eine Längsachse des Formtunnels zumindest im Wesentlichen parallel zu der Transportrichtung.
- Vorzugsweise umfasst die Formvorrichtung zumindest eine Formführungseinheit, insbesondere eine weitere Formschulter, die dazu vorgesehen ist, das Verpackungsmaterial bzw. die Umhüllungseinheit quer zu einer Einlaufrichtung des Verpackungsmaterials an der Formeinheit unter Erhalt einer von der Formeinheit erzeugten, insbesondere homogenen, Materialspannung weiterzuführen. Die Formführungseinheit ist bevorzugt dazu vorgesehen, das Verpackungsmaterial bzw. die Umhüllungseinheit zumindest im Wesentlichen senkrecht zu der Einlaufrichtung an der Formeinheit, insbesondere entlang der Transportrichtung, unter Erhalt der von der Formeinheit, insbesondere von der Faltkante, erzeugten homogenen Materialspannung weiterzuführen. Insbesondere ist die Formführungseinheit entlang der Transportrichtung nach der Formeinheit und insbesondere vor der Längssiegeleinheit angeordnet. Vorzugsweise umfasst die Formführungseinheit zumindest eine, insbesondere dreidimensionale, Formführungskontur, die dazu vorgesehen ist, das geführte Verpackungsmaterial bzw. die geführte Umhüllungseinheit, insbesondere zumindest eine Außenkante des Verpackungsmaterials bzw. der Umhüllungseinheit, zu stützen, insbesondere zu einer Realisierung einer Aufrechterhaltung der homogenen Materialspannung. Vorzugsweise weist die Formführungseinheit zumindest zwei Formführungskonturen auf, die insbesondere spiegelsymmetrisch um eine gedachte Symmetrieebene, die sich zumindest im Wesentlichen parallel zu der Transportrichtung erstreckt, in der insbesondere die Transportrichtung verläuft, und die sich zumindest im Wesentlichen senkrecht zu der Faltkante der Formeinheit erstreckt, angeordnet sind. Vorzugsweise ist die Formführungseinheit, insbesondere um die gedachte Symmetrieebene, spiegelsymmetrisch ausgebildet. Alternativ ist vorstellbar, dass die Formführungseinheit und/oder die Formeinheit asymmetrisch ausgebildet sind/ist. Vorzugsweise ist die Formführungseinheit frei von Rollen zu einer Umlenkung des Verpackungsmaterials bzw. der Umhüllungseinheit, insbesondere als eine weitere Formschulter, ausgebildet. Insbesondere kann die Formführungseinheit eine zu einer Geometrie der Formeinheit zumindest im Wesentlichen analoge Geometrie aufweisen.
- Zudem wird vorgeschlagen, dass in zumindest einem Verfahrensschritt die Erstverpackung während eines Transports, insbesondere in eine, insbesondere in die bereits zuvor genannte, Zweitverpackung, zumindest im Bereich eines, insbesondere des bereits zuvor genannten, Faltdreiecks der Umhüllungseinheit gestützt wird und/oder eine, insbesondere die bereits zuvor genannte, Flosse der Umhüllungseinheit um zumindest eine, insbesondere die bereits zuvor genannte, Achse gebogen, gewölbt und/oder gefaltet wird. Vorzugsweise wird die Erstverpackung während eines Transports, insbesondere in eine, insbesondere in die bereits zuvor genannte, Zweitverpackung, zumindest im Bereich eines Faltdreiecks der Umhüllungseinheit mittels der Transporteinheit der Verpackungsmaschine gestützt. Bevorzugt wird die Flosse oder werden die Flossen der Umhüllungseinheit während eines Transports, insbesondere in eine, insbesondere in die bereits zuvor genannte, Zweitverpackung, mittels der Transporteinheit um zumindest eine Achse gebogen, gewölbt und/oder gefaltet. Durch die erfindungsgemäße Ausgestaltung kann vorteilhaft ein zuverlässiger Schutz der Umhüllungseinheit und/oder des aufgenommenen Produkts bei einer Anordnung in einer Zweitverpackung ermöglicht werden. Vorteilhaft kann eine schonende Verpackung der Erstverpackung in einer Zweitverpackung ermöglicht werden.
- Des Weiteren wird, insbesondere alternativ oder zusätzlich zu dem bereits zuvor genannten erfindungsgemäßen Verfahren, vorgeschlagen, dass in zumindest einem Verfahrensschritt eine Flosse der Umhüllungseinheit der Erstverpackung während eines Einlegens in eine Zweitverpackung infolge eines Kontakts mit einer Innenwand der Zweitverpackung, insbesondere der Stützeinheit, um eine, insbesondere um die bereits zuvor genannte, Achse gebogen, gewölbt und/oder gefaltet wird und, insbesondere anschließend, eine Schwenkbewegung der Erstverpackung erfolgt, bei der eine, insbesondere die bereits zuvor genannte, weitere Flosse der Umhüllungseinheit der Erstverpackung um eine weitere Achse gebogen, gewölbt und/oder gefaltet wird. Die Flosse der Umhüllungseinheit der Erstverpackung kann vorzugsweise infolge eines Transports mit der Transporteinheit oder infolge eines Transports mit der Produktzuführeinheit mit der Innenwand der Zweitverpackung in Kontakt gebracht werden. Es ist jedoch auch denkbar, dass die Erstverpackung derart händisch in die Zweitverpackung eingelegt wird, dass die Flosse der Umhüllungseinheit der Erstverpackung gezielt um die Achse gebogen, gewölbt und/oder gefaltet wird. Die weitere Achse, um die die weitere Flosse gebogen, gewölbt und/oder gefaltet wird, verläuft vorzugsweise zumindest im Wesentlichen parallel zur Achse, um die die Flosse gebogen, gewölbt und/oder gefaltet wird. Alternativ oder zusätzlich ist denkbar, dass in zumindest einem Verfahrensschritt die Flosse und/oder die weitere Flosse bereits während einer Einbringung der Quersiegelnaht gezielt um die Achse bzw. um die weitere Achse gebogen, gewölbt und/oder gefaltet wird bzw. werden. Alternativ oder zusätzlich ist denkbar, dass in zumindest einem Verfahrensschritt die Flosse und/oder die weitere Flosse durch eine Einbringung der Quersiegelnaht gezielt geschwächt werden, insbesondere um eine einfache Biegung um die Achse bzw. die weitere Achse zu ermöglichen. Alternativ oder zusätzlich ist denkbar, dass in zumindest einem Verfahrensschritt nach einer Einbringung der Quersiegelnaht die Erstverpackung mittels der Transporteinheit oder mittels der Produktzuführeinheit, insbesondere um 90°, gedreht wird, und anschließend die Flosse und/oder die weitere Flosse mittels einer Falteinheit der Verpackungsmaschine um die Achse bzw. die weitere Achse gebogen, gewölbt und/oder gefaltet wird bzw. werden. Die Falteinheit kann beispielsweise ein, insbesondere an beiden Seiten einer Transportstrecke der Verpackungsmaschine angeordnetes, seitliches Leitblech sein, das die Flosse und/oder die weitere Flosse biegt. Weitere, einem Fachmann als sinnvoll erscheinende Verfahrensschritte zu einem Biegen, Wölben und/oder Falten der Flosse und/oder der weiteren Flosse um die Achse bzw. die weitere Achse sind ebenfalls denkbar. Durch die erfindungsgemäße Ausgestaltung kann vorteilhaft ein zuverlässiger Schutz der Umhüllungseinheit und/oder des aufgenommenen Produkts bei einer Anordnung in einer Zweitverpackung ermöglicht werden. Es kann besonders bevorzugt bereits bei einem Einlegen der Erstverpackung in die Zweitverpackung ein gezieltes Biegen, Wölben und/oder Falten der Flosse erreicht werden, um eine vorteilhafte Dämpfungseigenschaft durch die Flosse zu ermöglichen.
- Ferner wird, insbesondere alternativ oder zusätzlich zu dem bereits zuvor genannten erfindungsgemäßen Verfahren,, vorgeschlagen, dass in zumindest einem Verfahrensschritt eine Flosse der Umhüllungseinheit der Erstverpackung während eines Einlegens in eine Zweitverpackung infolge eines Kontakts mit einer, insbesondere der bereits zuvor genannten, Innenwand der Zweitverpackung, insbesondere der Stützeinheit, um eine Achse gebogen, gewölbt und/oder gefaltet wird und, insbesondere anschließend, eine Faltung einer Außenwand der Zweitverpackung, insbesondere der Stützeinheit, vorzugsweise in Richtung der Erstverpackung, erfolgt, bei der eine weitere Flosse der Umhüllungseinheit der Erstverpackung um eine weitere Achse gebogen, gewölbt und/oder gefaltet wird, insbesondere infolge eines Kontakts mit einer weiteren Innenwand der Zweitverpackung, insbesondere der Stützeinheit. Durch die erfindungsgemäße Ausgestaltung kann vorteilhaft ein zuverlässiger Schutz der Umhüllungseinheit und/oder des aufgenommenen Produkts bei einer Anordnung in einer Zweitverpackung ermöglicht werden. Es kann besonders bevorzugt ein Faltvorgang der Zweitverpackung zu einem gezielten Biegen, Wölben und/oder Falten der Flosse genutzt werden, um eine vorteilhafte Dämpfungseigenschaft durch die Flosse zu ermöglichen.
- Zudem wird vorgeschlagen, dass in zumindest einem Verfahrensschritt die Erstverpackung und zumindest eine weitere Erstverpackung, insbesondere eine weitere erfindungsgemäße Erstverpackung, derart geschindelt oder geschränkt in einer Zweitverpackung, insbesondere an der Stützeinheit, angeordnet werden, dass Flossen der Erstverpackung und der weiteren Erstverpackung weitestgehend überlappungsfrei oder berührungsfrei angeordnet sind. Vorzugsweise sind die Flossen der Erstverpackung und der weiteren Erstverpackung bei einer geschränkten Anordnung, betrachtet entlang einer zumindest im Wesentlichen parallel zu einer Hauptauflagefläche der Zweitverpackung, insbesondere der Stützeinheit, verlaufenden Richtung, weitestgehend überlappungsfrei in der Zweitverpackung, insbesondere der Stützeinheit, angeordnet. Bevorzugt sind die Flossen der Erstverpackung und der weiteren Erstverpackung bei einer geschindelten Anordnung, betrachtet entlang der zumindest im Wesentlichen parallel zu einer Hauptauflagefläche der Zweitverpackung, insbesondere der Stützeinheit, verlaufenden Richtung weitestgehend berührungsfrei in der Zweitverpackung, insbesondere der Stützeinheit, angeordnet. Durch die erfindungsgemäße Ausgestaltung kann vorteilhaft ein zuverlässiger Schutz der Umhüllungseinheit und/oder des aufgenommenen Produkts bei einer Anordnung in einer Zweitverpackung ermöglicht werden. Es kann besonders bevorzugt eine gegenseitige Berührung der Flossen vermieden werden, um eine Dämpfungsfunktion der Flossen vorteilhaft ungehindert oder unbeeinflusst von anderen Erstverpackungen zu ermöglichen.
- Das erfindungsgemäße Verfahren soll hierbei nicht auf die oben beschriebene Anwendung und Ausführungsform beschränkt sein. Insbesondere kann das erfindungsgemäße Verfahren zu einer Erfüllung einer hierin beschriebenen Funktionsweise eine von einer hierin genannten Anzahl von einzelnen Elementen, Bauteilen und Einheiten sowie Verfahrensschritten abweichende Anzahl aufweisen. Zudem sollen bei den in dieser Offenbarung angegebenen Wertebereichen auch innerhalb der genannten Grenzen liegende Werte als offenbart und als beliebig einsetzbar gelten.
- Weitere Vorteile ergeben sich aus der folgenden Zeichnungsbeschreibung. In den Zeichnungen sind Ausführungsbeispiele der Erfindung dargestellt. Die Zeichnungen, die Beschreibung und die Ansprüche enthalten zahlreiche Merkmale in Kombination. Der Fachmann wird die Merkmale zweckmäßigerweise auch einzeln betrachten und zu sinnvollen weiteren Kombinationen zusammenfassen.
- Es zeigen:
- Fig. 1
- eine Schnittansicht einer erfindungsgemäßen Erstverpackung in einer schematischen Darstellung,
- Fig. 2
- eine erfindungsgemäße Verpackungsmaschine zu einer Herstellung und/oder zu einem Transport von erfindungsgemäßen Erstverpackungen in einer schematischen Darstellung,
- Fig. 3
- eine Transporteinheit der erfindungsgemäßen Verpackungsmaschine zu einem Transport der erfindungsgemäßen Erstverpackung in einer schematischen Darstellung,
- Fig. 4
- einen schematischen Ablauf eines erfindungsgemäßen Verfahrens zu einer Herstellung und/oder einem Transport von erfindungsgemäßen Erstverpackungen,
- Fig. 5
- eine Seitenansicht der erfindungsgemäßen Erstverpackung in einem in einer Zweitverpackung angeordneten Zustand in einer schematischen Darstellung,
- Fig. 6
- eine perspektivische Ansicht einer Vielzahl von erfindungsgemäßen Erstverpackungen in einem in der Zweitverpackung angeordneten Zustand in einer schematischen Darstellung und
- Fig. 7
- eine perspektivische Ansicht einer Vielzahl von alternativen erfindungsgemäßen Erstverpackungen in einem in einer alternativen Zweitverpackung angeordneten Zustand in einer schematischen Darstellung.
-
Figur 1 zeigt eine Schnittansicht einer Erstverpackung 10a zu einer Aufnahme zumindest eines Produkts 12a, insbesondere eines Lebensmittels. Die Erstverpackung 10a ist vorzugsweise als Papiererstverpackung ausgebildet. Die Erstverpackung 10a umfasst zumindest eine, insbesondere direkt mit dem Produkt 12a in Kontakt kommende, Umhüllungseinheit 14a, insbesondere einen Papierschlauchbeutel. Die Umhüllungseinheit 14a umfasst vorzugsweise mehrere Schichten. Die Umhüllungseinheit 14a umfasst zumindest eine Barriereschicht 16a zu einem Schutz des aufgenommenen Produkts 12a, Feuchtigkeit und/oder Sauerstoff, und zumindest eine mit der Barriereschicht 16a, insbesondere stoffschlüssig, verbundene Trägerschicht 18a, insbesondere Papierschicht. Die Trägerschicht 18a ist vorzugsweise als Papierschicht ausgebildet. Bevorzugt ist die Barriereschicht 16a als transparente PET-Schicht ausgebildet. Die Barriereschicht 16a ist vorzugsweise als Barriere gegen Sauerstoff vorgesehen. Es ist jedoch auch denkbar, dass die Barriereschicht 16a als eine andere, einem Fachmann als sinnvoll erscheinende Schicht ausgebildet ist, die als Barriere gegen Sauerstoff, als Barriere gegen Wasserdampf, als Barriere gegen Kondensat, als Fettbarriere, als Feuchtigkeitsbarriere oder als andere, einem Fachmann als sinnvoll erscheinende Barriere vorgesehen ist. Vorzugsweise umfasst die Umhüllungseinheit 14a zusätzlich zur Barriereschicht 16a und zur Trägerschicht 18a eine, insbesondere eine, einem Fachmann bereits bekannte und zu einer Quersiegelnaht und/oder zu einer Längssiegelnaht verwendbare, Siegel- und Strukturschicht 64a. - Des Weiteren umfasst die Erstverpackung 10a zumindest eine, insbesondere einteilig mit der Umhüllungseinheit 14a ausgebildete, Funktionseinheit 20a, insbesondere Dämpfungs- und/oder Versteifungseinheit, zu einem Schutz der Umhüllungseinheit 14a und/oder dem aufgenommenen Produkt 12a vor Beschädigungen. Die Funktionseinheit 20a wird zumindest teilweise durch zumindest eine Flosse 22a, 24a der Umhüllungseinheit 14a gebildet, insbesondere durch zumindest eine infolge einer Flossennahtsiegelung der Umhüllungseinheit 14a erzeugten Flosse 22a, 24a der Umhüllungseinheit 14a. Die Flosse 22a, 24a der Umhüllungseinheit 14a bildet bevorzugt ein Ende der Umhüllungseinheit 14a. Insbesondere ist an der Flosse 22a, 24a der Umhüllungseinheit 14a eine Trennkante und/oder eine Aufreißkante der Umhüllungseinheit 14a angeordnet. Bevorzugt ist die Flosse 22a, 24a der Umhüllungseinheit 14a ein Bereich der Umhüllungseinheit 14a, in dem zwei Teilbereiche einer Innenseite der Umhüllungseinheit 14a nach einem Quersiegeln direkt miteinander verbunden, insbesondere verklebt, sind. Bevorzugt umfasst die Umhüllungseinheit 14a an jedem Ende eine Flosse 22a, 24a. Vorzugsweise umfasst die Umhüllungseinheit 14a zumindest, insbesondere genau, zwei Flossen 22a, 24a. Bevorzugt sind die Flossen 22a, 24a an sich abgewandten Enden der Umhüllungseinheit 14a angeordnet. Vorzugsweise ist die Flosse 22a, 24a oder sind die Flossen 22a, 24a dazu vorgesehen, infolge einer Verformung und/oder einer Bewegung der Flosse 22a, 24a oder der Flossen 22a, 24a, insbesondere bei einem Einwirken einer Kraft entlang einer zumindest im Wesentlichen parallel zu einer Längsachse 66a der Umhüllungseinheit 14a verlaufenden Achse auf die Flosse 22a, 24a oder auf die Flossen 22a, 24a, als Dämpfer zu wirken. Die Längsachse 66a der Umhüllungseinheit 14a verläuft vorzugsweise zumindest im Wesentlichen parallel zu einer Längserstreckung einer Längssiegelnaht der Umhüllungseinheit 14a.
- Die Funktionseinheit 20a wird zumindest teilweise durch ein Faltdreieck 26a, 28a der Umhüllungseinheit 14a gebildet, insbesondere durch zumindest ein infolge einer Flossennahtsiegelung der Umhüllungseinheit 14a erzeugtes Faltdreieck 26a, 28a der Umhüllungseinheit 14a. Das Faltdreieck 26a, 28a der Umhüllungseinheit 14a wird bevorzugt auf eine, einem Fachmann bereits bekannte Art und Weise infolge einer Einbringung einer Quersiegelnaht gebildet. Bevorzugt ist das Faltdreieck 26a, 28a in einem Bereich der Umhüllungseinheit 14a angeordnet, der sich zwischen der Flosse 22a, 24a und dem aufgenommenen Produkt 12a erstreckt. Vorzugsweise wird das Faltdreieck 26a, 28a durch einen sich ausgehend von dem aufgenommenen Produkt 12a in Richtung der Flosse 22a, 24a verjüngenden Teilbereich der Umhüllungseinheit 14a gebildet. Bevorzugt umfasst die Umhüllungseinheit 14a an jeder der jeweiligen Flosse 22a, 24a zugewandten Seite ein Faltdreieck 26a, 28a. Vorzugsweise umfasst die Umhüllungseinheit 14a zumindest, insbesondere genau, zwei Faltdreiecke 26a, 28a. Bevorzugt sind die Faltdreiecke 26a, 28a an sich abgewandten Seiten der Umhüllungseinheit 14a angeordnet. Bevorzugt ist das Faltdreieck 26a, 28a, insbesondere jedes Faltdreieck 26a, 28a, zwischen, insbesondere räumlich zwischen, der Flosse 22a, 24a und einem, insbesondere quaderförmigen, Aufnahmebereich 68a der Umhüllungseinheit 14a, in dem das aufgenommene Produkt 12a angeordnet ist, angeordnet. Vorzugsweise bildet das Faltdreieck 26a, 28a oder bilden die Faltdreiecke 26a, 28a eine Versteifungsstruktur der Umhüllungseinheit 14a, die, insbesondere bei einem Einwirken einer Kraft entlang der zumindest im Wesentlichen parallel zur Längsachse 66a der Umhüllungseinheit 14a verlaufenden Achse auf die Flosse 22a, 24a oder auf die Flossen 22a, 24a, einer Verformung der gesamten Umhüllungseinheit 14a entgegenwirkt und vorzugsweise einem Kontakt zwischen der Flosse 22a, 24a oder den Flossen 22a, 24a und dem aufgenommenen Produkt 12a entgegenwirkt.
- Die Funktionseinheit 20a wird alternativ oder zusätzlich zumindest teilweise durch zumindest die Flosse 22a, 24a, insbesondere die Flossen 22a, 24a, der Umhüllungseinheit 14a gebildet, insbesondere durch zumindest die infolge der Flossennahtsiegelung der Umhüllungseinheit 14a erzeugten Flossen 22a, 24a der Umhüllungseinheit 14a, wobei die Flosse 22a, 24a, insbesondere die Flossen 22a, 24a, insbesondere zusätzlich zu einer Siegelstruktur, eine Versteifungsstruktur 30a, 32a aufweist, insbesondere aufweisen (vgl.
Figur 6 , in der die Versteifungsstruktur 30a, 32a gestrichelt angedeutet ist). - Die Funktionseinheit 20a wird zumindest teilweise durch eine Steifigkeitskenngröße der, insbesondere als Papierschicht ausgebildeten, Trägerschicht 18a gebildet, insbesondere durch eine Papiersteifigkeitskenngröße der Papierschicht.
- Vorzugsweise wird die Funktionseinheit 20a zumindest teilweise durch die materialbedingte Steifigkeitskenngröße der Trägerschicht 18a und einer geometrischen Anordnung, insbesondere durch die Ausbildung des Faltdreiecks 26a, 28a, sowie durch die Flossen 22a, 24a gebildet. Die Steifigkeitskenngröße der, insbesondere als Papierschicht ausgebildeten, Trägerschicht 18a ist vorzugsweise größer als die Steifigkeitskenngröße einer aus Kunststofffolie oder Aluminiumfolie gebildeten, den Fachmann bereits bekannten Trägerschicht.
-
Figur 2 zeigt eine Verpackungsmaschine 38a zu einer Herstellung und/oder zu einem Transport von einer inFigur 1 dargestellten Erstverpackung 10a. Die Verpackungsmaschine 38a ist vorzugsweise als eine Schlauchbeutelmaschine ausgebildet. Bevorzugt umfasst die Verpackungsmaschine 38a eine Formvorrichtung 70a mit zumindest einer, insbesondere rollenfreien, Formeinheit 72a, insbesondere einer Formschulter, die dazu vorgesehen ist, ein Verpackungsmaterial 74a, insbesondere eine Papierbahn und/oder eine Folienbahn, zu einem Bilden der Umhüllungseinheit 14a zu formen. Insbesondere ist die Formvorrichtung 70a dazu vorgesehen, ein Verpackungsmaterial 74a entlang einer horizontalen, insbesondere entlang einer zumindest im Wesentlichen senkrecht zu einer Gravitationskraftwirkrichtung 76a verlaufenden, Transportrichtung 78a zu führen. - Vorzugsweise ist die Formvorrichtung 70a zumindest zu einer Formung und/oder Führung des Verpackungsmaterials 74a vorgesehen. Vorzugsweise umfasst die Verpackungsmaschine 38a zumindest eine Verpackungsmaterialabwickeleinheit 80a, die dazu vorgesehen ist, das Verpackungsmaterial 74a aufzunehmen. Vorzugsweise ist die Verpackungsmaterialabwickeleinheit 80a dazu vorgesehen, das Verpackungsmaterial 74a abzuwickeln, insbesondere einer Verpackungsmaterialzuführeinheit 82a der Verpackungsmaschine 38a zuzuführen. Die Verpackungsmaterialzuführeinheit 82a ist insbesondere dazu vorgesehen, der Formvorrichtung 70a das Verpackungsmaterial 74a zuzuführen. Die Verpackungsmaterialzuführeinheit 82a kann eine Mehrzahl von, insbesondere einem Fachmann bekannten, Komponenten, wie beispielsweise zumindest einen Schwinghebel, zumindest einen Zentriertaster, zumindest eine Bahnkantensteuerung und/oder zumindest eine Druckeinheit zu einem Bedrucken des Verpackungsmaterials 74a, umfassen. Vorzugsweise weist die Verpackungsmaschine 38a zumindest eine Produktzuführeinheit 84a, insbesondere ein Förderband, eine Mitnehmerkette o. dgl., auf, die dazu vorgesehen ist, die zu verpackenden Produkte 12a zu einer Umhüllung durch das Verpackungsmaterial 74a bzw. die Umhüllungseinheit 14a in einen Bereich der Formvorrichtung 70a zu transportieren.
- Vorzugsweise umfasst die Verpackungsmaschine 38a zumindest eine Längssiegeleinheit 86a, die dazu vorgesehen ist, eine, insbesondere zumindest im Wesentlichen parallel zu der Transportrichtung 78a verlaufende, Längssiegelnaht des Verpackungsmaterials 74a bzw. der Umhüllungseinheit 14a zu erstellen, insbesondere durch einen Druck auf das Verpackungsmaterial 74a bzw. die Umhüllungseinheit 14a und/oder durch einen Wärmeeintrag in das Verpackungsmaterial 74a bzw. die Umhüllungseinheit 14a. Die Längssiegeleinheit 86a ist entlang der Transportrichtung 78a nach der Formvorrichtung 70a, insbesondere nach einer Formführungseinheit 88a der Formvorrichtung 70a, angeordnet. Insbesondere umfasst die Längssiegeleinheit 86a zumindest ein Paar von, insbesondere beheizbaren, profilierten und/oder mit Druck beaufschlagbaren, Siegelrollen (hier nicht näher dargestellt), die dazu vorgesehen sind, insbesondere durch eine Rotation, das Verpackungsmaterial 74a bzw. die Umhüllungseinheit 14a zu transportieren. Vorzugsweise umfasst die Längssiegeleinheit 86a eine Mehrzahl von Paaren von Siegelrollen, wobei zumindest ein erstes entlang der Transportrichtung 78a nach der Formvorrichtung 70a angeordnetes Paar von Siegelrollen beheizungsfrei, insbesondere zu einem beheizungsfreien Transport des Verpackungsmaterials 74a bzw. der Umhüllungseinheit 14a, ausgebildet ist.
- Vorzugsweise umfasst die Verpackungsmaschine 38a zumindest eine Quersiegeleinheit 90a, die dazu vorgesehen ist, insbesondere nach jeweils einem Produkt 12a, Quersiegelnähte des Verpackungsmaterials 74a bzw. der Umhüllungseinheit 14a, die insbesondere zumindest im Wesentlichen senkrecht zu der Transportrichtung 78a verlaufen, zu erstellen, insbesondere durch einen Druck auf das Verpackungsmaterial 74a bzw. die Umhüllungseinheit 14a und/oder durch einen Wärmeeintrag in das Verpackungsmaterial 74a bzw. die Umhüllungseinheit 14a. Bevorzugt ist die Quersiegeleinheit 90a dazu vorgesehen, das Verpackungsmaterial 74a bzw. die Umhüllungseinheit 14a in einzelne Verpackungen, die insbesondere jeweils ein Produkt 12a umschließen, zu vereinzeln. Die Quersiegeleinheit 90a ist entlang der Transportrichtung 78a nach der Längssiegeleinheit 86a angeordnet. Die Formeinheit 72a ist vorzugsweise dazu vorgesehen, das Verpackungsmaterial 74a bzw. die Umhüllungseinheit 14a umzulenken. Insbesondere ist die Verpackungsmaterialzuführeinheit 82a dazu vorgesehen, der Formeinheit 72a das Verpackungsmaterial 74a bzw. die Umhüllungseinheit 14a entlang einer quer, insbesondere zumindest im Wesentlichen senkrecht, zur Transportrichtung 78a verlaufenden Richtung, insbesondere Einlaufrichtung, zuzuführen.
- Des Weiteren umfasst die Verpackungsmaschine 38a zumindest eine Transporteinheit 40a, die derart ausgebildet ist, dass die Erstverpackung 10a während eines Transports, insbesondere in eine Zweitverpackung 42a (vgl.
Figuren 5 und 6 ), zumindest im Bereich des Faltdreiecks 26a, 28a der Umhüllungseinheit 14a gestützt wird und/oder die Flosse 22a, 24a der Umhüllungseinheit 14a um zumindest eine Achse 44a, 46a gebogen, gewölbt und/oder gefaltet wird. Die Transporteinheit 40a ist vorzugsweise von einer Greifereinheit gebildet, die dazu vorgesehen ist, die Erstverpackung 10a mittels einer form- und/oder kraftschlüssigen Verbindung von der Produktzuführeinheit 84a, insbesondere einem Förderband, einer Mitnehmerkette o. dgl., der Verpackungsmaschine 38a zu heben und der Zweitverpackung 42a zuzuführen.Figur 3 zeigt eine Detailansicht der Transporteinheit 40a. Die Transporteinheit 40a umfasst bevorzugt zumindest ein Halteelement 92a, mittels dessen die Erstverpackung 10a für einen Transport in die Zweitverpackung 42a haltbar ist. Das Halteelement 92a kann beispielsweise als Unterdruckhalteelement, wie beispielsweise als Saugnapf, ausgebildet sein (das als Saugnapf ausgebildete Halteelement ist gestrichelt inFigur 3 dargestellt und mit keinem Bezugszeichen versehen). Bevorzugt umfasst die Transporteinheit 40a, insbesondere zusätzlich zum Halteelement 92a, zumindest ein weiteres Halteelement 94a, mittels dessen die Erstverpackung 10a für einen Transport in die Zweitverpackung 42a haltbar ist. Vorzugsweise ist die Erstverpackung 10a zwischen dem Halteelement 92a und dem weiteren Halteelement 94a einklemmbar. Das Halteelement 92a und das weitere Halteelement 94a sind vorzugsweise translatorisch an einem Grundkörper 96a der Transporteinheit 40a beweglich gelagert. Der Grundkörper 96a kann wiederum an einem mehrachsigen Roboterarm (hier nicht näher dargestellt) der Transporteinheit 40a oder an einem anderen, einem Fachmann als sinnvoll erscheinenden Bewegungsmechanismus der Transporteinheit 40a angeordnet sein. Es ist jedoch auch denkbar, dass das Halteelement 92a und das weitere Halteelement 94a alternativ oder zusätzlich zur translatorischen beweglichen Lagerung am Grundkörper 96a dreh- oder schwenkbar an dem Grundkörper 96a gelagert sind. - Bevorzugt wird die Flosse 22a, 24a der Umhüllungseinheit 14a bei einem Transport der Erstverpackung 10a mittels der Transporteinheit 40a von dem Halteelement 92a bzw. dem weiteren Halteelement 94a um die der jeweiligen Flosse 22a, 24a zugeordnete Achse 44a, 46a gebogen, gewölbt und/oder gefaltet. Die Achse oder die Achsen 44a, 46a, um die die Flosse oder die Flossen 22a, 24a gebogen, gewölbt und/oder gefaltet wird oder werden, verläuft quer, insbesondere zumindest im Wesentlichen senkrecht, zur Längsachse 66a der Umhüllungseinheit 14a. Es ist jedoch auch denkbar, dass die Flosse oder die Flossen 22a, 24a der Umhüllungseinheit 14a um eine Achse gebogen, gewölbt und/oder gefaltet wird oder werden, die entlang einer zumindest im Wesentlichen parallel zur Längsachse 66a der Umhüllungseinheit 14a verläuft.
- Bevorzugt umfasst die Transporteinheit 40a zumindest ein Stützelement 98a, das dazu vorgesehen ist, die Erstverpackung 10a während eines Transports, insbesondere in die Zweitverpackung 42a, zumindest im Bereich des Faltdreiecks 26a der Umhüllungseinheit 14a zu stützen (vgl.
Figur 3 ). Vorzugsweise umfasst die Transporteinheit 40a, insbesondere zusätzlich zum Stützelement 98a, zumindest ein weiteres Stützelement 100a, das dazu vorgesehen ist, die Erstverpackung 10a während eines Transports, insbesondere in die Zweitverpackung 42a, zumindest im Bereich des weiteren Faltdreiecks 28a der Umhüllungseinheit 14a zu stützen. Das Stützelement 98a und das weitere Stützelement 100a sind vorzugsweise translatorisch am Grundkörper 96a der Transporteinheit 40a beweglich gelagert. Es ist jedoch auch alternativ oder zusätzlich denkbar, dass das Stützelement 98a und das weitere Stützelement 100a dreh- oder schwenkbar oder ortsfest an dem Grundkörper 96a gelagert oder angeordnet sind. Das Stützelement 98a und das weitere Stützelement 100a sind vorzugsweise zumindest teilweise, insbesondere in einem mit der Erstverpackung 10a in Kontakt kommenden Ende, aus einem elastischen Material gebildet, wie beispielsweise Schaumstoff, Elastomer o. dgl. -
Figur 4 zeigt einen schematischen Ablauf eines Verfahrens 48a zu einer Herstellung und/oder einem Transport der Erstverpackung 10a. Vorzugsweise wird die Erstverpackung 10a in zumindest einem Verfahrensschritt 102a mittels der Verpackungsmaschine 38a hergestellt, wobei das Produkt 12a von der Umhüllungseinheit 14a aufgenommen ist, und, insbesondere nach einer Herstellung der Erstverpackung 10a sowie Aufnahme des Produkts 12a, mittels der Transporteinheit 40a der Verpackungsmaschine 38a in die Zweitverpackung 42a transportiert wird. Die Zweitverpackung 42a ist vorzugsweise als eine Kartonverpackung ausgebildet, die mittels einer Schutzhülle (hier nicht näher dargestellt), insbesondere aus Kunststoff oder Papier, auf eine, einem Fachmann bereits bekannte Art und Weise umgeben ist. Vorzugsweise weist die Zweitverpackung 42a eine, insbesondere einem Fachmann bereits bekannte, U-förmige Stützeinheit 104a (vgl.Figuren 5 und 6 ) auf, an der eine Vielzahl an Erstverpackungen 10a angeordnet werden, insbesondere bevor eine die Stützeinheit 104a sowie die an der Stützeinheit 104a angeordneten Erstverpackungen 10a mit der Schutzhülle auf eine, einem Fachmann bereits bekannte Art und Weise umgeben werden. Es ist jedoch auch denkbar, dass die Zweitverpackung 42a eine andere, einem Fachmann als sinnvoll erscheinende Ausgestaltung aufweist, wie beispielsweise eine Ausgestaltung als, insbesondere aufklappbare Papier- oder Kartonschachtel o. dgl., in der eine Vielzahl an Erstverpackungen 10a angeordnet, insbesondere gestapelt und/oder gereiht angeordnet, werden. - In zumindest einem Verfahrensschritt 50a wird die Erstverpackung 10a während eines Transports, insbesondere in eine Zweitverpackung 42a, zumindest im Bereich des Faltdreiecks 26a, 28a der Umhüllungseinheit 14a gestützt und/oder die Flosse 22a, 24a der Umhüllungseinheit 14a um zumindest die Achse 44a, 46a gebogen, gewölbt und/oder gefaltet. In zumindest einem, insbesondere alternativen oder weiteren, Verfahrensschritt 52a wird die Flosse 22a der Umhüllungseinheit 14a der Erstverpackung 10a während eines Einlegens in die Zweitverpackung 42a infolge eines Kontakts mit einer Innenwand 54a (vgl.
Figuren 5 und 6 ) der Zweitverpackung 42a um die Achse 44a gebogen, gewölbt und/oder gefaltet und es erfolgt, insbesondere anschließend, eine Schwenkbewegung der Erstverpackung 10a, insbesondere mittels der Transporteinheit 40a, bei der die weitere Flosse 24a der Umhüllungseinheit 14a der Erstverpackung 10a um die weitere Achse 46a gebogen, gewölbt und/oder gefaltet wird. Die Schwenkbewegung der Erstverpackung 10a erfolgt vorzugsweise um eine zumindest im Wesentlichen parallel zur einer Hauptauflagefläche 106a der Stützeinheit 104a verlaufenden Schwenkachse der Transporteinheit 40a, insbesondere in Richtung der Stützeinheit 104a. - In zumindest einem, insbesondere alternativen oder weiteren, Verfahrensschritt 56a wird die Flosse 22a der Umhüllungseinheit 14a der Erstverpackung 10a während eines Einlegens in die Zweitverpackung 42a infolge eines Kontakts mit der Innenwand 54a der Zweitverpackung 42a um die Achse 44a gebogen, gewölbt und/oder gefaltet und es erfolgt, insbesondere anschließend, eine Faltung einer Außenwand 58a (vgl.
Figuren 5 und 6 ) der Zweitverpackung 42a, bei der die weitere Flosse 24a der Umhüllungseinheit 14a der Erstverpackung 10a um die weitere Achse 46a gebogen, gewölbt und/oder gefaltet wird. - Nachdem eine Vielzahl von Erstverpackungen 10a gemäß zumindest einem der oben beschriebenen Verfahrensschritte gemäß den in den
Figuren 5 und 6 beispielhaft dargestellten Anordnungen in der Zweitverpackung 42a angeordnet sind, wird mittels der Verpackungsmaschine 38a eine nicht näher dargestellte Schutzhülle der Zweitverpackung 42a um die Stützeinheit 104a und daran angeordneten Erstverpackungen 10a angeordnet. - Alternativ zu einer gemäß der
Figuren 5 und 6 dargestellten reihigen Anordnung der Erstverpackung 10a in der Zweitverpackung 42a ist auch denkbar, dass in zumindest einem Verfahrensschritt 60a die Erstverpackung 10a und zumindest eine weitere Erstverpackung (hier nicht näher dargestellt) derart geschindelt oder geschränkt in der Zweitverpackung 42a angeordnet werden, dass Flossen 22a, 24a der Erstverpackung 10a und der weiteren Erstverpackung weitestgehend überlappungsfrei oder berührungsfrei angeordnet sind. Weitere, einem Fachmann als sinnvoll erscheinende Ausgestaltungen sind ebenfalls denkbar. - In
Figur 7 ist ein weiteres Ausführungsbeispiele der Erfindung gezeigt. Die nachfolgenden Beschreibungen und die Zeichnungen beschränken sich im Wesentlichen auf die Unterschiede zwischen den Ausführungsbeispielen, wobei bezüglich gleich bezeichneter Bauteile, insbesondere in Bezug auf Bauteile mit gleichen Bezugszeichen, grundsätzlich auch auf die Zeichnungen und/oder die Beschreibung der anderen Ausführungsbeispiele, insbesondere derFiguren 1 bis 6 , verwiesen werden kann. Zur Unterscheidung der Ausführungsbeispiele ist der Buchstabe a den Bezugszeichen des Ausführungsbeispiels in denFiguren 1 bis 6 nachgestellt. In dem Ausführungsbeispiel derFigur 7 ist der Buchstabe a durch den Buchstaben b ersetzt. -
Figur 7 zeigt eine alternative Ausgestaltung einer Erstverpackung 10b. Die inFigur 7 dargestellte Erstverpackung 10b weist alle Merkmale der in denFiguren 1 bis 6 dargestellten und entsprechend beschriebenen Erstverpackung 10a auf. Im Unterschied zu der in denFiguren 1 bis 6 dargestellten und teilweise beschriebenen Erstverpackung 10a weist die inFigur 7 dargestellte Erstverpackung 10b eine Funktionseinheit 20b auf, die insbesondere zusätzlich zu Flossen 22b, 24b, zumindest teilweise durch ein, insbesondere durch zumindest ein infolge einer Flossennahtsiegelung einer Umhüllungseinheit 14b der Erstverpackung 10b erzeugtes, Faltdreieck 26b, 28b und durch ein Gegenfaltdreieck 34b, 36b, insbesondere einen Zwickel, der Umhüllungseinheit 14b gebildet wird. Zudem sind eine Vielzahl von Erstverpackungen 10b in dem inFigur 7 dargestellten Ausführungsbeispiel mehrreihig übereinander in einer Zweitverpackung 42b angeordnet. Hinsichtlich weiterer Merkmale und Funktionen der inFigur 7 dargestellten Erstverpackung 10b sowie der inFigur 7 dargestellten Zweitverpackung 42b wird auf die Beschreibung derFiguren 1 bis 6 verwiesen, die analog auf die inFigur 7 dargestellte Erstverpackung 10b sowie die inFigur 7 dargestellte Zweitverpackung 42b zu lesen ist.
Claims (2)
- Verfahren zu einer Herstellung und/oder zu einem Transport einer Papiererstverpackung (10) mittels einer Verpackungsmaschine, insbesondere einer Schlauchbeutelmaschine, wobei die Papiererstverpackung (10) zu einer Aufnahme zumindest eines Produkts (12), insbesondere eines Lebensmittels, vorgesehen ist, wobei die Papiererstverpackung (10) zumindest eine, insbesondere direkt mit dem Produkt (12) in Kontakt kommende, Umhüllungseinheit (14), insbesondere einen Schlauchbeutel, die, insbesondere der, zumindest eine Barriereschicht (16) zu einem Schutz des aufgenommenen Produkts (12), insbesondere vor Feuchtigkeit, und zumindest eine mit der Barriereschicht (16), insbesondere stoffschlüssig, verbundene Trägerschicht (18), insbesondere Papierschicht, umfasst, und zumindest eine, insbesondere einteilig mit der Umhüllungseinheit (14) ausgebildete, Funktionseinheit (20), insbesondere Dämpfungs- und/oder Versteifungseinheit, zu einem Schutz der Umhüllungseinheit (14) und/oder dem aufgenommenen Produkt (12) vor Beschädigungen aufweist, wobei die Verpackungsmaschine zumindest eine Transporteinheit (40) aufweist, die von einer Greifereinheit gebildet ist, die dazu vorgesehen ist, die Papiererstverpackung (10) mittels einer form- und/oder kraftschlüssigen Verbindung von einer Produktzuführeinheit (84), insbesondere einem Förderband, einer Mitnehmerkette o. dgl., der Verpackungsmaschine zu heben und einer Zweitverpackung (42) zuzuführen, dadurch gekennzeichnet, dass in zumindest einem Verfahrensschritt (52) eine Flosse (22) der Umhüllungseinheit (14) der Papiererstverpackung (10) während eines Einlegens in die Zweitverpackung (42) infolge eines Kontakts mit einer Innenwand (54) der Zweitverpackung (42) um eine Achse (44) gebogen, gewölbt und/oder gefaltet wird und, insbesondere anschließend, eine Schwenkbewegung der Papiererstverpackung (10) erfolgt, bei der eine weitere Flosse (24) der Umhüllungseinheit (14) der Papiererstverpackung (10) um eine weitere Achse (46) gebogen, gewölbt und/oder gefaltet wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass in zumindest einem Verfahrensschritt (60) die Papiererstverpackung (10) und zumindest eine weitere Papiererstverpackung derart geschindelt oder geschränkt in einer Zweitverpackung (42) angeordnet werden, dass Flossen (22, 24) der Papiererstverpackung (10) und der weiteren Papiererstverpackung (10) weitestgehend überlappungsfrei oder berührungsfrei angeordnet sind.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102020101759.6A DE102020101759A1 (de) | 2020-01-24 | 2020-01-24 | Erstverpackung zu einer Aufnahme zumindest eines Produkts, insbesondere eines Lebensmittels |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3854700A1 EP3854700A1 (de) | 2021-07-28 |
| EP3854700B1 true EP3854700B1 (de) | 2024-03-06 |
Family
ID=74205727
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP21152925.0A Active EP3854700B1 (de) | 2020-01-24 | 2021-01-22 | Verfahren zu einer herstellung und/oder zu einem transport einer papiererstverpackung |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US20210229845A1 (de) |
| EP (1) | EP3854700B1 (de) |
| DE (1) | DE102020101759A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102024130909A1 (de) * | 2024-10-23 | 2026-04-23 | Syntegon Packaging Systems Ag | Verpackungsmaschinenvorrichtung, Verpackungsmaschine und Verpackungsverfahren |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH626023A5 (de) * | 1978-03-15 | 1981-10-30 | Sig Schweiz Industrieges | |
| JPS6023105A (ja) | 1983-07-15 | 1985-02-05 | 今中 正俊 | 計量包装され、かつ、軟包装された商品の自動ケ−ス詰め装置 |
| US5044143A (en) | 1989-05-19 | 1991-09-03 | S.S.A. Packaging Engineering & Consultant Pty. Ltd. | Method and apparatus for packing flexible packages |
| DE19852936A1 (de) | 1998-01-24 | 1999-08-12 | Henkel Kgaa | Verpackung für tablettenförmige Gegenstände |
| US20020148203A1 (en) * | 2001-04-12 | 2002-10-17 | Waddell, David Landon | Method and apparatus for packaging flexible containers |
| KR20120024562A (ko) * | 2009-04-24 | 2012-03-14 | 히사미쓰 세이야꾸 가부시키가이샤 | 첩부제 수용 포장 백, 및 첩부제의 보존 방법 |
| DE102018202021A1 (de) | 2018-02-09 | 2019-08-14 | Robert Bosch Gmbh | Verfahren zur Entnahme und Überführung von Beuteln |
| DE102019132878A1 (de) | 2019-12-03 | 2021-06-10 | Syntegon Packaging Systems Ag | Horizontalformvorrichtung |
-
2020
- 2020-01-24 DE DE102020101759.6A patent/DE102020101759A1/de active Pending
-
2021
- 2021-01-21 US US17/154,075 patent/US20210229845A1/en not_active Abandoned
- 2021-01-22 EP EP21152925.0A patent/EP3854700B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| EP3854700A1 (de) | 2021-07-28 |
| US20210229845A1 (en) | 2021-07-29 |
| DE102020101759A1 (de) | 2021-07-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0963908B1 (de) | Vorrichtung zum Falten der Kopflasche eines Zuschnitts für eine Zigarettenschachtel | |
| DE102016109996A1 (de) | Verfahren und Vorrichtung zum Bilden von einseitig offenen Packungskörpern aus beidseitig offenen Packungsmänteln | |
| DE3789113T2 (de) | Packung mit einer banderolenartigen hülle sowie verfahren und anordnung zum herstellen einer derartigen packung. | |
| DE102016118581A1 (de) | Packung für Zigaretten, sowie Verfahren und Vorrichtung zur Herstellung derselben | |
| DE3832557C2 (de) | ||
| DE102016003277A1 (de) | Zigarettenpackung sowie Verfahren und Vorrichtung zum Herstellen derselben | |
| EP1428761B1 (de) | Verfahren und Vorrichtung zur Handhabung von Zuschnitten, insbesondere Coupons | |
| EP1016593B1 (de) | Zigarettenpackung sowie Verfahren und Vorrichtung zum Herstellen derselben | |
| EP3728063A1 (de) | Gebinde aus packungsmänteln und einer umverpackung | |
| EP2076377A1 (de) | Verfahren und vorrichtung zum herstellen von (zigaretten-)packungen | |
| EP3013709B1 (de) | Zigarettenpackung | |
| DE102020112365A1 (de) | Packung für Produkte der Zigarettenindustrie und Verfahren zur Herstellung derselben | |
| EP3854700A1 (de) | Verpackungsmaschine, insbesondere schlauchbeutelmaschine, und verfahren zu einer herstellung und/oder zu einem transport einer papiererstverpackung | |
| EP0989064A1 (de) | Sack | |
| DE102018128351B3 (de) | Vorrichtung und Verfahren zur Umhüllung von Behältergruppen | |
| DE4310646A1 (de) | Verpackung aus dünnem Verpackungsmaterial sowie Verfahren zum Herstellen derselben | |
| DE202023105487U1 (de) | Greiferkopf mit mehreren Sauggreifern und Hebeanordnung mit einem solchen Greiferkopf | |
| DE102018005838A1 (de) | Verfahren und Vorrichtung zum Handhaben von Zuschnitten aus Verpackungsmaterial | |
| DE102018113606A1 (de) | Vorrichtung mit Formstation zum Bilden von einseitig offenen Packungskörpern | |
| DE102009009200A1 (de) | Verpackungspalette mit Folienumhüllung | |
| DE102020101660A1 (de) | Verfahren zum Verpacken von Gegenständen in Verpackungen und Verpackung für Gegenstände | |
| DE102020123361A1 (de) | Verpackungsvorrichtung zur Herstellung von Verpackungseinheiten, Verpackungseinheit und ein Verfahren zur Herstellung von Verpackungseinheiten | |
| CH685869A5 (de) | Faltpackung fuer laengliche Produkte | |
| DE69412766T2 (de) | Verpackung für den Postversand und Verfahren zum Verpacken | |
| DE2018698A1 (de) | Verfahren zur Herstellung von Stülpdeckel - und Faltschachteln |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20220125 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20230127 |
|
| GRAJ | Information related to disapproval of communication of intention to grant by the applicant or resumption of examination proceedings by the epo deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| INTC | Intention to grant announced (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20230818 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502021002853 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20240306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240607 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240606 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240606 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240606 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240607 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240706 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240708 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240708 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240706 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502021002853 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| 26N | No opposition filed |
Effective date: 20241209 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20250417 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240306 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250122 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20250122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250131 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250122 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250131 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20250131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250122 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260201 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260120 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260130 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20260201 Year of fee payment: 6 |