EP3475027B1 - Anlage zur bearbeitung von rondenteilen - Google Patents
Anlage zur bearbeitung von rondenteilen Download PDFInfo
- Publication number
- EP3475027B1 EP3475027B1 EP17728205.0A EP17728205A EP3475027B1 EP 3475027 B1 EP3475027 B1 EP 3475027B1 EP 17728205 A EP17728205 A EP 17728205A EP 3475027 B1 EP3475027 B1 EP 3475027B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- station
- transport device
- stations
- coin
- round
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B44—DECORATIVE ARTS
- B44B—MACHINES, APPARATUS OR TOOLS FOR ARTISTIC WORK, e.g. FOR SCULPTURING, GUILLOCHING, CARVING, BRANDING, INLAYING
- B44B5/00—Machines or apparatus for embossing decorations or marks, e.g. embossing coins
- B44B5/0076—Machines or apparatus for embossing decorations or marks, e.g. embossing coins having a series of embossing tools each of which can be brought into working position
-
- A—HUMAN NECESSITIES
- A44—HABERDASHERY; JEWELLERY
- A44C—PERSONAL ADORNMENTS, e.g. JEWELLERY; COINS
- A44C21/00—Coins; Emergency money; Beer or gambling coins or tokens, or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/02—Advancing work in relation to the stroke of the die or tool
- B21D43/04—Advancing work in relation to the stroke of the die or tool by means in mechanical engagement with the work
- B21D43/14—Advancing work in relation to the stroke of the die or tool by means in mechanical engagement with the work by turning devices, e.g. turn-tables
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B44—DECORATIVE ARTS
- B44B—MACHINES, APPARATUS OR TOOLS FOR ARTISTIC WORK, e.g. FOR SCULPTURING, GUILLOCHING, CARVING, BRANDING, INLAYING
- B44B5/00—Machines or apparatus for embossing decorations or marks, e.g. embossing coins
- B44B5/0052—Machines or apparatus for embossing decorations or marks, e.g. embossing coins by pressing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B44—DECORATIVE ARTS
- B44B—MACHINES, APPARATUS OR TOOLS FOR ARTISTIC WORK, e.g. FOR SCULPTURING, GUILLOCHING, CARVING, BRANDING, INLAYING
- B44B5/00—Machines or apparatus for embossing decorations or marks, e.g. embossing coins
- B44B5/02—Dies; Accessories
- B44B5/024—Work piece loading or discharging arrangements
Definitions
- the invention relates to a system for processing round parts in the manufacture of coins.
- Coins are known in different designs. There are coins that are minted from a one-piece, disc-shaped disc. Other coins are composed of two or three round parts.
- the 1-euro coins or the 2-euro coins each consist of two round parts, namely a round outer ring and a round core. Two or more round parts from which a coin is to be made are inserted into one another before the coin is minted. For example, they can have different colors or consist of different materials.
- Known coin minting systems are set up for the production of certain types of coins or coin types. If one-piece coins are minted, the correspondingly preformed rounds can, for example, only be fed to a minting press, minted there and then removed again. In the case of multi-part circular blanks, the circular part must first be inserted into one another and then embossed.
- the systems required for different coin types differ in terms of effort and size. These types of plants are used in the GB 2493059 A , US 4,287,748 A and EP 0 511 551 A described. Based on this, it can be considered an object of the present invention to simplify the production of different types of coins.
- the individual parts of the blanks have to be inserted into one another (additional work step), which is not necessary in the case of another type of coin comprising only a one-piece, disc-shaped blank.
- additional work step which is not necessary in the case of another type of coin comprising only a one-piece, disc-shaped blank.
- Two three-part coins are also different types of coins if one coin only has metallic round parts, while the other coin e.g. contains a plastic inner ring.
- the system has several stations, each of which is set up to have at least one part of a round Machining and / or measuring and / or checking the circular blank for producing a coin type. At least one station can also be used to feed a round part for further transport to one or more other stations of a first transport device or to discharge it from the first transport device.
- the first transport device has at least one receptacle for the at least one round part of the round to be transported, by means of which the round part in question can be transported in the receptacle between the existing stations.
- the at least one transport device can be formed by a gripper or manipulator, by a transport device which can be driven rotatably about an axis of rotation, by a linear transport device or a combination thereof.
- the system has a control device. This is set up to control the existing stations depending on the coin type to be produced and to activate the stations required for the production of the coin type, while the other stations are deactivated. If a coin type of the maximum possible complexity is thus produced, all existing stations can be activated and used in the production of the coin. If a different coin type is to be produced, one or more of the existing stations can remain unused and are deactivated accordingly. The stations themselves remain arranged on the first transport device. A complete dismantling or reconstruction of a station when converting production to another coin type is not necessary.
- the control device is also set up to control the first transport device as a function of the coin type of the coin to be produced and to thereby specify the transport sequence in which the at least one round part used to produce the coin type is transported between the active stations. If several blank parts are required for a blank, each blank part can run through different stations or stations in different orders. It is possible that a round part is also fed to a passive station, but is not processed, measured or checked there, but only remains in a passive station until further transport.
- the system can be used very flexibly to produce different types of coins.
- the control device is given the type of coin to be produced and this then controls the first transport device and the stations as a function thereof. Processing and / or measurement and / or testing of at least one round part takes place in the active stations, while no processing, measurement or testing of a round part takes place in passive stations.
- the passive stations are brought into a passive state or in an idle state in which they enable unimpeded transport of the round parts by means of the first transport device.
- the number of active stations for two types of coins that can be produced is different.
- At least one embossing station is Minting a coin available. It can be provided that there is a separate minting station for two different coin types. The different coin types can then be minted using an assigned minting station. Alternatively or additionally, it is also possible for an embossing station to have an interchangeable - for example automatically interchangeable - embossing tool. It is possible for the control device to be set up to cause the minting tool to be exchanged automatically, depending on the type of coin to be produced.
- the second transport device has at least one receptacle for the at least one round part to be transported.
- the second transport device is in particular provided and set up to transport the at least one blank part to the stamping station.
- the second transport device can also be set up to remove the coin minted in the minting station from the minting station.
- the first transport device and / or the second transport device can each be set up to transport the round parts to be transported in each case on a predetermined circular path.
- the first and / or second transport device can be formed, for example, by a respective turntable.
- the turntables can be arranged in planes aligned parallel to one another or in a common plane, for example in a horizontal plane.
- Each turntable can preferably be driven by means of a rotary drive about an axis of rotation, in particular can be driven step by step.
- the first and / or second transport device can accommodate a plurality of receptacles for each or a plurality of blank parts.
- receptacles or pockets for one or more round part portions can be present evenly distributed along a circular path.
- first and / or second transport device can be adapted to the type of coin to be produced.
- one or more receiving parts of the transport device in question which have the at least one receptacle, can be adaptable or exchangeable and can therefore be adapted to the type of coin to be produced or exchanged depending on the type of coin to be produced.
- a station is designed as a transfer station which is set up to transfer the at least one round part from the first transport device to the second transport device.
- the temporal characteristic of the transport movement of the first transport device can be different from the second characteristic of the transport movement of the second transport device.
- the respective time cycles can be of different sizes.
- the transport movements of the two transport devices can also be carried out completely independently of one another.
- control device is set up to design the first transport device in this way to control that the at least one round part is transported between the stations in a first time cycle.
- control device can be set up to control the second transport device in such a way that the at least one round part, which is transported by means of the second transport device, is transported in a second time cycle, in particular to the embossing station.
- the at least one receptacle of the first transport device and / or the second transport device is clocked or moved intermittently between predetermined positions, for example rotational positions. Each existing recording is thus moved on at the specified time interval. A standstill is provided between two gradual movements.
- the downtimes for the first transport device and the second transport device can be of different sizes. The downtime is required for processing, measuring, testing, etc. at least one part of the round present in a station.
- the transport device concerned can also be moved without a stop.
- a continuous movement can be carried out with a constant speed or with a speed that changes depending on the position.
- the speed can be lower, for example, in the area of the stations or the predetermined positions and the at least one round part can be transported between the stations or the predetermined positions at a higher speed.
- At least one of the stations assigned to a transport device prefferably be the master the time control for the transport device specifies and the control of the other stations is adapted to it.
- At least one stamping station is assigned to the second transport device and the second timing or the time characteristic of the transport movement is adapted to a lifting movement of a press ram of a stamping press of the at least one stamping station.
- embossing presses run fast and must be operated with a minimum number of strokes. It is important that during the operation of the embossing press there is always a blank to be embossed in the embossing tool of the embossing press. A working stroke of the embossing press without a workpiece is avoided. For this purpose, either a new blank to be stamped is fed in at each stroke or, if this is not possible, the blank is left in the stamping press over two or more strokes until a new blank can be fed.
- Each of the existing stations is preferably arranged at a fixed station location of the first transport device and / or the second transport device. The assignment of a station to a station location cannot be changed and is retained regardless of the coin type to be produced.
- the stations are preferably arranged adjacent to one another along a circular path.
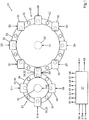
- FIG 1 is a highly schematic illustration of a basic example of an embodiment of a system 10 for producing coins 11 illustrated.
- Coin types differ in particular in that they require a different number of work steps or processing steps and / or a different type of processing.
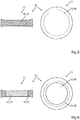
- FIG 4 a first coin type T1 is illustrated.
- the coin shown there is produced from a round blank which consists of three round parts 12.
- the three round parts 12 are separated by one Blank core 13, formed by a blank inner ring 14 and a blank outer ring 15.
- the blank rings 14, 15 are arranged coaxially to the blank core 13, the blank inner ring 14 being arranged between the blank core 13 and the blank outer ring 15.
- a second coin type T2 is in Figure 5 illustrated.
- the coin 11 of the second coin type T2 shown there is made from a single circular part 12 which is formed by a circular disk 16.
- a third coin type T3 is in Figure 6 illustrated.
- the coin 11 of the third coin type T3 is produced from two round parts 12, namely from a round core 13 and a round outer ring 15.
- connection of several round part 12 can, as in the Figures 4 and 6 is illustrated, take place non-positively and / or positively.
- the form fit can be achieved when the coin is minted using an appropriate material flow.
- the coin of the coin type T2 consists of a uniform material, in particular of a metallic alloy, in particular of a metallic alloy, depending on the material used, further coin types can be formed on the basis of the illustrated multi-part coin types T1 and T3, for example the round parts 12 made of different materials exhibit.
- a circular part 12 can each be made of a metallic alloy or of plastic or a composite material.
- the in Figure 4 The first coin type T1 shown has, for example Blank outer ring 15 and a blank core 13 each made of a metallic alloy, while the blank inner ring 14 consists of plastic. In another type of coin, the inner ring 14 of the disc could be made of a metallic alloy.
- the coins 11 are illustrated here only as examples as circular coins. It goes without saying that other external contours can also be used, for example polygonal contours.
- the radial dimensions of the round parts 12 can also vary.
- the illustrated system 10 has at least one transport device and, in the exemplary embodiment, a first transport device 20 and a second transport device 21.
- Each transport device 20, 21 has at least one receptacle 22.
- a circular blank consisting of at least one circular part 12 or a single circular part 12 can be accommodated and transported.
- the transport devices 20, 21 each have a plurality of receptacles 22.
- the receptacles 22 are immovable relative to one another.
- the receptacles 22 of each transport device 20, 21 are arranged along a circular path and, according to the example, are evenly distributed.
- the receptacles 22 of the first transport device 20 are arranged, for example, on a first turntable 23 and the receptacles 22 of the second transport device 21 on a second turntable 24.
- the dimensions of the receptacles 22 of the various transport devices 20, 21 can be of different sizes.
- the recesses 22 of the second transport device 21 or the second turntable 24 have a larger cross-sectional area or a larger diameter than the receptacles 22 of the first transport device 20 or the first turntable 23.
- the first transport device 20 has a first drive 25 and the second transport device 21 has a second drive 26.
- the two drives 25, 26 are, for example, as rotary drives for rotating the respective turntables 23, 24 about a first axis of rotation D1 or a second axis of rotation D2 ( Figure 2 ) set up.
- the drives 25, 26 can be controlled by a control device 27.
- the control device 27 generates a first drive signal A1 for the first drive 25 and a second drive signal A2 for the second drive 26.
- the drives can have electrical servo or stepper motors.
- the drives 25, 26 are set up to move the receptacles 22 clocked or intermittently.
- the turntables 23, 24 are moved by a rotary step movement about the respective axis of rotation D1 or D2 in one time cycle.
- the first time cycle for the movement of the first turntable 23 can be different in size than a second time cycle for moving the second turntable 24.
- the turntables 23, 24 remain in their rotational position for a predetermined period of standstill.
- the standstill period in which the receptacles 22 of the first transport device 20 remain in their position can be different from the standstill period in which the receptacles 22 of the second transport device 21 in Stand still.
- a station 30 is used for measuring or testing, contacting or non-contact measuring methods or sensors can be provided in this station. For example, at least one dimension or surface condition of a round part 12 can be determined and compared with predetermined target values.
- At least one feed station 31 is present. At least one round part 12, which is required for producing the relevant coin type T1, T2, T3 of the coin 11, can be fed via each feed station 31. It is also possible to feed round parts 12 already nested or nested into one another via a feed station 31 to the first transport device 20. At least one station 30 can also be designed at the same time as a feed station for a further round part 12 and for interlacing this further round part 12 with a round part 12 already present in a receptacle 22.
- At least one transfer station 32 is present, by way of example, by means of which a one-piece or multi-piece blank is transferred from the first transport device 20 to the second transport device 21.
- At least one stamping station 33 is present on the second transport device 21.
- the embossing station is made up of one or more round parts 12 Round is fed via the second transport device 21, minted to the coin 11 of the relevant coin type T1, T2, T3 and removed again via the second transport device 21.
- a station 30 can also be designed as a delivery station 34, at which the minted coins 11 are delivered or removed.
- control signal Si 1, 2, 3, ..., n.
- the number of control signals corresponds to the number of stations 30 present Figure 1 eleven stations 30 are driven, so that correspondingly eleven control signals S1 to S11 are used for driving.
- control device 27 can then control the relevant station 30 or another station 30 depending on the at least one measurement signal or sensor signal. For example, round parts 12 which are assessed as faulty can be conveyed into a station 30 for removal from the relevant transport device 20 or 21.
- At least one embossing station 33 with an embossing press 40 is present on the second transport device 21.
- a highly schematic illustration of an embossing press 40 is shown in FIG Figure 3 shown.
- the embossing press 40 has a press drive 41 for driving a press ram 42 which is linearly movable in a stroke direction.
- An upper tool 43 for minting a coin 11 is arranged on the press ram 42.
- a lower tool 45 is opposite in the stroke direction arranged to the upper tool 43.
- the upper tool 43 and the lower tool 45 form the embossing tool 46 for embossing the coin 11.
- each coin type T1, T2, T3 that can be produced in the system 10 there can be an assigned minting station 33. Additionally or alternatively, it is also possible to carry out a preferably automatically executable tool change of an embossing tool 46 of an embossing press 40, so that coins 11 of different coin types T1, T2, T3 can be minted in an embossing press 40 by a corresponding tool exchange of the embossing tool 46. In this case, a single stamping station 33 is sufficient.
- the system 10 is set up to be able to produce coins 11 of different coin types T1, T2, T3.
- all stations 30 are available which are required for the production of coin types T1, T2, T3.
- the stations 30 are therefore not completely set up or completely dismantled depending on the type of coin to be produced. Rather, stations 30, which are not required in the production of a specific coin type, are deactivated by the control device 27 and, as it were, switched to an idle state.
- the stations 30 required depending on the coin type T1, T2, T3 to be produced are activated by the control device 27 and used in the production of the coins 11 of this coin type.
- the control device 27 controls the two transport devices 20, 21 in such a way that the at least one round part required for producing the coin type 12 runs through a predetermined transport sequence through the stations 30. It can happen that at least one round part 12 is also transported to passive stations 30, but is neither measured nor processed there, but only remains in the passive station 30 between the two transport steps during the standstill phase in question, in order to then be transported further.
- the second drive signal A2 for the second transport device 21 is adapted to the number of strokes of the stamping press 40 of the stamping station 33 on the second transport device 21.
- the blanks are transported in time into the embossing press 40 and out of the embossing press 40 in such a way that a round blank is arranged between the upper tool 43 and the lower tool 45 during each working stroke of the press ram 42. An idle stroke without a blank in the embossing tool 46 is avoided.
- the press ram 42 With each working stroke of the press ram 42, a blank to be minted can be fed and a minted coin 11 can be removed. It is also possible for the press ram 42 to carry out two or more working strokes on the same round blank before it is removed again from the stamping press 40.
- the embossing press 40 must always be operated with a certain minimum number of strokes in order to provide sufficient kinetic energy in the press ram 42. For example, 300 to 400 strokes / min. required.
- the two transport devices 20, 21 are mechanically decoupled and can be moved independently of one another in time via the two drive signals A1, A2. Therefore, the stations 30 and the first transport device 20 can be timed independently of the set and required number of strokes of the embossing press 40 can be controlled, which enables a high degree of flexibility.
- the first transport device 20 and the stations 30 arranged thereon are controlled by the control device 27 depending on the coin type T1, T2, T3 of the coin 11 to be produced, and are clocked accordingly.
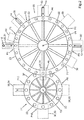
- FIG. 2 shows an exemplary selection of stations 30 for an exemplary embodiment of a system 10.
- a first feed device 31 for feeding a circular outer ring 15.
- a station 30 adjacent to it at the second station location P2 for reshaping the outer ring 15 of the blank.
- a station 30 is provided for feeding and inserting a plastic inner ring 14 into the outer ring 15 already supplied.
- a station 30 is provided for feeding and inserting a metallic blank inner ring 14 into the supplied blank outer ring 15. Since plastic rings and metallic rings behave completely differently during transport and fitting together due to the different mass and the different spring stiffness, there are two separate stations 30 here, which can be activated as an alternative to one another depending on the coin type.
- a station 30 for testing is then present at a fifth station location P5, in which it is checked whether the inner ring 14 has been correctly inserted into the outer ring 15. If this is not the case, incorrectly inserted rings 14, 15 can be removed at this station 30.
- the transfer station 32 is provided, by means of which the one-part or multi-part blanks are transferred to the second transport device 21.
- An embossing station 33 is provided on the second transport device 21 at a ninth station location P9 and at a tenth station location P10.
- the minting stations 33 are provided for minting different types of coins.
- a delivery station 34 is present at an eleventh station place P11.
- the stations 30 specified above serve only to illustrate a possible configuration of a system 10 and are only examples. Depending on which different coin types T1, T2, T3 are to be produced, the system 10 can also have more or fewer stations 30 or other stations 30.
- the stations for testing can be omitted, for example. It is also possible to provide only one checking station for checking the minted coins 11. This can be arranged in front of the dispensing station 34 or can be integrated into the dispensing station 34 and can separate the defective coins separately.
- the control device 27 activates the stations 30 at the station locations P1, P2, P3, P6, P8, P10 and P11. As an option, the stations can also be activated for testing at station positions P5 and P7. If, for example, a one-piece coin of the coin type T2 is to be produced, the disk 16 can be fed via the feed station 31 at the first station location P1 and transferred via the transfer station 32. All other stations 30 on the first transport device 20 can then be deactivated. To mint this coin, for example, the embossing station 33 is activated at the station location P9 and the embossing station 33 is deactivated at the station location P10.
- the first transport device 20 and / or the second transport device 21 can be modified to transport different types of coins in which the round parts 12 have different diameters or dimensions.
- the dimensions of the receptacles 22 can be adapted to produce coins of different sizes.
- the structural modifications can then be made to the transport devices 20 or 21.
- the invention relates to a flexible system 10 for producing at least two coin types T1, T2, T3 from coins 11 to be produced.
- the different coin types T1, T2, T3 have different numbers of round parts 12 and / or round parts 12 from different ones Materials on.
- the system 10 has a number of stations 30, in each of which a round part 12 is fed and / or delivered and / or processed and / or measured and / or checked.
- At least one transport device 20, 21 serves to transport the at least one round part 12 between the stations.
- there are two independently controllable transport devices 20, 21 which work together for the at least one round part 12 via a transfer station 32.
- a control device 27 controls the at least one transport device 20, 21 and the stations 30 depending on the type of coin to be produced.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Specific Conveyance Elements (AREA)
- Forging (AREA)
- Control Of Vending Devices And Auxiliary Devices For Vending Devices (AREA)
- Automatic Assembly (AREA)
- Testing Of Coins (AREA)
Description
- Die Erfindung betrifft eine Anlage zur Bearbeitung von Rondenteilen bei der Herstellung von Münzen.
- Münzen sind in unterschiedlichen Gestaltungen bekannt. Es gibt Münzen, die aus einer einteiligen, scheibenförmigen Ronde geprägt werden. Andere Münzen sind aus zwei oder drei Rondenteilen zusammengesetzt. Beispielsweise bestehen die 1-Euro-Münzen oder die 2-Euro-Münzen aus jeweils zwei Rondenteilen, nämlich einem Rondenaußenring und einem Rondenkern. Zwei oder auch mehr Rondenteile, aus denen eine Münze hergestellt werden soll, werden vor dem Prägen der Münze ineinander eingesetzt. Sie können beispielsweise unterschiedliche Farben aufweisen bzw. aus unterschiedlichen Materialien bestehen.
- Bekannte Münzprägeanlagen sind auf die Herstellung von bestimmten Münzarten bzw. Münztypen eingerichtet. Werden einteilige Münzen geprägt, können die entsprechend vorgeformten Ronden beispielsweise lediglich einer Prägepresse zugeführt, dort geprägt und anschließend wieder abgeführt werden. Bei mehrteiligen Ronden müssen die Rondenteile zunächst ineinander eingesetzt und anschließend geprägt werden. Die für unterschiedliche Münztypen erforderlichen Anlagen unterscheiden sich in Aufwand und Größe. Diese Art von Anlagen werden in der
GB 2493059 A US 4 287 748 A undEP 0 511 551 A beschrieben. Ausgehend hiervon kann es als Aufgabe der vorliegenden Erfindung angesehen werden, die Herstellung von unterschiedlichen Münztypen zu vereinfachen. - Diese Aufgabe wird durch eine Anlage mit den Merkmalen des Patentanspruches 1 gelöst.
- Die erfindungsgemäße Anlage ist zur Bearbeitung und/oder Messung und/oder Prüfung von Rondenteilen bei der Herstellung von Münzen unterschiedlicher Münztypen eingerichtet. Dabei kann eine Münze aus wenigstens einem Rondenteil geprägt werden. Die Anlage ist dazu eingerichtet, eine, zwei oder mehrere Münztypen herstellen zu können bzw. Rondenteile für zwei oder mehrere Münztypen zu bearbeiten bzw. zu messen bzw. zu prüfen. Zwei Münzen gehören zu unterschiedliche Münztypen wenn:
- die Art und/oder die Anzahl der Arbeitsschritte zur Herstellung der Münze verschieden ist und/oder
- die Anzahl der Rondenteile verschieden groß ist und/oder
- eine Münze nur Rondenteile aus metallischen Materialien bzw. Legierungen aufweist, während die andere Münze wenigstens ein Rondenteil aufweist, das Kunststoff enthält.
- Zum Beispiel müssen bei mehrteiligen Ronden die einzelnen Rondenteile ineinandergefügt werden (zusätzlicher Arbeitsschritt), was bei einem anderen Münztyp aus lediglich einer einteiligen, scheibenförmigen Ronde entfällt. Somit handelt es sich um unterschiedliche Münztypen im Sinne der vorliegenden Anmeldung. Bei zwei dreiteiligen Münzen handelt es sich auch um unterschiedliche Münztypen, wenn die eine Münze lediglich metallische Rondenteile aufweist, während die andere Münze z.B. einen Rondeninnenring aus Kunststoff enthält.
- Die Anlage hat mehrere Stationen, die jeweils dazu eingerichtet sind, das wenigstens eine Rondenteil einer Ronde zur Herstellung eines Münztyps zu bearbeiten und/oder zu messen und/oder zu prüfen. Wenigstens eine Station kann auch dazu dienen, ein Rondenteil zum Weitertransport zu einer oder mehreren anderen Stationen einer ersten Transporteinrichtung zuzuführen oder aus der ersten Transporteinrichtung auszuschleusen.
- Die erste Transporteinrichtung hat wenigstens eine Aufnahme für das wenigstens eine zu transportierende Rondenteil der Ronde, mittels dem das betreffende Rondenteil in der Aufnahme zwischen den vorhandenen Stationen transportiert werden kann. Es können auch mehrere separate Transporteinrichtungen vorhanden sein. Die wenigstens eine Transporteinrichtung kann durch einen Greifer oder Manipulator, durch eine um eine Drehachse drehbar antreibbare Transporteinrichtung, durch eine linear transportierende Transporteinrichtung oder eine Kombination davon gebildet sein.
- Die Anlage weist eine Steuereinrichtung auf. Diese ist dazu eingerichtet, abhängig vom herzustellenden Münztyp die vorhandenen Stationen anzusteuern und die für die Herstellung des Münztyps erforderlichen Stationen zu aktivieren, während die übrigen Stationen deaktiviert werden. Wird somit ein Münztyp der maximal möglichen Komplexität hergestellt, können alle vorhandenen Stationen aktiviert und bei der Herstellung der Münze verwendet werden. Soll ein anderer Münztyp hergestellt werden, können eine oder mehrere der vorhandenen Stationen ungenutzt bleiben und werden dementsprechend deaktiviert. Die Stationen selbst bleiben dabei an der ersten Transporteinrichtung angeordnet. Ein vollständiger Abbau oder Wiederaufbau einer Station beim Umstellen der Produktion auf einen anderen Münztyp ist nicht notwendig.
- Die Steuereinrichtung ist auch dazu eingerichtet, abhängig vom Münztyp der herzustellenden Münze die erste Transporteinrichtung anzusteuern und dabei die Transportreihenfolge vorzugeben, in der das zur Herstellung des Münztyps verwendete wenigstens eine Rondenteil zwischen den aktiven Stationen transportiert wird. Werden für eine Ronde mehrere Rondenteile benötigt, kann jedes Rondenteil unterschiedliche Stationen bzw. Stationen in unterschiedlicher Reihenfolge durchlaufen. Es ist dabei möglich, dass ein Rondenteil auch einer passiven Station zugeführt wird, dort aber weder bearbeitet, gemessen oder geprüft wird, sondern lediglich bis zum Weitertransport in einer passiven Station verbleibt.
- Die Anlage kann sehr einfach flexibel zur Herstellung von unterschiedlichen Münztypen verwendet werden. Der Steuereinrichtung wird der herzustellende Münztyp vorgegeben und diese steuert dann abhängig davon die erste Transporteinrichtung und die Stationen an. In den aktiven Stationen findet eine Bearbeitung und/oder Messung und/oder Prüfung wenigstens eines Rondenteils statt, während in passiven Stationen keinerlei Bearbeitung, Messung oder Prüfung eines Rondenteils erfolgt.
- Die passiven Stationen werden in einen passiven Zustand oder Ruhezustand gebracht, in dem sie in Transport der Rondenteile mittels der ersten Transporteinrichtung ungehindert ermöglichen.
- Bei einem Ausführungsbeispiel ist die Anzahl der aktiven Stationen für zwei herstellbare Münztypen unterschiedlich groß.
- Als Stationen können eine oder mehrere der folgenden Stationen verwendet werden:
- eine Zuführstation für ein Rondenteil;
- eine Station zum Ineinandersetzen bzw. Ineinanderfügen von wenigstens zwei Rondenteilen;
- eine Station zum Umformen eines Innenrandes eines Rondenrings oder eines Außenrandes eines Rondenkerns;
- eine Station zum Stauchen eines Randes eines Rondenteils;
- eine Station zum Glühen wenigstens eines Rondenteils;
- eine Station zum Reinigen der Oberfläche wenigstens eines Rondenteils;
- eine Station zum Stanzen oder Lochen eines Ausgangsteils zur Herstellung eines Rondenrings und/oder Rondenkerns;
- eine Station zum Messen oder Prüfen wenigstens einer Abmessung wenigstens eines Rondenteils;
- eine Station zum Bedrucken wenigstens eines Rondenteils;
- eine Station zum Kalibrieren der Position oder Ausrichtung eines Rondenteils gegenüber einem anderen Rondenteil oder gegenüber einem sonstigen Bezugssystem;
- eine Station zum Abgeben oder Ausschleusen wenigstens eines Rondenteils;
- eine Übergabestation zum Übergeben wenigstens eines Rondenteils an eine von der ersten Transporteinrichtung verschiedene zweite Transporteinrichtung;
- eine Station zum Spritzgießen wenigstens eines Rondenteils;
- eine Prägestation zum Prägen der Münze aus einer einteiligen oder mehrteiligen Ronde.
- Vorzugsweise ist wenigstens eine Prägestation zum Prägen einer Münze vorhanden. Es kann dabei vorgesehen sein, dass für zwei unterschiedliche Münztypen jeweils eine separate Prägestation vorhanden ist. Die unterschiedlichen Münztypen können dann mittels jeweils einer zugeordneten Prägestation geprägt werden. Alternativ oder zusätzlich ist es auch möglich, dass eine Prägestation ein auswechselbares - beispielsweise automatisch auswechselbares - Prägewerkzeug aufweist. Dabei besteht die Möglichkeit, dass die Steuereinrichtung dazu eingerichtet ist, abhängig vom herzustellenden Münztyp das automatische Auswechseln des Prägewerkzeugs zu veranlassen.
- Es ist vorteilhaft, wenn eine zweite Transporteinrichtung vorhanden ist. Die zweite Transporteinrichtung hat wenigstens eine Aufnahme für das wenigstens eine zu transportierende Rondenteil. Die zweite Transporteinrichtung ist insbesondere dazu vorgesehen und eingerichtet, das wenigstens eine Rondenteil zu der Prägestation zu transportieren. Die zweite Transporteinrichtung kann alternativ oder zusätzlich auch dazu eingerichtet sein, die in der Prägestation geprägte Münze aus der Prägestation abzutransportieren.
- Die erste Transporteinrichtung und/oder die zweite Transporteinrichtung können jeweils dazu eingerichtet sein, die zu transportierenden Rondenteile auf jeweils einer vorgegebenen Kreisbahn zu transportieren. Hierzu kann die erste und/oder zweite Transporteinrichtung beispielsweise durch einen jeweiligen Drehteller gebildet sein. Die Drehteller können in parallel zueinander ausgerichteten Ebenen oder in einer gemeinsamen Ebene angeordnet sein, beispielsweise in einer horizontalen Ebene. Jeder Drehteller ist vorzugsweise mittels eines Drehantriebs um eine Drehachse antreibbar, insbesondere schrittweise antreibbar.
- Die erste und/oder zweite Transporteinrichtung kann mehrere Aufnahmen für jeweils oder mehrere Rondenteile aufnehmen. Im Falle der Ausführung durch einen betreffenden Drehteller können entlang einer Kreisbahn gleichmäßig verteilt Aufnahmen bzw. Taschen für jeweils ein oder mehrere Rondenteile vorhanden sein.
- Es kann vorteilhaft sein, wenn die erste und/oder zweite Transporteinrichtung an den herzustellenden Münztyp anpassbar ist. Beispielsweise können jeweils ein oder mehrere Aufnahmeteile der betreffenden Transporteinrichtung, die die wenigstens eine Aufnahme aufweisen, anpassbar oder auswechselbar sein und daher an den herzustellenden Münztyp angepasst bzw. abhängig vom herzustellenden Münztyp ausgetauscht werden.
- Es ist bevorzugt, wenn eine Station als Übergabestation ausgeführt ist, die zur Übergabe des wenigstens einen Rondenteils von der ersten Transporteinrichtung zu der zweiten Transporteinrichtung eingerichtet ist.
- Die zeitliche Charakteristik der Transportbewegung der ersten Transporteinrichtung kann verschieden sein von der zweiten Charakteristik der Transportbewegung der zweiten Transporteinrichtung. Bei einem getakteten Transport können die jeweiligen Zeittakte unterschiedlich groß sein. Abhängig von der Ausführung der Übergabestation zum Überführen der in einer Aufnahme der ersten Transporteinrichtung angeordneten Rondenteile in eine Aufnahme der zweiten Transporteinrichtung, können die Transportbewegungen der beiden Transporteinrichtungen auch völlig unabhängig voneinander ausgeführt werden.
- Bei einer Ausführungsform ist die Steuereinrichtung dazu eingerichtet, die erste Transporteinrichtung derart anzusteuern, dass das wenigstens eine Rondenteil in einem ersten Zeittakt zwischen den Stationen transportiert wird. Alternativ oder zusätzlich kann die Steuereinrichtung dazu eingerichtet sein, die zweite Transporteinrichtung derart anzusteuern, dass das wenigstens eine Rondenteil, das mittels der zweiten Transporteinrichtung transportiert wird, in einem zweiten Zeittakt transportiert wird, insbesondere zur Prägestation.
- Bei einem Ausführungsbeispiel wird die wenigstens eine Aufnahme der ersten Transporteinrichtung und/oder der zweiten Transporteinrichtung schrittweise getaktet bzw. intermittierend zwischen vorgegebenen Stellungen, beispielsweise Drehstellungen, bewegt. Jede vorhandene Aufnahme wird also im vorgegebenen Zeittakt weiterbewegt. Zwischen zwei schrittweisen Bewegungen ist eine Stillstandsdauer vorgesehen. Die Stillstandsdauern für die erste Transporteinrichtung und die zweite Transporteinrichtung können unterschiedlich groß sein. Die Stillstandsdauer wird zur Bearbeitung, zur Messung, zur Prüfung usw. wenigstens eines in einer Station vorhandenen Rondenteils benötigt.
- Alternativ zu der intermittierenden Bewegung kann auch eine stillstandslose Bewegung der betreffenden Transporteinrichtung ausgeführt sein. Es kann zum Beispiel eine kontinuierliche Bewegung mit konstanter oder mit sich positionsabhängig ändernder Geschwindigkeit ausgeführt werden. Die Geschwindigkeit kann beispielsweise im Bereich der Stationen bzw. der vorgegebenen Stellungen kleiner sein und der Transport des wenigstens einen Rondenteils zwischen den Stationen bzw. den vorgegebenen Stellungen mit größerer Geschwindigkeit erfolgen.
- Es ist dabei möglich, dass wenigstens eine der einer Transporteinrichtung zugeordneten Stationen als Master die Zeitsteuerung für die Transporteinrichtung vorgibt und die Ansteuerung der anderen Stationen daran angepasst ist.
- Es ist außerdem vorteilhaft, wenn der zweiten Transporteinrichtung wenigstens eine Prägestation zugeordnet ist und der zweite Zeittakt bzw. die zeitliche Charakteristik der Transportbewegung an eine Hubbewegung eines Pressenstößels einer Prägepresse der wenigstens einen Prägestation angepasst ist. Solche Prägepressen sind schnelllaufend und müssen mit einer Mindesthubzahl betrieben werden. Es ist wichtig, dass während des Betriebs der Prägepresse stets eine zu prägende Ronde im Prägewerkzeug der Prägepresse vorhanden ist. Ein Arbeitshub der Prägepresse ohne Werkstück wird vermieden. Hierzu wird entweder bei jedem Hub eine neu zu prägende Ronde zugeführt, oder, sofern dies nicht möglich ist, die Ronde über zwei oder mehrere Hübe in der Prägepresse belassen, bis eine neue Ronde zugeführt werden kann.
- Jede der vorhandenen Stationen ist bevorzugt an einem fest vorgegebenen Stationsplatz der ersten Transporteinrichtung und/oder der zweiten Transporteinrichtung angeordnet. Die Zuordnung einer Station zu einem Stationsplatz ist unveränderlich und bleibt unabhängig vom herzustellenden Münztyp erhalten.
- Bevorzugt sind die Stationen entlang einer Kreisbahn benachbart zueinander angeordnet.
- Bei einer bevorzugten Ausführungsform sind wenigstens vier oder fünf Stationen vorhanden.
- Nachfolgend werden bevorzugte Ausführungsbeispiele der Erfindung anhand der beigefügten Zeichnung im Einzelnen erläutert. Es zeigen:
-
Figur 1 ein Prinzipschaltbild einer Anlage mit zwei Transporteinrichtungen, denen jeweils eine Anzahl von Stationen zugeordnet ist, -
Figur 2 eine schematische Darstellung eines Ausführungsbeispiels einer Anlage mit mehreren Stationen, -
Figur 3 eine schematische Darstellung einer Prägepresse, die in einer Prägestation der Anlage verwendet werden kann, -
Figur 4 einen Querschnitt und eine Draufsicht auf einen ersten Münztyp bestehenden aus drei Rondenteilen, -
Figur 5 einen Querschnitt und eine Draufsicht auf einen zweiten Münztyp bestehend aus einem einigen scheibenförmigen Rondenteil und -
Figur 6 eine Querschnitt und eine Draufsicht auf einen dritten Münztyp bestehend aus zwei Rondenteilen. - In
Figur 1 ist stark schematisiert eine Prinzipdarstellung eines Ausführungsbeispiels einer Anlage 10 zur Herstellung von Münzen 11 veranschaulicht. Münztypen unterscheiden sich insbesondere dadurch, dass sie unterschiedlich viele Arbeitsschritte bzw. Bearbeitungsschritte und/oder eine unterschiedliche Art der Bearbeitung benötigen. - In
Figur 4 ist ein erster Münztyp T1 veranschaulicht. Die dort dargestellte Münze wird aus einer Ronde hergestellt, die aus drei Rondenteilen 12 besteht. Bei dem ersten Münztyp T1 sind die drei Rondenteile 12 durch einen Rondenkern 13, durch einen Rondeninnenring 14 und einen Rondenaußenring 15 gebildet. Die Rondenringe 14, 15 sind koaxial zum Rondenkern 13 angeordnet, wobei der Rondeninnenring 14 zwischen dem Rondenkern 13 und dem Rondenaußenring 15 angeordnet ist. - Ein zweiter Münztyp T2 ist in
Figur 5 veranschaulicht. Die dort dargestellte Münze 11 des zweiten Münztyps T2 ist aus einem einzigen Rondenteil 12 hergestellt, das durch eine kreisrunde Scheibe 16 gebildet ist. - Ein dritter Münztyp T3 ist in
Figur 6 veranschaulicht. Die Münze 11 des dritten Münztyps T3 ist aus zwei Rondenteilen 12 hergestellt, nämlich aus einem Rondenkern 13 und einem Rondenaußenring 15. Im Unterschied zu ersten Münztyp T1 ist kein Rondeninnenring vorhanden und der Rondenkern 13 und der Rondenaußenring 15 werden unmittelbar miteinander verbunden. - Die Verbindung von mehreren Rondenteilen 12 kann, wie es in den
Figuren 4 und6 veranschaulicht ist, kraftschlüssig und/oder formschlüssig erfolgen. Der Formschluss kann beim Prägen der Münze durch einen entsprechenden Materialfluss erreicht werden. - Während die Münze des Münztyps T2 aus einem einheitlichen Material besteht, insbesondere aus einer metallischen Legierung, insbesondere aus einer metallischen Legierung, können abhängig vom verwendeten Material auf Basis der veranschaulichten mehrteiligen Münztypen T1 und T3 weitere Münztypen gebildet werden, die z.B. Rondenteile 12 aus unterschiedlichen Materialien aufweisen. Ein Rondenteil 12 kann jeweils aus einer metallischen Legierung oder aus Kunststoff oder einem Verbundmaterial hergestellt sein. Der in
Figur 4 dargestellte erste Münztyp T1 weist z.B. einen Rondenaußenring 15 und einen Rondenkern 13 aus jeweils einer metallischen Legierung auf, während der Rondeninnenring 14 aus Kunststoff besteht. Bei einem weiteren Münztyp könnte der Rondeninnenring 14 aus einer metallischen Legierung bestehen. - Die Münzen 11 sind hier lediglich beispielhaft als kreisrunde Münzen veranschaulicht. Es versteht sich, dass auch andere Außenkonturen verwendet werden können, beispielsweise polygonale Konturen. Auch die radialen Abmessungen der Rondenteile 12 können variieren.
- Die schematisch in
Figur 1 veranschaulichte Anlage 10 weist wenigstens eine Transporteinrichtung und beim Ausführungsbeispiel eine erste Transporteinrichtung 20 sowie eine zweite Transporteinrichtung 21 auf. Jede Transporteinrichtung 20, 21 hat wenigstens eine Aufnahme 22. In der Aufnahme kann eine Ronde bestehend auf jeweils wenigstens einem Rondenteil 12 oder ein einzelnes Rondenteil 12 aufgenommen und transportiert werden. Beim Ausführungsbeispiel weisen die Transporteinrichtungen 20, 21 jeweils eine Mehrzahl von Aufnahmen 22 auf. Die Aufnahmen 22 sind relativ zueinander unbeweglich. Beim Ausführungsbeispiel sind die Aufnahmen 22 jeder Transporteinrichtung 20, 21 entlang einer Kreisbahn angeordnet und beispielsgemäß gleichmäßig verteilt. Die Aufnahmen 22 der ersten Transporteinrichtung 20 sind beispielsgemäß an einem ersten Drehteller 23 und die Aufnahmen 22 der zweiten Transporteinrichtung 21 an einem zweiten Drehteller 24 angeordnet. Die Abmessungen der Aufnahmen 22 der verschiedenen Transporteinrichtungen 20, 21 können unterschiedlich groß sein. Beispielsgemäß haben die Ausnehmungen 22 der zweiten Transporteinrichtung 21 bzw. des zweiten Drehtellers 24 eine größere Querschnittsfläche bzw. einen größeren Durchmesser als die Aufnahmen 22 der ersten Transporteinrichtung 20 bzw. des ersten Drehtellers 23. - Die erste Transporteinrichtung 20 weist einen ersten Antrieb 25 auf und die zweite Transporteinrichtung 21 weist einen zweiten Antrieb 26 auf. Die beiden Antriebe 25, 26 sind beispielsgemäß als Drehantriebe zur Drehung des jeweiligen Drehtellers 23, 24 um eine erste Drehachse D1 bzw. eine zweite Drehachse D2 (
Figur 2 ) eingerichtet. Die Antriebe 25, 26 sind durch eine Steuereinrichtung 27 ansteuerbar. Die Steuereinrichtung 27 erzeugt ein erstes Antriebssignal A1 für den ersten Antrieb 25 und ein zweites Antriebssignal A2 für den zweiten Antrieb 26. Die Antriebe können elektrische Servo- oder Schrittmotoren aufweisen. - Es ist auch möglich, anstelle der zwei separaten Antriebe lediglich einen Antrieb vorzusehen, der mechanisch mit beiden Transporteinrichtungen 20, 21 gekoppelt ist. Diese mechanische Kopplung kann die Bewegungen der beiden Transporteinrichtungen 20, 21 anstelle der Steuereinrichtung 27 koordinieren.
- Beim Ausführungsbeispiel sind die Antriebe 25, 26 dazu eingerichtet, die Aufnahmen 22 getaktet bzw. intermittierend zu bewegen. Beispielsgemäß werden die Drehteller 23, 24 durch eine Drehschrittbewegung um die jeweilige Drehachse D1 bzw. D2 in jeweils einem Zeittakt bewegt. Der erste Zeittakt für die Bewegung des ersten Drehtellers 23 kann dabei unterschiedlich groß sein wie ein zweiter Zeittakt zum Bewegen des zweiten Drehtellers 24. Nach jeder Drehschrittbewegung verbleiben die Drehteller 23, 24 für eine vorgegebenen Stillstandszeitdauer in ihrer Drehposition. Die Stillstandszeitdauer, in der die Aufnahmen 22 der ersten Transporteinrichtung 20 in ihrer Position verbleiben, kann von der Stillstandszeitdauer verschieden sein, in der die Aufnahmen 22 der zweiten Transporteinrichtung 21 im Stillstand verbleiben.
- An der ersten Transporteinrichtung 20 sind mehrere Stationen 30 angeordnet. Die Ronde bzw. das wenigstens eine Rondenteil 12 kann in einer Aufnahme 22 in jede Station 30 an der ersten Transporteinrichtung 20 bewegt werden. Die Stationen 30 an der ersten Transporteinrichtung 20 dienen vorzugsweise dazu, die Ronde für das Prägen vorzubereiten. Jede Station 30 an der ersten Transporteinrichtung 20 dient dazu, wenigstens ein Rondenteil 12 zu der ersten Transporteinrichtung 20 zuzuführen und/oder von der ersten Transporteinrichtung 20 abzuführen oder zum Bearbeiten des wenigstens einen Rondenteils oder zum Messen des wenigstens einen Rondenteils oder zum Prüfen des wenigstens einen Rondenteils. Unter dem Bearbeiten eines Rondenteils ist jedes Verfahren zu verstehen, das die Form wenigstens eines Rondenteils 12 ändert und/oder die Oberfläche verändert. Folgende Bearbeitungsschritte können zum Beispiel in einer oder mehreren Stationen 30 durchgeführt werden:
- Ineinanderfügen bzw. Ineinanderlegen mehrerer Rondenteile 12,
- Umformen wenigstens eines Rondenteils 12, beispielsweise durch Einformen einer Vertiefung in einen Innenrand oder Außenrand eines Rondenteils 12 oder durch Stauchen eines Rondenteils,
- Glühen wenigstens eines Rondenteils 12,
- Reinigen des wenigstens einen Rondenteils 12,
- Bedrucken oder Einfärben wenigstens eines Rondenteils 12,
- Beschichten wenigstens eines Rondenteils 12,
- Schneiden und/oder Stanzen und/oder Lochen eines Ausgangsteils, beispielsweise zur Herstellung eines Rondenrings 14, 15 und/oder eines Rondenkerns 13 aus dem Ausgangsteil,
- Ausrichten oder Positionieren zweier Rondenteile 12 relativ zueinander oder gegenüber der Ausnehmung 22,
- Spritzgießen eines Rondenteils 12,
- Messen und/oder Prüfen wenigstens eines Rondenteils 12.
- Wenn eine Station 30 zum Messen oder Prüfen verwendet wird, können in dieser Station berührende oder berührungslose Messverfahren bzw. Sensoren vorgesehen sein. Beispielsweise kann wenigstens eine Dimension oder eine Oberflächenbeschaffenheit eines Rondenteils 12 ermittelt und mit vorgegebenen Sollwerten verglichen werden.
- Beim Ausführungsbeispiel ist wenigstens eine Zufuhrstation 31 vorhanden. Über jede Zuführstation 31 kann jeweils wenigstens ein Rondenteil 12 zugeführt, das für die Herstellung des betreffenden Münztyps T1, T2, T3 der Münze 11 benötigt wird. Es ist auch möglich, über eine Zuführstation 31 bereits ineinandergesetzte oder ineinandergefügte Rondenteile 12 zur ersten Transporteinrichtung 20 zuzuführen. Wenigstens eine Station 30 kann auch gleichzeitig als Zuführstation für ein weiteres Rondenteil 12 und zum Ineinandersetzen dieses weiteren Rondenteils 12 mit einem bereits in einer Aufnahme 22 vorhandenen Rondenteil 12 ausgebildet sein.
- Neben wenigstens einer Zuführstation 31 ist beispielsgemäß wenigstens eine Übergabestation 32 vorhanden, mittels der eine einteilige oder mehrteilige Ronde von der ersten Transporteinrichtung 20 an die zweite Transporteinrichtung 21 übergeben wird.
- An der zweiten Transporteinrichtung 21 ist wenigstens eine Prägestation 33 vorhanden. In der Prägestation wird die aus einen oder aus mehreren Rondenteilen 12 bestehende Ronde über die zweite Transporteinrichtung 21 zugeführt, zu der Münze 11 des betreffenden Münztyps T1, T2, T3 geprägt und über die zweite Transporteinrichtung 21 wieder abgeführt. An der zweiten Transporteinrichtung 21 kann außerdem eine Station 30 als Abgabestation 34 ausgeführt sein, an der die geprägten Münzen 11 abgegeben bzw. abgeführt werden.
- Wie es schematisch in
Figur 1 veranschaulicht ist, werden sämtliche Stationen 30 durch jeweils ein Steuersignal Si (i = 1, 2, 3,..., n) angesteuert. Die Anzahl der Steuersignale entspricht der Anzahl der vorhandenen Stationen 30. Lediglich beispielhaft sind inFigur 1 elf Stationen 30 angesteuert, so dass entsprechend elf Steuersignale S1 bis S11 zur Ansteuerung verwendet werden. - Es ist auch möglich, einer oder mehreren Stationen 30 Sensoren zuzuordnen, die ihre Mess- oder Sensorsignale an die Steuereinrichtung 27 übermitteln. Die Steuereinrichtung 27 kann daraufhin die betreffende Station 30 oder auch eine andere Station 30 abhängig von dem wenigstens einen Messsignal bzw. Sensorsignal ansteuern. Beispielsweise können als fehlerhaft bewertete Rondenteile 12 in eine Station 30 zum Ausschleusen aus der betreffenden Transporteinrichtung 20 bzw. 21 gefördert werden.
- An der zweiten Transporteinrichtung 21 ist wenigstens eine Prägestation 33 mit einer Prägepresse 40 vorhanden. Eine stark schematisierte Darstellung einer Prägepresse 40 ist in
Figur 3 gezeigt. Die Prägepresse 40 weist einen Pressenantrieb 41 zum Antreiben eines in einer Hubrichtung linear geführt bewegbaren Pressenstößels 42 auf. An dem Pressenstößel 42 ist ein Oberwerkzeug 43 für das Prägen einer Münze 11 angeordnet. An einem Pressentisch 44 ist ein Unterwerkzeug 45 in Hubrichtung gegenüberliegend zum Oberwerkzeug 43 angeordnet. Das Oberwerkzeug 43 und das Unterwerkzeug 45 bilden das Prägewerkzeug 46 zum Prägen der Münze 11. - Für jeden Münztyp T1, T2, T3, der in der Anlage 10 hergestellt werden kann, kann eine zugeordnete Prägestation 33 vorhanden sein. Zusätzlich oder alternativ ist es auch möglich, einen vorzugsweise automatisch ausführbaren Werkzeugwechsel eines Prägewerkzeugs 46 einer Prägepresse 40 auszuführen, so dass in einer Prägepresse 40 Münzen 11 unterschiedlichen Münztyps T1, T2, T3 durch einen entsprechenden Werkzeugtausch des Prägewerkzeugs 46 geprägt werden können. In diesem Fall ist eine einzige Prägestation 33 ausreichend.
- Wie erläutert, ist die Anlage 10 dazu eingerichtet, Münzen 11 unterschiedlicher Münztypen T1, T2, T3 herstellen zu können. Hierfür sind alle Stationen 30 vorhanden, die zur Herstellung der Münztypen T1, T2, T3 erforderlich sind. Jede Station 30 ist an einem fest vorgegebenen Stationsplatz Pi (i=1 bis n) angeordnet und bleibt dort aufgebaut unabhängig davon, welcher Münztyp T1, T2, T3 hergestellt wird. Die Stationen 30 werden daher abhängig vom herzustellenden Münztyp nicht vollständig aufgebaut oder vollständig abgebaut. Vielmehr werden Stationen 30, die bei der Herstellung eines bestimmten Münztyps nicht benötigt werden, durch die Steuereinrichtung 27 deaktiviert und sozusagen in einen Ruhezustand geschaltet. Die abhängig vom herzustellenden Münztyp T1, T2, T3 benötigten Stationen 30 werden durch die Steuereinrichtung 27 aktiviert und bei der Herstellung der Münzen 11 dieses Münztyps verwendet.
- Die Steuereinrichtung 27 steuert die beiden Transporteinrichtungen 20, 21 derart an, dass das zur Herstellung des Münztyps benötigte wenigstens eine Rondenteil 12 eine vorgegebene Transportreihenfolge durch die Stationen 30 durchläuft. Dabei kann es vorkommen, dass das wenigstes eine Rondenteil 12 auch in passive Stationen 30 transportiert wird, dort aber weder gemessen noch bearbeitet wird, sondern lediglich während der betreffenden Stillstandsphase zwischen zwei Transportschritten in der passiven Station 30 verbleibt, um anschließend weitertransportiert zu werden.
- Das zweite Antriebssignal A2 für die zweite Transporteinrichtung 21 ist an die Hubzahl der Prägepresse 40 der Prägestation 33 an der zweiten Transporteinrichtung 21 angepasst. Dabei erfolgt der zeitliche Transport der Ronden in die Prägepresse 40 und aus der Prägepresse 40 derart, dass bei jedem Arbeitshub des Pressenstößels 42 eine Ronde zwischen dem Oberwerkzeug 43 und dem Unterwerkzeug 45 angeordnet ist. Ein Leerhub ohne Ronde im Prägewerkzeug 46 wird vermieden. Es kann dabei bei jedem Arbeitshub des Pressenstößels 42 eine zu prägende Ronde zugeführt und eine geprägte Münze 11 abgeführt werden. Es ist auch möglich, dass der Pressenstößel 42 zwei oder mehrere Arbeitshübe auf dieselbe Ronde ausführt, bevor diese aus der Prägepresse 40 wieder abgeführt wird. Die Prägepresse 40 muss dabei beispielsgemäß stets mit einer gewissen Mindesthubzahl betrieben werden, um eine ausreichende kinetische Energie im Pressenstößel 42 bereitzustellen. Beispielsweise sind hier 300 bis 400 Hübe/Min. erforderlich.
- Die beiden Transporteinrichtungen 20, 21 sind mechanisch entkoppelt und können über die beiden Antriebssignale A1, A2 zeitlich unabhängig voneinander bewegt werden. Daher können die Stationen 30 und die erste Transporteinrichtung 20 zeitlich unabhängig von der eingestellten und erforderlichen Hubzahl der Prägepresse 40 angesteuert werden, was eine hohe Flexibilisierung ermöglicht. Die erste Transporteinrichtung 20 und die daran angeordneten Stationen 30 werden abhängig vom Münztyp T1, T2, T3 der herzustellenden Münze 11 durch die Steuereinrichtung 27 gesteuert und entsprechend getaktet.
-
Figur 2 zeigt für ein Ausführungsbeispiel einer Anlage 10 eine beispielhafte Auswahl von Stationen 30. Am ersten Stationsplatz P1 ist eine erste Zuführeinrichtung 31 für das Zuführen eines Rondenaußenrings 15 vorhanden. Im Uhrzeigersinn betrachtet ist benachbart dazu am zweiten Stationsplatz P2 eine Station 30 zum Innenrandumformen des Rondenaußenrings 15 vorhanden. An einem dritten Stationsplatz P3 ist eine Station 30 zum Zuführen und Einsetzen eines Rondeninnenrings 14 aus Kunststoff in den bereits zugeführten Rondenaußenring 15 vorgesehen. An einem vierten Stationsplatz P4 ist eine Station 30 zum Zuführen und Einsetzen eines metallischen Rondeninnenrings 14 in den zugeführten Rondenaußenring 15 vorgesehen. Da sich Kunststoffringe und metallische Ringe beim Transport und Ineinanderfügen aufgrund der unterschiedlichen Masse und der unterschiedlichen Federsteifigkeit völlig verschieden verhalten, sind hier zwei separate Stationen 30 vorhanden, die abhängig vom Münztyp alternativ zueinander aktiviert werden können. - Im Anschluss ist an einem fünften Stationsplatz P5 eine Station 30 zum Prüfen vorhanden, in der geprüft wird, ob der Rondeninnenring 14 korrekt in den Rondenaußenring 15 eingesetzt wurde. Ist dies nicht der Fall, können an dieser Station 30 fehlerhaft ineinander eingesetzte Ringe 14, 15 ausgeschleust werden.
- An einem sechsten Stationsplatz P6 ist eine Station 30 zum Zuführen und Einsetzen eines Rondenkerns 13 vorhanden. Der Rondenkern 30 wird in den wenigstens einen Rondenring 14, 15 eingesetzt.
- An einem siebten Stationsplatz P7 ist eine Station 30 zum Prüfen vorhanden, ob der Rondenkern 13 korrekt in den wenigstens einen Rondenring 14, 15 eingesetzt wurde. Auch über diese Station können fehlerhaft ineinander gefügte Rondenteile ausgeschleust werden.
- An einem achten Stationsplatz P8 ist die Übergabestation 32 vorgesehen, mittels der die ein- oder mehrteiligen Ronden an die zweite Transporteinrichtung 21 übergeben werden.
- An der zweiten Transporteinrichtung 21 ist an einem neunten Stationsplatz P9 sowie an einem zehnten Stationsplatz P10 jeweils eine Prägestation 33 vorhanden. Die Prägestationen 33 sind zum Prägen von unterschiedlichen Münztypen vorgesehen. An einem elften Stationsplatz P11 ist eine Abgabestation 34 vorhanden.
- Die vorstehend angegebenen Stationen 30 dienen lediglich zur Veranschaulichung einer möglichen Konfiguration einer Anlage 10 und sind nur beispielhaft. Abhängig davon, welche verschiedene Münztypen T1, T2, T3 hergestellt werden sollen, kann die Anlage 10 auch mehr oder weniger Stationen 30 bzw. andere Stationen 30 aufweisen. Die Stationen zum Prüfen können beispielsweise entfallen. Es ist auch möglich, lediglich eine Prüfstation zum Prüfen der geprägten Münzen 11 vorzusehen. Diese kann vor der Abgabestation 34 angeordnet sein oder in die Abgabestation 34 integriert sein und die fehlerhaften Münzen separat ausschleusen.
- Wird mittels der in
Figur 2 veranschaulichten Anlage 10 eine dreiteilige Münze mit einem Rondeninnenring 14 aus Kunststoff hergestellt, so aktiviert die Steuereinrichtung 27 die Stationen 30 an den Stationsplätzen P1, P2, P3, P6, P8, P10 und P11. Optional können die Stationen zum Prüfen an den Stationsplätzen P5 und P7 ebenfalls aktiviert werden. Soll beispielsweise eine einteilige Münze des Münztyps T2 hergestellt werden, kann über die Zufuhrstation 31 am ersten Stationsplatz P1 die Scheibe 16 zugeführt und über die Übergabestation 32 übergeben werden. Sämtliche andere Stationen 30 an der ersten Transporteinrichtung 20 können dann deaktiviert werden. Zum Prägen dieser Münze wird beispielsweise die Prägestation 33 am Stationsplatz P9 aktiviert und die Prägestation 33 am Stationsplatz P10 deaktiviert. - Zum Transportieren unterschiedlicher Münztypen, bei denen die Rondenteile 12 unterschiedliche Durchmesser bzw. Abmessungen aufweisen, kann die erste Transporteinrichtung 20 und/oder die zweite Transporteinrichtung 21 modifiziert werden. Beispielsweise können die Abmessungen der Aufnahmen 22 zur Herstellung unterschiedlich großer Münzen angepasst werden. Es ist beispielsweise möglich, den ersten Drehteller 23 und/oder den zweiten Drehteller 24 austauschbar auszuführen bzw. Aufnahmeteile der Drehteller 23 und/oder 24, die die Aufnahme 22 enthalten, austauschbar auszuführen. Abhängig vom herzustellenden Münztyp können dann die baulichen Modifikationen an den Transporteinrichtungen 20 bzw. 21 vorgenommen werden.
- Die Erfindung betrifft eine flexible Anlage 10 zur Herstellung von wenigstens zwei Münztypen T1, T2, T3 von herzustellenden Münzen 11. Insbesondere weisen die verschiedenen Münztypen T1, T2, T3 unterschiedlich viele Rondenteile 12 und/oder Rondenteile 12 aus voneinander verschiedenen Materialien auf. Bei den unterschiedlichen Münztypen T1, T2, T3 unterscheiden sich die Art und die Anzahl der Arbeitsschritte, die bei der Herstellung der Münze 11 des betreffenden Münztyps T1, T2, T3 notwendig sind. Die Anlage 10 verfügt über eine Anzahl von Stationen 30, in denen jeweils ein Rondenteil 12 zugeführt und/oder abgegeben und/oder bearbeitet und/oder gemessen und/oder geprüft wird. Wenigstens eine Transporteinrichtung 20, 21 dient zum Transportieren des wenigstens einen Rondenteils 12 zwischen den Stationen. Vorzugsweise sind zwei unabhängig voneinander ansteuerbare Transporteinrichtungen 20, 21 vorhanden, die über eine Übergabestation 32 für das wenigstens eine Rondenteil 12 zusammenarbeiten. Eine Steuereinrichtung 27 steuert die wenigstens eine Transporteinrichtung 20, 21 und die Stationen 30 abhängig vom herzustellenden Münztyp an.
-
- 10
- Anlage
- 11
- Münze
- 12
- Rondenteil
- 13
- Rondenkern
- 14
- Rondeninnenring
- 15
- Rondenaußenring
- 16
- Scheibe
- 20
- erste Transporteinrichtung
- 21
- zweite Transporteinrichtung
- 22
- Aufnahme
- 23
- erster Drehteller
- 24
- zweiter Drehteller
- 25
- erster Antrieb
- 26
- zweiter Antrieb
- 27
- Steuereinrichtung
- 30
- Station
- 31
- Zuführstation
- 32
- Übergabestation
- 33
- Prägestation
- 34
- Abgabestation
- 40
- Prägepresse
- 41
- Pressenantrieb
- 42
- Pressenstößel
- 43
- Oberwerkzeug
- 44
- Pressentisch
- 45
- Unterwerkzeug
- 46
- Prägewerkzeug
- A1
- erstes Antriebssignal
- A2
- zweites Antriebssignal
- D1
- erste Drehachse
- D2
- zweite Drehachse
- Pi
- Stationsplatz i (i=1,2,3...n)
- Si
- Steuersignal i (i=1,2,3...n)
- T1
- erster Münztyp
- T2
- zweiter Münztyp
- T3
- dritter Münztyp
Claims (16)
- Anlage (10) zur Bearbeitung von Rondenteilen (12) bei der Herstellung von Münzen (11) unterschiedlicher Münztypen (T1, T2, T3) aus jeweils wenigstens einem Rondenteil (12),
mit mehreren Stationen (30), die dazu eingerichtet sind, das wenigstens eine Rondenteil (12) zu einer ersten Transporteinrichtung (20) zuzuführen oder in der jeweiligen Station (30) zu bearbeiten, zu messen oder zu prüfen,
wobei die erste Transporteinrichtung (20) wenigstens eine Aufnahme (22) für das wenigstens eine zu transportierende Rondenteil (12) aufweist und zum Transport des wenigstens einen Rondenteils (12) zwischen den Stationen (30) eingerichtet ist,
mit einer Steuereinrichtung (27), die dazu eingerichtet ist, abhängig vom Münztyp (T1, T2, T3) der herzustellenden Münze (11), die Stationen (30) anzusteuern und die für die Herstellung des Münztyps (T1, T2, T3) erforderlichen Stationen (30) zu aktivieren und die anderen Stationen (30) zu deaktivieren,
und wobei die Steuereinrichtung (27) dazu eingerichtet ist, abhängig vom Münztyp (T1, T2, T3) der herzustellenden Münze (11) die erste Transporteinrichtung (20) anzusteuern und die Reihenfolge vorzugeben, in der das zur Herstellung des Münztyps (T1, T2, T3) verwendete wenigstens eine Rondenteil (12) zwischen den Stationen (30) transportiert wird. - Anlage nach Anspruch 1,
dadurch gekennzeichnet, dass die erste Transporteinrichtung (20) durch einen ersten Drehteller (23) gebildet ist. - Anlage nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass die wenigstens eine Aufnahme (22) aufweisender Bestandteil der ersten Transporteinrichtung (20) abhängig vom herzustellenden Münztyp (T1, T2, T3) austauschbar ist. - Anlage nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass wenigstens eine Prägestation (33) zum Prägen einer Münze (11) vorhanden ist. - Anlage nach Anspruch 4,
dadurch gekennzeichnet, dass für zwei unterschiedliche Münztypen (T1, T2, T3) jeweils eine separate Prägestation (33) vorhanden ist und/oder dass die wenigstens eine Prägestation (33) für jeden Münztyp (T1, T2, T3) ein auswechselbares Prägewerkzeug aufweist. - Anlage nach Anspruch 4 oder 5,
dadurch gekennzeichnet, dass eine zweite Transporteinrichtung (21) vorhanden ist, die wenigstens eine Aufnahme (22) für das wenigstens eine zu transportierende Rondenteil (12) aufweist, und die zum Transport des wenigstens einen Rondenteils (12) zu der wenigstens einen Prägestation (33) eingerichtet ist. - Anlage nach Anspruch 6,
dadurch gekennzeichnet, dass die zweite Transporteinrichtung (21) durch einen zweiten Drehteller (24) gebildet ist. - Anlage nach Anspruch 6 oder 7,
dadurch gekennzeichnet, dass eine Station (30) als Übergabestation (32) ausgeführt ist, die zur Übergabe des wenigstens einen Rondenteils (12) von der ersten Transporteinrichtung (20) zu der zweiten Transporteinrichtung (21) eingerichtet ist. - Anlage nach einem der Ansprüche 6 bis 8,
dadurch gekennzeichnet, dass die Steuereinrichtung (27) dazu eingerichtet ist, die erste Transporteinrichtung (20) derart anzusteuern, dass das wenigstens eine Rondenteil (12) in einem ersten Zeittakt zwischen den Stationen (30) transportiert wird und dass die Steuereinrichtung (27) dazu eingerichtet ist, die zweite Transporteinrichtung (21) derart anzusteuern, dass das wenigstens eine Rondenteil (12) in einem zweiten Zeittakt transportiert wird. - Anlage nach einem der Ansprüche 4 bis 9,
dadurch gekennzeichnet, dass die wenigstens eine Prägestation (33) eine Prägepresse (40) aufweist, wobei der zweite Zeittakt an die Hubbewegung des Pressenstößels der Prägepresse (40) angepasst ist. - Anlage nach Anspruch 10,
dadurch gekennzeichnet, dass bei jedem Arbeitshub des Pressenstößels eine zu prägende Ronde aus wenigstens einem Rondenteil (12) in der Prägepresse (40) zwischen dem Unterwerkzeug (45) und dem Oberwerkzeug (43) vorhanden ist. - Anlage nach einem der Ansprüche 6 bis 11,
dadurch gekennzeichnet, dass die wenigstens eine Aufnahme (22) aufweisender Bestandteil der zweiten Transporteinrichtung (21) abhängig vom herzustellenden Münztyp (T1, T2, T3) austauschbar ist. - Anlage nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass jede Station (30) an einem vorgegebenen Stationsplatz (P1, P2, ...P11) der ersten Transporteinrichtung (21) angeordnet ist, wobei der Zuordnung der Stationen (30) zu den Stationsplätzen (P1, P2, ...P11) unabhängig vom herzustellenden Münztyp (T1, T2, T3) erhalten bleibt. - Anlage nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass die Stationen (30) entlang einer Kreisbahn benachbart zueinander angeordnet sind. - Anlage nach einem der Ansprüche 1 bis 13,
dadurch gekennzeichnet, dass die Stationen (30) entlang einer geraden Bahn benachbart zueinander angeordnet sind. - Anlage nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass wenigstens vier Stationen (30) vorhanden sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102016111434.0A DE102016111434B3 (de) | 2016-06-22 | 2016-06-22 | Anlage zur Bearbeitung von Rondenteilen |
| PCT/EP2017/063774 WO2017220320A1 (de) | 2016-06-22 | 2017-06-07 | Anlage zur bearbeitung von rondenteilen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3475027A1 EP3475027A1 (de) | 2019-05-01 |
| EP3475027B1 true EP3475027B1 (de) | 2020-07-15 |
Family
ID=59014646
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17728205.0A Active EP3475027B1 (de) | 2016-06-22 | 2017-06-07 | Anlage zur bearbeitung von rondenteilen |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US11247508B2 (de) |
| EP (1) | EP3475027B1 (de) |
| JP (1) | JP6940225B2 (de) |
| CN (1) | CN109311133B (de) |
| DE (1) | DE102016111434B3 (de) |
| WO (1) | WO2017220320A1 (de) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AU2019233857B9 (en) | 2018-03-16 | 2021-06-17 | Monnaie Royale Canadienne/Royal Canadian Mint | Composite structure with separator for coins and the like |
| CN110788535B (zh) * | 2019-12-11 | 2024-12-24 | 广东沃德精密科技股份有限公司 | 手机马达自动组装设备 |
| CA3163893C (en) | 2019-12-19 | 2024-05-21 | Monnaie Royale Canadienne/Royal Canadian Mint | Multi-component coin assembly system and method |
| CN113218724B (zh) * | 2021-03-19 | 2024-09-20 | 南京垠坤厚朴科技发展有限公司 | 一种硼粉热值测试样品制备装置 |
| IT202100013850A1 (it) * | 2021-05-27 | 2022-11-27 | Buffoli Transfer S P A | Apparato per la lavorazione di mozzi per veicoli |
| CN115816064A (zh) * | 2022-12-08 | 2023-03-21 | 昆山嘉斯特自动化技术有限公司 | 正压接头组装机 |
| CN116330026A (zh) * | 2023-03-08 | 2023-06-27 | 北京泰和磁记录制品有限公司 | 一种用于ic卡座装配机的分割器 |
| CN116728078A (zh) * | 2023-07-17 | 2023-09-12 | 赣州市奥海纳光电有限公司 | 一种双滤光片切换器成品全自动组装机 |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3061913A (en) * | 1960-05-02 | 1962-11-06 | Gould National Batteries Inc | Indexing fixture and jig structure for presses |
| US4287748A (en) * | 1979-09-28 | 1981-09-08 | Stewart Stamping Corp. | Rotary transfer press apparatus |
| GB2131778B (en) * | 1982-11-30 | 1985-11-13 | Grabener Theodor | Feeding and orienting non-circular blanks |
| FR2611157B1 (fr) * | 1987-02-19 | 1993-10-15 | Lyon Alemand Louyot Comptoir | Procede et machine pour la fabrication de flans monetaires metalliques avec insert constitue d'une bille qui est sertie dans le flan |
| DE3742745A1 (de) * | 1987-12-17 | 1989-07-06 | Schuler Gmbh L | Praegeautomat fuer ring-kern-muenzen |
| JPH0271958A (ja) * | 1988-09-02 | 1990-03-12 | Toshiba Seiki Kk | 多品種混合作業方法 |
| DE4113971A1 (de) * | 1991-04-29 | 1992-11-05 | Schuler Gmbh L | Verfahren und einrichtung zum fertigen von ring-kern-muenzen |
| DE4440511A1 (de) * | 1994-11-12 | 1996-05-15 | Bloksma Hermann | Prägegerät zum Prägen von Prägestücken wie Denkmünzen o. dgl. |
| JP3889461B2 (ja) * | 1996-07-01 | 2007-03-07 | 株式会社トーケン | 異種金属メダルの製造装置 |
| CN1236584A (zh) * | 1999-04-19 | 1999-12-01 | 沈阳造币厂 | 双金属硬币的生产方法 |
| DE10057000A1 (de) * | 1999-11-17 | 2001-05-23 | Kataken Seiko Co | Vorrichtung zum Herstellen von "Zwei- oder Multimetallmünzen" aus unterschiedlichen Metallen |
| JP2001205372A (ja) * | 1999-11-17 | 2001-07-31 | Kataken Seiko Co Ltd | 異種金属複合メタルの製造装置 |
| GB2422567B (en) * | 2005-01-26 | 2007-03-21 | Solicitor For The Affairs Of H | Pressing system |
| JP4849661B2 (ja) * | 2005-03-30 | 2012-01-11 | 上野精機株式会社 | 電子部品の処理装置 |
| ATE472388T1 (de) * | 2007-04-13 | 2010-07-15 | Dimac S R L | Verfahren sowie vorrichtung zur qualitätskontrolle von mechanischen werkstücken |
| CN100528031C (zh) * | 2007-11-07 | 2009-08-19 | 中国印钞造币总公司 | 中间带孔硬币及其类似物的压印制造装置及方法 |
| GB201112471D0 (en) * | 2011-07-20 | 2011-08-31 | Royal Mint The Ltd | Bi-metallic coin manufacture |
| DE102013106375B4 (de) * | 2013-06-19 | 2015-01-22 | Schuler Pressen Gmbh | Vorrichtung und Verfahren zum Einsetzen eines Rondenkerns in einen Rondenring |
| DE102014106915B4 (de) * | 2014-05-16 | 2024-10-02 | K.R. Pfiffner Gmbh | Werkzeugmaschine und Verfahren zum Betreiben einer Werkzeugmaschine |
| DE102015115647B4 (de) * | 2015-09-16 | 2019-01-24 | Schuler Pressen Gmbh | Transportvorrichtung zum Transportieren von Münzrohlingen und Verfahren zur Herstellung einer Münze |
-
2016
- 2016-06-22 DE DE102016111434.0A patent/DE102016111434B3/de not_active Expired - Fee Related
-
2017
- 2017-06-07 JP JP2018566228A patent/JP6940225B2/ja active Active
- 2017-06-07 CN CN201780038836.2A patent/CN109311133B/zh active Active
- 2017-06-07 EP EP17728205.0A patent/EP3475027B1/de active Active
- 2017-06-07 WO PCT/EP2017/063774 patent/WO2017220320A1/de not_active Ceased
-
2018
- 2018-12-14 US US16/220,122 patent/US11247508B2/en active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| CN109311133A (zh) | 2019-02-05 |
| CN109311133B (zh) | 2021-03-12 |
| DE102016111434B3 (de) | 2017-12-14 |
| WO2017220320A1 (de) | 2017-12-28 |
| EP3475027A1 (de) | 2019-05-01 |
| US11247508B2 (en) | 2022-02-15 |
| JP6940225B2 (ja) | 2021-09-22 |
| US20190118574A1 (en) | 2019-04-25 |
| JP2019527141A (ja) | 2019-09-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102016111434B3 (de) | Anlage zur Bearbeitung von Rondenteilen | |
| EP2036629B1 (de) | Verfahren und Vorrichtung zum Feinschneidern und Umformen eines Werkstücks | |
| WO2020127536A1 (de) | Verfahren und vorrichtung zum prägen von kennzeichen, insbesondere kraftfahrzeugkennzeichen | |
| CH714846A9 (de) | Vorrichtung zur Formung von Tampons. | |
| EP3370914B1 (de) | Umformvorrichtung sowie verfahren zum umformen eines innenrandes eines rondenrings | |
| DE102015116974A1 (de) | Umformvorrichtung, insbesondere Spindelpresse und Verfahren zur umformenden Bearbeitung von Werkstücken | |
| DE3939956A1 (de) | Verfahren und einrichtung zum ueberwachen der presskraefte einer tablettiermaschine | |
| DE102012212206A1 (de) | Drehteller, Kreisteiltisch, Montagesystem und Betriebsverfahren | |
| DE102011056609A1 (de) | Vorrichtung zum Transportieren von zylindrischen Behältern | |
| DE10149416A1 (de) | Verfahren zum Prägen von Informationsträgern | |
| EP3344417B1 (de) | Fertigungsmodul und verfahren zum betreiben des fertigungsmoduls | |
| DE102012212209A1 (de) | Drehteller, Kreisteiltisch, Montagesystem und Betriebsverfahren | |
| EP3349992B1 (de) | Transportvorrichtung zum transportieren von münzrohlingen und verfahren zur herstellung einer münze | |
| DE19629800C1 (de) | Verfahren und Vorrichtung zum Zuführen von mehreren Teilen bei der Montage zu einem neuen Teil | |
| WO1999029517A1 (de) | Vorrichtung mit einem zeichenträgermagazin zum einprägen von kennzeichen in sich bewegende teile | |
| DE10057000A1 (de) | Vorrichtung zum Herstellen von "Zwei- oder Multimetallmünzen" aus unterschiedlichen Metallen | |
| EP3953165B1 (de) | Presse zum umformen einer ronde, mit einer werkzeugeinheit und einer aufnahme für die werkzeugeinheit, sowie verfahren zum betriebsbereiten anordnen der werkzeugeinheit in der aufnahme der presse | |
| DE19545129C2 (de) | Vorrichtung zur Herstellung von stabförmigen Gegenständen | |
| DE19923206A1 (de) | Verfahren und Vorrichtung zur Herstellung von Statorblechen und Rotorblechen für elektrische Maschinen | |
| DE102014117069A1 (de) | Verfahren zum Herstellen von geprägten Schildern | |
| WO2013135716A1 (de) | Bearbeitungswerkzeug zum bearbeiten von blech | |
| DE102012024154A1 (de) | Stanzeinrichtung und Verfahren zum Herstellen einer Durchbrechung | |
| DE4007984C1 (de) | ||
| DE102018118138B4 (de) | Einsetzvorrichtung und Verfahren mit Kraft- oder Abstandssteuerung zum Einsetzen eines Rondenrings in einen Außenring | |
| DE4020614A1 (de) | Honmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20181207 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20200221 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: VALIPAT S.A. C/O BOVARD SA NEUCHATEL, CH |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502017006226 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1290458 Country of ref document: AT Kind code of ref document: T Effective date: 20200815 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20200715 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201015 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201016 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201015 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201116 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502017006226 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 |
|
| 26N | No opposition filed |
Effective date: 20210416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20210630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210607 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210607 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230526 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20170607 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1290458 Country of ref document: AT Kind code of ref document: T Effective date: 20220607 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220607 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250509 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20250620 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250618 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250630 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20250701 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200715 |