EP3347515B1 - Procédé de fabrication d'un revêtement intérieur, notamment d'un revêtement de sol pour un véhicule automobile - Google Patents
Procédé de fabrication d'un revêtement intérieur, notamment d'un revêtement de sol pour un véhicule automobile Download PDFInfo
- Publication number
- EP3347515B1 EP3347515B1 EP16758186.7A EP16758186A EP3347515B1 EP 3347515 B1 EP3347515 B1 EP 3347515B1 EP 16758186 A EP16758186 A EP 16758186A EP 3347515 B1 EP3347515 B1 EP 3347515B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- fibers
- batt
- manufacturing
- brushes
- undulations
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04H—MAKING TEXTILE FABRICS, e.g. FROM FIBRES OR FILAMENTARY MATERIAL; FABRICS MADE BY SUCH PROCESSES OR APPARATUS, e.g. FELTS, NON-WOVEN FABRICS; COTTON-WOOL; WADDING ; NON-WOVEN FABRICS FROM STAPLE FIBRES, FILAMENTS OR YARNS, BONDED WITH AT LEAST ONE WEB-LIKE MATERIAL DURING THEIR CONSOLIDATION
- D04H1/00—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres
- D04H1/40—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties
- D04H1/44—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties the fleeces or layers being consolidated by mechanical means, e.g. by rolling
- D04H1/46—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties the fleeces or layers being consolidated by mechanical means, e.g. by rolling by needling or like operations to cause entanglement of fibres
- D04H1/48—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties the fleeces or layers being consolidated by mechanical means, e.g. by rolling by needling or like operations to cause entanglement of fibres in combination with at least one other method of consolidation
- D04H1/485—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties the fleeces or layers being consolidated by mechanical means, e.g. by rolling by needling or like operations to cause entanglement of fibres in combination with at least one other method of consolidation in combination with weld-bonding
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04H—MAKING TEXTILE FABRICS, e.g. FROM FIBRES OR FILAMENTARY MATERIAL; FABRICS MADE BY SUCH PROCESSES OR APPARATUS, e.g. FELTS, NON-WOVEN FABRICS; COTTON-WOOL; WADDING ; NON-WOVEN FABRICS FROM STAPLE FIBRES, FILAMENTS OR YARNS, BONDED WITH AT LEAST ONE WEB-LIKE MATERIAL DURING THEIR CONSOLIDATION
- D04H1/00—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres
- D04H1/40—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties
- D04H1/44—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties the fleeces or layers being consolidated by mechanical means, e.g. by rolling
- D04H1/46—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties the fleeces or layers being consolidated by mechanical means, e.g. by rolling by needling or like operations to cause entanglement of fibres
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04H—MAKING TEXTILE FABRICS, e.g. FROM FIBRES OR FILAMENTARY MATERIAL; FABRICS MADE BY SUCH PROCESSES OR APPARATUS, e.g. FELTS, NON-WOVEN FABRICS; COTTON-WOOL; WADDING ; NON-WOVEN FABRICS FROM STAPLE FIBRES, FILAMENTS OR YARNS, BONDED WITH AT LEAST ONE WEB-LIKE MATERIAL DURING THEIR CONSOLIDATION
- D04H1/00—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres
- D04H1/70—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres characterised by the method of forming fleeces or layers, e.g. reorientation of fibres
- D04H1/74—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres characterised by the method of forming fleeces or layers, e.g. reorientation of fibres the fibres being orientated, e.g. in parallel (anisotropic fleeces)
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04H—MAKING TEXTILE FABRICS, e.g. FROM FIBRES OR FILAMENTARY MATERIAL; FABRICS MADE BY SUCH PROCESSES OR APPARATUS, e.g. FELTS, NON-WOVEN FABRICS; COTTON-WOOL; WADDING ; NON-WOVEN FABRICS FROM STAPLE FIBRES, FILAMENTS OR YARNS, BONDED WITH AT LEAST ONE WEB-LIKE MATERIAL DURING THEIR CONSOLIDATION
- D04H11/00—Non-woven pile fabrics
- D04H11/08—Non-woven pile fabrics formed by creation of a pile on at least one surface of a non-woven fabric without addition of pile-forming material, e.g. by needling, by differential shrinking
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04H—MAKING TEXTILE FABRICS, e.g. FROM FIBRES OR FILAMENTARY MATERIAL; FABRICS MADE BY SUCH PROCESSES OR APPARATUS, e.g. FELTS, NON-WOVEN FABRICS; COTTON-WOOL; WADDING ; NON-WOVEN FABRICS FROM STAPLE FIBRES, FILAMENTS OR YARNS, BONDED WITH AT LEAST ONE WEB-LIKE MATERIAL DURING THEIR CONSOLIDATION
- D04H3/00—Non-woven fabrics formed wholly or mainly of yarns or like filamentary material of substantial length
- D04H3/08—Non-woven fabrics formed wholly or mainly of yarns or like filamentary material of substantial length characterised by the method of strengthening or consolidating
- D04H3/10—Non-woven fabrics formed wholly or mainly of yarns or like filamentary material of substantial length characterised by the method of strengthening or consolidating with bonds between yarns or filaments made mechanically
- D04H3/105—Non-woven fabrics formed wholly or mainly of yarns or like filamentary material of substantial length characterised by the method of strengthening or consolidating with bonds between yarns or filaments made mechanically by needling
Definitions
- the present invention relates to a method for manufacturing an interior covering, in particular a floor covering for a motor vehicle, of the nonwoven type, that is to say in an integrated manner directly from fibers.
- the present invention also relates to a device for manufacturing this coating, and to a coating produced by this method.
- the special feature of such a needling machine is to include conveyors covered with brushes which are used to form a homogeneous pile. To this end, needles of the needling machine entrain fibers of a sheet deposited on the conveyor through the bristles of the brushes.
- EP 2,050,850 describes the use of a Dilour® machine comprising two needling heads working on a common conveyor to produce a velvet-type covering thanks to the association of two plies.
- This type of process even if it leads to an improvement in the appearance of the products compared to a process based on a Dilour® machine equipped with a single head, does not make it possible to obtain sufficiently dense pile which can compete with velvets produced by processes using threads such as, for example, tufted type velvets (better known under the English name of "tuft”) also used in the automotive field. It should however be noted that a tufted type velvet is much more expensive than a Dilour® needled type product, so that it is usually reserved for high-end vehicles.
- Each fiber is oriented in a direction forming an angle ⁇ with the machine direction, this angle ⁇ being given by a relationship between the distance between disks and the height of the undulations desired. If this angular value is respected, the fibers will be perfectly parallelized in the undulations and the forces generated in the device which are low, which preserves the integrity of the fibers.
- corrugations are then deposited on a substrate, for example a glass fiber mat previously coated with an adhesive, for example a plastisol. After passing through an oven, the plastisol gels and traps the fibers constituting the base of the corrugations.
- a substrate for example a glass fiber mat previously coated with an adhesive, for example a plastisol.
- This process which allows very high velvet densities comparable to or even greater than tufted velvet, is for example used to produce a velvet type covering for applications in the home essentially as a floor covering, in particular by subsequently performing a step mowing or "splitting" of the structure made up of wavy fibers.
- the adhesive layer used must be thick to ensure the trapping of the base of the corrugations over its entire thickness, which strongly impacts the mass and the cost of the product.
- This process also has the disadvantage of requiring the association on the same production line of purely textile equipment (carding line, coating) and coating devices, therefore the creation of a specific production line.
- textile and chemical resources are usually separated to avoid any pollution problem.
- the object of the invention is in particular to remedy the drawbacks of the methods previously described in the state of the art, by proposing an integrated method for manufacturing a velvet-type covering in particular for a motor vehicle, therefore perfectly formable, allowing achieve high velvet densities that can be part of an existing textile coverings production line.
- the subject of the invention is in particular a method of manufacturing a coating, according to claim 1.
- the invention provides for temporarily blocking the structure constituted by the ripples of densified fibers inside the brushes of the conveyor of a Dilour machine, that is to say say by a purely mechanical trapping and therefore without the need to use an adhesive.
- the invention then allows the undulations to penetrate deeper inside the brushes to possibly the depth corresponding to the height of the velvet desired for the finished product.
- a second nonwoven ply which may for example be a ply previously needled on a conventional needling group or of the “spunbond” type (based on continuous filaments), by needling on the same brushes of the conveyor, using the needling head of the Dilour® machine, it is then possible to produce a covering having a velvet (essentially constituted by the undulations coming from a device similar to that of EP 0 859 077 ) with a chosen density and a cohesive and formable backing essentially constituted by the second nonwoven web.
- the velvet as such is generated by the subsequent mowing of the undulations.
- the inventors have found that the orientation of the fibers of the sheet, prior to the passage of this sheet in the looping device, has an important role in the final appearance obtained for the coating.
- the width and the height of the corrugations are predefined, the width depending on the interval between two adjacent rotating disks, and the height depending in particular on this interval and on the initial length of the fibers.
- the optimal angle of orientation of the fibers is determined thanks to the relationship established by the inventors.
- the fiber orientation step is therefore carried out to orient the fibers in accordance with this optimal angle.
- the invention also relates to a manufacturing device according to claim 8.
- the invention relates to a covering, in particular a floor covering for a motor vehicle, characterized in that it comprises a facing layer of fibers which are not linked and parallel to each other, and a backing layer forming a sole formed essentially of fibers. bonded together, the place layer having a velvet exterior appearance consisting of fibers in the form of loops or individual fibers, the density of velvet in the place layer being between 0.05 and 0.1 g / cm 3 .
- the coating 12 is shown in more detail on the figure 2 .
- This coating 12 forms, for example, an interior coating, and more particularly an interior coating of a motor vehicle, intended to be placed on the ground or on a wall of the vehicle.
- the coating 12 can form any conceivable interior coating.
- the covering 12 has a face layer 14 of fibers 15 which are not linked and parallel to each other, and a backing layer 16 forming a sole formed essentially of fibers 17 linked together.
- the fibers 15 and 17 are for example made from a thermoplastic polymer, such as polypropylene, polyethylene terephthalate (PET), polyamide, polylactic acid, their mixtures or their copolymers.
- a thermoplastic polymer such as polypropylene, polyethylene terephthalate (PET), polyamide, polylactic acid, their mixtures or their copolymers.
- PET polyethylene terephthalate
- the fibers 15 and 17 can be fibers of natural origin such as flax or hemp fibers used alone or in mixtures.
- the fibers 15 and 17 can be of different natures.
- the fibers 15 may be based on polyamide while the fibers 17 will be based on PET.
- the layers 14 and 16 can be formed from a mixture comprising a percentage of binder fibers, that is to say for example two-component fibers, one of the components of which has a lower melting point than the other.
- the face layer 14 has a velvet exterior appearance. This velvet consists of fibers 15 in the form of loops or individual fibers (mowed loops).
- the thickness of the face layer 14 is generally greater than that of the sole 16.
- the face layer 14 has for example a thickness of between 2 and 8 mm.
- the density of pile in the place layer 14 is preferably between 0.05 and 0.1 g / cm 3 , for example between 0.07 and 0.08 g / cm 3 . Such a density ensures a good appearance, good resistance to abrasion and ease of cleaning.
- This density is measured for example by determining the ratio between the mass of the material obtained by shaving the entire place layer 14 up to the sole 16, relative to the initial volume of the shaved layer.
- the yield of the pile consisting of the ratio of the weight of pile after total shaving to the sole relative to the total weight of the piece 12, is for example between 50 and 80%
- the length of the fibers used is generally between 40 to and 90 mm.
- the titer of the fibers is preferably between 4 and 17 dtex.
- the crimping of the fibers is preferably between 2.5 and 4 undulations per cm.
- the manufacturing device 10 comprises a carding device followed by a coating device 18 (known by the name of spreader-lapper) with interlacing of fibers, suitable for producing a layer of fibers.
- a coating device 18 known by the name of spreader-lapper
- the carding operation is carried out in a conventional manner and makes it possible to obtain a veil with a surface mass of between 40 and 120 g / m 2 .
- a veil is formed by individualized fibers mainly oriented in a longitudinal direction, corresponding to a production direction (machine direction).
- machine direction a production direction
- these fibers overlapping slightly due to their crimping, it is accepted that the average angle relative to the longitudinal direction of this type of veil is between 5 and 10 ° (We resonate here by positioning our in a half plane relative to to the axis of the longitudinal direction, because the fibers are positioned symmetrically with respect to this axis).
- this value unless otherwise specified, is close to 0 °.
- the lapping device 18 is of the conventional type, and will therefore not be described in more detail.
- the particularity of the use of this device in the context of the invention is that only one fold is produced, so that the fibers 15 intersected by the spreader-lapper extend parallel to a direction forming an average angle ⁇ of about 60 ° with the longitudinal direction X, in the case obviously where the lapping width corresponds to the carding width.
- the ply at this stage of the process therefore consists of two superimposed webs having their fibers mainly oriented with an average angle ⁇ of 60 ° symmetrically with respect to the longitudinal axis X materializing the machine direction.
- the manufacturing device 10 comprises, following the lapping device 18, a device 22 for orienting the fibers 15 of the fiber sheet 20.
- This orienting device 22 can be arranged at the outlet of the lapping device 18, or alternatively be placed at a distance, in which case the sheet of fibers 20 is moved from the covering device 18 to the orientation device 22.
- the orientation device 22 is capable of modifying the orientation of the fibers, initially oriented with the mean entry angle ⁇ , in order to parallel them to a general direction A, B forming a predetermined mean angle ⁇ with the longitudinal direction X.
- the fibers being intertwined, some are aligned parallel to a first general direction A forming an angle ⁇ with the longitudinal direction X in a clockwise direction, and others are aligned parallel to a second general direction B forming an angle ⁇ with the longitudinal direction X in a trigonometric direction.
- the orientation device 22 shown in more detail on the figures 4 and 5 , is for example a device for drawing the sheet of fibers 20, the fibers of which are intertwined.
- This drawing device 22 comprising a first set 24 of upstream drive cylinders, and a second set 26 of downstream drive cylinders.
- Each set 24, 26 has two complementary cylinders between which passes the ply 20, in contact with these two cylinders. The driving in rotation of the cylinders of each assembly 24, 26 therefore allows the ply 20 to be driven along the longitudinal direction X.
- This device 22 is strictly speaking an orientation device and not a drawing device, although the ply sees its surface mass reduce between the two sets of cylinders, because its role is to rotate the fibers one by one. relative to each other (their point of intersection serving as a pivot point) and not to stretch the web by sliding the fibers parallel to each other as in a conventional textile stretching device. Therefore we try to position the two sets of cylinders as close as possible.
- L is the length of the fiber 15 the distance between the nip lines of the two sets of cylinders will be slightly greater than L.cos ⁇ .
- the downstream drive rolls of the second set 26 are movable in rotation with a higher speed of rotation than that of the upstream drive rolls of the first set 24, so that the sheet of fibers 20 is not driven with the same speed over its entire length. This sheet of fibers 20, passing between the cylinders of each assembly 24, 26, is then stretched due to this difference in speed.
- This stretching makes it possible to align the fibers 15 of the ply 20 parallel to the desired general directions A and B.
- V e peripheral speed of the input cylinders and P e the surface mass of the ply engaging between the input cylinders
- V s peripheral speed of the output cylinders
- Ps surface mass of the ply s' engaging between the input cylinders.
- the average angle of the fibers relative to the longitudinal direction X of the outlet ply will be noted ⁇ .
- Lv Ln (for example in the case of a card 2.5m wide for a covering of 2.5m corresponding to the width of the finished product) which will generally be the case, ⁇ 60 °.
- the manufacturing device 10 comprises, at the output of the orientation device 22, a known looping device 28, for example in part similar to that described in EP 0 859 077 .
- a looping device 28 is intended to loop the fibers 15 of the ply 20 by verticalizing them, thus forming undulations.
- This looping device 28 comprises a set of rotating discs 30 carried on a common transverse axis, driven in continuous rotation at a peripheral speed preferably equal to the speed of entry of the web 20 into this looping device 28.
- the rotating disks 30 are preferably each provided with a toothing on its periphery enabling the web of fibers 20 to be driven.
- the looping device 28 also includes looping fingers 32, each being disposed between two adjacent discs 30.
- the looper fingers 32 extend to one end which is substantially tangentially relative to the discs 30.
- each fiber 15 is found pre-looped by being driven at each end by a respective disc 30, overcoming the looper finger 32 correspondent disposed between these two discs 30.
- the path of a fiber 15 between two adjacent discs 30 is shown schematically on the figure 6 .
- the fiber 15 has an angle ⁇ with the longitudinal direction X, which is also the direction of advance of the web 20 in the looping device 28.
- a front part of the fiber 15 is driven by one of the discs 30, and a rear part of this fiber 15 is driven by the other disc 30.
- These two discs being integral with the same axis, their rotational speeds are identical.
- the front part of the fiber 15 arrives first at the end of the travel, against a stop which will be described later. While the front part is in abutment, the rear part continues to advance until it also comes into abutment, thus bending the fiber 15 which then forms a loop.
- the fibers 15 passing through the looping device 28 all have the same behavior as described above, so that all of the looped fibers 15 form undulations over the width of the ply 20, taken in a transverse direction perpendicular to the longitudinal direction X.
- Each loop has a height H, taken in an elevation direction perpendicular to the longitudinal direction and to the transverse direction, and a width G taken in the transverse direction as shown in the figure 7 . It should be noted that the width G corresponds substantially to the interval between two adjacent discs 30.
- the discs are positioned so that they penetrate a depth P ⁇ H inside the brushes of a band 33 of the same type as the brushes fitted to the conveyor of a Dilour® machine.
- the bristles constituting the brushes are flexible enough to move apart and gather in the free space between the discs.
- this penetration depth P can correspond exactly to H, looping height.
- the abovementioned abutment is therefore formed of a band 33 of a conveyor 34.
- the band 33 is an endless band, extending between two drive cylinders.
- the strip 33 is provided with brushes.
- the strip 33 is moved, in the longitudinal direction X, with a speed lower than the tangential speed of the rotating discs 30, so that they have the effect of a stop for the fibers 15 leaving these rotating discs 30.
- the undulations then accumulate on the brushes of the strip 33, with a density depending on the speed difference between the rotating discs 30 and the strip 33.
- a person skilled in the art will be able to determine this speed difference as a function of the density desired.
- This device makes it possible to obtain a high density of velvet, which is generally not attainable by conventional methods.
- the brushes also prevent the fibers 15 from being driven upwards by the discs 30, which would harm the formation of the corrugations.
- the manufacturing device 10 then comprises a device 36 for depositing a reinforcing ply 38 on the corrugations accumulated on the brushes.
- the reinforcement ply 38 is generally formed by fibers 17, for example of the same kind as those of the ply 20.
- the structure formed by the stack of corrugated fibers 15 and of this reinforcing ply 38 is then intended to pass under a needling device 40 or needling head, comprising at least one board of needles 41.
- the assembly formed by the conveyor 34 with brushes and the needle boards is known per se, and for example formed by a machine of the Dilour® type.
- the needle board 41 is disposed opposite the band 33 of the conveyor 34, and it can be deployed vertically towards this band 33 to pierce said structure.
- the needle board 41 carries a plurality of needles, allowing a needling density of the order of 200 to 400 cps / cm 2 .
- This needle board 41 makes it possible to secure the reinforcing ply 38 to the structure formed by the corrugations, that is to say the ply 20 deposited totally or partially inside the brushes, by extracting fibers from the ply 38 and by making them penetrate the sheet 20.
- the depth of penetration of the fibers of the ply 38 into the ply 20 allowing this assembly of the ply 38 on the ply 20 can be variable, starting from a low value of the order of 0.5 to 1 mm up to the penetration depth P, in which case the fibers of the ply 20 will also contribute to nourishing the pile of the ply 20.
- This penetration depth which can therefore vary from 0.5 mm to H will be determined by the type of needles fitted to the head needling of the Dilour® machine, and the nature of the web 38.
- the face layer 14 is formed, as well as the sole 16, by intermingling the fibers 15 with the fibers 17 of the reinforcing ply 38.
- the device 10 then comprises a device for tying the fibers of the place layer 14 in the sole 16.
- This tying device 42 is for example a heat-fixing device, in particular a through-air oven or an infrared oven.
- the binding can be carried out in any conceivable way, for example by incorporating a latex in the reinforcement ply 38, or between the reinforcement ply 38 and the fiber ply 20, or by incorporating hot-melt binder fibers among the fibers of the ply of fibers 20 and / or in the reinforcing ply 38. Binder fibers are generally preferred to latex, for reasons of recyclability. This binding, necessary for all needle type constructions to ensure sufficient cohesion of the pile fibers with the sole and to avoid tearing or abrasion problems, is carried out in a conventional manner and will therefore not be described in more detail.
- the device 10 then includes a device 44 for mowing the top of the accumulated undulations of the structure, thereby forming a pile of vertical fibers. Due to the verticalization of the undulations in the looping device 28 and the perfect parallelism of the fibers resulting therefrom, the shorn fibers all have the same height, so that the appearance of the pile is optimized. It should be noted that scraps of shorn fibers can be recycled later.
- the device 10 comprises a device 46 for winding the covering 12 formed, for handling.
- the orientation of the fibers along this angle ⁇ is implemented by the configuration of the orientation device 22.
- ⁇ f (G, H), as a function of the width G and the height H of the undulations.
- the device according to the invention makes it possible to carry out a method of manufacturing a needled coating which will now be described according to a first embodiment.
- the manufacturing process comprises a step 100 of producing a veil and then a sheet of fibers 20 comprising only a single ply, by coating with interlacing of the fibers.
- the manufacturing process then comprises a step 110 of orienting the fibers 15 parallel to the first A or the second B in the general direction, each forming an angle ⁇ (clockwise or counterclockwise respectively) with the longitudinal direction X.
- the method then comprises a step 120 of passing the sheet of fibers 20, along the longitudinal direction X, through the looping device 28, so as to generate corrugations having a length G predefined in the transverse direction, and a predefined height H in the direction of elevation.
- the manufacturing process then comprises a step 130 of supplying the sheet of fibers 20 to the conveyor 34 equipped with brushes, and of accumulating undulations in the brushes so as to reach a predetermined density.
- the conveyor 34 is arranged at the outlet of the discs 30, so that this feeding step 130 is carried out by the discs 30.
- the discs penetrate into the brushes with a depth P equal to the height H.
- the density of ripples depends on the speed difference between the discs 30 and the strip 33.
- corrugated fibers thus accumulated are perfectly parallel to each other, so that the appearance of the covering 12 produced is optimal.
- the method then includes a step 140 of depositing the reinforcing ply 38, preferably pre-needled, on the accumulated corrugations.
- This reinforcing ply 38 is intended to form at least partially the sole 16.
- the method then comprises a step 150 of needling the layer of fibers 20 through the brushes of the strip 33, to form the structure comprising the place layer 14 and the sole 16, in accordance with a conventional needling process.
- this needling is carried out by a single needling head.
- the needling head is preferably provided with “crown” type needles, that is to say needles having only one beard per edge situated at the same distance from the point. This type of needle is compatible with the use of brushes and allows effective interpenetration of the fibers of the ply 38 in the ply 20.
- the needling head is not used here for the purpose of extracting fibers from the ply 20 to constitute a pile, which would be the operating logic of a Dilour® machine, but indeed in the aim to combine two tablecloths like a traditional needle loom.
- Such a needling step 150 is advantageous for producing said structure, in particular in relation to the method described in EP 0 859 077 , in which the place layer is chemically bonded, in particular by gluing, to the sole. Indeed, a coating obtained by the process of EP 0 859 077 is therefore not thermoformable due to the presence of the adhesive, and is therefore not suitable for the production of motor vehicle floor coverings, which conventionally require such thermoforming.
- the coating produced by the method according to the invention is thermoformable, therefore entirely suitable for the production of motor vehicle floor coverings.
- the method then includes a step 160 of removing the structure thus formed from the conveyor 34.
- the method then comprises a step 170 of blocking or bonding the fibers of the place layer 14 in the sole 16.
- This blocking step 170 is carried out in the blocking device 42, by any conceivable means.
- the method then comprises a step 180 of mowing the top of the accumulated undulations of the structure.
- This step is optional, but a mowed covering is easier to clean than an uncut covering whose loops retain dirt.
- the method finally comprises a step 190 of winding the covering 12 thus formed, with a view to its handling.
- This second embodiment is identical to the first embodiment up to the feeding step 130. At this stage the position of the discs is adjusted so that the penetration P is less than the desired height H, for example either of l 1 to 2 mm.
- This operating mode is suitable when the desired density is relatively high, generally above 0.05 g / cm 3 and / or when the fibers have a titer of less than 11 dtex. Indeed, in this case, the bulk caused by the accumulation of fibers between the brush bristles is such that the friction between fibers and discs increases considerably, which causes the entrainment of fibers accumulated by the discs, the brushes no longer able to play their role of abutment and of maintaining undulations.
- the fibers must be penetrated into the brushes up to the penetration value H by a second device corresponding to an additional step of “penetration complementary ".
- This second device comprises, for example, a second set of discs without toothing distant by a distance G between them and positioned exactly in the same vertical planes as the looping discs 30 and rotating at a peripheral speed close to the speed of the conveyor, or in variant comprises a comb fitted with “teeth” also spaced apart by a distance G, positioned in the exact extension of the discs, the comb being driven by an alternating movement.
- the penetration P produced by this second device may remain less than H by a low value, for example 1 mm.
- the material corresponding to this millimeter remaining above the brushes will participate in the sole and will reinforce the inking of the ply 20 in the sole.
- This third embodiment is substantially identical to the second embodiment, insofar as corrugations of a height H are produced during the feeding step 130 for additional penetration P during said complementary penetration step in the brushes but here with H »P.
- the deposition step 140 may prove to be useless.
- the sole can be made up of the material corresponding to the 5mm which remains above the brushes without the need for the addition of additional material through a second ply 38.
- the needling in this case will not allow the assembly of two tablecloths but the constitution of the sole in itself.
- This third embodiment is particularly advantageous because it greatly simplifies the process and minimizes the investments (the spreader-lapper is no longer necessary, any more than an auxiliary needling line for the manufacture of the ply 38), the more it guarantees a perfect anchoring of the hairs constituting the velvet in the sole since the same fiber will participate in its entirety both in the velvet and in the sole. The abrasion performance of the coating will thus be greatly improved.
- the surface mass of the sole (from the ply 38 or from the structure of the ply 20 itself) can be adapted independently of the surface mass of the velvet, this is unlike the product conventionally manufactured on a Dilour®.
- the surface mass of this sole will be chosen to allow the thermoforming of the coating as a function of the required elongations (that is to say according to the more or less complex shape of the part of the vehicle to be covered) or generally between 100 and 200 g / m 2 which will lead to velvet yields as previously defined easily greater than 60% when they do not exceed 30% for a product of the classic Dilour® type.
- detachers as described in EP 0 859 077 could be useful in particular to secure the operation and avoid any rise of fibers in the discs in the event of accidental "jamming".
- the applications of this type of coating can extend to sectors other than the automobile, for example housing or rail transport, even in cases where formability is not required.
- the invention makes it possible to produce a velvet covering having characteristics similar to those of a tufted covering, in particular in terms of velvet density, the process according to the invention being more economical than a conventional tufting process .
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Mechanical Engineering (AREA)
- Nonwoven Fabrics (AREA)
- Vehicle Interior And Exterior Ornaments, Soundproofing, And Insulation (AREA)
Description
- La présente invention concerne un procédé de fabrication d'un revêtement intérieur, notamment d'un revêtement de sol pour un véhicule automobile, du type non-tissé c'est-à-dire de façon intégrée directement au départ de fibres. La présente invention concerne également un dispositif de fabrication de ce revêtement, et un revêtement réalisé par ce procédé.
- On connait déjà, dans l'état de la technique, des procédés de fabrication de revêtements intérieurs pour véhicules automobiles, basés sur l'utilisation d'une machine d'aiguilletage de type DILOUP®.
- Une telle machine d'aiguilletage a pour particularité de comporter des convoyeurs recouverts de brosses qui servent à la formation d'un velours homogène. A cet effet, des aiguilles de la machine d'aiguilletage entrainent des fibres d'une nappe déposée sur le convoyeur à travers les poils des brosses.
- Le fonctionnement d'une telle machine ainsi que des organes la constituant est décrit en détail dans
EP 0 183 952 . - Par ailleurs,
EP 2 050 850 décrit l'utilisation d'une machine Dilour® comprenant deux têtes d'aiguilletage travaillant sur un convoyeur commun pour réaliser un revêtement de type velours grâce à l'association de deux nappes. Ce type de procédé, même s'il conduit à l'amélioration de l'aspect des produits par rapport à un procédé basé sur une machine Dilour® munie d'une seule tête, ne permet pas d'obtenir des velours suffisamment denses pouvant rivaliser avec des velours réalisés par des procédés mettant en oeuvre des fils comme par exemple les velours de type touffeté (plus connu sous la dénomination anglaise de « tuft ») également utilisés dans le domaine automobile. Il est toutefois à noter qu'un velours de type touffeté est bien plus onéreux qu'un produit de type aiguilleté Dilour®, si bien qu'il est habituellement réservé aux véhicules hauts de gamme. - On connait également, dans l'état de la technique, notamment d'après
EP 0 859 077 , un procédé de fabrication d'un revêtement, comprenant une étape de réalisation d'une nappe de fibres ayant une orientation moyenne donnée par rapport à la direction machine, suivie d'une étape de passage de la nappe de fibres à travers un dispositif de bouclage comprenant un ensemble de disques tournants et d'éléments fixes de bouclage, de manière à générer des ondulations. - Chaque fibre est orientée selon une direction formant un angle α avec la direction machine, cet angle α étant donné par une relation entre la distance inter disques et la hauteur des ondulations souhaitée. Si cette valeur angulaire est respectée les fibres seront parfaitement parallélisées dans les ondulations et les efforts générés dans le dispositif peu élevés, ce qui préserve l'intégrité des fibres.
- Ces ondulations sont ensuite déposées sur un substrat, par exemple un mat de fibres de verre préalablement enduit d'une colle, par exemple un plastisol. Après passage dans un four, le plastisol gélifie et piège les fibres constituant la base des ondulations.
- Ce procédé, qui permet des densités de velours très élevés comparable voire supérieures au velours touffeté, est par exemple utilisé pour réaliser un revêtement de type velours pour des applications dans l'habitat essentiellement en tant que revêtement de sol, notamment en réalisant ultérieurement une étape de tonte ou de« refente » de la structure constituée des fibres ondulées.
- Toutefois, ce procédé n'est pas adapté pour réaliser des revêtements applicables au domaine automobile, car le produit en résultant n'est pas formable c'est-à-dire qu'il n'est pas à même d'épouser les formes complexes par exemple du plancher d'un véhicule automobile.
- De plus, la couche de colle utilisée doit être épaisse pour assurer le piégeage de la base des ondulations sur toute son épaisseur, ce qui impacte fortement la masse et le coût du produit.
- Ce procédé a par ailleurs l'inconvénient de nécessiter l'association sur une même ligne de production d'un équipement purement textile (ligne de cardage, nappage) et de dispositifs d'enduction, donc la création d'une ligne de production spécifique. Or, les moyens textiles et chimiques sont habituellement dissociés pour éviter tout problème de pollution.
- L'invention a notamment pour but de remédier aux inconvénients des procédés préalablement décrit de l'état de l'art, en proposant un procédé intégré de fabrication d'un revêtement de type velours en particulier pour un véhicule automobile, donc parfaitement formable, permettant d'atteindre des densités de velours élevées et pouvant s'inscrire dans une ligne de production de revêtements textiles existante.
- A cet effet, l'invention a notamment pour objet un procédé de fabrication d'un revêtement, selon la revendication 1.
- Contrairement à l'enseignement de l'état de la technique, notamment de
EP 0 859 077 , qui incite à utiliser une colle pour bloquer les ondulations de fibres, l'invention prévoit de bloquer temporairement la structure constituée par les ondulations de fibres densifiées à l'intérieur des brosses du convoyeur d'une machine Dilour, c'est-à-dire par un piégeage purement mécanique et donc sans qu'il soit nécessaire d'utiliser une colle. - L'invention permet ensuite de faire pénétrer les ondulations plus profondément à l'intérieur des brosses jusqu'à éventuellement la profondeur correspondant à la hauteur du velours souhaité pour le produit fini.
- En associant une seconde nappe non-tissé, qui peut être par exemple une nappe préalablement aiguilletée sur un groupe d'aiguilletage classique ou du type « spunbond » (à base de filaments continus), par aiguilletage sur les même brosses du convoyeur, en utilisant la tête d'aiguilletage de la machine Dilour®, il est alors possible de réaliser un revêtement ayant un velours (constitué essentiellement par les ondulations issues d'un dispositif similaire à celui de
EP 0 859 077 ) avec une densité choisie et un envers cohésif et formable essentiellement constitué par la seconde nappe non-tissé. - Le velours en tant que tel est généré par la tonte subséquente des ondulations.
- Avantageusement, les ondulations sont formées par des boucles présentant chacune une largeur prédéfinie dans une direction transversale perpendiculaire à la direction longitudinale, et une hauteur prédéfinie dans une direction d'élévation perpendiculaire aux directions longitudinale et transversale comportant, le procédé de fabrication comportant, préalablement à l'étape de passage, une étape d'orientation des fibres parallèlement à une direction générale formant un angle α avec la direction longitudinale, donné par la relation sinα=G/2H à +/- 5° près, l'étape d'orientation étant par exemple réalisée par étirage de la nappe de fibres dont les fibres sont entrecroisées.
- En effet, les inventeurs ont constaté que l'orientation des fibres de la nappe, préalablement au passage de cette nappe dans le dispositif de bouclage, présente un rôle important dans l'aspect final obtenu pour le revêtement.
- Ils ont en outre établi une relation entre l'angle optimal formé entre la direction générale des fibres et la direction longitudinale de la nappe (qui est également la direction de déplacement de la nappe dans le dispositif de bouclage) et la forme des ondulations, notamment leurs largeur et hauteur.
- Il est à noter que la largeur et la hauteur des ondulations sont prédéfinies, la largeur dépendant de l'intervalle entre deux disques tournants adjacents, et la hauteur dépendant notamment de cet intervalle et de la longueur initiale des fibres.
- La hauteur et la largeur souhaitées pour les ondulations étant connues, l'angle optimal d'orientation des fibres est déterminé grâce à la relation établie par les inventeurs.
- L'étape d'orientation des fibres est donc réalisée pour orienter les fibres conformément à cet angle optimal.
- Un procédé selon l'invention peut comporter en outre l'une ou plusieurs des caractéristiques suivantes, prises seules ou selon toutes combinaisons techniquement envisageables.
- Le procédé comporte, suite à l'étape d'amenée : une étape d'aiguilletage de la nappe de fibres à travers les brosses, pour former une structure comprenant une couche d'endroit et une semelle, une étape de retrait de la structure depuis les brosses, et une étape de blocage des fibres de la couche d'endroit dans la semelle.
- L'étape de blocage des fibres dans la semelle est réalisée au moyen d'un latex ou de fibres liantes.
- Le procédé comporte, suite à l'étape de blocage, une étape de tonte du sommet des ondulations accumulées de la structure, pour ainsi former un velours.
- Le procédé comporte, préalablement à l'étape d'aiguilletage, une étape de dépôt d'une nappe de renfort, de préférence pré-aiguilletée, sur les ondulations accumulées, l'aiguilletage assemblant cette nappe de renfort avec les ondulations accumulées, cette nappe de renfort étant destinée à former au moins en partie la semelle lors de l'étape d'aiguilletage.
- La nappe de fibres, comprenant des ondulations, présente une hauteur suffisante pour que, lorsque cette nappe de fibres est disposée dans les brosses, une partie des fibres dépasse de 1 à 10 mm au-dessus des brosses, les fibres de cette partie s'interpénétrant lors de l'étape d'aiguilletage pour renforcer la semelle ou former la semelle.
- L'invention concerne également un dispositif de fabrication selon la revendication 8..
- Un dispositif de fabrication selon l'invention peut comporter en outre l'une ou plusieurs des caractéristiques suivantes, prises seules ou selon toutes combinaisons techniquement envisageables.
- Le dispositif de bouclage est propre à générer des ondulations formées par des boucles présentant chacune une largeur G prédéfinie dans une direction transversale perpendiculaire à la direction longitudinale (X), et une hauteur H prédéfinie dans une direction d'élévation perpendiculaire aux directions longitudinale (X) et transversale, le dispositif de fabrication comprenant en outre un dispositif d'orientation des fibres parallèlement à une direction générale formant un angle α avec la direction longitudinale, donné par la relation sinα=G/2H à +/- 5° près.
- Le dispositif d'orientation est un dispositif d'étirage de la nappe de fibres dont les fibres sont entrecroisées, comprenant notamment des premier et second ensembles de cylindres d'entrainement de la nappe, les cylindres d'entrainement du premier ensemble étant mobiles en rotation avec une vitesse différente de celle des cylindres d'entrainement du second ensemble, notamment une vitesse inférieure.
- Le dispositif comporte un dispositif d'aiguilletage, propre à aiguilleter la nappe de fibres à travers les brosses, pour former une structure comprenant une couche d'endroit et une semelle.
- L'invention concerne enfin un revêtement, notamment revêtement de sol de véhicule automobile, caractérisé en ce qu'il comprend une couche d'endroit de fibres non liées et parallèles entre elles, et une couche d'envers formant une semelle formée essentiellement de fibres liées entre elles, la couche d'endroit présentant un aspect extérieur velours constitué des fibres sous forme de boucles ou de fibres individuelles, la densité de velours dans la couche d'endroit étant comprise entre 0,05 et 0,1 g/cm3.
- L'invention sera mieux comprise à la lecture de la description qui va suivre, donnée uniquement à titre d'exemple et faite en se référant aux figures annexés, parmi lesquelles :
- la
figure 1 représente schématiquement un dispositif de fabrication d'un revêtement selon un exemple de mode de réalisation de l'invention ; - la
figure 2 représente schématiquement, de profil, un revêtement fabriqué grâce au dispositif de lafigure 1 ; - la
figure 3 représente schématiquement, en vue du dessus, des fibres d'une nappe de fibres passant dans le dispositif de lafigure 1 , orientées conformément au procédé selon l'invention ; - la
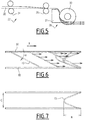
figure 4 est une vue du dessus d'une partie du dispositif de lafigure 1 , représentant un dispositif d'orientation des fibres de la nappe et un dispositif de bouclage ; - la
figure 5 est une vue de profil du dispositif d'orientation et du dispositif de bouclage de lafigure 4 ; - la
figure 6 représente schématiquement l'évolution d'une fibre passant dans le dispositif de bouclage desfigures 4 et5 ; - la
figure 7 représente la fibre de lafigure 6 après son passage par le dispositif de bouclage ; et - la
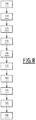
figure 8 représente schématiquement les étapes d'un procédé de fabrication d'un revêtement, utilisant le dispositif de lafigure 1 . - On a représenté, sur la
figure 1 , un dispositif 10 de fabrication d'un revêtement aiguilleté 12. - Le revêtement 12 est représenté plus en détail sur la
figure 2 . Ce revêtement 12 forme par exemple un revêtement intérieur, et plus particulièrement un revêtement intérieur de véhicule automobile, destiné à être posé sur le sol ou sur une paroi du véhicule. En variante, le revêtement 12 peut former tout revêtement intérieur envisageable. - Le revêtement 12 présente une couche d'endroit 14 de fibres 15 non liées et parallèles entre elles, et une couche d'envers 16 formant une semelle formée essentiellement de fibres 17 liées entre elles.
- Les fibres 15 et 17 sont par exemple réalisées à base d'un polymère thermoplastique, tel que du polypropylène, du polyéthylène téréphtalate (PET), du polyamide, de l'acide polylactique, leurs mélanges ou leurs copolymères. En variante les fibres 15 et 17 peuvent être des fibres d'origine naturelle telles des fibres de lin ou de chanvre utilisées seules ou en mélanges.
- Les fibres 15 et 17 peuvent être de natures différentes. Par exemple les fibres 15 peuvent être à base de polyamide tandis que les fibres 17 seront à base de PET.
- Les couches 14 et 16 peuvent être formées d'un mélange comprenant un pourcentage de fibres liantes c'est-à-dire par exemple de fibres bi-composantes dont l'un des composants a une température de fusion inférieure à l'autre.
- La couche d'endroit 14 présente un aspect extérieur velours. Ce velours est constitué des fibres 15 sous forme de boucles ou de fibres individuelles (boucles tondues).
- L'épaisseur de la couche d'endroit 14 est généralement supérieure à la celle de la semelle 16. La couche d'endroit 14 présente par exemple une épaisseur comprise entre 2 et 8 mm.
- La densité de velours dans la couche d'endroit 14 est comprise de préférence entre 0,05 et 0,1 g/cm3, par exemple entre 0,07 et 0,08 g/cm3. Une telle densité assure un bel aspect, une bonne résistance à l'abrasion et une facilité de nettoyage.
- Cette densité est mesurée par exemple en déterminant le rapport entre la masse de la matière obtenue en rasant la totalité de la couche d'endroit 14 jusqu'à la semelle 16, rapportée au volume initial de la couche rasée.
- Le rendement du velours, constitué du rapport du poids de velours après rasage total jusqu'à la semelle par rapport au poids total de la pièce 12, est par exemple compris entre 50 et 80%
- La longueur des fibres utilisées est généralement comprise entre 40 à et 90 mm.
- Le titre des fibres est de préférence compris entre 4 et 17 dtex.
- La frisure des fibres est de préférence comprise entre 2,5 et 4 ondulations par cm.
- Le dispositif de fabrication 10 comporte un dispositif de cardage suivi d'un dispositif 18 de nappage (connu sous le nom d'étaleur-nappeur) avec entrecroisement de fibres, propre à réaliser une nappe 20 de fibres.
- L'opération de cardage est réalisée de façon classique est permet l'obtention d'un voile de masse surfacique comprise entre 40 et 120 g/m2. Un tel voile est formé par des fibres individualisées majoritairement orientées dans une direction longitudinale, correspondant à une direction de production (direction machine). Néanmoins ces fibres se chevauchant légèrement du fait de leur frisure, on admet que l'angle moyen par rapport à la direction longitudinale de ce type de voile est compris entre 5 et 10° (On résonne ici en se positionnant dans un demi plan par rapport à l'axe de la direction longitudinale, car les fibres sont positionnées de façon symétrique par rapport à cet axe). Par la suite et pour faciliter la description nous supposerons que cette valeur, sauf spécification contraire, est proche de 0°.
- Le dispositif de nappage 18 est de type classique, et ne sera donc pas décrit plus en détail. La particularité de l'utilisation de ce dispositif dans le cadre de l'invention est que l'on ne réalise qu'un seul pli, si bien que les fibres 15 entrecroisées par l'étaleur-nappeur s'étendent parallèlement à une direction formant un angle moyen β d'environ 60° avec la direction longitudinale X, dans le cas évidemment où la largeur de nappage correspond à la largeur de cardage.
- La nappe à ce stade du procédé est donc constituée de deux voiles superposés ayant leurs fibres majoritairement orientées avec un angle moyen β de 60° symétriquement par rapport à l'axe longitudinal X matérialisant le sens machine.
- Le dispositif de fabrication 10 comporte, à la suite du dispositif de nappage 18, un dispositif 22 d'orientation des fibres 15 de la nappe de fibres 20. Ce dispositif d'orientation 22 peut être disposé en sortie du dispositif de nappage 18, ou en variante être disposé à distance, auquel cas la nappe de fibres 20 est déplacée depuis le dispositif de nappage 18 vers le dispositif d'orientation 22.
- Le dispositif d'orientation 22 est propre à modifier l'orientation des fibres, initialement orientées avec l'angle moyen d'entrée β, pour les paralléliser à une direction générale A, B formant un angle moyen α prédéterminé avec la direction longitudinale X. Les fibres étant entrecroisées, certaines sont alignées parallèlement à une première direction générale A formant un angle α avec la direction longitudinale X dans un sens horaire, et d'autres sont alignées parallèlement à une seconde direction générale B formant un angle α avec la direction longitudinale X dans un sens trigonométrique.
- Le dispositif d'orientation 22, représenté plus en détail sur les
figures 4 et5 , est par exemple un dispositif d'étirage de la nappe de fibres 20 dont les fibres sont entrecroisées. Ce dispositif d'étirage 22 comprenant un premier ensemble 24 de cylindres d'entrainement amonts, et un second ensemble 26 de cylindres d'entraînement avals. Chaque ensemble 24, 26 comporte deux cylindres complémentaires entre lesquels passe la nappe 20, en contact avec ces deux cylindres. L'entraînement en rotation des cylindres de chaque ensemble 24, 26 permet donc l'entraînement de la nappe 20 le long de la direction longitudinale X. - Ce dispositif 22 est à proprement parler un dispositif d'orientation et non pas un dispositif d'étirage, bien que la nappe voit sa masse surfacique se réduire entre les deux jeux de cylindres, car son rôle est de faire pivoter les fibres les unes par rapport aux autres (leur point d'intersection servant de point de pivotement) et non pas d'étirer la nappe en faisant glisser les fibres parallèlement les unes par rapport aux autres comme dans un dispositif d'étirage textile classique. De ce fait on cherche à positionner les deux jeux de cylindres aussi proches que possible. Ainsi si L est la longueur de la fibre 15 la distance entre les lignes de pincement des deux jeux de cylindres sera légèrement supérieure à L.cos β.
- Néanmoins par la suite on pourra toutefois parler d'étirage et de nappe étirée en référence à cette variation de masse surfacique de la nappe.
- Les cylindres d'entrainement aval du second ensemble 26 sont mobiles en rotation avec une vitesse de rotation supérieure à celle des cylindres d'entrainement amont du premier ensemble 24, de sorte que la nappe de fibres 20 n'est pas entraînée avec la même vitesse sur toute sa longueur. Cette nappe de fibres 20, passant entre les cylindres de chaque ensemble 24, 26, est alors étirée du fait de cette différence de vitesse.
- Cet étirage permet d'aligner les fibres 15 de la nappe 20 parallèlement aux directions générales A et B souhaitées.
- On notera Ve la vitesse périphérique des cylindres d'entrée et Pe la masse surfacique de la nappe s'engageant entre les cylindres d'entrée, Vs la vitesse périphérique des cylindres de sortie et Ps la masse surfacique de la nappe s'engageant entre les cylindres d'entrée. On notera α l'angle moyen des fibres par rapport à la direction longitudinale X de la nappe de sortie.
- On a la relation suivante : E (étirage) = Ve/Vs = Pe/Ps = cosα/cosβ.
- Ainsi peut-on déterminer la valeur de E en fonction de l'angle α souhaité et de l'angle β qui dépend de la largeur du voile sortie carde et de la largeur de nappage.
- On a tan β = 2 Ln/Lv,
avec Ln largeur de nappage et Lv largeur du voile. - Ainsi si Lv = Ln (par exemple dans le cas d'une carde de 2,5m de large pour un nappage de 2,5m correspondant à la largeur du produit fini) ce qui sera généralement le cas, β≈60°.
- Si, par exemple, la valeur de α souhaité est 20°, on aura donc E=cos 20° /cos 60°= 1,8
- Nous avons décrit un dispositif d'étirage constitué de deux jeux de cylindres mais cet étirage pourrait être effectué par des moyens différents. Par exemple il pourrait avoir lieu entre l'extrémité du tapis d'amenée de la nappe et les disques du dispositif 130.
- Le dispositif de fabrication 10 comporte, en sortie du dispositif d'orientation 22, un dispositif de bouclage 28 connu, par exemple en partie similaire à celui décrit dans
EP 0 859 077 . Un tel dispositif de bouclage 28 est destiné à boucler les fibres 15 de la nappe 20 en les verticalisant, formant ainsi des ondulations. - Ce dispositif de bouclage 28 comporte un ensemble de disques tournants 30 portés sur un axe commun transversal, entrainés en rotation continue à une vitesse périphérique de préférence égale à la vitesse d'entrée du voile 20 dans ce dispositif de bouclage 28.
- Les disques tournants 30 sont de préférence chacun pourvu sur sa périphérie d'une denture permettant l'entrainement du voile de fibres 20.
- Le dispositif de bouclage 28 comporte également des doigts boucleurs 32, chacun étant disposé entre deux disques 30 adjacents. Les doigts boucleurs 32 s'étendent jusqu'à une extrémité se présentant sensiblement de manière tangentielle par rapport aux disques 30. Ainsi, chaque fibre 15 se retrouve prébouclée en étant entrainée à chaque extrémité par un disque 30 respectif, en surmontant le doigt boucleur 32 correspondant disposé entre ces deux disques 30.
- Le cheminement d'une fibre 15 entre deux disques adjacents 30 est représenté schématiquement sur la
figure 6 . - La fibre 15 se présente avec un angle α avec la direction longitudinale X, qui est également la direction d'avancée du voile 20 dans le dispositif de bouclage 28.
- Une partie avant de la fibre 15 est entrainée par l'un des disques 30, et une partie arrière de cette fibre 15 est entrainée par l'autre disque 30. Ces deux disques étant solidaires d'un même axe, leurs vitesses de rotation sont identiques.
- La partie avant de la fibre 15 arrive en premier en bout de course, contre une butée qui sera décrite ultérieurement. Alors que la partie avant est en butée, la partie arrière continue d'avancer jusqu'à venir elle aussi en butée, courbant ainsi la fibre 15 qui forme alors une boucle.
- Les fibres 15 passant dans le dispositif de bouclage 28 ont toutes le même comportement tel que décrit ci-dessus, si bien que l'ensemble des fibres 15 bouclées forme des ondulations sur la largeur de la nappe 20, prise dans une direction transversale perpendiculaire à la direction longitudinale X.
- Chaque boucle présente une hauteur H, prise dans une direction d'élévation perpendiculaire à la direction longitudinale et à la direction transversale, et une largeur G prise dans la direction transversale comme cela est représenté sur la
figure 7 . Il est à noter que la largeur G correspond sensiblement à l'intervalle entre deux disques 30 adjacents. - Les disques sont positionnés de telle sorte qu'ils pénètrent d'une profondeur P ≤ H à l'intérieur des brosses d'une bande 33 du même type que les brosses équipant le convoyeur d'une machine Dilour®. A l'endroit des disques, les poils constituant les brosses sont suffisamment souples pour s'écarter et se regroupent dans l'espace libre entre les disques.
- On a alors pu constater de manière surprenante que ce type de bande pouvait servir de butée telle qu'évoqué précédemment, suivant le principe décrit dans
EP0 859 077 . En effet, lorsqu'ils ne sont plus en présence des disques, les poils de brosse, en retrouvant leur position initiale, exercent une pression sur les fibres ce qui permet de bloquer puis de maintenir la structure des ondulations. - En particulier, sous certaines conditions sur lesquelles nous reviendrons, cette profondeur de pénétration P peut correspondre exactement à H, hauteur de bouclage.
- La butée évoquée précédemment est donc formée d'une bande 33 d'un convoyeur 34. La bande 33 est une bande sans fin, s'étendant entre deux cylindres d'entraînement. La bande 33 est munie de brosses.
- La bande 33 est déplacée, dans la direction longitudinale X, avec une vitesse inférieure à la vitesse tangentielle des disques tournants 30, si bien qu'ils ont l'effet d'une butée pour les fibres 15 sortant de ces disques tournants 30.
- Les ondulations viennent alors s'accumuler sur les brosses de la bande 33, avec une densité dépendant de la différence de vitesse entre les disques tournants 30 et la bande 33. L'homme du métier saura déterminer cette différence de vitesse en fonction de la densité souhaitée.
- Par exemple si la masse surfacique souhaitée du velours est 300g/m2 et si la nappe après étirage a une masse surfacique de 50g/m2, le rapport des vitesses entre le convoyeur et la vitesse périphérique des disques sera de 300/50=6. Ce rapport élevé garantit le fonctionnement selon la logique de « butée » de
EP 0 859 077 . - Ce dispositif permet d'obtenir une grande densité de velours, qui n'est généralement pas atteignable par des procédés classiques.
- Les brosses évitent également que les fibres 15 soient entrainées vers le haut par les disques 30, ce qui nuirait à la formation des ondulations.
- Le dispositif de fabrication 10 comporte ensuite un dispositif 36 de dépôt d'une nappe de renfort 38 sur les ondulations accumulées sur les brosses. La nappe de renfort 38 est généralement formée par des fibres 17, par exemple de même nature que celles de la nappe 20.
- La structure formée par l'empilement des fibres 15 ondulées et de cette nappe de renfort 38, est destiné ensuite à passer sous un dispositif d'aiguilletage 40 ou tête d'aiguilletage, comprenant au moins une planche d'aiguilles 41.
- L'ensemble formé par le convoyeur 34 à brosses et les planches à aiguilles est connu en soi, et par exemple formé par une machine de type Dilour®.
- La planche à aiguille 41 est disposée en regard de la bande 33 du convoyeur 34, et elle est déployable verticalement vers cette bande 33 pour percer ladite structure.
- La planche à aiguilles 41 porte une pluralité d'aiguilles, permettant une densité d'aiguilletage de l'ordre de 200 à 400 cps/cm2.
- Cette planche d'aiguilles 41 permet de solidariser la nappe de renfort 38 à la structure constituée des ondulations c'est-à-dire la nappe 20 déposée totalement ou partiellement à l'intérieur des brosses, en extrayant des fibres de la nappe 38 et en les faisant pénétrer dans la nappe 20.
- La profondeur de pénétration des fibres de la nappe 38 dans la nappe 20 permettant cet assemblage de la nappe 38 sur la nappe 20 peut être variable, partant d'une valeur faible de l'ordre de 0,5 à 1 mm jusqu'à la profondeur de pénétration P, auquel cas les fibres de la nappe 20 contribueront également à nourrir le velours de la nappe 20. Cette profondeur de pénétration qui peut donc varier de 0,5 mm à H sera déterminée par le type d'aiguilles équipant la tête d'aiguilletage de la machine Dilour®, et la nature de la nappe 38.
- Au cours de cette étape, la couche d'endroit 14 est formée, ainsi que la semelle 16, en entremêlant les fibres 15 avec les fibres 17 de la nappe de renfort 38.
- Le dispositif 10 comporte ensuite un dispositif de liage des fibres de la couche d'endroit 14 dans la semelle 16. Ce dispositif de liage 42 est par exemple un appareil de thermofixation, notamment un four à air traversant ou un four à infrarouges.
- Le liage peut être réalisé de toute manière envisageable, par exemple en incorporant un latex dans la nappe de renfort 38, ou entre la nappe de renfort 38 et la nappe de fibres 20, ou en incorporant des fibres liantes thermofusibles parmi les fibres de la nappe de fibres 20 et/ou dans la nappe de renfort 38. Les fibres liantes sont généralement préférées au latex, pour des raisons de recyclabilité. Ce liage, nécessaire à toutes les constructions de type aiguilleté pour assurer une cohésion suffisante des fibres du velours avec la semelle et éviter les problèmes d'arrachage ou d'abrasion, est réalisé de manière classique et ne sera donc pas décrit plus en détail.
- De manière optionnelle, le dispositif 10 comporte ensuite un dispositif 44 de tonte du sommet des ondulations accumulées de la structure, pour ainsi former un velours de fibres verticales. Du fait de la verticalisation des ondulations dans le dispositif de bouclage 28 et du parfait parallélisme des fibres en résultant, les fibres tondues présentent toutes la même hauteur, si bien que l'aspect du velours est optimisé. Il est à noter que les chutes de fibres tondues peuvent être ultérieurement recyclées.
- Enfin, le dispositif 10 comporte un dispositif 46 d'enroulement du revêtement 12 formé, en vue de sa manutention.
- Il est à noter que, afin que le velours présente un aspect optimal, notamment une densité optimale, et qu'il ne présente pas de fibres cassées prématurément dans les disques de bouclage, qui nuiraient à son aspect général, l'angle α d'orientation des fibres doit respecter la relation sinα=G/2H à +/- 5° près. L'orientation des fibres selon cet angle α est mise en oeuvre par le paramétrage du dispositif d'orientation 22.
- Des exemples d'angles α sont donnés dans le tableau ci-dessous α=f(G,H),en fonction de la largeur G et de la hauteur H des ondulations.
H=4mm H=6mm H=8mm H=10mm H=15mm H=20mm G=1,5mm 11° 7° 5° 4° 3° 2° G=2mm 15° 9,5° 7° 6° 4° 3° G=2,5mm 18° 12° 9° 7° 4,5° 3,5° G=3mm 22° 14,5° 11° 8,5° 5,5° 4° - Ainsi pour une distance G de 2,5 mm et une hauteur souhaitée H de 4 mm, il convient d'alimenter le dispositif de bouclage avec une nappe de fibres orientées à environ 18°. Cette configuration permet de se rapprocher en aspect d'un velours touffeté de jauge 1/10 de pouce généralement utilisé dans le domaine automobile.
- Le dispositif selon l'invention permet de réaliser un procédé de fabrication d'un revêtement aiguilleté qui va maintenant être décrit selon un premier mode de réalisation.
- Le procédé de fabrication comporte une étape 100 de réalisation d'un voile puis de la nappe de fibres 20 ne comportant qu'un seul pli, par nappage avec entrecroisement des fibres.
- Le procédé de fabrication comporte ensuite une étape 110 d'orientation des fibres 15 parallèlement à la première A ou la seconde B direction générale, formant chacune un angle α (dans le sens horaire ou dans le sens trigonométrique respectivement) avec la direction longitudinale X. Cette étape d'orientation 110 est réalisée au moyen du dispositif d'orientation 22, paramétré de sorte que l'angle α réponde à la relation sinα=G/2H, à +/- 5° près, G et H étant prédéterminés. Plus particulièrement, G correspond à l'intervalle entre deux disques 30, et H correspondant à la hauteur du velours souhaité dans le produit fini éventuellement augmenté de la valeur correspondant à la perte du à la tonte (généralement entre 0,5 et 1 mm).
- Le procédé comporte ensuite une étape 120 de passage de la nappe de fibres 20, le long de la direction longitudinale X, à travers le dispositif de bouclage 28, de manière à générer des ondulations présentant une longueur G prédéfinie dans la direction transversale, et une hauteur H prédéfinie dans la direction d'élévation.
- Le procédé de fabrication comporte ensuite une étape 130 d'amenée de la nappe de fibres 20 sur le convoyeur 34 équipé de brosses, et d'accumulation des ondulations dans les brosses de manière à atteindre une densité prédéterminée. Le convoyeur 34 est agencé en sortie des disques 30, si bien que cette étape d'amenée 130 est réalisée par les disques 30. Les disques pénètrent dans les brosses d'une profondeur P égale à la hauteur H.
- Comme indiqué précédemment, la densité d'ondulations dépend de la différence de vitesses entre les disques 30 et la bande 33.
- Si l'on souhaite pour le produit fini une densité de 0,05g/cm3 pour une hauteur finale dans le produit de 4mm, soit 5mm avant tonte (H=5mm), cela signifie que la masse surfacique du velours devra être 0,05x5x100=250g/m2.
- Si la masse surfacique de la nappe après étirage est 50g/m2, le rapport de vitesse entre la vitesse périphérique des disques et la vitesse du convoyeur à brosse devra être 250/50=5.
- Il est à noter que les fibres ondulées ainsi accumulées sont parfaitement parallélisées entre elles, si bien que l'aspect du revêtement 12 réalisé est optimal.
- Le procédé comporte ensuite une étape 140 de dépôt de la nappe de renfort 38, de préférence pré-aiguilletée, sur les ondulations accumulées. Cette nappe de renfort 38 est destinée à former au moins en partie la semelle 16.
- Le procédé comporte ensuite une étape 150 d'aiguilletage de la nappe de fibres 20 à travers les brosses de la bande 33, pour former la structure comprenant la couche d'endroit 14 et la semelle 16, conformément à un procédé d'aiguilletage classique. Comme indiqué précédemment, cet aiguilletage est réalisé par une seule tête d'aiguilletage. Il convient de noter que la tête d'aiguilletage est préférentiellement munie d'aiguilles de type à « couronne » c'est-à-dire d'aiguilles ne possédant qu'une seule barbe par arrête située à la même distance de la pointe. Ce type d'aiguille est compatible avec l'emploi de brosses et permet une interpénétration efficace des fibres de la nappe 38 dans la nappe 20. La tête d'aiguilletage n'est pas utilisée ici dans le but d'extraire des fibres de la nappe 20 pour constituer un velours, ce qui serait la logique de fonctionnement d'une machine Dilour®, mais bien dans le but d'associer deux nappes comme le ferait une aiguilleteuse traditionnelle.
- Une telle étape d'aiguilletage 150 est avantageuse pour réaliser ladite structure, notamment relativement au procédé décrit dans
EP 0 859 077 , dans lequel la couche d'endroit est liée chimiquement, notamment par collage, à la semelle. En effet, un revêtement obtenu par le procédé deEP 0 859 077 n'est alors pas thermoformable du fait de la présence de la colle, et n'est donc pas adapté pour la réalisation de revêtements de sol de véhicule automobile, qui nécessitent classiquement un tel thermoformage. - Grâce à l'étape d'aiguilletage 150, le revêtement réalisé par le procédé selon l'invention est thermoformable, donc tout à fait adapté pour la réalisation de revêtements de sol de véhicules automobiles.
- Le procédé comporte ensuite une étape 160 de retrait de la structure ainsi formée depuis le convoyeur 34.
- Le procédé comporte ensuite une étape 170 de blocage ou liage des fibres de la couche d'endroit 14 dans la semelle 16. Cette étape de blocage 170 est réalisée dans le dispositif de blocage 42, par tout moyen envisageable.
- Le procédé comporte ensuite une étape 180 de tonte du sommet des ondulations accumulées de la structure. Cette étape est facultative, mais un revêtement tondu est plus simple à nettoyer qu'un revêtement non tondu dont les boucles retiennent les salissures.
- Le procédé comporte enfin une étape 190 d'enroulement du revêtement 12 ainsi formé, en vue de sa manutention.
- Un deuxième mode de réalisation va maintenant être décrit.
- Ce deuxième mode de réalisation est identique au premier mode de réalisation jusqu'à l'étape d'amenée 130. A ce stade la position des disques est réglée pour que la pénétration P soit inférieure à la hauteur H souhaitée, par exemple soit de l'ordre d'1 à 2 mm.
- Ce mode de fonctionnement est adapté lorsque la densité souhaitée est relativement élevée, généralement au-delà de 0,05g/cm3 et/ou lorsque les fibres ont un titre inférieur à 11 dtex. En effet, dans ce cas, l'encombrement causé par l'accumulation des fibres entre les poils de brosse est tel que les frottements entre fibres et disques s'accroissent considérablement, ce qui cause l'entrainement des fibres accumulées par les disques, les brosses ne parvenant plus à jouer leur rôle de butée et de maintien des ondulations.
- Dans ce cas, si l'on souhaite une définition de produit conforme au premier mode de réalisation, il convient de faire pénétrer les fibres dans les brosses jusqu'à la valeur de pénétration H par un second dispositif correspondant à une étape supplémentaire de « pénétration complémentaire ».
- Ce second dispositif comporte par exemple un deuxième jeu de disques sans denture distants d'une distance G entre eux et positionnés exactement dans les mêmes plans verticaux que les disques de bouclage 30 et tournant à une vitesse périphérique proche de la vitesse du convoyeur, ou en variante comporte un peigne équipé de « dents » également distantes entre elles d'une distance G, positionnées dans l'exact prolongement des disques, le peigne étant animé d'un mouvement alternatif.
- En variante, la pénétration P réalisée par ce second dispositif peut rester inférieure à H d'une valeur faible, par exemple d'1mm. Dans ce cas la hauteur des boucles constitutives du velours avant tonte aura une valeur P=H-1mm. La matière correspondant à ce millimètre restant au-dessus des brosses participera à la semelle et renforcera l'encrage de la nappe 20 dans la semelle.
- Les autres étapes du procédé selon ce second mode de réalisation restent identiques au premier mode de réalisation.
- Un troisième mode de réalisation va maintenant être décrit.
- Ce troisième mode de réalisation est sensiblement identique au second mode de réalisation, dans la mesure où des ondulations d'une hauteur H sont réalisées lors de l'étape d'amenée 130 pour une pénétration complémentaire P lors de ladite étape de pénétration complémentaire dans les brosses mais ici avec H»P. Par exemple H=10mm pour P=5mm.
- Dans ce cas l'étape de dépôt 140 peut s'avérer inutile. En effet la semelle pourra être constituée par la matière correspondant aux 5mm restés au-dessus des brosses sans que soit nécessaire l'apport de matière complémentaire à travers une seconde nappe 38. L'aiguilletage permettra dans ce cas non pas l'assemblage de deux nappes mais la constitution de la semelle en elle-même.
- L'étape 100 de nappage peut également être supprimée car alors l'angle induit par le seul cardage pourra être suffisant. En effet le tableau α=f(G,H) donne pour une distance inter disques de 2,5 mm et une hauteur H de 10mm un angle théorique de 7° qui se place comme on l'a vu dans la fourchette des angles moyens d'un voile de carde.
- Ce troisième mode de réalisation est particulièrement avantageux car il simplifie grandement le procédé et minimise les investissements (l'étaleur-nappeur n'est plus nécessaire, pas plus qu'une ligne d'aiguilletage auxiliaire pour la fabrication de la nappe 38), de plus il garantit un parfait ancrage des poils constituant le velours dans la semelle puisqu'une même fibre participera dans sa totalité à la fois au velours et à la semelle. Les performances en abrasion du revêtement se verront ainsi grandement améliorées.
- Il est à noter que, quel que soit le mode de réalisation, la masse surfacique de la semelle (issue de la nappe 38 ou de la structure de la nappe 20 en elle-même) peut être adaptée indépendamment de la masse surfacique du velours, ceci contrairement au produit classiquement fabriqué sur une Dilour®. Ainsi la masse surfacique de cette semelle sera-t-il choisi pour permettre le thermoformage du revêtement en fonction des allongements requis (c'est-à-dire selon la forme plus ou moins complexe de la partie du véhicule à recouvrir) soit généralement entre 100 et 200 g/m2 ce qui conduira à des rendements de velours tels que préalablement défini aisément supérieurs à 60% alors qu'ils n'excèdent pas 30% pour un produit de type Dilour® classique .
- On notera que l'invention n'est pas limitée aux modes de réalisation précédemment décrits, et pourrait présenter diverses variantes.
- En particulier l'utilisation des détacheurs tels que décrits dans
EP 0 859 077 pourrait s'avérer utile en particulier pour sécuriser le fonctionnement et éviter toute remontée de fibres dans les disques en cas de « bourrage » accidentel. - De même les applications de ce type de revêtement peuvent s'étendre à d'autres secteurs que l'automobile comme par exemple l'habitat ou le transport ferroviaire, même dans les cas où la formabilité n'est pas requise.
- Il apparaît que l'invention permet de réaliser un revêtement velours présentant des caractéristiques similaires à celles d'un revêtement touffeté, notamment en terme de densité de velours, le procédé selon l'invention étant en outre plus économique qu'un procédé de touffetage classique.
Claims (11)
- Procédé de fabrication d'un revêtement (12), notamment d'un revêtement de sol pour un véhicule automobile, comprenant :- une étape (100) de réalisation d'une nappe (20) de fibres (15), allongée dans une direction longitudinale (X), par nappage avec entrecroisement des fibres (15),- une étape (120) de passage de la nappe (20) de fibres, le long de la direction longitudinale (X), à travers un dispositif de bouclage (28) comprenant un ensemble de disques tournants (30) et d'éléments fixes de bouclage (32), le dispositif de bouclage (28) bouclant les fibres (15) en les verticalisant, formant ainsi des ondulations, et- suite à l'étape de passage (120), une étape (130) d'amenée de la nappe (20) de fibres sur un convoyeur (34) équipé de brosses, et d'accumulation des ondulations dans les brosses de manière à atteindre une densité prédéterminée,caractérisé en ce que, les ondulations étant formées par des boucles présentant une hauteur H prédéfinie dans une direction d'élévation perpendiculaire à la direction longitudinale (X), le procédé comporte une étape préalable de positionnement des disques tournants (30) de telle sorte qu'ils pénètrent d'une profondeur P≤H à l'intérieur des brosses.
- Procédé de fabrication selon la revendication 1, dans lequel les ondulations sont formées par des boucles présentant chacune une largeur G prédéfinie dans une direction transversale perpendiculaire à la direction longitudinale, et une hauteur H prédéfinie dans une direction d'élévation perpendiculaire aux directions longitudinale (X) et transversale comportant, le procédé de fabrication comportant, préalablement à l'étape de passage (120), une étape (110) d'orientation des fibres (15) parallèlement à une direction générale (A, B) formant un angle α avec la direction longitudinale (X), donné par la relation sinα=G/2H à +/- 5° près, l'étape d'orientation (110) étant par exemple réalisée par étirage de la nappe (20) de fibres dont les fibres (15) sont entrecroisées.
- Procédé de fabrication selon la revendication 1 ou 2, comportant, suite à l'étape d'amenée (130) :- une étape (150) d'aiguilletage de la nappe (20) de fibres à travers les brosses, pour former une structure comprenant une couche d'endroit (14) et une semelle (16),- une étape (160) de retrait de la structure depuis les brosses, et- une étape (170) de blocage des fibres (15) de la couche d'endroit (14) dans la semelle (16).
- Procédé de fabrication selon la revendication 3, dans lequel l'étape (170) de blocage des fibres (15) dans la semelle (16) est réalisée au moyen d'un latex ou de fibres liantes.
- Procédé de fabrication selon la revendication 3 ou 4, comportant, suite à l'étape de blocage (170), une étape (180) de tonte du sommet des ondulations accumulées de la structure, pour ainsi former un velours.
- Procédé de fabrication selon l'une quelconque des revendications 2 à 5, comportant, préalablement à l'étape d'aiguilletage (150), une étape (140) de dépôt d'une nappe de renfort (38), de préférence pré-aiguilletée, sur les ondulations accumulées, l'aiguilletage (150) assemblant cette nappe de renfort (38) avec les ondulations accumulées, cette nappe de renfort (38) étant destinée à former au moins en partie la semelle (16) lors de l'étape d'aiguilletage (150).
- Procédé de fabrication selon l'une quelconque des revendications 2 à 5, dans lequel la nappe de fibres (20), comprenant des ondulations, présente une hauteur suffisante pour que, lorsque cette nappe de fibres (20) est disposée dans les brosses, une partie des fibres dépasse de 1 à 10 mm au-dessus des brosses, les fibres de cette partie s'interpénétrant lors de l'étape d'aiguilletage (150) pour renforcer la semelle (16) ou former la semelle (16).
- Dispositif (10) de fabrication d'un revêtement (12), notamment un revêtement de sol pour un véhicule automobile, comprenant :- un dispositif (18) de nappage avec entrecroisement de fibres, propre à réaliser une nappe (20) de fibres (15), allongée dans une direction longitudinale (X),- un dispositif (28) de bouclage comprenant un ensemble de disques tournants (30) et d'éléments fixes de bouclage (32), propre à accueillir la nappe (20) de fibres dans la direction longitudinale (X), et propre à générer des ondulations, et- en sortie du dispositif de bouclage (28), un convoyeur (34) équipé de brosses (33),caractérisé en ce que, le dispositif de bouclage étant configuré pour générer des ondulations formées par des boucles présentant une hauteur H prédéfinie dans une direction d'élévation perpendiculaire à la direction longitudinale (X), les disques tournants (30) sont agencés de telle sorte qu'ils pénètrent d'une profondeur P≤H à l'intérieur des brosses.
- Dispositif de fabrication selon la revendication 8, dans lequel le dispositif de bouclage (28) est propre à générer des ondulations formées par des boucles présentant chacune une largeur G prédéfinie dans une direction transversale perpendiculaire à la direction longitudinale (X), et une hauteur H prédéfinie dans une direction d'élévation perpendiculaire aux directions longitudinale (X) et transversale, le dispositif de fabrication comprenant en outre un dispositif (22) d'orientation des fibres (15) parallèlement à une direction générale (A, B) formant un angle α avec la direction longitudinale, donné par la relation sinα=G/2H à +/- 5° près.
- Dispositif de fabrication (10) selon la revendication 9, dans lequel le dispositif d'orientation (22) est un dispositif d'étirage de la nappe (20) de fibres dont les fibres (15) sont entrecroisées, comprenant notamment des premier (24) et second (26) ensembles de cylindres d'entrainement de la nappe (20), les cylindres d'entrainement du premier ensemble (24) étant mobiles en rotation avec une vitesse différente de celle des cylindres d'entrainement du second ensemble (26), notamment une vitesse inférieure.
- Dispositif de fabrication (10) selon l'une quelconque des revendications 7 à 9, comportant un dispositif d'aiguilletage (40), propre à aiguilleter la nappe de fibres (20) à travers les brosses, pour former une structure comprenant une couche d'endroit (14) et une semelle (16).
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PL16758186T PL3347515T3 (pl) | 2015-09-10 | 2016-08-31 | Sposób wytwarzania wykładziny wewnętrznej, zwłaszcza wykładziny podłogowej dla pojazdu silnikowego |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR1558413A FR3041001B1 (fr) | 2015-09-10 | 2015-09-10 | Procede de fabrication d'un revetement interieur, notamment d'un revetement de sol pour un vehicule automobile |
| PCT/EP2016/070508 WO2017042076A1 (fr) | 2015-09-10 | 2016-08-31 | Procédé de fabrication d'un revêtement intérieur, notamment d'un revêtement de sol pour un véhicule automobile |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3347515A1 EP3347515A1 (fr) | 2018-07-18 |
| EP3347515B1 true EP3347515B1 (fr) | 2020-02-26 |
Family
ID=55135283
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP16758186.7A Active EP3347515B1 (fr) | 2015-09-10 | 2016-08-31 | Procédé de fabrication d'un revêtement intérieur, notamment d'un revêtement de sol pour un véhicule automobile |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US11168418B2 (fr) |
| EP (1) | EP3347515B1 (fr) |
| CN (1) | CN108026681B (fr) |
| ES (1) | ES2776237T3 (fr) |
| FR (1) | FR3041001B1 (fr) |
| PL (1) | PL3347515T3 (fr) |
| WO (1) | WO2017042076A1 (fr) |
Families Citing this family (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102017208200A1 (de) | 2017-05-16 | 2018-11-22 | Adler Pelzer Holding Gmbh | Teppich |
| FR3066769B1 (fr) * | 2017-05-24 | 2020-04-03 | Faurecia Automotive Industrie | Dispositif perfectionne de fabrication d'un revetement interieur, notamment d'un revetement de sol pour un vehicule automobile |
| FR3067365B1 (fr) * | 2017-06-07 | 2020-08-28 | Faurecia Automotive Ind | Dispositif de fabrication d’un revetement interieur, notamment pour un vehicule automobile, a haute densite de velours |
| FR3073232B1 (fr) * | 2017-11-09 | 2019-11-29 | Faurecia Automotive Industrie | Procede de fabrication d'un revetement, notamment d'un revetement de sol pour vehicule automobile |
| FR3073530B1 (fr) * | 2017-11-16 | 2019-11-29 | Faurecia Automotive Industrie | Procede de conception d'une installation pour fabrication d'un revetement, installation et procede de fabrication associes |
| FR3081886B1 (fr) * | 2018-06-01 | 2020-08-28 | Faurecia Automotive Ind | Outillage destine a etre monte sur un arbre rotatif, procede de fabrication, dispositif de bouclage et dispositif de fabrication d'un revetement textile pour vehicule associes |
| FR3091713B1 (fr) | 2019-01-16 | 2021-01-22 | Faurecia Automotive Ind | Dispositif d’étirage d’une nappe pour la fabrication d’un revêtement, notamment d’un revêtement textile pour véhicule automobile, ensemble d’étirage et procédé de fabrication d’un revêtement associé |
| FR3099440B1 (fr) | 2019-07-31 | 2021-09-24 | Faurecia Automotive Ind | Pièce de fixation comprenant une structure fibreuse de fixation, ensemble et procédé associés |
| FR3100546B1 (fr) | 2019-09-10 | 2021-09-17 | Faurecia Automotive Ind | Dispositif de fabrication de revêtement intérieur à motif pour véhicule automobile |
| FR3101645B1 (fr) | 2019-10-03 | 2021-10-15 | Faurecia Automotive Ind | Procédé de fabrication d’un revêtement intérieur bicolore pour véhicule automobile |
| FR3107285B1 (fr) | 2020-02-18 | 2022-12-02 | Faurecia Automotive Ind | Procédé de fabrication d’un revêtement à aspect amélioré, notamment d’un revêtement de sol de véhicule automobile |
| FR3112350B1 (fr) | 2020-07-10 | 2022-09-23 | Faurecia Automotive Ind | Procédé de fabrication d’un revêtement intérieur à motif, notamment d’un revêtement de sol pour un véhicule automobile |
| FR3118071B1 (fr) | 2020-12-17 | 2022-12-02 | Faurecia Automotive Ind | Revêtement intérieur à motif, notamment pour un véhicule |
| FR3121939B1 (fr) | 2021-04-15 | 2024-06-28 | Faurecia Automotive Ind | Procédé de fabrication d’un revêtement intérieur de véhicule automobile à rendement amélioré |
| FR3128722B1 (fr) | 2021-10-29 | 2023-09-22 | Faurecia Automotive Ind | Procédé de fabrication de revêtements intérieurs à partir d’une structure sandwiche |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3444763A1 (de) | 1984-12-07 | 1986-06-12 | Oskar Dilo Maschinenfabrik Kg, 6930 Eberbach | Anlage zum herstellen strukturierter textiler velournadelfilzbahnen |
| FR2649130B1 (fr) * | 1989-06-30 | 1991-10-04 | Sommer Sa | Procede et dispositif de fabrication de produits textiles a partir de fibres et/ou filaments et produits obtenus |
| JP2852781B2 (ja) * | 1990-02-02 | 1999-02-03 | サンケミカル株式会社 | 立毛不織布の製造法 |
| AT398211B (de) * | 1993-04-13 | 1994-10-25 | Fehrer Textilmasch | Verfahren zum herstellen eines velournadelfilzes |
| EP0859077A1 (fr) * | 1997-02-14 | 1998-08-19 | Sommer S.A. | Procédé et dispositif de fabrication de produits textiles et produits textiles obtenus |
| JPH10245760A (ja) * | 1997-03-03 | 1998-09-14 | Kanebo Ltd | 起毛調不織布およびその製造方法 |
| JPH11241267A (ja) * | 1998-02-21 | 1999-09-07 | Dynic Corp | 内装材用不織布 |
| DE10146907B4 (de) * | 2001-09-24 | 2007-02-22 | Oskar Dilo Maschinenfabrik Kg | Vlieszuführvorrichtung |
| DE10223640A1 (de) * | 2002-05-28 | 2003-12-24 | Techtex Gmbh Vliesstoffe | Filtervliesstoff |
| US7122089B2 (en) * | 2003-06-05 | 2006-10-17 | Dzs, L.L.C. | Method of making a textile laminate having pile-like surface |
| US7562426B2 (en) * | 2005-04-08 | 2009-07-21 | Velcro Industries B.V. | Needling loops into carrier sheets |
| ATE433510T1 (de) | 2007-09-20 | 2009-06-15 | Freudenberg Carl Kg | Velournadelvliesstoff und seine verwendung |
-
2015
- 2015-09-10 FR FR1558413A patent/FR3041001B1/fr active Active
-
2016
- 2016-08-31 WO PCT/EP2016/070508 patent/WO2017042076A1/fr not_active Ceased
- 2016-08-31 EP EP16758186.7A patent/EP3347515B1/fr active Active
- 2016-08-31 PL PL16758186T patent/PL3347515T3/pl unknown
- 2016-08-31 CN CN201680051548.6A patent/CN108026681B/zh active Active
- 2016-08-31 ES ES16758186T patent/ES2776237T3/es active Active
- 2016-08-31 US US15/759,111 patent/US11168418B2/en active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| US20180282919A1 (en) | 2018-10-04 |
| EP3347515A1 (fr) | 2018-07-18 |
| PL3347515T3 (pl) | 2020-08-24 |
| WO2017042076A1 (fr) | 2017-03-16 |
| FR3041001B1 (fr) | 2017-10-13 |
| CN108026681B (zh) | 2021-04-09 |
| US11168418B2 (en) | 2021-11-09 |
| ES2776237T3 (es) | 2020-07-29 |
| FR3041001A1 (fr) | 2017-03-17 |
| CN108026681A (zh) | 2018-05-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3347515A1 (fr) | Procédé de fabrication d'un revêtement intérieur, notamment d'un revêtement de sol pour un véhicule automobile | |
| EP3448648B1 (fr) | Dispositif de retenue a crochets ameliore et procédé | |
| FR3056438B1 (fr) | Procede de realisation de pieces en materiau composite par impregnation d'une preforme particuliere. | |
| EP0479880B1 (fr) | Procede et dispositif de fabrication de produits textiles a partir de fibres et/ou filaments et produits obtenus | |
| FR2700782A1 (fr) | Procédé de fabrication d'un non-tissé et non-tissé obtenu par ce procédé. | |
| EP0960227B1 (fr) | Procede et dispositif de fabrication de produits textiles et produits textiles obtenus | |
| EP0745716B1 (fr) | Procédé pour la fabrication d'une armature textile utilisable pour la réalisation de matériaux composites | |
| FR3041299A1 (fr) | Procede de fabrication d'une piece d'equipement interieur de vehicule automobile | |
| FR2626294A1 (fr) | Procede de fabrication d'une structure fibreuse tridimensionnelle en vue de la realisation ulterieure d'une piece en un materiau composite et machine pour sa mise en oeuvre | |
| EP1397546A1 (fr) | Machine d'aiguilletage circulaire a table lisse | |
| EP4174227B1 (fr) | Procédé et dispositif de fabrication de revêtements intérieurs à partir d'une structure sandwiche | |
| FR2878262A1 (fr) | Dispositif et procede d'aiguilletage, aiguilleteuse ainsi equipee, et procede de fabrication d'un velours, notamment rase | |
| FR3101645A1 (fr) | Procédé de fabrication d’un revêtement intérieur bicolore pour véhicule automobile | |
| FR3018287A1 (fr) | Procede de fabrication d'une piece d'equipement interieur de vehicule automobile comportant une couche d'endroit velours, et piece associee | |
| EP0659922A1 (fr) | Armature textile utilisable pour la réalisation de matériaux composites | |
| FR3118071A1 (fr) | Revêtement intérieur à motif, notamment pour un véhicule | |
| FR2868683A1 (fr) | Textiles 3d a poils emergents ; outils d'entretien et/ou de nettoyage ; fabrications | |
| FR3107285A1 (fr) | Procédé de fabrication d’un revêtement à aspect amélioré, notamment d’un revêtement de sol de véhicule automobile | |
| FR3121939A1 (fr) | Procédé de fabrication d’un revêtement intérieur de véhicule automobile à rendement amélioré | |
| FR3100546A1 (fr) | Dispositif de fabrication de revêtement intérieur à motif pour véhicule automobile | |
| FR3112350A1 (fr) | Procédé de fabrication d’un revêtement intérieur à motif, notamment d’un revêtement de sol pour un véhicule automobile | |
| FR3066769A1 (fr) | Dispositif perfectionne de fabrication d'un revetement interieur, notamment d'un revetement de sol pour un vehicule automobile | |
| FR3083806A1 (fr) | Procede de formation d'une couche fibreuse pour une piece d'equipement de vehicule automobile, installation et piece d'equipement associees | |
| FR3073232B1 (fr) | Procede de fabrication d'un revetement, notamment d'un revetement de sol pour vehicule automobile | |
| FR3067365A1 (fr) | Dispositif de fabrication d’un revetement interieur, notamment pour un vehicule automobile, a haute densite de velours |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180302 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20190515 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20190918 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1237738 Country of ref document: AT Kind code of ref document: T Effective date: 20200315 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602016030621 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2776237 Country of ref document: ES Kind code of ref document: T3 Effective date: 20200729 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200526 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20200226 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200526 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200626 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200527 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200719 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 1237738 Country of ref document: AT Kind code of ref document: T Effective date: 20200226 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602016030621 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 |
|
| 26N | No opposition filed |
Effective date: 20201127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200831 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200831 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200226 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230524 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250908 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250812 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20250722 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20250826 Year of fee payment: 10 Ref country code: GB Payment date: 20250826 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250828 Year of fee payment: 10 |