EP3284588B1 - Vorrichtung und verfahren zum herstellen von füllmaterial - Google Patents
Vorrichtung und verfahren zum herstellen von füllmaterial Download PDFInfo
- Publication number
- EP3284588B1 EP3284588B1 EP17185486.2A EP17185486A EP3284588B1 EP 3284588 B1 EP3284588 B1 EP 3284588B1 EP 17185486 A EP17185486 A EP 17185486A EP 3284588 B1 EP3284588 B1 EP 3284588B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- conveying
- cutting
- conveying direction
- pressing
- strips
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31D—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER, NOT PROVIDED FOR IN SUBCLASSES B31B OR B31C
- B31D5/00—Multiple-step processes for making three-dimensional [3D] articles
- B31D5/0039—Multiple-step processes for making three-dimensional [3D] articles for making dunnage or cushion pads
- B31D5/006—Multiple-step processes for making three-dimensional [3D] articles for making dunnage or cushion pads including controlled deformation of flat material, e.g. pleating, corrugating or embossing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31D—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER, NOT PROVIDED FOR IN SUBCLASSES B31B OR B31C
- B31D2205/00—Multiple-step processes for making three-dimensional articles
- B31D2205/0005—Multiple-step processes for making three-dimensional articles for making dunnage or cushion pads
- B31D2205/0011—Multiple-step processes for making three-dimensional articles for making dunnage or cushion pads including particular additional operations
- B31D2205/0017—Providing stock material in a particular form
- B31D2205/0023—Providing stock material in a particular form as web from a roll
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31D—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER, NOT PROVIDED FOR IN SUBCLASSES B31B OR B31C
- B31D2205/00—Multiple-step processes for making three-dimensional articles
- B31D2205/0005—Multiple-step processes for making three-dimensional articles for making dunnage or cushion pads
- B31D2205/0011—Multiple-step processes for making three-dimensional articles for making dunnage or cushion pads including particular additional operations
- B31D2205/0047—Feeding, guiding or shaping the material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31D—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER, NOT PROVIDED FOR IN SUBCLASSES B31B OR B31C
- B31D2205/00—Multiple-step processes for making three-dimensional articles
- B31D2205/0005—Multiple-step processes for making three-dimensional articles for making dunnage or cushion pads
- B31D2205/0011—Multiple-step processes for making three-dimensional articles for making dunnage or cushion pads including particular additional operations
- B31D2205/0052—Perforating; Forming lines of weakness
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31D—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER, NOT PROVIDED FOR IN SUBCLASSES B31B OR B31C
- B31D2205/00—Multiple-step processes for making three-dimensional articles
- B31D2205/0005—Multiple-step processes for making three-dimensional articles for making dunnage or cushion pads
- B31D2205/0011—Multiple-step processes for making three-dimensional articles for making dunnage or cushion pads including particular additional operations
- B31D2205/0058—Cutting; Individualising the final products
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31D—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER, NOT PROVIDED FOR IN SUBCLASSES B31B OR B31C
- B31D2205/00—Multiple-step processes for making three-dimensional articles
- B31D2205/0005—Multiple-step processes for making three-dimensional articles for making dunnage or cushion pads
- B31D2205/0011—Multiple-step processes for making three-dimensional articles for making dunnage or cushion pads including particular additional operations
- B31D2205/0064—Stabilizing the shape of the final product, e.g. by mechanical interlocking
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31D—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER, NOT PROVIDED FOR IN SUBCLASSES B31B OR B31C
- B31D2205/00—Multiple-step processes for making three-dimensional articles
- B31D2205/0005—Multiple-step processes for making three-dimensional articles for making dunnage or cushion pads
- B31D2205/0076—Multiple-step processes for making three-dimensional articles for making dunnage or cushion pads involving particular machinery details
- B31D2205/0088—Control means
Definitions
- the present invention relates to a device and a method for producing filling material.
- Such devices and methods have long been known from the prior art.
- Such filling material is placed in boxes, for example, to protect goods to be shipped or to fill empty spaces so that goods to be packaged cannot be moved too much within a larger box.
- Such devices are known from the prior art. These usually have guide curves with mechanisms coupled to one another, with a feed mechanism being provided that advances a paper strip, as well as a stamping mechanism that on the one hand cuts the paper into strips and on the other hand presses such cut strips through matrices.
- These devices known from the applicant's internal prior art have proven themselves, but have the disadvantage that, particularly at higher throughput rates, the coupling and the provision of the guide curves have a speed-limiting effect.
- the WO 2011/025614 A1 describes a method and a device for producing packaging padding.
- the US 5,257,492 describes a method and a device for producing packaging material from a band-like material with a conveyor device and a cutting device, wherein paper strips are deformed by rotating rollers.
- the EP 2 719 528 A1 describes a device for producing a cushioning product from paper with an output channel which conveys separated paper sections to an output opening, this channel being designed in such a way that a user cannot reach a cutting device through it.
- the US 2009/0082187 A1 describes a device for producing packaging material in which material is compressed in one direction and then connected to a carrier.
- the present invention is therefore based on the object of providing a method and a device which allow a higher throughput.
- the invention is directed to a device for producing filling material according to claim 1.
- these are drives that can be controlled independently of one another.
- it is possible to dispense with a mechanical coupling between the transport and pressing processes. This enables more precise control and the throughput rates can also be increased considerably.
- different drives allow for significantly better coordination than the guide curves known in the state of the art or generally in the case of a mechanical coupling.
- At least one of the two drives is an electric motor and in particular a servo motor.
- the corresponding drives are controlled in coordination with one another.
- the pressing device has a pressing body which presses the strips through the matrices in order to produce the filling material.
- This filling material is curved material scraps, for example curved paper scraps or the like.
- the material to be conveyed is advantageously a paper or cardboard material. However, it could also be a plastic material or generally a recyclable material.
- the matrices have a cross-shaped cross-section. This can in particular be a cross with curved arms. Such a matrix produces the corresponding filling material in a particularly advantageous manner.
- the pressing device moves a pressing ram substantially perpendicular to the conveying direction of the material.
- the device advantageously has at least two stamps, which are preferably coupled to one another or which preferably press different strips through the matrices synchronously.
- the device advantageously has at least four and advantageously at least six such stamps. These stamps can be arranged next to one another in groups of two stamps each, for example, and can also preferably be attached to a common stamp carrier, which presses these stamps against the material in order to produce the filling material.
- the device also has a guide device for guiding the stamps and/or for guiding the stamp movement.
- a movement of the first cutting device is coupled with a movement of the stamp or pressing device. This makes it possible that when the pressing device is placed on the transported paper material, the latter is first cut and then the individual strips are pressed through the dies.
- a cutting element and/or several cutting elements are arranged between individual pressing devices.
- the device has a second conveyor device which is arranged along the conveying direction after the first conveyor device and which is also suitable and intended to transport the elongated material along the predetermined conveying direction.
- the second conveying direction also has its own drive. This own drive can be controlled independently of the above-mentioned first drive. It is therefore also possible for these two drives to convey the material at different times or periods.
- the device therefore preferably has at least three drives and in particular three independent drives.
- a buffer area is arranged between the first conveyor device and the second conveyor device, which can accommodate different amounts of the elongated material strip.
- This buffer area can, for example, be a simple empty section through which the material runs, whereby more or less of the material can be accommodated in this area.
- the material strip is advantageously deflected in this buffer area.
- the material strip can move freely in this buffer area.
- the material in this area is therefore not contacted by transport or guide elements such as rails, rollers or the like.
- the material strip is deflected at least once in this area.
- the material strip is deflected at least once in this area by at least 40°, preferably at least 60°, preferably at least 100° and particularly preferably at least 140°.
- the material strip is deflected at least twice in this area.
- the material strip is also deflected at least 40°, preferably at least 60°, preferably at least 100° and particularly preferably at least 140° during the second deflection.
- the material strip is conveyed at least in sections in a horizontal direction.
- the material strip is therefore conveyed in a serpentine manner in said buffer area.
- buffering elements such as so-called dancer rollers to be arranged in the buffer area.
- This procedure makes it possible for the two conveyor systems to run independently of each other. For example, when only the first conveyor system is in operation, the buffer is emptied, whereas when the first conveyor system is in operation, it is only filled up.
- At least one conveyor device is suitable and intended to convey the material strip in a timed manner. Both conveyor devices are advantageously suitable and intended to convey the material strip in a timed manner. In this way, the overall production process can be accelerated, since a pressing process can be carried out during downtimes, for example.
- the device has a plurality of cutting elements arranged one behind the other along the conveying direction, each of which is suitable and intended to cut the material in the direction deviating from the conveying direction.
- this is preferably a direction that is perpendicular to the conveying direction.
- This procedure particularly in conjunction with cyclical operation, allows a large number of strips to be cut at a time and then pressed through the die using the stamping device. For example, four, six or eight pieces of filling material can be produced in a single pressing process.
- the device advantageously has a receiving container for receiving the filling material.
- This receiving container can directly receive the filling bodies pressed through the die.
- the device has at least one control device for controlling the drives of the first conveyor device and the pressing device, wherein these drives are controlled in such a way that the strips of tape are pressed through the matrices while the strips of tape are not conveyed in the conveying direction. This means that the tape is conveyed to a position, then at a standstill is cut, and in the next step the bodies or the filling material are pressed out of the strip.
- the device has a second cutting device which cuts the material strip in a direction that deviates from the conveying direction by no more than 30°.
- This cutting device advantageously cuts the material strip exactly in the conveying device or at an angle that deviates from the conveying direction by no more than 10°, preferably no more than 5°.
- the cutting device is a movable cutting blade, for example a rotatable cutting blade. This can, for example, be arranged centrally in the area of a width of the material strip and cut it into two parallel strips that extend in the conveying direction.
- the second cutting device is preferably arranged in front of the first cutting device. This means that in terms of the process, the material strip is preferably first cut in its direction of extension and then transversely to it.
- the second cutting device also has a drive device, such as in particular but not exclusively an electric motor.
- the drive of the pressing device is coupled to the drive of the first cutting device.
- At least one conveyor device has a conveyor roller which conveys the material strip in the conveying direction.
- the first conveyor device can have two conveyor rollers which work together and push the strip through between them.
- the second conveyor device also has a conveyor roller.
- a counter plane can also be arranged, along which the material strip is conveyed by this conveyor roller.
- the material strip can slide with respect to a counter plane and be pushed along this counter plane by the corresponding second conveyor roller.
- This counter plane can also have rollers by means of which the material is conveyed. These rollers can be passive.
- the device can have lateral guide elements which ensure a substantially straight-line transport or a transport in which the paper strip cannot deviate laterally from its transport path.
- These lateral guide devices can be designed as lateral rails, for example. In this way, it is ensured that the material strips cannot be moved laterally at least in a direction perpendicular to the material strip and in particular also in a direction running horizontally.
- the second cutting device is arranged in the said conveying plane.
- At least one conveyor device has two rollers, i.e. one roller and one counter roller. These can be spaced apart from one another, in particular for introducing the material strip. In this way, the material strip can first be threaded through and then the rollers can start operating, i.e. enable the material strip to be conveyed.
- the device has a carrier on which at least the first conveyor device and the second conveyor device are arranged.
- a carrier plate can be provided on which both the drives for the conveyor rollers and the drives for the pressing device are arranged.
- the pressing device has a worm motor or a motor which is geared down to achieve the pressing movement.
- the device has a transmitting device which is suitable and intended to transmit data characteristic of the device.
- This can be data which is characteristic of an operation of the device, for example.
- the transmitting device is preferably suitable and intended to transmit this data wirelessly.
- the data are selected from a group of data which are characteristic of an operating time of the device, which are characteristic of a material processed by the device, which are characteristic of an ageing and/or wear state of the device and/or components of the device, which are characteristic of fault conditions of the machine and the like.
- data can also be transmitted using the transmitter, which indicates, for example, the exchange of machine parts and/or wearing parts.
- information can be output that the user has replaced a certain wearing part, such as a die. The corresponding times of such a change can also be transmitted. This gives the manufacturer the opportunity to monitor whether components are being replaced properly.
- the machine manufacturer can react very quickly to any errors that occur.
- the machine manufacturer can also quickly identify possible sources of errors.
- This transmitting device is preferably in communication with a control device of the device. This can output the corresponding data to the transmitting device.
- the transmitting device can preferably be a GSM module.
- data transmission via secure connections such as VPN lines would also be possible.
- the data it would also generally be possible for the data to be transmitted via the Internet.
- the device also has sensor devices which are suitable and/or intended to detect machine states. This can be, for example, temperatures, torques or the like. Such data can also be output by means of the transmitting device.
- the device has a storage device which records data characteristic of the operation of the device (such as the data mentioned above). In this way, long-term monitoring of the device is possible.
- the data stored by this storage device can also be transmitted by the transmitting device.
- a control device is designed in such a way that it only enables the device to operate if the transmission of data via the transmission device is also possible. If, for any reason, the transmission of data by the transmitting device is or will be interrupted, the control device can stop the device from operating and/or prevent the machine from starting.
- the transmitting device preferably has a transmitting element such as a transmitting antenna. It would be possible for the device to be interrupted when the transmitting antenna is removed, for example. For example, mechanical interruption elements can be provided, such as switches that switch the device off when the transmitting antenna is removed. Detection means could also be provided that detect the lack of data communication and switch the device off accordingly.
- the transmitting device prefferably transmits data continuously, but it would also be possible for data to be transmitted in a timed manner or at certain defined intervals. For example, a protocol with data could be transmitted at regular intervals.
- the device also has a receiving device which is suitable and intended for receiving signals and/or data.
- control data can be transmitted to the device, for example a software update can be transmitted.
- the receiving device is also advantageously suitable and intended for receiving data wirelessly.
- the present invention is further directed to a method for producing filling material and in particular for producing filling material from paper or cardboard or similar recyclable materials according to claim 11.
- the pressing device and the conveyor device are driven at different times.
- the material strips are pressed by the dies while the material belt is at a standstill in the conveying direction.
- the material strip is buffered in at least one section of the device, i.e. a different amount of material strip is accommodated.
- the material strip is conveyed by two successive conveyor devices, wherein these two conveyor devices are operated independently of one another and preferably convey the material strip at least temporarily at different times.
- the material strip is conveyed in a cyclic manner.
- the material strip is also cut in a further cutting direction, which runs in particular in the extension direction of the material strip.
- the material strip is cut with cuts that are at least temporarily perpendicular to each other.
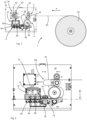
- FIG. 1 shows a representation of a device 1 according to the invention for producing filling material.
- a carrier roll 25 is provided on which a paper material 20 is stored and from which the paper material 20 is unrolled.
- the paper material is preferably strip-shaped.
- the reference number 2 designates a first transport device which serves to transport the paper strip 20 in the direction X.
- This transport device has two transport rollers 32 and 34, of which, however, preferably only one roller is driven.
- a corresponding drive device, such as an electric motor, is not shown.
- These rollers 32 and 34 can be tensioned towards one another by means of a pretensioning device (not shown) in order to be able to guide the paper material safely. It would also be possible for these two rollers to be temporarily spaced apart from one another in order to be able to thread a material strip, for example.
- the reference number 4 designates a second transport device which, as explained below, is also suitable and intended for transporting the paper tape in the direction X.
- This second transport device 4 has a driven transport roller 42 and a counter roller 44. Preferably, one of these two rollers is again driven by a drive (not shown).
- the reference number 46 designates a support surface on which the paper tape 20 can rest and which it can be moved.
- the reference number 6 designates in its entirety a cutting device which serves to cut the material strip.
- This cutting device has three cutting elements 62, 64 and 66.
- the reference number 12 designates in its entirety a pressing device which is suitable and intended for pressing individual strips of material through matrices.
- This pressing device has a drive 24.
- This drive has a drive wheel 52 which drives a rack 54 and moves it downwards in the direction Y to achieve pressing.
- Figure 2 shows a detailed view of the Figure 1 shown device.
- the three matrices 82, 84 and 86 through which the material strips are pressed can also be seen here.
- a second cutting device 18 is shown, which cuts the paper material in the transport direction X, in this case into two strips that are essentially parallel to one another. These strips are then cut in the transverse direction by the cutting device 6 and then pressed through the matrices. In this way, six filling bodies can be produced by one pressing process.
- the reference symbol PB designates a buffer area of the material belt. This is located here between the first and the second conveyor. It can be seen that in this area the material is essentially conveyed in a serpentine manner. If, for example, the second conveyor 4 is stationary and the second conveyor 2 continues to move, the buffer area PB is also filled up further. Conversely, this buffer area is emptied when the first transport device 2 is stationary and only the second transport device 4 is moving.
- the reference number 70 designates a carrier on which three pressing rods 72, 74 and 76 are arranged. These serve - as mentioned above - to press the paper material, which has already been cut in the longitudinal and transverse directions, through the individual matrices 82, 84 and 86.
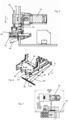
- Figure 3 shows a further detailed representation of a device according to the invention.
- the individual cutting elements 62, 64 and 66 are also shown, which cut the material in a direction perpendicular to the plane of the figure.
- the reference numerals 68 identify guide elements or counter-cutting elements, which serve to guide the cutting elements.
- the reference numeral 65 indicates pre-tensioning devices with which the guide elements 68 are pre-tensioned, here in the Figure 3 to the right - i.e. in the direction of the respective cutting element.
- Figure 4 shows a view along the line DD in Figure 2
- the roller 44 can also be seen, which interacts with the Figure 3 shown roller 42 serves to convey the paper strip as well as the counter-pressure roller 16, which serves with the cutting roller 18 to cut the paper strip in the transport direction X.
- the counter-pressure roller 16 has a slot 16a into which the cutting edge of the cutting roller 18 can penetrate.
- Figure 5 shows a view along the line CC from Figure 3 .
- a cutting element 62 is again shown, as well as the guide element 68, which also serves as a counter-cutting element.
- the cutting element 62 is fed downwards in the Y direction. More precisely, this is a pivoting movement of the cutting elements, which also has a component in this Y direction.
- the dies 82 can also be seen again.
- the reference number 24 designates a drive motor, which drives a gear 52 via a reduction gear, and this in turn drives the rack 54.
- a pressing body is arranged on this rack, which presses the paper strips through the die.
- the drive motor also drives the cutting element 62 via a drive rod 56. This creates a mechanical coupling between the movement of the pressing bodies and the movement of the cutting elements.
- these movements are adjustable relative to one another, i.e. it can be set when the cutting process is finished before the pressing process begins.
- Figure 6 shows a detailed representation of the cutting device 6.
- the individual cutting elements 62, 64 and 66 are shown again, as well as two counter-cutting bars 68 and also the pre-tensioning means or springs 65, which push the respective counter-cutting bars 68 in the direction of the cutting elements 62, 64 and 66 assigned to them.
- the reference number 60 designates a carrier on which the cutting elements 62, 64 and 66 are arranged together. It can be seen that the cutting elements 62, 64 and 66 do not move exactly in the direction Y, but are pivoted about a rotation axis D. In this way, the cut is not carried out at all points at the same time, but runs in the said transverse direction Z from the inside to the outside.
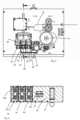
- FIG. 7 shows a rear view of the device according to the invention.
- the reference number 50 refers to a control device which controls the individual drives of the device 1.
- This control device is located on the rear of the carrier 30, ie on the opposite side to the actual device.
- this control device controls all drives which are responsible for the transport and the pressing process.
- the reference number 100 designates a control device for controlling the device 1.
- This control device can control the individual drives, such as the drives of the transport devices.
- the reference number 18 designates a transmitting device that is suitable for wirelessly outputting data and/or signals. This transmitting device 14 can also be in communication with the control device and receive data from it.
Landscapes
- Making Paper Articles (AREA)
- Advancing Webs (AREA)
Description
- Die vorliegende Erfindung bezieht sich auf eine Vorrichtung und ein Verfahren zum Herstellen von Füllmaterial. Derartige Vorrichtungen und Verfahren sind aus dem Stand der Technik seit langem bekannt. Derartiges Füllmaterial wird beispielsweise in Kartons gegeben, um ein zu versendendes Gut zu schützen oder aber um Leerräume auszufüllen, sodass ein zu verpackendes Gut innerhalb eines größeren Kartons nicht zu sehr bewegt werden kann. Aus dem Stand der Technik sind derartige Vorrichtungen bekannt. Diese weisen dabei üblicherweise über Führungskurven mit miteinander gekoppelten Mechanismen auf, wobei ein Vorschubmechanismus vorgesehen ist, der ein Papierband vorschiebt, sowie auch ein Stempelmechanismus, der einerseits das Papier in Streifen schneidet und andererseits derartige geschnittene Streifen durch Matrizen presst. Diese nach dem internen Stand der Technik der Anmelderin bekannten Vorrichtungen haben sich zwar bewährt, weisen jedoch den Nachteil auf, dass insbesondere bei höheren Durchsatzraten Kopplung und das Vorsehen der Führungskurven geschwindigkeitsbegrenzend wirken.
- Die
WO 2011/025614 A1 beschreibt ein Verfahren und eine Vorrichtung zum Herstellen von Verpackungspolsterungen. DieUS 5,257,492 beschreibt ein Verfahren und eine Vorrichtung zur Herstellung von Packmaterial aus einem bandartigen Material mit einer Fördereinrichtung und eine Schneideinrichtung wobei Papierstreifen durch rotierenden Rollen verformt sind. - Die
EP 2 719 528 A1 beschreibt eine Vorrichtung zur Herstellung eines Polsterungsprodukts aus Papier mit einem Ausgabekanal, der abgetrennte Papierabschnitte zu eine Ausgabeöffnung fördert, wobei dieser Kanal so ausgebildet ist, dass ein Benutzer durch ihn hindurch ein Schneidwerk nicht erreichen kann. DieUS 2009/0082187 A1 beschreibt eine Vorrichtung zur Herstellung von Packmaterial, bei der Material in einer Richtung gestaucht und anschließend mit einem Träger verbunden wird. - Der vorliegenden Erfindung liegt daher die Aufgabe zugrunde, ein Verfahren und eine Vorrichtung zur Verfügung zu stellen, welche einen höheren Durchsatz erlauben. Diese Aufgaben werden erfindungsgemäß durch die Gegenstände der unabhängigen Patentansprüche erreicht. Vorteilhafte Ausführungsformen und Weiterbildungen sind Gegenstand der Unteransprüche.
- Die Erfindung ist auf eine Vorrichtung zum Erzeugen von Füllmaterial gemäß Anspruch 1 gerichtet.
- Vorteilhaft handelt es sich hierbei um unabhängig voneinander steuerbare Antriebe. Durch das Vorsehen der unterschiedlichen Antriebe ist es möglich, dass auf eine mechanische Kopplung zwischen dem Transport- und dem Pressvorgang verzichtet wird. Auf diese Weise ist eine präzisere Steuerung möglich, und auch die Durchsatzraten können erheblich erhöht werden. Im Einzelnen erlauben unterschiedliche Antriebe eine deutlich bessere Abstimmung als die im Stand der Technik bekannten Führungskurven oder allgemein im Falle einer mechanischen Kopplung.
- Vorteilhaft handelt es sich bei wenigstens einem der beiden Antriebe um einen Elektromotor und insbesondere um einen Servomotor. Bevorzugt besteht keine mechanische Kopplung zwischen der ersten Transporteinrichtung und er Presseinrichtung. Bevorzugt werden jedoch die entsprechenden Antriebe in Abstimmung aufeinander gesteuert.
- Bei einer weiteren vorteilhaften Ausführungsform weist die Presseinrichtung einen Presskörper auf, welcher jeweils die Streifen durch die Matrizen presst, um so das Füllmaterial zu erzeugen. Bei diesem Füllmaterial handelt es sich dabei um gekrümmte Materialschnipsel, beispielsweise gekrümmte Papierschnipsel oder dergleichen. Vorteilhaft handelt es sich bei dem zu fördernden Material um ein Papier- oder Pappematerial. Es könnte sich jedoch auch um ein Kunststoffmaterial handeln oder aber generell um ein recyclingfähiges Material Bei einer weiteren vorteilhaften Ausführungsform haben die Matrizen einen kreuzförmigen Querschnitt. Dabei kann es sich insbesondere um ein Kreuz mit gekrümmten Armen handeln. Eine derartige Matrize erzeugt in besonders vorteilhafter Weise das entsprechende Füllmaterial.
- Bei einer weiteren vorteilhaften Ausführungsform bewegt die Presseinrichtung einen Pressstempel im Wesentlichen senkrecht zu der Förderrichtung des Materials.
- Vorteilhaft weist die Vorrichtung wenigstens zwei Stempel auf, die bevorzugt miteinander gekoppelt sind bzw. die bevorzugt synchron unterschiedliche Streifen durch die Matrizen pressen. Vorteilhaft weist die Vorrichtung wenigstens vier und vorteilhaft wenigstens sechs derartiger Stempel auf. Diese Stempel können beispielsweise in Gruppen von jeweils zwei Stempeln nebeneinander angeordnet sein und bevorzugt auch an einem gemeinsamen Stempelträger befestigt sein, der diese Stempel gegen das Material presst, um so das Füllmaterial zu erzeugen.
- Bei einer weiteren vorteilhaften Ausführungsform weist die Vorrichtung eine Einführöffnung und insbesondere einen Einführschlitz auf, mit dem auch die Bewegungsrichtung des Füllmaterials, genauer des Papiermaterialstreifens ausgerichtet wird. Dieser Einführschlitz ist dabei bevorzugt vor der ersten Transporteinrichtung angeordnet. Weiterhin wäre es auch möglich, dass sich an diesen Einführschlitz Seitenführungselemente anschließen, welche verhindern, dass das Papiermaterial seitlich von seiner Transportrichtung abweicht bzw. abdriftet. Dabei ist es möglich, dass derartige Seitenführungselemente einstellbar sind, beispielsweise, um die Vorrichtung auf unterschiedliche Bandbreiten des Materialbandes umstellen zu können.
- Bei einer weiteren vorteilhaften Ausführungsform weist die Vorrichtung auch eine Führungseinrichtung zum Führen der Stempel und/oder zum Führen der Stempelbewegung auf.
- Vorteilhaft ist eine Bewegung der ersten Schneideinrichtung mit einer Bewegung des Stempels bzw. der Presseinrichtung gekoppelt. So ist es möglich, dass bei einem Zustellen der Presseinrichtung auf das transportierte Papiermaterial zunächst dieses geschnitten wird, und anschließend die einzelnen Streifen durch die Matrizen gepresst werden.
- Bei einer weiteren vorteilhaften Ausführungsform ist ein Schneidelement und/oder sind mehrere Schneidelemente zwischen einzelnen Presseinrichtungen angeordnet.
- Bei einer weiteren vorteilhaften Ausführungsform weist die Vorrichtung eine zweite Fördereinrichtung auf, welche entlang der Förderrichtung nach der ersten Fördereinrichtung angeordnet ist und welche ebenfalls dazu geeignet und bestimmt ist, das langgestreckte Material entlang der vorgegebenen Förderrichtung zu transportieren. Bevorzugt weist auch die zweite Förderrichtung einen eigenen Antrieb auf. Dieser eigene Antrieb ist unabhängig von dem oben genannten ersten Antrieb steuerbar. So ist es auch möglich, dass diese beiden Antriebe zu unterschiedlichen Zeitpunkten bzw. Zeiträumen das Material fördern. Damit weist bevorzugt die Vorrichtung wenigstens drei Antriebe und insbesondere drei voneinander unabhängige Antriebe auf.
- Bei einer weiteren vorteilhaften Ausführungsform ist zwischen der ersten Fördereinrichtung und der zweiten Fördereinrichtung ein Pufferbereich angeordnet, der unterschiedliche Mengen des langgestreckten Materialbandes aufnehmen kann. Dabei kann es sich bei diesem Pufferbereich beispielsweise um eine einfache Leerstrecke handeln, welche das Material durchläuft, wobei in diesem Bereich mehr oder weniger von dem Material aufgenommen werden kann.
- Vorteilhaft wird in diesem Pufferbereich das Materialband umgelenkt. Bevorzugt kann sich in diesem Pufferbereich das Materialband frei bewegen. Bevorzugt wird also das Material in diesem Bereich nicht von Transport- oder Führungselementen wie etwa Schienen, Rollen oder dergleichen kontaktiert. Bevorzugt wird das Materialband in diesem Bereich wenigstens einmal umgelenkt. Bevorzugt wird das Materialband in diesem Bereich wenigstens einmal um wenigstens 40°, bevorzugt wenigstens um 60°, bevorzugt wenigstens um 100° und besonders bevorzugt wenigstens um 140° umgelenkt. Bevorzugt wird das Materialband in diesem Bereich wenigstens zweimal umgelenkt. Bevorzugt wird das Materialband auch bei der zweiten Umlenkung wenigstens um 40°, bevorzugt wenigstens um 60°, bevorzugt wenigstens um 100° und besonders bevorzugt wenigstens um 140° umgelenkt. Bevorzugt wird das Materialband wenigstens abschnittsweise in einer horizontalen Richtung gefördert. Bevorzugt wird das Materialband daher in dem besagten Pufferbereich schlangenförmig gefördert. Es wäre jedoch auch möglich, dass in dem Pufferbereich Pufferungselemente wie etwa sog. Tänzerrollen angeordnet sind.
- Durch diese Vorgehensweise ist es möglich, dass die beiden Fördereinrichtungen unabhängig voneinander laufen können, beispielsweise bei einem Betrieb nur der ersten Fördereinrichtung der Puffer leergefahren wird, wohingegen er beispielsweise bei einem Betrieb der ersten Fördereinrichtung lediglich aufgefüllt wird.
- Bei einer weiteren vorteilhaften Ausführungsform ist wenigstens eine Fördereinrichtung dazu geeignet und bestimmt, das Materialband getaktet zu fördern. Vorteilhaft sind beide Fördereinrichtungen dazu geeignet und bestimmt, das Materialband getaktet zu fördern. Auf diese Weise kann insgesamt der Herstellungsbetrieb beschleunigt werden, da beispielsweise während Stillstandsphasen ein Pressvorgang durchgeführt werden kann.
- Bei einer weiteren vorteilhaften Ausführungsform weist die Vorrichtung eine Vielzahl von entlang der Förderrichtung hintereinander angeordneten Schneidelementen auf, welche jeweils dazu geeignet und bestimmt sind, das Material in der von der Förderrichtung abweichenden Richtung zu schneiden.
- Wie oben erwähnt, handelt es sich hierbei bevorzugt um eine Richtung, welche senkrecht zur Förderrichtung steht. Durch diese Vorgehensweise kann, insbesondere in Verbindung mit dem getakteten Betrieb, jeweils eine Vielzahl von Streifen geschnitten werden, und diese dann anschließend mit der Stempeleinrichtung durch die Matrize gedrückt werden. So können beispielsweise durch einen einzelnen Pressvorgang vier, sechs oder acht Stücke an Füllmaterial erzeugt werden.
- Vorteilhaft weist die Vorrichtung ein Aufnahmebehältnis zur Aufnahme des Füllmaterials auf. Dieses Aufnahmebehältnis kann dabei unmittelbar die durch die Matrize gepressten Füllkörper aufnehmen.
- Bei einer weiteren vorteilhaften Ausführungsform weist die Vorrichtung wenigstens eine Steuerungseinrichtung zum Steuern der Antriebe der ersten Fördereinrichtung und der Presseinrichtung auf, wobei diese Antriebe derart gesteuert sind, dass die Bandstreifen durch die Matrizen gepresst werden, während die Bandstreifen nicht in der Förderrichtung gefördert werden. Dies bedeutet, dass das Band an eine Position gefördert wird, anschließend im Stillstand geschnitten wird, und im nächsten Schritt die Körper bzw. das Füllmaterial aus dem Band gepresst werden.
- Bei einer weiteren vorteilhaften Ausführungsform weist die Vorrichtung eine zweite Schneideeinrichtung auf, welche das Materialband in einer Richtung schneidet, die nicht mehr als 30° von der Förderrichtung abweicht. Vorteilhaft schneidet diese Schneideeinrichtung das Materialband genau in der Fördereinrichtung oder in einem Winkel, der nicht mehr als 10°, bevorzugt nicht mehr als 5° von der Förderrichtung abweicht. Bei einer weiteren vorteilhaften Ausführungsform handelt es sich bei der Schneideeinrichtung um ein bewegliches Schneidmesser, beispielsweise ein drehbares Schneidmesser. Dies kann beispielsweise zentral im Bereich einer Breite des Materialbands angeordnet sein und dieses in zwei zueinander parallele Streifen, die sich in der Förderrichtung erstrecken schneiden. Bevorzugt ist die zweite Schneideinrichtung vor der ersten Schneideinrichtung angeordnet. Dies bedeutet, dass verfahrensseitig bevorzugt das Materialband zunächst in seiner Erstreckungsrichtung geschnitten wird, und anschließend quer dazu. Bei einer weiteren bevorzugten Ausführungsform weist auch die zweite Schneideinrichtung eine Antriebseinrichtung, wie insbesondere aber nicht ausschließlich einen Elektromotor auf.
- Bevorzugt ist jedoch der Antrieb der Presseinrichtung mit dem Antrieb der ersten Schneideinrichtung gekoppelt.
- Bei einer weiteren vorteilhaften Ausführungsform weist wenigstens eine Fördereinrichtung eine Förderrolle auf, welche das Materialband in der Förderrichtung fördert. So kann beispielsweise die erste Fördereinrichtung zwei Förderrollen aufweisen, welche zusammenwirken, und das Band zwischen sich hindurchschieben.
- Bei einer weiteren vorteilhaften Ausführungsform weist die zweite Fördereinrichtung ebenfalls eine Förderrolle auf. Dabei kann zusätzlich eine Gegenebene angeordnet sein, entlang derer das Materialband durch diese Förderrolle gefördert wird. So kann beispielsweise das Materialband bezüglich einer Gegenebene gleiten, und durch die entsprechende zweite Förderrolle entlang dieser Gegenebene geschoben werden. Diese Gegenebene kann dabei ebenfalls Rollen aufweisen, mittels derer das Material gefördert wird. Diese Rollen können dabei passiv sein.
- Daneben kann die Vorrichtung Seitenführungselemente aufweisen, welche einen im Wesentlichen geradlinigen Transport bzw. einen Transport, bei dem der Papierstreifen nicht seitlich von seinem Transportpfad abweichen kann, gewährleisten. Diese Seitenführungseinrichtungen können beispielsweise als seitliche Schienen ausgeführt sein. Auf diese Weise wird erreicht, dass die Materialstreifen zumindest in einer zu dem Materialstreifen senkrechten und insbesondere auch horizontal verlaufenden Richtung nicht seitlich verschoben werden können.
- Vorteilhaft ist die zweite Schneideinrichtung in der besagten Förderebene angeordnet.
- Bei einer weiteren vorteilhaften Ausführungsform weist wenigstens eine Fördereinrichtung zwei Rollen, d. h. eine Rolle und eine Gegenrolle auf. Diese können insbesondere zum Einführen des Materialbandes voneinander beabstandet werden. Auf diese Weise kann das Materialband zunächst eingefädelt werden, und dann können die Rollen in Betrieb gehen, d. h. eine Förderung des Materialbandes ermöglichen.
- Bei einer weiteren vorteilhaften Ausführungsform weist die Vorrichtung einen Träger auf, an dem wenigstens die erste Fördereinrichtung und die zweite Fördereinrichtung angeordnet sind. So kann beispielsweise eine Trägerplatte vorgesehen sein, an der sowohl die Antriebe für die Förderrollen angeordnet sind, als auch die Antriebe für die Presseinrichtung.
- Bei einer weiteren vorteilhaften Ausführungsform weist die Presseinrichtung einen Schneckenmotor auf bzw. einen Motor der zum Erreichen der Pressbewegung untersetzt ist.
- Bei einer weiteren vorteilhaften Ausführungsform weist die Vorrichtung eine Sendeeinrichtung auf, welche dazu geeignet und bestimmt ist, für die Vorrichtung charakteristische Daten auszusenden. Hierbei kann es sich beispielsweise um Daten handeln, welche für einen Betrieb der Vorrichtung charakteristisch sind. Bevorzugt ist die Sendeeinrichtung dazu geeignet und bestimmt, diese Daten kabellos zu übertragen.
- Bevorzugt sind die Daten aus einer Gruppe von Daten ausgewählt, welche für eine Betriebszeit der Vorrichtung charakteristisch sind, welche für ein von der Vorrichtung verarbeitetes Material charakteristisch sind, welche für einen Alterungs- und/oder Verschleißzustand der Vorrichtung und/oder von Bestandteilen der Vorrichtung charakteristisch sind, welche für Fehlerzustände der Maschine charakteristisch sind und dergleichen.
- Daneben können mittels der Sendeeinrichtung auch Daten übermittelt werden, welche etwa den Eintausch von Maschinenteilen und/oder Verschleißteilen anzeigen. So kann beispielsweise eine Information darüber ausgegeben werden, dass durch den Benutzer ein bestimmtes Verschleißteil wie etwa eine Matrize ausgewechselt wurde. Dabei können auch entsprechende Zeiten eines derartigen Wechsels übermittelt werden. Auf diese Weise hat der Hersteller die Möglichkeit, einen ordnungsgemäßen Wechsel von Bauteilen zu überwachen.
- Auf diese Weise kann der Maschinenhersteller auch sehr schnell etwa auf auftretende Fehler reagieren. Auch kann der Maschinenhersteller auf diese Weise schnell mögliche Fehlerquellen ausfindig machen.
- Bevorzugt steht diese Sendeeinrichtung in Kommunikationsverbindung mit einer Steuerungseinrichtung der Vorrichtung. Diese kann die entsprechenden Daten an die Sendeeinrichtung ausgeben. Bevorzugt kann es sich bei der Sendeeinrichtung um ein GSM Modul handeln. Daneben wäre jedoch auch eine Datenübertragung über gesicherte Verbindungen wie etwa über VPN-Leitungen möglich. Daneben wäre es auch allgemein möglich, dass die Daten über das Internet übertragen werden. Bei einer weiteren bevorzugten Ausführungsform weist die Vorrichtung auch Sensoreinrichtungen auf, welche dazu geeignet und/oder bestimmt sind, Maschinenzustände zu erfassen. Hierbei kann es sich beispielsweise um Temperaturen, Drehmomente oder dergleichen handeln. Auch derartige Daten können mittels der Sendeeinrichtung ausgegeben werden.
- Bei einer weiteren bevorzugten Ausführungsform weist die Vorrichtung eine Speichereinrichtung auf, welche für einen Betrieb der Vorrichtung charakteristische Daten (wie etwa die oben erwähnten Daten) erfasst. Auf diese Weise ist eine Langzeit-Überwachung der Vorrichtung möglich. Auch die von dieser Speichereinrichtung gespeicherten Daten können von der Sendeeinrichtung übertragen werden.
- Bei einer weiteren bevorzugten Ausführungsform ist eine Steuerungseinrichtung derart gestaltet, dass sie einen Arbeitsbetrieb der Vorrichtung nur ermöglicht, wenn auch das Senden von Daten über die Sendeeinrichtung ermöglicht ist. Falls aus irgendeinem Grund die Übermittlung von Daten durch die Sendeeinrichtung unterbrochen ist oder wird, kann durch die Steuerungseinrichtung ein Arbeitsbetrieb der Vorrichtung angehalten werden und/oder ein Maschinenstart verhindert werden.
- Auch ist es möglich, dass bei einer Unterbrechung der Übertragung durch die Sendeeinrichtung zunächst ein Warnhinweis an einen Maschinenbediener ausgegeben wird und erst nach einer bestimmten Zeit der Betrieb der Vorrichtung angehalten wird. Vorzugsweise weist die Sendeeinrichtung ein Sendelement wie etwa eine Sendeantenne auf. Dabei wäre es möglich, dass beispielsweise bei einer Entfernung der Sendeantenne ein Arbeitsbetrieb der Vorrichtung unterbrochen wird. So können etwa mechanische Unterbrechungselemente vorgesehen sein, wie etwa Schalter, welche bei einer Entfernung der Sendeantenne die Vorrichtung abschalten. Auch könnten Erfassungsmittel vorgesehen sein, welche das Fehlen einer Datenkommunikation erfassen und entsprechend die Vorrichtung abschalten.
- Dabei ist es möglich, dass die Sendeeinrichtung kontinuierlich Daten übermittelt, es wäre jedoch auch möglich, dass Daten getaktet übermittelt werden, bzw. in bestimmten definierten Zeitabständen. So könnte auch etwa in regelmäßigen Zeitabständen ein Protokoll mit Daten übermittelt werden.
- Bei einer weiteren vorteilhaften Ausführungsform weist die Vorrichtung auch eine Empfangseinrichtung auf, welche zum Empfang von Signalen und/oder Daten geeignet und bestimmt ist. Hierbei können beispielsweise Steuerdaten an die Vorrichtung übermittelt werden, etwa ein Softwareupdate übermittelt werden. Vorteilhaft ist auch die Empfangseinrichtung dazu geeignet und bestimmt, Daten kabellos zu empfangen.
- Die vorliegende Erfindung ist weiterhin auf ein Verfahren zum Herstellen von Füllmaterial und insbesondere zum Herstellen von Füllmaterial aus Papier oder Pappe oder ähnlichen Wertstoffen gemäß Anspruch 11 gerichtet.
- Vorteilhaft erfolgen ein Antrieb der Presseinrichtung und ein Antrieb der Fördereinrichtung zeitlich versetzt. Bevorzugt erfolgt ein Pressen der Materialstreifen durch die Matrizen während eines Stillstands des Materialbandes in der Förderrichtung.
- Vorteilhaft wird in wenigstens einem Abschnitt der Vorrichtung das Materialband gepuffert, d. h. eine unterschiedliche Menge an Materialband aufgenommen.
- Bei einem weiteren bevorzugten Verfahren wird das Materialband von zwei aufeinander folgenden Fördereinrichtungen gefördert, wobei diese beiden Fördereinrichtungen unabhängig voneinander betrieben werden und bevorzugt wenigstens zeitweise zu unterschiedlichen Zeiten eine Förderung des Materialbands bewirken.
- Bei einem weiteren bevorzugten Verfahren wird das Materialband getaktet gefördert.
- Vorteilhaft wird das Materialband auch in einer weiteren Schnittrichtung, die insbesondere in der Erstreckungsrichtung des Materialbands verläuft, geschnitten.
- Bevorzugt wird damit das Materialband mit Schnitten geschnitten, die zumindest zeitweise zueinander senkrecht stehen.
- Weitere Vorteile und Ausführungsformen ergeben sich aus den beigefügten Zeichnungen:
Darin zeigen: - Fig. 1
- eine Gesamtdarstellung einer erfindungsgemäßen Vorrichtung 1;
- Fig. 2
- eine Darstellung eines Schneid- und Presswerkes für die in
Figur 1 gezeigte Vorrichtung; - Fig. 3
- eine weitere detailliertere Darstellung der in
Figur 2 gezeigten Vorrichtung; - Fig. 4
- eine Draufsicht entlang der Linie D-D aus
Figur 2 ; - Fig. 5
- eine Darstellung entlang der Linie C-C aus
Figur 3 ; - Fig. 6
- eine Darstellung der Schneideinrichtung; und
- Fig. 7
- eine Darstellung der Rückseite der erfindungsgemäßen Vorrichtung.
-
Figur 1 zeigt eine Darstellung einer erfindungsgemäßen Vorrichtung 1 zum Herstellen von Füllmaterial. Dabei ist eine Trägerrolle 25 vorgesehen, auf welcher ein Papiermaterial 20 bevorratet ist und von welcher das Papiermaterial 20 abgerollt wird. Das Papiermaterial ist bevorzugt streifenförmig ausgebildet. Das Bezugszeichen 2 kennzeichnet eine erste Transporteinrichtung, welche zum Transportieren des Papierbandes 20 hier in der Richtung X dient. Diese Transporteinrichtung weist zwei Transportrollen 32 und 34 auf, von denen jedoch bevorzugt lediglich eine Rolle angetrieben ist. Eine entsprechende Antriebseinrichtung, wie etwa ein Elektromotor ist nicht gezeigt. Diese Rollen 32 und 34 können dabei mittels einer Vorspanneinrichtung (nicht gezeigt) aufeinander zugespannt werden, um das Papiermaterial sicher führen zu können. Auch wäre es möglich, dass diese beiden Rollen zeitweise voneinander beabstandet werden können, um etwa ein Materialband einfädeln zu können. - Das Bezugszeichen 4 kennzeichnet eine zweite Transporteinrichtung, welche ebenfalls - wie unten erläutert - zum Transportieren des Papierbandes wiederum in der Richtung X geeignet und bestimmt ist. Diese zweite Transporteinrichtung 4 weist eine angetriebene Transportrolle 42 sowie eine Gegenrolle 44 auf. Dabei ist bevorzugt wiederum eine dieser beiden Rollen von einem (nicht gezeigten) Antrieb angetrieben. Das Bezugszeichen 46 kennzeichnet eine Auflagefläche, auf welcher das Papierband 20 aufliegen und welcher es verschoben werden kann.
- Das Bezugszeichen 6 kennzeichnet in seiner Gesamtheit eine Schneideinrichtung, welche zum Schneiden des Materialbandes dient. Diese Schneideinrichtung weist hier drei Schneidelemente 62, 64 und 66 auf.
- Das Bezugszeichen 12 kennzeichnet in ihrer Gesamtheit eine Presseinrichtung, welche dazu geeignet und bestimmt ist, einzelne Materialstreifen durch Matrizen zu drücken. Diese Presseinrichtung weist dabei einen Antrieb 24 auf. Dieser Antrieb weist hier ein Antriebsrad 52 auf, welches eine Zahnstange 54 antreibt und hier in der Richtung Y nach unten zum Erreichen des Pressens bewegt.
-
Figur 2 zeigt eine Detaildarstellung der inFigur 1 gezeigten Vorrichtung. Man erkennt hier auch die drei Matrizen 82, 84 und 86, durch welche die Materialstreifen gedrückt werden. Daneben ist auch eine zweite Schneideinrichtung 18 dargestellt, welche das Papiermaterial in der Transportrichtung X schneidet, und zwar hier in zwei im Wesentlichen zueinander parallele Streifen. Diese Streifen werden anschließend wiederum in der Querrichtung durch die Schneideinrichtung 6 geschnitten und anschließend durch die Matrizen gedrückt. Auf diese Weise können durch einen Pressvorgang sechs Füllkörper erzeugt werden. - Das Bezugszeichen PB kennzeichnet einen Pufferbereich des Materialbandes. Dieser befindet sich hier zwischen der ersten und der zweiten Fördereinrichtung. Man erkennt, dass in diesem Bereich das Material im Wesentlichen schlangenförmig gefördert wird. Falls beispielsweise die zweite Fördereinrichtung 4 stillsteht und die zweite Fördereinrichtung 2 sich weiterbewegt, wird auch der Pufferbereich PB weiter aufgefüllt. Umgekehrt wird dieser Pufferbereich geleert, wenn die erste Transporteinrichtung 2 ruht und sich nur die zweite Transporteinrichtung 4 bewegt.
- Das Bezugszeichen 70 kennzeichnet einen Träger, an dem hier drei Pressstangen 72, 74 und 76 angeordnet sind. Diese dienen - wie oben erwähnt - dazu, um das bereits in Längs- und Querrichtung geschnittene Papiermaterial durch die einzelnen Matrizen 82, 84 und 86 zu drücken.
-
Figur 3 zeigt eine weitere detaillierte Darstellung einer erfindungsgemäßen Vorrichtung. Hier sind auch die einzelnen Schneidelemente 62, 64 und 66 gezeigt, welche das Material hier in einer senkrecht zu der Figurenebene liegenden Richtung schneiden. Die Bezugszeichen 68 kennzeichnen Führungselemente bzw. Gegenschneidelemente, welche zum Führen der Schneidelemente dienen. Das Bezugszeichen 65 kennzeichnet Vorspanneinrichtungen, mit denen die Führungselemente 68 vorgespannt werden, hier in derFigur 3 nach rechts -also in Richtung des jeweiligen Schneidelements vorgespannt werden. -
Figur 4 zeigt eine Ansicht entlang der Linie D-D inFigur 2 . Man erkennt hier die drei Matrizen 82, 84 und 86, die hier jeweils kreuzförmige Öffnungen (aus Übersichtlichkeitsgründen nur die Öffnungen 82a und 82b dargestellt) aufweisen. Auch ist die Rolle 44 erkennbar, die in Zusammenwirkung mit der inFigur 3 gezeigten Rolle 42 zum Fördern des Papierstreifens dient sowie auch die Gegendruckrolle 16, welche mit der Schneidrolle 18 zum Schneiden des Papierstreifens in der Transportrichtung X dient. Die Gegendruckrolle 16 weist einen Schlitz 16a auf, in welchen die Schneidkante der Schneidrolle 18 eindringen kann. -
Figur 5 zeigt eine Ansicht entlang der Linie C-C ausFigur 3 . Hierbei ist wiederum ein Schneidelement 62 dargestellt sowie auch das Führungselement 68, welches auch als Gegenschneidelement dient. Zur Durchführung des Schneidvorganges wird das Schneidelement 62 hier in der Richtung Y nach unten zugestellt. Genauer handelt es sich hierbei um eine Schwenkbewegung der Schneidelemente, welche jedoch auch eine Komponente in dieser Richtung Y aufweist. Auch sind wiederum die Matrizen 82 erkennbar. Das Bezugszeichen 24 kennzeichnet einen Antriebsmotor, der über eine Untersetzung ein Zahnrad 52 antreibt und dieses wiederum die Zahnstange 54. An dieser Zahnstange ist ein Presskörper angeordnet, welcher die Papierstreifen durch die Matrize drückt. Daneben treibt der Antriebsmotor über ein Antriebsgestänge 56 auch das Schneidelement 62 an. Damit besteht eine mechanische Kopplung zwischen der Bewegung der Presskörper und der Bewegung der Schneidelemente. Dabei ist jedoch auch denkbar, dass diese Bewegungen gegenüber einander verstellbar sind, also etwa eingestellt werden kann, wann der Schneidvorgang beendet ist, bevor der Pressvorgang beginnt. -
Figur 6 zeigt eine Detaildarstellung der Schneideinrichtung 6. Dabei sind wieder die einzelnen Schneidelemente 62, 64 und 66 dargestellt sowie auch zwei Gegenschneidleisten 68 sowie auch die Vorspannmittel bzw. Federn 65, welche die jeweiligen Gegenschneidleisten 68 in Richtung der ihnen zugeordneten Schneidelemente 62, 64 und 66 drängen. Das Bezugszeichen 60 kennzeichnet einen Träger, an dem gemeinsam die Schneidelemente 62, 64 und 66 angeordnet sind. Man erkennt, dass die Schneidelemente 62, 64 und 66 sich selbst nicht genau in der Richtung Y bewegen, sondern um eine Drehachse D geschwenkt werden. Auf diese Weise wird bewirkt, dass der Schnitt nicht an allen Stellen gleichzeitig durchgeführt wird, sondern in der besagten Querrichtung Z von innen nach außen verläuft. -
Figur 7 zeigt eine Rückansicht der erfindungsgemäßen Vorrichtung. Dabei bezieht sich das Bezugszeichen 50 auf eine Steuerungseinrichtung, welche eine Steuerung der einzelnen Antriebe der Vorrichtung 1 bewirkt. Diese Steuerungseinrichtung ist dabei auf der Rückseite des Trägers 30 angeordnet, d.h. auf der bezüglich der eigentlichen Vorrichtung gegenüberliegenden Seite. Bevorzugt steuert diese Steuerungseinrichtung dabei sämtliche Antriebe, welche für den Transport und den Pressvorgang zuständig sind. - Das Bezugszeichen 100 kennzeichnet eine Steuerungseinrichtung zum Steuern der Vorrichtung 1. Diese Steuerungseinrichtung kann dabei die einzelnen Antriebe steuern, wie beispielsweise die Antriebe der Transporteinrichtungen. Das Bezugszeichen 18 kennzeichnet eine Sendeeinrichtung, die zur drahtlosen Ausgabe von Daten und/oder Signalen geeignet ist. Diese Sendeeinrichtung 14 kann dabei auch in Kommunikationsverbindung mit der Steuerungseinrichtung stehen und von dieser Daten übermittelt bekommen.
- Die Anmelderin behält sich vor sämtliche in den Anmeldungsunterlagen offenbarten Merkmale als erfindungswesentlich zu beanspruchen, sofern sie einzeln oder in Kombination gegenüber dem Stand der Technik neu sind. Es wird weiterhin darauf hingewiesen, dass in den einzelnen Figuren auch Merkmale beschrieben wurden, welche für sich genommen vorteilhaft sein können. Der Fachmann erkennt unmittelbar, dass ein bestimmtes in einer Figur beschriebenes Merkmal auch ohne die Übernahme weiterer Merkmale aus dieser Figur vorteilhaft sein kann. Ferner erkennt der Fachmann, dass sich auch Vorteile durch eine Kombination mehrerer in einzelnen oder in unterschiedlichen Figuren gezeigter Merkmale ergeben können.
-
- D
- Drehachse
- PB
- Pufferbereich
- X
- Richtung
- Y
- Richtung
- Z
- Querrichtung
- 1
- Vorrichtung
- 2
- erste Transporteinrichtung/Fördereinrichtung
- 4
- zweite Transporteinrichtung/Fördereinrichtung
- 6
- Schneideinrichtung
- 12
- Presseinrichtung
- 14
- Sendeeinrichtung
- 16
- Gegendruckrolle
- 16a
- Schlitz in Gegendruckrolle
- 18
- Schneideinrichtung/Schneidrolle
- 20
- Papiermaterial/Papierband/Materialband/langgestrecktes Material
- 24
- Antrieb/Antriebsmotor
- 25
- Trägerrolle
- 26
- Förderrolle
- 30
- Träger
- 32
- Transportrolle
- 34
- Transportrolle
- 42
- Transportrolle
- 44
- Gegenrolle
- 46
- Auflagefläche
- 50
- Steuerungseinrichtung
- 52
- Antriebsrad/Zahnrad
- 54
- Zahnstange
- 56
- Antriebsgestänge
- 62
- Schneidelement
- 64
- Schneidelement
- 65
- Vorspanneinrichtungen
- 66
- Schneidelement
- 68
- Führungselement/Gegenschneidleiste
- 70
- Träger
- 72
- Pressstange
- 74
- Pressstange
- 76
- Pressstange
- 82
- Matrize
- 84
- Matrize
- 86
- Matrize
- 100
- Steuerungseinrichtung
Claims (11)
- Vorrichtung zum Erzeugen von Füllmaterial mit einer ersten Fördereinrichtung (2), welche zum Fördern eines langgestreckten Materialbands (20) entlang einer vorgegebenen Förderrichtung (X) geeignet und bestimmt ist, und mit einer ersten Schneideeinrichtung (6), welche dazu geeignet und bestimmt ist, das Materialband (20) in einer von der von der Förderrichtung (X) abweichenden Richtung in Streifen zu schneiden und mit einer Presseinrichtung (12), welche diese Streifen durch Matrizen (82, 84, 86) presst, um so aus diesen Streifen das Füllmaterial zu erzeugen,
wobei zumindest für die Presseinrichtung (12) und die Transporteinrichtung (2) unterschiedliche Antriebe (24) vorgesehen sind und die Matrizen einen kreuzförmigen Querschnitt aufweisen und die Presseinrichtung einen Pressstempel im Wesentlichen senkrecht zu der Förderrichtung des Materials bewegt. - Vorrichtung (1) nach Anspruch 1,
dadurch gekennzeichnet, dass
die Vorrichtung (1) eine zweite Fördereinrichtung (4) aufweist, welche entlang der Förderrichtung (X) nach der ersten Fördereinrichtung (2) angeordnet ist und welche ebenfalls dazu geeignet und bestimmt ist, das langgestreckte Material (20) entlang der vorgegebenen Förderrichtung zu transportieren. - Vorrichtung (1) nach Anspruch 2,
dadurch kennzeichnet, dass
zwischen der ersten Fördereinrichtung (2) und der zweiten Fördereinrichtung (4) ein Pufferbereich (PB) angeordnet ist, der unterschiedliche Mengen des langgestreckten Materialbandes (20) aufnehmen kann. - Vorrichtung (1) nach wenigstens einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet, dass
wenigstens eine Fördereinrichtung (2, 4) dazu geeignet und bestimmt ist, das Materialband (20) getaktet zu fördern. - Vorrichtung (1) nach wenigstens einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet dass
die Vorrichtung (1) eine Vielzahl von entlang der Förderrichtung (X) hintereinander angeordnete Schneidelemente (62, 64, 66) aufweist, die jeweils dazu geeignet und bestimmt sind, das Materialband in der von der Förderrichtung (X) abweichenden Richtung (Y) zu schneiden. - Vorrichtung (1) nach wenigstens einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet dass
die Vorrichtung wenigstens eine Steuerungseinrichtung (50) zum Steuern der Antriebe der ersten Fördereinrichtung (2) und der Presseinrichtung (12) aufweist, welche diese Antriebe derart steuert, dass die Bandstreifen durch die Matrizen (82, 84, 86) gepresst werden, während die Bandstreifen nicht in der Förderrichtung (X) gefördert werden. - Vorrichtung (1) nach wenigstens einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet dass
die Vorrichtung (1) eine zweite Schneideinrichtung (18) aufweist, welche das Materialband (20) in einer Richtung schneidet, die nicht mehr als 30° von der Förderrichtung (X) abweicht. - Vorrichtung (1) nach wenigstens einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet dass
wenigstens eine Fördereinrichtung (2, 4) eine Förderrolle (32, 42) aufweist, welche das Materialband (20) in der Förderrichtung (X) fördert. - Vorrichtung (1) nach wenigstens einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet dass
die Vorrichtung (1) einen Träger (30) aufweist, an dem wenigstens die erste Fördereinrichtung (2) und die Presseinrichtung (12) angeordnet sind. - Vorrichtung (1) nach wenigstens einem der vorangegangenen Ansprüche,
dadurch gekennzeichnet dass
die Vorrichtung eine Sendeeinrichtung aufweist, welche dazu geeignet und bestimmt ist, für die Vorrichtung und/oder einen Betrieb der Vorrichtung (1) charakteristische Daten auszusenden. - Verfahren zum Herstellen von Füllmaterial, wobei ein Materialband (20) von einer ersten Fördereinrichtung (2) in einer Förderrichtung (X) transportiert wird und von einer ersten Schneideeinrichtung entlang einer ersten Schnittrichtung (Y), welche von der Förderrichtung (X) abweicht, von dem Materialband Materialstreifen abgeschnitten werden und diese Materialstreifen mittels einer Presseinrichtung durch Matrizen (82, 84, 86) gepresst werden, um so das Füllmaterial zu erzeugen, wobei die Fördereinrichtung (2) und die Presseinrichtung von unterschiedlichen Antrieben (24) angetrieben werden und die Matrizen einen kreuzförmigen Querschnitt aufweisen und die Presseinrichtung einen Pressstempel im Wesentlichen senkrecht zu der Förderrichtung des Materials bewegt.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102016114719.2A DE102016114719A1 (de) | 2016-08-09 | 2016-08-09 | Vorrichtung und Verfahren zum Herstellen von Füllmaterial |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3284588A1 EP3284588A1 (de) | 2018-02-21 |
| EP3284588B1 true EP3284588B1 (de) | 2025-01-15 |
Family
ID=59655891
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17185486.2A Active EP3284588B1 (de) | 2016-08-09 | 2017-08-09 | Vorrichtung und verfahren zum herstellen von füllmaterial |
Country Status (5)
| Country | Link |
|---|---|
| EP (1) | EP3284588B1 (de) |
| DE (1) | DE102016114719A1 (de) |
| DK (1) | DK3284588T3 (de) |
| ES (1) | ES3020559T3 (de) |
| PL (1) | PL3284588T3 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102018113512A1 (de) | 2018-06-06 | 2019-12-12 | Progress Packaging Gmbh | Vorrichtung und Verfahren zum Herstellen von Füllmaterial mit Presseinrichtung |
| DE102021124385A1 (de) | 2021-09-21 | 2023-03-23 | Progress Packaging Gmbh | Vorrichtung und Verfahren zum Herstellen von Füllmaterial mit Presseinrichtung |
| DE102021124380A1 (de) | 2021-09-21 | 2023-03-23 | Progress Packaging Gmbh | Vorrichtung und Verfahren zum Herstellen von Füllmaterial mit Presseinrichtung |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20090082187A1 (en) * | 2007-09-24 | 2009-03-26 | Ranpak Corp. | Dunnage conversion machine and method |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4619635A (en) * | 1985-11-04 | 1986-10-28 | Ranpak Corp. | Automatic feed circuit for dunnage converter |
| US5257492A (en) * | 1991-04-05 | 1993-11-02 | Patriot Packaging Corporation | Dunnage, method and apparatus for making, and package using same |
| ATE154285T1 (de) * | 1992-03-31 | 1997-06-15 | Ranpak Corp | Verfahren und vorrichtung zum herstellen eines federnden verpackungsmaterials |
| EP0602580A1 (de) * | 1992-12-14 | 1994-06-22 | Tokuji Watanabe | Verfahren und Vorrichtung zum Herstellen von Füllmaterial aus Papier |
| JP4331297B2 (ja) * | 1998-10-07 | 2009-09-16 | 有限会社三幸紙器製作所 | 紙製緩衝材の製造方法 |
| US6174273B1 (en) * | 1998-12-18 | 2001-01-16 | Ranpak Corp. | Cushioning conversion machine with tension control |
| US9427928B2 (en) * | 2009-08-25 | 2016-08-30 | Sealed Air Corporation (Us) | Method and machine for producing packaging cushioning |
| DE102012218680A1 (de) * | 2012-10-12 | 2014-04-17 | Storopack Hans Reichenecker Gmbh | Vorrichtung zur Herstellung eines Polsterungsprodukts aus Papier |
-
2016
- 2016-08-09 DE DE102016114719.2A patent/DE102016114719A1/de active Pending
-
2017
- 2017-08-09 EP EP17185486.2A patent/EP3284588B1/de active Active
- 2017-08-09 PL PL17185486.2T patent/PL3284588T3/pl unknown
- 2017-08-09 ES ES17185486T patent/ES3020559T3/es active Active
- 2017-08-09 DK DK17185486.2T patent/DK3284588T3/da active
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20090082187A1 (en) * | 2007-09-24 | 2009-03-26 | Ranpak Corp. | Dunnage conversion machine and method |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102016114719A1 (de) | 2018-02-15 |
| PL3284588T3 (pl) | 2025-08-18 |
| DK3284588T3 (da) | 2025-04-07 |
| ES3020559T3 (en) | 2025-05-23 |
| EP3284588A1 (de) | 2018-02-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1598276B1 (de) | Verpackungsmaschine und Verfahren zum Schneiden von Packungen | |
| WO1998013907A1 (de) | Endloskabelbearbeitungsvorrichtung | |
| EP2522579B1 (de) | Verpackungsmaschine und Verfahren zum Verpacken von Gegenständen | |
| EP2774735B1 (de) | Verarbeitungsstation und Verfahren zum Anbringen eines Profilelements | |
| EP0265599A2 (de) | Tiefziehmaschine zum Herstellen von Behältern aus thermoplastischer Folie mit einer eine Schneideinrichtung aufweisenden Banderolievorrichtung | |
| EP2799348A1 (de) | Verfahren zur Gruppierung von Artikeln zu Artikelstangen und Gruppiereinrichtung sowie Verpackungsmaschine mit einer solchen | |
| DE3880023T2 (de) | Vorrichtung zum variieren des abstandes zwischen dem schweisselement und dem gegen-schweisselement in verpackungsmaschinen. | |
| EP1389166B2 (de) | Vorrichtung zum einschieben von packgut in packmittel | |
| EP3284588A1 (de) | Vorrichtung und verfahren zum herstellen von füllmaterial | |
| EP3088315B2 (de) | Tiefziehverpackungsmaschine mit streifenstanze | |
| EP4000824B1 (de) | Vorrichtung zum zuschneiden von lebensmittelverpackungen entlang einer längsrichtung und verfahren zum betreiben einer solchen vorrichtung | |
| EP2995441B1 (de) | Tiefziehverpackungsmaschine mit hubeinrichtung und verfahren | |
| DE69101374T2 (de) | Verpackungsmaschine und -verfahren mit servomotor für schrittweisen antrieb. | |
| DE102015224999A1 (de) | Kabelkanalstanzvorrichtung und Verfahren zum Stanzen von Kabelkanälen | |
| EP1714874A1 (de) | Verfahren zum Abrollen von Bahnmaterial in einer Verpackungsmaschine und Verpackungsmaschine | |
| EP1351783A1 (de) | Vorrichtung zum querteilen von metallbändern | |
| DE2255442C3 (de) | Tiefziehmaschine zum Herstellen von Behältern aus thermoplastischer Folie mit angesiegelten Materialstreifen | |
| DE2724886C3 (de) | Verfahren und Vorrichtung zum Herstellen von schalenartigen Werkstücken | |
| EP3278943A1 (de) | Tiefziehmaschine mit rotationsschneidvorrichtung | |
| DE102018113512A1 (de) | Vorrichtung und Verfahren zum Herstellen von Füllmaterial mit Presseinrichtung | |
| EP2707213B1 (de) | Rundläuferpresse und verfahren zum betreiben einer rundläuferpresse | |
| EP3620054B1 (de) | Teigband-erzeugungsvorrichtung sowie betriebsverfahren hierfür | |
| EP4275796A1 (de) | Vorrichtung zum zerkleinern von streifenförmigem material und verfahren zu deren betrieb | |
| EP2758225B1 (de) | Etikettiereinrichtung für eine thermoformanlage und verfahren | |
| DE102010039480A1 (de) | Schneidvorrichtung einer Strangmaschine der Tabak verarbeitenden Industrie |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180821 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20200115 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240814 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502017016652 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 Effective date: 20250402 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 3020559 Country of ref document: ES Kind code of ref document: T3 Effective date: 20250523 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250415 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250415 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250515 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250515 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20250821 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250917 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DK Payment date: 20250821 Year of fee payment: 9 Ref country code: DE Payment date: 20250820 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20250729 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20250820 Year of fee payment: 9 Ref country code: GB Payment date: 20250822 Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502017016652 Country of ref document: DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20250819 Year of fee payment: 9 Ref country code: FR Payment date: 20250821 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20250901 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20250729 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251126 |
|
| 26N | No opposition filed |
Effective date: 20251016 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Free format text: CASE NUMBER: UPC_APP_0017086_3284588/2025 Effective date: 20251211 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: R17 Free format text: ST27 STATUS EVENT CODE: U-0-0-R10-R17 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260410 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250809 |